Por qué el mecanizado de piezas de drones no puede centrarse únicamente en la precisión dimensional
Las piezas de drones no son mejores por ser cada vez más delgadas, ni todas las dimensiones deben fabricarse con una precisión extrema. Los soportes de motor, las uniones de brazos y los soportes están sujetos simultáneamente a las exigencias de aligeramiento, rigidez, vibración, impactos, generación de calor y montaje repetido. La clave del mecanizado de piezas de drones consiste en asignar las tolerancias a las zonas que realmente afectan a la función, en lugar de aplicar tolerancias estrictas de forma uniforme en todo el plano.
Las referencias funcionales determinan las tolerancias del mecanizado de piezas de drones
Tomemos como ejemplo un soporte de motor: la superficie de montaje del motor debe asentarse de forma estable, la relación entre las posiciones de los orificios de montaje afecta a la localización del motor, y el alojamiento del rodamiento requiere atención al diámetro del orificio, la coaxialidad y su relación con la referencia de montaje. Si estas características presentan desviaciones, tras el montaje pueden producirse oscilación del rotor, cargas localizadas o amplificación de las vibraciones. En las uniones de brazos, los aspectos clave suelen ser la posición de los orificios, las superficies de conexión y la sección sometida a carga; no basta con observar una sola dimensión exterior. Primero deben determinarse las referencias y la trayectoria de carga, y después decidir qué dimensiones requieren requisitos de posición, planitud o ajuste.
Las tolerancias dimensionales de muchas características CNC convencionales pueden situarse aproximadamente en el orden de ±0.02—±0.10 milímetros, pero esto solo sirve como referencia para evaluar la dificultad del proceso. El resultado real depende del tamaño de la pieza, el material, la herramienta, la sujeción, la secuencia de mecanizado y el método de inspección. Los ajustes críticos no pueden sustituirse por un intervalo general; tampoco conviene especificar tolerancias extremadamente estrictas sin motivo en las superficies no funcionales visibles. De este modo se evitan tanto el aumento del coste de mecanizado y el riesgo de deformación como el uso ineficiente de los recursos de inspección, que pueden concentrarse en los alojamientos de rodamientos, los orificios de posicionamiento, las superficies de estanqueidad y las superficies de montaje, zonas que realmente afectan a la estabilidad del vuelo y a la fiabilidad del montaje.
Qué piezas de drones son adecuadas para el mecanizado CNC
El mecanizado de piezas de drones es habitual en escenarios de desarrollo con lotes pequeños, múltiples variedades y numerosas interfaces de montaje. El CNC es adecuado para procesar superficies planas, cavidades, orificios, roscas y superficies curvas en metales o plásticos de ingeniería, pero la selección del proceso debe centrarse en las relaciones de carga y montaje, no solo en perseguir una mayor precisión. En los soportes de motor deben determinarse primero las relaciones de referencia entre la superficie de montaje del motor, el alojamiento del rodamiento y los orificios de posicionamiento; en las uniones de brazos también deben comprobarse la posición de los orificios, la rigidez de la sección y las cargas de fatiga.
| Pieza | Principales riesgos | Proceso adecuado | Recordatorio de diseño |
|---|---|---|---|
| Soporte del motor | Superficie de montaje irregular y desviación en la relación entre el alojamiento del rodamiento y el patrón de agujeros del motor | Fresado, taladrado y mandrinado de precisión | Definir claramente las referencias, los requisitos de planitud y de posición de los agujeros, y evitar especificar tolerancias extremadamente estrictas para superficies no funcionales de apariencia |
| Pieza de unión del brazo | Acumulación de errores de posición de los agujeros, deformación de paredes delgadas y concentración de tensiones | Fresado de tres o múltiples ejes, taladrado y roscado | Conservar una sección transversal continua para la transmisión de cargas, dejar superficies de apoyo paralelas para el utillaje y, cuando sea necesario, reducir el número de fijaciones |
| Soporte del gimbal | Distribución desigual de la masa, rigidez insuficiente y ajuste inestable del eje de giro | Fresado, torneado y mecanizado de precisión | En las zonas aligeradas se deben equilibrar el espesor de pared, los nervios de refuerzo y el equilibrado dinámico; los requisitos del agujero del eje de giro y de las superficies de ajuste deben definirse por separado |
| Carcasa del compartimento de carga | Deformación de las superficies de sellado, disipación térmica insuficiente y desalineación de las interfaces | Fresado, taladrado y roscado, y mecanizado de precisión localizado | Las superficies de sellado, las interfaces de los conectores y las superficies de disipación térmica deben utilizar referencias claras; la cavidad interna debe garantizar el acceso de la herramienta |
| Tren de aterrizaje | Impactos durante el aterrizaje, grietas localizadas y holguras en el ensamblaje | Fresado, torneado o conformado de chapa | Distribuya los radios y las estructuras de refuerzo según la trayectoria de carga; no se debe recurrir simplemente a reducir el espesor para aligerar el peso |
| Carcasa del conector | Obstrucción de orificios pequeños, rebabas en las roscas y desviaciones de posicionamiento en el ensamblaje | Fresado de precisión, taladrado y roscado | Priorice la estandarización de los diámetros de los orificios y las roscas, y compruebe la longitud efectiva, el chaflán de la boca del orificio y la referencia de ensamblaje |
El mecanizado de cinco ejes puede reducir los cambios de orientación y de referencia en juntas de brazos y soportes de gimbal con planos inclinados, superficies curvas complejas o características de montaje en varias caras, pero no resuelve automáticamente los problemas de accesibilidad de la herramienta, estabilidad del dispositivo de sujeción o inspección. La solución final sigue dependiendo del material, la cantidad, la rigidez estructural y los requisitos del plano.
¿Cómo se distribuyen habitualmente los procesos CNC utilizados para mecanizar piezas de drones?
La selección del proceso para mecanizar piezas de drones no debe basarse únicamente en que «cuanto mayor sea la precisión, mejor». Primero deben analizarse las características geométricas de la pieza, la dirección de las cargas, las referencias de montaje y la capacidad de inspección; después se debe decidir entre fresado, torneado o mecanizado multieje.
| Proceso | Principales características geométricas que resuelve | Piezas típicas | Limitaciones de diseño y proceso |
|---|---|---|---|
| Fresado de tres o varios ejes | Planos, cavidades, nervaduras, escalones y superficies de montaje | Soportes de motor, juntas de brazos y soportes de gimbal | En cavidades profundas, paredes delgadas y esquinas interiores deben considerarse el diámetro y la longitud de la herramienta, así como el espacio para la evacuación de virutas |
| Torneado | Ejes, casquillos, interfaces cilíndricas y superficies de revolución | Ejes de transmisión, casquillos y conectores circulares | Es necesario definir claramente la referencia axial, la relación de ajuste y la posición de sujeción |
| Taladrado y roscado | Orificios de conexión, orificios de posicionamiento y orificios roscados | Componentes de conexión de los brazos del dron, carcasas y carcasas de conectores | La distancia entre orificios, la profundidad de los orificios, la longitud efectiva de la rosca y las rebabas en la boca del orificio afectan directamente al montaje |
| Mecanizado de cinco ejes | Superficies inclinadas, superficies curvas complejas y características de montaje en varias caras | Soportes de montaje de carga útil y uniones complejas de los brazos del dron | Puede reducir los volteos y las conversiones de referencia, pero aún es necesario comprobar la accesibilidad de la herramienta, la sujeción y el método de inspección |
El mecanizado de cinco ejes no es una etiqueta que implique "mayor precisión automáticamente". Para posiciones de orificios multidireccionales o superficies curvas continuas, puede reducir el número de reamarrados y operaciones de puesta a punto; si la pieza puede mecanizarse con herramientas estándar y referencias estables, el fresado de tres ejes o multieje puede ser más fácil de planificar, inspeccionar y reproducir. La selección del proceso también depende del material, la cantidad, el espesor de pared y el estado del material en bruto.
El posprocesado de las piezas de drones no puede ocultar los defectos de las etapas anteriores
La eliminación de rebabas debe centrarse en los orificios de posicionamiento, los orificios roscados, las superficies de sellado y las superficies de ajuste, y no limitarse a tratar los bordes visibles externamente. Antes del tratamiento superficial, debe confirmarse que el diámetro y la posición de los orificios, la planitud y las referencias de montaje cumplen los requisitos del plano; la anodización u otros tratamientos pueden modificar el estado de la superficie, por lo que los requisitos específicos de capa, color y función deben ajustarse al plano y a las especificaciones del proyecto. La cadena de proceso de las piezas CNC para drones debe cerrarse finalmente mediante la inspección dimensional y la verificación del montaje real.
Puntos de comprobación del diseño para fabricación (DFM) de piezas de drones
En la revisión DFM de piezas de drones, el objetivo principal no es ajustar todas las dimensiones al máximo, sino confirmar que las herramientas, los dispositivos de sujeción y los métodos de inspección pueden satisfacer la función de la pieza. La revisión debe comenzar por el espesor de pared, los orificios, los radios internos, las referencias y la secuencia de sujeción, para después determinar qué superficies requieren tolerancias estrictas.
Comprobar primero las paredes delgadas, los radios internos y la accesibilidad de la herramienta
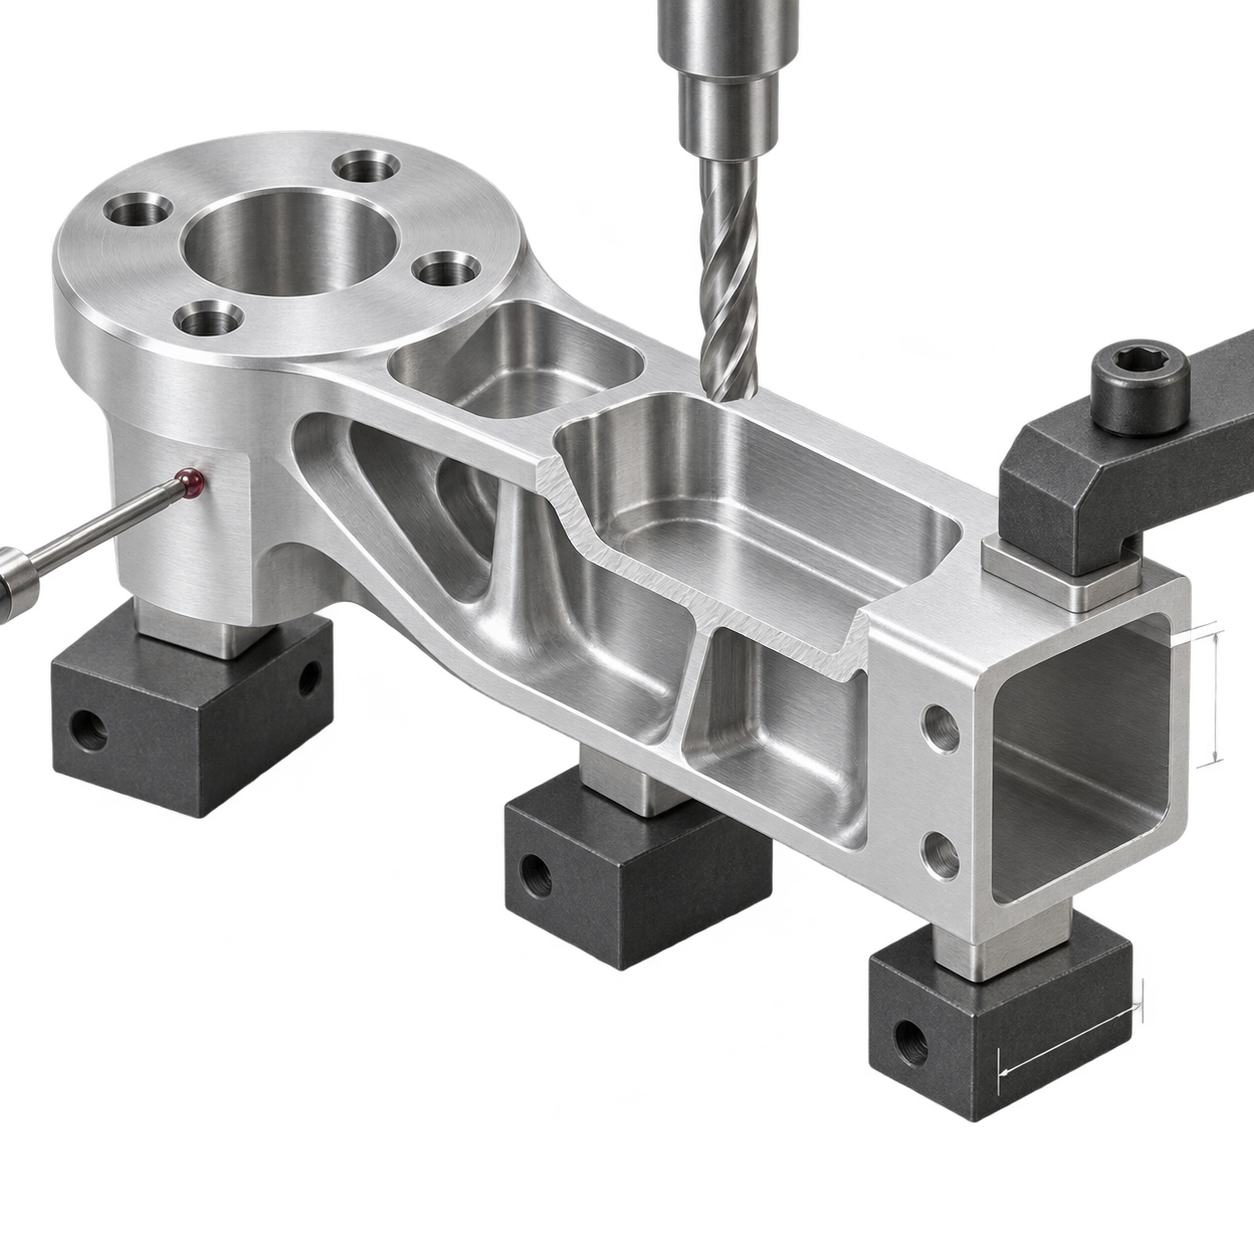
Las estructuras de pared delgada se deforman fácilmente bajo la acción de la fuerza de sujeción y de corte. Si el soporte del motor o la unión del brazo del dron presenta paredes delgadas, deben añadirse superficies de sujeción paralelas y soportes auxiliares, o ajustarse la secuencia de desbaste y acabado para evitar mecanizar de una sola vez hasta el espesor final de pared. En los orificios profundos también deben confirmarse la rigidez de la herramienta, la evacuación de virutas y las condiciones de refrigeración. Por lo general, una herramienta cilíndrica no puede mecanizar directamente un ángulo recto interno; debe dejarse espacio para la entrada de la herramienta o utilizarse un radio interno fabricable. Si la estructura no lo permite, debe evaluarse dividirla o convertirla en un conjunto ensamblado.
Convertir el diámetro de los orificios, las tolerancias y las referencias en requisitos ejecutables
Los orificios de conexión, los orificios de posicionamiento, los orificios roscados y los alojamientos de rodamientos no deben definirse únicamente mediante una dimensión aislada. El plano debe especificar la distancia entre orificios, las relaciones de posición, las referencias y la longitud efectiva de la rosca; cuando sea posible utilizar diámetros de orificio estándar, deben evitarse los orificios pequeños no estándar y los orificios estrechos demasiado profundos. Las superficies de sellado, las superficies de montaje y las superficies de ajuste de los rodamientos deben definir por separado sus requisitos funcionales, mientras que las superficies exteriores no críticas pueden utilizar tolerancias generales, evitando aplicar tolerancias extremadamente estrictas a todas las superficies y aumentar así la carga de mecanizado e inspección.
| Errores comunes | Posibles consecuencias | Acciones de mejora |
|---|---|---|
| La pared delgada no tiene superficie de apoyo | Después del apriete, las dimensiones vuelven a cambiar, lo que provoca holguras o interferencias durante el montaje | Aumentar la zona de sujeción, utilizar apoyos blandos y dejar las superficies críticas para el acabado posterior |
| La cavidad interna no tiene espacio para la entrada y salida de la herramienta | Colisión de la herramienta, imposibilidad de eliminar el material residual y desviación de la forma real respecto al modelo | Aumentar los radios de redondeo mecanizables, abrir la trayectoria de la herramienta o dividir la estructura |
| Tolerancias extremadamente estrictas en todas las superficies | Aumentan el tiempo de mecanizado y las inspecciones, sin mejorar necesariamente el rendimiento de las superficies no funcionales | Concentrar las tolerancias en los orificios de posicionamiento, alojamientos de rodamientos, superficies de sellado y superficies de montaje |
Por último, compruebe el número de operaciones de sujeción. Las superficies de apriete paralelas, un datum principal bien definido y un menor número de volteos ayudan a reducir los errores de transformación de referencias. En piezas complejas con múltiples caras, puede evaluarse el mecanizado multieje, pero aún es necesario confirmar las obstrucciones de la fijación, la accesibilidad de la herramienta y el método de inspección posterior. Las conclusiones del DFM deben incorporarse a los planos 2D, en lugar de limitarse a los registros de revisión del modelo tridimensional.
Cómo elegir entre aleaciones de aluminio, aleaciones de titanio y plásticos técnicos para el mecanizado de piezas de drones
Al seleccionar materiales para el mecanizado de piezas de drones, no basta con fijarse en términos como «grado aeronáutico» o en la clasificación de resistencia del material. Primero debe confirmarse si la pieza soporta cargas, si está en contacto con una fuente de calor y si necesita aislamiento eléctrico, así como establecer las prioridades entre peso, rigidez, resistencia a la corrosión y facilidad de mecanizado. El uso del mismo material en una base de motor, un soporte de gimbal y una carcasa de conector puede producir resultados completamente distintos.
Las aleaciones de aluminio son adecuadas para estructuras ligeras, pero hay que prestar atención a la rigidez y la disipación térmica
Las aleaciones de aluminio se utilizan habitualmente en bases de motor, uniones de brazos, soportes y carcasas de compartimentos de carga, debido a su baja densidad y buena maquinabilidad, además de que permiten reducir el peso mediante vaciados estructurales, nervaduras y zonas de espesor localmente aumentado. Durante la selección también deben comprobarse la rigidez de las superficies de montaje, la durabilidad de las roscas, el entorno corrosivo y los requisitos de tratamiento superficial. Las piezas de aluminio de pared delgada pueden deformarse durante la sujeción o el corte si carecen de superficies de apoyo; además, tratamientos como el anodizado pueden afectar a las dimensiones, las bocas de los orificios y las relaciones de ajuste. Por ello, el estado del tratamiento debe indicarse en el plano.
Las aleaciones de titanio y los plásticos técnicos deben seleccionarse según la función
Las aleaciones de titanio pueden ser adecuadas para uniones sometidas a cargas elevadas, componentes resistentes a la corrosión o estructuras de alta resistencia en espacios reducidos, pero la carga de corte, la disipación térmica, el desgaste de la herramienta y la estabilidad de la sujeción deben evaluarse por separado; la decisión no puede basarse únicamente en la etiqueta de resistencia. Los plásticos técnicos, por su parte, son adecuados para piezas aislantes, carcasas ligeras, protectores y componentes que no soportan las cargas principales. Antes de seleccionar el material, deben verificarse la temperatura, la absorción de humedad, la fluencia, la resistencia al impacto y la vida útil de las roscas sometidas a montajes repetidos. En el mecanizado de piezas de drones, el grado del material, el estado del tratamiento térmico y la forma del material en bruto deben confirmarse junto con las cargas reales y los requisitos de inspección.
Cómo controlar la deformación y la vibración durante el mecanizado de piezas ligeras de drones
La reducción de peso no consiste simplemente en disminuir el espesor de las paredes o vaciar el material. Los vaciados, las paredes delgadas y la optimización topológica reducen la rigidez local, por lo que las piezas de drones se deforman con mayor facilidad durante el corte, la sujeción y las vibraciones en vuelo; los cambios demasiado bruscos en las esquinas de las nervaduras y en las secciones transversales también pueden generar concentraciones de tensión. Durante el diseño, deben conservarse trayectorias continuas de transmisión de cargas, organizarse razonablemente los espesores de pared y las transiciones de las nervaduras, y reservarse para la fijación superficies de apoyo paralelas y estables.
Interacción entre material, herramienta y sujeción en el mecanizado de piezas de drones
El proceso de mecanizado debe considerar el material, la herramienta, los parámetros de corte, la refrigeración, la evacuación de virutas y la fijación como una única cadena de proceso. En las piezas de aluminio de pared delgada es necesario controlar las fuerzas de corte y de sujeción; en las estructuras con cavidades profundas deben confirmarse la rigidez de la herramienta, el espacio de entrada y la trayectoria de evacuación de virutas. En los plásticos técnicos, en cambio, debe prestarse atención a la acumulación de calor y a la fusión local. Para uniones de brazos o soportes ligeros, puede eliminarse primero la mayor parte del excedente mediante desbaste y realizar después el sem acabado y el acabado, evitando retirar demasiado material de una sola vez, lo que podría provocar la liberación de tensiones residuales o el retorno elástico de la estructura. La fijación debe sujetar la pieza, pero no presionar las zonas débiles que perderán su apoyo después del mecanizado.
La trayectoria de la herramienta también influye en la vibración. Debe procurarse mantener estable la carga de corte, reduciendo los cambios repentinos de dirección, los voladizos largos y el mecanizado continuo de zonas sin apoyo. Una vez finalizado el mecanizado, no basta con comprobar si el peso de la pieza ha disminuido; también deben verificarse la planitud de las superficies de montaje, la relación entre las posiciones de los orificios y las referencias críticas. Cuando sea necesario, debe validarse, en el estado real de montaje, si la bancada del motor, los elementos de conexión o los soportes presentan interferencias, holguras o cargas descentradas. La reducción de peso solo constituye una solución verdaderamente eficaz para el mecanizado de piezas de drones cuando no perjudica la rigidez, el montaje ni el comportamiento frente a las vibraciones.
Cómo inspeccionar, entregar y preparar la documentación de las piezas de drones
La entrega de piezas de drones no debe limitarse a comprobar si la pieza está "fabricada", sino que debe confirmar si puede montarse conforme a las referencias de diseño y funcionar de forma estable. Se recomienda cerrar el ciclo siguiendo este orden: revisión del plano y del modelo 3D→confirmación del material y del bruto→planificación del amarre y las referencias→mecanizado en desbaste→mecanizado de sem acabado/acabado→desbarbado y tratamiento superficial→inspección dimensional y de montaje. Si las referencias iniciales no están claramente definidas, aunque cada dimensión individual cumpla, posteriormente pueden producirse excentricidad del motor, desalineación de las posiciones de los orificios del brazo o un sellado deficiente de la carcasa.
- [object Object]
- [object Object]
- [object Object]
Antes de solicitar un presupuesto o iniciar un prototipo, prepare como mínimo el modelo 3D, el plano 2D, los requisitos de material y tratamiento térmico, las dimensiones y referencias críticas, el tratamiento superficial, la cantidad, las condiciones de uso, las relaciones de montaje y los requisitos del informe de inspección. Si la pieza corresponde a una bancada de motor, un soporte de cardán o un conector de brazo, también deben indicarse las superficies de posicionamiento, los patrones de orificios y las interfaces de carga con los componentes adyacentes. De este modo, el ingeniero de mecanizado podrá evaluar antes de elaborar el presupuesto la accesibilidad de la herramienta, el método de fijación y el procedimiento de inspección, en lugar de estimar el proceso basándose únicamente en la forma exterior.
Problemas habituales en el mecanizado de piezas de drones
El proceso, las tolerancias y la selección de materiales para el mecanizado de piezas de drones deben estar determinados por la función de la pieza, la forma en que soporta las cargas, las relaciones de montaje y los métodos reales de inspección. A continuación se responden cuatro cuestiones habituales de criterio técnico.
¿Todas las piezas de drones requieren mecanizado de cinco ejes?
No. Los planos, las cavidades, los orificios de montaje y los nervios convencionales normalmente pueden mecanizarse mediante fresado de tres ejes u otros procesos adecuados, según la estructura. El mecanizado de cinco ejes es más adecuado para superficies inclinadas, superficies curvas complejas y elementos de montaje en varias caras. Cuando las condiciones geométricas son favorables, puede reducir el número de volteos y cambios de referencia, pero la decisión debe basarse también en la accesibilidad de la herramienta, la estabilidad de la fijación, el tamaño de la pieza y el método de inspección.
¿Cómo evitar la deformación durante el mecanizado de piezas de drones ligeras y de pared delgada?
No basta con reducir el espesor de la pared. Durante el diseño deben conservarse un espesor de pared y unas transiciones de los nervios de refuerzo adecuados, evitarse los cambios bruscos de sección y reservarse superficies de apoyo para la fijación. Desde el punto de vista del proceso, pueden controlarse la fuerza de corte, la fuerza de apriete, la evacuación de virutas y el calor mediante una secuencia adecuada de desbaste, sem acabado y acabado. Después del mecanizado también deben comprobarse la planitud, las posiciones de los orificios y el estado de montaje. La solución concreta depende del material, la estructura y el método de fijación.
¿Puede el rango de tolerancias habitual del CNC sustituir a las tolerancias de ajuste de una bancada de motor o un alojamiento de rodamiento?
No. Las tolerancias dimensionales de muchos elementos CNC convencionales pueden situarse aproximadamente en el orden de ±0.02—±0.10 milímetros, pero el resultado real depende del tamaño, el material, la herramienta, la fijación y el método de inspección. En elementos críticos como la superficie de montaje del motor, el alojamiento del rodamiento, los orificios de posicionamiento y las superficies de sellado, el plano debe especificar claramente las referencias, los ajustes, las relaciones de posición y las tolerancias geométricas necesarias; no pueden sustituirse por un rango general.
¿Qué se omite con mayor frecuencia al enviar la documentación para el mecanizado de piezas de drones?
Las omisiones habituales incluyen las referencias críticas, las dimensiones funcionales, los requisitos de material o tratamiento térmico, el tratamiento superficial, la longitud efectiva de las roscas, las relaciones de montaje y los requisitos del informe de inspección. Antes del envío deben prepararse simultáneamente el modelo 3D y el plano 2D, e indicarse la cantidad, el uso previsto, las posiciones de los orificios críticos y los requisitos de las superficies de sellado o deslizamiento. Si la pieza es una estructura ligera de pared delgada, también deben especificarse las zonas prohibidas para la sujeción o las posiciones de apoyo permitidas, para que el fabricante pueda evaluar con antelación los riesgos de fijación y deformación.
Key takeaways
- Las piezas de drones no son mejores por ser cada vez más delgadas, ni todas las dimensiones requieren tolerancias extremas; las referencias funcionales y las trayectorias de carga determinan la distribución de la precisión.
- En los soportes de motor son fundamentales las superficies de montaje, los alojamientos de rodamientos y la coaxialidad; en las uniones de brazos importan la posición de los orificios, la transferencia de referencias y la estructura resistente a la fatiga; en las carcasas cobran mayor importancia la estanqueidad, la disipación térmica y las interfaces.
- El mecanizado de cinco ejes es adecuado para características en varias caras y superficies complejas y, con una geometría apropiada, puede reducir los cambios de orientación y los reajustes de referencia, pero no garantiza automáticamente la precisión.
- La revisión DFM debe concretarse en diámetros de orificio estándar, radios en esquinas interiores, accesibilidad de la herramienta, superficies de sujeción, deformación de paredes delgadas y tolerancias críticas, en lugar de limitarse a “optimizar la estructura”.
- La documentación de entrega debe incluir el modelo 3D, los planos 2D, los requisitos de material y tratamiento superficial, las referencias críticas, la cantidad, el uso y los elementos de inspección.



