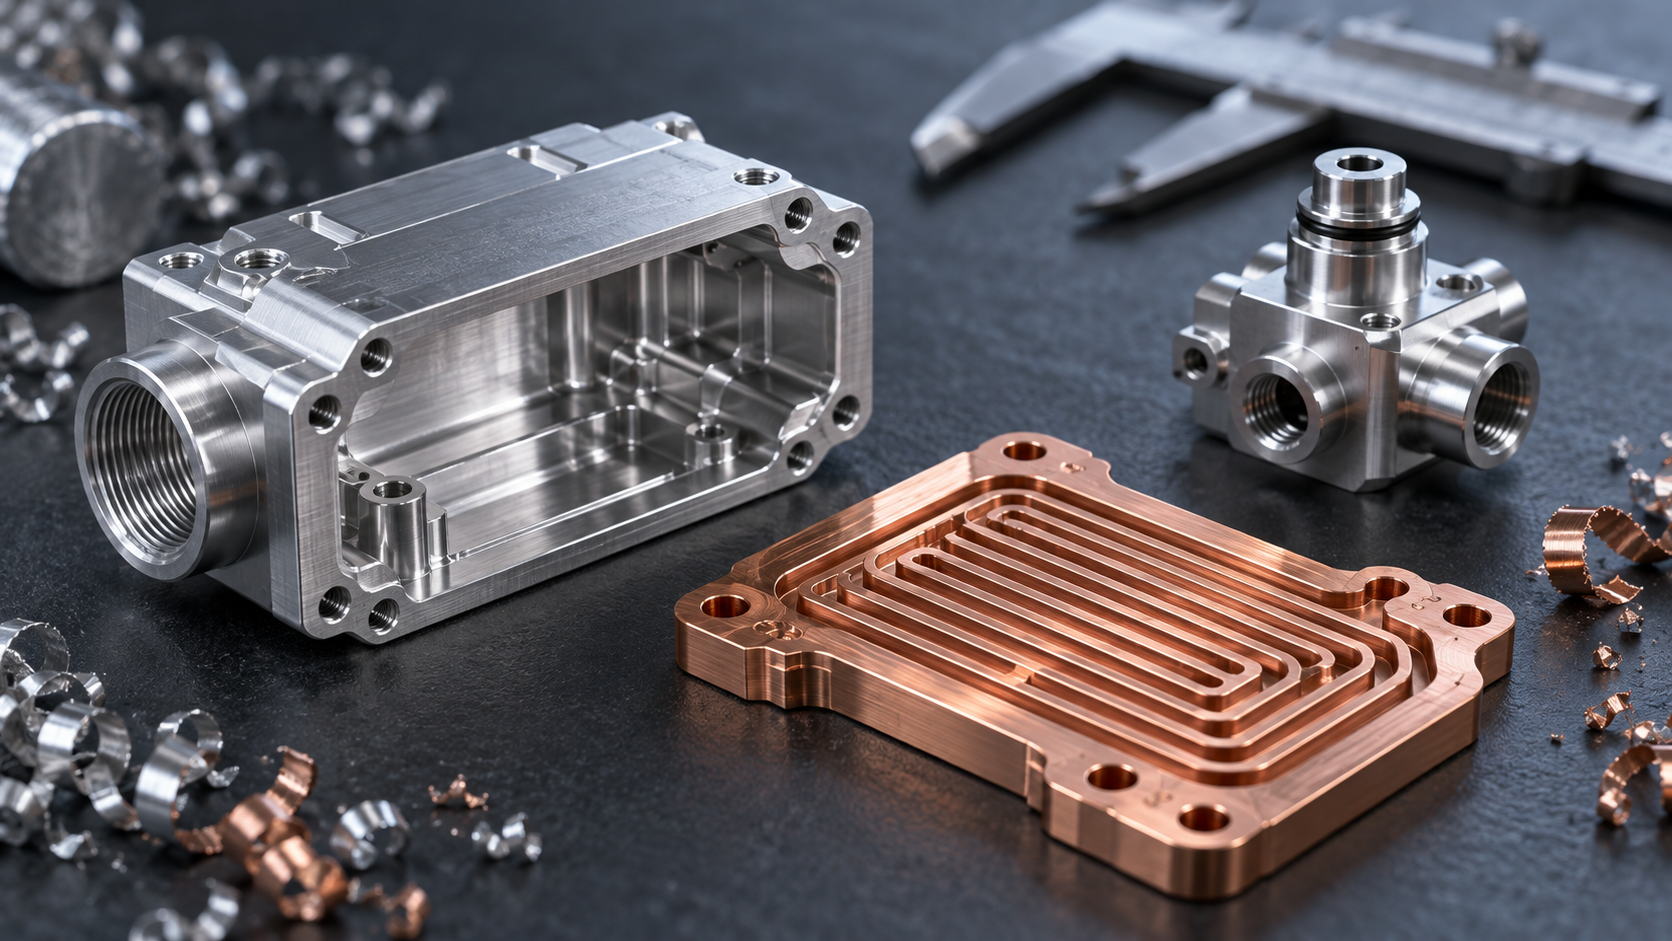
Por qué el mecanizado de piezas electrónicas es tan sensible a la precisión
En el mecanizado de piezas electrónicas, el error más caro no suele ser el coste de mecanizado, sino esos 0,02 mm que solo se descubren tras el ensamblaje. Si la posición de un agujero de conector se desvía 0,02 mm, la resistencia de contacto puede fluctuar tras varios ciclos de inserción; si la planitud de un disipador de calor se desvía 0,05 mm, la resistencia térmica de la interfaz aumenta y el chip reduce su frecuencia. Estas desviaciones, vistas pieza a pieza, están en el "límite de tolerancia", pero al montarlas en el equipo completo se convierten directamente en problemas funcionales.
La sensibilidad del mecanizado de piezas electrónicas a la precisión se concentra en cuatro consecuencias: contacto deficiente: las desviaciones en la posición de los agujeros, la coaxialidad y el espesor del recubrimiento reducen el área de contacto entre el pin y el zócalo; fallo de sujeción: si el agujero piloto de la rosca es demasiado grande o está desviado, el par de apriete no sube o se pasa la rosca; degradación térmica: la planitud y la rugosidad superficial determinan directamente el espesor de relleno del material de interfaz térmica; fuga de medios: si la superficie de sellado del cuerpo de válvula o del conector neumático presenta arañazos o la planitud está fuera de tolerancia, la prueba de retención de presión no se supera.
Estos problemas tienen un punto en común: no son "imposibles de mecanizar", sino que "el plano no especifica claramente el criterio de aceptación". Si la posición de los agujeros se acota respecto a una referencia o respecto a la distancia entre centros, si la planitud se mide con galga o con máquina de medición por coordenadas, a qué presión y durante cuánto tiempo se prueba la estanqueidad: si los criterios no coinciden, proveedor y cliente hablarán idiomas distintos. A continuación se desarrollan seis líneas: tipo de pieza, dimensiones clave, material, DFM, combinación de procesos y selección de proveedor, desglosando uno a uno los criterios que se pueden negociar en el mecanizado de piezas electrónicas.
Cuatro tipos de piezas para las que el mecanizado CNC es especialmente adecuado en el mecanizado de piezas electrónicas
En el mecanizado de piezas electrónicas, lo que realmente mantiene al mecanizado CNC en la cadena de procesos no es la vaga afirmación de "alta precisión", sino la forma en que varios tipos de piezas dependen de las dimensiones clave. A continuación se desglosa por tipo de pieza: primero los requisitos clave, luego cómo se mecaniza habitualmente y, por último, un escenario típico de fallo; el escenario de fallo explica mejor dónde está el problema que una tabla de parámetros.
Conectores y racores: posición de agujeros, roscas y coaxialidad
En carcasas de conectores, bases de terminales y casquillos de conectores de radiofrecuencia, las dimensiones clave se concentran en la posición y localización de los agujeros, el perfil de rosca y la profundidad del agujero ciego, y la coaxialidad entre múltiples posiciones de pines. Si la distancia entre agujeros se desvía un poco, el pin no entra en el terminal; si el agujero piloto de la rosca es poco profundo, el tornillo no llega al fondo y además se pasa la rosca fácilmente. Este tipo de piezas suele mecanizarse combinando fresado CNC con torneado; las matrices de pines pasan por taladrado y escariado, y los cuerpos de revolución pasan por torneado para garantizar la coaxialidad.
Fallo típico: la posición de los agujeros de un lote de conectores estaba dentro de la tolerancia del plano, pero la fuerza de inserción fluctuaba mucho durante el ensamblaje. Al investigar, resultó que la referencia de localización se había acotado respecto a la cara frontal en lugar de la cara de montaje; el mecanizado se alineó según la cara frontal y la medición real difería una capa respecto a la referencia de montaje. La localización en sí no estaba fuera de tolerancia, pero al montarla no encajaba.
Módulos de disipación térmica y piezas de refrigeración: planitud, rugosidad y canales de flujo
En sustratos de disipación, placas frías, asientos de prensado de tubos de calor y bloques de canales de refrigeración líquida, los requisitos clave son la planitud de la superficie de contacto, la rugosidad superficial y la consistencia de la sección del canal de flujo. Si la planitud no es buena, por mucho material de interfaz que se añada no se compensa la resistencia térmica; si la rugosidad es excesiva, el área de contacto real se reduce y la ruta de conducción térmica empeora. El mecanizado se realiza principalmente por fresado CNC; las piezas con canales profundos suelen usar una combinación de "pieza en bruto de fundición + acabado CNC", dejando los canales a la fundición y las superficies de sellado y montaje al fresado.
Fallo típico: la planitud de un disipador pasó la inspección con galga, pero al montarlo sobre la fuente de calor la elevación de temperatura fue alta. La razón es que la galga solo midió el borde, mientras que la zona central tenía una ligera concavidad, y tras el apriete del montaje la zona central es precisamente la principal zona de transferencia de calor. El criterio de aceptación y el área de contacto real no coincidían.
Piezas de control y cuerpos de válvula: estanqueidad, holgura de ajuste y superficies de sellado
En bloques de control neumático, cuerpos de microválvulas y carcasas de sensores, los requisitos clave son la estanqueidad, la holgura de ajuste y la rugosidad de la superficie de sellado. Este tipo de piezas suele integrar canales cruzados en un volumen pequeño; si la superficie de sellado presenta marcas de herramienta o rebabas, la fuga ocurre tras el ensamblaje y no durante el mecanizado. El mecanizado suele realizarse con centros de torneado-fresado CNC, completando en un solo amarre los canales multidireccionales y las superficies de sellado, reduciendo el error de posición por alineaciones repetidas.
Fallo típico: el cuerpo de válvula pasó la prueba de estanqueidad pieza a pieza, pero tras montarlo como conjunto presentó una micro fuga. La razón es que la posición relativa entre la superficie de sellado y los canales se desplazó en el segundo amarre; no se detecta pieza a pieza y solo se expone cuando la junta tórica queda descentrada en el conjunto. Para piezas con canales multidireccionales, mecanizar en un solo amarre es precisamente para este tipo de problemas.
Piezas de soporte operativo y estructural: resistencia y consistencia dimensional
En paneles, soportes, marcos de apantallamiento y piezas internas portantes, los requisitos clave son la resistencia y la consistencia dimensional, no la alta precisión puntual. Este tipo de piezas suele mecanizarse combinando fresado CNC con chapa metálica: el contorno principal se conforma por plegado de chapa, y los agujeros de montaje y las superficies de ajuste se acaban con CNC, equilibrando coste y consistencia. Para soportes de gran volumen y forma sencilla, la chapa metálica es en sí misma la ruta más adecuada.
Fallo típico: las dimensiones de los soportes individuales estaban dentro de la banda de tolerancia, pero en el ensamblaje por lotes aparecieron algunas interferencias. La razón es que el retroceso elástico del plegado fluctúa según el lote; que una pieza individual sea conforme no significa que lo sea la consistencia dentro del lote. Al negociar la aceptación de este tipo de piezas, la consistencia dentro del lote merece más figurar en los requisitos que la precisión límite de una pieza individual.

Posición de agujeros, roscas, planitud y estanqueidad: cómo negociar las dimensiones clave del mecanizado de piezas electrónicas
En el mecanizado de piezas electrónicas, lo que realmente genera disputas no suele ser "si la precisión es suficiente", sino cómo se acota en el plano y cómo se mide en la aceptación. Estas cuatro partidas —posición de agujeros, roscas, planitud y estanqueidad— tienen cada una al menos dos formas razonables de especificarse; si el proveedor lo hace según A y el cliente verifica según B, el resultado es que una pieza conforme se juzga como no conforme. A continuación se desglosan estas cuatro partidas en criterios negociables.
Posición de agujeros: primero definir la referencia, luego decidir entre localización o tolerancia de coordenadas
En el mecanizado de piezas electrónicas tipo conector, el problema más frecuente es la posición de los agujeros. Al negociar, hay que confirmar primero tres cosas: cuál es la referencia (la gran superficie de la carcasa, dos agujeros de pasador de posicionamiento o la cara frontal), si la acotación es por localización o por tolerancia de coordenadas, y si el agujero en sí tiene requisitos de ajuste (los requisitos de diámetro para un pin de engaste, un poste de posicionamiento o un agujero pasante para tornillo son completamente distintos).
Cuando la localización se acota con MMC (condición de máximo material), mecanizar el diámetro en el límite superior en realidad relaja el requisito de posición; la tolerancia de coordenadas no tiene esa compensación. Si en el mismo plano se mezclan ambos métodos de acotación, el criterio de inspección se dispersa. La práctica común en el sector es usar localización con sistema de referencias para agujeros funcionales y tolerancia de coordenadas para agujeros decorativos o de paso de cables; cuál usar debe indicarse en el plano y confirmarse con el mecanizador antes de cotizar el método de inspección (máquina de medición por coordenadas o calibre dedicado).
Roscas: considerar juntos el agujero piloto, el perfil de rosca y la profundidad del agujero ciego
Las roscas rara vez son un punto difícil en el mecanizado de piezas electrónicas, pero a menudo son un punto de controversia. En roscas pequeñas como M2 y M2.5, la tolerancia del agujero piloto y el perfil de rosca (métrica de paso grueso/fino, si se requiere precisión 6H) afectan directamente al par de montaje y al riesgo de pasar la rosca. En roscas de agujero ciego también hay que especificar la profundidad de rosca útil y la profundidad de taladrado: indicar solo "profundidad 5" no es suficiente; llegar al fondo del roscado no equivale a que el perfil de rosca útil llegue al fondo.
Para roscas pequeñas en piezas de pared delgada de aluminio, se recomienda indicar en el plano si se permite añadir insertos de rosca (como insertos helicoidales), porque la vida útil de una rosca directa en aluminio es limitada con montajes y desmontajes repetidos. Este tipo de decisión estructural pertenece al ámbito del DFM; definirlo antes de cotizar es más barato que retrabajar después del mecanizado.
Planitud: especificar si es la superficie de contacto o toda la superficie, y cómo medirla
Los disipadores, las bases de dispositivos de potencia y las superficies de contacto de las tapas de apantallamiento requieren planitud, pero si "planitud 0,05" no especifica si es la zona de contacto local o toda la superficie, el resultado puede diferir varias veces. Cuanto menor sea el área de contacto y más estricto el requisito, más necesario será controlar durante el mecanizado la tensión de amarre y el calor de corte, de lo contrario la pieza se deforma al retirar el utillaje.
También debe unificarse el criterio de medición: la galga mide el huelgo local, mientras que la máquina de medición por coordenadas calcula la desviación respecto a un plano ajustado; no son lo mismo. Para piezas sensibles a la resistencia térmica de interfaz, en el sector suele ponerse el énfasis en el área de contacto de la zona de adherencia más que en la planitud absoluta de toda la superficie; cuánto permitir debe definirse en función de la capacidad de relleno del material de interfaz térmica (almohadilla térmica, grasa térmica), y no copiando una cifra.
Estanqueidad: especificar juntos la presión de prueba, el medio y la tasa de fuga
Las cajas de control, los cuerpos de válvula y las carcasas de sensores en el mecanizado de piezas electrónicas suelen llevar requisitos de estanqueidad. Escribir solo "estanco" no permite la aceptación; como mínimo hay que especificar: medio de prueba (aire comprimido o helio), presión de prueba (presión relativa o absoluta), tiempo de retención y tasa de fuga admisible (o límite de caída de presión).
La prueba con helio tiene alta sensibilidad pero alto coste; el método de caída de presión con aire es más barato pero poco sensible a fugas pequeñas. Cuál elegir depende de si la condición real de la pieza es resistencia al agua, al polvo o al refrigerante, y no puede aplicarse un criterio único. Además, debe indicarse si se permite aplicar sellador en la superficie de sellado, porque afecta al desmontaje y reparación posteriores. Lo mejor es facilitar estos criterios junto con la solicitud de cotización, para que el mecanizador pueda alinearlos de antemano en el proceso (rugosidad de la superficie de sellado, planitud, dimensiones de la ranura de sellado).
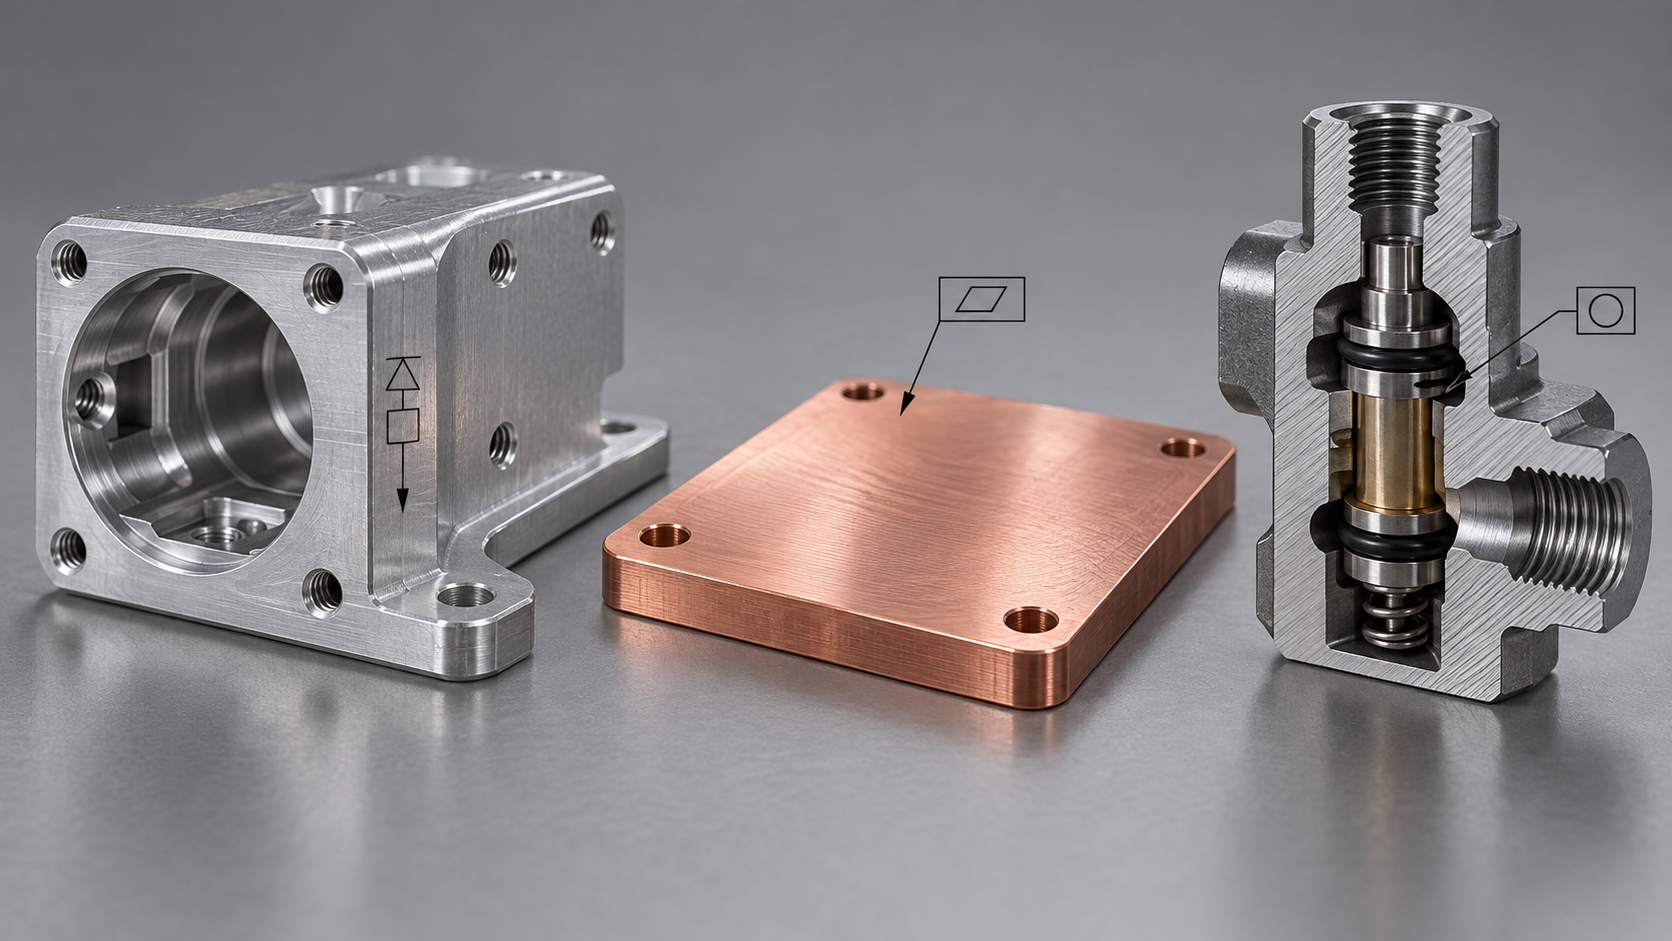
Al poner los cuatro puntos juntos, se descubre el denominador común: la mayoría de las controversias en el mecanizado de piezas electrónicas surgen de la inconsistencia entre el dimensionado y la aceptación, no de que la máquina no pueda lograrlo. Dejar estos criterios fijados por escrito en la fase de plano ahorra muchas más complicaciones que discutir a posteriori si algo es conforme o no.
Cómo elegir el material: seis dimensiones desde las propiedades eléctricas y la gestión térmica hasta la mecanizabilidad
Cuando llega un plano de una pieza electrónica, en la casilla de material suele poner "AL 6061" o "PEEK", pero por qué es ese y no otro, la mayoría no sabe responderlo. La selección de material en el mecanizado de piezas electrónicas no consiste en elegir el más caro, sino en ordenar seis dimensiones por prioridad y luego converger junto con el proceso.
Propiedades eléctricas: las piezas aislantes y las conductoras siguen dos caminos distintos
Las piezas mecanizadas electrónicas que requieren aislamiento, como bases de utillaje de prueba, bloques de aislamiento de alta tensión o soportes de radiofrecuencia, suelen fabricarse en PEEK, PTFE, PPS o plásticos con carga cerámica. Su resistividad volumétrica es alta, pero al cortarlos la evacuación de viruta es deficiente y se calientan con facilidad; además, el PTFE sufre deformación por fluencia en frío, por lo que en paredes delgadas hay que reducir el avance.
Por el contrario, las piezas que conducen corriente o cumplen función de puesta a tierra —barras colectoras, cubiertas de apantallamiento, lengüetas de contacto— se fabrican en cobre, cuproníquel, cobre-estaño o aluminio. El cobre conduce bien tanto la electricidad como el calor, a cambio de pegarse a la herramienta y endurecerse por acritud con rapidez, por lo que hay que configurar específicamente la herramienta y el fluido de corte.
Gestión térmica y relación resistencia-peso: en las piezas disipadoras se prioriza aluminio y cobre; en las estructurales, según la carga
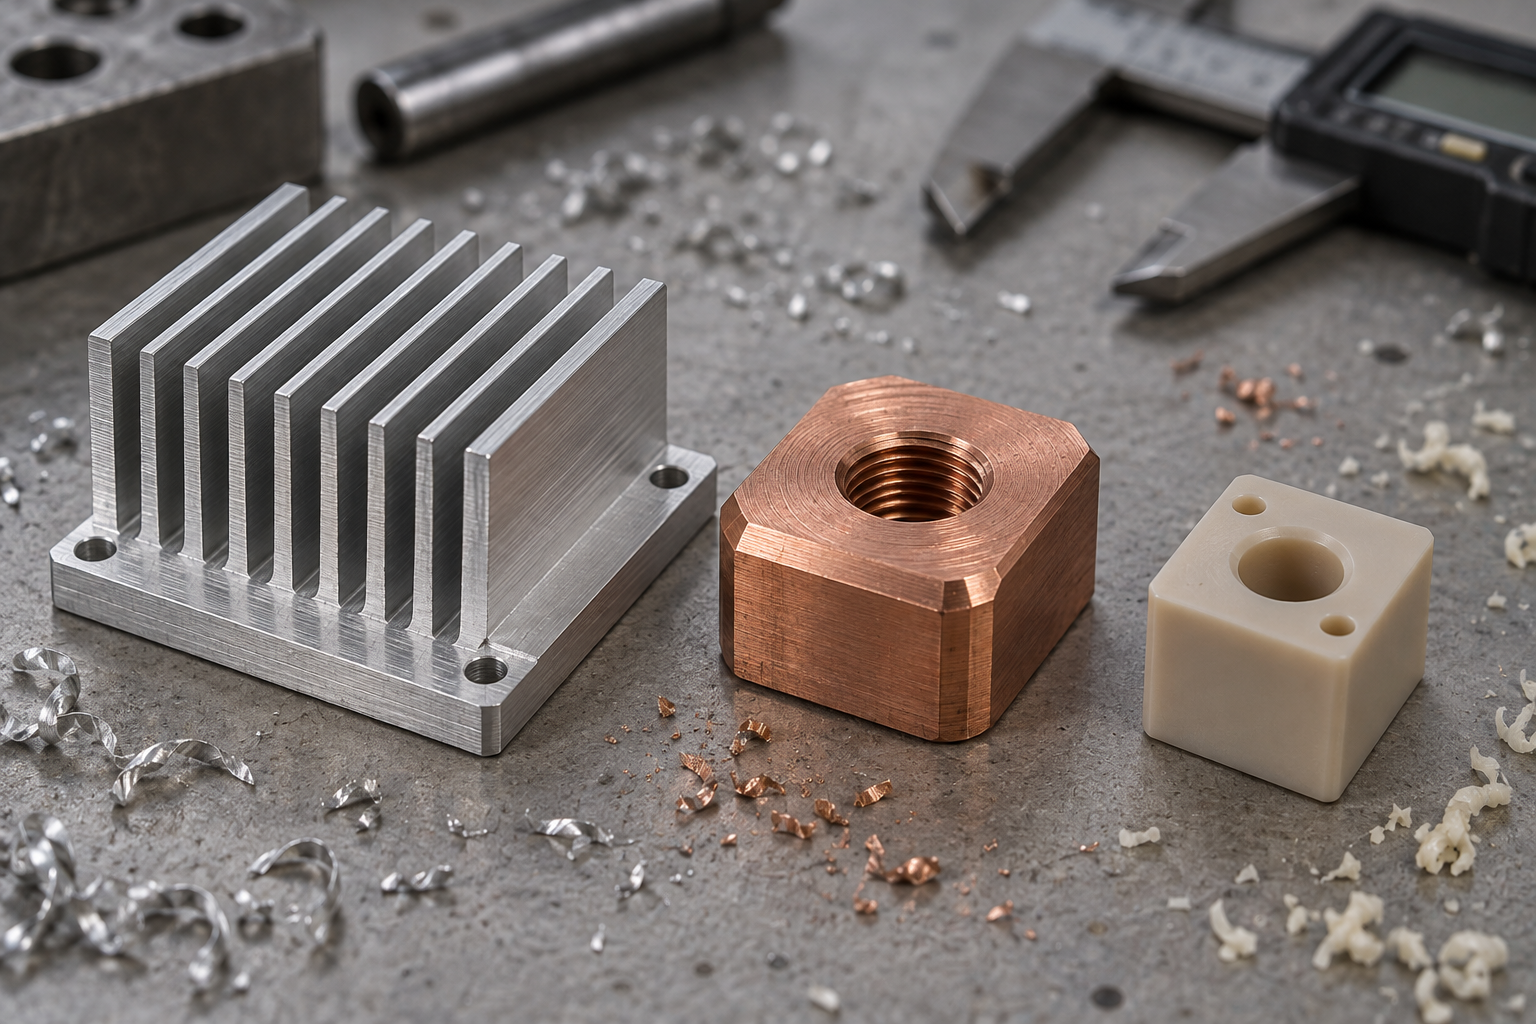
Los módulos disipadores y las piezas de refrigeración se eligen por su conductividad térmica: el aluminio ronda los 150–200 W/(m·K) y el cobre puro los 380–400 W/(m·K). La práctica habitual del sector es usar aluminio como cuerpo principal y cobre como inserto o tubo de calor. La cerámica y los plásticos especiales soportan temperaturas más altas, pero conducen mal el calor, por lo que solo sirven para trayectorias de flujo térmico pequeñas.
Las piezas de soporte estructural se eligen según la carga y el entorno de vibración: el acero inoxidable tiene buena resistencia pero es pesado y difícil de cortar; el ABS y el PC/ABS son ligeros y fáciles de conformar, adecuados para carcasas y soportes. Cuando los requisitos de ligereza son altos, el aluminio y los plásticos de ingeniería son el punto de partida por defecto. Aquí no hay una respuesta única; depende de lo que la pieza soporte dentro del equipo completo.
Resistencia a la corrosión y mecanizabilidad: dos restricciones que se suelen subestimar
Las piezas electrónicas para exteriores o para vehículo deben superar niebla salina, calor húmedo o limpieza química: el aluminio necesita anodizado o niquelado químico, el acero inoxidable se elige 304/316 y el cobre requiere tratamiento antioxidante. Una vez fijado el tratamiento superficial por la selección frente a la corrosión, la cadena de cotas y las tolerancias deben modificarse en consecuencia; conviene confirmar este paso antes de congelar el plano.
La mecanizabilidad determina el coste y el plazo de entrega. El cobre se pega a la herramienta y las paredes delgadas vibran con facilidad; el PEEK conduce mal el calor y se quema si se sobrecalienta localmente; el aluminio es el más dócil, pero las paredes extremadamente delgadas también se deforman. La experiencia habitual del sector es: si tanto el cobre como el aluminio cumplen el diseño térmico para una misma pieza, calcular primero el aluminio, salvo que la densidad de flujo térmico realmente no lo permita. En cuanto al plano concreto, se recomienda confirmar directamente con el fabricante la trayectoria de la herramienta y el modo de amarre, en lugar de comparar solo el precio unitario del material. Que en las piezas disipadoras se priorice el aluminio o el cobre y en las estructurales aislantes el PEEK/PTFE son dos combinaciones habituales, pero no reglas rígidas.
| Material | Propiedades eléctricas | Conductividad térmica W/(m·K) | Resistencia/peso | Resistencia a la corrosión | Mecanizabilidad |
|---|---|---|---|---|---|
| Aluminio 6061 | Conductor, apto para puesta a tierra | ≈150–200 | Resistencia media, ligero | Requiere anodizado | Buena, aunque las paredes muy delgadas aún se deforman |
| Cobre puro/aleación de cobre | Excelente conducción eléctrica y térmica | ≈380–400 | Densidad alta, más bien blando | Se oxida con facilidad, requiere tratamiento | Se pega a la herramienta, endurecimiento por acritud |
| PEEK | Aislante, resistente a productos químicos | ≈0,25 | Buena resistencia, ligero | Excelente | Mala conducción térmica, se sobrecalienta con facilidad |
| PTFE | Aislante, baja constante dieléctrica | ≈0,25 | Blando, fácil de fluir en frío | Excelente | Difícil de sujetar, paredes delgadas propensas a deformarse |
| Acero inoxidable 304/316 | Conductivo, se puede poner a tierra | ≈16 | Alta resistencia, pesado | Excelente | Difícil de cortar, desgaste rápido de la herramienta |
| PC/ABS | Aislante | ≈0.2 | Medio, ligero | Regular | Compatible con inyección, el CNC tiende a fundir los bordes |
Después de ordenar las seis dimensiones, normalmente solo quedan dos o tres materiales candidatos. El siguiente paso no es decidir, sino entregar los materiales candidatos junto con las dimensiones clave al fabricante para que realice una evaluación de fabricabilidad: muchas diferencias de costo en el mecanizado de piezas electrónicas ya quedan fijadas en la etapa de selección de material. Si necesitas comparar rápidamente una combinación de materiales y procesos, puedes consultar las grados de uso común en la biblioteca de materiales y luego verificar en capacidades de mecanizado CNC si las tolerancias y los requisitos superficiales coinciden.
DFM: el paso que más se omite en el mecanizado de piezas electrónicas
En el mecanizado de piezas electrónicas, la mayoría de los retrabajos no ocurren en la máquina, sino en el momento en que se finaliza el plano. Elegir mal la referencia de posición de los agujeros, un radio interior menor que el radio de la herramienta, piezas de pared delgada sin margen para liberación de tensiones: corregir una línea de anotación en la etapa de cotización casi no tiene costo; hacerlo después de iniciar el corte del material implica rehacer utillajes, reprogramar y volver a inspeccionar. El DFM (diseño para fabricación) aborda precisamente este tramo. Su resultado no es un documento bonito, sino una serie de juicios concretos sobre “cómo se mecanizará esta anotación y dónde está el costo”.
Visto en el mecanizado de piezas electrónicas, la lista de verificación del DFM es más estrecha y más estricta que la del mecanizado general: si la posición se puede cubrir con un solo montaje, si el portaherramientas interfiere en carcasas de disipación de cavidad profunda, con qué tipo de instrumento de medición se acepta la planitud de la cara de sellado del cuerpo de válvula, y si la cubierta de blindaje de pared delgada se recuperará elásticamente por tensiones residuales después del fresado. Todo esto son asuntos que deberían aclararse antes de cotizar.
Qué verifica el DFM en el mecanizado de piezas electrónicas
- Tolerancias y referencias: si la posición se anota con respecto a la referencia de ensamblaje y no al origen del modelado; si varios agujeros pueden medirse con la misma referencia en un solo montaje.
- Accesibilidad de la herramienta: si las cavidades profundas, ranuras estrechas y ángulos interiores rectos exceden el radio y la relación longitud-diámetro de las herramientas disponibles, y requieren electroerosión o cambio de estructura.
- Espesor de pared y rigidez: si las carcasas de disipación de pared delgada y los soportes esbeltos se deforman bajo la sujeción y las fuerzas de corte, y si necesitan tetones de proceso o mecanizado por etapas.
- Superficie y ajuste: si se especifican claramente la rugosidad y la planitud de las caras de sellado, las caras de contacto térmico y las caras de blindaje, y si se verifica con galga o con máquina de medición por coordenadas.
- Material y lote: si el cobre se pega a la herramienta, el aluminio se raya con facilidad, el PEEK absorbe humedad, y si esto se ajusta al proceso ya en la etapa de DFM.
Errores de diseño frecuentes: los tres que más se escapan por descuido del CAD
La primera categoría es la acumulación de tolerancias. Los agujeros del conector, los postes de posicionamiento de la carcasa y las caras de apoyo de la PCB dejan cada uno un pequeño margen, y al ensamblar aparecen interferencias o fluctuaciones en la resistencia de contacto. La forma habitual de tratarlo en la etapa de DFM es concentrar las dimensiones clave en una sola referencia y relajar las demás, en lugar de apretar uniformemente todo el plano.
La segunda categoría es ignorar el radio de la herramienta. Los ángulos interiores rectos en las cavidades y las ranuras estrechas en la base de las aletas de disipación son naturales en el modelo 3D, pero al fresar requieren herramientas más pequeñas y mayor voladizo, y tanto la calidad superficial como la eficiencia disminuyen. La práctica común es añadir radios interiores o pedir al fabricante el radio mínimo mecanizable y luego modificar el modelo.
La tercera categoría es la liberación de tensiones y la deformación por sujeción. Las carcasas electrónicas de pared delgada y los soportes esbeltos liberan tensiones después del desbaste, y al acabar la forma ya ha cambiado: las dimensiones cumplen, pero el ensamblaje no ajusta. El DFM determina de antemano si hay que separar desbaste y acabado, si hay que hacer recocido para alivio de tensiones y si hay que hacer envejecimiento.
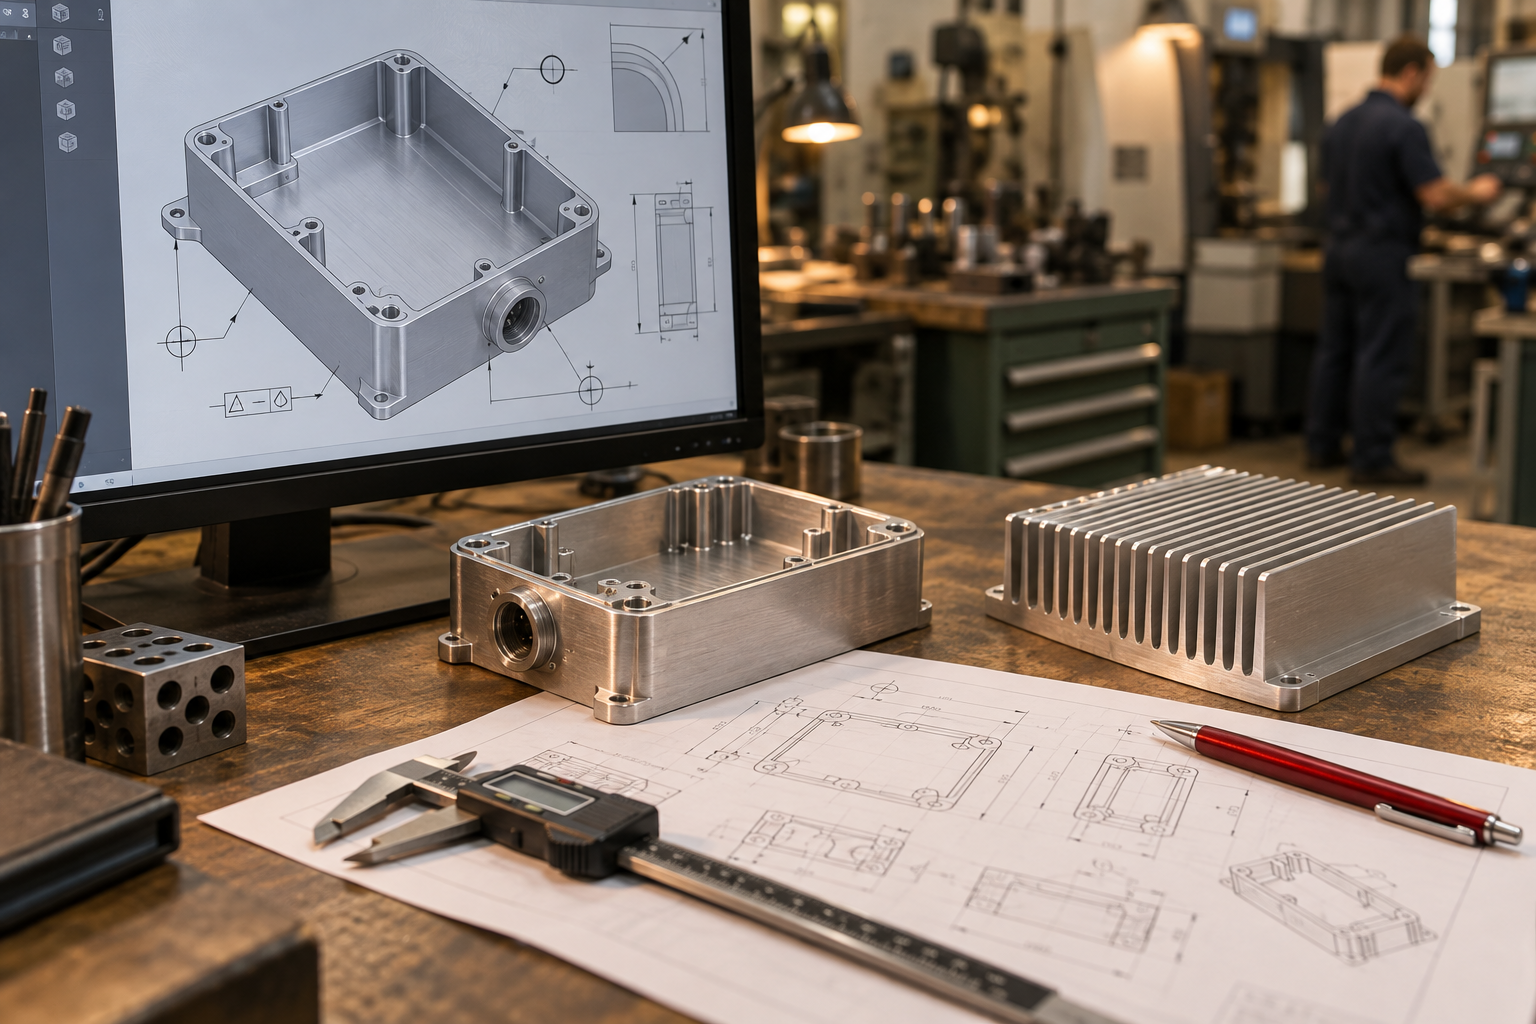
Estas tres categorías de problemas tienen algo en común: todas se revelan “después del mecanizado”, pero su causa raíz está en la etapa del plano. Colocar la revisión DFM antes de cotizar y antes de cortar el material significa cambiar anotaciones y modelos; colocarla después de la primera pieza significa cambiar dinero y plazos de entrega. En cuanto a hasta qué punto revisar, depende del uso de la pieza: para piezas de soporte comunes basta una revisión superficial; dimensiones como cuerpos de válvula, caras de contacto térmico y cavidades de blindaje de radiofrecuencia, que determinan directamente la función, merecen confirmarse anotación por anotación. Los límites de capacidad del proceso pueden consultarse en capacidades de mecanizado CNC, y la selección del lado del material se explica en la página de la biblioteca de materiales.
El CNC es solo una parte: cómo determinar la combinación de procesos en el mecanizado de piezas electrónicas
Equiparar el mecanizado de piezas electrónicas con el CNC es el error de juicio más común en la etapa de solicitud de cotización. En un conjunto electrónico, lo que realmente requiere fresado o torneado suelen ser piezas funcionales como asientos de conectores, cuerpos de válvula y sustratos de disipación; las carcasas, cubiertas de blindaje y soportes son más adecuados para chapa metálica; los utillajes, conductos de aire de forma especial y piezas de validación rápida pueden pasar primero por impresión 3D; las carcasas de pequeñas series una vez definida la estructura pueden pasar a colada al vacío, y en producción en masa cambiar a inyección. Cada proceso cubre distintos intervalos de volumen y estructura; forzarlo todo a un solo proceso lleva o a un costo descontrolado, o a una precisión y consistencia que no encajan.
Decidir por volumen: prototipo CNC, pequeñas series por colada al vacío, producción en masa por inyección
El volumen es la primera línea divisoria. Los prototipos y las piezas de validación de hasta unas decenas de unidades pueden cubrirse con mecanizado CNC e impresión 3D: el primero tiene dimensiones más estables y una superficie más cercana al producto final, el segundo ofrece mayor libertad estructural y casi no aumenta el costo al cambiar de versión. La réplica de prototipos (colada al vacío) es adecuada para pedidos de pequeñas series de decenas a cientos de unidades que necesitan un aspecto y tacto cercanos a la inyección; el costo y el plazo del molde suelen ser menores que los de la inyección, pero la consistencia por pieza y la precisión dimensional generalmente no igualan al CNC. A partir de miles de unidades, la inyección de plástico tiene ventaja de costo, siempre que el espesor de pared, el ángulo de desmoldeo y la posición de la entrada hayan sido confirmados por DFM en la etapa de diseño.
Decidir por estructura y requisitos superficiales: los límites entre chapa metálica, impresión 3D y CNC
El mecanizado de chapa metálica trabaja piezas de lámina: carcasas, cubiertas de blindaje, soportes de montaje, bases de disipadores. El estampado, el plegado y la soldadura dan forma rápidamente, pero el retroceso elástico del plegado, la deformación después de soldar y las rebabas de los agujeros aumentan la variación dimensional; la planitud y las holguras de solape de las cubiertas de blindaje a menudo deben confirmarse con instrumentos de medición. La impresión 3D es adecuada para formas que los procesos sustractivos tradicionales no pueden lograr, como canales internos, estructuras de disipación de celosía y utillajes de forma especial, pero la anisotropía, la rugosidad superficial y la estabilidad dimensional a largo plazo deben evaluarse según el uso. El mecanizado CNC es adecuado para piezas con requisitos de ajuste, roscas, caras herméticas y posición estricta, a costa de que el número de montajes y la interferencia de herramientas elevan el costo.
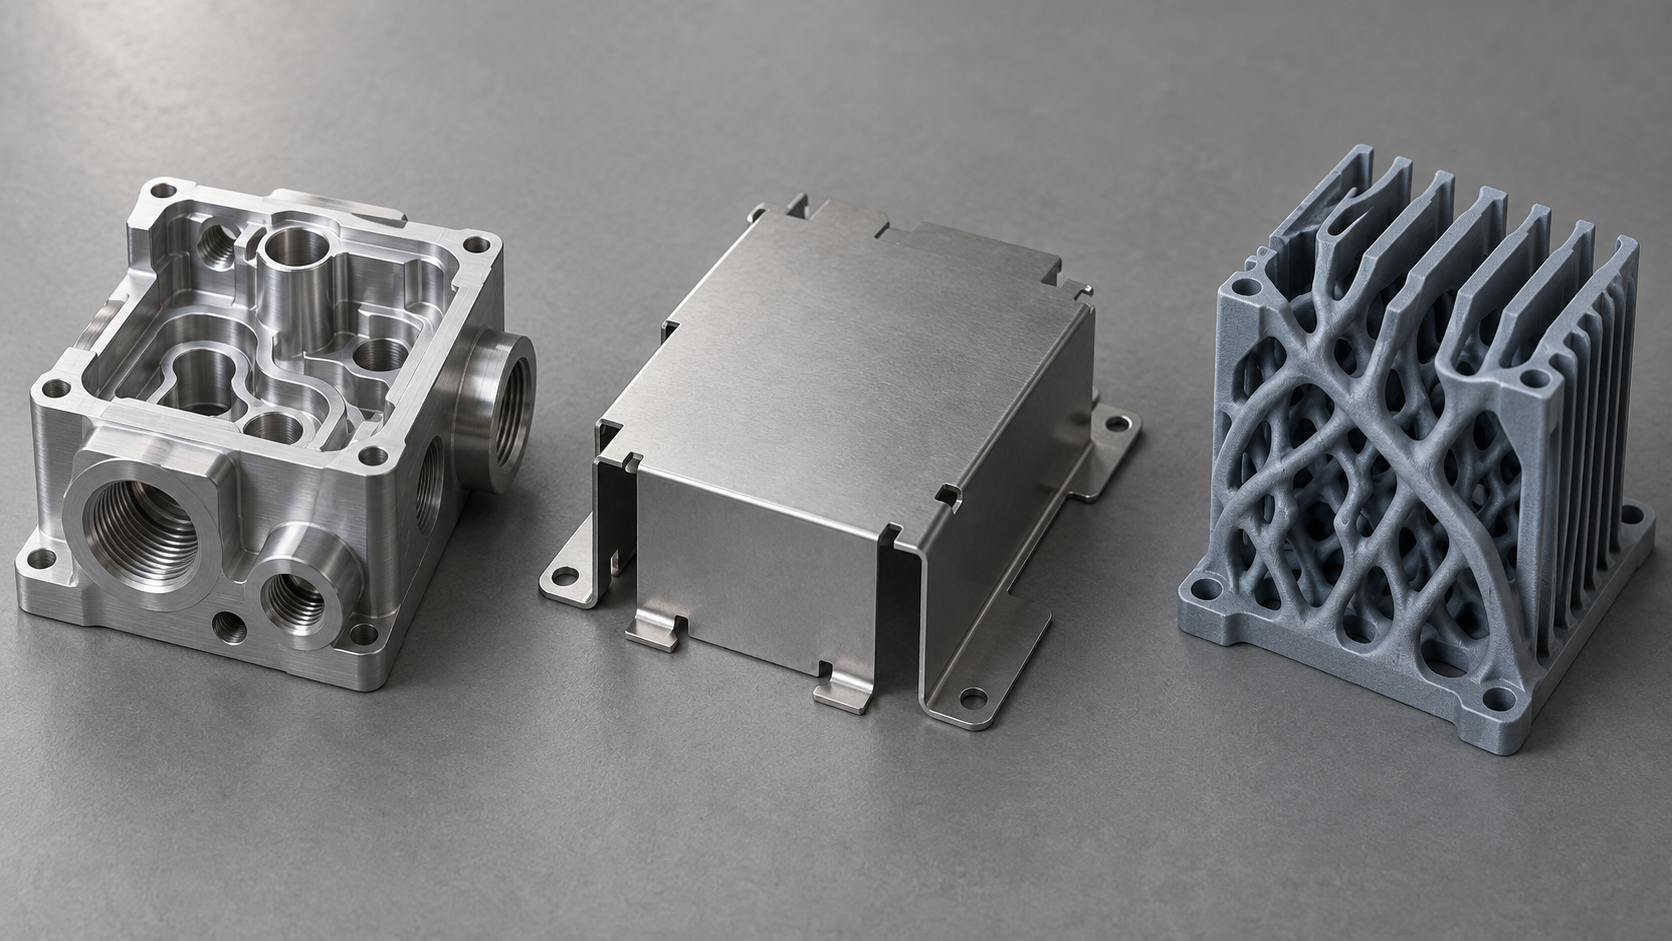
Si se contemplan estos procesos en una misma línea de producto, el orden habitual es: CNC o impresión 3D para validación de prototipos → colada al vacío para producción de prueba en lotes pequeños → moldeo por inyección para producción en masa; la chapa metálica se encarga de la carcasa y las piezas estructurales, y la impresión 3D de los utillajes y las estructuras de disipación de calor. El núcleo de la decisión no es qué proceso es más avanzado, sino cuáles de estos cinco factores —volumen de producción, material, complejidad estructural, requisitos superficiales y tolerancias— son restricciones realmente críticas.
Cómo determinar si un proveedor de mecanizado de piezas electrónicas es fiable
Primero, comprueba si la otra parte ha entendido tus dimensiones clave
¿Plantea proactivamente cuestiones de DFM?
Hay que dejar claros el criterio de inspección y los instrumentos de medición
Cómo verificar la consistencia entre el lote de material y la producción en masa de las muestras
Preguntas frecuentes sobre el mecanizado de piezas electrónicas
Las siguientes preguntas provienen de los puntos más consultados en la cotización y el prototipado de mecanizado de piezas electrónicas; las respuestas se cierran según los criterios expuestos anteriormente en este artículo, sin promesas absolutas.
En el mecanizado de piezas electrónicas, ¿cómo se plantean normalmente las tolerancias CNC para que sean razonables?
Primero hay que distinguir entre «dimensiones de ajuste» y «dimensiones sin ajuste». Para dimensiones de ajuste como las posiciones de los taladros de conectores, los asientos de rodamientos o las caras de estanqueidad, la práctica habitual del sector es controlar las dimensiones clave en el orden de ±0,01–0,02 mm; en escenarios de alta precisión se puede llegar a alrededor de ±0,005 mm, pero esto no se puede prometer a la ligera, ya que depende del material, la rigidez estructural y el método de amarre. Para formas sin ajuste y huecos de escape, normalmente basta con ±0,1 mm. Marcar por separado las dimensiones clave en el plano e indicar la referencia ahorra más dinero y facilita la aceptación que apretar la tolerancia de forma uniforme en todo el plano.
Para piezas de disipación de calor, ¿cobre o aluminio? ¿Cómo sopesarlo en el mecanizado de piezas electrónicas?
Depende de la demanda de conductividad térmica y de las limitaciones de peso. El cobre conduce mejor el calor, pero su densidad es aproximadamente el triple que la del aluminio y, además, al mecanizarlo se pega a la herramienta y evacua mal la viruta, por lo que las paredes delgadas y los canales finos son más difíciles de controlar; el aluminio es ligero, fácil de mecanizar y de bajo coste, y la mayoría de las carcasas de disipación y placas frías lo prefieren. Si se necesita mayor conductividad térmica en zonas localizadas, se pueden considerar insertos de cobre o estructuras compuestas cobre-aluminio, pero hay que confirmar de antemano la diferencia de dilatación térmica entre ambos materiales y el método de montaje. Se recomienda entregar la elección final del material junto con los requisitos de planitud y rugosidad superficial al mecanizador para su evaluación.
¿Cómo evitar la deformación de las carcasas electrónicas de pared delgada en el mecanizado de piezas electrónicas?
La deformación de paredes delgadas proviene principalmente de las fuerzas de corte y de las tensiones de amarre, y no se resuelve solo con «ir más despacio». Prácticas habituales: realizar varios cortes ligeros, eliminar material de forma simétrica, separar desbaste y acabado y programar un alivio de tensiones, y usar mordazas blandas o utillajes especiales para repartir la fuerza de amarre. Desde el diseño también se puede colaborar, por ejemplo ajustando el espesor de pared a un rango en el que la herramienta pueda cortar de forma estable, evitando grandes superficies de fondo delgado y dejando resaltes de proceso en las caras no visibles. El grosor mínimo que se puede lograr de forma estable debe confirmarlo el mecanizador mediante cortes de prueba según el material y la estructura, y no conviene fijar valores límite directamente en el plano.
¿En qué fase del mecanizado de piezas electrónicas se suele hacer el informe DFM?
Lo mejor es hacerlo antes de cotizar y antes de congelar los planos. El valor del DFM es precisamente detectar, antes de empezar a cortar, las tolerancias estrictas, las cavidades profundas, las paredes delgadas, las esquinas vivas en radios interiores y las zonas inaccesibles para la herramienta, evitando descubrir a mitad del mecanizado que hay que cambiar el diseño. Si se plantea cuando ya está hecha la muestra, a menudo ya se han generado costes de retrabajo y de modificación del molde. Al solicitar cotización se puede preguntar directamente si la otra parte aportará retroalimentación DFM y en qué forma, lo que revela más sobre su disposición a colaborar que comparar solo el precio unitario.
Para lotes pequeños de piezas electrónicas, ¿conviene elegir CNC o colada al vacío?
Depende del volumen, el material y los requisitos de precisión. Para menos de unas decenas de piezas, cuando se necesitan propiedades reales del material o ajustes de alta precisión, el CNC es más estable; para decenas o cientos de piezas, con una estructura relativamente fija, predominantemente de plástico y requisitos de precisión no extremos, la colada al vacío (réplica de prototipos) suele ser más adecuada en coste y plazo. Si posteriormente se va a pasar a producción por inyección, se puede validar primero la estructura y el montaje con CNC o colada, y luego abrir el molde. Ambos procesos difieren en consistencia dimensional y acabado superficial, por lo que antes de cambiar conviene confirmar si las dimensiones clave se pueden cumplir.
Key takeaways
- Las dimensiones clave del mecanizado de piezas electrónicas se concentran en cuatro categorías: posición de agujeros, roscas, planitud y estanqueidad, que corresponden respectivamente al contacto de ensamblaje, la sujeción, la adherencia para disipación térmica y el sellado de medios.
- La razón por la que el mecanizado CNC se adapta a la industria electrónica es la capacidad de mecanizar piezas complejas de tamaño pequeño, la amplia compatibilidad de materiales y la buena consistencia entre lotes; las tolerancias micrométricas son comunes en el sector, pero deben confirmarse característica por característica.
- La selección de materiales debe ordenarse según seis dimensiones: propiedades eléctricas, gestión térmica, resistencia, peso, resistencia a la corrosión y mecanizabilidad; la prioridad la determina la función de la pieza y no existe una solución óptima universal.
- La revisión DFM debe adelantarse a la etapa de planos, centrándose en detectar cavidades profundas, paredes delgadas, radios internos agudos y acumulación de tolerancias, que son fuentes frecuentes de retrabajo y descontrol de costes.



