La nota de devolución solo dice "precisión no conforme": primero descomponer los síntomas en elementos verificables
Un lote de engranajes montado en una caja reductora supera el límite de ruido y la máquina completa es devuelta. En la nota de devolución solo figuran cuatro palabras: precisión no conforme. El fabricante debe enfrentarse a: reprocesar o desechar, volver a tratar térmicamente o volver a tallar, cómo desplazar la fecha de entrega. El dinero y el plazo pesan sobre esas tres palabras "no conforme", pero esas tres palabras por sí solas no permiten verificar nada.
Primero descomponer los síntomas difusos en cinco elementos medibles, cada uno correspondiente a un tramo de la cadena de proceso: error de perfil de diente (tallado y herramienta), error de dirección del diente (amarre y alineación de rectificado), desplazamiento de la huella de contacto (modificación de dirección del diente y distancia entre centros de la caja), rugosidad superficial (método de acabado), deformación por tratamiento térmico (cementación y temple y sobreespesor de mecanizado en blando). El elemento que esté fuera de tolerancia se localiza primero en ese tramo y luego se habla de cambiar el proceso; no sospechar de la precisión de la máquina de entrada.
Cuatro etapas: qué deja cada una a la siguiente
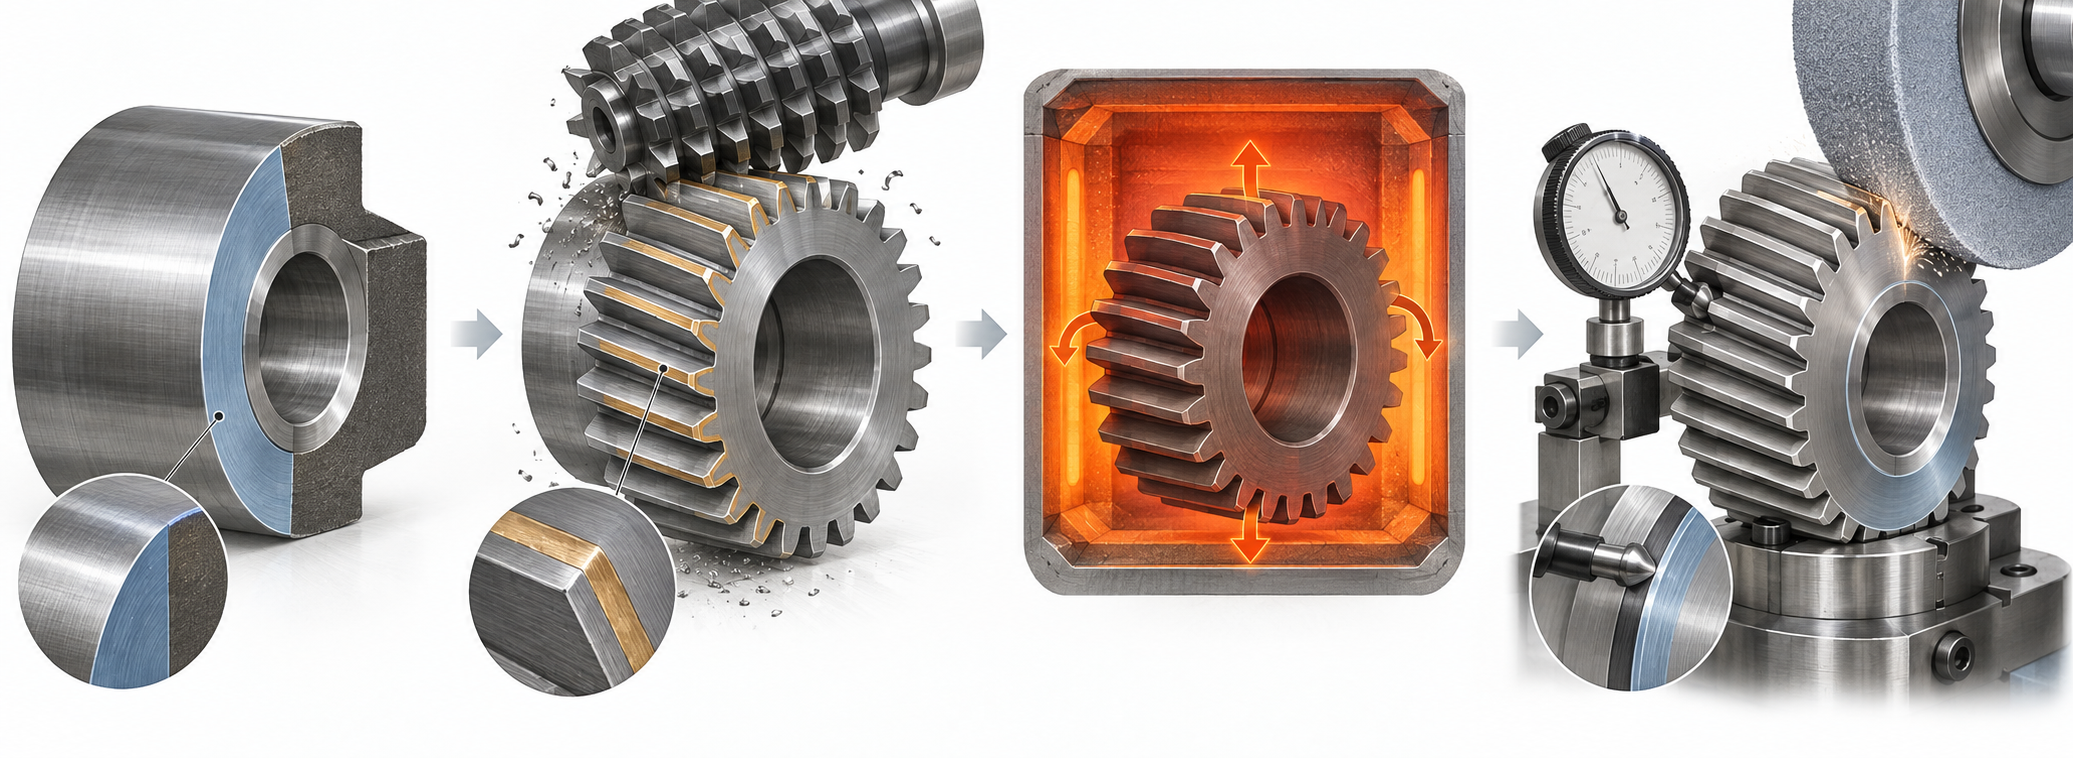
Si el error de perfil de diente está fuera de tolerancia, no sospechar primero de la precisión de la rectificadora. En la mayoría de los reprocesos en planta, la causa raíz está en que en la etapa de mecanizado en blando no se dejó margen para el tratamiento térmico, o en que la referencia ya se cambió al cambiar de secuencia. El orden de la cadena de operaciones es conformado de pieza en bruto→tallado→tratamiento térmico→acabado, pero la entrada de diseño debe escribirse al revés. Primero definir con qué se alinea el acabado, y luego decidir cuánto sobreespesor de rectificado dejar en el tallado y dónde está la superficie de referencia.
- Conformado de pieza en bruto: tornear o fresar la cara frontal de referencia y el agujero central. Estas dos caras son la referencia de toda la cadena; tras el tratamiento térmico, tanto el rectificado como el tallado por generación se alinean con ellas, por lo que en la etapa de desbaste ya hay que controlar la planitud y la perpendicularidad.
- Tallado: fresado por generación o tallado por generación. Si tras el tratamiento térmico todavía hay que rectificar, hay que reservar sobreespesor de rectificado en el espesor del diente; en la industria es común dejar 0,1–0,3 mm por lado, según el módulo y la deformación estimada por tratamiento térmico; si no está en el plano, hay que confirmarlo con ingeniería.
- Tratamiento térmico: procesos como la cementación y temple provocan deformación; la dirección y magnitud de la deformación dependen del modo de carga al horno y de la uniformidad de enfriamiento, no se pueden comprometer con valores fijos y solo se puede reservar espacio de corrección en la etapa de mecanizado en blando.
- Acabado: rectificado o bruñido de engranajes. En este momento el margen corregible ya ha sido fijado por las etapas previas y la referencia de alineación también ha sido decidida por ellas; si estas dos cosas no se han previsto bien, el rectificado solo puede modificar la forma, no salvar la dimensión.
El criterio es simple: si tras el tratamiento térmico todavía hay que rectificar, entonces en la etapa de tallado hay que dejar sobreespesor de rectificado y la referencia de alineación del rectificado debe ser unificada con la referencia del tallado; si tras el tratamiento térmico no se rectifica, entonces la precisión del tallado es la precisión final y la deformación por tratamiento térmico debe controlarse mediante material y proceso, no mediante corrección posterior. En el plano deben verse alineados el símbolo de referencia, la indicación de sobreespesor de rectificado y los requisitos de tratamiento térmico; si falta uno, hay riesgo de reproceso.
Generación, formado, cepillado: comparación de costes de tres métodos de tallado
El ruido y el desplazamiento de la huella en la nota de devolución suelen recaer finalmente en el tramo de tallado. Los métodos de tallado se dividen a grandes rasgos en tres categorías: generación (fresado por generación, tallado por generación, tallado de engranajes cónicos), formado (fresado, brochado, torneado, rectificado, centro de mecanizado), cepillado (pertenece a la generación, con ejes de herramienta y pieza cruzados girando sincronizados). Cuál elegir depende primero del lote y del perfil del diente, y luego del coste aceptable.
| Método | Escenario de aplicación | Coste principal | Comportamiento de precisión |
|---|---|---|---|
| Generación (fresado/tallado por generación) | Grandes lotes, perfil de diente único, principalmente dientes externos | Depende de equipo dedicado y herramienta dedicada, alta inversión inicial y cambio de producción lento | Mecanizado continuo con una sola puesta a punto, precisión uniforme y alta eficiencia |
| Formado (fresado/rectificado/centro de mecanizado) | Lotes pequeños, prototipos, engranajes grandes, dientes internos | Mecanizado diente a diente que consume tiempo, perfiles complejos dependen de la experiencia, desgaste de herramienta relativamente rápido | Puede usar máquinas universales, la precisión por pieza depende de la herramienta y la compensación |
| Cepillado (Skiving) | Varios tipos y lotes pequeños, dientes internos y externos, máquina de mecanizado compuesto disponible | El ángulo de cruce de ejes hace que el ángulo de ataque efectivo se vuelva negativo, carga alta en la herramienta y vida corta; hay que vigilar el momento de cambio de herramienta | Desbaste y acabado pueden combinarse, sin ranura de salida de herramienta, favorable para el aligeramiento |
Regla de decisión: lote grande y perfil de diente fijo, usar generación; lote pequeño, geometría compleja o con dientes internos, usar conformado o cepillado. La disyuntiva del cepillado es la más evidente: comprime dientes externos e internos, desbaste y acabado en una sola máquina combinada, ahorrando el amarre y la ranura de salida de herramienta, pero el costo se traslada a la gestión de la vida útil de la herramienta; el tiempo acumulado de corte de la herramienta debe registrarse, de lo contrario la precisión se degradará lentamente hasta que se descubra en una nota de devolución.
Máquina especial o máquina universal: se define por el lote y la frecuencia de cambio de producción
La queja más común en el taller es «el cambio de producción es demasiado lento». Cuando cambia el perfil del diente, la fresadora de engranajes debe cambiar la herramienta, cambiar las ruedas de cambio o modificar el programa y volver a alinear la herramienta, y se pierde un turno completo. Por el contrario, un centro de mecanizado universal cambia de producción rápido, pero el tiempo por pieza a menudo no puede competir con una máquina especial. No se trata de cuál es mejor o peor, sino de una disyuntiva entre el lote y la frecuencia de cambio de producción.
- Lote grande, perfil de diente único: usar máquina especial (fresadora de engranajes, rectificadora de engranajes). Precisión uniforme y calidad estable, a costa de una alta inversión inicial y baja flexibilidad; el cambio de producción puede llevar tiempo.
- Muchos tipos y lotes pequeños, cambio de producción frecuente: usar centro de mecanizado universal (incluido de cinco ejes). Una sola máquina puede completar varias operaciones y la inversión inicial es relativamente baja, pero la dificultad se traslada al conocimiento del proceso y a la gestión de herramientas; los perfiles complejos dependen de la experiencia del operador y el desgaste de la herramienta es más rápido.
- Piezas de prueba y perfiles complejos: primero evaluar la mecanibilidad con equipo universal y luego decidir si pasar a una línea especial.
El umbral de decisión no se fija de antemano: si en un año hay muchos tipos de perfiles y cada lote es pequeño, programar con equipo universal; si el mismo perfil se produce en volumen durante varios meses, considerar entonces una máquina especial para diluir la inversión fija. El registro de la vida útil de la herramienta y la confirmación de la primera pieza son los dos eslabones más propensos a fallar en el equipo universal.
Modos de falla e identificación temprana: qué revisar en ruido, picadura y desplazamiento de la huella
Ruido excesivo tras el montaje, picaduras en la superficie del diente, huella desviada hacia el extremo del diente: estos tres síntomas suelen registrarse de forma genérica en la nota de devolución como «precisión fuera de norma», pero las causas raíz pertenecen a operaciones distintas; buscar en la dirección equivocada solo genera retrabajo inútil. A continuación se desglosan por síntoma y se indican las acciones de identificación temprana.
| Síntoma | Causa raíz común | Acción de identificación temprana | Qué revisar primero |
|---|---|---|---|
| Ruido de funcionamiento elevado | Error de perfil/desviación de diente, deformación por tratamiento térmico, holgura de engrane inadecuada | Registrar la relación entre el espectro de ruido y la velocidad; comparar los informes de perfil de la primera y la última pieza | La deriva del perfil antes y después del tratamiento térmico, en lugar de sospechar directamente de la rectificadora de engranajes |
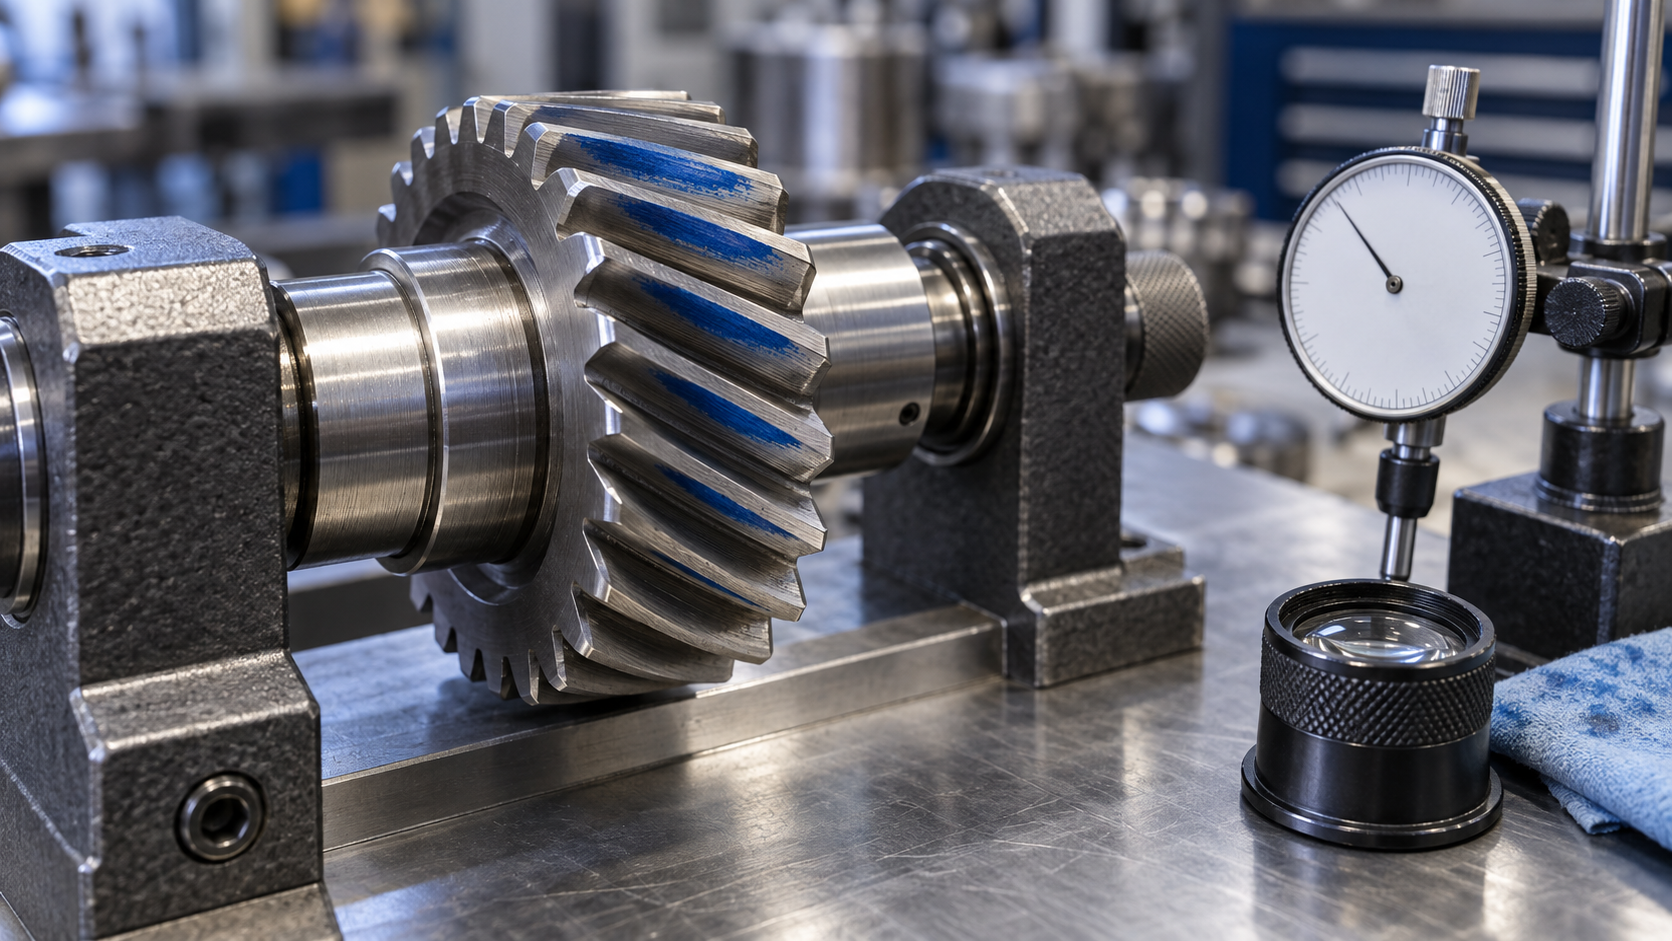
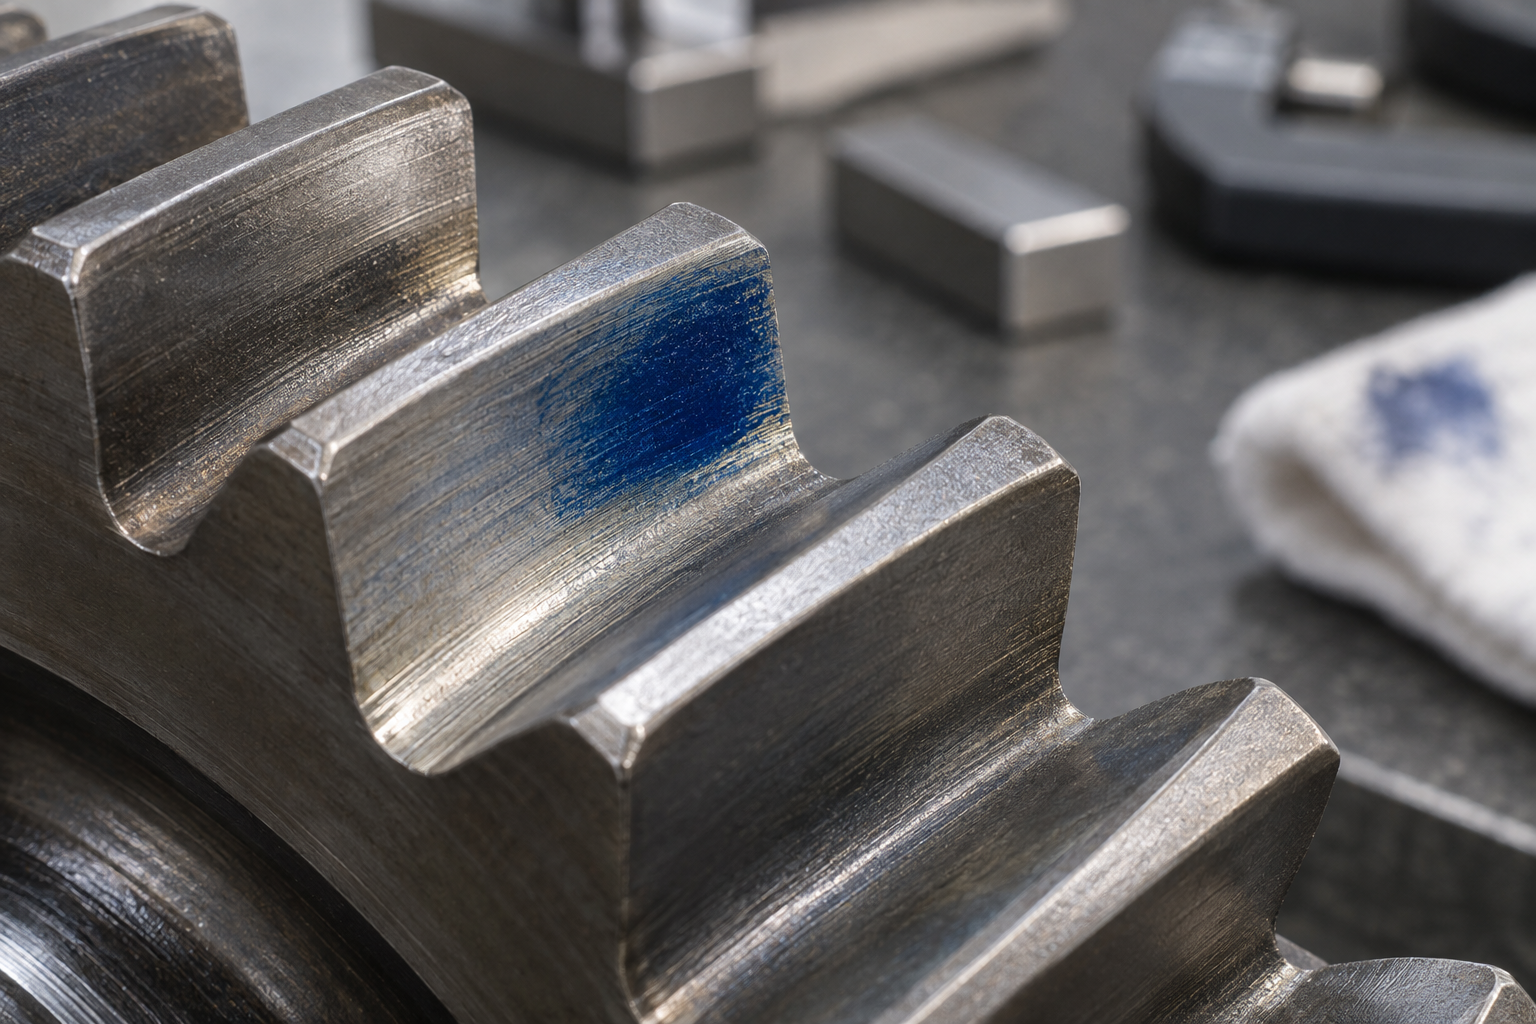
| Picadura en la superficie del diente, fatiga temprana | Tensión de contacto elevada, rugosidad superficial insuficiente, fallo de la película de lubricante | Posición y área de la huella con azul de Prusia; revisar periódicamente dónde aparecen las picaduras en la superficie del diente | Si la huella se concentra en la cresta o en el pie del diente, para juzgar la distribución de carga |
| Desplazamiento de la huella de contacto | Amarre inclinado, modificación de diente inadecuada, falta de coincidencia entre la cara de referencia de la pieza y la referencia de mecanizado | Frotar con azul de Prusia y observar la posición de la huella a lo largo del ancho del diente | El alineado del amarre y la magnitud de la modificación de diente; no ajustar primero la precisión de la máquina |
| Degradación lenta de la precisión | Desgaste de herramienta, embotamiento de la muela, tiempo acumulado de corte excedido | Comparar dimensiones de la primera y la última pieza; registrar el tiempo acumulado de corte de la herramienta | Si el ciclo de cambio de herramienta/rectificado coincide con los requisitos de precisión |
El desplazamiento de la huella es el punto más fácil de diagnosticar erróneamente: en el taller se suele sospechar de inmediato de la precisión geométrica de la máquina, pero la causa más común es un amarre inclinado o un valor incorrecto de modificación de diente. Revisar primero el amarre y los parámetros de modificación, y luego decidir si se toca la máquina. La degradación de la precisión por desgaste de la herramienta es gradual y puede detectarse con antelación comparando la primera y la última pieza y registrando el tiempo acumulado de corte, sin necesidad de esperar a que todo el lote esté fuera de tolerancia.
Preguntas frecuentes
La «precisión fuera de norma» en la nota de devolución a menudo no es la precisión de mecanizado en sí, sino un plano que no está claro o una cadena de proceso no alineada. Las siguientes preguntas son los puntos donde compras y diseño suelen atascarse con piezas de engranajes.
El plano solo indica módulo y número de dientes, sin nivel de precisión, ¿se puede cotizar directamente?
No se puede cotizar directamente en la misma categoría. El nivel de precisión determina el método de corte de dientes, si se requiere rectificado y si se deja margen de rectificado tras el tratamiento térmico; la diferencia de costo puede ser grande. En el sector se suele usar el grado AGMA o las tolerancias correspondientes de perfil/desviación de diente como referencia para la comunicación entre proveedores, pero el grado concreto depende de la velocidad, la carga y los requisitos de ruido. Se recomienda añadir una línea en el plano: nivel de precisión, límite superior de rugosidad de la superficie del diente, método de tratamiento térmico y rango de dureza. Sin esto, la cotización solo puede darse bajo el supuesto más flexible y luego es fácil que surjan disputas.
Producción de prueba en lote pequeño, ¿fresar los dientes con centro de mecanizado o usar la fresadora de engranajes?
En lotes pequeños, con perfiles dentados complejos o con dientes internos, la práctica común es mecanizar por generación con centros de mecanizado universales, lo que elimina la barrera de equipos especializados, pero el mecanizado diente a diente consume tiempo y la uniformidad de precisión depende de la herramienta y la experiencia del proceso. Si el volumen aumenta y el perfil dentado es único, resulta más rentable pasar a métodos de generación como el fresado de engranajes o el mortajado de engranajes. Puntos de decisión: si la frecuencia de cambio de producción es alta, si se puede aceptar el tiempo por pieza y si posteriormente se requiere rectificado de dientes.
Después del tratamiento térmico, la precisión del engranaje se desvía, ¿es porque el tratamiento térmico no se hizo bien?
No necesariamente. Procesos como el cementado y temple en sí mismos provocan deformación; la práctica común es dejar un margen de corrección en la etapa de mecanizado en blando, o adoptar compensación predictiva, y luego corregir mediante rectificado de dientes. Si al cortar los dientes no se dejó margen de rectificado y las superficies de referencia no son uniformes, después del tratamiento térmico el rectificado de dientes no podrá recuperar la precisión. Primero revise el orden de la cadena de proceso, luego los parámetros del tratamiento térmico; no sospeche del horno de inmediato.
El engranaje hace mucho ruido de engrane y la huella de contacto se inclina hacia un extremo, ¿qué revisar primero?
Primero revise el amarre y la modificación de la dirección del diente; no sospeche directamente de la precisión de la máquina. Una huella inclinada hacia el extremo del diente suele deberse a rigidez insuficiente del amarre, cantidad incorrecta de modificación de la dirección del diente o paralelismo del eje fuera de tolerancia. Use azul de Prusia para ver la posición de la huella y luego compare las dimensiones de la primera y la última pieza; esto permite distinguir si es una desviación sistemática o una deriva lenta causada por el desgaste de la herramienta. Debe haber registro del tiempo acumulado de corte de la herramienta; de lo contrario, es muy difícil determinarlo.
¿En qué se diferencian la selección de procesos para engranajes de plástico y engranajes de acero?
Los engranajes de plástico se usan mayormente en escenarios de baja carga y bajo ruido, comúnmente por moldeo por inyección; el costo disminuye notablemente con el volumen, pero la resistencia y la tolerancia a la temperatura son limitadas. Los engranajes de acero se usan en escenarios de alta tensión y alta precisión, siguiendo una cadena de forja o palanquilla de barra más corte de dientes, tratamiento térmico y mecanizado de precisión. Para elegir el material, primero observe el tipo de carga y el entorno de operación, luego los requisitos de precisión y solo al final hable del proceso. Para la compatibilidad específica entre material y proceso, se recomienda confirmarla con el fabricante junto con los planos.
Key takeaways
- Primero definir el grado de precisión y los requisitos de huella de contacto, luego definir el método de tallado; invertir el orden hace que la deformación por tratamiento térmico se coma la precisión previa.
- Cuando hay que mecanizar dientes internos y externos y el lote no es grande, evaluar prioritariamente el mecanizado compuesto por cepillado; pero hay que incluir la vida útil de la herramienta y el ritmo de cambio de herramienta en el plan de proceso, de lo contrario la precisión derivará lentamente con el desgaste de la herramienta.
- Para grandes lotes y un perfil de diente único, usar generación (fresado por generación/tallado por generación) + máquina herramienta dedicada; para lotes pequeños, prototipos, engranajes grandes o de forma especial, el formado con centro de mecanizado universal resulta más rentable.
- En el plano deben indicarse claramente el orden de tratamiento térmico y acabado, el sobreespesor de rectificado y la superficie de referencia; de lo contrario, en la etapa de rectificado no habrá margen para corregir y solo quedará reprocesar la pieza en bruto.
- El ruido y el picado no suelen ser error de perfil de diente, sino desplazamiento de la huella de contacto; primero verificar la referencia de amarre y la modificación de dirección del diente, y después sospechar de la precisión de la máquina.



