
¿De qué habla realmente el mecanizado de alta precisión? Primero, establecer la escalera de precisión
Para la misma pieza de aluminio, tres proveedores escriben «podemos hacer mecanizado de alta precisión» y la cotización puede variar hasta el triple. La diferencia no está en la antigüedad de la máquina, sino en que sus objetivos de precisión predeterminados no están en el mismo nivel. Para juzgar si una cotización es razonable, primero hay que descomponer la palabra «precisión» en una escala que se pueda alinear.
En el sector, el mecanizado suele dividirse en tres niveles según el volumen de arranque de material, la precisión alcanzable y la calidad superficial: desbaste, mecanizado de precisión y mecanizado ultrapreciso. La precisión del desbaste está aproximadamente en 0,1 mm~0,01 mm, con el objetivo de aproximarse rápidamente a la forma; el mecanizado de precisión suele situarse en 0,01 mm~0,5 μm, equilibrando dimensiones, geometría y superficie; el mecanizado ultrapreciso avanza hacia la escala nanométrica e incluso, en escenarios concretos, se acerca a la escala atómica. La diferencia entre estos tres niveles no es «hacerlo un poco mejor», sino que cambia todo un sistema de equipos, herramientas, entorno e inspección.

¿Por qué, llamándose igualmente mecanizado, los objetivos difieren tanto? Porque cada nivel resuelve problemas distintos. El desbaste se preocupa por la tasa de arranque de material y la distribución del sobreespesor; las marcas de herramienta en la superficie y las fluctuaciones dimensionales están dentro del rango aceptable. El mecanizado de precisión se preocupa por si el ajuste, el sellado y el montaje pueden lograrse a la primera. El mecanizado ultrapreciso se preocupa por indicadores funcionales como el frente de onda óptico o la planitud a escala nanométrica: una diferencia de decenas de nanómetros arruina la superficie especular. Delimitar primero las fronteras de estos tres niveles da un punto de apoyo para hablar después de grados IT, zonas de tolerancia, rugosidad superficial y métodos de inspección.
Hay otro punto que se pasa por alto con facilidad: la escalera de precisión no significa que cuanto más se suba de nivel, mejor. Un soporte que solo requiere ±0,1 mm, si se fabrica forzosamente como mecanizado de precisión, aumenta el coste y alarga el plazo de entrega sin mejorar la función. A la inversa, si una cara que debería ser de mecanizado de precisión se aprueba como desbaste, en la fase de montaje habrá que compensar con ajuste manual, calzos o incluso retrabajo. El punto de partida para decidir es siempre el requisito funcional, no «cuanto más preciso, más avanzado».
Grados IT y zonas de tolerancia: traducir la «alta precisión» en números verificables
Si en el plano solo se escriben las palabras «mecanizado de precisión», el taller no puede empezar y la inspección no puede juzgar. Para que el mecanizado de alta precisión sea viable, lo primero es traducir el objetivo de precisión en números medibles y verificables; esto suele expresarse mediante zonas de tolerancia o grados IT.
IT (tolerancia internacional) se divide en veinte grados, de IT01 a IT18; cuanto menor es el valor, mayor es la precisión. Es un sistema universal de expresión de grados de tolerancia: un mismo grado IT corresponde a valores de tolerancia distintos según el intervalo de dimensión nominal; a mayor dimensión, mayor es el valor absoluto de tolerancia para el mismo grado IT. Por eso, al ver «IT7» hay que preguntar primero: ¿cuál es la dimensión de referencia? Hablar de grados IT sin tener en cuenta la dimensión es como no hablar de nada.
Grado IT, zona de tolerancia indicada directamente o solo «precisión»: diferencias entre las tres formas de escribir
Escribir el grado IT es adecuado para piezas en serie y caras de ajuste estándar, facilita la comparación con las tablas de tolerancias estándar y permite al proveedor cotizar el proceso sobre la misma base. Indicar directamente la zona de tolerancia (por ejemplo, φ20 −0,01/−0,02) es más preciso y se usa a menudo en piezas únicas, no estándar o dimensiones de ajuste, sin depender de consultar tablas. Escribir solo «precisión» no permite inspección: «precisión» es un adjetivo, no un criterio. Sustituirlo por números antes de entregar el plano es el paso más directo para reducir el coste de comunicación de ida y vuelta.
Otra forma común de escribir es dar un valor de referencia y añadir «según grado IT». En este caso hay que confirmar dos puntos: qué dimensión se toma como referencia y según qué grado. De lo contrario, el proveedor lo fabrica con una interpretación laxa y la inspección lo juzga con una interpretación estricta, y ahí surgen las disputas.
Cómo el ajuste de la zona de tolerancia afecta al mecanizado, el amarre y el coste de inspección
Estrechar la zona de tolerancia no produce un cambio de coste lineal. Reducir un grado puede implicar solo cambiar de herramienta o de parámetros de corte; reducir otro grado suele exigir pasar a rectificado, aumentar el número de amarres, controlar la temperatura del taller y usar instrumentos de medición de mayor precisión. Tolerancia, amarre e inspección están ligados: una tolerancia más estricta exige una referencia más estable, una referencia más estable exige menos amarres, y menos amarres a su vez condicionan la ruta de proceso disponible.
En el sector es común asignar tolerancias por niveles según la cara funcional: se estrechan las caras que realmente participan en el ajuste, el sellado, la guía o el posicionamiento; se relajan las caras no funcionales (aspecto, alivio, canales de cableado, agujeros de aligeramiento). Una única tolerancia para todo el plano equivale a repartir el requisito más estricto entre todas las caras, lo que eleva notablemente el coste sin aportar nada a la función de la pieza.
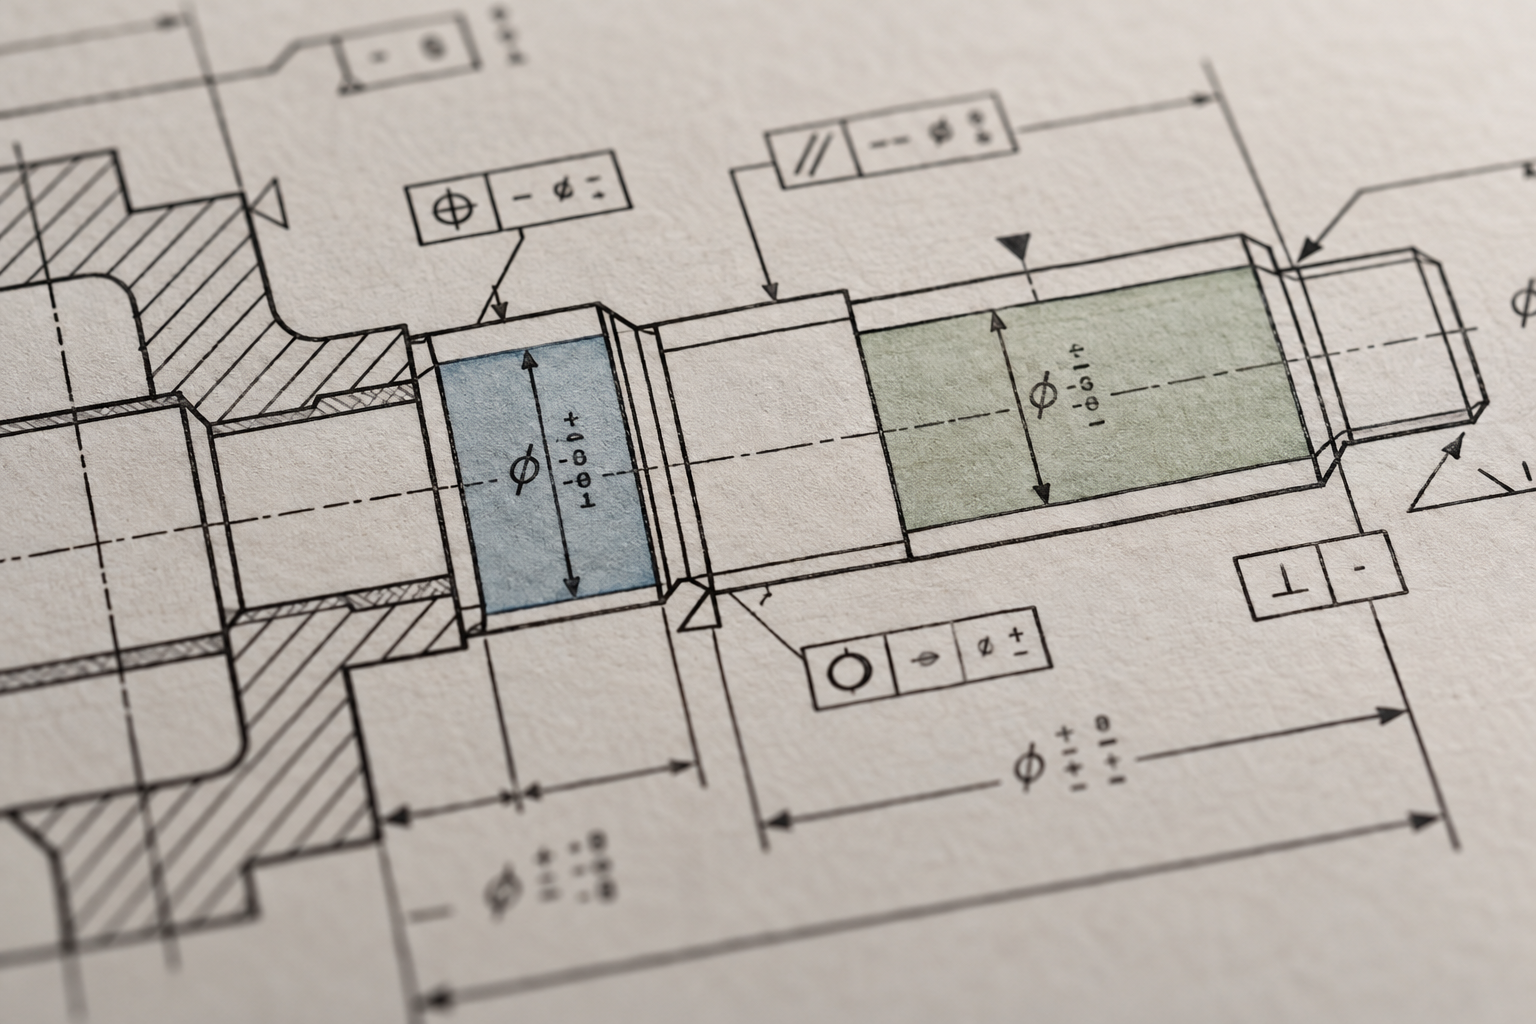
Para decidir si una tolerancia debe estrecharse, primero hay que preguntar a qué función sirve: ¿es un ajuste con interferencia o con holgura? ¿Es una referencia de posicionamiento o un alivio? ¿Hay margen para dilatación térmica, orden de montaje o compensación de desgaste? Al responder claramente estas preguntas, la zona de tolerancia se define por sí sola. El interruptor de coste del mecanizado de alta precisión, muchas veces, no está en la máquina herramienta, sino en esos pocos números del plano.
¿Con qué logra el mecanizado de precisión la escala micrométrica? Equipo, amarre y estabilidad térmica
Que el plano indique tolerancias micrométricas no significa que la precisión micrométrica se logre automáticamente. Entre el mecanizado de precisión y el mecanizado de alta precisión no media una máquina más cara, sino si se cumplen simultáneamente todo un conjunto de condiciones: la precisión geométrica de la propia máquina, la cadena de rigidez de herramienta y portaherramientas, si el amarre y la referencia de la pieza son coherentes, si la temperatura del taller está controlada y si los parámetros de corte son adecuados. Si falla cualquier eslabón, la dimensión final se desvía.
Rigidez y precisión geométrica de la máquina: la base micrométrica
La precisión geométrica de la máquina determina si puede recorrer de forma estable una línea recta o un círculo. La rectitud de las guías, el salto axial y radial del husillo y la perpendicularidad entre ejes se copian directamente en la pieza. En los centros de mecanizado de alta precisión habituales del sector, el salto radial del husillo suele controlarse dentro de unas pocas micras; yendo más allá, la precisión de posicionamiento del propio centro de mecanizado se acerca a la escala micrométrica, dejando muy poco margen al proceso.
La rigidez es igualmente clave. La fuerza de corte provoca una deformación mínima de la herramienta y la pieza; si la estructura de la máquina no es lo bastante rígida, incluso un corte ligero hace que la dimensión se desplace. Por eso las piezas de pared delgada y los ejes esbeltos son especialmente difíciles: no es que la máquina no sea buena, sino que la propia pieza cede bajo la fuerza de corte.
Herramientas, portaherramientas y amarre: el eslabón más fácil de pasar por alto en la cadena de error
La herramienta, desde el husillo hasta la punta, es una cadena rígida en serie. Un contacto deficiente del cono del portaherramientas, un voladizo excesivo de la herramienta o un salto grande del portabrocas se comen la precisión del husillo. En el sector es común usar portaherramientas de contracción térmica o hidráulicos en lugar de portabrocas de resorte convencionales, precisamente para reducir el voladizo y el salto. La herramienta en sí también importa: el filo de la fresa de desbaste para acabado debe ser afilado y el recubrimiento debe ser compatible con el material; de lo contrario, aumenta la fuerza de corte y se agrava la deformación por retroceso.
El amarre es otra fuente de error invisible. Cuantas más caras se completen en un solo amarre, menor es el error acumulado; con varios amarres hay que controlarlo mediante la coherencia de referencias. En la producción real, las piezas de precisión suelen exigir que la cara de referencia se mecanice primero y que todos los procesos posteriores la tomen como referencia, evitando «cambiar de cero en cada amarre». El plato de vacío, las mordazas blandas especiales y los tornillos de precisión son medios que, en esencia, reducen la desviación introducida por el amarre.

Estabilidad térmica y capacidad multieje: condiciones ambientales del mecanizado micrométrico
El acero se dilata algo más de 1 μm por cada 100 mm de longitud al aumentar 1 °C. Si entre el taller de verano y el de invierno hay una diferencia de más de diez grados, las dimensiones no cuadran. Por eso los talleres de mecanizado de precisión suelen controlar la temperatura, habitualmente a 20 °C±2 °C o más estricto; los escenarios ultraprecisos exigen aún más. La propia máquina también genera calor; la deformación térmica del husillo se acumula tras varias horas de funcionamiento continuo, y el precalentamiento al arrancar y la espera al equilibrio térmico antes de la inspección de la primera pieza son operaciones habituales, no pasos superfluos.
La capacidad multieje determina si una geometría compleja puede completarse en un solo amarre. En el sector son comunes de 3 a 5 ejes, y las máquinas avanzadas tienen más ejes. El mecanizado simultáneo de 5 ejes permite que la herramienta se aproxime a la superficie curva con una actitud más razonable, reduce las fluctuaciones de calidad superficial provocadas por el contacto puntual ineficiente de las fresas esféricas y evita el error de referencia introducido por múltiples volteos de amarre. Si conviene pasar a 5 ejes depende de si la pieza tiene superficies curvas continuas, cavidades profundas o taladros inclinados, no de que cuantos más ejes mejor.
En definitiva, la precisión micrométrica es el resultado conjunto de equipo, herramienta, amarre, entorno e inspección. Mirar una sola configuración no tiene sentido; lo clave es si el error de cada eslabón de toda la cadena se controla en una proporción razonable. Para evaluar si un plan de mecanizado de precisión es viable, la descripción de equipos y procesos en capacidades de mecanizado CNC se acerca más a la situación real que mirar solo la tabla de parámetros.
Rugosidad superficial y precisión geométrica: por qué Ra cumple pero el ensamblaje sigue sin ajustar
Las tolerancias dimensionales, las tolerancias geométricas y la rugosidad superficial son tres lenguajes de aceptación independientes. Que en el plano solo se indiquen tolerancias dimensionales y que en la inspección solo se midan dimensiones es la laguna de aceptación más común en el mecanizado de alta precisión: cada dimensión de la pieza está dentro de tolerancia, pero al ensamblar no aprieta bien, hay fugas o se desalinea. El problema normalmente no está en las dimensiones, sino en la forma geométrica y la textura superficial.
Qué controla cada uno de los tres tipos de requisitos
Las tolerancias dimensionales controlan el tamaño de una característica, por ejemplo el diámetro de un agujero, el diámetro de un eje o el ancho de una ranura. Las tolerancias geométricas controlan la forma y las relaciones de posición: rectitud, planitud, redondez, cilindricidad, paralelismo, perpendicularidad, coaxialidad, posición, etc. Lo que restringen es si «la superficie en sí es recta o no, si es redonda o no, si dos superficies son paralelas o no», con independencia del tamaño dimensional. La rugosidad superficial controla el microrelieve de la superficie y suele expresarse mediante Ra (desviación media aritmética) y Rz (altura máxima del perfil). Los tres no se sustituyen entre sí: una superficie plana puede tener un espesor dimensional totalmente conforme, pero presentar una protuberancia central de 0,02 mm, lo que constituye una falta de planitud; esa misma superficie puede además tener una buena Ra, pero si la dirección de las marcas de herramienta es única, al presionar la junta de sellado todavía puede haber fugas.
Dos escenarios típicos: falta geométrica y dirección de la textura
Escenario uno, superficie de sellado. El espesor dimensional de la cara frontal de la carcasa de la bomba es conforme, pero la planitud está fuera de tolerancia en 0,015 mm; tras apretar los pernos, la junta de sellado queda localmente sin comprimir del todo y bajo alta presión se producen fugas. Aquí lo que realmente determina el sellado es la planitud y la textura superficial, no el espesor.
Escenario dos, superficie de ajuste y fatiga. En el ajuste entre eje y soporte de rodamiento, la Ra cumple, pero las marcas del torneado presentan dirección helicoidal; tras el montaje, el área de contacto real es menor y durante el funcionamiento se agrava el desgaste por micro movimientos; en piezas sometidas a cargas alternantes, cuando la dirección de las marcas de herramienta es perpendicular a la dirección de la tensión principal, también pueden convertirse fácilmente en el origen de grietas. Por eso los planos de mecanizado de alta precisión suelen indicar simultáneamente el límite superior de Ra y los requisitos de dirección de textura para las superficies de ajuste críticas.
Correspondencia entre rugosidad y métodos de mecanizado
La calidad superficial alcanzable varía mucho según el proceso; la correspondencia aproximada habitual en el sector es: el torneado y el fresado suelen estar en Ra 1,6~3,2 μm, y el torneado y fresado de acabado pueden llegar a alrededor de Ra 0,8 μm; el rectificado suele estar en Ra 0,4~0,8 μm, y el rectificado de precisión puede llegar a Ra 0,1~0,2 μm; el lapeado, bruñido y pulido pueden entrar por debajo de Ra 0,05 μm, y el torneado ultrapreciso con herramienta de diamante de punta única, usado en superficies ópticas, puede avanzar hacia rugosidades de escala nanométrica. Estos son rangos típicos del sector, no valores garantizados por ninguna fábrica en concreto: dependen del material, la herramienta, el estado de la máquina y la rigidez del amarre; antes de definirlos debe confirmarse con el fabricante.

En cuanto a los hábitos de indicación, se recomienda especificar requisitos por separado para las superficies funcionales: en las superficies de ajuste, indicar simultáneamente tolerancia dimensional, tolerancia geométrica y Ra; en las superficies no funcionales puede relajarse a tolerancias generales. Una única tolerancia y una única Ra para todo el plano hace que, o bien se gaste dinero innecesariamente en superficies no críticas, o bien se dejen sin detectar superficies críticas. El orden de medición es igualmente importante: primero comprobar si la referencia es uniforme, luego medir dimensiones, después verificar la geometría y, por último, medir la rugosidad; si se invierte el orden, es posible que ni uno mismo crea en los valores obtenidos.
Mecanizado ultrapreciso: de micras a nanómetros, cuándo deja de bastar el corte
El mecanizado de precisión lleva las tolerancias a escala micrométrica; el mecanizado ultrapreciso continúa más abajo y empuja el objetivo hasta la escala nanométrica e incluso atómica. Al cruzar ese paso, el problema deja de ser «si la máquina es suficientemente precisa» y pasa a ser «si el material todavía está dispuesto a dejarse cortar por la herramienta».
Con qué impulsa la ultraprecisión su precisión: compensación en línea y diamante de punta única
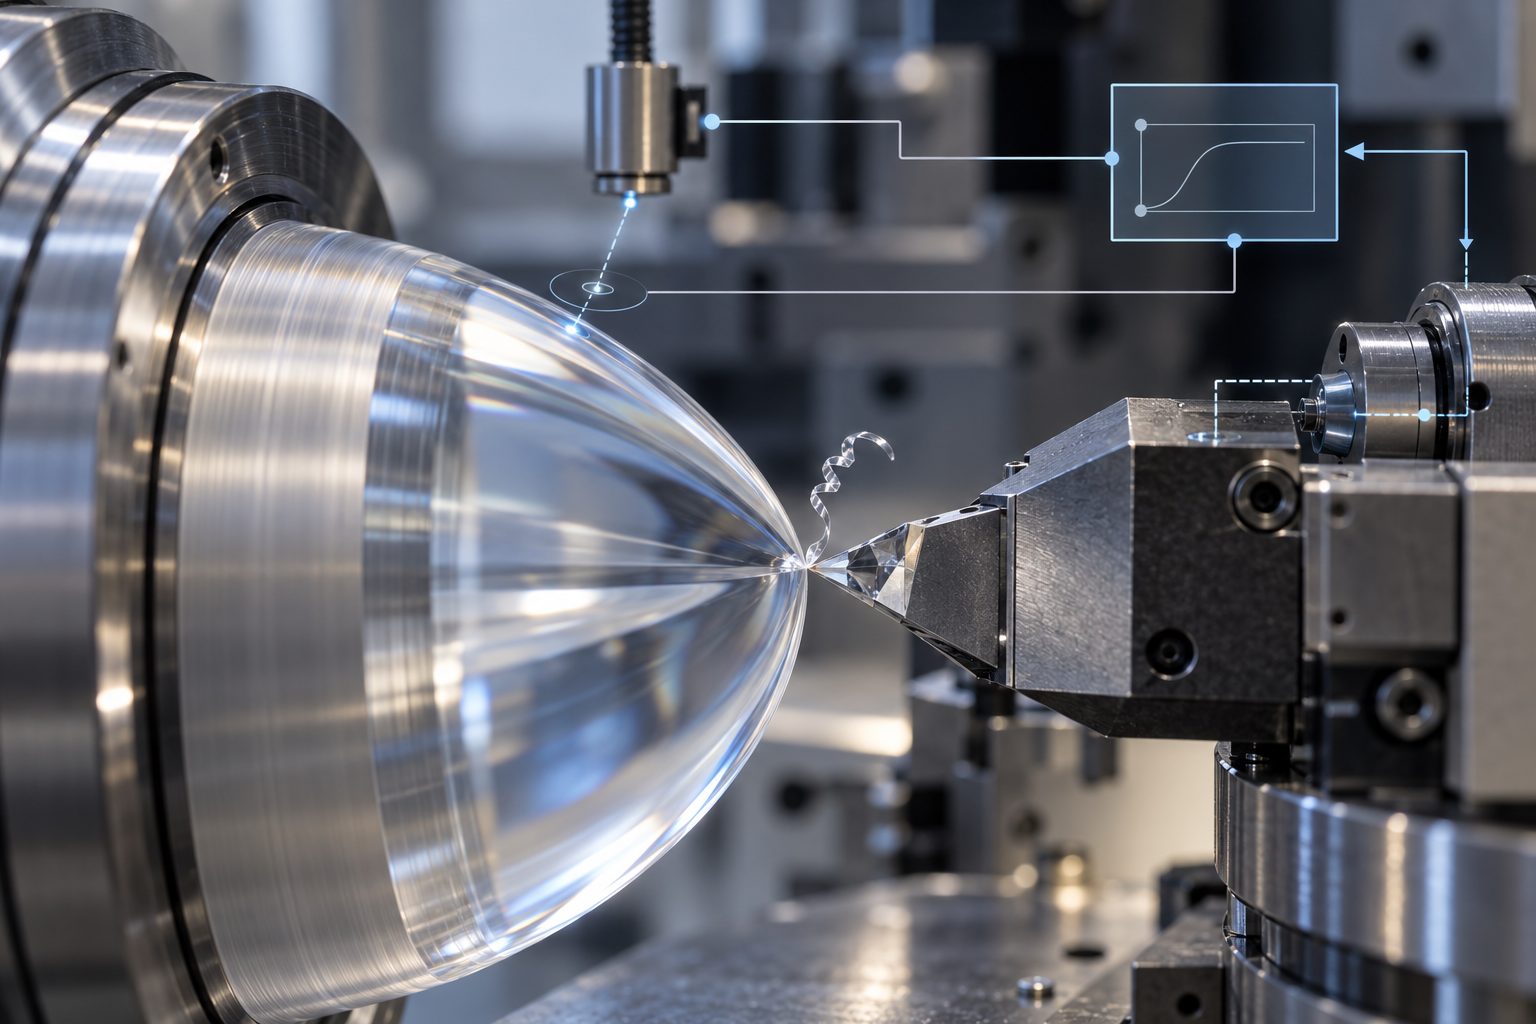
El torneado y el rectificado ultraprecisos pueden entrar en el rango nanométrico, y no lo logran haciendo más pesada una máquina convencional. El caso clásico es la LODTM, un torno vertical con un diámetro máximo de mecanizado de aproximadamente 1,625 m y una precisión de posicionamiento del orden de 28 nm; gracias a la compensación de errores en línea, puede mecanizar piezas de más de 1 m de longitud con un error de rectitud de aproximadamente ±25 nm. Esto demuestra varias cosas: la precisión es un circuito cerrado de «medir y corregir de vuelta», no una perfección obtenida por montaje estático.
Las tecnologías habilitadoras suelen incluir cuatro tipos. Sensores de posición de alta precisión que retroalimentan en tiempo real la posición relativa entre la punta de la herramienta y la pieza; controladores CNC de gama alta que ejecutan el modelo de compensación de errores en el lazo en tiempo real; herramientas de diamante de punta única que, con un filo extremadamente afilado, logran arranque de material mínimo y reducen la deformación causada por la fuerza de corte; y la propia máquina, que necesita estructuras de alta rigidez y diseño de estabilidad térmica, pues de lo contrario las fluctuaciones de temperatura ambiente pueden consumir el presupuesto nanométrico. Los equipos de mecanizado ultrapreciso habituales en el sector suelen orientarse a ópticas asféricas, superficies libres y moldes de precisión, con rangos de mecanizado desde decenas de milímetros hasta aproximadamente 350 mm de diámetro; la capacidad concreta se evalúa según el equipo y la pieza. Cuando el mecanizado ultrapreciso llega a este punto, ya no se discute «qué herramienta usar», sino «de dónde vienen los errores y cómo eliminarlos en tiempo real».
Cuando el objetivo de precisión llega a escala atómica: el límite donde el corte deja de ser aplicable
La esencia del arranque de material por corte es que el filo de la herramienta aplica un cizallamiento local al material y lo separa en forma de viruta. Cuando la precisión objetivo avanza por debajo de la escala nanométrica, e incluso se acerca al espaciado de la red cristalina atómica (aproximadamente 0,1~0,2 nm), este mecanismo empieza a fallar: el radio de redondeo del filo, el tamaño de grano del material y la difusión atómica entre herramienta y pieza hacen que la propia acción de «cortar» pierda controlabilidad. En ese momento se pasa a procesos especiales, que ya no dependen del cizallamiento mecánico, sino que eliminan material mediante energía química, electroquímica, térmica o eléctrica.
- Pulido mecanoquímico: se basa en la acción sinérgica de un líquido químico y abrasivos para eliminar material capa a capa en la superficie; se usa habitualmente en cristales duros y frágiles y superficies ópticas.
- Pulverización iónica: bombardea la superficie de la pieza con iones de alta energía para arrancar átomos uno a uno, con un volumen de eliminación controlable a nivel atómico.
- Implantación iónica: introduce iones específicos en la capa superficial del material para modificar su composición y propiedades, en lugar de eliminar material.
- Exposición por haz de electrones: escribe patrones sobre la fotorresistencia con un haz de electrones enfocado; es uno de los métodos básicos de la litografía de semiconductores.
- Mecanizado por haz láser: logra eliminación, corte o modificación local mediante láser de alta densidad de energía; la zona afectada térmicamente debe controlarse.
- Evaporación metálica y epitaxia de haces moleculares: pertenecen a la adición a nivel atómico más que a la eliminación; depositan capa a capa películas delgadas o capas monocristalinas en vacío, y se usan en recubrimientos ópticos y obleas epitaxiales de semiconductores.
Estos métodos comparten características como una unidad de eliminación extremadamente pequeña, altos requisitos de entorno del equipo y una ventana de proceso estrecha. No son una relación de sustitución respecto al mecanizado de precisión: en muchos casos primero se da forma mediante torneado, fresado y rectificado, y después se recurre a procesos especiales para ajustar la superficie o lograr el acabado final. Para decidir qué camino tomar, primero hay que ver si el objetivo de precisión cae en micras o nanómetros, y luego si el material es metal, cristal o película delgada.
Inspección y metrología: la precisión se mide, no se proclama
Que en el plano se indique una tolerancia micrométrica no significa que la pieza pueda realmente alcanzar el nivel micrométrico; y aunque se alcance, tampoco significa que pueda demostrarse. La última barrera del mecanizado de alta precisión es la metrología: con instrumentos fiables, referencias fiables y un entorno fiable, traducir «si se puede hacer» a «cuánto da la medición». La raíz de muchas disputas de aceptación no está en la máquina, sino en que ambas partes no han alineado de antemano «cómo medir».
La incertidumbre de medición debe ser menor que la tolerancia: es un umbral estricto
El principio básico de la metrología es que la incertidumbre del propio sistema de medición debe ser claramente menor que la tolerancia medida; la proporción empírica habitual en el sector es mantenerla dentro de 1/3 a 1/5 de la tolerancia. La razón es directa: si la banda de tolerancia es de 10 μm y tu instrumento de medición ya tiene una incertidumbre de 5 μm, entonces que el resultado caiga dentro o fuera de tolerancia depende en gran medida de la suerte, no de la capacidad del proceso. En ese caso, discutir la «tasa de conformidad» carece de sentido; primero hay que cambiar el instrumento o el plan de medición.
Dicho de otro modo, la lógica de aceptación del mecanizado de alta precisión debería ser: primero definir cómo medir, y luego hablar de si se puede hacer. Si el cliente exige que una dimensión alcance el nivel micrométrico, ambas partes deben confirmar primero qué equipo se usará, a qué temperatura, tomando qué superficie como referencia y cuántos puntos se medirán. Una vez confirmado esto, el proveedor puede juzgar si su ventana de proceso es capaz de cubrirlo.
Medios de metrología habituales y qué mide cada uno
- Máquina de medición por coordenadas (CMM): mide dimensiones, tolerancias de posición y la mayor parte de las tolerancias geométricas; es la herramienta principal en la inspección final de piezas de precisión. El diámetro de la punta, el número de puntos de medición y el método de ajuste influyen en el resultado, y deben quedar claros en el informe.
- Máquina de medición por visión: adecuada para dimensiones 2D de láminas, piezas estampadas y contornos pequeños, con gran velocidad; su capacidad en profundidad y en superficies muy reflectantes es limitada.
- Medidor de redondez / cilindricidad: especializado en redondez, cilindricidad y coaxialidad de piezas de revolución; es el instrumento clave para ejes, casquillos y asientos de rodamiento.
- Rugosímetro: mide parámetros superficiales como Ra y Rz; hay que procurar que la longitud de corte y la longitud de evaluación coincidan con lo exigido en el plano, pues de lo contrario una misma superficie puede dar valores distintos.
- Interferómetro láser: se usa sobre todo para la calibración de precisión de máquinas y la medición de desplazamientos de larga distancia; también aparece en la verificación de la forma de componentes ópticos.
- Escaneo 3D: adecuado para ingeniería inversa y comparación de desviaciones de tamaño completo; puede ofrecer rápidamente un mapa de desviaciones global, pero como dictamen final de dimensiones de precisión normalmente requiere la revisión con CMM o instrumentos dedicados.
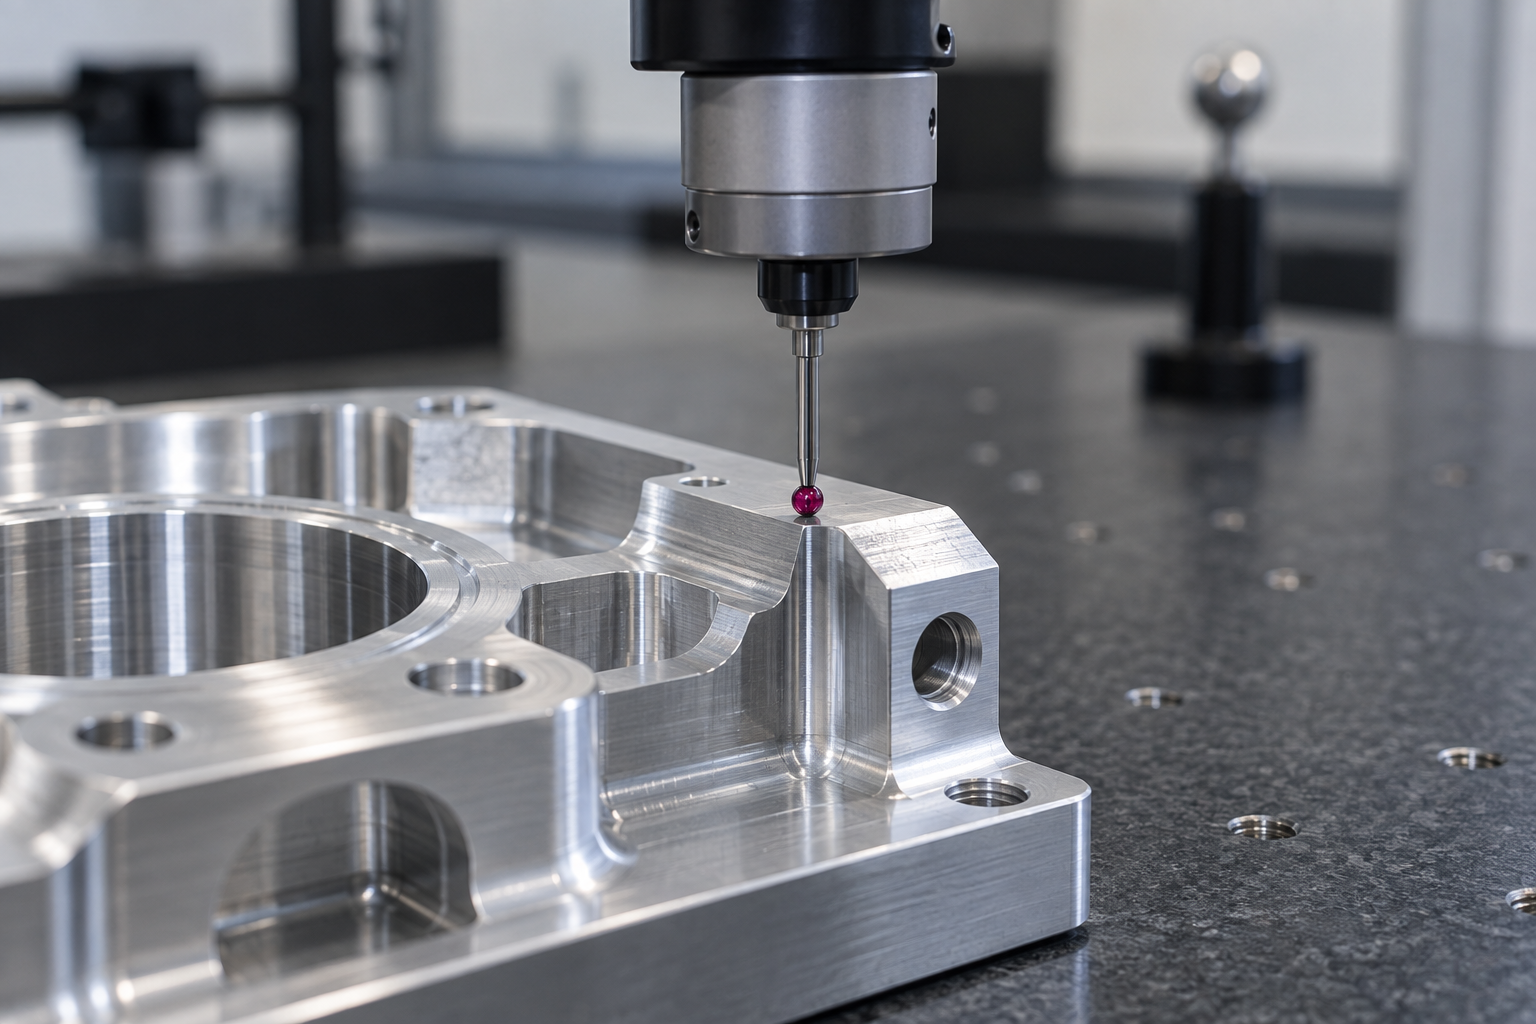
Referencia, temperatura y sujeción: tres variables que distorsionan la medición a nivel micrométrico
En la metrología de precisión, cuando la pieza en sí no tiene problemas y el instrumento tampoco, pero los resultados no coinciden, la causa suele estar en tres puntos.
Referencia. El plano indica la cara A como referencia, pero al medir se sujeta sobre la cara B para alinear, y la posición medida presenta de forma natural una desviación. Lo mejor es unificar la referencia de mecanizado, la de montaje y la de inspección; como mínimo, debe indicarse en la documentación del proceso la relación de conversión.
Temperatura. El coeficiente de dilatación térmica de los metales está en el orden de 10⁻⁵ /°C; en una pieza de acero de 100 mm, una variación de 5 °C puede hacer que la dimensión derive varios micrómetros. Por eso las salas de metrología de precisión suelen mantener la temperatura cerca de 20 °C y exigen que las piezas se estabilicen térmicamente antes de medirlas. Una pieza recién salida de la máquina en el taller que se lleva directamente a la CMM puede dar lecturas que no están en el mismo orden de magnitud que las obtenidas tras la estabilización térmica.
Sujeción. Si la fuerza de apriete durante la medición es mayor que durante el mecanizado, las piezas de pared delgada se deforman y la medición sale "conforme", pero al soltarlas vuelven a no serlo. La sujeción para inspección debe simular en lo posible el estado libre o el estado de montaje; cuando sea necesario, se deben usar útiles de verificación específicos en lugar de portapiezas universales.
Primera pieza, muestreo en proceso e inspección final: qué controla cada una de las tres barreras
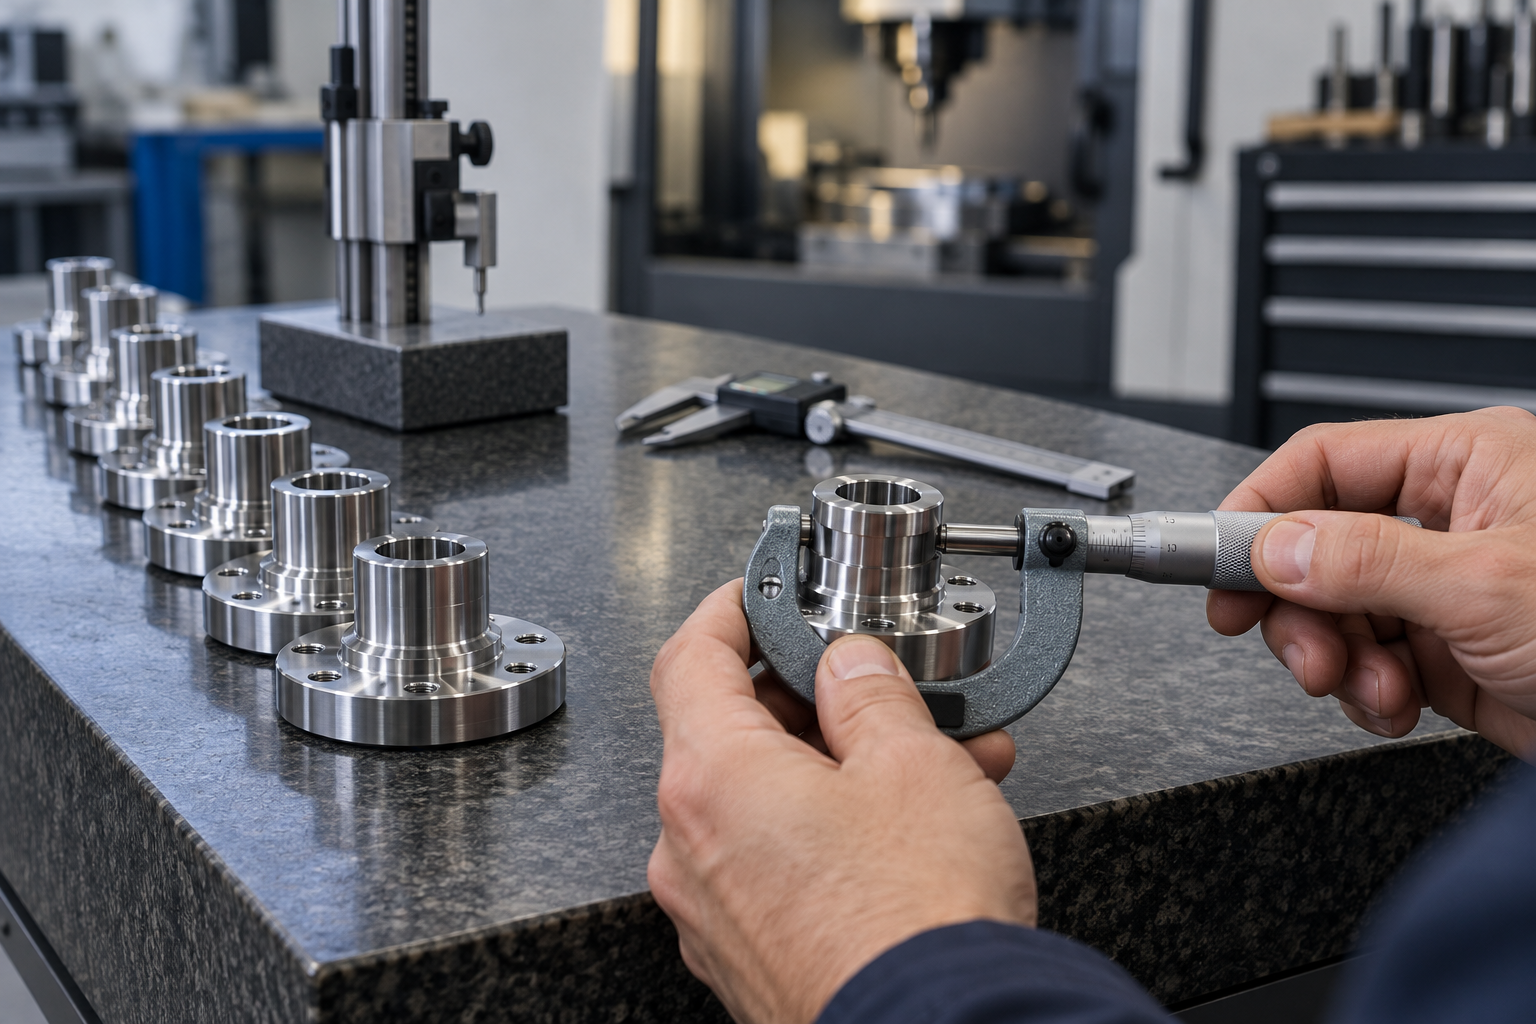
La inspección de primera pieza confirma si la configuración del proceso es correcta; se centra en la referencia, las dimensiones clave y las tolerancias geométricas, y normalmente se realiza una medición completa de todas las dimensiones o de las dimensiones clave. El muestreo en proceso vigila la estabilidad: el desgaste de la herramienta, la deriva térmica y la repetibilidad de la sujeción provocan desviaciones lentas, y basta con muestrear periódicamente unas pocas dimensiones clave para detectar la tendencia. La inspección final es la última barrera antes de la salida de fábrica; se evalúa punto por punto según los requisitos del plano y se emite un informe.
Para el mecanizado de alta precisión, estas tres barreras no son opcionales. Omitir la primera pieza multiplica directamente el riesgo de rechazo en lote; sin muestreo en proceso, cuando la inspección final detecta el problema ya se ha fabricado un lote entero; y si el informe de inspección final no especifica las condiciones de medición, el cliente no podrá reproducir los resultados y el coste de retrabajos y discusiones será mayor que el del propio mecanizado. La metrología no es un eslabón accesorio del mecanizado: es la premisa para que la precisión sea reconocida.
Consistencia del proceso y DFM: el verdadero interruptor de costes del mecanizado de precisión
La precisión extrema es un parámetro de escaparate; la consistencia es dinero en la línea de producción. Con la misma máquina y la misma herramienta, si hoy se obtiene ±0,005 mm y mañana ±0,012 mm, el comprador tendrá que añadir inspección, inventario y presupuesto de retrabajo. El valor comercial del mecanizado de alta precisión no reside en lo extrema que sea una pieza concreta, sino en si, entre la pieza n.º 1 y la n.º 1000, las dimensiones, la geometría y la rugosidad superficial se mantienen dentro de la misma banda de distribución.
Por qué la consistencia es un interruptor de costes y no un eslogan de calidad
La consistencia aporta cuatro cuentas que se pueden calcular: primera, la capacidad del proceso es estable, y tras aprobar la primera pieza basta con el muestreo en proceso, sin necesidad de inspeccionar todas las piezas; segunda, disminuyen el retrabajo y el rechazo, sobre todo en piezas sensibles a la sujeción como las de pared delgada o cavidades profundas; tercera, el desgaste de la herramienta es predecible y el momento del cambio se determina por vida útil y no por intuición, lo que reduce el astillado y la deriva dimensional; cuarta, el proceso es replicable, y un nuevo operario puede incorporarse siguiendo parámetros fijados y el flujo de útiles de verificación, acortando el periodo de formación. La práctica habitual del sector es incluir el índice de capacidad del proceso (Cpk) de las dimensiones clave en la evaluación de proveedores, en lugar de fijarse solo en el informe de medición de una pieza; el umbral concreto lo acuerdan comprador y proveedor en el contrato.
Una consistencia deficiente a menudo no se debe a que la precisión de la máquina sea insuficiente, sino a que el esquema de sujeción, los parámetros de corte, el método de refrigeración y la temperatura ambiente no están fijados. Por ejemplo, si un mismo lote de piezas se sujeta en dos montajes y la cara de referencia tiene rebabas o virutas residuales, el paralelismo de la segunda operación se dispersará. Unificar la referencia, desbarbar, limpiar y alinear, y plasmarlo en la hoja de operaciones, es más eficaz que cambiar a una máquina más cara.
DFM y colaboración temprana: el coste se bifurca en la fase de plano
La curva de costes del mecanizado de alta precisión queda en gran medida determinada cuando se cierra el plano. La intervención temprana del proveedor permite corregir varias costumbres caras: primera, asignar una tolerancia estrecha uniforme a todo el plano, lo que obliga a rectificar o a electroerosión por hilo incluso las caras no funcionales; segunda, no unificar las referencias, lo que exige múltiples montajes y hace subir a la vez el error acumulado y las horas de trabajo; tercera, cavidades profundas, ranuras estrechas y ángulos internos rectos que quedan fuera del alcance de la herramienta y solo pueden resolverse por electroerosión o rediseñando; cuarta, piezas de pared delgada sin radios ni nervios de refuerzo, que sufren vibración durante el mecanizado y deformación posterior en el tratamiento térmico; quinta, el orden de material y tratamiento térmico sin definir, de modo que tras el desbaste se descubre que hay que aliviar tensiones y las dimensiones vuelven a moverse.
- Unificación de referencias: usar en lo posible una sola cara de referencia a lo largo de varias operaciones, reduciendo los alineados repetidos.
- Graduación de tolerancias: asignar las caras funcionales según los requisitos de ajuste y las no funcionales a un nivel mecanizable; no aplicar una única tolerancia a todo el plano.
- Radios y accesibilidad de herramienta: indicar el radio de los ángulos internos y evitar ángulos rectos menores que el radio de la herramienta estándar.
- Paredes delgadas y cavidades profundas: indicar de antemano el espesor de pared y la relación profundidad-diámetro, y si es necesario dividir la pieza o modificar la estructura.
- Orden de tratamiento térmico y superficial: especificar la secuencia de desbaste, alivio de tensiones, acabado y tratamiento superficial.
No se trata de que el diseño se pliegue al mecanizado, sino de gastar el presupuesto de precisión allí donde realmente afecta a la función. El beneficio de la colaboración temprana es directo: menos modificaciones de molde, cambios de proceso y retrabajos urgentes, y plazos más predecibles. Para decidir si merece la pena una revisión DFM de una pieza concreta, basta con preguntar: ¿esta tolerancia es un requisito funcional o una anotación por costumbre? La respuesta suele ahorrar una operación. Si ya se dispone del plano, se puede hacer una primera evaluación de fabricabilidad mediante cotización por diálogo con IA y decidir después si ajustar la asignación de tolerancias.
Aplicaciones típicas: cómo elegir el grado de precisión en óptica, semiconductores, medicina y aeroespacial
Piezas ópticas: la forma de la superficie y la rugosidad determinan el grado, y a menudo dependen del rectificado y pulido más que del corte puro
Semiconductores y cámaras de vacío: lo más difícil no son las dimensiones, sino la limpieza y la estabilidad
Implantes médicos e instrumentos quirúrgicos: tamaño pequeño, alta calidad superficial y trazabilidad
Estructuras aeroespaciales y moldes de precisión: materiales difíciles de cortar y estructuras complejas, resueltos con multieje y ruta de proceso
Materiales distintos, mecanismos de arranque distintos: los parámetros deben fijarse de antemano en el CAD/CAM
Preguntas frecuentes
Las siguientes preguntas son los puntos de decisión que más bloquean tras leer la «escalera de precisión» anterior: no son preguntas genéricas sobre la empresa, sino sobre el propio mecanizado de alta precisión: cómo trasladar los grados IT al plano, cómo verificar tolerancias micrométricas, cuándo conviene cambiar de proceso en ultraprecisión y en qué momento debe intervenir el DFM.
Si en el plano solo se escribe «mecanizado de alta precisión», sin indicar el grado IT ni la banda de tolerancia, ¿cómo cotiza el proveedor?
No se puede cotizar con precisión. Los grados IT (IT01–IT18, cuanto menor es el valor, mayor es la precisión) y las bandas de tolerancia son coordenadas en la escala de precisión; sin esas coordenadas, el proveedor solo puede estimar según el proceso más conservador —lo que normalmente eleva el costo, o directamente cotiza como mecanizado de precisión ordinario, y al final la entrega no coincide.
La práctica común en el sector es: especificar tolerancias y requisitos geométricos por separado en las superficies funcionales, y ser más flexible en las no funcionales; la práctica de poner una sola tolerancia para todo el plano suele inflar la cotización y también hace que la inspección pierda su enfoque. En concreto para tu pieza, se recomienda proporcionar juntas las dimensiones clave, las referencias y la rugosidad superficial antes de solicitar cotización.
El mecanizado de precisión a nivel micrométrico, ¿depende de la máquina en sí, o del proceso y la inspección?
Es un esfuerzo conjunto, no de un solo equipo. La rigidez y la precisión geométrica de la máquina, el estado del husillo y las guías, el sistema de herramienta y portaherramientas, el amarre y la unificación de referencias, y la temperatura del taller y la deformación térmica, todos consumen margen de precisión. En el sector, el rango multieje común va de 3 ejes a 5 ejes, y las máquinas avanzadas pueden tener más, pero más ejes no equivale a mayor precisión.
Lo más clave es: primero definir cómo se mide, y luego hablar de si se puede hacer. La incertidumbre de medición debe ser menor que una proporción razonable de la tolerancia; de lo contrario, el resultado de la medición en sí no es fiable. Por eso, una entrega a nivel micrométrico suele ser el producto del control conjunto de equipo + proceso + entorno + inspección.
Si la dimensión está dentro de tolerancia, ¿por qué el ensamblaje sigue sin ajustar?
Porque la tolerancia dimensional, la tolerancia geométrica (rectitud, planitud, redondez, coaxialidad) y la rugosidad superficial Ra/Rz son tres tipos de requisitos independientes y no pueden sustituirse entre sí. Una dimensión conforme pero con planitud fuera de tolerancia puede provocar fugas en una cara de sellado; un Ra conforme pero con dirección de marcas de herramienta incorrecta afecta el ajuste y la vida a fatiga.
Al acotar, se recomienda dar simultáneamente los tres tipos de requisitos —dimensional, geométrico y superficial— e indicar qué caras son funcionales. Un plano que solo acota dimensiones equivale a dejar los riesgos geométricos y superficiales al taller de ensamblaje.
¿Cuándo el mecanizado de precisión ordinario ya no es suficiente y hay que recurrir al mecanizado ultrapreciso?
Depende de en qué nivel de la escala cae el objetivo de precisión. El mecanizado de precisión suele estar en el nivel micrométrico (en el sector, comúnmente alrededor de 0,01 mm~0,5 μm); si se avanza hacia la escala nanométrica o incluso atómica, el mecanismo de arranque por corte ya no aplica —la distancia de la red cristalina atómica es de aproximadamente 0,1~0,2 nm, y la herramienta no puede «cortar» de forma estable a esa escala.
En ese momento se pasa a métodos de mecanizado especial como pulido mecánico-químico, haz de iones, exposición por haz de electrones y mecanizado por haz láser, y se depende de sensores de posición de alta precisión, controladores CNC de gama alta y compensación de error en línea. Si es necesario llegar a este punto depende de los requisitos reales de superficie y forma en aplicaciones como óptica y semiconductores; se recomienda evaluar primero la ruta de proceso antes de decidir.
En un proyecto de mecanizado de precisión, ¿cuándo debe intervenir el DFM?
Cuanto antes, mejor; preferiblemente antes de congelar el plano. La unificación de referencias, reducir el número de amarres, evitar tolerancias demasiado estrictas, la mecanizabilidad de cavidades profundas y paredes delgadas, los radios y la accesibilidad de la herramienta, y el orden de material y tratamiento térmico —todo esto determina el costo en la fase de plano, y modificarlo después suele implicar cambiar el proceso o incluso el molde.
La intervención temprana del proveedor puede reducir la complejidad y disminuir el retrabajo. La previsibilidad de plazos de entrega gracias a la consistencia del proceso, y la prolongación de la vida de herramientas y equipos, también se siembran en esta fase. Hasta qué punto se puede optimizar depende de la geometría de la pieza y del volumen de producción en conjunto.
Key takeaways
- La precisión tiene niveles: el desbaste suele estar en el orden de 0,1 mm~0,01 mm, el mecanizado de precisión puede llegar a 0,01 mm~0,5 μm, y el mecanizado ultrapreciso avanza hacia la escala nanométrica e incluso atómica. Para determinar la necesidad, primero hay que ubicarse en qué nivel.
- Los grados IT (IT01–IT18) son la herramienta que traduce la «precisión» en tolerancias verificables; indicar el grado IT o marcar directamente la zona de tolerancia en el plano es mucho más útil que escribir «alta precisión».
- El mecanizado ultrapreciso no consiste solo en hacer que la máquina herramienta sea más exacta, sino que también depende de estructuras de alta rigidez y estabilidad térmica, sensores de posición de alta precisión, compensación de errores en línea y herramientas de diamante de punta única; cuando el corte ya no puede seguir arrancando material, se recurre al mecanizado especial como el pulido mecánico-químico, haz de iones, haz de electrones o haz láser.
- La consistencia del proceso (dimensiones y superficie repetibles) determina el valor comercial del mecanizado de precisión: influye en la tasa de retrabajo, la previsibilidad de los plazos de entrega y el coste de inspección, no solo en la precisión límite de una pieza individual.
- La mayor parte del coste del mecanizado de precisión se decide en la fase de plano: definir claramente en la etapa de DFM las referencias, zonas de tolerancia, rugosidad superficial, material y método de inspección ahorra más que intentar compensarlo después con el mecanizado.



