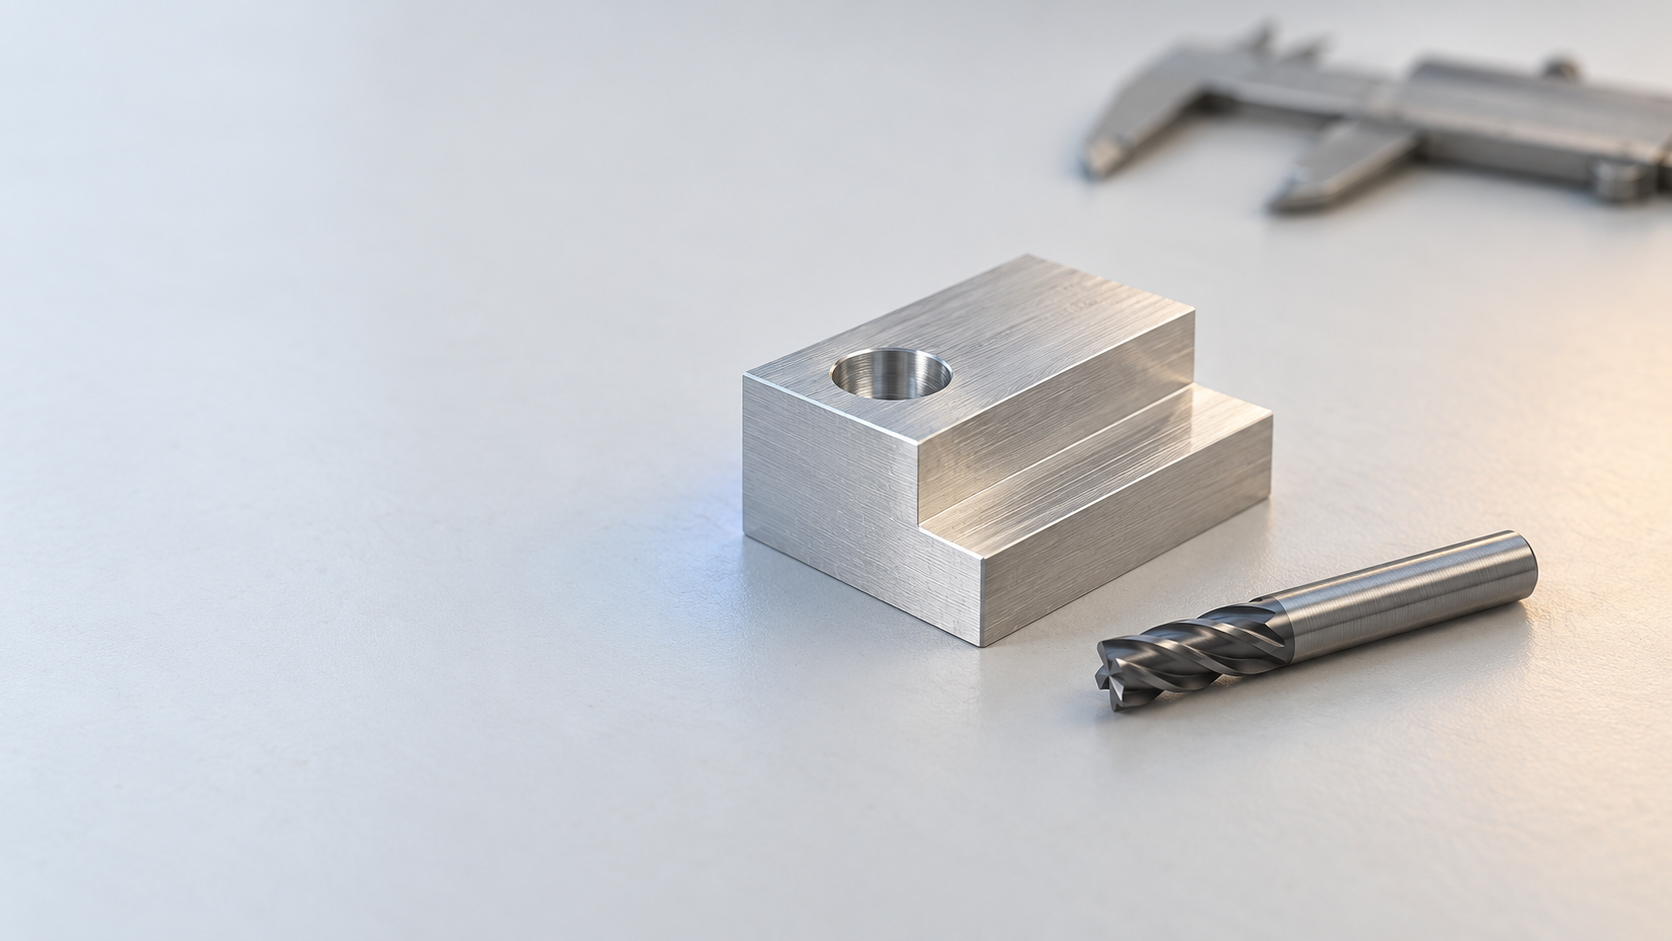
¿Por qué el corte de precisión a alta velocidad afecta simultáneamente a la eficiencia, la deformación térmica y la precisión dimensional?
En el entorno de producción es frecuente observar un fenómeno contraintuitivo: al mecanizar piezas metálicas pequeñas con la misma herramienta de pequeño diámetro, el diámetro del agujero o el ancho de la ranura de la primera pieza cumplen las especificaciones, pero empiezan a desviarse tras un periodo de mecanizado continuo. Reducir simplemente la velocidad de giro del husillo puede disminuir la deriva, pero también reduce la eficiencia de arranque de material. Por lo general, el problema no reside en un único parámetro, sino en los cambios simultáneos del estado de la herramienta, el calor de corte, la rigidez del amarre y el momento de medición.
El corte a alta velocidad, con materiales, herramientas y máquinas-herramienta adecuados, puede aumentar la eficiencia de arranque de material y, en determinadas condiciones, reducir la fuerza de corte; sin embargo, una velocidad más elevada también genera más calor de corte, lo que provoca un aumento de temperatura en el husillo, el portaherramientas, la herramienta y la pieza. La elongación térmica del husillo o el desgaste de la herramienta pueden convertir pequeños cambios en desviaciones del diámetro de los agujeros, el ancho de las ranuras y las dimensiones de los escalones. Por lo tanto, “alta velocidad y precisión” no significa ajustar la velocidad de giro al máximo, sino establecer una ventana de proceso verificable entre la eficiencia y la estabilidad térmica.
En la bibliografía, el corte a alta velocidad suele describirse como una velocidad de corte aproximadamente 5~10 veces superior a la del corte convencional; los husillos de algunas máquinas de alta velocidad pueden alcanzar decenas de miles e incluso cientos de miles de revoluciones por minuto. Estas cifras constituyen una descripción general del contexto de la investigación sobre máquinas de alta velocidad, no una recomendación de ajuste para un tipo concreto de pieza pequeña. Los parámetros reales deben combinarse con el grado del material, el diámetro y el número de dientes de la herramienta, la longitud de voladizo, las condiciones de refrigeración y evacuación de viruta y el estado de la máquina, y confirmarse mediante una prueba de corte. Las comprobaciones posteriores deben realizarse en el siguiente orden: primero, adaptar el material y la herramienta; después, convertir la velocidad de giro del husillo en velocidad de corte; comprobar el avance por diente y el descentramiento; verificar a continuación el amarre, la estabilidad térmica y la tendencia del desgaste; y confirmar finalmente la estabilidad dimensional mediante la primera pieza, inspecciones durante el proceso y la revisión de la última pieza.
¿Cómo se ajusta la velocidad de giro del husillo a la velocidad de corte y al avance por diente en el corte de precisión a alta velocidad?
El error de判断 más frecuente en producción es el siguiente: al mantener el ajuste en 12000 rpm y cambiar a una herramienta de menor diámetro, se sigue considerando que las condiciones de corte no han cambiado. En realidad, la velocidad de giro del husillo es solo una parte de la cadena de parámetros. La velocidad de corte está relacionada con el diámetro de la herramienta y la velocidad de giro del husillo; la relación habitual es Vc=πDN/1000; donde Vc es la velocidad de corte, D es el diámetro de la herramienta y N es la velocidad de giro del husillo. Por ejemplo, con herramientas de 6 mm y 3 mm, a las mismas 12000 rpm, las velocidades de corte teóricas son aproximadamente 226 m/min y 113 m/min, respectivamente; al reducirse el diámetro a la mitad, la velocidad de corte también se reduce a la mitad.
El avance tampoco puede ajustarse de forma aislada. La velocidad de avance suele estimarse mediante Vf=fz×z×N, donde fz es el avance por diente y z es el número de dientes. Si el avance por diente es demasiado bajo, el filo puede pasar de cortar a frotar o raspar, aumentando la fricción, la acumulación de calor y el filo de aportación; una velocidad de giro excesiva puede incrementar la carga térmica, el desgaste de la herramienta y el riesgo de deriva térmica del husillo. El estado del material de las aleaciones de aluminio, el acero y el acero inoxidable es diferente; el material y el recubrimiento de la herramienta, la longitud de sujeción y las condiciones de refrigeración y evacuación de viruta también modifican la ventana de parámetros utilizable. La profundidad de corte axial y radial debe verificarse además en función de la rigidez de las paredes delgadas, la dirección de la trayectoria y los requisitos superficiales.
Puntos de comprobación de la prueba de corte de los parámetros de corte de precisión a alta velocidad
- Confirme el grado del material y su estado de dureza, así como el material, el recubrimiento, el diámetro y el número de dientes de la herramienta.
- Registre el voladizo de la herramienta, el método de sujeción, la profundidad de corte axial y radial, y las condiciones de refrigeración y evacuación de viruta.
- Establezca una ventana inicial basándose en las recomendaciones del proveedor de la herramienta y, posteriormente, observe la carga, el sonido, las rebabas y la textura superficial mediante cortes de prueba.
- Valide los parámetros mediante las dimensiones críticas y los requisitos de superficie; no trate directamente los parámetros de la bibliografía o del proveedor como valores fijos de RPM, avance o vida útil de la herramienta.
Por lo tanto, el mecanizado de precisión a alta velocidad no consiste en simplemente aumentar las revoluciones, sino en mantener coordinados la velocidad de corte, el avance por diente, la profundidad de corte y el estado de la herramienta. Cada ajuste debe registrarse junto con sus parámetros y resultados de medición para poder distinguir los cambios de productividad de la verdadera estabilidad dimensional.
¿Por qué las piezas metálicas pequeñas amplifican con mayor facilidad el desgaste de la herramienta, la excentricidad y la vibración?
Un fenómeno habitual en planta es el siguiente: al mecanizar la primera pieza con la misma herramienta de pequeño diámetro, el diámetro del agujero cumple las especificaciones, pero después de un periodo de mecanizado continuo, el diámetro del agujero, el ancho de la ranura estrecha o la dimensión del escalón empiezan a desviarse. El problema no procede necesariamente de las dimensiones programadas; el desgaste de la herramienta, la excentricidad, la deriva térmica y la rigidez del amarre pueden actuar simultáneamente. En carcasas de pared delgada o componentes de conexión de precisión, incluso una desviación originalmente pequeña puede amplificarse hasta convertirse en un cambio evidente de la dimensión funcional.
En el microfresado, cuanto menor es el diámetro de la herramienta, mayor es la proporción que representa la excentricidad respecto al diámetro de corte efectivo. Una ligera desviación del portaherramientas o de la herramienta puede hacer que los distintos dientes soporten cargas desiguales; después de que un diente se desgaste primero, la geometría de corte efectiva y las fuerzas de corte seguirán cambiando. Una pequeña arista recrecida también puede modificar el diámetro efectivo, manifestándose como variación del ancho de la ranura, textura irregular en la pared del agujero o aumento de las rebabas. Por lo tanto, no se pueden extrapolar directamente a todas las combinaciones de metales las conclusiones sobre la velocidad obtenidas en un estudio con una determinada aleación de aluminio, una herramienta específica y unos parámetros de ensayo concretos.

Los puntos de control deben comenzar por el sistema de la herramienta: mida la excentricidad de la herramienta y del portaherramientas, limpie las superficies cónicas y las zonas de sujeción, reduzca los voladizos innecesarios y confirme la rigidez del amarre. En el mecanizado de ranuras estrechas debe garantizarse la trayectoria de evacuación de virutas para evitar el recorte repetido de las virutas; en las piezas de pared delgada, reduzca las fuerzas radiales, compruebe la posición de los apoyos y la fuerza de sujeción, y evite interpretar la deformación de mecanizado como un problema de la herramienta.
La inspección no debe limitarse a la dimensión final. Registre la tendencia de variación del diámetro del agujero, el ancho de la ranura o la dimensión del escalón, y observe al mismo tiempo las rebabas, la textura superficial, los sonidos anómalos y los cambios en la carga del husillo; cuando sea necesario, examine el filo y la excentricidad con un microscopio para herramientas o un instrumento adecuado. Si la dimensión se desvía progresivamente con el tiempo de mecanizado, compruebe conjuntamente el desgaste de la herramienta y el estado térmico antes de decidir si aplicar una compensación, reducir los parámetros o cambiar la herramienta.
¿Cómo distinguir la deriva térmica, la vibración y la deformación del amarre en el mecanizado de precisión a alta velocidad?
Que la primera pieza cumpla las especificaciones con una determinada herramienta y que, después de un periodo de mecanizado continuo, el diámetro del agujero o el ancho de la ranura se desvíe gradualmente no significa necesariamente que los parámetros estén mal ajustados. El error térmico en el mecanizado de precisión a alta velocidad es, en esencia, un error dimensional que varía con el tiempo: el calentamiento del husillo y del portaherramientas puede provocar una elongación térmica, el calentamiento de la herramienta puede modificar el estado del filo y la diferencia de temperatura entre la pieza y el dispositivo de sujeción también puede causar deformaciones locales.
Investigue primero las anomalías del mecanizado de precisión a alta velocidad según el patrón del cambio dimensional
| Fenómeno observado en planta | Comprobación prioritaria | Acción de verificación |
|---|---|---|
| Desviación unidireccional de la dimensión con el tiempo de mecanizado | Elongación térmica del husillo, desgaste de la herramienta y aumento de temperatura de la pieza | Registre el tiempo de mecanizado, mida la temperatura y la tendencia de las dimensiones críticas |
| Textura periódica u ondulación localizada | Vibración, desviación de la herramienta y rigidez del amarre | Comprobar el voladizo, la desviación del portaherramientas, el apoyo del dispositivo de sujeción y el sonido del mecanizado |
| Recuperación dimensional tras aflojar el dispositivo de sujeción | Fuerza de apriete excesiva, posición de apoyo inadecuada y deformación de paredes delgadas | Medir por separado en estado sujeto y en estado libre, y volver a comprobar el espesor de pared y los puntos de aplicación de la fuerza |
Las acciones de control no consisten únicamente en aumentar el fluido de corte. Antes del mecanizado, la máquina herramienta y el husillo deben alcanzar un estado relativamente estable para evitar el funcionamiento en vacío prolongado e improductivo; en cuanto a la secuencia de operaciones, primero puede realizarse el desbaste y, cuando el calor y las tensiones sean más estables, el acabado. Antes de medir la pieza, deben unificarse las condiciones de refrigeración, limpieza, apoyo y temperatura. El método de refrigeración también debe determinarse considerando el material, la evacuación de virutas, el recubrimiento de la herramienta y las condiciones del equipo; no se debe sustituir la verificación mediante corte de prueba por una única solución.
Verificación del mecanizado de alta velocidad y precisión mediante registros de estabilidad térmica
Como mínimo, deben compararse las dimensiones de la primera pieza con la máquina fría, de la sección intermedia del mecanizado continuo y de una pieza después de detener y enfriar la máquina; si las diferencias entre las tres son significativas, primero debe confirmarse el estado térmico y, posteriormente, determinar si es necesario ajustar la secuencia, realizar un precalentamiento, modificar la carga de corte o cambiar el momento de medición. Solo registrando el tiempo de mecanizado, la temperatura ambiente, la temperatura de la pieza, las dimensiones clave y las texturas anómalas se puede distinguir la deriva térmica del desgaste de la herramienta y de la vibración. La estabilidad térmica debe formar parte de la inspección del proceso, en lugar de investigarse únicamente después de que la última pieza quede fuera de tolerancia.
¿Cómo verificar los parámetros de mecanizado de alta velocidad y precisión desde el desbaste hasta el acabado?
Tomando como ejemplo una pequeña carcasa de aleación de aluminio o un conector de precisión, la prioridad del desbaste no es alcanzar la dimensión final, sino eliminar el sobremetal de forma estable y reducir el riesgo de deformación de las paredes delgadas. Debe establecerse una ventana inicial de parámetros conforme a las recomendaciones del proveedor de la herramienta y, posteriormente, observar durante el corte de prueba la evacuación de virutas, el sonido de corte, la carga del husillo y el aumento de temperatura de la pieza. La velocidad de giro, el avance por diente y la profundidad de corte concretos no pueden determinarse de forma independiente de las condiciones del material, el diámetro de la herramienta, el voladizo y la refrigeración.
Secuencia de verificación por etapas del mecanizado de alta velocidad y precisión
El sem acabado debe dejar un sobremetal uniforme para el acabado, evitando que un sobremetal local excesivo provoque cambios bruscos de carga y calor. En la etapa de acabado, deben comprobarse principalmente la desviación de la herramienta, el estado del filo, la textura superficial y la estabilidad térmica. Las ranuras estrechas, las paredes delgadas y los orificios críticos no deben completarse de una sola vez con toda la precisión durante la etapa de mayor deformación por sujeción o mayor aumento de temperatura; primero deben estabilizarse las referencias y el sobremetal, y después terminarse las superficies críticas.
- Lote de material, número de lote de la herramienta, diámetro de la herramienta, número de dientes y longitud de voladizo
- Método de sujeción, velocidad de corte, avance por diente, profundidad de corte axial y radial
- Tiempo de mecanizado, dimensiones clave, rugosidad superficial, rebabas, evacuación de virutas y sonidos anómalos
- Resultados de la nueva medición después de cambiar la herramienta, reiniciar la máquina tras una parada o cambiar el lote de material
Después del corte de prueba, los datos deben registrarse según la secuencia «parámetros—fenómenos—dimensiones—ajustes», en lugar de conservar únicamente un programa aparentemente conforme. Las dimensiones clave deben volver a comprobarse en la primera pieza, durante el mecanizado continuo y en la última pieza o cuando se haya alcanzado la estabilidad térmica; si se observa una deriva progresiva del diámetro de los orificios, la anchura de las ranuras o las dimensiones de los escalones, deben comprobarse simultáneamente el desgaste, la desviación, la sujeción y el estado térmico. La verificación de los parámetros debe culminar en un circuito cerrado compuesto por el corte de prueba, la medición, el registro de tendencias y la corrección.
¿Qué señales de desgaste de la herramienta indican que se debe aplicar una compensación, reducir los parámetros o cambiar la herramienta?
En el mecanizado de alta velocidad y precisión, la herramienta normalmente no empieza a astillarse desde el principio. Las señales que aparecen antes pueden ser una desviación gradual de las dimensiones críticas, un aumento de las rebabas, un empeoramiento de la textura superficial, un incremento de la carga del husillo o un cambio en el sonido. El desgaste del filo de las herramientas de pequeño diámetro también puede modificar el diámetro de corte efectivo y la distribución de las fuerzas, por lo que la vida útil de la herramienta no debe juzgarse únicamente por el número de piezas mecanizadas.
¿Cómo deben relacionarse las señales de desgaste del mecanizado de alta velocidad y precisión con las acciones de control?
| Desplazamiento dimensional lento y continuo | Desgaste del flanco, descentramiento de la herramienta y estado térmico | Determinar la compensación de herramienta o el cambio de herramienta según la tendencia, y volver a medir las dimensiones críticas |
| Dimensiones estables, pero con rebabas o textura superficial deterioradas | Estado del filo, evacuación de virutas y refrigeración | Comprobar primero la herramienta y las virutas; si es necesario, reducir los parámetros o cambiar la herramienta |
| Aumento repentino de la carga, sonidos anómalos y desgarros localizados en la superficie | Rotura del filo, aflojamiento de la herramienta, sujeción y vibración | Detener el mecanizado, aislar las piezas relacionadas y confirmar el estado de la herramienta |
Solo una tendencia dimensional lenta y repetible puede gestionarse mediante la compensación de herramienta; el valor de compensación debe establecerse a partir de cortes de prueba, datos históricos y las tolerancias reales, y no puede aplicarse un valor uniforme. Si se detecta una rotura del filo, un descentramiento evidente o un aumento repentino de la carga, se debe detener el mecanizado e inspeccionar las piezas ya mecanizadas, en lugar de seguir utilizando la compensación para ocultar un fallo geométrico.
Integrar la decisión de cambio de herramienta en la inspección por lotes
En cuanto al proceso, después de confirmar la primera pieza se deben realizar inspecciones de muestreo continuas y registrar la tendencia de los diámetros de agujero, anchos de ranura o dimensiones de escalón críticos; después de cambiar la herramienta, reiniciar la máquina tras una parada o cambiar de lote de material, se debe repetir la confirmación de la primera pieza. La última pieza debe verificarse en el estado térmicamente estable especificado. Durante la comunicación del proyecto también deben definirse las autorizaciones para la compensación de herramienta, el aislamiento de productos anómalos, el método de reinspección y los registros de medición que debe recibir el comprador.
¿Cómo inspeccionar las dimensiones, la geometría y la rugosidad superficial después del mecanizado de precisión a alta velocidad?
En el mecanizado de precisión a alta velocidad no se puede determinar la estabilidad midiendo únicamente una primera pieza. Primero se deben confirmar las referencias del plano, las dimensiones críticas y las superficies funcionales; después, seleccionar los instrumentos de medición según la zona de tolerancia: para diámetros exteriores, escalones y anchos de ranura pueden utilizarse micrómetros o calibres adecuados; para el diámetro de los agujeros y la relación de posición entre agujeros, deben seleccionarse calibres de pasadores, medición de interiores o una CMM según la tolerancia. Cuando existan requisitos geométricos como planitud, perpendicularidad o posición, primero deben definirse claramente el sistema de referencias y el método de medición.
Que las dimensiones de la superficie cumplan los requisitos no significa que la superficie funcional también sea conforme. Los parámetros Ra, Rz, Rq y otros deben medirse mediante un método de medición de rugosidad adecuado, unificando la dirección de medición, la posición de muestreo y el estado de apoyo de la pieza. El filo de la herramienta, el descentramiento y las pequeñas roturas del filo deben confirmarse mediante un microscopio de herramientas o instrumentos especializados, y no únicamente a simple vista. Antes de medir también se deben limpiar las piezas y uniformar la temperatura y el estado de refrigeración, para evitar confundir la deriva térmica, las rebabas o la repetibilidad de la medición con una desviación del mecanizado.
- Confirmación de la primera pieza: comprobar las referencias, las dimensiones críticas, la geometría y los requisitos superficiales, y registrar el tiempo de mecanizado y la temperatura de medición.
- Inspección de proceso por muestreo: registrar la tendencia de las dimensiones críticas durante el mecanizado continuo y observar si el diámetro de los agujeros, el ancho de las ranuras, las rebabas y la rugosidad se desvían gradualmente.
- Verificación tras cambios de estado: después de cambiar la herramienta, reiniciar la máquina tras una parada, cambiar de lote de material o prolongarse notablemente el tiempo de mecanizado, volver a confirmar la primera pieza.
- Inspección de la última pieza: verificarla en el estado térmicamente estable o de enfriamiento especificado y, cuando sea necesario, completar la confirmación mediante una CMM, un rugosímetro o calibres.
Por lo tanto, los parámetros no se establecen una sola vez, sino que forman un circuito cerrado mediante cortes de prueba, medición, seguimiento de tendencias y corrección. Durante la comunicación del proyecto deben proporcionarse también el grado del material, las tolerancias críticas, los requisitos superficiales, el tamaño del lote, las referencias de inspección y el método de confirmación de la primera pieza, para que ambas partes de fabricación puedan acordar los criterios de aceptación y los puntos de verificación del proceso.
Preguntas frecuentes sobre el mecanizado de precisión a alta velocidad y la inspección de piezas metálicas pequeñas
La estabilidad del mecanizado de precisión a alta velocidad no puede evaluarse únicamente por la velocidad del husillo. Es necesario comprobar simultáneamente el material, el diámetro de la herramienta, el avance por diente, el desgaste de la herramienta, el estado térmico, las condiciones de sujeción y la referencia de medición. Las siguientes preguntas pueden servir como comprobación rápida durante la revisión del proceso y la comunicación con los proveedores.
¿Por qué las dimensiones de las piezas metálicas pequeñas comienzan a desviarse después de aumentar la velocidad del husillo?
El aumento de la velocidad del husillo puede incrementar la carga térmica del husillo, el portaherramientas, la herramienta y la pieza de trabajo, provocando una dilatación térmica o un aumento de temperatura de la pieza. Al mismo tiempo, el desgaste de la herramienta, el descentramiento y la deformación causada por la sujeción también pueden variar con la carga de corte. La investigación debe considerar conjuntamente el tiempo de mecanizado, la temperatura de medición, el estado de la herramienta y las condiciones del dispositivo de sujeción; no debe atribuirse el problema únicamente a la velocidad del husillo.
¿Se pueden adoptar directamente las RPM proporcionadas por el proveedor de la herramienta?
No se deben copiar directamente. Las RPM deben calcularse teniendo en cuenta el diámetro de la herramienta, el número de dientes, el material, el material y el recubrimiento de la herramienta, la longitud de voladizo, la capacidad de la máquina, la profundidad de corte, la refrigeración y las condiciones de evacuación de virutas. Después, deben confirmarse mediante una prueba de corte, observando las dimensiones, las rebabas, la carga y el estado superficial.
Si la primera pieza cumple los requisitos, ¿es suficiente para demostrar la estabilidad del mecanizado de precisión a alta velocidad en producción por lotes?
No es suficiente. La primera pieza puede haberse mecanizado con la máquina fría o con una herramienta nueva, por lo que no representa el estado térmico ni el estado de desgaste tras un mecanizado continuo. También deben registrarse las tendencias de las dimensiones críticas y realizarse inspecciones por muestreo durante el mecanizado continuo. Después de cambiar la herramienta, reiniciar la máquina tras una parada, cambiar el lote de material o prolongarse notablemente el tiempo de mecanizado, debe realizarse una nueva verificación.
Si la rugosidad cumple los requisitos, pero el diámetro del agujero está fuera de tolerancia, ¿qué debe comprobarse primero?
Primero debe confirmarse que la referencia de medición, la temperatura de la pieza, el estado de limpieza y el método de medición sean coherentes; después, deben comprobarse el desgaste de la herramienta, el descentramiento, la deriva térmica y la deformación causada por la sujeción. Que la rugosidad cumpla los requisitos solo indica que la textura superficial satisface el indicador correspondiente; no significa que el diámetro del agujero, la posición u otras dimensiones cumplan necesariamente los requisitos.
Key takeaways
- La velocidad de giro del husillo debe determinarse en función del diámetro de la herramienta, el número de dientes, el avance por diente y el material; no se pueden copiar directamente unas RPM fijas.
- El descentramiento, el desgaste y el filo de aportación de las herramientas de pequeño diámetro pueden amplificarse y manifestarse como deriva en el diámetro de los agujeros, el ancho de las ranuras, las dimensiones de los escalones y la textura superficial.
- El error térmico cambia con el tiempo de mecanizado. Que la primera pieza sea conforme no significa que el mecanizado continuo sea estable; deben distinguirse los estados de máquina fría, estabilidad térmica y reinicio tras una parada.
- El cambio de herramienta o la compensación deben determinarse conjuntamente a partir de la tendencia dimensional, las rebabas, la textura superficial, los cambios de carga y la observación del filo.
- El plan de inspección debe cubrir por separado las dimensiones, la forma y posición, la rugosidad y las rebabas, y especificar claramente las referencias de medición, el estado térmico y el momento del muestreo.



