Fabricación de piezas para semiconductores en Corea del Sur: por qué los plazos de entrega se duplicaron de repente
Un alto ejecutivo de una fábrica de equipos surcoreana lo dijo con claridad a un medio del sector: las piezas para equipos de deposición antes se recibían en 4 meses, ahora tardan 10. No es un problema de un proveedor concreto, sino un fragmento de cómo toda la cadena de fabricación y compra de piezas para semiconductores en Corea del Sur se ha alargado. Más extremo aún es el caso de los equipos de mecanizado láser: se señala que los plazos de entrega de componentes centrales comprados a Japón podrían llegar hasta los 40 meses, más de tres años, más que el ciclo de I+D e iteración de la mayoría de los equipos completos.
Si se ponen ambas cifras juntas, el conflicto queda claro: la demanda de potencia de cómputo para IA impulsa los pedidos de equipos, pero la capacidad de producción del lado de los componentes no ha seguido el mismo ritmo. El eslabón de la fabricación de piezas para semiconductores en Corea del Sur, considerado durante mucho tiempo como "soporte", se ha convertido ahora en el cuello de botella que determina si un equipo completo puede entregarse a tiempo. Este artículo solo trata la fabricación de piezas y los plazos de entrega, no hace un repaso industrial ni discute balances de volumen de exportación.
Duplicar los plazos no es un desabastecimiento puntual
Si se tratara de la falta de una sola pieza, cambiar de proveedor o pagar más para acelerar el pedido normalmente lo aliviaría. Pero esta ronda de retrasos abarca múltiples categorías de equipos, como deposición, mecanizado láser y encapsulado, lo que indica que el problema está en la capacidad de producción y el ritmo de inversión, no en la programación de una línea concreta. Lo habitual en el sector es que lleguen los pedidos, pero que las máquinas de mecanizado, las herramientas de corte, los puestos de inspección y los operarios cualificados de la cadena aguas arriba estén saturados, y los plazos solo puedan posponerse.
Aquí hay que distinguir dos conceptos. Uno es la capacidad de mecanizado: la cantidad y el nivel de precisión de las máquinas-herramienta, los esquemas de fijación y los instrumentos de medición. El otro es la capacidad de la cadena de suministro: la disponibilidad de materiales, tratamientos térmicos y tratamientos superficiales aguas arriba. Las piezas para semiconductores suelen estar tensionadas en ambos: los requisitos de precisión reducen mucho el rango de proveedores disponibles, y una vez que la capacidad dentro de ese rango estrecho se satura, las opciones de sustitución son casi nulas.
Por qué estalla de forma concentrada ahora
El superciclo de la IA es el impulsor directo. Los pedidos de equipos se liberan de forma concentrada en poco tiempo, mientras que las decisiones de ampliación de capacidad del lado de los componentes suelen ir con retraso: construir líneas, comprar máquinas, ajustar precisión y superar certificaciones son ciclos que se miden en años. La curva de demanda es empinada y la de capacidad es plana, así que la brecha recae en los plazos de entrega. La cadena de suministro local de componentes en Corea del Sur también se retrasa; algunas empresas reportan tiempos de compra alrededor de un 50% más largos de lo habitual, y piezas para equipos de encapsulado que antes tardaban 4 meses ahora tardan 6 meses o más.
Esto no es un problema de "si sube el precio, se compra de inmediato". La capacidad de fabricación de piezas para semiconductores está limitada por la capacidad de precisión y las condiciones de medición; el dinero puede acelerar una parte, pero no puede acelerar la validación de precisión ni la estabilidad del proceso. Entender esto es lo que permite comprender las razones que se desglosan en las siguientes secciones: capacidad japonesa conservadora, tasa de localización baja durante mucho tiempo, dificultad para encontrar cadenas de suministro alternativas y umbral de precisión elevado. Estas cuatro cosas superpuestas dan como resultado los "plazos de entrega duplicados".
La siguiente pregunta es: cómo se ven exactamente estos retrasos, dónde está la causa raíz y qué puede hacer el lado del mecanizado. Empecemos por el registro de plazos de entrega de componentes para equipos de deposición.
De 4 a 10 meses: registro real de plazos de entrega de componentes para equipos de deposición
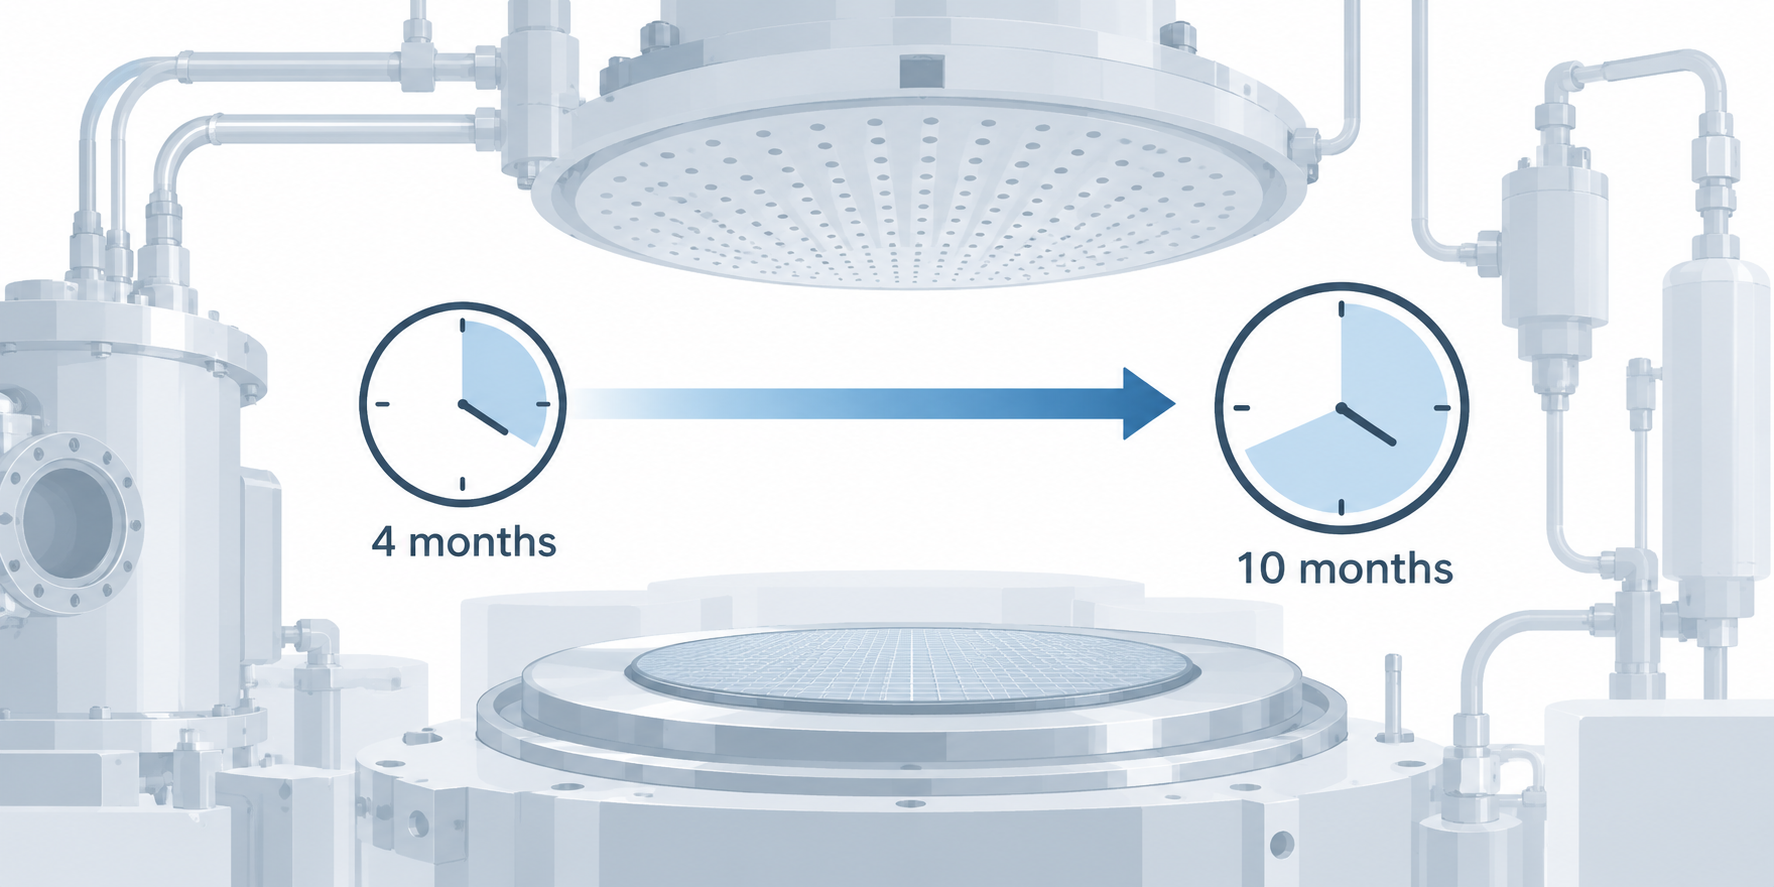
"Antes se recibían en 4 meses, ahora tardan 10". Esta frase, palabras textuales de alguien del sector, no habla de equipos completos, sino de componentes clave para equipos de deposición. En esta cadena de fabricación de piezas para semiconductores en Corea del Sur, lo primero que se ve nunca es el techo tecnológico, sino el plazo de entrega: si un equipo no recibe una pieza, toda la línea tiene que hacer cola.
Acercando la lente, se ven dos líneas. La primera es la compra en el extranjero: los componentes para equipos de deposición pasaron de 4 a 10 meses, ya un conjunto de cifras bastante sólido dentro de la información pública. La segunda es la compra local en Corea del Sur: una empresa surcoreana con el código C dijo que su tiempo de compra es alrededor de un 50% más largo de lo habitual, y que componentes para equipos de encapsulado que antes tardaban 4 meses ahora tardan 6 meses o más. Que ambas líneas se ralenticen a la vez indica que el retraso no es simplemente "falta de existencias en un país", sino que los ritmos del lado de la demanda y del lado del mecanizado se han desajustado al mismo tiempo.
Línea extranjera: de 4 a 10 meses, duplicar no es un caso aislado
La deposición, dentro de la etapa inicial de los semiconductores, es un eslabón de "trabajo lento para resultados finos"; piezas como cámaras, cabezales de pulverización, tuberías de gas y bandejas de soporte suelen pasar por múltiples operaciones de mecanizado CNC, tratamiento superficial y limpieza, y cualquier atasco en una de ellas presiona el plazo hacia atrás. Que el plazo pase de 4 a 10 meses significa que el lado del mecanizado no solo debe programar la producción, sino también los materiales, los tratamientos térmicos y las inspecciones. La realidad de la fabricación de piezas para semiconductores en Corea del Sur es que la fábrica de equipos presiona por las piezas y la fábrica de piezas presiona por los procesos aguas arriba.
Línea local: el tiempo de compra de la empresa C aumenta alrededor de un 50%
El retraso en la compra local parece menor —alrededor del 50%—, pero su naturaleza es distinta. Los retrasos de piezas extranjeras suelen atascarse en la logística transfronteriza, los controles de exportación o la capacidad de un único proveedor; los de piezas locales se atascan más en la programación de mecanizado y la llegada de materiales. Que los componentes para equipos de encapsulado pasen de 4 a 6 meses ya indica por sí mismo que, incluso para piezas de estructura relativamente simple y requisitos de precisión no de primer nivel, los recursos de mecanizado están siendo desplazados por pedidos más urgentes y más caros.
- Componentes para equipos de deposición: ~4 meses → ~10 meses (línea de compra en el extranjero)
- Componentes para equipos de encapsulado: ~4 meses → ~6 meses o más (línea de compra local en Corea del Sur)
- El tiempo de compra local en conjunto es alrededor de un 50% más largo de lo habitual
Tras duplicarse los plazos, el comportamiento de los compradores también cambia. Antes se podía pedir por trimestres, ahora hay que reservar capacidad con medio año de antelación; antes se comparaban precios, ahora primero se pregunta "¿puedes encajarlo en tu programación?". Este cambio es presión para el lado del mecanizado, pero también una señal: quien pueda explicar con claridad los plazos y desglosar bien los procesos tendrá más probabilidades de permanecer en la lista de proveedores.
Detrás de un plazo de 40 meses: por qué es conservadora la capacidad de producción de componentes japoneses
La cifra más llamativa de la fabricación de piezas para semiconductores en Corea del Sur no son 10 meses, sino 40. Según informes públicos, los componentes centrales que una empresa de equipos de mecanizado láser compra a Japón podrían tener un plazo de entrega de unos 40 meses: desde el pedido hasta la recepción, más de tres años. No es un accidente de programación de una fábrica concreta, sino el resultado de una expansión de capacidad a largo plazo conservadora por parte de los proveedores japoneses de componentes. Cuando la demanda impulsada por la IA se dispara en dos años, el lado de la oferta japonés casi no ha apalancado al mismo ritmo.
Para entender de dónde salen 40 meses, hay que descomponer la "capacidad de producción" en tres eslabones que no se aflojan rápidamente: equipos, personas y certificaciones.
La capacidad no es un problema de dinero: por qué el ritmo de suministro japonés va medio paso por detrás
La lógica de inversión de las fábricas japonesas de componentes de precisión tiende a ser conservadora. Los semiconductores son una industria de fuerte ciclicidad; históricamente, cada ronda de expansión de capacidad ha venido acompañada de sobrecapacidad, y los fabricantes de equipos y componentes han sufrido las consecuencias, por lo que prefieren "asegurar capacidad según pedidos a largo plazo" en lugar de construir líneas de inmediato al ver que la demanda a corto plazo se duplica. La entrega de rectificadoras de alta precisión y tornos ultraprecisos requiere por sí misma de varios meses a más de un año, y las salas limpias y los entornos de temperatura constante tampoco están listos para usarse justo después de instalarlos. El tiempo físico de rampa de producción no puede contener la velocidad a la que llegan los pedidos.
Por eso surge un fenómeno contraintuitivo: subir el precio no garantiza poder comprar de inmediato. Aunque el comprador esté dispuesto a pagar más, el vendedor no tiene líneas de alta precisión ociosas que pueda asignar. Los pedidos hacen cola por delante de la capacidad, y el plazo de entrega solo puede ajustarse mediante la prioridad en la programación, sin poder mover el volumen total.
Por qué no se puede comprar ni subiendo el precio: quién se come el plazo de entrega
El plazo de entrega se lo comen tres cosas. La primera es el tratamiento térmico y la estabilización: las piezas metálicas de alta precisión, tras el mecanizado, necesitan alivio de tensiones y envejecimiento, y las dimensiones cambian con la liberación de tensiones internas; si se omite este paso, la precisión no se mantiene. La segunda es la inspección de precisión: el ritmo de las máquinas de medición por coordenadas, los medidores de redondez y los rugosímetros es limitado, y las piezas ultraprecisas suelen medirse pieza por pieza, con la programación de los instrumentos de medición también en cola. La tercera es la certificación de procesos: los componentes de equipos semiconductores a menudo deben pasar por múltiples rondas de confirmación de dimensiones, materiales, superficies y limpieza, y cambiar de proveedor o de línea de producción obliga a repetirlas todas. Estas tres etapas no están en la máquina, pero ocupan la mayor parte del plazo de entrega.
Algunos profesionales del sector señalan que la espera en ciertas etapas de mecanizado "no es que no se pueda fabricar, sino que una vez fabricado hay que esperar la programación de inspección y certificación". Esto también explica por qué, una vez que se alarga el plazo de entrega de las piezas core japonesas, es difícil aliviarlo acaparando stock en un solo punto.
Para compradores e ingenieros de procesos, la implicación práctica de este hecho estructural es: tratar "el largo plazo de entrega de las piezas core japonesas" como una restricción conocida, no como una situación temporal. Lo que realmente se puede comprimir suelen ser las piezas que no están en la frontera más avanzada: tienen requisitos de precisión controlables, materiales convencionales y una carga de certificación ligera, por lo que su elasticidad de plazo es mucho mayor. Si el lector está ordenando la ruta de mecanizado de este tipo de piezas, puede consultar primero los materiales y los límites de tolerancia cubiertos por las capacidades de mecanizado CNC, y luego determinar qué piezas conviene derivar. El cuello de botella del mecanizado de piezas semiconductoras en Corea es, en esencia, un cuello de botella de capacidad de gama alta y de recursos de inspección y certificación, no un cuello de botella de capacidad de mecanizado general.
La verdad sobre la tasa de localización del 20% en Corea: dónde se atasca la etapa de mecanizado
Que el plazo de entrega se duplique no es algo puntual. Veamos un dato más frío: la tasa de nacionalización de componentes para equipos semiconductores en Corea era de aproximadamente el 18% en 2004 y seguía siendo de alrededor del 20% en 2021. En diecisiete años solo se movió dos puntos porcentuales. El gobierno se ha fijado el objetivo de alcanzar un 50% de nacionalización en materiales clave, componentes y equipos para 2030; la magnitud de la brecha salta a la vista.
Si situamos esta curva en el contexto del mecanizado de piezas semiconductoras en Corea, la conclusión es directa: los equipos completos y los procesos pueden llegar a la vanguardia mundial, pero los componentes y las etapas de mecanizado que los sustentan han sido durante mucho tiempo el punto débil. El punto débil no es "no poder fabricarlo", sino "fabricarlo y aun así no entrar en la lista".
Por qué el ámbito de la limpieza es el primero en mostrar una brecha
El eslabón más claramente señalado como débil en las fuentes es la limpieza: las tres tecnologías de materiales, piezas y equipos están relativamente atrasadas. La limpieza no parece implicar la precisión extrema de la litografía, pero sus requisitos de consistencia de mecanizado no son en absoluto bajos: el cuerpo del tanque, las tuberías de pulverización, los utillajes, las superficies de sellado... cualquier desviación de rugosidad o planitud se convierte en residuos de partículas y fluctuaciones de rendimiento.
La característica de este tipo de piezas es precisión media, gran volumen de uso y cambios de modelo frecuentes. Precisamente esta combinación es la que pone a prueba la capacidad de programación y de reutilización de utillajes del lado del mecanizado, más que la precisión extrema de una sola pieza. Que la tasa de localización en Corea no suba se debe a menudo a este punto de atasco: se puede hacer una pieza, pero no se logra una consistencia estable en lote, o se logra pero no se puede contener el costo.
En 20 años solo se movió 2 puntos porcentuales, atascado en tres puertas
- Puerta de validación: para que un componente entre en la lista de proveedores cualificados de un fabricante de equipos, debe completar la trazabilidad de materiales, los informes dimensionales, las pruebas de limpieza y de vida útil, con ciclos que se cuentan en años. Tener buena capacidad de mecanizado no equivale a poder pasar esta puerta.
- Puerta de escala: el volumen de uso de un solo modelo de componente semiconductor es limitado, y una línea de producción dedicada tarda mucho en amortizarse. El lado del mecanizado prefiere aceptar multitud de variedades en lotes pequeños y no quiere bloquear capacidad para un único modelo.
- Puerta de colaboración: las tolerancias de los planos, las referencias de los instrumentos de medición y las especificaciones de tratamiento superficial suelen estar en manos del fabricante de equipos; las plantas de mecanizado locales reciben información incompleta, y el ensayo y error repetido vuelve a empujar el plazo de entrega hacia atrás.
La superposición de estas tres puertas explica por qué la curva de la tasa de nacionalización es casi plana: no es que no haya inversión, sino que la inversión se la comen los ciclos de validación y los costos de colaboración. Para el mecanizado de piezas semiconductoras en Corea, el verdadero umbral no está en la máquina, sino en traducir la capacidad de mecanizado en una cadena de evidencia que el fabricante de equipos pueda firmar: informe de primera pieza, datos de capacidad del proceso y registros de trazabilidad por lote.
Qué significa el objetivo del 50% para el lado del mecanizado
Del 20% al 50%, la brecha está principalmente en componentes y materiales, y ambos deben aterrizar en las operaciones de mecanizado. La práctica común en el sector es entrar por capas: primero usar piezas estructurales y de tuberías no core y de gran volumen para practicar el proceso de validación, y una vez que funcione sin problemas, asumir piezas de mayor exigencia de precisión como cavidades y utillajes. Primero construir la cadena de evidencia y luego hablar de subir la precisión; si se invierte el orden, uno se queda atascado para siempre en la fase de muestras.
Cabe advertir que el criterio concreto de la tasa de nacionalización (por importe, por número de modelos o por conjuntos de equipos) afecta la lectura de las cifras; el 18% y el 20% mencionados provienen de reportes públicos y deben tomarse como señal de tendencia, no como una estadística precisa año a año.
Tras excluir los componentes chinos, cómo encontrar una cadena de suministro alternativa
La fricción comercial entre China y Estados Unidos ha puesto sobre la mesa un problema: si los componentes de origen chino se consideran parte de la cadena de suministro central de semiconductores de vanguardia, los fabricantes de equipos estadounidenses podrían enfrentar restricciones comerciales. Por eso, el lado de compras ha empezado a hacer una cosa: identificar las piezas chinas de la lista y buscar alternativas. Pero excluir es fácil; sustituir es difícil. Según profesionales del sector, cambiar de proveedor para una pieza core requiere una nueva validación con ciclos que se cuentan en trimestres; el verdadero hueco aparece, en cambio, en aquellos componentes no core pero de gran volumen de uso.
Por eso, al buscar una cadena de suministro alternativa, el orden no debe invertirse. Primero hay que distinguir el papel de la pieza dentro del equipo, luego ver el material y la precisión, y solo al final hablar del plazo de entrega. Si se equivoca el orden, se repetirá el ciclo en la fase de validación.
Paso uno: distinguir piezas core de piezas no core
Las piezas que están en contacto directo con el plasma, con los gases de proceso o que soportan el sellado de vacío son piezas core. La sustitución de este tipo de piezas suele tener que seguir el proceso de certificación del fabricante de equipos; lo único que puede hacer el lado del mecanizado es proporcionar muestras y datos según lo requerido, y la decisión no está en la planta de mecanizado. En cambio, piezas como soportes estructurales, bloques de transición de circuitos de gas, carcasas, bases de montaje, bandejas y utillajes no participan directamente en la reacción, pero se usan en gran cantidad por equipo y cambian de modelo con frecuencia, por lo que tienen un fuerte carácter de mecanizado. Tras excluir los componentes chinos, este tipo de piezas es el más fácil de sustituir por mecanizado local, porque los límites de validación son claros y normalmente basta con alinear dimensiones, material y tratamiento superficial.
Paso dos: alinear primero material y precisión
Los materiales habituales en componentes de equipos semiconductores son aluminio (6061, 7075), acero inoxidable (304, 316L), aleaciones de titanio y algunos plásticos de ingeniería. El error más común al buscar alternativas es "misma forma, distinta designación de material". La trazabilidad del material, la consistencia entre lotes y el cumplimiento de los requisitos del entorno limpio deben quedar claramente especificados en el plano o en el acuerdo técnico. En cuanto a la precisión, las piezas no core no necesariamente deben ser submicrométricas, pero indicadores como la planitud, la posición de los agujeros y la rugosidad de las superficies de sellado no pueden relajarse. El método para juzgar es: copiar ítem por ítem la banda de tolerancias del plano original, en lugar de cotizar según un "más o menos".
Paso tres: preguntar por las operaciones del plazo, no solo por los días
El plazo de entrega no se explica con un simple "unas semanas". Hay que ver qué operación está en cola: llegada del material en bruto, desbaste, tratamiento térmico para alivio de tensiones, acabado, tratamiento superficial e inspección. En las piezas semiconductoras, el tratamiento térmico y el alivio de tensiones suelen ser cuellos de botella ocultos: si no se hacen, la pieza tiende a deformarse tras el acabado; si se hacen, el plazo se alarga. La práctica común en el sector es exigir al proveedor un calendario desglosado por operaciones, en lugar de que solo dé un total. El mecanizado CNC suele ser más rápido que esperar piezas importadas en este tipo de piezas no core, pero con la condición de que el plano sea claro, el material esté disponible y los requisitos de precisión caigan dentro de la capacidad convencional.
En conjunto, la ruta de sustitución tras excluir los componentes chinos no tiene nada de misterioso: las piezas core siguen la certificación del fabricante de equipos, y las piezas no core de gran volumen se entregan a plantas de mecanizado con capacidad de control de precisión. La demanda de suministro local para el mecanizado de piezas semiconductoras en Corea crece precisamente en esta grieta. Si se quiere pasar un lote de piezas no core por los tres pasos anteriores, se pueden enviar primero los planos y los requisitos de material a la cotización por diálogo con IA para hacer una primera evaluación rápida.
El umbral de precisión en el mecanizado de piezas semiconductoras: nivel micrométrico y submicrométrico
Terminado el tema de los plazos de entrega, queda una cuestión ineludible: en qué es realmente difícil el mecanizado de piezas semiconductoras. La respuesta normalmente no está en el tonelaje de la máquina, sino en esa línea de tolerancia del plano. En los equipos semiconductores, las boquillas de gas, los cabezales de pulverización, las bases de portasustratos electrostáticos, las piezas aislantes de cerámica y las superficies de soporte y sellado dentro de las cámaras de vacío exigen en su mayoría un control dimensional micrométrico, y algunas superficies de ajuste entran en el rango submicrométrico. Por eso, cuando el plazo se aprieta, no aparecen más plantas de mecanizado capaces de aceptar pedidos: el umbral no se baja solo porque uno quiera.
En qué se diferencian el nivel micrométrico y el submicrométrico
La clasificación habitual en el sector es aproximadamente: las tolerancias de mecanizado de precisión estándar están en el orden de ±5 a ±10 μm; el mecanizado micrométrico suele exigirse en ≤±2 μm, y en algunos casos hasta ±0,5 μm, con rugosidades de superficies de ajuste normalmente entre Ra 0,1 y 0,4 μm; el mecanizado ultrapreciso puede llegar a ≤±1 μm y Ra 0,01–0,05 μm. Estos son rangos típicos del sector como referencia de juicio, no valores garantizados por ninguna planta concreta: para un plano específico, si se puede lograr o no depende de la forma de la característica, el material, el modo de sujeción y la capacidad de los instrumentos de medición, y debe confirmarse ítem por ítem.
Pasar de ±2 μm a ±0,5 μm no es cambiar un parámetro, sino toda la cadena: la precisión geométrica y la estabilidad térmica de la máquina, la microgeometría del filo de la herramienta, el control del calor y la fuerza de corte, la temperatura y humedad del taller, y la repetibilidad de la propia medición. La etapa de medición es especialmente fácil de pasar por alto: si la repetibilidad del instrumento de medición ya es de ±0,8 μm, entonces hablar de ±0,5 μm no tiene sentido. Si se puede escribir en el plano pero no medir, equivale a no haberlo hecho.
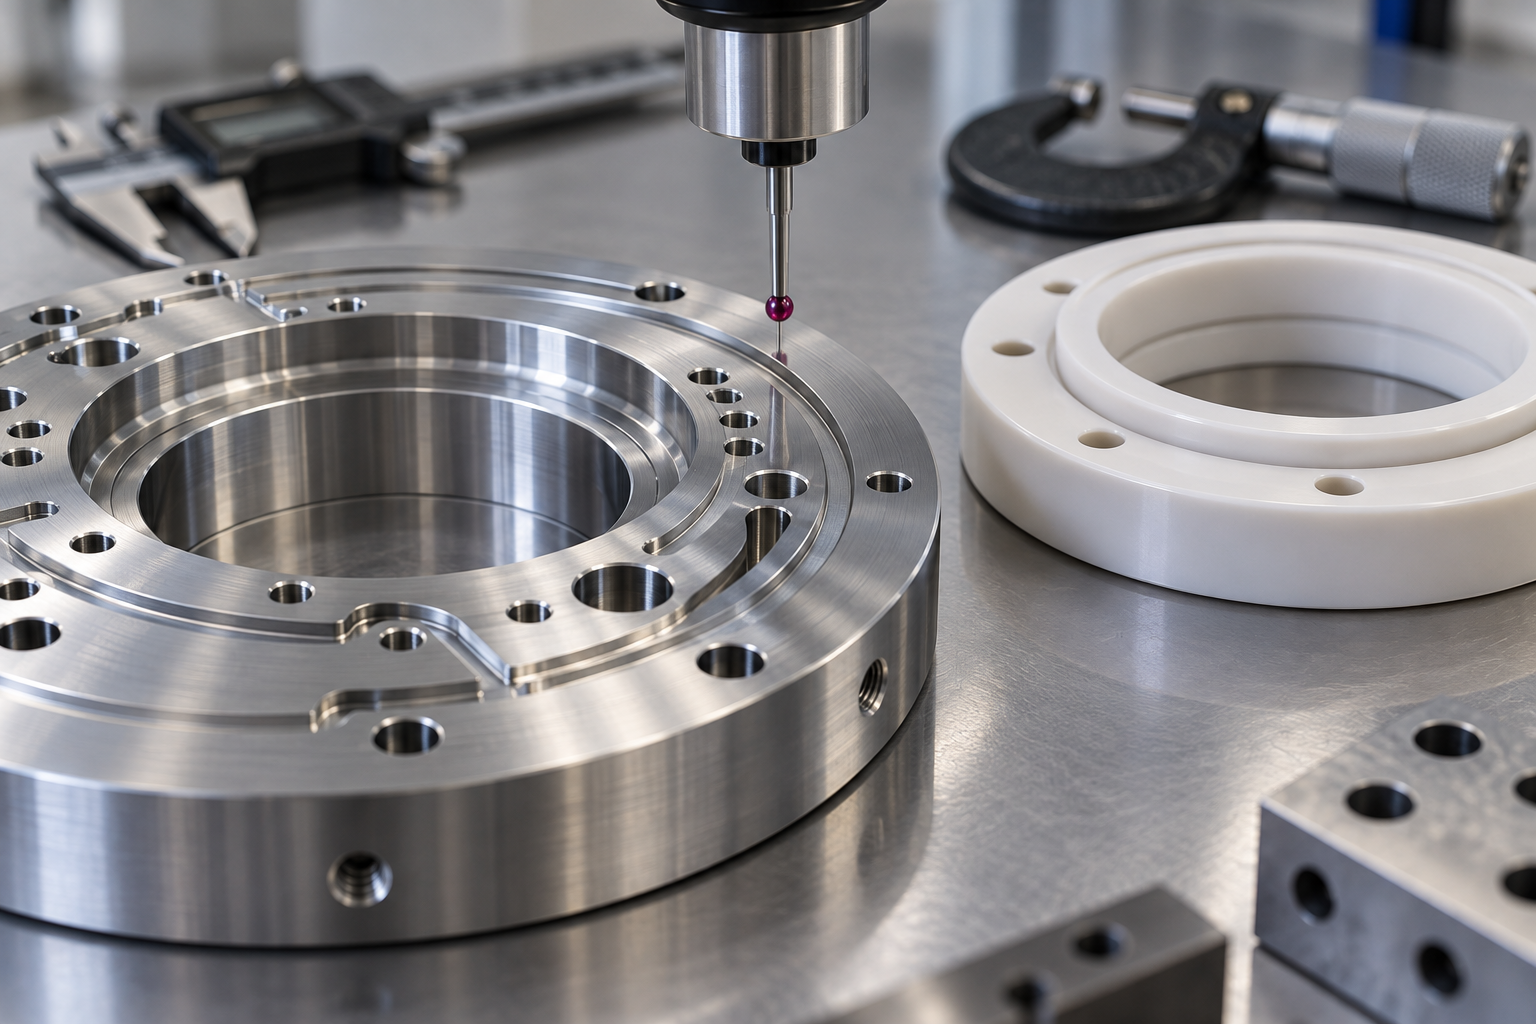
Los tres verdaderos cuellos de botella en el mecanizado: sujeción, deformación térmica e instrumentos de medición
El primer cuello de botella es la sujeción. Las piezas semiconductoras suelen ser de pared delgada, de forma irregular y con densos grupos de orificios finos; una fuerza de apriete ligeramente mayor las deforma, y al soltarlas recuperan su forma. La práctica común es usar sujeción por vacío, sellado con cera o mordazas blandas especiales, distribuyendo la fuerza de apriete hacia las caras no funcionales, añadiendo resaltes de proceso cuando sea necesario y eliminándolos al final. Si no se define el esquema de sujeción, las tolerancias son solo números sobre el papel.
El segundo cuello de botella es la deformación térmica. En el mecanizado a nivel micrométrico, el calor de corte, la dilatación térmica del husillo y las fluctuaciones de temperatura ambiente se comen directamente la banda de tolerancia. La práctica habitual en el sector es separar desbaste y acabado, dejar que la pieza y la máquina igualen temperatura antes del acabado, y programar el acabado en franjas de temperatura constante; para las caras de ajuste con altos requisitos de Ra, a menudo se añade una operación de rectificado o pulido en lugar de esperar que un solo fresado lo consiga. Cualquier pasada excesiva descontrola simultáneamente la rugosidad superficial y las dimensiones.
El tercer cuello de botella son los instrumentos de medición y la base de referencia para la evaluación. Las dimensiones críticas de las piezas semiconductoras normalmente no son un diámetro de orificio único, sino una combinación de posición de orificios, planitud, paralelismo, coaxialidad y rugosidad. En el sector se suele montar el utillaje de medición según el sistema de referencias indicado en el plano, realizar un informe dimensional completo de la primera pieza y, en fase de serie, usar utillaje dedicado o inspección por muestreo con máquina de medición por coordenadas. Si el proveedor solo dispone de calibre universal y galgas de tapón, los requisitos submicrométricos básicamente no se pueden cerrar — esto es también lo que debería preguntarse antes de evaluar a un proveedor de mecanizado de piezas semiconductoras, más aún que la lista de máquinas.
Vistos en conjunto estos tres puntos, se entiende por qué cuando los plazos de entrega se alargan no es fácil encontrar proveedores alternativos: los equipos se pueden comprar, pero el esquema de sujeción, la experiencia en deformación térmica y el utillaje de medición se acumulan con el tiempo. Al elegir el proceso, la capacidad de mecanizado CNC resuelve el control dimensional y geométrico de metales y plásticos, mientras que la impresión 3D es más adecuada para validación estructural y piezas de canales no críticos; ambas tienen posiciones distintas y no pueden sustituirse mutuamente.
Qué significa que los fabricantes de equipos establezcan plantas localmente en Corea para el suministro de mecanizado
Plazos de entrega alargados y tasa de localización estancada en torno al veinte por ciento: si estos dos indicadores se miran solo desde el lado de compras, la conclusión tiende a deslizarse hacia "falta de stock". Pero desde el lado del mecanizado hay una pista más concreta: los fabricantes internacionales de equipos establecieron nodos de fabricación y soporte técnico en Corea desde hace tiempo. Lam Research fundó su compañía de fabricación en Corea en 2011, impulsó la localización de proveedores de componentes principales desde 2003 y opera plantas en Osan, Yongin y Hwaseong; Tokyo Electron estableció un centro de soporte técnico en Pyeongtaek en 2020 y planea ampliar sus instalaciones de I+D en Hwaseong. Que los fabricantes de equipos sitúen fábricas y centros técnicos junto a las fábricas de sus clientes indica una cosa: la demanda de suministro local para el mecanizado de piezas semiconductoras en Corea es real, no está sostenida por consignas políticas.
Establecer planta local no equivale a compra local, pero el suministro de mecanizado se beneficia primero
Que un fabricante de equipos establezca planta local tiene un primer nivel de significado: el ensamblaje, la puesta a punto, el reacondicionamiento y el almacenamiento de repuestos se acercan al cliente, reduciendo la logística transfronteriza y las esperas aduaneras. El segundo nivel es la compra local de componentes. Entre ambos niveles hay un desfase temporal: primero se instala la base de fabricación y luego, poco a poco, se suman las certificaciones de proveedores. Para los talleres de mecanizado, la ventana está precisamente en ese desfase — los fabricantes de equipos necesitan capacidad local para piezas reparadas, piezas de repuesto y componentes estructurales no críticos, no que se les exija desde el principio suministrar la cámara central.
Que Tokyo Electron establezca un centro de soporte técnico en Pyeongtaek y amplíe I+D en Hwaseong es, en esencia, adelantar la respuesta de ingeniería. Adelantar I+D y soporte técnico implica un aumento en la frecuencia de prototipado, revisiones y pruebas de series pequeñas. Este tipo de demanda depende más directamente de la prototipado rápido y el mecanizado CNC de ciclo corto que de la capacidad de producción en serie.
Para que el lado del mecanizado pueda asumirlo, primero hay que distinguir tres tipos de trabajo
Si desglosamos las oportunidades que trae el establecimiento local de plantas, se dividen aproximadamente en tres categorías. La primera son las piezas estructurales y de bastidor: bastidores de aluminio y acero inoxidable, placas de montaje, tapas; precisión media pero volumen estable, donde se compite por plazo de entrega y consistencia. La segunda son las piezas de trayectoria de fluidos y vacío: bloques de gas, bridas, conectores, caras de sellado; la rugosidad superficial y la planitud son el umbral, y a menudo requieren utillaje de medición. La tercera son los útiles, dispositivos de sujeción y repuestos: el mantenimiento y reacondicionamiento de equipos consume rápido, hay muchas piezas unitarias y planos variados; lo que se pone a prueba es la flexibilidad para aceptar pedidos, no la escala de producción.
El punto en común de estas tres categorías es claro: ninguna pertenece a los secretos técnicos más centrales del equipo, pero son sensibles al plazo de entrega, la trazabilidad y la calidad superficial. En un contexto en que los plazos pasan de 4 meses a 10 meses, un suministro de mecanizado local que entregue de forma estable es en sí mismo un recurso escaso.
Si quieres entrar en esta cadena, qué preparar primero
La auditoría que los fabricantes de equipos hacen a los proveedores suele comenzar por tres cosas: trazabilidad de materiales, utillaje de medición y registros de inspección, y control de cambios. Si un taller de mecanizado solo puede decir "podemos hacerlo" pero no presenta certificados de material, informes de primera pieza y datos de medición, básicamente no entra en la lista de solicitudes de cotización. En cuanto a precisión, en el sector las tolerancias típicas de piezas micrométricas pueden controlarse en ≤±2 μm, y en algunos casos hasta ±0,5 μm, con rugosidad superficial Ra de aproximadamente 0,1–0,4 μm; este es el rango típico del sector, y para una pieza concreta hay que confirmar punto por punto según el plano, sin tomar el rango como compromiso.
Además, hay que aceptar una realidad: la localización del mecanizado de piezas semiconductoras en Corea no se cubre con una sola fábrica. Lo que los fabricantes de equipos quieren es una capacidad combinada que acompañe la iteración de I+D, acepte series pequeñas y suministre de forma continua. Una precisión puntual alta pero con plazos inestables, o plazos rápidos pero con registros de inspección incompletos, difícilmente se mantiene a largo plazo en el listado de proveedores.
Bajo la reestructuración de la cadena de suministro, oportunidades y límites del mecanizado de piezas semiconductoras en Corea
Vistas en conjunto las secciones anteriores, el panorama no es contradictorio: por un lado, los plazos pasan de 4 meses a 10 meses, y algunas piezas centrales pueden llegar hasta 40 meses; por otro, la tasa de localización en 20 años solo se movió de aproximadamente el 18% a alrededor del 20%. La brecha existe desde hace tiempo, pero la demanda se amplía — esta es precisamente la posición en la que el mecanizado de piezas semiconductoras en Corea puede entrar. Pero poder entrar no significa poder aceptar cualquier cosa.
Las oportunidades se concentran en piezas no críticas, de gran volumen y precisión controlable
Las piezas de cámara central y las piezas clave en contacto directo con el entorno de plasma tienen cadenas de certificación largas y un coste de fallo elevado; a corto plazo es difícil cambiar de proveedor. Lo que realmente se está aflojando son las piezas periféricas: soportes de tuberías de gas, piezas de soporte estructural, piezas de mecanismos de transporte, piezas de equipos de embalaje, conectores no críticos. Este tipo de piezas tiene gran volumen, iteración rápida y planos relativamente estables; las tolerancias micrométricas pueden cubrirse con proceso y utillaje de medición, y encajan en el alcance del mecanizado CNC, la chapa metálica y el moldeo por inyección. El juicio típico del sector es: aceptar primero las piezas cuya avería no detiene la línea, y luego hablar de penetrar hacia el núcleo.
Límites: ciclo de certificación, capacidad de utillaje de medición, trazabilidad de materiales
Tres límites determinan si puedes quedarte. Primero, el ciclo de certificación — la introducción de un nuevo proveedor por parte del fabricante de equipos normalmente pasa por muestra, lote pequeño y validación en equipo instalado; el ritmo lo marca el cliente, no lo apura el taller. Segundo, la capacidad de utillaje de medición — si la tolerancia se especifica en ±2 μm o más ajustada, sin los instrumentos correspondientes y condiciones de temperatura constante, aunque se fabrique no se puede demostrar. Tercero, la trazabilidad de materiales — lote, número de colada y certificados de recepción deben poder rastrearse de principio a fin; si falta un eslabón, todo el lote queda sin justificar. Si no se resuelven estos tres puntos, por muy bajo que sea el precio no se entra en el listado de proveedores cualificados.
Cómo decidir si conviene aceptar una pieza
- Primero distinguir crítica y no crítica: si un fallo detendría la línea o arruinaría obleas; la respuesta determina la profundidad de la inversión.
- Luego ver material y precisión: si el material está restringido y si la tolerancia cae dentro del rango que cubre tu propio utillaje de medición.
- Por último, ver el compromiso de plazo: si el cliente espera 10 meses o 6, y si tu capacidad puede encajar en esa ventana.
- Confirmar también los requisitos de trazabilidad: si los certificados de recepción, la gestión de lotes y los registros de inspección pueden entregarse en el formato del cliente.
Que los plazos se dupliquen demuestra que la demanda es real; que la tasa de localización se estanque en el 20% demuestra que la competencia no está tan saturada. La oportunidad del mecanizado de piezas semiconductoras en Corea no está en disputar pedidos a corto plazo de piezas críticas, sino en convertir las piezas no críticas en un suministro habitual estable, trazable y con plazos controlables, y luego avanzar hacia arriba siguiendo la ruta de certificación. Con límites claros, la oportunidad se mantiene.
Preguntas frecuentes
Las siguientes preguntas giran en torno a los plazos, los umbrales de precisión y las cadenas de suministro alternativas tratados anteriormente, para que puedas contrastarlos con tu propia lista de piezas.
¿Cuánto tiempo se tarda actualmente en el mecanizado de piezas semiconductoras en Corea?
No hay una respuesta única; depende del tipo de pieza y del origen. En informes públicos, los componentes de equipos de deposición pasaron de unos 4 meses a unos 10 meses, y los componentes críticos de equipos de procesamiento láser comprados en Japón pueden tardar hasta 40 meses; las compras locales en Corea también se alargan en general alrededor de un 50%, y piezas de equipos de embalaje que antes tardaban 4 meses ahora tardan 6 meses o más. Son casos específicos, no plazos generales para todas las piezas; hay que confirmar punto por punto según plano, material y capacidad del proveedor.
¿Por qué la tasa de localización en Corea solo pasó del 18% al 20% en 20 años?
Los componentes y materiales clave dependen desde hace tiempo de las importaciones; en eslabones como la limpieza, la tecnología de materiales, piezas y equipos es relativamente débil, y la sustitución a corto plazo requiere revalidar precisión, limpieza y fiabilidad, con ciclos largos. El gobierno propuso el objetivo de un 50% de producción nacional de materiales, componentes y equipos clave para 2030, lo que indica que la brecha se reconoce, pero el eslabón de mecanizado y componentes sigue siendo un punto débil.
¿Qué nivel de precisión se exige en el mecanizado de piezas semiconductoras?
Lo habitual en el sector es el nivel micrométrico: tolerancias controlables en ≤±2 μm, en algunos casos hasta ±0,5 μm, con rugosidad superficial Ra de aproximadamente 0,1–0,4 μm; el mecanizado ultrapreciso puede alcanzar ≤±1 μm y Ra 0,01–0,05 μm. Son rangos típicos del sector, no valores garantizados por ninguna fábrica; lo que realmente se puede alcanzar debe especificarse punto por punto en el plano y verificarse con utillaje de medición.
Tras excluir componentes chinos, ¿cómo encontrar cadenas de suministro alternativas?
Primero distinguir crítico y no crítico: las piezas críticas están muy sujetas a restricciones comerciales y de certificación, y son difíciles de sustituir; en las piezas no críticas pero de gran volumen, el espacio de entrada para el mecanizado es más realista. Luego ver si el material y la precisión caen dentro del rango mecanizable, y por último ver plazo y trazabilidad. Si se invierte el orden, es fácil quedarse atascado en la fase de certificación.
¿Qué significa que los fabricantes de equipos establezcan plantas localmente en Corea para el suministro de mecanizado?
Lam Research fundó su compañía de fabricación en Corea en 2011, impulsó la localización de proveedores de componentes principales desde 2003 y opera plantas en Osan, Yongin y Hwaseong; Tokyo Electron estableció un centro de soporte técnico en Pyeongtaek en 2020 y planea ampliar sus instalaciones de I+D en Hwaseong. Esto demuestra que la demanda de suministro local de mecanizado existe realmente, pero antes de aceptar pedidos hay que confirmar si la propia capacidad de utillaje de medición, la trazabilidad de materiales y el ciclo de certificación pueden seguir el ritmo.
Key takeaways
- Los plazos de entrega de componentes para equipos de semiconductores en Corea del Sur se han más que duplicado: las piezas para equipos de deposición pasaron de 4 a 10 meses, y los componentes centrales para equipos de mecanizado láser podrían tardar hasta 40 meses; esta es la señal de demanda más contundente del momento.
- La causa raíz del alargamiento de los plazos es el desajuste entre una demanda impulsada por la IA que se dispara y una inversión conservadora en capacidad de producción de componentes; la baja disposición de los proveedores japoneses a ampliar producción es la razón estructural.
- La tasa de localización de componentes en Corea del Sur solo subió de alrededor del 18% a alrededor del 20% en 20 años, y el eslabón de mecanizado es una deficiencia de largo plazo; el objetivo del gobierno es alcanzar un 50% de producción nacional de materiales, componentes y equipos clave para 2030.
- Tras excluir componentes chinos, la sustitución no es fácil; existen oportunidades de entrada en mecanizado para componentes no centrales pero de gran volumen de uso.
- El umbral de la fabricación de piezas para semiconductores está en la escala micrométrica/submicrométrica: en la industria son comunes tolerancias ≤±2 μm y Ra 0,1–0,4 μm, y en ultra-precisión se puede alcanzar ≤±1 μm y Ra 0,01–0,05 μm, lo que debe confirmarse punto por punto en los planos y los instrumentos de medición.



