El estado actual de las máquinas CNC: la competencia en la fabricación de máquinas-herramienta ya pasó de «tener o no tener» a «ser estable o no serlo»
Primero, un hecho fácil de pasar por alto: hoy, al entrar en cualquier taller de mecanizado de cierto tamaño, es casi imposible no ver una fábrica «sin máquinas CNC». La verdadera diferencia no está en si la lista de equipos incluye ese modelo, sino en si la misma máquina produce hoy la misma pieza que producirá dentro de tres días.
Este es el desplazamiento del foco de competencia en la fabricación de máquinas-herramienta. En los últimos veinte años, el sector resolvió el «tener automatización»: cambiar la manivela manual por control programado, sustituir la máquina convencional por la máquina CNC. La producción y las ventas de máquinas CNC nacionales llevan muchos años entre las primeras del mundo, y la escala general de la industria de máquinas-herramienta madre se ha mantenido durante mucho tiempo en el primer escalón. Hoy, las señales en las ferias son muy concentradas: torneado-fresado compuesto, cinco ejes simultáneos, multi husillo, medición en máquina, control adaptativo; casi todos los stands hablan de lo mismo: no de si puede moverse, sino de si se mueve de forma estable, con precisión y si puede mantenerse consistente durante mucho tiempo.
Para entender esta competencia, se pueden observar tres puntos.
- Precisión del cuerpo y estabilidad térmica. La precisión de posicionamiento se escribe en el catálogo; la precisión de reposicionamiento se escribe en el uso a largo plazo. El husillo se calienta al girar, el husillo de bolas se calienta tras recorrer una distancia, y el bastidor también se deforma por la temperatura ambiente. Que la máquina pueda diseñarse con simetría térmica, refrigeración por aceite o agua, y encapsular los componentes clave en un entorno de temperatura constante, determina directamente cuánto difieren las dimensiones cortadas por la mañana y por la tarde.
- Sistema CNC y software de proceso. El sistema no solo ejecuta código G. Los algoritmos de interpolación, el ajuste de ganancia del servo, el control anticipativo y la compensación de herramienta determinan si habrá sobrecorte en las esquinas y si el avance puede aumentarse en materiales difíciles de mecanizar. El software de proceso, por su parte, vincula los parámetros CAM, la biblioteca de herramientas y el postprocesado, para que al cambiar de máquina o de sistema se modifiquen menos programas.
- Consistencia en serie. Esta es la más práctica. Por muy alta que sea la precisión de la máquina, si el desgaste de la herramienta se juzga a ojo, la sujeción se hace por tacto y se trabaja hasta el final solo porque la primera pieza pasó, las dimensiones derivarán lentamente en la producción en serie. Poder integrar la medición en línea, la gestión de la vida de la herramienta y el SPC en el flujo de trabajo es la divisoria entre «la pieza de muestra sale» y «la producción en serie sale».
Un ejemplo común en el taller. Dos centros de mecanizado del mismo modelo fabrican el mismo lote de carcasas de aluminio. Las primeras piezas pasan ambas, con el diámetro del agujero y la posición dentro de la banda de tolerancia. Al tercer día, una sigue dentro de la banda y la otra ya está fuera. Al investigar, el problema no está en el programa ni en la marca de la herramienta, sino en el control de la temperatura del refrigerante, la compensación de la deformación térmica del husillo y el hábito de ajuste de herramienta del operario tras el cambio. Este es el significado concreto de «ser estable o no serlo»: no la capacidad límite de un mecanizado puntual, sino la capacidad de mantener las dimensiones dentro de la banda de tolerancia durante un periodo de tiempo.
Por eso, al mirar la fabricación de máquinas-herramienta y el futuro del mecanizado, la primera frase que conviene recordar es: la precisión nominal de la máquina es el boleto de entrada; la estabilidad a largo plazo es la verdadera competitividad. Para quien fabrica piezas, al elegir proveedor, preguntar «cómo controlan la deriva dimensional en tres días de mecanizado continuo» suele distinguir mejor el nivel que preguntar «qué máquinas tienen».
La precisión no es un solo de la máquina: la banda de tolerancia, la deformación térmica y el amarre aportan cada uno su parte
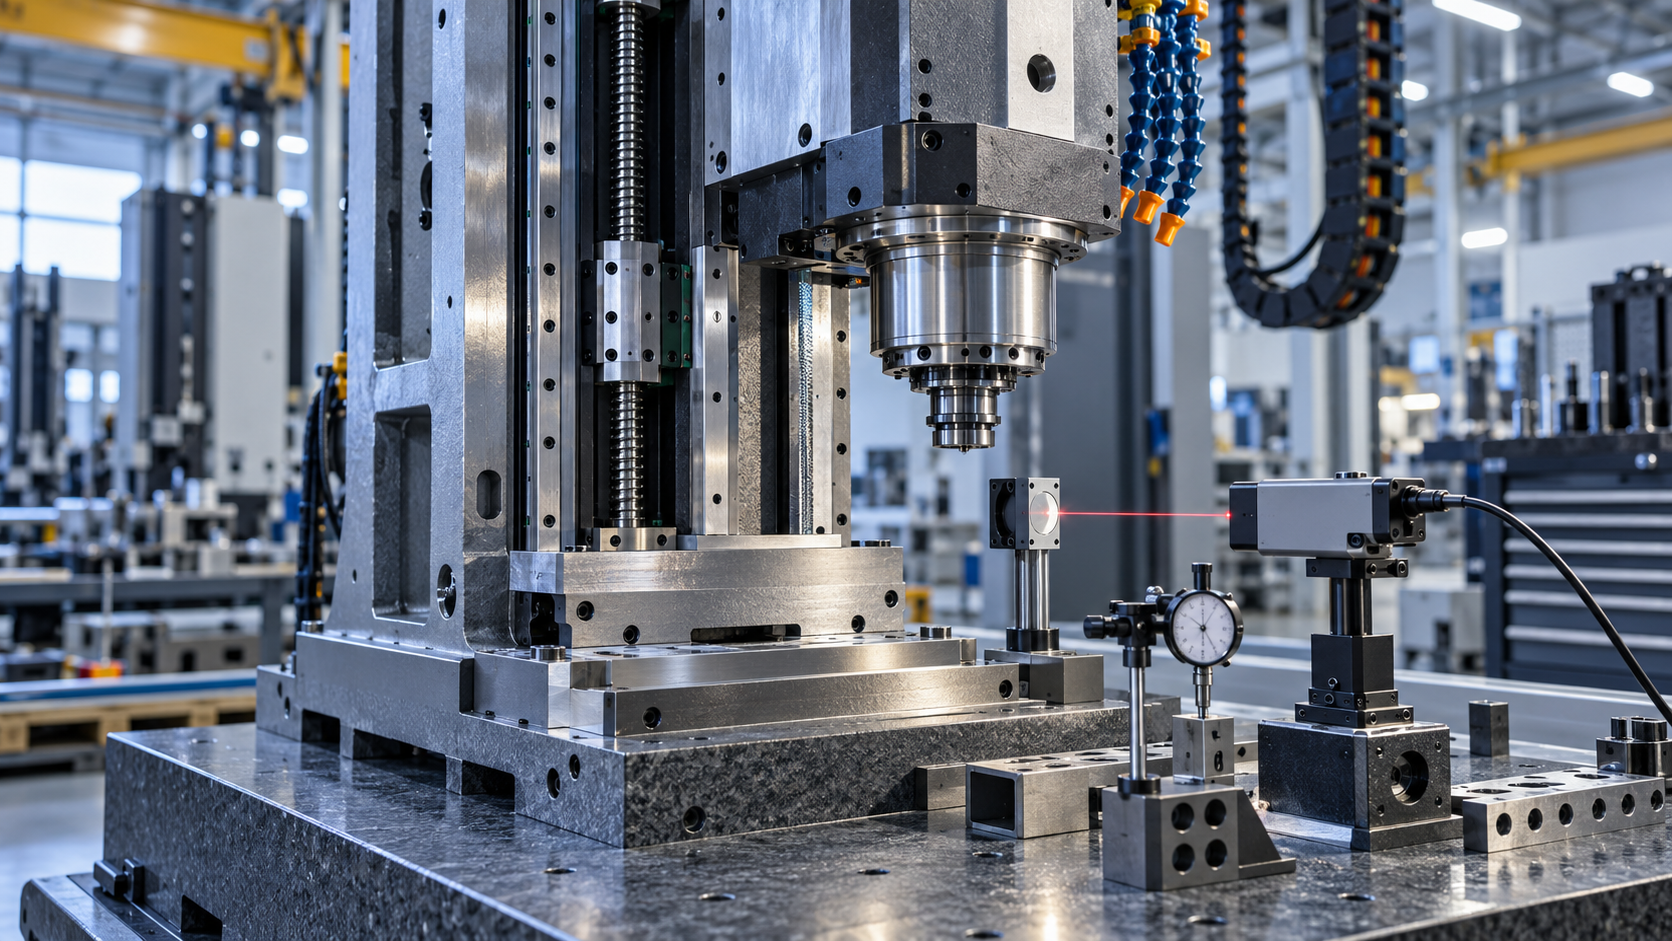
Muchas personas, la primera vez que ven el catálogo de una máquina, centran su atención en cifras como «precisión de posicionamiento ±0,002 mm» y luego dan por hecho que la pieza puede alcanzar ese valor. En el taller real, la máquina es solo un eslabón de toda la cadena de error. La dimensión final de la pieza es el resultado conjunto de la precisión geométrica de la máquina, la deformación térmica, la deformación por amarre, el desgaste de la herramienta, el retorno elástico del material y el método de medición. Al hablar de fabricación de máquinas, mecanizado del futuro, lo primero que no se puede evitar es esto: equiparar directamente la precisión de la máquina con la precisión de la pieza es el error más típico de un profano.
Precisión de posicionamiento y precisión de repetibilidad no son lo mismo
La precisión de posicionamiento describe la desviación entre la posición ordenada y la posición realmente alcanzada; la precisión de repetibilidad describe la dispersión del punto de llegada cuando se ejecuta repetidamente la misma orden. Para el mecanizado en serie, esta última suele ser más crítica: una máquina con repetibilidad estable, aunque su posición absoluta se desvíe ligeramente, puede mantener todo el lote dentro de la banda de tolerancia mediante la compensación de la primera pieza; a la inversa, una máquina con buena precisión absoluta pero mala repetibilidad no da problemas en una pieza única, pero al hacer cien se dispersa. Por eso, al mirar los parámetros del equipo, no hay que fijarse solo en la cifra más bonita, sino en las condiciones de ensayo a las que corresponde: sin carga, temperatura constante y baja velocidad están muy lejos del estado real de corte.
Deformación térmica: la dimensión se va desplazando poco a poco a lo largo del día
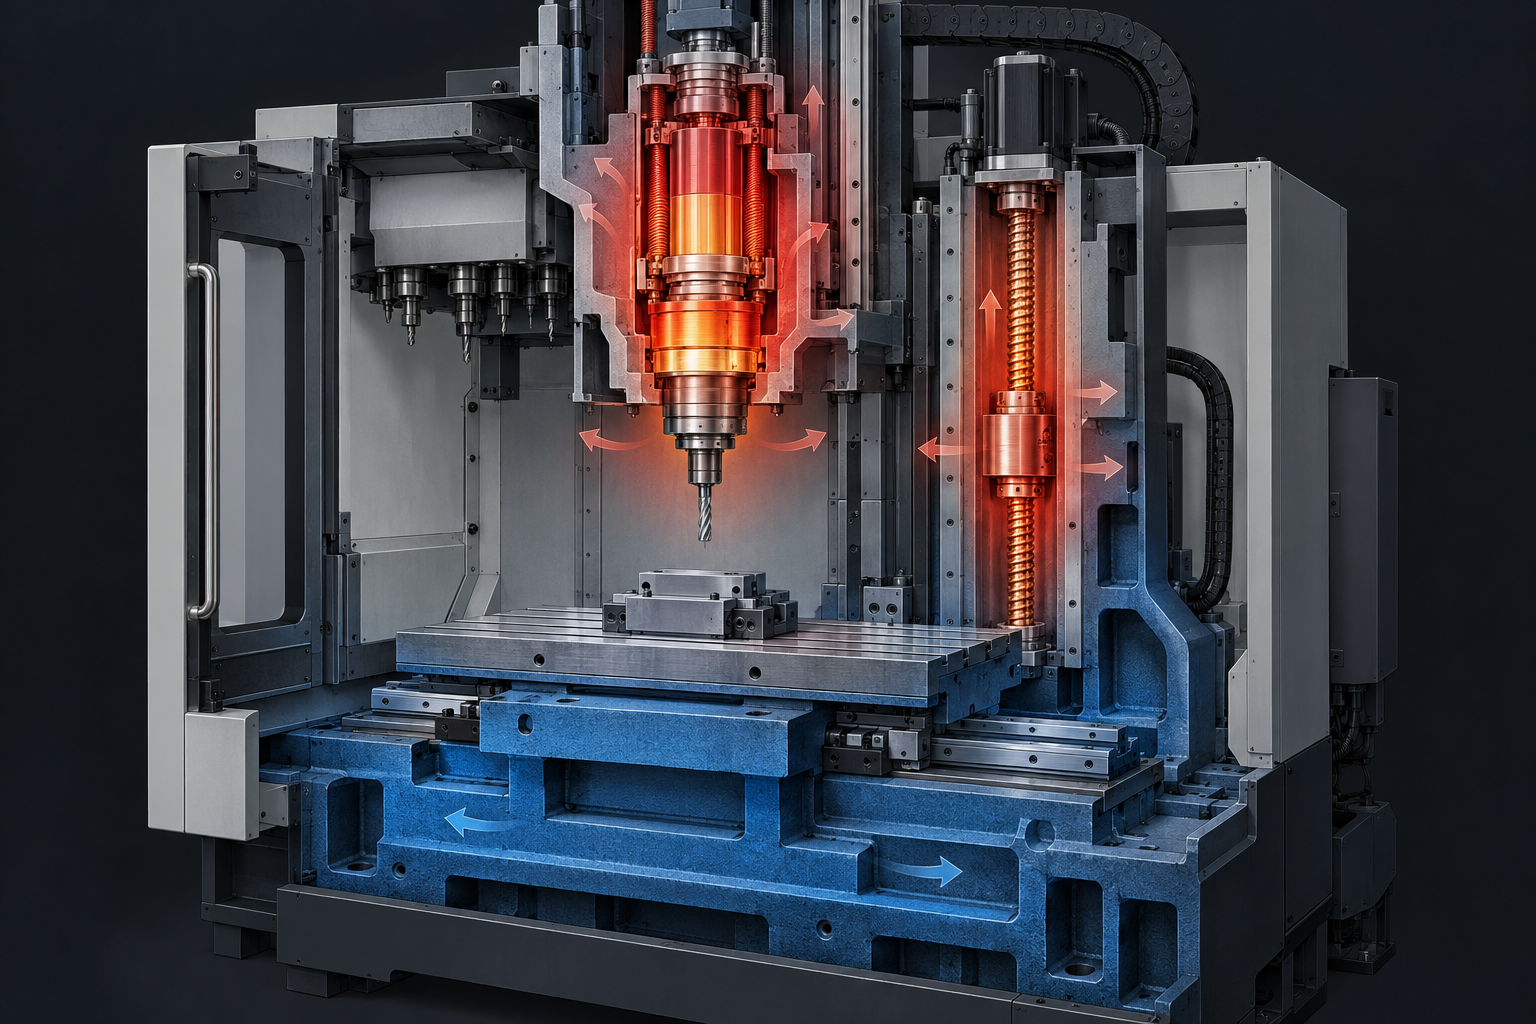
El calor generado por el giro del husillo, el calor por fricción del par husillo-tuerca, el calor que se llevan las virutas y la diferencia de temperatura entre el día y la noche en el taller hacen que la estructura de la máquina sufra un alargamiento térmico de orden micrométrico. El comportamiento típico es: la primera pieza de la mañana sale conforme, al mediodía la dimensión se va unos micrómetros por encima y por la tarde vuelve un poco. Para ajustes de agujero-eje de grado IT7 o superior, esta deriva basta para que la mitad de un lote quede fuera de tolerancia. Las contramedidas habituales son el rodaje de precalentamiento al arrancar, situar las operaciones críticas en salas de temperatura constante, controlar el aumento de temperatura del husillo con refrigerante de corte y refrigeración por aceite, y dejar compensación térmica en el programa. Estas prácticas son criterio de proceso, no algo que se resuelva automáticamente comprando una máquina cara.
La deformación introducida por el amarre suele ser mayor que el error de la máquina
Es especialmente evidente en piezas de pared delgada, ejes esbeltos y piezas tipo marco. Si la fuerza de apriete del tornillo de banco es excesiva, la pieza rebota al soltarla; si las mordazas blandas no están bien mecanizadas, la redondez se pierde directamente; la ventosa de vacío es eficaz para chapas finas, pero no succiona de forma uniforme en piezas con superficies curvas; un utillaje dedicado resuelve la localización, pero puede dirigir la fuerza de corte hacia la dirección de menor rigidez. Las prácticas habituales en ingeniería son controlar la fuerza de apriete, añadir apoyos auxiliares, separar el desbaste y el acabado para liberar tensiones y, cuando es necesario, rellenar con aleación de bajo punto de fusión o cera. Para juzgar el nivel de proceso de un proveedor, ver cómo habla del amarre es más eficaz que ver cuántas máquinas enumera.
A modo de intervalo de referencia habitual en el sector, solo como escala de juicio y no como compromiso de nadie: la tolerancia dimensional del mecanizado CNC general suele situarse en ±0,01–±0,05 mm, y la rugosidad superficial del torneado y fresado de acabado suele estar en Ra 0,8–3,2 μm. Lo que se puede alcanzar concretamente depende de la banda de tolerancia del plano, el material, la rigidez de la pieza, la elección de referencias y el método de medición, y debe confirmarse según el plano. Relajar adecuadamente las dimensiones no críticas suele controlar mejor el coste global que obstinarse en una sola dimensión; este es también el criterio que se desarrollará en los apartados siguientes.
La primera línea principal del futuro del mecanizado: el cuerpo de la máquina avanza hacia «compuesto + alta rigidez + estabilidad térmica»
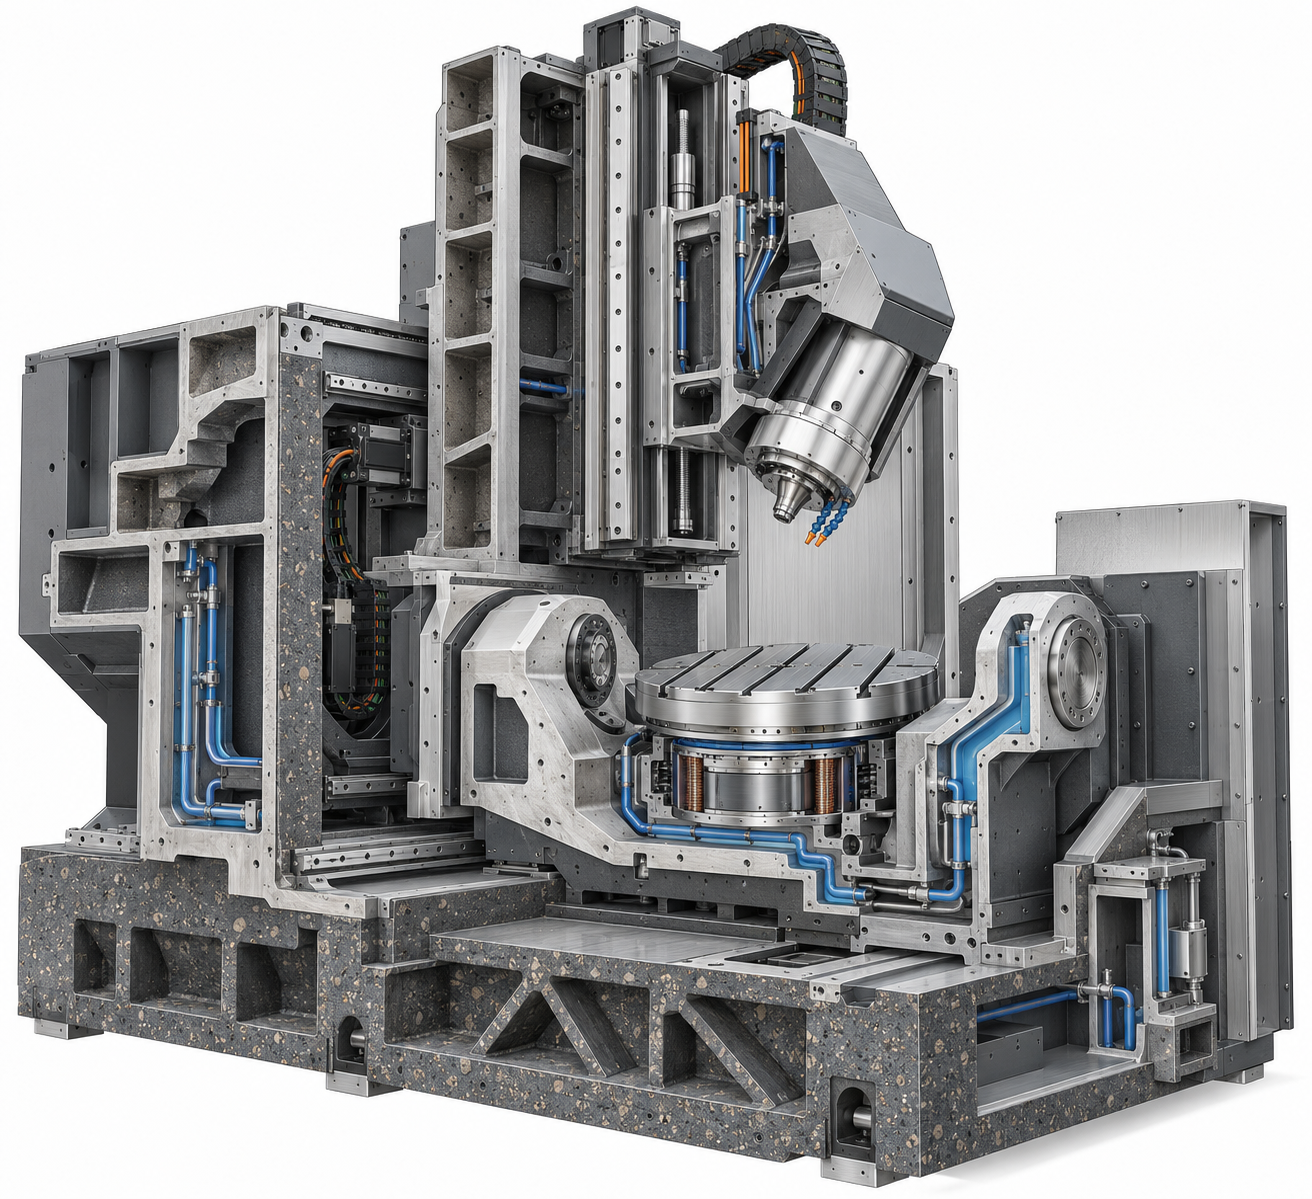
Al hablar del futuro del mecanizado, la dirección en la que es más fácil desviarse es fijarse solo en el control numérico y el software. Pero visto desde el taller, el primer techo de la precisión de la pieza es siempre el cuerpo de la máquina: si es lo bastante rígido, si se dilata con el calor, si permite reducir amarres. En las últimas ferias de máquinas han aparecido en masa modelos compuestos, y el debate del sector ha pasado de «¿tiene cinco ejes?» a «¿esta máquina sigue manteniendo la tolerancia al tercer día de mecanizado continuo?». Este apartado se desarrolla en torno a esas tres cosas: compuesto, alta rigidez y estabilidad térmica, y qué cambia cada una y qué precio hace pagar.
Mecanizado compuesto: reducir el número de amarres es, en esencia, reducir el error de cambio de referencia
Torneado-fresado compuesto, cinco ejes simultáneos, husillos múltiples o puestos múltiples: estos modelos se denominan en conjunto «compuestos». Su beneficio directo no es «cortar más rápido», sino completar en una sola máquina y con un solo amarre el torneado, fresado, taladrado, roscado e incluso rectificado. Cada desmontaje y montaje adicional de la pieza supone una nueva alineación, una capa más de error por cambio de referencia y un riesgo más de marcar la pieza con el utillaje. Para piezas con requisitos estrictos de coaxialidad y posición, fusionar dos operaciones en un solo centro compuesto suele ser más eficaz que limitarse a aumentar la precisión de una máquina individual.
El precio también es real. La complejidad de programación de una máquina compuesta aumenta notablemente: hay que rehacer los vectores del eje de herramienta, la comprobación de interferencias y el postprocesado; el utillaje pasa del tornillo de banco universal a utillajes dedicados o sistemas de cambio rápido de punto cero; y la tarifa horaria del equipo suele ser superior a la de un centro vertical convencional. Por eso el criterio no es «¿se puede mecanizar esta pieza en cinco ejes?», sino si el beneficio en precisión que aporta reducir el número de amarres cubre el coste adicional de programación y utillaje. Para piezas de placa de estructura sencilla y tolerancias amplias, reservarles cinco ejes es un desperdicio.
Alta rigidez: para saber si un material difícil de mecanizar se puede cortar, primero hay que ver si la máquina lo soporta
Materiales difíciles de mecanizar como aleaciones de titanio, superaleaciones resistentes al calor y aceros endurecidos presentan grandes fuerzas de corte, mala conductividad térmica y una marcada tendencia al endurecimiento por deformación. Cuando la rigidez de la máquina es insuficiente, la vibración aparece antes que el desgaste de la herramienta: marcas de chatter en la superficie, astillado del filo y dimensiones que oscilan. Una estructura de alta rigidez suele implicar una bancada más pesada de fundición gris o fundición mineral, un voladizo de husillo más corto y guías lineales o guías duras más gruesas. Lo que aportan estas mejoras no es «una precisión nominal mayor», sino mantener parámetros de corte estables incluso en desbaste pesado, de modo que el mecanizado de materiales difíciles pase de «si se puede cortar» a «con qué parámetros cortar».
Estabilidad térmica: el eslabón más subestimado del futuro del mecanizado
La diferencia de temperatura entre el día y la noche en el taller, el calor generado por el funcionamiento del husillo y los husillos de bolas, y el calor que se llevan las virutas, hacen que la estructura de la máquina se deforme lentamente. La manifestación no es un "salto repentino fuera de tolerancia", sino que la primera pieza sale bien, por la mañana sale bien, y por la tarde empieza a derivar. Las medidas habituales para contrarrestarlo incluyen el diseño estructural térmicamente simétrico, el enfriamiento por aceite/agua del husillo, el enfriamiento hueco de los husillos de bolas, la realimentación de lazo cerrado total mediante reglas ópticas, y dejar que la máquina funcione el tiempo suficiente en un taller de temperatura constante antes de empezar a mecanizar. Para piezas con bandas de tolerancia estrechas, el beneficio de la estabilidad térmica suele superar esa mejora de precisión de posicionamiento de unas pocas micras sobre el papel.
En conjunto, la evolución de estos tres frentes del cuerpo de la máquina responde en esencia a la misma pregunta: cómo hacer que la pieza caiga de forma estable en el centro de la banda de tolerancia durante la producción continua, y no en el borde. La composición reduce la cadena de referencias, la alta rigidez sostiene los materiales difíciles de mecanizar, y la estabilidad térmica preserva la consistencia durante largos periodos. La superposición de estas tres líneas constituye la base fundamental, a nivel de hardware, del futuro del mecanizado.
La segunda línea principal del futuro del mecanizado: IA y control adaptativo, primero resolver el corte de prueba y la dependencia de la experiencia
¿Qué ocurre cuando se pone en la máquina una pieza de un material difícil de mecanizar que nunca se ha hecho antes? El proceso en la mayoría de los talleres es: consultar el manual, rebuscar programas antiguos, preguntar al maestro veterano y luego coger un trozo de material para hacer un corte de prueba. Si el primer corte suena mal, se baja el avance; si en el segundo se atasca la evacuación de viruta, se cambia la plaquita; si en el tercero la medida se desvía, se compensa con correcciones. Tras dar muchas vueltas, por fin funciona bien. Este proceso no es vergonzoso; es el fruto de décadas de experiencia; pero tiene dos debilidades: si cambia la persona, cambia la máquina o cambia el lote de material, la experiencia no necesariamente se reproduce; y el propio corte de prueba consume horas de trabajo, herramientas y material.
Lo que la llamada IA y el control adaptativo pretenden resolver al entrar en la máquina son, en esencia, estas dos cosas. No se trata de que la máquina sepa trabajar sola, sino de comprimir el proceso de "probar hasta dar con ello" de decenas de intentos a unos pocos, y convertir la sensibilidad dependiente de una persona en estrategias reutilizables. Esta sección solo trata qué hace exactamente a nivel de proceso, cuáles son sus premisas y qué no puede sustituir.
Avance adaptativo: hacer que la máquina regule su propia velocidad escuchando la fuerza de corte
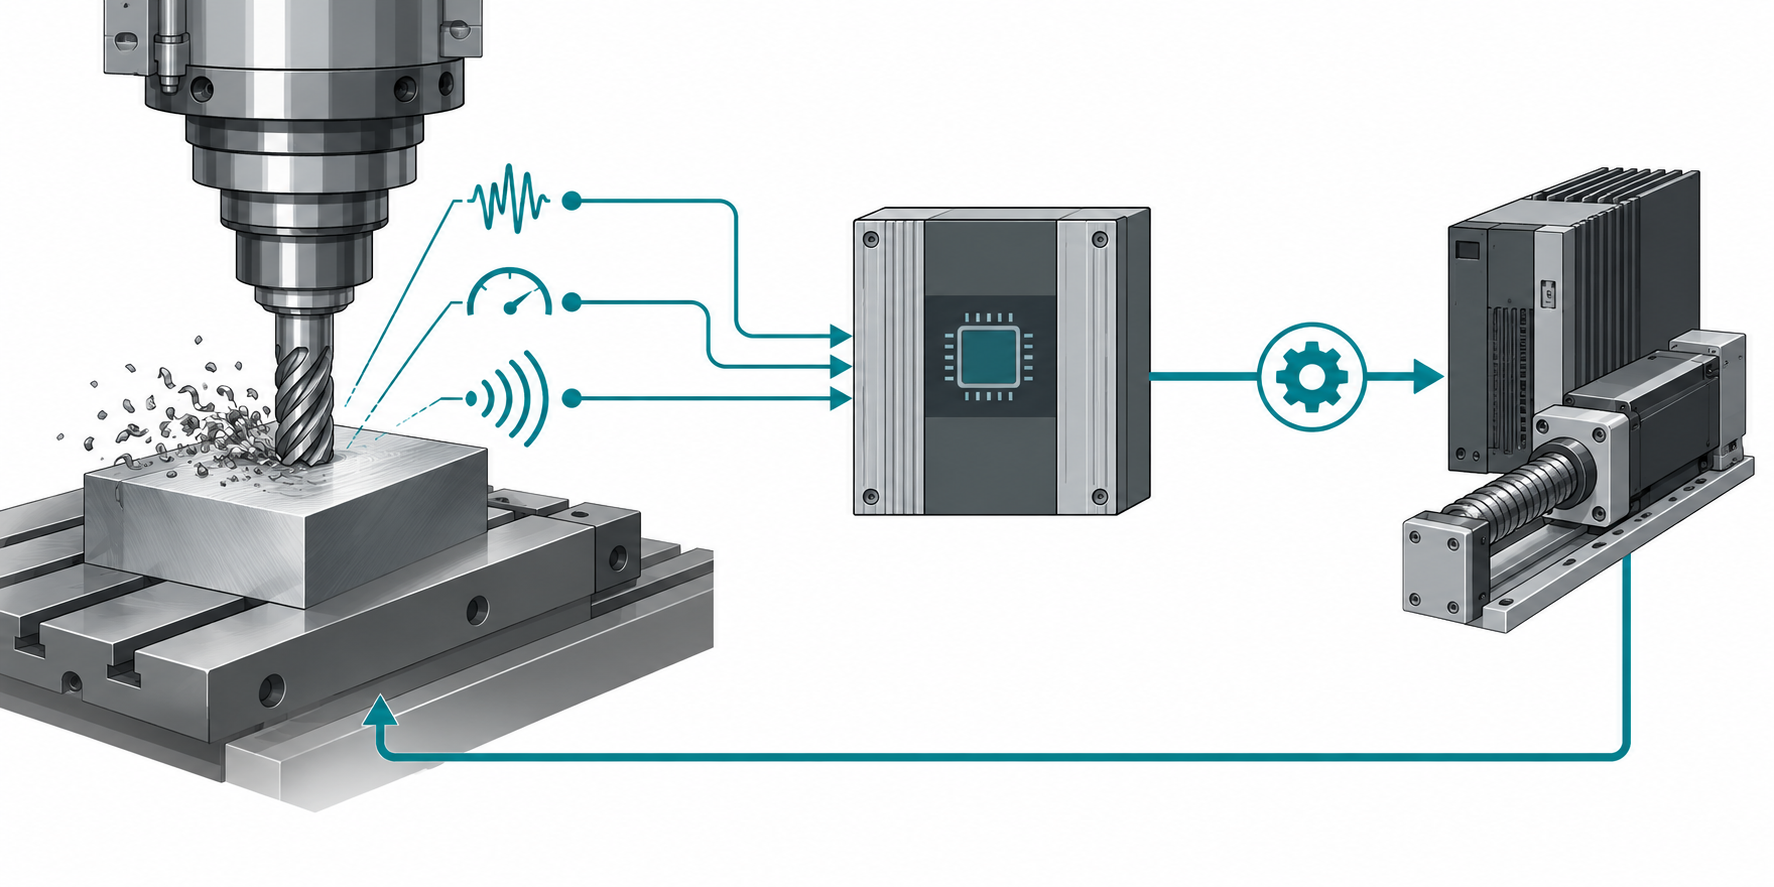
El CNC tradicional avanza según el avance fijado en el programa; cuando se encuentra con sobreespesor desigual, fluctuaciones de dureza del material o desgaste de la herramienta, la carga sube y baja de repente: en el mejor de los casos hay chatter y la superficie queda brillante; en el peor, se rompe el filo o se parte la herramienta. El control adaptativo (Adaptive Control) hace algo muy directo: adquirir en tiempo real la señal de potencia del husillo o de fuerza de corte y ajustar dinámicamente el porcentaje de avance, para mantener la carga de corte estable dentro de una banda fijada. En desbaste se gana eficiencia; en acabado se preserva la superficie.
Su valor es más evidente en materiales difíciles de mecanizar: titanio, superaleaciones, acero endurecido; la vida de la herramienta es extremadamente sensible a la carga. La práctica habitual en el sector es fijar primero un límite superior de carga algo conservador, mecanizar unas cuantas piezas observando la tendencia de desgaste de la herramienta y luego ir abriendo poco a poco. Aquí no hay parámetros unificados: el umbral de carga debe calibrarse según la herramienta, el material y la rigidez, y no se puede copiar el programa de otro.
Monitorización y predicción: rotura de herramienta, chatter y vida de herramienta, cada uno cubre su parte
Además del control adaptativo, lo que de verdad salva en el taller suelen ser unas pocas funciones de monitorización sencillas: la monitorización de rotura de herramienta detiene de inmediato la máquina cuando la herramienta se rompe, evitando el rechazo en serie; la monitorización de chatter identifica vibraciones anómalas y avisa para reducir la profundidad de corte o cambiar la velocidad del husillo; la gestión de la vida de la herramienta avisa del cambio según el tiempo de corte acumulado o la integral de carga. Todo esto no necesita grandes modelos; basta con sensores de vibración, emisión acústica y corriente del husillo más reglas.
La "predicción" más avanzada es la que empieza a usar aprendizaje: correlacionar los datos históricos de mecanizado con la cantidad de desgaste de la herramienta para predecir cuántas piezas más puede mecanizar una posición de herramienta determinada. La premisa es que los datos sean suficientemente limpios y abundantes. En pedidos de lotes pequeños con solo una docena de muestras, la predicción suele ser menos fiable que un jefe de turno con mucha experiencia.
Lazo cerrado de medición en máquina y recomendación de parámetros CAM: convertir la "compensación" del maestro veterano en datos
La deriva dimensional durante el mecanizado es lo normal: la deformación térmica, el desgaste de la herramienta y las diferencias entre lotes de material hacen que la medida se desvíe poco a poco. El palpador en máquina (On-Machine Probing) puede medir las cotas clave dentro de una misma operación y realimentar la desviación al programa para compensar automáticamente. Esto es mucho más rápido que parar, desmontar la pieza, llevarla a la máquina de medición por coordenadas, volver a montarla y mecanizar de nuevo, y además evita la pérdida de referencias que supone un segundo amarre.
El cambio en el lado del CAM es más silencioso: antes la programación dependía de que el operario decidiera a ojo las revoluciones y el avance; ahora el software empieza a recomendar parámetros iniciales basándose en la biblioteca de materiales, la biblioteca de herramientas y los registros históricos de mecanizado. Lo que recomienda es un punto de partida, no un punto final: la primera pieza sigue habiendo que medirla, el calibre sigue habiendo que usarlo; solo se pasa de "probar desde cero" a "ajustar finamente desde un valor razonable".
Premisa de datos: si no se captan señales, solo es un concepto
Que todo este conjunto pueda implantarse o no depende no del algoritmo, sino de si la máquina puede captar señales físicas como vibración, carga y temperatura, y si puede correlacionar las señales con el bloque de programa, la herramienta y la pieza. Una máquina antigua sin interfaces de sensores y sin canales de datos abiertos no permite ni empezar, por muy bueno que sea el modelo. Por eso, al hablar de mecanizado con IA, la primera pregunta debería ser: ¿dónde está la salida de datos de esta máquina? ¿A qué frecuencia se capta? ¿Se puede asociar por bloque de programa?
La tercera línea principal del futuro del mecanizado: del sustractivo al paralelo de «sustractivo + aditivo + compuestos»
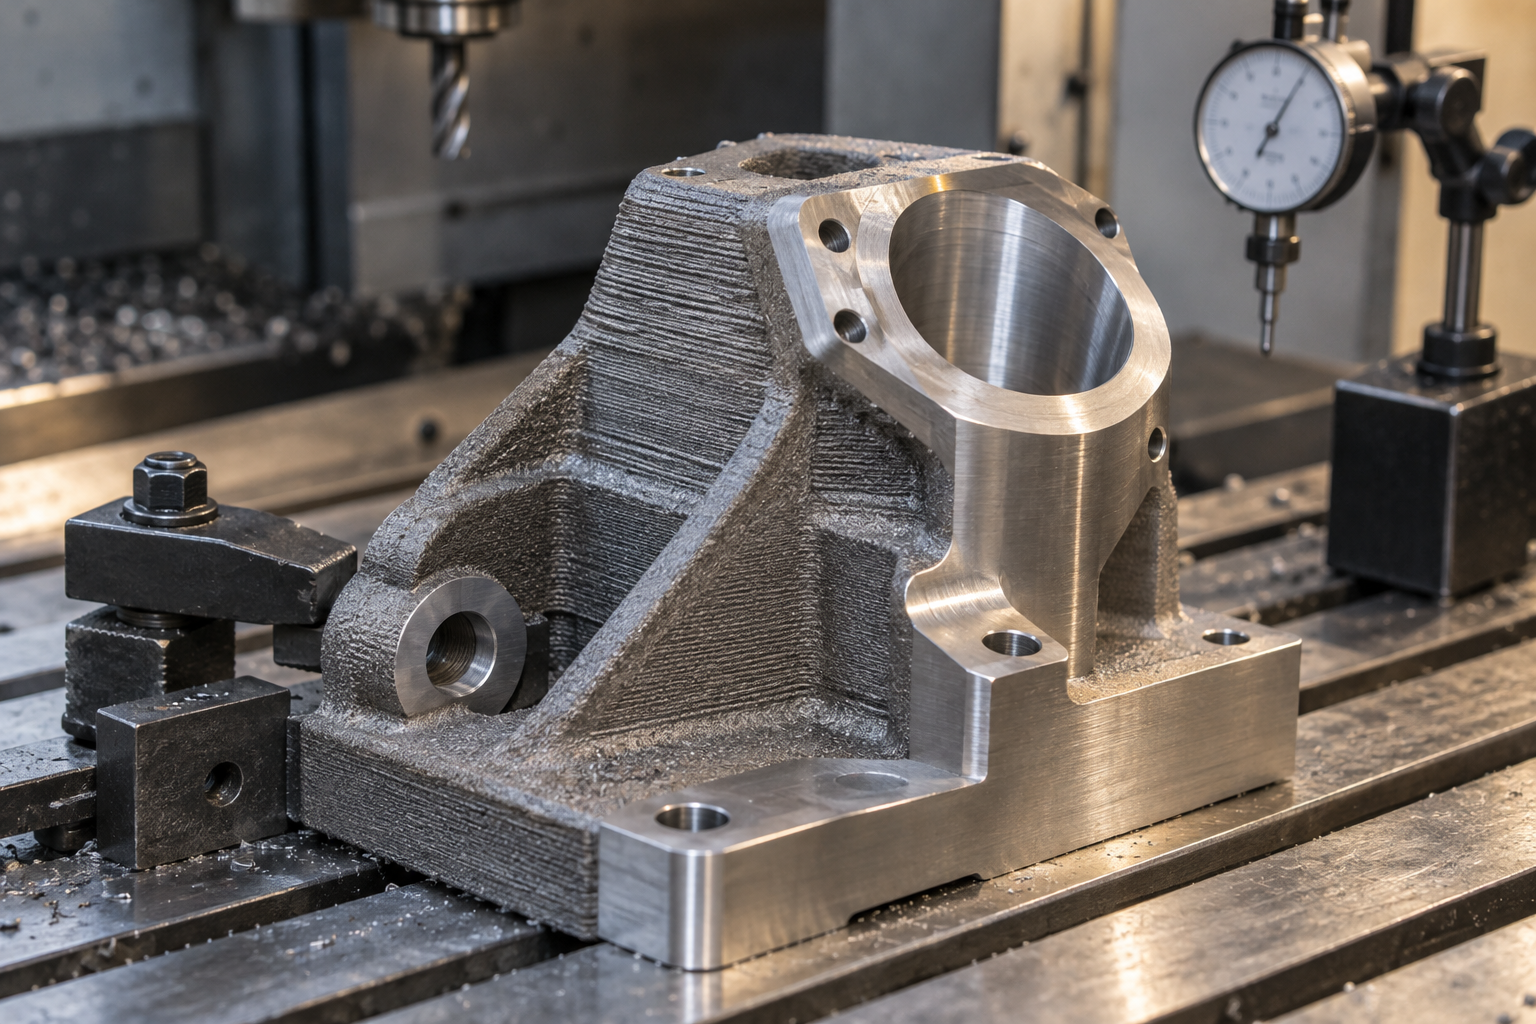
El aditivo primero da forma, la máquina después da precisión
Compuestos y colada al vacío: la zona intermedia para lotes pequeños
Elegir el proceso según el lote: un orden práctico de decisión
La parte que no se ve en el plano: inspección, medición en máquina y trazabilidad
Antes hablamos del cuerpo de la máquina, el control con IA y el paralelismo de múltiples procesos, todo sobre «cómo conseguir la dimensión». Pero lo que realmente determina si un lote de piezas puede entregarse suele ser esa mitad que no se ve en el plano: cómo saber que se hizo bien y si el siguiente lote también podrá hacerse bien. La precisión de la máquina solo garantiza que «hay oportunidad de lograrlo»; la inspección es la que da la conclusión. El eslabón más fácil de pasar por alto en el futuro del mecanizado está aquí.
Un escenario común: la primera pieza pasa la verificación completa de dimensiones en la máquina de medición por coordenadas y se firma la muestra para producción; al tercer día, en la ronda de inspección, la posición de un agujero de ajuste se acerca al límite superior. La causa es la dilatación térmica del portaherramientas, la acumulación gradual de marcas del dispositivo de sujeción, o la diferencia de temperatura en el taller entre el turno de noche y el de día. Este tipo de deriva no se ve con la propia máquina; solo se detecta con los datos de inspección.
Primera pieza, ronda de inspección y inspección final: qué controla cada medio de medición
Una división sencilla del trabajo: la máquina de medición por coordenadas (CMM) se encarga de las tolerancias geométricas —posición, coaxialidad, perfil— esas que no se pueden medir con un calibre; el medidor de imagen se encarga de piezas pequeñas, de pared delgada y de dimensiones de contorno en serie, con rapidez; el rugosímetro se encarga de Ra/Rz, se mide solo si el plano lo indica, pero en superficies de sellado y de deslizamiento no se puede omitir; el escaneo 3D es más adecuado para modelado inverso y comparación global de la primera pieza, permite ver rápidamente «dónde se abultó, dónde se hundió», pero mide desviación de perfil de superficie y no equivale a sustituir la evaluación dimensional de la CMM.
Los propios instrumentos de medición también tienen incertidumbre. Referencia común en la industria: el error de indicación de una CMM para piezas pequeñas y medianas suele estar en el orden de submicras a unas pocas micras, pero depende de la temperatura, la sonda y el estado de calibración —si la banda de tolerancia de la pieza es de solo ±0,01 mm y el error del instrumento se lleva el treinta por ciento, la evaluación es muy peligrosa. Por eso, las piezas de tolerancia ajustada suelen exigir medición a temperatura constante, o usar calibres/pasa-no pasa para una evaluación rápida en planta.
Medición en máquina: una sujeción menos, una pérdida de referencia menos
El mayor valor del palpador en máquina (palpador de contacto en el husillo de la máquina) no es «ahorrarse una CMM», sino no perder la referencia. La pieza completa, en una sola sujeción, desbaste → semiacabado → medición en máquina del sobreespesor real → compensación de la corrección de herramienta → acabado, evitando ese amplificador de error que es «desmontar para medir y volver a montar para buscar la referencia». En piezas de pared delgada, piezas de forma irregular y carcasas que requieren volteo, el beneficio es especialmente notable.
Pero conviene tener claros sus límites: la medición en máquina se ve afectada por la precisión de posicionamiento y la temperatura de la máquina; sirve para juicios de proceso y realimentación de corrección de herramienta, mientras que la validación final normalmente sigue requiriendo una CMM fuera de línea o un verificador dedicado. Tomar el palpador en máquina como medio de inspección final fácilmente deja lugar a disputas.
SPC y trazabilidad por lote: hacer que «fabricar con máquinas, mecanizar el futuro» no sea solo cosa de un equipo
Que la primera pieza sea conforme no significa que el proceso esté bajo control. Hacer SPC de las cotas clave —muestrear por lote o por punto temporal, registrar media y rango, observar si la tendencia se está desplazando— permite ajustar antes de salirse de tolerancia, en lugar de esperar a la queja del cliente. La trazabilidad exige: qué lote de material, qué máquina, qué programa, qué operador, qué cambio de herramienta, todo debe poder corresponderse con un número de serie concreto de la pieza. Estas dos cosas suenan a gestión, pero en realidad son la base de datos de la estabilidad del proceso, y también la parte de «mecanizar el futuro» más difícil de sustituir por la IA, porque depende de que en el taller se quiera registrar en serio.
El coste de inspección lo impone el plano
Una relación directa: cuanto más estrecha es la tolerancia, mayor es la proporción del coste de inspección. Un plano con todas las cotas estrictamente especificadas suele implicar medición completa en CMM, temperatura controlada, verificadores dedicados e incluso inspección pieza a pieza. En cambio, si se especifican estrictamente las cotas clave (ajuste, sellado, pares cinemáticos) y se relajan las no clave (contornos expuestos, taladros no de ajuste), los recursos de inspección se concentran donde realmente afecta a la función. Este es el paso más rentable en la fase de DFM: no hay que cambiar la máquina, solo el hábito de acotar.
Por eso, al mirar un plano conviene preguntarse: ¿qué cotas son funcionales y cuáles solo están «acotadas de paso»? Si en un plano todas las tolerancias son igual de estrechas, normalmente indica que el diseño aún no ha hecho concesiones. Antes de llevar ese tipo de plano a mecanizado CNC, pedir al taller una evaluación de viabilidad puede ahorrar bastantes idas y venidas por adelantado.
Qué significa para quien fabrica piezas: criterios para elegir proceso según lote y tolerancia
Las tres líneas anteriores —la máquina en sí, la IA y el control adaptativo, y el paralelismo entre arranque de material y fabricación aditiva— parecen muy lejanas de un plano concreto. Pero a la hora de hacer el pedido, la pregunta es una sola: por qué camino debe ir esta pieza. La siguiente secuencia de decisión no pretende cubrir todos los casos, pero puede reducir la mayoría de las discusiones de selección a unos pocos puntos verificables.
Primero define las cotas clave y las referencias, y después habla del tipo de máquina
El orden no se puede invertir. Si primero eliges la máquina y luego piensas en las tolerancias, lo habitual es acabar con «la máquina tiene capacidad suficiente, pero la referencia está mal definida». Lo correcto es: marcar en el plano las cotas que realmente hay que garantizar (superficies de ajuste, posiciones de taladros, excentricidad, planitud), determinar qué referencia comparten; y luego ver si esas referencias se pueden mecanizar todas en una sola sujeción. En piezas con referencias no unificadas y que requieren múltiples amarres, cambiar a una máquina compuesta de cinco ejes suele ser más eficaz que aumentar la precisión de una máquina individual, porque lo que se reduce es el error de una sujeción, no el error de posicionamiento de la propia máquina.
La tolerancia la dicta el coste: relajar las cotas no clave es el paso más rápido para ahorrar
En un mismo plano, relajar las cotas de contorno no de ajuste de ±0,05 mm a ±0,2 mm normalmente no cambia la función, pero puede permitir completar el desbaste en una sola pasada y reducir el tiempo de fresado de acabado y las horas de inspección. Lo habitual en el sector es que las cotas que realmente hay que controlar con rigor representen solo una o dos décimas partes del plano. Si todo el plano está especificado con rigor, el proveedor o cotiza según el estándar estricto o reserva un gran margen para retrabajo en la cotización. Por eso, al revisar un plano, vale la pena preguntar punto por punto: ¿esta tolerancia es una necesidad de montaje o una acotación por costumbre?
El lote determina el proceso, no al contrario
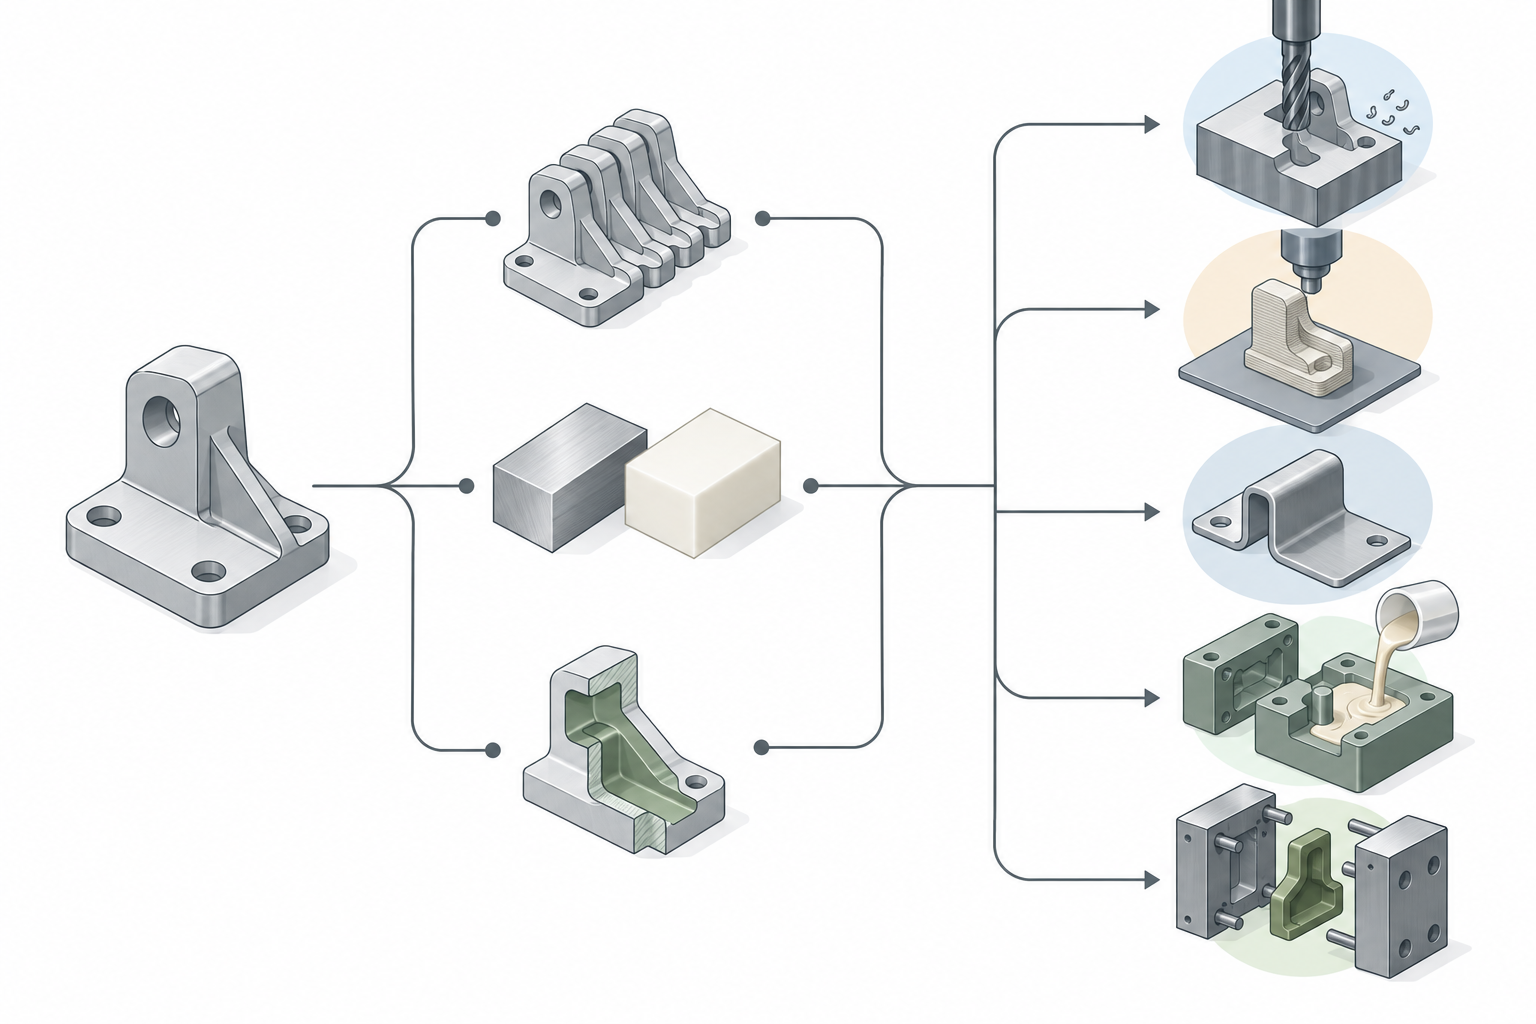
El lote es la divisoria. De unas pocas a unas decenas de piezas, el mecanizado CNC o la impresión 3D son lo más directo para prototipos y validación estructural; a partir de cientos de piezas, con estructura no compleja y buscando un material cercano al de producción, el moldeo por vacío (colada al vacío) puede dar piezas con aspecto cercano al de inyección; y más arriba, con material fijo y coste unitario sensible, el efecto de dilución del molde de inyección empieza a tener sentido. La chapa metálica y el mecanizado suelen repartirse el trabajo en una misma carcasa de equipo: la envolvente por plegado y soldadura, y la placa de montaje interior por fresado CNC. Colocando las tres coordenadas —lote, material y complejidad estructural— la elección de proceso queda prácticamente decidida en un noventa por ciento.
Incluir el amarre y la inspección en la secuencia de decisión
La secuencia completa de decisión es: definir dimensiones críticas y referencias → elegir el esquema de amarre → elegir el tipo de máquina → definir el método de inspección. El esquema de amarre a menudo se omite, pero determina directamente si se pueden cumplir los requisitos del plano: una pieza de pared delgada puede recuperar su forma tras soltarla del tornillo de banco, por lo que hay que considerar mordazas blandas, sujeción por vacío o utillaje dedicado; cuando una pieza de forma irregular no tiene una superficie de apoyo fiable, añadir resaltes de proceso auxiliares es más realista que aumentar los parámetros de corte. El método de inspección también debe definirse de antemano: máquina de medición por coordenadas para dimensiones críticas, medidor de visión para contornos, rugosímetro para verificar superficies de ajuste. Qué dimensiones van a la máquina de medición por coordenadas y cuáles solo se inspeccionan por muestreo con instrumentos convencionales debe acordarse con el proveedor antes de cotizar. Todos los valores anteriores son referencias habituales del sector; la capacidad real alcanzable debe confirmarse punto por punto según el plano, el material y la rigidez.
Cómo juzgar si un proveedor puede seguir el ritmo del futuro del mecanizado
Las secciones anteriores tratan hacia dónde va la fabricación de máquinas herramienta y qué líneas principales impulsan el futuro del mecanizado. Al aterrizar en un proyecto concreto, la pregunta se vuelve muy breve: a quién se le entrega este plano, si puede hacerlo bien a la primera y mantenerlo estable en serie. La lista de equipos solo responde a una parte; la otra parte se obtiene preguntando.
No empiece preguntando «cuántas máquinas de cinco ejes tienen». Cambiar la formulación es más eficaz: si pueden cortar materiales difíciles de mecanizar, si pueden seguir mecanizando de precisión después del tratamiento térmico, con qué miden las dimensiones críticas y cómo controlan el proceso más allá de la primera pieza. Las respuestas a estas preguntas explican mejor que los modelos de máquina lo cerca que está un proveedor del futuro del mecanizado.
Más allá de la lista de equipos, pregunte primero por los límites del proceso
Pregunte por condiciones concretas, no por capacidades genéricas. Por ejemplo, cuánto hay que cortar en titanio o acero endurecido, con qué herramienta, en qué orden de magnitud están las revoluciones y el avance, y si se necesita refrigeración a alta presión; si la pieza requiere torneado-fresado combinado en un solo amarre o si están dispuestos a hacerla en dos operaciones. Un proveedor que sabe explicar «por qué esta operación se ordena así y cómo se transmite la referencia» suele ser más fiable que el que solo menciona la marca de la máquina.
También se puede preguntar por la organización del acabado después del tratamiento térmico. Muchas piezas pasan el desbaste, pero tras el temple o el envejecimiento cambian las dimensiones y la geometría; si pueden volver a ajustar en estado duro y cuánto sobreespesor dejan determina directamente si pueden aceptar el trabajo. La práctica habitual del sector es dejar 0,2–0,5 mm de sobreespesor en el desbaste y luego acabar; debe confirmarse según el material y la deformación, no generalizarse.
Los medios de verificación y medición determinan la diferencia entre «hacerlo» y «hacerlo estable»
Pregunte cómo se inspecciona la primera pieza, cómo se muestrea la serie y si las dimensiones críticas tienen registro con palpador en máquina o máquina de medición por coordenadas. Una línea de producción que solo tiene calibre y cinta métrica no tiene problema para piezas estructurales generales; pero cuando la tolerancia se aprieta a niveles como ±0,02 mm, sin máquina de medición por coordenadas, medidor de visión o rugosímetro, se depende básicamente de la suerte. El escaneo 3D también es habitual en ingeniería inversa y comparación de primeras piezas, sobre todo para investigar superficies libres e interferencias de montaje.
Observe también el control del proceso. Si las piezas de un mismo lote se hacen en la misma máquina y con el mismo utillaje, cómo se reproduce la referencia al cambiar de lote y si hay registros SPC sencillos. La adaptabilidad y el lazo cerrado en máquina de los que se habla en el futuro del mecanizado, en esencia, también consisten en hacer esto con más detalle; sin medición y registro básicos, ningún sistema inteligente puede sostenerlo.
La retroalimentación DFM debe ser concreta en tolerancias y amarre
Una buena retroalimentación DFM no se limita a decir «esta estructura es difícil de mecanizar». Señalará qué tolerancia es impulsora de coste y puede relajarse; qué ángulo interior recto necesita una herramienta de despeje o debe cambiarse a radio; qué pared delgada se deformará al amarrar y conviene añadir nervios o cambiar el método de sujeción. Cuanto más concreta sea esta retroalimentación, más indica que la otra parte acepta pedidos juzgando por el proceso, en lugar de limitarse a reenviar el plano para cotizar.
Por último, aclare la interfaz entre series pequeñas y producción en masa. En la fase de prototipo puede usarse impresión 3D o prototipado CNC, en series pequeñas fundición al vacío o chapa metálica, y en producción en masa se pasa a moldeo por inyección o máquina dedicada; si esta ruta no funciona y cada vez hay que rehacer el molde o reajustar la máquina, la flexibilidad del futuro del mecanizado tampoco puede materializarse.
Preguntas frecuentes
Las siguientes preguntas son básicamente los puntos que más bloquean después de leer lo anterior: en qué se diferencian exactamente la precisión de la máquina y la precisión de la pieza, si vale la pena adoptar cinco ejes y máquinas combinadas, qué puede hacer hoy la IA en el mecanizado y cómo juzgar si un proveedor puede seguir el ritmo del futuro del mecanizado.
La precisión de posicionamiento nominal de la máquina es muy alta, ¿por qué mi pieza sigue fuera de tolerancia?
Porque la precisión de posicionamiento y la precisión de repetibilidad describen la capacidad de la máquina en condiciones controladas, mientras que la banda de tolerancia de la pieza es el resultado de la superposición del error de la máquina, la deformación térmica, la deformación por amarre, el desgaste de la herramienta y el calor de la viruta. El aumento de temperatura del husillo y el husillo de bolas tras funcionar de forma continua, la diferencia de temperatura entre el día y la noche en el taller y la fuerza de amarre del tornillo de banco o las mordazas blandas pueden hacer que las dimensiones deriven lentamente en unas horas. La práctica habitual del sector es dejar sobreespesor en las dimensiones críticas, separar desbaste y acabado y, si es necesario, medir en máquina antes de compensar el corte. En su pieza concreta, debe confirmarse punto por punto según el plano, el material y la rigidez del amarre; no se pueden tomar directamente los números del manual de la máquina como garantía del producto terminado.
¿Todas las piezas deberían pasar por cinco ejes o torneado-fresado combinado?
No. El valor de las máquinas de cinco ejes y de las máquinas compuestas radica principalmente en reducir el número de amarres, disminuir el error de cambio de referencia y mecanizar superficies complejas o materiales difíciles de mecanizar. El precio a pagar es una programación y un utillaje más complejos, un coste por hora de máquina más alto y mayores exigencias para el personal de proceso. Para piezas de estructura sencilla, tolerancias convencionales y grandes lotes, suele ser más rentable un centro de mecanizado de tres ejes con utillaje dedicado. El orden de decisión recomendado es: primero ver si la estructura requiere completar varias caras en un solo amarre, luego ver si el material es difícil de cortar y, por último, ver el lote y el coste. Todos los valores son solo referencias habituales del sector y deben confirmarse según el plano.
¿Qué pueden hacer realmente hoy la IA y el control adaptativo en el mecanizado?
Actualmente, las direcciones más consolidadas son el avance adaptativo, la monitorización de rotura de herramienta y chatter, la predicción de vida de la herramienta, el bucle cerrado de medición en máquina y la recomendación de parámetros de CAM; su función principal es acortar el número de pruebas de corte y convertir la experiencia de los veteranos en estrategias reutilizables. No elimina la confirmación de la primera pieza ni la verificación con instrumentos de medición. Además, estas funciones dependen de que la máquina pueda captar señales como vibración, carga y temperatura; cuando no se cuenta con la base de datos, el llamado mecanizado inteligente tiende a quedarse en el plano conceptual.
¿El futuro del mecanizado significa que la fabricación aditiva sustituirá al mecanizado sustractivo?
Más exacto es hablar de reparto de tareas. La fabricación aditiva es adecuada para piezas en bruto complejas, canales de refrigeración conformes y estructuras de celosía ligeras, y luego se pasa a la máquina para el acabado de las superficies de ajuste clave; la sustractiva sigue siendo la principal en precisión dimensional y calidad superficial; para lotes pequeños se puede usar colada al vacío o réplicas de prototipos como transición; la producción en masa vuelve al moldeo por inyección y a las máquinas especiales. El orden habitual para elegir el proceso es lote, complejidad estructural, material, tolerancias clave y requisitos superficiales, y no cuál proceso es más nuevo.
¿Cómo juzgar si un proveedor puede seguir el ritmo del futuro del mecanizado?
No mire solo la lista de equipos. Puede hacer algunas preguntas concretas: ¿puede hacer el acabado después del tratamiento térmico de materiales difíciles de mecanizar? ¿Tiene soluciones de mecanizado compuesto o de pocos amarres? ¿Qué dimensiones cubren los instrumentos de medición y los medios de metrología? ¿Cómo se hacen la primera pieza y el control del proceso? ¿La retroalimentación de DFM es concreta en cuanto a tolerancias, amarres y herramientas? ¿Cómo se articula el paso entre lotes pequeños y producción en masa? La máquina es el requisito previo de hardware, pero lo que realmente determina si la pieza se puede fabricar de forma estable es el criterio de proceso y el bucle cerrado de inspección. Se recomienda confirmar el alcance de capacidad concreto punto por punto según el plano de la pieza.
Key takeaways
- El progreso en la fabricación de máquinas-herramienta debe traducirse finalmente en una banda de tolerancia que se pueda cumplir de forma estable en el plano de la pieza; la precisión de la máquina no equivale a la precisión de la pieza: la sujeción, las herramientas, la deformación térmica y la inspección aportan cada una su parte.
- Las tres líneas principales del futuro del mecanizado: precisión y estabilidad térmica del cuerpo de la máquina, IA y control adaptativo en el lado del proceso, y torneado-fresado compuesto y paralelismo aditivo-sustractivo en el lado de las operaciones.
- La posición real de la IA en el mecanizado CNC es «acortar las pruebas de corte y la dependencia de la experiencia», no eliminar la primera pieza ni los instrumentos de medición; los parámetros aún deben validarse según el material, la herramienta y la rigidez.
- Al elegir el proceso, primero hay que considerar la alcanzabilidad y las tolerancias impulsadas por el costo: lo que se puede fabricar con torneado-fresado compuesto o con menos sujeciones suele ser más rentable que perseguir la precisión límite de una sola máquina.
- Para juzgar la calidad del «futuro del mecanizado» de un proveedor, hay que ver si puede explicar con claridad conjuntamente la capacidad de la máquina, los instrumentos de medición y el criterio de proceso, y no solo mirar la lista de equipos.



