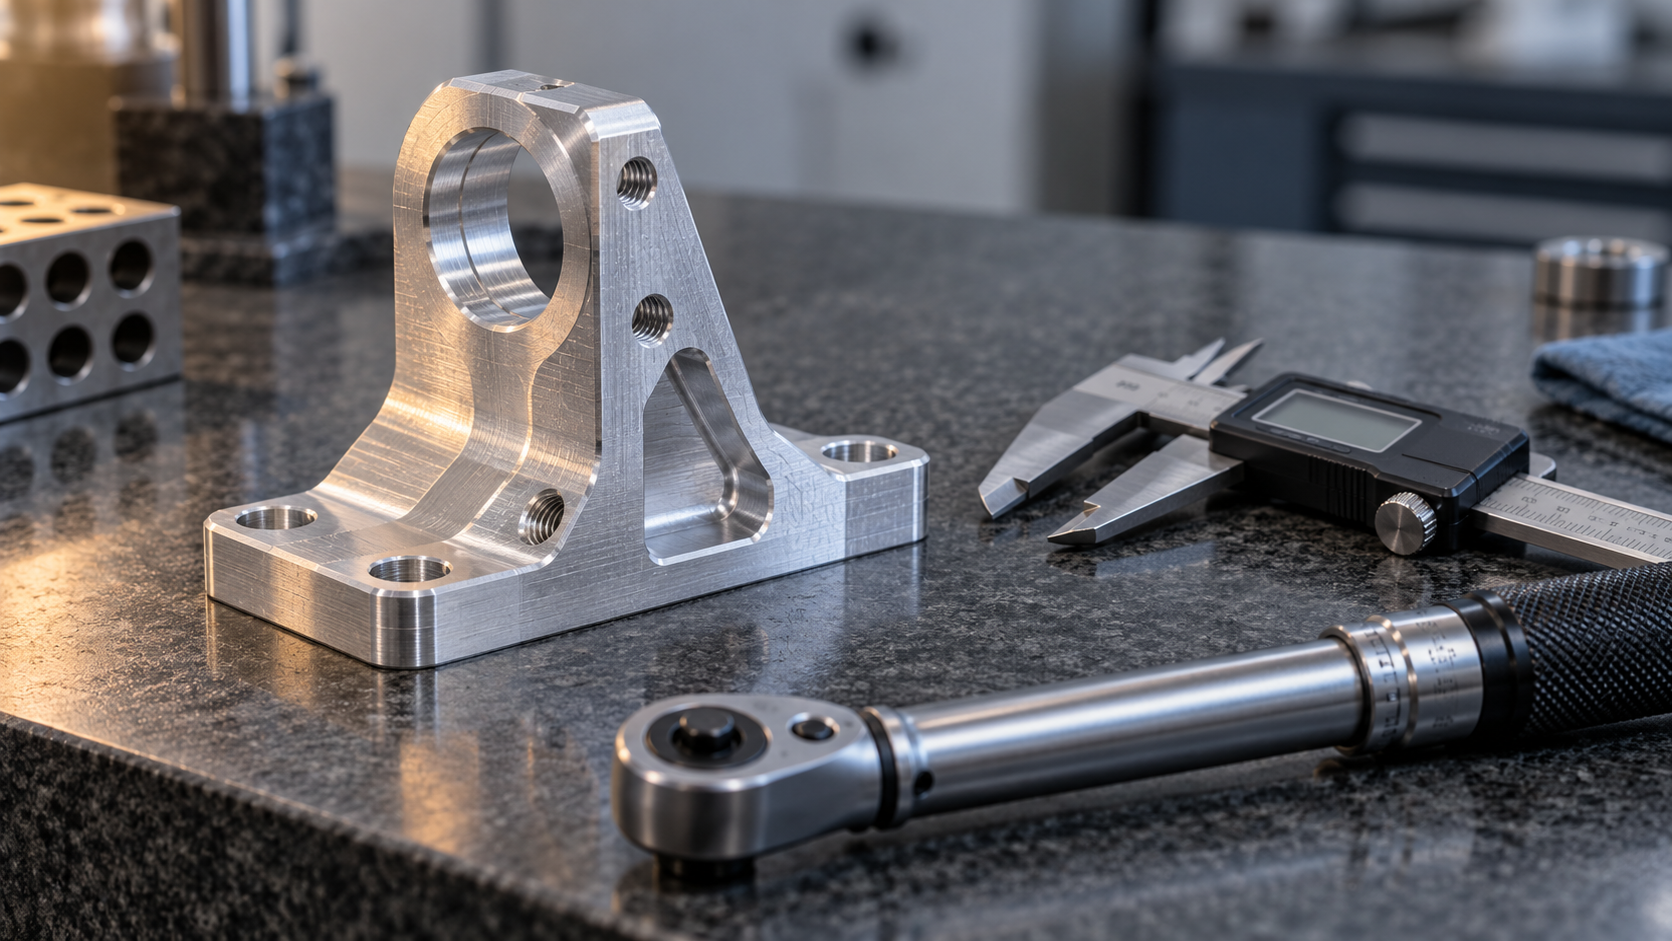
El mecanizado y el ensamblaje son una cadena, no dos operaciones
La tolerancia no es mejor cuanto más estricta: la relación real entre coste de mecanizado y alcanzabilidad
En el plano pone ±0,02 y el maestro del taller, tras echar un vistazo, duplica el presupuesto. No es un precio inflado a propósito, sino que, una vez que la tolerancia cruza cierta línea, el método de mecanizado pasa de «un fresado normal» a «cambiar herramienta, controlar temperatura, avanzar despacio y verificar todo con la máquina de medición por coordenadas». En la cadena de mecanizado y ensamblaje, la tolerancia es el primer punto donde el coste queda atado al proceso.
Si la banda de tolerancia se estrecha un nivel, puede que haya que cambiar todo el proceso
Con el mismo contorno exterior, el fresado CNC convencional alcanzar el orden de ±0,05 mm es una operación habitual; para estabilizarse en el orden de ±0,02 mm, a menudo hay que separar el fresado de acabado y el de semiacabado, reducir los parámetros de corte y vigilar el desgaste de la herramienta. Para ir hacia ±0,01 mm, solo el rectificado o las máquinas de alta precisión son fiables, y no basta con que «la precisión de la máquina sea suficiente»: la rigidez del utillaje, la temperatura ambiente y los medios de medición también consumen ese margen. La práctica común en el sector es: el fresado general se sitúa en el orden de ±0,05 mm, el fresado de acabado en ±0,02 mm y el rectificado puede llegar a ±0,005 mm, pero estos son solo referencias para juzgar; si una característica concreta puede alcanzarlos debe confirmarse según el plano y el esquema real de sujeción.
El salto de coste no se debe a un aumento lineal del tiempo de mecanizado, sino a que aumentan simultáneamente el número de operaciones, los medios de inspección y el riesgo de piezas defectuosas. Un agujero de ±0,05 se taladra y se escaria y listo; un agujero de ±0,01 puede requerir mandrinado, medición y retoques. Cada paso adicional acumula horas de trabajo y riesgo.
Qué características son caras por naturaleza y cuáles se pueden relajar
Con la misma tolerancia, la dificultad varía mucho según la característica. Los agujeros profundos, las paredes delgadas, los ejes esbeltos y las tolerancias pequeñas en superficies grandes son todos casos de «parecen fáciles y son difíciles de mecanizar». En los agujeros profundos la evacuación de viruta es difícil, el voladizo de la herramienta es largo y esta se flexiona con facilidad; las paredes delgadas se deforman en cuanto se sujetan y, al soltar la pieza, esta recupera su forma y las dimensiones ya no son correctas. En cambio, los agujeros de pasador de posicionamiento y los asientos de rodamiento para ajuste deben ser estrictos cuando corresponde, porque estas dimensiones determinan directamente si el montaje puede entrar a presión.
- Donde hay que ser estrictos: diámetros de ajuste, agujeros de posicionamiento, asientos de rodamiento, superficies de sellado: si estas dimensiones se salen de tolerancia, el montaje falla.
- Donde se puede relajar: contornos no funcionales, ranuras de escape, radios interiores, perfiles que no contactan con otras piezas.
- Donde es fácil endurecer por error: convertir la intuición de que «parece que debe ser preciso» en un ±0,01 que el montaje real ni siquiera necesita.
La reacción en cadena entre tolerancia, medición y montaje
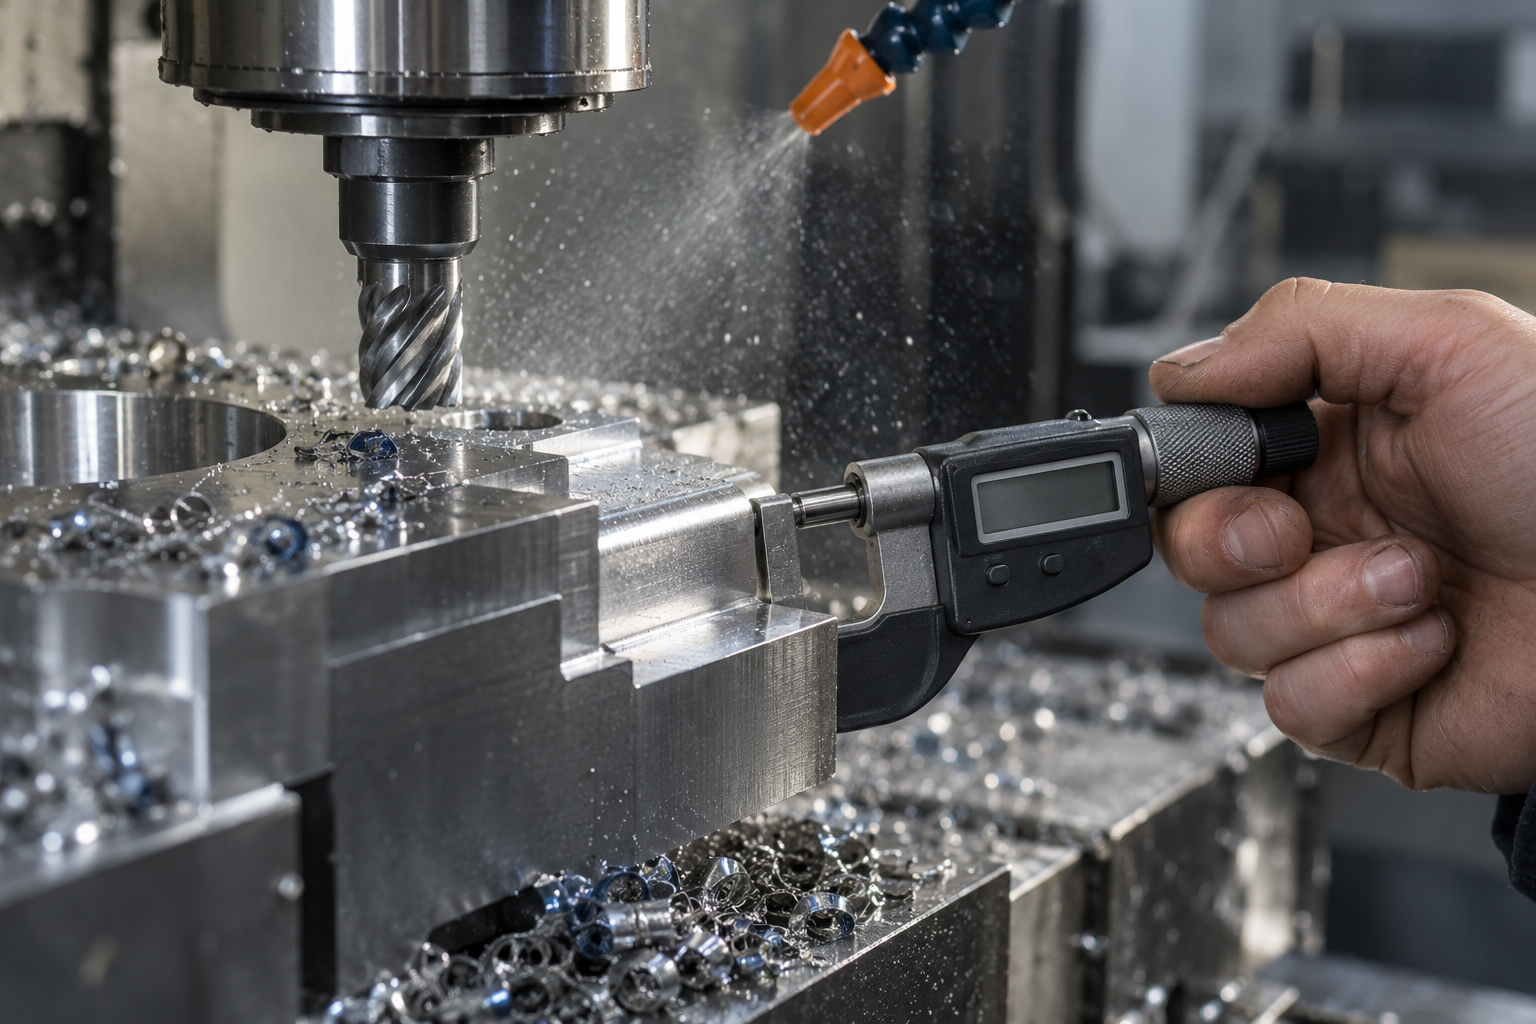
La tolerancia también arrastra la medición. Si el propio instrumento de medida solo tiene una resolución de 0,02 mm, medir una dimensión de ±0,01 hace que la lectura en sí no sea fiable. En el sector se exige generalmente que la incertidumbre del instrumento se controle entre 1/10 y 1/5 de la banda de tolerancia; por ejemplo, para una tolerancia de ±0,02, lo mejor es usar un micrómetro que lea del orden de 0,002 mm o un calibre de mayor precisión. Si este paso no está bien ajustado, la precisión de mecanizado anterior se desperdicia.
Más oculto aún es el lado del montaje. Dos piezas pueden estar cada una dentro de tolerancia y, al unirlas, quedar con un juego excesivo o una interferencia. Este es el problema del reparto de tolerancias: no se trata de fabricar cada pieza con la máxima exigencia para que el montaje salga bien, sino de repartir razonablemente el juego de montaje entre las distintas piezas en la fase de diseño. Si el reparto de tolerancias se hace bien, bajan a la vez el coste de mecanizado y la dificultad de montaje.
Para juzgar si una tolerancia debe ser estricta, se pueden plantear tres preguntas: ¿esta dimensión contacta con otras piezas? Si se sale de tolerancia, ¿no se puede montar o solo queda mal estéticamente? ¿Los instrumentos de medida disponibles pueden medirla de forma fiable? Pasando por estas tres preguntas, lo más probable es descartar un buen lote de exigencias de tolerancia infladas. Cuando se necesite una evaluación concreta, se puede entregar el plano al fabricante para que haga una revisión de fabricabilidad y luego decidir cómo indicar las tolerancias.
Referencias y sujeción: el error aparece antes de que la pieza sea cortada
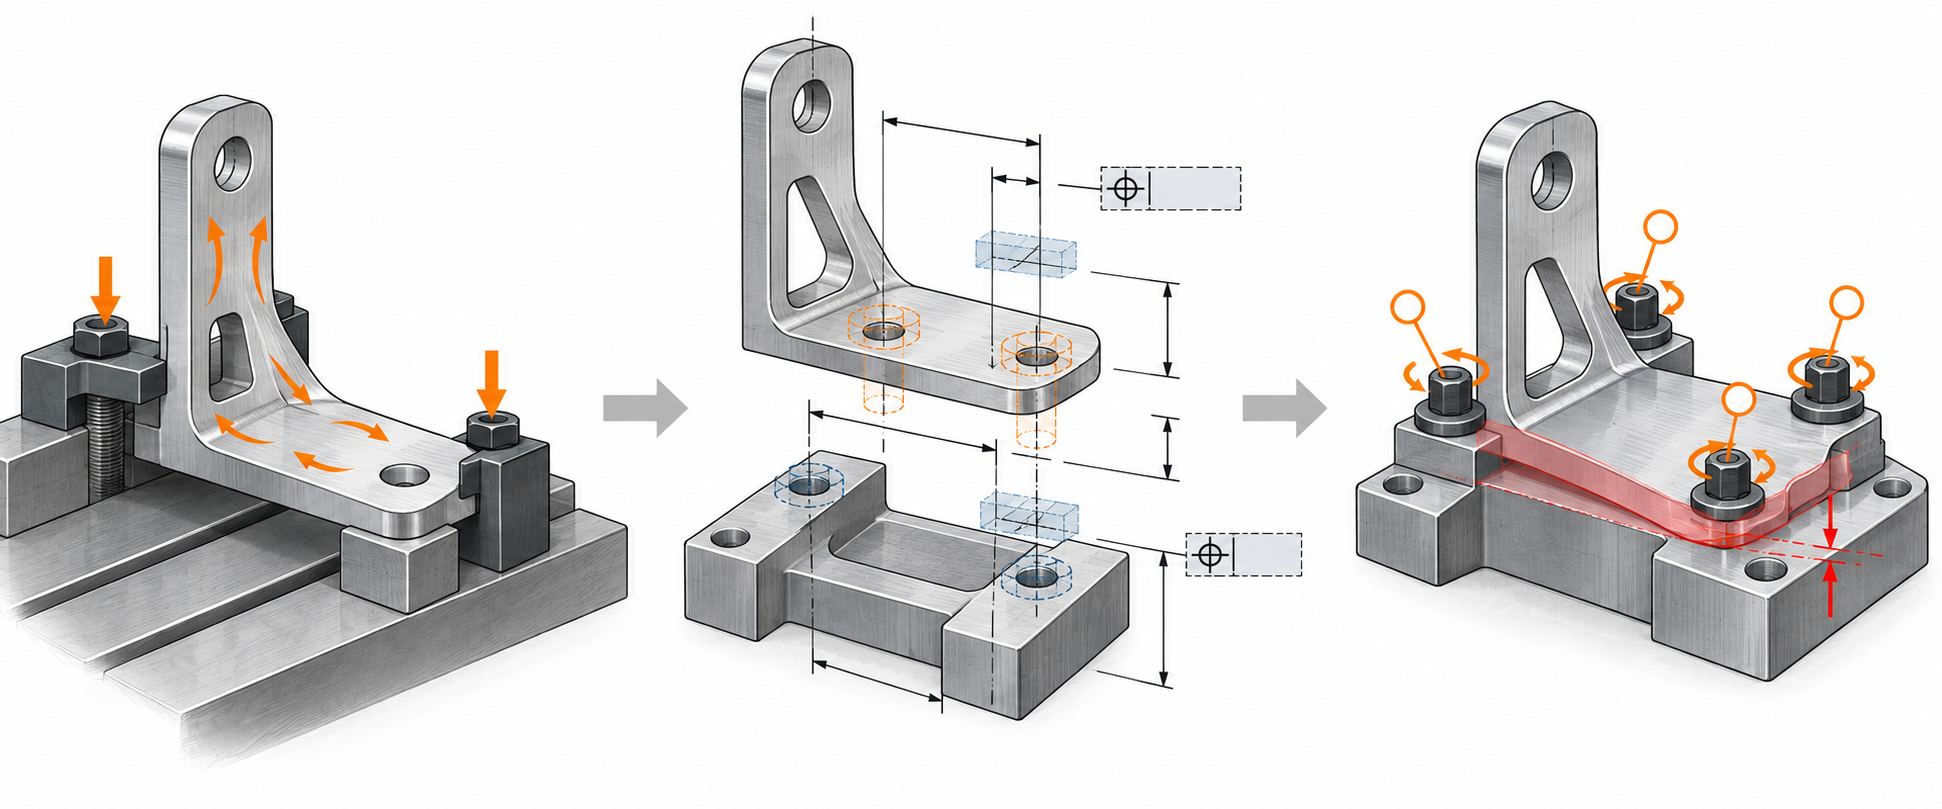
Muchos problemas dimensionales, llevados al final, no se deben a que la herramienta no sirva ni a que la precisión de la máquina sea insuficiente, sino a que las referencias y la sujeción no se han dispuesto bien. En la cadena del mecanizado y el montaje, la sujeción es el primer eslabón que «aterriza» la geometría ideal del plano: la forma de aterrizar determina el punto de partida de todos los errores posteriores. Antes de ser cortada, la pieza ya ha recibido forzosamente, mediante el posicionamiento y la fijación, un conjunto de restricciones geométricas. Si este conjunto no coincide con las referencias de diseño, el error empieza a acumularse desde aquí.
Unificación de referencias: las referencias del plano, del proceso y de la medición deben ser, en lo posible, una sola línea
El principio de unificación de referencias es sencillo de enunciar: las referencias de diseño, de proceso y de medición deben coincidir en lo posible. En la práctica, el problema suele estar en la cadena de transmisión de referencias. Por ejemplo, en un soporte, el diseño se acota tomando como referencia la cara inferior A y exige la posición de un agujero superior respecto a A. Si en la primera operación se mecaniza la cara inferior A posicionando con el lateral del material en bruto, y en la segunda se taladra posicionando con A, la cadena de referencias es «lateral del bruto→A→agujero». El error de forma del lateral del bruto se amplifica o se traslada a través de A y se transmite a la posición final del agujero. Cada conversión adicional es una oportunidad más de acumular error.
Por eso, en la organización del proceso se suele mecanizar primero una cara de referencia fiable y usarla después en la medida de lo posible en las operaciones siguientes. Si la pieza tiene exigencias dimensionales en varias direcciones, se pueden usar referencias combinadas del tipo una cara y dos agujeros para fijar los seis grados de libertad y reducir el error aleatorio que introduce el ajuste repetido. En el mecanizado y el montaje, no pocos problemas de interferencia en el montaje, mirados hacia atrás, se deben a que la cadena de referencias ya se desvió en la fase de mecanizado.
Fuerza de sujeción y fuerza de corte: las piezas de pared delgada se recuperan al soltar la sujeción
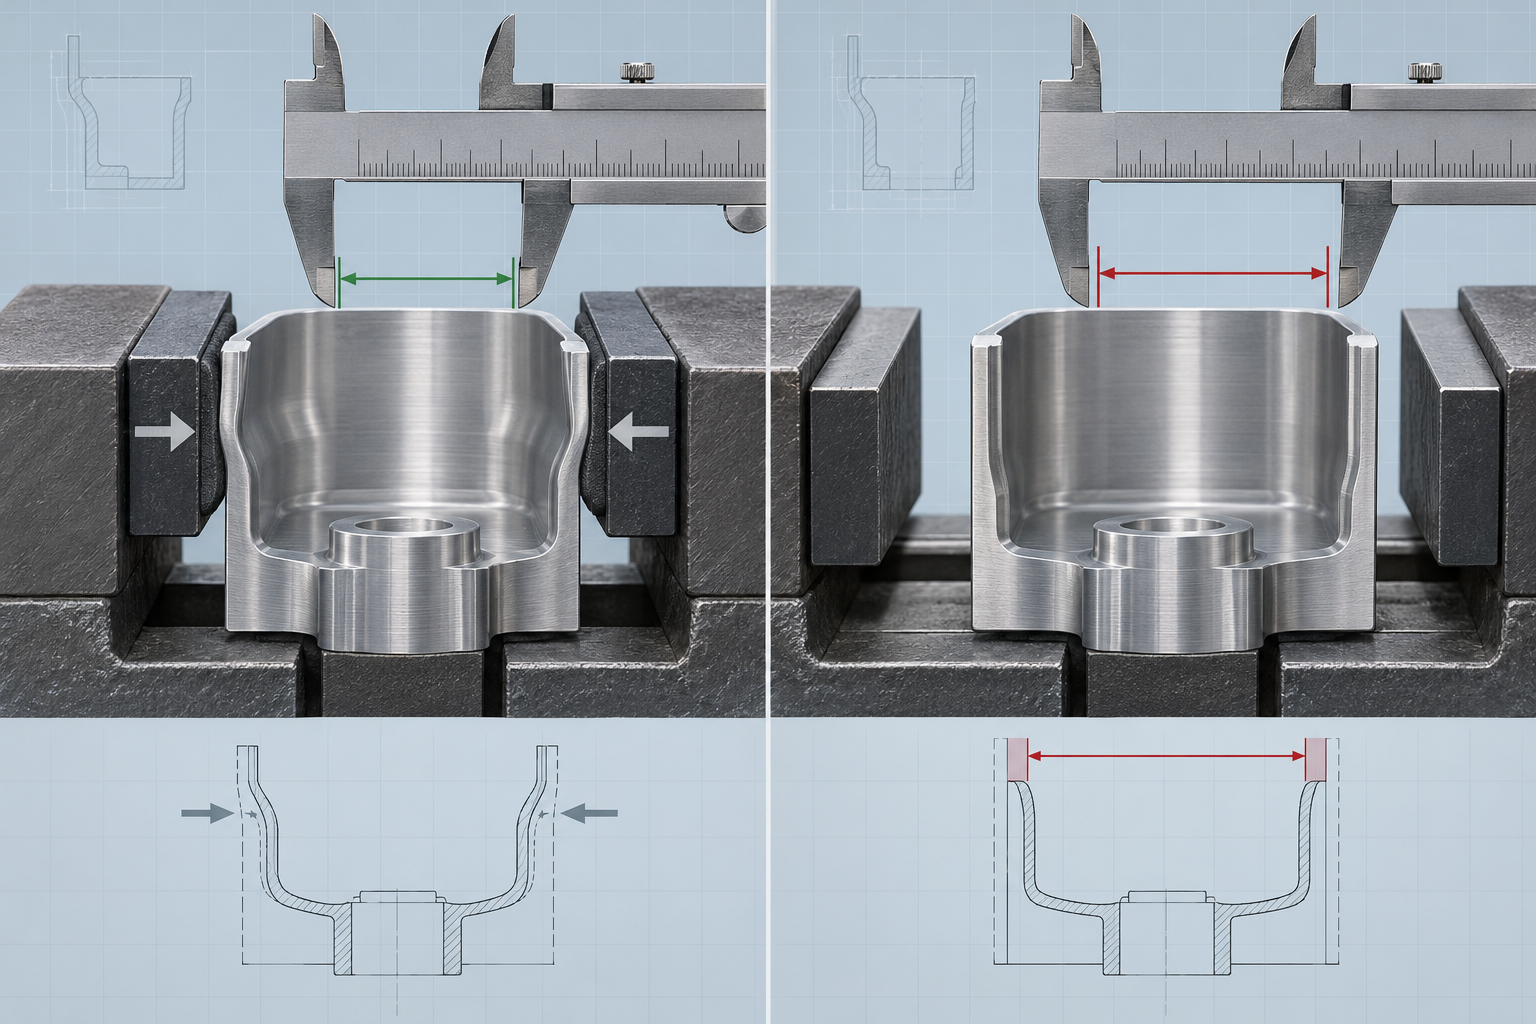
Las piezas de pared delgada son el caso más típico. Al sujetarlas con un plato de tres garras o un tornillo de banco, la pieza se deforma por compresión y en ese momento la dimensión medida es correcta; al soltar el utillaje, la recuperación elástica vuelve a alterar la dimensión y la redondez. Este tipo de problema no se resuelve del todo «sujetando más suave», porque una fuerza de sujeción demasiado pequeña puede permitir que la pieza se mueva bajo la fuerza de corte. El enfoque habitual es: añadir apoyos auxiliares, usar garras blandas o utillajes especiales para repartir la fuerza de sujeción, situar los puntos de sujeción en posiciones de mayor rigidez, y separar el desbaste del acabado haciendo que el acabado se realice con una fuerza de sujeción menor.
Los ejes esbeltos son otro ejemplo. Al tornear, la rigidez propia de la pieza es insuficiente, la fuerza de corte la flexiona y, como resultado, en el centro «cede la herramienta» y la pieza sale con forma de barril. Usar una luneta móvil o una luneta fija para dar apoyo cerca del punto de corte es la práctica habitual. Pero el propio apoyo también introduce nuevos errores de contacto que hay que ajustar.
Reducir el número de amarres: lo que se puede hacer en un solo amarre, no lo dividas en dos
Cada amarre adicional significa un error de alineación más, una deformación por sujeción más y un tiempo auxiliar más. Poder completar el mecanizado de varias caras en un solo amarre en una máquina suele ser más estable que con múltiples amarres. Esta es también una de las razones por las que los centros de cinco ejes y los tornos-fresadoras se utilizan ampliamente: no para presumir de tecnología, sino para reducir al mínimo los cambios de referencia. Por supuesto, el amarre único también tiene un costo: los dispositivos de sujeción pueden ser más complejos, la accesibilidad de las herramientas es limitada y la evacuación de virutas y la refrigeración son más difíciles. En el proceso hay que sopesar, no buscar sin pensar "hacerlo todo de una vez".
Para las piezas que realmente necesitan múltiples amarres, una práctica útil es conservar una referencia de proceso unificada, por ejemplo, mecanizar previamente en la pieza en bruto un saliente o un orificio de proceso, y en cada amarre posterior buscar esa referencia. Así, la dirección del error de posicionamiento en cada amarre es consistente y no se acumulan de forma desordenada. Una vez determinado el plan de amarre, lo mejor es medir en la primera pieza la recuperación elástica tras soltar la sujeción; aunque solo sea registrar la tendencia, es mejor que juzgar por intuición. La recuperación elástica concreta varía según el material, el espesor de pared y el método de sujeción, y debe confirmarse según el plano y las condiciones reales de trabajo; no hay un valor fijo que se pueda aplicar directamente.
De la pieza en bruto al producto terminado: algunas decisiones clave en la secuencia de mecanizado
El mismo plano, entregado a dos talleres, puede dar piezas que quizá sean ambas conformes, pero con grandes diferencias en la tasa de rechazo, el plazo de entrega y la fluidez del montaje posterior. La diferencia a menudo no está en la máquina, sino en el orden de las operaciones. Muchos problemas del mecanizado y del montaje los siembra la secuencia: qué cara fresar primero, cuándo hacer el tratamiento térmico, cuánto tiempo pasa entre el desbaste y el acabado; esto parece una organización interna del taller, pero en realidad determina directamente si al final se podrá montar.
Separar el desbaste y el acabado es la regla más básica de la secuencia. El objetivo del desbaste no es la dimensión, sino eliminar la mayor parte del sobreespesor y dar forma. En esta etapa, la fuerza de corte es grande, se genera mucho calor, la herramienta se flexiona de forma evidente y las tensiones residuales internas de la pieza se redistribuyen a medida que se arranca material. Si se hace el desbaste y el acabado de una sola pasada, las dimensiones del acabado se miden sobre una pieza que aún se está deformando; cuando la pieza se enfría y se liberan las tensiones, las dimensiones se desvían. La práctica común es dejar un sobreespesor de 0,3–1 mm en el desbaste (según el material y la rigidez de la pieza, confirmar con el plano y el proceso) y luego hacer el acabado. En piezas de pared delgada y de gran voladizo se deja más.
Alivio de tensiones: hacer que la deformación ocurra antes del acabado
Si después del desbaste hay que aliviar tensiones depende del material, del tamaño del sobreespesor y de la tolerancia final. Las piezas fundidas, forjadas y soldadas llevan consigo tensiones de fundición o de soldadura, y al comenzar el desbaste se alabean; este tipo de piezas suele someterse a un recocido de alivio de tensiones después del desbaste y antes del acabado. En el aluminio, algunos aceros inoxidables y aceros templados, cuando la cantidad de material eliminado en el desbaste es grande, la deformación también es evidente. El envejecimiento natural (dejar reposar de unos días a unas semanas) y el envejecimiento artificial (recocido de alivio de tensiones) son dos caminos: el primero es lento y de bajo costo, el segundo es rápido y requiere coordinación con el tratamiento térmico. Cuál elegir depende del plazo y de los requisitos de tolerancia: tolerancias ajustadas y lotes grandes suelen inclinarse por el envejecimiento artificial. Aquí no hay una respuesta universal; hay que juzgar según la pieza concreta.
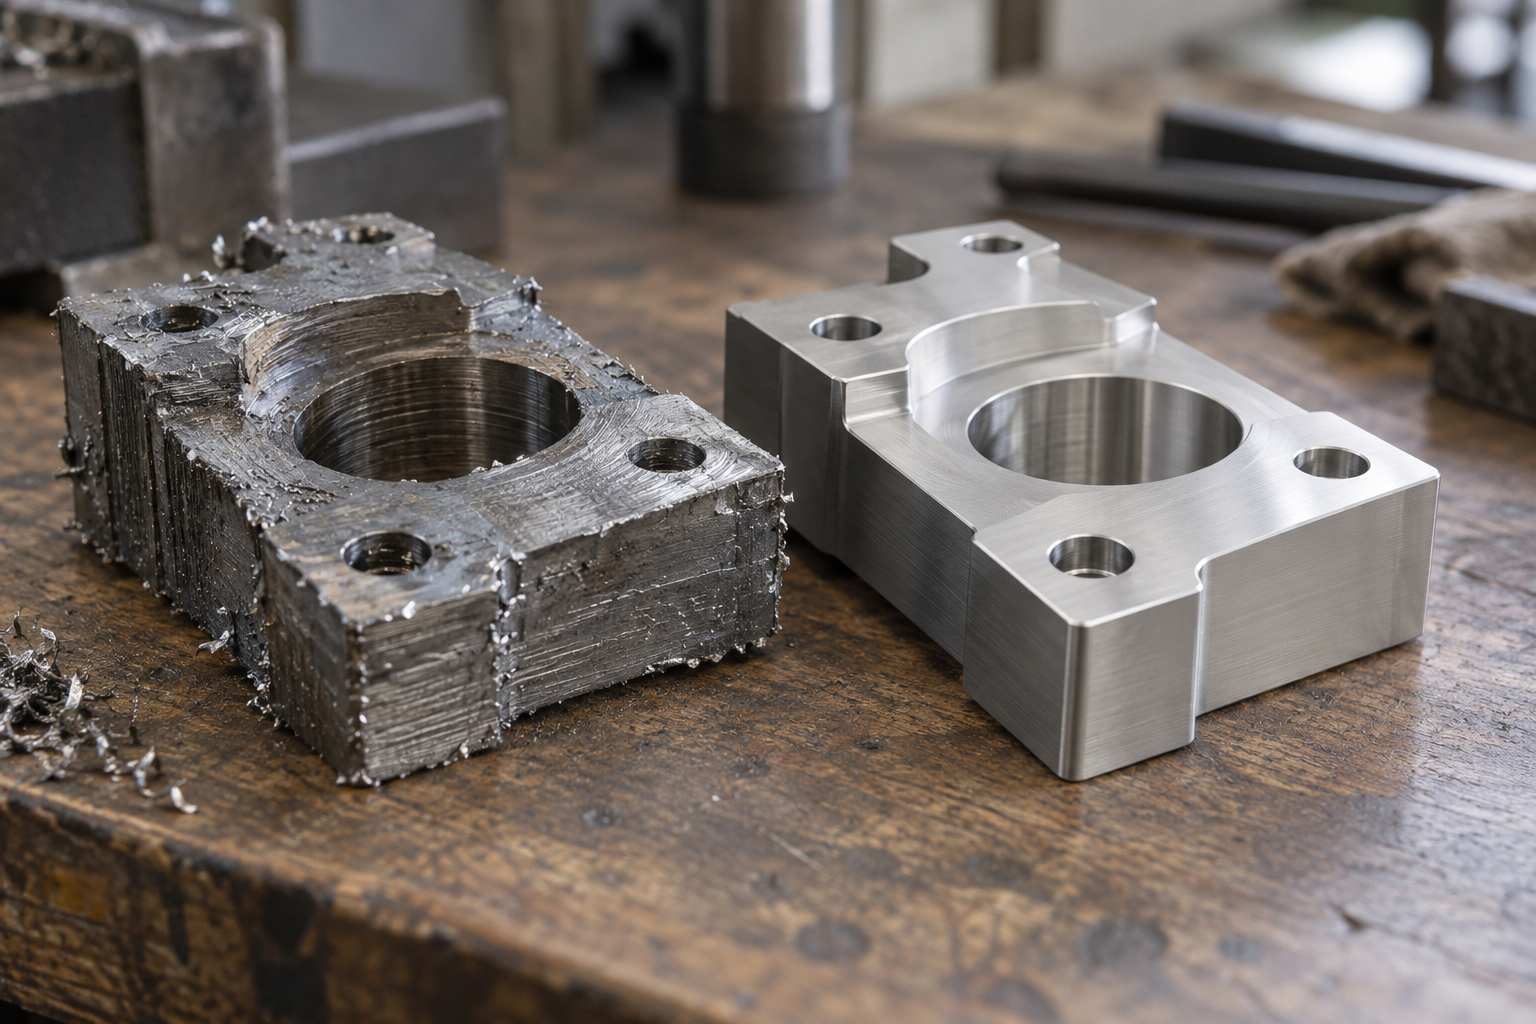
Mecanizar primero la cara de referencia es otra regla que se pasa por alto con facilidad. Las operaciones posteriores dependen de la referencia para posicionarse; si la cara de referencia en sí es una superficie en bruto, irregular, cada paso posterior se posiciona con desviación. El orden correcto es mecanizar primero una cara de referencia fiable (o un orificio de referencia) y luego, usándola como referencia, mecanizar las demás caras, formando una cadena de transmisión de referencias unificada. Si la referencia se desordena, aunque las dimensiones sean conformes, puede que no se monte, porque las relaciones de posición son erróneas.
Dónde se coloca el tratamiento térmico determina si la pieza aún se deformará
En las piezas que requieren temple o bonificado, el tratamiento térmico provoca deformación y cambios dimensionales, por lo que no puede insertarse sin más después del acabado. La disposición común es: desbaste → tratamiento térmico → acabado. Colocar el tratamiento térmico antes del acabado hace que la deformación ocurra primero y luego el acabado la corrija; colocarlo después del acabado hace que la deformación del temple destruya por completo las dimensiones y posiciones ya logradas. Algunas piezas, tras el temple, requieren además rectificado o lapeado, por lo que hay que dejar esos sobreespesores de acabado después del tratamiento térmico.
El número de amarres también se ve afectado por la secuencia. Cada amarre adicional acumula un error de posicionamiento más. Agrupar en lo posible las caras que se pueden mecanizar en un solo amarre, reduciendo volteos y realineaciones, es algo que vale la pena sopesar al ordenar. El costo a veces es un recorrido de herramienta más largo o la necesidad de dispositivos especiales; si vale la pena depende de si el error acumulado ya se acerca a la banda de tolerancia. Este tipo de juicio no tiene una fórmula única; normalmente hay que determinarlo combinando las características de la pieza y la capacidad real del taller.
La inspección no es el último paso: cómo controlar las dimensiones mediante la inspección en proceso
Inspección de la primera pieza: lo que se confirma es la capacidad del proceso, no una pieza individual
CMM, calibre, micrómetro, verificadores: no es cuestión de mayor o menor precisión, sino de distinta función
- Calibre/micrómetro: mide la dimensión en sí, como diámetro exterior, espesor, ancho de ranura. Rápido, pero no mide tolerancias de forma y posición, y difícilmente refleja relaciones de referencia.
- CMM (máquina de medición por coordenadas): mide relaciones espaciales y tolerancias compuestas, adecuada para primera pieza, inspección final y arbitraje de disputas.
- Verificadores dedicados (calibradores de tapón, de anillo, de posición): comprimen una evaluación compleja en una acción de "entra/no entra", adecuados para inspección rápida de paso en producción en serie.
- Escaneo 3D: adecuado para superficies libres, piezas fundidas en bruto, comparación inversa y casos donde se necesita ver la distribución global de desviaciones en lugar de valores puntuales.
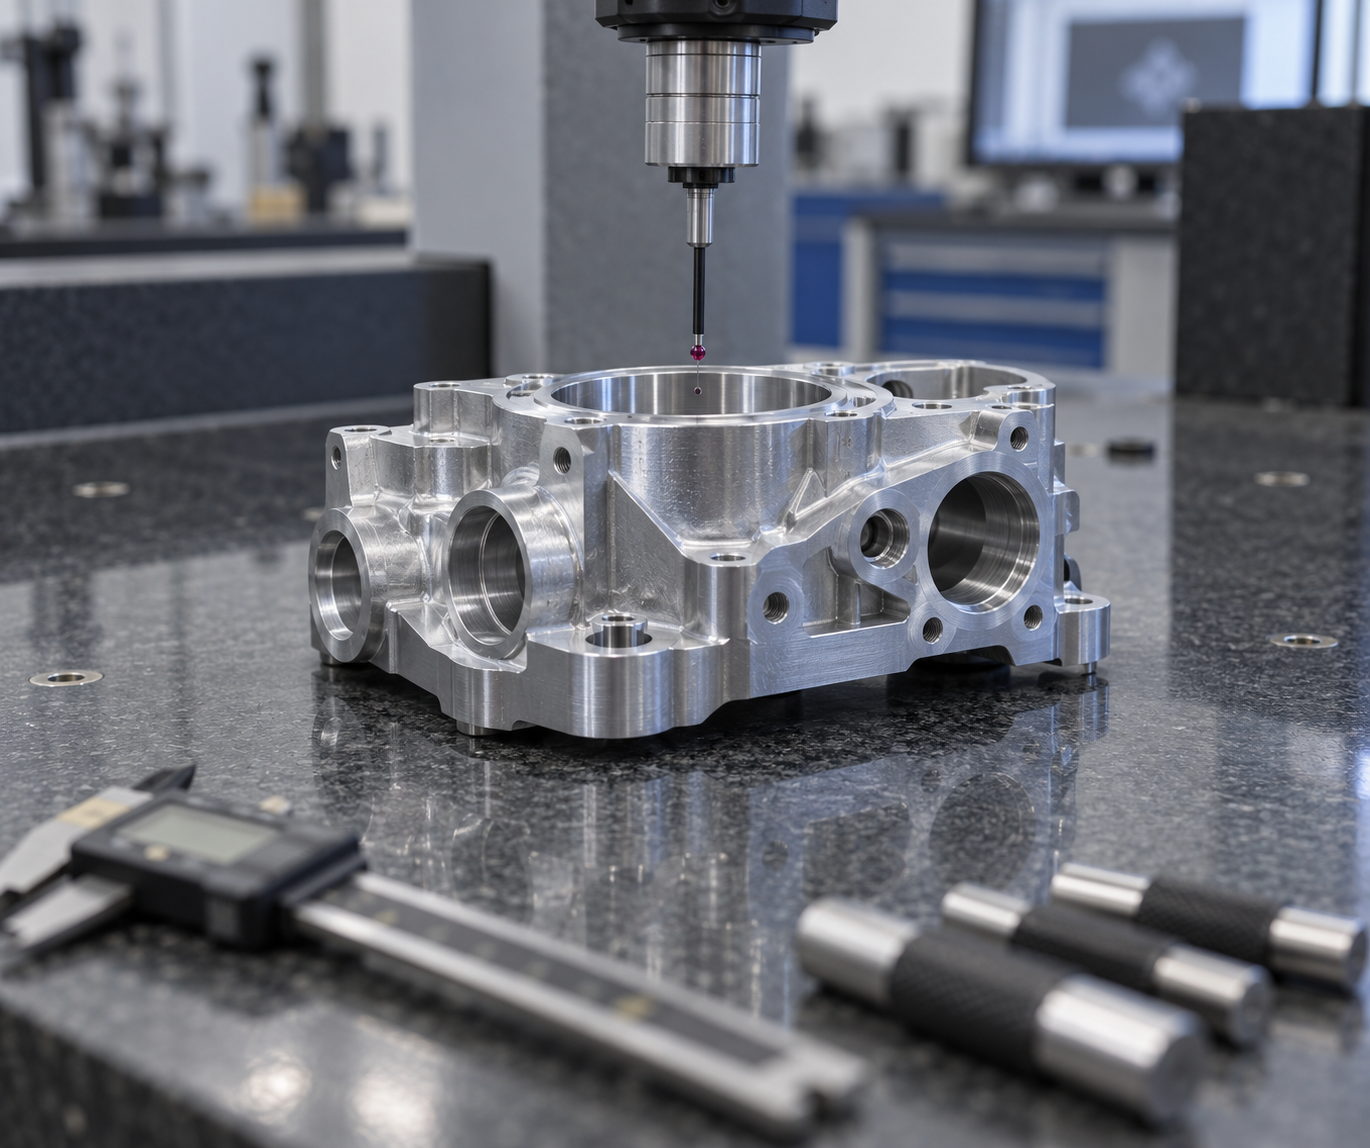
El instrumento de medición también tiene incertidumbre; su selección debe coincidir con la banda de tolerancia
Etapa de ensamblaje: si las piezas podrán montarse debe preverse ya en el mecanizado
La culpa que más fácilmente carga el ensamblaje es «todas las piezas cumplen dimensionalmente, pero no se montan». Este tipo de problema es muy típico en la cadena de mecanizado y ensamblaje: en el extremo de mecanizado, cada pieza pasa la inspección según plano; en la mesa de ensamblaje, los agujeros no coinciden, las caras no asientan, el eje no entra en su alojamiento. El problema no es que alguien haya hecho algo mal, sino que la interferencia de ensamblaje quedó sembrada ya en la etapa de plano, y el mecanizado solo la materializa.
Por eso el ensamblaje no debe considerarse un receptor pasivo del mecanizado. Es un eslabón cuya dificultad puede reducirse activamente en la etapa de diseño: mediante asignación de tolerancias, diseño estructural y selección de ajustes, convertir «que entre» en un evento de alta probabilidad, en lugar de depender de retoques del ajustador en sitio.
Juego, transición, interferencia: la elección del ajuste determina el método de ensamblaje
La relación de ajuste no es un concepto abstracto; determina directamente qué herramientas se usan en sitio y cuánto tiempo se emplea:
- Ajuste con juego: el agujero es mayor que el eje, se puede empujar con la mano o golpear suavemente con un martillo de goma. Es el más sencillo de ensamblar, pero exige coaxialidad y posición; cuanto mayor el juego, más fácil el balanceo, y la precisión de posicionamiento se garantiza con otras estructuras (pasadores, escalones, caras frontales).
- Ajuste de transición: puede haber un ligero juego o una ligera interferencia; al ensamblar suele requerirse golpear suavemente con una barra de cobre o prensar con una prensa. Exige a la vez precisión de posicionamiento y cierta firmeza; es una elección común en muchos alojamientos de rodamientos y pasadores de posicionamiento.
- Ajuste de interferencia: el eje es mayor que el agujero, se ensambla mediante prensado o método de diferencia térmica (calentar la pieza con agujero o enfriar la pieza del eje). La capacidad de transmitir par es alta, pero la fuerza de prensado, la velocidad de inserción y la rugosidad de la superficie de ajuste afectan si finalmente se agrieta o se raya.
El criterio común en el sector es: si se puede elegir un ajuste con holgura, no recurrir fácilmente a la interferencia, a menos que realmente se necesite transmitir fuerza o posicionar mediante el ajuste. El riesgo de ensamblaje del ajuste de interferencia suele ser mayor de lo que el diseñador estima: si la fuerza de prensado no se calcula con precisión, las piezas de pared delgada se deforman primero.
Ajuste por rectificación y ajuste por selección: dos lógicas de «remedio» en el sitio de ensamblaje
Cuando la cadena de tolerancias no puede garantizar que el ensamblaje sea conforme en un solo intento, el lado del ensamblaje suele tener dos formas de proceder. Una es el ajuste por rectificación: dejar un margen en un punto, y ya en el sitio, esmerilar, raspar o limar hasta la dimensión adecuada; la precisión es alta pero depende de la habilidad manual, no apto para producción en serie. La otra es el ajuste por selección: clasificar las piezas por dimensiones reales, eje grande con agujero grande, eje pequeño con agujero pequeño, «fabricando» el ajuste mediante agrupación. La selección permite ampliar la tolerancia de pieza individual, a costa de aumentar el trabajo de medición, clasificación y gestión de inventario.
Ninguna de estas dos soluciones debería ser un remedio a posteriori, sino que debe definirse claramente durante el diseño del proceso: qué ajustes deben garantizarse mediante mecanizado, cuáles permiten dejar margen de rectificación, y en cuántos grupos se debe clasificar para elevar la tasa de conformidad.
Estructura ajustable: convertir «no entra» en «se puede reajustar»
Una práctica más económica que aumentar la tolerancia es, a veces, diseñar un elemento ajustable: agujeros ovalados, arandelas ajustables, microajuste por rosca, agujero oblongo con casquillo excéntrico. Su lógica es trasladar el requisito de precisión dimensional de «cada pieza debe ser exacta» a «se puede compensar durante el ensamblaje». El costo es una estructura algo más compleja y posiblemente algunas piezas más, pero la tolerancia al error de ensamblaje que se obtiene a cambio suele ser rentable cuando el volumen no es grande y la cadena de tolerancias es larga.
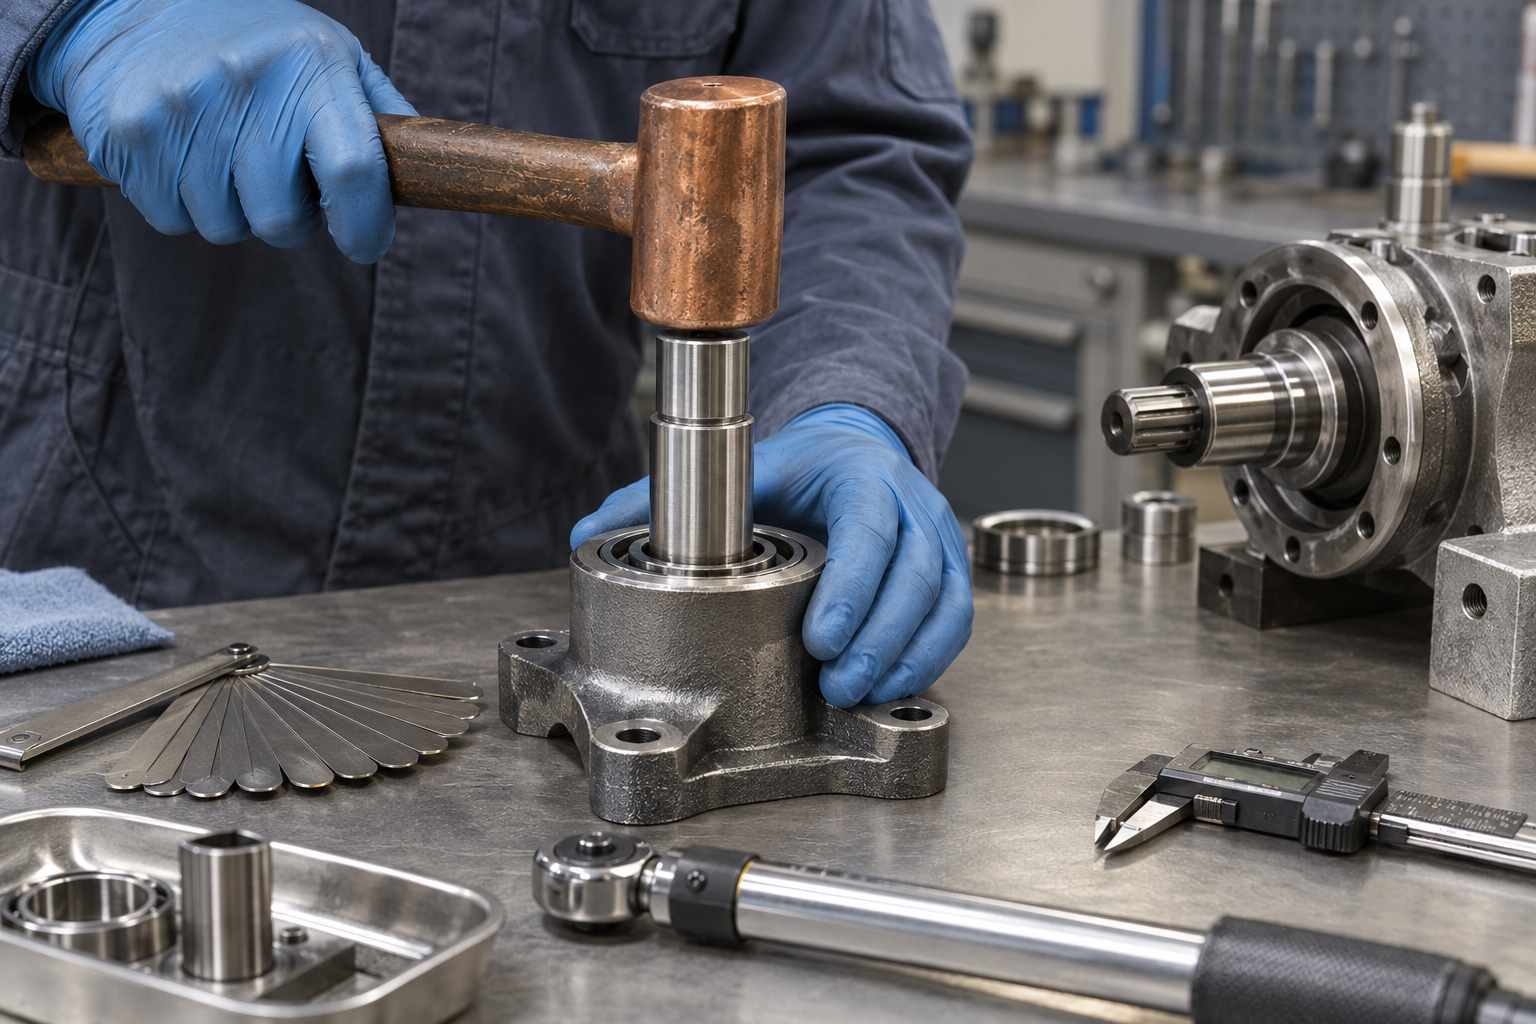
La investigación de interferencias de ensamblaje también tiene un orden: primero verificar si la referencia es uniforme, luego si la cadena de tolerancias acumula desviaciones fuera de tolerancia, y solo al final sospechar de las dimensiones de una pieza individual. Muchas veces, el problema está en la no coincidencia de referencias: la referencia de diseño, la referencia de proceso y la referencia de ensamblaje dicen cosas distintas; las piezas inspeccionadas por separado están bien, pero al juntarlas entran en conflicto.
Escribir los requisitos de ensamblaje por adelantado en los planos es el paso de menor costo: indicar la naturaleza del ajuste en los puntos de ajuste clave, dejar espacio para herramientas en la dirección de ensamblaje, y dejar un elemento ajustable al final de la cadena de tolerancias. Cuando el lado de mecanizado ve esta información, el amarre y la inspección se ajustan en consecuencia. Para llevar este conjunto de criterios de ajuste a piezas concretas, se puede usar primero cotización por diálogo con IA para revisar juntos los planos y los requisitos de ensamblaje.
Documentos de proceso de ensamblaje y ejecución en el sitio: par de apriete, secuencia, prevención de errores
Una vez mecanizadas las piezas, aprobada la inspección y enviadas al puesto de ensamblaje, muchos piensan que lo que queda es «trabajo de apretar tornillos». Pero la verdadera dificultad en el sitio de ensamblaje no está en la rapidez de manos, sino en tres cosas: cuánto par aplicar, en qué orden apretar, y cómo lograr que el operario no se equivoque sin tener que pensar. Si estas tres cosas solo quedan en la cabeza del maestro, al cambiar de persona o de lote de piezas, los problemas aparecen de inmediato. La función del documento de proceso de ensamblaje es convertir estos criterios de experiencia en restricciones ejecutables en el sitio.
Lo que realmente debe quedar claro en una hoja de proceso de ensamblaje
Una hoja de proceso de ensamblaje que se pueda llevar a la práctica no tiene como núcleo enumerar la lista de piezas, sino fijar bien varios puntos propensos a error: naturaleza del ajuste (holgura, transición o interferencia; si requiere calentamiento/prensado), parámetros de apriete (valor de par o método de ángulo, si se requiere apriete por pasos), secuencia de apriete (en diagonal, en estrella o desde el centro hacia fuera), requisitos de lubricación y pegado (tipo de adhesivo para roscas, ubicación de aplicación, tiempo de curado), limpieza y protección (si hay requisitos de control de partículas extrañas). Si faltan estos parámetros, la calidad del ensamblaje depende por completo de la sensibilidad individual, y entre lotes habrá necesariamente deriva.
Para uniones con múltiples pernos —por ejemplo bridas, tapas extremas, superficies de unión de carcasas— la secuencia de apriete suele determinar más el estado final que el valor de par. El apriete en diagonal por pasos (por ejemplo, primero al 30 % del par, luego al 70 %, y finalmente al valor objetivo) tiene como fin que la superficie de unión asiente de manera uniforme, evitando que un lado se comprima primero y el otro se levante. Si la secuencia es incorrecta, aunque cada perno alcance su par, la superficie de unión puede presentar holguras o concentración local de tensiones. Este tipo de problema no se ve en el momento del ensamblaje, sino que se revela tras un tiempo de operación por fugas de sellado o aflojamiento de pernos.
Los límites reales del control de par
El método de par para controlar la fuerza de pretensado está muy influido por el coeficiente de fricción. Con el mismo valor de par, según el estado de lubricación de la rosca, la fuerza de pretensado real puede diferir en un veinte o treinta por ciento. La práctica común en el sector es: para uniones críticas, usar llave dinamométrica con calibración; para uniones importantes, usar par más método de ángulo o medir directamente la fuerza de pretensado (por ejemplo, estiramiento hidráulico). Para ensamblajes comunes, usar herramientas de par fijo con alarma y registro del proceso. Cabe advertir que: la precisión de la propia llave dinamométrica, si se calibra periódicamente, y la forma de aplicar fuerza del operador afectan el resultado. Que en el plano o en la hoja de proceso figure un valor de par no significa que en el sitio se pueda reproducir de forma estable; debe confirmarse según la capacidad real de las herramientas y el ciclo de calibración.
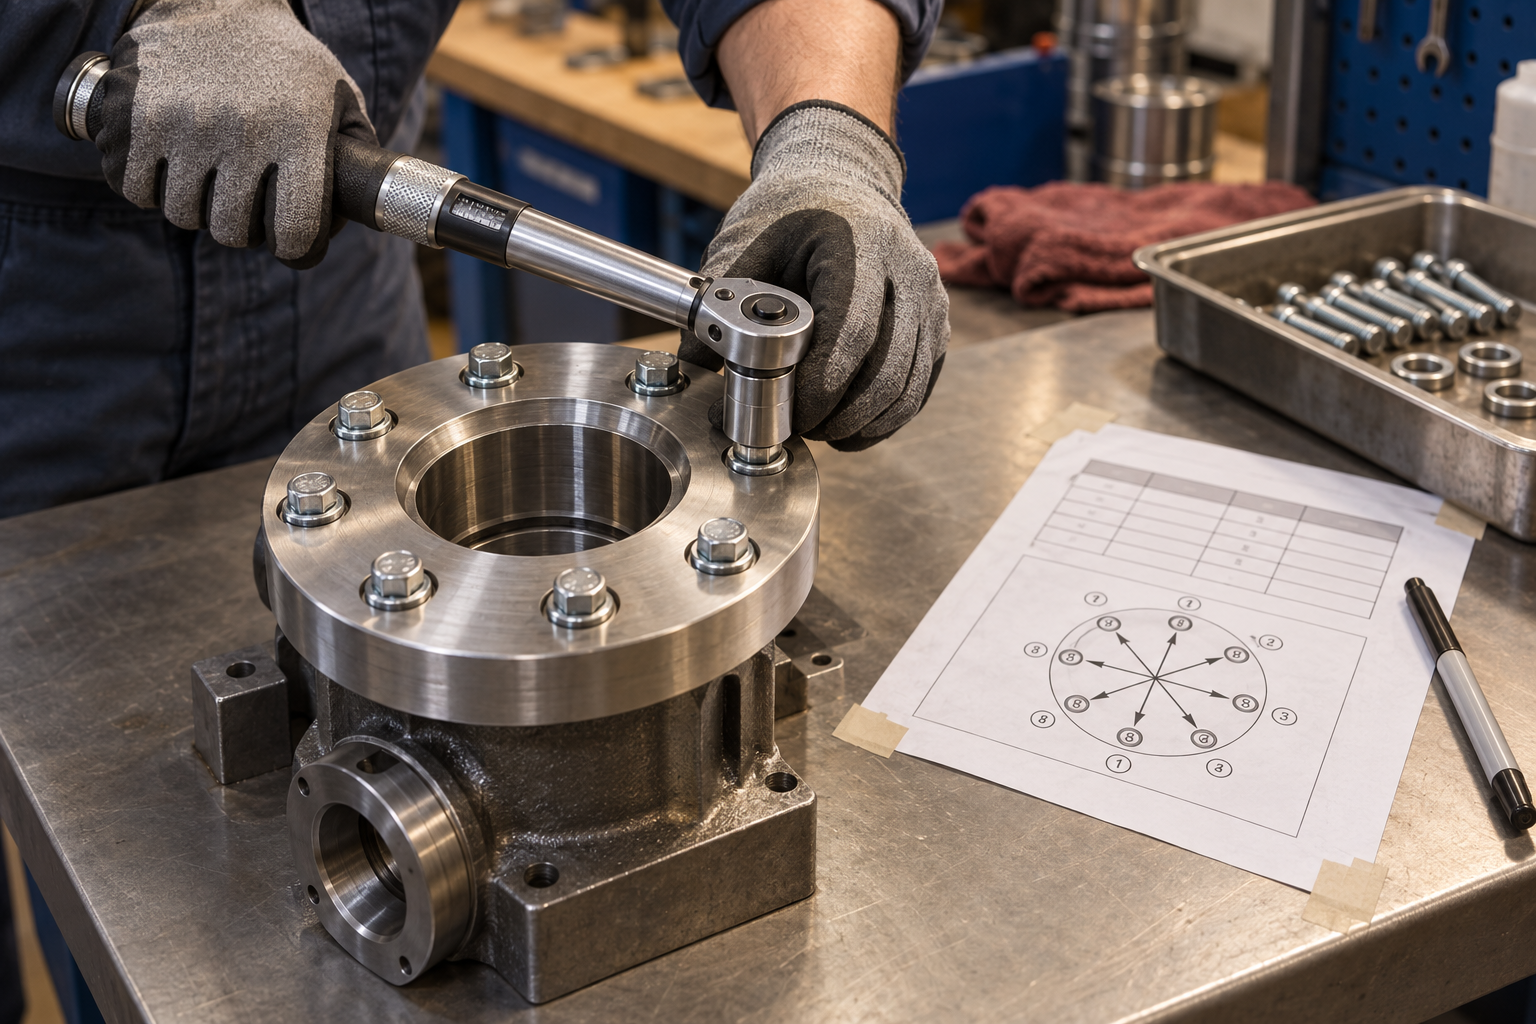
Diseño a prueba de errores: hacer que los errores no puedan encajar
Más fiable que la formación y la responsabilidad es el poka-yoke (a prueba de errores). Medios habituales: pasadores de posicionamiento dispuestos de forma asimétrica, para que la pieza no pueda montarse al revés; orificios de pernos desfasados, para evitar mezclar pernos largos y cortos; conectores con chavetero, para que no entren en la orientación incorrecta. El diseño a prueba de errores debe reflejarse en la geometría ya en la fase de mecanizado de las piezas; solo así la línea de montaje puede realmente trabajar sin preocupaciones. Si la propia pieza permite un montaje incorrecto y se confía en la autoverificación del operario para frenarlo, el riesgo solo se pospone hasta que se manifiesta en la siguiente operación.
Tras el montaje suele haber también pruebas funcionales o verificación de movimiento: si gira con suavidad, si el sellado mantiene la presión, si hay continuidad eléctrica. El puesto de prueba debe definir con claridad el criterio de aceptación y el método de registro; de lo contrario, "se probó" y "se probó como conforme" son dos cosas distintas. El retrabajo causado por un orden de montaje incorrecto a menudo no consiste solo en desmontar y volver a montar: una pieza montada por interferencia, al desmontarla, puede haber dañado ya la superficie de ajuste; apretar repetidamente una rosca altera las características de precarga; y algunas piezas solo pueden desecharse y rehacerse. Por eso el documento de proceso de montaje merece revisarse junto con la programación del mecanizado.
Modos de fallo habituales: del mecanizado al montaje, los problemas suelen aparecer cruzando etapas
Cota conforme pero no monta: la cuenta del reparto de tolerancias no se hizo bien
Deformación tras el montaje: la tensión del mecanizado se manifiesta al apretar
Roscas barridas y rotura por fatiga: ocultas y costosas
Preguntas frecuentes
Las siguientes preguntas son básicamente las que más se repiten tras leer lo anterior: cómo fijar tolerancias, cómo ahorrar en el amarre, cómo configurar la inspección y cómo detectar de antemano las interferencias de montaje. Las respuestas siguen la lógica de juicio anterior; los valores concretos deben confirmarse según el plano y el proceso real.
Las cotas del plano sin tolerancia indicada, ¿con qué criterio se mecanizan?
Se siguen las normas de tolerancias no indicadas, y el grado concreto lo especifica el cajetín del plano o el acuerdo técnico. La práctica habitual es controlar las cotas lineales según un grado de precisión medio, pero los valores de distintas normas (GB/T 1804, ISO 2768, etc.) no son iguales y no pueden darse por supuestos. Lo más prudente es: acotar por separado las cotas de ajuste que afectan al montaje y dejar el resto más abierto. Lo mencionado antes de que "la tolerancia no es mejor cuanto más estricta", se cumple especialmente en las cotas no indicadas: hacerlo todo con tolerancias estrictas dispara el coste, y el montaje no necesita tanta precisión.
La deformación de piezas de pared delgada tras el mecanizado, ¿es problema del amarre o de no haber aliviado suficientes tensiones?
Ambas cosas son posibles, y a menudo coexisten. El orden de juicio recomendado es: primero ver si la fuerza de amarre es excesiva y si los puntos de sujeción presionan zonas de baja rigidez; después ver si la pieza en bruto tiene tensiones residuales y si tras el desbaste se programó un alivio de tensiones o un envejecimiento natural. Al hablar antes de referencias y amarre se mencionó que el error puede generarse antes incluso de que la pieza sea cortada: el retorno elástico tras soltar el amarre es una manifestación típica. Si la dirección de deformación es la misma en todo el lote, apunta más al amarre o a la secuencia del proceso; si la dirección es aleatoria, apunta más a tensiones internas del material. Al investigar conviene conservar el registro de cotas de las piezas semiterminadas tras el desbaste, para poder distinguir en qué tramo se introdujo.
Durante el montaje se descubre que la pieza no entra, ¿se debe modificar la pieza o el método de montaje?
No se apresure a cambiar ninguno de los dos lados; primero confirme cuánta interferencia hay y si es un problema de una sola pieza o de un lote. Si es una pieza fuera de tolerancia, el ajuste o la selección suelen ser lo más rápido; si es un problema de lote, indica que hay un problema en la asignación de tolerancias o en la cadena de referencias, y cambiar el método de montaje solo lo ocultaría. En la sección anterior sobre la etapa de montaje se mencionó que el montaje no es un receptor pasivo del mecanizado: se puede reducir la dificultad en la etapa de diseño mediante la asignación de tolerancias, estructuras ajustables o selección por grupos. Cambiar la pieza implica repetir el mecanizado y la inspección; cambiar el método de montaje puede ser solo cambiar la forma de apretar o añadir una guía; la diferencia de coste es grande y vale la pena calcularla primero.
¿Basta con un calibre para la inspección en proceso, y cuándo es obligatorio usar una máquina de medición por coordenadas?
Depende de la tolerancia y del tipo de característica. El calibre y el micrómetro son adecuados para dimensiones convencionales y juicios rápidos en planta, pero el instrumento de medición tiene incertidumbre; la selección debe coincidir con la tolerancia: medir tolerancias ajustadas con un instrumento de resolución insuficiente hace que los valores no sean fiables. Las tolerancias geométricas como la posición, el perfil o la coaxialidad, así como las características complejas que requieren establecer un sistema de referencias, normalmente necesitan una máquina de medición por coordenadas o un verificador especial. En la sección anterior sobre inspección se mencionó que los medios de inspección también tienen incertidumbre, por lo que la división entre inspección de primera pieza y muestreo en proceso debe definirse de antemano, y no esperar a que surjan problemas en el montaje para volver a medir.
El par de apriete y el orden de apriete no están indicados en el plano, ¿qué se hace?
Que no estén en el plano no significa que se pueda apretar de cualquier manera. Las uniones con varios pernos suelen tener un orden de apriete recomendado (por ejemplo, en diagonal, carga por etapas) para que las piezas unidas reciban una fuerza uniforme y se evite el alabeo local. El valor del par normalmente lo da el diseño según el requisito de precarga; si realmente falta, se debe volver al diseño para confirmarlo, y no hacerlo a ojo en planta. En la sección anterior sobre los documentos de proceso de montaje se mencionó que un orden incorrecto puede provocar retrabajo o incluso el desecho de piezas, especialmente en chapas finas o piezas de plástico, donde un apriete excesivo puede aplastarlas. Se recomienda incluir este tipo de parámetros en la hoja de proceso de montaje, y no dejarlos solo en la experiencia del operario veterano.
Key takeaways
- La tolerancia es un interruptor de coste: poder alcanzarla no significa que se deba exigir; antes de acotar, hay que tener claro qué dimensiones realmente necesitan ser estrictas y cuáles solo se endurecen por costumbre
- El amarre en sí mismo es una fuente de error, sobre todo en piezas de pared delgada y esbeltas: la fuerza de corte y la fuerza de sujeción deforman primero la pieza y luego hacen que las dimensiones queden fuera de tolerancia
- La falta de uniformidad en las referencias hace que las tolerancias se acumulen capa sobre capa; las interferencias durante el ensamblaje suelen quedar sembradas ya en la etapa de mecanizado
- El ensamblaje no es el final del mecanizado: el ajuste, la selección y las estructuras regulables son recursos de margen que deben preverse desde la fase de diseño
- El plano solo se ocupa de las dimensiones y el ensamblaje solo de si se puede montar; entre ambos, el juicio de fabricabilidad necesita un lenguaje común



