Consulta rápida de conocimientos de mecanizado: una tabla para entender la precisión y el costo de los principales procesos
La esencia del mecanizado es la eliminación controlada de material. Convertir una pieza en bruto en la pieza del plano no se logra con la afirmación vaga de «quitar lo que sobra», sino haciendo que entre la herramienta y la pieza de trabajo ocurra un movimiento relativo determinado, cortando el material capa por capa. Aquí hay tres roles ineludibles: pieza de trabajo, herramienta y viruta. El movimiento relativo entre la herramienta y la pieza de trabajo es el requisito previo para que ocurra el corte; la viruta es solo un subproducto de este proceso, pero la forma, el color y la fragmentación de la viruta son precisamente la primera señal para juzgar en el taller si los parámetros son razonables.
El problema es que hay más de una forma de eliminar material. Torneado, fresado, taladrado, rectificado, electroerosión, láser y chorro de agua ocupan posiciones diferentes en dimensiones como «qué formas se pueden mecanizar», «qué precisión se puede alcanzar», «qué acabado superficial se puede lograr» y «en qué rango de costo se ubica». Ningún proceso es universal: por muy preciso que sea el torneado, no puede hacer una cavidad cuadrada; el láser corta rápido pero difícilmente puede cortar una verdadera superficie curva tridimensional; el rectificado tiene una precisión altísima pero generalmente solo se usa para el acabado final.
Por lo tanto, al hablar de conocimientos de mecanizado, es mejor establecer primero un mapa global en lugar de sumergirse directamente en los detalles de un proceso en particular. La siguiente tabla compara los procesos comunes bajo el mismo sistema de coordenadas. Es necesario aclarar de antemano: los valores de la tabla son rangos de referencia típicos de la industria, no valores garantizados por ningún fabricante; los resultados reales dependen del material, la herramienta, la rigidez de la máquina, el método de sujeción y las condiciones específicas de trabajo, y al plasmarse en el plano deben confirmarse punto por punto.
| Proceso | Materiales mecanizables | Tolerancia / precisión típica | Rugosidad superficial típica | Nivel de costo |
|---|---|---|---|---|
| Torneado (incluido torno CNC) | Acero, aluminio, cobre, acero inoxidable, plásticos de ingeniería | Común IT7~IT8; el torno CNC puede alcanzar IT6 | Ra0.8~1.6μm | Bajo—Medio |
| Fresado (incluido fresado CNC) | Acero, aluminio, cobre, titanio, plástico | Común IT7~IT8; el fresado de precisión puede alcanzar IT6~IT8 | Común Ra1.6~6.3μm; el fresado de precisión puede alcanzar Ra0.63~5μm | Medio |
| Perforación | Casi todos los materiales mecanizables | Generalmente solo hasta IT10 | Ra12.5~6.3μm | Bajo |
| Rectificado | Acero templado, metal duro, vidrio, granito | Planitud de aproximadamente 0.004~0.008mm; la redondez del rectificado cilíndrico de alta precisión puede alcanzar aproximadamente 0.1μm | Puede alcanzar Ra0.8μm o incluso menos | Medio—Alto |
| Electroerosión / corte por hilo | Materiales conductores, dureza casi ilimitada | Según el modelo y las condiciones de trabajo, habitualmente en el orden de ±0,005~±0,02 mm | Ra0,4~3,2 μm, a menudo con capa refundida | Media—alta |
| Corte por láser | Acero al carbono, acero inoxidable, acero aleado, cobre, aluminio, chapa galvanizada | Aprox. ±0,02 mm (según material y espesor) | Corte Ra<6,5 μm | Media |
| Corte por chorro de agua | Metal, piedra, vidrio, materiales compuestos | Generalmente ±0,1~±0,25 mm | Corte más basto, a menudo requiere mecanizado posterior | Media |
Al leer esta tabla, se descubren dos cosas. Primera, precisión y rugosidad no son lo mismo: la tolerancia del taladrado es muy amplia (generalmente IT10), pero su valor de Ra (12,5~6,3 μm) no es el peor; el rectificado tiene una precisión altísima y una rugosidad también muy baja, pero su costo sube igualmente. Segunda, el costo no aumenta linealmente con la precisión, sino que en ciertos puntos da un salto repentino de nivel —por ejemplo, pasar de «alcanzable con fresado» a «obligatorio el rectificado», de «alcanzable con herramientas normales» a «obligatorio usar electroerosión para limpiar esquinas». Al elegir un proceso, lo que realmente hay que determinar es en qué intervalo cae la necesidad y si se ha cruzado ese umbral de salto.
Además, la precisión de posicionamiento de la propia máquina es otro concepto. La precisión de posición de las máquinas CNC modernas suele estar entre ±0,005 mm y ±0,025 mm, pero esta cifra describe hasta dónde puede llegar la máquina, no equivale a que la pieza pueda alcanzar esa tolerancia. La dimensión final de la pieza también acumula el desgaste de la herramienta, la deformación térmica, la tensión de sujeción y el error de medición. Tomar la precisión de la máquina como precisión de la pieza al hacer una promesa es uno de los malentendidos más comunes en la selección y el presupuesto.
Sistema central de conocimientos del mecanizado: materiales, equipos y herramientas, parámetros y operación
Una tabla de consulta rápida puede decirte "aproximadamente qué se puede lograr", pero para juzgar de verdad si una pieza se puede mecanizar y si el costo se saldrá de control, hay que volver a tres capas: materiales y mecánica, equipos y herramientas, parámetros y operación. Estas tres capas no son una lista paralela, sino una relación de restricción nivel por nivel: el material determina si la herramienta puede resistir, la herramienta determina qué tan rápido se puede abrir en el equipo, y el equipo y la herramienta juntos enmarcan las opciones de parámetros y sujeción. Memorizar nombres de procesos de forma plana según "torneado, fresado, taladrado y rectificado" falla al cambiar de material; razonar según estas tres capas es lo que sostiene el criterio de juicio.
Materiales y mecánica: de dónde vienen las diferencias de maquinabilidad
La misma fresa de metal duro, al fresar aluminio 6061 y acero inoxidable 304, son dos experiencias distintas. El aluminio es blando y conduce bien el calor; la mayor parte del calor del corte se la llevan las virutas, por lo que se pueden usar altas revoluciones y avances grandes; pero su plasticidad también es alta, y cuando el ángulo de ataque no es afilado y la evacuación de virutas no es fluida, es fácil que se pegue la herramienta, que las virutas se suelden al filo y formen filo recrecido, arrancando una zona de rebabas en la superficie. El acero inoxidable 304 conduce mal el calor y tiene una marcada tendencia al endurecimiento por deformación; el calor de corte se concentra cerca del filo, la herramienta se desgasta rápido, y si la profundidad de corte es demasiado superficial, también es fácil que en la superficie ya mecanizada se "frote" una capa más dura endurecida, haciendo más difícil el siguiente corte. El acero 45 está en el medio; su dureza varía mucho antes y después del temple y revenido: en estado normalizado se corta bien, pero después de templar y revenir a 28~32HRC la vida de la herramienta disminuye notablemente. En cuanto a materiales de alta dureza como acero endurecido o metal duro, las herramientas convencionales básicamente no pueden cortarlos, y normalmente hay que pasar a procesos como rectificado o electroerosión.
Por eso el criterio de juicio en la capa de material es muy simple: primero la dureza, luego la conductividad térmica y la tendencia al endurecimiento por deformación. La dureza fija el límite superior del material de herramienta y la velocidad de corte; la conductividad térmica y la tendencia al endurecimiento fijan el método de refrigeración y la estrategia de avance. Cambiar la designación en el mismo plano a menudo obliga a reajustar los parámetros; esto no es capricho del operador, sino que el material está hablando.
Equipos y herramientas: cuántos ejes, qué herramienta, qué recubrimiento
La capa de equipo suele simplificarse a "tres ejes o cinco ejes", pero en realidad hay que preguntar cuántas caras y características se pueden alcanzar en una sola sujeción. Los tres ejes sirven para piezas con una base única y características concentradas en una o dos direcciones; los cuatro ejes resuelven el taladrado y el fresado plano en el lateral de cuerpos de revolución; el valor de los cinco ejes y del torno-fresadora compuesto está en reducir el número de sujeciones: cada sujeción adicional añade un error de conversión de referencia, y en piezas de pared delgada también hay que temer la deformación por apriete. El número de sujeciones a menudo determina mejor que la precisión nominal de la máquina si la tolerancia final se puede mantener.
La lógica de selección de herramientas es "material con material". El acero rápido tiene buena tenacidad y es barato, adecuado para baja velocidad y lotes pequeños, para brocas y machos; el metal duro es la fuerza principal del mecanizado, resistente al desgaste y capaz de soportar velocidades de línea más altas; la cerámica y el CBN se orientan a materiales de alta dureza y acabado a alta velocidad, pero son frágiles y temen los impactos, y exigen alta rigidez de la máquina. El recubrimiento resuelve la fricción y el calor: TiN es general, TiAlN resiste altas temperaturas y es adecuado para corte en seco o mecanizado a alta velocidad de acero inoxidable. En cuanto a los ángulos geométricos, el ángulo de ataque determina el grado de filo del borde de corte y la dirección de la fuerza de corte; un ángulo de ataque grande es ligero pero debilita el filo; el ángulo de incidencia determina la fricción entre el filo y la superficie ya mecanizada; un ángulo de incidencia demasiado pequeño raspa y calienta. Estos ángulos no se afilan al azar, sino que se ajustan según el material y la operación.
Parámetros y operación: cómo se condicionan mutuamente revoluciones, avance y profundidad de corte
Los tres elementos del corte —revoluciones, avance y profundidad de corte— no se pueden ajustar por separado. Con revoluciones altas y avance lento, el filo frota en el mismo lugar y es fácil quemar la herramienta y provocar endurecimiento por deformación; con avance grande y profundidad de corte también grande, la fuerza de corte supera la rigidez de la herramienta o del utillaje y se produce vibración, dejando ondulaciones regulares en la superficie. El objetivo del desbaste es eliminar material lo antes posible, con gran profundidad de corte y avance moderado, dejando 0,3~0,5 mm de sobremedida para el acabado; el objetivo del acabado es controlar la superficie y las dimensiones, con poca profundidad de corte y avance uniforme, evitando el intervalo de velocidades medias y bajas donde es fácil que se forme filo recrecido. Esta lógica está conectada con el material de la primera capa y la herramienta de la segunda: al cambiar de material o de herramienta, los tres elementos deben seguirlos.
La sujeción y la elección de referencias son la parte más subestimada de esta capa. La cara de referencia debe ser plana y suficientemente grande para que el posicionamiento sea estable; las piezas de pared delgada, si se aprietan demasiado, rebotan, y si se aflojan, vibran. Muchos problemas de "sale fuera de tolerancia al mecanizar" no tienen su causa raíz ni en la herramienta ni en los parámetros, sino en que el método de sujeción deja que la pieza se mueva bajo la fuerza de corte.
Características y escenarios de aplicación de los procesos de mecanizado comunes: torneado, fresado, taladrado y rectificado desglosados uno por uno
Torneado: el terreno natural de las piezas de revolución
Fresado: superficies planas, ranuras, cavidades y contornos complejos
Taladrado: el punto de partida del mecanizado de agujeros, no el final
Rectificado: el medio de acabado para alta precisión y materiales duros

Procesos de mecanizado especial y corte: los límites de la electroerosión, el láser, el chorro de agua y el corte por hilo
El torneado, fresado, taladrado y rectificado tratados en la sección anterior dependen del filo de la herramienta para "morder" el material, y la herramienta debe ser más dura que la pieza. Pero en la realidad hay un tipo de piezas tan duras que la herramienta no puede morderlas, o con formas tan complicadas que la herramienta no puede entrar: moldes de acero templado, limpieza de esquinas en ranuras estrechas, ángulos agudos en cavidades profundas. En ese momento lo que entra en escena no es una herramienta más fuerte, sino el mecanizado especial, que cambia el principio de eliminación de material. La clave para entenderlos es comprender con qué energía eliminan material cada uno y qué "secuelas" deja esa energía.
Electroerosión y corte por hilo: no limitados por la dureza, pero dejan una capa refundida
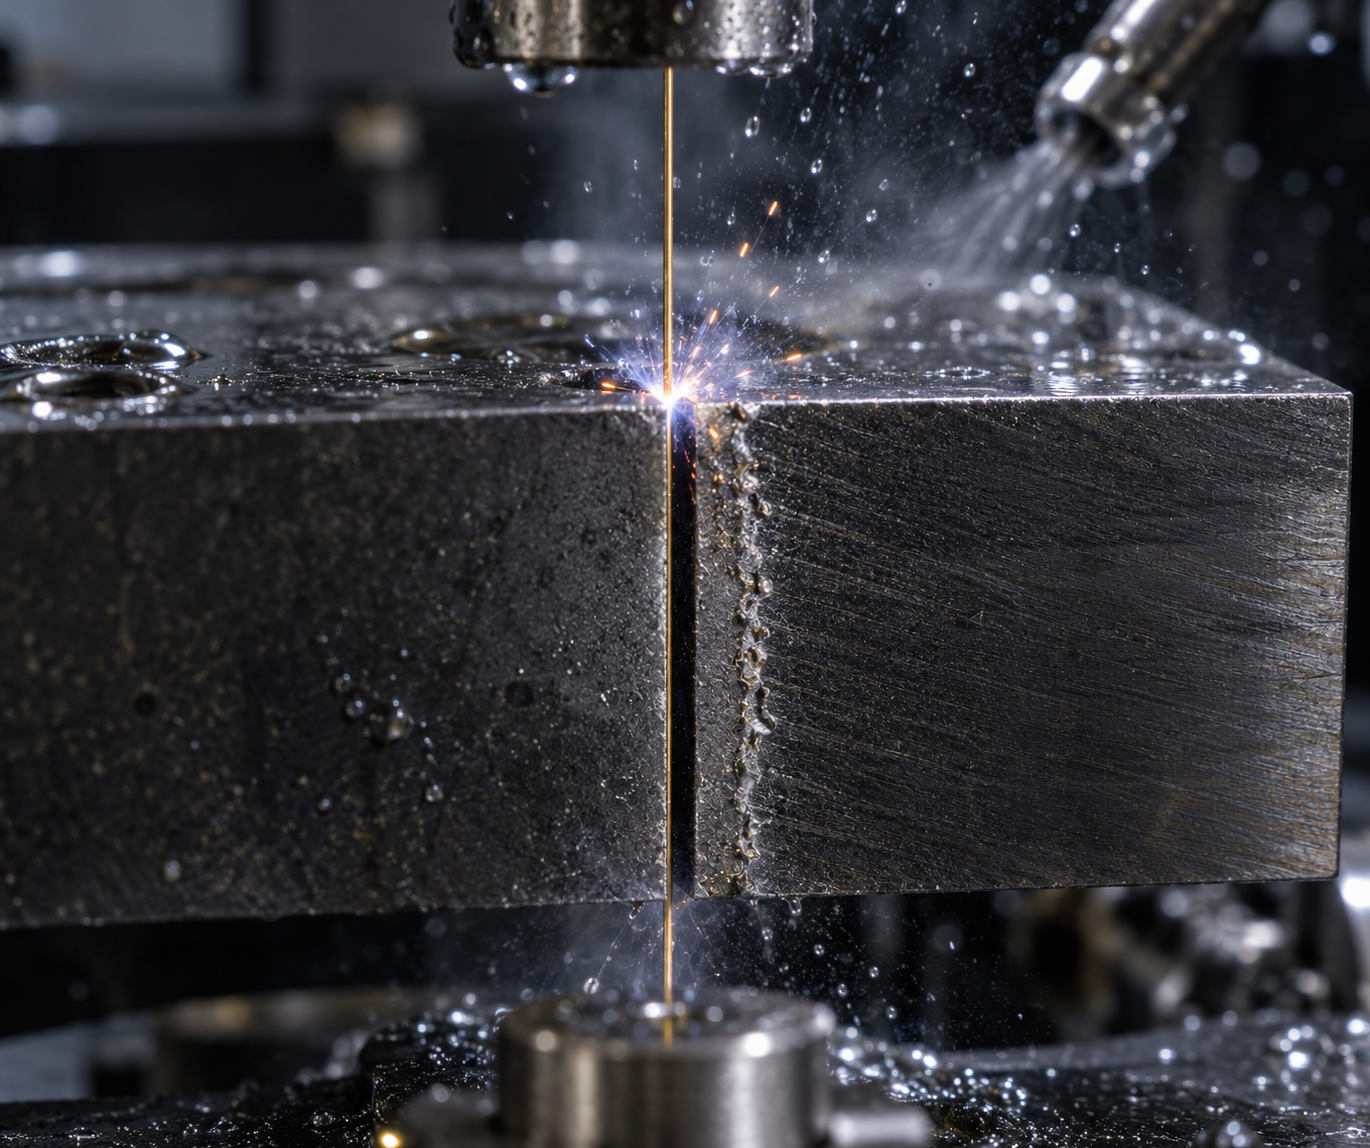
El mecanizado por electroerosión (EDM) y el corte por hilo (WEDM) usan el mismo principio: provocar una descarga pulsante controlada entre el electrodo y la pieza, y eliminar material poco a poco mediante alta temperatura instantánea. El electrodo no toca la pieza, por lo que casi no está limitado por la dureza del material: se puede mecanizar acero templado y metal duro, algo que el mecanizado con herramienta no puede hacer. El corte por hilo usa un alambre metálico fino como electrodo, y es especialmente adecuado para cortar ranuras estrechas, limpiar esquinas, agujeros pasantes de forma irregular, así como esos ángulos interiores rectos en moldes (donde el radio de la herramienta no puede entrar).
El precio tiene dos partes. Primero, la eliminación por descarga es un proceso térmico, y la superficie mecanizada forma una capa refundida (recongelada), con propiedades distintas a las de la matriz, que en piezas de precisión o piezas sometidas a fatiga a menudo hay que eliminar. Segundo, el material se "quema" poco a poco, por lo que la eficiencia es claramente inferior a la del fresado, y normalmente solo se usa en zonas inalcanzables para la herramienta o con dureza fuera de norma, no para desbaste de grandes áreas. Si después hay que rectificar o pulir, hay que incluir ese sobreespesor en el cálculo.
Corte por láser: un arma para chapa fina; en chapa gruesa hay que mirar la sección
El corte por láser usa un haz de alta densidad de energía para fundir o vaporizar el material, con corte estrecho y alta velocidad. La capacidad común en la industria es aproximadamente: precisión de corte de unos ±0.02mm, rugosidad del corte Ra<6.5μm, y puede cortar acero al carbono, acero inoxidable, acero aleado, cobre, aluminio, chapa galvanizada, etc. Estos son valores de referencia típicos; en la práctica dependen del material, el espesor de chapa, el equipo y los parámetros del proceso.
Sus límites también son claros: cuanto más gruesa es la chapa, más difícil es garantizar la calidad de la sección. En el corte de chapa gruesa es fácil que aparezcan conicidad (más ancha arriba y más estrecha abajo) y rebabas adheridas en la parte inferior, por lo que a menudo hay que eliminar rebabas en una segunda operación o cambiar a otro proceso. Por eso el corte por láser es más adecuado para el despiece de chapa fina, la apertura de agujeros y el contorno exterior: "recortar" una gran cantidad de piezas pequeñas de una chapa completa, como operación previa al plegado, soldadura o mecanizado posteriores.
Corte por agua: la disyuntiva entre corte en frío y zona afectada térmicamente
El corte por agua (chorro de agua abrasivo) erosiona el material con agua a alta presión mezclada con abrasivo. Su ventaja más destacada es el corte en frío: no hay aporte de calor y, por lo tanto, no hay zona afectada térmicamente; el material no se recuece ni se deforma. Esto lo hace especialmente adecuado para materiales termosensibles (ciertos plásticos, materiales compuestos) y para placas gruesas que no pueden someterse a calor. Además, apenas le importa la dureza del material.
Hay dos aspectos que sopesar: el corte presenta conicidad (el chorro se dispersa de arriba hacia abajo), lo que no es favorable para agujeros de ajuste estrecho; y el consumo de abrasivo y el costo operativo son relativamente altos, además de ser más lento que el láser. Por eso el corte por agua suele aparecer en escenarios de «miedo al calor + necesidad de cortar grueso», y no se emplea para todo tipo de desbaste.
Si se conecta esta sección con las anteriores: los procesos con herramientas convencionales se encargan de la gran mayoría de piezas de forma regular y material mecanizable; los procesos especiales cubren específicamente aquellos huecos donde la herramienta no alcanza, el material no se deja morder o no puede recibir calor. Al seleccionar, primero pregunte «¿se puede hacer esta característica con herramienta?»; lo que se pueda hacer, priorice la herramienta, porque es más rápido, más barato y de superficie más controlable; lo que no se pueda, compare con los tres límites anteriores para elegir el proceso especial. En la siguiente sección se integran todos estos criterios en un marco completo de selección de procesos.
Cómo elegir el proceso de mecanizado más adecuado según los requisitos del producto
Características del material: dureza, tenacidad y conductividad térmica como primer filtro
Precisión dimensional y acabado superficial: la banda de tolerancia determina si hay que cambiar de operación
Producción y costo: prototipo, lote pequeño y producción en masa son tres caminos distintos
Complejidad geométrica y accesibilidad de características: si la herramienta alcanza o no
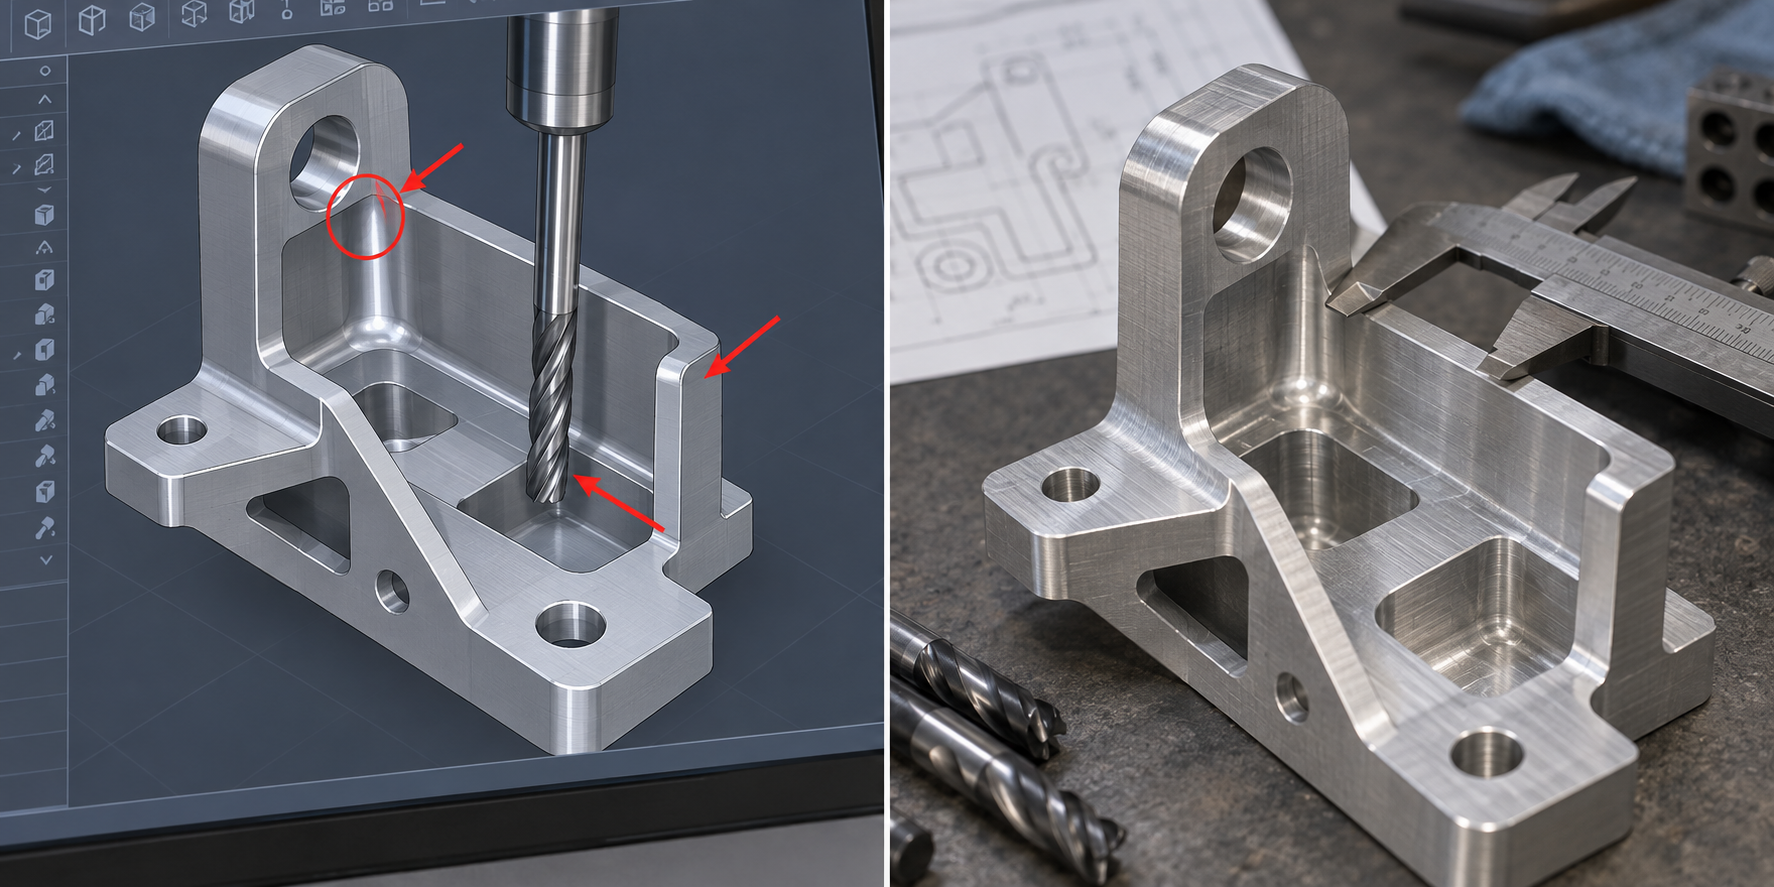
Del diseño a la validación: flujo completo de mecanizado de un soporte de montaje de aluminio
Las secciones anteriores desglosaron el conocimiento del mecanizado en procesos, parámetros y selección. Pero las piezas reales no se fabrican por capítulos: comienzan con un boceto, y cada decisión intermedia cava un pozo o allana el camino para las operaciones posteriores. Esta sección usa una pieza concreta para enlazar toda la cadena: soporte de montaje de aluminio de 120×80×10 mm, 6061-T6, tolerancia de los agujeros clave ±0,05 mm, superficie de ajuste Ra1,6 μm. Se elige porque es una pieza lo bastante común —placa plana, cuatro agujeros de montaje, dos agujeros de posicionamiento, un nervio de refuerzo, una cavidad interior— tan común que casi cualquiera que mecanice la encontrará, y los errores en los que tropieza también son lo bastante típicos.
Fase de diseño: primero se fijan la superficie de referencia y el radio de las esquinas interiores
En la fase de diseño no hace falta tocar la máquina, pero se decide la dificultad de todas las operaciones posteriores. Lo primero es definir la referencia: este soporte usa como referencia principal la cara inferior de 120×80, y los agujeros de posicionamiento se hacen como dos agujeros redondos φ6H7, con una distancia entre centros de 90±0,05 mm. ¿Por qué dos agujeros redondos y no uno redondo y una ranura? Porque un agujero redondo con un pasador cilíndrico restringe simultáneamente la traslación en dos direcciones, la referencia es más clara; y en la medición posterior por coordenadas también es más fácil de alinear.
Lo segundo es el radio de las esquinas interiores. Las cuatro esquinas de la cavidad del soporte se dibujaron inicialmente como ángulos rectos; en el plano se ven limpios, pero en fresado eso implica que hay que limpiar la esquina con electroerosión, y el coste sube directamente un escalón. Tras cambiarlo a R3, una fresa vertical φ6 puede recorrer todo el contorno interior sin cambiar de proceso. R3 no se pone al azar: debe ser mayor que el radio de la herramienta (radio de 3 mm para una fresa φ6) y a la vez menor que el espesor de pared (10 mm) para dejar suficiente rigidez. Este criterio se desarrollará más adelante en la sección de DFM.
Fase de programación: elegir herramienta, ordenar trayectorias, separar desbaste y acabado
La programación es el paso que conecta la geometría y los parámetros. Las trayectorias de esta pieza se dividen a grandes rasgos en tres herramientas: fresa vertical φ12 para el contorno y el desbaste de la cara superior, fresa vertical φ6 para limpiar la cavidad y los flancos del nervio de refuerzo, y broca φ6 o φ5,5 con escariador para los agujeros de posicionamiento. El objetivo del desbaste es eliminar material con eficiencia; el del acabado es la dimensión y la superficie.
Los parámetros de desbaste pueden tomar como referencia un orden de magnitud así: velocidad del husillo de unos 12000 rpm, avance de unos 2500 mm/min, profundidad de corte axial de unos 3 mm (para aluminio, fresa vertical de metal duro y con rigidez de máquina suficiente; los valores reales varían con la marca de la herramienta, la longitud de voladizo y el método de refrigeración, y deben verificarse con un corte de prueba o simulación de trayectoria). En el acabado se baja la profundidad de corte a 0,3~0,5 mm, se aumenta algo el avance y se mantiene la velocidad, con el fin de estabilizar la fuerza de corte y evitar el rechazo de la herramienta. La lógica central de separar desbaste y acabado es: el desbaste permite grandes fuerzas de corte, pero no permite dejar el margen de forma arbitraria; el éxito del acabado depende de cuánto margen dejó el desbaste y de si quedó uniforme.
Fase de mecanizado: amarre, margen, deformación térmica y rechazo de herramienta
El plan de amarre determina si la pieza puede mecanizarse dentro de las tolerancias del plano. Este soporte se sujeta con un tornillo de banco por los bordes laterales de 10 mm de espesor, dejando al descubierto la cara superior y la cavidad; la cara inferior se mecaniza al final volteando la pieza (amarre por el otro lado). Al voltear se toma como referencia los dos agujeros de posicionamiento ya mecanizados, en lugar de buscar de nuevo el borde: esta es la clave para garantizar la distancia entre centros de ±0,05 mm. Si en los dos amarres se alinea por las mordazas, el error acumulado se come fácilmente la mitad de la tolerancia.
Una placa de aluminio de 10 mm de espesor no es delgada en el acabado, pero junto al nervio de refuerzo solo hay una pared vertical de unos 6 mm, y al fresar se produce una ligera vibración de la herramienta. La práctica habitual es reducir el ancho de corte radial y aumentar la velocidad al acabar los flancos, para que la fuerza de corte vaya en la dirección de mayor rigidez. La deformación térmica a esta escala tiene poca influencia, pero si se mecanizan muchas piezas seguidas, se acumula viruta de aluminio y sube la temperatura del refrigerante, las dimensiones derivan poco a poco; por eso tiene sentido inspeccionar la primera pieza y luego tomar otra muestra a mitad del lote.
Fase de verificación: del calibre a la medición por coordenadas, se miran cosas distintas
La verificación no es un trámite final, sino sacar a la luz las suposiciones de cada paso anterior para cuadrarlas. Las dimensiones básicas (largo y ancho exterior, espesor, posición de agujeros) se cubren con calibre y micrómetro; el diámetro y la redondez de los agujeros de posicionamiento requieren micrómetro de interiores o calibres de tapón; la distancia entre centros de ±0,05 mm y la planitud de la superficie de ajuste dependen de una máquina de medición por coordenadas, o de una comparación dimensional completa con escaneo 3D; el valor del escaneo 3D aquí es que permite obtener de una vez el mapa de desviaciones de toda la superficie, y descubrir antes que la medición punto por punto las desviaciones de tendencia (por ejemplo, alabeo en un lado o desviación global de la posición de los agujeros).
La rugosidad superficial Ra1,6 μm se comprueba por muestreo en la superficie de ajuste con un rugosímetro portátil. Conviene advertir una cosa: Ra y la tolerancia dimensional son dos conjuntos de indicadores; una pieza con todas las dimensiones correctas pero con marcas de herramienta en la superficie, o una superficie brillante pero con distancia entre centros fuera de tolerancia, son puntos habituales de discrepancia en la aceptación, y deben indicarse por separado en el plano.
Lo que más se subestima en todo el proceso es la interdependencia entre fases: el R3 definido en el diseño determina que en programación se pueda elegir una fresa φ6; la rigidez de la fresa φ6 determina el límite de profundidad de corte en el acabado; la profundidad de corte influye en la rugosidad superficial; y la rugosidad determina en última instancia si en la verificación hay que usar un rugosímetro. A la inversa, si la verificación detecta que la distancia entre centros está fuera de tolerancia, hacia arriba puede deberse a que la referencia del amarre por volteo no se unificó, y no a que la precisión de la máquina sea insuficiente; este tipo de juicio es precisamente la parte más práctica del conocimiento del mecanizado.
Diseño para fabricación: controlar el coste antes del primer corte
El soporte de montaje de aluminio anterior, si se plantea de otra forma: ¿cuándo se decidió su coste? No en el momento en que arranca el husillo, sino cuando el diseñador dibujó en CAD la primera esquina interior recta. El diseño para fabricación (DFM) trata de eso: introducir el conocimiento de producción en la fase de diseño por adelantado y encontrar la causa raíz del coste antes del primer corte. Cuando el plano está congelado, el programa escrito y la materia prima cortada, muchos problemas estructurales ya son difíciles de corregir: o se paga más, o se rebaja la función, o se acepta el retrabajo. Por eso la parte más ahorradora del conocimiento del mecanizado es precisamente esos pocos minutos antes de subir a la máquina.
El radio de las esquinas interiores y el radio de la herramienta deben coincidir
La fresa vertical es redonda y no puede fresar una esquina interior realmente recta. Si las cuatro esquinas interiores de una cavidad se acotan como R0, hay que pasar a electroerosión o a un proceso específico de limpieza de esquinas, y el proceso y las horas suben juntos. La práctica habitual del sector es acotar el radio de la esquina interior algo mayor que el radio de la herramienta empleada; por ejemplo, si se piensa usar una fresa φ6, acotar la esquina interior como R3,2 o más, para que la herramienta recorra el contorno con suavidad. ¿Qué pasa si no se cambia? O se añade una operación al proceso, o el diseñador se ve obligado a aceptar el pequeño arco que deja la herramienta en la esquina, y solo al montar descubre que la pieza contraria no entra.
Espesor de pared, cavidades profundas y accesibilidad de la herramienta
- El espesor de pared debe ser lo más uniforme posible. Las paredes delgadas vibran bajo la fuerza de corte y también se deforman con facilidad por la liberación de tensiones residuales, y tras el acabado las dimensiones se escapan. ¿Qué pasa si no se cambia? Que la dimensión es conforme en la máquina, pero al enfriarse fuera de ella vuelve a quedar fuera de tolerancia.
- En cavidades profundas, mirar la relación longitud-diámetro. Cuanto más larga es la herramienta, peor es su rigidez; el fondo y las paredes laterales de una cavidad profunda tienden a rechazar la herramienta y a empeorar la rugosidad superficial. En el sector se suele recomendar controlar la relación entre profundidad y diámetro de herramienta dentro de un intervalo razonable; si se supera, hay que mecanizar por capas o cambiar a una herramienta más gruesa. ¿Qué pasa si no se cambia? O se cambia de herramienta con frecuencia, o no se alcanza la rugosidad superficial exigida por el plano.
- Los agujeros roscados deben dejar suficiente profundidad de pretaladrado. Si el agujero piloto es demasiado poco profundo, el macho de roscar llega al fondo, se atasca e incluso se rompe. ¿Qué pasa si no se cambia? Se arruina el roscado y la pieza puede arruinarse con él.
Reducir el número de amarres y unificar la referencia
Cada vez que se vuelve a sujetar la pieza se introduce un error de posicionamiento. Si se organizan varias caras y varios agujeros para terminarlos en una sola sujeción, o si desde el diseño se hace que compartan la misma superficie de referencia, es más fácil mantener la precisión y se ahorra tiempo de mecanizado. Por el contrario, si una pieza debe sujetarse una vez en cada una de tres máquinas, el error acumulado y el tiempo de manipulación aumentan juntos. Qué pasa si no se cambia: la relación posicional entre agujeros queda fuera de tolerancia y en el montaje se recurre a ajustes forzados.
No sobrecargar las tolerancias
Escribir a la ligera ±0,02 mm en el plano parece riguroso, pero en la práctica puede convertir una pieza de fresado común en una pieza de rectificado. En el conocimiento de mecanizado hay una experiencia sencilla: cada vez que se estrecha un grado la banda de tolerancia, a menudo implica cambiar de operación, cambiar de instrumento de medición y aumentar el costo. Lo que realmente necesita ser estricto —superficies de ajuste, agujeros de posicionamiento, superficies de sellado— se marca ajustado; el resto se deja según la función. Qué pasa si no se cambia: el presupuesto queda inflado, o el proveedor directamente dice que no puede hacerlo.
La lógica común de estos puntos de control es: un trazo en la etapa de diseño determina el rumbo de las decenas de operaciones posteriores. El DFM no impone restricciones al diseñador, sino que le permite tomar decisiones cuando el costo aún es bajo. Si se quiere repasar punto por punto estos aspectos en una pieza concreta, se puede consultar el alcance típico de procesos en la página de capacidades de mecanizado CNC y luego comunicar según el plano.
Preguntas frecuentes sobre conocimiento de mecanizado
Las siguientes preguntas son las más consultadas después de leer lo anterior; todas las respuestas llevan condiciones limitantes: para una pieza concreta todavía hay que ver el plano, el material y el estado de la máquina.
Mecanizado y impresión 3D, ¿cuál elegir para la misma pieza?
Primero hay que ver dos cosas: si el material se puede imprimir y si la precisión es suficiente. La impresión 3D (FDM/SLA/SLS/MJF/DMLS) es adecuada para cavidades internas complejas, estructuras ligeras, prototipos rápidos y series pequeñas de prueba, pero la anisotropía, las líneas de capa y la rugosidad superficial son características inherentes; el mecanizado es sustractivo, la densidad del material y la estabilidad dimensional suelen ser mejores, y la banda de tolerancia se estrecha más fácilmente. Criterio de decisión: si la pieza es un componente estructural, tiene superficies de ajuste, tiene roscas o necesita una superficie inferior a Ra1,6 μm, generalmente se prioriza el mecanizado; si la estructura es tan compleja que la herramienta no puede entrar, o solo se necesitan unas decenas de piezas para validar la forma, la impresión 3D es más rentable. También se pueden combinar: imprimir el bruto y luego mecanizar de precisión las caras clave.
En el plano se marca ±0,05 mm, ¿cuanto más estricta mejor es la tolerancia?
No. Estrechar la banda de tolerancia implica cambiar de operación, aumentar el número de sujeciones o recurrir al rectificado, y tanto el costo como los requisitos de instrumentos de medición dan un salto. ±0,05 mm es alcanzable para superficies de ajuste convencionales en fresado CNC, pero depende de si la referencia es uniforme, de si la rigidez de la pieza es suficiente y de si hay paredes delgadas. Lo que realmente se debe hacer es distribuir la tolerancia según la función: ajustar las superficies de ajuste y aflojar las superficies no funcionales. Si en todo el plano se marca uniformemente ±0,05 mm, el taller a menudo solo puede organizar el proceso según el grado más estricto, y el costo adicional no aporta ninguna mejora funcional. Se recomienda indicar en el plano qué dimensiones son críticas y tratar el resto según tolerancias generales.
¿Por qué el taladrado no puede usarse directamente como acabado?
La precisión del taladrado generalmente solo llega a IT10, con una rugosidad superficial de aproximadamente Ra12,5~6,3 μm, y además la broca tiene rigidez limitada y se desvía con facilidad, por lo que la rectitud y la posición del agujero no son estables. Por eso el taladrado suele usarse como desbaste o preprocesado del agujero, seguido de escariado, mandrinado o alesado para semiterminado y acabado, y así obtener agujeros IT7~IT8 o incluso más ajustados. Si el requisito de ajuste del agujero en el plano es alto, escribir directamente «taladrado» en el plano no es suficiente; hay que indicar las operaciones posteriores y la dimensión final.
¿La rugosidad superficial Ra y la tolerancia dimensional son lo mismo?
No. La tolerancia controla en qué intervalo cae la dimensión; Ra controla la desviación media aritmética de la microirregularidad superficial, y ambas están determinadas por factores distintos. Una pieza con tolerancia dimensional muy holgada puede tener una superficie muy rugosa; a la inversa, una superficie rectificada puede alcanzar Ra 0,8 μm o incluso menos, pero la tolerancia dimensional aún debe controlarse por separado. En el mecanizado real se condicionan mutuamente: el fresado de precisión puede mejorar a la vez la dimensión y la superficie, pero el rectificado es el medio convencional para bajar Ra por debajo de 0,4 μm. En el plano hay que marcar ambas, no solo una.
En series pequeñas de unas decenas de piezas, ¿cómo se define la ruta de proceso?
La contradicción central de las series pequeñas es «si se amortiza o no el costo del molde». La inyección requiere abrir molde, y repartido entre unas decenas de piezas el costo unitario es muy alto, salvo que haya expectativa de producción en serie posterior; la réplica de prototipos (colada al vacío) es adecuada para decenas de piezas y validación de aspecto y montaje; el mecanizado CNC no necesita molde y modificar el diseño solo requiere cambiar el programa, por lo que es adecuado para piezas estructurales y funcionales; la chapa metálica es adecuada para carcasas y soportes de tipo placa. El orden de decisión suele ser: primero ver si el material y la estructura pueden hacerse por arranque de material, y luego ver si el volumen es lo bastante grande como para justificar abrir molde. Para elegir la ruta concreta, se recomienda entregar juntos el plano y la cantidad al fabricante para una evaluación de proceso, y no mirar solo el precio unitario.
Key takeaways
- La esencia del mecanizado es la eliminación controlada de material; los tres elementos son siempre la pieza de trabajo, la herramienta y la viruta; el movimiento relativo entre la herramienta y la pieza de trabajo es el requisito previo para el corte.
- El torneado, fresado, taladrado, rectificado, electroerosión, láser y chorro de agua tienen cada uno sus límites de precisión y costo; no existe un «proceso universal»: el taladrado generalmente solo llega a IT10, y el rectificado se utiliza para alta precisión y materiales duros.
- La selección debe considerar simultáneamente la viabilidad técnica y la economicidad: características del material, precisión dimensional y acabado superficial, volumen de producción y costo, complejidad geométrica y accesibilidad de la herramienta.
- La precisión no es mejor cuanto mayor. Reducir la banda de tolerancia en un grado a menudo implica cambiar de operación, cambiar de sujeción o añadir instrumentos de medición, y el costo aumenta en consecuencia.
- La etapa de diseño (DFM) determina la mayor parte de la fabricabilidad y el costo; el radio de las esquinas interiores, la uniformidad del espesor de pared, la profundidad de pretaladrado de los agujeros roscados y la accesibilidad de la herramienta son puntos de verificación comunes.



