¿Cuáles son los métodos comunes de mecanizado de piezas mecánicas: fundición, forja, mecanizado, soldadura, tratamiento térmico?
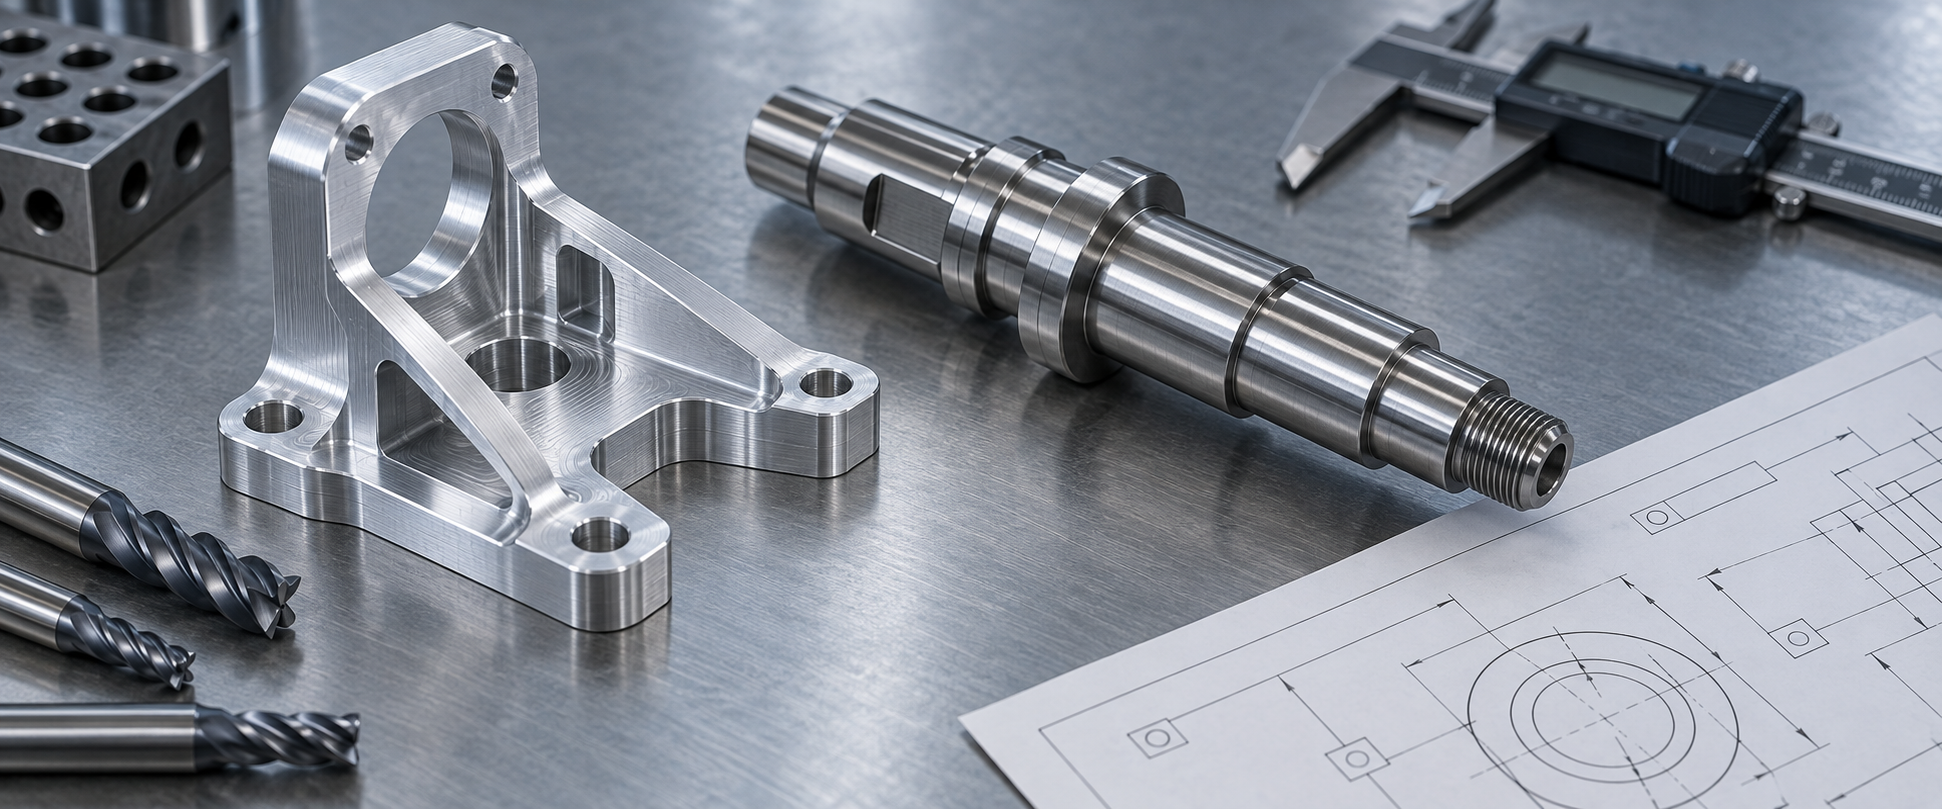
El mecanizado de piezas mecánicas es un conjunto de procesos controlados que convierten la materia prima en piezas conformes. La fundición, la forja, el mecanizado, la soldadura y el tratamiento térmico pertenecen a este conjunto; el mecanizado es solo un subconjunto: logra requisitos dimensionales y de forma y posición mediante la eliminación controlada de material, mientras que la fundición y la forja conforman el material, la soldadura une y el tratamiento térmico modifica la estructura interna del material. Confundir estas categorías lleva fácilmente a errores en la selección: una pieza que claramente debería hacerse con una pieza fundida para una cavidad interna compleja, si se empeña en fresarla desde un bloque macizo, resulta poco rentable en costo y plazo.
Fundición: la primera opción para cavidades internas complejas y conformado en grandes lotes
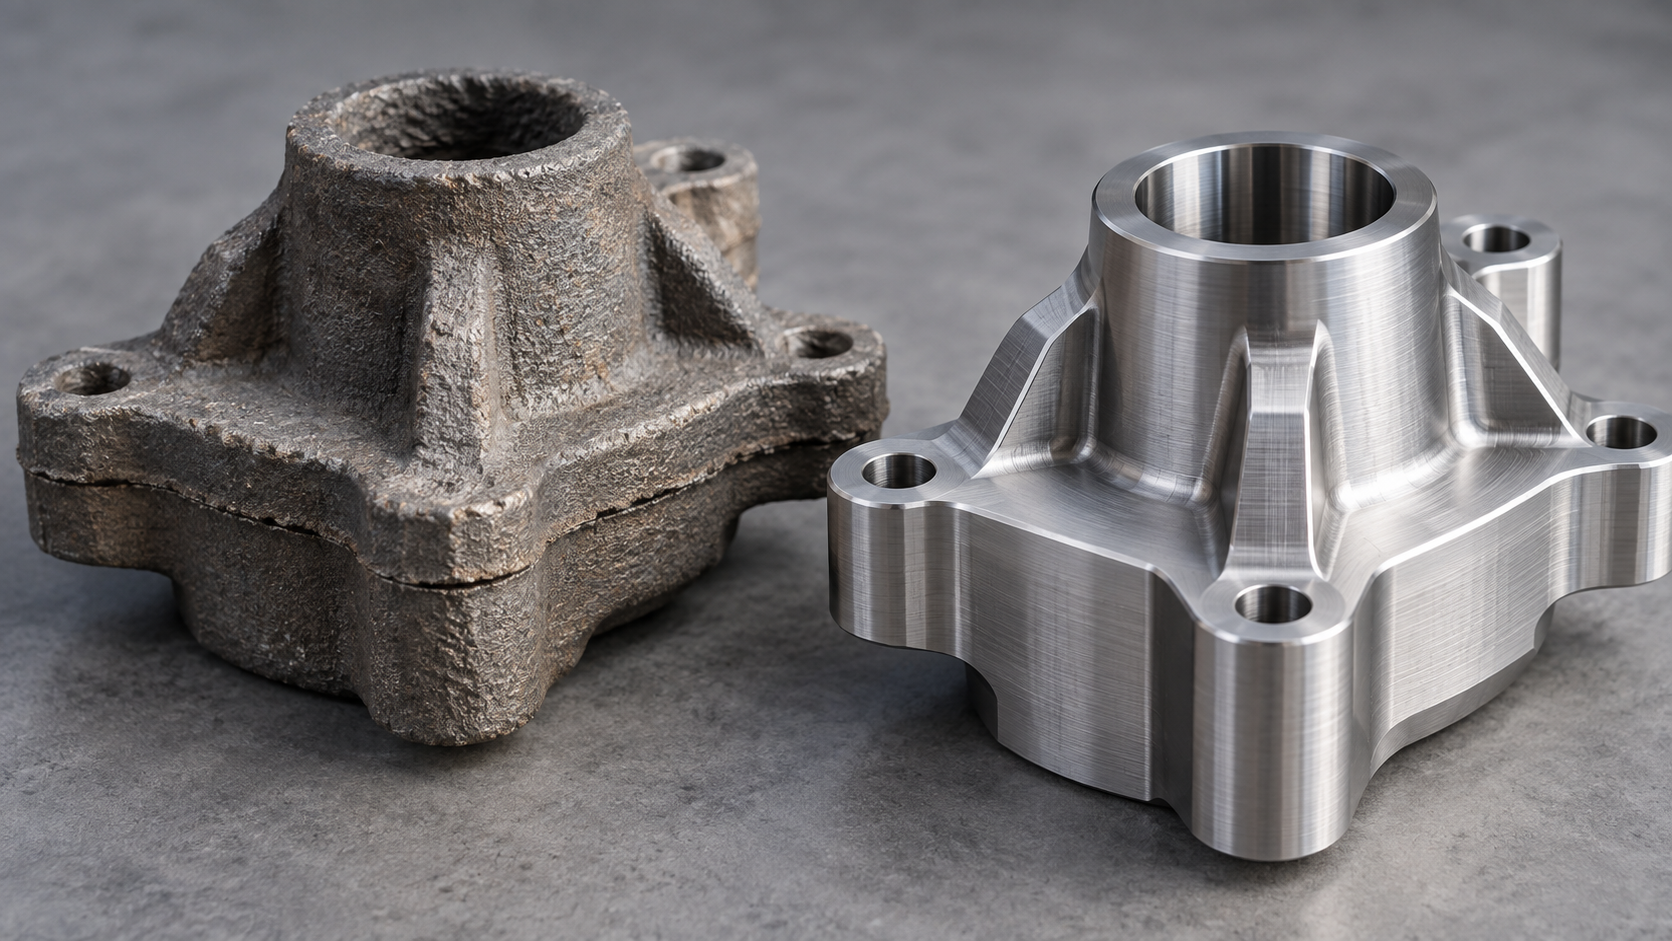
La fundición consiste en verter metal fundido en una cavidad y, tras el enfriamiento, obtener una pieza en bruto o un producto terminado. La fundición en arena tiene la mayor adaptabilidad, sirve desde pieza única hasta lotes pequeños, y es adecuada para cajas, soportes y bases grandes de forma no compleja pero volumen grande; la fundición a presión es adecuada para piezas de pared delgada de aluminio y zinc, y cuanto mayor es el lote, más ventajoso es el costo por pieza, pero el costo del molde debe amortizarse primero; la fundición a la cera perdida tiene mayor precisión y es adecuada para piezas como álabes de turbina y cuerpos de válvula de precisión, donde es difícil garantizar detalles con arena. La ventaja común de la fundición es que puede conformar de una vez cavidades internas y contornos irregulares; la desventaja es que la precisión dimensional y la calidad superficial suelen ser inferiores a las del mecanizado, y las superficies de ajuste clave a menudo requieren dejar margen para un mecanizado fino posterior.
Forja: la disyuntiva entre piezas portantes y la veta del material
La forja conforma el metal mediante presión y se divide en forja libre y forja con estampa. La forja libre es adecuada para piezas de eje y brida de gran tamaño y lotes pequeños; el equipo es flexible pero deja mucho margen; la forja con estampa tiene buena consistencia dimensional y es adecuada para piezas portantes en serie como bielas, tochos de engranajes y manguetas. El valor de la forja radica en que la veta del metal se distribuye de forma continua siguiendo el contorno de la pieza, y la resistencia y la resistencia a la fatiga suelen ser superiores a las de una pieza cortada directamente de barra. El precio son la inversión en molde y el volumen de mecanizado posterior: las piezas forjadas generalmente requieren dejar margen de mecanizado, y las superficies clave se garantizan mediante fresado o rectificado.
Mecanizado: eliminación controlada de material, con ventajas evidentes en precisión y lotes pequeños
El mecanizado elimina material mediante torneado, fresado, taladrado y rectificado, entre otros, para llevar la pieza en bruto a las dimensiones del plano. Su fortaleza es la precisión y la flexibilidad: no requiere abrir molde, y cambiar el programa cambia la forma, lo que lo hace muy adecuado para lotes pequeños y prototipos rápidos. Ejemplos de piezas adecuadas: placas de montaje de aluminio, casquillos de acero inoxidable, tochos de engranajes de plástico de ingeniería. En la industria, las tolerancias de mecanizado de precisión suelen alcanzar el orden de 0,01 mm, pero hasta qué punto se puede llegar depende del material, el tamaño de la pieza, el modo de sujeción y el estado de la herramienta; hay que confirmarlo punto por punto con el plano y el fabricante, no se puede generalizar.
Soldadura y tratamiento térmico: la división entre unión y modificación
La soldadura une piezas separadas en un todo, adecuada para estructuras como bastidores, cajas y tuberías; su ventaja es el ahorro de material y el aprovechamiento de perfiles estándar. Hay que tener en cuenta que el aporte térmico de la soldadura provoca deformación y tensiones residuales, especialmente evidentes en piezas de chapa delgada, y tras soldar a menudo se requiere enderezado o alivio de tensiones. El tratamiento térmico no cambia la forma de la pieza, solo las propiedades del material: el recocido reduce la dureza para facilitar el mecanizado posterior, el temple más revenido aumenta la resistencia, y el bonificado proporciona propiedades mecánicas integrales. Los parámetros específicos del proceso deben definirse según la designación del material y los requisitos de propiedades; para un mismo material con distintas dimensiones de sección, el tiempo de mantenimiento y el modo de enfriamiento pueden variar.
Estas cinco categorías de métodos rara vez aparecen por separado en una pieza real. Una carcasa de reductor puede ser una pieza en bruto de fundición, someterse a tratamiento térmico para aliviar tensiones, luego mecanizarse los agujeros de rodamiento y las superficies de unión, y añadirse localmente una brida soldada. Entender qué es bueno y qué no es bueno cada tipo de método es la base para los juicios de selección posteriores. Si tienes un plano y quieres verificar primero la fabricabilidad, puedes usar cotización por diálogo con IA para introducir las dimensiones clave y el material, lo que es más cómodo que esperar a que vuelva la cotización para descubrir que el proceso no es viable.
Cómo se clasifica el mecanizado según el modo de movimiento: torneado, fresado, taladrado, rectificado, cepillado
La pieza gira: el torneado trabaja cuerpos de revolución
La herramienta gira: el fresado y el taladrado trabajan planos, ranuras y sistemas de agujeros
Ambos giran: el rectificado trabaja superficies cilíndricas de alta precisión y piezas templadas
Ninguno gira: el cepillado y el mortajado trabajan planos largos y chaveteros

Flujo de proceso típico del mecanizado de piezas: diseño, preparación del mecanizado, operación de mecanizado, control de calidad
El mecanizado de piezas mecánicas parece ser "subir la pieza a la máquina y cortar el material", pero en la práctica son cuatro etapas que se tensionan mutuamente: diseño, preparación del mecanizado, operación de mecanizado y control de calidad. Estas cuatro etapas no avanzan en línea recta como una cadena de montaje, sino que pueden retroceder en cualquier momento: si la inspección de calidad detecta una desviación, a menudo hay que volver al modo de sujeción o a la ruta del proceso, en lugar de forzar en el último corte. A continuación se explica por etapas qué debe definirse en cada eslabón y dónde suelen surgir problemas.
Fase de diseño: primero definir claramente las referencias, las dimensiones clave y la cadena de tolerancias
La fase de diseño no consiste solo en producir planos. Hay que definir tres cosas: referencias (las referencias de diseño, de proceso y de inspección deben coincidir en lo posible; de lo contrario, la misma dimensión se convierte entre tres sistemas y los errores se acumulan), dimensiones clave (qué dimensiones afectan realmente al montaje y a la función, y cuáles son dimensiones libres) y cadena de tolerancias (cuando encajan varias piezas, cómo se distribuyen las tolerancias para evitar que cada pieza esté en el límite y aun así no se pueda montar). Muchos retrabajos no se deben a que la precisión de la máquina sea insuficiente, sino a que en el plano no se distinguen las dimensiones clave de las generales; el taller no tiene más remedio que mecanizarlo todo con la máxima precisión, lo que eleva el coste y el plazo.
Preparación del mecanizado: pieza en bruto, ruta de proceso, herramientas, utillaje y programa
La fase de preparación del mecanizado determina si la pieza se puede fabricar de forma estable. Lo que hay que planificar incluye: selección de la pieza en bruto (barra, chapa, fundición, forja; cuánto sobreespesor se deja influye directamente en las fijaciones y en el número de pasadas posteriores), ruta de proceso (orden de desbaste, semidesbaste y acabado, en qué paso se intercala el tratamiento térmico, qué cara se mecaniza primero para servir de referencia posterior), herramientas y utillaje (si hay herramientas en stock, cuánto hay que esperar por las no estándar; si el utillaje permite posicionamiento repetible, si las piezas de pared delgada necesitan soportes dedicados), programación y simulación (si la trayectoria interfiere, si el desahogo de esquinas llega bien, si hay riesgo de sobrecorte). Si se escatima esfuerzo en este paso, todos los problemas estallarán en la máquina.
Operación de mecanizado: fijación y alineación, corte de prueba de la primera pieza y medición en proceso
Una vez en la máquina, el primer paso es la fijación y alineación. El modo de fijación suele afectar a la precisión final más que la herramienta: un voladizo demasiado largo provoca vibración, una fuerza de apriete excesiva deforma las piezas de pared delgada, y una cara de referencia que no asienta bien se refleja directamente en las dimensiones. Después viene el corte de prueba de la primera pieza: no hay que desbastar todo el lote de golpe; se hace una pieza, se miden las dimensiones clave y la geometría, y se confirma que la compensación de herramienta, la deformación térmica y la deformación por fijación están dentro de lo previsto. Durante el proceso hay que programar mediciones en proceso, no esperar a inspeccionar al final; en piezas sensibles a las dimensiones, tras el desbaste se puede soltar y volver a fijar para liberar parte de las tensiones. Las operaciones que requieren alivio de tensiones o tratamiento térmico deben situarse según el material y los requisitos, normalmente después del desbaste y antes del acabado, para evitar que la deformación por tratamiento térmico se coma la precisión anterior.
Control de calidad: medios de inspección, registro y retroceso entre fases
El control de calidad no es solo "medir al final". Hay que definir el plan de inspección: las dimensiones clave se verifican al 100 % con máquina de medición por coordenadas o con calibres dedicados, y las generales por muestreo; la rugosidad superficial se compara con patrones o se mide con rugosímetro; la inspección visual comprueba rebabas, arañazos y color de oxidación. Los datos de inspección deben archivarse, sobre todo los registros de la primera pieza y de las dimensiones clave, para que, si surge un problema, se pueda rastrear si fue desgaste de herramienta, desplazamiento en la fijación o diferencia de lote de material.
Aquí está el punto más crítico: las fases retroceden entre sí. Si la inspección detecta que la posición de un taladro está fuera de tolerancia, la causa puede ser un microdesplazamiento de la pieza durante la fijación, una compensación de herramienta que no siguió la deformación térmica, o una variación de la fuerza de corte por sobreespesor desigual de la pieza en bruto. Corregir solo la última pasada a menudo no reproduce el problema; hay que volver a la fijación o a la ruta de proceso. Solo tratando las cuatro fases como un circuito cerrado y no como una línea recta se puede controlar de verdad el proceso de mecanizado de piezas mecánicas.
Cuál es la diferencia y la relación entre mecanizado y fabricación
Usar estos dos términos indistintamente es la forma más fácil de meter la pata en una comunicación: un colega dice "fabriquemos esta pieza", el proveedor dice "nosotros hacemos mecanizado", y ambos creen estar hablando de lo mismo cuando en realidad pueden estar hablando de alcances de operaciones completamente distintos. En el mecanizado de piezas mecánicas, primero hay que delimitar bien las fronteras; solo así la selección y el presupuesto posteriores tendrán un lenguaje común.
La fabricación es un conjunto mayor. Abarca todo el proceso de un producto, desde el concepto hasta el producto terminado: diseño y planos, selección y compra de materiales, conformado y arranque de material, unión y montaje, tratamiento superficial, inspección y embalaje. Fundición, forja, soldadura, inyección, chapa metálica, tratamiento térmico y tratamiento superficial son todas categorías de proceso dentro de la fabricación. El mecanizado es solo una de ellas: mediante el movimiento relativo entre herramienta y pieza, se arranca material de forma controlada para obtener la forma y las dimensiones indicadas en el plano.
En otras palabras, el mecanizado resuelve "cómo eliminar con precisión el material sobrante", y la fabricación resuelve "cómo pasa esta pieza de una idea a un objeto montable". Lo primero es el nivel de operación; lo segundo, el nivel de sistema. Una pieza puede salir de fábrica solo con mecanizado, o puede primero fundirse, luego mecanizarse y por último recibir tratamiento térmico y superficial; esto último indica que el mecanizado está integrado en el proceso de fabricación, pero el mecanizado no es toda la fabricación.
Varias ventajas prácticas de las piezas mecanizadas
¿Por qué muchas piezas de ajuste críticas siguen eligiendo preferentemente el mecanizado? Hay varias razones breves y sólidas.
- Se conserva la resistencia intrínseca del material. El arranque de material no altera la estructura fibrosa ni las propiedades de la matriz metálica, a diferencia de la soldadura, que introduce zona afectada térmicamente, o de la fundición, que trae rechupes y porosidades.
- Alta precisión dimensional y geométrica. El torneado, fresado y rectificado, con una fijación adecuada, controlan de forma estable diámetros de taladro, paralelismo, perpendicularidad y coaxialidad, algo difícil de lograr con plegado de chapa o montaje manual.
- Adecuado para lotes pequeños y prototipos rápidos. No requiere moldes; cambiar una versión del plano permite recortar una pieza nueva, con bajo coste de iteración.
- Permite tolerancias más estrictas. En la industria, el mecanizado de precisión suele alcanzar el orden de 0,01 mm, según el material, el tamaño y el modo de fijación, y debe confirmarse con el proveedor según el plano.
Estas ventajas no son absolutas. En piezas simples de gran volumen, la fundición o la inyección tienen un coste unitario menor; en piezas grandes de pared delgada, la chapa puede ser más rentable. Se elige el mecanizado a menudo porque se cumple al menos una de estas tres condiciones: precisión, propiedades del material o lote demasiado pequeño.
La precisión final de muchas piezas es el resultado de una combinación
En la producción real, el mecanizado y las demás categorías de fabricación rara vez son excluyentes. La combinación típica es: fundir o forjar una pieza en bruto de forma casi neta, dejando sobreespesor de mecanizado, y luego mecanizar para ajustar con precisión las caras de ajuste, los sistemas de taladros y las referencias. Así se ahorra material, se obtiene alta precisión y se evita el desperdicio de horas de arranque de gran volumen.
Para decidir qué camino debe seguir una pieza, se pueden plantear tres preguntas: ¿en qué caras recaen los requisitos de precisión final? Esas caras deben garantizarse mediante mecanizado; ¿puede conformarse la pieza en bruto de una sola vez? Si sí, primero fundir/forjar/inyectar; si no, cortar directamente de barra o chapa; ¿qué tamaño tiene el lote? Solo cuando es lo bastante grande como para amortizar el molde resulta económica la pieza en bruto conformada. Las respuestas a estas tres preguntas determinan cuánto peso tiene el mecanizado en toda la cadena de fabricación.
Volviendo al escenario de comunicación: cuando la otra parte dice "esta pieza la fabricamos nosotros", primero hay que confirmar si solo hacen mecanizado o si abarcan pieza en bruto, tratamiento térmico, tratamiento superficial y montaje. Si el alcance es distinto, los requisitos del plano, los criterios de inspección y las interfaces de entrega también lo son. Dejar claras las fronteras en el plano y en la solicitud de cotización es mucho más eficaz que discutir después quién debe encargarse de esa operación.
Cómo elegir el método de mecanizado adecuado: del material y la forma al lote y el coste-plazo
La selección en el mecanizado de piezas mecánicas no consiste en elegir "el mejor proceso", sino en encontrar la solución viable de menor coste bajo un conjunto de restricciones. Para el mismo soporte, la respuesta puede ser justo la contraria en aluminio pieza única y en fundición de hierro por lotes. A continuación se desglosa en cinco dimensiones: material, geometría, precisión, lote y plazo, y en cada una se da una condición que dispara el cambio de proceso, para poder contrastarla con la pieza que se tiene entre manos.
1. Filtrar primero por características del material
Fundición de hierro, acero al carbono, acero inoxidable, aluminio, latón y plásticos de ingeniería difieren mucho en su compatibilidad con los procesos. El aluminio tiene buena maquinabilidad y alta conductividad térmica, y admite tanto CNC como fundición a presión; el acero inoxidable tiene alta tenacidad y marcada tendencia al endurecimiento por deformación, y en cavidades profundas y con herramientas de pequeño diámetro es fácil que la herramienta se desvíe, que la superficie se vuelva brillante o que se queme el filo, por lo que conviene reducir el avance y dejar más espacio para la evacuación de viruta; los plásticos de ingeniería como POM y PA tienen buena maquinabilidad, pero las piezas de pared delgada se deforman con un poco más de fuerza de apriete. La fundición de hierro es adecuada para obtener piezas en bruto complejas por fundición y luego mecanizar las caras de ajuste. Condición que dispara el cambio: cuando la dureza o la tenacidad del material degradan claramente la vida de la herramienta o la calidad superficial, hay que considerar primero cambiar el estado del material (recocido, normalizado) o cambiar de proceso (pieza en bruto de fundición + acabado), en lugar de forzar los parámetros.
2. La forma y la accesibilidad de las características determinan si la herramienta puede entrar
Cavidades profundas, taladros cruzados, desahogos internos de esquinas, paredes delgadas y roscas interiores tienen en común el problema de la interferencia entre herramienta y portaherramientas. La rigidez de una fresa de mango cae rápidamente cuando la relación longitud-diámetro supera 4 o 5 veces; en la industria se suele acortar el voladizo, hacer pasadas escalonadas o pasar a electroerosión. Las rebabas internas de los taladros cruzados a menudo requieren un desrebarbado secundario, pues de lo contrario se desprenden virutas durante el montaje. Condición que dispara el cambio: cuando la relación profundidad-anchura de la característica impide que la herramienta estándar llegue, o cuando el radio de desahogo es menor que el radio de la herramienta disponible, hay que elegir entre cinco ejes, electroerosión o pieza en bruto de fundición, en lugar de seguir fresando con tres ejes a la fuerza.
3. La precisión dimensional y el acabado superficial son escalones de coste
El coste entre una tolerancia normal (por ejemplo, ±0,1 mm) y una tolerancia de precisión no crece de forma lineal, sino a saltos: esta última suele exigir máquinas más estables, fijaciones más estrictas, mediciones más frecuentes e incluso ambiente con temperatura controlada. En la industria, el mecanizado de precisión suele alcanzar tolerancias del orden de 0,01 mm, pero depende del material, del tamaño, del modo de fijación y de los medios de inspección, y debe confirmarse punto por punto con el proveedor según el plano, sin tomarlo como una promesa genérica. Lo mismo ocurre con la rugosidad superficial: pasar de Ra 3,2 a 0,8 puede requerir fresado de acabado o rectificado adicional. Condición que dispara el cambio: cuando a una cara no funcional se le ha asignado por error una tolerancia de precisión, primero hay que preguntar qué función afecta realmente y relajarla si es posible.
4. Lote y coste: la curva del coste unitario tiene formas distintas
El mecanizado CNC no tiene coste de molde, es flexible para pieza única y lotes pequeños, pero el coste unitario baja poco con el volumen, porque cada pieza ocupa tiempo de máquina. Procesos como inyección, fundición a presión y colada al vacío tienen una inversión inicial en molde o molde de silicona; con muy pocas piezas el coste unitario es alto y solo resultan rentables al superar el punto de lote económico. El criterio habitual en la industria es: por debajo de unas decenas de piezas y con estructura aún en cambio, se tiende al CNC o a la impresión 3D; por encima de unos cientos de piezas, con forma estable y necesidad de uniformidad, los procesos con molde empiezan a dominar. Condición que dispara el cambio: cuando el coste de tiempo por pieza ya supera el coste amortizado del molde, toca recalcular el balance total.
5. Plazo y equipo: el tiempo de preparación suele pasarse por alto
El plazo de entrega no es solo tiempo de mecanizado; también incluye programación, preparación de herramientas, fabricación de utillaje y confirmación de la primera pieza. Usar herramientas estándar en stock, utillaje estándar y plantillas de programa ya existentes reduce el tiempo de preparación; las herramientas no estándar y los utillajes dedicados requieren planificación adicional. Condición que dispara el cambio: cuando la estructura de la pieza exige un utillaje dedicado y el lote es muy pequeño, normalmente es preferible modificar la estructura para volver a una fijación estándar antes que fabricar un juego de utillaje para unas pocas piezas. Al seleccionar, conviene convertir estos cinco puntos en una tabla comparativa y puntuar cada uno; es más fiable que elegir el proceso por intuición.
Cómo el diseño para fabricación (DFM) reduce el coste del mecanizado de piezas mecánicas
La selección de proceso suele ocurrir cuando el plano ya está terminado e incluso cuando ya se ha empezado a pedir cotizaciones. El DFM (diseño para fabricación, Design for Manufacturing) hace justo lo contrario: introducir el conocimiento de mecanizado antes de cerrar el plano. Para el mecanizado de piezas mecánicas, no es un proceso de revisión adicional, sino una palanca que, cambiando unas pocas dimensiones o anotaciones, puede eliminar toda una operación.
Geometría simplificada: si se puede tornear, no lo conviertas en una cavidad fresada
Las piezas de revolución se conforman con una pasada de torneado, mucho más rápido que eliminar material capa por capa con fresado alrededor de un contorno cuadrado, y las dimensiones se garantizan mejor. En el diseño, cambiar "contorno exterior cuadrado + agujero redondo" por "contorno exterior circular + agujero coaxial" convierte el montaje de múltiples alineaciones en un solo amarre, y las tolerancias de forma y posición (coaxialidad, excentricidad) cumplen más fácilmente.
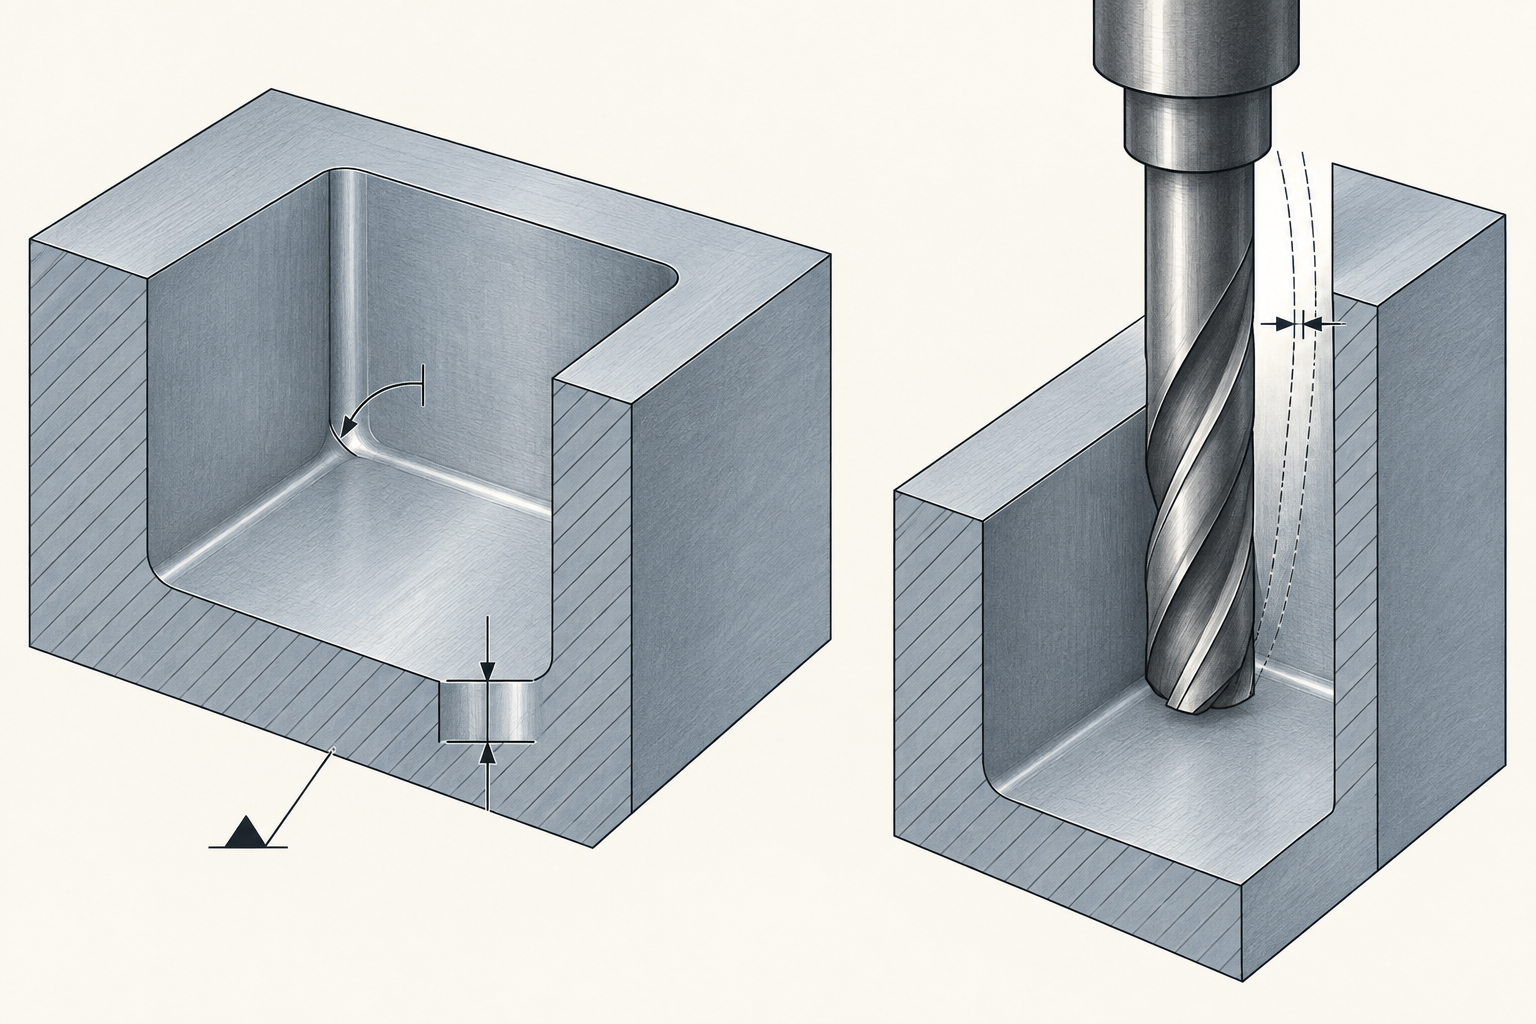
También es común el caso contrario: una cavidad interior que no necesita desahogo de esquinas aparece en el plano con un ángulo recto de 90°. La herramienta es redonda, y llegar al ángulo recto solo se logra con electroerosión o con una herramienta especial de pequeño diámetro a avance lento, lo que dispara el costo un nivel. Ampliar el radio interior hasta que coincida con el radio de una herramienta común permite fresar en una sola pasada.
Reducir herramientas no estándar: unificar radios y diámetros de agujero
Que en un plano aparezcan cinco o seis radios de acuerdo distintos significa cambiar cinco o seis herramientas, o directamente encargar herramientas no estándar. Unificar a unos pocos valores estándar (por ejemplo R3, R5) reduce el número de cambios de herramienta y el costo de herramientas no estándar. Lo mismo ocurre con roscas y diámetros: machos y brocas de especificaciones comunes como M6 o M8 se compran en cualquier parte, mientras que una rosca no estándar exige herramienta y programación aparte.
Hay un detalle que se pasa por alto con facilidad: no diseñes el diámetro del agujero exactamente igual al de una broca estándar; deja un poco de margen para escariado, de lo contrario la tolerancia dimensional y la rugosidad superficial son difíciles de garantizar.
Relajar tolerancias no críticas: apretar solo en las superficies de ajuste
Acotar todo el plano con ±0,01 es el amplificador de costos más común. Lo que realmente necesita control estricto suelen ser solo las superficies de ajuste, las referencias de posicionamiento y las superficies de sellado; el resto de cotas se marcan con tolerancia general y así no hay que medir y corregir la herramienta una y otra vez durante el mecanizado. En el sector, las tolerancias de mecanizado de precisión suelen alcanzar el orden de 0,01 mm, pero eso implica un costo en inspección y amarre; si se puede lograr depende del material, el tamaño y la estructura, y debe confirmarse entre el plano y el proveedor, no darse por sentado.
Dar espacio de entrada y salida a la herramienta, y definir referencias y superficies de amarre
En características como cavidades profundas, agujeros cruzados y escalones en paredes interiores, si la herramienta no entra, solo queda cambiar el proceso o el diseño. La accesibilidad de la herramienta debe evaluarse ya en la fase de plano: cuando la relación entre profundidad de cavidad y diámetro de herramienta es excesiva, la rigidez de la herramienta es insuficiente y es fácil que se desvíe y deje marcas de vibración en la superficie.
La superficie de amarre también se omite con frecuencia. Si en el plano no hay una zona plana y agarrable, como una protuberancia tecnológica o una cara de referencia, el fabricante tendrá que improvisar, lo que se traduce en operaciones extra o alineaciones repetidas. Haz coincidir en lo posible la referencia de diseño y la referencia de fabricación, y desde la pieza en bruto hasta el producto terminado habrá menos conversiones.
El beneficio del DFM no es un abstracto "reducir costos", sino una diferencia de tiempo muy concreta: modificar un plano puede ser cuestión de una hora, modificar un proceso suele ser un día entero: reordenar la ruta, reprogramar, rehacer los utillajes. Pero hay que ser honesto: el DFM no salva piezas con función mal definida. Si ni siquiera está claro qué es superficie de ajuste y qué soporta carga, primero resuelve la función y luego habla de fabricabilidad.
Algunos hábitos de ingeniería para mecanizar piezas mecánicas con estabilidad
Unificación de referencias: hacer coincidir en lo posible las referencias de diseño, fabricación e inspección
Paredes delgadas y piezas esbeltas: eliminación simétrica de material, separación de operaciones y, si es necesario, estabilizar primero la forma
Orden entre tratamiento térmico y acabado: primero cambiar propiedades, luego asegurar precisión
El tratamiento superficial cambia dimensiones: prever recubrimientos y anodizado
Calibres y CMM: la estrategia de muestreo debe ir ligada al lote y a la tolerancia
Preguntas frecuentes sobre mecanizado de piezas mecánicas (FAQ)
Las siguientes preguntas son las que más se repiten tras leer las secciones anteriores. Las respuestas intentan dar criterios de juicio, no conclusiones; para una pieza concreta, sigue siendo necesario ver el plano, el material y la capacidad del proveedor.
En lotes pequeños de mecanizado de piezas mecánicas, ¿elegir CNC o impresión 3D?
Primero mira dos cosas: si el material encaja y si la tolerancia es crítica. La impresión 3D (FDM/SLA/SLS/MJF/DMLS) es adecuada para piezas de forma compleja, lotes muy pequeños y validación de estructura y montaje; sirve para plásticos y algunos metales, pero hay que aceptar de antemano la anisotropía y la rugosidad superficial. El mecanizado CNC es adecuado para piezas que requieren propiedades reales del material y tolerancias dimensionales y de forma más estrictas; es rentable desde una pieza hasta lotes pequeños, a cambio de que características como cavidades profundas y desahogo de esquinas obligan a dividir operaciones. La solución intermedia es validar primero la forma y el montaje con impresión 3D y luego fabricar la pieza funcional con CNC. Si ambas son viables, enviar el plano a comparar precios es más seguro que elegir por intuición.
Si el plano solo indica cotas nominales y no tolerancias, ¿con qué criterio se mecaniza la pieza?
Las cotas sin tolerancia se tratan normalmente según la tolerancia general no indicada, cuyo valor depende de la norma citada en el plano (por ejemplo, algún grado de GB/T 1804 o ISO 2768) y de la convención por defecto del proveedor; distintos talleres pueden tener niveles por defecto diferentes, así que conviene confirmarlo una vez antes de pedir. Más importante aún: en cotas funcionales como superficies de ajuste, caras de posicionamiento y asientos de rodamiento, es mejor indicar activamente tolerancia y referencia, y no esperar que el taller lo adivine. Si realmente no da tiempo a completar el plano, al menos especifica en los requisitos técnicos qué cotas son críticas y cuáles pueden relajarse, para evitar discusiones en la recepción final.
Una pieza en bruto de fundición o forja, ¿puede usarse directamente como producto terminado?
En la mayoría de los casos no. La fundición y la forja resuelven la conformación y la estructura del material; la precisión dimensional y la calidad superficial normalmente no alcanzan los requisitos de montaje, por lo que suele dejarse margen de mecanizado y luego rectificar con mecanizado las superficies de ajuste, los sistemas de agujeros y las caras de referencia. Hay excepciones: caras no funcionales de fundición en arena y algunas caras exteriores de piezas de fundición a presión pueden no mecanizarse si el plano acepta explícitamente el estado de fundición. El criterio es ver qué caras del plano tienen requisitos de tolerancia y rugosidad: las que los tienen deben mecanizarse, las que no pueden conservar la superficie en bruto. Cuánto margen dejar depende de la deformación y del amarre; poco margen impide mecanizar y demasiado desperdicia material y horas.
¿Qué tolerancias se alcanzan habitualmente en el mecanizado de precisión de piezas mecánicas?
En el sector, el grado de precisión habitual está en el orden de 0,01 mm, y el grado normal suele estar en el orden de 0,05–0,1 mm; la rugosidad también varía con el nivel del proceso. Pero esto es solo una referencia de orden de magnitud, no un compromiso de ningún taller: lo que realmente se puede lograr depende del material (el aluminio y el acero inoxidable difieren mucho), del tamaño y la rigidez de la pieza, del amarre, del estado de herramienta y máquina, y de si el medio de medición puede medir con exactitud. En piezas de pared delgada y esbeltas, aunque se acote una tolerancia muy estricta, puede que no se logre por deformación. Por eso lo correcto es indicar con claridad las cotas críticas, las referencias y el método de inspección, y confirmar tras la evaluación del proveedor, en lugar de dar por hecho que cierto valor se alcanza seguro.
Si se modifican los planos según las sugerencias DFM, ¿afectará la función de la pieza?
El DFM modifica la fabricabilidad, no debería tocar la definición funcional, pero la premisa es que antes de modificar se aclaren bien los límites funcionales. Los cambios habituales —agrandar radios internos demasiado pequeños, unificar especificaciones de rosca, relajar tolerancias en superficies no de ajuste, dejar espacio de entrada y salida para la herramienta— generalmente no afectan el ensamblaje ni los esfuerzos. Lo que realmente hay que vigilar son los cambios que implican espesor de pared, secciones sometidas a carga, superficies de sellado o holguras de ajuste; estos deben confirmarse de vuelta con el diseño. El proceso seguro es: el proveedor propone observaciones DFM, el diseñador marca cada punto como "modificable/no modificable/requiere evaluación" y luego se fija la versión. Si una sugerencia degrada la función, es preferible cambiar de proceso o asumir más costo antes que sacrificar el rendimiento por facilitar el mecanizado.
Diferencias y relaciones entre mecanizado y fabricación: límites, relación de inclusión y orden de juicio
| Dimensión de comparación | Mecanizado | Fabricación (integral) |
|---|---|---|
| Alcance | Operaciones de corte con remoción controlada de material | Todas las actividades desde el material en bruto hasta el producto terminado |
| Operaciones típicas | Torneado, fresado, taladrado, rectificado, cepillado, mortajado, electroerosión, corte por hilo | Las operaciones anteriores + fundición, forja, soldadura, ensamblaje, tratamiento térmico, tratamiento superficial, inspección |
| Entradas principales | Barras, placas, piezas fundidas o forjadas en bruto | Materias primas, piezas compradas, piezas estándar, energía y utillaje |
| Salidas principales | Piezas que cumplen requisitos dimensionales y geométricos | Productos entregables, ensamblables y aceptables |
| Clave que determina el costo | Número de amarres, herramientas, grado de tolerancia, lote | Tipo de material en bruto, longitud de la ruta de proceso, tratamiento térmico y superficial, plan de inspección |
| Errores comunes | Creer que "mecanizado" equivale a "terminado" | Creer que el precio de "fabricación" ya incluye todas las operaciones de corte |
Preguntas frecuentes sobre el mecanizado de piezas mecánicas (FAQ)
¿Mecanizado y fabricación son lo mismo?
No. La fabricación es un conjunto mayor que incluye conformado del material en bruto, mecanizado, soldadura y ensamblaje, tratamiento térmico, tratamiento superficial, inspección y logística; el mecanizado es solo la parte de operaciones con "remoción controlada de material". Una pieza puede someterse solo a mecanizado o recorrer toda la cadena de fabricación.
¿Cuándo conviene elegir una pieza en bruto fundida o forjada en lugar de cortar directamente de barra?
Depende de la complejidad de la forma y del lote. Las cavidades internas complejas, los volúmenes grandes y las piezas de pared delgada ahorran más material con fundición; las piezas portantes y las que requieren continuidad de la fibra se forjan; las piezas de forma simple, lote pequeño y plazo ajustado suelen ser más rentables cortadas directamente de barra o placa, porque se ahorran el costo del molde y el ciclo del material en bruto.
Si en el plano se indican las dimensiones después del temple, ¿por qué hay que dejar sobremedida de rectificado?
Después del temple la dureza del material es alta, las herramientas convencionales no pueden cortarlo y se necesita el rectificado para alcanzar la precisión final. Si el plano indica directamente las dimensiones después del temple sin dejar sobremedida, hay que reordenar la ruta de proceso. Lo correcto es dejar sobremedida de rectificado tras el torneado o fresado basto y, tras el tratamiento térmico, rectificar hasta la dimensión final.
¿Qué tolerancia se puede lograr generalmente en el mecanizado?
En la industria, las tolerancias de mecanizado de precisión suelen alcanzar el orden de 0.01 mm, y el rectificado es una de las principales formas de llegar a ese nivel. Pero cuánto se puede lograr concretamente depende del material, la accesibilidad de la característica, el método de amarre y los medios de inspección; no basta con mirar el equipo. Cuanto más estrecha sea la tolerancia del plano, más rápido suben el costo y los requisitos de inspección.
¿Cómo evitar la confusión entre mecanizado y fabricación al cotizar?
Indique en la solicitud de cotización quién suministra el material en bruto, qué operaciones se realizan, quién asume el tratamiento térmico y superficial, y qué dimensiones se inspeccionan al 100 %. Aclarar estos puntos es mucho más barato que discutirlo después.
Key takeaways
- Los métodos de mecanizado de piezas mecánicas se pueden clasificar a grandes rasgos según el "modo de conformado": fundición, forja, mecanizado, soldadura y tratamiento térmico; cada uno resuelve problemas distintos y no son relaciones de sustitución mutua.
- Dentro del mecanizado, se subdivide según el modo de movimiento: la pieza gira (torneado), la herramienta gira (fresado, taladrado), ambos giran (rectificado), ninguno gira (cepillado, mortajado), correspondiendo a diferentes características geométricas.
- La selección debe superar al menos cinco filtros: material, forma y accesibilidad de características, precisión dimensional y requisitos superficiales, lote y costo, plazo y equipamiento; si falta uno, es fácil tener retrabajos.
- La fabricación es un conjunto amplio que incluye el mecanizado: conformado de piezas en bruto, soldadura y ensamblaje, tratamiento térmico, tratamiento superficial y inspección cuentan como fabricación; confirmar el alcance antes de cotizar puede ahorrar una gran cantidad de retrabajos.
- El DFM actúa ya en la fase de plano: simplificar la geometría, reducir herramientas no estándar, unificar radios y grados de tolerancia; a menudo es más eficaz que presionar el precio después.



