
¿Por qué las piezas de impresión 3D en metal aún no pueden usarse directamente después de “salir del horno”?
Los cuatro “problemas nativos” de una pieza recién salida del horno
- Tensiones residuales: el proceso de impresión implica fusión y solidificación local rápida y luego enfriamiento; el interior de la pieza queda como si hubiera sido estirado repetidamente, y las tensiones quedan encerradas dentro.
- Polvo no fundido: el polvo de la cama de polvo y del depósito, y el polvo acumulado en cavidades internas y canales, no puede considerarse utilizable si no se limpia por completo.
- Superficie rugosa: entre capa y capa quedan “marcas de capa”; el Ra suele ser claramente superior al de una superficie mecanizada, y tanto las superficies de ajuste como la apariencia se ven afectadas.
- Porosidad potencial: la porosidad por contracción, la falta de fusión y las microfisuras pueden ocultarse en el interior; no se ven por fuera, pero inciden directamente en la fatiga y la capacidad de carga.
De "impreso" a "utilizable": el postprocesado es una cadena

Paso uno: limpieza y recuperación de polvo: una etapa previa ignorada pero de enorme impacto
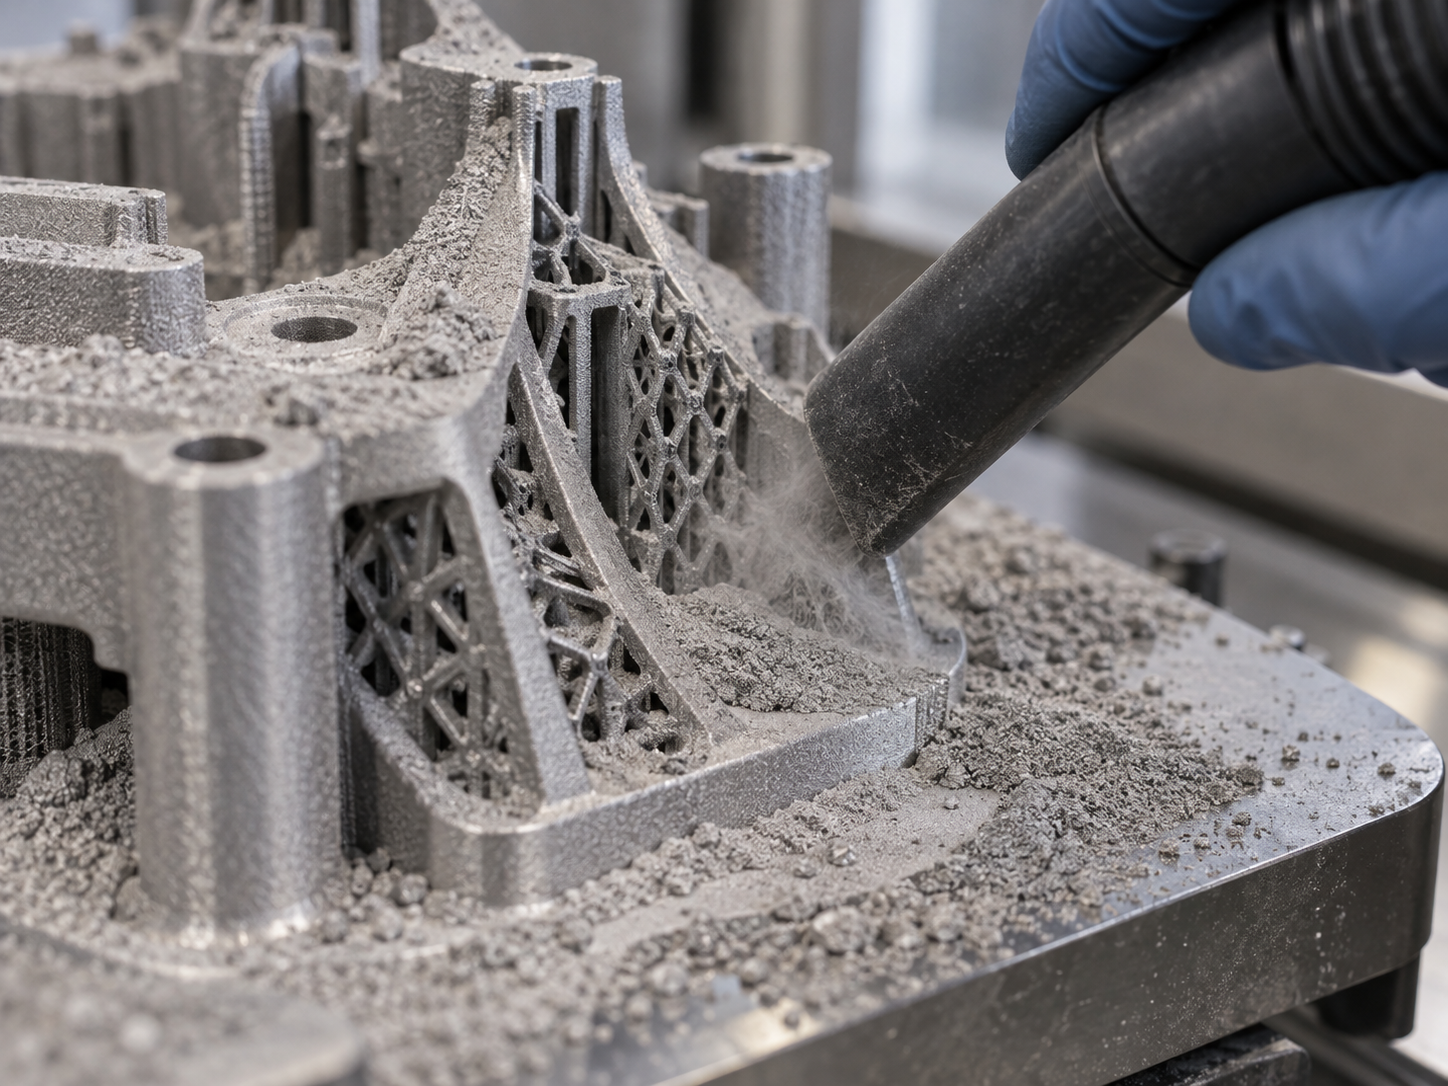
Muchas personas imaginan la impresión 3D metálica deteniéndose en el momento en que "la máquina se detiene y se extrae la pieza". En realidad, especialmente para procesos de fusión en lecho de polvo, la pieza aún está enterrada en todo un lecho de polvo al salir. Lo que hay que hacer en este paso no es solo "desenterrar" la pieza, sino gestionar todo el sistema de polvo, ya que afecta simultáneamente la calidad de la pieza, la seguridad operativa y la consistencia de la siguiente tanda de impresión. En toda la cadena del postprocesado de impresión 3D metálica, la limpieza de polvo es el eslabón más inicial y también el más subestimado.
El objeto de limpieza no es solo la superficie de la pieza, sino también el lecho de polvo y los depósitos
Tras finalizar la impresión, la mayor parte del polvo no fundido permanece en el lecho de polvo, y otra parte en los depósitos de suministro y recuperación. Estos polvos normalmente pueden recuperarse y reutilizarse, pero solo si el propio proceso de recuperación es limpio. Los objetos típicos de limpieza incluyen:
- Polvo no fundido sobre el cuerpo de la pieza: adherido a la superficie, a los escalones y bajo los voladizos, rodeando directamente la base de los soportes.
- Polvo acumulado en cavidades internas y canales de flujo: en estructuras como canales de refrigeración conformales, celosías ligeras y agujeros profundos, el polvo suele quedar atrapado dentro y no se ve a simple vista.
- Lecho de polvo y depósitos: deben vaciarse y tamizarse, y luego decidir la proporción de reutilización.
Si la limpieza de la pieza no es adecuada, en el mejor de los casos el polvo residual se sinteriza en la superficie durante el tratamiento térmico posterior; en el peor, la obstrucción por polvo en cavidades internas hace que el rendimiento de flujo no cumpla los requisitos. Si la gestión de los depósitos no es adecuada, afecta directamente la deposición de polvo y la estabilidad del baño de fusión de la siguiente tanda.
Métodos comunes de limpieza y sus respectivos límites
No existe un método de limpieza "universal"; normalmente se combinan según la estructura de la pieza:
- Aspiración y limpieza por presión negativa: el método más básico, adecuado para superficies abiertas y cavidades poco profundas; de efecto limitado en cavidades profundas y canales finos.
- Asistencia por vibración / golpeteo: ayuda a desprender el polvo suelto, pero de efecto regular sobre polvo ya ligeramente adherido.
- Limpieza ultrasónica: adecuada para piezas que pueden soportar inmersión en líquido, con ventajas para cavidades internas complejas; pero es un "tratamiento húmedo" del polvo, por lo que requiere secado posterior.
- Chorreado con medio / granallado: no solo limpia el polvo, sino que también mejora la superficie de paso, de uso común en superficies externas; el alcance en cavidades internas depende de si la boquilla puede introducirse.
Un criterio pragmático es: primero ver si la característica más oculta de la pieza puede limpiarse, y luego decidir qué método usar. Si la cavidad interna no puede limpiarse en absoluto, muchas veces el problema debe volver a la etapa de diseño: dejar orificios de limpieza de polvo o prever un mecanizado posterior para abrir el paso.
El tamizado y la mezcla del polvo recuperado: por qué afecta a la siguiente tanda
El polvo recuperado no es simplemente "volver a echarlo y seguir usándolo". Tras múltiples ciclos, la distribución del tamaño de partícula, el contenido de oxígeno, la fluidez y la esfericidad del polvo cambian. La práctica habitual en el sector es realizar un tamizado del polvo recuperado para eliminar las partículas demasiado finas y los aglomerados, y luego mezclarlo con polvo nuevo en una proporción determinada. La proporción de mezcla, el número de malla del tamiz y el número de ciclos suelen determinarse conjuntamente según las especificaciones del material y las recomendaciones del fabricante del equipo, y no son valores fijos.
Esta es también la razón por la que la gestión del polvo suele tratarse por separado: determina si la pieza número 10 y la número 1 son la misma pieza. Para prototipos de lotes pequeños, el impacto puede no ser evidente; pero una vez que se entra en producción por lotes o en escenarios sensibles a la consistencia del rendimiento, el estado del polvo es una variable que debe registrarse y controlarse. Aquí radica también el valor de algunos sistemas automatizados de manejo de polvo: reducir la intervención manual, disminuir la contaminación y mantener la integridad del polvo.
Si este eslabón no se hace bien, todos los tratamientos térmicos y superficiales posteriores se construyen sobre la base de un "estado del material entrante desconocido", y los problemas son difíciles de diagnosticar. Una vez completada la limpieza, la pieza entra realmente en la siguiente operación: retirada de soportes y alivio de tensiones. Si tienes una pieza concreta y quieres discutir la ruta de limpieza y postprocesado, puedes enviar también la estructura a través del acceso de cotización para evaluarla.
Retirada de soportes y alivio de tensiones: "soltar" la pieza antes del tratamiento térmico
En la sección anterior se limpió el polvo y la superficie de la pieza quedó limpia, pero en su interior aún hay una tensión latente: son las tensiones residuales dejadas por el proceso de impresión. La fuente de calor de la impresión 3D metálica recorre repetidamente la misma capa y la misma zona, el baño de fusión se enfría y se contrae rápidamente, y el cordón anterior lo retiene, de modo que cada capa va "dando cuerda" a la siguiente. Esto es especialmente evidente en piezas de fusión láser en lecho de polvo (LPBF): cuanto más gruesa y más cerca de la placa base, más concentradas están las tensiones. Si esta tensión no se libera, después, al cortar soportes, al montar en el torno o incluso tras unos días, la pieza puede deformarse por sí sola.
Por eso hay que distinguir dos cosas que a menudo se confunden: retirada de soportes (eliminación mecánica, corte por hilo, mecanizado de los puntos de conexión) y recocido de alivio de tensiones (calentar la pieza por debajo de la temperatura de recristalización del material y mantenerla, para que las tensiones se liberen lentamente). Lo primero es desmontar físicamente las conexiones; lo segundo es la lección introductoria del tratamiento térmico. El orden normalmente no puede invertirse.
Por qué cortar primero los soportes puede causar problemas
Los soportes en sí son una restricción. Con los soportes, la pieza queda sostenida y tirante, y las tensiones quedan "encerradas" en la estructura. En cuanto se aflojan los soportes con alicates de corte o corte por hilo, desaparece la restricción, las tensiones se redistribuyen y la pieza puede alabearse hacia un lado. Las piezas de pared delgada, los voladizos largos y las superficies grandes son las más propensas a mostrar un "rebote" en el instante del corte: las dimensiones se desvían unas décimas de milímetro, algo que no siempre se aprecia a simple vista, pero la superficie de montaje ya está desviada.
Pasar directamente al mecanizado CNC de precisión tiene la misma lógica. La fuerza de sujeción se suma a las tensiones residuales; se corta una capa, se rompe el equilibrio de tensiones y la pieza se mueve, desviándose cada vez más la cadena de cotas. En piezas gruesas y rígidas el efecto es relativamente menor, pero en estructuras esbeltas, de pared delgada o huecas es casi inevitable.
Cómo ordenar la secuencia: según la rigidez y los procesos posteriores
- Piezas gruesas y rígidas: retirar soportes → recocido para alivio de tensiones → mecanizado de precisión; el orden es relativamente flexible, y el recocido sirve sobre todo para garantizar la estabilidad dimensional.
- Piezas de pared delgada / esbeltas / de superficie grande: primero recocido para alivio de tensiones (con los soportes o parte de ellos puestos), luego cortar los soportes y por último el mecanizado de precisión. Así las tensiones se liberan mientras la pieza aún está sostenida.
- Piezas cortadas por hilo: el propio corte ya es una liberación de tensiones; tras el corte conviene hacer otro alivio de tensiones, sobre todo en las superficies de referencia que luego se rectificarán con precisión.
- Piezas que después pasarán por HIP o por solución y envejecimiento: el alivio de tensiones puede integrarse en el proceso de tratamiento térmico, pero hay que confirmar el régimen con el responsable del proceso, para no repetir recocidos y engrosar el grano.
Aquí una pista para decidir: si las tolerancias de las cotas críticas del plano están dentro de ±0,05 mm, o si la pieza tiene requisitos claros de planitud o paralelismo, incluye el recocido para alivio de tensiones en el proceso; no apuestes a que no se deforme. En cuanto a la temperatura, el tiempo de mantenimiento y la velocidad de calentamiento, dependen de la designación del material (las diferencias entre aleaciones de titanio, acero inoxidable, aluminio y aleaciones base níquel son grandes) y del espesor de la sección; son parámetros que deben confirmarse según la norma del material y el plano, y no se pueden aplicar de forma genérica.
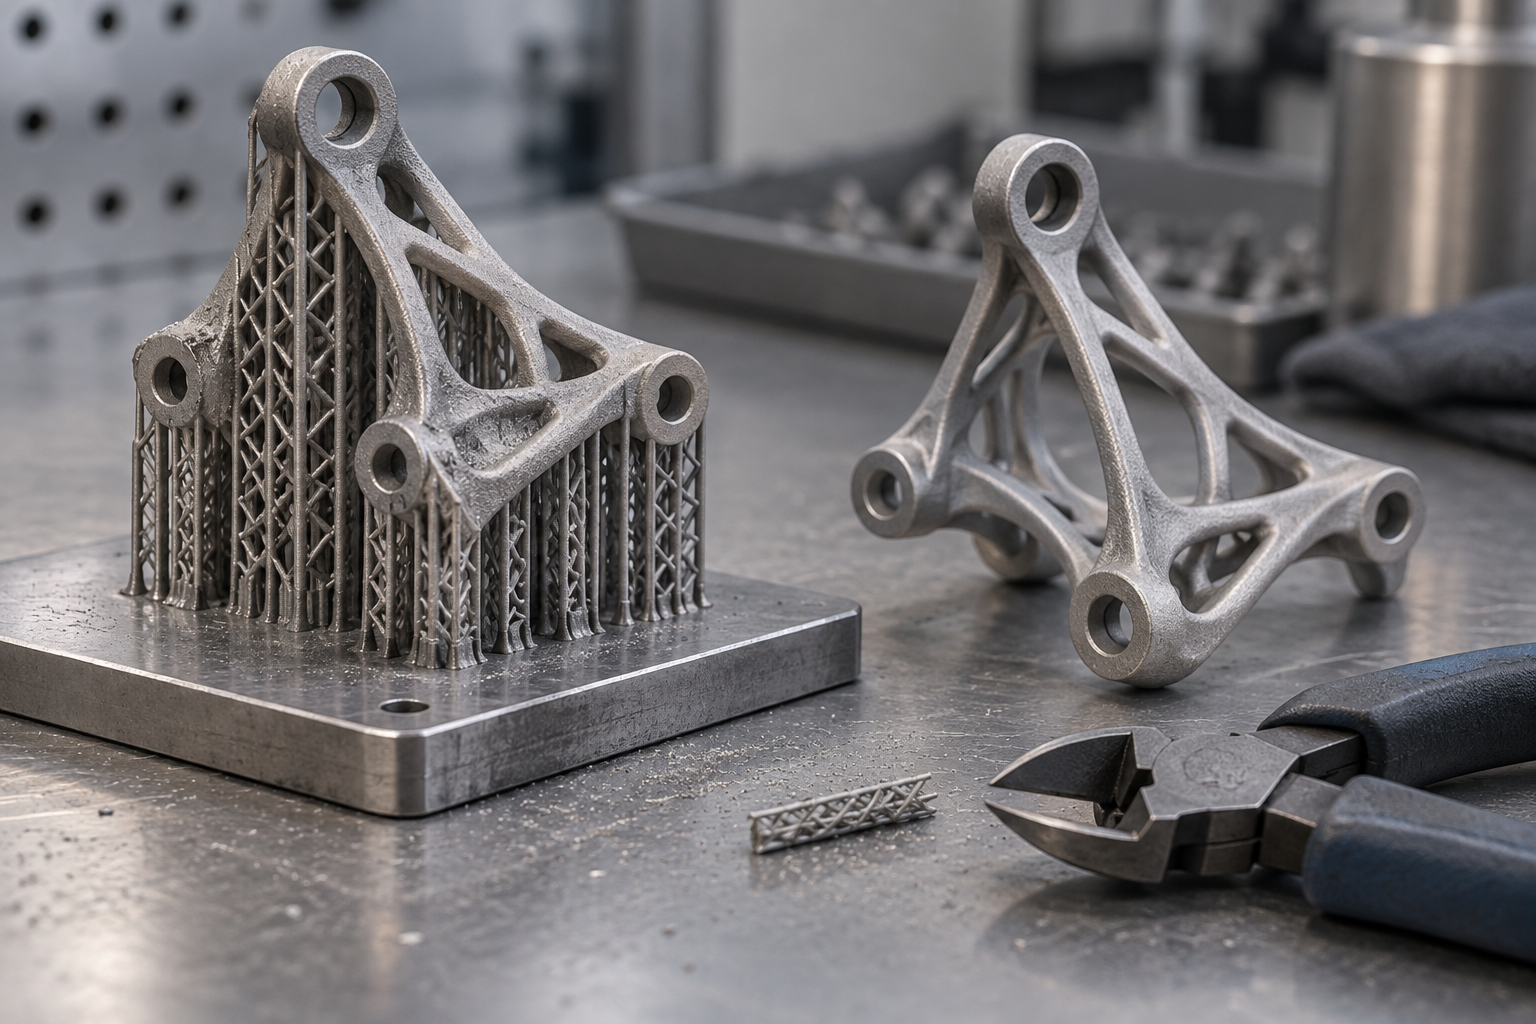
En una frase: retirar los soportes es "soltar la restricción física"; aliviar las tensiones es "soltar la restricción interna". En el postprocesado de la impresión 3D metálica, cuál de estos dos pasos va primero suele influir más en las dimensiones finales que la elección del tratamiento térmico posterior. Si el orden es correcto, los tratamientos térmicos y el mecanizado de precisión posteriores tendrán una referencia estable sobre la que trabajar.
Tratamiento térmico: la "asignatura básica" para eliminar tensiones internas y ajustar prestaciones
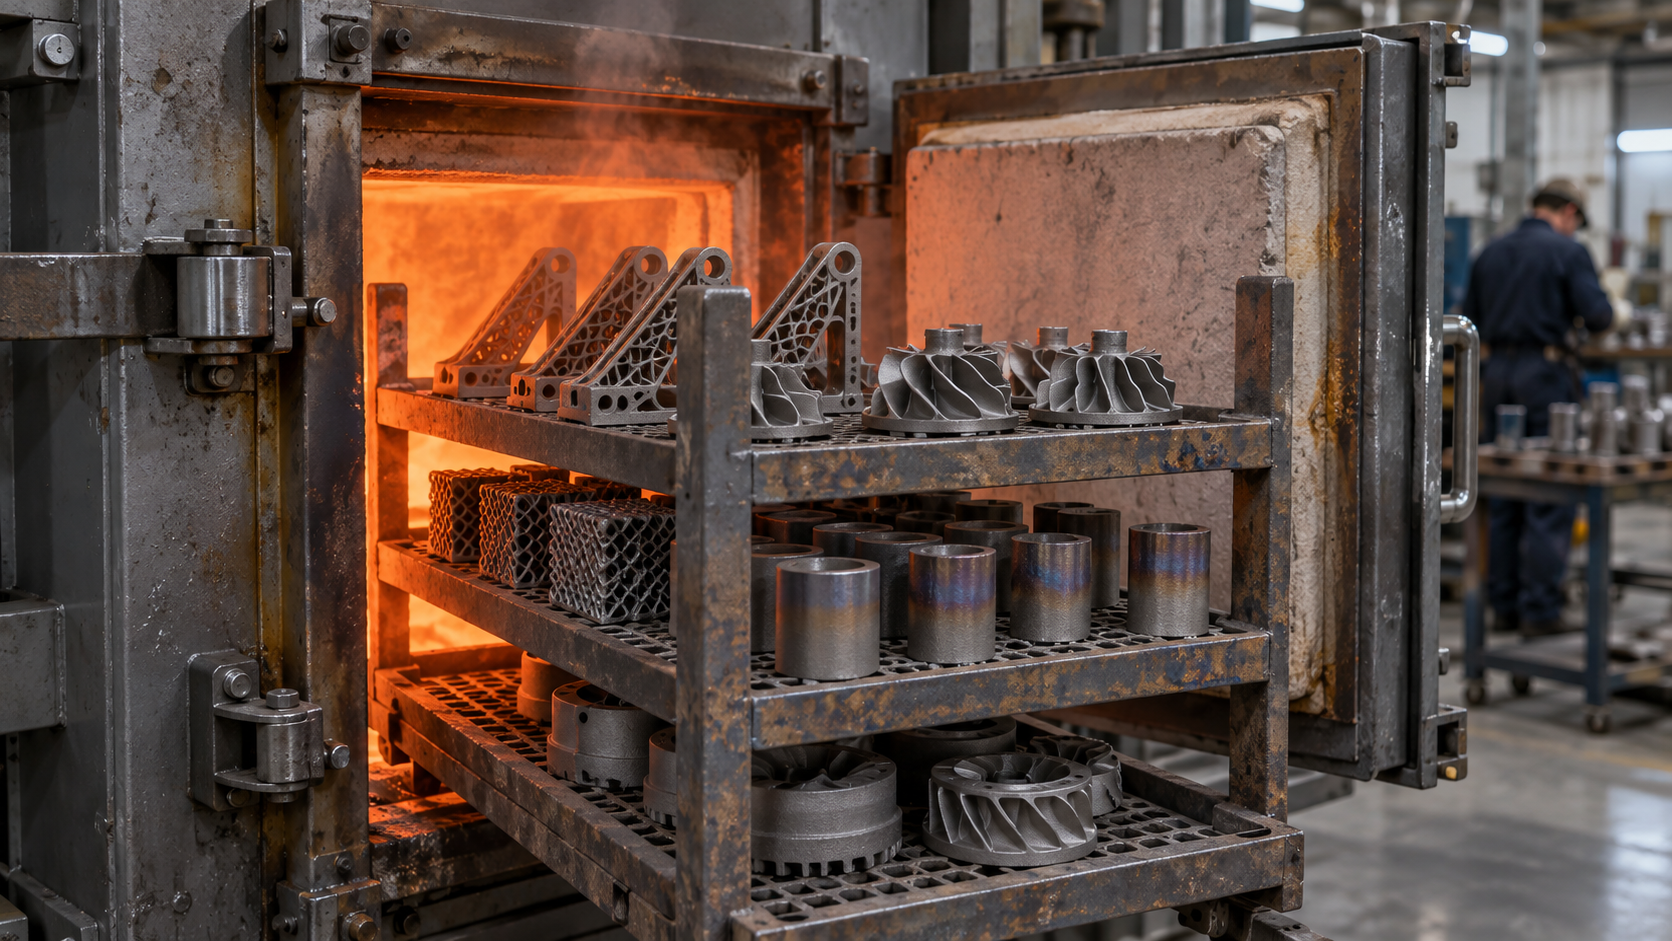
El recocido para alivio de tensiones se ocupa de "soltar la pieza", mientras que el tratamiento térmico formal se ocupa de "hacer que la pieza sea útil". El proceso de fusión-solidificación de la impresión 3D metálica es muy rápido: los granos crecen de forma desigual y la microestructura se aleja del estado de equilibrio. Someter un mismo lote de piezas a un tratamiento térmico correcto en el horno suele determinar el límite de prestaciones más que ajustar repetidamente los parámetros de impresión. Por eso, al hablar del postprocesado de la impresión 3D metálica, la etapa de tratamiento térmico es ineludible.
Qué hacen respectivamente el recocido, la solución + envejecimiento y el temple + revenido
El recocido es la opción más suave: se calienta hasta cierta temperatura, se mantiene y se enfría lentamente; su objetivo principal es eliminar tensiones residuales, ablandar la microestructura y estabilizar las dimensiones. No busca alta resistencia, sino evitar que la pieza se deforme de forma descontrolada durante el mecanizado posterior o en servicio.
La solución + envejecimiento es la "especialidad" de las aleaciones de aluminio, las aleaciones base níquel y algunas aleaciones de titanio. Primero se disuelven de nuevo las fases endurecedoras en la matriz (solución) y luego, a menor temperatura, se precipitan como partículas finas (envejecimiento), con lo que aumentan la resistencia y la dureza. Como las piezas impresas en metal solidifican rápido, suelen tener microestructuras fuera del equilibrio; el tratamiento de solución, de paso, devuelve la microestructura a un estado uniforme.
El temple + revenido se usa principalmente en aceros y en algunas aleaciones de titanio. El temple "congela" la microestructura de alta temperatura en martensita, con alta dureza pero frágil; el revenido la devuelve a un punto de equilibrio entre tenacidad y resistencia. Las piezas estructurales aeroespaciales suelen implicar rutas de bonificado como el temple + revenido, mientras que en moldes y piezas para trabajo en caliente importan más la dureza tras el revenido y la resistencia al calor rojo, es decir, si pueden mantener la dureza a alta temperatura.
Qué puede cambiar el tratamiento térmico y qué no
Lo que puede cambiar son las tensiones internas, el tamaño de grano, la composición de fases y, con ello, la resistencia, la dureza, la plasticidad y el comportamiento a fatiga. El refinamiento de grano es especialmente valioso: con el mismo material, un grano más fino suele dar mejor resistencia y tenacidad. La estabilización dimensional también es un beneficio real: la pieza no se "mueve" con facilidad durante el mecanizado posterior ni en servicio.
Lo que no se puede eliminar son los poros internos y la porosidad ya existentes. El tratamiento térmico no puede "soldar" los poros; eso hay que dejarlo a la presión isostática en caliente. Además, el tratamiento térmico provoca deformación y oxidación: cuanto mayor sea la temperatura del horno y más rápida la velocidad de enfriamiento, más probable será que la pieza se deforme o se desvíen sus dimensiones. Por eso, el orden del tratamiento térmico y del mecanizado de precisión debe planificarse con antelación: normalmente primero se realiza el tratamiento térmico y después se mecanizan las caras críticas, para evitar que las dimensiones que tanto costó obtener con el tratamiento térmico se pierdan en el corte.
Criterios de selección: designación del material, dimensiones de la sección, dónde se utiliza
La elección del régimen de tratamiento térmico parte de la designación del material, no de la forma de la pieza. En un mismo horno, la ventana de proceso de una aleación de titanio y la de una de aluminio difieren muchísimo; para una misma designación, las piezas de pared delgada y las macizas tampoco pueden seguir la misma curva. Las dimensiones de la sección determinan el tiempo de mantenimiento y la velocidad de enfriamiento; si una pieza gruesa no se enfría por completo, el rendimiento del núcleo no será el mismo que el de la superficie.
Después se considera el uso. Para piezas de aspecto y piezas no portantes, a menudo basta con un recocido para alivio de tensiones; las piezas portantes y las sensibles a la vida a fatiga sí requieren un tratamiento térmico completo como solución + envejecimiento o temple y revenido; los moldes y las piezas para trabajo en caliente deben priorizar la dureza y la resistencia al calor rojo. La práctica habitual del sector es que el régimen de tratamiento térmico se confirme conjuntamente entre la norma del material, los requisitos del plano y la planta de tratamiento térmico; la temperatura concreta, el tiempo de mantenimiento, la velocidad de enfriamiento y el modo de enfriamiento en horno o al aire deben quedar escritos en el documento de proceso, y no decidirse a ojo por experiencia. Al recibir un plano, hay que confirmar primero dos cosas: el régimen de tratamiento térmico recomendado en la norma del material y qué caras de la pieza se van a mecanizar de precisión después; esto determina cuánto sobreespesor dejar antes del tratamiento térmico.
Presión isostática en caliente: ¿cuándo se necesita realmente?
Qué cambia realmente
No es una reparación universal ni una opción obligatoria

Tratamiento superficial: de eliminar las marcas de capas a mejorar la resistencia a la corrosión y al desgaste
Cuando se saca una pieza metálica de impresión 3D del equipo, su estado superficial suele estar muy lejos de la palabra "producto acabado". Las marcas de capas que deja la fusión por láser, las partículas de polvo sin fundir por completo, las rebabas de fractura tras retirar los soportes y las finas deformaciones causadas por tensiones térmicas: todo ello está en la piel de la pieza. La etapa de tratamiento superficial dentro del postproceso de la impresión 3D metálica debe resolver precisamente la transición desde esa superficie rugosa hasta una superficie utilizable.
Pero el tratamiento superficial tiene una premisa que se pasa por alto con facilidad: qué problema resuelve depende de para qué se utiliza la pieza. Dos piezas impresas por el mismo equipo, una para exhibición de aspecto y otra montada en un cuerpo de válvula hidráulica en entorno corrosivo, pueden tener planes de tratamiento superficial completamente distintos.

Eliminación de líneas de capa y estética: lijado, pulido, chorro de arena, pulido electrolítico
La eliminación de líneas de capa es el tipo más directo de tratamiento superficial. La profundidad de las líneas de capa en las piezas metálicas impresas depende del espesor de capa y de los parámetros de impresión, y normalmente requiere un lijado progresivo de grueso a fino. La práctica común en el sector es empezar con papel de lija de varios cientos de granos y avanzar gradualmente hasta varios miles de granos; tras el lijado con granos altos, la superficie queda más brillante, cercana a un efecto espejo. La palabra clave aquí es "progresivo": si se salta una granulometría intermedia y se pasa directamente a un grano alto, las rayaduras del paso anterior quedan comprimidas en la superficie y luego es muy difícil eliminarlas.
Después del lijado se suele aplicar pulido. El pulido manual es adecuado para superficies externas de forma sencilla y accesible; en cavidades internas complejas y ranuras profundas es difícil llegar con papel de lija, y en esos casos el chorro de arena con medio, el flujo abrasivo o el pulido electrolítico son más prácticos. El chorro de arena con medio también limpia el polvo residual en la base de los soportes y las partículas adheridas a la superficie, logrando dos objetivos a la vez.
El chorro de arena en sí también tiene niveles: la arena gruesa elimina las líneas de capa rápido pero deja la superficie más apagada; la arena fina da una superficie más uniforme pero es menos eficiente. El criterio de elección son los requisitos estéticos de la pieza y si después necesitará recubrimiento: antes de un recubrimiento normalmente no hace falta pulir hasta efecto espejo, sino que se necesita cierta rugosidad para garantizar la adherencia.
Tratamientos superficiales funcionales: anodizado, electrodeposición, pasivado, nitruración
Si la pieza va a enfrentarse a corrosión, desgaste o fricción repetida, el objetivo del tratamiento superficial pasa de "verse bien" a "ser duradero". Las piezas de aleación de aluminio suelen someterse a anodizado, que genera en la superficie una capa densa de óxido que mejora la resistencia a la corrosión y la dureza; la electrodeposición puede depositar capas de níquel, cromo, etc. sobre piezas metálicas, combinando resistencia a la corrosión y decoración; las piezas de acero inoxidable suelen someterse a pasivado, eliminando químicamente el hierro libre de la superficie y restaurando la integridad de la capa pasiva.
La nitruración pertenece a otra categoría: no se limita a cubrir la superficie, sino que introduce nitrógeno en la capa superficial, formando una capa endurecida. Es adecuada para escenarios que requieren alta dureza superficial y tenacidad en el núcleo, como insertos de moldes o guías resistentes al desgaste. Este tipo de proceso es selectivo con el material, y no todos los materiales de impresión 3D metálica son aptos.
El tratamiento superficial no es un paso aislado; guarda relación de orden con la eliminación de soportes, el tratamiento térmico y el prensado isostático en caliente previos. Por ejemplo, tras el prensado isostático en caliente la superficie puede cambiar y hay que reevaluar el plan de tratamiento superficial; y si antes del anodizado el lijado no es suficiente, tras la oxidación las rayaduras se amplifican. Cada etapa del postprocesado de la impresión 3D metálica prepara las condiciones para la siguiente, y el tratamiento superficial suele ser uno de los últimos eslabones de la cadena.
Mecanizado de precisión e inspección: llevar la pieza a su dimensión final y a los criterios de aceptación
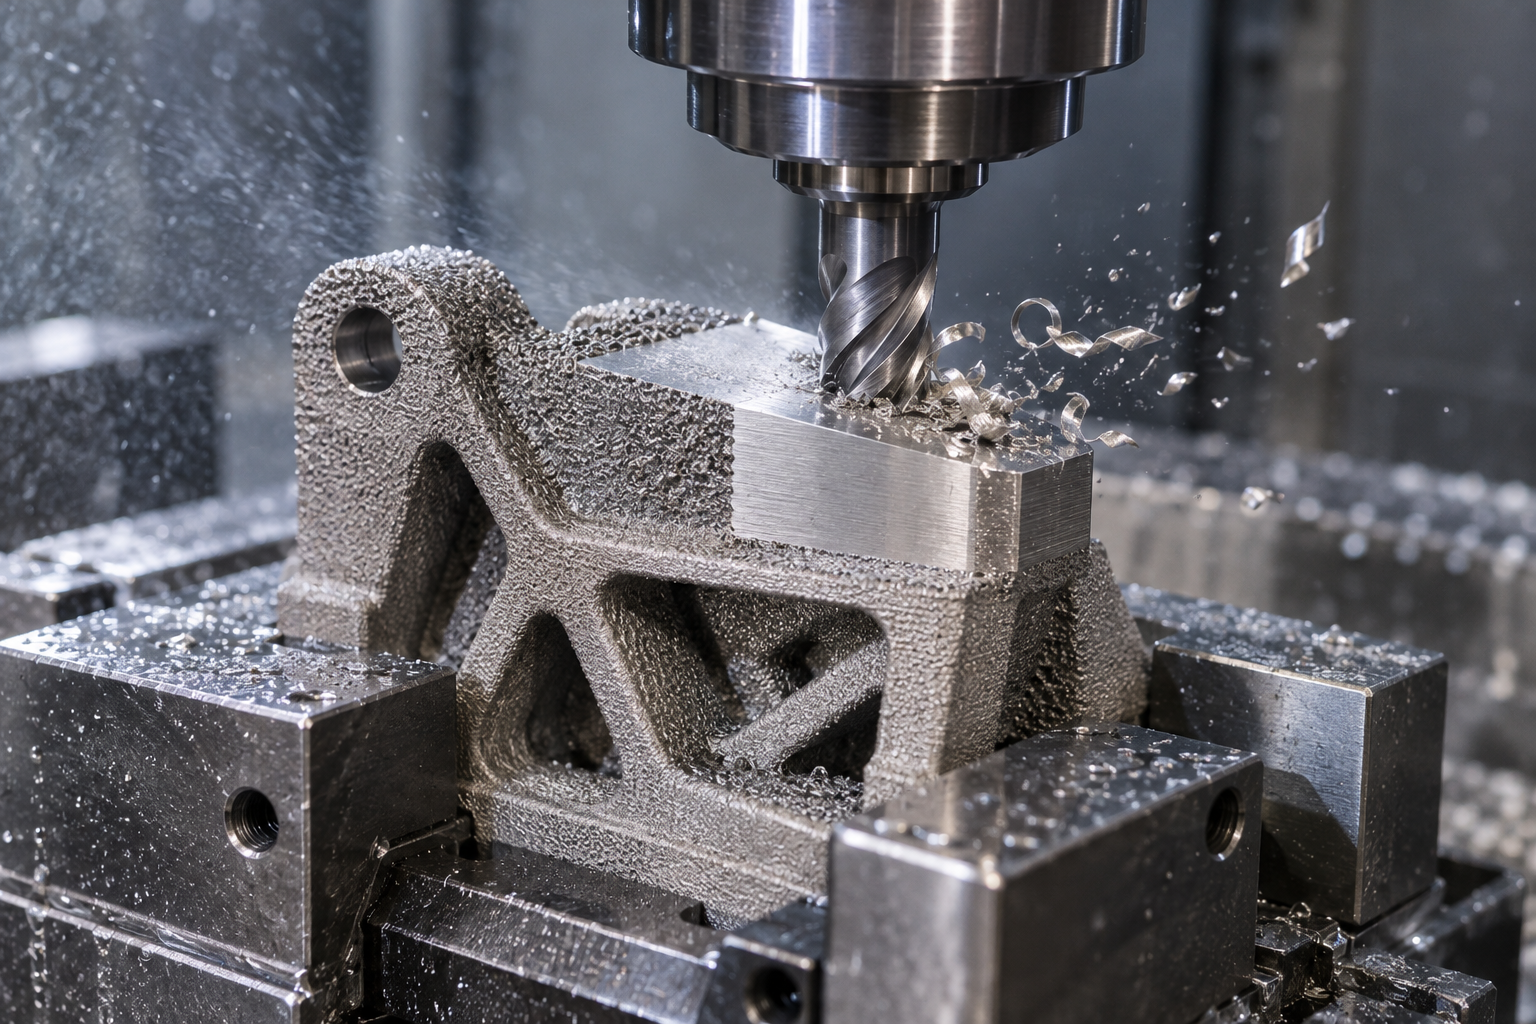
Una vez completados el tratamiento térmico y el tratamiento superficial, muchas piezas de impresión 3D metálica ya parecen "presentables", pero a menudo aún les falta el último tramo para cumplir los criterios de aceptación. La razón es simple: la fabricación aditiva es buena para construir de una vez formas complejas, pero no para mantener con firmeza las dimensiones de ajuste dentro de la banda de tolerancia. Todas las superficies funcionales que dependen de fricción, sellado, apriete o rotación suelen requerir mecanizado posterior como respaldo. Este paso no es una recuperación, sino la operación clave que determina si la pieza se puede montar y si puede funcionar.
Por qué después del postprocesado todavía hay que mecanizar
La precisión típica de las piezas en estado de impresión suele estar en el sector en el orden de ±0,1 mm o más amplio (depende del proceso, el material y la estructura; debe confirmarse según los planos y el proveedor). Este orden basta para montar una carcasa o hacer un soporte, pero posiciones como asientos de rodamientos, agujeros roscados, ranuras de sellado, agujeros de pasador de posicionamiento y superficies de engrane de engranajes suelen requerir tolerancias dimensionales y geométricas más ajustadas —coaxialidad, perpendicularidad, planitud—, que no se consiguen solo ajustando parámetros de impresión, sino que deben garantizarse con torneado y fresado CNC. Por eso la práctica habitual es: al imprimir, dejar deliberadamente en las superficies críticas un sobreespesor de mecanizado del orden de 0,3~0,5 mm, y luego rectificar en la máquina. Si se deja poco, no se puede cortar; si se deja mucho, se desperdicia tiempo y material. Se recomienda indicar claramente este valor de sobreespesor en los planos, o definirlo junto con el mecanizador.
Para determinar qué características deben llevar sobreespesor, se pueden seguir tres pistas: primero, la relación de ajuste —cualquier superficie que deba adherirse, insertarse o ajustarse con interferencia con otra pieza; segundo, la función de movimiento —las superficies de trabajo de rodamientos, guías y engranajes; tercero, el sellado y la sujeción —ranuras de juntas tóricas, roscas y superficies de sellado de bridas. A la inversa, las superficies puramente estéticas, los nervios de refuerzo sin ajuste y los canales internos generalmente no necesitan sobreespesor, y dejarlo solo añade la molestia de eliminarlo. Este paso del postprocesado de la impresión 3D metálica consiste, en esencia, en elevar "forma correcta" a "dimensión correcta".
Particularidad de la inspección de piezas aditivas: lo visible por fuera, lo invisible por dentro
En la fase de inspección, las piezas aditivas son diferentes de las forjadas y fundidas tradicionales. En las piezas en bruto tradicionales, los defectos internos se controlan mediante el propio proceso de forja o fundición, mientras que la impresión metálica funde y solidifica capa por capa, y pueden aparecer defectos internos como falta de fusión, porosidad o rechupes, a menudo ocultos en el interior de la pieza. Por eso, además de la inspección dimensional habitual —calibre, micrómetro, máquina de medición por coordenadas (CMM)—, para piezas portantes y sensibles a la vida a fatiga suele añadirse ensayos no destructivos: la tomografía industrial puede ver la distribución de poros internos, y ultrasonidos, líquidos penetrantes y rayos X tienen cada uno sus escenarios de aplicación. Si hay que hacerlo y a qué nivel depende de las condiciones de servicio y los criterios de aceptación de la pieza; no todas las piezas requieren tomografía.
El escaneo 3D tiene aquí su utilidad particular. Las piezas impresas tienden a alabearse en paredes delgadas y a combarse en voladizos largos, deformaciones que no se miden con calibre, pero el escaneo 3D puede superponer la nube de puntos real con el modelo CAD y mostrar visualmente mediante un mapa de diferencias de color dónde hay desviación y cuánto. En la confirmación de la primera pieza, el muestreo por lotes y la comparación inversa, esta "visualización de la desviación global" es más eficiente que la medición punto por punto. No sustituye la medición precisa por CMM, pero indica rápidamente si la pieza se desvía globalmente en la dirección correcta.
Resumiendo este paso en una frase: el postprocesado de la impresión 3D metálica llega al mecanizado de precisión y a la inspección, y solo entonces convierte realmente la "forma impresa" en una "pieza aceptable". Los pasos anteriores se ocupan del rendimiento, el aspecto y la calidad interna; este paso se ocupa del último milímetro de diferencia entre la pieza y el plano. Ese último milímetro suele decidir si la pieza se puede usar tal cual se monta o si da problemas en cuanto se instala.
Cómo elegir: deducir la combinación de postprocesado a partir del uso de la pieza
Cuando el postprocesado de la impresión 3D metálica llega al paso de selección, el error más común es "ordenar según la popularidad del proceso": si se oye que el prensado isostático en caliente es bueno, todos quieren aplicarlo una vez; si se oye que el pulido electrolítico es bonito, se programa para todos. El enfoque realmente útil es el inverso: primero responder para qué se va a usar la pieza y luego deducir hacia atrás qué operaciones se necesitan. Con cuatro preguntas claras, la combinación básicamente queda definida: entorno de uso, tipo de carga, aspecto y precisión de montaje, coste y plazo.
Cuatro dimensiones, aclarar una por una
- Entorno de uso: ¿estará en contacto con medios corrosivos, alta temperatura prolongada o desgaste alternativo? Si hay corrosión, se priorizan la pasivación, la anodización o el recubrimiento; si hay alta temperatura, el régimen de tratamiento térmico debe sostenerse primero; si hay superficies de desgaste, se considera el nitrurado o el endurecimiento local.
- Tipo de carga: la carga estática, la fatiga y el impacto exigen niveles completamente distintos de calidad interna. Solo en piezas portantes sensibles a la vida a fatiga vale la pena poner el prensado isostático en caliente en la agenda; en piezas estructurales de carga estática general suele ser más realista consolidar bien el recocido para alivio de tensiones y la estabilidad dimensional.
- Aspecto y precisión de montaje: las superficies decorativas expuestas deben considerar lijado y pulido, incluso espejo; las superficies de ajuste, roscas, asientos de rodamiento y superficies de sellado deben dejar sobreespesor para mecanizado y garantizarse mediante CNC posterior.
- Coste y plazo: cada operación añadida implica calcular tiempo y coste. En el sector es habitual que el postprocesado represente una proporción considerable del coste total; cuánto exactamente depende de la complejidad de la pieza y de los requisitos de precisión. Antes de cotizar, pregúntese: "¿esta operación resuelve un problema real?".
Tres rutas típicas, correspondientes a tres tipos de piezas
Al llevar las dimensiones anteriores a piezas concretas, se convergerá aproximadamente en tres rutas. No son respuestas estándar, sino puntos de partida para el juicio.
- Piezas de exhibición estética / no portantes: retirada de soportes → recocido para alivio de tensiones (recomendado para piezas de pared delgada o superficies grandes) → lijado y pulido o chorro de arena → opcional anodización, galvanoplastia y coloración. La clave está en la uniformidad superficial y la ausencia de líneas de capa; la calidad interna puede controlarse según lo habitual.
- Piezas estructurales portantes / sensibles a la fatiga: recocido para alivio de tensiones → prensado isostático en caliente (cuando se exige alta calidad interna) → solución + envejecimiento o temple + revenido → mecanizado de precisión CNC en superficies clave → ensayo no destructivo. Esta ruta tiene muchas operaciones y un ciclo largo, pero a cambio se obtiene fiabilidad en la densidad interna y las propiedades mecánicas.
- Piezas con canales de flujo / piezas de cavidad interna compleja: la limpieza de polvo y el tratamiento del polvo residual en la cavidad interna deben hacerse a fondo → recocido para alivio de tensiones → tratamiento superficial de la cavidad interna (chorro de arena con medio, pulido electrolítico, pulido químico según material y tamaño del canal) → mecanizado de precisión de superficies de interfaz y verificación de caudal. El lijado de cavidades internas es muy difícil de hacer a mano; los medios alternativos deben confirmarse con el fabricante de antemano en cuanto a viabilidad.
Nótese que, de estas tres rutas, casi ninguna termina con "una sola operación". El postprocesado de la impresión 3D metálica es esencialmente una combinación: el tratamiento térmico se ocupa del rendimiento interno, el tratamiento superficial del aspecto y la resistencia a la corrosión y al desgaste, y el mecanizado de precisión de las dimensiones finales. Cada uno cubre una parte, y si falta una, se puede quedar atascado en la fase de aceptación.

Si tienes una pieza concreta, material y requisitos de aceptación, aclara bien el uso y las dimensiones clave, y luego consulta en la entrada de cotización o en la página de capacidades de mecanizado CNC cómo se conectan el mecanizado de precisión y la inspección posteriores; es más fácil acertar a la primera que comparar solo precios. Los límites de la selección de postprocesado, al final, siguen remitiendo a las tolerancias, la rugosidad y las condiciones de uso del plano.
Preguntas frecuentes
Las siguientes preguntas son básicamente las que más se repiten después de leer las cadenas de proceso anteriores. Las respuestas intentan dar criterios de juicio, no promesas absolutas.
Después de que las piezas de impresión 3D en metal salen del horno, ¿se pueden usar directamente solo con lijado y pulido?
En la mayoría de los casos, no es suficiente. El lijado y pulido solo modifican la superficie y no resuelven los problemas de tensiones internas, porosidad interna ni las dimensiones de las superficies de ajuste críticas. Si la pieza solo se utiliza para exhibición estética, sin soportar cargas ni ensamblarse, eliminar soportes y aplicar un tratamiento superficial podría ser suficiente; pero si implica ajuste, sellado, fatiga o soporte de cargas, normalmente también hay que incluir en el plan el alivio de tensiones, el tratamiento térmico e incluso el prensado isostático en caliente y el mecanizado de precisión. El punto de partida para decidir es dónde se usará la pieza, no elegir primero el proceso.
Eliminar soportes y aliviar tensiones mediante recocido, ¿cuál se hace primero?
Normalmente primero se alivia la tensión y luego se cortan los soportes, especialmente en piezas de baja rigidez, paredes delgadas o grandes luces. Los ciclos térmicos durante la impresión dejan tensiones residuales en la pieza; si se cortan primero los soportes, la pieza pierde su restricción y, al liberarse las tensiones, tiende a deformarse o incluso agrietarse. Para piezas macizas de muy buena rigidez, el orden puede ser más flexible, pero se recomienda confirmar la secuencia con el fabricante según la estructura de la pieza, sin dar por hecho una solución única.
¿Se debe aplicar prensado isostático en caliente a todas las piezas de impresión 3D en metal?
No. El prensado isostático en caliente está dirigido principalmente a escenarios con requisitos extremadamente altos de calidad interna, como piezas portantes, piezas sensibles a la vida a fatiga o componentes médicos críticos. Puede cerrar poros internos, rechupes y microfisuras; una expresión habitual en el sector es que la densidad puede acercarse al 100%, pero el efecto concreto depende del material y del proceso. También afecta las dimensiones y la superficie, por lo que normalmente hay que dejar sobremedida y combinarlo con un mecanizado de precisión posterior. Para piezas con requisitos internos normales, hacerlo puede ser un desperdicio de costes.
¿Hasta qué punto se debe llevar el tratamiento superficial y cómo juzgar si es suficiente?
Depende del uso. Si solo se exige apariencia, lijar hasta varios cientos de granos y luego pulir suele ser aceptable; si se requiere resistencia a la corrosión y al desgaste, hay que considerar tratamientos funcionales como anodizado, electrodeposición, pasivado o nitruración; si hay requisitos de sellado o ajuste, la rugosidad superficial a menudo debe especificarse en el plano y verificarse en la recepción. Al lijar, el grano del papel de lija avanza gradualmente desde varios cientos hasta varios miles de granos; las superficies de grano alto son más brillantes, pero las cavidades internas complejas y las ranuras profundas son difíciles de lijar a mano, y en esos casos el chorreado con medio o el pulido resultan más realistas. En última instancia, prevalecen las indicaciones del plano y los resultados de inspección.
¿Por qué después del postprocesado todavía hay que hacer mecanizado de precisión CNC?
Porque la precisión dimensional y geométrica del conformado aditivo normalmente no alcanza los requisitos de características como superficies de ajuste, roscas, asientos de rodamientos o superficies de sellado. En estas posiciones generalmente hay que dejar sobremedida para mecanizado y, una vez terminado el postprocesado, usar torneado y fresado CNC para garantizar las tolerancias. Además, los defectos internos de las piezas aditivas requieren ensayos no destructivos, y las desviaciones geométricas pueden compararse mediante escaneo 3D. Qué características deben dejar sobremedida es mejor alinearlo con el fabricante en la fase de elaboración del plano, para evitar descubrir después del postprocesado que ya no queda material para cortar.
Key takeaways
- Las piezas de impresión 3D en metal normalmente no pueden usarse directamente después de salir del horno: pueden existir tensiones internas, porosidad, superficie rugosa, polvo adherido y desviaciones dimensionales.
- El postprocesamiento es una cadena, no una operación única: limpieza y recuperación de polvo → retirada de soportes/alivio de tensiones → tratamiento térmico o prensado isostático en caliente → tratamiento superficial → mecanizado de precisión e inspección.
- Tres tipos de procesos resuelven tres tipos de problemas: el tratamiento térmico ajusta propiedades y elimina tensiones internas, el prensado isostático en caliente comprime defectos internos y aumenta la densidad, y el tratamiento superficial mejora la apariencia, la resistencia a la corrosión y al desgaste.
- La selección debe deducirse desde el uso final de la pieza: el entorno de uso, el tipo de carga, los requisitos de apariencia, la precisión de montaje y el costo/plazo determinan conjuntamente la combinación.
- El tratamiento del polvo es lo que más fácilmente se pasa por alto, pero afecta simultáneamente la calidad de impresión, la seguridad operativa y la estabilidad de la producción en serie.



