Qué hace exactamente una fábrica de mecanizado de metales: primero distinga los límites entre fundición, forja y mecanizado CNC
Si busca "fábrica de mecanizado de metales", obtendrá una pantalla llena de directorios de fábricas, una página de fotos de equipos y una lista de servicios que dice "mecanizado CNC, fundición, forja, chapa metálica, tratamiento superficial". Lo que realmente le bloquea no es no encontrar una fábrica, sino no poder juzgar en qué empresa recae la capacidad para su pieza. Para una misma carcasa de aleación de aluminio, el costo, la inversión en moldes y la precisión dimensional alcanzable son completamente diferentes si se hace por fundición, forja o mecanizado CNC; elegir el proceso equivocado hace que toda comparación de precios posterior pierda sentido.
Por lo tanto, lo primero no es preguntar "¿sirve esta fábrica?", sino "¿a qué tipo de lógica de conformado pertenece mi pieza?". Las capacidades principales de una fábrica de mecanizado de metales se dividen aproximadamente en tres líneas, cada una con límites físicos muy claros.
Fundición: llenado de líquido, para formas complejas de cavidades internas y externas
La fundición vierte metal fundido en una cavidad y, tras enfriarse, se obtiene una pieza en bruto. Su fuerte es la libertad de forma: conductos de aceite internos, nervios de disipación de calor de forma irregular, estructuras de refuerzo de pared delgada; estas características que con arranque de material tardarían mucho o serían imposibles de vaciar se forman de una sola vez con la fundición. Los materiales comunes incluyen aleación de aluminio, latón, hierro fundido y acero fundido. La desventaja es que la rugosidad superficial y la consistencia dimensional suelen ser inferiores a las del mecanizado, y las superficies de ajuste clave a menudo requieren dejar margen y luego pasar por la máquina. Cuanto mayor es el lote, menor es la amortización del molde por pieza; para una o pocas piezas, el costo del molde no resulta rentable.
Forja: conformado por presión, para una estructura densa y propiedades mecánicas
La forja introduce el material metálico en la cavidad del molde mediante presión; en la industria, la presión de los equipos comunes varía desde cientos de toneladas hasta decenas de miles de toneladas. Tras calentar y ablandar, se conforma, y las líneas de flujo del metal se distribuyen de forma continua siguiendo el contorno de la pieza, con granos más densos; la resistencia a la fatiga y al impacto suele ser superior a la de una pieza fundida del mismo material. El precio es una baja libertad de forma: los contrasalientes, las cavidades profundas y los canales internos finos son difíciles de forjar, y a menudo se requiere mecanizado posterior. Es adecuada para piezas sometidas a esfuerzo: bielas, bridas, cubos de rueda, cabezas de herramienta. La señal para decidir es simple: si la pieza debe soportar carga y resistir fatiga, la forja tiene prioridad; si solo se requiere forma y dimensiones, es otro asunto.
Mecanizado CNC: eliminación de material, para precisión dimensional y tolerancias consistentes
El mecanizado CNC fresca, tornea, taladra, rosca, electroerosiona y corta por hilo desde un bloque entero, eliminando material capa por capa. Su valor central es la precisión dimensional y la calidad superficial: en la industria, la banda de tolerancia de mecanizado habitual suele estar en el orden de ±0,05 mm; los casos de alta precisión se tratan aparte, según la rigidez estructural, las bases y los instrumentos de medición. No hay costo de molde y cambiar el diseño solo requiere cambiar el programa, por lo que en la etapa de prototipo y lotes pequeños casi por defecto se recurre al CNC. La desventaja es que la reducción de costos por volumen es limitada: cada pieza ocupa tiempo de máquina, y el mecanizado de cavidades complejas requiere mucho tiempo y alto consumo de herramientas.
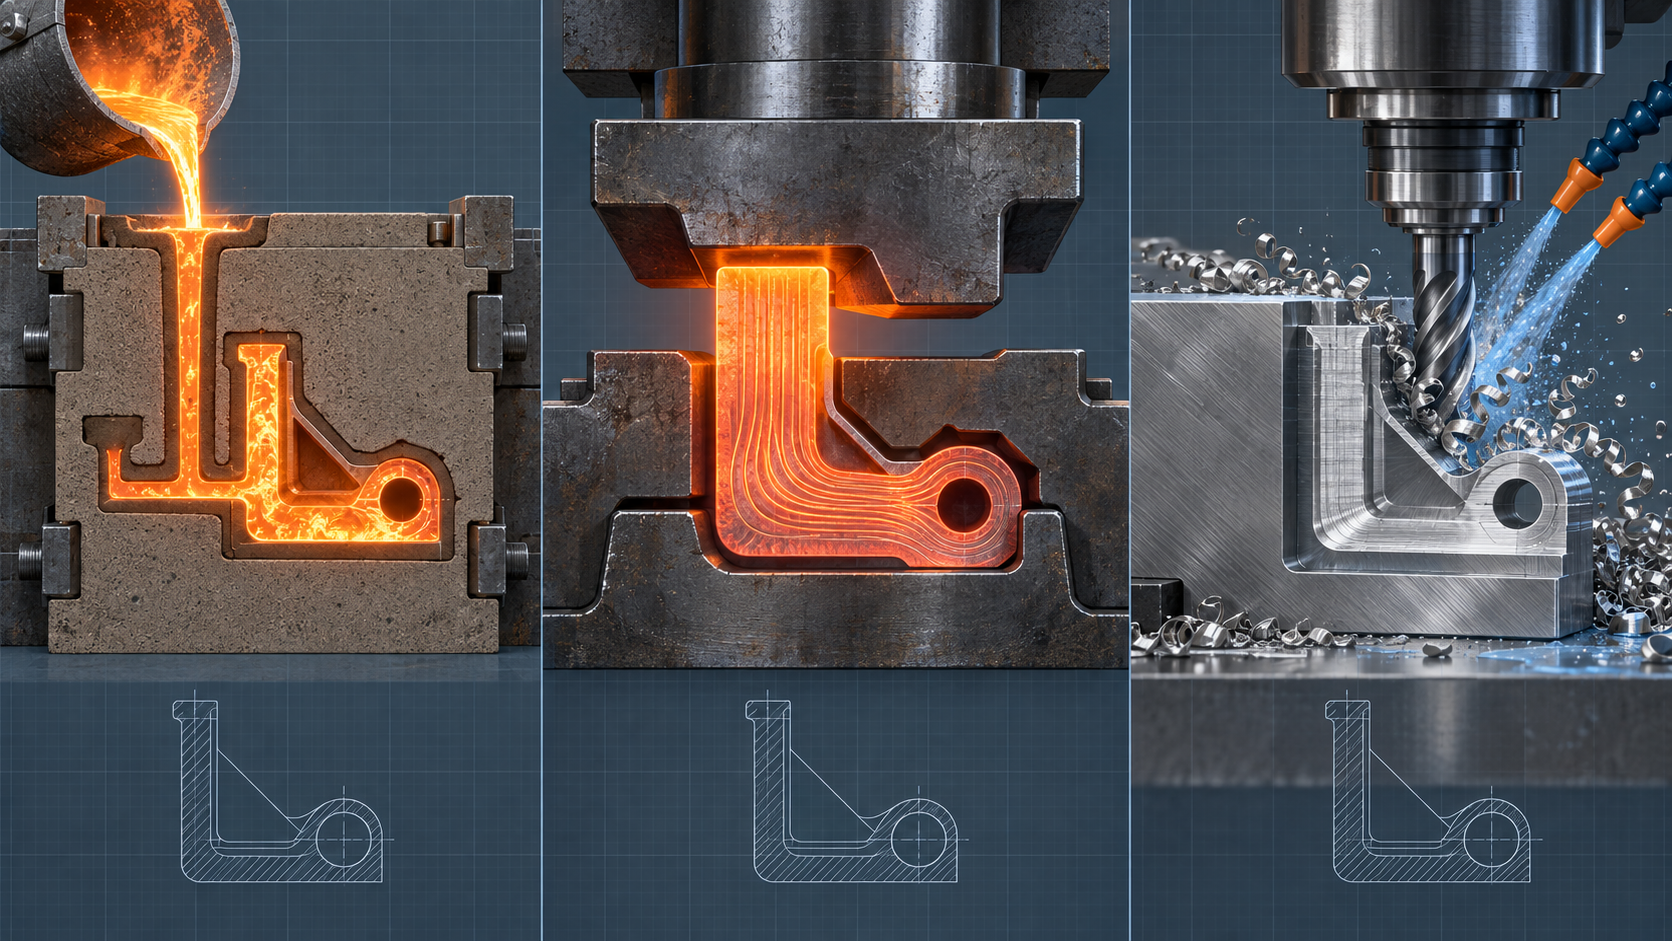
Al poner estas tres líneas una al lado de la otra, surge una conclusión: una fábrica de mecanizado de metales no necesita ser experta en todo, pero usted debe saber a qué categoría pertenece su pieza. Si se trata de una pieza estructural sometida a esfuerzo pero se busca una fábrica que solo hace fundición, o si se lleva una carcasa compleja que requiere canales internos a un taller puramente CNC, el costo de comunicación se quemará en gran parte antes de la cotización. Primero defina el proceso, luego hable del proveedor: esta es la primera casilla de la lista de evaluación.
6 dimensiones para evaluar una fábrica de mecanizado de metales: desde la lista de capacidades hasta los servicios digitales
Al buscar una fábrica de mecanizado de metales, lo que más teme son dos cosas: que la cotización solo dé un número y que a todo se responda "se puede hacer". Lo que realmente permite juzgar si una fábrica de mecanizado de metales es adecuada no es cuántos equipos enumera, sino si puede explicar claramente seis cosas. A continuación, cada punto incluye un "qué preguntar", que puede copiar directamente en el correo de solicitud de cotización.
1. Amplitud de cobertura de procesos y materiales: si ha trabajado con su material
La fundición, la forja y el mecanizado CNC son tres rutas técnicas diferentes; una fábrica de mecanizado de metales no necesita ser experta en todo, pero usted debe saber a qué categoría pertenece su pieza. Más crucial aún es la experiencia con materiales: el aluminio 6061 y el aluminio 7075 tienen parámetros de corte diferentes, el acero inoxidable 304 se endurece por deformación y las piezas de pared delgada de latón H62 se deforman con facilidad. Si lo ha hecho o no, no se ve en la cotización, pero se ve en la tasa de desperdicio.
Qué preguntar: "¿Qué grados de aluminio, acero inoxidable y cobre han mecanizado en los últimos seis meses? ¿Pueden dar una hoja de proceso o una muestra de informe de primera pieza de una pieza similar?"
2. Capacidad de tolerancia e inspección: no pregunte solo "¿se puede lograr?", pregunte "¿cómo se demuestra?"
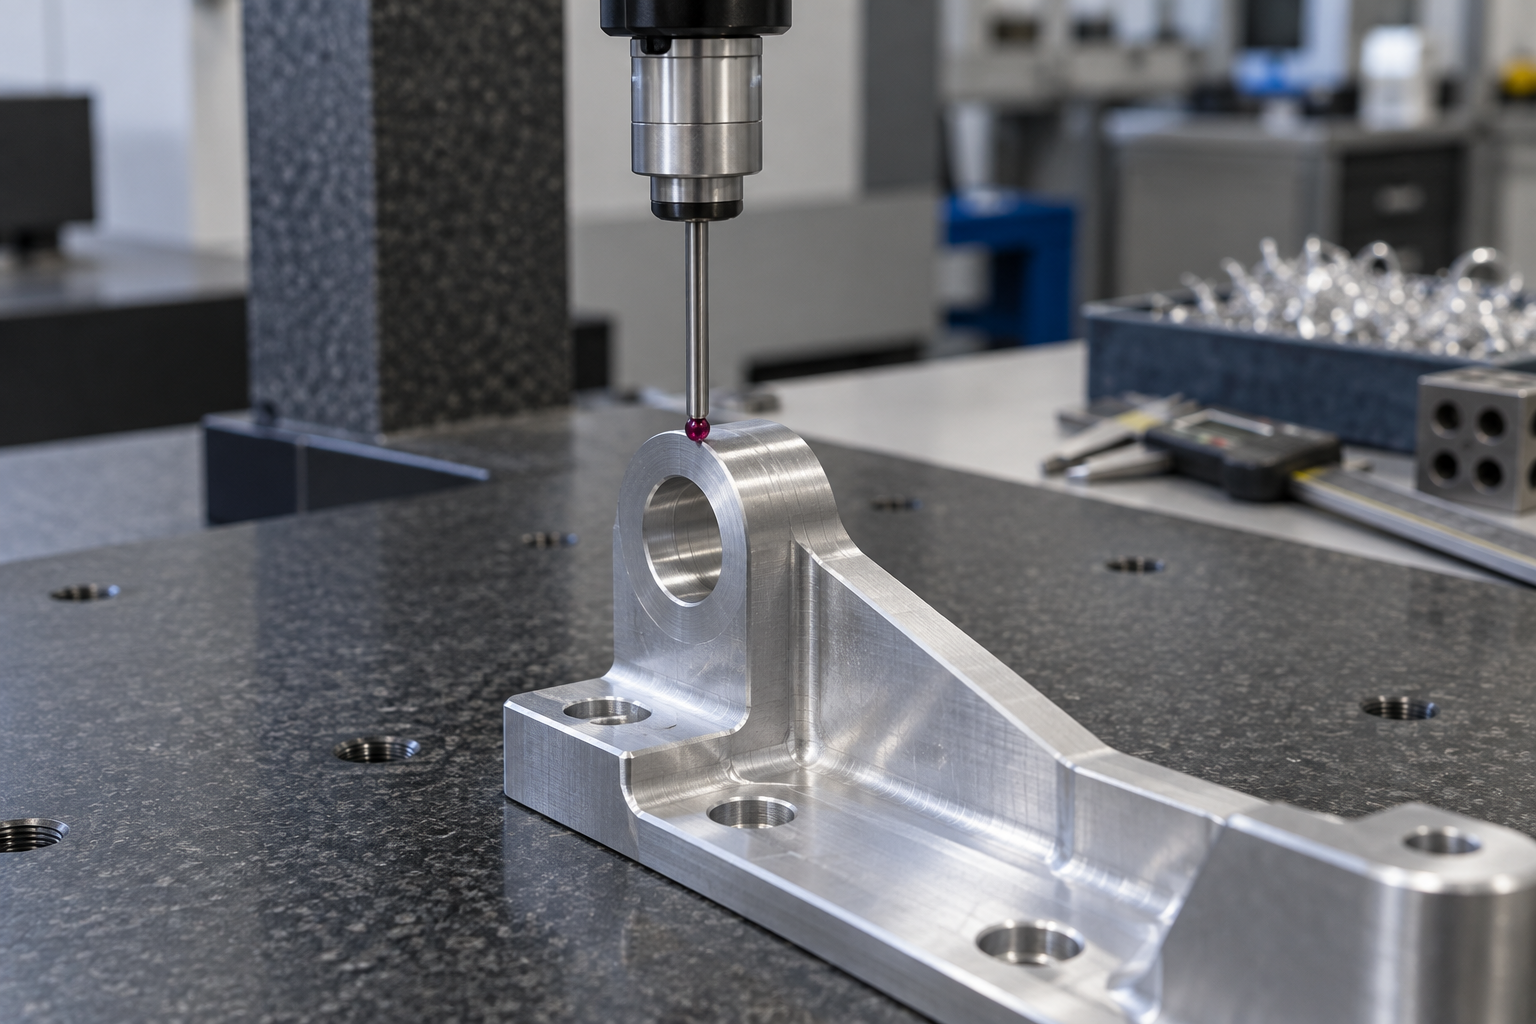
En la industria, la banda de tolerancia habitual del mecanizado CNC suele estar en el orden de ±0,05 mm; los requisitos de mayor precisión dependen de la característica concreta y deben confirmarse punto por punto, no se puede aplicar un solo número a todo el plano. Más revelador que el valor de tolerancia son los medios de inspección: ¿se usa una máquina de medición por coordenadas o un calibre? ¿Se inspecciona el 100 % de las dimensiones clave o por muestreo? ¿Cuál es la proporción de muestreo? ¿Se entregan los instrumentos de medición junto con las piezas?
Qué preguntar: "¿Con qué instrumentos se miden las dimensiones clave? ¿Cómo se inspecciona la primera pieza y el lote? ¿Pueden adjuntar el informe de inspección con el envío?"
3. Sistema de calidad y trazabilidad: más allá del certificado, mire el proceso
El valor del sistema de calidad no está en el certificado en sí, sino en si se aplica a la rutina diaria: si hay registro de lotes en la recepción de material, si hay gestión de versiones de herramientas y programas, y cómo se aísla y reinspecciona el producto no conforme. Si la otra parte solo puede garantizar verbalmente "somos muy estrictos", pero no puede explicar cómo se identifica una pieza reprocesada, entonces el sistema es solo apariencia.
Qué preguntar: "¿Cómo se aísla el producto no conforme? ¿Cómo se distingue una pieza reprocesada de una conforme en la tarjeta de flujo?"
4. Servicios digitales: velocidad de cotización en línea y retroalimentación DFM
El grado de digitalización afecta directamente el costo de tiempo de sus pruebas y errores iniciales. Una fábrica de mecanizado de metales que puede subir un modelo 3D y generar automáticamente una cotización preliminar suele tener internamente una biblioteca de procesos estructurada y criterios de cotización más consistentes. Más valioso que la cotización en línea es la velocidad de retroalimentación DFM: cuánto tarda en recibir opiniones de fabricabilidad después de enviar el plano, y si las opiniones son específicas sobre un radio o una banda de tolerancia.
Qué preguntar: "¿Cuánto suelen tardar en dar retroalimentación DFM después de enviar el plano? ¿La retroalimentación es una plantilla genérica o está dirigida a mi versión del plano?"
5. Transparencia de precios: si la cotización incluye horas de trabajo y material
Una cotización que solo da el precio total puede obligar a renegociar toda una ronda si luego se cambia una dimensión. Una cotización que desglosa horas de trabajo, material, tratamiento superficial y costos de utillaje permite modificar con base y también le ayuda a juzgar qué partida está elevando el costo. El nivel del precio en sí suele estar directamente ligado al lote, la tolerancia y la utilización del material; hablar de precio unitario sin estos factores no tiene sentido.
Qué preguntar: "¿La cotización se puede desglosar en material, horas de mecanizado, utillaje y tratamiento superficial? Si cambio una dimensión, ¿qué partida afecta aproximadamente?"
6. Fiabilidad de entrega: mire la lógica de programación, no solo la fecha prometida
El plazo de entrega se ve afectado por la complejidad de la pieza, la preparación de material y la programación de producción del taller en ese momento; en la industria sí existen casos urgentes de tan solo decenas de horas, pero suelen ser piezas pequeñas, procesos simples y pedidos intercalados, y no deben tomarse como expectativa predeterminada. Una forma más sólida de juzgar es preguntar claramente la lógica de programación: cómo se intercalan los pedidos urgentes, cómo se notifica la falta de material y quién informa de forma proactiva cuando ocurre una anomalía.
Qué preguntar: "¿La programación es por orden de pedido o por cuello de botella del proceso? Si el material se retrasa, ¿con cuántos días de antelación me avisan?"
De estas seis dimensiones, las tres primeras determinan si la pieza se puede hacer bien, y las tres últimas determinan si la cooperación es fluida. Al evaluar una fábrica de mecanizado de metales, hacer una tabla con las preguntas y puntuar punto por punto es mucho más fiable que mirar la lista de equipos del folleto. Si necesita primero obtener un rango de precios preliminar para anclar el presupuesto, puede enviar el modelo desde la entrada de cotización clásica y luego negociar los detalles con cifras concretas.
Dificultades reales del mecanizado de materiales: dónde se atascan el acero inoxidable, el aluminio y el latón
Con la misma máquina y la misma herramienta, cambiar de material puede multiplicar la tasa de desperdicio. Al buscar una fábrica de mecanizado de metales, en la lista de capacidades dice "podemos trabajar aluminio, cobre, acero inoxidable y titanio", lo que suena suficiente; pero lo que realmente determina si el precio es alto o bajo y si el plazo es exacto es si esta fábrica ha tropezado con las características de mecanizado de cada material. A continuación, según los tres materiales más comunes, se explica dónde se atasca cada uno, qué requisitos imponen a las herramientas y a la sujeción, y cómo estas dificultades se reflejan en la cotización.
Acero inoxidable 304: el endurecimiento por deformación es el primer obstáculo inevitable
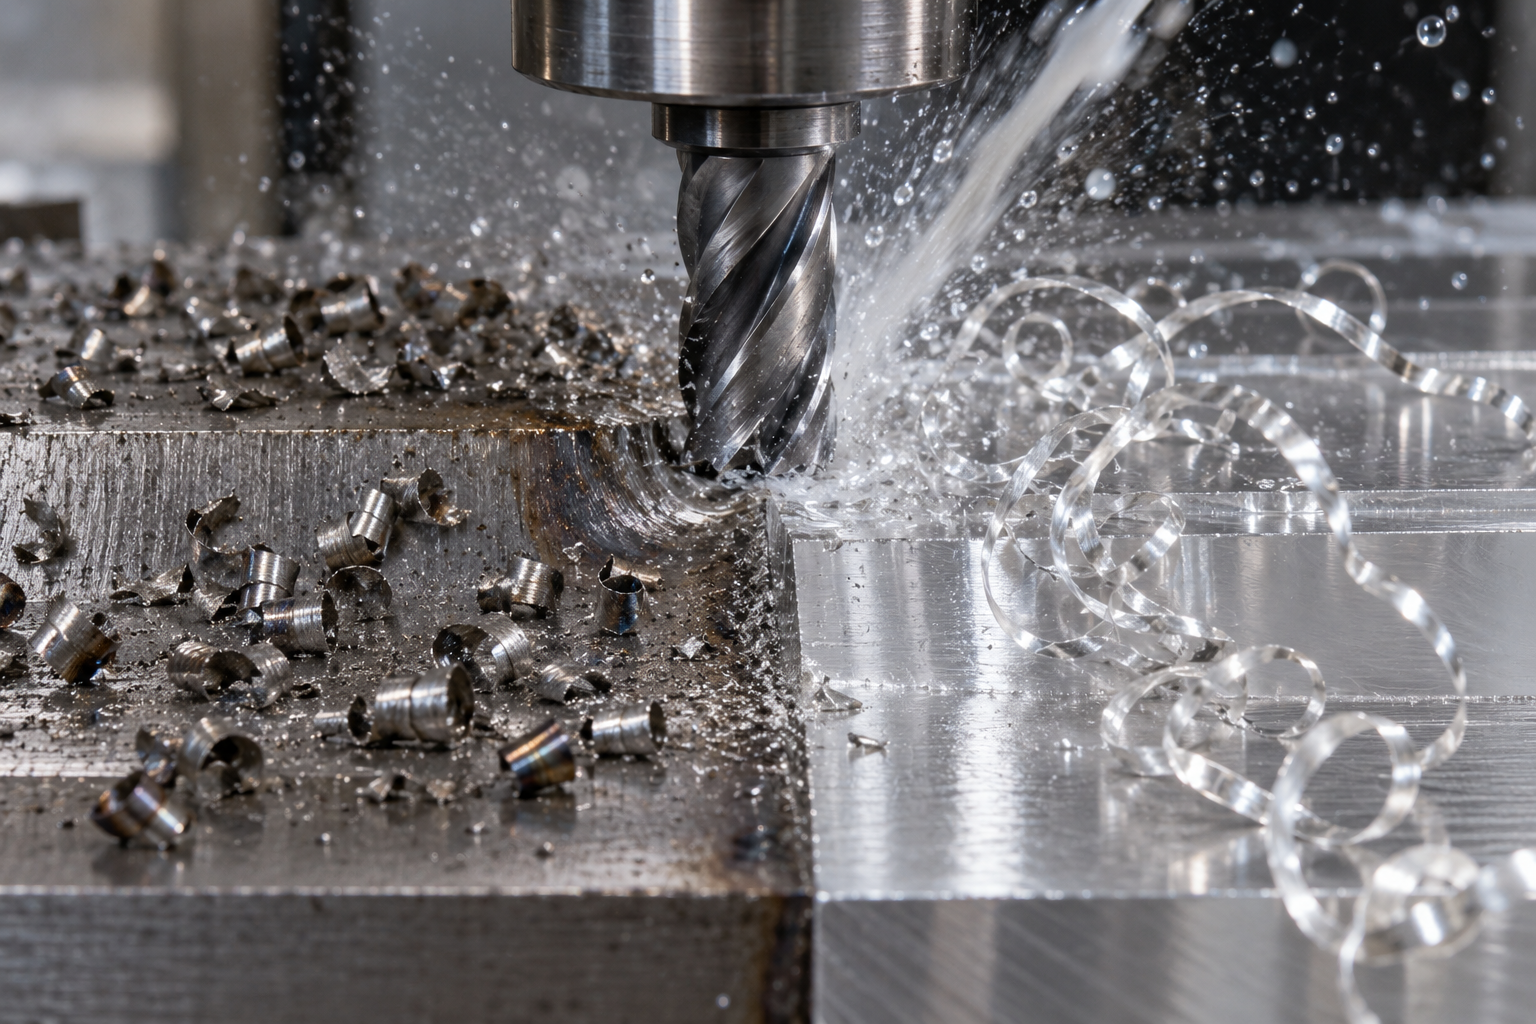
El problema del acero inoxidable 304 no radica en su alta dureza, sino en el endurecimiento por deformación. Una vez que la zona de corte sufre deformación plástica, la dureza superficial aumenta rápidamente y el siguiente corte se realiza sobre un material más duro. El resultado es un desgaste acelerado de la herramienta, un aumento de las fuerzas de corte y una deflexión evidente: las dimensiones se desvían cada vez más y el acabado superficial también se deteriora.
La solución no es forzar la máquina. La práctica común en el sector es baja velocidad de rotación, avance alto y mantener la herramienta siempre mordiendo el material, evitando que la punta roce repetidamente la superficie; el refrigerante debe ser abundante y dirigido a la zona de corte, sin permitir que las virutas friccionen de nuevo la superficie ya mecanizada. En cuanto a la herramienta, se suelen usar carburos recubiertos o cermets, manteniendo el filo afilado.
El amarre también es sensible. Las piezas de pared delgada de acero inoxidable tienen poca rigidez: si la fuerza de sujeción es ligeramente mayor, se ovalan; si es ligeramente menor, vibra la herramienta. Las fábricas con experiencia utilizan mordazas blandas, mandriles expansibles o utillajes especiales para distribuir la fuerza de sujeción, en lugar de apretar con un tornillo de banco estándar. Estas horas de preparación se reflejan en el presupuesto.
Aluminio 6061: el pegajoso y el filo recrecido determinan la rugosidad superficial
El aluminio 6061 es blando y tiene buena conductividad térmica, se corta con ligereza, pero el pegajoso es el principal enemigo. Las virutas se sueldan al filo bajo alta temperatura y presión formando un filo recrecido, que varía de tamaño y equivale a cambiar la punta por un filo irregular, produciendo superficies con brillo desigual y dimensiones inestables.
La idea es que las virutas se alejen lo antes posible y no se detengan en el filo: alta velocidad de rotación, ángulo de desprendimiento grande, filo pulido y afilado, junto con refrigeración a alta presión o por niebla para soplar las virutas de aluminio. Una velocidad de rotación baja favorece el pegajoso, lo cual es contrario a la intuición con el acero.
Para piezas de aluminio de pared delgada, la deformación por amarre es más problemática que el propio corte. La aleación de aluminio tiene bajo módulo de elasticidad: tras el amarre recupera su forma y al soltar queda fuera de tolerancia. Las soluciones habituales son dejar resaltes tecnológicos, usar platos de vacío o fijación con cera, y eliminarlos después del mecanizado. Este tipo de soluciones eleva directamente el tiempo por pieza y el presupuesto resulta naturalmente más caro que el de una placa gruesa.
Latón H62: buena plasticidad que, paradójicamente, facilita la deformación en paredes delgadas y amarres
El latón tiene buena maquinabilidad y superficie brillante, por lo que a menudo se considera un material "fácil de mecanizar". El problema está en la plasticidad y la dilatación térmica. El latón H62 tiene buena ductilidad: las piezas de pared delgada y los ejes esbeltos se flexionan y se deflectan bajo las fuerzas de corte y amarre; el calor generado en el mecanizado dilata la pieza, de modo que al medirla es conforme, pero al enfriarse la dimensión queda pequeña.
Por eso, la dificultad de las piezas de latón no suele estar en la herramienta, sino en la secuencia de operaciones y el momento de la medición. Lo razonable es separar desbaste y acabado, dejar un envejecimiento o esperar a que se enfríe antes del corte de acabado, y medir las cotas clave en condiciones de temperatura constante. En el amarre, se suele usar sujeción axial en lugar de radial para reducir la deformación radial.
Esto tiene relevancia práctica para el comprador: si un taller de mecanizado de metales te pregunta proactivamente por el espesor de pared, las tolerancias y el método de medición de tu pieza de latón, significa que realmente ha hecho este tipo de trabajo, y no que sigue parámetros genéricos sin más.
Si se observan los tres materiales en conjunto, se descubre que las dificultades de mecanizado del material rara vez se deben a un solo factor; normalmente son los parámetros de corte, la herramienta, el amarre y el momento de medición los que se condicionan mutuamente. Por eso, con el mismo plano, los presupuestos de distintas fábricas pueden diferir notablemente: lo que marca la diferencia no es la máquina, sino la anticipación y la experiencia sobre el comportamiento del material.
Colaboración DFM: por qué una buena fábrica empieza a modificar tu plano antes de presupuestar
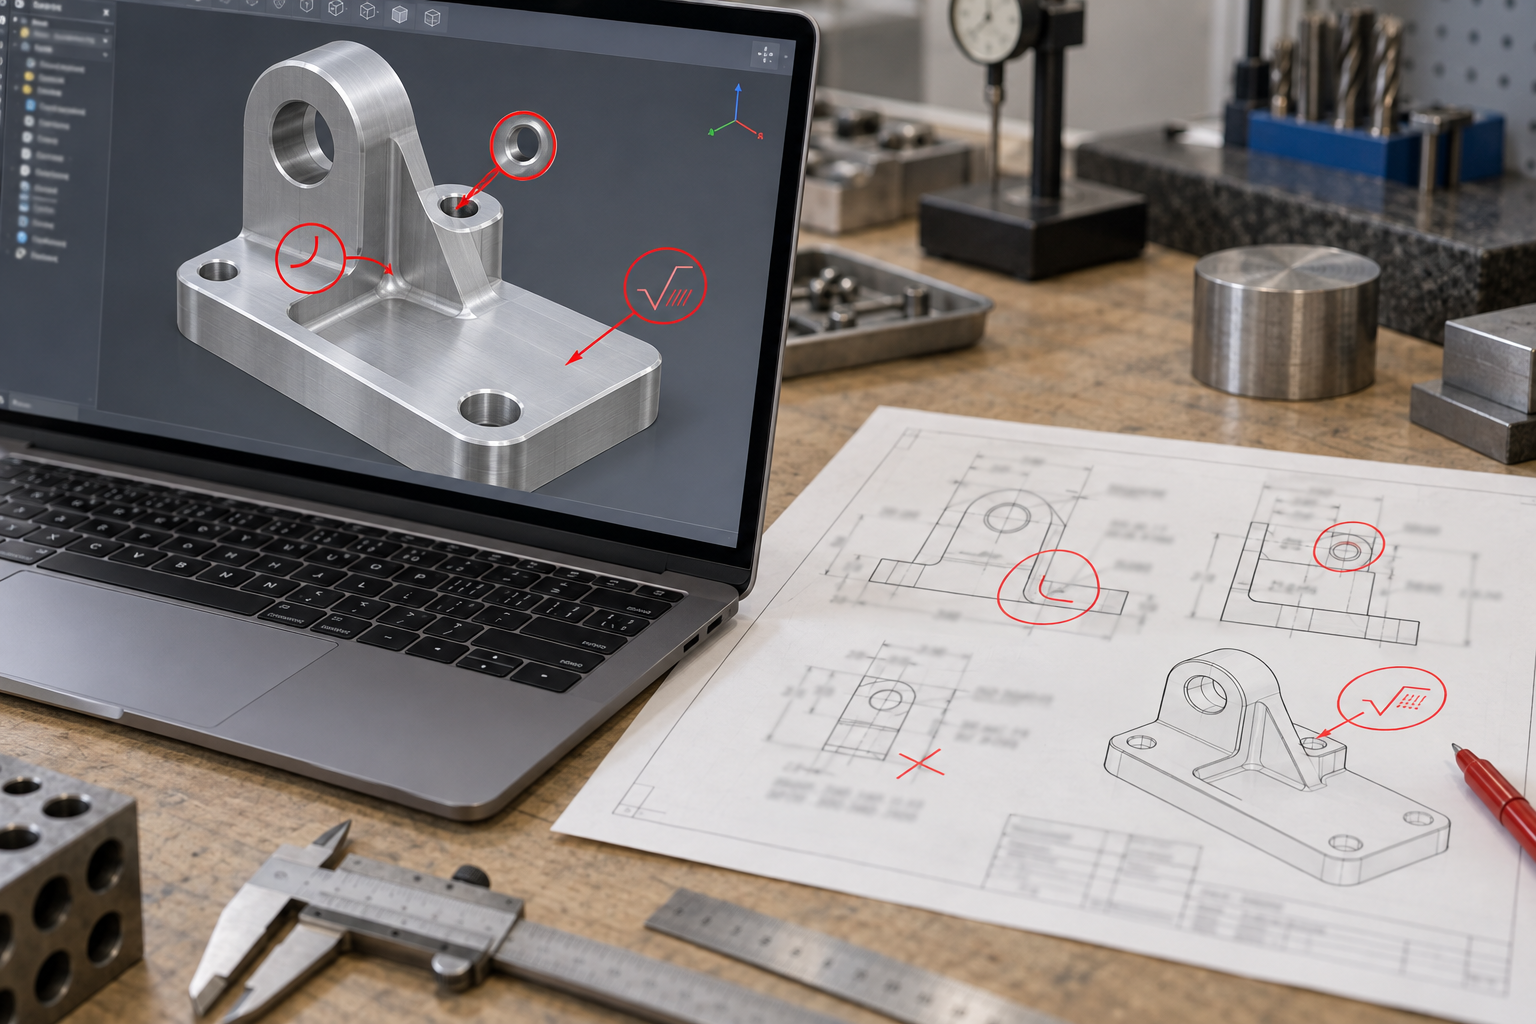
Qué modifica exactamente el DFM: cinco puntos de incidencia frecuentes
- Coincidencia entre radios de acuerdo y radio de herramienta: las esquinas interiores en ángulo recto solo pueden mecanizarse con fresas combinadas o electroerosión, lo que encarece y alarga el plazo. Si el radio interior es mayor que el radio de la fresa utilizada, se puede mecanizar de una sola pasada.
- Espesor mínimo y dirección de desmoldeo: las piezas fundidas y forjadas tienen requisitos de desmoldeo; las zonas de pared delgada son propensas a problemas durante el llenado y el enfriamiento; definir bien el plano de partición en la fase de diseño ahorra mucho más que modificarlo después de abrir el molde.
- Referencias y amarre: que la pieza tenga una superficie o un resalte tecnológico donde sujetarla determina directamente cuántos utillajes se necesitan y si hay que hacer mordazas blandas. Las piezas sin referencias de amarre siempre se reflejan en el presupuesto.
- Si la banda de tolerancia es demasiado estrecha: marcar también las cotas no funcionales con ±0,02 mm es un amplificador de costes habitual. En el sector, las bandas de tolerancia comunes en mecanizado CNC están en el orden de ±0,05 mm; una precisión mayor requiere evaluar el proceso y los instrumentos de medición y confirmar la necesidad de indicarla en el plano.
- Relación entre profundidad y diámetro del taladro: los taladros con gran relación de profundidad y diámetro requieren taladrado escalonado, brocas de cañón o electroerosión; el riesgo de evacuación de virutas y de desviación es alto, y es una fuente oculta de diferencias en el presupuesto.
Por qué el DFM aparece en la fase de presupuesto y no después de firmar
Las sugerencias de DFM no siempre son correctas: cómo decidir si adoptarlas
Del prototipo a la producción en serie: cómo verificar la capacidad de entrega de un taller de mecanizado de metales
Al evaluar un taller de mecanizado de metales, lo que realmente preocupa no es el prototipado, sino el tramo entre la muestra y la serie. Prototipos bonitos y producción en serie deficiente es la forma de accidente más común en compras. La capacidad de entrega no es decir "entregamos rápido", sino un proceso verificable: si los documentos de proceso se actualizan con la serie, cómo se hace la confirmación de la primera pieza, quién gestiona los moldes y utillajes. Observando estos puntos se puede juzgar básicamente si la otra parte puede hacer una transición fluida.
Prototipo, serie corta y producción en serie: la lógica de configuración de procesos en distintas fases
La fase de prototipo busca la rapidez; el mecanizado CNC y la impresión 3D son los protagonistas: el CNC produce directamente piezas funcionales, con materiales reales y tolerancias utilizables; la impresión 3D es adecuada para piezas de verificación de forma compleja pero con poca carga, con iteración más rápida. En series cortas de decenas a cientos de unidades, lo habitual es el moldeo por vacío a partir de prototipos o el CNC de serie corta: el primero tiene bajo coste pero prestaciones del material cercanas al moldeo por inyección, adecuado para verificar aspecto y montaje; el segundo tiene mayor coste por pieza pero dimensiones más estables.
Al entrar en producción en serie, el material de la pieza determina la ruta: las piezas de plástico van a moldeo por inyección, las metálicas suelen ser una combinación de forja o fundición más mecanizado, o directamente fresado CNC en serie. Lo que hay que confirmar es si este taller de mecanizado de metales puede cubrir tu fase actual y si tiene claro a qué proceso pasar en el siguiente paso. Si el prototipado se hace en una fábrica y la producción en serie obliga a cambiar a otra, el traspaso de planos y referencias de tolerancia suele ser la primera grieta.
Verificar la capacidad de transición: confirmación de primera pieza, documentos de proceso y gestión de utillajes
Hacer tres preguntas concretas es más útil que leer folletos.
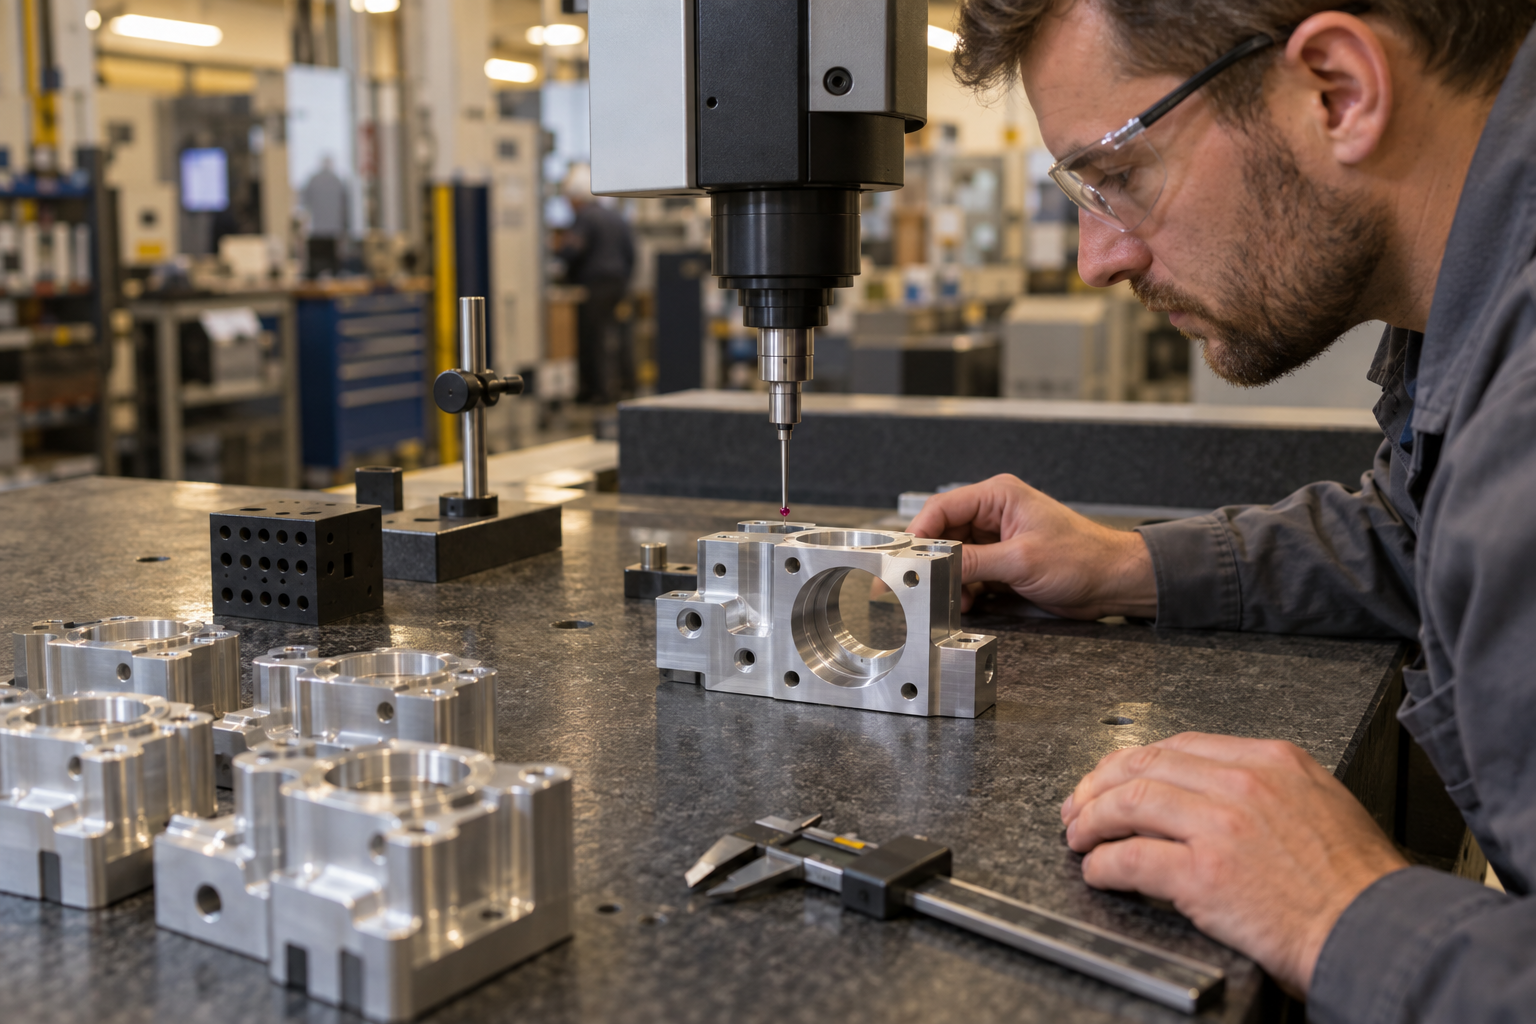
¿Cómo se hace la confirmación de la primera pieza (FAI)? No es "lo inspeccionamos", sino qué cotas se inspeccionaron, con qué instrumentos y si se entrega el informe. Hacer un informe dimensional completo de la primera pieza antes de la serie es una acción básica de un taller de mecanizado de metales; si la otra parte solo confirma verbalmente, cuando las dimensiones deriven después no tendrás una línea base con la que comparar.
¿Se actualizan los documentos de proceso con la serie? En la fase de muestra puede que se use pulido manual para ajustar la forma; en producción en serie hay que pasar a posicionamiento con utillaje. Si las instrucciones de trabajo siguen en la versión de muestra, significa que el proceso no se ha consolidado. Se puede pedir ver la ficha de proceso o el esquema de amarre de la serie.
¿Quién gestiona los moldes y utillajes? Las piezas metálicas implican moldes de fundición, matrices de forja y utillajes específicos de CNC. Confirma la titularidad, la forma de almacenamiento y los registros de mantenimiento. En fábricas con gestión de utillajes desordenada, la fluctuación de precisión suele ser lo primero que se manifiesta al cambiar de lote.
Evaluación de plazos: existen casos urgentes, pero no pueden tomarse como expectativa por defecto
El plazo se ve afectado por la combinación de la complejidad de la pieza, la preparación del material y la planificación de la fábrica. En el sector existen casos de prototipado urgente de hasta decenas de horas, normalmente piezas pequeñas, materiales convencionales y con un hueco casual en la planificación; tomarlo como expectativa por defecto casi con seguridad llevará a un incumplimiento. Lo más fiable es preguntar con claridad: ¿cómo se calcula el ciclo estándar de planificación? ¿Por qué canal va lo urgente y desplazará otras operaciones? Cuando ocurre una anomalía (rotura de herramienta, material no conforme), ¿quién te avisa y en cuánto tiempo? Un taller de mecanizado de metales dispuesto a advertir de los riesgos por adelantado merece más la pena que uno que siempre responde "sin problema".
Lista de materiales a preparar antes de solicitar cotización: haz que la cotización de una fábrica de mecanizado metálico sea más precisa y rápida
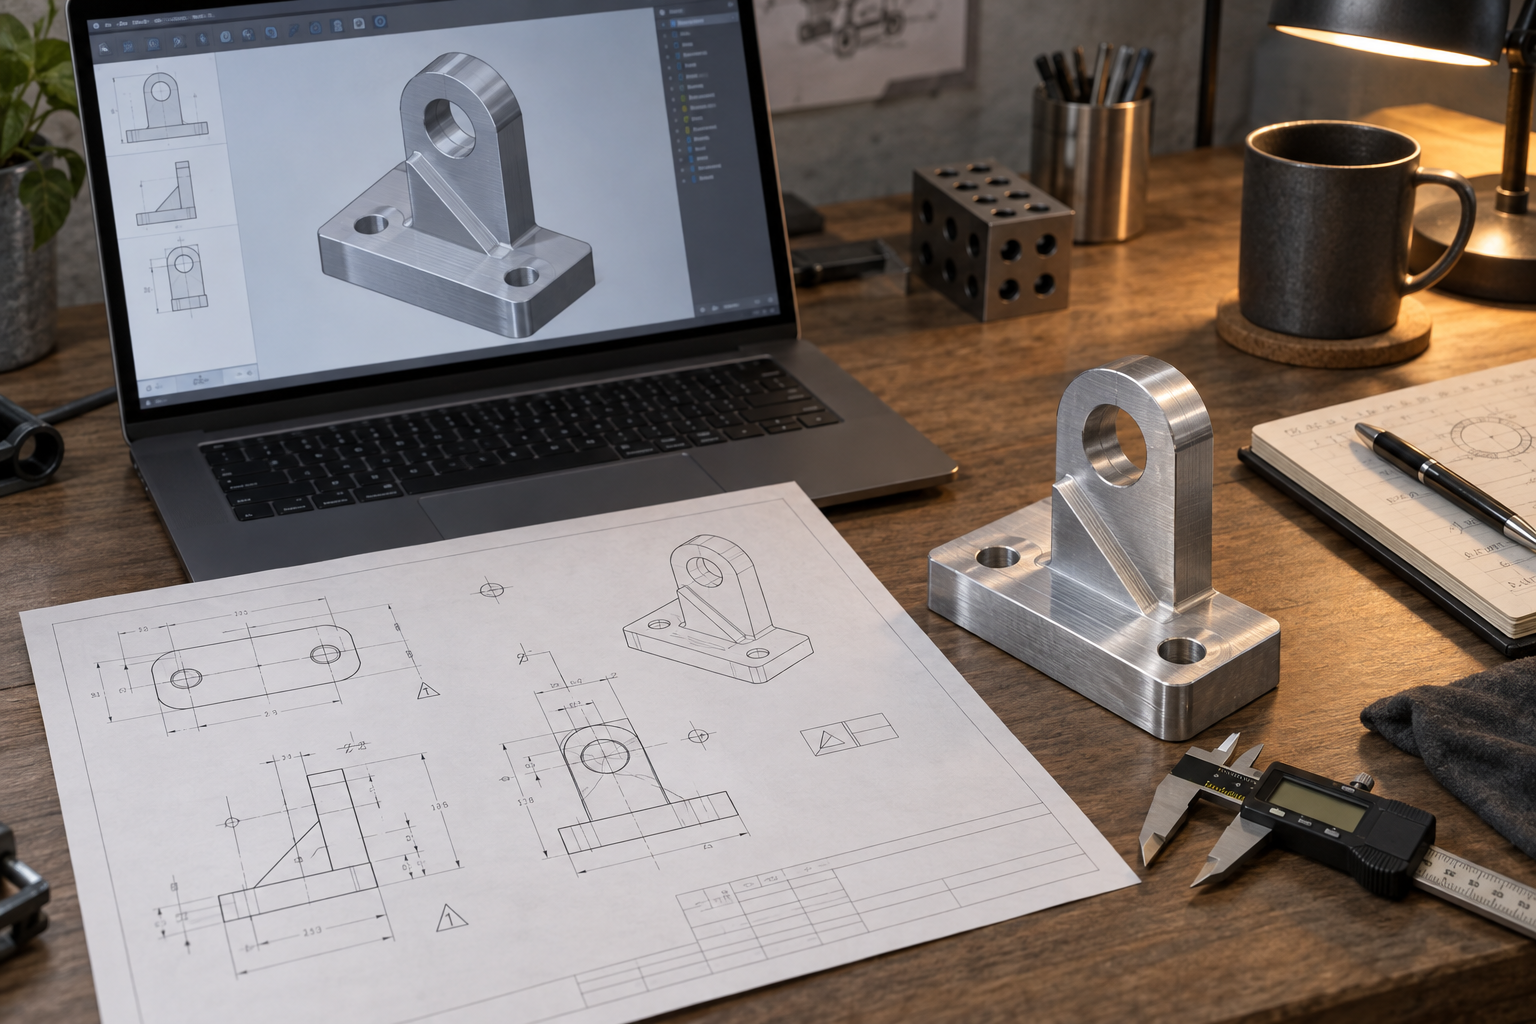
Qué gestionan por separado el modelo 3D y el plano 2D
Dimensiones y tolerancias clave: acotar con moderación, unificar las referencias
- Marcar solo las dimensiones funcionales: distancias entre agujeros de ajuste, planitud de caras de montaje, ancho de ranuras de sellado y otras dimensiones que afectan si se puede montar o no; para caras exteriores y caras no ajustadas basta con tolerancias generales.
- Referencias unificadas: alinea en lo posible la referencia de diseño, la de mecanizado y la de inspección en la misma cara o el mismo grupo de agujeros; de lo contrario, la conversión de referencias se comerá la banda de tolerancia.
- No apretar demasiado la banda de tolerancia: en el sector, la banda de tolerancia habitual en mecanizado CNC está en el orden de ±0,05 mm; los requisitos más estrictos deben indicarse por separado y confirmarse el método de inspección, no dar por hecho que la otra parte puede alcanzarlos.
- Normas de acotación de roscas y agujeros: especifica la designación M, la profundidad, si es pasante y si requiere roscado, para evitar que una segunda confirmación haga perder tiempo.
Material, tratamiento superficial y ritmo de lote
Las relaciones de ensamblaje y las piezas de interfaz deben proporcionarse junto con lo demás
Errores comunes: las trampas en las que se cae al mirar solo la lista de equipos y el precio unitario
Si has visitado las webs de varias fábricas de mecanizado metálico, la escena habitual es: fotos del taller en cuadrícula de nueve y al lado una línea que dice «dispone de XX centros de mecanizado CNC». Este tipo de información apenas ayuda a filtrar proveedores: el número de equipos no equivale a capacidad efectiva, y mucho menos a que tu pieza pueda fabricarse y fabricarse bien. Al buscar una fábrica de mecanizado metálico, los errores de juicio que realmente hay que evitar provienen en su mayoría del paso de «qué mirar».
Tomar el número de equipos como capacidad de mecanizado
Que haya una máquina de cinco ejes instalada y que pueda mecanizar de forma estable las piezas de tu plano son dos cosas distintas. Detrás del equipo están los utillajes, la gestión de herramientas, la programación y la experiencia del operador. Aunque sea el mismo mecanizado CNC, hay fábricas de mecanizado metálico que llevan años haciendo carcasas de aluminio y, al encontrarse con piezas de cavidad profunda en acero inoxidable 304, el retroceso de la herramienta y su desgaste cambian el ritmo de inmediato. Método alternativo de evaluación: no preguntes «cuántas máquinas tienes», pregunta «qué materiales y qué tolerancias has mecanizado en los últimos tres meses, ¿puedo ver un informe de primera pieza o un registro de inspección?». En el sector, la tolerancia habitual del mecanizado CNC está en el orden de ±0,05 mm; para mayor precisión se negocia aparte. Que la otra parte esté dispuesta a hablar de instrumentos de medición y proporción de muestreo aporta más información que la placa de características de la máquina.
Comparar solo el precio unitario e ignorar el rendimiento y el costo de retrabajo
El número más bajo de la cotización suele corresponder a las suposiciones de proceso más conservadoras: si el corte por hilo lento parece caro, se cambia a corte por hilo rápido; si el tratamiento térmico se puede ahorrar, se ahorra; el esquema de sujeción se hace lo más simple posible. Cuando llega el primer lote, las dimensiones fuera de tolerancia, la rugosidad superficial que no cumple y los agujeros de montaje que no coinciden hacen que el dinero del retrabajo y la repetición supere con creces el ahorro inicial. Al comparar precios, desglosa la cotización en material, horas de trabajo, tratamiento superficial e inspección; si la otra parte solo da un total, al menos pregunta con claridad «qué inspecciones incluye este precio». El precio unitario es el resultado; el rendimiento y la tasa de retrabajo son el costo.
Tomar la velocidad de respuesta en la comunicación como un indicador blando
Que no respondan a una consulta en tres días, que haya que insistir dos veces por dudas del plano, que nadie haga seguimiento de un cambio de requisitos: todo esto parece «actitud de servicio», pero en realidad es el reflejo de la capacidad de programación de producción y de enlace de ingeniería. Si una fábrica de mecanizado metálico ni siquiera se molesta en dar retroalimentación DFM, cuando surjan problemas en producción en serie, esperar que avise de forma proactiva es básicamente irreal. El método de evaluación es directo: en la fase de cotización, lanza una necesidad un poco ambigua y observa si la otra parte pone un precio directamente o vuelve a preguntar por las referencias, las tolerancias y el lote. Las que están dispuestas a preguntar una vez más suelen tener una capacidad de ingeniería más sólida.
Tomar las certificaciones como un aval universal
Las certificaciones pueden demostrar que los procesos siguen un procedimiento, pero no explican cómo se inspecciona concretamente tu pieza. Una certificación de sistema como ISO 9001 y «qué instrumento se usa para las dimensiones clave de este lote, si es inspección al cien por cien o por muestreo, si me dan los datos de inspección» son dos cosas distintas. En lugar de fijarte en la pared de certificados, pregunta por la fase de inspección: ¿máquina de medición por coordenadas o calibre? ¿Qué dimensiones incluye el informe de primera pieza? ¿Cómo se gestionan las piezas fuera de tolerancia? Que respondan con claridad a estas preguntas refleja mejor el nivel real de control de calidad que un certificado.
Si se unen estos puntos, la lógica para evaluar una fábrica de mecanizado metálico no es complicada: la lista de equipos muestra la amplitud, la cotización muestra la transparencia, la comunicación muestra la capacidad de respuesta y la inspección muestra la calidad real. Esta es también la forma en que las dimensiones mencionadas repetidamente en las secciones anteriores se plasman en la práctica: primero mira cómo responde a tus preguntas y luego decide si entregar los planos.
Preguntas frecuentes (FAQ)
Las siguientes preguntas son las que los lectores plantean con más frecuencia después de leer las secciones anteriores. Las respuestas se refieren únicamente a la lógica de evaluación ya expuesta en este artículo y no implican certificaciones concretas, plazos de entrega fijos ni compromisos de cotización.
Fundición, forja y mecanizado CNC, ¿según qué criterio elegir?
Primero mira la lógica de la forma de la pieza, no qué equipos tiene la fábrica. Si el interior tiene cavidades complejas y el lote es grande, el llenado líquido de la fundición es más adecuado; para piezas sometidas a esfuerzos y que requieren una estructura densa y con fibrado, la conformación plástica de la forja es más apropiada; si la precisión dimensional es alta, la forma es relativamente regular y el lote no es grande, el arranque de material del mecanizado CNC es más directo. Los tres suelen combinarse, por ejemplo, obteniendo una pieza en bruto por fundición o forja y mecanizando después las caras de ajuste clave con CNC. El orden de decisión es: libertad de forma → material → lote → tolerancia; si uno de los cuatro se bloquea, el proceso queda básicamente determinado.
Para el mismo plano, ¿por qué las cotizaciones de distintas fábricas de mecanizado metálico difieren tanto?
La diferencia de precio suele provenir de cuatro puntos: primero, la estimación de horas de trabajo, ya que cada fábrica juzga de forma distinta el número de sujeciones, el consumo de herramientas y si se necesita utillaje especial; segundo, los canales de compra de material y la forma de dejar margen; tercero, la inversión en inspección, ya que no cuesta lo mismo una inspección por muestreo con calibre universal que una inspección al cien por cien con máquina de medición por coordenadas; cuarto, la lógica de programación de producción, ya que el precio de un pedido urgente y el de una programación normal no están en el mismo rango. Por eso, al recibir una cotización, pregunta primero «qué operaciones e inspecciones incluye este precio», en lugar de comparar solo las cifras. La banda de tolerancia habitual del sector mencionada en este artículo es solo una referencia de evaluación; en concreto, prevalecen el plano y lo confirmado con la fábrica.
¿Es obligatorio aplicar todas las sugerencias de DFM que da la fábrica?
No necesariamente, pero vale la pena preguntar la razón de cada una. Las sugerencias de DFM suelen girar en torno a la dirección de desmoldeo, el espesor mínimo de pared, la coincidencia entre radios y radio de herramienta, las referencias y el amarre, y si la banda de tolerancia es demasiado estrecha. Algunas sugerencias son restricciones duras: si no se cambian, no se puede fabricar o el rendimiento es muy bajo; otras son solo opciones para reducir costos, se pueden aplicar o no, solo cambia el precio. Lo razonable es pedir a la fábrica que indique el impacto de cada sugerencia: si afecta la fabricabilidad, el costo o solo la apariencia. Una fábrica que solo responde con un número de precio y no da ningún comentario sobre fabricabilidad tiene mayor riesgo en una colaboración a largo plazo.
¿Se puede usar la misma fábrica de mecanizado de metal para la producción de prueba en lotes pequeños y para la producción en serie?
Sí, y normalmente es más conveniente, pero hay que confirmar que las capacidades de la otra parte estén conectadas en ambas etapas. En la fase de prototipo se suele usar CNC e impresión 3D para iterar rápidamente; en lotes pequeños se puede recurrir a réplicas de prototipos o CNC de lotes pequeños; y en la producción en serie se puede pasar a moldeo por inyección con molde, forja o fundición más mecanizado. Hay tres puntos clave: si el proceso de confirmación de la primera pieza es estándar, si los documentos de proceso se actualizan según el lote, y quién gestiona los moldes y utillajes. Si se cambia de fábrica entre la prueba y la producción en serie, es imprescindible transferir claramente los parámetros de proceso, los datos de inspección y los registros de modificaciones de la fase de prueba; de lo contrario, la fábrica de producción en serie empieza desde cero. El plazo de entrega depende de la complejidad y la programación; en el sector sí existen casos urgentes, pero no debe tomarse como expectativa predeterminada.
Key takeaways
- Al evaluar una fábrica de mecanizado de metales, primero hay que ver los límites de los procesos: la fundición, la forja y el mecanizado CNC tienen diferentes lotes, formas y rangos de tolerancia adecuados; primero confirme si el proceso principal de la otra parte cubre su tipo de pieza.
- La experiencia práctica con materiales distingue más que una lista de equipos: el endurecimiento por deformación del acero inoxidable 304, el pegajoso del aluminio 6061 y la deformación del latón afectan directamente la cotización y el rendimiento.
- La colaboración DFM ocurre antes de la cotización: alinear con antelación el ángulo de desmoldeo, el espesor de pared, la banda de tolerancia y las bases de sujeción suele ahorrar más costos que añadir procesos después.
- El plazo de entrega y las certificaciones deben respaldarse con evidencia concreta: pida a la otra parte que explique los métodos de inspección, el proceso de confirmación de la primera pieza y la lógica de programación de la producción, en lugar de confiar solo en promesas verbales.



