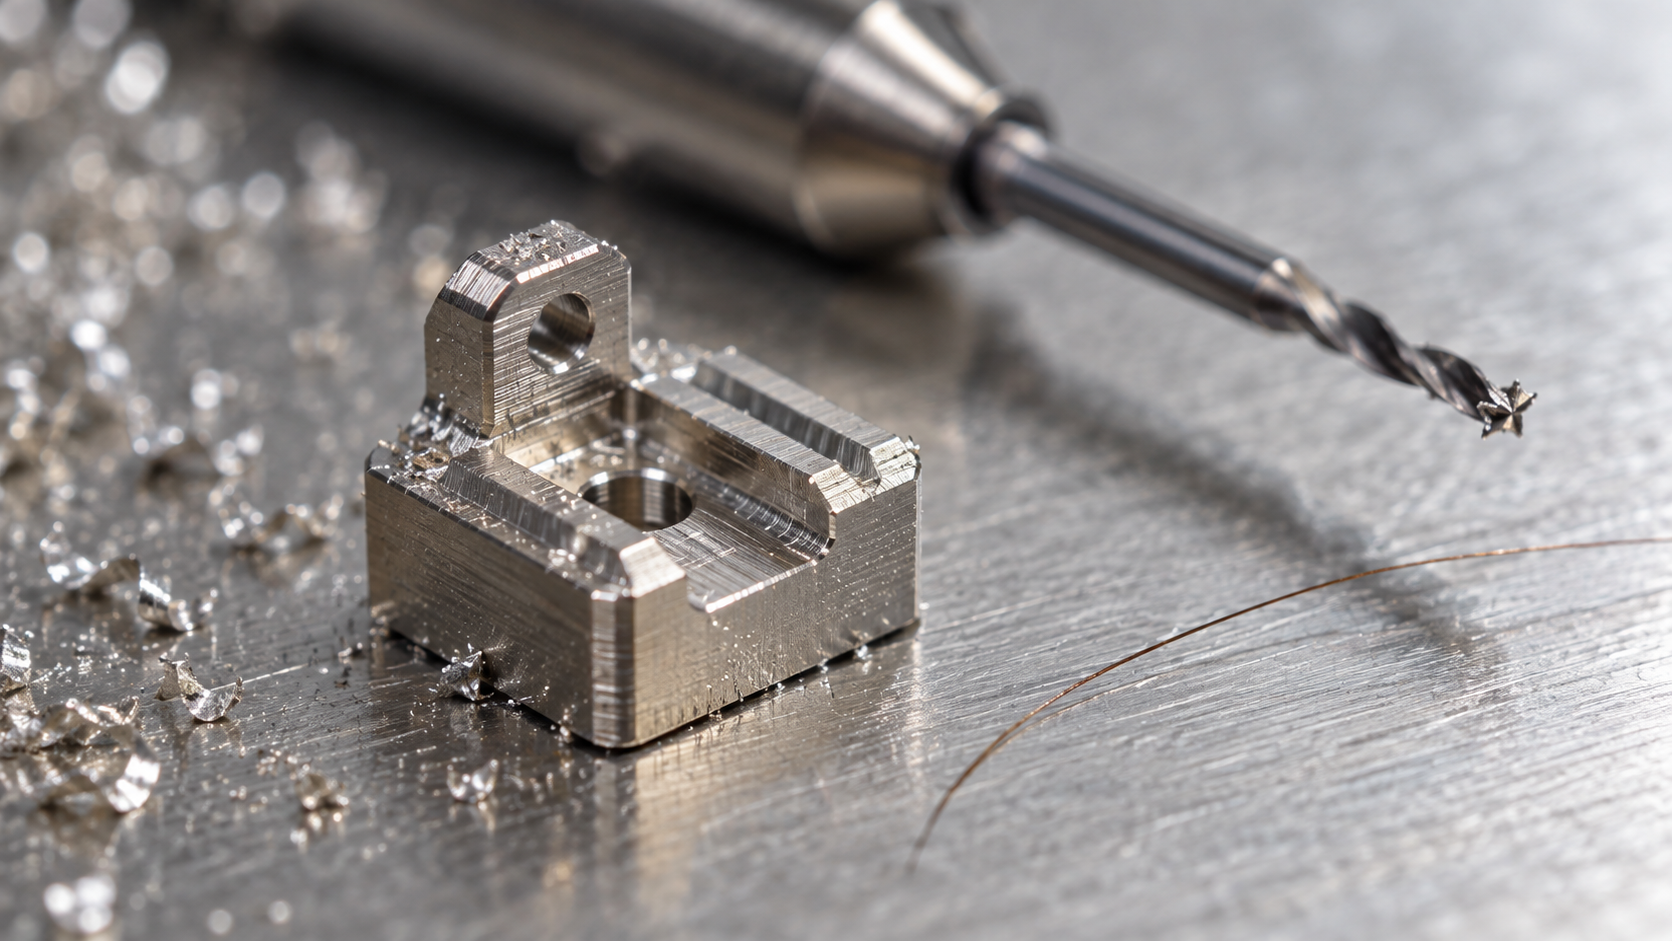
En qué es realmente «pequeño» el mecanizado de piezas pequeñas: por qué el proceso de piezas grandes no puede reducirse proporcionalmente
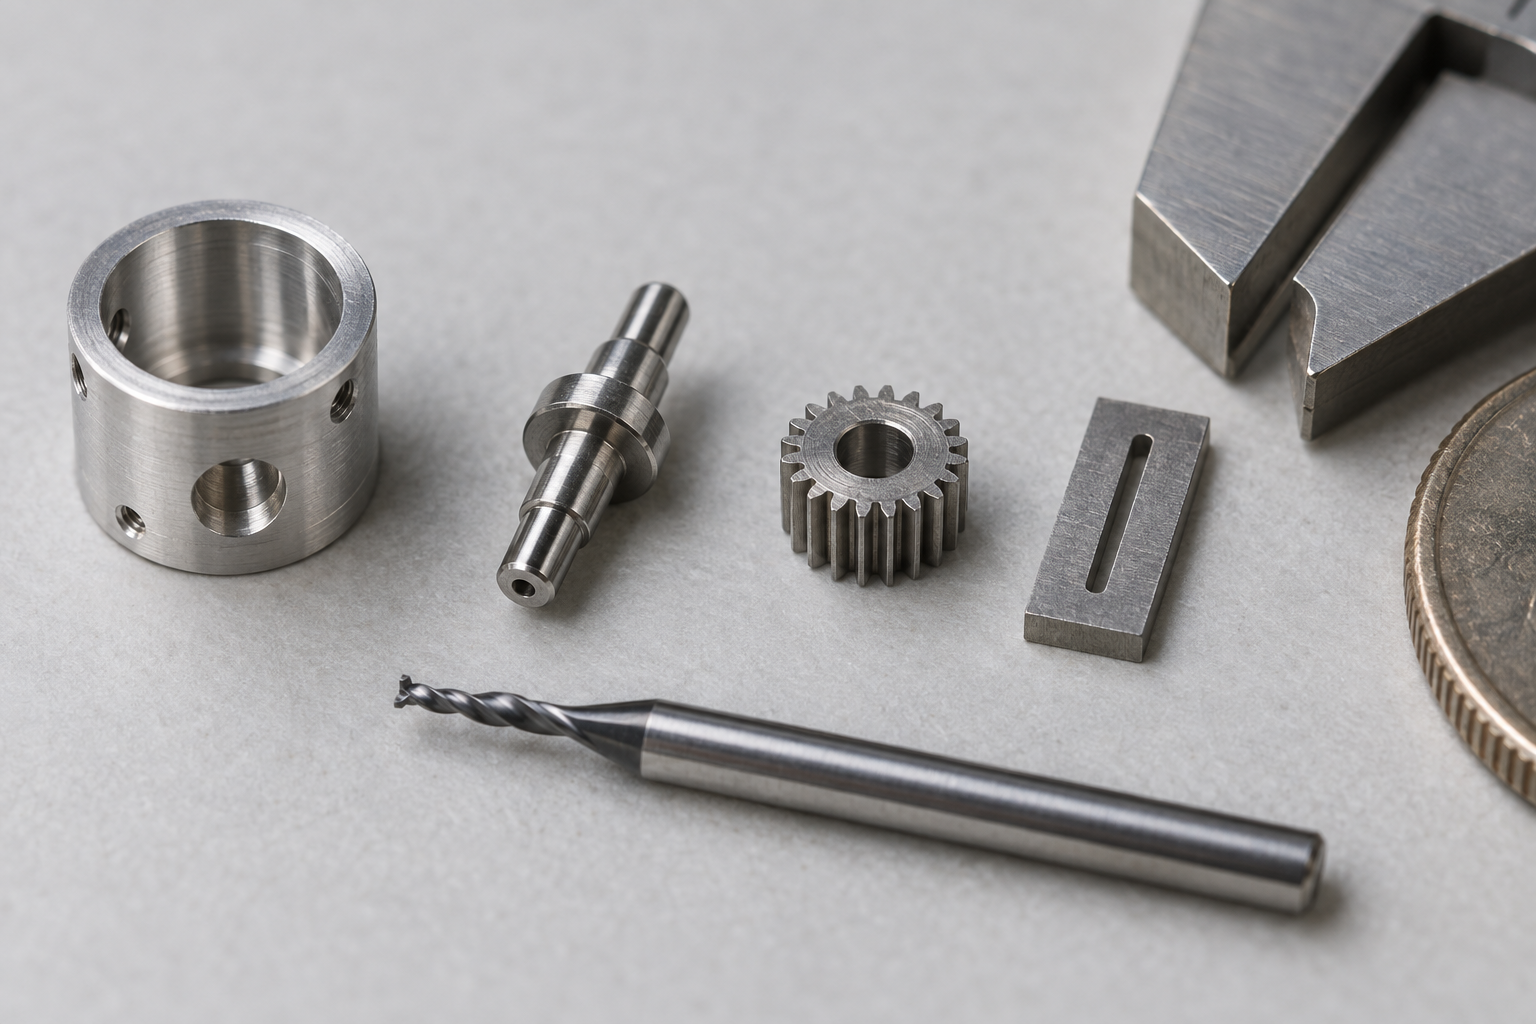
Tabla de reparto de procesos de mecanizado de piezas pequeñas de precisión: qué características cubren el microfresado, el microtorneado/torneado suizo, la microEDM, el corte por hilo y el láser
Lo contraintuitivo está aquí: lo que determina la ruta de mecanizado de una pieza pequeña no es la marca de la máquina ni los «ejes», sino cuatro cosas: tipo de característica, material, banda de tolerancia y tamaño del lote. En el mismo plano, la carcasa va al microfresado, el pasador del eje al microtorneado, la ranura interna en ángulo agudo de material duro a la electroerosión y la lámina fina al láser. Repartir el proceso por características, y no por nombre de equipo, es lo que estabiliza el presupuesto y el rendimiento.
Una tabla para verlo claro: la característica determina el proceso, no la máquina
| Característica / zona | Proceso habitual | Piezas típicas | Puntos de atención en serie |
|---|---|---|---|
| Contorno exterior, cavidades poco profundas, soportes | Microfresado (fresa de pequeño diámetro) | Carcasas, bases de conectores, soportes micro | El diámetro de herramienta es pequeño, hay que reducir avance y profundidad de corte; las paredes delgadas tienden al descentrado |
| Ejes, casquillos, pasadores, superficies cilíndricas | Microtorneado / torneado suizo | Ejes micro, pasadores, manguitos | El torneado suizo es adecuado para piezas esbeltas; en serie depende del posicionamiento repetible del alimentador |
| Agujeros, roscas, agujeros de pasador de posicionamiento | Taladrado, mandrinado, roscado, escariado | Agujeros de posicionamiento, piezas micro roscadas | Separar el marcado de agujeros críticos y no críticos; la intensidad de inspección es distinta |
| Materiales duros, esquinas internas afiladas, ranuras profundas y estrechas | MicroEDM / electroerosión por penetración | Engranajes micro, insertos de moldes duros | El desgaste del electrodo debe compensarse; en serie hay que vigilar la consistencia del electrodo |
| Atraviesa ranuras estrechas y contornos de materiales duros | Micro corte por hilo | Aristas de troquel y piezas de ranura estrecha | Hilo de corte fino; la precisión de avance y posicionamiento determina la estabilidad dimensional |
| Láminas delgadas, vidrio y algunos plásticos | Micromecanizado por láser | Láminas delgadas, matrices de microperforaciones y piezas frágiles | La zona afectada por el calor y la calidad del borde deben evaluarse según el uso |
Anclemos numéricamente el orden de magnitud de "pequeño": en la industria, el diámetro común de las herramientas de micromecanizado puede ser inferior a unas 0,015 pulgadas, hasta el nivel de unas 0,001 pulgadas (aproximadamente un tercio del grosor de un cabello); las tolerancias de precisión suelen situarse en ±0,001~0,01 mm, y las tolerancias medias en torno a ±0,01~0,05 mm. Estos son rangos comunes para orientar el juicio, no son valores prometidos: si se pueden lograr o no depende de la característica, el material y el lote, y en última instancia se confirma según el plano y la fábrica. Esto es especialmente cierto en el mecanizado de piezas pequeñas por lotes: que se pueda hacer una unidad no significa que mil unidades sean idénticas. Una vez definida la ruta de proceso, la dificultad restante pasa de "si se puede fabricar" a "si cada pieza es consistente".
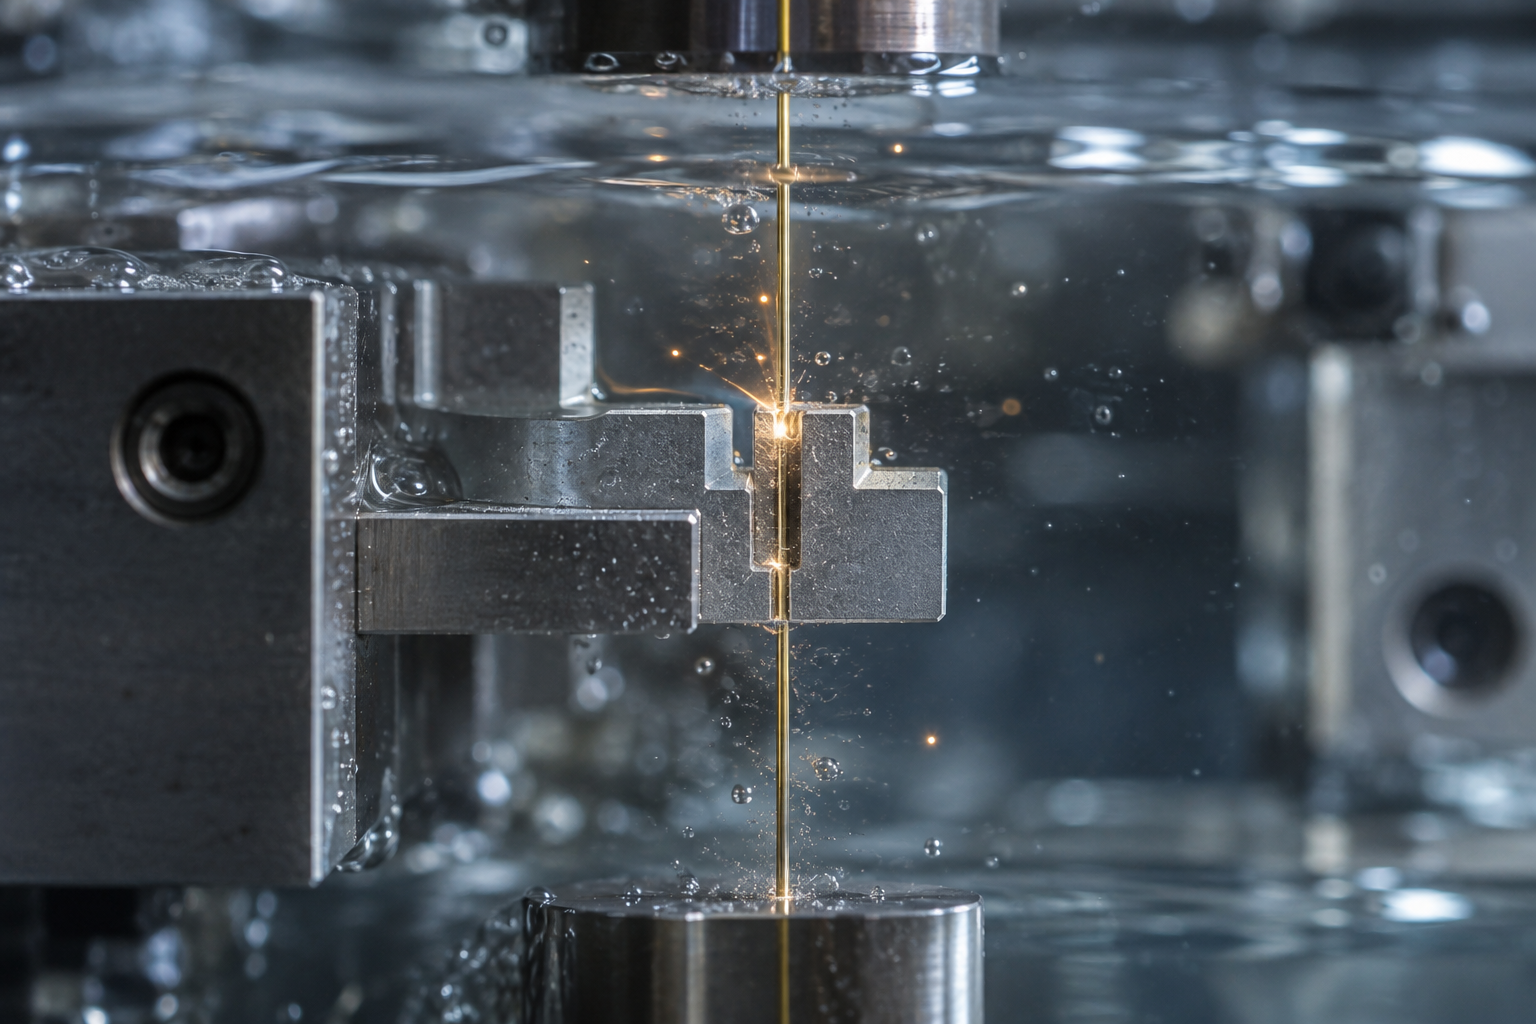
Cuándo es obligatorio recurrir al micro electroerosionado o al corte por hilo en lugar del fresado en duro
Siguiendo con la tabla anterior, hablemos de un tipo de característica que se malinterpreta con mayor facilidad. Lo contraintuitivo es que: cuanto más "parece un rincón interior fresado", más probable es que no se pueda fresar. El fallo del fresado en duro no es que la precisión sea insuficiente, sino que la herramienta simplemente no puede entrar: ranuras profundas y estrechas, radios interiores agudos, limpieza de esquinas en ángulo recto en el fondo de cavidades profundas; una vez que el diámetro de la micro fresa se reduce por debajo de 0,5 mm, la rigidez cae drásticamente, y el descentrado y el desportillado hacen que las dimensiones y la superficie se descontrolen a la vez.
Las cuatro situaciones en las que el fresado en duro falla primero
- Materiales duros: acero templado, metal duro, cerámica; el desgaste de las micro fresas supera con creces la rentabilidad, y cambiar la herramienta a mitad del mecanizado hace perder la referencia.
- Ranuras profundas y estrechas y paredes delgadas: gran relación longitud-diámetro, la herramienta se desvía, la pared delgada se deforma por la fuerza de corte, y cuanto más se sujeta, más se desvía.
- Ángulos interiores agudos: la fresa es siempre un cuerpo de revolución, el radio interior está limitado por el radio de la herramienta; que el plano indique R0.05 equivale a declarar que no se puede fresar.
- Mala accesibilidad de la herramienta: la característica está oculta dentro de una cavidad o en ángulo respecto al husillo, y ni siquiera cinco ejes pueden alcanzarla.
De estas cuatro categorías, el micro electroerosionado (por penetración/por inserción) se encarga de piezas micrométricas y de formas especiales, como engranajes de módulo pequeño, microperforaciones de forma irregular e insertos de metal duro; el micro corte por hilo se encarga de contornos pasantes y ranuras estrechas; en la industria, el diámetro común del hilo de corte puede alcanzar el nivel de unas 0,001 pulgadas y, combinado con reglas de posicionamiento de alta resolución para la compensación de contorno, la tolerancia suele situarse en el rango micrométrico; hasta cuánto se puede lograr depende del material, el espesor y el estado de la máquina; primero hay que marcar claramente las dimensiones clave en el plano antes de hablar de ello.
Las condiciones limitantes deben quedar claras: recurrir a EDM o al corte por hilo no significa que sea mejor, ni reduce automáticamente el costo. Son lentos y requieren preparación de electrodos o enhebrado del hilo; solo son razonables cuando la geometría, la tolerancia y la accesibilidad de la herramienta demuestran que el fresado en duro no es viable. En el mecanizado de piezas pequeñas por lotes, si la característica se puede realizar de forma estable con micro fresado, el fresado en duro sigue siendo más rentable que la electroerosión.
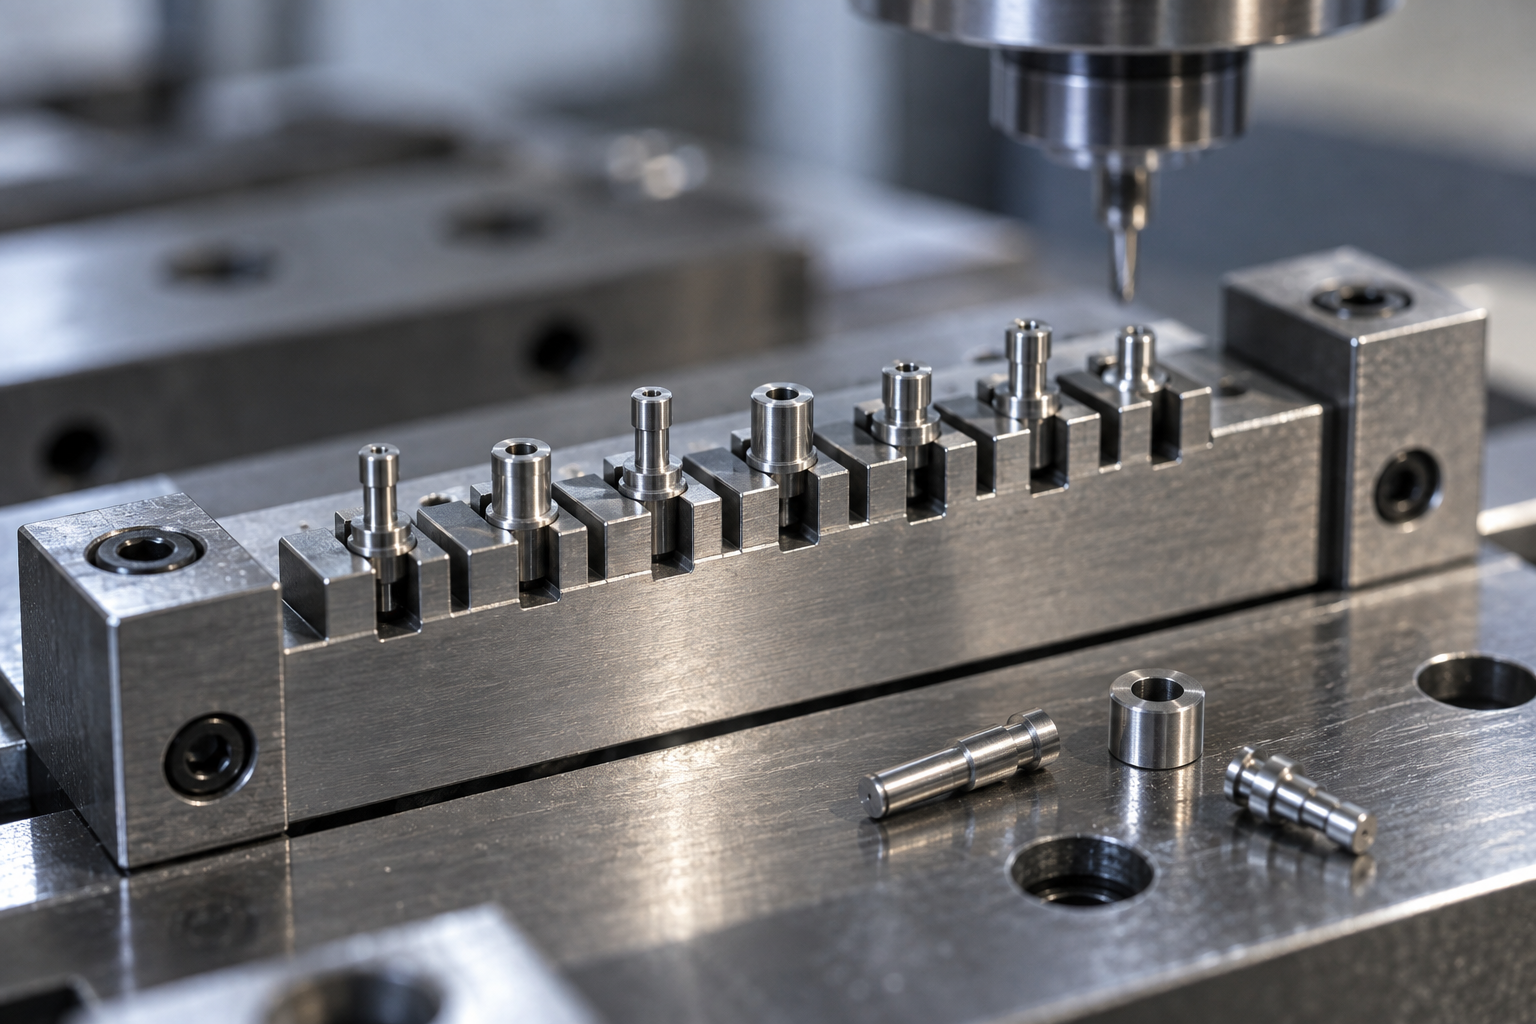
Mecanizado de piezas pequeñas por lotes: si una unidad de prueba pasa, ¿por qué la producción en serie aún puede fallar?
Muchos creen que el riesgo del mecanizado de piezas pequeñas por lotes está en "si se puede fabricar". En realidad, la prueba de una sola unidad suele pasar sin problemas: el operario puede alinear a mano, reducir el avance por tacto y seleccionar pieza por pieza. Lo que realmente falla es la repetibilidad: la pieza número cien y la primera ya no son la misma pieza.
Reducir las dimensiones amplifica los efectos físicos. La fuerza de sujeción en piezas de escala milimétrica puede producir directamente deformación elástica o incluso hundimiento plástico; el calor de corte no tiene tiempo de disiparse, y la dilatación térmica del husillo y la expansión térmica de la pieza se suman a tolerancias micrométricas; unos pocos micrómetros de desgaste de la herramienta son algo menor en un eje de decenas de milímetros, pero en un pasador de 2 mm son una deriva dimensional. Las ranuras profundas y estrechas y las paredes delgadas agravan además el descentrado de la herramienta, y el tiempo de mecanizado se alarga en consecuencia; una vez que el lote se programa al ritmo de una sola pieza, el costo y la consistencia se descontrolan a la vez.
Dónde suelen aparecer los tres puntos de fallo en lotes
- Repetibilidad de posicionamiento en la sujeción: si las mordazas blandas, el utillaje dedicado o la sujeción por vacío no tienen una superficie de referencia estable, la posición se dispersa al cambiar de pieza. En el mecanizado de piezas pequeñas por lotes, el propio utillaje debe validarse primero.
- Acumulación de deformación térmica: el mecanizado continuo no permite que la máquina y la pieza vuelvan al equilibrio térmico, y las dimensiones derivan en una sola dirección con el tiempo, en lugar de fluctuar aleatoriamente.
- Deriva dimensional tras el desgaste de la herramienta: las micro herramientas tienen vida corta y una curva de desgaste pronunciada, por lo que hay que establecer ciclos de cambio o compensación, en lugar de usarlas hasta que se rompan.
El orden del material y del tratamiento térmico se come juntos la tolerancia y el costo
Definir mal el orden es más caro que elegir mal el proceso. Las piezas de acero que requieren temple pueden mecanizarse primero por torneado/fresado hasta cerca de la dimensión, luego someterse a tratamiento térmico y, por último, acabarse con micro EDM o rectificado, dejando la deformación para después del tratamiento térmico. Otra idea es elegir directamente acero preendurecido, ahorrando el paso posterior de tratamiento térmico y también el riesgo de deformación y la segunda sujeción que conlleva. Plásticos de ingeniería como POM y PEEK se usan a menudo para piezas aislantes, resistentes al desgaste o de baja fricción; la fuerza de corte es pequeña y son fáciles de mecanizar, pero su coeficiente de expansión térmica es grande, por lo que en lotes dependen más del control del enfriamiento y del ritmo de medición.
Ciclo cerrado de inspección y preparación de la solicitud de cotización: cómo verificar micro características y cómo entregar el plano
Un punto contraintuitivo: en el mecanizado de piezas pequeñas, la inspección a menudo determina el proceso antes que el propio mecanizado. El mecanizado solo llega hasta donde llega la herramienta, y la inspección solo reconoce hasta donde llega la sonda: el diámetro de la sonda, la accesibilidad del palpador y el tamaño de la superficie de referencia pueden descartar directamente una ruta que en principio era viable.
Por eso, la aceptación del mecanizado de precisión de piezas pequeñas normalmente no se hace con un calibre: la CMM mide forma y posición, el proyector óptico y el microscopio examinan micro contornos, rebabas y desportillados de borde, y el rugosímetro mide las superficies funcionales. Los agujeros clave y los no clave deben marcarse por separado en el plano: los primeros con inspección al 100 % o más estricta, los segundos con inspección por muestreo; la práctica común en la industria es clasificar por función, en lugar de inspeccionar todo al 100 %, y confirmarlo según el plano y el uso.
Al cotizar, destacar las "dimensiones clave" es más útil que indicar la cantidad
Preguntas frecuentes
A continuación se presentan las preguntas más recurrentes tras leer este artículo, en torno a los criterios prácticos del mecanizado de piezas pequeñas, el mecanizado de precisión de piezas pequeñas y el mecanizado de piezas pequeñas en serie.
¿El mecanizado de piezas pequeñas consiste realmente solo en reducir un plano de una pieza grande a escala?
No. Al reducir el tamaño, la fuerza de sujeción, el calor de corte, la desviación de la herramienta y la vibración se amplifican, y las reglas físicas del arranque de material cambian en consecuencia. Por eso la selección del proceso no es un escalado proporcional, sino una nueva división del trabajo según el tipo de característica, el material, la tolerancia y el lote.
En el mecanizado de precisión de piezas pequeñas, ¿cómo elegir entre microfresado y microelectroerosión?
Primero hay que observar la característica. Las características abiertas como carcasas, soportes y ranuras poco profundas se priorizan con microfresado; solo para materiales duros, cavidades profundas y estrechas, esquinas internas agudas o posiciones de difícil acceso para la herramienta se consideran la microelectroerosión o el corte por hilo. Los procesos multieje o especiales no reducen costes automáticamente; solo merecen la pena cuando la geometría, la tolerancia y la accesibilidad de la herramienta demuestran que son razonables.
¿Por qué una pieza única de prueba puede pasar, pero el mecanizado de piezas pequeñas en serie tiende a fallar?
La pieza única de prueba depende de la elasticidad; el lote depende de la repetibilidad. Los puntos de fallo en serie normalmente no están en «no poder fabricarlo», sino en el posicionamiento repetido de la sujeción, la acumulación de deformación térmica y la deriva dimensional tras el desgaste de la herramienta. Las cavidades profundas y estrechas y las paredes delgadas aumentan aún más la desviación y el tiempo de mecanizado, amplificando estos errores.
¿El orden del material y del tratamiento térmico afecta al mecanizado de piezas pequeñas?
Sí. El acero preendurecido puede evitar la deformación provocada por el tratamiento térmico posterior, y los plásticos de ingeniería como el POM y el PEEK son adecuados para piezas aislantes y resistentes al desgaste. Si el orden se define mal, la tolerancia y el coste se descontrolan a la vez. La selección concreta del material debe confirmarse según el plano y el uso.
¿Cómo se verifican las características pequeñas? ¿Hay que separar los agujeros críticos de los no críticos?
Se recomienda separarlos. La CMM, el proyector óptico, el microscopio y el rugosímetro se utilizan para la precisión de microestructuras y bordes, y la intensidad de inspección de los agujeros críticos y no críticos es diferente. Solo marcándolos por separado en el plano se puede hacer que el circuito cerrado de inspección corresponda realmente a los requisitos de mecanizado.
Key takeaways
- En el mecanizado de piezas pequeñas, la selección del proceso depende de cuatro cosas: tipo de característica, material, banda de tolerancia y tamaño del lote, no del modelo de máquina o del número de ejes.
- El microfresado/microtorneado se encarga de dar forma, la microEDM y el corte por hilo se encargan de materiales duros y características internas afiladas, y el láser se encarga de láminas finas, materiales frágiles y plásticos; cada uno se reparte por características en lugar de sustituirse entre sí.
- La reducción de tamaño amplifica la fuerza de sujeción, el calor de corte, el descentrado de la herramienta y la vibración; la causa común de rechazo en piezas pequeñas es la deformación, no la rotura de la herramienta.
- El riesgo central del mecanizado de piezas pequeñas en serie pasa de «si se puede fabricar» a «si cada pieza es igual», y depende de la automatización, la sujeción repetible y el bucle cerrado de inspección, no de la sensibilidad de una prueba unitaria.
- Materiales como el acero preendurecido, el POM/PEEK y el orden del tratamiento térmico afectan directamente a la deformación y el coste de las piezas pequeñas; cuanto antes se definan, menos problemas habrá.



