En qué se diferencian las piezas estándar y las no estándar: definición en una frase y tres errores de juicio comunes
Tornillos, rodamientos, perfiles, bridas: la mayoría de la gente puede decir sus especificaciones de memoria y también consultar su número de norma nacional en un manual. Pero cuando se habla del mecanizado de piezas no estándar, no pocos compradores e ingenieros se muestran ambiguos: ¿qué se considera exactamente no estándar? ¿Basta con que sea una pieza única? ¿La precisión es necesariamente mayor?
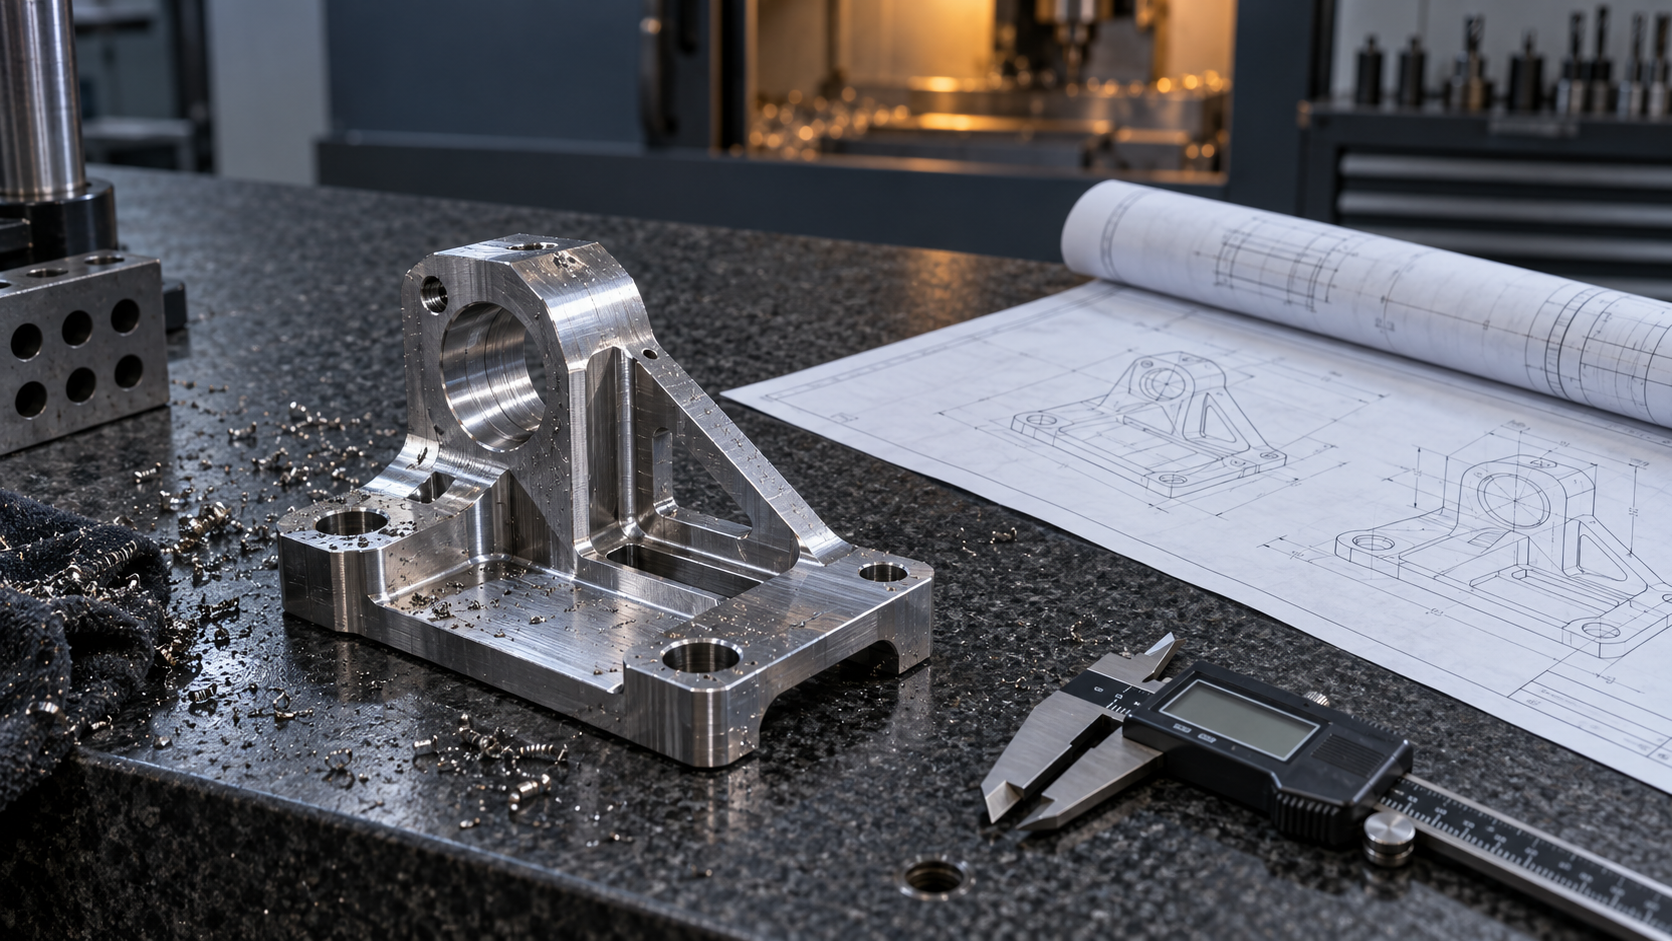
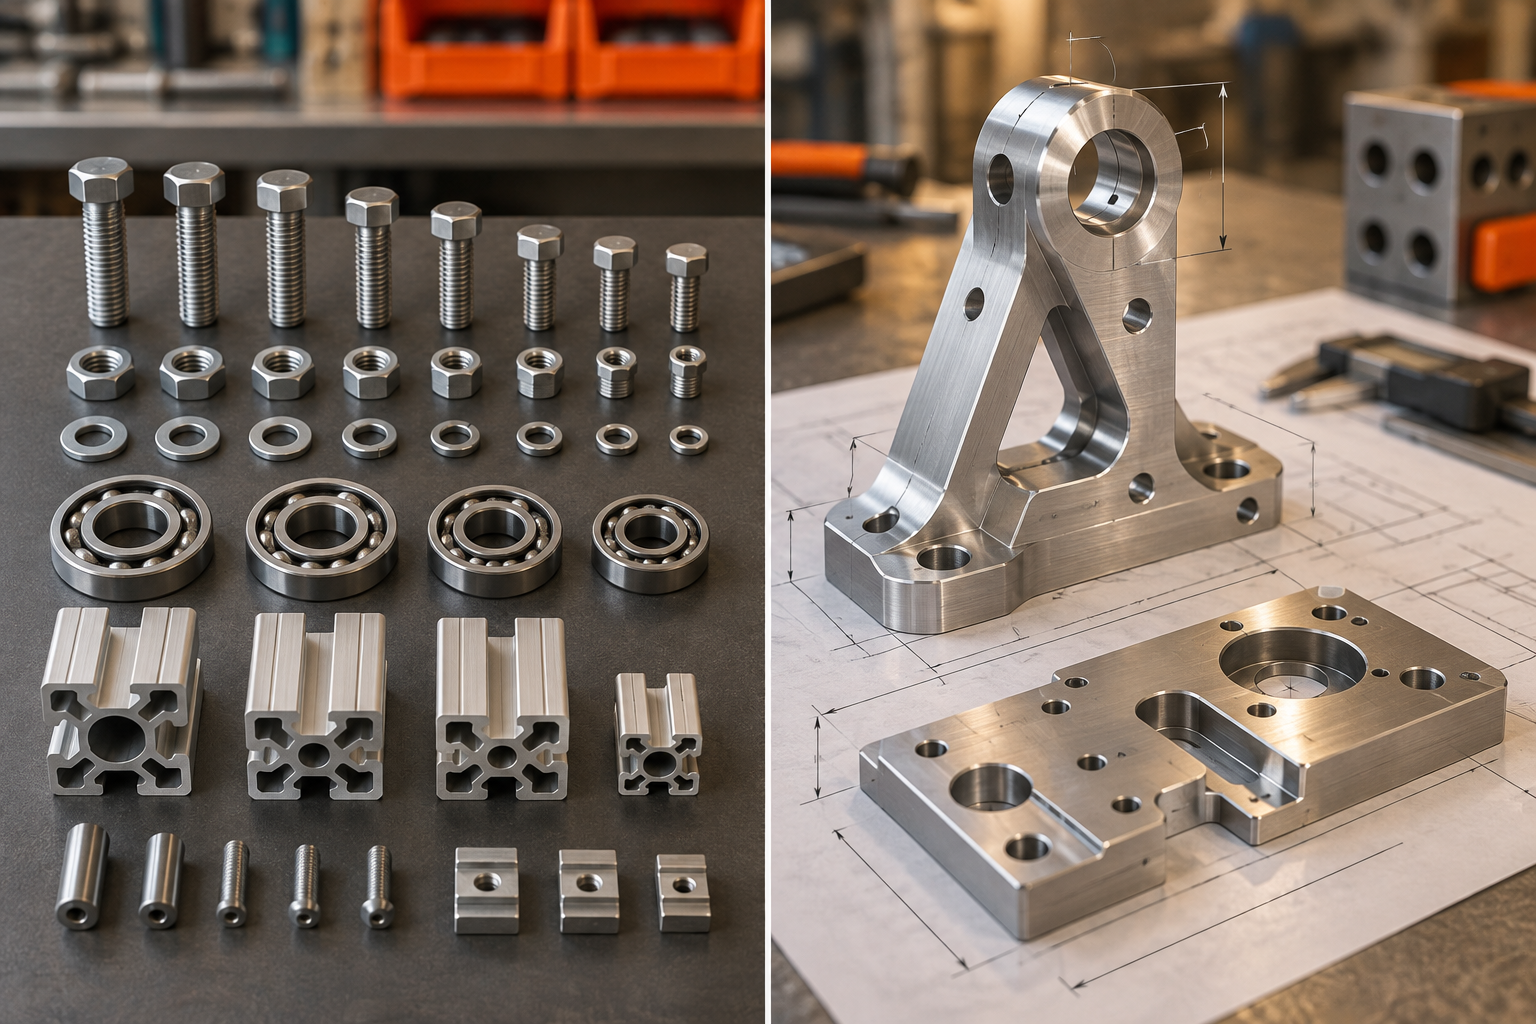
Primero, dejemos clara la definición. Las piezas no estándar son un concepto que se plantea en contraposición a las piezas estándar: se refiere a piezas para las que el Estado no ha establecido especificaciones ni parámetros estrictos, que la empresa controla de forma autónoma y que se personalizan según los planos o requisitos del cliente. Las piezas estándar tienen una serie de dimensiones, un grado de tolerancia y una designación de material unificados; las haga quien las haga, son iguales. Las piezas no estándar no tienen ese conjunto de restricciones comunes: la forma, la zona de tolerancia, la rugosidad superficial y el estado del tratamiento térmico se escriben en el plano o en el acuerdo técnico, y los acuerdan ambas partes.
Error de juicio uno: no estándar equivale a pieza única
No estándar significa que "no hay un estándar común aplicable", no que "solo se pueda fabricar una unidad". La placa de conexión de cierto equipo de automatización tiene un plano emitido por la propia empresa y no se encuentra en las normas nacionales, pero puede fabricarse por miles al año. A la inversa, un eje escalonado torneado según dimensiones de norma nacional, aunque solo se haga una unidad, también es una pieza estándar. El lote y el hecho de ser estándar o no son dos cosas distintas; no las mezcle al decidir a quién encargar el trabajo.
Error de juicio dos: no estándar equivale a alta precisión
Entre las piezas no estándar las hay con superficies de ajuste de requisitos estrictos, y también las que solo sirven de soporte y con una tolerancia de ±0,5 mm es suficiente. La precisión la da el plano, no la traen las dos palabras "no estándar". Dar por hecho que no estándar significa alta precisión facilita que se eleven las expectativas al cotizar y también que el diseño no se atreva a relajar las tolerancias de las superficies no funcionales.
Error de juicio tres: no estándar equivale a no tener norma a la que atenerse
Que la norma nacional no especifique una serie de dimensiones no significa que el proceso de fabricación no tenga normas. Las tolerancias dimensionales, las tolerancias geométricas, la rugosidad superficial, la designación del material y los requisitos de tratamiento térmico del plano son la "norma" de esta pieza no estándar. La inspección también se ejecuta en consecuencia: calibre, micrómetro, máquina de medición por coordenadas, rugosímetro; se mide lo que corresponda. El verdadero problema no es "no tener norma", sino que el plano esté incompleto y que ambas partes entiendan de forma distinta qué cara es la referencia y qué dimensión es la clave. La mayoría de los riesgos del mecanizado de piezas no estándar surgen aquí, no del propio carácter "no estándar".
Cómo clasificar las piezas no estándar: diferencias de mecanizado entre piezas no estándar metálicas y no metálicas
El corte más práctico para clasificar piezas no estándar es por material: metálicas y no metálicas. Este criterio no es un prurito académico, sino que determina directamente la longitud de la cadena de procesos, el modo de sujeción, la selección de herramientas y el coste final. El mismo plano, con un material distinto, puede dar una cotización muy diferente; la razón está en esa línea divisoria.
Piezas no estándar metálicas: dónde están las variables desde el material en bruto hasta el acabado
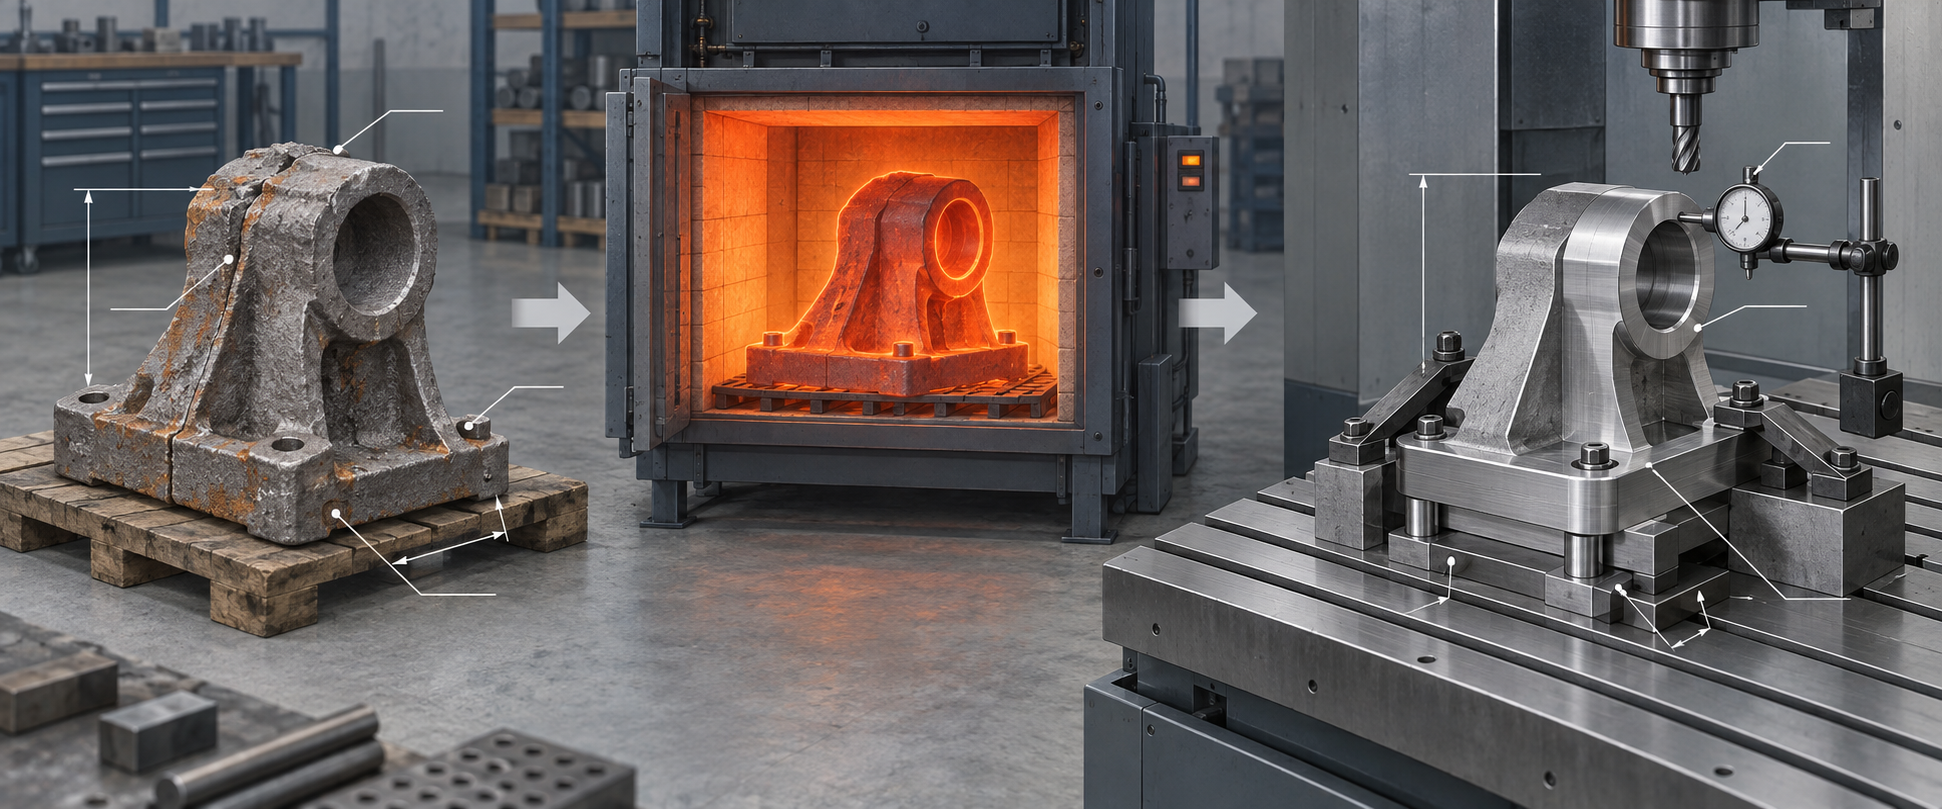
Las piezas no estándar metálicas suelen partir de piezas fundidas, forjadas o barras, y recorren todo el camino hasta el acabado. En esta cadena hay muchos más puntos de control que en las no metálicas. El tratamiento térmico provoca deformación, el corte introduce tensiones residuales, la soldadura altera la estructura local y, antes del tratamiento superficial, hay que comprobar la adherencia del sustrato. Cada paso puede hacer que las dimensiones se desvíen, lo que significa que en cada paso hay que dejar margen y una ventana de reinspección.
Piezas no estándar metálicas típicas como anillos de retención de pistón, utillajes hidráulicos o asientos de guía; sus dimensiones de interfaz las determina la máquina completa y no se pueden ajustar a un estándar existente. Estas piezas suelen requerir múltiples operaciones de desbaste—alivio de tensiones—semidesbaste—acabado, y entre ellas puede intercalarse corte por hilo lento o electroerosión para tratar materiales duros o limpiar esquinas. Cuantas más operaciones, más sujeciones y mayor el riesgo de error acumulado.
Esta es también la razón principal por la que las piezas no estándar metálicas suelen costar más que las estándar: no es que el material sea caro, sino que el proceso es complejo, hay muchas variables y el coste de control de calidad es alto. Las piezas estándar pueden usar máquinas dedicadas y líneas de producción; las no estándar pueden requerir, en cada lote, volver a ajustar herramientas, reprogramar y validar utillajes.
Piezas no estándar no metálicas: la absorción de humedad, el alabeo y la fragilidad son las contradicciones principales
Las piezas no estándar no metálicas abarcan plásticos de ingeniería, acrílico, materiales compuestos, etc. No hay que preocuparse por la liberación de tensiones de corte, pero tienen sus propios problemas: hinchazón por absorción de humedad, alabeo tras el mecanizado, fragilidad en paredes delgadas y deformación térmica que provoca recuperación dimensional. Por ejemplo, el POM y el nailon son sensibles a la humedad y requieren secado antes del mecanizado; el acrílico se astilla con facilidad al taladrar, por lo que hay que controlar el avance y la velocidad.
Estas piezas son comunes en placas aislantes, carenados, soportes de sensores y piezas tipo panel. Sus zonas de tolerancia suelen ser más amplias que las de las metálicas, pero los requisitos de aspecto superficial y planitud de montaje no son necesariamente menores. Al elegir material hay que considerar la temperatura de servicio, si está en contacto con productos químicos y si se requiere clasificación de retardante de llama; en el plano a menudo solo se indica una designación de material, pero en la práctica afecta al método de mecanizado y al postratamiento.
Cabe señalar que, aunque las piezas no estándar no metálicas tienen cadenas de procesos relativamente cortas, la variación entre lotes de material a veces es más evidente que en los metales. Planchas de la misma designación pero de lotes distintos pueden tener estados de tensión interna diferentes, y por tanto un alabeo distinto tras el mecanizado. Cuando el lote es algo grande, se recomienda mecanizar primero una o dos piezas de prueba para confirmar el patrón de deformación antes de continuar.
Lógica de elección entre los dos tipos de material en el mecanizado de piezas no estándar
Para elegir metal o no metal, primero hay que ver la función: soporte de cargas, resistencia al desgaste, resistencia a la temperatura, conductividad, básicamente metal; aislamiento, ligereza, resistencia a la corrosión, sensibilidad al coste, considerar no metal. Luego, el lote: las piezas no estándar metálicas en lotes pequeños son más flexibles con fresado y torneado CNC; las no metálicas en lotes pequeños pueden usar CNC o impresión 3D, y cuando la forma es compleja y no se quiere abrir molde, esta última tiene ventajas evidentes. Por último, el montaje: en las piezas no metálicas que se acoplan con piezas metálicas hay que tener en cuenta la diferencia de coeficiente de dilatación térmica; de lo contrario, en frío encajan, pero al calentarse se agarrotan.
Sea cual sea el tipo, indicar claramente en el plano el estado del material, los requisitos de tratamiento térmico, el tratamiento superficial y las tolerancias clave es la premisa para que la cotización y el plazo de entrega del mecanizado de piezas no estándar sean previsibles. Si en el apartado de material se escribe "acero" o "plástico", el proveedor solo puede adivinar, y el coste de los retrabajos acaba recayendo en el solicitante.
Qué es el mecanizado personalizado de piezas no estándar: métodos de mecanizado y capacidades de proceso correspondientes
El mecanizado personalizado de piezas no estándar es el proceso de realizar operaciones de corte, conformado y unión según planos o requisitos, con máquinas manuales, semiautomáticas o automáticas. No es un proceso concreto, sino un conjunto de procesos: el mismo plano, mecanizado por fresado CNC o por vaciado en vacío con réplica, depende del lote, del nivel de precisión y del material. A continuación se desglosa por métodos, señalando para qué sirve cada uno.
Sustracción: fresado y torneado CNC, electroerosión, corte por hilo lento
La sustracción es la fuerza principal del mecanizado personalizado de piezas no estándar. El fresado y el torneado CNC son adecuados para el conformado de precisión de metales y plásticos de ingeniería, desde una pieza hasta lotes pequeños, y el cambio de modelo depende del programa, no del molde. La electroerosión (EDM) resuelve materiales duros y limpieza de ángulos agudos; el desgaste del electrodo y la holgura de descarga deben compensarse en el proceso. El corte por hilo lento se usa para acero templado, insertos y ranuras estrechas; su precisión e integridad superficial suelen ser superiores a las del corte por hilo rápido, pero la velocidad de corte es lenta, por lo que es adecuado para el último acabado o para el conformado directo.
Lo que en el sector se dice a menudo, "precisión de equipos CNC del orden de 0,0025 mm", se refiere a capacidades como el posicionamiento y el reposicionamiento de la máquina, y no equivale a la tolerancia medida de la pieza. Lo que la pieza puede lograr finalmente depende de la rigidez de la sujeción, el salto de la herramienta, el calor de corte y el método de medición; en concreto, se rige por el plano y la medición real.
Materiales convencionales y aditivos: impresión 3D, moldeo por vacío y réplica
La impresión 3D (FDM, SLA, SLS, MJF, DMLS, etc.) en piezas no estándar cubre principalmente dos tipos de trabajo: validación estructural y formas difíciles de mecanizar por arranque de material. Elimina el amarre y las trayectorias de herramienta, pero la anisotropía, las marcas de soporte y la deriva dimensional deben calcularse de antemano en la tolerancia. La réplica de prototipos (moldeo por vacío) es adecuada para pruebas de lotes pequeños, replicando piezas del orden de 20–50 unidades con moldes de silicona; la superficie y la sensación del material se acercan al moldeo por inyección y es mucho más barata que abrir un molde de acero, pero la vida útil del molde es limitada y la estabilidad dimensional es inferior a la del moldeo por inyección.
Conformado y replicación en serie: estampado, plegado y soldadura de chapa metálica, moldeo por inyección
La chapa metálica, mediante estampado, plegado y soldadura, forma carcasas, soportes y placas de conexión, y es adecuada para piezas estructurales no estándar de tipo chapa. El retroceso elástico en el plegado, la deformación térmica de la soldadura y el error acumulado de posición de agujeros son puntos de control habituales; la primera pieza debe compararse con un verificador o mediante escaneo 3D. El moldeo por inyección sigue otro camino: requiere abrir un molde y el costo por pieza se diluye con el volumen, por lo que solo es rentable cuando el volumen es suficientemente grande y la forma de la pieza permite el ángulo de desmoldeo y un espesor de pared uniforme. Si el volumen es insuficiente y aun así se abre el molde, el precio unitario y el plazo suelen ser superiores a los de un producto estándar.
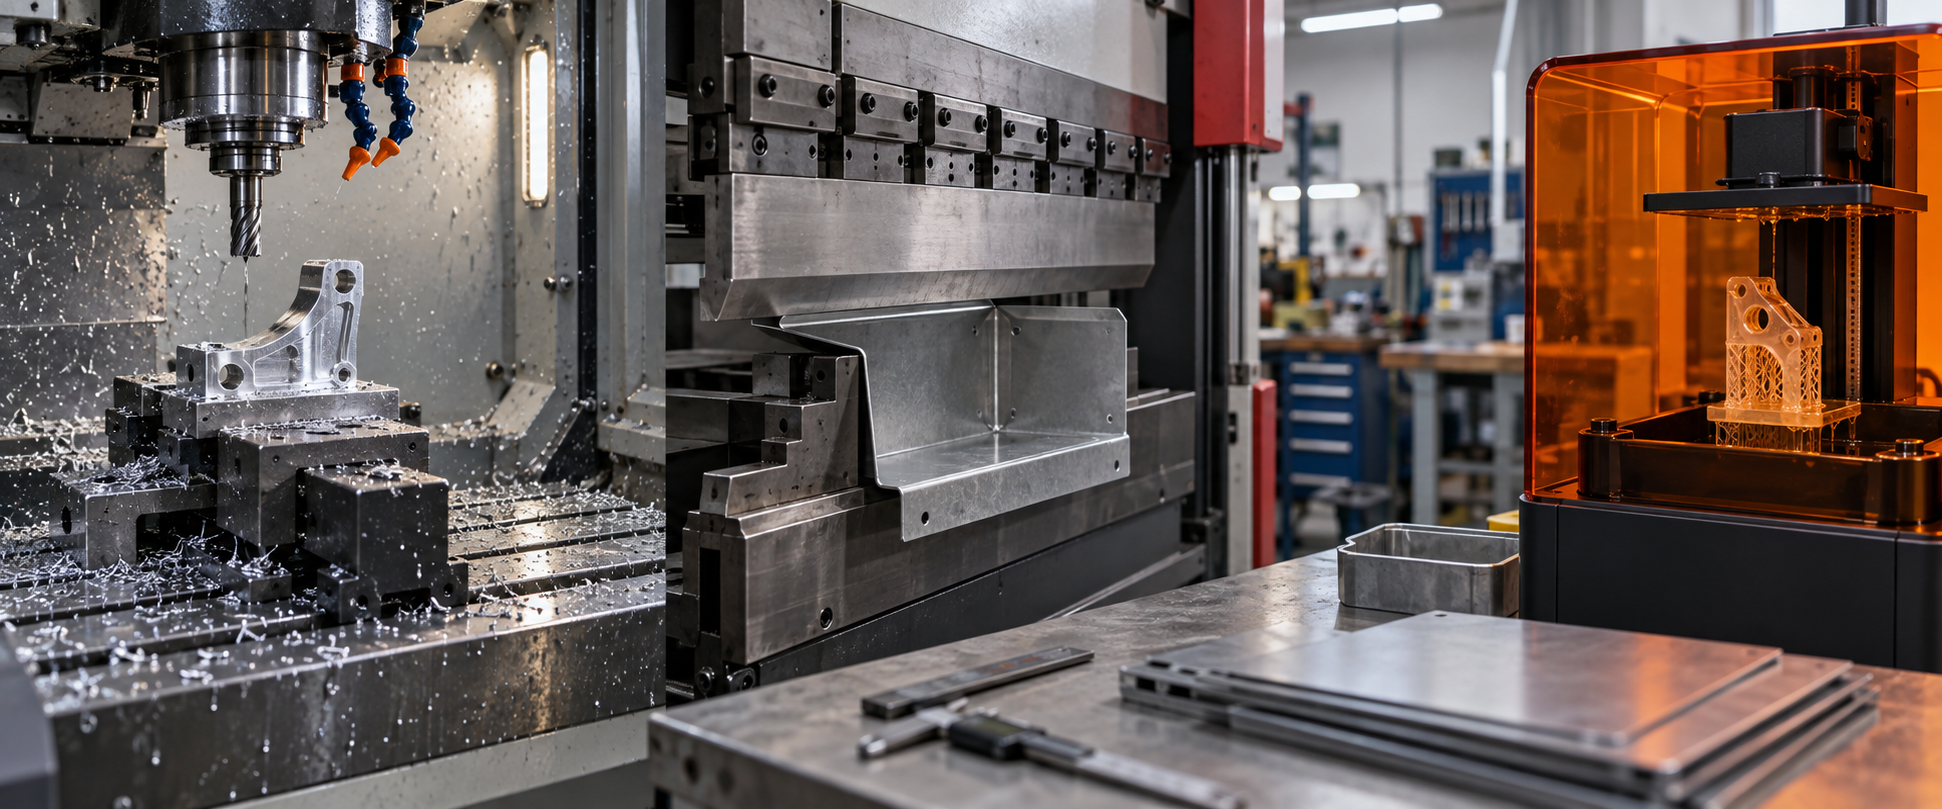
Para elegir qué método usar, el orden de decisión es volumen, precisión, material y, por último, el equipo. Si se elige mal el método, el amarre, la inspección y el retrabajo posteriores también fallarán. Si necesita conocer los límites concretos de capacidad de cada proceso, puede consultar las descripciones de capacidad de mecanizado CNC, capacidad de impresión 3D, capacidad de chapa metálica y capacidad de moldeo por inyección.
Cinco grandes categorías de equipos para el mecanizado personalizado de piezas no estándar: cómo elegir entre compras e ingeniería
Antes de elegir el equipo, responda dos preguntas: qué precisión requieren estas piezas no estándar y qué tamaño tiene el lote. Si se invierte el orden, aparecerá el caso de fresar con una máquina de cinco ejes un soporte que solo necesita taladros, o de forzar una fresadora convencional para mecanizar una superficie de ajuste de grado IT6. Las cinco grandes categorías de equipos —soldadura, corte, maquinaria de mecanizado, inspección y postprocesado auxiliar— son el esqueleto de la selección, pero cómo elegir dentro de cada categoría depende de la pieza en sí.
Equipos de soldadura y corte: según material, espesor y zona afectada por el calor
La selección del equipo de soldadura depende primero del material base. Las piezas de acero al carbono suelen usar MIG/MAG o soldadura manual por arco; el acero inoxidable y el aluminio son sensibles al aporte térmico, y el TIG o la soldadura láser controlan mejor la deformación. Hay tres puntos de decisión: si la soldadura requiere ensayo no destructivo, si después de soldar se necesita recocido o alivio de tensiones y si la posición de soldadura es plana o en todas las posiciones. La soldadura en todas las posiciones exige mayor flexibilidad del equipo y experiencia del operador; con lotes pequeños es más realista la soldadura manual, y cuando el volumen aumenta se puede considerar una estación robotizada.
Los equipos de corte se clasifican según la fuente de energía: plasma, láser, chorro de agua y llama. Para chapa fina (habitualmente 0,5–3 mm), el láser de fibra ofrece alta eficiencia y una zona afectada por el calor pequeña; para chapa de espesor medio (6–25 mm), el plasma es más económico; el chorro de agua no genera zona afectada por el calor y es adecuado para piezas ya tratadas térmicamente o con requisitos metalográficos en el corte, pero es lento y tiene un costo operativo alto. Lo que más se pasa por alto al seleccionar el corte es la zona afectada por el calor (HAZ): en unos pocos milímetros alrededor del corte cambian la dureza y la microestructura, y las caras que después se mecanizan con precisión deben dejar suficiente sobreespesor para eliminar esa capa.
Maquinaria de mecanizado: recorridos, velocidad, cambiador de herramientas y modo de amarre
Aquí está el campo de batalla principal del mecanizado personalizado de piezas no estándar. La fresadora vertical de tres ejes es adecuada para piezas planas y cavidades poco profundas; las piezas con agujeros laterales o superficies inclinadas requieren un tercer eje con mesa giratoria o directamente un cuarto eje; las impulsores, superficies complejas y el mecanizado de varias caras en un solo amarre son terreno del quinto eje. Al seleccionar, observe cuatro parámetros: los recorridos X/Y/Z deben cubrir el contorno de la pieza más el utillaje, la velocidad del husillo determina si herramientas pequeñas (por ejemplo, de menos de φ0,5 mm) pueden alcanzar una velocidad de corte razonable, la capacidad del cambiador de herramientas determina si las piezas con muchas operaciones requieren paradas frecuentes para cambiar herramienta, y el modo de amarre determina si las piezas de pared delgada se deformarán al ser sujetadas.
En el torneado ocurre lo mismo: los ejes cortos y gruesos usan torno CNC convencional, los ejes esbeltos requieren luneta o máquina de husillo móvil, y las piezas con características de fresado dependen de si el torno-fresadora combinado puede reducir el segundo amarre. La precisión de posicionamiento de los equipos CNC que se cita habitualmente en el sector está en el orden de 0,0025 mm; se trata de un indicador estático del propio equipo, y la precisión real de la pieza aún debe sumar el desgaste de la herramienta, las tensiones de amarre, la deformación térmica y el error de medición. Prevalezcan las tolerancias del plano y el informe de medición real; no tome los parámetros de catálogo del equipo como valor garantizado de la pieza.
Equipos de inspección y auxiliares: cómo definir la máquina de medición por coordenadas, el escaneo 3D y el desbarbado
El equipo de inspección depende de lo que esté indicado en el plano. Si solo hay dimensiones lineales y diámetros de agujero, bastan el calibre, el micrómetro y el calibre de tapón; si hay tolerancias geométricas como posición, coaxialidad o perfil, se necesita una máquina de medición por coordenadas (CMM). Para comparar la primera pieza con el modelo digital del plano en todas sus dimensiones, o para escanear una pieza antigua ya usada y hacer ingeniería inversa, se utiliza el escaneo 3D. Puntos de decisión: si las características a medir son geometría regular, si la tolerancia es menor que un tercio de la incertidumbre del equipo de medición y si se requiere emitir un informe de datos.
Los equipos auxiliares se consideran fácilmente un accesorio, pero en realidad afectan el plazo de entrega y la tasa de conformidad. El desbarbado puede ser manual, por vibración, electrolítico o térmico; las rebabas en agujeros cruzados y cavidades internas no se alcanzan a mano, por lo que hay que indicarlo de antemano. En los tratamientos superficiales como limpieza, anodizado, pavonado o chorro de arena, o se dispone de línea propia o se subcontratan; en la fase de selección hay que confirmar si el tratamiento modificará las dimensiones: el anodizado suele crecer unas micras, y las caras de ajuste deben dejar sobreespesor o protegerse.
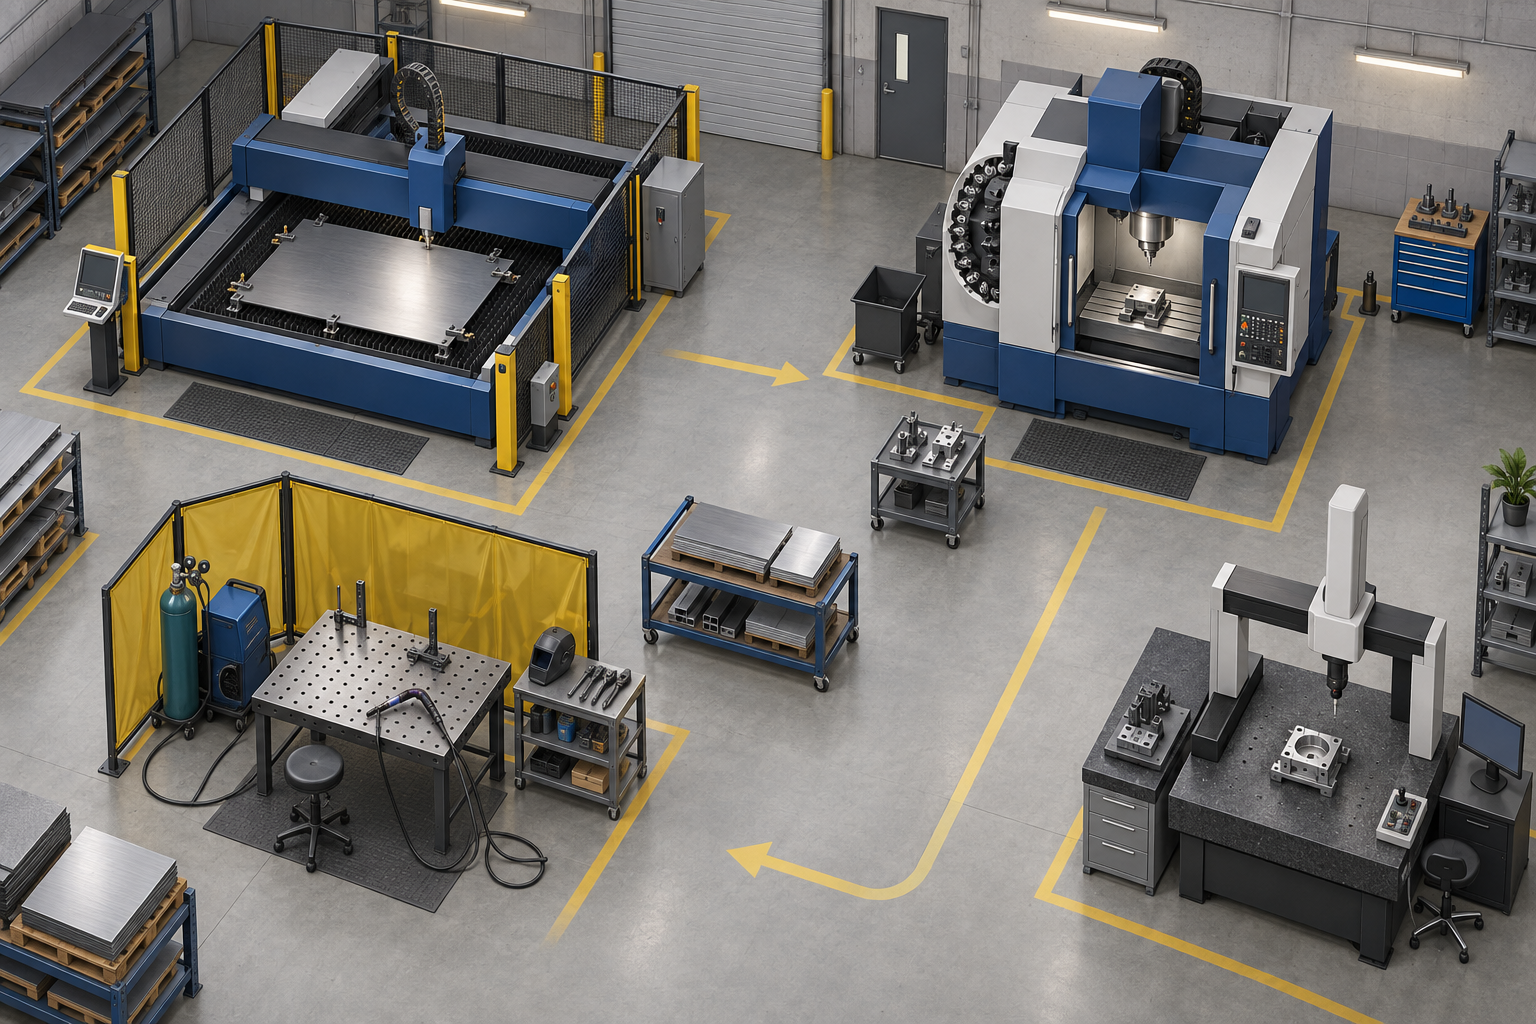
El orden para encadenar las cinco categorías de equipos es: primero definir precisión y volumen → luego definir la ruta de proceso → por último definir el equipo. Para un mismo lote de piezas no estándar, si el volumen pasa de 5 a 500 unidades, la maquinaria de mecanizado puede pasar de un tercer eje más taladro de columna a utillaje dedicado más multieje; la inspección puede pasar de muestreo a inspección al 100 % más SPC. El equipo es el resultado, no el punto de partida.
Procesos y pasos del mecanizado personalizado de piezas no estándar de precisión: del análisis de requisitos al envío
El mecanizado de piezas no estándar no tiene un paradigma fijo, pero la cadena de procesos es estable. La diferencia está solo en si algunos pasos intermedios se hacen y con qué profundidad. A continuación se recorre el flujo real, señalando en cada paso los puntos de control clave y las causas más comunes de retrabajo.
Análisis de requisitos y confirmación del diseño
Primero confirme dónde se monta la pieza, con qué encaja y qué cargas soporta. Si este paso no se hace a fondo, todo lo demás será en vano. Retrabajo habitual: el plano 2D y el modelo 3D no coinciden, los números de versión no cuadran, el cliente cambió una dimensión verbalmente pero el plano no se actualizó. Tras la confirmación, congele una versión del plano; todos los procesos posteriores la tomarán como única base.
Selección de material y pretratamiento
Elija el material según las condiciones de servicio, no cuanto más caro mejor. Para piezas de aluminio, observe la aleación y el estado; para piezas de acero, si requieren temple y revenido o preendurecido. El pretratamiento suele omitirse: recocido para alivio de tensiones de barras, nivelado de chapas, secado y deshumidificación de piezas no metálicas. Si se omite, tras el mecanizado fino habrá deformación y las dimensiones quedarán fuera de tolerancia. Retrabajo habitual: el estado del material no es el correcto, la dureza tras el mecanizado no cumple y solo queda desechar y volver a fabricar.
Revisión de planos y tolerancias
Revise cada dimensión: cuáles son funcionales y deben ser estrictas, y cuáles son de tolerancia libre y pueden relajarse. Las referencias de acotación deben ser uniformes; las tolerancias geométricas y dimensionales no pueden entrar en conflicto. Los requisitos de rugosidad deben indicarse con claridad; los valores de Ra corresponden a distintos métodos de mecanizado. Retrabajo habitual: tolerancias demasiado ajustadas que no se pueden fabricar y obligan a modificar el plano perdiendo tiempo; o referencias no uniformes que no coinciden en la inspección.
Esquema de amarre y ruta de proceso
Primero defina el número de amarres y luego ordene las operaciones. Cuantos más amarres, mayor error acumulado. Las caras que puedan mecanizarse en un solo amarre deben hacerse así siempre que sea posible. La ruta de proceso debe indicar claramente el reparto de sobreespesor entre desbaste, semidesbaste y acabado. Retrabajo habitual: en piezas de pared delgada, una fuerza de sujeción excesiva provoca retroceso elástico al soltar y las dimensiones se pierden; o el orden de operaciones se invierte y las caras acabadas se rayan en operaciones posteriores.
Rectificado, desbaste y electroerosión
Las superficies de referencia de alta precisión se rectifican primero para preparar el posicionamiento posterior. El desbaste elimina sobreespesor y deja un margen uniforme para el acabado. En materiales duros o cavidades complejas se recurre a la electroerosión (EDM), que resuelve ranuras profundas y estrechas y limpieza de esquinas. El corte por hilo lento se usa para contornos de alta precisión y corte tras temple. Retrabajo habitual: sobreespesor desigual en el desbaste, con cambios bruscos de carga en la herramienta durante el acabado e inestabilidad dimensional; parámetros de electroerosión mal ajustados, con capa alterada superficial demasiado gruesa y margen insuficiente para el rectificado posterior.
Acabado CNC y desbarbado
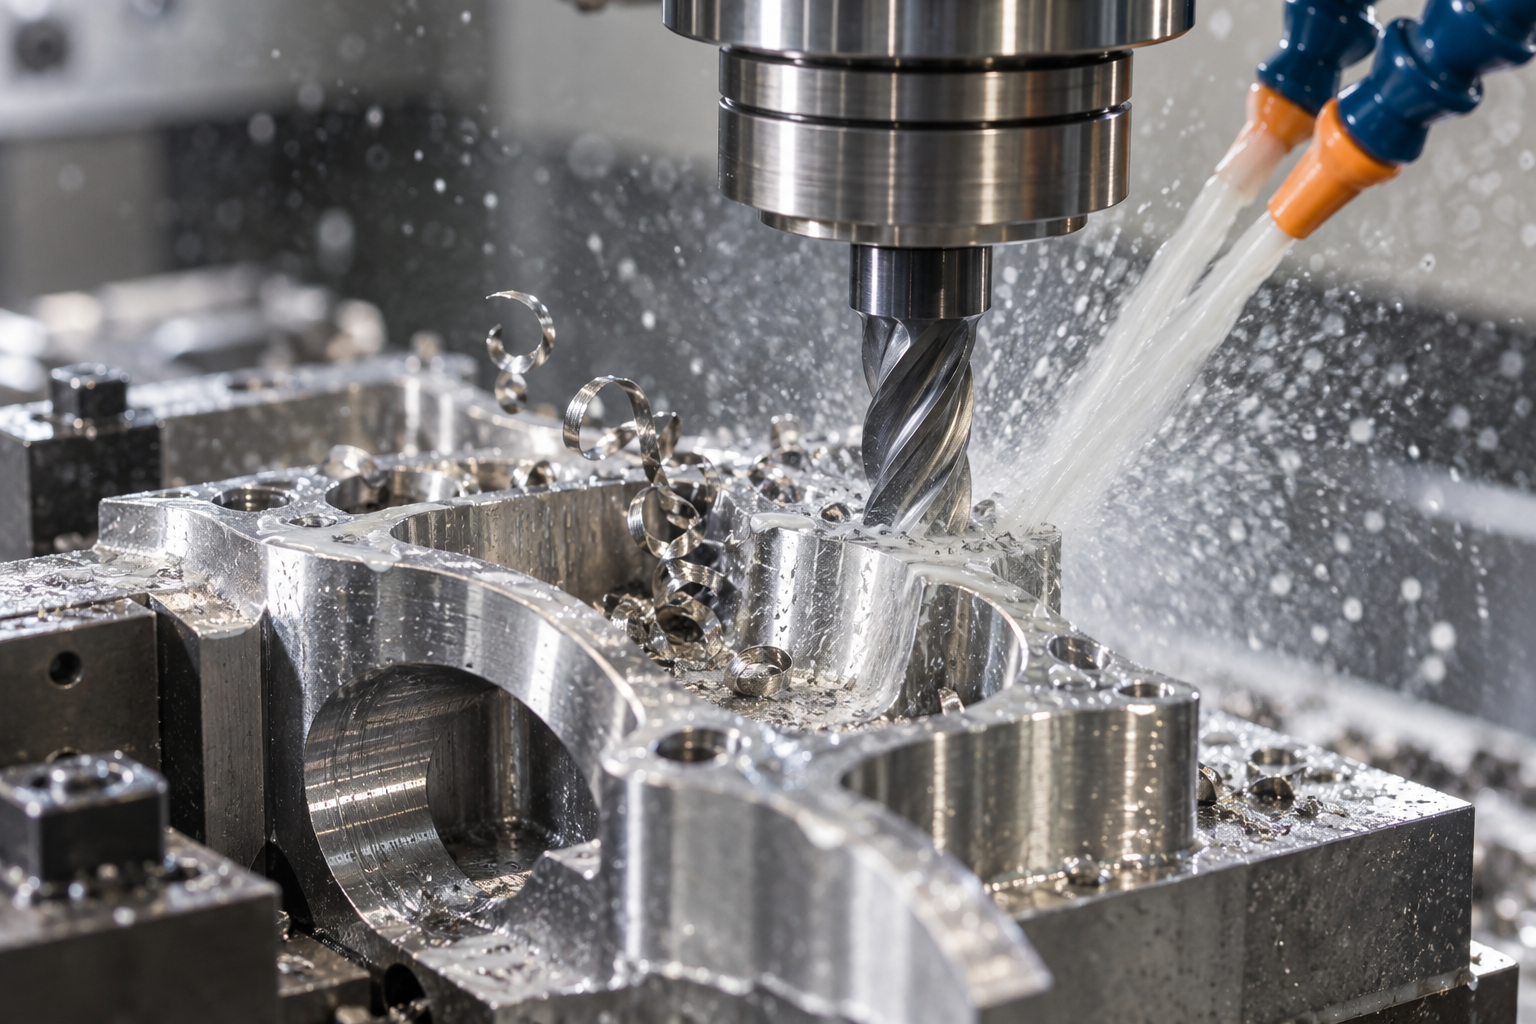
El acabado se controla según la banda de tolerancia del plano; debe vigilarse el desgaste de la herramienta y la primera pieza debe inspeccionarse siempre. El desbarbado no debe dejarse para el final: agujeros cruzados, bocas de rosca y bordes de ranuras deben repasarse. Retrabajo habitual: rebabas no eliminadas del todo que rayan las caras de ajuste durante el montaje; o chaflanes demasiado grandes al desbarbar que eliminan el borde funcional.
Inspección de calidad, embalaje y envío
La inspección de calidad mide punto por punto según el plano: dimensiones, geometría y rugosidad. Las dimensiones clave se comparan con CMM o escaneo 3D; las dimensiones normales, con instrumentos de medición. El informe de inspección acompaña el envío. El embalaje se elige según las características de la pieza: película protectora en caras de precisión, aceite antioxidante en piezas propensas a oxidarse, soportes en piezas de pared delgada. Retrabajo habitual: omisión de puntos de inspección que solo se detectan como fuera de tolerancia en el cliente; o embalaje inadecuado que golpea las caras de precisión durante el transporte.
La trazabilidad posventa se apoya en los registros del proceso: lote de material, parámetros de operación, datos de inspección y operador. Si surge un problema, se puede rastrear hasta qué paso falló. El valor del mecanizado de piezas no estándar no reside en la rapidez con que se hace una sola pieza, sino en que cada paso de esta cadena sea controlable, verificable y reproducible.
Cómo controlar el costo de mecanizado de piezas no estándar con DFM: encontrar la causa raíz en la fase de diseño
La mayor parte del costo de una pieza no estándar ya queda determinada en el momento en que se aprueba el plano. El aprovechamiento del material, el número de amarres, las herramientas y operaciones necesarias, y el método de inspección están ligados a la forma de la pieza y a la banda de tolerancia. Cuando el técnico de procesos recibe el plano y busca formas de ahorrar, el margen de maniobra ya es muy pequeño. Lo que debe hacer el DFM (diseño orientado a la fabricación) es encontrar primero la causa raíz del costo antes de cortar cualquier metal. No promete un porcentaje de ahorro, solo responde una pregunta: ¿vale la pena fabricar esta característica?
Primero preguntar «por qué existe esta característica»
Al recibir el plano de una pieza no estándar, revisar característica por característica: ¿este escalón es para dar espacio al ensamblaje o es una costumbre de diseño? ¿Este radio interior R0.5 es necesario o se dibujó sin pensar? Marcar ±0.02 o ±0.1 en una cara no funcional no tiene ningún efecto sobre el ensamblaje, pero la diferencia de costo de mecanizado e inspección es de un nivel. El primer paso del DFM no es cambiar el diseño, sino poner la «intención de diseño» y el «costo de mecanizado» sobre la misma mesa para compararlos. La mayor parte del costo del mecanizado de piezas no estándar se atasca en esas características que nadie puede explicar por qué existen.
Seis direcciones operativas para reducir costos
- Simplificar la forma de la pieza y reducir el número de amarres. Pasar de mecanizar una pieza por tres caras a hacerlo por dos no solo ahorra el tiempo de volteo, sino también el error de posicionamiento y el riesgo de rechazo que trae la nueva alineación. Si un contorno se puede cortar directamente de perfil extruido, no diseñarlo como un bloque grande que hay que vaciar.
- Elegir el material según las condiciones de servicio, no el más caro. Para piezas estructurales que no entran en contacto con medios corrosivos, el 6061 es suficiente; no hace falta pasar al 7075 o al 316L. En piezas no estándar, el tiempo de corte y el desgaste de herramienta que añade elegir un material de más alta gama suelen costar más que la diferencia de precio del material.
- Estandarizar componentes y herramientas. Converger las especificaciones de rosca y las series de diámetros de agujero a unas pocas de uso común reduce los cambios de herramienta y la preparación de programación; las piezas que se pueden completar con el mismo lote de herramientas en la misma máquina son más fáciles de controlar en programación y costo.
- Relajar las tolerancias de las caras no funcionales. Solo las caras de ajuste, de posicionamiento y de sellado necesitan apretarse; el resto puede ir con tolerancia libre. Marcar ±0.02 en todo el plano multiplica el tiempo de inspección, pero el beneficio puede ser cero.
- Evitar características difíciles de mecanizar. Cavidades profundas, ranuras estrechas, paredes delgadas y ángulos interiores rectos que no se pueden limpiar obligan a usar herramientas especiales, múltiples amarres e incluso electroerosión. Si se puede cambiar a una estructura abierta, aumentar el radio o dejar espacio para la herramienta, hacerlo primero.
- Unificar roscas y especificaciones de agujeros. Si en un plano aparecen M3, M4, M5 y M6, se suman los roscados y los cambios de herramienta; converger a dos o tres tipos agiliza la programación y el ritmo de mecanizado.
Una comparación antes y después del rediseño
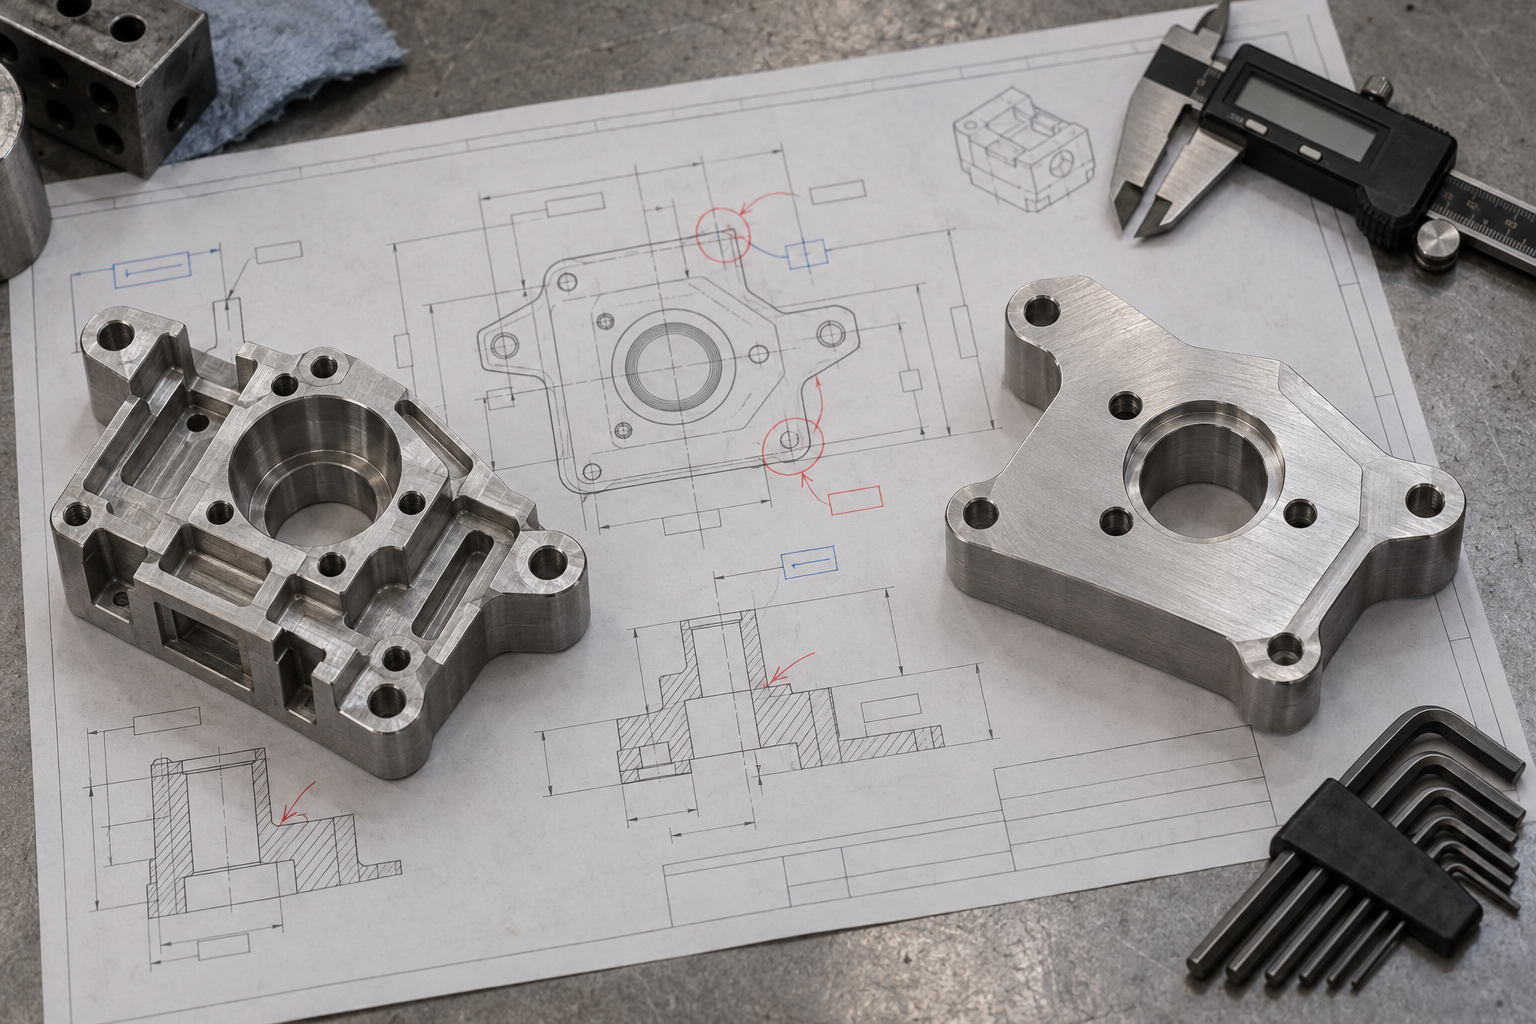
Un soporte de sensor de cierto equipo de automatización: el diseño original era una estructura de forma especial con cavidad profunda fresada de un bloque entero de aluminio, con la base y ambos lados por mecanizar, una relación profundidad-anchura de la cavidad interior cercana a 4:1, que requería herramientas especiales de gran relación longitud-diámetro y electroerosión para limpiar las esquinas. Funcionalmente solo fijaba el sensor y garantizaba una posición de agujero de montaje. Se cambió a una placa de aluminio estándar doblada en forma de L, y luego se fresaron la cara de montaje y los agujeros de posicionamiento exteriores; las caras de mecanizado pasaron de tres a una, se eliminó la cavidad profunda y el proceso se comprimió de «fresado—electroerosión—rectificado» a «fresado—plegado». La rigidez de la pieza es algo menor, pero suficiente para esa condición de servicio. Este es el beneficio típico del DFM: no se trata de hacer más rápida una operación individual, sino de reducir el número de operaciones en sí.
El mismo enfoque es muy común en el mecanizado de piezas no estándar: cambiar una estructura que requiere soldar dos piezas y luego mecanizarlas por un fresado de una sola vez; cambiar una pieza templada y revenida que requiere tratamiento térmico por un material preendurecido mecanizado directamente; cambiar un agujero de ajuste de alta precisión de «taladrado—escariado—rectificado» a «taladrado—escariado», siempre que la banda de tolerancia lo permita. Cuál cambiar depende del verdadero límite funcional de la pieza. Si el lado del diseño está dispuesto a marcar claramente «qué cotas son funcionales y cuáles son de referencia», la estimación de costo y plazo del mecanizado de piezas no estándar será más precisa. Si necesita evaluar la dirección según un plano concreto, puede empezar por la cotización por diálogo con IA o por las capacidades de mecanizado CNC, explicando juntos el plano y las condiciones reales de servicio.
Campos de aplicación comunes y piezas típicas del mecanizado de piezas no estándar
La demanda de mecanizado de piezas no estándar está muy concentrada: cuanto más se deducen las cotas de interfaz a partir de la máquina completa y el lote no justifica un molde especial, más habitual es la pieza no estándar. A la inversa, los escenarios que cubren las piezas estándar suelen ser aquellos cuyas cotas de ajuste y nivel de carga ya están unificados por el sector, por lo que basta con seleccionarlas. Entender esta línea divisoria es más útil que memorizar una lista de piezas.
Automoción y utillaje: piezas como anillos de retención de pistón y amarres hidráulicos, personalizadas según las necesidades de la empresa
En los componentes de automoción, los anillos de retención de pistón, los amarres hidráulicos y los calibres especiales son piezas no estándar típicas. La razón no es compleja: deben encajar con el conjunto de pistón, el circuito hidráulico o el puesto de línea existentes, y la distancia entre agujeros, la altura del escalón y la tolerancia de ajuste vienen determinadas por la máquina completa o el cuerpo del amarre, sin que ninguna norma nacional pueda preverlo. Estas piezas suelen tener lotes pequeños y estructuras no complejas, pero exigen bastante en cuanto a consistencia dimensional e intercambiabilidad de montaje.
El utillaje lo ilustra aún mejor: si la misma máquina cambia de producto, el amarre puede tener que rehacerse, y abrir un molde especial no es rentable en absoluto. Por eso el mecanizado de estas piezas no estándar suele hacerse por fresado y torneado CNC, complementado con corte por hilo o electroerosión cuando es necesario, con materiales que van desde el acero 45 y la aleación de aluminio hasta el acero inoxidable.
Equipos de automatización y electrónica: asientos de guía, placas de conexión, soportes de sensor, piezas aislantes
Los asientos de guía, las placas de conexión y los soportes de sensor de los equipos de automatización son otra gran fuente de mecanizado de piezas no estándar. Su función es muy clara: fijar guías, cilindros y sensores estandarizados al bastidor del equipo, y como las posiciones de agujero, la carrera y el ángulo de montaje del bastidor varían en cada equipo, estas piezas de transición deben personalizarse. En cuanto a precisión, la planitud de la cara de montaje y la tolerancia de posición de los agujeros suelen ser clave, mientras que la forma exterior puede relajarse.
Las piezas no estándar del ámbito electrónico tienden a ser no metálicas: placas aislantes, carenados de flujo, piezas estructurales de disipación de calor y utillajes de prueba. Se centran más en las propiedades de aislamiento eléctrico, conductividad térmica, nivel de ignifugación y alabeo tras el mecanizado del material, que en la resistencia propia de los metales. Fresarlas en plástico de ingeniería por CNC, o usar moldeo por vacío en lotes pequeños, son opciones habituales.
Médico, equipos de laboratorio y nueva energía: lotes pequeños, muchas interfaces, recambio rápido
Los amarres de acero inoxidable, las carcasas de instrumentos y los soportes de muestras de equipos médicos y de laboratorio son casi todos piezas no estándar: el propio equipo se produce en poca cantidad, y menos aún puede haber un modelo estándar para sus accesorios; además deben cumplir condiciones de uso como limpieza, resistencia a la corrosión y ausencia de rincones muertos, con materiales que suelen ser acero inoxidable 304 o 316, o plásticos de ingeniería como PEEK y POM.
En el ámbito de la nueva energía se trata principalmente de piezas estructurales de módulos de batería, como placas terminales, soportes y piezas de posicionamiento de conectores. Sus interfaces vienen determinadas por las dimensiones de la celda y la disposición del módulo, y como las especificaciones de celda siguen iterando rápidamente, abrir un molde de inyección es arriesgado, por lo que en la fase inicial se suele recurrir al CNC o a la chapa metálica.
Resumiendo por qué estos escenarios tienden a lo no estándar: las cotas de interfaz las determina la máquina completa y las piezas estándar no encajan; el lote no basta para amortizar el costo de un molde especial; y además hay que encajar con el montaje y los equipos existentes. Para decidir si una pieza debe hacerse no estándar, basta con ver si cumple estas tres condiciones a la vez. Si necesita evaluar qué proceso conviene a una pieza concreta, puede consultar primero el resumen de capacidades de fabricación y luego confirmarlo con el plano.
Preguntas frecuentes sobre el mecanizado de piezas no estándar (FAQ)
Las siguientes preguntas son básicamente los puntos donde más se atascan compras e ingenieros al seguir el proceso de mecanizado de piezas no estándar. Las respuestas se refieren solo a las definiciones, clasificaciones, equipos, operaciones y DFM tratados en este artículo, sin entrar en cotizaciones ni plazos concretos.
¿Cómo decidir si una pieza debe hacerse no estándar o conviene elegir directamente una estándar?
Primero ver si hay una pieza estándar que cubra la interfaz y la función. Si las cotas de montaje, la carrera, la carga, el material o el tipo de conexión no coinciden con las especificaciones estándar, o si la pieza estándar requiere una segunda modificación tras montarla, entonces se hace como pieza no estándar. A la inversa, siempre que se pueda elegir una pieza estándar con especificaciones compatibles y vida y precisión suficientes, conviene usarla: su intercambiabilidad, plazo de compra y precio unitario suelen ser más controlables. El límite es: la pieza no estándar resuelve «la parte de la necesidad que la pieza estándar no cubre», no «personalizo porque quiero».
¿Qué precisión se puede alcanzar en el mecanizado de piezas no estándar? ¿Si el plano marca 0.005 mm, seguro que se puede?
No se puede generalizar. La precisión de posicionamiento de los equipos CNC habituales del sector está en el orden de 0.0025 mm, y algunas piezas de precisión pueden medirse en torno a 0.002 mm, pero esto es un valor típico del sector, no una garantía de que cualquier pieza, cualquier material y cualquier lote puedan alcanzarlo. Que se pueda o no depende del material, la rigidez estructural, el método de amarre, la herramienta, los medios de medición y el lote. Si el plano marca requisitos de alta precisión, primero hay que pedir al proveedor una revisión DFM para confirmar la referencia, la banda de tolerancia y el plan de inspección, y luego hablar de si se puede aceptar. Marcar una tolerancia que no se puede cumplir solo acaba en discusiones.
¿Por qué el costo del mecanizado de piezas no estándar suele ser mayor que el de las estándar?
Se suman tres razones. Primera, no hay moldes ni utillajes existentes, y la programación, el plan de amarre y el corte de la primera pieza requieren inversión aparte. Segunda, la cadena de operaciones de una pieza metálica no estándar desde el bruto hasta el acabado es larga, y la deformación por tratamiento térmico, las tensiones de corte y el tratamiento superficial deben controlarse por separado, con muchas variables. Tercera, el lote es pequeño y el tiempo de preparación repartido por pieza tiene un peso alto. La pieza estándar reduce el costo unitario gracias al volumen y la estandarización; la no estándar no tiene esa condición, así que ser más cara es estructural, no un precio arbitrario del proveedor.
¿Qué debe marcarse claramente en el plano para que la cotización del mecanizado de piezas no estándar sea fluida?
Al menos hay que marcar todo esto: designación y estado del material, cotas clave y bandas de tolerancia, referencias, tolerancias geométricas, rugosidad superficial, requisitos de tratamiento térmico y superficial, y cantidad. En piezas con relación de ajuste, indicar las cotas de ajuste y el juego. Cuantos más datos falten, más conservador será el proceso con el que cotice el proveedor y más alto será el precio. Además, las tolerancias de las caras no funcionales pueden relajarse adecuadamente, concentrando el presupuesto de precisión en las cotas que realmente afectan al montaje y la función; así la cotización será más realista.
Piezas no estándar de lotes pequeños, ¿elegir mecanizado CNC o impresión 3D?
Depende del uso y del material. Si se requiere soportar fuerzas, roscas, precisión de ajuste y usar metal, se prioriza el mecanizado CNC; si la estructura es compleja, hay muchos canales internos, el lote es de solo unas pocas piezas y no se necesita alta resistencia, la impresión 3D es más rentable. Para piezas de plástico en lotes pequeños también se puede considerar el moldeo por vaciado, cuya superficie y tacto se acercan más a las piezas de inyección que las piezas impresas. Si en un mismo lote hay tanto piezas metálicas que soportan fuerzas como piezas de carcasa de plástico, separarlas y usar distintos procesos suele ahorrar más que forzar su unificación.
Key takeaways
- La diferencia核心 entre piezas estándar y piezas no estándar es la presencia o ausencia de especificaciones y parámetros nacionales unificados; las piezas no estándar se personalizan según planos o requisitos, y las tolerancias y el acabado superficial los define el cliente.
- Las piezas no estándar se dividen por material en dos grandes categorías: metálicas y no metálicas. Las metálicas tienen cadenas de procesos más largas y más puntos de control de calidad, y su coste suele ser superior al de las piezas estándar.
- Los equipos de mecanizado personalizado de piezas no estándar se pueden dividir en varias grandes categorías: soldadura, corte, maquinaria de mecanizado, etc. Los métodos de mecanizado se dividen en manual, semiautomático y automático, y la selección debe ajustarse al lote y a la precisión.
- La cadena de procesos de las piezas de precisión no estándar comienza con el análisis de requisitos y la confirmación del diseño, pasa por el pretratamiento del material, el rectificado, el mecanizado por electroerosión, el mecanizado CNC y llega hasta el control de calidad y el embalaje; cada eslabón debe dejar registros trazables.
- El valor del DFM es identificar la causa raíz del coste antes del primer corte, mediante la simplificación de formas, la selección razonable de materiales y la estandarización de componentes para reducir modificaciones costosas posteriores.



