
¿Qué es el tratamiento térmico de las piezas? Por qué no consiste simplemente en endurecerlas
El tratamiento térmico de las piezas consiste en someter el metal a un calentamiento, mantenimiento de temperatura y enfriamiento controlados para modificar su estructura interna y sus propiedades. Por lo general, no tiene como objetivo cambiar la forma macroscópica de la pieza, sino ajustar su dureza, resistencia, tenacidad, resistencia al desgaste, maquinabilidad por arranque de viruta y estabilidad dimensional. Aunque externamente parezca la misma pieza, el estado de su estructura interna puede haber cambiado.
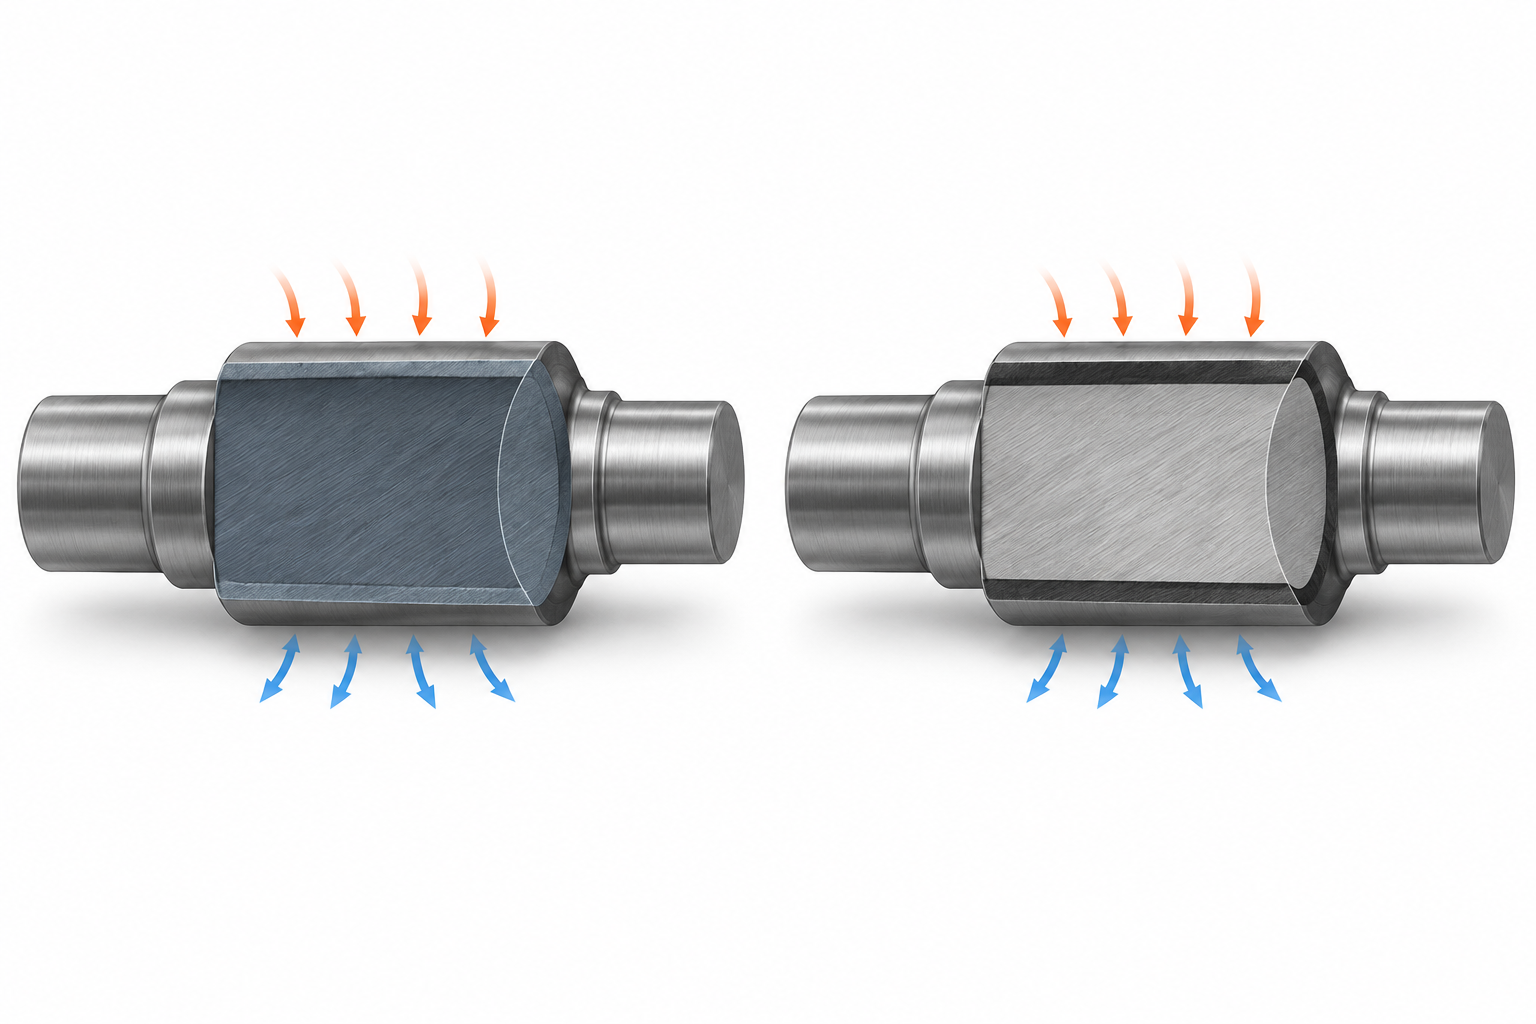
Este cambio procede de la trayectoria de enfriamiento y del ciclo térmico, no simplemente de elevar la temperatura. Un enfriamiento rápido puede formar martensita en determinados materiales y condiciones, aumentando la dureza y la resistencia; un enfriamiento lento puede producir estructuras más adecuadas para el mecanizado o para soportar impactos, como la perlita, o formar bainita dentro de una ventana de proceso específica. El cambio estructural aporta beneficios en las propiedades, pero también genera nuevos riesgos: el aumento de la dureza suele ir acompañado de una disminución de la tenacidad, mientras que un enfriamiento excesivamente rápido puede aumentar las tensiones residuales, la deformación y la tendencia a la fisuración.
Por ello, el objetivo del tratamiento térmico de las piezas no debe formularse únicamente como «aumentar la dureza». Un engranaje puede necesitar una superficie resistente al desgaste y una geometría de dientes estable; los componentes tipo eje requieren resistencia, comportamiento frente a la fatiga y estabilidad dimensional, y también hay que considerar si el rectificado o el acabado posterior podrán realizarse fácilmente. En las piezas sometidas a impactos, una dureza excesivamente alta no siempre es una ventaja; en piezas de pared delgada o con espesores desiguales, los objetivos de propiedades deben determinarse simultáneamente con el intervalo de deformación admisible.
Incluso para un mismo grado de material no se pueden aplicar directamente los mismos parámetros de tratamiento térmico a todas las piezas. El espesor efectivo, los cambios de sección, las esquinas agudas, los orificios y ranuras, la forma de cargar el horno, así como las zonas sometidas a esfuerzos y desgaste, modifican el gradiente de temperatura interno y la respuesta al enfriamiento. Al seleccionar el proceso, primero deben definirse la estructura y las propiedades objetivo; después, el material, la geometría, el mecanizado posterior y los requisitos dimensionales deben integrarse en un mismo criterio de proceso. El tratamiento térmico no busca maximizar un único indicador, sino alcanzar un equilibrio verificable entre los beneficios en las propiedades y los riesgos de deformación y fisuración.
Los tres puntos de control del ciclo de tratamiento térmico de las piezas: calentamiento, mantenimiento de temperatura y enfriamiento
El tratamiento térmico de las piezas no consiste en introducirlas en el horno y enfriarlas rápidamente, sino en una cadena de control compuesta por el calentamiento, el mantenimiento de temperatura y el enfriamiento. Estas tres etapas determinan, respectivamente, si el gradiente de temperatura puede controlarse, si la transformación estructural se completa y si las propiedades finales y el riesgo de deformación cumplen los requisitos. La temperatura de calentamiento es solo uno de los parámetros; la velocidad de elevación de temperatura, la diferencia de temperatura dentro del horno y la forma de cargarlo son igualmente importantes.
Calentamiento: controlar primero la diferencia de temperatura y las tensiones térmicas
Cuando la superficie de la pieza se calienta antes que el núcleo, las diferencias de espesor, las esquinas agudas y las zonas próximas a orificios y ranuras pueden generar gradientes de temperatura. Una elevación de temperatura demasiado rápida puede concentrar las tensiones térmicas y provocar alabeo, fisuración local o variaciones dimensionales posteriores. Por lo general, los componentes tipo eje, las piezas de pared delgada y las piezas con espesores desiguales no pueden seguir la misma lógica de elevación de temperatura; la cantidad cargada en el horno, la separación entre piezas y la atmósfera del horno también afectan al estado real de calentamiento.
Mantenimiento de temperatura: determinado por el espesor efectivo y las condiciones de carga del horno
La finalidad del mantenimiento de temperatura no es simplemente esperar, sino lograr que la temperatura de la sección transversal de la pieza se vuelva uniforme y dar tiempo suficiente para que se complete la transformación estructural prevista. El tiempo de mantenimiento suele verse afectado por la composición del material, el espesor efectivo, la forma de carga del horno, el tipo de horno y el medio de calentamiento, por lo que no puede establecerse un valor fijo para todas las piezas. Un mantenimiento insuficiente puede provocar una estructura desigual entre la superficie y el interior; un tiempo excesivo puede aumentar el riesgo de crecimiento de grano, oxidación, descarburación o cambios dimensionales.
Enfriamiento: la velocidad determina la estructura y también los riesgos
La velocidad de enfriamiento modifica la trayectoria de transformación de fase: para un material y unas condiciones de temperatura concretos, un enfriamiento rápido puede formar martensita, mientras que uno más lento puede formar perlita o bainita. El primero suele favorecer el aumento de la dureza y la resistencia, pero también incrementa el riesgo de tensiones residuales, deformación y fisuración; el segundo puede mejorar la tenacidad o la estabilidad dimensional, pero no necesariamente satisface los requisitos de resistencia al desgaste. El agua, el aceite, los polímeros y los baños de sales presentan distintas intensidades de enfriamiento; la selección del medio debe considerar el material, la sección transversal y la geometría.
Por ejemplo, ciertos ejemplos de proceso para piezas de eje de 42CrMo emplean un calentamiento de temple de aproximadamente 850 °C y reducen las tensiones térmicas mediante un calentamiento escalonado o una velocidad de calentamiento más baja; sin embargo, la temperatura, el tiempo de mantenimiento y los coeficientes de cálculo indicados corresponden únicamente a materiales, estructuras y equipos específicos, por lo que no pueden extrapolarse como norma general para todos los ejes.
Recocido, normalizado, temple y revenido: cómo distinguir los procesos de tratamiento térmico de las piezas
No existe un proceso de tratamiento térmico absolutamente «mejor» para una pieza; la clave es relacionar el material, las dimensiones de la sección transversal, el modo de carga y los objetivos de rendimiento. Para evaluarlo, pueden plantearse primero tres preguntas: cómo se realiza, qué estructura o propiedad modifica principalmente y qué problema de fabricación resuelve.
| Proceso | Cómo se realiza | Función principal | Usos típicos y límites |
|---|---|---|---|
| Recocido | Calentamiento seguido de enfriamiento lento; el método más habitual es el enfriamiento dentro del horno | Reduce la dureza, libera las tensiones residuales y mejora la ductilidad y la maquinabilidad | Adecuado para mejorar el estado de mecanizado o preparar la pieza para tratamientos térmicos posteriores; el enfriamiento es lento y normalmente no tiene como objetivo obtener una dureza elevada |
| Normalizado | Calentamiento seguido de enfriamiento al aire después de sacar la pieza del horno | Refina y homogeneiza la estructura, obteniendo una resistencia y una dureza superiores a las del recocido | La velocidad de enfriamiento suele situarse entre la del recocido con enfriamiento en horno y la del temple rápido; el resultado depende del material y del tamaño de la pieza |
| Temple | Calentamiento hasta una temperatura adecuada seguido de un enfriamiento rápido | Favorece la formación de una estructura de elevada dureza y resistencia, que suele implicar una transformación martensítica | Adecuado para necesidades de resistencia al desgaste y capacidad de carga; un enfriamiento demasiado rápido aumentará el riesgo de tensiones residuales, deformación y agrietamiento |
| Revenido | Por lo general, se vuelve a calentar después del temple y se controla el enfriamiento | Reduce la fragilidad causada por el temple, recupera parcialmente la tenacidad y ajusta el equilibrio entre dureza y resistencia | No se puede omitir de forma simplista; el rango habitual en la industria es de aproximadamente 150–650℃, pero la temperatura específica debe ajustarse al material, al objetivo microestructural y a la ficha del proceso |
Recocido y normalizado: resolver primero la maquinabilidad y la uniformidad de la microestructura
El recocido utiliza un enfriamiento más lento para que la microestructura se aproxime más al estado de equilibrio. Se emplea habitualmente para reducir la dureza, eliminar parte de las tensiones de mecanizado o de fundición y mejorar la maquinabilidad posterior. El normalizado utiliza enfriamiento al aire, que es más rápido, y normalmente favorece el refinamiento del grano, mejora la falta de uniformidad de la microestructura y optimiza el equilibrio entre resistencia y tenacidad. Ninguno de los dos puede evaluarse al margen del grado del material y del espesor efectivo; en piezas con grandes diferencias de espesor, la velocidad real de enfriamiento y la microestructura pueden no ser uniformes.
Temple y revenido: compromisos de rendimiento en el tratamiento térmico de piezas
El temple aumenta la dureza y la resistencia mediante un enfriamiento rápido, pero este aumento suele ir acompañado de una disminución de la tenacidad, un incremento de las tensiones térmicas y cambios dimensionales. El temple en agua suele ser más severo que el temple en aceite, por lo que el riesgo de deformación y agrietamiento también suele ser mayor; la elección del medio no puede basarse únicamente en que “cuanto mayor sea la dureza, mejor”. El revenido suele programarse inmediatamente después del temple para reducir la fragilidad, liberar parte de las tensiones residuales y recuperar la tenacidad. La aceptación final no debe basarse únicamente en un punto de dureza; también debe comprobar, según el uso de la pieza, la distribución de la dureza, las dimensiones críticas y el estado microestructural necesario.
Cómo modifican los medios de temple la dureza y la deformación durante el tratamiento térmico de las piezas
El medio de temple no se utiliza simplemente para buscar un enfriamiento más rápido. Determina la intensidad de enfriamiento, la diferencia de temperatura y la velocidad de transformación microestructural cuando la pieza pasa de alta a baja temperatura, lo que a su vez afecta a la dureza, la tenacidad, las tensiones residuales, la deformación y el riesgo de agrietamiento. El tratamiento térmico de la pieza debe comenzar por definir la dureza objetivo y las condiciones de carga; después, el medio se seleccionará en función del material, las dimensiones de la sección y la geometría.
Diferencias entre el temple en agua, el temple en aceite y el temple en polímero
El temple en agua suele ser más severo que el temple en aceite y facilita la obtención de una dureza más elevada, pero las tensiones térmicas y estructurales también suelen ser mayores. En piezas de tipo eje con cambios importantes de sección pueden aparecer flexión, ovalidad o grietas localizadas; las piezas con esquinas vivas, chaveteros y bordes de orificios tienden a desarrollar primero defectos en las zonas de concentración de tensiones. El temple en aceite es relativamente más suave y se utiliza a menudo en situaciones en las que se necesita reducir el riesgo de deformación, pero el resultado real también depende de la templabilidad del material, la temperatura del aceite, la agitación y el estado de carga del horno.
La capacidad de enfriamiento del temple en polímero puede ajustarse mediante la concentración, la temperatura y el estado de circulación, por lo que el efecto no puede determinarse únicamente por el nombre “polímero”. Los cambios de concentración, el envejecimiento del líquido o una circulación insuficiente pueden modificar las condiciones de enfriamiento en la superficie de la pieza. Durante la validación del proceso deben controlarse la dureza y los cambios dimensionales en las distintas zonas, en lugar de registrar únicamente el tipo de baño.
Cómo controla el baño de sales la diferencia de temperatura y el riesgo de transformación
El baño de sales puede utilizarse para reducir la diferencia de temperatura entre la superficie y el núcleo de la pieza y, en procesos específicos, controlar el enfriamiento y la transformación microestructural. Esto no significa que todas las piezas vayan a presentar una deformación menor; aún deben verificarse la composición del material, el espesor efectivo, la temperatura del baño de sales, el tiempo de transferencia y la forma de carga de las piezas. Las piezas de pared delgada pueden deformarse debido a una rápida pérdida de calor, mientras que las piezas con espesores desiguales pueden generar tensiones residuales porque las distintas zonas responden de manera diferente al enfriamiento.
Por tanto, la selección del medio de temple debe basarse en tres resultados: “si se alcanza la dureza objetivo, si la deformación se mantiene dentro del rango permitido y si la microestructura es uniforme”. El agua, el aceite, el polímero y el baño de sales no tienen un orden de superioridad absoluto. Para ejes críticos, piezas de pared delgada y piezas con esquinas vivas, el plan de tratamiento térmico debe especificar también el método de sujeción o de carga en el horno, las condiciones de enfriamiento, la repetición de la medición de las dimensiones críticas y las inspecciones de grietas necesarias, para evitar considerar erróneamente que la mayor dureza implica el proceso más adecuado.
Endurecimiento superficial y tratamiento térmico integral: la forma de la pieza determina la compatibilidad del proceso
El tratamiento térmico de una pieza no tiene por qué llevar toda la sección a una dureza elevada. Si la pieza necesita simultáneamente una superficie resistente al desgaste y un núcleo tenaz resistente a los impactos, el endurecimiento superficial suele ser más adecuado que el temple integral; si todas las zonas de la pieza deben obtener una resistencia y una microestructura uniformes, debe considerarse una ruta de tratamiento térmico integral. La selección no se basa en el nombre del proceso, sino en las zonas sometidas a carga, las posiciones de desgaste, el espesor efectivo, la geometría y el rango de deformación permitido.
Tratamiento térmico por inducción: equilibrio entre el endurecimiento localizado y la zona de influencia térmica integral
El tratamiento térmico por inducción calienta rápidamente la superficie o una zona determinada mediante un inductor y, posteriormente, forma una capa endurecida localizada junto con el temple. Es adecuado para superficies de dientes, cuellos de eje, superficies de trabajo de levas y otras zonas que requieren resistencia al desgaste, así como para piezas en las que se desea reducir el ciclo térmico integral. El resultado real depende del perfil del inductor, la frecuencia, el tiempo de calentamiento, la velocidad de exploración, la curvatura de la pieza y el método de suministro del líquido de temple. Los orificios, las esquinas vivas, los escalones y los cambios bruscos de espesor modifican el acoplamiento electromagnético y las condiciones de disipación del calor; no se puede determinar la profundidad de endurecimiento ni la magnitud de la deformación únicamente a partir del grado del material.
Carburización y nitruración: definir primero la capa endurecida y después evaluar el sustrato y la estabilidad dimensional
La cementación se utiliza normalmente para obtener una capa superficial con alto contenido de carbono y mayor profundidad, seguida de temple y revenido para formar una superficie dura y un núcleo tenaz; la nitruración, en cambio, forma una capa nitrurada a temperaturas más bajas y suele emplearse en superficies que requieren resistencia al desgaste, resistencia a la fatiga o un control más estricto de los cambios dimensionales. En la documentación del sector, la temperatura habitual de proceso de la cementación es aproximadamente de 850–950℃, y la de la nitruración, de 480–580℃. Estos valores solo sirven como referencia orientativa y no sustituyen las normas del material ni la validación del proceso. La solución real también debe verificar la profundidad de la capa endurecida, la resistencia de la matriz, las zonas con esquinas agudas y paredes delgadas, así como los requisitos de nueva medición dimensional después del tratamiento térmico. El endurecimiento superficial no significa que «cuanto mayor sea la dureza, mejor»: una capa demasiado profunda, un gradiente inadecuado o un enfriamiento local no uniforme pueden provocar desprendimientos, grietas o cambios en las dimensiones de ajuste.
Inspección de las piezas después del tratamiento térmico: ¿qué más debe comprobarse además de la dureza?
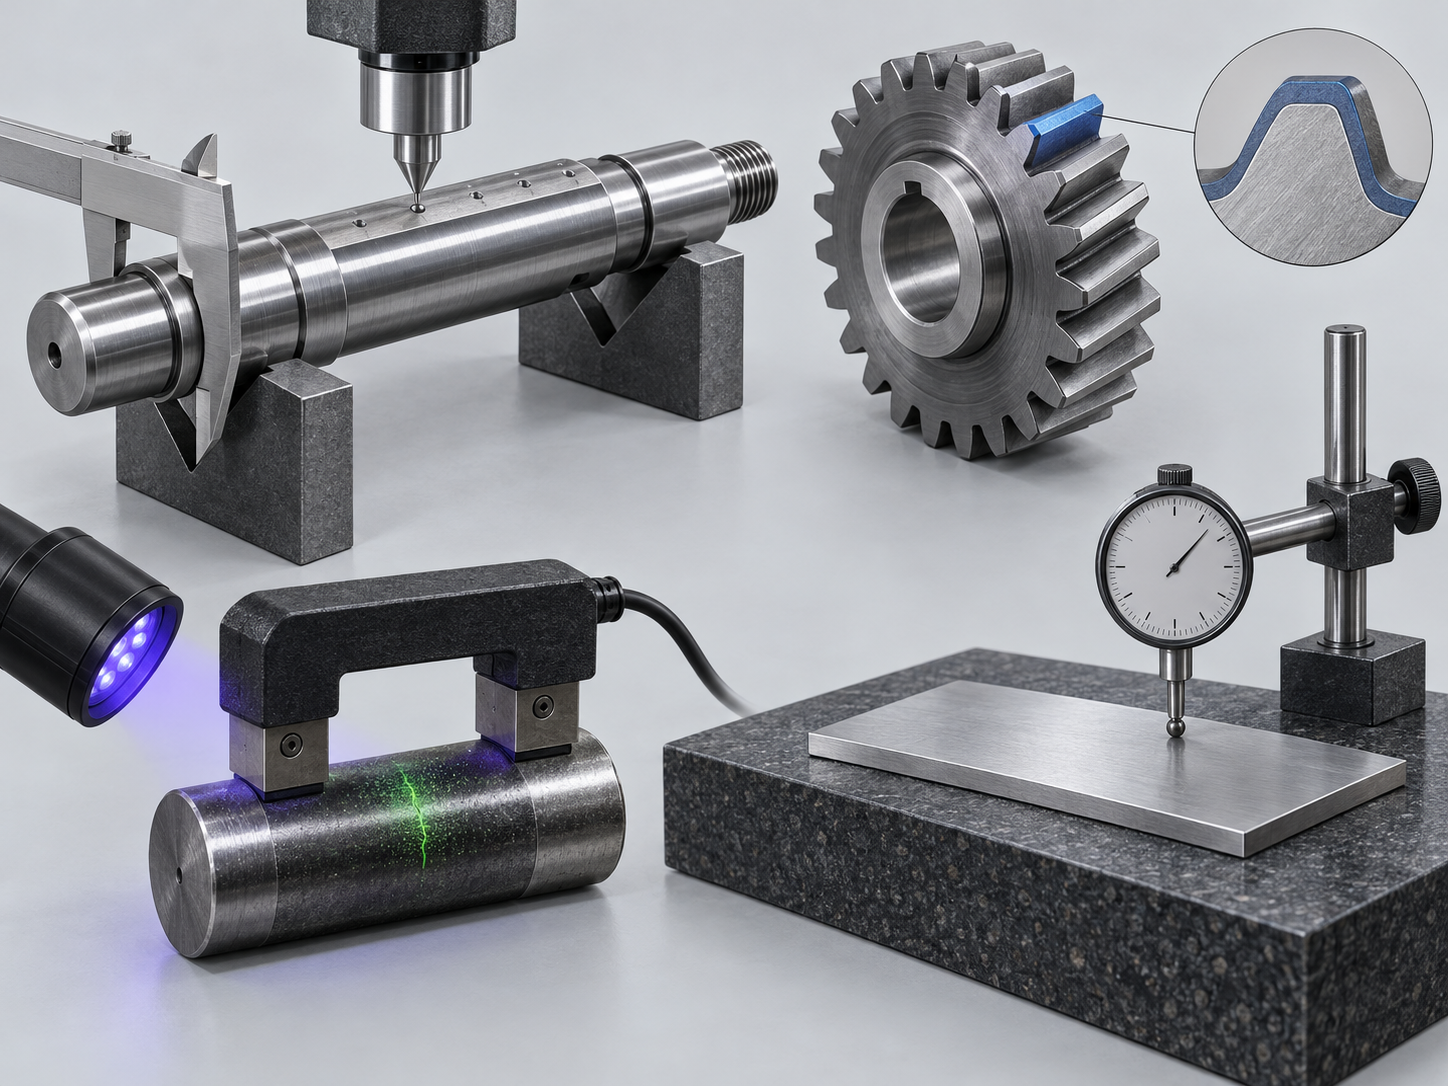
La aceptación de las piezas sometidas a tratamiento térmico no puede basarse únicamente en un valor de dureza. La dureza debe determinarse teniendo en cuenta el plano, el material y la zona de uso, y deben registrarse la posición de medición, el estado de la superficie y la distribución de la dureza. En una misma pieza, los bordes, el centro, los flancos de los dientes o los cuellos del eje pueden responder de forma diferente al enfriamiento; si hay muy pocos puntos de medición, es fácil pasar por alto puntos blandos locales, sobrecalentamiento o gradientes de dureza anómalos.
Cuando sea necesario, la inspección de dureza debe combinarse con el análisis metalográfico, la detección de grietas y la nueva medición de las dimensiones críticas. El análisis metalográfico sirve para confirmar que la microestructura cumple el objetivo, mientras que la inspección de grietas superficiales o internas permite identificar riesgos derivados de las tensiones de temple, el efecto de las esquinas agudas y los defectos del material. La inspección dimensional posterior al tratamiento térmico debe prestar atención a características del plano como el diámetro, la longitud, la planitud, el salto radial y la coaxialidad; no basta con volver a medir una sola dimensión exterior.
- Piezas tipo eje: prestar especial atención a las dimensiones de los cuellos, el salto radial, la coaxialidad, la flexión y la distribución de la dureza a lo largo del eje.
- Piezas dentadas: además de la dureza de los flancos, también deben verificarse el perfil del diente, la dirección del diente, la profundidad efectiva de la capa endurecida o cementada y la deformación posterior al tratamiento térmico.
- Piezas de pared delgada y piezas con esquinas agudas: comprobar prioritariamente la deformación, la dureza excesiva local, las grietas y las zonas de contacto con los elementos de sujeción; las esquinas agudas, los bordes de los orificios y las transiciones entre zonas gruesas y delgadas suelen ser más sensibles.
- Piezas con espesores desiguales: comparar la microestructura, la dureza y los cambios dimensionales en distintas secciones y zonas críticas y, cuando sea necesario, aumentar el número de puntos de medición representativos.
Los criterios de aceptación deben definirse previamente en el plano o en el documento de proceso: dureza objetivo o intervalo de dureza, posición de los puntos de medición, requisitos microestructurales, deformación admisible y necesidad de inspección de grietas, análisis metalográfico o verificación de la capa endurecida. Si después del tratamiento térmico también se realizará un mecanizado de acabado, deben distinguirse el sobreespesor previsto antes del tratamiento térmico y la dimensión final, para evitar confundir un margen de mecanizado insuficiente con una deformación causada por el tratamiento térmico.
Al analizar una solución de tratamiento térmico para una pieza, se recomienda proporcionar también el material, el plano de la pieza, el espesor efectivo, las zonas de montaje y de carga, las zonas de desgaste, la dureza o microestructura objetivo y el intervalo de deformación admisible. Cuanto más completa sea la información, más fácil será establecer un circuito cerrado de proceso verificable entre los objetivos de rendimiento, los elementos de inspección y los riesgos de deformación.
Preguntas frecuentes sobre problemas habituales del tratamiento térmico de piezas
El tratamiento térmico de una pieza no puede evaluarse de forma aislada, sin tener en cuenta el material, las dimensiones de la sección, la forma de carga en el horno y las prestaciones objetivo. Las siguientes preguntas responden a los límites habituales del proceso en materia de temple, medios de enfriamiento y aceptación.
¿Por qué normalmente es necesario revenir una pieza después del temple?
El temple puede aumentar la dureza y la resistencia, pero el enfriamiento rápido también puede formar una microestructura más frágil e introducir tensiones residuales, deformación e incluso riesgo de grietas. El revenido suele realizarse después del temple mediante un nuevo calentamiento controlado para ajustar la dureza, la tenacidad y la estabilidad dimensional. La temperatura de revenido debe determinarse según el material, la microestructura objetivo y las cargas de servicio; no debe aplicarse directamente un valor uniforme.
¿Se pueden aplicar directamente los mismos parámetros de tratamiento térmico a piezas del mismo material?
No se pueden aplicar de forma sencilla. Aunque tengan el mismo material, un eje, un engranaje, una pieza de pared delgada y una pieza con espesores desiguales presentan diferentes espesores efectivos, esquinas agudas, condiciones de sujeción y disipación térmica, por lo que también difieren sus respuestas al calentamiento, al mantenimiento de la temperatura y al enfriamiento. Los parámetros de tratamiento térmico también deben confirmarse teniendo en cuenta el tipo de horno, la carga del horno, la dureza o microestructura objetivo y el intervalo de deformación admisible.
¿El temple en agua es necesariamente superior al temple en aceite?
No necesariamente. Por lo general, el temple en agua enfría de forma más brusca que el temple en aceite y puede proporcionar una mayor intensidad de enfriamiento, pero también suelen ser mayores los riesgos de deformación, tensiones residuales y fisuración. El aceite, los polímeros u otros medios deben seleccionarse según la templabilidad del material y la sección transversal y la geometría de la pieza; «cuanto mayor sea la dureza, mejor» no es un criterio completo para evaluar el proceso.
¿Para la aceptación del tratamiento térmico de una pieza basta con medir la dureza?
Por lo general, no debe evaluarse únicamente un punto de dureza. De acuerdo con el plano y el uso, deben confirmarse la ubicación de los puntos de medición y la distribución de la dureza y, cuando sea necesario, comprobarse la microestructura metalográfica, las fisuras, las dimensiones críticas, el descentramiento radial, la planitud, la coaxialidad y la deformación posterior al tratamiento térmico. En las piezas endurecidas superficialmente, también deben definirse claramente los requisitos relacionados con la capa endurecida o la capa cementada; la combinación concreta de inspecciones depende de la función de la pieza y de las normas de calidad.
Key takeaways
- El tratamiento térmico de las piezas modifica principalmente su estructura interna y sus propiedades; no se trata simplemente de «calentar la pieza para endurecerla».
- La velocidad de calentamiento, el espesor efectivo, la suficiencia del mantenimiento de temperatura, la forma de cargar el horno y la curva de enfriamiento determinan conjuntamente el resultado del tratamiento térmico.
- El recocido se orienta a mejorar la maquinabilidad y aliviar tensiones; la normalización, a homogeneizar la estructura; el temple, a obtener dureza; y el revenido, a reducir la fragilidad del material templado.
- El agua, el aceite, los polímeros y los baños de sales presentan distintas intensidades de enfriamiento. El objetivo de dureza debe evaluarse conjuntamente con la deformación, las tensiones residuales y el riesgo de fisuración.
- La aceptación del tratamiento térmico no puede basarse únicamente en un punto de dureza; también debe considerar la distribución de dureza, la estructura, las fisuras, la deformación y la nueva medición de las dimensiones críticas.



