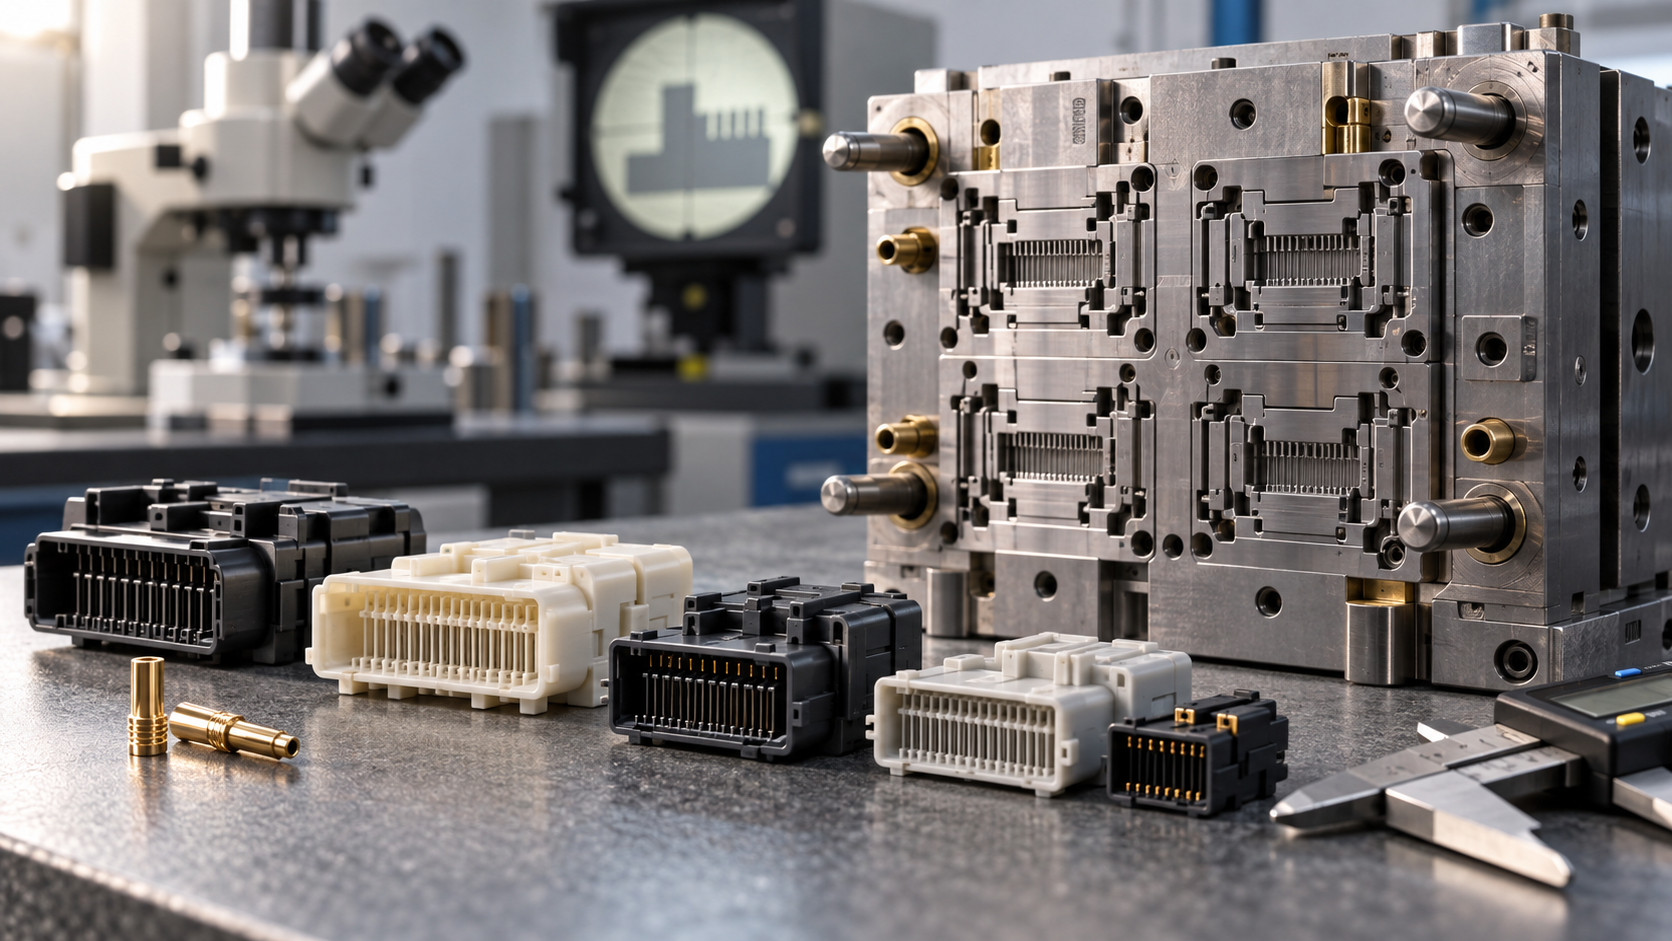
Define primero estas tres cosas: los límites de serie de la inyección de conectores de precisión
Esta nota está escrita para quien va a hacer el pedido. La producción en serie por inyección de conectores de precisión no es algo que se resuelva abriendo un molde de muestras y dando un precio unitario según el plano. Lo que realmente determina si el proyecto fluye o no son tres límites:
- Paso entre terminales y espesor de pared. En conectores de paso fino por debajo de 0.5 mm pitch, la pared de plástico entre terminales suele quedar en el orden de 0.15–0.25 mm; la masa de plástico es delgada y el recorrido largo, lo que afecta tanto al llenado como a la resistencia de las líneas de soldadura. Cuanto menor es el paso, más estrecho es el margen de tolerancia del molde y de la inyección.
- Consumo anual y ritmo de serie. Un consumo anual de decenas de miles de piezas y uno de millones son dos esquemas completamente distintos en cuanto a número de cavidades, equilibrio de canales, uso de canales calientes y necesidad de inserción automática de insertos. Compras debe tener claros el consumo anual y el rango de fluctuación mensual antes de hablar del molde.
- La combinación de material y tolerancias. Plásticos de ingeniería de alta temperatura como LCP, PA9T, PA46 y PBT difieren bastante en contracción, anisotropía e higroscopicidad; cambiar de material con el mismo plano obliga a recalcular los valores de compensación del molde para las dimensiones clave. Las tolerancias no se definen por separado, sino ligadas al material, la posición de la entrada y la temperatura del molde.
Antes de hacer el pedido, pregúntate tres cosas: ¿cuál es el espesor mínimo de pared de plástico entre terminales? ¿Cuál es el consumo anual y el consumo mensual máximo? De las tolerancias de las dimensiones clave, ¿cuáles están realmente relacionadas con la función? Si no puedes responder a estas tres, el esquema de molde y la cotización posteriores quedan en el aire.
Esta nota sigue el orden del seguimiento de pedidos: primero las prioridades de compensación entre material y tolerancias, luego qué problemas te resuelve por adelantado el esquema de molde, después qué datos hay que obtener en la aceptación, qué señales vigilar en la fase de serie y qué hay que aclarar obligatoriamente antes de cotizar. Se indicarán los órdenes de magnitud habituales del sector, pero solo como referencia de juicio; lo definitivo es el plano y lo confirmado con el proveedor.
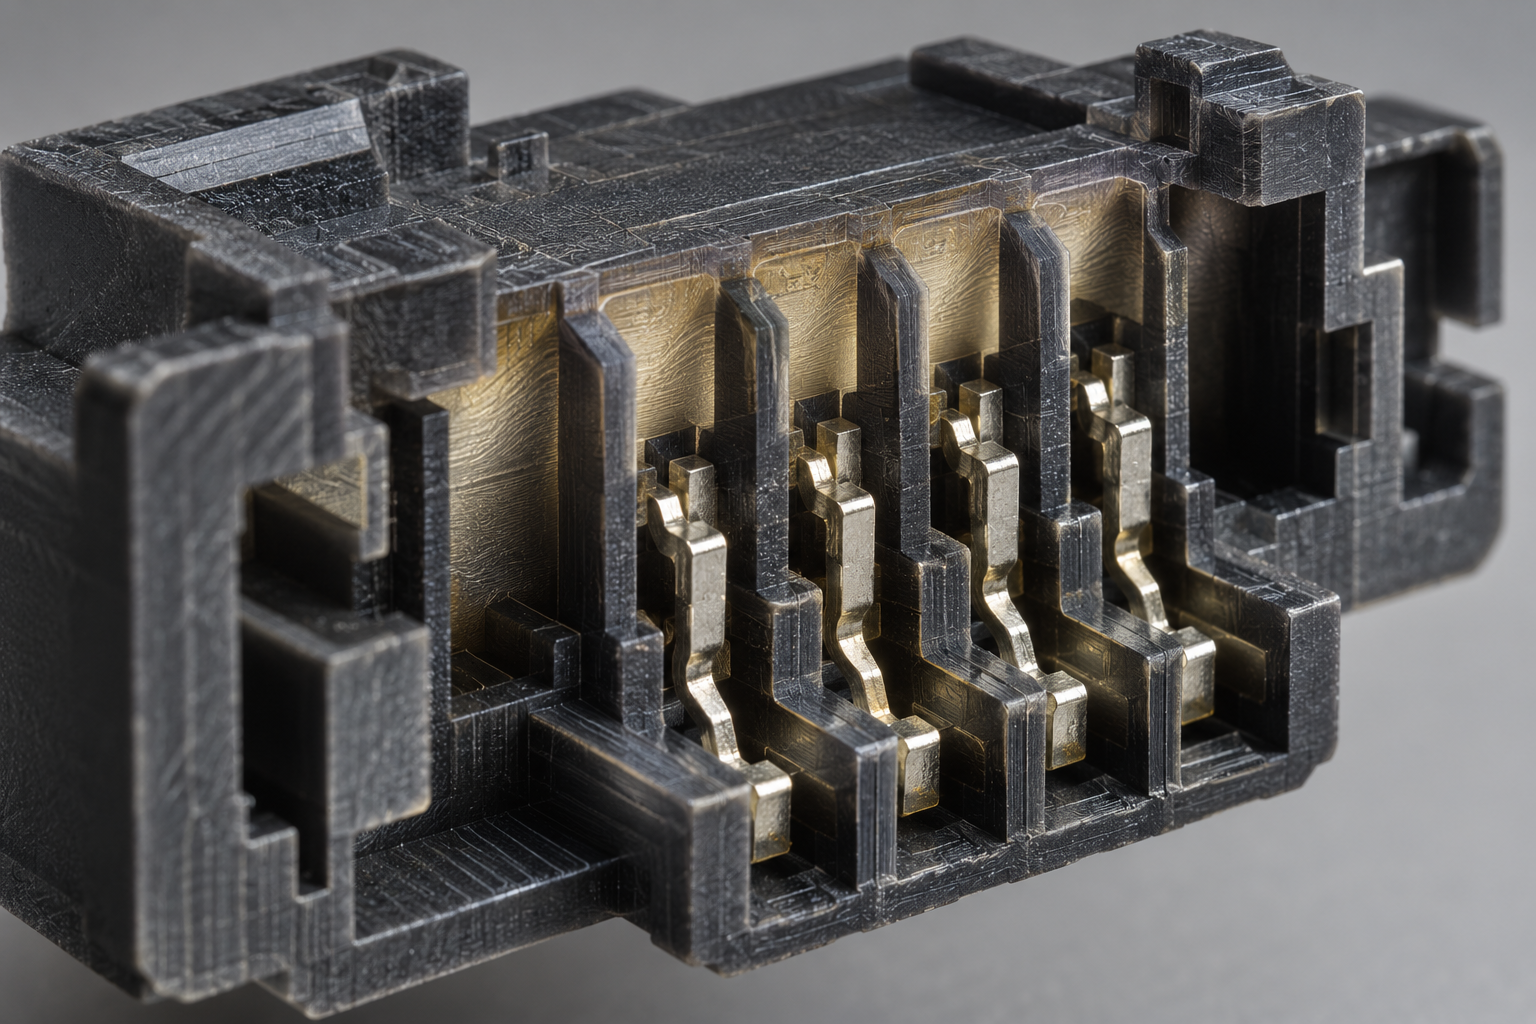
¿Se elige primero el material o se definen primero las tolerancias? El orden de compensación en la inyección de conectores de precisión
El retrabajo más común en el seguimiento de pedidos no es que el molde esté mal hecho, sino que se firmó el material antes de terminar de asignar las tolerancias; o al revés, se eligió el material por resistencia térmica pero se copiaron las tolerancias del conector anterior. En la producción en serie por inyección de conectores de precisión, material y tolerancias son una decisión vinculada; si el orden se equivoca, por mucho esfuerzo que se haga después en el lado de la inyección no se puede compensar.
Material: contracción, anisotropía e higroscopicidad, tres cosas que hay que poner sobre la mesa primero
En conectores se suelen usar plásticos de ingeniería de alta temperatura: LCP, PA9T, PA46, PBT (con carga de fibra de vidrio/mineral), etc. Se eligen sobre todo para pasar el reflujo, pero una misma propiedad arrastra tres consecuencias que compras debe vigilar.
- Contracción: la contracción de los materiales con carga suele ser anisótropa, con diferencias notables entre la dirección de flujo y la perpendicular. Las dimensiones de la cavidad solo pueden calcularse junto con el material y el esquema de entrada, no aplicando el valor puntual de la ficha técnica del material.
- Anisotropía: en conectores de paso fino (0.4 mm y más fino), los postes de posicionamiento de terminales y los tabiques de pared delgada reflejan la diferencia de dirección directamente como desviación de la posición de los orificios y alabeo.
- Higroscopicidad: los tipos PA cambian de dimensiones y rigidez tras absorber humedad. Si las piezas de serie se almacenan mucho tiempo o se usan en ambiente húmedo y cálido, la evaluación dimensional debe hacerse en el estado acordado (seco/acondicionado), de lo contrario recepción y expedición dirán cosas distintas.
Asignar primero las tolerancias: garantía del molde + garantía de la inyección, no cargarlo todo a la inyección
La práctica habitual del sector es dividir la tolerancia de las dimensiones clave en dos tramos: el tramo que puede garantizar el molde (dimensiones de cavidad, posicionamiento de insertos, ajuste de la superficie de partición) y el tramo que puede garantizar el proceso de inyección (fluctuación de contracción, presión de mantenimiento, deriva dimensional por temperatura de molde). Si en el plano la tolerancia de una dimensión clave se fija dentro de ±0.05 mm pero se escribe todo el tramo en el lado de la inyección, en las pruebas de molde se ajustará la máquina una y otra vez sin conseguir meterla en tolerancia.
Lo más útil de esta nota de compra: confirmar primero qué dimensiones afectan realmente a la fuerza de retención de los terminales y al enchufe/desenchufe. Estas son las "dimensiones controladas"; el resto puede ir con tolerancia general. La tolerancia de las dimensiones clave de piezas de conector habituales del sector suele caer en el rango de ±0.05–±0.10 mm; las piezas de paso fino y alta precisión serán más estrechas. Este rango es solo una referencia de juicio, no un compromiso: confírmalo punto por punto según el plano, el uso y la capacidad del proveedor, y déjalo escrito en el acuerdo técnico.
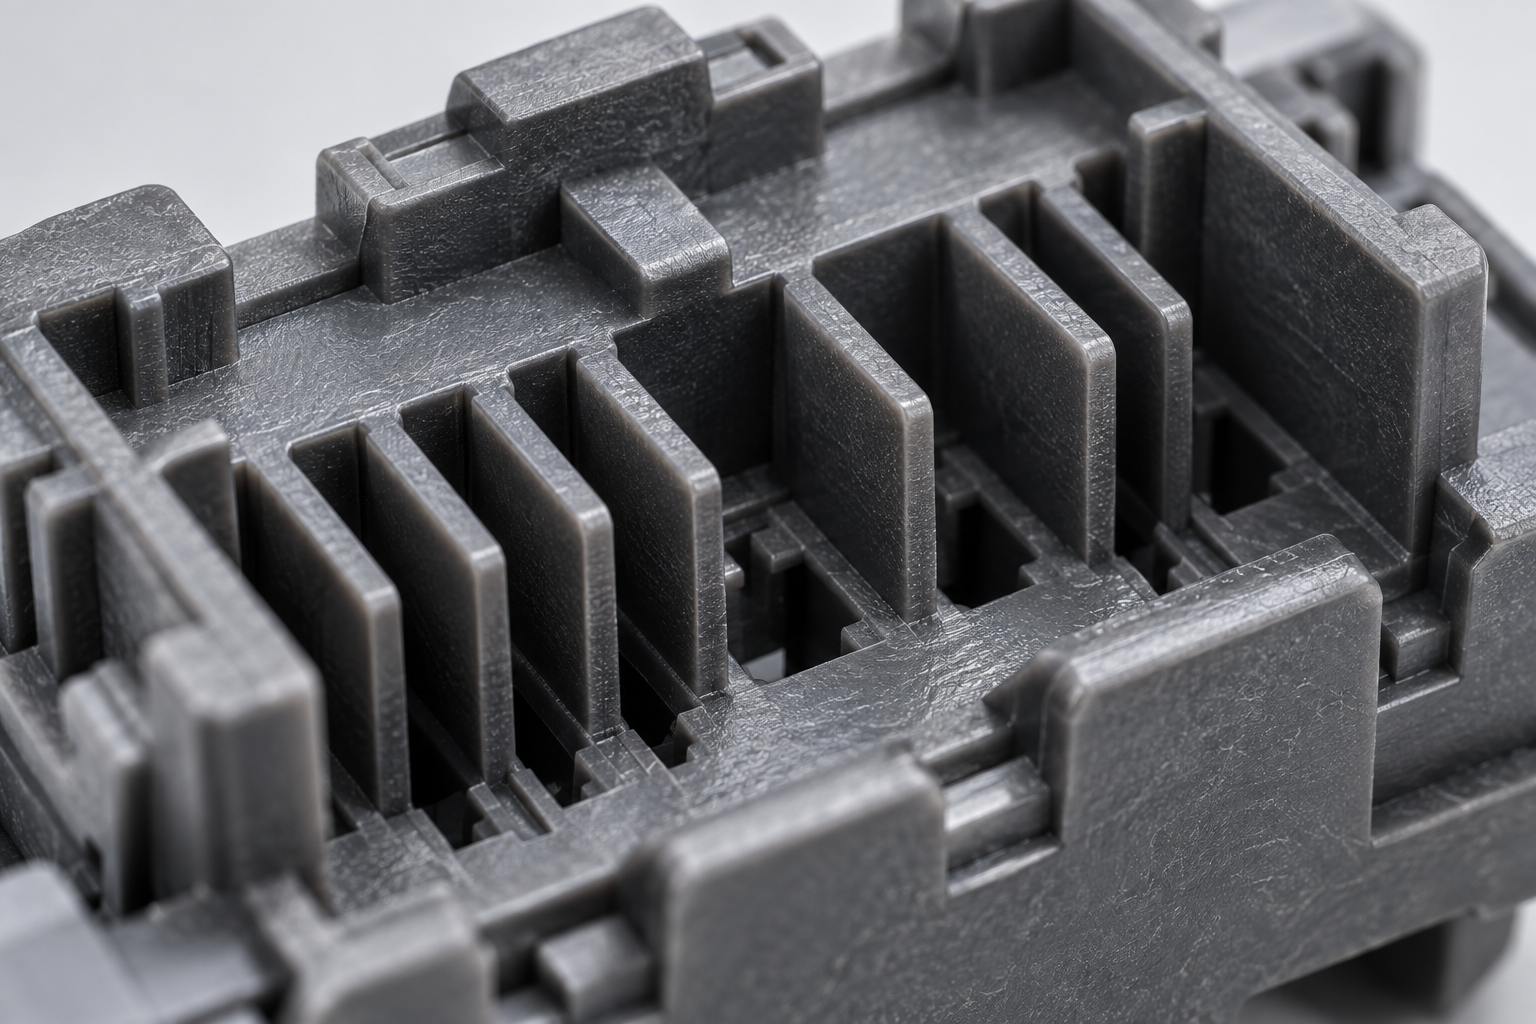
Hay otro punto que suele pasarse por alto: el desmoldeo y el espesor de pared. Para llenar piezas de pared delgada hay que subir la temperatura del molde y la velocidad de inyección, lo que amplifica la fluctuación de contracción; un espesor de pared desigual deja marcas de hundimiento en las zonas gruesas y faltas de llenado en las delgadas. Esto hay que verlo ya en la fase de DFM, no esperar a la prueba de molde para cambiar la estructura. Si aún estás eligiendo la ruta de proceso, puedes contrastar primero los límites de aplicación de capacidad de inyección y prototipado rápido; validar el posicionamiento de terminales con CNC o impresión 3D en la fase de prototipo y abrir el molde para producción suele ahorrar más que abrir el molde directamente y probar por ensayo y error.
Entradas, insertos y superficie de partición: qué problemas te resuelve por adelantado el esquema de molde
Al hacer una nota de compra, el apartado del esquema de molde es el que más fácilmente se salta, porque en el plano no se ve dónde está la entrada ni cómo va la superficie de partición. Pero cuando surgen problemas en la serie de conectores, más del 70 % está relacionado con estas tres cosas. Aclarar los puntos siguientes antes de firmar el contrato del molde ahorra mucho más que perseguir al proveedor para que ajuste la máquina después.
La posición de la entrada determina dónde cae la línea de soldadura: es lo que más teme un conector de paso fino
Las piezas de la inyección de conectores de precisión suelen ser delgadas, largas y con paso pequeño entre terminales. El fundido va de la entrada al extremo y, al encontrar orificios, pasadores de inserto o ranuras de terminales, se divide y vuelve a unirse, formando una línea de soldadura en la unión. La resistencia y el aspecto de la línea de soldadura son inferiores a los del cuerpo; si queda justo en la raíz de un clip o en medio de una pared de paso fino, se rompe al primer movimiento en el montaje.
Por eso la posición de la entrada no es un asunto privado del moldeador. Lo razonable es llevar la línea de soldadura a zonas no sometidas a esfuerzo y no visibles, y si hace falta añadir pozos de rebose o ajustar la temperatura del molde para que la línea de soldadura se note menos. La práctica habitual del sector es: en conectores de paso fino, priorizar entradas laterales o entradas puntuales, con la posición definida según la disposición de los terminales y no según la comodidad de mecanizado del molde. Esto exige ver el esquema de entrada en la revisión de DFM, no solo confirmarlo de palabra.
Repetibilidad del posicionamiento de insertos: un riesgo adicional en conectores con insertos
Los conectores con terminales metálicos o láminas de apantallamiento pertenecen al moldeo con insertos (insert molding). El posicionamiento de la pieza metálica depende de pasadores o utillajes dentro del molde; durante la inyección, el fundido a alta presión empuja la pieza metálica y, si el soporte no es suficiente, los terminales se desvían o se alabean. El punto clave de la aceptación en este tramo no es si una pieza de muestra individual está bien, sino la precisión de posicionamiento repetitivo: cuánto fluctúa la posición de los terminales en 50 ciclos consecutivos.
Como referencia, la práctica habitual del sector en moldeo con insertos: la pieza metálica se estampa primero y luego se inserta en el molde para recubrirla; el molde debe dejar margen para absorber las tolerancias de la pieza metálica. Anota en la nota de compra: solicitar datos de muestreo continuo del posicionamiento de insertos, en lugar de mirar solo una bonita primera pieza.

Plano de partición, ángulo de desmoldeo y equilibrio multicavidad: el umbral invisible de la consistencia y la apariencia
Dónde está el plano de partición determina en qué cara aparece la rebaba. En las caras de acoplamiento y de retención del conector generalmente no se permite rebaba, por lo que el plano de partición debe evitar estas zonas, o bien desplazar la rebaba hacia caras no funcionales y retirarla después. Lo mismo ocurre con el ángulo de desmoldeo: sin ángulo, el desmoldeo provocará arrastre y la cara visible presentará marcas blancas. La referencia habitual en el sector es un ángulo de desmoldeo de 0,5°–1° en caras visibles, pudiendo ser menor en caras funcionales, confirmándose en la práctica según el plano y la contracción del material.
En moldes multicavidad también hay que considerar el equilibrio del canal de alimentación. Cuantas más cavidades, más difícil es que todas se llenen de forma uniforme y mayor es la dispersión dimensional. Anote en su lista de compras: exigir al proveedor un muestreo de consistencia multicavidad (por ejemplo, comparar la primera pieza, una pieza intermedia y la última pieza en dimensiones clave), no basta con que entregue los datos de la mejor cavidad.
Estos tres puntos se resumen en una frase: el diseño del molde no es un asunto interno del proveedor, determina directamente si en la producción en serie tendrá que apagar incendios a diario. Antes de firmar el molde, obtener el esquema de la entrada, el método de posicionamiento del inserto, el plano de partición y la disposición del número de cavidades es mucho más útil que discutir después de quién es la responsabilidad. Para detalles relacionados con la capacidad de inyección, puede consultar el rango de procesos en la página de capacidad de inyección antes de continuar la conversación.
Aceptación del molde: qué datos debe obtener el comprador, en lugar de solo mirar las piezas de muestra
En la aceptación de moldes para la inyección de conectores de precisión, el error más común es: el proveedor envía una pieza de muestra, el ensamblaje se siente bien y el comprador firma. Cuando llega la producción en serie, el paso entre terminales empieza a desviarse, los insertos quedan a alturas desiguales, y ya es tarde para reclamar. Una pieza de muestra solo demuestra que «este molde puede producir ese día», no que «dentro de medio año, con otro ciclo, seguirá produciendo». En la etapa de aceptación, el comprador debe obtener datos, no sensaciones.
Informe dimensional completo de la primera pieza: primero verificar la referencia, luego las dimensiones
El informe dimensional completo de la primera pieza (FAI) es el documento mínimo de aceptación. El punto clave no está en «completo», sino en que la referencia dimensional debe coincidir con el plano. Las piezas plásticas de conectores suelen usar como referencia el centro del orificio del terminal, la cara de retención o el plano de partición; si el proveedor mide usando su propia referencia de sujeción, por muy bonitos que sean los números, no sirven.Primera mirada al informe: si los símbolos de referencia corresponden a los indicados en el plano; segunda mirada: si falta alguna dimensión clave.La práctica habitual en el sector es listar las dimensiones clave (paso entre terminales, dimensiones de acoplamiento de la cara de inserción, altura de exposición del inserto) en una tabla separada de dimensiones clave, adjuntando los valores medidos y el margen de la banda de tolerancia. Los ítems concretos se confirman según el plano emitido y el uso; no acepte conclusiones vagas como «todo conforme».
Datos de capacidad y consistencia multicavidad: no engañe con una muestra de una sola cavidad en un molde multicavidad
Si el molde es de cuatro u ocho cavidades, en la aceptación deben verse los datos de diferencia entre cavidades. La práctica habitual es tomar varias piezas de cada cavidad, medir el mismo conjunto de dimensiones clave y comparar la media y el rango de cada cavidad. El criterio de aceptación habitual en el sector es: un índice de capacidad del proceso Cpk de 1,33 o más en dimensiones clave se considera bastante estable, entre 1,0 y 1,33 es un estado que requiere vigilancia, y por debajo de 1,0 básicamente no se puede liberar a producción en serie. Este valor es un umbral de juicio, no una promesa; en la práctica se define según la anchura de la banda de tolerancia del plano y el uso. Si el rango entre cavidades supera la cuarta parte de la banda de tolerancia, hay que preguntar por el equilibrio del canal de alimentación y la uniformidad de la temperatura del molde, en lugar de confiar en la selección posterior.
Repetibilidad del posicionamiento del inserto y registro de la ventana de proceso
En conectores con insertos de terminales metálicos o placas de blindaje, en la aceptación se necesita un dato adicional de repetibilidad del posicionamiento del inserto: extraer de forma continua 20–30 ciclos, medir la altura de exposición y el desplazamiento de posición del inserto, y observar el rango de fluctuación. Problemas como que el inserto no quede bien presionado o sea desplazado por el fundido dentro del molde a menudo no se ven en la etapa de muestra y estallan de forma concentrada en la producción en serie. Al mismo tiempo, hay que obtener el registro de la ventana de proceso de las pruebas de moldeo: temperatura del barril, temperatura del molde, presión y tiempo de mantenimiento, y los límites superior e inferior de la velocidad de inyección. Este registro es el punto de partida para investigar problemas en la producción en serie y también la base para juzgar si «la ventana de este molde es amplia o estrecha».Un molde con ventana estrecha puede producir piezas defectuosas al cambiar de lote de material o de ciclo; el comprador debe saberlo de antemano.
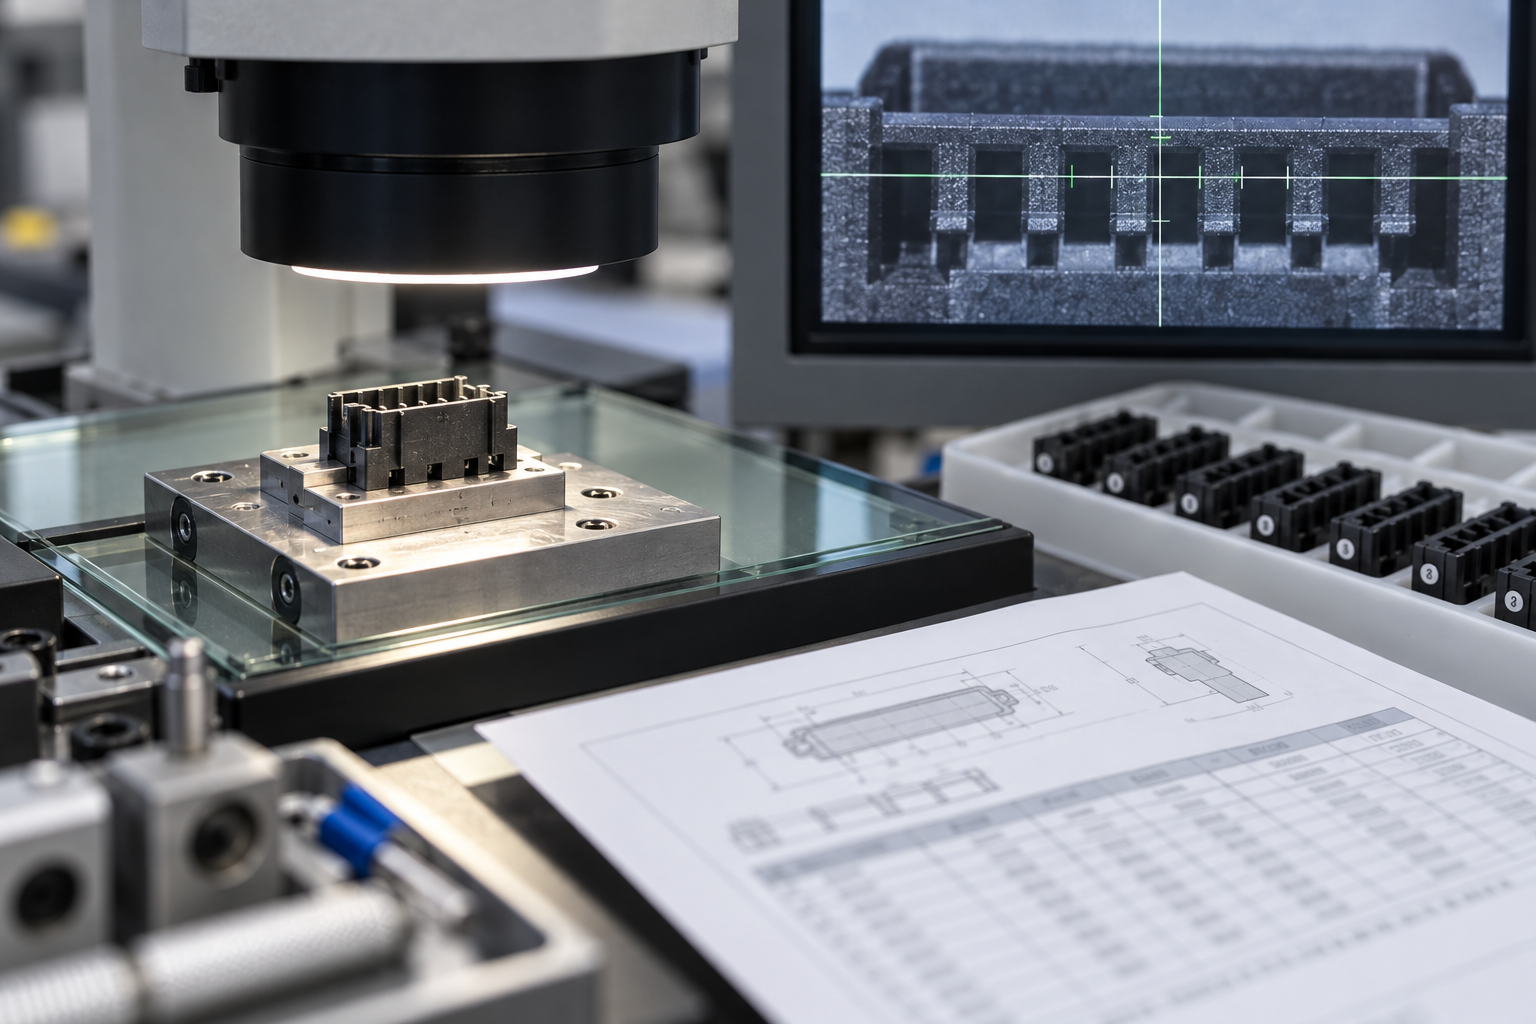
Aprobar la aceptación no significa que se pueda aflojar. El comprador debe archivar estos datos: informe FAI, datos de capacidad de dimensiones clave, muestreo de consistencia multicavidad, repetibilidad del posicionamiento del inserto y ventana de proceso de las pruebas de moldeo. También son la línea base de comparación para el muestreo posterior en producción en serie: sin línea base, cuando aparezca una deriva dimensional en la línea, nadie podrá determinar si es desgaste del molde, cambio de lote de material o desviación del proceso.
Etapa de producción en serie: con qué se mantiene la estabilidad y qué señales indican que hay que parar la línea
En la producción en serie de la inyección de conectores de precisión, el verdadero riesgo no está en el primer lote, sino en el lote número trescientos. Que la primera pieza sea conforme solo demuestra que el diseño del molde es razonable; en la etapa de producción en serie hay que demostrar que el mismo conjunto de parámetros puede repetirse bajo variaciones de lote de material, fluctuaciones de temperatura del molde y desgaste del equipo. Lo que el comprador debe vigilar no es «hoy es conforme», sino «mañana seguirá siendo conforme».
La ventana de proceso debe fijarse, no reajustarse cada vez
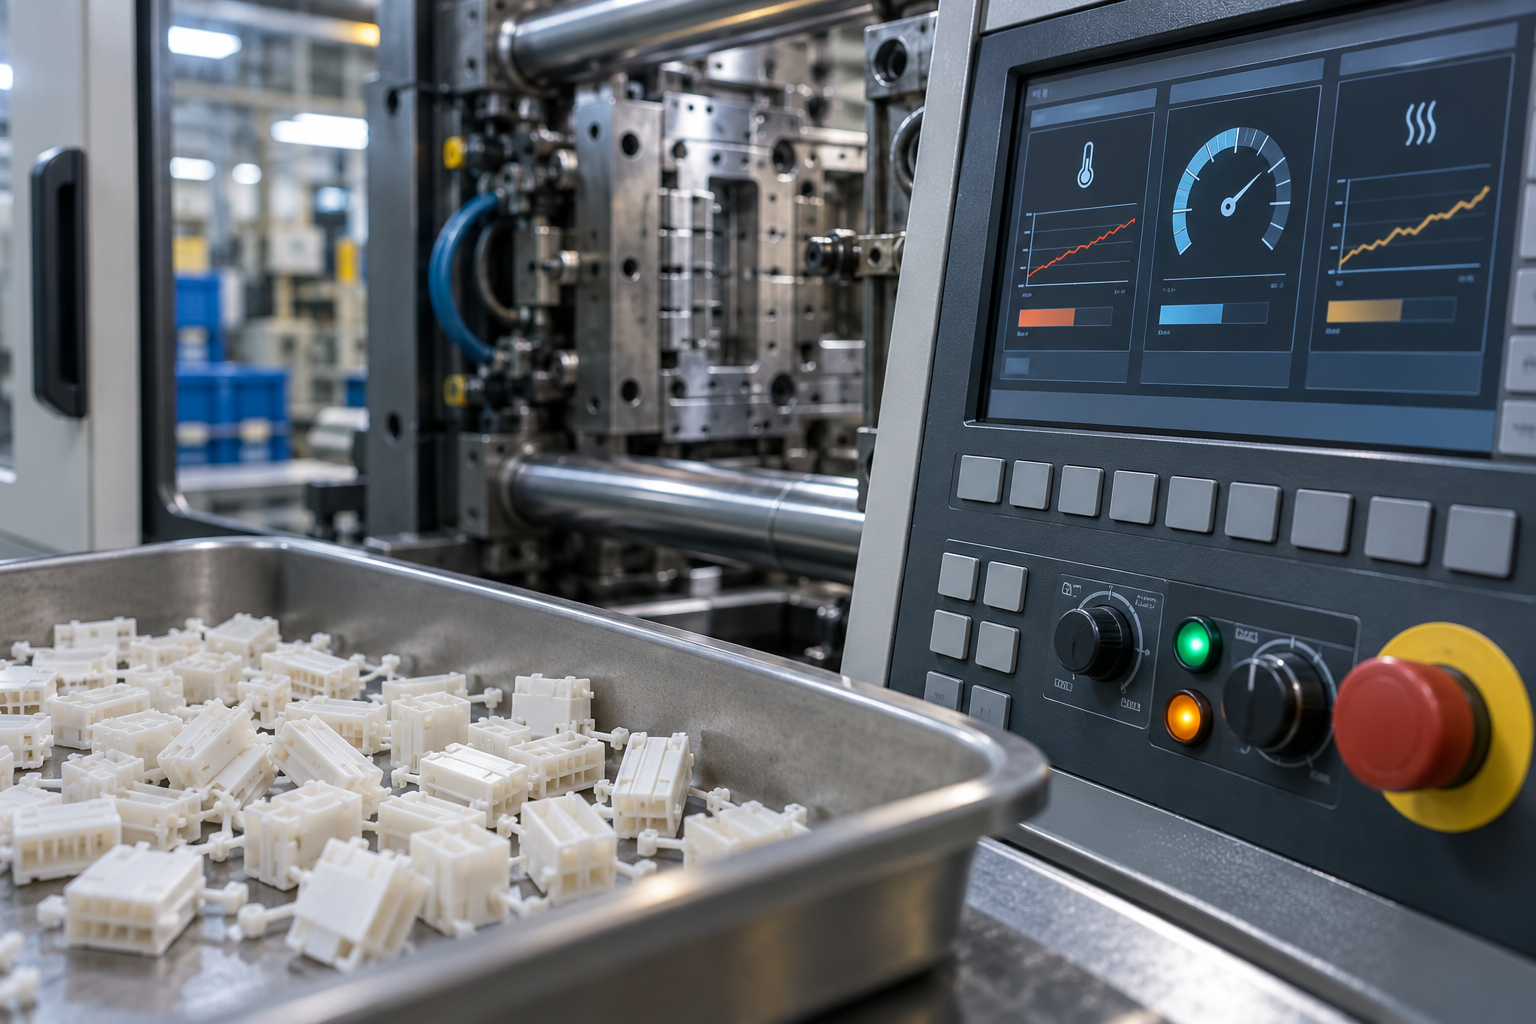
La temperatura del barril, la temperatura del molde, la presión y el tiempo de mantenimiento, la velocidad de inyección y el tiempo de enfriamiento definidos en la etapa de prueba del molde son la base de la producción en serie. Los ajustes permitidos en la etapa de producción en serie deben limitarse a pequeños ajustes dentro de la ventana, y no a una nueva exploración cada vez que se cambia de material o de turno. Exija al proveedor que estos parámetros se escriban en la ficha de proceso y se archiven, y que se realice una confirmación de la primera pieza al cambiar de lote de material.El secado del materiala menudo se pasa por alto: materiales como LCP y PA9T, tras absorber humedad, presentan simultáneamente inyecciones cortas, vetas plateadas y deriva dimensional; la temperatura y el tiempo de secado deben fijarse y registrarse.
Criterios de campo para los modos de fallo: inyección corta, rebaba, alabeo, hundimiento
En producción en serie hay que detectar los problemas con rapidez. La inyección corta suele indicar llenado insuficiente, temperatura del material baja o mal venteo; la rebaba se relaciona a menudo con fuerza de cierre insuficiente, desgaste del plano de partición o presión de mantenimiento excesiva; el alabeo suele deberse a temperatura del molde no uniforme, enfriamiento desequilibrado o tensiones de orientación causadas por la posición de la entrada; el hundimiento se concentra en zonas de pared gruesa o por compensación insuficiente en el mantenimiento. Estos juicios son orientativos; en el sitio hay que verificarlos combinándolos con la estructura concreta.
- Deriva continua de dimensiones clave: si la misma cavidad tiende en ciclos consecutivos a salirse de tolerancia en la misma dirección, revise primero si la temperatura del molde y la presión de mantenimiento han derivado; no modifique el molde directamente.
- Empeoramiento de la repetibilidad del posicionamiento del inserto: si la distribución de posición de los terminales o placas de blindaje en la pieza plástica empieza a dispersarse, lo más probable es desgaste de los pasadores de posicionamiento del inserto o desviación en la colocación del robot.
- Diferencias de apariencia entre lotes: diferencias evidentes de color, brillo o línea de soldadura entre lotes distintos suelen indicar cambios en el lote de material o en el estado de secado, no del molde en sí.
- Disminución de la consistencia multicavidad: si la diferencia dimensional entre distintas cavidades se amplía, apunta a un desequilibrio del canal de alimentación o a una anomalía de enfriamiento local.
Ante las señales anteriores, lo razonable es parar la línea primero para confirmar si los parámetros de proceso y la referencia del instrumento de medición son coherentes, y luego determinar si el problema es de material, equipo o molde. Investigar con la pieza de muestra y el registro de proceso es más eficaz que discutir a posteriori. La frecuencia de muestreo suele determinarse según el ritmo de producción y el número de dimensiones clave; las dimensiones clave deben contar con instrumentos de medición dedicados, evitando medir con calibre dimensiones cuya referencia ya es inestable.
Muestreo e instrumentos de medición: si la referencia es correcta, los datos tienen sentido
El error más común en el control de producción en serie es que el informe de muestreo no coincide con la referencia del plano. Las dimensiones clave de las piezas plásticas de conectores suelen tener como referencia la cara de referencia del terminal o la cara de montaje; si el instrumento de medición se posiciona según la forma exterior, el desplazamiento medido puede ser solo error del utillaje. El comprador debe confirmar el plan de instrumentos de medición antes de hacer el pedido y exigir al proveedor que en la etapa de producción en serie entregue datos según la misma referencia. El escaneo 3D es adecuado para la revisión de la primera pieza y de piezas anómalas; no sustituye el muestreo diario, pero permite determinar rápidamente si es un problema dimensional o de referencia.
Costo, plazo y lista de preguntas obligatorias antes de cotizar
El error más común del comprador es presionar el precio unitario al mínimo cuando el plano aún está incompleto. La cotización de la inyección de conectores de precisión es, en esencia, convertir un montón de condiciones límite en un número: estructura del molde, número de cavidades, método de inserto, grado del material, banda de tolerancia, medios de inspección, forma de embalaje. Si presiona solo uno de estos aspectos, el proveedor lo recuperará en otro lugar: reducir cavidades, cambiar de grado, omitir inspección, simplificar los instrumentos de medición. Después, en producción en serie, el costo aparece en forma de retrabajo, paradas de línea y selección, a menudo superior al precio unitario ahorrado.
Por lo tanto, antes de cotizar no hay que regatear, sino dejar claras las condiciones. La siguiente lista puede pegarse directamente en el correo de solicitud de cotización y completarse punto por punto.
Lista de preguntas obligatorias antes de cotizar: complete los siete puntos antes de negociar el precio
- Volumen anual y ritmo de lotes: cuánto al año, en cuántos lotes, cuánto por lote. Este punto determina directamente la elección del número de cavidades: un ritmo de 100.000 piezas/año no es lo mismo que un plan de molde para una prueba de producción de 5.000 piezas.
- Dimensiones clave y banda de tolerancia: qué dimensiones del plano son clave, cuánta tolerancia tienen, cómo se marca la referencia. No dé solo una tolerancia general; el tramo garantizado por el molde y el tramo garantizado por la inyección deben tratarse por separado.
- Estándar de apariencia: si se permite la posición de la línea de soldadura, dónde está la cara visible, cuáles son los criterios para hundimientos y marcas de flujo. Si el estándar de apariencia no está claro, la pieza de muestra siempre «podrá mejorarse un poco más».
- Grado y clase de material: no escriba «plástico resistente a altas temperaturas», escriba el grado concreto. Al cambiar de grado, cambian la contracción, la temperatura del molde y las condiciones de secado, y las dimensiones del molde cambian con ellos.
- Forma del inserto: si el terminal es preinsertado, insertado posteriormente o sobremoldeado; quién garantiza la tolerancia del inserto. La repetibilidad del posicionamiento de los conectores con inserto debe tratarse como un punto aparte.
- Requisitos de certificación y trazabilidad: si se necesitan certificados de material, trazabilidad por lote y archivo del informe de primera pieza. En líneas de producción con requisitos de trazabilidad, el tiempo de inspección y el costo de registro deben incluirse en la cotización.
- Dispositivos de verificación y forma de entrega: si se requieren dispositivos de verificación dedicados y quién los financia; a granel, en cinta o en bandeja. La forma de entrega afecta los procesos posteriores y el costo de embalaje.
¿Qué determina realmente el costo?
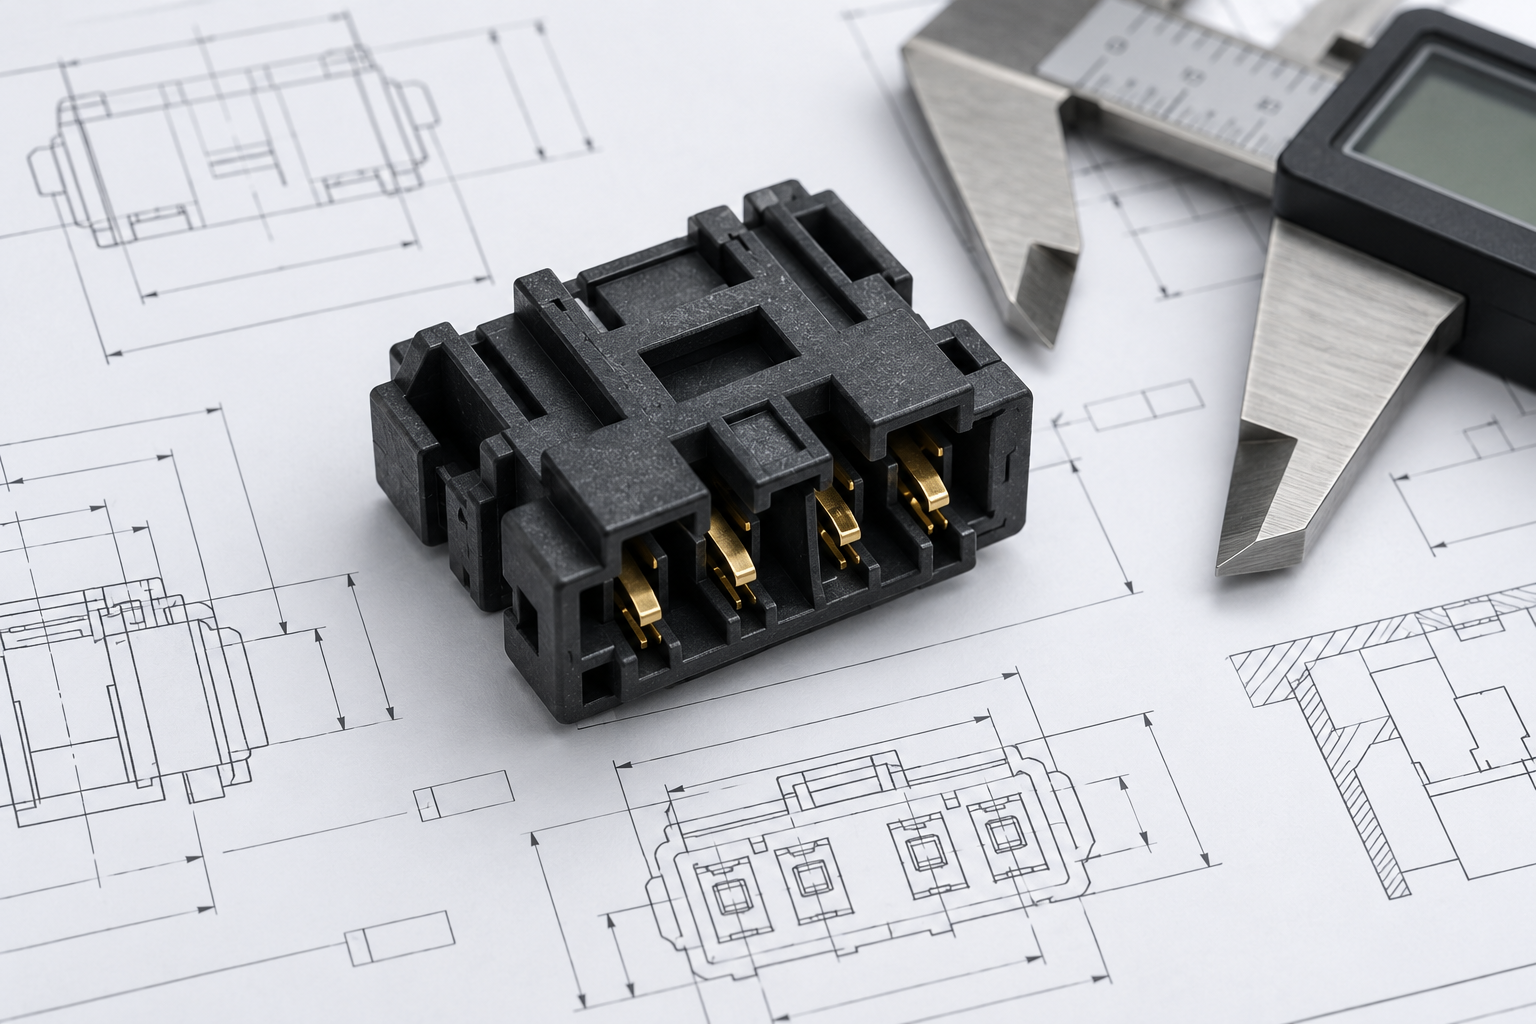
Ordenado por magnitud de impacto: complejidad del molde (plano de partición, correderas, mecanismo de posicionamiento de insertos) > número de cavidades y equilibrio del sistema de canales > grado del material (los plásticos de ingeniería de alta temperatura con carga de fibra de vidrio/mineral son más caros que los materiales de uso general y desgastan más el molde) > tolerancias y densidad de inspección > forma de entrega. El número de cavidades es un arma de doble filo: al aumentar las cavidades, bajan el costo de material por pieza y el costo de tiempo de máquina, pero suben en paralelo la dificultad del equilibrio de canales, la consistencia entre múltiples cavidades y el mantenimiento del molde. En el moldeo por inyección de conectores de precisión, si no se mantiene la consistencia entre múltiples cavidades, el tiempo de máquina ahorrado se devolverá en selección y desperdicio.
La estructura de cotización común en la industria es "costo de molde + precio por pieza + costo de dispositivos de verificación/primera pieza"; algunos detallan por separado las pruebas de moldeo y el registro de la ventana de proceso. Al recibir una cotización, primero verifique si estos rubros están desglosados y luego si el precio por pieza incluye cierto número de muestreos y si incluye embalaje. Las cotizaciones ambiguas suelen tener cargos adicionales después.
Preguntas frecuentes (FAQ)
Los siguientes puntos son los más consultados durante el seguimiento de pedidos y los que más fácilmente se pasan por alto de forma ambigua en la etapa de cotización. Las respuestas se dan según los criterios anteriores de este artículo; los valores concretos se regirán siempre por los planos y el resultado de confirmación con el proveedor.
En el moldeo por inyección de conectores de precisión, ¿qué debe definirse primero, la tolerancia o el material?
Primero se define la asignación de la banda de tolerancia y luego el material. Esto se debe a que la tolerancia es la suma de dos tramos: "garantía del molde + garantía del moldeo por inyección", y la contracción del material, la anisotropía y la absorción de humedad consumen directamente uno de esos tramos. La práctica común en la industria es: primero, según el uso del plano, dividir la tolerancia de las dimensiones clave en lado del molde y lado del moldeo por inyección; luego elegir un plástico de ingeniería que cumpla con la contracción y la resistencia al reflujo de soldadura (como LCP, PA9T, PBT, PA46, etc.); y finalmente rellenar con los datos de la prueba de moldeo. Las dimensiones clave de las piezas plásticas de conectores convencionales suelen estar en el rango de ±0,05–±0,10 mm, y las piezas de paso fino serán más estrictas; esto es una referencia de juicio, no una promesa, y debe confirmarse según el plano y el uso.
En la aceptación del molde, ¿qué datos debe obtener compras en lugar de solo mirar la pieza de muestra?
Al menos cuatro tipos: informe dimensional completo de la primera pieza (con descripción de referencias, y las referencias deben alinearse con los dispositivos de verificación), datos de capacidad de las dimensiones clave (no aprobación puntual, sino distribución y variación), muestreo de consistencia entre múltiples cavidades (imprescindible en moldes multicavidad, para confirmar si hay desviación entre cavidades) y registro de la ventana de proceso de la prueba de moldeo (rangos utilizables de temperatura del molde, presión de mantenimiento y velocidad de inyección). Para conectores con insertos, también se debe añadir un dato de repetibilidad del posicionamiento del inserto. Que la pieza de muestra sea conforme solo indica que lo fue en ese momento; estos datos son los que indican si la producción en serie puede mantenerse.
Después de la producción en serie, si las dimensiones empiezan a derivar, ¿dónde revisar primero?
Ordenado por alcance de impacto de mayor a menor: primero revise el lote de material y el estado de secado (cambio de material, variación en la proporción de material reciclado y secado insuficiente alteran la contracción); luego revise si la temperatura del molde y la ventana de presión de mantenimiento fueron modificadas en planta para acelerar la producción; después revise el posicionamiento del inserto y el desgaste del molde. Como criterio en planta, la inyección corta, las rebabas, el alabeo y las marcas de hundimiento suelen aparecer antes que la desviación dimensional. Si las dimensiones clave se desvían de forma unidireccional durante varias moldadas consecutivas, o si el posicionamiento del inserto está fuera de tolerancia, se debe detener la línea y revisar, en lugar de aguantar endureciendo el muestreo.
¿Por qué los conectores con insertos de terminales metálicos suelen cotizarse más alto?
La diferencia está en el posicionamiento y el tiempo de ciclo, no en el plástico en sí. El inserto debe colocarse con precisión antes del cierre del molde y mantener un posicionamiento repetible; el molde suele requerir estructuras de posicionamiento dedicadas, la colocación y extracción a menudo afectan el tiempo de ciclo, y el riesgo de desperdicio se concentra en el desplazamiento del inserto y el recubrimiento defectuoso. Por eso los conectores con insertos deben evaluar por separado la repetibilidad del posicionamiento, y en la cotización también deben indicarse conjuntamente las tolerancias del inserto entrante, el método de alimentación y los requisitos de inspección; de lo contrario, se presiona el precio unitario y el costo de retrabajo posterior lo compensará.
Al buscar que un proveedor cotice el moldeo por inyección de conectores de precisión, ¿qué información se debe proporcionar?
Cuanto más concreta, mejor: consumo anual y ritmo de lotes, elementos de tolerancia clave (qué dimensiones son realmente críticas y cuáles pueden relajarse), estándares de apariencia y defectos superficiales permitidos, grado del material o requisitos de rendimiento, si se necesitan insertos y su estado de entrada, requisitos de certificación y trazabilidad, si se requiere que el proveedor suministre dispositivos de verificación, embalaje y forma de entrega. Con la información completa, la cotización es comparable; dar solo un plano de forma para presionar el precio unitario normalmente traslada el costo a la etapa de prueba de moldeo y retrabajo. Si necesita iniciar el proceso, puede enviarlo directamente mediante la entrada de cotización por diálogo con IA o cotización clásica.
Key takeaways
- El éxito o el fracaso de la inyección de conectores de precisión suele quedar decidido antes de abrir el molde: la contracción del material, la asignación de bandas de tolerancia, la entrada y el modo de inserto determinan la consistencia en serie más que los ajustes posteriores de la máquina.
- Cuanto menor es el paso entre terminales, más debe inclinarse la asignación de tolerancias hacia la precisión del molde y de los insertos, en lugar de apretar sin más las dimensiones de la cavidad: primero hay que distinguir qué dimensiones garantiza el molde y cuáles garantiza la inyección.
- En la aceptación del molde no basta con revisar todas las dimensiones de la pieza de muestra: hay que obtener el informe de primera pieza, los datos de Cpk/capacidad de las dimensiones clave, la repetibilidad del posicionamiento de insertos y los datos de consistencia entre múltiples cavidades.
- La estabilidad en serie depende de tres cosas: lote de material y registros de secado, ventana de temperatura de molde y presión de mantenimiento consolidada, y plan de muestreo con los instrumentos de medición alineados con las referencias del plano.
- Antes de cotizar, aclara de una vez el consumo anual, los puntos críticos de tolerancia, los criterios de evaluación visual, y los requisitos de certificación y trazabilidad; así te ahorras dos rondas de retrabajo posteriores.



