Los límites del proceso de mecanizado: primero distinguir qué cubre el fresado, el torneado, el rectificado y la electroerosión
Explicar el mecanizado con las cuatro palabras «fabricación sustractiva» no sirve de mucho. Lo que realmente hay que juzgar es: las características de este plano, a qué tipo de proceso de mecanizado confiarlas, hasta qué nivel de precisión, para que el costo sea razonable. Vale la pena aprender el enfoque de esas guías prácticas de las fuentes: primero clasificar la forma de la característica, luego hablar de equipos y parámetros.
El fresado se ocupa de características no de revolución: superficies planas, escalones, cavidades, contornos, patrones de agujeros. Un centro de mecanizado vertical puede cubrir la mayoría de piezas de caja y de placa en un solo amarre; cuando tres ejes bastan, no hace falta pasar a cinco ejes, ya que el error de referencia que introduce el volteo suele ser más caro que la operación ahorrada. El torneado se ocupa de cuerpos de revolución: diámetros exteriores, caras frontales, agujeros interiores, roscas, ranuras; las piezas simétricas salen naturalmente coaxiales al tornearlas. El rectificado es la capa de acabado; solo se necesita para acero endurecido, requisitos superficiales altos y estabilidad dimensional estricta; rectificar una pieza común es tirar el dinero. La electroerosión y el corte por hilo se ocupan de materiales duros y rincones geométricos: limpieza de esquinas, ranuras estrechas, superficies de forma que no conviene fresar tras el temple; el corte por hilo también puede cortar agujeros pasantes y contornos exteriores. El taladrado, escariado y roscado pertenecen al proceso de mecanizado de agujeros; el escariado aporta precisión dimensional y calidad de pared del agujero, no precisión de posición; la precisión de posición depende del posicionamiento previo y de las plantillas de taladrado.
Se recomienda fijar el orden de decisión: primero ver la forma de la característica → luego ver la dureza del material → y solo al final ver el nivel de precisión. Si se invierte el orden y se cotiza la tolerancia de entrada, es fácil forzar una pieza común a convertirse en una pieza rectificada. Referencias habituales del sector: las dimensiones de superficies fresadas comunes suelen estar en el rango de ±0,05 a ±0,1 mm, y el fresado fino o el rectificado pueden llegar al nivel de ±0,01 mm; estos son solo puntos de anclaje para elegir el proceso; si se puede alcanzar en concreto, hay que confirmarlo según las indicaciones del plano y los equipos, herramientas y verificadores reales de la fábrica.
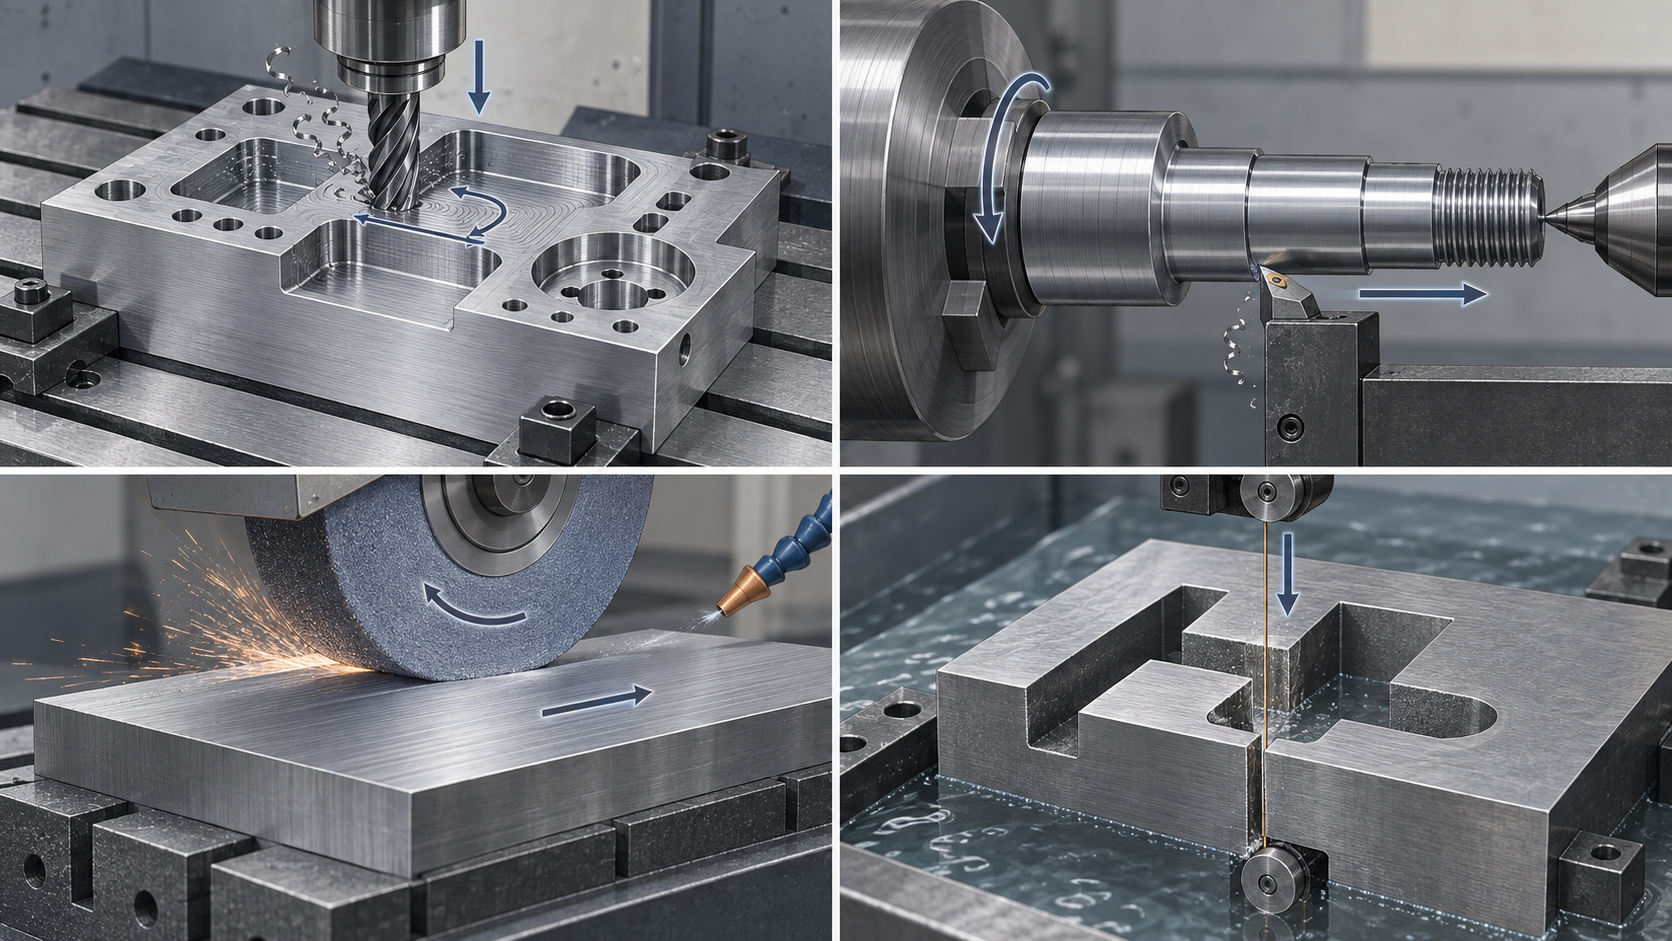
En una frase: elegir el proceso de mecanizado es, en esencia, encontrar la cadena de proceso más corta y estable para cada característica. Lo que se puede lograr de una sola pasada con fresado, aparte de las características de revolución, no hay que descomponerlo en torneado + rectificado; para piezas de material duro que necesitan limpieza de esquinas, no hay que esperar que la fresa aguante a la fuerza. Primero clasifica y marca las características en el plano, y luego habla de tolerancias y cotización; este paso no se puede omitir.
Antes de enviar el plano: seis puntos clave que revisar en el mecanizado
Que las cotizaciones de mecanizado difieran tanto no suele ser por malicia de la fábrica, sino porque el propio plano deja demasiado espacio a la interpretación. Para el mismo plano, la fábrica A cotiza según «que se pueda montar» y la fábrica B según «inspección dimensional completa»; la diferencia de precio recae en las tolerancias, la rugosidad y el método de inspección. El punto donde realmente se ahorra dinero no está en el taller, sino antes de que envíes el plano. Los seis puntos siguientes son los que más conviene repasar uno por uno al revisar un plano de mecanizado; ninguno es difícil, pero omitir cualquiera de ellos puede convertirse después en motivo de retrabajo o de recargo.
¿Las referencias son uniformes? ¿Hay conflicto de referencias?
Observa los símbolos de referencia del plano: ¿la referencia de diseño, el origen de las dimensiones acotadas y la cara que quieres que el inspector mida son la misma? Un problema común es que la posición de un agujero tenga como referencia la cara A, pero la pieza se apoye en la cara B durante el montaje, y al montarla quede desviada. En el plano hay que confirmar: cada marco de tolerancia geométrica tiene una referencia clara, y las referencias no se contradicen entre sí. Si dos características se referencian mutuamente (A respecto a B, B respecto a A), en el proceso no se puede establecer una superficie de posicionamiento uniforme, y la inspección también será contradictoria.
¿Las dimensiones clave están diferenciadas de las dimensiones generales?
Si en un plano cada dimensión lleva dos decimales o tolerancias de forma y posición, equivale a no tener prioridades. El técnico de proceso no puede juzgar cuáles hay que mantener y cuáles se pueden relajar. En el plano hay que confirmar: las dimensiones con ajuste, con movimiento o con requisitos de estanqueidad se estrechan y se acotan por separado; las caras vistas y las caras no funcionales pueden cubrirse con tolerancias generales (tolerancias no indicadas). Así la cotización distingue lo principal de lo secundario, y la inspección de la primera pieza también sabe qué medir primero.
¿El radio de acuerdo interior es mayor que el radio alcanzable por la herramienta?
Las esquinas interiores de una cavidad no se vuelven rectas por sí solas. La fresa es redonda; el radio de acuerdo interior debe ser al menos igual al radio de la herramienta, de lo contrario la esquina nunca se limpia hasta el fondo y solo se puede lograr con electroerosión o retoque manual. En el plano hay que confirmar: cada esquina interior tiene su valor R indicado, y el valor R no es un R0,5 escrito al azar. Cuanto más pequeño se indique el R, más fina será la herramienta utilizable, peor su rigidez y más largo el tiempo de mecanizado, y el costo subirá en consecuencia. Donde funcionalmente no se necesite limpieza de esquinas, ampliar el R al radio estándar de la herramienta es el paso más sencillo.
¿La relación entre espesor de pared y cavidad profunda supera la capacidad de salida de la herramienta?
La dificultad de mecanizar una cavidad profunda no está en la profundidad en sí, sino en la relación entre la longitud de salida de la herramienta y la rigidez del portaherramientas. Cuanto más profunda sea la cavidad y más estrecha su boca, más esbelta será la herramienta, más evidentes serán la vibración y la flexión, y más difícil será garantizar la planitud del fondo y la perpendicularidad de las paredes laterales. En el plano hay que confirmar: en qué orden de magnitud está aproximadamente la relación entre la profundidad de la cavidad y el ancho mínimo de abertura, y si se permite que el radio de acuerdo del fondo sea algo mayor. Si por estructura debe ser profunda y estrecha, indicar de antemano una conicidad aceptable o una solución de ensamblaje por partes sale más rentable que retrabajar después.
¿La rugosidad superficial coincide con la tolerancia y está indicada en las caras necesarias?
La rugosidad no es una propiedad global. En una misma pieza, una cara de ajuste requiere Ra 0,8 y una cara no funcional con Ra 3,2 es suficiente; si todo el plano indica uniformemente Ra 0,8, equivale a hacer que la fábrica añada una operación de acabado a todas las caras. En el plano hay que confirmar: la indicación de Ra apunta a superficies concretas o a un rango definido, y es coherente con el grado de tolerancia; una tolerancia estrecha con una superficie rugosa suele dar problemas también en el montaje real. Referencias habituales del sector: las superficies fresadas comunes están en torno a Ra 1,6–3,2 μm, y el fresado fino o el rectificado pueden llegar al orden de Ra 0,4–0,8 μm; en concreto, según los requisitos del plano y la confirmación de la fábrica.
¿Se ha previsto el efecto del tratamiento térmico y superficial sobre las dimensiones?
El temple y revenido, el temple, la nitruración, la anodización y el galvanizado cambian dimensiones o introducen deformación. Si en el plano no se aclara si las dimensiones son «después del tratamiento» o «antes del tratamiento», la deformación tras el temple, el espesor de la capa de oxidación o el espesor del recubrimiento, el fabricante solo puede adivinar. En el plano hay que confirmar: en qué paso de la ruta de proceso va el tratamiento térmico (normalmente después del desbaste y antes del acabado), qué dimensiones deben garantizarse aún después del tratamiento térmico, y si el tratamiento superficial requiere compensación de espesor. Si se omite este punto, la falta de tolerancia dimensional tras el tratamiento térmico es casi inevitable.
Repasar estos seis puntos antes de enviar el plano no es para que dibujes de forma más compleja, sino para que la fábrica vea de un vistazo qué hay que mantener y qué se puede relajar. Dedicar veinte minutos a la revisión del plano suele ahorrar varias rondas posteriores de aclaraciones, modificaciones del plano y retrabajos. Si necesitas revisar precios mientras avanzas en el proceso, puedes subir primero el plano en la entrada de cotización CNC para un cálculo preliminar, y luego volver a corregir las indicaciones según la lista anterior.
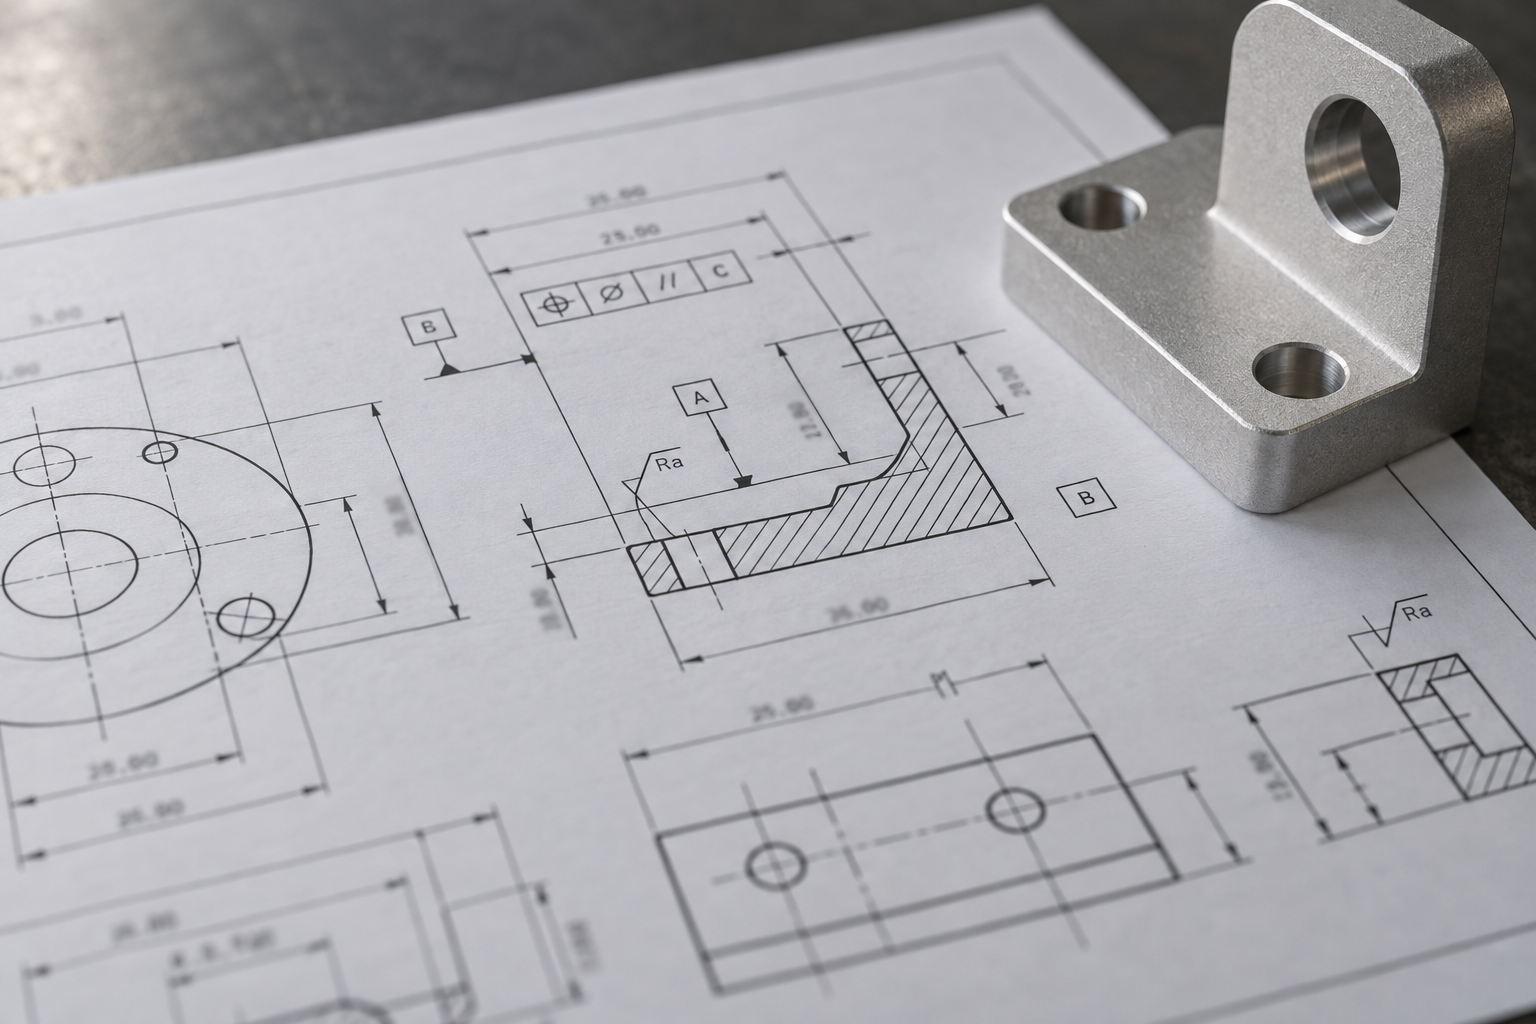
Amarre y referencias: donde más falla la precisión del mecanizado
Por muy estrechas que se indiquen las tolerancias en el plano, si el amarre no se hace bien, no sirve de nada. En el mecanizado, de cada diez casos de falta de tolerancia dimensional, seis o siete no son problema de la herramienta o del programa, sino de que la pieza no quedó fijada en la máquina de forma «estable, precisa y definida». La esencia del amarre son tres cosas: posicionamiento (quién determina la posición de la pieza respecto a la máquina), sujeción (con qué fuerza y desde qué dirección se presiona) y apoyo (qué sostiene las partes suspendidas frente a la fuerza de corte). Si cualquiera de las tres es ambigua, las dimensiones mecanizadas se desviarán.
Un solo amarre y varios amarres: el error se acumula
Unificación de referencias: que las referencias de diseño, proceso e inspección coincidan en lo posible
Paredes delgadas, esbeltas, de forma irregular: la fuerza de sujeción y el método de soporte deciden el éxito o el fracaso

Herramientas, parámetros de corte y rugosidad superficial: Ra no viene automáticamente con la tolerancia
Que en el plano figure una tolerancia no significa que la rugosidad superficial quede garantizada de paso. La tolerancia controla en qué banda cae la dimensión; Ra controla la profundidad de la huella que deja la punta de la herramienta en la superficie de la pieza: ambas dependen de etapas completamente distintas. Lo que determina Ra son principalmente la herramienta, los parámetros de corte y la estrategia de la última pasada de acabado, mientras que la tolerancia depende más de la precisión de la máquina, la rigidez del amarre y los medios de medición. Mezclar ambas cosas en una misma especificación técnica suele ser el origen de retrabajos posteriores. Un error común en mecanizado es creer que "tolerancia estrecha implica buena superficie"; en la práctica ocurre más bien lo contrario: para asegurar la dimensión se reduce el avance a un valor muy bajo, lo que facilita el empuje de la herramienta y la acumulación de filo de aportación en la punta, empeorando Ra.
La compatibilidad entre material de herramienta y material de la pieza es el primer paso
El metal duro es la opción por defecto; los recubrimientos (TiN, TiAlN, AlCrN, etc.) mejoran sobre todo la resistencia al desgaste y a altas temperaturas, y son adecuados para el corte continuo de acero y fundición. La cerámica y el CBN se usan sobre todo en el mecanizado en duro de aceros templados y superaleaciones: alta velocidad pero frágiles, con altos requisitos de rigidez de máquina y estabilidad del proceso. Las herramientas de diamante son adecuadas para aluminio, cobre y no metales, pero en materiales férricos se desgastan rápidamente por afinidad, por lo que normalmente no se recomiendan. Elegir mal el material no se manifiesta de inmediato como una dimensión fuera de tolerancia, sino primero como un desgaste más rápido del filo y una deriva lenta de la dimensión en el lote. Los criterios de decisión son: material de la pieza, dureza, si el corte es interrumpido y si hay sobremedida de tratamiento térmico que requiera mecanizado en duro. Las designaciones concretas de material debe darlas el proveedor de herramientas según las condiciones; no es necesario especificarlas en el plano.
El avance por diente y el radio del filo determinan el límite inferior de Ra
La altura residual de una superficie fresada es, teóricamente, una función geométrica del radio de la punta y del avance por diente: a mayor avance, mayor altura residual y peor Ra; a mayor radio de punta, menor altura residual con el mismo avance. Por eso el fresado de acabado cambia a herramientas de radio pequeño y muchos filos, para reducir el avance por diente, en lugar de limitarse a subir las revoluciones. La sobremedida para la pasada de acabado suele ser de 0,1–0,3 mm: demasiada empuja la herramienta, demasiado poca no elimina la capa endurecida de la pasada anterior. El fresado en concordancia reduce el empuje de la herramienta y mejora la superficie, pero exige poco juego en el husillo; el fresado en oposición a veces da una superficie más estable en máquinas antiguas, a costa de un desgaste más rápido de la herramienta.
Intervalos de referencia habituales en el sector: el fresado normal da un Ra de aproximadamente 1,6–3,2 μm, el fresado de acabado puede llegar a 0,8–1,6 μm, y el rectificado o el fresado de espejo pueden alcanzar 0,4–0,8 μm o menos. Son solo valores de referencia para juzgar el orden de magnitud; lo que se logre en la práctica depende de la herramienta, la rigidez de la máquina, el material y el proceso concreto de la fábrica. Confírmelo siempre con el plano y con la fábrica, y no lo tome como base para presupuestos o compromisos. Si el plano indica Ra 0,4 en una cara de ajuste y Ra 6,3 en el resto, es un enfoque informativo; si todo el plano indica Ra 0,8, el coste de mecanizado se encarece sin necesidad.
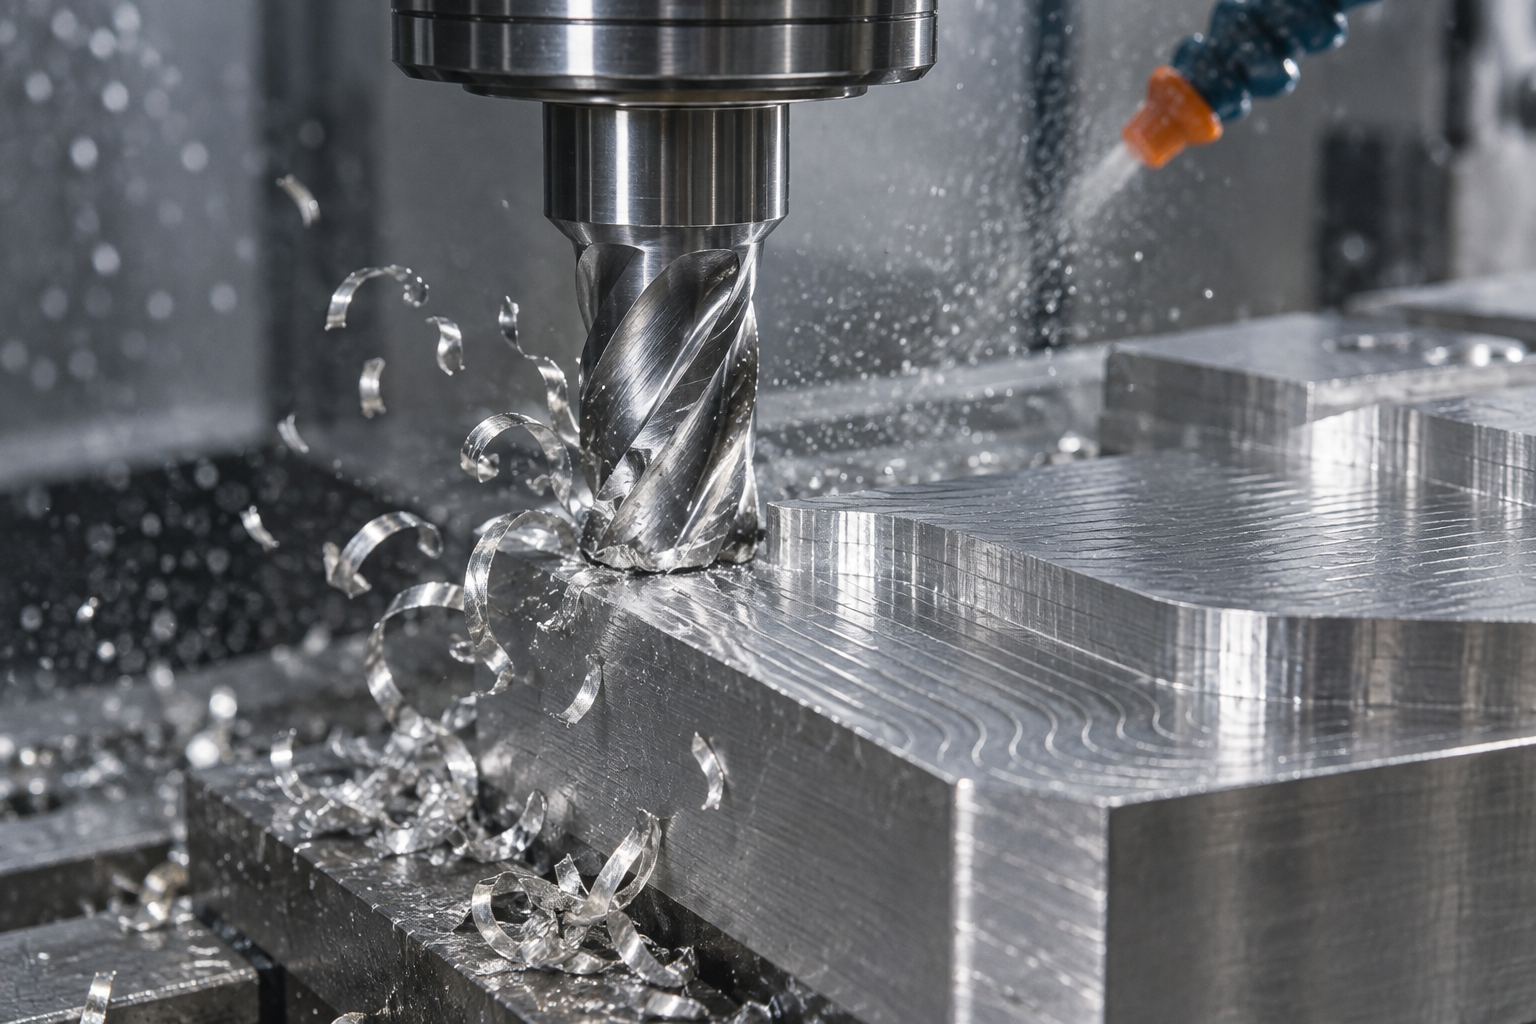
Empuje de herramienta, chatter y filo de aportación: las tres fuentes típicas de deterioro de Ra
El empuje de herramienta proviene de una rigidez insuficiente de la herramienta o de la pieza: la herramienta es apartada por la fuerza de corte y la superficie resultante presenta conicidad o dimensiones mayores, especialmente visible en el acabado. El chatter se manifiesta como ondulaciones regulares, a menudo causadas por un voladizo excesivo de la herramienta o por una velocidad próxima a la frecuencia natural del sistema; ajustar la velocidad o acortar el voladizo suele dar resultado más rápido que cambiar de herramienta. El filo de aportación aparece al cortar a baja velocidad materiales dúctiles (como acero dulce o aluminio): la viruta se suelda en frío a la punta, crece y se desprende alternativamente, la superficie muestra texturas desgarradas y Ra oscila. El desgaste de la herramienta es un problema crónico: al redondearse el filo aumenta la fuerza de corte y la dimensión deriva en un solo sentido dentro del lote; que la primera pieza sea conforme no garantiza que lo sea la última. Las soluciones a estos tres problemas son, respectivamente, aumentar la rigidez, evitar la resonancia y ajustar la velocidad de corte y el método de refrigeración; están dentro del ámbito controlable del proceso y no hace falta modificar el plano sin más.
Tolerancias, coste y medición: cómo definir las tolerancias de mecanizado sin disparar el coste
Tolerancias impulsadas por el coste: apretar un escalón alarga la cadena de proceso varios pasos
Bandas de tolerancia, ajustes y tolerancias geométricas: no mirar solo el número de la dimensión
Los medios de medición deben corresponder al lote y a la tolerancia
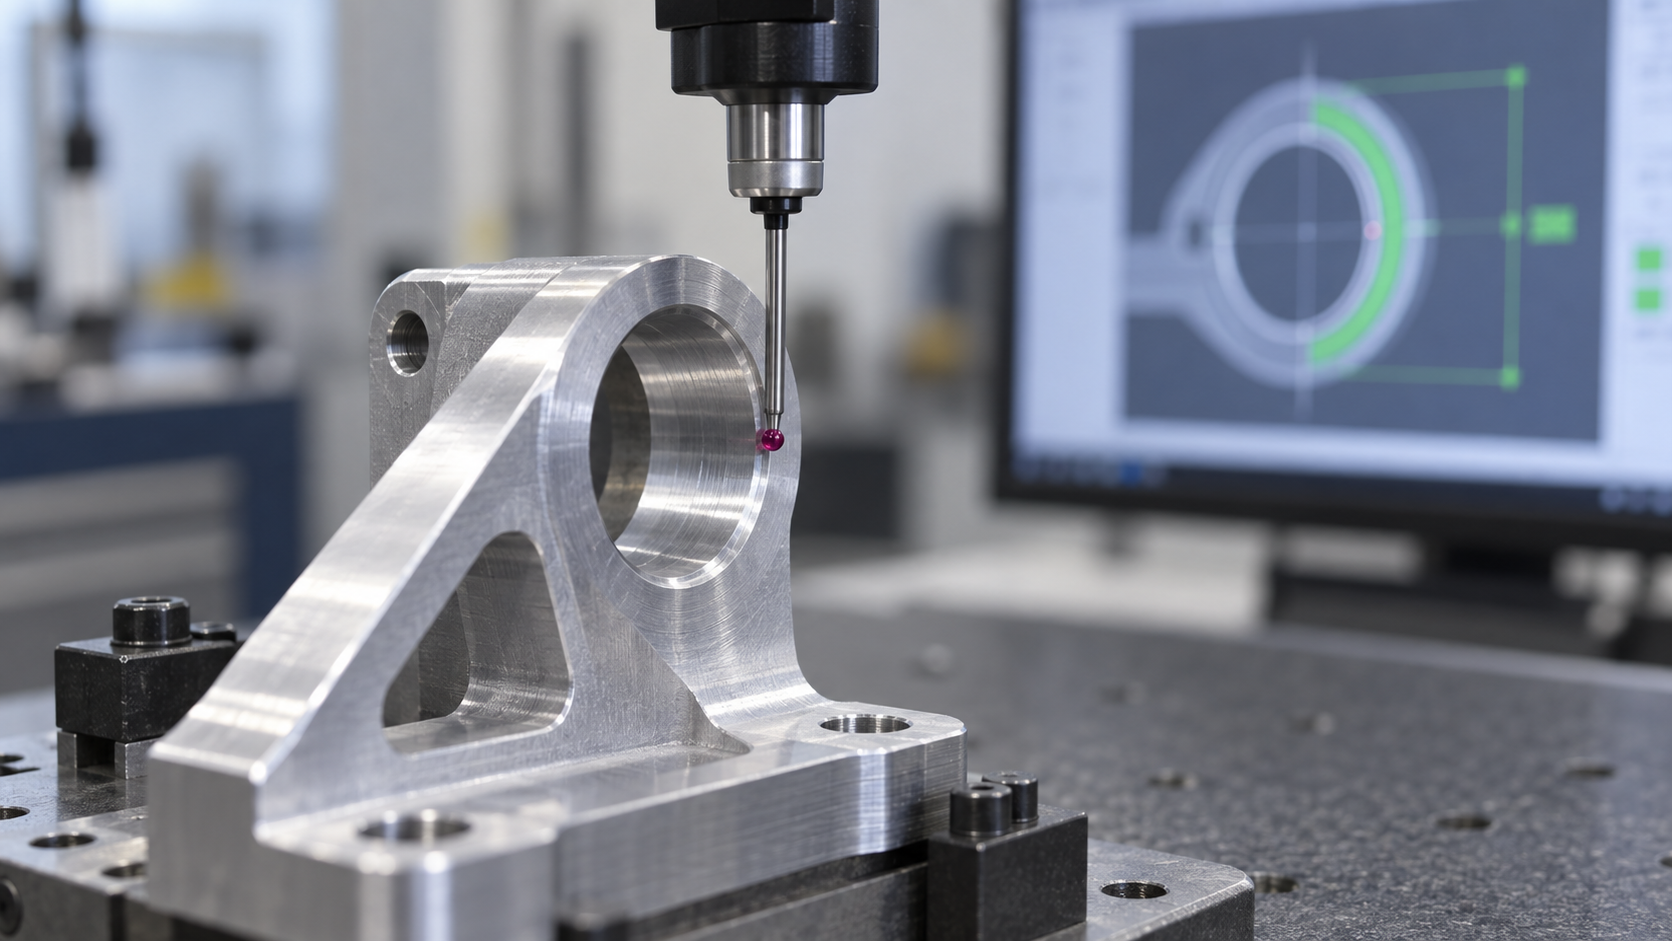
Paredes delgadas, cavidades profundas y piezas esbeltas: las tres estructuras que más fallan en mecanizado
Las tolerancias, el amarre y las herramientas descritos antes, aplicados a piezas concretas, concentran los problemas en tres tipos de estructura. No es que tengan un grado de precisión alto, sino que les falta rigidez: la pieza o la herramienta se mueven bajo la fuerza de corte. En mecanizado, lo que realmente falla suele ser estas tres. A continuación se desglosan por modo de fallo.
Piezas de pared delgada: la deformación viene de tres sitios
Que una pieza de pared delgada salga fuera de tolerancia rara vez se debe a falta de precisión de la máquina; casi siempre es deformación. Hay tres fuentes: la fuerza de corte que empuja la pared, la fuerza de sujeción que la aplasta y las tensiones residuales del material en bruto o del desbaste que se liberan al eliminar material. Al sumarse las tres, en el acabado la medición es correcta, pero al soltar el utillaje la pieza recupera su forma.
Lo que el diseño puede cambiar: no llevar el espesor de pared al límite en que la herramienta vibra al tocarla; en el sector se suele considerar más manejable mantener el aluminio por encima de 0,8–1,5 mm, y el acero algo más, según plano y fábrica; si se pueden dejar nervios de refuerzo o resaltes de proceso en el interior de la pared, dejarlos; relajar las caras sin ajuste y no marcar toda la pieza con la misma tolerancia.
Lo que el proceso puede compensar: separar desbaste y acabado, dejando 0,3–0,5 mm de sobremedida en el desbaste y liberando tensiones (envejecimiento o recocido) antes del acabado; eliminar material de forma simétrica, evitando el corte continuo por un solo lado; situar los puntos de sujeción en zonas rígidas y usar mordazas blandas o soportes de relleno para reducir la deformación elástica; si es necesario, sostener la cavidad con parafina, aleación de bajo punto de fusión o soportes especiales antes del fresado de acabado. Estas prácticas no prometen eliminar la deformación, solo contenerla dentro de la banda de tolerancia.
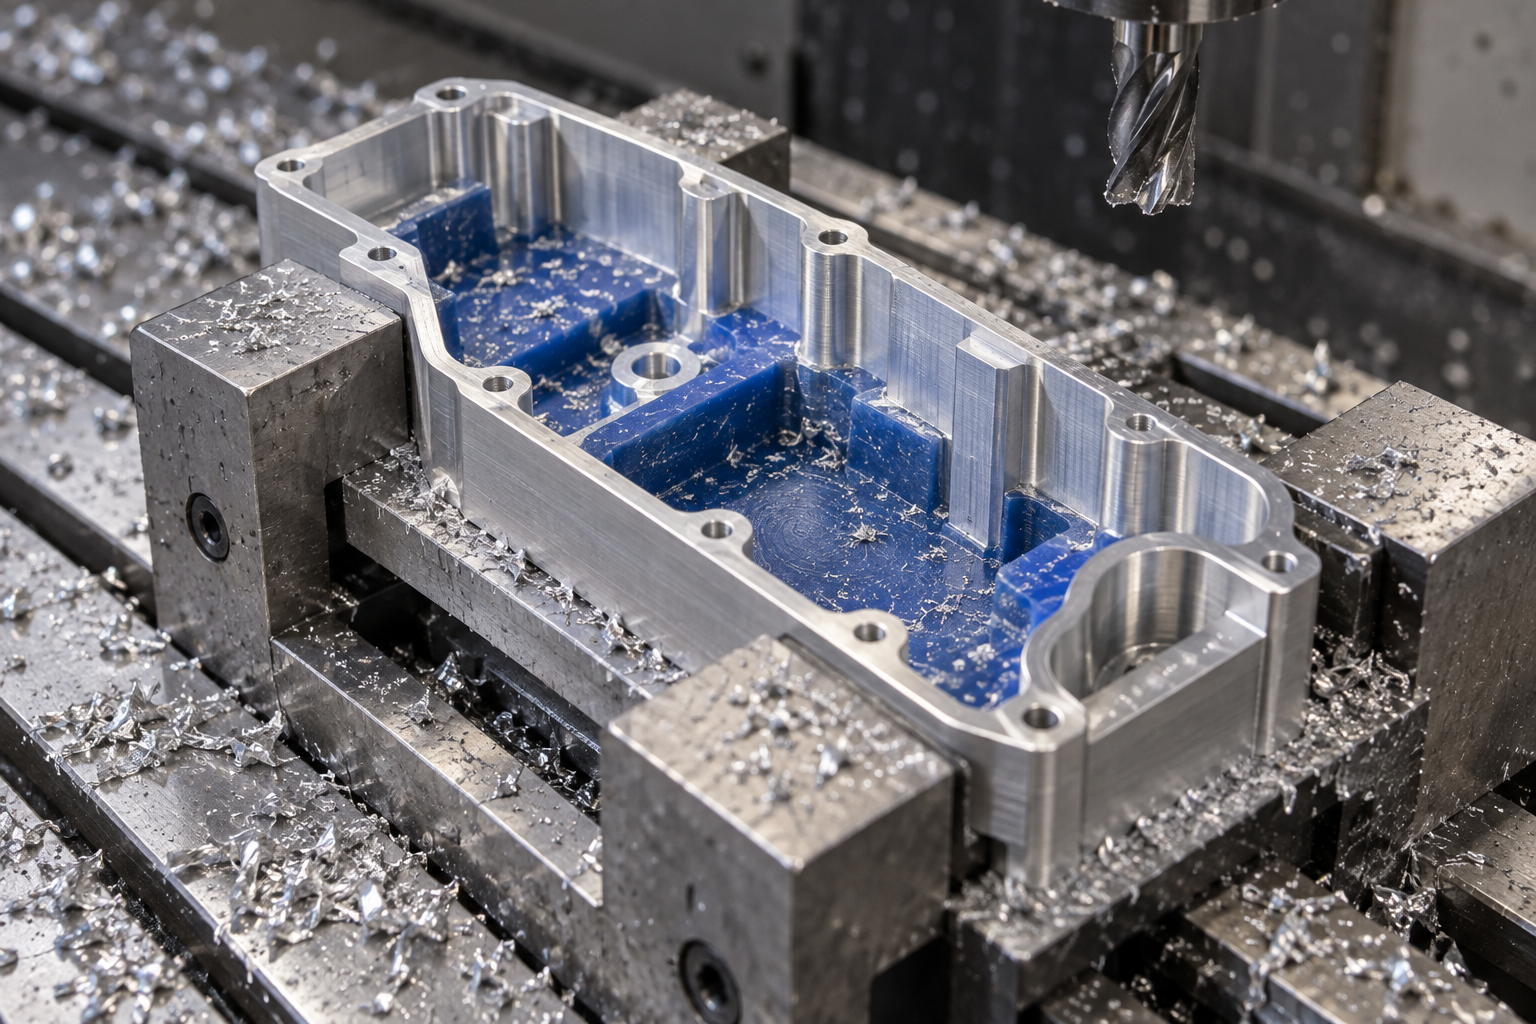
Cavidades profundas y ranuras estrechas: si la herramienta alcanza y si la viruta sale
El problema de las cavidades profundas no está en la máquina, sino en que un voladizo excesivo de la herramienta reduce la rigidez, provocando chatter y empuje, con deterioro simultáneo de dimensión y superficie. Las ranuras estrechas, por su parte, dificultan la evacuación de viruta: la viruta se atasca en la ranura y se recorta por segunda vez, dañando las paredes y astillando el filo.
Lo que el diseño puede cambiar: el radio del redondeo interior no debe ser menor que el radio mínimo de la herramienta, pues de lo contrario no se limpia bien y hay que recurrir a electroerosión o ajuste manual; no forzar la relación profundidad-diámetro: en el sector se suele considerar estable el fresado convencional con herramientas de relación longitud-diámetro de hasta 3–4 veces, y para más profundidad hay que cambiar de proceso, según plano y fábrica; dejar espacio para la evacuación de viruta en el ancho de ranura y no hacerla exactamente igual al diámetro de la herramienta.
Lo que el proceso puede compensar: corte por capas, entrada en espiral, refrigeración a alta presión para evacuar virutas; en cavidades profundas, reducir el avance por diente al usar herramientas de cuello reducido o portaherramientas alargados; en ranuras estrechas, usar una fresa más pequeña que el ancho de la ranura y mecanizar en dos pasadas, o recurrir directamente a electroerosión por penetración o corte por hilo. En las esquinas de limpieza, si los requisitos de precisión no son altos, se puede ampliar un poco el radio para que el fresado lo complete en una sola pasada, ahorrando una operación de electroerosión.
Piezas esbeltas: la deflexión de la herramienta y las vibraciones son los principales enemigos
En ejes esbeltos y piezas tipo barra larga y delgada, durante el torneado la parte central de la pieza se flexiona por la fuerza de corte, formando una forma abombada; al fresar nervios esbeltos se produce chatter y aparecen ondulaciones en la superficie. En este tipo de piezas, por muy ajustadas que estén las tolerancias, si el proceso no acompaña, no se pueden fabricar.
Lo que el diseño puede cambiar: cuando la relación longitud-diámetro es excesiva, considerar mecanizar por segmentos y luego unir, o convertir en un conjunto ensamblado; permitir en el centro un punto de sujeción de proceso o un soporte para luneta. Lo que el proceso puede compensar: en torneado, usar luneta móvil o luneta fija como apoyo; en fresado, mecanizar por segmentos, con recorridos simétricos, reduciendo el voladizo; reducir el avance y aumentar la velocidad para evitar la frecuencia de chatter; separar desbaste y acabado, con poca profundidad de corte y avance lento en el acabado.
El punto común de los tres tipos de estructura: el problema está en la rigidez, no en la precisión. Al revisar el plano, preguntar primero «¿tiene esta pieza rigidez suficiente para mecanizarse?» es más útil que modificar primero las tolerancias. Si estos tipos de estructura tienen superficies de ajuste o requisitos de sellado, cómo definir tolerancias y rugosidad superficial se puede deducir siguiendo el criterio anterior de calibres y tolerancias funcionales; cuando no se esté seguro de la ruta de proceso, enviar el plano para confirmar primero la mecanizabilidad ahorra más problemas que presionar directamente el precio.
Cómo influyen el material y el tratamiento térmico en la ruta de proceso del mecanizado
Con el mismo plano, si se cambia a un material diferente, la ruta de proceso del mecanizado será completamente distinta: no solo cambian los parámetros de corte, sino que hay que recalcular la división entre desbaste y acabado, la posición donde se insertan las operaciones de tratamiento térmico e incluso si finalmente se puede alcanzar mediante fresado. Al elegir material, preguntar primero tres cosas: qué tal es su maquinabilidad, si después del tratamiento térmico todavía se puede mecanizar y si el tratamiento térmico se comerá la precisión obtenida en el desbaste.
El «carácter» de cuatro tipos de materiales habituales en el mecanizado
- Aleaciones de aluminio (6061, 7075, etc.): la mejor maquinabilidad, se pueden subir las revoluciones. El problema está en dos puntos: son blandas y tienden a pegarse a la herramienta (el filo recrecido estropea la superficie), y tienen grandes tensiones internas, por lo que se deforman fácilmente tras eliminar material en paredes delgadas o grandes superficies. Por eso las piezas de aluminio suelen controlar la deformación con «eliminación simétrica de material + separación de desbaste y acabado», y no apretando más fuerte.
- Acero inoxidable (304, 316, etc.): el endurecimiento por deformación es notable; si la herramienta se detiene frotando en la misma posición, la capa superficial se endurece y el siguiente corte es más difícil; la conductividad térmica es mala, el calor se concentra en el filo y la herramienta se desgasta rápido. La contramedida es mantener un corte continuo, no dejar que la herramienta «roce», y usar abundante refrigerante.
- Aleación de titanio: conductividad térmica aún peor, el calor entra casi todo en la herramienta y es fácil quemarla; su alta actividad química hace que baja velocidad y gran avance sean más seguros que altas revoluciones. La práctica habitual en el sector es reducir las revoluciones y aumentar el avance por diente para evacuar al máximo el calor de corte.
- Acero templado y plásticos de ingeniería: el acero templado (por ejemplo, por encima de HRC 50) es difícil de fresar de forma convencional, por lo que se recurre al fresado en duro (con herramientas de CBN, etc.) o al rectificado y la electroerosión; los plásticos de ingeniería son lo contrario, temen el calor: tanto el calor de corte como la fuerza de sujeción los deforman térmicamente y los hacen recuperar forma, por lo que los parámetros deben ir hacia «entrar y salir rápido, sujeción ligera».
El tratamiento térmico debe insertarse después del desbaste y antes del acabado
Preguntas frecuentes sobre mecanizado (FAQ)
Las preguntas siguientes son básicamente las que más se repiten después de revisar el plano y dar el presupuesto. Las respuestas siguen los criterios de las secciones anteriores; los valores concretos deben confirmarse aún con el plano y la fábrica.
¿Qué tolerancia se debe indicar realmente en el plano?
Primero distinguir superficies funcionales y no funcionales. Solo se ajustan las dimensiones con ajuste, movimiento o requisitos de sellado; el resto va con tolerancia libre. En mecanizado, el fresado normal suele alcanzar ±0.05~±0.1 mm, y el fresado fino o el rectificado pueden llegar al nivel de ±0.01 mm; un escalón más fino obliga a añadir rectificado o electroerosión a la cadena de proceso, y tanto el coste como el tiempo de inspección se disparan. Criterio de juicio: si una dimensión no tiene relación de montaje pero lleva ±0.01, lo más probable es que sea demasiado ajustada. Hasta cuánto se puede llegar exactamente, confirmarlo según el plano y la fábrica.
¿Son lo mismo Ra y la tolerancia dimensional?
No. La tolerancia controla en qué intervalo cae la dimensión; Ra controla el relieve microscópico de la superficie. Una dimensión de ±0.05 mm puede tener una superficie Ra 3.2 μm o Ra 0.8 μm, según si necesita sellado o deslizamiento. A la inversa, un requisito de Ra bajo (valor pequeño) normalmente implica añadir una operación de fresado fino o rectificado, pero la tolerancia dimensional no necesariamente se ajusta con ello. Por eso ambos deben indicarse por separado; no usar la tolerancia para sugerir la superficie.
Con el mismo plano, ¿por qué los presupuestos de varios talleres de mecanizado difieren tanto?
Las diferencias habituales vienen de tres puntos: el esquema de sujeción (si hace falta utillaje especial, cuántas caras hay que voltear), la longitud de la cadena de proceso (si se añade rectificado o electroerosión) y el método de inspección (calibre o máquina de medición por coordenadas, si hace falta un calibre especial). Además, el lote también influye en el precio unitario: la amortización del utillaje para una pieza única y para un lote pequeño es completamente distinta. Cuando la diferencia de presupuesto es grande, preguntar primero según qué ruta de proceso ha presupuestado la otra parte es más útil que comparar directamente las cifras.
¿Hay que escribir el proceso de mecanizado en el plano?
En general no hace falta especificar el proceso concreto; basta con indicar claramente las referencias, las dimensiones clave, las tolerancias, los requisitos superficiales y el tratamiento térmico, y dejar que la fábrica elija la ruta según su capacidad. Pero hay dos excepciones que merece la pena anotar: una, las relaciones de posición que deben garantizarse en una sola sujeción; otra, las dimensiones que no se pueden rectificar después del tratamiento térmico. Escribir claramente las restricciones es más útil que escribir el nombre del proceso.
Para lotes pequeños, ¿conviene elegir mecanizado, impresión 3D o moldeo por réplica?
Depende del material y la precisión. Para piezas metálicas, con propiedades mecánicas reales o precisión de ajuste, el mecanizado CNC es más fiable; para piezas plásticas de aspecto, dentro de unas decenas de unidades y sin soportar carga, la impresión 3D o el prototipado por réplica suelen ser más rápidos y económicos. Si la estructura es compleja pero la cantidad llega a varios cientos o miles y el material es un plástico de grado inyección, entonces considerar el molde. No hay una respuesta única; hay que juzgar en conjunto según material, lote y tolerancia.
Key takeaways
- Al elegir el proceso, primero hay que ver la accesibilidad de la característica: cavidades profundas, ranuras estrechas, paredes delgadas y radios de acuerdo interiores determinan si el fresado puede lograrlo en una sola pasada, en lugar de hablar primero de cifras de tolerancia.
- La tolerancia no es mejor cuanto más estrecha se especifique; el costo suele estar impulsado por las referencias, el número de amarres y la necesidad de rectificado o electroerosión, no por la dimensión nominal.
- El primer riesgo en paredes delgadas y piezas esbeltas es la deformación y el chatter; separar desbaste y acabado, eliminar material de forma simétrica y controlar la fuerza de sujeción suele ser más eficaz que cambiar a una máquina más cara.
- La rugosidad superficial y la tolerancia deben especificarse por separado: Ra depende de la herramienta, la velocidad y el avance, y de si se añade una operación de acabado; no se cumple automáticamente con la tolerancia.
- El costo de inspección debe planificarse junto con la tolerancia: la elección entre verificadores, máquinas de medición por coordenadas, primera pieza y muestreo en proceso determina si este plano se puede fabricar de forma estable.



