Conformado semisólido de metales frente a fundición a presión en estado líquido: por qué las piezas de aluminio de pared delgada pueden beneficiarse
Para las piezas de aluminio de precisión y pared delgada, el valor del conformado semisólido de metales no consiste únicamente en que “fluyan con mayor facilidad”. La suspensión semisólida contiene una determinada fracción volumétrica de fase sólida primaria esférica, por lo que su comportamiento de flujo difiere del del metal completamente líquido: el llenado suele ser más estable y puede reducirse la tendencia a las salpicaduras y al atrapamiento de aire; una temperatura de llenado más baja también puede reducir el choque térmico del molde. Durante la solidificación, cuando disminuye la contracción de la fase líquida y la estructura es más fina y uniforme, también pueden mejorar la estabilidad dimensional y el potencial de conformado casi neto.
Sin embargo, no se trata de un proceso sin defectos. La temperatura, la morfología de la fase sólida, el mantenimiento y el método de transferencia después de preparar la suspensión influyen directamente en la colada dosificada y el llenado de los extremos de pared delgada; una ventilación insuficiente del molde todavía puede provocar poros o defectos de llenado; en las zonas de confluencia pueden aparecer líneas de unión, mientras que los cambios bruscos de espesor y los puntos calientes locales aún pueden causar porosidad por contracción y rechupes. Por tanto, las ventajas del conformado semisólido deben evaluarse junto con el control de la preparación de la suspensión, el transporte, la ventilación, la inyección y la solidificación, y no únicamente en función de si la pieza es “delgada”.
Los estudios disponibles respaldan el potencial industrial de las suspensiones semisólidas en términos de estabilidad del flujo, ciertos riesgos de atrapamiento de aire, comportamiento de la alimentación durante la solidificación y carga térmica del molde, pero no permiten establecer un espesor mínimo de pared, tolerancia dimensional, porosidad o rendimiento de producción universal para todas las piezas de precisión y pared delgada. La evaluación del proyecto debe volver a centrarse en la estructura de la pieza, los requisitos de calidad interna, el mecanizado o tratamiento térmico posterior, el volumen de producción y la capacidad de preparar y transferir la suspensión de forma estable. Posteriormente, mediante la simulación del llenado y la solidificación y las pruebas de molde, deben verificarse especialmente los extremos de pared delgada, las zonas de confluencia y las áreas locales de gran espesor.
Cómo elegir entre el conformado reológico y el tixotrópico: preparación, mantenimiento y transporte de la suspensión
La selección del proceso de conformado semisólido de metales no debe basarse únicamente en si la pieza tiene paredes delgadas; también debe considerar si la suspensión puede mantenerse estable desde su preparación hasta su entrada en el molde. El conformado reológico normalmente realiza la transferencia y el conformado directamente después de preparar la suspensión metálica. El proceso es más corto, pero exige más control sobre el mantenimiento de la suspensión, la distancia de transporte, la uniformidad de temperatura y la colada dosificada. Si durante la transferencia la suspensión experimenta una caída de temperatura, segregación de la fase sólida o cambios en su estado de flujo, pueden producirse defectos de llenado en los extremos de pared delgada.
El conformado tixotrópico se centra principalmente en el recalentamiento y el conformado de preformas o tochos semisólidos. Reduce la dependencia del transporte de suspensiones a alta temperatura a larga distancia, pero requiere confirmar la estructura, la distribución de la fase sólida, el estado de flujo y la estabilidad entre lotes después del recalentamiento. Para piezas de aluminio con paredes delgadas largas, múltiples ramificaciones o superficies de sellado críticas, la revisión de ingeniería debe comparar por separado las ventanas de carga, calentamiento, transferencia y llenado de ambas rutas, en lugar de equiparar directamente “pared delgada” con conformado semisólido.
Equipos de preparación de suspensiones TBR y FCR: cómo influyen los ejemplos bibliográficos en la evaluación industrial
El equipo TBR de tipo cubeta cónica descrito en la bibliografía utiliza el enfriamiento continuo y el cizallamiento mecánico para romper gradualmente las dendritas primarias y favorecer una morfología más redondeada y fina; el equipo FCR de convección forzada utiliza la agitación helicoidal para generar un flujo circulante y ajusta el estado de cizallamiento mediante la geometría de las palas, la velocidad de rotación y el tiempo de agitación. El entorno sellado y la atmósfera protectora ayudan a reducir la tendencia a la absorción de gas y la oxidación. La cuestión clave no es el nombre del equipo en sí, sino cómo interactúan el enfriamiento, el cizallamiento y la atmósfera para influir en la viscosidad de la suspensión y la estabilidad del transporte.
Los datos como un tiempo de preparación de la suspensión TBR inferior a 8 segundos corresponden a equipos concretos descritos en la bibliografía y no pueden considerarse indicadores universales para todos los equipos de conformado semisólido. La selección real también debe validar el tiempo de mantenimiento de la suspensión, la trayectoria de transferencia, el error de dosificación, la temperatura de entrada en el molde y la variación entre lotes durante la producción continua. Si estas condiciones no pueden controlarse de forma estable, la ruta tixotrópica u otro proceso de conformado podría facilitar el establecimiento de una ventana de fabricación repetible.
Cómo influyen las suspensiones semisólidas en el llenado de paredes delgadas, el atrapamiento de aire y la compensación de la contracción durante la solidificación
La clave del conformado semisólido de metales no consiste simplemente en hacer que la aleación de aluminio «fluya con mayor facilidad», sino en modificar el comportamiento reológico del metal durante las etapas de llenado y solidificación. La suspensión contiene una determinada proporción de fase sólida primaria esférica; su viscosidad aparente suele ser superior a la del metal líquido, el flujo es más estable y puede reducirse la tendencia a las salpicaduras intensas y al vuelco de la superficie del metal. Por ello, es posible controlar el riesgo de atrapamiento de aire y de incorporación de películas de óxido en paredes delgadas de flujo largo, esquinas y zonas de confluencia, pero esto no significa que no puedan producirse porosidades o defectos de llenado.
Los extremos de las paredes delgadas y las zonas de confluencia siguen siendo puntos de riesgo en el llenado semisólido
Los extremos de las paredes delgadas se enfrentan primero a la disminución de temperatura y a la solidificación prematura; si la temperatura de la suspensión, la morfología de la fase sólida o las condiciones de inyección no son adecuadas, aún pueden producirse falta de llenado, juntas frías o una unión deficiente. Cuando varias corrientes de metal convergen delante de orificios, nervaduras o cavidades cerradas, la falta de una vía suficiente para evacuar el gas también puede formar porosidades internas. La mayor viscosidad de la suspensión semisólida ayuda a estabilizar el flujo, pero aumenta las exigencias sobre la sección de los canales, las vías de evacuación de aire y la continuidad del vertido.
Durante la solidificación, la contracción de la fase líquida del metal semisólido se reduce relativamente; una microestructura fina y más uniforme puede mejorar las condiciones de alimentación y reducir la tendencia a la formación localizada de rechupes y porosidad por contracción. Sin embargo, las zonas localmente gruesas, los resaltes aislados y los cambios bruscos de espesor aún pueden convertirse en puntos calientes de solidificación tardía; si la vía de alimentación se cierra prematuramente, los defectos permanecerán. El resultado final depende de la fracción sólida, la temperatura de la suspensión, el método de vertido, la evacuación de aire del molde, la velocidad de llenado y la secuencia de solidificación, por lo que no puede juzgarse únicamente por el nombre del proceso «semisólido».
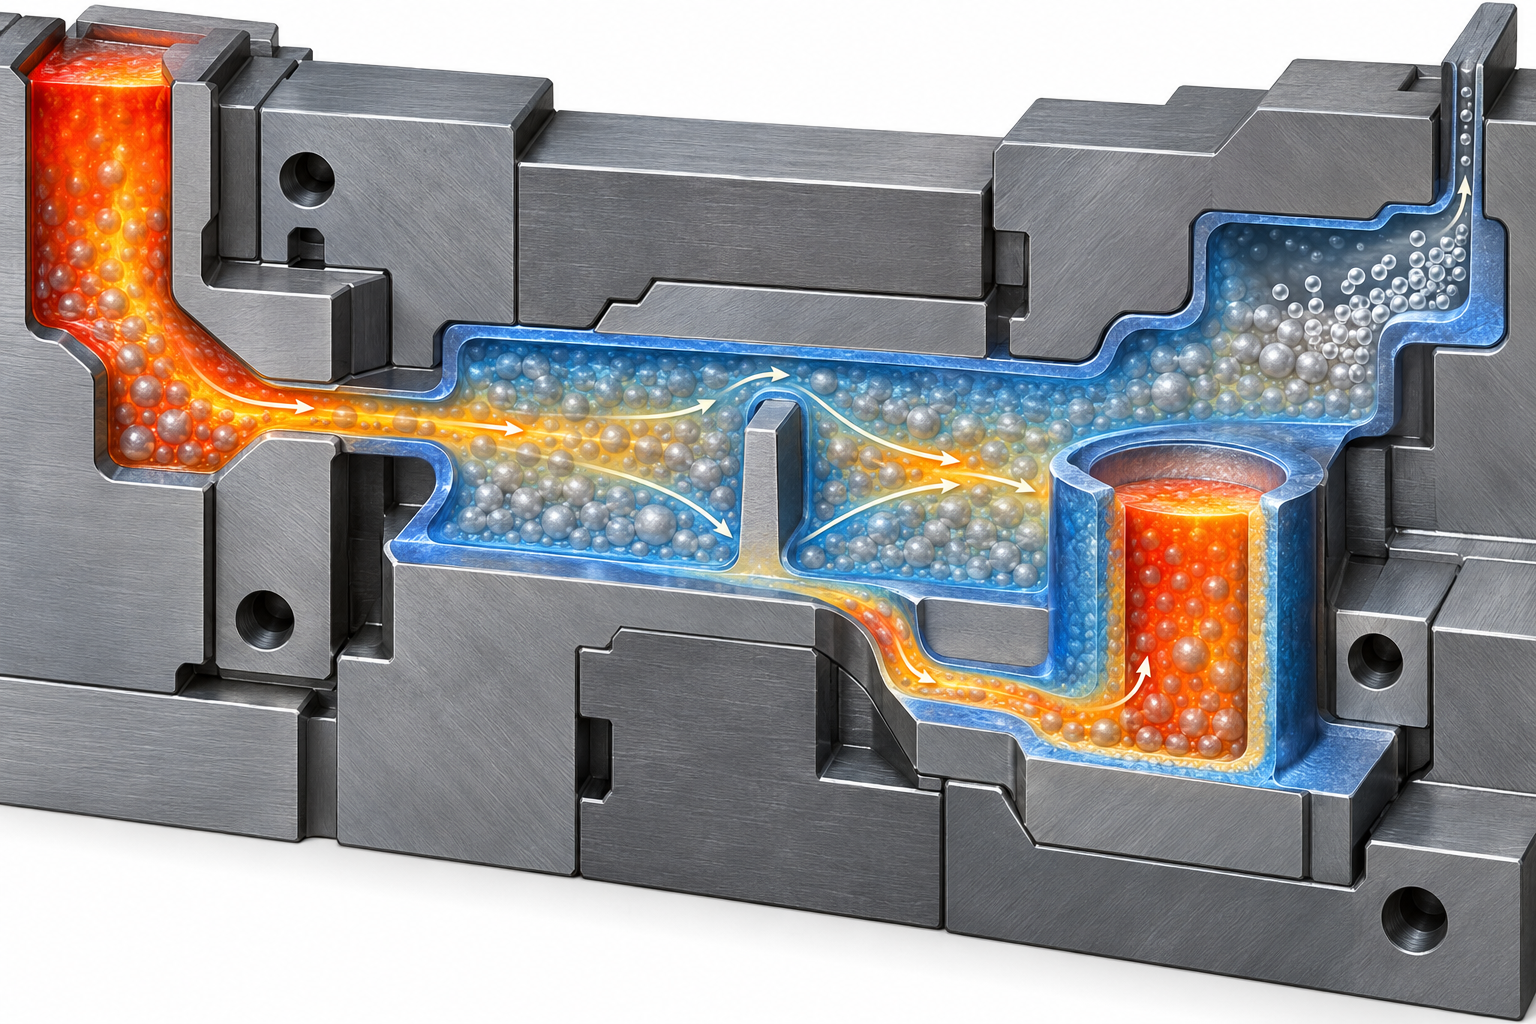
Por lo tanto, durante la validación deben revisarse simultáneamente el tiempo de llenado del extremo de la pared delgada, el riesgo de unión en las zonas de confluencia, la acumulación de gas en las cavidades cerradas, la secuencia de solidificación de los nodos gruesos y la vía de alimentación. La simulación de llenado y solidificación solo proporciona una evaluación del riesgo; aún debe confirmarse mediante la inspección dimensional posterior a la prueba de molde y mediante métodos adecuados de detección de defectos internos. Comparar únicamente los procesos nominales o ajustar un solo parámetro de inyección normalmente no basta para explicar la calidad final.
Defectos habituales del conformado semisólido de aleaciones de aluminio: cadena de control desde la preparación de la suspensión hasta la solidificación
El control de defectos en el conformado semisólido no puede centrarse únicamente en la etapa de inyección. Durante la preparación de la suspensión, el enfriamiento, la cizalladura y la atmósfera protectora modifican la morfología de la fase sólida primaria y también influyen en el riesgo de películas de óxido y absorción de gas. Una fase sólida esférica, fina y distribuida de forma estable favorece una transferencia fluida de la suspensión; si fluctúan la temperatura, la cizalladura o las condiciones de mantenimiento térmico, pueden variar la viscosidad y la continuidad del flujo de la suspensión, reduciendo posteriormente la ventana de llenado de las paredes delgadas.
Durante el mantenimiento y la transferencia deben controlarse el tiempo, la temperatura y la distribución de la fase sólida para evitar una solidificación localizada prematura o una inestabilidad en el vertido dosificado. La falta de continuidad de los canales, una ubicación inadecuada de los rebosaderos o unas vías de evacuación insuficientes pueden provocar defectos de llenado, porosidades o uniones deficientes en las zonas de confluencia. Las cavidades cerradas y los extremos de las paredes delgadas requieren especial atención para detectar la acumulación de gas y la falta de llenado en el extremo. En la etapa de solidificación deben vigilarse los nodos gruesos, los puntos calientes aislados y la distancia de alimentación. La reducción de la contracción de la fase líquida no significa que no puedan producirse porosidad por contracción o rechupes; una secuencia de solidificación local inadecuada aún puede generar defectos internos.
Por lo tanto, aumentar únicamente la velocidad de inyección o modificar un solo parámetro de temperatura normalmente no resuelve los problemas que abarcan varias etapas. La validación de ingeniería debe relacionar los registros de preparación de la suspensión, el estado de transferencia, la simulación de llenado y los resultados de las pruebas de molde, revisando especialmente los extremos de las paredes delgadas, las zonas de confluencia y las áreas gruesas. Durante la aceptación no debe evaluarse solo el aspecto exterior; deben combinarse las mediciones de dimensiones críticas con métodos de inspección de la calidad interna adecuados a los requisitos de la pieza, como el análisis de secciones, la tomografía computarizada (TC) u otros métodos aplicables. Los niveles de defecto y los criterios de aceptación específicos deben confirmarse en el plano y en el acuerdo de calidad.
Diseño DFM de piezas delgadas de aleación de aluminio: transiciones de espesor, radios y espacio para la evacuación de aire
La revisión DFM del conformado semisólido de metales no debe limitarse a comprobar si la pieza puede «hacerse delgada»; también debe determinar si la suspensión puede llenar de forma continua, si el gas puede evacuarse y si el calor local puede disiparse adecuadamente. En la revisión preliminar del diseño debe comprobarse primero la distribución del espesor, procurando reducir los adelgazamientos repentinos, los aumentos bruscos de espesor y los nodos gruesos aislados. Si una pared delgada está conectada directamente a un resalte, una nervadura o un soporte de montaje, debe utilizarse una transición gradual y radios para reducir la concentración de tensiones y el estancamiento local del flujo. El espesor mínimo específico no puede aplicarse de forma general sin considerar la aleación, las dimensiones de la pieza, la estructura del molde y los parámetros de conformado; debe confirmarse mediante simulación y pruebas de molde.
Espesor de pared y estructuras de refuerzo en el conformado semisólido de metales
Las nervaduras de refuerzo no deben apilarse simplemente sobre la superficie de una pared delgada. Las raíces de nervadura demasiado gruesas, los resaltes cerrados y las cavidades profundas pueden formar puntos calientes locales, aumentando el riesgo de porosidad por contracción, rechupes o falta de continuidad del llenado. Las nervaduras deben disponerse de acuerdo con la dirección de las cargas y dejar espacio para el desmoldeo, la evacuación de aire y el mecanizado posterior. Las posiciones de los orificios, las superficies de sellado y las superficies de referencia también deben marcarse con antelación, para evitar que las líneas de unión o los defectos internos terminen en zonas funcionales.
Dejar espacio para los canales, los rebosaderos, la evacuación de aire y el desmoldeo
Al buscar paredes delgadas en la geometría exterior, no debe reducirse el espacio destinado a los canales, las ranuras de rebose y las vías de evacuación de aire. Los extremos de las paredes delgadas, las zonas de confluencia y las cavidades cerradas deben considerarse áreas prioritarias para la evacuación de aire, y la simulación de llenado debe comprobar la acumulación de gas y las ubicaciones de solidificación prematura. La dirección de desmoldeo, la línea de partición y la ubicación de los expulsores también afectan a los orificios, las nervaduras y las superficies visibles. Si posteriormente se requiere mecanizado CNC, deben definirse simultáneamente las referencias y las sobremedidas de mecanizado, para evitar que después del mecanizado queden expuestas porosidad por contracción, porosidades o inestabilidad dimensional. El espesor de pared, las tolerancias y las sobremedidas de mecanizado deben confirmarse finalmente mediante la revisión del plano, los datos de las pruebas de molde y los resultados de las inspecciones dimensionales y de calidad interna.
Simulación de llenado y solidificación y validación mediante pruebas de molde: cómo confirmar la viabilidad del conformado semisólido
La idoneidad del conformado semisólido para una determinada pieza delgada de aleación de aluminio no puede evaluarse únicamente por el nombre de la suspensión o por el aspecto de la pieza. Primero deben incorporarse el modelo tridimensional, el sistema de alimentación y el esquema de evacuación de aire del molde a una simulación de llenado y solidificación. Debe observarse especialmente si aparece falta de llenado en los extremos de las paredes delgadas, si se forman uniones desfavorables en las zonas donde convergen varias corrientes de flujo y si las áreas localmente gruesas solidifican tarde y carecen de una alimentación eficaz. Las cavidades cerradas, las raíces de nervaduras profundas y los resaltes aislados también deben incluirse normalmente entre las zonas de alto riesgo.
¿Qué variables del proceso deben validarse en la simulación del conformado semisólido?
La simulación no debe limitarse a comparar si la pieza termina completamente llena; también debe comparar el efecto de las variaciones en las condiciones de preparación, mantenimiento y transferencia de la suspensión sobre la continuidad del proceso. La temperatura de la suspensión, la distribución de la fase sólida, la posición de vertido, la sección transversal de los canales, así como las posiciones de los rebosaderos y respiraderos, modifican la secuencia de llenado y la ubicación de la acumulación de gas. Los resultados de la simulación deben evaluarse junto con la estructura real del molde; las predicciones del software no deben considerarse directamente como compromisos de dimensiones, tolerancias o niveles de porosidad.
La puesta a punto del moldeado semisólido no debe evaluar únicamente el aspecto superficial
Durante la fase de puesta a punto del molde, debe establecerse una secuencia de inspección conforme al plano: primero se deben confirmar las relaciones entre referencias, las posiciones de los orificios críticos, la planitud, las superficies de sellado y las sobremedidas de mecanizado; después, se debe comprobar la calidad interna de las zonas de pared delgada y de las posiciones de convergencia de los flujos. Los defectos como poros y rechupes deben evaluarse mediante inspección de secciones, TC u otros métodos de inspección interna adecuados; el nivel de aceptación debe determinarse según la función de la pieza y los requisitos del proyecto. Si la pieza también va a someterse a tratamiento térmico, soldadura o mecanizado CNC de acabado, las muestras de validación también deben evaluarse en su estado final.
En un caso de estudio de A356 se utilizaron piezas de aproximadamente 285 g y 325 g, así como un suministro de suspensión de unos 2 kg y un ciclo de conformado inferior a 1 minuto, pero estos datos corresponden a condiciones experimentales específicas y no pueden utilizarse como capacidad de producción ni como tiempo de ciclo general. En última instancia, el proyecto debe clasificarse como apto para su introducción, pendiente de optimización o candidato a otra ruta de conformado, basándose en la simulación, las dimensiones obtenidas en la puesta a punto del molde, los defectos internos y los resultados funcionales.
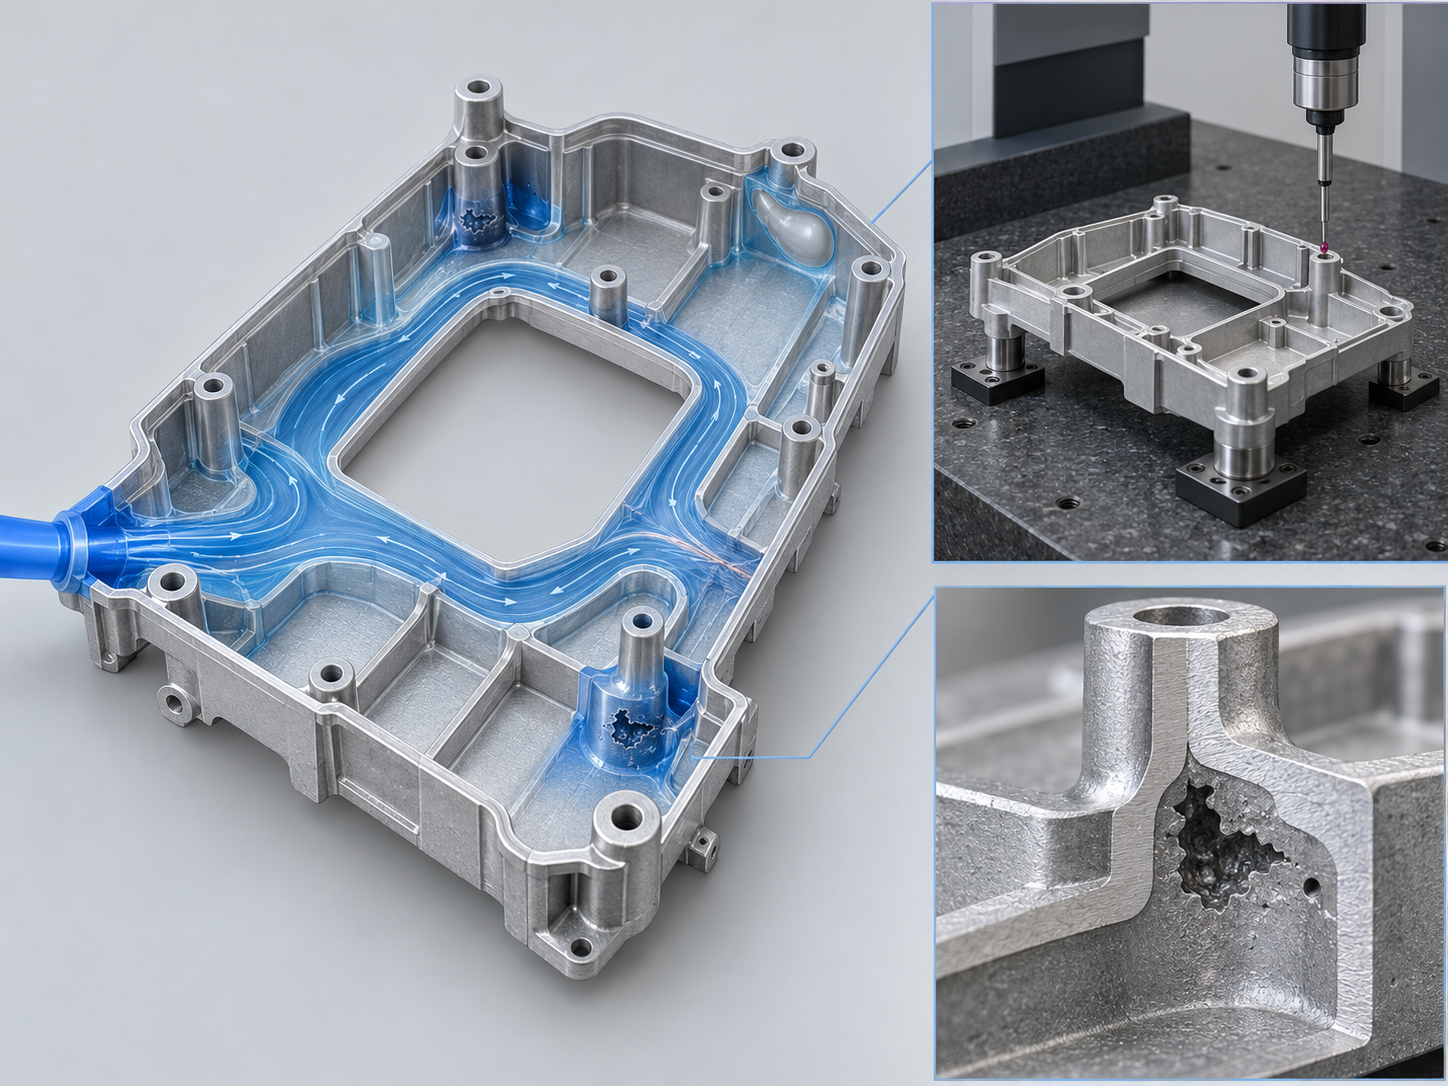
Lista de comprobación para la evaluación de ingeniería antes de introducir un proyecto de conformado semisólido de metales
El conformado semisólido de metales no debe seleccionarse directamente solo porque la pieza sea «delgada». Al iniciar el proyecto, primero debe determinarse si la pieza realmente necesita un conformado casi neto y si la fundición a presión en estado líquido, el mecanizado CNC u otra ruta de conformado de aleaciones de aluminio pueden satisfacer los requisitos mediante un proceso más sencillo. El valor de la ruta semisólida suele estar relacionado conjuntamente con la porosidad interna, la estabilidad dimensional, la cantidad de mecanizado posterior y la complejidad estructural.
- [object Object]
- [object Object]
- [object Object]
- [object Object]
La decisión final debe basarse en los datos de la simulación, la puesta a punto del molde y las inspecciones: se debe prestar especial atención a si el extremo de la pared delgada presenta un llenado insuficiente, si se forma una unión desfavorable en la zona de convergencia de los flujos y si existen riesgos de rechupes o cavidades de contracción en los nodos de gran espesor; además, los resultados deben confirmarse mediante inspección dimensional y métodos adecuados de inspección de la calidad interna. Si las condiciones de preparación, transferencia o evacuación de aire de la suspensión no pueden mantenerse de forma estable, puede ser más prudente utilizar fundición a presión en estado líquido, mecanizado CNC u otra ruta. El espesor de pared específico, las tolerancias, el nivel de porosidad y los límites de volumen de producción deben confirmarse según la pieza y las condiciones del equipo; no deben aplicarse umbrales generales de forma automática.
Preguntas frecuentes sobre el conformado semisólido de metales y las piezas de pared delgada de aleación de aluminio
La idoneidad del conformado semisólido de metales para una pieza determinada de aleación de aluminio de pared delgada no puede juzgarse únicamente por el espesor de pared. También deben considerarse conjuntamente las condiciones de preparación y transferencia de la suspensión, la evacuación de aire del molde, los requisitos de calidad interna, el mecanizado o tratamiento térmico posterior, así como el volumen de producción y el plan de inspección. Las siguientes preguntas pueden utilizarse como comprobación rápida durante la revisión del proyecto.
¿Es adecuado el conformado semisólido para todas las piezas de aleación de aluminio de pared delgada?
No es adecuado generalizar. Las piezas con recorridos de flujo largos y paredes delgadas, convergencias complejas, cavidades cerradas o requisitos elevados de porosidad interna pueden beneficiarse de un llenado más estable y de una menor contracción de la fase líquida, pero esto aún debe confirmarse mediante la simulación del llenado y la solidificación, la puesta a punto del molde y la inspección de la calidad interna.
¿Cuál es la principal diferencia entre el conformado reológico y el conformado tixotrópico?
El conformado reológico normalmente mantiene, transfiere y vierte de forma dosificada la suspensión directamente después de su preparación; el proceso es más corto, pero exige un control más estricto de la temperatura de la suspensión, la distribución de la fase sólida y la estabilidad del transporte. El conformado tixotrópico normalmente implica una preforma o una suspensión que se recalienta, por lo que la organización del proceso es diferente y deben validarse por separado la fluidez después del recalentamiento y la uniformidad entre lotes.
¿La conformación en estado semisólido puede evitar por completo los poros y las cavidades de contracción?
No. La pasta semisólida puede reducir el riesgo de ciertos defectos relacionados con el atrapamiento de aire, la oxidación y la contracción; sin embargo, si no se controlan adecuadamente la protección durante la preparación de la pasta, la absorción de aire durante la transferencia, la ventilación del molde, las zonas locales de gran espesor y la alimentación compensatoria durante la solidificación, aún pueden aparecer poros, llenado incompleto, uniones deficientes, microporosidad por contracción o cavidades de contracción.
¿Qué información debe proporcionarse primero en la etapa DFM?
Se recomienda proporcionar primero el modelo 3D, la designación del material, los espesores de pared y las tolerancias críticas, los requisitos de las superficies de sellado y la posición de los orificios, el nivel de calidad interna, la demanda anual, así como los requisitos posteriores de mecanizado CNC o tratamiento térmico. Esta información ayuda a comparar la conformación en estado semisólido con otras rutas de fabricación de aleaciones de aluminio.
Key takeaways
- La suspensión semisólida contiene una fase sólida primaria esférica o casi esférica. El llenado suele ser más estable y la contracción de la fase líquida es relativamente menor, pero los requisitos de control para la preparación de la suspensión, su transferencia y la colada dosificada son más exigentes.
- El proceso de conformado reológico es más corto, pero depende en mayor medida de la conservación, el transporte y la colada dosificada rápida después de preparar la suspensión; el conformado tixotrópico, por su parte, requiere evaluar especialmente la estructura y la uniformidad de temperatura de las preformas o del material después del recalentamiento.
- Todavía pueden producirse poros, defectos de llenado, líneas de unión, porosidad por contracción y rechupes. El control de defectos debe abarcar la protección durante la preparación de la suspensión, la ventilación del molde, la trayectoria de llenado, la alimentación durante la solidificación y los puntos calientes locales.
- Las paredes delgadas, los cambios bruscos de espesor, los salientes aislados y las confluencias inadecuadas amplifican el riesgo del proceso. Durante la fase DFM deben revisarse simultáneamente las transiciones de espesor, los radios, los canales de alimentación, los rebosaderos, la ventilación, el desmoldeo y las referencias de mecanizado.
- Los datos disponibles no bastan para establecer valores universales de espesor mínimo de pared, tolerancias, fracción sólida o umbrales de porosidad. La evaluación final debe basarse en la simulación del llenado y la solidificación, las pruebas de molde, la inspección dimensional y la validación de la calidad interna.



