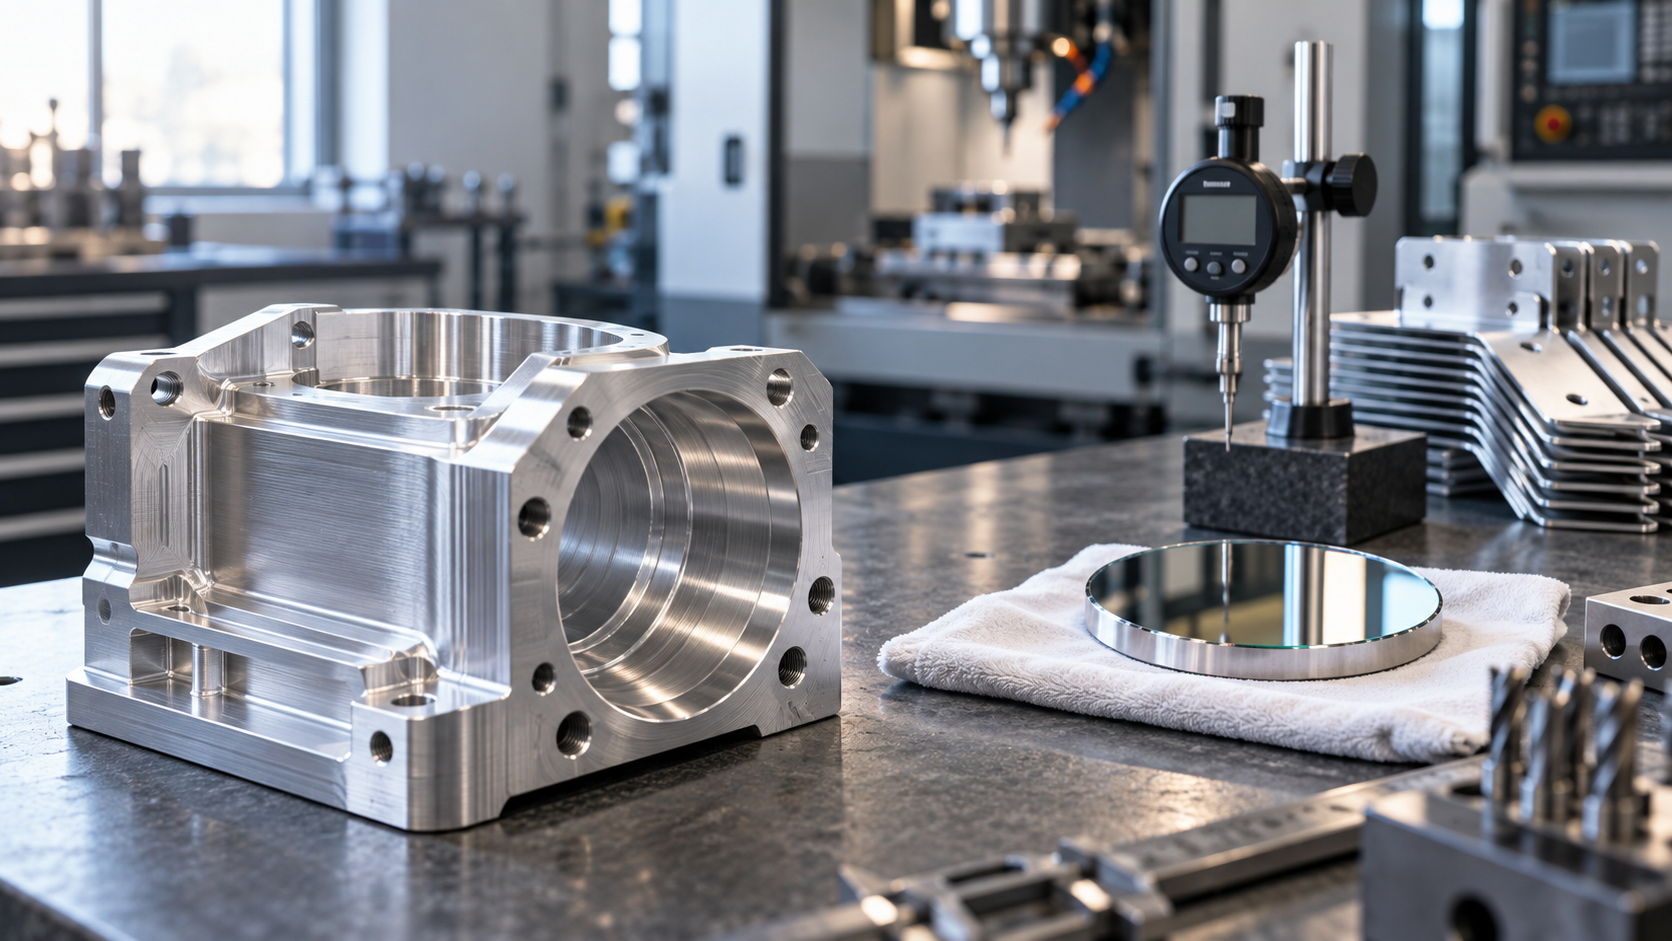
Los temas candentes de la fabricación de precisión son, en realidad, tres presiones de proceso que suben al mismo tiempo
Componentes ópticos ultraprecisos: el proceso más difícil de resumir con “números de tolerancia” entre los temas candentes
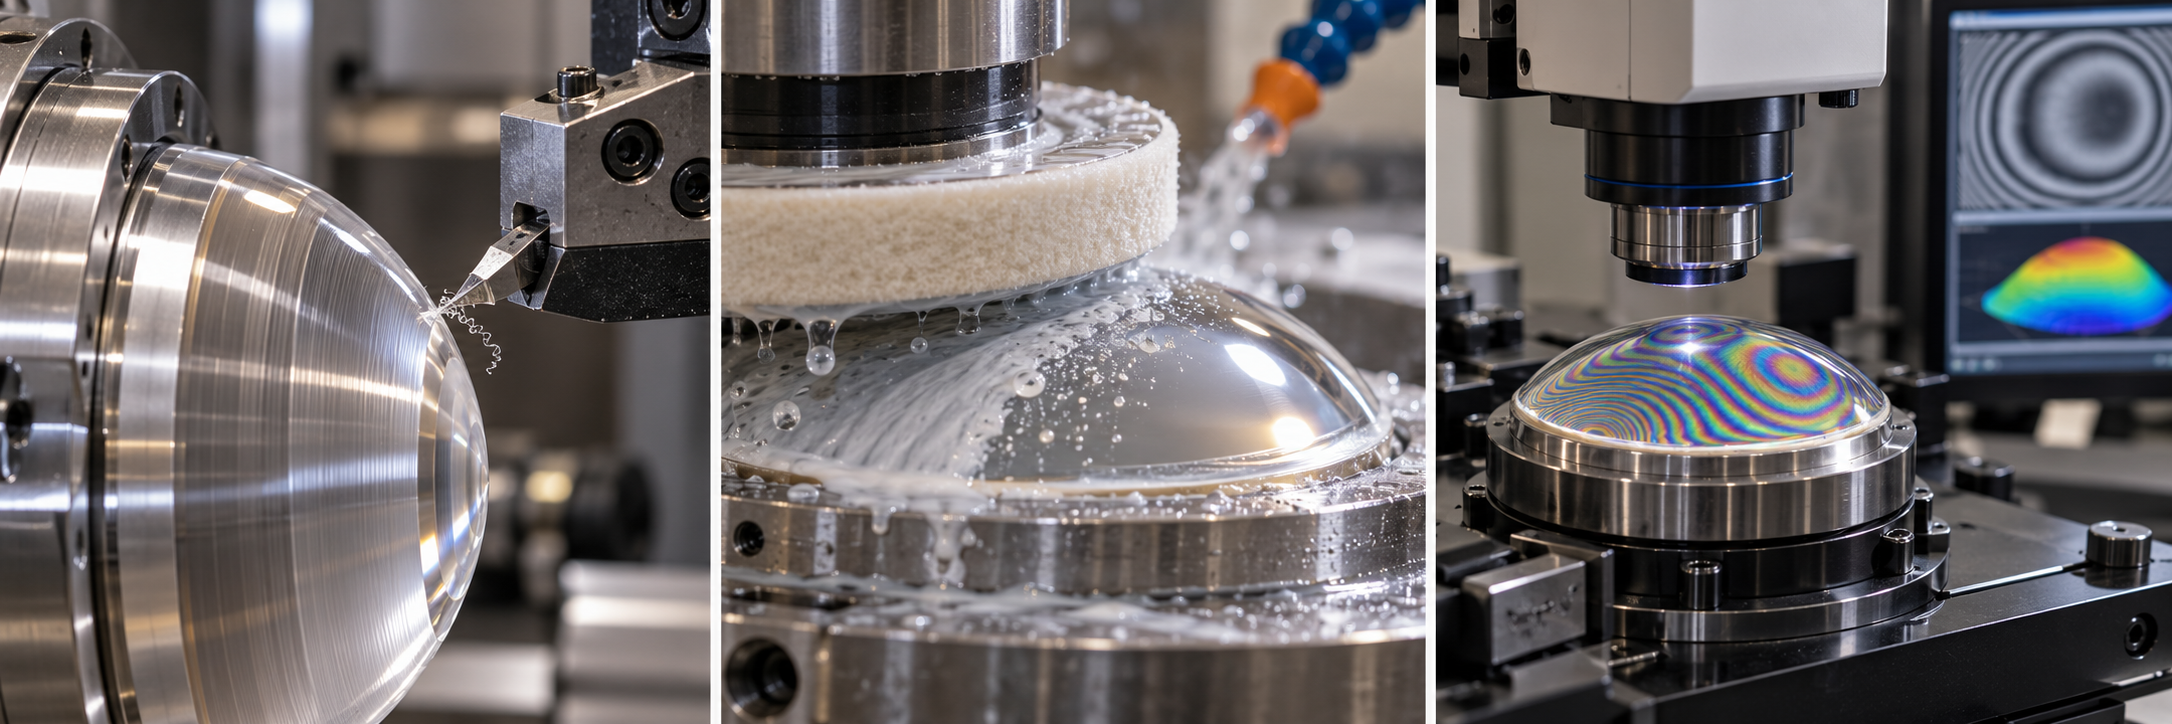
Al hablar de temas candentes recientes, los componentes ópticos ultraprecisos siempre se usan como ejemplo, pero también son el proceso más fácil de describir de forma vaga con una sola frase. Compradores o ingenieros de estructura suelen escribir el requisito como “forma PV≤λ/4, Ra≤5 nm”, creyendo que basta con dar un número de tolerancia. En realidad, en el taller estas tres magnitudes son independientes: el error de forma controla la morfología de toda la superficie curva, la rugosidad superficial controla el relieve micro local, y el daño subsuperficial controla las grietas y tensiones invisibles bajo la capa pulida. Los tres son independientes entre sí y a la vez se condicionan mutuamente: para reducir la forma puede ser necesario prolongar el pulido, lo que a su vez deteriora la rugosidad y la calidad subsuperficial en los bordes.
Por eso las piezas ópticas no pueden cotizarse con una tolerancia dimensional siguiendo la lógica de las piezas mecánicas. Las rutas comunes en el sector se dividen aproximadamente en varias categorías: el torneado con diamante de punta única es adecuado para materiales mecanizables como cristales infrarrojos, superficies asféricas y espejos metálicos; puede conformar directamente, pero deja marcas de herramienta en la superficie y normalmente requiere pulido posterior; el rectificado y pulido tradicionales son adecuados para vidrio visible, logran buena forma de superficie, pero dependen de utillaje y experiencia manual; el pulido determinista como el magnetorreológico o por haz de iones se usa para el ajuste final de la forma, tiene un umbral de equipo alto y suele reservarse para superficies críticas. Estas son prácticas comunes del sector y no significan que una fábrica concreta pueda hacerlas; hay que confirmarlo según el plano y la muestra.
Los métodos de inspección deben definirse ya en la etapa de cotización; de lo contrario, todo serán discusiones después. La forma de la superficie se mide con interferómetro; la rugosidad y la morfología local, con interferometría de luz blanca o microscopía de fuerza atómica; el daño subsuperficial suele evaluarse indirectamente por ataque ácido o dispersión. Muchas piezas ópticas se atascan al final no porque no puedan fabricarse, sino porque en la aceptación las partes no coinciden en “qué equipo, qué apertura, qué entorno”. Se recomienda preguntar claramente cuatro cosas al cotizar: si el material es vidrio óptico o cristal, el diámetro y el radio de curvatura, si se permite pulido posterior, y los métodos de inspección y la proporción de muestreo permitidos.
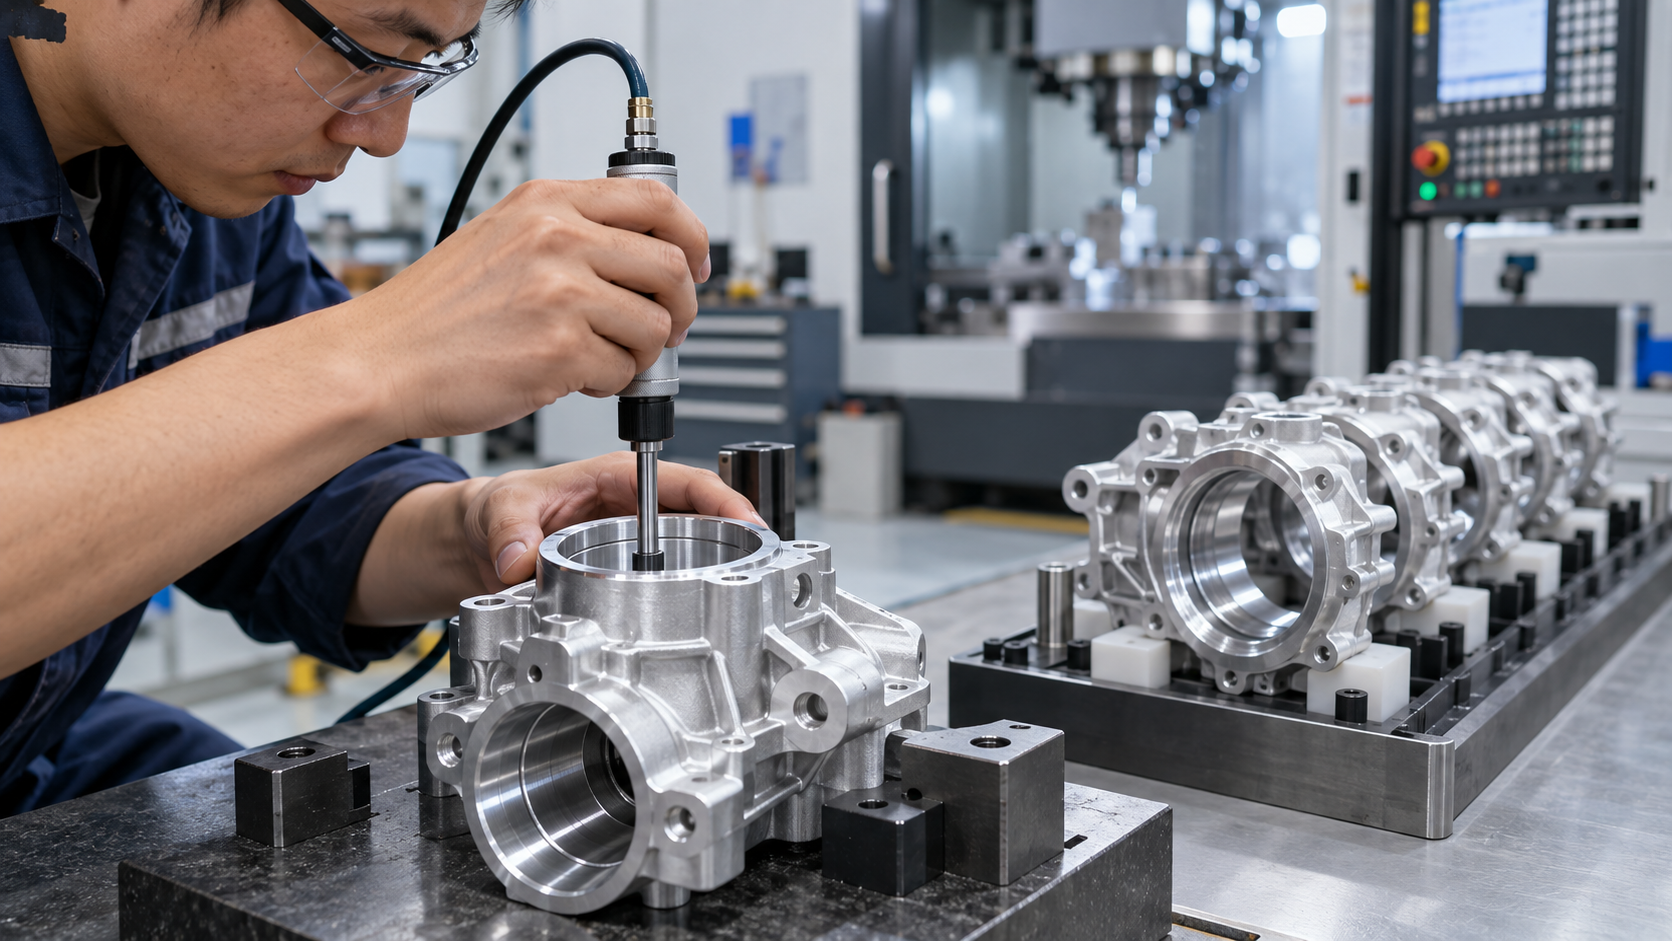
Aumento de volumen de piezas para vehículos de nueva energía: la consistencia en fabricación de precisión es más difícil que la precisión de una sola pieza
Primera pieza conforme no equivale a lote estable: deformación térmica y repetibilidad de sujeción
SPC, frecuencia de muestreo y lógica de selección de instrumentos de medición
Microperforaciones, paredes delgadas y cavidades profundas: cómo los límites estructurales reescriben a su vez el proceso y las tolerancias
Entre los temas candentes recientes de la industria de fabricación de precisión, los cambios en la estructura de las piezas son más rápidos que los cambios de material. Aguas abajo, los canales de disipación, los orificios de inyección y las cavidades de sensores se hacen cada vez más pequeños, más delgados y más profundos; detrás hay una misma cosa: el diseño lleva el espacio funcional al límite y traslada la presión de accesibilidad al mecanizado. Si este tipo de piezas sigue el orden convencional de “primero definir tolerancias, luego buscar proceso”, la cotización y el mecanizado real a menudo no coinciden. El orden más razonable es evaluar primero la accesibilidad de la característica y luego volver a definir la banda de tolerancia.
Microperforaciones: cuando la relación longitud-diámetro supera 5 veces, la rotura de herramienta y la evacuación de virutas empiezan a dominar la tolerancia
Las microperforaciones suelen referirse a agujeros del orden de 0,1–1 mm de diámetro; al taladrar, lo que realmente complica no es la precisión del diámetro, sino la relación longitud-diámetro. El intervalo empírico común en el sector es: con relación longitud-diámetro dentro de 5 veces, una microbroca normal de metal duro aún evacua virutas de forma estable; por encima de 8–10 veces, la probabilidad de evacuación deficiente, rotura de broca y rayado de la pared del agujero aumenta notablemente, y hay que pasar a ciclos de taladrado con picoteo, refrigeración interna a alta presión o electroerosión/taladrado por láser. La tolerancia del diámetro en sí a menudo no es el cuello de botella en este rango; lo son la posición y la rectitud del eje del agujero. Si el plano aprieta mucho la posición de la microperforación pero permite escariado o rectificado posterior, la estructura de costos será completamente distinta. Estos criterios deben confirmarse según el plano y la muestra, no solo mirando el número de diámetro.
Paredes delgadas: el rechazo de la herramienta y el chatter invalidan “dar tolerancia según plano”
El problema de las piezas de pared delgada (espesor habitual 0,5–2 mm) es que la fuerza de corte empuja directamente la pared. El plano indica la dimensión en estado libre; durante el mecanizado, bajo la fuerza de sujeción y de corte, al soltar la pieza esta recupera y el valor medido suele desviarse. Las respuestas comunes en el sector son tres: primero, dejar salientes de proceso o soportes auxiliares y fresarlos al final; segundo, corte ligero por capas y control de avance por diente, sacrificando tiempo de ciclo por estabilidad; tercero, desbaste y acabado separados, con alivio de tensiones entre ambos. Cabe advertir que en piezas de pared delgada la tolerancia no solo importa por su valor, sino que hay que preguntar si la referencia es en estado libre o sujeto, y si la inspección se hace con la pieza sujeta. Con la misma indicación de ±0,05 mm, una pieza conforme en estado sujeto puede salirse al doble en estado libre. Para este tipo de piezas se recomienda indicar antes de cotizar si se permiten salientes de proceso y soportes auxiliares.
Cavidades profundas: cada vez que se duplica el voladizo de la herramienta, la rigidez cae más que al doble
La contradicción central de las piezas de cavidad profunda (relación entre profundidad de cavidad y diámetro de herramienta superior a 4–5 veces) es el voladizo de la herramienta. Cuanto mayor es el voladizo, peor es la rigidez de la herramienta, y durante el corte es fácil que se produzca flexión de la herramienta y marcas de vibración, empeorando simultáneamente la rugosidad superficial y la consistencia dimensional. La práctica habitual es usar portaherramientas extendidos con pequeñas profundidades de corte y altas velocidades, o cambiar a electroerosión por penetración o fresado trocoidal de 5 ejes para reducir el voladizo. Si el fondo y las paredes laterales de la cavidad profunda requieren simultáneamente una rugosidad elevada, a menudo es necesario dividirlo en dos operaciones y dos amarres, y la precisión de reposicionamiento del amarre se convierte en una nueva fuente de error. Un punto que a menudo se subestima en las piezas de cavidad profunda dentro de la fabricación de precisión es que: la tolerancia de profundidad de cavidad indicada en el plano está determinada en realidad por la profundidad alcanzable de la herramienta y las condiciones de evacuación de virutas, no por la precisión de posicionamiento de la máquina.
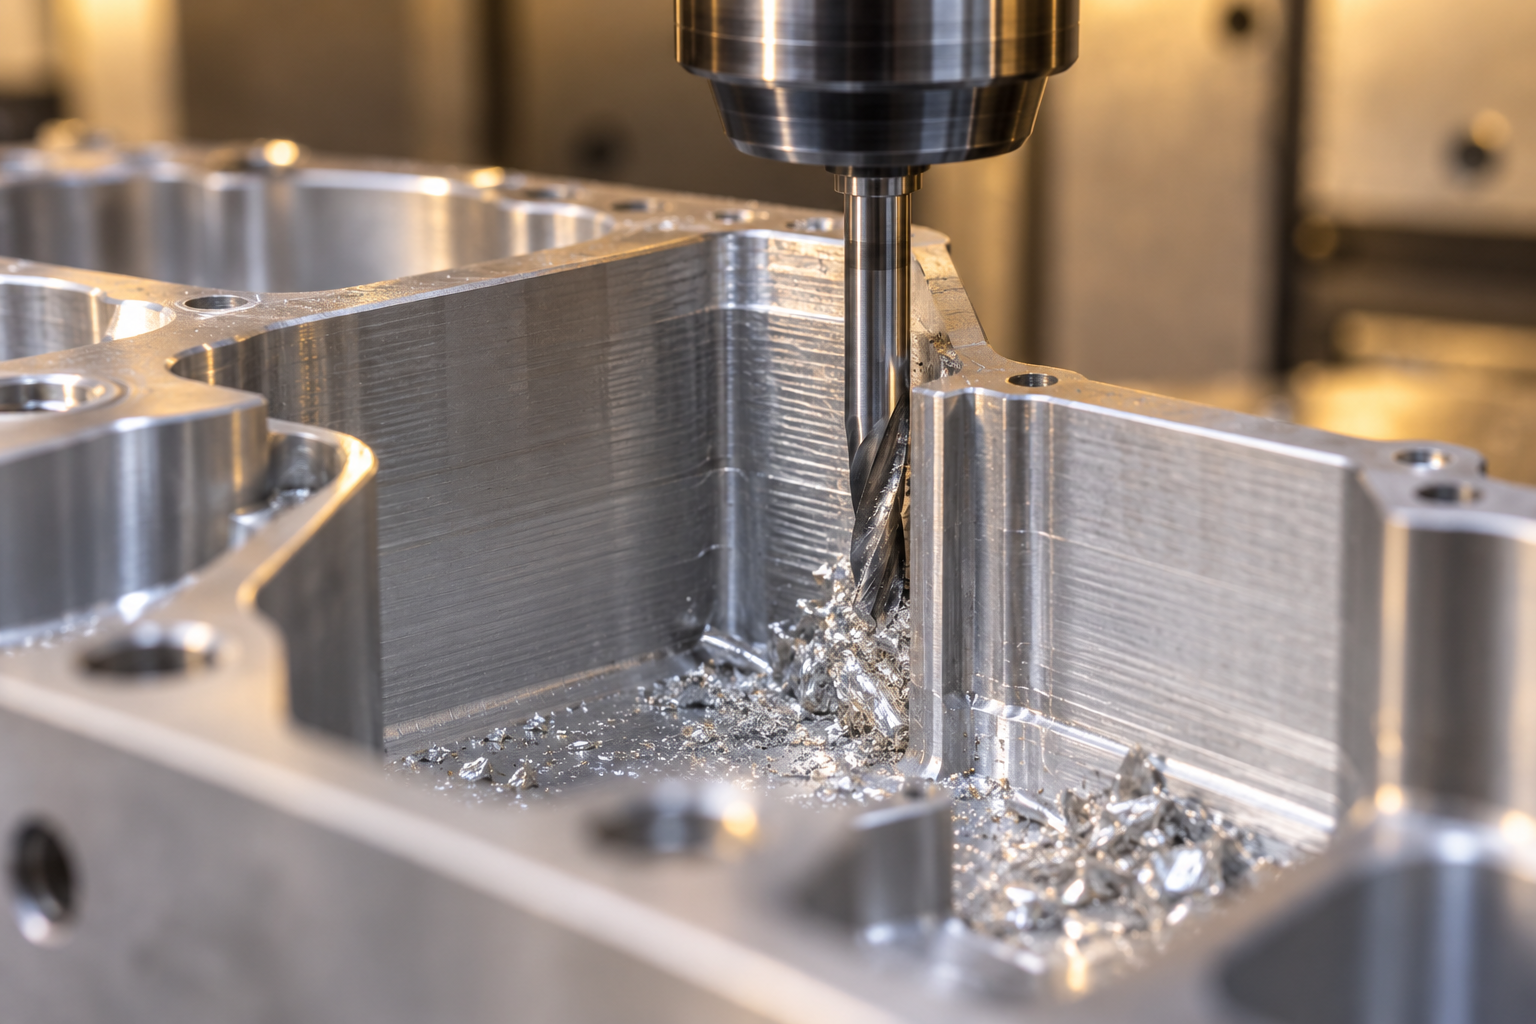
Estos tres tipos de estructuras tienen un punto en común: convierten "qué tolerancia debe definirse" de un problema de diseño en un problema de proceso. Los microagujeros dependen de la relación de esbeltez y la evacuación de virutas, las paredes delgadas del amarre y el retorno elástico, y las cavidades profundas del voladizo y la profundidad alcanzable. La tendencia de los temas candentes es que las estructuras sigan yendo hacia lo extremo, así que antes de cotizar conviene preguntar claramente por la alcanzabilidad de estas características; es menos problemático que discutir después la responsabilidad por fuera de tolerancia.
Del plano a la cotización: cinco informaciones que deben fijarse antes del mecanizado de fabricación de precisión
Uno. Banda de tolerancia y sistema de referencias: primero preguntar por las referencias, luego hablar de valores
Dos. Características clave y superficies no clave: el costo se esconde en esta distinción
Tres. Superficie de amarre y protuberancias de proceso: permitirlas o no determina directamente si se puede hacer
Cuatro. Desbarbado y chaflanes: escribirlo claro es más barato que discutirlo después
Cinco. Método de inspección y criterios de aceptación: el plan de inspección debe alinearse con la referencia de mecanizado
Cómo elegir la ruta de proceso: reparto entre CNC, moldeo por réplica, inyección y chapa metálica bajo el mismo tema candente
En los temas candentes aparece a menudo la expresión "diversificación de procesos", pero en el taller se reduce a una sola acción: definir la ruta según tres cosas: cantidad, estructura y material. Que el mismo plano siga procesos distintos en distintas etapas es un reparto normal, no una concesión.
Segmentación por cantidad: pieza única, decenas, cientos, decenas de miles
Para piezas únicas y piezas de validación, se prioriza el mecanizado CNC o la impresión 3D. El primero aporta cotas y ajuste, el segundo aporta forma y comprobación de interferencias de montaje, y ninguno requiere molde, con bajo costo de modificación del plano. Para decenas a cientos de piezas, y si son piezas de apariencia o requieren una sensación cercana a la producción en serie, se recurre al moldeo por réplica de prototipos: la vida útil del molde de silicona es limitada, y en el sector es común que un juego de moldes haga del orden de decenas de piezas; cuántas piezas puede replicar concretamente debe confirmarse según la profundidad estructural y la dificultad de desmoldeo.
Una vez definida la estructura y estabilizado el consumo anual, se pasa a la inyección. El punto de cambio no es "que el número de piezas sea suficiente", sino si el costo del molde puede amortizarse y si el rendimiento del material exige necesariamente el propio plástico de ingeniería. Para piezas de placa, carcasas y soportes se prioriza la chapa metálica; la estructura de costos del plegado y la soldadura es completamente distinta a la del mecanizado, y usar CNC para fresar una carcasa de chapa de 2 mm suele ser elegir mal la ruta.
Las tres cuentas que realmente hay que calcular en el punto de cambio
La primera es la amortización del costo del molde: el moldeo por réplica tiene precio unitario alto y costo de molde bajo, la inyección al revés, y el punto de cruce depende del consumo anual y la vida del molde, no de un número fijo de piezas. La segunda es la consistencia del tratamiento superficial: el tacto y la diferencia de color de las piezas de réplica fluctúan entre lotes, y antes de escalar una pieza de apariencia hay que confirmar si el pintado o galvanizado posterior puede cubrirlo. La tercera es la diferencia de propiedades del material: en el moldeo por réplica se suelen usar materiales de poliuretano, cuya tenacidad y resistencia térmica no son lo mismo que el ABS, PC o PA de la inyección, y las piezas sometidas a esfuerzo no deben sustituirse directamente.
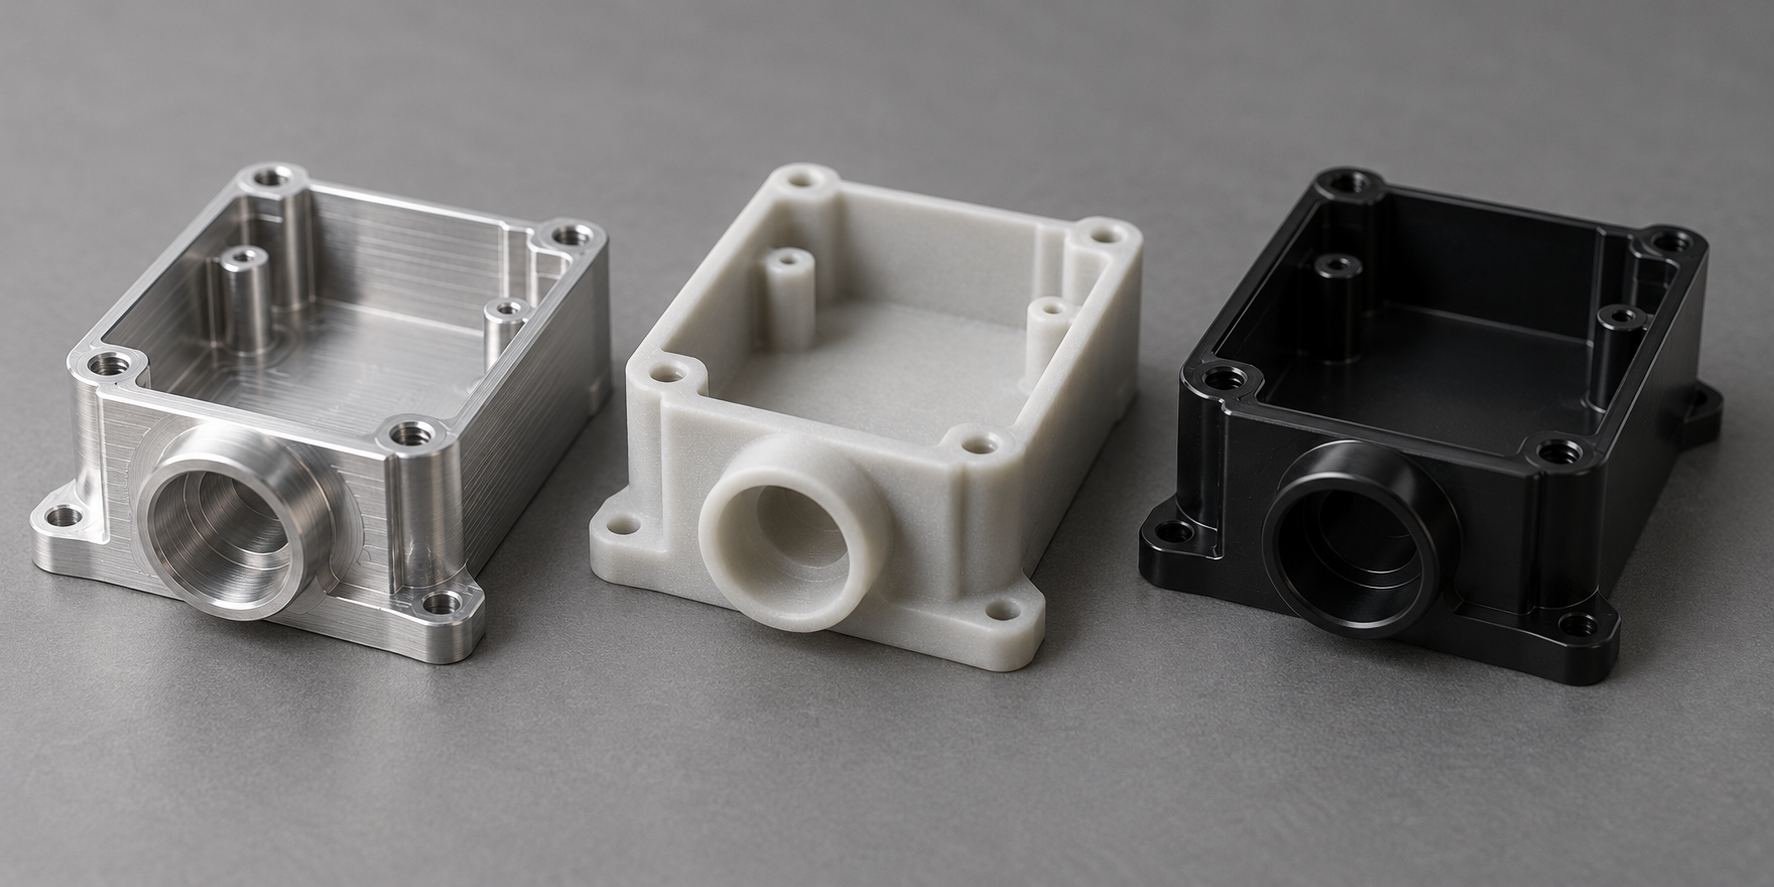
La cadena de decisión puede simplificarse en una frase: en la fase de validación se mira la libertad de modificar el plano, en el lote pequeño se mira la proporción del costo del molde, y en el escalado se mira el costo de consistencia. Al cotizar, da juntos el consumo anual, la etapa y los requisitos de apariencia, y la recomendación de ruta tendrá sentido.
Inspección y bucle cerrado de datos: la capacidad de fabricación de precisión subestimada en los temas candentes
Primera pieza, proceso e inspección final tienen funciones distintas y no pueden sustituirse entre sí
Escaneo 3D y CMM: no es una relación de sustitución, sino de reparto
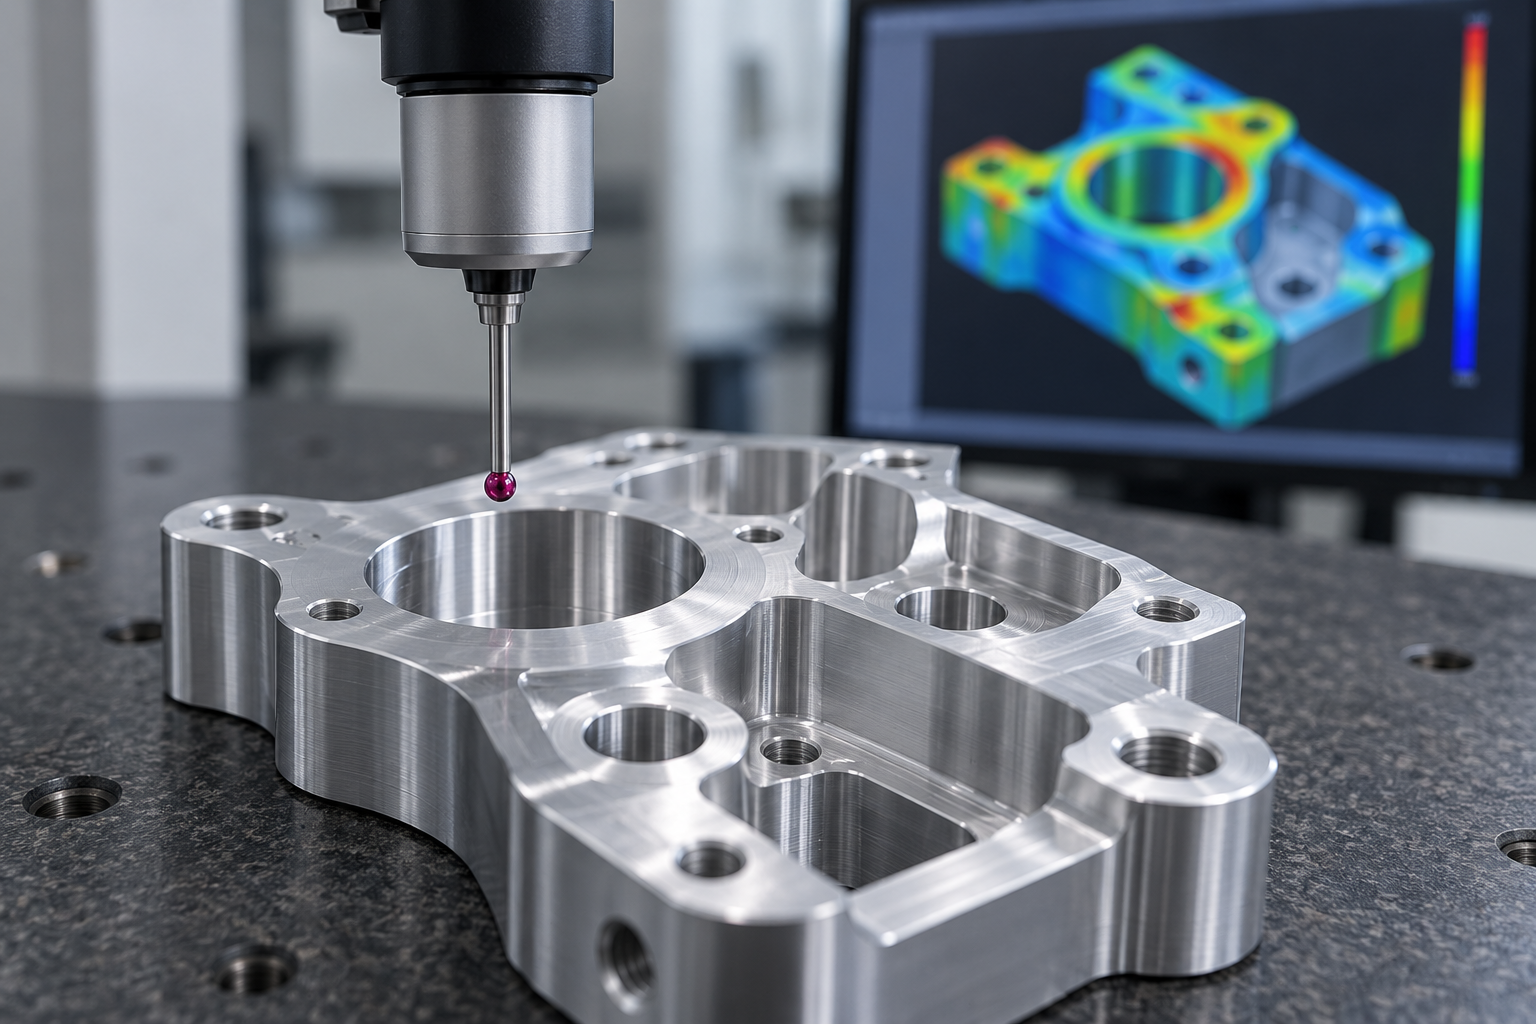
Si los datos no retornan, la inspección solo es un árbitro a posteriori
Preguntas frecuentes sobre mecanizado de precisión
Las siguientes preguntas son los puntos donde más fácilmente uno se atasca tras leer las secciones anteriores: cómo asignar tolerancias a piezas ópticas, si conviene abrir molde directamente para lotes pequeños, si las tolerancias de piezas de pared delgada se pueden copiar tal cual del plano, y por qué en la cotización siempre se pide información de inspección. Las respuestas se dan según la lógica del proceso, sin comprometer plazos de entrega ni precisión; lo concreto se confirma con el plano y la muestra.
¿Se puede cotizar un componente óptico ultrapreciso indicando solo una tolerancia dimensional?
Básicamente no. La tolerancia dimensional controla la posición del contorno, pero no controla el error de forma de superficie, la rugosidad superficial ni el daño subsuperficial, y estas tres magnitudes son independientes entre sí y además se condicionan mutuamente: el torneado puede lograr un contorno preciso, pero la forma de superficie y la rugosidad a menudo requieren rectificado o pulido posterior. Al cotizar se debe indicar al menos: material (vidrio óptico o cristal), diámetro y curvatura, especificación de forma de superficie, requisito de rugosidad, si se permite pulido posterior, y si la aceptación se hace con interferómetro o con interferometría de luz blanca. Si solo se indica una tolerancia dimensional, el proveedor solo puede estimar por la ruta más conservadora, y el costo quedará inflado.
¿Se puede saltar el CNC y abrir molde directamente para inyección en lotes pequeños?
Depende del volumen anual y del grado de definición estructural. Para decenas o cientos de piezas, piezas de apariencia o piezas de validación, la práctica común en el sector es usar primero CNC o réplicas de prototipo, exponer todos los problemas de estructura y ensamblaje, y luego abrir el molde; el costo del molde debe amortizarse con el volumen posterior, y si el volumen no alcanza, no se amortiza. Además, la inyección tiene restricciones como ángulo de desmoldeo, uniformidad de espesor de pared y marcas de hundimiento; si se abre el molde sin definir la estructura, el costo de modificar el molde suele ser mayor que hacer primero una réplica. Se recomienda calcular primero el volumen anual y el tiempo de ciclo, y luego decidir la ruta.
¿Se pueden dar directamente las tolerancias de piezas de pared delgada según el plano?
Hay que completar primero el juicio de alcanzabilidad antes de definir las tolerancias. La pared delgada se flexiona bajo la fuerza de corte y vibra, y la sujeción misma también deforma por compresión; si la tolerancia indicada en el plano no considera la superficie de sujeción y los salientes de proceso, no habrá referencia sobre la cual mecanizar. La práctica común en el sector es: confirmar primero el espesor de pared y el material, si se permite añadir salientes de proceso o soportes temporales, y definir por separado las tolerancias de las superficies de ajuste clave y las no clave. Para una misma pieza, pasar de grado general a grado de precisión puede multiplicar el costo, por lo que la tolerancia debe vincularse a la función, y no aplicarse de manera uniforme a todo el plano.
¿Por qué en la cotización siempre se pregunta por el método de inspección y el criterio de aceptación?
Porque el plan de inspección determina a su vez la referencia de mecanizado y el esquema de sujeción. Ya sea con coordenadas, con un útil de medición dedicado o con comparación de primera pieza por escaneo 3D, los puntos medidos y las referencias son distintos, y la compensación de herramienta y la disposición de las operaciones también cambian. Muchas quejas de "inestabilidad de precisión" tienen como causa raíz la inconsistencia entre la referencia de inspección y la referencia de mecanizado, y no que la máquina no sirva. Si en la etapa de cotización se aclaran el método de inspección, la frecuencia de muestreo y el criterio de aceptación, habrá muchas menos disputas después.
¿Qué significan estas tendencias destacadas para la decisión de compra?
Principalmente tres cosas: primero, los indicadores de precisión van en aumento, y antes de cotizar hay que separar las características clave de las superficies no clave, sin cotizar todo el plano con la precisión más alta; segundo, tras el aumento de volumen aguas abajo, la consistencia es más difícil que la precisión de una sola pieza, y hay que preguntar al proveedor cómo gestiona la vida útil de la herramienta y cómo hace la inspección por muestreo durante el proceso; tercero, las estructuras son cada vez más extremas, y piezas como microagujeros, paredes delgadas y cavidades profundas requieren primero un juicio de alcanzabilidad. La tendencia en sí no cambia directamente el precio unitario, lo que cambia es qué preguntas debes hacer y qué información debes añadir en el plano.
Key takeaways
- Detrás de los temas candentes hay una misma cosa: la demanda aguas abajo de eficiencia y precisión sube al mismo tiempo, transmitiendo la presión a la selección de procesos y a la inspección.
- La dificultad de los componentes ópticos ultraprecisos no es solo el número de tolerancia, sino el control combinado de rugosidad superficial, forma de la superficie y daño subsuperficial.
- La contradicción central del aumento de volumen de piezas para vehículos de nueva energía es el tiempo de ciclo y la consistencia; que la precisión de una sola pieza cumpla no equivale a estabilidad en lote.
- Cuanto más extrema es la estructura (microperforaciones, paredes delgadas, cavidades profundas), más hay que evaluar primero la accesibilidad antes de hablar de tolerancias; de lo contrario, tanto la cotización como el proceso tendrán que rehacerse.
- Antes de cotizar, aclarar la banda de tolerancia, las referencias, las superficies de sujeción, el desbarbado y el método de inspección reduce más el costo que regatear repetidamente el precio.



