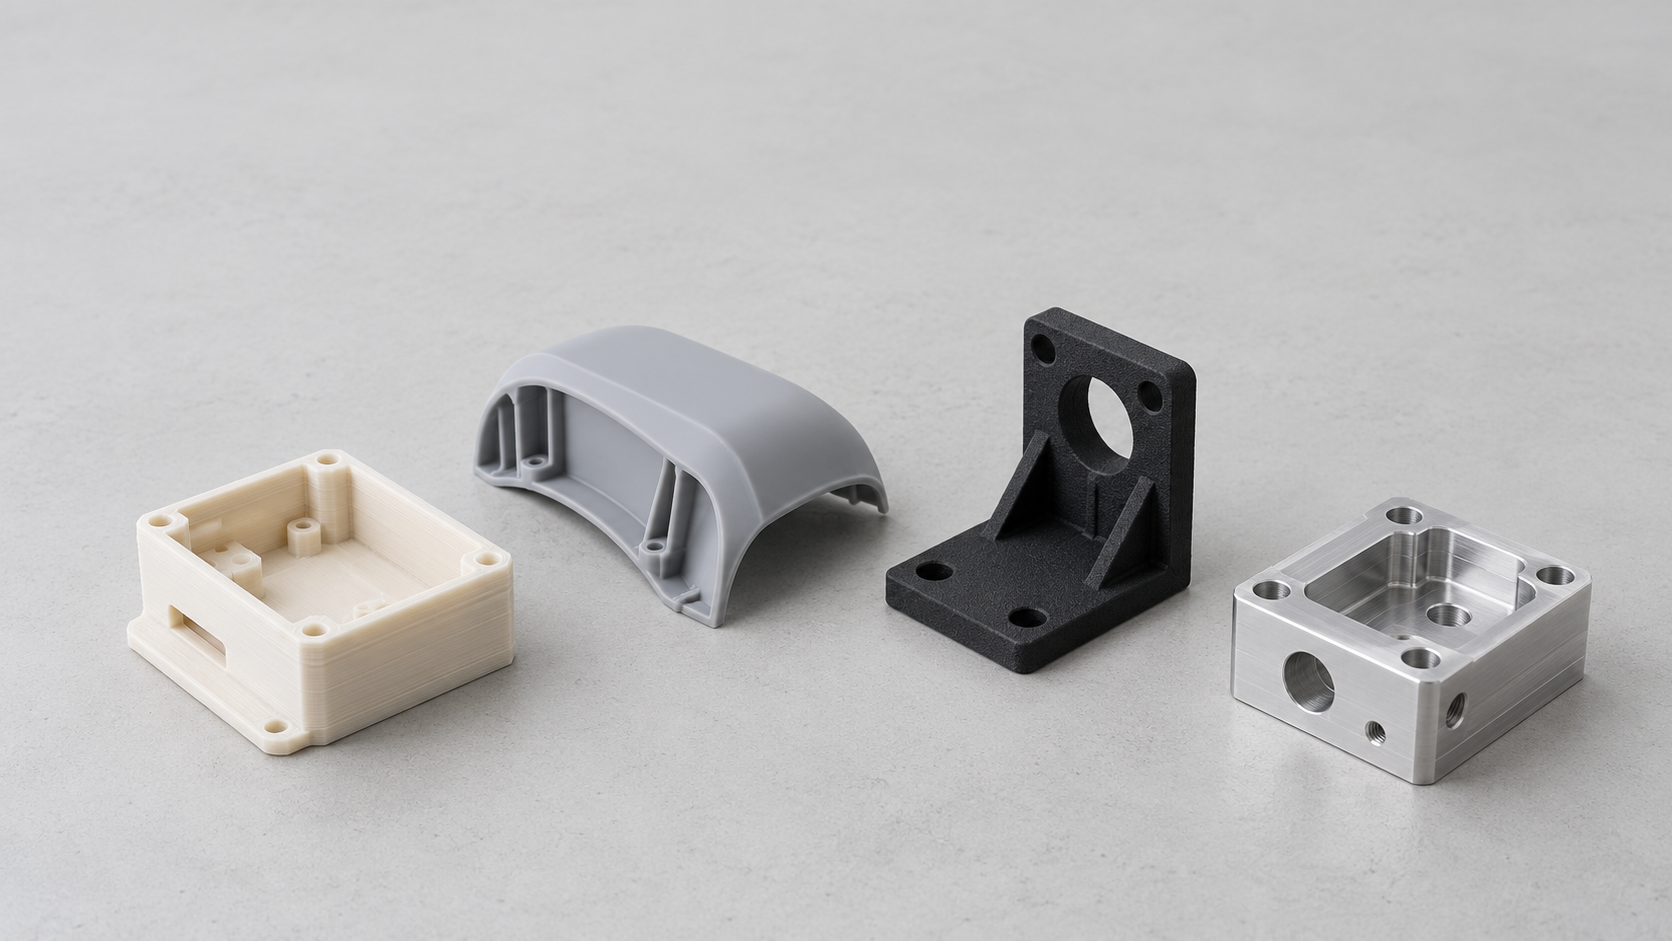
La fabricación rápida no es un único proceso: defina primero qué debe validar el prototipo
Un mismo archivo CAD utilizado para una revisión estética, el montaje de un encaje a presión y una prueba de carga no necesariamente debe fabricarse con el mismo proceso de prototipado. El valor de la fabricación rápida no consiste únicamente en producir rápidamente el modelo, sino en utilizar el prototipo adecuado para responder a una pregunta de ingeniería concreta: si las dimensiones son correctas, si las piezas pueden montarse, si el aspecto y los detalles cumplen las expectativas, o si la estructura puede soportar las cargas y condiciones ambientales especificadas.
La fabricación rápida debe adaptarse primero al objetivo de validación
Si solo se comprueban las proporciones de la carcasa, la posición de los orificios y la sensación al tacto, un prototipo rápido inicial suele ser suficiente para respaldar la revisión del diseño; si es necesario observar texturas finas, efectos de transparencia o acabados de pintura, los detalles superficiales y el posprocesado se convierten en condiciones prioritarias. Los encajes a presión, las bisagras, las roscas y los canales internos requieren prestar atención al material, la orientación de impresión, el espesor de pared, la eliminación del polvo o la retirada de soportes. Cuando intervienen cargas, resistencia térmica, fatiga o exposición prolongada a radiación ultravioleta, la diferencia entre el material del prototipo y el material final de producción en serie debe evaluarse por separado.
- Validación dimensional y de montaje: céntrese en los datums, la posición de los orificios, la cadena de tolerancias y las interferencias de montaje.
- Validación estética y de detalles: céntrese en la superficie, la textura, la transparencia, las marcas de los soportes y el estado del posprocesado.
- Validación funcional y de durabilidad: registre el material, la orientación de colocación, la carga, la temperatura, el número de ciclos y los criterios de fallo.
- Validación de similitud con la producción en serie: compruebe si el prototipo puede representar las características de material y proceso de las piezas posteriores fabricadas mediante CNC, moldeo por vacío o moldeo por inyección.
Por lo tanto, al seleccionar un proceso de fabricación rápida, el primer dato de entrada es el objetivo de validación, el segundo son el material, el entorno y la carga, y solo después vienen el coste y el plazo de entrega. Un prototipo solo puede respaldar conclusiones compatibles con sus condiciones de proceso; los resultados de un prototipo estético no pueden extrapolarse directamente al rendimiento de una pieza de producción en serie. Las revisiones posteriores también deben conservar la versión CAD, el material de proceso, el posprocesado y el método de inspección, para facilitar la conversión de los problemas detectados en el prototipo en requisitos de diseño para la producción en serie.
Cómo seleccionar un proceso de fabricación rápida: comparación de FDM, SLA, SLS/MJF y métodos de mecanizado a partir del objetivo de validación
La elección del proceso de fabricación rápida depende, ante todo, de la pregunta que deba responder el prototipo: si se van a comprobar las dimensiones y el ensamblaje, o si se van a evaluar los detalles estéticos, la capacidad de carga o la sensación de uso del material de producción. Un mismo archivo CAD puede requerir prototipos fabricados mediante varios procesos. Los espesores de capa de la tabla siguiente son solo valores típicos; los resultados reales también se verán afectados por el equipo, el material, la orientación de colocación, los parámetros y el posprocesado.
| Dimensiones, ensamblaje y modelos conceptuales de mayor tamaño | FDM; materiales termoplásticos habituales; espesor de capa aproximado de 100–300 μm | Coste y requisitos de material relativamente bajos, adecuado para iteraciones rápidas | Las líneas de capa, las marcas de los soportes, la deformación y la direccionalidad entre capas pueden afectar a las posiciones de los orificios, los clips y las superficies de referencia | Puede representar la forma exterior y el ensamblaje inicial, pero normalmente no representa directamente la superficie ni la resistencia de una pieza moldeada por inyección |
| Apariencia, detalles pequeños y modelos transparentes o de alta precisión | SLA; resina fotosensible; espesor de capa aproximado de 25–100 μm | Los detalles y la superficie suelen ser mejores que con FDM, por lo que es adecuado para la evaluación estética | Requiere limpieza, retirada de soportes, lijado o poscurado; la resina puede ser relativamente frágil | Permite evaluar la proporción, la textura y la sensación de uso, pero no es recomendable extrapolar directamente su durabilidad a piezas termoplásticas |
| Estructuras complejas, piezas funcionales de nailon y producción de lotes pequeños | SLS/MJF; nailon en polvo; espesor de capa aproximado de 80–150 μm | El polvo no sinterizado proporciona soporte, por lo que es adecuado para cavidades internas, rejillas y clips complejos | Es necesario retirar el polvo; deben comprobarse la superficie granulada, la porosidad o densidad, la uniformidad dimensional y el lote de polvo | Es relativamente adecuado para validar tendencias funcionales, pero no equivale a una pieza de nailon moldeada por inyección |
| Dimensiones críticas, materiales de ingeniería reales o mayor calidad superficial | CNC; metales o plásticos de ingeniería | El material y las dimensiones locales se aproximan más a los de una pieza mecanizada | La sujeción, la accesibilidad de la herramienta, las paredes delgadas y las cavidades internas complejas pueden limitar el diseño | Tiene un alto valor de referencia para piezas mecanizadas de producción, pero debe combinarse con los datums y los métodos de inspección |
| Un pequeño número de muestras de aspecto, sensación de montaje o materiales próximos a los de producción | Moldeo al vacío; materiales de colada elastoméricos o de poliuretano | Adecuado para realizar pequeñas cantidades de copias, con un aspecto y un tacto que pueden aproximarse aún más a la pieza objetivo | El modelo maestro, la línea de partición, los ángulos de desmoldeo y las diferencias de material pueden afectar al resultado | Puede utilizarse para la validación por etapas del aspecto y el montaje, pero no puede sustituir a un proceso de moldeo por inyección estable |
Por lo tanto, el valor de los prototipos de fabricación rápida no reside en «qué proceso es el mejor», sino en si pueden respaldar las conclusiones previstas. Cuando se necesitan datos reales de carga, temperatura o durabilidad a largo plazo, deben registrarse el sistema de materiales, la orientación, el posprocesado y las condiciones de ensayo, y deben considerarse opciones más próximas al proceso objetivo, como el CNC, el moldeo al vacío o el moldeo por inyección.
La fabricación rápida mediante FDM es adecuada para la validación inicial de dimensiones y montaje, pero no debe ignorarse la orientación de impresión
La fabricación rápida mediante FDM calienta y funde filamento termoplástico y, a continuación, lo deposita capa a capa siguiendo las trayectorias de laminado. Por lo general, sus requisitos de equipo y material son relativamente bajos, por lo que resulta adecuada para iterar rápidamente carcasas conceptuales de gran tamaño, soportes y muestras de montaje. Si en esta etapa solo es necesario confirmar las proporciones exteriores, la relación entre las posiciones de los orificios, las holguras de montaje o las dimensiones de manipulación, el FDM suele ser suficiente y no es necesario adoptar desde el principio un proceso más complejo.
Sin embargo, el resultado de las muestras FDM depende en gran medida de la orientación de impresión y de los parámetros de fabricación. La unión entre capas hace que las piezas presenten una anisotropía evidente; la resistencia en la dirección Z, la vida útil de apertura y cierre de los clips y el comportamiento a flexión de las paredes delgadas pueden diferir de los de la dirección XY. La retirada de los soportes también puede dejar rebabas o muescas locales; los orificios, las roscas y las superficies de referencia suelen requerir limpieza, taladrado, retoque o un ligero lijado antes del montaje. La deformación de la cara inferior puede afectar al ajuste de la carcasa, a las superficies de sellado y a las referencias de medición.
Orientación de impresión y referencias de montaje en la fabricación rápida
Por lo tanto, la fabricación rápida mediante FDM es más adecuada para responder a la pregunta «¿las dimensiones y el montaje son básicamente correctos?». No es recomendable extrapolar directamente a las prestaciones de una pieza moldeada por inyección los resultados de aspecto o carga que no indiquen sus condiciones de obtención. El registro de validación debe especificar como mínimo el material, la orientación de impresión, la altura de capa, el método de relleno, la estrategia de soportes y el estado del posprocesado. Cuando intervengan clips, roscas o uniones sometidas a carga, también deben registrarse la dirección de la carga y el número de ciclos, y en el plano deben distinguirse las dimensiones ajustadas después de la impresión de las dimensiones obtenidas originalmente.
- Carcasas conceptuales y piezas de mayor tamaño: comprobar primero las proporciones, las posiciones de los orificios, las holguras de montaje y las interferencias.
- Elementos de unión funcionales: confirmar primero la orientación de impresión y decidir después si es necesario modificar el espesor de pared, los radios o el plan de ensayos.
- Evaluación del aspecto: deben indicarse las líneas de capa, las marcas de los soportes y el estado de lijado para evitar considerar directamente la superficie FDM como el acabado de producción.
La fabricación rápida mediante SLA es adecuada para validar el aspecto y los detalles finos: ¿qué pueden demostrar las muestras de resina?
La fabricación rápida mediante SLA utiliza resina fotosensible líquida y forma las piezas mediante curado por exposición capa a capa. En comparación con el FDM, cuyas líneas de capa son más evidentes, el SLA suele ser más adecuado para validar textos pequeños, chaflanes, texturas, paredes delgadas y transiciones de superficies curvas. Los responsables de producto pueden utilizarlo para evaluar las proporciones de la carcasa, los detalles visuales y la sensación al tacto, mientras que los ingenieros estructurales pueden comprobar primero los clips finos, las posiciones de los orificios de los botones y las holguras de montaje.
¿A qué preguntas pueden responder las muestras de fabricación rápida mediante SLA?
Si la pregunta es «¿el aspecto es armonioso?», «¿los detalles se distinguen con claridad?» o «¿la pieza puede introducirse en la carcasa?», las muestras SLA suelen proporcionar una base de juicio valiosa. Las resinas transparentes o translúcidas también pueden ayudar a observar el concepto visual y la disposición interna, pero su transparencia y coloración no son necesariamente iguales a los del material final. El estado de entrega de la muestra debe especificarse claramente, ya que la retirada de soportes, la limpieza, el lijado, el teñido y el poscurado modifican la rugosidad superficial, el estado de los bordes y las dimensiones locales.
Las piezas prototipo de resina no pueden equipararse directamente a las piezas moldeadas por inyección
Las resinas fotosensibles estándar pueden ser relativamente frágiles, y el grado de poscurado también afecta a la dureza y la estabilidad dimensional. Por lo tanto, las piezas prototipo estéticas SLA pueden servir para evaluar proporciones, detalles y conclusiones preliminares de montaje, pero no demuestran automáticamente el comportamiento de las piezas termoplásticas moldeadas por inyección en cuanto a impacto, fatiga, resistencia térmica, exposición prolongada a los rayos ultravioleta o vida útil en ciclos. Si se van a realizar pruebas de carga, deben registrarse el grado de resina, la orientación de impresión, las condiciones de poscurado, la dirección de la carga y el criterio de fallo; si los resultados de las pruebas se utilizarán para tomar decisiones sobre la producción en serie, también deben confirmarse mediante piezas mecanizadas por CNC, piezas obtenidas mediante moldeo al vacío o piezas moldeadas por inyección fabricadas con un material más próximo al objetivo.
¿Para qué piezas funcionales y piezas de pequeño lote son adecuados el conformado rápido SLS y MJF?
El conformado rápido SLS y MJF se utiliza normalmente para piezas funcionales complejas de nailon que requieren ciertas propiedades mecánicas. El polvo no consolidado puede proporcionar soporte durante el proceso de conformado, por lo que las cavidades internas complejas, las rejillas, los canales curvos, las bisagras articuladas y los encajes a presión funcionales no necesitan diseñar soportes para cada zona en voladizo como ocurre con FDM o SLA. Esta libertad resulta adecuada para validar el montaje, las interferencias de movimiento y el comportamiento preliminar bajo carga, y también se utiliza con frecuencia para la producción piloto de lotes pequeños y medianos.
¿Cómo afectan el conformado rápido SLS y MJF a los resultados de las piezas prototipo?
El proceso típico incluye crear el modelo, organizar la disposición de las piezas, extender el polvo o realizar el conformado por proyección, enfriar el conjunto, retirar el polvo y aplicar el posprocesado. Un enfriamiento insuficiente puede aumentar el riesgo de deformación; una retirada incompleta del polvo puede afectar a los canales internos, las holguras de los encajes y el montaje; además, la textura granular de la superficie del polvo puede modificar la fricción real de las superficies de sellado y deslizamiento. Tanto SLS como MJF pueden utilizarse para piezas funcionales de nailon, pero la densidad, la resistencia, la uniformidad dimensional y el estado superficial concretos dependen del equipo, el material, la disposición, la gestión del polvo y el posprocesado, por lo que no deben juzgarse únicamente por el nombre del proceso.
Límites de la retirada de polvo, el espesor de pared y la inspección de las piezas funcionales de conformado rápido
Durante el diseño deben comprobarse las rutas de retirada del polvo, las salidas de las cavidades ciegas, el espesor mínimo de pared, los diámetros de los orificios y las estructuras locales de refuerzo. Una cavidad interna de la que no pueda evacuarse el polvo, aunque pueda conformarse, puede no ser adecuada como estructura funcional entregable. La validación del montaje también debe definir las posiciones de los orificios, los campos de tolerancia y las referencias, para evitar interpretar erróneamente una superficie rugosa o restos de polvo como un problema de diseño. Los registros de las pruebas deben incluir el lote de material, la orientación de la pieza, el posprocesado, las dimensiones críticas y la dirección de la carga. Las piezas prototipo SLS o MJF pueden servir para validar estructuras complejas y el montaje, pero no pueden equipararse directamente a piezas de nailon moldeadas por inyección; si las conclusiones se refieren a la fatiga a largo plazo, la resistencia térmica o la uniformidad de la producción en serie, aún deben confirmarse de nuevo utilizando el material y el proceso de producción objetivo.

De la creación rápida de prototipos a la transferencia a producción en serie: ¿qué debe comprobarse en la revisión DFM/DFA?
Que una pieza prototipo de conformado rápido haya superado las pruebas de montaje no significa que pueda pasar directamente a la producción en serie. Los materiales, las formas de soportar las cargas y las limitaciones de conformado son diferentes en la impresión 3D, el mecanizado CNC, el moldeo al vacío y el moldeo por inyección. La transferencia a producción en serie debe comenzar con una revisión DFM/DFA, en lugar de entregar directamente el archivo de impresión a la fábrica de producción.
Qué cambios estructurales deben comprobarse primero al transferir el conformado rápido a la producción en serie
Primero deben comprobarse el espesor de pared, los radios, las zonas de pared delgada y los nervios de refuerzo locales. El CNC es adecuado para validar materiales de ingeniería reales, dimensiones críticas y calidad superficial, pero el diámetro de la herramienta, la accesibilidad para la sujeción, las cavidades profundas y las paredes delgadas limitan la estructura; las cavidades internas complejas pueden requerir dividir la pieza o utilizar otro proceso. Al pasar al moldeo por inyección, también deben añadirse la evaluación de los ángulos de desmoldeo, la línea de partición, la posición de los expulsores, la contracción y la deformación. El moldeo al vacío es adecuado para validar pequeñas cantidades de modelos y una apariencia o tacto del material próximos a los de la producción en serie, pero también requiere considerar la partición y el desmoldeo.
Las piezas prototipo de conformado rápido no pueden sustituir la revisión de las tolerancias y el montaje de producción en serie
- Comprueba si los encajes a presión, las bisagras, las roscas, los insertos y los métodos de fijación son adecuados para el proceso objetivo, evitando juzgarlos únicamente por la elasticidad local de la pieza impresa.
- Establece de nuevo las referencias, la cadena de tolerancias y las holguras de ajuste, y confirma que la contracción, la deformación y el espesor del tratamiento superficial no provoquen interferencias durante el montaje.
- Define el método de medición de las dimensiones críticas y las referencias de los útiles de inspección o de la máquina de medición por coordenadas; el archivo de la pieza prototipo no puede sustituir a un plano de producción en serie que incluya los requisitos de material, proceso e inspección.
Una vez completada la revisión, debe elaborarse una lista de cambios de diseño y, a continuación, fabricarse una primera pieza o un lote pequeño de piezas prototipo para su validación. Deben registrarse la versión del CAD, el material objetivo, el proceso, las tolerancias críticas, el estado del montaje y los resultados de la inspección; solo así se podrá determinar qué conclusiones aportadas por la pieza prototipo de conformado rápido pueden conservarse y cuáles deben volver a confirmarse mediante el proceso de producción en serie.
¿Cómo convertir los resultados de la validación de las piezas prototipo en un registro de decisiones sobre la producción en serie?
El valor de los prototipos de prototipado rápido no se limita a confirmar si una pieza «se puede fabricar»; también consiste en convertir los resultados dimensionales, de ensamblaje y de las pruebas funcionales en datos de entrada para la producción en serie. Al inicio del proyecto, primero deben fijarse la versión del CAD, los planos 2D, las tolerancias, el material y los objetivos de validación, y después decidir qué proceso de prototipado rápido utilizar. La evaluación estética, el ensamblaje de clips y las pruebas de carga pueden requerir prototipos diferentes; un único archivo de impresión no puede sustituir todas las conclusiones.
Al comunicarse con el proveedor, se recomienda enviar conjuntamente las versiones del CAD y de los planos, la cantidad objetivo, el material y las condiciones ambientales, la carga o temperatura de prueba, el método de medición y los criterios de aceptación. Cada cambio de diseño debe vincularse con los modos de fallo y los resultados de prueba correspondientes. Solo un registro elaborado de esta manera puede indicar qué conclusión respaldó un determinado prototipo de prototipado rápido, qué riesgos persisten y servir de base para los planos de producción en serie, las tolerancias y el plan de inspección. Definir primero el problema, seleccionar después el proceso y completar finalmente la transferencia a producción en serie: ese es el flujo de proyecto trazable.
Preguntas frecuentes sobre la selección de procesos de prototipado rápido
Las conclusiones que puede respaldar un prototipo de prototipado rápido dependen del objetivo de validación, el material, la orientación de fabricación y el estado del posprocesado. Las siguientes preguntas explican los límites habituales relacionados con el aspecto, la capacidad de carga, los materiales reales y la comunicación con los proveedores.
¿Puede utilizarse un prototipo estético para realizar pruebas de carga?
Por lo general, no puede utilizarse directamente para determinar la capacidad de carga de una pieza de producción en serie. Una pieza estética de SLA puede verse afectada en los resultados por la fragilidad de la resina, el curado posterior y las marcas de los soportes; las piezas FDM también dependen de la orientación de impresión, la unión entre capas y el método de relleno. Si es necesario realizar la prueba, primero deben confirmarse el material, la orientación, el posprocesado y las condiciones de carga, y el resultado debe limitarse a la validación en el estado de ese prototipo.
¿Cuándo debe sustituirse la impresión 3D por el mecanizado CNC?
Cuando las dimensiones críticas, las tolerancias, la calidad superficial o el material de ingeniería real influyan directamente en la conclusión, puede considerarse el mecanizado CNC. Es adecuado para validar materiales metálicos o plásticos reales, superficies de referencia, posiciones de los orificios y ajustes de ensamblaje, pero las cavidades internas complejas, las paredes delgadas, la accesibilidad de la herramienta y la sujeción pueden limitar la solución. La selección del proceso debe seguir teniendo en cuenta la geometría de la pieza y los requisitos de inspección.
¿Pueden las piezas SLS o MJF sustituir directamente a las piezas moldeadas por inyección?
No debe asumirse que sean equivalentes. SLS y MJF suelen ser adecuados para estructuras complejas, prototipos funcionales de nailon y piezas de lotes pequeños y medianos, pero la textura superficial, la densidad, el estado de eliminación del polvo y la uniformidad dimensional de la fabricación en lecho de polvo difieren del estado del material, la contracción y las condiciones de la línea de partición de las piezas moldeadas por inyección. Pueden respaldar la validación del ensamblaje y algunas funciones, pero la durabilidad, el comportamiento en entornos térmicos y la uniformidad entre lotes deben confirmarse mediante el proceso de inyección objetivo.
¿Qué información debe prepararse antes de solicitar un presupuesto al proveedor y pedirle comentarios de DFM?
Se recomienda proporcionar los archivos CAD, los planos 2D y las tolerancias críticas, el material objetivo, la cantidad, el entorno de uso, los elementos de validación y las condiciones de prueba, además de especificar el nivel de acabado estético, las piezas de ensamblaje, y los requisitos de roscas o insertos. Si ya existe un prototipo, también deben registrarse el proceso, el material, la orientación de colocación, el posprocesado, las dimensiones críticas y los fenómenos de fallo. Cuanto más completa sea la información, más fácilmente podrá el proveedor ofrecer recomendaciones eficaces sobre el espesor de pared, los ángulos de desmoldeo, la línea de partición, la cadena de tolerancias y las referencias de inspección.
Key takeaways
- El primer dato de entrada para la fabricación rápida es el objetivo de validación, no una simple comparación entre equipos o velocidades de impresión.
- FDM es adecuado para la validación inicial de dimensiones, montaje y conceptos de gran tamaño; deben registrarse la orientación de impresión y la resistencia entre capas.
- SLA es adecuado para el aspecto exterior y los detalles finos, mientras que SLS/MJF es adecuado para estructuras complejas y prototipos funcionales de nailon, pero ninguno de los dos representa automáticamente el rendimiento de una pieza moldeada por inyección.
- Los prototipos fabricados mediante CNC, moldeo por vacío y moldeo por inyección pueden aproximarse más al producto posterior en cuanto a material, superficie o sensación de montaje, pero el diseño debe someterse simultáneamente a una revisión DFM/DFA.
- La transferencia a producción en serie requiere volver a comprobar el espesor de pared, los ángulos de desmoldeo, la línea de partición, la contracción, los insertos, la cadena de tolerancias, los datums y los métodos de inspección.



