La raíz de los problemas de precisión en la inyección de nailon: absorción de agua, cristalización y contracción
La alta precisión y la alta calidad en el mecanizado por inyección de nailon consisten, en esencia, en lidiar con tres cosas: absorción de agua, cristalización y contracción. Estas tres no son variables independientes: el contenido de humedad altera la viscosidad del fundido y el comportamiento de cristalización; la temperatura del molde determina el grado de cristalinidad; y la cristalinidad determina la tasa de contracción y la estabilidad dimensional. Si cualquier eslabón se sale de control, las tolerancias dimensionales y el aspecto se desvían.
Las variables clave que afectan la precisión de la inyección de nailon se pueden enumerar en una lista breve: contenido de humedad de la materia prima, temperatura del barril, temperatura del molde, velocidad de inyección, punto de conmutación y curva de presión de mantenimiento, tiempo de enfriamiento y uniformidad del enfriamiento. Cada variable tiene una ventana operativa; fuera de la ventana aparecen los defectos.
- Absorción de agua: el PA6 y el PA66 absorben humedad continuamente del aire; si se inyectan sin un secado adecuado, el agua en el fundido se vaporiza en la zona de compresión del husillo y genera directamente líneas plateadas, burbujas y fluctuaciones dimensionales.
- Cristalización: el nailon es un polímero semicristalino; una temperatura alta del molde da alta cristalinidad y mayor contracción pero estable; una temperatura baja del molde da baja cristalinidad y menor contracción, pero aumenta el riesgo de contracción posterior y alabeo.
- Contracción: la tasa de contracción del nailon es de por sí elevada y varía con el espesor de pared, la orientación de la fibra de vidrio y la posición de la entrada; la precisión no puede resolverse solo con la compensación de una única tasa de contracción.
La calidad no puede depender únicamente de ajustar la máquina para "salvar la situación"; también debe demostrarse mediante la inspección: las dimensiones de la primera pieza, el grado de alabeo y la capacidad del proceso en dimensiones críticas son la base para juzgar si el proceso es estable. La alta precisión en el mecanizado por inyección de nailon se apoya, en última instancia, en un conjunto de ventanas de parámetros reproducibles más un conjunto de inspecciones trazables, y no en un único "parámetro óptimo".
Secado del material y control del contenido de humedad: la primera barrera en la inyección de nailon
El nailon (PA6, PA66, PA46, PA12) tiene grupos amida en su cadena molecular, y los grupos polares tienen afinidad por las moléculas de agua. Que el granulado absorba agua del aire es el punto de partida de todos los problemas de este paso. Entrar al barril sin un secado completo equivale a inyectar agua directamente en la cavidad.
El juicio es directo: para garantizar alta precisión y alta calidad en el mecanizado por inyección de nailon, el contenido de humedad debe reducirse primero. Con un secado insuficiente, el fundido se degrada por hidrólisis en el husillo: cae el peso molecular, cae la viscosidad y las dimensiones se desvían. El fenómeno superficial son líneas plateadas y burbujas; el fenómeno dimensional es la falta de coincidencia entre lotes.
Por qué las dimensiones se vuelven inestables si el nailon no se seca adecuadamente
El agua se vaporiza a las altas temperaturas del barril. Una parte entra en la cavidad con el fundido y forma burbujas y vetas plateadas; otra parte favorece la hidrólisis y corta las cadenas largas. Cuando cambia la distribución del peso molecular, con la misma presión de mantenimiento y el mismo tiempo de enfriamiento, la tasa de contracción ya no es la misma.
Por eso, la fluctuación dimensional a menudo no es un problema del molde ni de la máquina de inyección, sino del estado del secador. Temperatura de secado, tiempo de secado, punto de rocío y espesor de la capa de material: si cualquiera de estas cuatro variables se relaja, la repetibilidad dimensional se deteriora.
Cómo definir los parámetros de secado: temperatura, tiempo y punto de rocío
Rangos de secado comunes en el sector: para PA6/PA66, temperatura de secado de aproximadamente 80–100 ℃ y tiempo de 4–6 h; el PA46 tiene un punto de fusión más alto, por lo que la temperatura de secado puede llegar a 100–120 ℃ y el tiempo se prolonga en consecuencia. Esta es una referencia operativa interna; en concreto, debe confirmarse según la curva de secado del proveedor del granulado y la humedad ambiental del taller.
El secador deshumidificador es más fiable que el secado por aire caliente, y normalmente se exige un punto de rocío inferior a −20 ℃. Si la capa de material es gruesa, el aire caliente no circula de manera uniforme y la capa interior sigue húmeda. El material ya secado debe sellarse y mantenerse caliente; expuesto al aire, comienza a reabsorber humedad en pocas decenas de minutos.
| PA6 | 80–100 ℃ | 4–6 h | ≤0.10% |
| PA66 | 80–100 ℃ | 4–6 h | ≤0.10% |
| PA46 | 100–120 ℃ | 4–8 h | ≤0.05% |
| PA12 | 70–80 ℃ | 3–4 h | ≤0.10% |
| PA66 reforzado con fibra de vidrio | 90–110 ℃ | 4–8 h | ≤0.08% |
La humedad indicada en la tabla es el objetivo antes de entrar a la tolva. Los gránulos de material reforzado con fibra de vidrio tienen una superficie más rugosa y absorben humedad más rápido, por lo que hay que dejar suficiente tiempo de secado. El contenido de humedad se puede verificar por muestreo con un medidor de humedad; tomar la muestra en la salida del secador es lo más directo.

Tratar el secado como un proceso fijo en lugar de una verificación de estado es el error más común en la inyección de nailon. La alta precisión y la alta calidad no se recuperan ajustando la máquina; en gran medida ya quedan determinadas desde el paso del secado.
Temperatura del molde y grado de cristalinidad: el mando de control de la contracción en la inyección de nailon
El nailon es un plástico semicristalino. Tras entrar el fundido en la cavidad, las cadenas moleculares se reordenan formando zonas cristalinas; el grado de completitud de este proceso lo determina la velocidad de enfriamiento, y esta a su vez está controlada directamente por la temperatura del molde. Con temperatura de molde alta, las zonas cristalinas crecen de forma suficiente, la contracción es mayor pero estable entre lotes; con temperatura de molde baja, las zonas cristalinas son incompletas, la contracción es menor pero varía mucho según la posición, y aparecen alabeo y deriva dimensional. Por eso, al hablar de precisión en la inyección de nailon, no se puede evitar la temperatura del molde.
Esta es también la divisoria en el enfoque de proceso entre el nailon y plásticos no cristalinos como el ABS o el PC. En los plásticos no cristalinos, la temperatura del molde afecta principalmente la superficie y el flujo, con un efecto relativamente moderado sobre la contracción; en el nailon, la temperatura del molde reescribe directamente el grado de cristalinidad y, con ello, la contracción, la rigidez y el comportamiento de poscontracción. Con el mismo molde, pasar la temperatura de 60 ℃ a 90 ℃ puede cambiar las dimensiones moldeadas en unas milésimas; para piezas de alta precisión, eso ya es una diferencia de orden de magnitud.
Rangos habituales de temperatura de molde para PA6 y PA66
Referencias habituales del sector para la temperatura de molde: PA6 alrededor de 80–100 ℃, PA66 alrededor de 90–110 ℃; para materiales reforzados con fibra de vidrio se suele tomar el límite superior del rango, porque la fibra de vidrio reduce la fluidez y aumenta la viscosidad del fundido, y una temperatura de molde alta ayuda al llenado y reduce la contracción anisótropa causada por la orientación de las fibras. Las piezas de pared delgada y de recorrido largo también tienden a temperatura de molde alta. Estos son criterios generales de proceso, no valores garantizados; la temperatura de molde recomendada para una marca concreta debe consultarse en la ficha de propiedades del proveedor del material y confirmarse con los resultados de las pruebas de moldeo.
| Estrategia de temperatura de molde | Cristalinidad | Contracción | Estabilidad dimensional | Compromiso típico |
|---|---|---|---|---|
| Temperatura de molde alta (límite superior del rango) | Alta, suficiente | Mayor | Estable entre lotes, poscontracción pequeña | Ciclo largo, buen brillo superficial, alto consumo energético |
| Temperatura de molde baja (límite inferior del rango) | Baja, incompleta | Menor | Gran variación según la posición, propenso al alabeo | Ciclo corto, pero alto riesgo de deriva dimensional |
Efecto de la temperatura del molde sobre la calidad superficial y la poscontracción
Cuando la temperatura del molde es baja, el fundido se congela rápidamente al tocar la pared fría del molde y se forma en la capa superficial una "piel" de baja cristalinidad. Esta piel no es del todo mala: hace la superficie más brillante y más resistente al rayado, pero cuando el interior sigue enfriándose y contrayéndose, la diferencia de contracción entre piel y núcleo encierra tensiones en la pieza. Tras el desmoldeo, las tensiones se liberan y la pieza se deforma poco a poco: es la llamada poscontracción. Si una pieza de nailon de alta precisión se mide varios días después de fabricarla y antes del montaje, es muy posible que lo medido ya no sea el valor recién salida de máquina.
Para contener la poscontracción hay dos enfoques: uno, aumentar la temperatura del molde para que la cristalización se complete lo máximo posible dentro del molde; dos, hacer un tratamiento de recocido para liberar por adelantado la poscontracción. La temperatura y el tiempo de recocido se definen según la marca del material y el espesor de pared de la pieza, normalmente por debajo de la temperatura de deformación térmica del material. Para piezas con tolerancias dimensionales ajustadas, conviene confirmar antes con el cliente la base y el momento de medición, y luego decidir si se necesita recocido; de lo contrario, proceso y control de calidad no cuadrarán.
Circuito de control y uniformidad de la temperatura del molde
La temperatura del molde no es solo "cuántos grados se fijan", sino también "si todos los puntos de la superficie de la cavidad están a la misma temperatura". Una diferencia excesiva entre molde móvil y molde fijo hace que las dos caras de la pieza se contraigan de forma distinta, lo que se manifiesta directamente como alabeo. La selección del termorregulador depende del caudal y de la precisión de control; el trazado de los canales de agua debe garantizar velocidad suficiente cerca de la cavidad y equilibrio entre circuitos. La medición multipunto o los sensores de temperatura dentro del molde ayudan a determinar la distribución real de temperatura, en lugar de confiar solo en el valor mostrado por el termorregulador.
Para juzgar en el sitio si la temperatura del molde es la adecuada, primero observe el aspecto y la tendencia dimensional de la primera pieza: si en un mismo ciclo las dimensiones difieren notablemente entre distintas posiciones, o si las dimensiones derivan de forma unidireccional durante varios ciclos consecutivos, lo más probable es que la temperatura del molde sea desigual o el control térmico sea inestable. Primero estabilice la temperatura del molde y después ajuste la presión de mantenimiento y la velocidad; el orden no debe invertirse.
Curva de velocidad de inyección y presión de mantenimiento: la clave de la repetibilidad dimensional en la inyección de nailon
Que las dimensiones en la inyección de nailon sean repetibles a menudo no depende de lo bien fabricado que esté el molde, sino de si la curva de esta etapa es estable. Velocidad, punto de conmutación, presión de mantenimiento y tiempo de mantenimiento son cuatro variables que se condicionan mutuamente: ajustar una altera las otras tres.
Velocidad de inyección: el compromiso entre cizallamiento y orientación
El fundido de nailon tiene baja viscosidad y buena fluidez; esto es una ventaja y también un problema. Si la velocidad es demasiado lenta, el frente se enfría y el llenado es insuficiente; si es demasiado rápida, la velocidad de cizallamiento en la entrada se dispara, la orientación molecular se hace evidente y la direccionalidad de la contracción se amplifica.
La práctica habitual en el sector es la inyección por etapas: baja velocidad al pasar la entrada para evitar marcas de chorro y sobrecalentamiento local; velocidad media-alta en la etapa intermedia para garantizar el llenado; reducción de velocidad en la etapa final para disminuir rebabas. No hay un valor de velocidad universal; depende del espesor de pared, la relación de flujo y el tamaño de la entrada; confírmelo según el plano y las pruebas de molde.
Cómo definir el punto de conmutación a mantenimiento
Lo ideal es fijar el punto de conmutación en el instante en que «la cavidad acaba de llenarse y aún no ha pasado a mantenimiento», pero en la práctica es difícil precisarlo. Existen tres métodos habituales de determinación: conmutación por posición, por presión y por tiempo. La conmutación por posición ofrece la mejor repetibilidad; la conmutación por presión es más sensible a las fluctuaciones de viscosidad.
- Conmutación por posición: se activa según la posición del husillo; es estable, pero primero hay que determinar experimentalmente la posición adecuada.
- Conmutación por presión: se conmuta cuando la presión de cavidad alcanza el valor ajustado; es adecuada para piezas de pared delgada y alta precisión, pero sensible a la temperatura del material.
- Conmutación por tiempo: sencilla, pero muy afectada por las fluctuaciones del flujo de material; no se recomienda para piezas con altos requisitos de repetibilidad dimensional.
Presión y tiempo de mantenimiento: los mandos para ajustar rechupes y dimensiones
La presión de mantenimiento compensa el volumen correspondiente a la contracción por enfriamiento. Si la presión es insuficiente, aparecen rechupes y las dimensiones quedan pequeñas; si es excesiva, aumentan las tensiones internas, las dimensiones rebotan tras el desmoldeo y crece el riesgo de rebabas. Normalmente se parte del 50 %–70 % de la presión de llenado y se sube gradualmente hasta que el rechupe acaba de desaparecer.
El tiempo de mantenimiento debe ser suficiente hasta que la entrada se congele. Si se retira la presión antes de que la entrada se congele, el material de la cavidad refluye y las dimensiones se descontrolan directamente. Método de determinación: el método de pesaje; si al prolongar el tiempo de mantenimiento el peso de la pieza ya no aumenta, significa que la entrada se ha congelado. El nailon cristaliza rápido y el tiempo de congelación de la entrada es más corto que en los plásticos amorfos, pero el valor concreto debe medirse experimentalmente.
Secuencia de ajuste operativa: primero estabilice la curva de velocidad, después defina el punto de conmutación, luego ajuste la presión de mantenimiento hasta que desaparezca el rechupe y, por último, prolongue el tiempo de mantenimiento hasta que el peso se estabilice. Tras cada ajuste, espere de 5 a 10 ciclos antes de tomar muestras; no juzgue justo después de cambiar.

Enfriamiento y alabeo: de dónde proviene la deformación de las piezas de nailon inyectadas
El alabeo se revela al final de la etapa de enfriamiento, pero a menudo queda determinado ya en la etapa de llenado. El nailon poscristaliza de forma notable y sigue contrayéndose tras el desmoldeo, por lo que para juzgar el alabeo no basta con observar el momento de la expulsión: hay que observar la deriva dimensional 24 horas después del desmoldeo o incluso más tarde. El enfriamiento desigual, la diferencia de espesor de pared, la posición de la entrada y la orientación de las fibras son las cuatro fuentes principales. El núcleo del control no es alargar el enfriamiento al máximo, sino lograr que la velocidad de enfriamiento de cada zona de la pieza sea lo más uniforme posible.
Cómo definir el tiempo de enfriamiento: según la pared más gruesa, no según el espesor medio
El tiempo de enfriamiento depende de la trayectoria de disipación de calor en la zona más gruesa de la pieza. La experiencia habitual en el sector es que, por cada 1 mm de aumento del espesor de pared, el tiempo de enfriamiento necesario crece aproximadamente de forma cuadrática; por tanto, 3 mm y 1,5 mm de espesor de pared no guardan una relación de dos a uno, sino cercana a cuatro a uno. Expulsar «porque al tacto ya no quema» es el punto de partida habitual de alabeos y desviaciones dimensionales. Lo razonable es estimar primero el tiempo de enfriamiento según la pared más gruesa y luego ajustarlo según la rigidez real en el momento de la expulsión: si se expulsa demasiado pronto, la zona de pared delgada ya se ha contraído y fijado mientras la zona gruesa aún está blanda, y tras el desmoldeo la pieza se combará inevitablemente.
Diseño de los canales de refrigeración del molde: hacer que la temperatura de ambos lados sea trazable
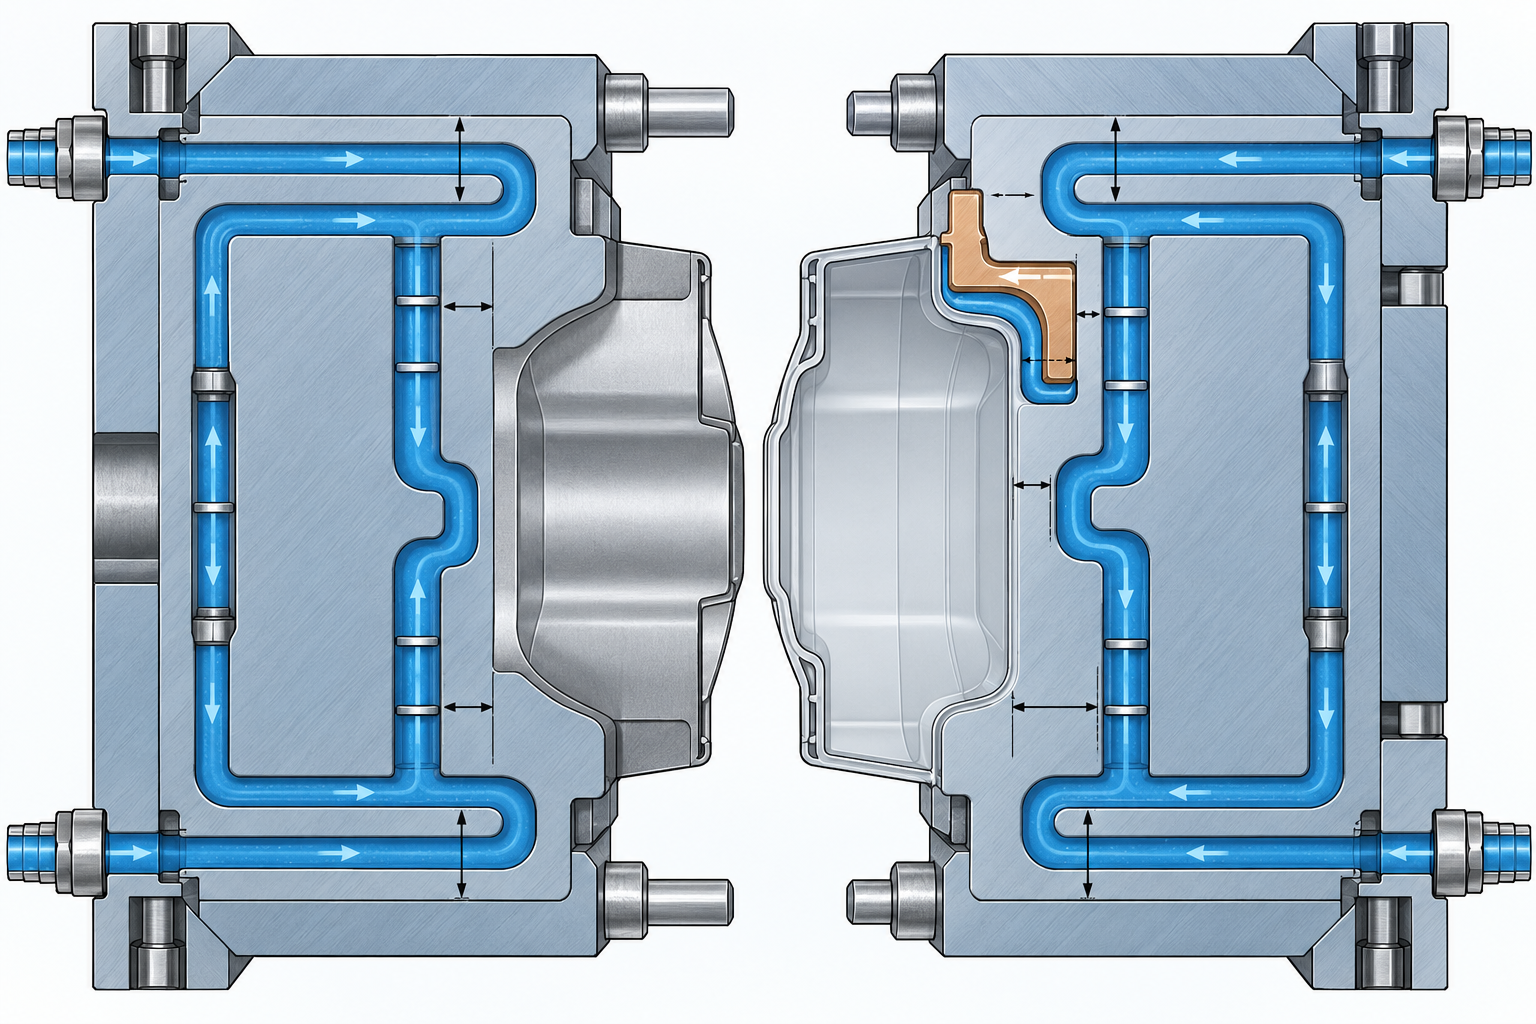
La diferencia de temperatura entre la parte móvil y la parte fija provoca directamente una contracción mayor en un lado y menor en el otro, y la pieza se comba hacia el lado que se enfría más despacio. En el diseño de los canales de refrigeración, hay que procurar que los canales de los lados de cavidad y macho sean lo más simétricos posible y estén a la misma distancia de la superficie de moldeo, y evitar el sobrecalentamiento cerca de la entrada y el subenfriamiento lejos de ella. Los puntos de refrigeración, los deflectores y los insertos de berilio-cobre pueden mejorar la disipación local de calor, pero siempre que el propio circuito de control de temperatura del molde funcione de forma estable. Las piezas de nailon inyectadas son más sensibles a las fluctuaciones de temperatura del molde que los plásticos amorfos; una oscilación de 5–10 ℃ en la temperatura del molde puede traducirse en cambios en la tasa de contracción.
Diferencias de espesor de pared y posición de la entrada: causas estructurales del alabeo
En los puntos donde el espesor de pared cambia bruscamente, la zona gruesa se enfría despacio y tiene más margen de contracción, mientras que la zona delgada se fija antes, generando tensiones internas en la unión. En la fase de DFM, controlar la diferencia de espesor de pared dentro del 25 % y sustituir los escalones por transiciones graduales ahorra mucho más trabajo que ajustar la máquina después. La posición de la entrada es igualmente clave: cerca de la entrada la presión es alta y la orientación fuerte, mientras que en el extremo alejado de la entrada la contracción es mayor y la pieza tiende a adoptar forma de «plátano». En el nailon reforzado con fibra de vidrio esto es especialmente evidente: la diferencia de contracción entre la dirección de flujo y la perpendicular puede llegar a ser de varias veces; la entrada debe procurar equilibrar el flujo y evitar largos recorridos en un solo lado.
- Estimar prioritariamente el tiempo de enfriamiento según la pared más gruesa y confirmar antes de la expulsión que la zona gruesa tiene rigidez suficiente.
- Los canales de refrigeración de la parte móvil y la parte fija deben ser lo más simétricos posible, y la fluctuación de la temperatura del molde debe mantenerse dentro de un intervalo de funcionamiento estable.
- Controlar la diferencia de espesor de pared dentro del 25 %, usando transiciones graduales en lugar de escalones.
- En materiales reforzados con fibra de vidrio, prestar atención a la orientación del flujo y buscar el equilibrio de flujo en la disposición de la entrada.
- Juzgar el alabeo mediante una nueva medición 24 horas después del desmoldeo, no justo tras la expulsión.
Si la pieza ya se ha fijado y solo se puede estabilizar dimensionalmente mediante postratamiento o recocido, significa que los criterios de la etapa de enfriamiento no se establecieron bien desde el principio. Solo tratando el enfriamiento como una variable de proceso verificable, y no como una fase pasiva de «esperar a que se enfríe», la consistencia dimensional de la inyección de nailon tendrá una base sólida.
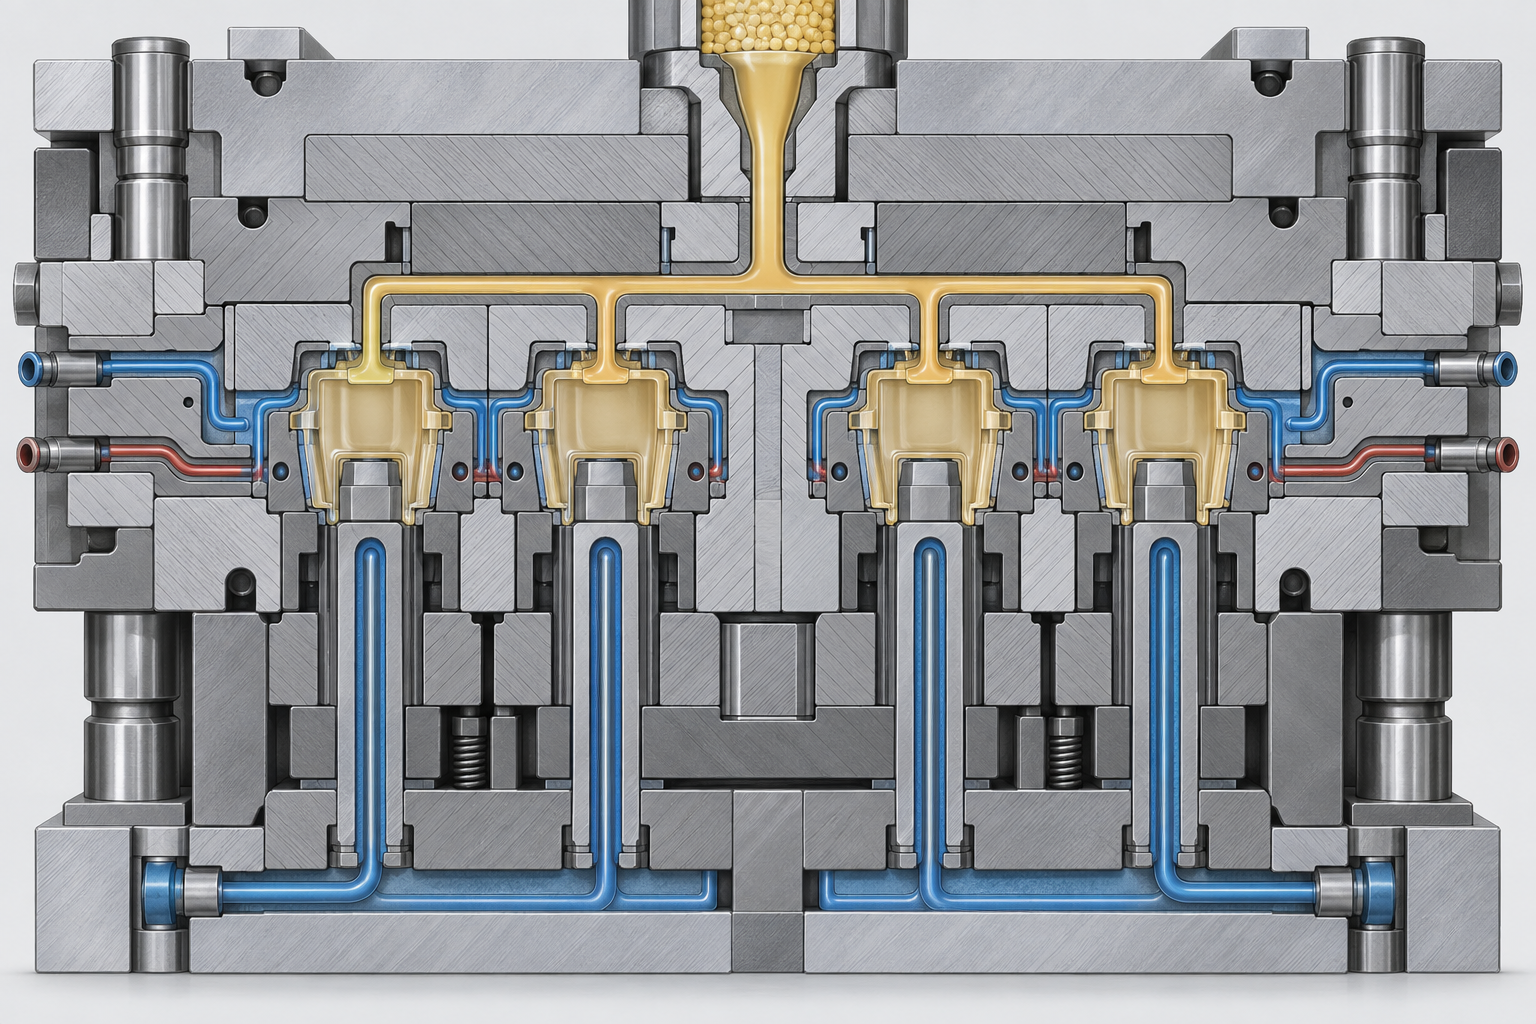
Diseño del molde y ventilación: las condiciones de base para una alta precisión y calidad en la inyección de nailon
Posición de la entrada y equilibrio de los canales
La relación de la ventilación con las quemaduras y las burbujas
Puntos clave del diseño del circuito de control de temperatura del molde
Inspección y control del proceso: cómo se demuestra la calidad del nailon inyectado
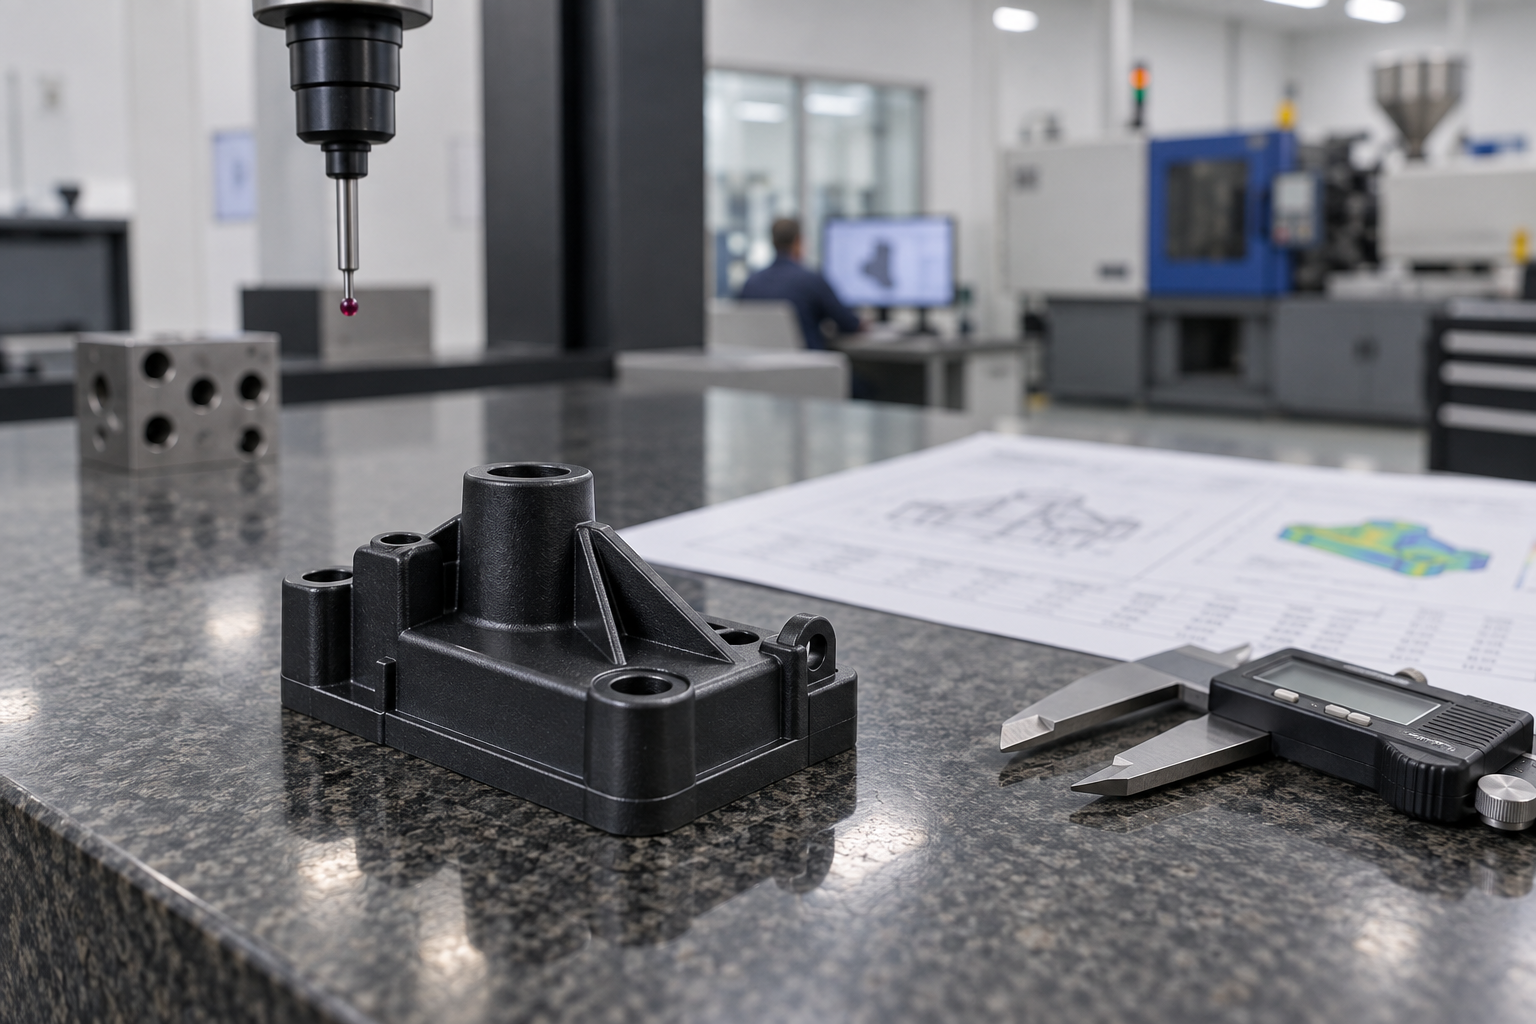
Inspección de la primera pieza: relacionar los parámetros del proceso con las dimensiones
- Dimensiones clave: priorizar las dimensiones de ajuste indicadas en el plano; el informe dimensional completo, según necesidad.
- Alabeo: planitud o magnitud de deformación de la superficie de referencia, medida con máquina de medición por coordenadas o con regla de planitud y galgas.
- Aspecto: rechupes, rebabas, marcas plateadas, líneas de soldadura, evaluados según la muestra límite.
Índice de capacidad del proceso: observar la estabilidad del nailon inyectado
Trazabilidad: los resultados de inspección deben poder vincularse a los parámetros
Consulta rápida de defectos comunes: defecto—causa—solución en el nailon inyectado
Las secciones anteriores desglosaron las variables; lo realmente útil en el taller es deducir las variables a partir del fenómeno. La siguiente tabla está ordenada según “qué se ve—qué revisar primero—cómo actuar”, y es adecuada para consultar durante el ajuste de la máquina. Los parámetros de la tabla son intervalos de referencia habituales en el sector; en concreto, prevalecen el plano, el material y los resultados de las pruebas de moldeo.
| Fenómeno del defecto | Causas comunes | Solución prioritaria |
|---|---|---|
| Marcas plateadas, superficie opaca | Material no secado correctamente, contenido de humedad elevado; temperatura del material demasiado alta que provoca descomposición | Revisar de nuevo la temperatura y el tiempo de secado, sellar la tolva; reducir la temperatura del material y acortar el tiempo de permanencia |
| Burbujas, huecos internos | Humedad o gas no evacuados; presión de mantenimiento insuficiente; espesor de pared excesivo | Reforzar el secado y el venteo; aumentar la presión y el tiempo de mantenimiento; confirmar con el diseñador la reducción del espesor de pared |
| Rechupes, hundimientos | Cambio a mantenimiento demasiado pronto; punto de inyección solidificado prematuramente; espesor de pared local excesivo | Retrasar el punto de cambio, aumentar la presión de mantenimiento; agrandar el punto de inyección o cambiar su posición; optimizar la transición de espesor de pared |
| Rebabas, desbordamiento | Velocidad de inyección demasiado rápida, presión demasiado alta; fuerza de cierre insuficiente; desgaste de la superficie de partición | Reducir la velocidad y medir la presión real; verificar la fuerza de cierre; revisar la superficie de partición y la profundidad de las ranuras de venteo |
| Alabeo, deformación | Enfriamiento desigual; gran diferencia de temperatura entre ambos lados del molde; posición del punto de inyección que provoca orientación desigual | Equilibrar los circuitos de refrigeración para reducir la diferencia de temperatura del molde; ajustar la posición y el número de puntos de inyección; prolongar el tiempo de enfriamiento |
| Dimensiones fuera de tolerancia, variación entre lotes | Fluctuación de la temperatura del molde; presión de mantenimiento inestable; variación del contenido de humedad del material | Fijar las curvas de temperatura del molde y presión de mantenimiento; volver a medir el contenido de humedad en cada lote; contener la deriva con la primera pieza y el muestreo en proceso |
La fila que más fácilmente se pasa por alto en la tabla es la de «dimensiones fuera de tolerancia». A menudo no se debe a una sola causa, sino al resultado de la superposición de ligeras derivas entre lotes en las dos curvas, la de temperatura del molde y la de presión de mantenimiento. Por eso se recomienda fijar el orden de inspección en planta: primero confirmar el estado del material (sequedad, contenido de humedad), después confirmar si la temperatura del molde es estable y solo al final tocar los parámetros de inyección y presión de mantenimiento. Si se invierte el orden, es fácil desajustar una ventana que ya estaba bien ajustada.
El valor de la consulta rápida de defectos está en acortar el tiempo de localización, no en sustituir el control sistemático. Un mismo fenómeno puede corresponder a varias causas; hay que mover primero la variable de menor coste y menor alcance, cambiar solo un factor a la vez y registrarlo, para poder sedimentar la experiencia en una ventana de proceso reutilizable.
Preguntas frecuentes
Las siguientes preguntas giran en torno a los criterios mencionados anteriormente: la alta precisión y alta calidad del moldeo por inyección de nailon deben aterrizar finalmente en el secado, la temperatura del molde, la presión de mantenimiento, el enfriamiento y la inspección, y no en una frase como «lo hacemos con mucha precisión».
Las dimensiones de las piezas de nailon inyectadas son siempre inestables, ¿qué variables hay que revisar primero?
Revisar en el orden indicado anteriormente: contenido de humedad, temperatura del molde, punto de conmutación de la presión de mantenimiento y uniformidad del enfriamiento. Tras absorber agua, el nailon cambia tanto la viscosidad del fundido como la contracción real; si el secado no es adecuado, las dimensiones obtenidas con el mismo conjunto de parámetros derivan. La fluctuación de la temperatura del molde provoca un grado de cristalinidad inconsistente y el coeficiente de contracción cambia con ella. Si la conmutación de la presión de mantenimiento es demasiado pronto o demasiado tarde, la densidad cerca del punto de inyección y en el extremo lejano difiere, y la repetibilidad dimensional no mejora. Se recomienda confirmar primero el registro de secado y el valor medido de la temperatura del molde, y solo después tocar la curva de presión de mantenimiento; no empezar cambiando la velocidad de inyección.
¿Una temperatura del molde más alta o más baja favorece más la precisión del moldeo por inyección de nailon?
No hay una respuesta absoluta; depende del espesor de pared de la pieza, la longitud de flujo y de si se busca estabilidad dimensional o aspecto. Con temperatura del molde alta, la cristalización es más completa, la contracción es mayor pero más consistente entre lotes, y el brillo superficial también es mejor; con temperatura del molde baja, el enfriamiento es rápido y el ciclo corto, pero una cristalización insuficiente eleva el riesgo de contracción posterior y alabeo. Los intervalos habituales de temperatura de molde para PA6 y PA66 están en torno a 80–100 ℃, y los materiales reforzados con fibra de vidrio suelen requerir valores más altos; en concreto, hay que guiarse por las recomendaciones del proveedor del material y los resultados de las pruebas de moldeo. Lo clave es que la temperatura del molde sea estable, no que sea alta o baja en sí misma.
¿Cómo se determina una curva de presión de mantenimiento razonable en el moldeo por inyección de nailon?
Primero se determina el punto de conmutación de la presión de mantenimiento, normalmente mediante conmutación por presión de inyección o por posición, siendo común conmutar cuando la cavidad se ha llenado alrededor del 95 %. Tras la conmutación, la presión de mantenimiento suele ser del 50 % al 70 % de la presión de inyección, y luego se ajusta según las marcas de hundimiento y las dimensiones. El tiempo de mantenimiento debe cubrir la solidificación del punto de inyección; mantener presión después de que el punto de inyección se haya solidificado no tiene sentido y solo alarga el ciclo. El método de juicio es muy directo: pesar la pieza; si el peso se estabiliza, significa que la compensación es suficiente; si el peso sigue aumentando, significa que el tiempo de mantenimiento es insuficiente. Esta lógica es especialmente importante para el nailon, porque su coeficiente de contracción es mayor que el de los plásticos comunes.
El alabeo de las piezas de nailon inyectadas, ¿es un problema de enfriamiento o de molde?
La mayoría de las veces son ambas cosas. Un enfriamiento desigual hace que los dos lados de la pieza se contraigan de forma distinta, y esto es más evidente donde hay grandes diferencias de espesor de pared; si la posición del punto de inyección y el equilibrio de los canales no son buenos, la orientación del llenado es inconsistente y el alabeo también aparece. El diseño de los circuitos de agua, el circuito de control de temperatura del molde y la posición del punto de inyección mencionados anteriormente deben revisarse en conjunto. En planta se puede medir primero la temperatura del molde en distintas posiciones de la cavidad para ver cuánta diferencia hay, y luego decidir si se modifica el circuito de agua o se ajusta el proceso. El propio grado de alabeo también debe tener una base de medición clara; de lo contrario, no se puede decir con precisión si «se alabea o no».
La alta precisión y alta calidad del moldeo por inyección de nailon, ¿se pueden sostener solo con la inspección?
La inspección es una prueba, no un remedio. La inspección de la primera pieza, la medición dimensional, el grado de alabeo y el monitoreo del índice de capacidad del proceso pueden decirte si el proceso es estable, pero la estabilidad la determinan los parámetros del proceso. El secado, la temperatura del molde, la presión de mantenimiento y el enfriamiento que se destacan anteriormente son lo que da capacidad al proceso; la inspección confirma que esa capacidad sigue ahí. Si el Cpk es bajo, primero hay que volver a los parámetros del proceso para buscar la causa, en lugar de seleccionar piezas mediante inspección al 100 %. La trazabilidad también debe acompañar: que lote, registro de secado, curva de temperatura del molde y datos de inspección coincidan, para que el problema sea más fácil de localizar.
Key takeaways
- La principal fuente de variación dimensional del nailon es la absorción de agua: si el material no se seca, aparecen juntas las líneas plateadas, las burbujas y la deriva dimensional.
- La temperatura del molde determina el grado de cristalinidad y la tasa de contracción: una temperatura alta del molde produce mayor contracción pero estable; una temperatura baja favorece el alabeo; hay que buscar un compromiso entre ambas.
- El punto de conmutación a presión de mantenimiento, la presión de mantenimiento y el tiempo de mantenimiento determinan conjuntamente las marcas de hundimiento y la repetibilidad dimensional; no basta con observar solo la presión.
- El enfriamiento desigual provoca diferencias de contracción; el diseño del circuito de agua es más eficaz que prolongar el tiempo de enfriamiento.
- Solo con la inspección de la primera pieza más el monitoreo de la capacidad del proceso se puede determinar si un lote es realmente estable, en lugar de observar únicamente si una pieza individual cumple.



