Por qué el mecanizado de orificios cruzados en piezas de acero requiere definir por separado los requisitos de rebabas de perforación
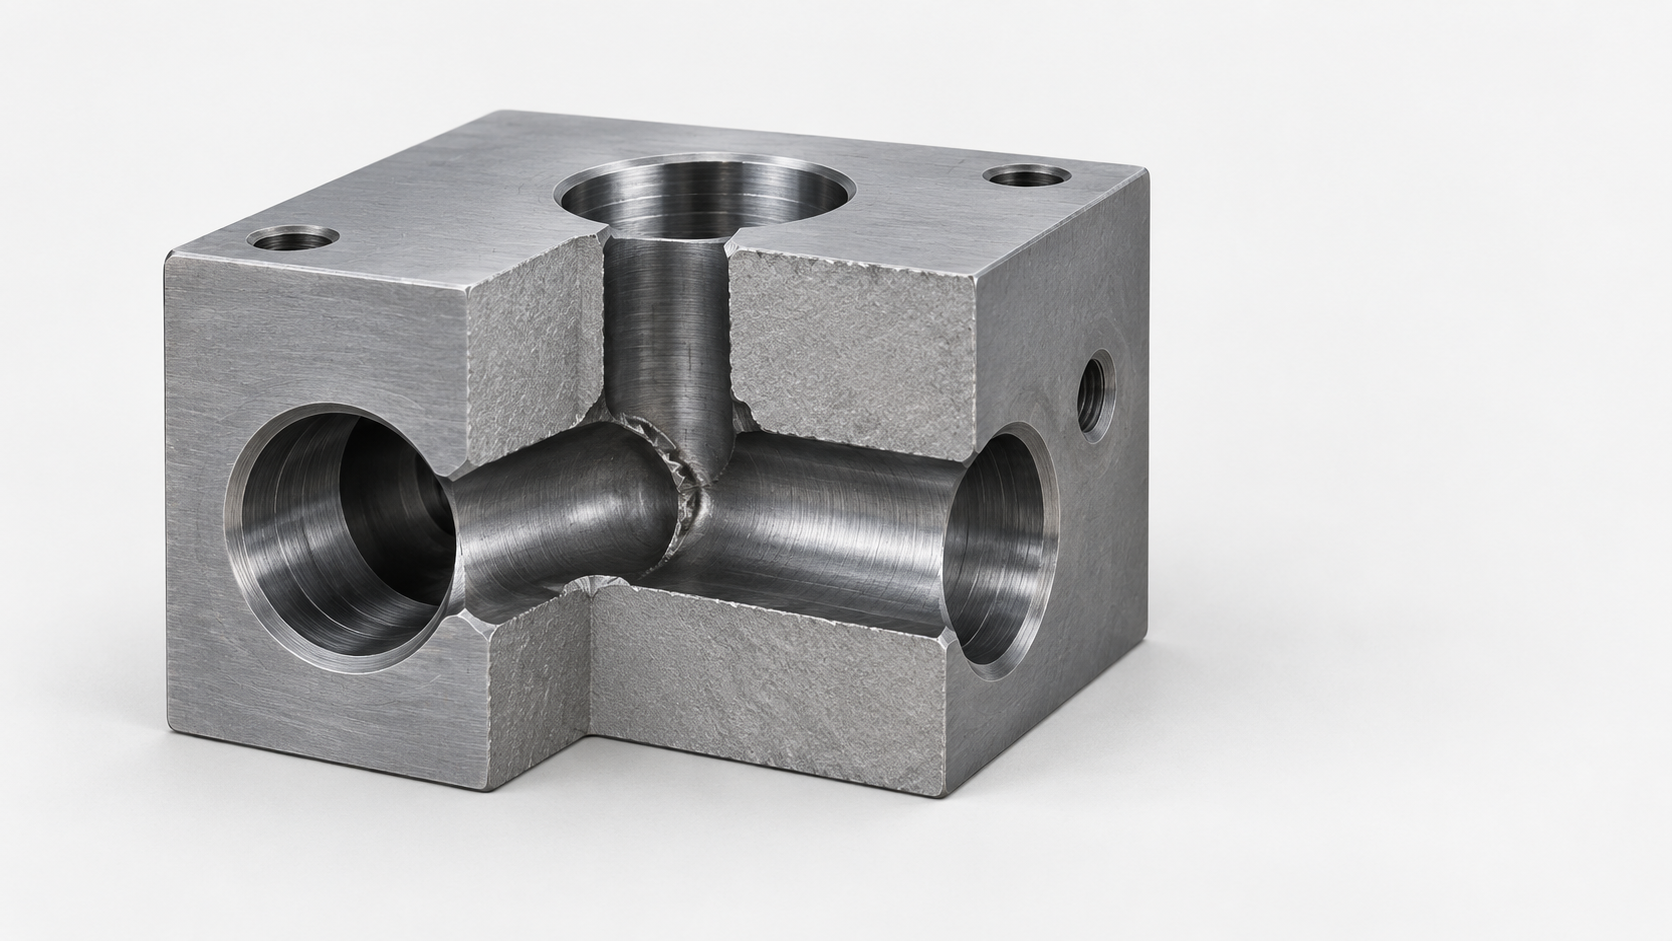
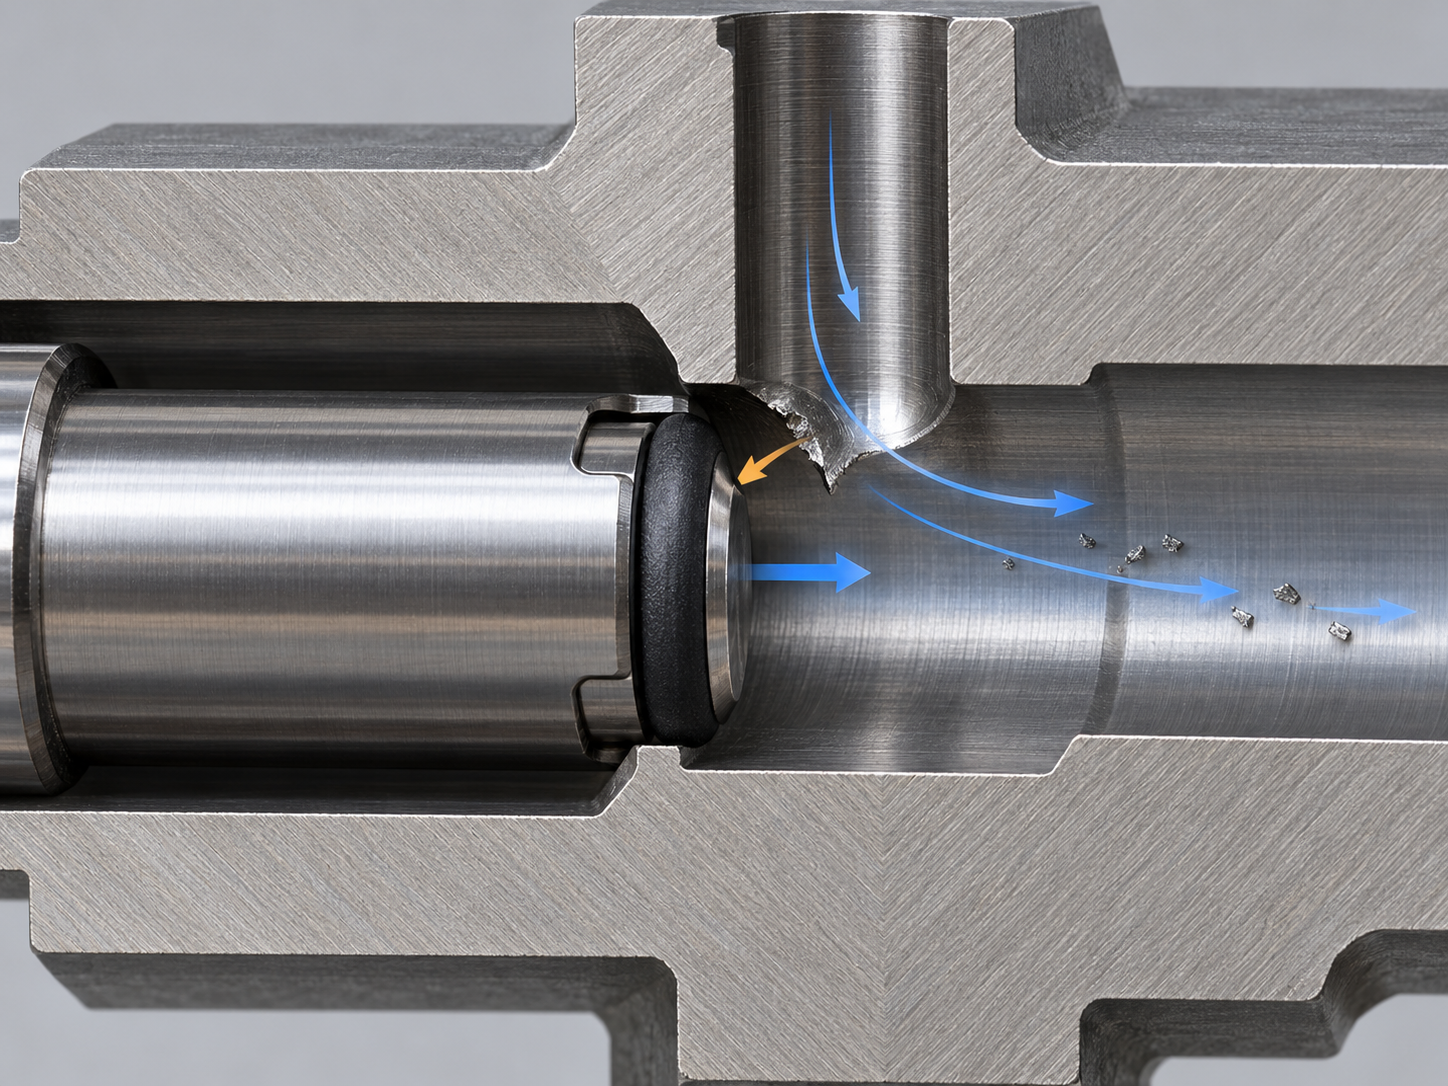
Tomemos como ejemplo un cuerpo de válvula hidráulica de acero: después de que el orificio auxiliar penetra en el conducto principal, la intersección puede dejar un reborde delgado. Durante el montaje, la junta pasa por este borde y puede resultar rayada; incluso si no se observa ninguna anomalía desde la boca exterior del orificio, la perforación interna puede seguir conteniendo metal suelto. El mecanizado de orificios cruzados no es un problema común de la boca del orificio que pueda resolverse simplemente «haciendo otro chaflán».
El riesgo depende de la función de la pieza. En los cuerpos de válvulas hidráulicas suele ser importante evitar daños en las juntas y garantizar que las rebabas no estrechen el conducto; en los conductos de combustible preocupan más el desprendimiento de partículas, los bordes afilados y el efecto de las superficies rugosas sobre el caudal; en los colectores neumáticos también pueden intervenir simultáneamente las fugas, la limpieza y la inserción durante el montaje. Los distintos requisitos corresponden a diferentes estados de los bordes, por lo que no pueden resumirse todos con las palabras «sin rebabas».
Por lo tanto, el plano o los requisitos de compra deben especificar por separado los estados que no deben existir en la intersección de los orificios cruzados: labios afilados, partículas sueltas o rebabas adheridas; asimismo, deben indicar claramente el estado permitido de despuntado o redondeo, así como los diámetros de los orificios, las superficies de sellado, las roscas y las zonas del conducto que no deben dañarse. Si las dimensiones del borde no tienen valores numéricos definidos, el departamento de ingeniería y el proveedor deben establecerlas conjuntamente antes del mecanizado, teniendo en cuenta la sección transversal, la función y el método de inspección, en lugar de juzgarlas visualmente después.
Antes de mecanizar orificios cruzados en piezas de acero, identifique primero cada punto de perforación
En la sección transversal de un cuerpo de válvula hidráulica o un cilindro de acero, después de que el orificio principal y el auxiliar se comuniquen, la intersección puede dejar un reborde delgado, un borde desgarrado o metal suelto. Aunque la boca exterior del orificio ya tenga un chaflán, la intersección interna de la perforación aún puede rayar las juntas, interferir con el montaje o arrastrar partículas hacia el conducto. Por lo tanto, el mecanizado de orificios cruzados en piezas de acero no debe limitarse a comprobar que «el orificio está abierto», sino que primero debe establecerse un registro de identificación del proceso para cada intersección.
Qué información geométrica debe registrarse en el mecanizado de orificios cruzados
Primero hay que distinguir el orificio principal del auxiliar, marcar sus diámetros, orientaciones, profundidades y posición de la intersección, y comprobar después si el espesor de pared próximo a la intersección es uniforme. Cuando la diferencia entre los diámetros es grande, el estado de apoyo y la dirección del reborde en el punto de perforación pueden ser distintos; las paredes localmente delgadas son más propensas a deformarse o a formar labios de unión difíciles de romper. También debe confirmarse si la intersección se encuentra detrás de una rosca, cerca de una superficie de sellado, en el fondo de un orificio ciego o en otra zona obstruida por la estructura, y determinar si la herramienta, el útil de desbarbado, el endoscopio o el calibre pueden llegar hasta ella.
Aclarar primero los riesgos funcionales de los taladros cruzados
En los cuerpos de válvulas hidráulicas, se debe prestar especial atención a los arañazos en las juntas, las fugas y la sección transversal de los conductos; en los colectores neumáticos, también deben considerarse la resistencia al flujo y las partículas residuales; en los cilindros con juntas integradas, debe evitarse que los bordes afilados las arañen durante la inserción en el montaje. En las revisiones de ingeniería y los documentos de compras, deben enumerarse simultáneamente los diámetros y profundidades críticos de los taladros, la ubicación de las intersecciones, las zonas en las que están prohibidos los daños, el estado aceptable del redondeado de los bordes, así como los requisitos de limpieza y de inspección funcional. Solo después de definir claramente estos riesgos será posible organizar de forma razonable la secuencia de mecanizado de los taladros, la dirección de salida en la intersección y el método de eliminación de rebabas; no se debe sustituir el requisito general de calidad interna de los taladros cruzados por la indicación vaga «sin rebabas».
Cómo controlar las rebabas de los taladros cruzados mediante la secuencia de mecanizado y la ubicación de la salida en la intersección
En el mecanizado de taladros cruzados no se debe considerar únicamente «cómo eliminar las rebabas al final»; primero también hay que decidir dónde se concentrarán las rebabas. En un mismo conjunto de taladros, la posición y la accesibilidad del reborde formado en la salida de la intersección pueden variar según la dirección de avance. Si la sección transversal lo permite, las rebabas pueden dirigirse hacia un conducto al que posteriormente sea fácil acceder y limpiar, en lugar de ocultarlas detrás de una rosca, cerca de una superficie de sellado o en la intersección profunda de taladros que no pueda inspeccionarse.
Comparar primero la secuencia de mecanizado y la dirección de avance de los taladros
No existe una respuesta fija, aplicable a todas las piezas de acero, sobre si se debe mecanizar primero el taladro principal o el taladro secundario. El diámetro del taladro, el espesor de pared, la rigidez de la herramienta y la función de la intersección modifican el resultado. Cuando lo permitan el diámetro del taladro, el espesor de pared y las condiciones de la herramienta, mecanizar primero el taladro pequeño y después el grande puede desplazar en ocasiones la rebaba de la intersección hacia el lado más fácil de tratar; sin embargo, si el taladro pequeño es un conducto de precisión o un taladro de ajuste ya terminado, el mecanizado posterior podría dañar su pared, por lo que esta secuencia no debe aplicarse mecánicamente.
Durante la revisión del proceso, se debe marcar cada intersección de taladros en el plano de sección transversal y comparar desde qué lado taladrar permite reducir los labios de unión delgados, evitar las superficies de sellado y las roscas, y conservar al mismo tiempo un recorrido para herramientas de mango largo, endoscopios o el medio de limpieza. La secuencia de mecanizado también debe coordinarse con las operaciones de acabado: el desbaste, que suele generar virutas largas, normalmente se realiza primero, mientras que las superficies de sellado, las roscas y los diámetros críticos de los taladros deben mecanizarse en una etapa en la que ya no puedan sufrir daños. La solución final debe verificarse mediante un corte de prueba para comprobar la geometría de la intersección, y no juzgarse únicamente por el aspecto exterior de la boca del taladro.
Por qué se debe ajustar por adelantado el avance cuando la broca sale a través de un taladro cruzado
Durante el mecanizado de taladros cruzados en piezas de acero, cuando la punta de la broca se aproxima a otro conducto, el soporte local disminuye repentinamente. La fuerza de corte, que antes era soportada por material continuo, puede pasar a actuar sobre la pared delgada o el labio de unión delgado alrededor de la intersección, provocando rebordes, desgarros o una rotura irregular de la viruta. Si en ese momento se mantiene el avance de la fase de taladrado estable, la forma de la rebaba en la salida de la intersección suele ser más difícil de controlar. El objetivo de ajustar por adelantado el avance no es aplicar un parámetro fijo, sino permitir que la herramienta atraviese la zona de variación del soporte de una manera más suave y controlable.
La estrategia de avance antes de la salida en la intersección de un taladro cruzado debe confirmarse mediante cortes de prueba
Siempre que lo permitan el diámetro de la herramienta, el diámetro del taladro cruzado, el espesor de pared, la dureza del acero, la rigidez de la máquina y las condiciones de sujeción, se puede reducir el avance antes de la salida prevista en la intersección y observar el sonido de corte, la carga, la rotura de la viruta y el estado de salida. Los taladros de cañón o los taladros profundos también requieren prestar atención a la fuerza de corte y a la evacuación de virutas en la zona de salida; no se debe mantener la misma condición de corte en toda la profundidad del taladro simplemente porque el conducto sea profundo. La distancia a partir de la cual se inicia el ajuste, el valor del avance y el tiempo de mantenimiento deben determinarse mediante la evaluación de la sección transversal y cortes de prueba; la experiencia obtenida con un tipo de acero o un diámetro de taladro no puede copiarse directamente en otras piezas.
La rotura de viruta, la refrigeración y el estado de salida también afectan a la calidad de los taladros cruzados
El ajuste del avance solo reduce el riesgo en el instante de la salida de la intersección; no sustituye el control de la evacuación de virutas ni de la limpieza. Si las virutas son demasiado largas, pueden quedar enganchadas en la intersección, y el refrigerante también puede arrastrar partículas metálicas sueltas hacia el taladro principal, detrás de la rosca o dentro del conducto de sellado. Después del mecanizado, se debe comprobar si en la salida han quedado labios afilados, rebabas adheridas o partículas sueltas, y confirmar que la herramienta de eliminación de rebabas posterior pueda alcanzar esa posición. El aire comprimido puede eliminar parte de las virutas sueltas, pero no demuestra que no haya rebabas adheridas en el interior de los taladros cruzados; en última instancia, la inspección debe planificarse teniendo en cuenta la accesibilidad y los requisitos funcionales.
Cómo elegir el método de eliminación de rebabas en taladros cruzados de acero: del trabajo manual a la automatización
Para eliminar rebabas de taladros cruzados de acero, primero se debe comprobar si la intersección es accesible y después considerar los requisitos de volumen y uniformidad. En taladros poco profundos, intersecciones expuestas o piezas sencillas de bajo volumen, pueden utilizarse métodos manuales controlados, como raspadores manuales o raspadores giratorios. Sin embargo, la dirección de operación, la zona de contacto y la forma de aplicar la fuerza deben especificarse en las instrucciones de trabajo, para evitar que el raspador agrande el taladro principal o secundario y dañe los bordes de sellado, las roscas o la sección transversal del conducto. Después de la eliminación, también debe realizarse una inspección con aumento para confirmar que no queden rebordes afilados ni metal suelto.
Intersecciones profundas y no visibles: resolver primero la accesibilidad
Cuando el taladro cruzado se encuentra en el fondo de un taladro profundo, detrás de una rosca o dentro de varios conductos, la herramienta manual puede limitarse a «tocar» la intersección sin poder controlar de forma estable la cantidad eliminada. En ese caso, se pueden evaluar herramientas de mango largo o abrasivos flexibles, herramientas especiales para taladros cruzados o un tratamiento mecanizado mediante una trayectoria CNC. Al elegir el método, se debe confirmar si la herramienta puede entrar en la zona objetivo y verificar el estado del borde mediante probetas seccionadas o una inspección de la primera pieza; no basta con introducir la herramienta en el taladro para afirmar que las rebabas internas se han eliminado.
Mecanizado de taladros cruzados de acero en serie: prestar atención a la repetibilidad y a los residuos
En las piezas fabricadas en serie, es aún más importante controlar la repetibilidad de cada intersección. Las herramientas especiales accionadas por CNC, las trayectorias robóticas u otros métodos automatizados suelen facilitar más la estandarización de los movimientos que una dependencia total del trabajo manual, pero aun así debe comprobarse si provocan un redondeado excesivo, variaciones del diámetro del taladro o un ensanchamiento local del conducto. En piezas con microtaladros, múltiples conductos o alta sensibilidad al riesgo de contaminación, pueden compararse cuidadosamente rutas especiales como el flujo abrasivo, la energía térmica o los procesos electroquímicos; no son universalmente óptimas y también se deben evaluar el acero, las dimensiones de la intersección, la función del borde y los residuos abrasivos o de reacción. Cualquiera que sea el método utilizado, el aire comprimido y la limpieza son solo etapas posteriores y no sustituyen la inspección de los bordes internos ni la verificación de la limpieza.
Inspección de calidad tras el mecanizado de taladros cruzados: bordes internos, dimensiones, limpieza y función
Tras mecanizar los agujeros cruzados de una pieza de acero, la aceptación no puede cerrarse con un simple «desbarbado realizado». La intersección de los agujeros puede ocultarse en un agujero profundo, detrás de una rosca o dentro de un conducto. Que la boca exterior del agujero parezca uniforme no significa que en el interior no haya rebordes afilados, rebabas adheridas o metal suelto. La inspección debe dividirse, como mínimo, en cuatro aspectos: bordes internos, dimensiones y geometría, limpieza y funcionamiento.
Primero, confirme que los bordes internos de los agujeros cruzados sean seguros
Las intersecciones visibles pueden inspeccionarse mediante observación ampliada; para las intersecciones más profundas u ocultas, puede evaluarse el uso de un endoscopio, un útil de inspección específico o un seccionado de la primera pieza. El objetivo de la inspección no es exigir la ausencia de cualquier marca de redondeo, sino confirmar que no haya partículas que puedan desprenderse, labios afilados ni rebordes que puedan rayar los elementos de sellado. En piezas producidas por lotes, también deben definirse las posiciones de muestreo, las condiciones de aumento y el método de registro; que una pieza parezca conforme no demuestra automáticamente la estabilidad del proceso.
Las dimensiones, la limpieza y el funcionamiento deben verificarse por separado
A continuación, vuelva a comprobar el diámetro, la profundidad y la posición de intersección del agujero principal y del agujero secundario, y confirme que la rosca, la superficie de sellado y la sección del conducto no hayan sufrido un raspado excesivo ni un redondeo excesivo. La limpieza es otro requisito independiente: el aire comprimido solo puede arrastrar parte de los residuos sueltos y no demuestra que no haya rebabas adheridas dentro de los agujeros cruzados. Debe verificarse mediante una inspección de partículas después de la limpieza u otro método acordado. En los conductos hidráulicos, neumáticos y de combustible, también pueden programarse, según el riesgo, comprobaciones de caudal, fugas o montaje; no obstante, el método concreto debe determinarse según los requisitos funcionales.
Por ello, el plano o el documento de compra debe especificar claramente la posición de los agujeros cruzados, los diámetros y profundidades críticos, las zonas que no deben dañarse, el estado de redondeo permitido de los bordes, los requisitos de limpieza, el método de inspección y los requisitos de registro, en lugar de limitarse a indicar «sin rebabas». Si las dimensiones o el estado de los bordes aún no están definidos, deberán confirmarlos conjuntamente el departamento de ingeniería, compras y el fabricante antes del mecanizado de prueba.
Preguntas frecuentes: preguntas habituales sobre el mecanizado y la aceptación de intersecciones de agujeros en piezas de acero
La aceptación de los agujeros cruzados de una pieza de acero no puede basarse únicamente en que la boca exterior del agujero tenga un aspecto uniforme. También deben considerarse la accesibilidad de la intersección, la función de sellado o del conducto, el estado de los bordes internos, las dimensiones críticas y la limpieza, acordando previamente los métodos de inspección y el contenido de los registros.
¿Puede el chaflán exterior sustituir al desbarbado interno de los agujeros cruzados de una pieza de acero?
Por lo general, no. El chaflán exterior trata principalmente el borde de entrada y no puede garantizar que en la intersección de los agujeros cruzados, situada en una zona profunda u oculta, no haya rebordes finos, rebabas adheridas ni partículas sueltas. En piezas como cuerpos de válvulas hidráulicas y cuerpos de cilindros, el estado de los bordes de la intersección debe especificarse por separado, y el desbarbado y la inspección internos deben organizarse según la accesibilidad.
¿Puede el aire comprimido demostrar que el interior de los agujeros cruzados ya está limpio?
No. El aire comprimido ayuda a arrastrar parte de los residuos sueltos, pero no necesariamente elimina las rebabas adheridas en la intersección ni sustituye la verificación de la limpieza. Según el riesgo de la pieza, deben combinarse métodos como el lavado, la inspección de partículas residuales, la observación con endoscopio o las pruebas funcionales.
¿Es necesario inspeccionar con un endoscopio o mediante seccionado todas las piezas de acero con agujeros cruzados?
No necesariamente. Para intersecciones visibles, poco profundas y de menor riesgo pueden utilizarse la observación ampliada o un útil de inspección específico; en intersecciones profundas, no visibles o situadas en zonas críticas relacionadas con el sellado y el caudal, puede ser necesario emplear un endoscopio, seccionar la primera pieza u otros métodos de verificación específicos. El método debe determinarse según los requisitos del plano y el riesgo de fallo.
¿Procesar primero el agujero pequeño y después el grande reduce necesariamente las rebabas de los agujeros cruzados?
No necesariamente. En algunos casos, este orden puede modificar la dirección de caída de la rebaba según los diámetros de los agujeros, el espesor de la pared y las condiciones de la herramienta, pero no constituye una regla universal. El fabricante también debe considerar la función del agujero, la accesibilidad de la herramienta, la rosca y las superficies de sellado, y confirmarlo mediante una evaluación de la sección o un mecanizado de prueba.
Si el plano solo indica «sin rebabas» y no proporciona valores numéricos, ¿cómo debe aceptar la pieza el comprador?
Antes del mecanizado, deben definirse conjuntamente estados de los bordes que puedan verificarse, por ejemplo: ausencia de metal suelto y rebordes afilados; zonas en las que se permita un ligero redondeo o la formación de un radio; y agujeros, superficies de sellado y conductos que no deban modificarse. También deben especificarse los métodos de inspección visual, dimensional, de limpieza y funcional. No debe utilizarse «cero rebabas» como conclusión general sin una base de inspección.
Key takeaways
- Los principales riesgos de los orificios cruzados son los rebordes, la rotura de virutas y las partículas sueltas en las intersecciones ocultas; el avellanado exterior no puede sustituir al desbarbado interno.
- El diámetro, la orientación, la profundidad, la secuencia de mecanizado y la accesibilidad de las herramientas deben planificarse conjuntamente durante el diseño del proceso.
- Antes de que la broca irrumpa en otro orificio, puede ajustarse el avance cuando lo permitan la herramienta, el espesor de pared y las condiciones del acero; los parámetros reales deben confirmarse mediante una prueba de corte.
- El desbarbado debe eliminar tanto los bordes afilados como el metal suelto, evitando al mismo tiempo modificar el diámetro del orificio, las superficies de sellado, las roscas y la sección transversal del conducto.
- Los bordes internos, la geometría dimensional, la limpieza y las pruebas funcionales deben definirse por separado; el aire comprimido o una única inspección visual no pueden sustituir todos los criterios de aceptación.



