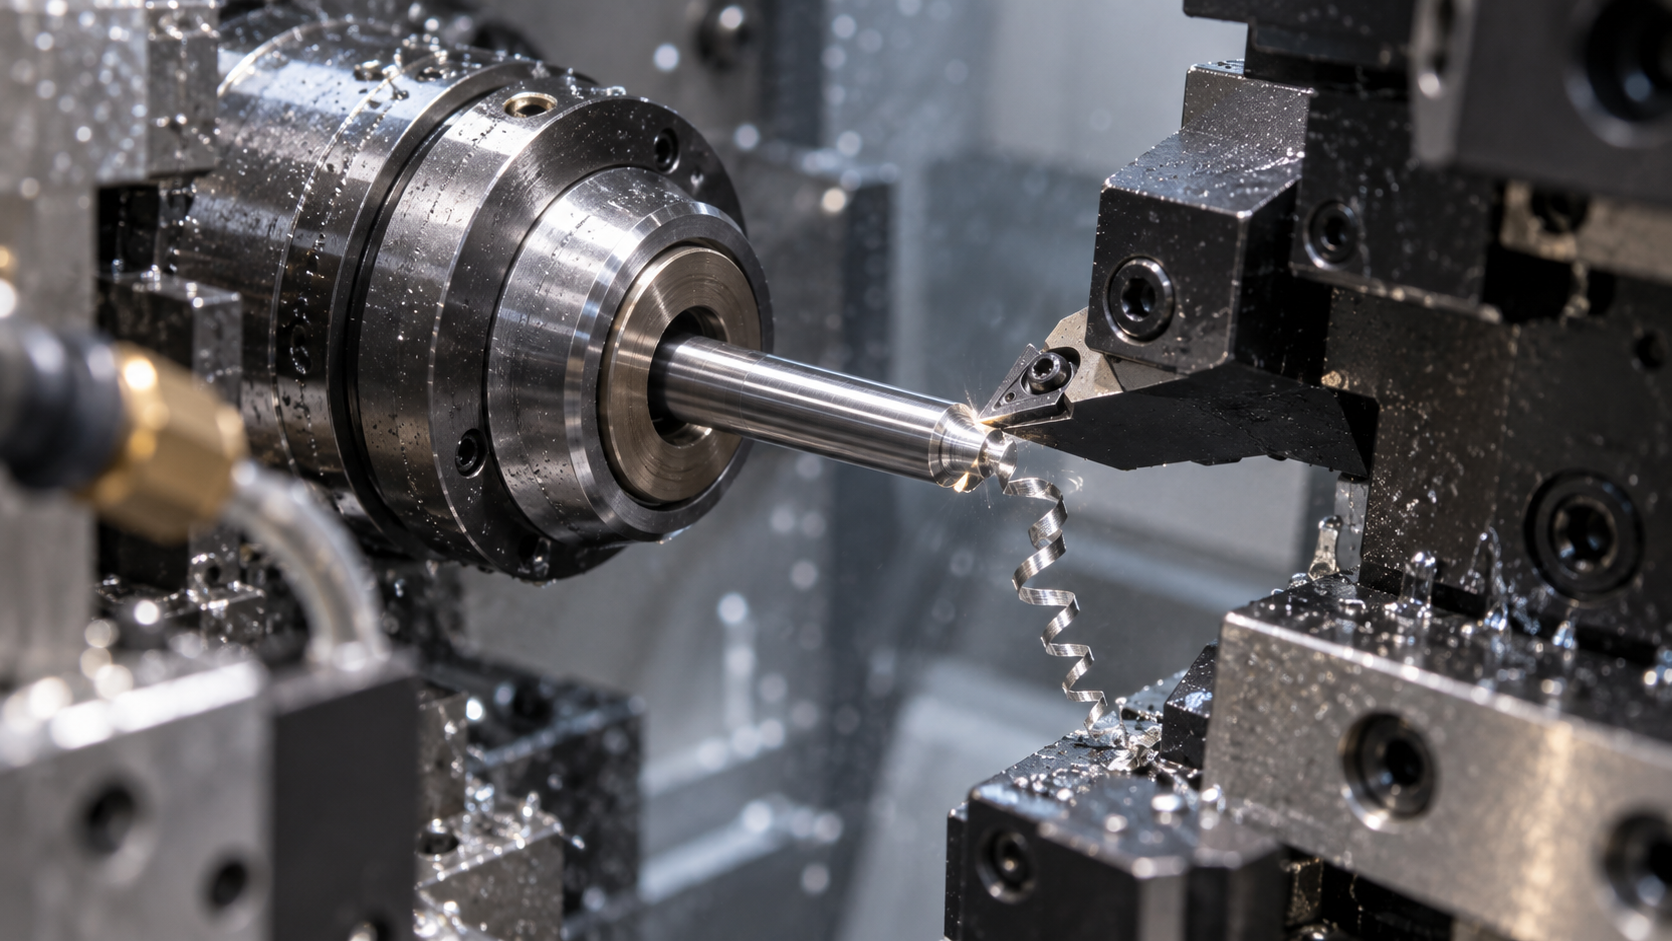
Qué es el mecanizado con máquina de guía: aclarar en una frase la diferencia entre «guía» y «avance»
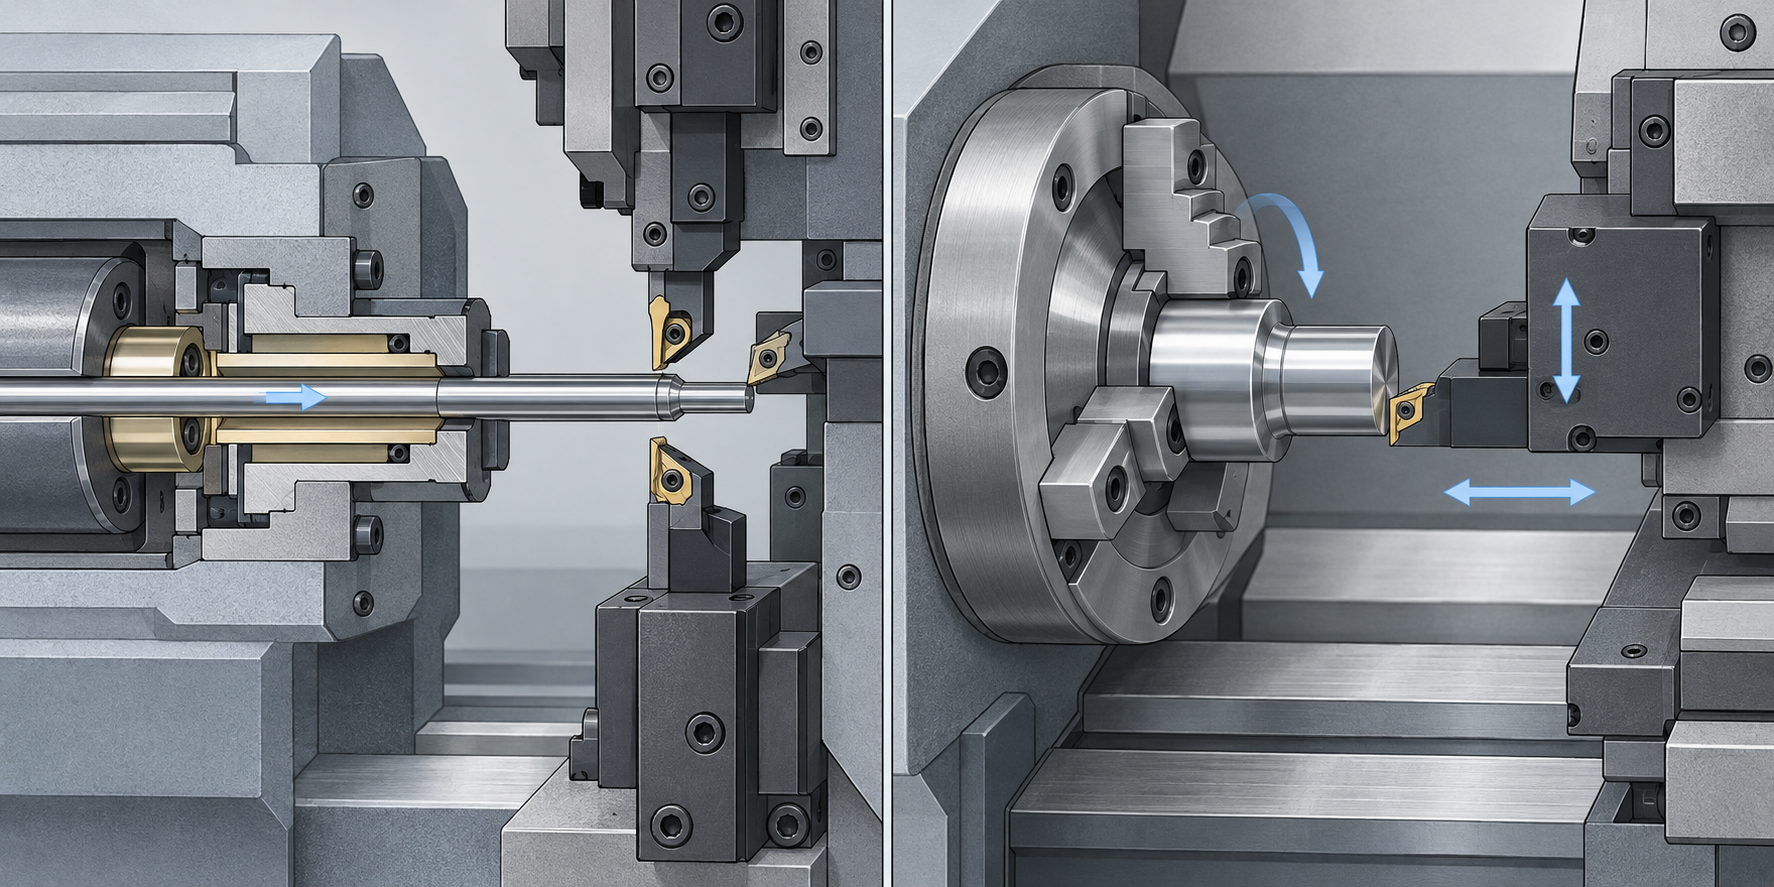
Para entender qué es el mecanizado con máquina de guía, en realidad no hace falta memorizar primero la historia. Basta con retener una frase: en la máquina de guía el material se mueve y las herramientas básicamente no; en el torno normal (máquina de avance) el material gira en su sitio y las herramientas se mueven. Esta diferencia determina todas las ventajas, limitaciones y ámbitos de aplicación posteriores.
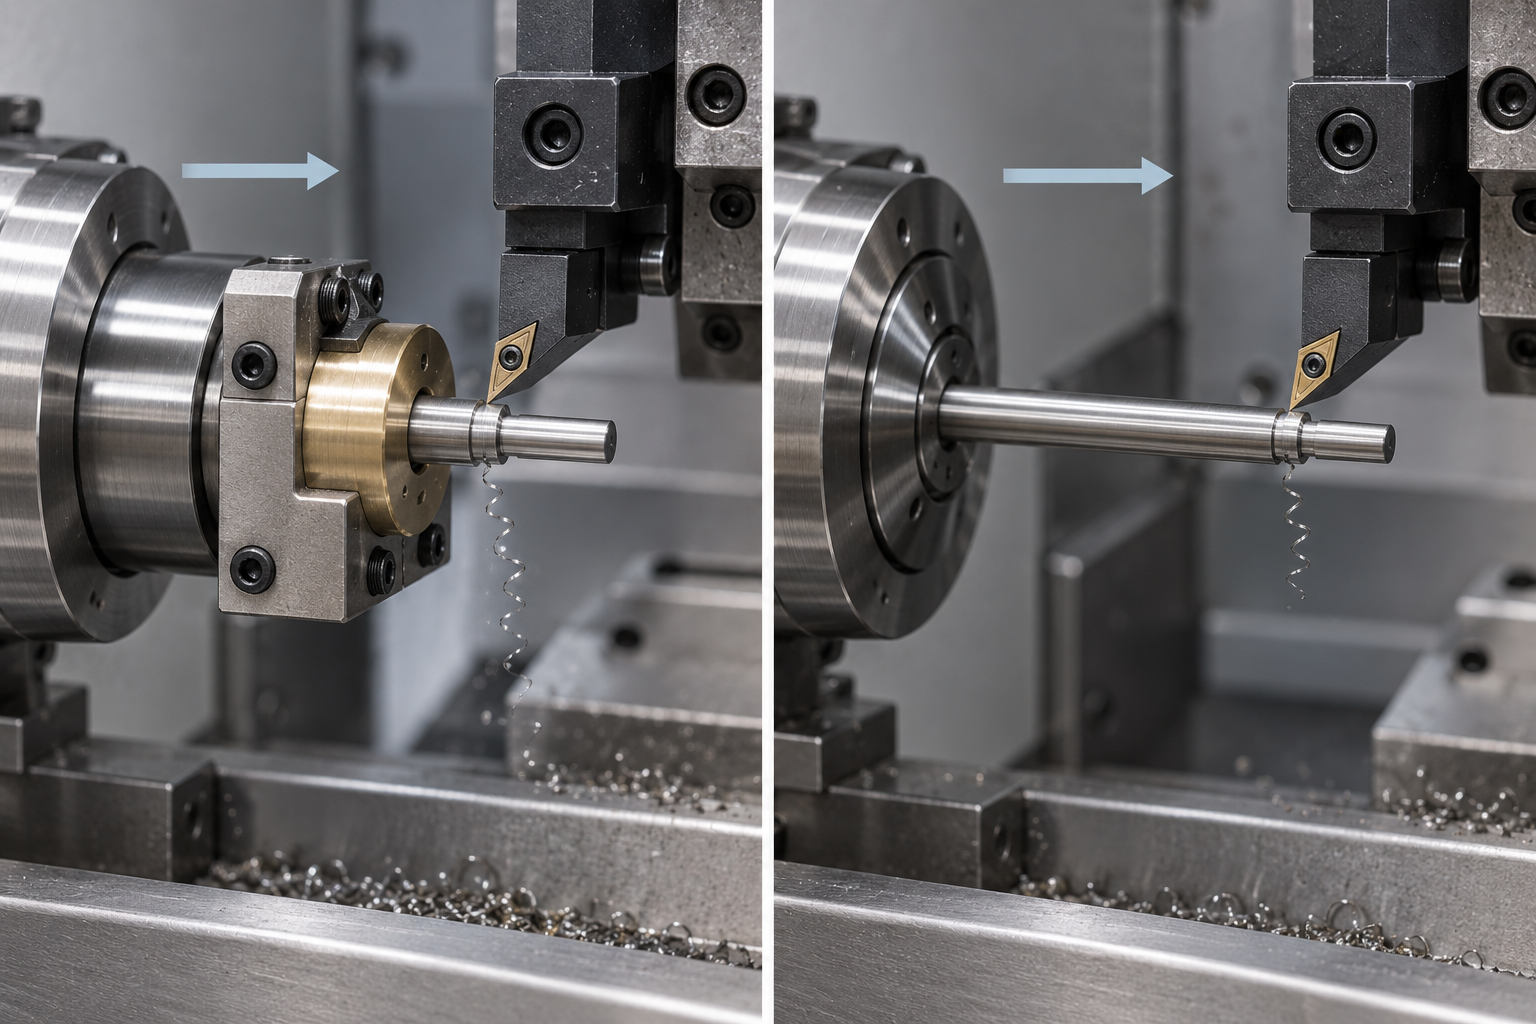
El nombre completo de la máquina de guía es torno CNC de tipo guía, en inglés se suele llamar Swiss-type automatic lathe o CNC Swiss machine. Su husillo sujeta una barra larga y realiza el avance axial en dirección del eje Z: de ahí provienen las dos palabras «guía», la barra avanza como si la empujaran, recorriendo todo el camino hasta la zona de corte. Las herramientas, en cambio, van montadas en los portaherramientas de las direcciones X e Y y en el portaherramientas motorizado, y se encargan del corte. La máquina de avance (el torno CNC normal al que nos referimos habitualmente) es justo lo contrario: la pieza queda sujeta por el plato y gira en su sitio, y las herramientas se desplazan en X y Z para cortarla.
| Elemento de comparación | Máquina de guía (tipo Swiss) | Máquina de avance (torno CNC normal) |
|---|---|---|
| Estado del material | Sujeta la barra y la alimenta axialmente en dirección del eje Z | El plato la sujeta y gira en su sitio |
| Estado de la herramienta | Corta en direcciones X/Y, básicamente no avanza en dirección axial | Se desplaza y corta a lo largo de X/Z |
| Modo de soporte | El casquillo guía soporta la barra pegada al punto de corte | La parte voladiza no tiene soporte ceñido |
| Piezas de punto fuerte | Micro y pequeñas, ejes esbeltos, piezas pequeñas en serie | Piezas de disco y casquillo, piezas cortas y gruesas, piezas de gran diámetro |
| Diámetro típico | Límite superior habitual en el sector de aproximadamente 20–38 mm | Puede alcanzar diámetros mayores, según el modelo |
¿Por qué evolucionó esta estructura de «material en movimiento»? Porque está diseñada por naturaleza para piezas micro y pequeñas y ejes esbeltos. El límite superior de diámetro de mecanizado de los tornos de cabezal móvil suele estar en el orden de 20–38 mm en el sector, con grandes diferencias entre modelos; en micromecanizado, el diámetro puede llegar al orden de 1 mm. En otras palabras, el campo de batalla principal del torno de cabezal móvil no son las «piezas grandes», sino esas cosas pequeñas que en un torno convencional se doblan fácilmente por la fuerza de corte, vibran o no salen redondas: pines de conector, aros decorativos de cámaras, ejes de relojería, sondas médicas, son sus clientes habituales.
Así que cuando alguien pregunta «qué es el mecanizado con torno de cabezal móvil», la respuesta más práctica no es recitar la definición, sino recordar esta imagen: una barra metálica esbelta es empujada por el husillo a través de un pequeño casquillo ceñido, y la herramienta corta justo a la salida del casquillo: el material se mueve, la herramienta permanece casi fija. Entendiendo esta imagen, conceptos como el casquillo guía, el material sobrante y el doble husillo encuentran su lugar. En las siguientes secciones, desglosaremos a partir de esta imagen.
El principio de funcionamiento del mecanizado con torno de cabezal móvil: por qué el casquillo guía es el alma
Dónde está el casquillo guía y qué está soportando exactamente
El husillo principal avanza axialmente y la herramienta solo se encarga de cortar: esta división del trabajo es clave
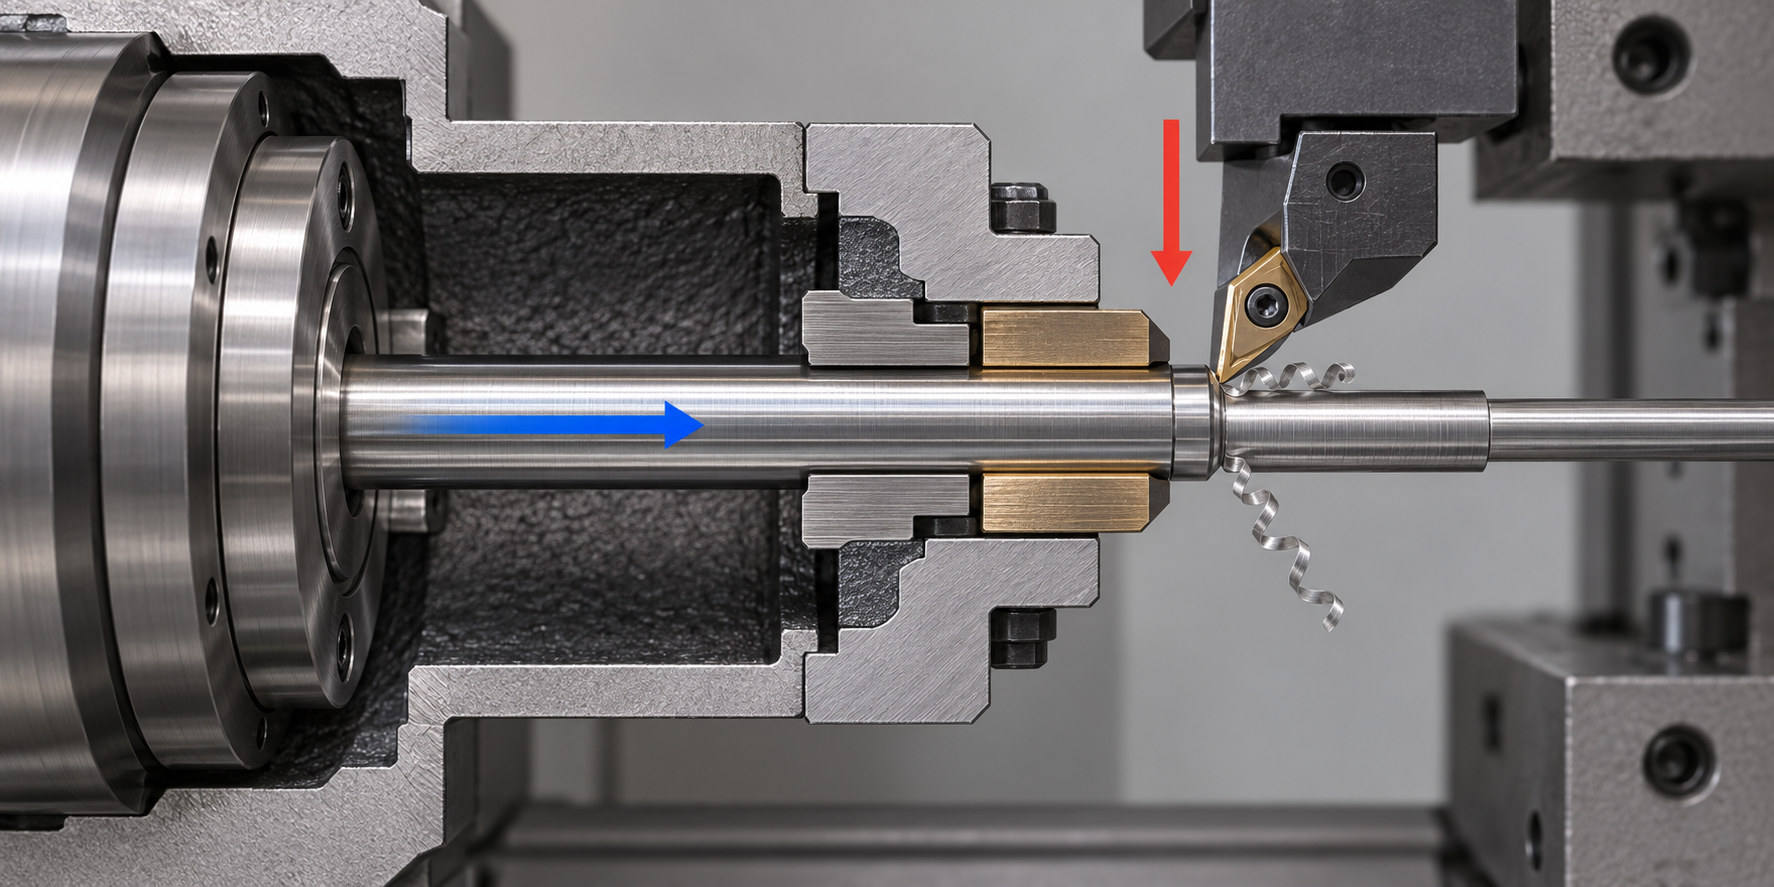
Si el material en sí no está recto, el casquillo guía tampoco puede salvarlo
Cómo se realiza el mecanizado con máquina de husillo guía: desde la alimentación y el casquillo guía hasta completar ambos extremos en una sola sujeción
Antes se explicó que «el material se mueve y la herramienta básicamente no» y el apoyo del casquillo guía; llevadas a la práctica, estas dos cosas forman un flujo muy fluido: el alimentador empuja la barra larga hacia el husillo principal, el material atraviesa el casquillo guía, el husillo principal sujeta el material y realiza el avance axial, y la herramienta corta cerca del casquillo guía; cuando se necesita fresado, taladrado, roscado o ranurado, intervienen las herramientas motorizadas; terminado un extremo de la pieza, el husillo secundario lo recoge para hacer el otro extremo, sin soltar la sujeción en todo el proceso. Así pues, la respuesta a «cómo se realiza el mecanizado con máquina de husillo guía» es en realidad este flujo más el resultado de «completar ambos extremos en una sola sujeción».
Primer paso: alimentación y paso por el casquillo guía, convertir la barra larga en un extremo mecanizable
La barra es primero empujada por el alimentador a lo largo del eje del husillo principal, su extremo delantero atraviesa el casquillo guía y queda al descubierto un pequeño tramo: ese tramo es la parte que se cortará a continuación. El diámetro interior del casquillo guía y el diámetro exterior de la barra tienen una relación de ajuste, con holgura muy pequeña; en el sector es habitual clasificar los casquillos guía por diámetro de material, por lo que cambiar el diámetro de barra en la misma máquina de husillo guía suele implicar cambiar el casquillo guía. Este paso también explica por qué la máquina de husillo guía exige tanto a la propia barra: si la rectitud y la ovalidad del material no cumplen, al pasar por el casquillo guía se forzará y durante el corte el casquillo guía tampoco podrá sostenerlo; si el material en sí no está recto, el casquillo guía no puede salvarlo. Normalmente también hay que achaflanar o reducir el extremo de la barra para facilitar su paso por el casquillo guía, lo que forma parte de las operaciones de preparación.
Segundo paso: avance del husillo principal, torneado exterior, ranurado y roscado
El husillo principal sujeta la barra y realiza el avance axial hacia delante a lo largo del eje Z, mientras la herramienta penetra en las direcciones X/Y. Como el punto de corte está siempre pegado al casquillo guía, este tramo puede tornease muy fino y muy largo sin que la herramienta se desvíe ni vibre. El torneado exterior, el ranurado, el roscado y el achaflanado, operaciones convencionales de torneado, se completan aquí. En el sector es habitual montar varias herramientas en un portaherramientas o en una torreta y avanzar según el orden del programa; el tiempo de ciclo de piezas pequeñas sencillas puede alcanzar el orden de unos 10 segundos; por supuesto, esto depende de la complejidad de la pieza y del material, y no todas las piezas son tan rápidas. Aquí es también donde más fácilmente se manifiesta la precisión del mecanizado con máquina de husillo guía: la consistencia dimensional depende del apoyo del casquillo guía y de un avance estable, no de la sensibilidad del operario.
Tercer paso: herramientas motorizadas para fresado plano, taladrado, roscado y ranurado
Si hay que fresar planos en el lateral de la pieza, taladrar en la cara frontal, roscar en un agujero o ranurar en el exterior, el husillo principal puede detenerse o realizar un posicionamiento por división, y las herramientas motorizadas (con accionamiento rotativo propio) penetran desde el lateral o la cara frontal. Este paso es la clave de que la máquina de husillo guía pase de ser «torno» a «torno-fresadora compuesta». La configuración habitual en el sector incluye varias posiciones de herramienta motorizada, capaces de encadenar torneado, fresado, taladrado, roscado y mandrinado en un solo equipo; aquí está el efecto de concentración de operaciones: características que antes requerían una segunda sujeción en una fresadora ahora se completan en la misma máquina y en la misma sujeción.
Cuarto paso: el husillo secundario recoge la pieza y completa ambos extremos en una sola sujeción
El husillo principal termina un extremo de la pieza, el subhusillo (también llamado husillo opuesto en el sector) se acerca y sujeta la pieza, el husillo principal suelta la pinza y retrocede, el subhusillo se lleva la pieza y mecaniza el extremo que estaba sujeto originalmente. El valor de este paso radica en que: las características relacionadas de ambos extremos se fabrican bajo la misma referencia de amarre. La coaxialidad de ambos extremos y la perpendicularidad entre la cara frontal y el eje no introducen nuevos errores de posicionamiento por el «segundo amarre tras girar la pieza»; en el segundo amarre la pieza se vuelve a alinear, la referencia cambia y la coaxialidad tiende a salirse de tolerancia. El mecanizado en torno de levas (suizo) evita este problema por principio, y esta es su ventaja más tangible al fabricar ejes esbeltos y piezas pequeñas con características en ambos extremos.
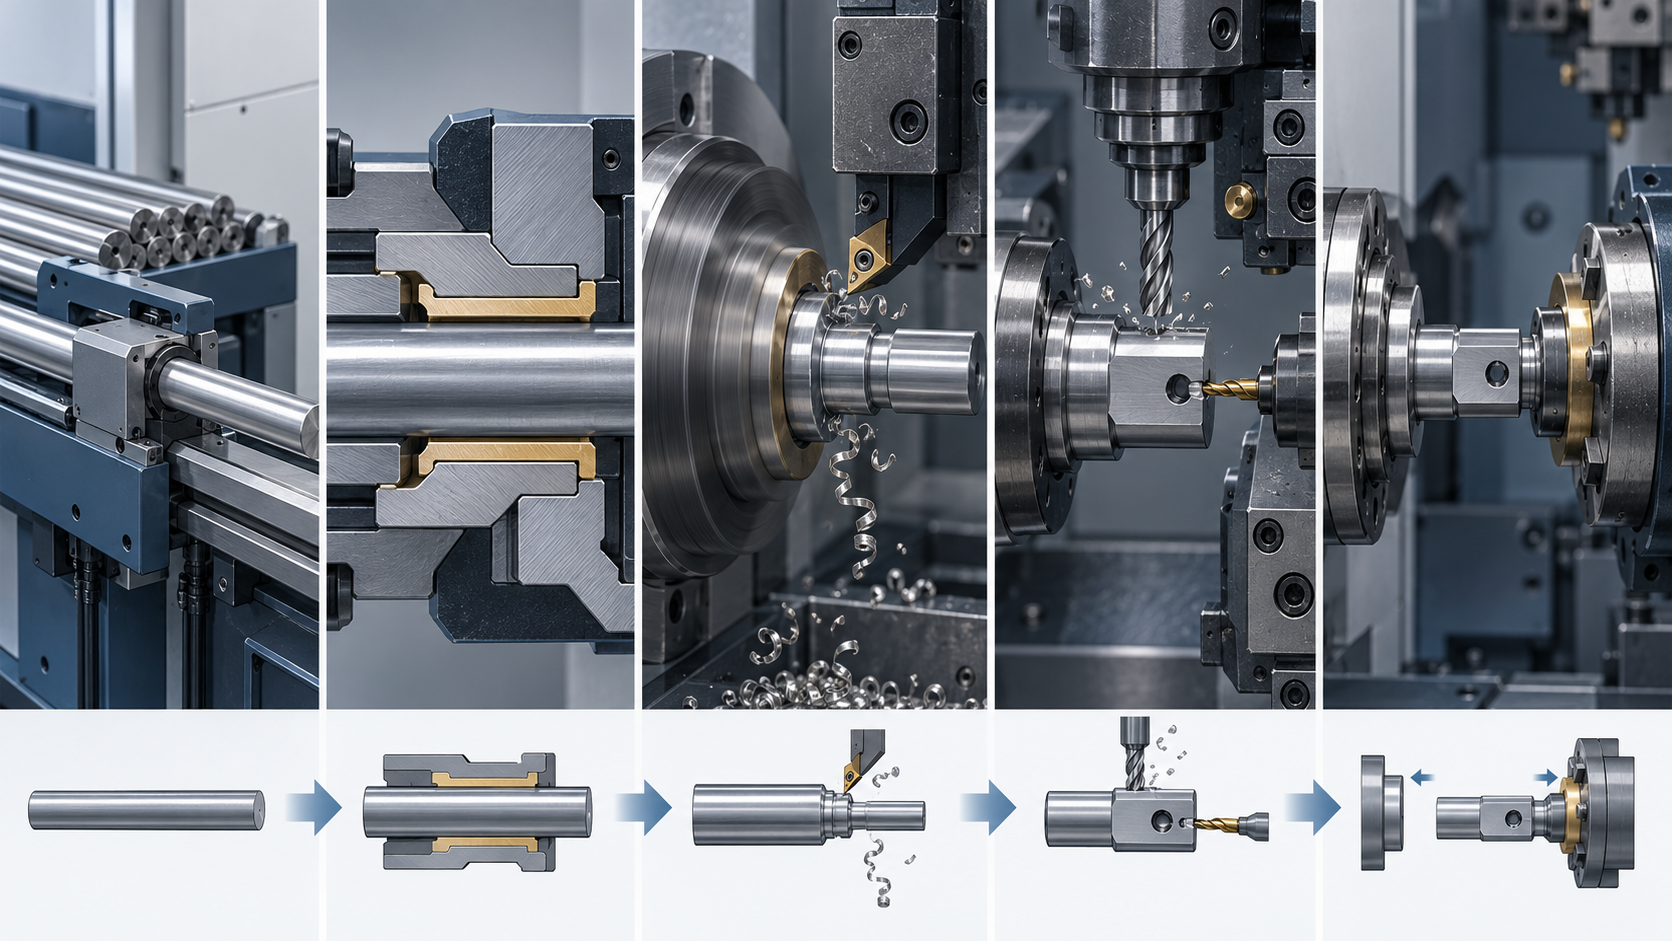
Si se ven los cuatro pasos en conjunto, la respuesta a «cómo se hace» el mecanizado en torno de levas (suizo) no es la técnica de una operación concreta, sino el diseño del propio flujo: alimentación — paso por el casquillo guía — torneado con el husillo principal — combinación con herramientas motorizadas — recepción de la pieza por el subhusillo para mecanizar el otro extremo, sin soltar la pinza en todo el proceso. La convergencia de operaciones, el menor número de transferencias y el menor error acumulado son resultados que este flujo aporta de forma natural, no algo que se recupere con inspecciones adicionales. Si una pieza concreta puede organizarse así debe evaluarse aún junto con el plano, el lote, el material y el equipo; el torno de levas no es rentable para todas las piezas.
Con casquillo guía o sin casquillo guía: una disyuntiva real en el mecanizado en torno de levas (suizo)
Al hablar del mecanizado en torno de levas (suizo), no se puede evitar una pregunta: ¿esta máquina lleva casquillo guía o no? Muchos lo toman como una diferencia entre «gama alta y gama baja», pero no es así. Se parece más a elegir calzado: para un maratón se usan zapatillas de correr, para la playa se usan chanclas; ninguno es superior, solo más adecuado. Tener o no casquillo guía (buje de guiado) determina en qué destaca y en qué no esta máquina, y también decide directamente el coste de material y si tu pieza se puede mecanizar.
Primero la conclusión: con casquillo guía la rigidez es buena y la precisión estable, pero el material sobrante final es largo; sin casquillo guía se ahorra material y el sobrante final es corto, pero es exigente con la barra y la forma de la pieza. A continuación se detalla.
Con casquillo guía: buena rigidez, a cambio de material sobrante final
En un torno de levas con casquillo guía, la barra pasa a través del casquillo y luego es sujetada por el husillo principal; el casquillo soporta el material pegado al punto de corte. En cuanto la fuerza de corte se aplica al material, el casquillo lo «sostiene», y el material esbelto no se dobla ni vibra con facilidad. Por eso los ejes esbeltos, los materiales duros y las piezas de alta precisión siguen básicamente la vía del casquillo guía.
Pero el propio casquillo ocupa una longitud. Al completar la carrera del husillo, siempre queda un tramo de material en el casquillo que no se puede empujar hacia fuera; ese tramo es el material sobrante final. En el sector, el material sobrante final de los tornos de levas con casquillo guía suele estar en el orden de 120–180 mm, con diferencias notables entre modelos. Si una barra es de 3 metros y el sobrante final es de 150 mm, no parece mucho; pero si el material es caro —por ejemplo titanio o ciertos aceros inoxidables para uso médico—, tirar un tramo en cada barra supone, con lotes grandes, dinero contante y sonante. Además, el sobrante final no se puede eliminar por completo, solo acortar o recuperar en lo posible, y esto hay que tenerlo en cuenta en el coste desde el principio.
Sin casquillo guía: ahorra material, pero exige seleccionar material y trabajo
En un torno de levas sin casquillo guía, se elimina el casquillo y la barra es sujetada y avanzada directamente por el husillo principal. La ventaja más directa es que el sobrante final es corto: en algunos modelos puede reducirse a unas decenas de milímetros o incluso menos, y la utilización del material sube de forma evidente. Para materiales relativamente fáciles de cortar y baratos como el cobre o el aluminio, o cuando el lote es tan grande que el coste del material es lo dominante, esta ventaja es muy tangible.
El precio a pagar es que la rigidez no es tan buena como con casquillo guía. Sin un casquillo que soporte pegado al punto de corte, la parte de la barra que sobresale se sostiene solo por el husillo y su propia rigidez. Por eso, sin casquillo guía se exige más a la rectitud y ovalidad de la barra: si el material no es recto, el corte se desvía; también hay limitaciones en la relación longitud-diámetro de la pieza, pues si es demasiado esbelta y larga tiende a vibrar; y los materiales duros y las piezas de alta precisión también salen perjudicados. Además, en los modelos sin casquillo guía el husillo y los rodamientos soportan más directamente la fuerza de corte, lo que afecta a la vida útil si se trabaja mucho tiempo con cargas pesadas; este es otro punto que hay que preguntar claramente al seleccionar el modelo.
Cómo elegir: con responder cuatro preguntas ya hay respuesta
No hace falta memorizar parámetros; basta con hacerse cuatro preguntas para definir la dirección:
- ¿Es caro el material? Titanio, superaleaciones, metales preciosos: cada barra duele por el sobrante final, así que hay que priorizar la opción sin casquillo guía o buscar la forma de acortar el sobrante; en acero al carbono común o latón, el sobrante final influye poco y con casquillo guía es más estable.
- ¿Es grande el lote? Si el lote es pequeño, el sobrante final y el ajuste de máquina pesan mucho por pieza y hay que calcularlo bien; si el lote es grande, el sobrante final se diluye, pero la ventaja de rigidez del casquillo guía también se manifiesta más fácilmente.
- ¿Cuál es la relación longitud-diámetro de la pieza? En ejes con relación longitud-diámetro grande, finos y largos, el casquillo guía es casi imprescindible; en piezas cortas y gruesas, o en piezas tipo disco y casquillo con relación longitud-diámetro pequeña, la opción sin casquillo guía es totalmente suficiente.
- ¿Qué nivel de precisión se requiere? Si se exige estabilidad a nivel micrométrico y una rugosidad superficial estricta, el soporte rígido con casquillo guía lo mantiene con mayor facilidad; para precisión general y formas simples, sin casquillo guía resulta más económico.
Aquí no hay una respuesta estándar. El mismo plano, en otra fábrica, con otro lote de material o con otro volumen de producción, puede llevar a elegir una opción distinta. Así que no preguntes directamente «¿ustedes tienen casquillo guía o no?»; una pregunta más útil es: «Para esta pieza, este material y este volumen, ¿cuál conviene más? ¿Cómo evalúas el material sobrante y la precisión?» — poner las ventajas y desventajas sobre la mesa es mucho más fiable que oír un «podemos con todo».
Una última advertencia: tener casquillo guía o no tenerlo no es una relación de mejora, son dos rutas de capacidad diferentes. El valor central del mecanizado en torno de guía es lograr piezas microminiaturas y ejes largos y delgados con precisión y estabilidad; elegir qué configuración de casquillo guía es un juicio de ingeniería en torno a ese objetivo, no una competencia de quién es más «avanzado». En tu caso concreto, al final hay que evaluarlo junto con el plano, el volumen, el material y el equipo.
¿Para qué piezas es adecuado el mecanizado en torno de guía y para cuáles no?
Al hablar del mecanizado en torno de guía, mucha gente piensa automáticamente que «las piezas de precisión deben hacerse en torno de guía». Ese juicio solo es la mitad de la verdad. El torno de guía no es un torno más avanzado; es una herramienta desarrollada específicamente para cierto tipo de piezas. Entender sus fortalezas y limitaciones evita equivocarse en la selección.
Piezas adecuadas para el mecanizado en torno de guía: pequeñas, delgadas, largas y con características en ambos extremos
La zona de confort del mecanizado en torno de guía se puede enmarcar con cuatro características: diámetro pequeño, gran relación longitud-diámetro, características en ambos extremos y producción por lotes. El soporte del casquillo guía aumenta enormemente la rigidez de las piezas de eje largas y delgadas, y el husillo secundario permite que los agujeros, ranuras y roscas del otro extremo no requieran un segundo amarre. Estas dos capacidades combinadas determinan que los siguientes tipos de piezas sean especialmente idóneos.
- Pines y terminales de conector: con diámetros que suelen estar en el orden de los milímetros, gran relación longitud-diámetro, y posibles chaflanes, escalones y zonas de engaste en ambos extremos; los lotes suelen superar las diez mil piezas. El torno de guía realiza el avance, el torneado y el corte de una sola vez, y el tiempo de ciclo puede reducirse mucho.
- Anillos decorativos de cámara, ejes microgiratorios, piezas pequeñas de bisagra: de forma pequeña pero con requisitos de coaxialidad y precisión en las caras frontales; las piezas de aspecto metálico también necesitan buena rugosidad superficial. Las herramientas motorizadas pueden fresar planos y taladrar directamente, reduciendo los cambios de operación.
- Ejes de relojería, piezas tipo sonda médica: delgadas, largas y de alta precisión; el material puede ser acero inoxidable o aleación de titanio. El torno de guía con casquillo guía tiene una ventaja clara al mecanizar este tipo de piezas.
- Piezas pequeñas por lotes que requieren torneado, fresado, taladrado y roscado en una sola operación: para piezas con características en ambos extremos y en las que múltiples amarres acumulan errores, el valor del husillo secundario es máximo.
Piezas no adecuadas para el mecanizado en torno de guía: cortas y gruesas, de gran diámetro o con lotes demasiado pequeños
A la inversa, forzar el mecanizado en torno de guía en los siguientes tipos de piezas suele dar malos resultados o incluso no ser rentable.
- Piezas unitarias de material corto y grueso: la pieza es muy corta y la relación longitud-diámetro muy pequeña; la ventaja del casquillo guía del torno de guía no se aprovecha y, además, hay que asumir la pérdida de material sobrante y el tiempo de ajuste. En este caso, un torno CNC convencional es más directo.
- Piezas de gran diámetro: el diámetro máximo de mecanizado habitual en el sector de los tornos de guía está en el orden de 20–38 mm, con grandes diferencias entre modelos. Las piezas que superan el límite del modelo simplemente no entran; hay que confirmarlo según el equipo concreto.
- Piezas de disco, casquillo y brida con relación longitud-diámetro muy pequeña: en estas piezas, el torno de guía (material giratorio, herramienta en movimiento) suele ofrecer mejor rigidez y evacuación de virutas; el torno de guía resulta incómodo.
- Piezas con lotes demasiado pequeños: la ventaja de eficiencia del torno de guía se basa en el volumen de producción. Con lotes demasiado pequeños, el tiempo de ajuste y el material sobrante relativamente largo de los modelos con casquillo guía (habitualmente en el orden de 120–180 mm en el sector) no se amortizan, y el coste por pieza puede ser superior al de un torno convencional.
Hay que subrayar una cosa: «no adecuado» no significa «no se puede hacer», sino «no es rentable». El torno de guía puede tornear una gama muy amplia de piezas, pero su concepción original es el mecanizado eficiente por lotes de piezas microminiaturas, largas y delgadas; fuera de ese escenario, sus ventajas se neutralizan.
Un criterio práctico: ante un plano, mira primero cuatro números
Si tienes un plano en la mano y no sabes si debería mecanizarse en torno de guía, repásalo en este orden:
Con estos cuatro pasos completados, básicamente ya hay una dirección sobre si conviene o no el mecanizado con máquina de guía. Por supuesto, el juicio final también debe combinarse con la maquinabilidad del material, los requisitos de tolerancia y la calidad superficial; esto se desarrolla en la siguiente sección.
Materiales comunes y escenarios de aplicación típicos del mecanizado con máquina de guía
La lista de piezas mecanizadas con máquina de guía es, en realidad, una lista filtrada por dimensiones. Diámetro no muy grande, esbelto, por lotes, con características en ambos extremos: las piezas que cumplen estas condiciones, en su mayoría, pueden terminarse de una sola vez en una máquina de guía. El material determina otra cosa: si esta barra puede pasar de forma estable a través de la guía y ser cortada mientras se sujeta.
Qué materiales suelen mecanizarse en máquinas de guía: primero la maquinabilidad, luego si pueden pasar por la guía
La barra, en la máquina de guía, es sujetada y avanzada axialmente a través de la guía, por lo que el «grado de regularidad» y la «maquinabilidad» del propio material determinan directamente si el mecanizado fluye sin problemas. Las opciones comunes en el sector se dividen a grandes rasgos en varias categorías:
- Acero de fácil mecanizado (como el tipo 12L14): el material de entrada más común, buena rotura de viruta, calidad superficial fácil de lograr, adecuado para pasadores y piezas de eje en grandes lotes.
- Acero inoxidable (tipos 303, 304, 316): el 303 es un habitual en máquinas de guía, con maquinabilidad relativamente amigable; el 304/316 es más pegajoso y propenso al endurecimiento por mecanizado, exige más de la herramienta, la velocidad y la refrigeración, y en piezas esbeltas hay que prestar especial atención a la deflexión y la vibración.
- Latón y aleaciones de cobre: buena maquinabilidad, se usan a menudo en conectores, terminales y ejes pequeños, el tiempo de ciclo puede reducirse mucho.
- Aluminio: ligero y fácil de cortar, adecuado para aros de cámara y piezas estructurales pequeñas, pero al ser blando, cuando es esbelto se marca o deforma con facilidad.
- Piezas pequeñas de titanio: maquinabilidad pobre, baja conductividad térmica y desgaste rápido de herramienta; la rigidez y la capacidad de sujeción en una sola operación de la máquina de guía son aquí una ventaja, pero el coste del material y de la herramienta deben calcularse de antemano.
Un punto que a menudo se pasa por alto: la maquinabilidad del material influye en si se puede usar la guía. Los materiales con grandes fuerzas de corte y propensos al endurecimiento por mecanizado son, en cambio, más estables en máquinas con guía; mientras que los materiales demasiado blandos y pegajosos tienden a rayarse o a obstruir la viruta dentro de la guía. Por eso la selección del material no es aislada, debe considerarse junto con la guía, la herramienta y la refrigeración.
Escenarios de aplicación típicos del mecanizado con máquina de guía: desde sondas médicas hasta aros de cámara
El campo de batalla principal del mecanizado con máquina de guía son esas piezas «pequeñas, esbeltas, por lotes y con trabajo en ambos extremos». Los escenarios de aplicación comunes se concentran en varios sectores:
- Dispositivos médicos: sondas, ejes pequeños relacionados con endoscopios, piezas esbeltas de instrumentos quirúrgicos; requieren alta calidad superficial y coaxialidad, y terminar ambos extremos en una sola sujeción es imprescindible.
- Conectores electrónicos y pasadores: diámetros a menudo del orden de 1–5 mm, grandes lotes y ciclos cortos; el latón y el acero inoxidable de fácil mecanizado son materiales comunes.
- Electrónica de consumo: aros decorativos de cámaras de móvil, piezas pequeñas de bisagras y ejes, ejes finos de dispositivos vestibles; son pequeños pero las caras, los escalones y los chaflanes no admiten imprecisiones.
- Relojería e instrumentos de precisión: piezas como ejes de volante y ejes de engranaje, con gran relación longitud-diámetro, justo la especialidad de la máquina de guía.
- Piezas pequeñas aeroespaciales: algunos sujetadores pequeños y piezas de sensores, con materiales difíciles de cortar, pero el lote no siempre es grande; si se mecanizan en máquina de guía depende de si el lote puede amortizar el coste de ajuste.
Estos escenarios tienen un punto en común: si la pieza se pasa a un torno convencional, o no se sujeta, o al sujetarla se dobla, o hay que sujetarla en dos operaciones y no se conserva la coaxialidad. El mecanizado con máquina de guía resuelve precisamente este tipo de problemas.
Tolerancias y tiempos de ciclo: órdenes de magnitud comunes en el sector, pero deben evaluarse según el caso real
Cuando se habla de la capacidad del mecanizado por máquina de husillo guiado, a menudo se mencionan dos cifras: tolerancias que alcanzan el orden de micras (μm) y tiempos de ciclo visibles de aproximadamente 10 segundos para piezas pequeñas simples. Estas dos cifras son ciertamente comunes en el sector, pero son referencias de magnitud, no promesas.
Que una tolerancia pueda alcanzar el nivel de micras depende de la geometría de la pieza, el material, el estado de la herramienta, la precisión y la estabilidad térmica de la propia máquina; en la misma máquina, mecanizar un pasador de latón y mecanizar un eje fino de aleación de titanio dará resultados muy distintos. Lo mismo ocurre con el tiempo de ciclo: un pasador que solo tiene diámetro exterior y chaflanes puede salir en unos segundos por pieza; en cuanto se añaden fresado plano, taladrado, roscado o mecanizado posterior en el subhusillo, el tiempo de ciclo se multiplica. Si en el plano aparece la palabra «precisión» y se da por hecho que la máquina de husillo guiado cumplirá sin más, es un error de juicio común. Si una pieza concreta puede cumplir tolerancias y tiempos de ciclo requiere una evaluación conjunta de plano, material, lote y equipo.
Además del material y el escenario, no olvide la superficie y el postprocesado
Las piezas que salen de una máquina de husillo guiado suelen tener una rugosidad superficial bastante controlable, porque con el apoyo de la guía de casquillo el corte es estable y hay poca vibración. Pero el propio material marca un límite: para que el acero inoxidable 304 alcance un acabado espejo a menudo todavía hace falta pulido o rectificado posterior; el aluminio tiende a mostrar marcas de herramienta y rebabas, por lo que la operación de desbarbado debe incluirse desde el principio.
Además, el mecanizado por máquina de husillo guiado a menudo se combina con otros procesos: en la fase de prueba de lotes pequeños se puede usar mecanizado CNC o impresión 3D para validar primero la estructura y, una vez confirmada, pasar a la máquina de husillo guiado para producción en serie; cuando se necesiten piezas de plástico en serie, se puede considerar entonces el moldeo por inyección. Las designaciones concretas de material, su maquinabilidad y las especificaciones de barra disponibles se pueden consultar en la biblioteca de materiales, mucho más fiable que elegir a ojo.
Cómo determinar si una pieza requiere mecanizado por máquina de husillo guiado: una ruta práctica para compradores e ingenieros
Preguntas frecuentes sobre el mecanizado por máquina de husillo guiado
Las siguientes preguntas son básicamente las que más surgen tras leer lo anterior: en qué radica exactamente la alta precisión, cómo elegir entre con o sin guía de casquillo, si se puede ahorrar el material sobrante, cuál es el límite de diámetro y si vale la pena usar la máquina de husillo guiado en lotes pequeños. Las respuestas se dan según la práctica ingenieril, sin promesas.
¿El mecanizado por máquina de husillo guiado es siempre más preciso que el torno de guiado por herramienta (torno CNC convencional)?
No se puede generalizar, pero en tendencia la máquina de husillo guiado mantiene la precisión más fácilmente en piezas de eje esbeltas. La razón es que la guía de casquillo apoya la barra muy cerca del punto de corte, y el punto de aplicación de la fuerza de corte está muy próximo al apoyo, por lo que el material esbelto no se flexiona ni vibra con facilidad. A la inversa, si la pieza es corta y gruesa, tipo disco o casquillo, con relación longitud-diámetro muy pequeña, el torno de guiado por herramienta ya tiene rigidez de sujeción suficiente, y la máquina de husillo guiado no necesariamente ofrece ventaja, además de asumir costes extra de material sobrante y ajuste. Por tanto, el criterio es la forma de la pieza y la relación longitud-diámetro, no las dos palabras «husillo guiado» en sí. En el sector, la máquina de husillo guiado suele alcanzar de forma estable tolerancias dimensionales del orden de micras (μm), pero para una pieza y un material concretos aún hay que confirmarlo con el plano y las mediciones reales del equipo.
¿Cómo elegir entre con guía de casquillo y sin guía de casquillo?
Planteémoslo como una disyuntiva: con guía de casquillo la rigidez es buena, adecuada para ejes esbeltos, materiales duros y piezas con requisitos de precisión altos, a costa de un material sobrante más largo, comúnmente del orden de 120–180 mm en el sector; sin guía de casquillo el sobrante es corto y se ahorra material, adecuado para barras con relación longitud-diámetro no muy grande, dureza no alta y longitud corta, pero la carga sobre el husillo y los rodamientos es mayor. En la selección real, primero hay que ver si el material es caro, si el lote es grande y cuál es la relación longitud-diámetro de la pieza, y después los requisitos de precisión. No hay uno más avanzado, solo uno más adecuado. En última instancia, prevalecen los parámetros del modelo del fabricante del equipo y las pruebas de corte reales.
¿Se puede evitar por completo el material sobrante en el mecanizado por máquina de husillo guiado?
Es muy difícil evitarlo por completo. Los modelos con guía de casquillo, como la propia guía ocupa una longitud, tienen un sobrante naturalmente más largo; los modelos sin guía de casquillo tienen un sobrante más corto, pero tampoco es cero. El sobrante es esencialmente el margen de seguridad que dejan los mecanismos de sujeción y avance; se puede reducir, pero no llevar a cero. Para metales preciosos o piezas de gran lote, la proporción de sobrante afecta directamente al coste, por lo que en el presupuesto y la evaluación del proceso normalmente hay que incluir el sobrante. Cuánto se puede reducir depende del modelo, el diámetro de la barra y el modo de avance, y debe confirmarse según el equipo y la pieza reales.
¿Qué diámetro máximo de pieza puede mecanizar una máquina de husillo guiado?
El campo de acción principal de la máquina de guiado por husillo es el de las piezas micro y pequeñas. El diámetro máximo de mecanizado habitual en el sector suele estar en el orden de 20–38 mm, con grandes diferencias entre modelos; en la dirección del micromecanizado se puede llegar al orden de 1 mm. Para piezas que superan el límite del modelo, generalmente hay que cambiar a una máquina de guiado por herramienta o a un centro de torneado-fresado. Por eso, el primer paso al recibir un plano es comprobar si el diámetro exterior máximo cae dentro del rango del modelo objetivo, y luego hablar de la relación longitud-diámetro y del lote. El límite concreto debe basarse en la ficha técnica del equipo; no hay que dar por sentado que, como «la máquina de guiado por husillo es muy precisa», puede hacer cualquier tamaño.
El lote es muy pequeño, ¿vale la pena mecanizarlo con una máquina de guiado por husillo?
Depende de cuán pequeño sea. La ventaja de la máquina de guiado por husillo está en la producción por lotes y continua: alimentación, ambos extremos terminados en un solo amarre, ritmo rápido; en piezas pequeñas sencillas, en el sector se ven ritmos del orden de unos 10 segundos. Pero los costes fijos de ajuste, programación y material sobrante, repartidos entre muy pocas piezas, hacen que el coste por pieza sea claramente más alto. Si solo son unas pocas piezas, una decena de piezas sueltas de material corto, una máquina de torno CNC normal o un centro de torneado-fresado suelen ser más rentables. El método para decidirlo es sencillo: estimar juntos el lote, el precio unitario del material, la longitud del material sobrante y el tiempo de ajuste, y luego decidir si se usa el guiado por husillo. En última instancia, hay que hacer una evaluación real combinando el plano y el lote.
Key takeaways
- El «guía» del mecanizado con máquina de guía se refiere a que el husillo sujeta la barra y la alimenta axialmente, mientras que las herramientas básicamente no se mueven; en la máquina de avance, en cambio, el material gira y las herramientas se desplazan para cortar.
- La guía (casquillo de guiado) soporta la barra junto al punto de corte, y es la causa directa de que los ejes esbeltos no se doblen ni vibren fácilmente y puedan mantener una precisión relativamente alta.
- El doble husillo más herramientas motorizadas permite completar en una sola máquina el torneado, fresado, taladrado, roscado y ranurado de la pieza; el subhusillo toma el relevo y reduce el error de un segundo amarre.
- Con guía la rigidez es buena pero el sobrante de barra es más largo; sin guía se ahorra material pero está limitado por la relación longitud-diámetro y la dureza del material; esto es una disyuntiva, no una relación de mejora.
- La máquina de guía es experta en piezas pequeñas de tipo eje, micro y pequeñas, esbeltas y por lotes; las piezas cortas unitarias, de gran diámetro y baja relación longitud-diámetro normalmente no son su terreno.



