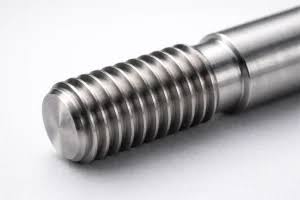
¿Cuáles son los métodos de mecanizado de roscas? Distinguir primero entre arranque de viruta y conformado
No existe una “respuesta óptima” para los métodos de mecanizado de roscas al margen de las condiciones. Antes de seleccionar el proceso, confirme primero si se trata de una rosca interna o externa y, a continuación, compruebe el perfil de rosca, el paso, el sentido de la hélice, el número de entradas y la tolerancia de la rosca. Después, determine si la pieza gira alrededor de su eje central, si el material produce virutas fácilmente fragmentables, si la estructura tiene paredes delgadas o un gran voladizo, y si la sujeción, la evacuación de virutas y la capacidad de la máquina herramienta son compatibles.
Desde el punto de vista del principio de mecanizado, los métodos habituales pueden dividirse en dos grupos. El torneado, el fresado, el roscado con macho, el roscado con terraja, el rectificado y el fresado por torbellino pertenecen al mecanizado por arranque de viruta y forman el perfil de la rosca eliminando material con una herramienta o un abrasivo; el laminado y la extrusión pertenecen al conformado plástico y dependen de rodillos o matrices para deformar el material base. El roscado con macho suele emplearse en agujeros roscados internos y el roscado con terraja suele emplearse en roscas externas, aunque las roscas externas también pueden fabricarse mediante torneado, fresado y otros procesos.
| Método | Pieza típica | Ventajas principales | Limitaciones principales |
|---|---|---|---|
| Torneado de roscas | Ejes giratorios y piezas tipo casquillo | Amplio rango de perfiles de rosca aplicables | Se requiere una rotación estable y un avance sincronizado |
| Fresado de roscas | Piezas no rotativas, piezas de pared delgada y roscas de gran diámetro | Fuerzas de corte relativamente bajas, lo que facilita la rotura de viruta | Depende del equipo de fresado y de la programación |
| Roscado con macho / roscado con terraja | Agujeros roscados internos / roscas externas | Proceso directo, utilizado habitualmente para medidas comunes | Es necesario controlar el par, la evacuación de virutas y el atasco de virutas |
| Laminado / extrusión | Adecuado para piezas producidas en serie mediante conformado plástico | El perfil de la rosca no se forma eliminando material sobrante | Limitado por el material, la pieza en bruto y el equipo |
| Rectificado / fresado por torbellino | Piezas de acabado / tornillos esbeltos | Adecuado para aplicaciones especiales de acabado o piezas esbeltas | Se requieren equipos y condiciones de proceso específicos |
Por lo tanto, responder a la pregunta «¿Cuáles son los métodos de mecanizado de roscas?» es solo el punto de partida. La verdadera evaluación del proceso debe comparar conjuntamente el tipo de rosca, la forma de la pieza, el material, el volumen de producción y los requisitos de inspección: para piezas rotativas tipo eje, primero puede evaluarse el torneado; para estructuras no rotativas o de pared delgada, el fresado; para agujeros roscados internos comunes, el roscado con macho; mientras que, para el laminado y la extrusión, primero debe confirmarse si la plasticidad del material y el equipo de conformado son adecuados.
Torneado de roscas: un método habitual de mecanizado de roscas adecuado para piezas rotativas
El torneado de roscas es un método de mecanizado de roscas basado en la rotación de la pieza. Después de sujetar ejes, casquillos, bridas y otras piezas rotativas en el torno, la pieza gira alrededor del centro del husillo, mientras la herramienta mantiene la sincronización con el paso de rosca y la velocidad del husillo y avanza gradualmente en dirección axial para cortar el perfil de rosca especificado. Mediante el cambio de herramienta y el ajuste del avance y de la trayectoria de corte, normalmente se pueden mecanizar tanto roscas externas como roscas internas y roscas con distintos perfiles.
Aplicaciones del torneado de roscas
Cuando la pieza puede posicionarse de forma estable alrededor del centro de rotación y el eje de la rosca coincide con la dirección del husillo, el torneado de roscas suele ser relativamente fácil de planificar. Es adecuado para piezas de revolución unitarias o de lotes pequeños, y permite ajustar fácilmente el paso, el sentido de la hélice, el número de entradas y el perfil de la rosca según el plano. Al mecanizar roscas internas, también deben comprobarse el diámetro del agujero, su profundidad y el espacio para la entrada y salida de la herramienta; en las roscas externas, debe verificarse que el extremo disponga de una ranura de salida suficiente o de una posición segura para retirar la herramienta.
Sujeción y limitaciones del torneado de roscas
El resultado del torneado de roscas no depende únicamente de la herramienta, sino también de la rigidez de la sujeción, la sincronización del husillo, la facilidad de rotura de viruta del material, el estado de la punta de la herramienta y los parámetros de corte. Las piezas con gran voladizo o paredes delgadas tienden a vibrar y deformarse bajo la acción de las fuerzas de corte; en las roscas internas de agujeros profundos pueden surgir dificultades para evacuar la viruta y refrigerar. Ante este tipo de estructuras, deben reevaluarse el método de sujeción, el voladizo de la herramienta, la ranura de salida y la secuencia de mecanizado. El proceso final aún debe confirmarse teniendo en cuenta la tolerancia de la rosca, los requisitos superficiales y el método de inspección, como calibres de roscas u otros; no se puede deducir una precisión fija únicamente a partir del nombre del método, «torneado».
Fresado de roscas: una opción para paredes delgadas, grandes voladizos y piezas no rotativas
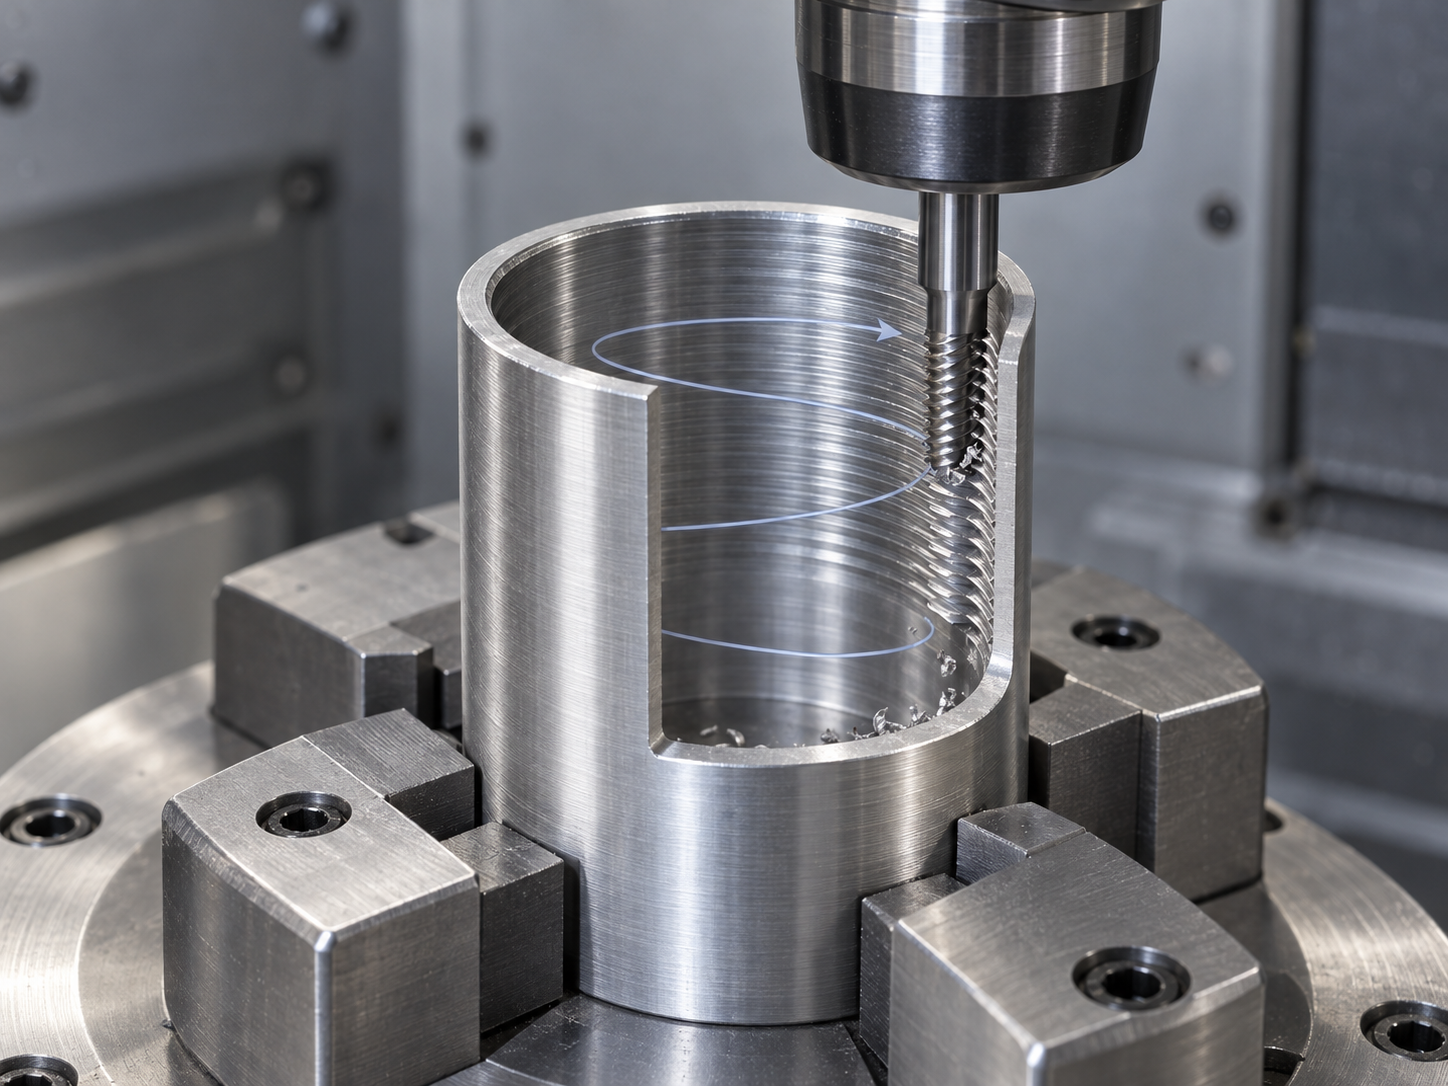
El fresado de roscas forma progresivamente el perfil de la rosca mediante el movimiento de interpolación helicoidal de una fresa. La herramienta se desplaza en dirección circunferencial mientras avanza axialmente según el paso, por lo que puede mecanizar tanto roscas internas como externas. No exige que la pieza gire alrededor de su propio centro, por lo que es adecuado para piezas no rotativas; en piezas de revolución, también permite mecanizar roscas en posiciones desplazadas del centro de rotación.
¿Qué piezas son adecuadas para el fresado de roscas?
Cuando una pieza presenta paredes delgadas, grandes voladizos, roscas de gran diámetro o dificultades para sujetarse de forma estable en un torno, normalmente merece la pena evaluar el fresado de roscas. El proceso de corte de la fresa es intermitente, por lo que las fuerzas de corte pueden ser menores y, por lo general, resulta más fácil gestionar la evacuación de viruta y el control de la deformación que con un corte continuo. Esto es especialmente importante en estructuras con grandes voladizos, aunque el resultado real sigue dependiendo del material, la herramienta, los parámetros y la rigidez de la sujeción.
Limitaciones del equipo y la programación en el fresado de roscas
El fresado de roscas requiere un equipo de fresado con capacidad de interpolación adecuada, así como un diámetro de herramienta y una longitud de corte efectiva compatibles con las dimensiones de la rosca. La trayectoria helicoidal, las rutas de entrada y salida y la compensación de la herramienta del programa deben ser fiables, y la sujeción debe evitar que la pieza se desplace bajo las fuerzas de corte. No se puede prometer una precisión o eficiencia fija únicamente por la palabra «fresado»; el proceso final debe confirmarse según las tolerancias del plano, la configuración de la herramienta y los requisitos de inspección.
Roscado con macho y terrajado: métodos habituales para mecanizar roscas internas y externas
Entre los métodos de mecanizado de roscas, el roscado con macho se utiliza normalmente para mecanizar roscas internas, mientras que el terrajado se utiliza normalmente para mecanizar roscas externas. En el roscado con macho, el macho entra en un agujero previamente preparado y sus filos van eliminando material progresivamente para formar el perfil de la rosca; en el terrajado, se utiliza una terraja o una herramienta específica de terrajado para cortar la rosca sobre la superficie cilíndrica exterior. Ambos son procesos de corte, pero difieren en el objeto mecanizado, la trayectoria de evacuación de viruta y los riesgos de fallo.
Selección del roscado con macho entre los métodos de mecanizado de roscas
El roscado con macho es adecuado para muchos agujeros roscados internos de tamaños pequeños y habituales; las piezas pueden ser rotativas o no rotativas. La confirmación del proceso no debe basarse únicamente en el tamaño nominal de la rosca: también deben comprobarse el diámetro del agujero previo, el paso, la profundidad del agujero y el tipo de rosca. Los agujeros pasantes suelen facilitar más la evacuación de viruta que los agujeros ciegos; en estos últimos deben tenerse en cuenta la longitud útil del macho, el espacio para alojar la viruta y la trayectoria de evacuación. La facilidad de rotura de viruta del material, las condiciones de lubricación, el tipo de macho y el control del par de la máquina influyen en el riesgo de acumulación de viruta, deformación de la rosca y rotura del macho.
Límites del terrajado entre los métodos de mecanizado de roscas
El terrajado se utiliza habitualmente para roscas externas en superficies cilíndricas, y es adecuado para piezas de estructura sencilla que permiten un fácil acceso y posicionamiento de la herramienta. Antes del mecanizado, deben ser adecuados el diámetro exterior, el chaflán del extremo y el estado de sujeción; de lo contrario, la terraja puede tener dificultades para iniciar la entrada o producir una rosca defectuosa al principio. El terrajado no es el único método para las roscas externas: las piezas de revolución tipo eje también pueden mecanizarse mediante torneado de roscas, mientras que para piezas no rotativas o estructuras especiales pueden evaluarse procesos como el fresado de roscas. La selección final debe considerar la tolerancia de la rosca, el material, el tamaño del lote, la capacidad de la máquina y los requisitos de inspección.
Laminado y extrusión: métodos de conformado de roscas sin eliminación de material
El laminado y la extrusión se diferencian del torneado de roscas, el fresado de roscas y el roscado con macho. No eliminan el material sobrante mediante filos de corte, sino que utilizan rodillos, matrices o herramientas de conformado para provocar una deformación plástica de la pieza en bruto bajo presión y formar progresivamente el perfil de la rosca. Por lo tanto, en este caso, el método de mecanizado de roscas debe entenderse como «conformado» y no como «corte».
Condiciones de aplicación del laminado y la extrusión de roscas
Estos métodos de mecanizado de roscas requieren, ante todo, que el material tenga una plasticidad adecuada. El diámetro del material en bruto o las dimensiones del agujero previo, el estado superficial, el perfil de rosca, el paso y el sobreespesor de conformado deben ser compatibles con los rodillos o las matrices; la rigidez del equipo, el guiado y la sujeción también influyen en que el perfil de rosca quede completo. En escenarios de producción continua y con especificaciones estables de las piezas, el laminado o la extrusión pueden evaluarse como opciones de conformado para la producción por lotes, pero los resultados concretos aún deben confirmarse mediante piezas de prueba y una inspección de la rosca.
Los procesos de conformado no son adecuados para todos los materiales y estructuras. Para materiales frágiles, roscas internas complejas, perfiles de rosca especiales o piezas con tolerancias estrictas, puede ser más necesario recurrir al torneado, fresado, roscado o a soluciones específicas de acabado de precisión. Tampoco se puede afirmar, solo porque «no se generan virutas», que el laminado o la extrusión sean necesariamente más rápidos o económicos, ni que aporten siempre mayor resistencia y vida útil; estas conclusiones dependen del material, el material en bruto, las matrices, el equipo, el tamaño del lote y los requisitos de inspección.
¿En qué situaciones son adecuados el rectificado y el fresado por torbellino de roscas?
El rectificado de roscas se utiliza para el acabado de precisión y tolerancias especiales
El rectificado de roscas suele emplearse en operaciones de acabado de precisión o cuando se requieren tolerancias especiales. La muela elimina una pequeña cantidad de material siguiendo una trayectoria helicoidal y puede utilizarse para controlar el perfil de rosca, el paso y la calidad superficial. Sin embargo, no es un método universal que pueda sustituir al torneado o al fresado independientemente de las condiciones. Su aplicabilidad real depende del material de la pieza, el tipo de muela, su estado de rectificado, la rigidez de la máquina, el método de sujeción y las tolerancias del plano. La estructura de las roscas internas y externas, el espacio para la salida de la herramienta y los requisitos de inspección también influyen en la planificación del proceso. Si la rosca forma parte de una superficie de ajuste, no basta con comprobar si la superficie es lisa; también se debe confirmar el resultado mediante calibres de roscas o el método de inspección especificado en el plano.
El fresado por torbellino de roscas es adecuado para piezas largas y esbeltas, como los tornillos
El fresado por torbellino de roscas se utiliza habitualmente para piezas esbeltas y largas, como las piezas tipo tornillo. La herramienta realiza un movimiento de corte específico alrededor de la pieza y, en condiciones adecuadas, puede eliminar una cantidad considerable de material en una sola pasada, reduciendo el riesgo de flexión provocado por los cortes repetidos. Es especialmente adecuado para estructuras que tienden a sufrir flexión, vibraciones o una evacuación deficiente de viruta durante el torneado convencional.
El fresado por torbellino requiere una máquina específica o una disposición especial de las herramientas; el apoyo de la pieza, la rigidez de la sujeción, la posición de la herramienta y la trayectoria de evacuación de viruta deben confirmarse con antelación. No es un sinónimo del fresado convencional de roscas, ni se puede deducir una eficiencia o precisión fija de mecanizado únicamente a partir de la expresión «una sola pasada». Al seleccionar el método de mecanizado de roscas, se deben evaluar conjuntamente el riesgo de deformación de las piezas esbeltas y las condiciones del equipo.
¿Cómo seleccionar un método de mecanizado de roscas? Evaluación paso a paso según seis condiciones
No existe una «mejor respuesta» para el método de mecanizado de roscas al margen de las condiciones concretas. La selección práctica puede realizarse mediante seis preguntas: primero hay que confirmar si se trata de una rosca interna o externa y, después, determinar si la pieza gira alrededor de su eje; a continuación, se deben comprobar el perfil de rosca, el paso, el sentido de la hélice, el número de entradas, las dimensiones y la tolerancia de la rosca y, por último, seleccionar el proceso teniendo en cuenta el material, el tamaño del lote, la sujeción y la capacidad del equipo. De este modo se evita decidir basándose únicamente en denominaciones como «torneado, fresado o roscado».
- Examinar el tipo de rosca: para los agujeros roscados internos habituales se puede evaluar el roscado con macho; para las roscas externas se pueden comparar el terrajado con terraja, el torneado, el fresado u otros procesos específicos.
- Examinar el estado de la pieza: para las piezas de tipo eje que giran normalmente se considera en primer lugar el torneado de roscas; para piezas no rotativas, piezas de pared delgada, piezas de gran diámetro o estructuras con gran voladizo se puede evaluar el fresado de roscas.
- Examinar el material y la estructura: la facilidad de rotura de la viruta del material, su plasticidad, la profundidad del agujero, el espesor de pared y la longitud del voladizo influyen en la evacuación de viruta, la carga de la herramienta y el riesgo de deformación.
- Examinar el tamaño del lote y el equipo: en la producción por lotes se pueden comparar opciones de conformado como el laminado y la extrusión; para tornillos largos y esbeltos se puede evaluar el fresado por torbellino de roscas, siempre que se disponga de la máquina, las herramientas y las condiciones de sujeción correspondientes.
- Examinar los requisitos de inspección: el proceso no debe evaluarse únicamente por la acción de mecanizado; también se deben confirmar las tolerancias del plano, los calibres de roscas, los calibres pasa/no pasa u otros métodos de inspección y, cuando sea necesario, ajustar los parámetros según los resultados de la primera pieza.
Por ejemplo, para las piezas de tipo eje que giran se puede comenzar evaluando el torneado; para los agujeros roscados internos habituales se puede considerar primero el roscado con macho; para las piezas no rotativas de pared delgada se puede valorar el fresado; y para los tornillos largos y esbeltos se pueden comprobar las condiciones para el fresado por torbellino. En última instancia, el método de mecanizado de roscas debe determinarse conjuntamente a partir de las especificaciones de la rosca, el material, la herramienta, la máquina y los requisitos de inspección.
Preguntas frecuentes sobre los métodos de mecanizado de roscas
La selección del método de mecanizado de roscas no debe basarse únicamente en la velocidad de mecanizado o en el nombre del equipo; también debe tener en cuenta si se trata de una rosca interna o externa, si la pieza gira, la facilidad de rotura de la viruta del material, el paso, la tolerancia y el tamaño del lote. A continuación se responden varias preguntas que suelen confundirse.
¿Cuál es la diferencia entre el roscado con macho y el torneado de roscas?
El roscado con macho suele utilizar un macho de roscar para mecanizar agujeros roscados internos y es adecuado para muchas roscas habituales de pequeño tamaño; el torneado de roscas forma el perfil mediante el avance sincronizado de la herramienta y se utiliza principalmente para piezas giratorias, aunque también puede mecanizar roscas internas y externas. El método concreto sigue dependiendo de la geometría del agujero, el material, la tolerancia de la rosca y las condiciones del equipo.
¿Se pueden mecanizar roscas en piezas no giratorias?
Sí. El fresado de roscas es adecuado para piezas no giratorias y también puede utilizarse en piezas de pared delgada, con gran voladizo, de gran diámetro o difíciles de sujetar en un torno. Es necesario confirmar que el equipo de fresado, las dimensiones de la herramienta, la programación y la sujeción sean compatibles.
¿El laminado es siempre mejor que el mecanizado por corte?
No necesariamente. El laminado se basa en la deformación plástica del material, y su aplicabilidad depende del material, las dimensiones del material inicial, el perfil de la rosca, el volumen de producción y el equipo. Para materiales frágiles, roscas internas complejas o tolerancias especiales, puede ser más adecuado el mecanizado por corte. La resistencia, el coste y la eficiencia deben evaluarse según las condiciones específicas.
¿Qué información debe especificarse claramente en el plano antes de seleccionar el método de mecanizado de roscas?
Como mínimo, deben especificarse si se trata de una rosca interna o externa, el perfil de la rosca, el paso, el sentido de la hélice, el número de entradas, las dimensiones, las tolerancias, la longitud útil y el material. Para agujeros ciegos, también deben indicarse la profundidad del agujero previo, la profundidad efectiva de la rosca y los requisitos de inspección, además de señalar si se utilizarán calibres de rosca u otros dispositivos de inspección.
Key takeaways
- Los métodos de mecanizado de roscas deben distinguirse primero entre mecanizado por arranque de viruta y conformado plástico; no se deben poner todos los procesos simplemente al mismo nivel.
- El torneado de roscas está orientado principalmente a piezas de trabajo giratorias; el fresado de roscas es más adecuado para piezas no giratorias, paredes delgadas, grandes voladizos y aplicaciones de gran diámetro.
- El roscado con macho se utiliza normalmente para roscas internas, mientras que el roscado con terraja se utiliza normalmente para roscas externas, pero el método concreto también depende del tipo de agujero, el material, el perfil de rosca y la herramienta.
- El laminado y la extrusión forman la rosca mediante deformación plástica; su aplicabilidad requiere comprobar simultáneamente la plasticidad del material, las dimensiones del material base y las condiciones del equipo.
- La selección final debe comprobar sucesivamente si se trata de roscas internas o externas, el estado de rotación de la pieza, las dimensiones y tolerancias, la capacidad del material para fracturar la viruta, el volumen de producción, la sujeción y la capacidad de la máquina herramienta.



