
Un plano «imposible de imprimir»: qué problema resuelve realmente la impresión 3D
La semana pasada revisé el plano de un soporte: espesor de pared de 1,2 mm, canales internos cerrados y dos agujeros de ajuste con tolerancia de ±0,05. El cliente escribió en las notas: «imprímelo en 3D». Detrás de esa frase hay en realidad una pregunta que no se había pensado bien: no todas las formas son adecuadas para el apilamiento capa por capa, ni todas las precisiones pueden garantizarse mediante impresión.
La esencia de la impresión 3D es el apilamiento capa por capa: dividir el modelo tridimensional en contornos bidimensionales y superponerlos capa a capa. Este principio determina para qué es buena y para qué no. Es buena para lo que la fabricación sustractiva tradicional no puede hacer: cavidades internas cerradas, canales de enfriamiento conformales, estructuras de forma especial tras optimización topológica y la iteración rápida del plano a la pieza física. No es buena para la replicación en grandes lotes, la resistencia isotrópica ni las superficies de ajuste de nivel espejo. La resistencia de unión entre capas suele ser inferior a la del material base; la resistencia a tracción en Z puede ser solo del sesenta al setenta por ciento de la de XY, y la proporción concreta varía según el proceso y el material, por lo que debe juzgarse con datos medidos.
Entonces, ¿cuándo es la impresión 3D la elección correcta? Tres criterios: primero, la forma de la pieza es tan compleja que el amarre en CNC es difícil o la herramienta no puede entrar; segundo, la cantidad es pequeña y las revisiones frecuentes, por lo que abrir molde no es rentable; tercero, se necesitan características como canales internos o estructuras de celosía que los procesos tradicionales no pueden formar. A la inversa, si la pieza es un cuerpo de revolución simple, requiere ajuste de nivel espejo o el lote ya supera el centenar, no te apresures a imprimir: CNC o inyección pueden ser más económicos y más estables. La respuesta correcta a esa frase del plano «imprímelo en 3D» es: primero mira la forma y la cantidad, y luego define el proceso.
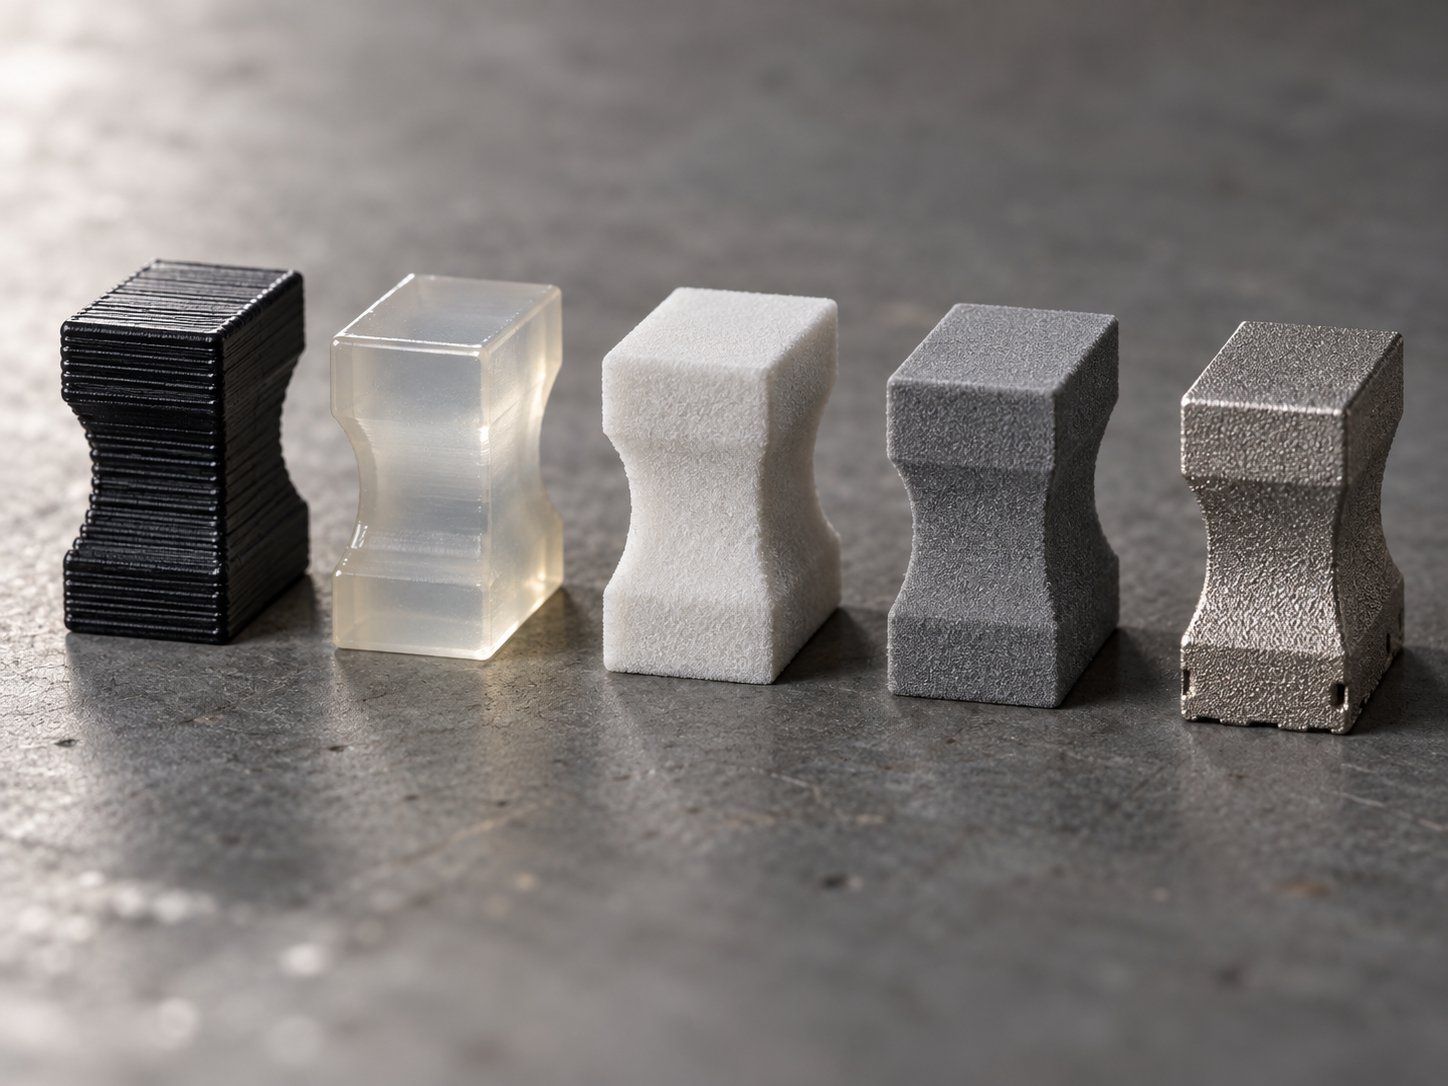
Comparación de los principales procesos de impresión 3D: cómo elegir FDM, SLA, SLS, MJF y DMLS
El orden de selección suele invertirse. El orden correcto es: primero definir el material, luego el proceso y, por último, hablar de precisión. Si el plano indica PA12, no te compliques con el espesor de capa en FDM; si indica 316L, solo puede ir por DMLS. A la inversa, si primero eliges el proceso y luego buscas el material, al final suele haber retrabajo por quedar atrapado en la resistencia o la temperatura.
| FDM | PLA, ABS, PETG, PC, nailon | Espesor de capa común de 0,1–0,3 mm; tolerancia dimensional amplia | Marcas de capa evidentes; resistencia en Z claramente inferior a la de XY | Validación de forma, utillajes y plantillas, muestras grandes y bastas | Volumen, cantidad de soportes, tiempo de impresión |
| SLA | Resina fotosensible (tipo ABS, tipo PP, resina resistente a temperatura) | Espesor de capa común de 0,05–0,1 mm; buen detalle | Superficie fina; resina frágil y mala resistencia a la intemperie | Piezas de apariencia, estructuras finas, prototipos manuales | Volumen, soportes, horas de postprocesado |
| SLS | PA12, PA11, nailon reforzado con fibra de vidrio/carbono | Espesor de capa común de 0,08–0,12 mm | Anisotropía menor que en FDM; superficie con sensación algo polvorienta | Piezas funcionales de lote pequeño, piezas de ensamblaje, clips | Aprovechamiento del polvo, altura de conformado |
| MJF | PA12, PA12+microesferas de vidrio, TPU | Espesor de capa común de 0,08 mm | Superficie uniforme; diferencia XY/Z algo menor que en SLS | Piezas funcionales de lote pequeño y mediano, piezas de ensamblaje con requisitos de apariencia medios | Tasa de relleno volumétrico, lote |
| DMLS | 316L, 17-4PH, AlSi10Mg, Ti64 | Espesor de capa habitual de 0,02–0,05 mm; requiere tratamiento térmico y eliminación de soportes | Alta densidad; la superficie requiere chorreado o mecanizado | Piezas metálicas estructurales, refrigeración conformal, estructuras ligeras | Polvo metálico, soportes, tratamiento térmico y postmecanizado |
Tres criterios rápidos de decisión
- Solo para validar forma externa e interferencias de montaje: FDM o SLA. El SLA tiene mejor superficie, pero las piezas de resina no deben usarse para soportar cargas ni en exteriores a largo plazo.
- Si se requiere resistencia de montaje y lotes de decenas a cientos de piezas: SLS o MJF. Ambos sirven para piezas funcionales de nailon; la consistencia de lote del MJF suele ser más estable y el sistema de materiales del SLS está más maduro.
- Para cargas metálicas, resistencia a temperatura y refrigeración conformal: DMLS. Pero hay que aceptar de antemano el coste del postprocesado: eliminación de soportes, tratamiento térmico y mecanizado de superficies de ajuste, que a menudo representan más de la mitad del presupuesto.
Un error común: usar una pieza de resina SLA como pieza estructural; se rompe tras montarla dos veces. Otro: usar FDM para una cara de sellado; las líneas de capa provocan fugas directamente. Solo hay un criterio: el material determina el proceso, no el proceso determina el material. Cuando el plano no especifica material, primero pregunta el uso: carga, sellado, temperatura o solo apariencia, y luego deduce el proceso.
Seis cosas que deben especificarse claramente en el plano: espesor de pared, tolerancias, superficies de ajuste, roscas, soportes y postprocesado
La impresión 3D tiene presupuestos bajos y plazos rápidos, y muchos proyectos fracasan por información incompleta en el plano. El modelo es un sólido, pero la información del proceso no está en el modelo. De los seis puntos siguientes, si falta uno puede haber retrabajo.
Espesor de pared y tolerancias: dar rangos según el proceso, no según las costumbres del mecanizado
El espesor mínimo de pared varía según el proceso. En FDM suele ser de 0,8–1,2 mm, en SLA puede ser más fino, y en SLS/MJF suele rondar 1,0 mm; estas son referencias habituales del sector y deben confirmarse según equipo, material y plano. Escribir solo “pared fina” en el plano equivale a no escribir nada. Las tolerancias deben separarse por dirección: la dirección XY suele ser mejor que la Z, y el espesor de capa determina la resolución en Z. Si una superficie de ajuste se marca ±0,05 y el modelo es curvo, primero pregunta si el proceso puede alcanzarlo de forma estable y luego decide si cambiar la indicación o el proceso.
Superficies de ajuste, roscas y soportes: la referencia de montaje decide el éxito o el fracaso
Las superficies de ajuste deben colocarse preferiblemente en el plano XY; las líneas de capa en Z hacen que los ajustes deslizantes se agarroten. No esperes imprimir roscas directamente; lo habitual es dejar un agujero piloto y luego roscar, o diseñar agujeros para insertos; las roscas impresas directamente tienen baja resistencia y perfil incompleto. Las superficies de contacto con soportes dejan marcas rugosas; el plano debe indicar si esa cara lo permite; si no, cambia la orientación o añade margen para mecanizado. El postprocesado (eliminación de soportes, lijado, chorreado, teñido) cambia dimensiones y apariencia, y también afecta al plazo, por lo que debe indicarse en el plano o en la solicitud de cotización.
La orientación de colocación decide el éxito o el fracaso: resistencia entre capas, alabeo y modos de fallo de los soportes
Con el mismo modelo, cambiar la orientación puede hacer que la resistencia a tracción varíe más de un treinta por ciento, y que un agujero de ajuste pase de cumplir el calibre a no poder insertarse. FDM, SLA, SLS y MJF construyen capa a capa, y la unión entre capas siempre es más débil que dentro de la capa. No diseñes piezas impresas como si fueran materiales isótropos.
Piezas estructurales: hacer que la tensión principal caiga en el plano XY
Si la pieza debe soportar cargas —clips, placas de presión de utillajes, soportes cargados—, primero mira la dirección de la tensión principal. “Tumba” la pieza para que la tensión de tracción recorra el plano XY y la dirección Z solo soporte compresión o ninguna carga. Un poste impreso en vertical se parte entre capas al doblarlo; la misma viga impresa tumbada soporta un momento flector claramente mayor. Este criterio es más útil que ajustar el porcentaje de relleno.
Piezas de sellado y superficies de ajuste: no dejar que las líneas de capa crucen la línea de sellado
Si la pieza debe sellar o ajustar —ranuras de junta tórica, sellado frontal, ajuste deslizante—, la orientación debe hacer que la cara de sellado o de ajuste sea un plano dentro de la capa, no un escalón entre capas. Las líneas de capa son en sí mismas microsurcos; si cruzan la línea de sellado, son puntos de fuga. En los agujeros de ajuste, procura que el eje quede horizontal (agujero formado en dirección XY), para evitar ovalización y escalones entre capas cuando el eje del agujero va en Z, que provocan agarrotamiento del pasador.
Alabeo y soportes: el coste de las grandes superficies planas y los voladizos
Una gran superficie plana hacia abajo, con contracción desigual al enfriar, suele fallar con las esquinas levantadas; añadir brim o cambiar la orientación normalmente lo controla. Los ángulos de voladizo superiores a unos 45° (referencia habitual del sector, debe confirmarse según proceso y material concretos) generalmente requieren soporte; las superficies de contacto con soportes dejan marcas rugosas, así que las caras de montaje y las caras visibles no deben quedar hacia abajo. Los soportes no son gratis: un soporte más supone más tiempo de eliminación y más incertidumbre dimensional.
Orden de decisión: primero define la referencia de montaje y la dirección de las cargas, luego define la orientación; si la orientación no está clara, las tolerancias y el postprocesado son palabras vacías. Cuando el plano no indique requisitos de orientación, confírmalo con ingeniería antes de cotizar, no esperes a imprimir para descubrir que no monta.
Un caso real: de “imprimir y no monta” a modificar el plano y volver a imprimir
El año pasado, un lote de utillajes de inspección: una pieza no muy grande, un bloque de posicionamiento de 80×60×12 mm con dos agujeros de pasador φ6H7, cuyo eje era originalmente perpendicular a la cara grande. El cliente tenía prisa por validar el montaje y lo envió directamente a imprimir en FDM según el modelo. Al recibir la pieza, los pasadores no entraban a golpes: el agujero medía unos 0,15 mm menos, y tras forzarlo no se podía desmontar; las líneas de capa en Z en la pared del agujero parecían una rosca fina y se agarrotaban al girar.
Al analizarlo, se superponían tres problemas: la orientación puso el eje del agujero en Z, con unión débil entre capas y contracción del diámetro acumulada según la altura de capa; la tolerancia copió la H7 de mecanizado sin dejar margen para la impresión; y el proceso eligió FDM para una pieza de ajuste. La solución fue directa: girar el eje del agujero al plano XY, dejar 0,1 mm por lado en el diámetro y luego escariar; cambiar la superficie de ajuste a SLA para garantizar la superficie; y usar insertos en los agujeros de pasador en lugar de imprimirlos directamente. La segunda versión montó a la primera.
La lección de este caso no es que “FDM no sirva”, sino que el orden estaba mal: primero define la referencia de montaje, luego la dirección de impresión y solo al final elige el proceso. Con la referencia definida, hay criterio para decidir cómo colocar los agujeros, cuánto margen dejar y si hace falta postmecanizado. Si eliges primero el proceso, todo lo demás es apagar fuegos a posteriori.
Inspección y aceptación: cómo medir piezas impresas en 3D, qué medir y en qué dimensiones no obcecarse
El punto que más discusiones genera en un certificado de aceptación de piezas impresas en 3D es medir con calibre una superficie con líneas de capa y preguntar “por qué no es Ra1,6”. Las líneas de capa, las marcas de soporte y los escalones son características del proceso de acumulación por capas, no defectos de mecanizado; si se evalúan con la rugosidad superficial del mecanizado, el proveedor solo puede retrabajar o rechazar el pedido. Lo que realmente debe exigirse son las dimensiones de ajuste y las caras funcionales; las caras visibles pueden aceptarse con “sin defectos visibles apreciables”.
Definir criterios de aceptación por tipo de dimensión, no con un criterio único
| Tipo de dimensión | Selección de instrumento de medida | Criterios de aceptación (referencias comunes en el trabajo, deben confirmarse según el plano) |
|---|---|---|
| Agujeros/ejes de ajuste (H7, h6) | Calibres de tapón, micrómetros de interiores, máquina de medición por coordenadas | Debe quedar fijo sin juego; en FDM/SLA es común dejar un margen unilateral de 0,1–0,2 mm y luego escariar o roscar; los agujeros impresos directamente suelen salir más pequeños |
| Distancia entre centros de agujeros de montaje | Calibre, máquina de medición por coordenadas | Según tolerancia del plano; la distancia entre agujeros en Z se ve afectada por la contracción entre capas, y la desviación habitual es mayor que en XY |
| Superficies visibles, superficies no funcionales | Inspección visual, plantilla | No se juzga por el valor de Ra; las marcas de capas y de soportes son características del proceso, solo se evalúa si hay falta de material, delaminación o alabeo |
| Paredes delgadas, raíz de voladizos | Inspección visual, calibre | Se permite una ligera deformación, pero no grietas pasantes; si afecta al montaje, se considera no conforme |
El instrumento de medición no es mejor por ser más caro. Para agujeros de ajuste, lo más rápido es usar calibres de tapón pasa/no pasa; la máquina de medición por coordenadas se reserva para la primera pieza y las piezas en disputa; medir una superficie con marcas de capas con calibre ya tiene en sí una incertidumbre de varias centésimas, y el valor obtenido no puede usarse como base de arbitraje. Si la pieza tiene superficies de sellado o de ajuste deslizante, la primera pieza debe medirse con máquina de medición por coordenadas, y en lotes se hace muestreo con calibres de tapón más inspección visual.
La frase que más fácilmente se desalinea en el lado de compras: «cotizar según el modelo, aceptar según mecanizado»
Al pedir cotización, si solo se envía un archivo STP, el proveedor estima el tiempo de trabajo según el volumen y la orientación; cuando llega el pedido, control de calidad mide punto por punto con la tabla de tolerancias de mecanizado, y resulta que las superficies con marcas de capas y las distancias entre agujeros en Z quedan todas «fuera de tolerancia». Para evitar este desajuste, en la fase de cotización hay que dejar claras tres cosas: requisitos de orientación (qué caras deben mirar hacia abajo o hacia arriba), requisitos de postprocesado (retirar soportes, lijar, chorro de arena, teñir, roscar) y criterios de aceptación (qué dimensiones son críticas y cuáles solo requieren comprobación funcional). Si estas tres cosas se incluyen en la solicitud de cotización, la cotización y la aceptación sí coinciden. Cuando necesite verificar precios rápidamente según el plano, puede usar la entrada de cotización de impresión 3D y enviar los requisitos junto con la solicitud.
Último criterio: las dimensiones que deben montar, girar o sellar son críticas; las dimensiones que solo parecen no estar lo suficientemente pulidas se relajan. Gastar recursos de inspección en superficies funcionales es mucho más rentable que gastarlos en las marcas de capas.
Cuándo no conviene usar impresión 3D: condiciones límite y economía en lotes pequeños
La impresión 3D no es una llave maestra. El tamaño del lote es la primera frontera dura: cuando la demanda de una misma pieza supera unas decenas o cientos de unidades (el umbral concreto varía según el tamaño de la pieza, el material y la cantidad de postprocesado, y debe calcularse por pieza), el costo unitario del moldeo por inyección o de la réplica de prototipos supera al de impresión. La inyección requiere amortizar el costo del molde por adelantado, pero una vez diluido, la pieza unitaria puede costar solo una fracción de la impresa; la vida útil de un molde de silicona para colada al vacío suele ser de unas decenas de usos, adecuada para lotes medios y bajos.
La segunda frontera son los requisitos de prestaciones. La acumulación capa por capa determina que la unión en Z sea más débil que en XY; si la pieza exige resistencia isotrópica, ajuste espejo, resistencia a la intemperie a largo plazo o certificación para contacto alimentario, la impresión 3D puede no ser aplicable; este tipo de necesidades debe orientarse a CNC, inyección o chapa metálica. Las piezas macizas de gran tamaño tampoco son rentables: el tiempo de impresión aumenta abruptamente con el volumen y la altura, y los costos de material y de tiempo de máquina suben en paralelo.
Algoritmo simple: costo total = costo unitario × cantidad + costos únicos (molde/programación/utillaje). Calcule por separado las cuatro rutas —impresión 3D, CNC, réplica y inyección— y elija la de menor costo total. Si la cantidad cae cerca de la frontera, primero imprima un lote pequeño para validar el montaje y luego decida si abrir molde. Al cotizar, entregue juntos los escalones de cantidad, material, postprocesado y criterios de aceptación, para evitar el desajuste de «cotizar según el modelo, aceptar según mecanizado». Para capacidades de proceso relacionadas, puede consultar las páginas de capacidad de moldeo por inyección y prototipado rápido.
Preguntas frecuentes FAQ
Las siguientes preguntas son las más habituales al cotizar y al revisar planos. Todas las respuestas incluyen condiciones límite; para su pieza concreta, aún hay que consultar el plano y las condiciones reales de trabajo.
¿Puede la impresión 3D sustituir al mecanizado CNC?
No se puede generalizar. La impresión 3D es adecuada para cavidades internas complejas, estructuras optimizadas topológicamente y validación rápida de iteraciones; el CNC es adecuado para piezas portantes con resistencia isotrópica, superficies de ajuste espejo y alta precisión dimensional. Muchos proyectos se combinan: impresión 3D para prototipos que validan el montaje y CNC para la pieza funcional final. El criterio es: si la pieza soporta cargas mediante la unión entre capas, o si la superficie de ajuste exige acabado espejo, priorice el CNC.
¿Qué precisión puede alcanzar la impresión 3D?
Depende mucho del proceso. En FDM, la desviación dimensional habitual es de ±0,3 mm o ±0,5 %, el mayor de los dos; SLA/MJF suele ser más ajustado, y las piezas metálicas DMLS son distintas. Los intervalos de referencia habituales del sector solo sirven como punto de partida; la precisión real se ve afectada por la orientación, la compensación de contracción y el postprocesado. En el plano hay que acotar por separado en XY y en Z, no escribir una sola tolerancia general.
¿Hasta cuántas piezas conviene usar impresión 3D en lotes pequeños?
No hay una cifra fija; la experiencia común es que hasta unas decenas de piezas la impresión 3D es más rentable, y por encima de unos cientos de piezas el costo unitario de la inyección o la réplica baja notablemente. Pero depende del tamaño de la pieza, el material y la cantidad de postprocesado. Se recomienda repartir el costo del molde entre el lote para calcular el costo total y luego decidir el proceso, sin mirar solo el precio unitario.
¿En qué formato hay que entregar el plano?
Se prefiere entregar formatos sólidos como STEP o IGES; STL también sirve, pero pierde información de precisión de superficies curvas. Adjunte además un plano 2D o un archivo de anotaciones, indicando claramente dimensiones de ajuste, bandas de tolerancia, requisitos de postprocesado y criterios de aceptación. Si solo se entrega un STL sin especificaciones de tolerancia, la fábrica solo puede trabajar con el proceso predeterminado, y si no monta, modificarlo después cuesta tiempo.
¿Afecta el postprocesado a las dimensiones?
Sí. Retirar soportes, lijar, chorro de arena, teñir y el tratamiento térmico pueden alterar dimensiones o el estado superficial. Retirar soportes deja marcas en la superficie de contacto, lijar elimina material y el tratamiento térmico puede causar deformación. Si la superficie de ajuste está cerca de la zona de contacto de los soportes, hay que indicar en el plano el margen de lijado permitido y la base de aceptación; de lo contrario, es fácil que surjan disputas en la inspección.
Key takeaways
- Primero define «qué debe validar esta pieza» y luego elige el proceso: si solo validas ensamblaje, elige FDM/SLA; si debe soportar carga o resistir temperatura, considera SLS/MJF/DMLS; no uses un proceso de prototipo para una pieza funcional.
- Los elementos clave no marcados en el plano —dirección de esfuerzo, superficies de ajuste, roscas, superficies de sellado— deben indicarse al solicitar cotización; de lo contrario, se entenderán por defecto como «pieza de apariencia» y tanto las dimensiones como la orientación pueden ser incorrectas.
- Las tolerancias de la impresión 3D deben analizarse por dirección: XY suele ser mejor que Z (entre capas); las superficies de ajuste deben colocarse preferentemente en el plano XY y la dirección Z debe asumir preferentemente solo dimensiones no de ajuste.
- Paredes delgadas, ranuras profundas, cavidades internas cerradas y voladizos son las cuatro grandes fuentes de falla: si se puede modificar la estructura, modifícala; si no, deja claros los riesgos antes de cotizar.
- Para lotes pequeños (dentro de unas decenas de piezas), la impresión 3D suele ser más rentable que abrir molde; una vez que se llega a varios cientos de piezas y el material está fijado, hay que recalcular la cuenta de inyección o replicado.



