Cinco ejes no significa más preciso: lo que realmente vende es «menos fijaciones»
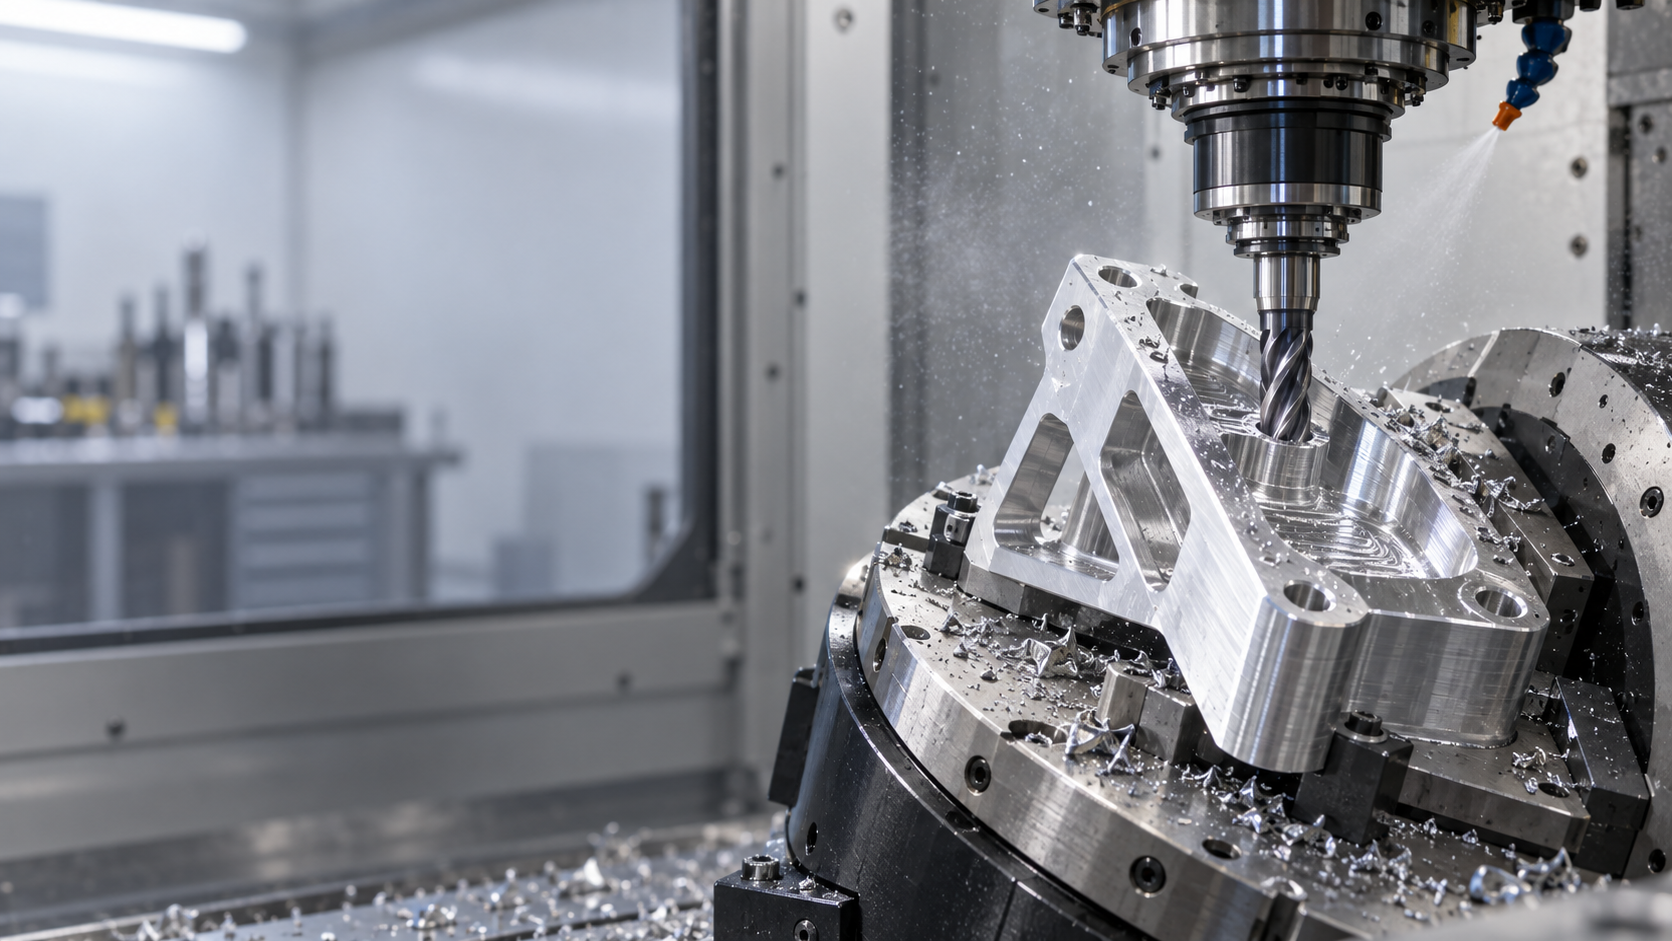
Muchos creen que el valor del cinco ejes es «mayor precisión». La precisión de posicionamiento de la máquina en sí es ciertamente un aspecto, pero para la mayoría de las piezas, lo que realmente marca la diferencia no es la máquina, sino el número de fijaciones. Para hacer un soporte de agujero inclinado en tres ejes, se fija una vez la cara frontal, otra la lateral y otra el agujero inclinado: tres alineaciones, tres aprietes, y la referencia se transmite de ida y vuelta entre los utillajes, con un error acumulado que suele ser un orden de magnitud mayor que la precisión de la máquina. El cinco ejes combina estas tres caras en una o dos fijaciones, y las fuentes de error se reducen a la mitad.
En otras palabras, el cinco ejes compra unificación de referencias y fusión de operaciones, no «una máquina más precisa». En una carcasa multifaz, si los agujeros clave se distribuyen en tres caras que forman ángulos entre sí, el tres ejes o bien requiere un utillaje dedicado, o bien deja sobremedida y ajusta después; el cinco ejes, en una sola fijación, encierra la relación posicional de las tres caras en el mismo sistema de coordenadas, y así es más fácil garantizar las tolerancias geométricas.
Orden de palancas de costo: qué decisiones de diseño están encareciendo en silencio
En la cotización de una pieza de cinco ejes, la tarifa horaria de la máquina es solo la punta del iceberg. Lo que realmente dispara el precio son varias decisiones de diseño: no aparecen en la columna de material ni se reflejan en una sola dimensión, pero multiplican la carga de programación, fijación, herramientas e inspección. A continuación se ordenan por impacto, de mayor a menor, y en cada punto se aclara «dónde se gasta el dinero, por qué, cómo ahorrar y cuándo no ahorrar».
- Número de fijaciones y cambio de referencias. Cada fijación adicional implica una ronda más de alineación, apriete y reverificación, además de acumular error de referencia. El valor del cinco ejes está principalmente aquí: completar varias caras en una sola fijación y eliminar el reposicionamiento repetido. Combina las operaciones siempre que sea posible; pero si la pieza tiene poca rigidez y mucho voladizo, forzar una sola fijación provoca vibración de la herramienta, y en ese caso es mejor dividir en secuencias y añadir inspección intermedia.
- Tolerancias geométricas entre caras. Cuando la coaxialidad, la posición o la perpendicularidad se acotan sobre elementos que cruzan varias caras, una sola fijación de cinco ejes mantiene la unificación de referencias; si las referencias del plano cambian de ida y vuelta, la programación requiere sistemas de coordenadas adicionales y la inspección múltiples alineaciones, lo que eleva el costo y multiplica las disputas. En el plano, acota preferentemente con un sistema de referencias unificado.
- Accesibilidad de la herramienta y cavidades profundas. Las cavidades profundas, las ranuras estrechas y los radios interiores demasiado pequeños obligan a usar herramientas de gran voladizo y pequeño diámetro, con avances que deben reducirse, más pasadas y desgaste rápido de la herramienta. Al diseñar, agrandar los radios interiores al radio de la herramienta estándar y controlar la relación entre profundidad de cavidad y diámetro de herramienta es la acción de reducción de costos más directa; pero cuando una cara funcional requiere un radio pequeño, no sacrifiques el sellado o el ajuste por ahorrar en herramientas.
- Material y desgaste de herramienta. El acero inoxidable, las aleaciones de titanio y los aceros preendurecidos de alta dureza tienen grandes fuerzas de corte y mala conductividad térmica, vida de herramienta corta y parámetros de corte conservadores, por lo que las horas de trabajo suben solas. En materiales tratables térmicamente, programa el tratamiento lo antes posible tras el desbaste y antes del acabado, para reducir el volumen de corte en estado duro; pero si se exige alta estabilidad dimensional, el acabado en estado duro no puede omitirse.
- Rugosidad superficial. Apretar el Ra desde el habitual 3.2 hasta 0.8 o incluso 0.4 suele exigir cambiar a fresado de acabado, añadir ajuste manual o rectificado. Distingue la rugosidad por cara funcional: aprieta en caras de ajuste y de sellado, relaja en caras no funcionales. No pongas un único requisito alto en todo el plano.
- Método de inspección. Medir pieza por pieza con una máquina de medición por coordenadas frente a muestrear, o comparar todas las dimensiones con escaneo 3D, supone una carga de trabajo muy distinta. Las piezas de cinco ejes tienen muchos ángulos compuestos y superficies espaciales, y la programación y la fijación de la inspección también consumen tiempo. En piezas de serie, acuerda el porcentaje de muestreo y el alcance del informe de primera pieza, para evitar que se dé por defecto la inspección al 100 %.
Tres ejes, 3+2 y cinco ejes simultáneos: primero distingue cuál estás comprando
En una cotización, «cinco ejes» puede referirse a dos cosas completamente distintas. El mecanizado por posicionamiento 3+2 (también llamado de 5 caras o cinco ejes indexado) bloquea los dos ejes de rotación en un ángulo, y la herramienta sigue una trayectoria de tres ejes respecto a la pieza; el cinco ejes simultáneos, en cambio, interpola de forma continua los ejes A/C o B/C durante el corte, con el vector del eje de la herramienta cambiando en tiempo real. La diferencia de precio, de horas de programación y de superficies alcanzables se bifurca aquí.
Cotizar un 3+2 como si fuera simultáneo, o al contrario, hacer un trabajo de posicionamiento a precio de simultáneo, es el desperdicio más común en las compras. La tabla siguiente lo desglosa en cuatro columnas —número de caras mecanizables, continuidad de superficies, volumen de programación y piezas típicas—; antes de cotizar, identifica la categoría.
| Tipo | Caras mecanizables en una fijación | Continuidad de superficies | Horas de programación y simulación | Piezas típicas |
|---|---|---|---|---|
| Tres ejes | Predominio de una sola cara | Planos, escalones simples | Baja | Placas, cavidades de una cara, taladros en una sola cara |
| Posicionamiento 3+2 | Multicara (después de cada giro de ángulo, todavía se mecaniza según tres ejes) | La transición entre caras se realiza mediante indexación; la zona de transición a menudo requiere dejar sobremedida o pulido manual | Media; requiere establecer un sistema de coordenadas para cada cara | Soportes con taladros inclinados, carcasas multicara, piezas que requieren cubrir de 3 a 5 direcciones en un solo amarre |
| Cinco ejes simultáneos | Multicara + ángulos compuestos continuos | Puede hacer transiciones continuas; el eje de la herramienta puede ajustarse a la normal de la superficie | Alta; requiere postprocesado RTCP y simulación de colisiones | Impulsores, discos integrales de álabes, canales de flujo complejos, piezas de pared delgada con gran curvatura |
Cómo se bifurca el costo: el posicionamiento ahorra amarres; la simultaneidad ahorra operaciones secundarias
La lógica de ahorro del 3+2 es reducir el número de amarres: antes, con tres ejes había que voltear la pieza tres veces y establecer tres referencias; ahora se completa con un solo amarre girando el ángulo. No cambia la complejidad de la trayectoria de la herramienta, por lo que el aumento en programación es limitado; en la cotización, el sobrecosto principal está en la tarifa por hora de máquina.
La lógica de ahorro de la simultaneidad es diferente: lo que ahorra son las operaciones posteriores: la superficie se conforma de una sola vez, sin dejar sobremedida para pulido manual, y sin necesidad de fabricar electrodos o hacer un segundo posicionamiento para la zona de transición. El costo es que las horas de programación y simulación aumentan notablemente, y la pieza es más sensible al voladizo de la herramienta y a la precisión dinámica de la máquina. Si la superficie de la pieza es simple y el pulido no es caro de por sí, la prima de programación de la simultaneidad a menudo no se recupera.
- Primero cuente las caras: los elementos clave se distribuyen en 1 cara → tres ejes; 3–5 direcciones pero cada una es plana/taladro inclinado → 3+2; se requiere transición continua → simultánea.
- Luego revise los requisitos de la zona de transición: si el plano exige rugosidad o perfil en la unión de dos superficies y no permite retoque manual → evaluar como simultánea.
- Por último, pregunte por la inspección: si las tolerancias geométricas entre caras requieren establecer múltiples referencias en tres ejes, el 3+2 con un solo amarre puede unificar la referencia; este beneficio suele pasarse por alto.
Cuándo el cinco ejes resulta más caro: tres escenarios en los que no debería usarse
En la cotización de cinco ejes, las horas de máquina son solo una parte. Lo que realmente eleva el precio son tres costos ocultos: programación, herramientas y rigidez del amarre. Para las siguientes tres piezas, forzar el cinco ejes normalmente no es rentable.
- Predomina el fresado plano de una sola cara: todas las características clave de la pieza están en la misma dirección y se pueden mecanizar con tres ejes en un solo amarre. El valor del cinco ejes está en «voltear menos la pieza»; aquí voltear no es necesario, y lo único que se añade es tiempo de programación y la cadena de errores de posicionamiento del eje rotativo.
- Tolerancias amplias y dos amarres suficientes: si las tolerancias geométricas entre caras son amplias (por ejemplo, posición según tolerancia no indicada), usar tres ejes, voltear una vez y volver a alinear la referencia cuesta menos. Forzar el cinco ejes obliga a pagar costosas trayectorias simultáneas por una tolerancia poco sensible.
- Gran volumen de producción y utillaje dedicado existente: cuando el volumen aumenta, un utillaje dedicado puede reducir mucho el tiempo de ciclo de la línea de tres ejes. La ventaja del cinco ejes de ahorrar amarres por pieza se diluye frente al costo fijo del utillaje. En ese caso, la pregunta correcta es «¿se puede modificar el utillaje?», no «¿debemos cambiar a cinco ejes?».
Forzar el cinco ejes suele tener un costo en lugares invisibles: la programación pasa de trayectorias de dos ejes y medio a trayectorias simultáneas, aumentando las pruebas de corte; la rigidez de fresas esféricas y portaherramientas de gran voladizo disminuye, y las paredes delgadas y cavidades profundas son más propensas al chatter; la pieza oscila con el eje rotativo, el utillaje debe rediseñarse y la reducción de puntos de sujeción a su vez obliga a bajar los parámetros de corte. Todo esto aparece en la cotización como «dificultad del proceso».
La regla de decisión es simple: si los amarres ahorrados no compensan el incremento en programación y herramientas, no se debe usar cinco ejes. Solo cuando la pieza requiere mecanizado multicara y existe una exigencia estricta de posición relativa entre esas caras, el cinco ejes empieza realmente a amortizarse.
Cuatro cosas que deben quedar claras en el plano: referencia, zona de tolerancia, rugosidad e inspección
El cinco ejes ahorra amarres, pero no ahorra el «cómo acotar». Si el plano no está claro, el taller lo hará según su propia interpretación y la inspección lo verificará según otra; al final, la disputa recae en el retrabajo. En un plano de pieza de cinco ejes, hay que fijarse en cuatro cosas.
Sistema de referencias: una referencia principal; no deje que inspección adivine
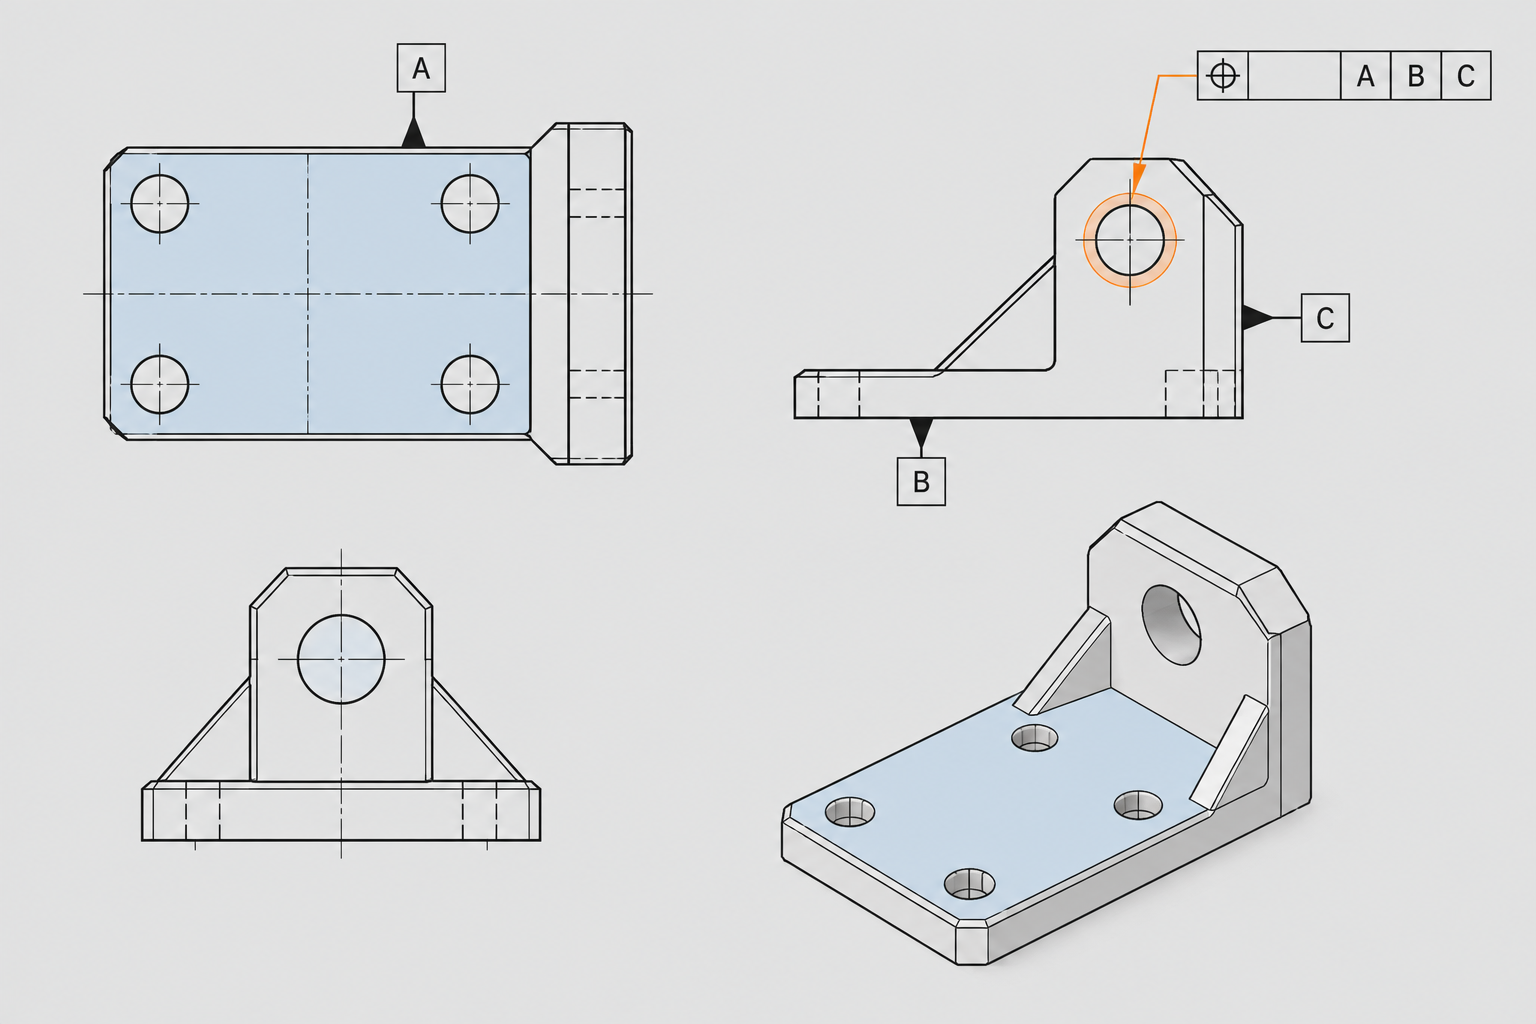
Las piezas de cinco ejes suelen mecanizar varias caras en un solo amarre; lo que más problemas causa no es el mecanizado, sino la conversión de referencias. Si el plano establece la cara A como referencia pero las posiciones de taladros clave se acotan en la cara B, en la inspección habrá que transferir la referencia entre A y B, amplificando el error. La práctica común es: elegir una cara lo más relacionada con la función de ensamblaje como referencia principal y acotar el resto de elementos respecto a ella; si realmente se necesita acotar entre caras, especificar el sistema de referencias (por ejemplo, A|B|C), no dejar solo un símbolo.
Tolerancias geométricas: acotar a elementos entre caras, no solo dimensiones
El valor del cinco ejes está en el mecanizado entre caras, así que el plano debe indicar las relaciones entre caras. Tolerancias geométricas como posición, perpendicularidad y coaxialidad restringen el ensamblaje mejor que una dimensión aislada. Si solo se acotan diámetros y coordenadas, sin posición, el taller trabajará según la precisión de la máquina y la inspección verificará según la función de ensamblaje; nadie podrá decir cuánto es la diferencia. La práctica común en la industria es: para taladros de ajuste, usar posición con requisito de máximo material; para superficies de contorno, usar perfil; no acumular una serie de dimensiones lineales.
Rugosidad e inspección: distinguir por función y acordar de antemano
La rugosidad no es mejor cuanto más baja. Las superficies de sellado y de ajuste deslizante requieren Ra bajo; para superficies no funcionales, Ra 3.2 o incluso 6.3 es suficiente; indicar Ra 0.8 en todo el plano solo obliga al taller a añadir pasadas de fresado fino y más tiempo. El método de inspección también debe especificarse de antemano: medir tolerancias geométricas con CMM o comparar el contorno con escaneo 3D; ambos tienen costos y plazos distintos, y si el plano no lo estipula, habrá disputas tanto en la cotización como en la aceptación. Para valores de rugosidad inciertos, acotar por superficie funcional, no aplicar un «Ra 1.6 general» a todo.
Regla de decisión si/entonces
- Si los elementos clave abarcan dos o más caras → establecer un sistema de referencias unificado, acotar posición o perfil, no dar solo dimensiones de coordenadas.
- Si una cara solo sirve de apoyo y no participa en el ajuste → relajar la rugosidad a Ra 3.2–6.3 para reducir pasadas de acabado.
- Si el ensamblaje es sensible a la coaxialidad → acotar coaxialidad en lugar de solo tolerancia de diámetro, e indicar el método de inspección (CMM).
- Si el contorno es una superficie libre → usar comparación por escaneo 3D; en el plano, dar el modelo CAD y la zona de tolerancia de perfil, no describir con dimensiones lineales.
Un caso de retrabajo de un soporte: los amarres ahorrados se los comió la falta de tolerancia
Un soporte de aleación de aluminio, cuatro de sus seis caras tienen características mecanizadas, y dos grupos de agujeros de posicionamiento φ8 en la cara inclinada. El proceso original se hacía con tres ejes, requiriendo tres fijaciones; después de cambiar a cinco ejes con una sola fijación, el tiempo de mecanizado efectivamente disminuyó. Pero al salir el informe de la primera pieza con la máquina de medición por coordenadas, la posición de los agujeros de la cara inclinada respecto a la cara A estaba fuera de tolerancia, y el calibrador la rechazó. El punto de controversia no está en la máquina, sino en el plano: el datum A está marcado en la cara inferior, pero la tolerancia de posición de los agujeros clave está marcada en la cara B de la cara inclinada. Al inspeccionar se establece el sistema de coordenadas según la cara B, mientras que al mecanizar se posiciona según la cara A; los dos datums no están alineados.
Esta es la cuenta más fácil de pasar por alto en las piezas de cinco ejes: se ahorran fijaciones, pero la unificación de datums no sigue el ritmo, y el tiempo ahorrado se lo comen las disputas de inspección y el retrabajo.El costo de fijación es explícito, el costo de conversión de datums es implícito, y este último suele ser más caro.
if/then: cuándo conviene ahorrar fijaciones y cuándo modificar primero el plano
- if La tolerancia geométrica clave solo involucra una única cara de datum, y la inspección puede establecer el sistema según el mismo datum → una sola fijación en cinco ejes es beneficio neto, adelante.
- if La tolerancia cruza caras (datum en cara A, elemento en cara B), pero I+D está dispuesto a unificar el sistema de datums → modificar primero el plano y luego planificar el proceso, no dejar que mecanizado e inspección trabajen cada uno con su propio datum.
- if La tolerancia cruza caras y el datum no se puede cambiar (restricción de ensamblaje bloqueada) → mecanizar según la cara A e inspeccionar también estableciendo el sistema según la cara A, convertir la tolerancia de la cara B a la cara A para su anotación, o indicar el datum de inspección en el plano.
- if El cliente solo entrega el plano de producto terminado y no da especificación de datums → confirmar por escrito el datum de inspección antes de cotizar; de lo contrario, la probabilidad de disputa en la primera pieza no es baja.
La lección de este caso no es «no usar cinco ejes», sino que lo que ahorra el cinco ejes es la fijación, no la gestión de datums. Una sola fijación para mecanizar características de múltiples caras expone aún más temprano el problema de datums no unificados. Si el plano no especifica claramente el datum de inspección, cuanto más se ahorre en fijación, mayor será la disputa en el retrabajo.
Cómo coordinan compras e inspección: información a intercambiar antes de cotizar
La fluctuación en las cotizaciones de piezas de cinco ejes a menudo no se debe a las horas de mecanizado en sí, sino a que no se aclaró la lógica de inspección antes de cotizar. Con el mismo plano, la diferencia de precio entre cotizar «muestreo de agujeros clave con máquina de medición por coordenadas» y «informe de primera pieza de dimensiones completas + comparación por escaneo 3D» suele ser mayor que cambiar de material. La razón es simple: las piezas de cinco ejes normalmente completan múltiples caras en una sola fijación, y al inspeccionar hay que unificar múltiples sistemas de coordenadas en un solo datum, lo que aumenta tanto el tiempo de programación como el de medición.
Cinco entradas que deben intercambiarse antes de cotizar
- Material y estado: designación, estado de tratamiento térmico, forma del material en bruto (placa/forja/barra). Un gran sobreespesor de forja cambia directamente la estrategia de fijación y de trayectoria de corte.
- Cantidad y lote: pieza única, lote pequeño o lote repetitivo. La cantidad determina si vale la pena hacer mordazas blandas especiales o utillaje de posicionamiento.
- Lista de tolerancias clave: qué dimensiones/tolerancias geométricas son funcionales y cuáles son solo de referencia. La cotización de cinco ejes se calcula según los elementos clave, no promediando todo el plano.
- Requisitos de inspección: si se requiere informe de primera pieza, si se especifica máquina de medición por coordenadas o escaneo 3D, proporción de muestreo. Esto determina las horas de inspección, el rubro más fácil de pasar por alto en la cotización.
- Datums y versión del plano: sistema de datums, si hay tolerancias geométricas que cruzan caras, número de versión. Datums poco claros son la principal fuente de retrabajo y disputas posteriores.
La inspección de primera pieza y la de producción en serie no son lo mismo
La primera pieza normalmente requiere verificación de dimensiones completas, incluyendo establecimiento de datums, posición entre caras y perfil, y el tiempo de inspección puede acercarse o incluso superar el tiempo de mecanizado. En la fase de producción en serie generalmente se pasa a muestreo de dimensiones clave, y el costo baja. Si compras incluye el requisito de primera pieza en la orden de producción en serie, equivale a pagar por inspección al 100%. La práctica común es: liberar la primera pieza con informe de dimensiones completas, e inspeccionar la producción en serie según los ítems de muestreo acordados; pero cuando el plano no especifica la regla de muestreo, hay que confirmarlo con ingeniería, no asumir que el proveedor inspeccionará todo.
El costo de inspección de piezas de cinco ejes es mayor que el de piezas de tres ejes, principalmente por la unificación de datums de elementos en múltiples caras y la medición de perfiles de superficies curvas. Las caras de las piezas de tres ejes son en su mayoría ortogonales, y calibradores y calibres cubren la mayor parte; las piezas de cinco ejes suelen tener agujeros inclinados, caras de ángulos compuestos y superficies curvas continuas, por lo que es obligatorio usar máquina de medición por coordenadas o comparación por escaneo, y la propia trayectoria de medición debe programarse. Para reducir este costo, lo más directo es reducir las tolerancias que cruzan caras: los elementos que puedan recaer en un único datum, no anotarlos en otra cara.
Otro criterio del lado de compras: si la pieza tiene caras de ajuste o datums de ensamblaje, los ítems de inspección deben seguir el ensamblaje, no la cara de mecanizado. Que una cara de mecanizado sea fácil de medir no significa que el ensamblaje pase. Alinear ambos normalmente reduce notablemente la tasa de retrabajo. La capacidad de mecanizado CNC y el alcance inspeccionable pueden consultarse en Capacidad de mecanizado CNC; el plan de inspección específico se confirma según el plano.
Preguntas frecuentes sobre mecanizado de cinco ejes
Las siguientes son las más consultadas antes de cotizar. Las respuestas dan criterios de juicio, no valores garantizados; si realmente se puede lograr depende de las tolerancias del plano, el material y el método de inspección.
¿Qué precisión se puede alcanzar con cinco ejes?
La precisión de posicionamiento de la máquina en sí normalmente no es el cuello de botella; lo son la rigidez de fijación y la deformación térmica. La práctica común en la industria es: para piezas estructurales generales, la tolerancia de posición se controla en el orden de ±0.02~±0.05 mm, y las caras de ajuste se ajustan según el plano; el perfil de superficies curvas suele estar en el rango de 0.03~0.08 mm. Estas son solo bandas de referencia, no valores garantizados. Lo que realmente decide el éxito es si los datums están unificados, cuánto sobresale la herramienta y si se separan desbaste y acabado. Si el plano indica una posición entre caras de ±0.01 mm, primero confirma si el medio de inspección puede medirla, y luego habla del mecanizado.
¿El cinco ejes es siempre más caro que el tres ejes?
No necesariamente, pero en la mayoría de los casos el precio unitario es mayor. El cinco ejes es caro por el tiempo de programación, la limitación de sobresalida de herramienta y el diseño especial del plan de fijación. Si la pieza originalmente requería tres fijaciones y el error acumulado de datums causaba retrabajo, una sola fijación en cinco ejes ahorra retrabajo y costo de inspección. Por el contrario, mecanizar en cinco ejes una pieza de fresado plano de una sola cara solo complica un trabajo simple, y el dinero se gasta en programación y ajuste, lo cual no es rentable. Criterio de juicio: cuando el número de fijaciones ≥3 y las tolerancias geométricas cruzan caras, vale la pena calcular el cinco ejes.
¿Cómo elegir entre posicionamiento 3+2 y cinco ejes simultáneos?
Depende de si la superficie curva es continua. El 3+2 bloquea los dos ejes rotativos y mecaniza en un ángulo fijo; es adecuado para piezas con múltiples agujeros, fresado de caras inclinadas y predominancia de planos, con mejor programación y rigidez. El cinco ejes simultáneos interpola dos ejes al mismo tiempo durante el mecanizado; es adecuado para superficies curvas continuas, ángulos compuestos y canales tipo impulsor. Un error común es comparar una cotización 3+2 con un trabajo simultáneo: si el plano exige perfil de superficie curva continua, el 3+2 dejará marcas de empalme y diferencias de cara, y el retrabajo será más caro. Aclara los requisitos de superficie curva antes de cotizar.
¿Vale la pena usar cinco ejes en lotes pequeños?
Los lotes pequeños son precisamente el rango de ventaja del cinco ejes, porque se eliminan utillajes especiales y utillaje de posicionamiento para múltiples fijaciones. Pero la premisa es que la pieza tenga tolerancias que crucen caras o ángulos complejos. Si solo son decenas de placas simples, el tres ejes con utillaje simple es más económico. Regla de juicio: lote pequeño + muchas fijaciones + tolerancias geométricas que cruzan caras → cinco ejes; lote pequeño + mecanizado de una sola cara + tolerancias holgadas → tres ejes. No usar cinco ejes solo por «usar cinco ejes».
¿Cómo se inspeccionan las piezas de cinco ejes?
Se prioriza la máquina de medición por coordenadas, estableciendo el sistema según los datums del plano, midiendo con énfasis la posición entre caras y el perfil. Para superficies curvas complejas se puede usar escaneo 3D para comparación de diferencias de cara, pero el resultado del escaneo debe alinearse con el datum de la máquina de medición por coordenadas; de lo contrario, los datos no coinciden. El costo de inspección suele ser mayor que el de piezas de tres ejes, porque hay más conversiones de datums y puntos de medición densos. Se recomienda acordar el método de inspección al cotizar: informe de dimensiones completas para la primera pieza y muestreo de dimensiones clave para producción en serie. La falta de unificación en los criterios de inspección es donde más disputas surgen en las piezas de cinco ejes.
Key takeaways
- Primero cuenta las fijaciones: si una pieza necesita más de 3 fijaciones para terminar sus caras clave, el cinco ejes puede ser rentable; con dos o menos, prioriza el tres ejes.
- Las tolerancias geométricas son el primer criterio del cinco ejes: cuando la posición, la coaxialidad o el perfil abarcan varias caras, el beneficio de una sola fijación supera con creces el de apretar la tolerancia de una sola cara.
- Las cavidades profundas, los ángulos negativos y las caras con interferencia del portaherramientas son lugares a los que no llega la herramienta de tres ejes, y también son los escenarios donde el cinco ejes realmente ahorra horas de trabajo.
- No uses el cinco ejes para salvar un plano cuyas tolerancias son en sí mismas irrazonables: el dinero ahorrado en fijaciones se lo comerán los rechazos por fuera de tolerancia.
- Antes de cotizar, deja claros los datos de referencia, las bandas de tolerancia, la rugosidad superficial y el método de inspección; de lo contrario, no se puede juzgar si la diferencia de precio entre cinco y tres ejes vale la pena.



