Qué es el mecanizado en torno: la pieza gira, la herramienta se mueve
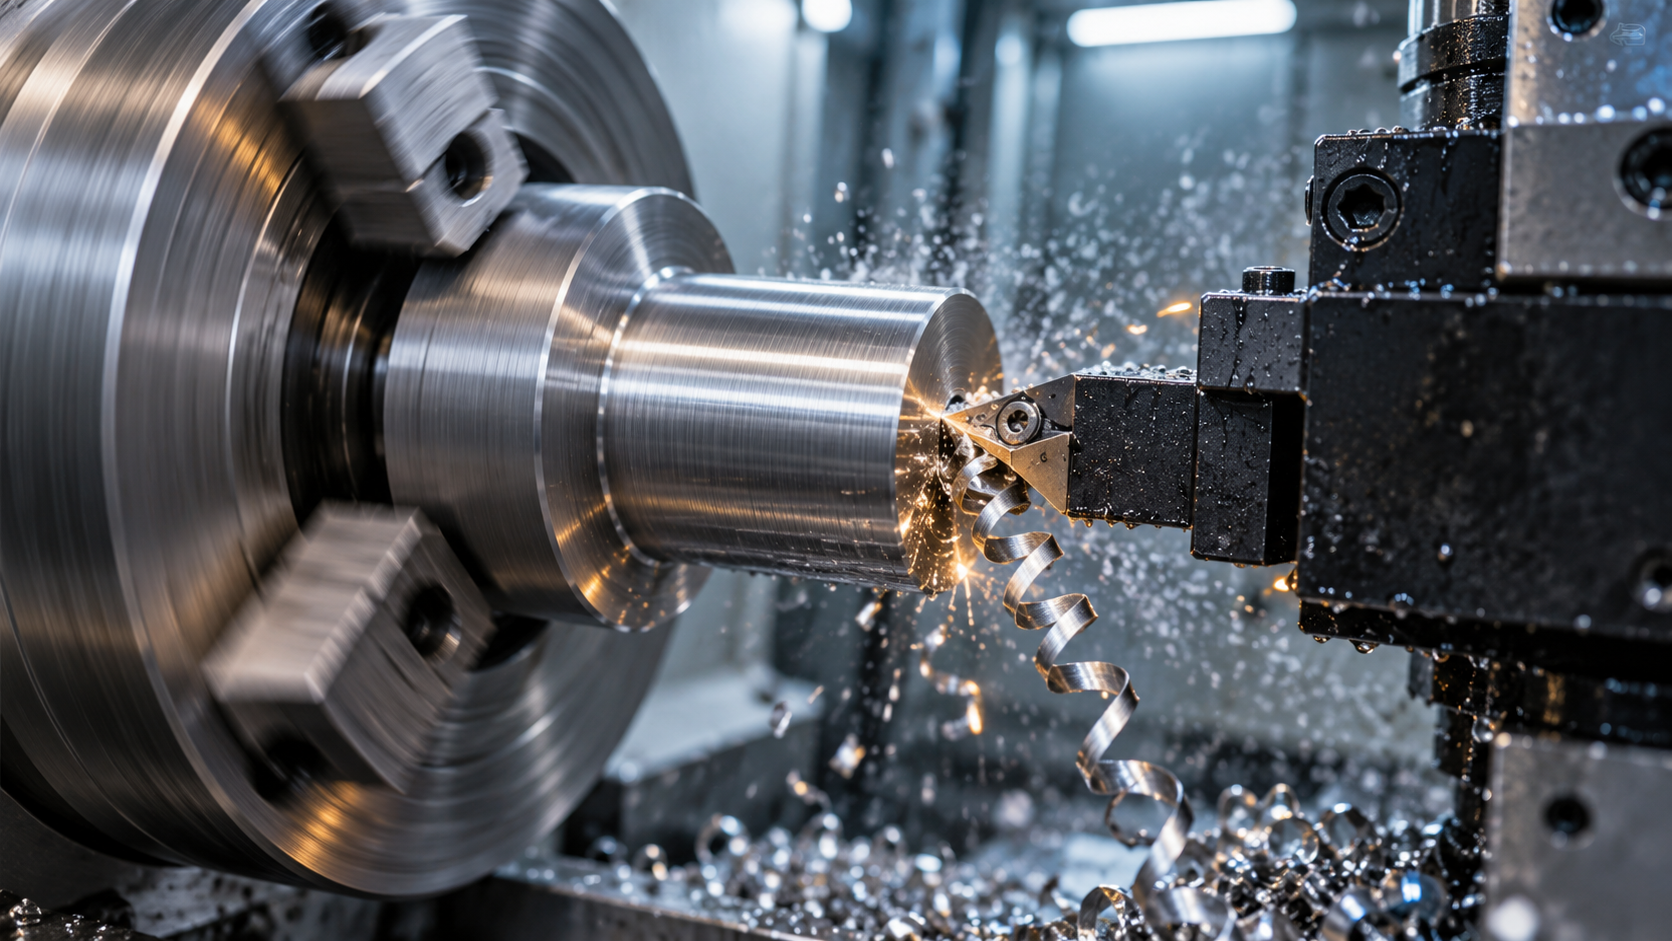
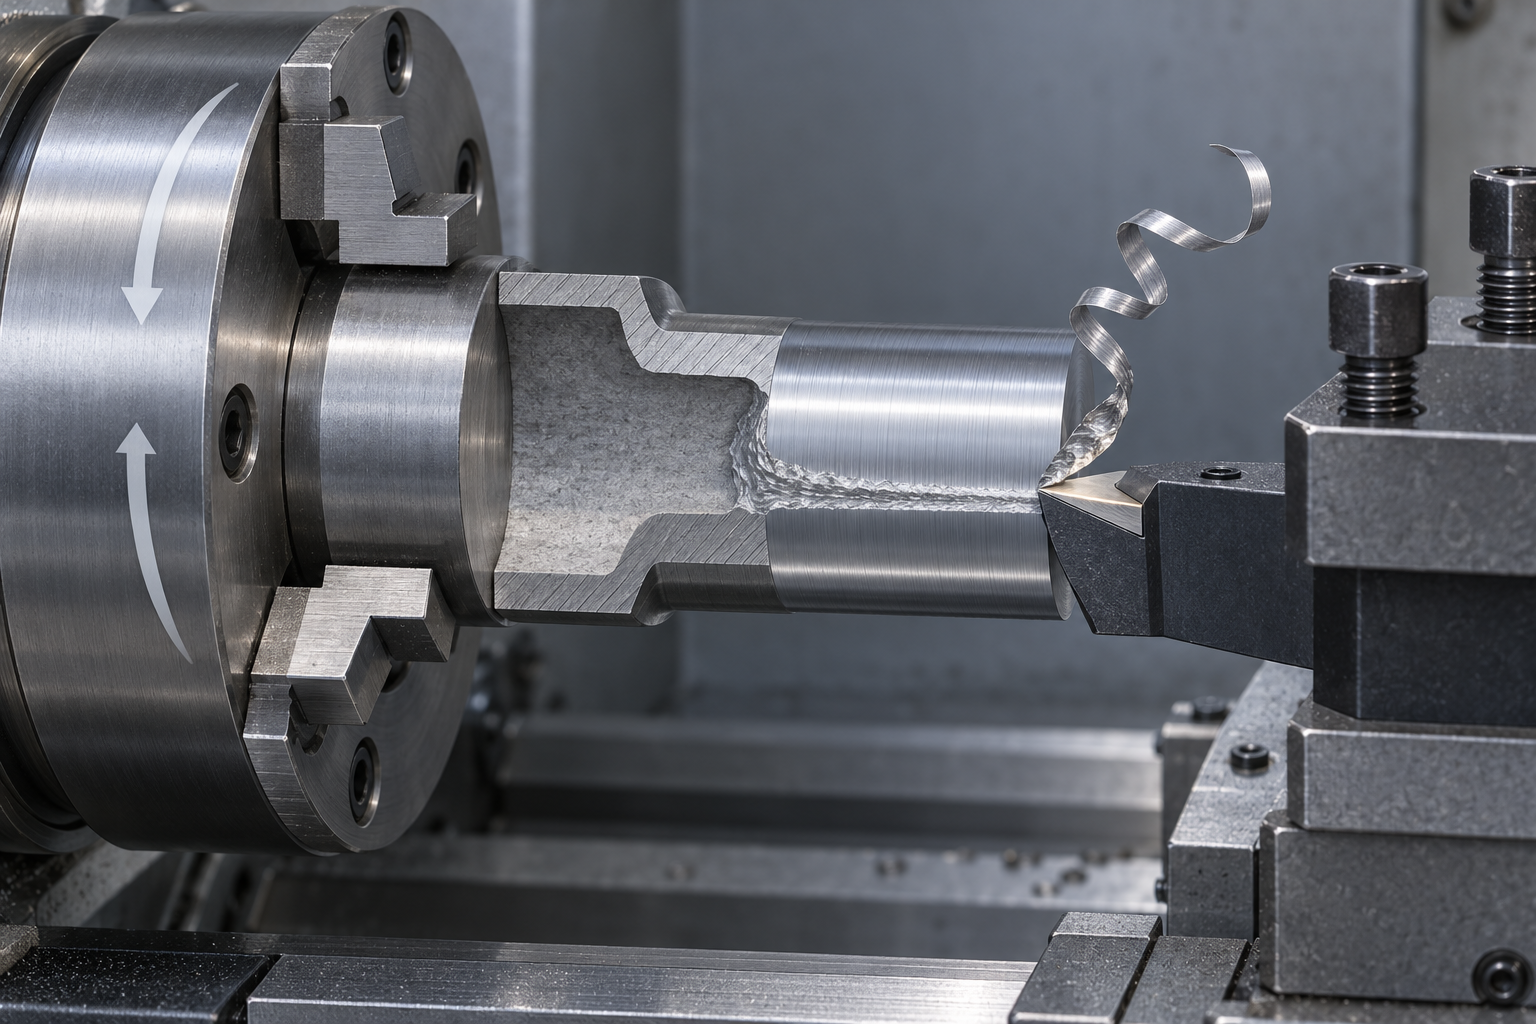
El mecanizado en torno es un proceso de fabricación que hace girar la pieza y desplazar la herramienta. En concreto, la barra o pieza en bruto se sujeta con un dispositivo de fijación y el husillo la hace girar a alta velocidad; la herramienta de torno prácticamente no se mueve, solo avanza en dirección axial o radial, eliminando el material sobrante capa por capa. Pertenece a la «fabricación por sustracción», justo lo contrario de la «fabricación por adición» de la impresión 3D, que acumula material poco a poco.
Para entender rápidamente este movimiento, piensa en la rueda de alfarero al modelar barro. La pieza de barro se coloca en el plato giratorio y gira, tus manos están quietas y, según su posición y presión, moldean el barro en jarras y cuencos redondos. El mecanizado en torno es la versión metálica de esta lógica: lo que gira es la pieza y lo que controla la forma es la posición y el avance de la herramienta. Precisamente por eso el torno es naturalmente experto en piezas de simetría de revolución como formas cilíndricas y cónicas: ejes, casquillos, discos, pernos y racores no pueden prescindir de él.
La historia del mecanizado en torno es más larga de lo que la mayoría imagina. En el antiguo Egipto ya existía el prototipo del torno de arco, que hacía girar la madera tirando de una cuerda de un lado a otro mientras una persona cortaba con la herramienta. Desde «tirar de la cuerda con la mano» hasta «el motor que acciona el husillo», y luego los sistemas de control numérico actuales, el movimiento esencial en realidad no ha cambiado: lo que cambió son la velocidad, la precisión, la consistencia y quién controla esa herramienta.
Aquí dejamos planteado un criterio que se usará repetidamente más adelante: para juzgar si una pieza debe mecanizarse en torno, primero hay que ver si es simétrica respecto a algún eje. Si la forma principal de la pieza puede describirse con «un eje + un perfil de revolución», el mecanizado en torno suele ser la primera opción; si no, hay que considerar la fresadora u otros procesos. Este criterio recorre toda la divulgación y en la siguiente sección se usará para separar por completo el torno y la fresadora.
¿Cuál es la diferencia entre el mecanizado en torno y el mecanizado en fresadora?
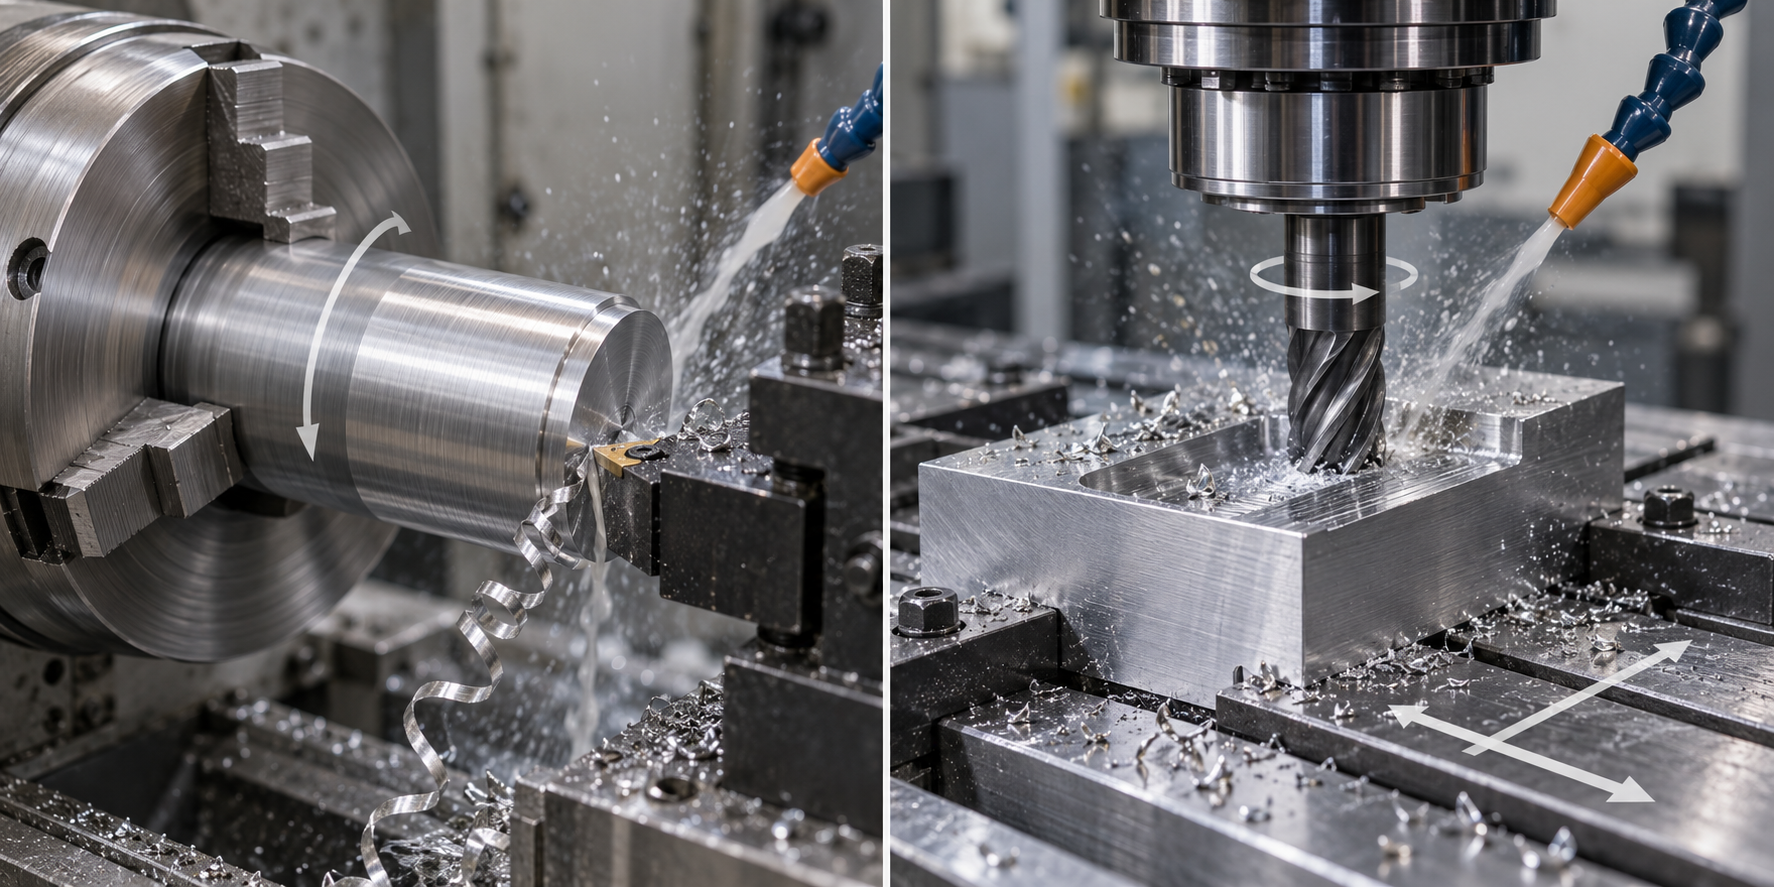
Si ponemos el torno y la fresadora uno al lado del otro, la diferencia más直观 se reduce a una palabra: quién gira. En el mecanizado en torno la pieza gira y la herramienta prácticamente no se mueve: el plato sujeta la barra y el husillo la hace girar a alta velocidad, mientras la herramienta de torno avanza lentamente en dirección axial o radial, cortando el cilindro exterior pasada a pasada. En la fresadora ocurre justo lo contrario: la herramienta gira a alta velocidad y la pieza se monta sobre la mesa y se desplaza, y son los filos de la fresa los que atacan la pieza estacionaria.
Esta diferencia de dirección determina directamente que ambas máquinas sean expertas en formas distintas, y también explica por qué dos características del mismo plano a menudo deben realizarse en dos equipos diferentes.
Una analogía cotidiana fácil de recordar: el torno es como una rueda de alfarero, el barro gira en el plato, las manos están quietas y la forma se crea según su posición y presión, de modo que lo que sale es naturalmente redondo y simétrico; la fresadora es como esculpir, el bloque de material no se mueve y el cincel avanza en la mano, pudiendo tallar líneas rectas, ranuras y contornos arbitrarios. Entendidos estos dos movimientos, lo que puede hacer el torno y lo que puede hacer la fresadora se deduce básicamente por uno mismo.
El torno es experto en cuerpos de revolución; la fresadora, en superficies no de revolución
Como la pieza gira, las piezas mecanizadas en torno tienen naturalmente un eje de revolución: ejes, casquillos, discos, bridas y racores roscados, piezas cuyo cuerpo principal es circular, se hacen en el torno de forma rápida y precisa. Requisitos como la coaxialidad y la redondez se garantizan en el torno con una o dos fijaciones, porque todas las superficies se generan girando alrededor del mismo eje.
La fresadora, en cambio, es experta en superficies planas, chaveteros, poliedros, contornos especiales y sistemas de agujeros. Estas características no tienen un centro de revolución común y requieren que la herramienta ataque en distintas posiciones y ángulos, completándose mediante trayectorias de la mesa o del husillo. Por eso, para piezas como cajas, placas y soportes, la primera opción suele ser la fresadora y no el torno.
| Dimensión de comparación | Mecanizado en torno | Mecanizado en fresadora |
|---|---|---|
| Movimiento principal | Gira la pieza | Gira la herramienta |
| Avance | La herramienta se desplaza axial/radialmente | La pieza o la herramienta se desplaza en varios ejes |
| Formas en las que destaca | Cuerpos de revolución como ejes, casquillos, discos y roscas | Superficies planas, ranuras, poliedros y contornos especiales |
| Características típicas de precisión | Buena coaxialidad y redondez | Buena planitud, posición de agujeros y precisión de contorno |
| Analogía | Torno de alfarero | Grabado |
Las piezas reales suelen requerir una combinación de torneado y fresado
En la realidad, las piezas rara vez se completan con un solo método. Por ejemplo, en un eje de transmisión, el diámetro exterior principal, las caras frontales y el agujero central se tornean en el torno; mientras que el chavetero del eje, los agujeros roscados en las caras frontales o las caras planas deben mecanizarse en la fresadora. El orden de las operaciones suele ser primero torneado y luego fresado: primero se establece la referencia de revolución y, tomando esa línea axial como referencia, se fresan las demás características, lo que proporciona una mayor estabilidad en la precisión de posición.
Si la pieza tiene muchas características y el lote no es grande, también se puede considerar un centro de torneado-fresado, que completa el diámetro exterior, las caras frontales, las ranuras laterales y los agujeros en una sola sujeción, reduciendo el error de referencia causado por las fijaciones repetidas. Sin embargo, la decisión de usar un centro de torneado-fresado depende de la complejidad estructural de la pieza y del tamaño del lote: para piezas con características simples y lotes grandes, dos máquinas separadas resultan más económicas. Se recomienda confirmar el plan específico con el ingeniero de procesos antes de cotizar; puede consultar el alcance de torneado y fresado que ofrecemos en la página de capacidades de mecanizado CNC.
Tipos de tornos: desde manuales hasta de guía
Una vez entendido el movimiento central del torneado —«la pieza gira, la herramienta se mueve»—, la siguiente pregunta es: quién controla este movimiento y con qué estructura se implementa. El torno no es un modelo único, sino una familia dividida en varias categorías según el modo de control y el diseño estructural. Comprender estas clasificaciones permite determinar en qué tipo de máquina colocar una pieza al enfrentarse a un plano.
Según el modo de control: torno convencional y torno CNC
La división más básica es ver quién «gira el volante». El torno convencional depende del operador que gira el volante para controlar el avance longitudinal y transversal de la herramienta; las dimensiones se basan enteramente en la vista, el tacto y la medición repetida con instrumentos. Sus ventajas son la estructura simple y el manejo intuitivo, adecuado para reparaciones de piezas únicas, enseñanza y mecanizado de emergencia en el sitio; su desventaja es que al hacer una segunda pieza con las mismas dimensiones, la consistencia depende de la estabilidad del operador.
El torno CNC (torno de control numérico) delega el movimiento al programa: el operador escribe previamente la trayectoria de la herramienta, la velocidad y el avance en código G, y la máquina ejecuta el avance automáticamente según las instrucciones. Al ejecutar el mismo programa cien veces, la trayectoria de la herramienta es idéntica en cada pieza, por lo que la consistencia dimensional es claramente superior a la operación manual; los contornos complejos y los arcos tampoco requieren ajustarse a mano. Hoy en día, cuando se menciona «torneado», por defecto se refiere en su mayoría a tornos CNC; los tornos manuales aún existen, pero cuando se trata de producción en serie y requisitos de precisión, básicamente se recurre al control numérico.
Según el diseño del husillo y la guía: de guía y de torreta
Dentro de los tornos CNC existe una bifurcación más ingenieril, que observa «cómo se alimenta el material y cómo se mueve la herramienta».
- Torno de torreta (Turret Type): la barra o la pieza sujetada por el plato gira en el husillo, y el carro de torreta con las herramientas se desplaza para cortar. Esta es la forma más común e intuitiva de torno, con buena rigidez, adecuada para piezas de mayor diámetro y longitud relativamente corta.
- Torno de guía (Swiss Type): el material avanza a través de la guía, y las herramientas realizan el corte radial alrededor de la guía; la pieza gira mientras es «empujada», y el punto de corte permanece siempre pegado a la guía. Esta estructura proporciona soporte de guía a las piezas esbeltas durante el mecanizado, evitando fácilmente el retroceso de la herramienta y la flexión, por lo que es especialmente adecuada para piezas de precisión de pequeño diámetro y gran relación longitud-diámetro.
| Dimensión de comparación | De guía (Swiss Type) | De torreta (Turret Type) |
|---|---|---|
| Principio de mecanizado | El material avanza a través de la guía, las herramientas cortan radialmente cerca de la guía, el punto de corte está soportado | La pieza gira en el husillo, el carro de torreta desplaza las herramientas para cortar |
| Productos aplicables | Piezas esbeltas de precisión de pequeño diámetro y gran relación longitud-diámetro, como pasadores, conectores, piezas pequeñas médicas y electrónicas | Piezas de mayor diámetro y menor longitud, como discos, casquillos, bridas, ejes en general |
| Diámetro exterior mecanizado | Comúnmente en la industria para aproximadamente 42 mm o menos, predominan las piezas de precisión de pequeño diámetro | Comúnmente en la industria para aproximadamente 42 mm o más, también hay modelos para diámetros pequeños |
| Precisión y acabado superficial | Gracias al soporte de la guía, las piezas esbeltas no se desvían fácilmente, la consistencia dimensional y la calidad superficial suelen ser mejores | Buena rigidez, adecuado para mayores volúmenes de corte, la precisión también puede alcanzar nivel micrométrico, según la máquina y el proceso |
El número «42 mm» se usa a menudo como una línea divisoria aproximada: para piezas más pequeñas que esta y esbeltas, el tipo de guía suele ser más adecuado; para piezas más grandes y no muy largas, el tipo de torreta es más común. Pero esta línea no es una regla rígida: el modelo de máquina, el material, las tolerancias y el lote influyen en la elección. Revisar el plano con el ingeniero de procesos es más fiable que memorizar números.

Qué formas y características puede mecanizar un torno
Mecanizado exterior: contorno exterior del cuerpo de revolución
Mecanizado interior y mandrinado: agrandar, precisar y alisar agujeros
Refrentado, taladrado y tronzado: convertir la barra en piezas individuales
Roscado, ranurado y conos/arcos: la capacidad de superponer características
Cómo se hace el mecanizado en torno: del plano a la pieza terminada
Lo anterior trataba sobre «qué puede hacer un torno». Esta sección cambia de perspectiva: cuando un plano llega al taller y finalmente se convierte en una pieza cuyas dimensiones se pueden medir, ¿qué ocurre realmente en el medio? El proceso en sí no es misterioso; lo difícil es que cada paso implica concesiones, y cada concesión deja su huella en las dimensiones finales.
Primer paso: el plano y el modelado definen la referencia
Cómo se hace el mecanizado en torno: el punto de partida no es la máquina, sino el plano. El diseño parte primero de un modelo 3D, que luego se convierte en un plano de ingeniería, anotando diámetros, longitudes, tolerancias, designación del material, requisitos de rugosidad superficial y tolerancias geométricas —coaxialidad, excentricidad circular, perpendicularidad de la cara del extremo—, especialmente críticas para piezas de revolución. Lo que más fácilmente se pasa por alto en el mecanizado en torno es la referencia: qué cara o qué tramo del diámetro exterior es la referencia A indicada en el plano determina directamente dónde sujetar primero y qué extremo tornear primero durante el amarre. Si la referencia no está alineada, todas las dimensiones posteriores se desviarán en consecuencia.
Si se trata de una pieza de revolución sencilla, basta con un plano 2D y unas pocas dimensiones clave; si es un eje escalonado múltiple o una pieza de casquillo con agujero interior y rosca, normalmente se necesita un plano de ingeniería completo, con las tolerancias de cada característica indicadas por separado. La rugosidad tampoco puede resolverse escribiendo simplemente «Ra 1,6»; hay que especificar en qué caras, ya que la rugosidad alcanzable mediante torneado no es la misma que mediante rectificado, y la anotación debe coincidir con el proceso.
Segundo paso: programación, traducir el plano en trayectorias de herramienta
El torno CNC se guía por programa. Hay dos vías de programación: usar software CAM para generar directamente las trayectorias de herramienta a partir del modelo y exportar el código G, o que el técnico de procesos lo escriba manualmente según el plano. El CAM es eficiente y difícilmente omite características, pero el tratamiento de cavidades complejas y contornos irregulares requiere intervención manual; la programación manual es, en cambio, más rápida en piezas de eje sencillas y más flexible de modificar.
En el programa hay que definir varias cosas: la ruta de la herramienta, el punto de cambio de cada herramienta, la velocidad y el avance, y la distribución de las profundidades de corte en desbaste y acabado. El desbaste busca eficiencia de arranque; el acabado, dimensiones y calidad superficial; los parámetros de ambos no pueden mezclarse. Un error de programación puede provocar desde marcas de vibración en la superficie hasta una colisión de herramienta; por eso, la primera ejecución suele hacerse en bloque único o en vacío para confirmar la trayectoria.
Tercer paso: elegir la pieza en bruto, el amarre y el ajuste de herramienta
La pieza en bruto puede ser barra, forja o fundición. La barra es la más común; al elegir el diámetro se deja el sobreespesor de mecanizado. Las forjas y fundiciones tienen mayor sobreespesor, pero su forma se aproxima a la pieza terminada, ahorrando material y tiempo. El método de amarre determina la rigidez y la referencia: el plato de tres garras es adecuado para piezas cilíndricas regulares; el portapinzas, para piezas de pequeño diámetro con alta coaxialidad; las garras blandas pueden mecanizarse con una superficie curva que se adapte a la pieza para reducir marcas y deformaciones. Los ejes esbeltos requieren además luneta fija o móvil, pues de lo contrario la fuerza de corte los flexiona.
El ajuste de herramienta consiste en comunicar al sistema la posición de la punta de la herramienta. Si el ajuste no es preciso, las dimensiones se desplazan en conjunto; si la repetibilidad del ajuste es pobre, en producción por lotes cada pieza tendrá una dimensión distinta. Este paso parece solo «un toque», pero en realidad, junto con el amarre, determina la consistencia dimensional de todo el lote.
Cuarto paso: prueba de corte, mecanizado e inspección
La primera pieza suele mecanizarse primero como prueba. El objetivo de la prueba no es «ver si se puede tornear», sino verificar dimensiones, rugosidad superficial y evacuación de viruta. Si la dimensión se desvía, hay que determinar si es desgaste de herramienta, deformación térmica o error de ajuste, y luego decidir si compensar la herramienta o ajustar el programa. Una vez ajustados los parámetros, se pasa al corte automático; el operario debe vigilar el color de la viruta, el sonido y el indicador de carga, pues las anomalías suelen aparecer primero ahí.
En la inspección se utilizan calibres y micrómetros para medir diámetros exteriores e interiores, comparadores de interiores para medir diámetros de agujero, y proyectores o máquinas de medición por coordenadas para medir contornos y posición. En producción por lotes también se realizan inspecciones de primera pieza y rondas periódicas para confirmar que la deriva dimensional permanece dentro de la tolerancia. La precisión del torneado suele alcanzar el nivel micrométrico, pero cuánto exactamente depende de la rigidez de la pieza, el material, la herramienta y el estado de la máquina, y no puede generalizarse; la afirmación habitual en el sector es nivel micrométrico, pero en la práctica prevalecen los requisitos del plano y la evaluación del proceso.
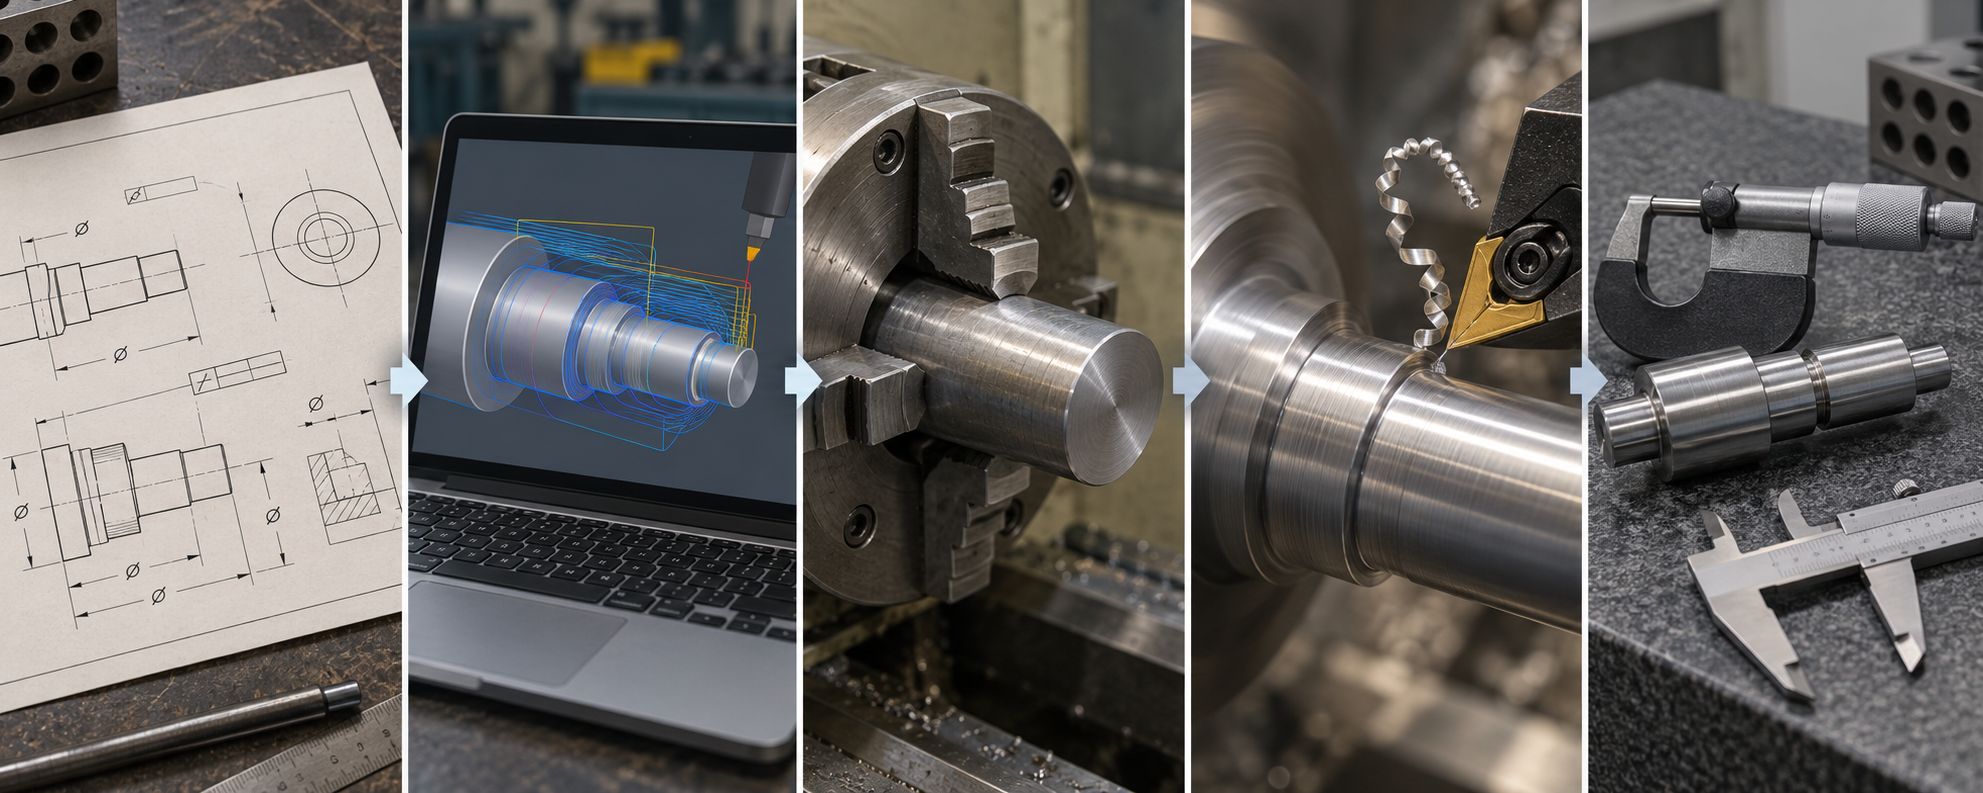
Estos cinco pasos forman un ciclo cerrado: el plano define la referencia, la programación define la trayectoria, el amarre y el ajuste definen la consistencia, el corte define la superficie y la inspección define la conformidad. Si se relaja cualquier paso, las dimensiones finales lo dirán. Si quieres recorrer este proceso con tus propios planos, puedes empezar subiendo el plano a través de presupuesto por diálogo con IA o presupuesto clásico, ver primero la respuesta del proceso y luego decidir cómo modificar el diseño.
Por qué se dice que el mecanizado en torno tiene dificultad
Antes dividimos el proceso en seis pasos, y parece una línea de producción lógica. Pero quien realmente ha estado en el taller sabe que el mecanizado en torno nunca ha sido un proceso de «pulsar un botón y salen piezas». Con el mismo plano y la misma máquina, dos operarios pueden obtener una pieza que pasa la inspección directamente y otra que requiere repetidas correcciones. La dificultad no está en el equipo en sí, sino en la serie de variables que requieren juicio humano detrás del equipo.
El plano ya impone un primer filtro
Los planos que afronta el mecanizado en torno a menudo no se limitan a una dimensión de diámetro exterior. Un eje puede llevar simultáneamente coaxialidad, redondez, perpendicularidad de la cara del extremo, varias ranuras y un tramo de rosca, con la rugosidad superficial dividida en varios niveles. Tras superponer las tolerancias geométricas, el orden de mecanizado de cada característica afecta a la referencia. Qué extremo tornear primero, qué cara usar como referencia, si hay que invertir la pieza para un segundo amarre: todas estas decisiones deben aclararse antes de programar.
Los requisitos de rugosidad son también un umbral invisible. Escribir Ra 1,6 o Ra 0,4 en el plano implica filos de herramienta, velocidades y avances completamente distintos. Lo primero puede lograrse de una pasada con torneado convencional; lo segundo suele requerir dejar sobreespesor para acabado, cambiar a una herramienta de acabado y reducir el avance. Si no se entienden estas anotaciones, las dimensiones quizá salgan correctas, pero la superficie no pasará el calibre.
Elegir mal la herramienta arruina todo lo demás
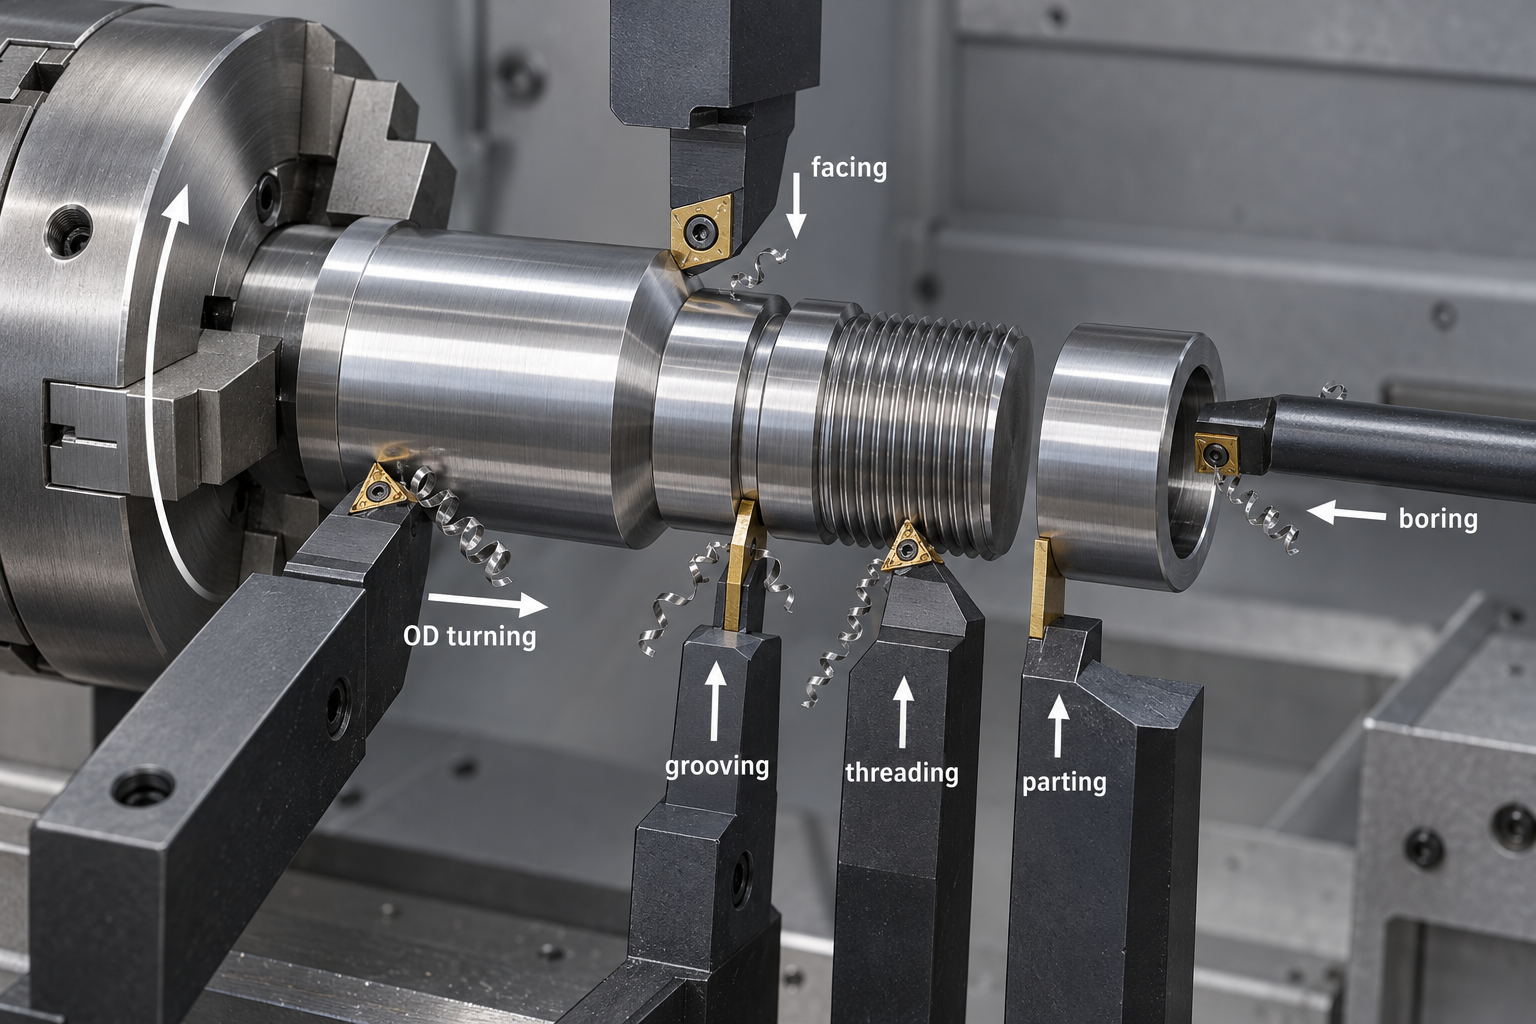
Los tipos de herramienta de torneado son más de lo que un profano imagina: cuchillas de cilindrar, de refrentar, de mandrinar interiores, de ranurar, de roscar y de tronzar, y cada una tiene distintos radios de punta, ángulos de incidencia y materiales. Mecanizar acero y mecanizar aluminio requiere grados y recubrimientos diferentes, y el acero inoxidable tiende al endurecimiento por deformación. Elegir mal la herramienta o un ángulo incorrecto provoca desde marcas de vibración y deriva dimensional hasta rotura de la punta y rechazo de la pieza.
Más problemático aún es el mecanizado de agujeros interiores. Cuanto mayor sea el voladizo de la barra de mandrinar, peor será su rigidez, y en agujeros profundos aparecen fácilmente flexión y conicidad. Los operarios veteranos mandrinan primero en desbaste dejando sobreespesor, luego cambian a una barra más rígida para el acabado y, si es necesario, realizan varias pasadas. Esta estrategia no está escrita en el programa; depende del juicio empírico sobre el material y la rigidez de la barra.
Si las condiciones de corte se ajustan mal, la máquina «protesta» de inmediato
Velocidad, avance y profundidad de corte: si cualquiera de los tres se desvía, deja huella en el corte. Una velocidad demasiado alta y un avance excesivo elevan bruscamente la temperatura de la punta, y el carburo puede desgastarse rápidamente por falta de resistencia en caliente; una profundidad de corte demasiado grande aumenta la carga del husillo y, en piezas esbeltas, provoca flexión, resultando en un diámetro mayor en el centro y menor en los extremos. A la inversa, parámetros demasiado conservadores reducen la eficiencia y pueden dejar marcas de aplastamiento en la superficie.
Las marcas de vibración son otra señal típica. La pieza, la herramienta, el portaherramientas y el plato forman un sistema elástico; cuando la frecuencia de la fuerza de corte coincide con la frecuencia natural del sistema, aparecen ondulaciones regulares en la superficie. Ajustar la velocidad, cambiar el radio de la punta, acortar el voladizo o añadir una luneta son respuestas habituales, pero cómo ajustar concretamente depende de escuchar el sonido en el sitio y observar el color y la forma de la viruta.
Las piezas de pared delgada y los ejes esbeltos son dos dificultades clásicas
En piezas de casquillo de pared delgada, un poco más de fuerza de sujeción las convierte en óvalos, y al soltar el plato recuperan parte de la forma, con dimensiones que oscilan entre el «estado sujeto» y el «estado libre». El eje esbelto es otra forma de deformación: con una relación longitud-diámetro grande, la fuerza de corte flexiona la pieza, cediendo en el centro y quedando sobredimensionada en los extremos. Estas piezas suelen requerir reducir la profundidad de corte, aumentar la velocidad, usar luneta móvil o fija como apoyo auxiliar e incluso dividir el desbaste y el acabado en dos operaciones para liberar tensiones.
Estas respuestas no tienen una fórmula universal. El mismo eje, si el material cambia de acero 45 a acero inoxidable 304, tiene distinta tendencia al endurecimiento y los parámetros deben reajustarse; si se cambia de barra maciza a tubo sin soldadura, el método de sujeción también debe cambiar. Por eso la experiencia en mecanizado en torno vale dinero: vale por saber diagnosticar la causa de una anomalía y ajustarla, no solo por saber manejar el panel.
Esta es también la razón por la que páginas de capacidades como mecanizado CNC presentan juntos material, tolerancias y requisitos superficiales: que una pieza pueda fabricarse de forma estable depende de si los requisitos del plano, las propiedades del material y la estrategia de proceso encajan, y no solo del modelo de máquina. En el siguiente artículo seguiremos hablando de cuándo conviene priorizar el mecanizado en torno y cuándo conviene cambiar a otro proceso.
Cuándo elegir el mecanizado en torno
En las secciones anteriores ya se ha desglosado con suficiente detalle eso de «la pieza gira, la herramienta se mueve». A la hora de decidir la selección, en realidad solo hay que preguntarse primero una cosa: ¿el cuerpo principal de esta pieza es un cuerpo de revolución alrededor de un eje? Si la respuesta es «sí», el mecanizado en torno suele ser la primera opción, incluso sin necesidad de comparar precios.
Tres tipos de piezas en las que se prioriza el mecanizado en torno
Piezas de eje: ejes de motor, ejes de transmisión, pasadores, ejes escalonados. Las dimensiones clave de este tipo de piezas son los diámetros exteriores de cada tramo y la coaxialidad entre escalones; al tornearlas de forma continua en una sola sujeción, la coaxialidad es naturalmente mejor que «fresar y luego fresar». Si en el plano se indica una tolerancia geométrica de excentricidad, el torno es prácticamente la única forma que no resulta incómoda.
Casquillos y piezas de disco: casquillos de rodamiento, bujes, bridas, tapas. Hay que mecanizar tanto el diámetro interior como el exterior, y además pueden llevar ranuras de sellado en la cara y roscas. Este tipo de piezas permite en el torno la mayor variedad de operaciones y el sistema de sujeción más maduro: con un plato de tres garras o un mandril de pinza, la coaxialidad entre interior y exterior queda asegurada.
Racores y piezas roscadas: racores de tubería, espárragos, adaptadores con rosca interior y exterior. El mecanizado de roscas es en sí mismo la operación estrella del torno; especialmente en pasos no estándar y roscas cónicas, la fresadora o las terrajas difícilmente pueden sustituirlo. Cuando se exige una alta consistencia en serie, el torno CNC, mediante el control por programa del avance de cada pasada, es mucho más estable que un torno manual.
En estos casos, no fuerces el torno
Piezas de placa, de caja, piezas polifacéticas de forma irregular: su cuerpo principal no es un cuerpo de revolución, y resulta más rentable usar fresadora o chapa. Para una placa cuadrada de 200×200 en la que hay que vaciar una cavidad de forma irregular, al girar en el torno no se encuentra una referencia de sujeción. Hay otro caso que se pasa por alto con facilidad: ejes esbeltos con gran relación longitud-diámetro y además delgados, que al tornearlos tienden a flexionar la herramienta y a generar marcas de vibración; requieren el apoyo de un carro seguidor o de una luneta. En ese momento hay que evaluar la viabilidad del proceso: no es una cuestión de «si se puede tornear», sino de «si sale estable al tornear».
Dicho sea de paso, el mecanizado en torno y el fresado no son mutuamente excluyentes. Muchas piezas se hacen «primero torneando el diámetro exterior y luego pasando a la fresadora para abrir el chavetero o fresar el plano». El torno-fresadora combinado puede unir estos dos pasos en una sola sujeción, reduciendo el error de posicionamiento repetido, pero la inversión en equipo y la complejidad de programación también son mayores; el plan concreto depende de la estructura de la pieza y del lote. Para decidir si vale la pena recurrir al proceso combinado, la práctica habitual del sector es ver primero si el número de sujeciones y las tolerancias clave son aceptables, y luego decidir.
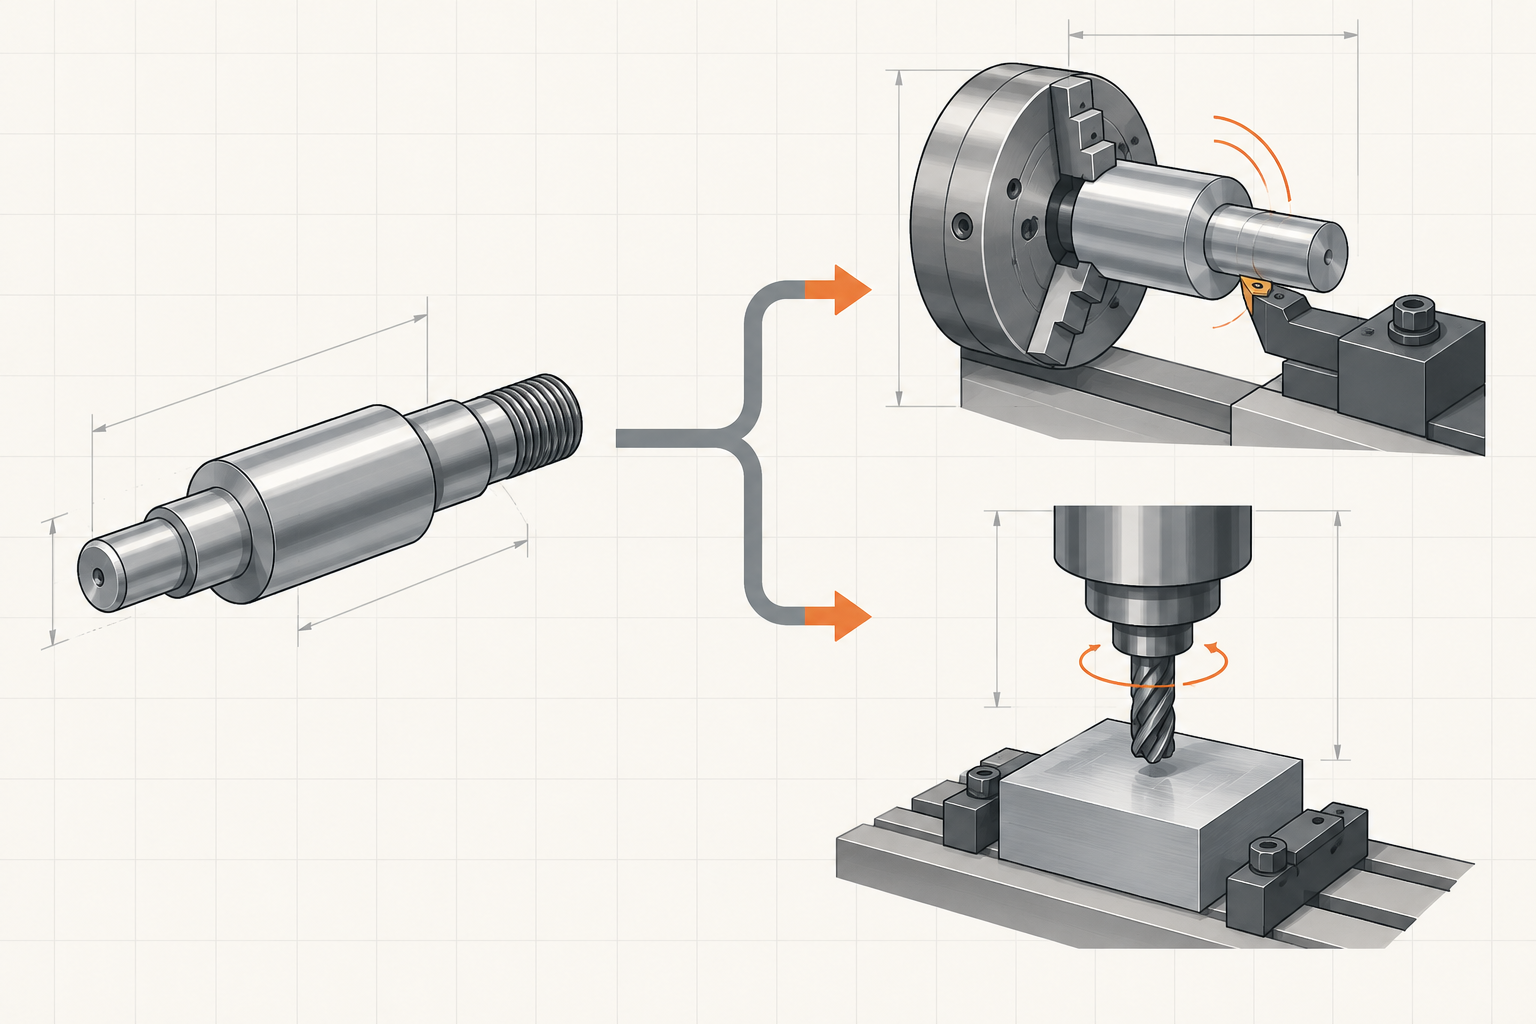
Resumiendo en una frase: el cuerpo principal es un cuerpo de revolución, las tolerancias clave son de coaxialidad o redondez, y se requiere consistencia en serie: si se cumplen dos de estas tres condiciones, vale la pena considerar prioritariamente el mecanizado en torno. A la inversa, si el cuerpo principal es plano o poliédrico, piensa primero en fresado o chapa; no conviertas el torno en una máquina universal para «ahorrarte una operación». Para una pieza concreta, lo más prudente sigue siendo entregar el plano al departamento de procesos para una evaluación de fabricabilidad y ver cómo se organizan el plan de sujeción y la cadena de tolerancias.
Preguntas frecuentes
Las siguientes preguntas son las que más se repiten tras leer lo anterior. Las respuestas intentan dar criterios de juicio, no palabras vacías.
¿Qué precisión puede alcanzar normalmente el mecanizado en torno?
La precisión de mecanizado de los tornos CNC modernos suele situarse en el rango micrométrico; en el sector se dice comúnmente «nivel micrométrico» en lugar de una cifra fija. Lo que se puede lograr de forma estable en la práctica depende del estado de la máquina, la rigidez de la sujeción, la herramienta, el material, los parámetros de corte y el método de medición, y también de qué grado de tolerancia indica el plano. Por eso, lo más prudente es: marcar con claridad las dimensiones y tolerancias clave, y dejar que tras la evaluación del proceso se confirme si se pueden cumplir de forma estable, en lugar de presuponer una cifra.
¿Cómo elegir entre torno de cabezal móvil y torno de cabezal fijo?
La división habitual en el sector es: para piezas esbeltas de precisión de diámetro pequeño (aproximadamente por debajo de 42 mm), gran relación longitud-diámetro y altos requisitos de coaxialidad y calidad superficial, se usa más el de cabezal móvil; para piezas de diámetro mayor y longitud más corta, se usa más el de cabezal fijo. Pero esto es solo un intervalo empírico, no un límite rígido. Lo que realmente decide son la forma de la pieza, el material, el lote, los requisitos de tolerancia y si se necesita mecanizado con husillo posterior; en última instancia, manda la evaluación del proceso y el resultado de las pruebas de corte.
¿Puede el torno mecanizar plásticos?
Sí. El mecanizado en torno no se limita a los metales; plásticos como POM, PEEK, nailon, acrílico y PTFE también se pueden tornear. La lógica de corte de los plásticos es distinta a la de los metales: normalmente velocidades más altas, avances más ligeros y herramientas más afiladas; al mismo tiempo hay que prestar atención a la evacuación de virutas y a la fuerza de sujeción: si se aprieta demasiado se marca o deforma, y si se aprieta poco se desliza. Las piezas de plástico de pared delgada son especialmente propensas a flexionar la herramienta y a deformarse, por lo que a menudo requieren garras blandas o utillajes especiales.
¿Cómo elegir entre mecanizado en torno e impresión 3D?
Depende de la forma y el uso de la pieza. Para piezas de simetría de revolución (ejes, casquillos, discos, piezas roscadas) con requisitos de precisión dimensional, rugosidad superficial y resistencia del material, el mecanizado en torno suele ser la primera opción; para prototipos de estructura compleja, con canales internos o celosías de aligeramiento y que no necesitan alta resistencia, la impresión 3D es más adecuada. Ambas no son opuestas: la práctica común es validar primero la forma y el montaje con impresión 3D y luego pasar al torno para la pieza funcional final.
¿Cuál es el lote mínimo para el mecanizado en torno?
Se puede hacer desde una sola pieza hasta grandes lotes. El torno CNC se controla por programa; la pieza única y los lotes pequeños no requieren moldes adicionales, y el cambio de tipo se dedica principalmente a programación, sujeción y confirmación de la primera pieza; cuanto mayor es el lote, menos tiempo de ajuste se reparte por pieza. El pedido mínimo concreto y la estructura de costes dependen de la complejidad de la pieza, el material, las tolerancias y los requisitos superficiales; hay que evaluarlo según el plano, y este artículo no da una cifra uniforme.
Key takeaways
- El núcleo del mecanizado en torno es «la pieza gira, la herramienta se mueve», justo lo contrario de la fresadora, donde «la herramienta gira, la pieza se mueve», lo que determina que sea naturalmente adecuado para piezas de simetría de revolución como formas circulares y cónicas.
- El torno puede hacer mucho más que cilindrado exterior: mandrinado, refrentado, roscado, ranurado y tronzado también cuentan, y cada operación corresponde a diferentes herramientas y modos de avance.
- Hoy en día la mayoría del mecanizado en torno ya se realiza en tornos CNC; el de cabezal móvil es adecuado para piezas largas y delgadas de pequeño diámetro, y el de cabezal fijo para piezas cortas de mayor diámetro; elegir mal el tipo cuesta más dinero que elegir mal la herramienta.
- El proceso completo es diseño → programación → montaje y ajuste de herramienta → corte → inspección; la precisión no depende solo de la máquina, sino que se acumula en cada paso.



