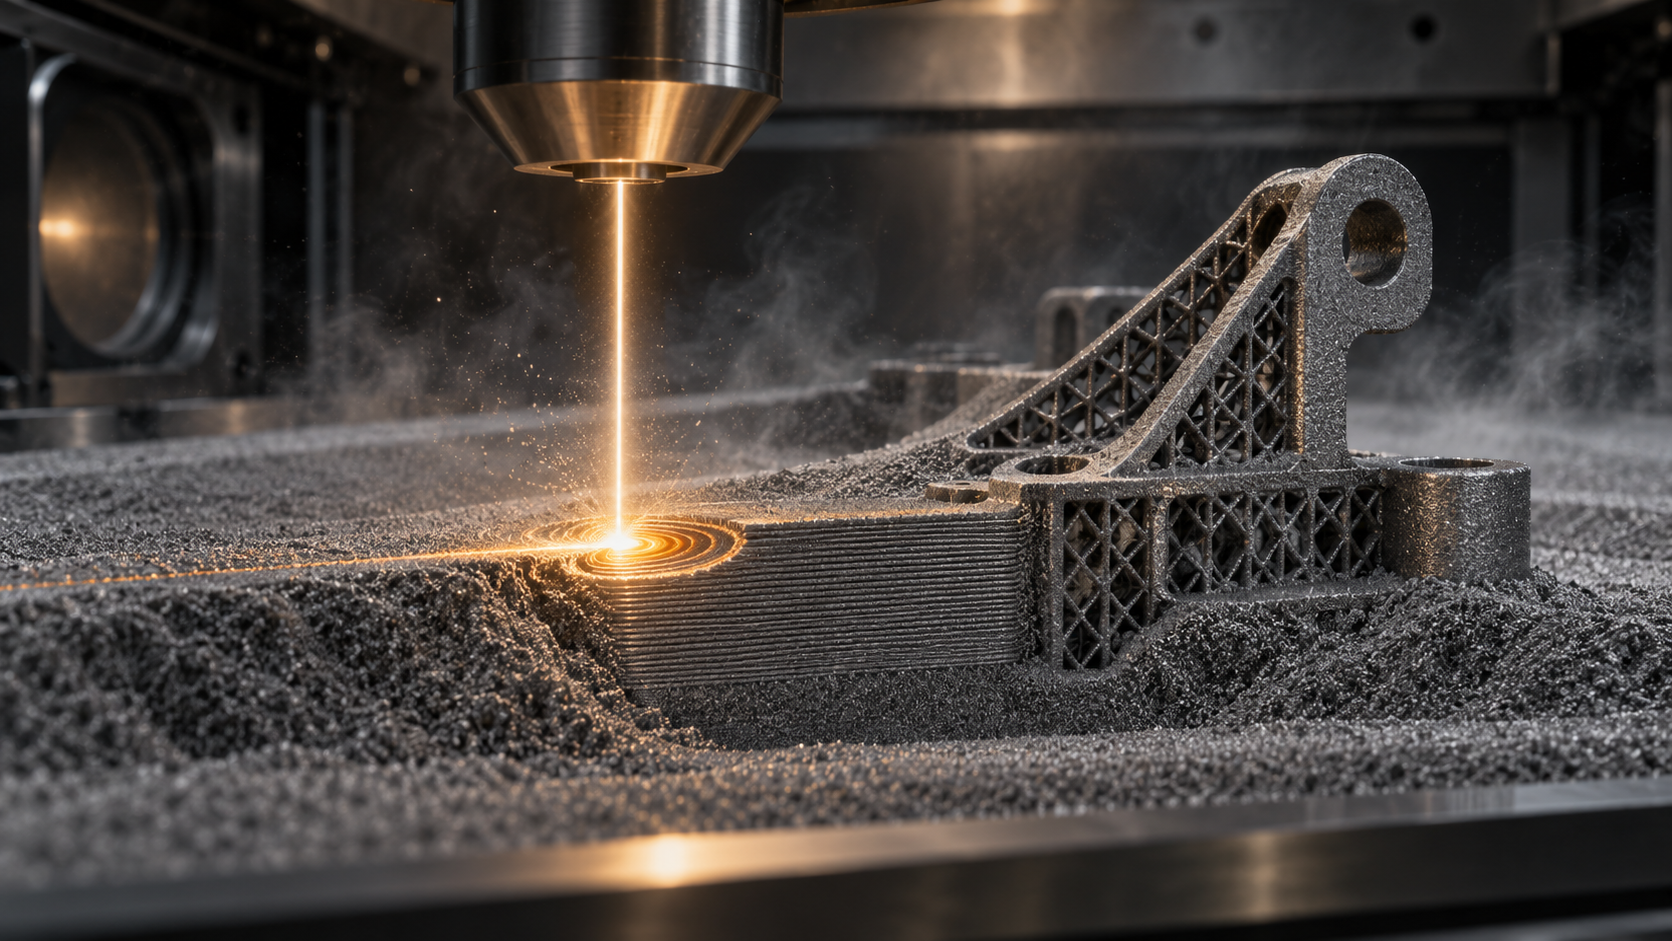
¿Qué es la impresión 3D de metal? Primero hay que distinguir bien «aditivo» y «sustractivo»
La impresión 3D de metal, cuyo nombre normativo es «fabricación aditiva de metal»: se corta un modelo digital tridimensional en capas finas, y luego, con polvo o alambre de metal, se acumula, funde y solidifica capa por capa hasta obtener una pieza metálica sólida. Su esencia física se resume en seis palabras: fundir, solidificar y extender otra capa. Sin moldes, sin un bloque entero del que se elimine material; la pieza «crece».
Para entenderlo, lo más sencillo es compararlo con el mecanizado CNC. El CNC es sustractivo: se toma un bloque de metal más grande que la pieza y se elimina poco a poco el material sobrante con herramientas de corte; la pieza está oculta dentro del bloque y se libera mediante la «eliminación». La impresión 3D de metal funciona al revés: el punto de partida está vacío y el material se acumula mediante la «adición». Esta diferencia determina tres cosas: qué formas se pueden hacer, la utilización del material y de qué depende el costo.
Para qué es buena la fabricación aditiva: canales internos, celosías y piezas de forma compleja tras optimización topológica
Como se acumula capa por capa, la impresión 3D de metal es casi inmune a «los lugares donde la herramienta no puede entrar». Hay tres tipos de estructuras típicamente beneficiadas: primero, los canales de refrigeración conformes internos, como los canales curvos que siguen la cavidad en un molde de inyección; el CNC solo puede perforar agujeros rectos, mientras que la fabricación aditiva puede hacer cualquier curva; segundo, las estructuras de celosía y retícula, que reducen el peso manteniendo la rigidez, comunes en piezas aeroespaciales e implantes médicos; tercero, las piezas de forma compleja tras optimización topológica, con formas parecidas a ramas o huesos, en las que las tecnologías sustractivas difícilmente pueden cortar. Estas estructuras, con procesos tradicionales, o no se pueden fabricar, o hay que dividirlas en varias piezas y luego soldarlas.
Para qué no es buena la fabricación aditiva: placas grandes, acabados extremadamente finos y piezas simples de gran volumen y bajo costo
Por el contrario, la impresión 3D de metal tampoco es un proceso universal. Una placa de 200×200 milímetros: en CNC, fresarla es cuestión de minutos; en aditivo, hay que extender miles de capas, y ni el tiempo ni el costo compensan. Una superficie de ajuste espejo con Ra inferior a 0,4 normalmente no se alcanza en estado de impresión y requiere mecanizado o pulido. En cuanto a piezas simples de gran volumen y pocos dólares por unidad, el moldeo por inyección o el estampado son la solución correcta. Por eso, para decidir si una pieza debe usar impresión 3D de metal, primero hay que preguntar: ¿su valor proviene de la libertad de forma o del volumen de producción? Solo en el primer caso entra en juego la fabricación aditiva.
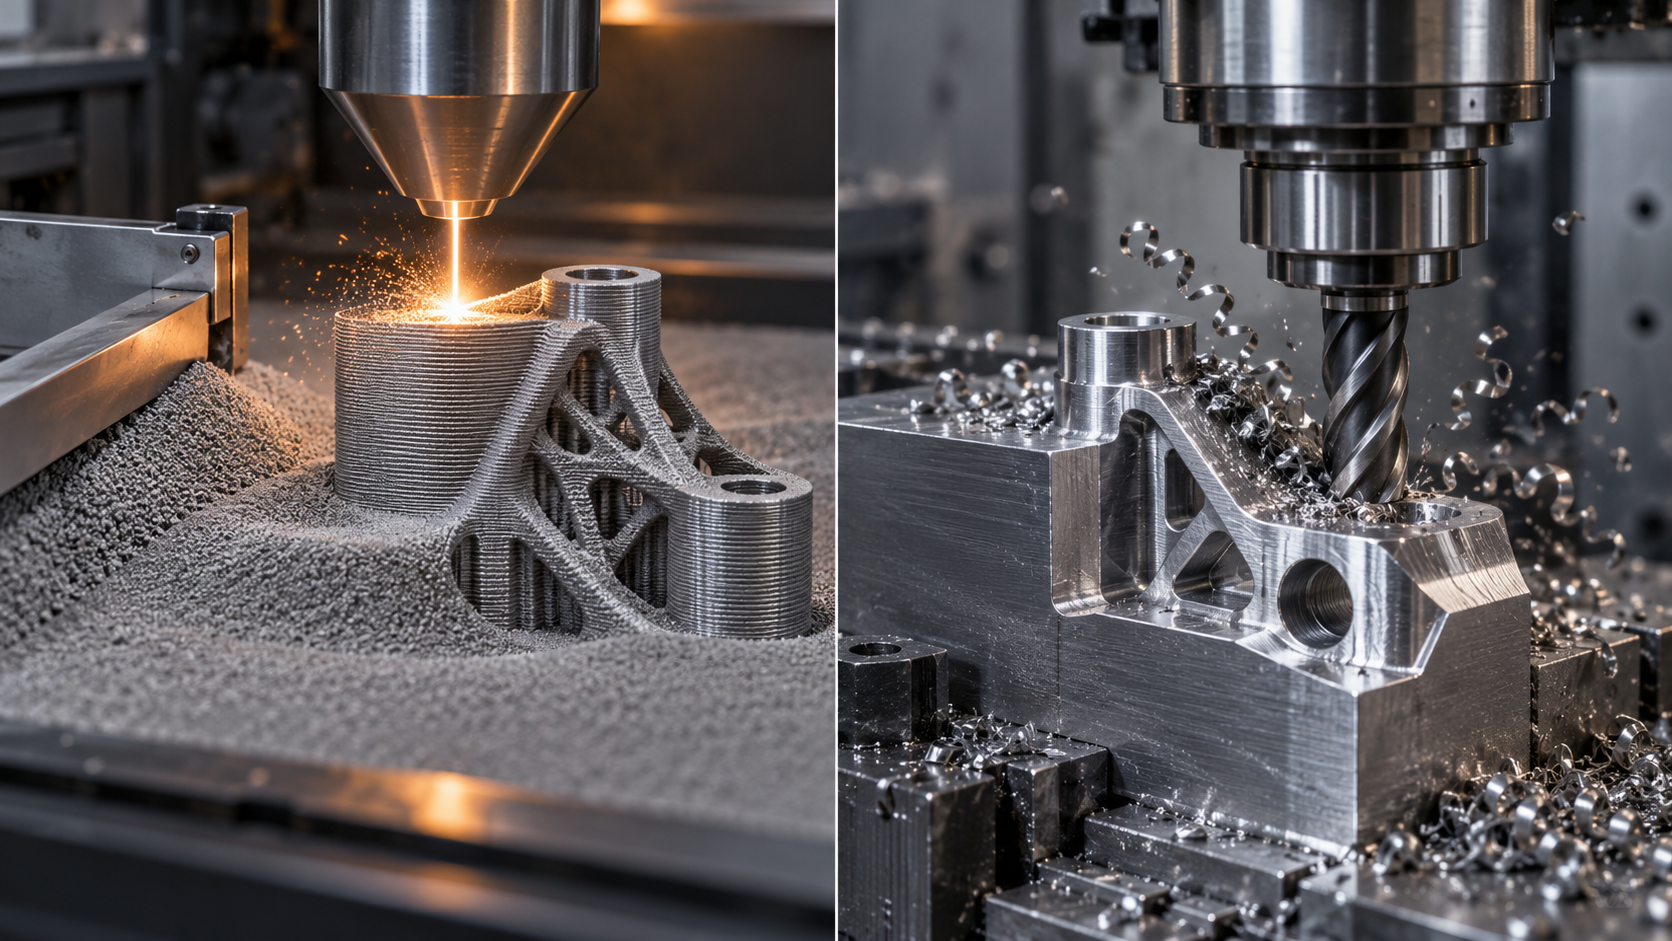
¿Cómo imprime la impresión 3D de metal? El proceso completo desde el modelo digital hasta la pieza física
Convertir un metal en una pieza: la idea tradicional es «cortar»: tomar un bloque entero y eliminar poco a poco el material sobrante con cuchillas y fresas. La impresión 3D de metal hace lo contrario: partir de un modelo digital y acumular metal capa por capa. Para saber cómo imprime la impresión 3D de metal, la forma más intuitiva es seguir todo el proceso con una pieza. Se divide aproximadamente en siete pasos; si se hace mal cualquiera de ellos, después es muy difícil remediarlo.
Primer paso: modelado 3D y exportación de datos laminables
Todo comienza con un modelo tridimensional. Se dibuja el sólido en el software CAD y se exporta como archivo STL o STEP. El STL aproxima las superficies con mallas triangulares; el archivo es pequeño y muy versátil, pero su precisión depende del número de facetas; el STEP conserva la geometría exacta y es adecuado para piezas que después requerirán mecanizado de superficies de ajuste. El error fácil en este paso es hacer el modelo de pared delgada o con caras autointersecadas; al leerlo el software de laminado encuentra un montón de caras rotas y todo lo posterior se desordena.
Segundo paso: orientación, soportes y espesor de capa en el software de laminado
Cuando el modelo entra en el software de laminado, lo primero es la orientación. La misma pieza, colocada vertical u horizontal, puede tener una cantidad de soportes, una distribución de tensiones residuales y una calidad superficial completamente distintas. Por lo general, cuando el ángulo de voladizo supera unos 45° hay que añadir soportes; de lo contrario, el metal fundido se derrumba por falta de apoyo. Luego se define el espesor de capa; en la fusión en lecho de polvo metálico suele estar en el orden de 20–100 micrómetros: capa fina mejora el detalle en Z y la superficie, pero multiplica el tiempo de impresión; capa gruesa es más eficiente, pero las marcas de escalón son más evidentes. La estrategia de escaneo (el recorrido del láser) también se define aquí y afecta directamente la magnitud de las tensiones internas. Si este paso se hace mal, la pieza puede alabearse a mitad de impresión.
Tercer paso: laminado para generar la trayectoria de escaneo capa por capa
Una vez confirmados los ajustes, el software corta el sólido tridimensional en contornos bidimensionales capa por capa y luego planifica para cada capa la trayectoria de escaneo del láser o del haz de electrones. Estos datos de trayectoria se convierten finalmente en instrucciones que la máquina puede leer. La planificación de trayectorias no es un simple contorno; debe considerar la tasa de solape del baño de fusión, el orden de salto e incluso el ángulo de rotación de cada capa; el objetivo es siempre distribuir el calor de forma más uniforme y reducir la concentración de tensiones locales.
Cuarto paso: extender polvo, fundir, bajar la capa, en un ciclo repetido
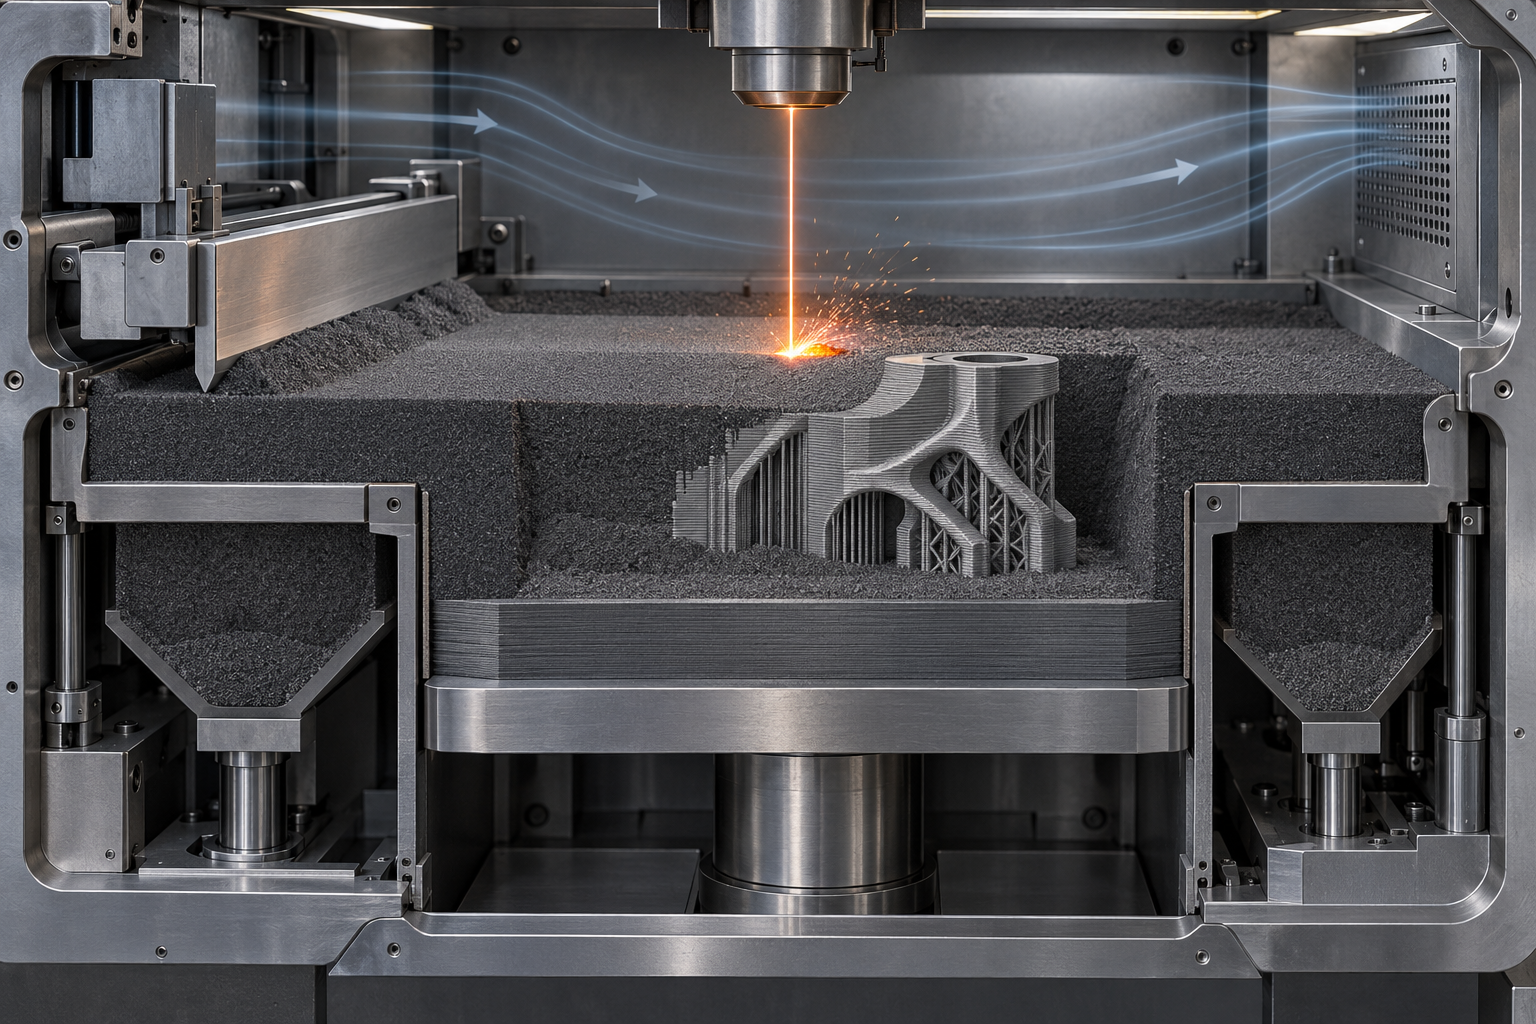
Esta es la etapa en la que realmente ocurre la «impresión» y también el tramo donde se concentra el proceso físico central de la impresión 3D de metal. La máquina primero extiende una capa fina de polvo metálico sobre la plataforma de trabajo; una cuchilla o rodillo lo alisa; luego el láser (o haz de electrones) barre según la trayectoria, las partículas de polvo se funden rápidamente y se solidifican, uniéndose firmemente a la capa anterior; después la plataforma baja un espesor de capa, se extiende polvo de nuevo y se funde otra vez. Tras cientos o miles de ciclos, la pieza «crece» desde el lecho de polvo. Todo el proceso se realiza en atmósfera inerte (como argón) o en vacío, para evitar la oxidación del metal a alta temperatura. La razón por la que la fusión en lecho de polvo puede fabricar canales internos y estructuras de celosía difíciles con procesos tradicionales está aquí: cada capa es independiente y las zonas suspendidas se sostienen temporalmente con polvo no fundido.
Quinto paso: enfriamiento, extracción, limpieza de polvo y retirada de soportes
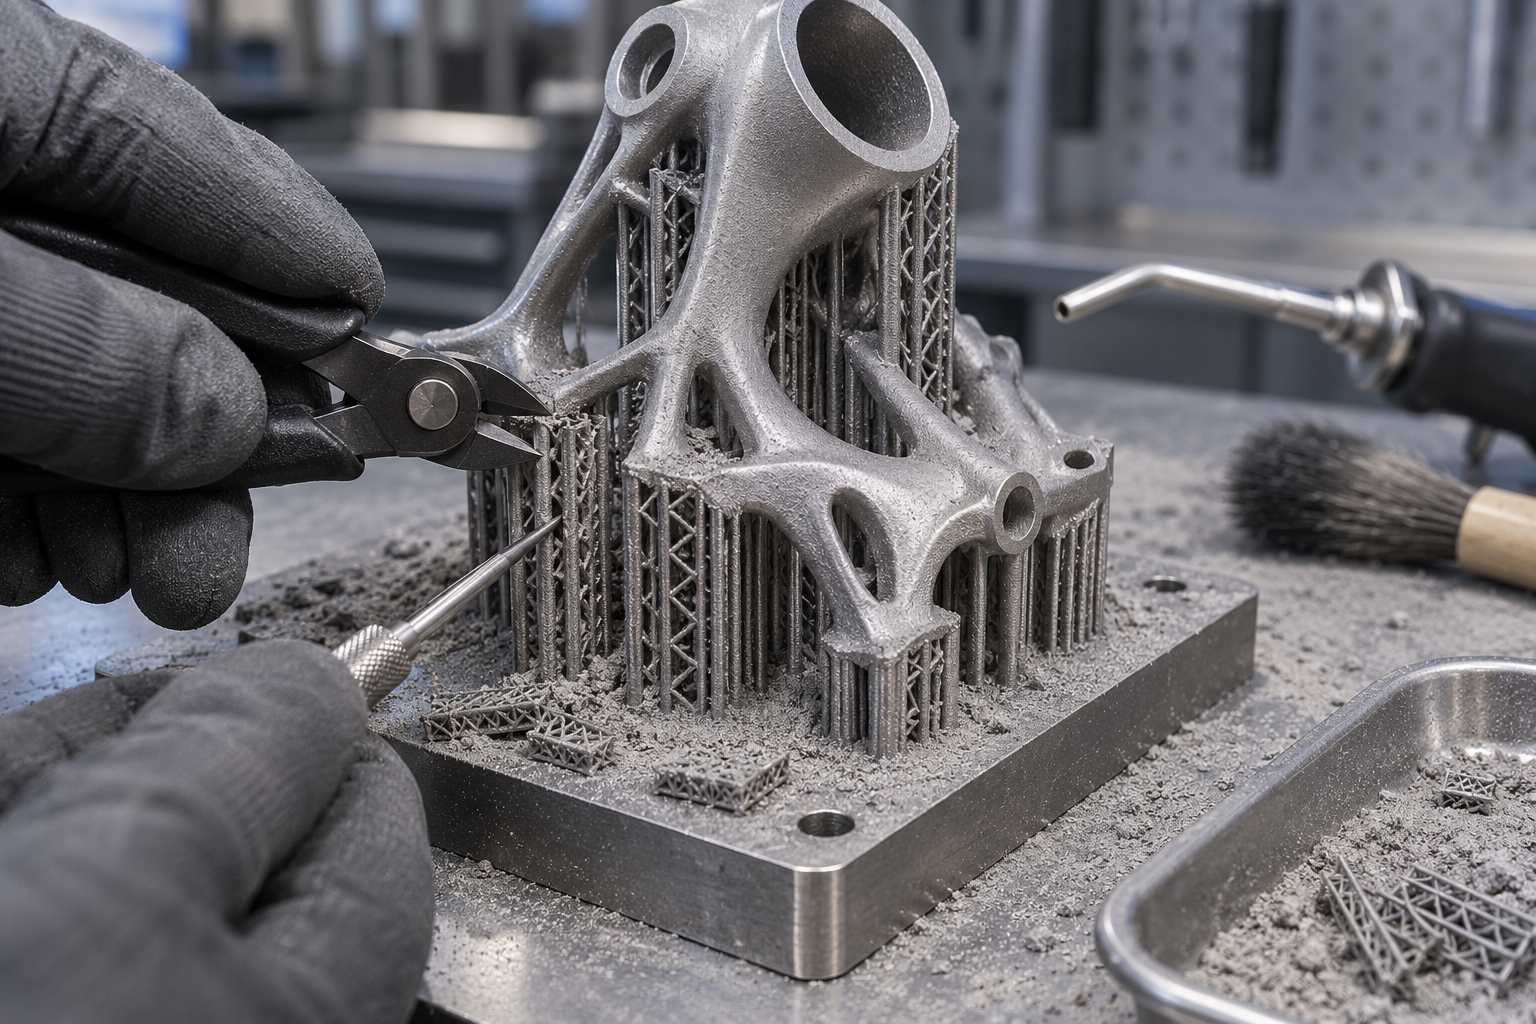
Que termine la impresión no significa que la pieza sirva. Primero hay que esperar a que se enfríen el lecho de polvo y la pieza: la pieza recién impresa está a alta temperatura, sacarla directamente puede quemar y las tensiones internas aún no se han liberado del todo. Tras el enfriamiento se extrae del lecho de polvo y se limpia el polvo residual de la superficie y de los canales internos con cepillo, pistola de aire o estación de limpieza específica. Que los canales internos no queden limpios es un riesgo común: el polvo residual puede desprenderse durante el uso posterior. Luego se retiran las estructuras de soporte; este paso suele requerir trabajo manual de ajuste y deja protuberancias en la unión entre soporte y pieza. Una limpieza incompleta del polvo o una retirada de soportes demasiado brusca pueden deformar piezas de pared delgada.
Sexto paso: tratamiento térmico para liberar tensiones residuales
En el proceso de fusión y solidificación capa por capa del metal, cada capa experimenta calentamiento y enfriamiento rápidos, y en el interior se acumulan tensiones residuales considerables. Si se usa directamente sin tratamiento térmico, la pieza puede agrietarse o alabearse por sí sola durante el almacenamiento o el mecanizado. Por eso la mayoría de las piezas de impresión 3D de metal requieren recocido para alivio de tensiones, y algunas de altos requisitos también prensado isostático en caliente para mejorar aún más la densidad. La temperatura y el tiempo del tratamiento térmico dependen del material; este paso es una operación «invisible pero clave».
Séptimo paso: tratamiento superficial e inspección
La superficie impresa suele tener una ligera sensación granular y marcas de escalón; usarla directamente como superficie de montaje normalmente no basta. Se requiere chorro de arena, pulido, tratamiento electroquímico, o dejar un sobreespesor en las superficies de ajuste para mecanizarlas por separado. Por último, la inspección: las dimensiones se comparan con una máquina de medición por coordenadas o un escaneo 3D, y los defectos internos se detectan con métodos no destructivos. Si este paso se hace mal —usar la superficie impresa directamente como superficie de acabado—, al montar se descubrirá que no entra. Para saber cómo se hace después la comparación dimensional de este tipo de piezas impresas, se puede consultar capacidad de escaneo 3D.
Solo después de completar los siete pasos una pieza metálica es realmente utilizable. En retrospectiva, la respuesta a la pregunta de cómo imprime la impresión 3D de metal está en realidad escondida en la acción repetida de «extender polvo—fundir—bajar la capa»; y los eslabones de modelado, laminado, postprocesado e inspección determinan si la pieza puede usarse y si funciona bien.
Comparación de las principales tecnologías de impresión 3D de metal: SLM, EBM, inyección de aglutinante y extrusión de metal
Aunque todas sean impresión 3D de metal, las máquinas son muy distintas. ¿Por qué? Porque la fuente de energía que utilizan es diferente y también lo es la forma de «pegar» el polvo hasta formar un bloque. Si se captan estos dos ejes, básicamente se pueden clasificar en cuatro tipos los equipos del mercado.
Fusión de lecho de polvo: en qué se basan SLM/DMLS y EBM para fundir metal
SLM (fusión selectiva por láser, también llamada a menudo DMLS, sinterización directa de metal por láser) es actualmente la fuerza principal para piezas metálicas de precisión. Su acción es muy directa: el láser se enfoca con precisión en un punto del lecho de polvo, el polvo metálico de ese punto se funde rápida y completamente, formando un pequeño baño de fusión; tras enfriarse y solidificarse, el nuevo material se une firmemente a la capa anterior. Todo el proceso se ejecuta bajo una atmósfera inerte de argón o nitrógeno, sin necesidad de ningún pegamento o aglutinante líquido. Como el polvo se funde por completo en lugar de "pegarse", las piezas tienen alta densidad y una superficie relativamente buena, adecuadas para geometrías difíciles de fabricar con procesos tradicionales como paredes delgadas, canales internos y estructuras de celosía.
Pero también tiene límites: el escaneo avanza punto por punto, por lo que imprimir un bloque macizo del tamaño de una palma de la mano es muy lento; el estrés térmico se concentra cerca del baño de fusión, y el alabeo y el agrietamiento son habituales; el polvo es reciclable pero requiere tamizado, y la gestión del consumo no es sencilla.
EBM (fusión por haz de electrones) cambia la fuente de energía por un haz de electrones y debe trabajar en vacío. El vacío evita la interferencia del gas en el baño de fusión; el haz de electrones tiene alta potencia y velocidad de escaneo rápida, y durante la impresión puede precalentar todo el lecho de polvo a una temperatura elevada, por lo que el gradiente térmico alrededor del baño de fusión es más suave, el estrés residual suele ser menor que en la ruta láser y la tendencia a la deformación también es algo menor. El precio es una superficie más rugosa, con partículas de polvo que tienden a adherirse parcialmente a la superficie, lo que a menudo requiere mecanizado posterior o chorro de arena para arreglarlo.
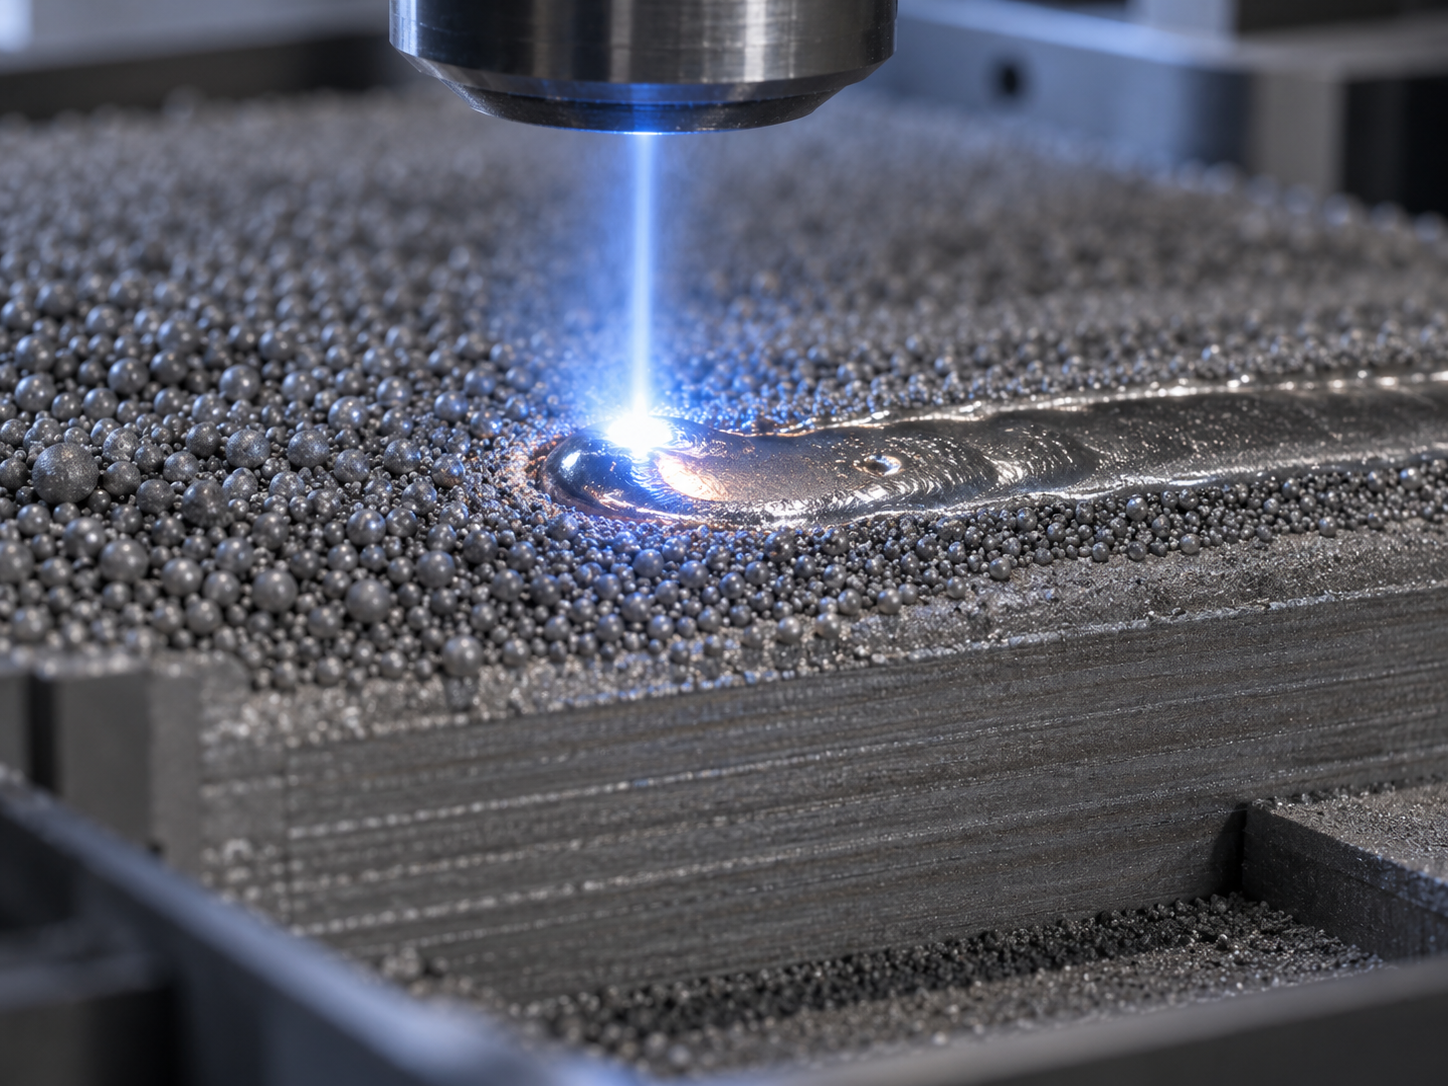
Inyección de aglutinante: primero se "pega" una pieza en verde y luego se sinteriza en horno
El enfoque de la inyección de aglutinante es completamente distinto. No funde el metal, sino que usa un cabezal para rociar aglutinante líquido según el patrón de la sección sobre el lecho de polvo, pegando el polvo metálico en una pieza en verde, apilando capa por capa la "pieza verde", y luego se desengrasa y sinteriza en conjunto, haciendo que el aglutinante se volatilice y se forme una unión metalúrgica entre las partículas de metal.
La ventaja de esta ruta es la rapidez: el cabezal puede cubrir una gran área de una vez, sin la limitación de velocidad del escaneo punto por punto del láser, adecuada para lotes pequeños y medianos de piezas de estructura relativamente regular. Pero es muy sensible al proceso de sinterización: la pieza se contrae por completo en el horno de sinterización, y la tasa de contracción debe compensarse de antemano en el modelo CAD; si la curva de temperatura del horno no se controla bien, tanto la densidad como las dimensiones tendrán problemas. Por eso, si las piezas de inyección de aglutinante alcanzan finalmente el nivel de una pieza forjada depende en gran medida de la etapa de sinterización, no solo de la etapa de impresión.
Extrusión de metal: se imprime una "pieza verde" como en FDM, y una contracción del 15–20 % es lo normal
La extrusión de metal consiste en mezclar polvo metálico con un aglutinante de polímero o cera y estirarlo en filamento, extruyéndolo de forma similar a FDM. La pieza impresa se llama "pieza verde": tiene forma, pero aún no es una pieza metálica, porque las partículas de metal solo están unidas por el aglutinante. Después hay que pasar por desengrase (eliminar la mayor parte del aglutinante) y sinterización (hacer que las partículas de metal se unan).
Lo más contraintuitivo de esta ruta es que: durante la sinterización la pieza se contrae en las tres direcciones, con una contracción típica de aproximadamente 15–20 %. Es decir, si quieres una pieza de 100 mm, el modelo CAD debe ampliarse de antemano a unos 118–125 mm. El factor de escala no se decide a ojo, sino que depende de la curva de sinterización del proveedor de material y de la validación mediante pruebas de impresión. El equipo de extrusión de metal tiene un umbral relativamente bajo y el cambio de material es flexible, pero la densidad y las propiedades mecánicas suelen ser inferiores a las de la fusión de lecho de polvo; es adecuada para prototipos, utillajes y piezas estructurales no críticas, y no tanto para sustituir directamente piezas forjadas que soportan carga.
Ninguna de las cuatro rutas es absolutamente "la mejor"; solo hay "la que encaja". Al seleccionar, primero hay que hacerse tres preguntas: ¿la pieza necesita densidad y precisión, o velocidad y coste? ¿Qué grado de complejidad geométrica tiene? ¿Debe soportar carga o resistir altas temperaturas al final? Respondidas estas tres preguntas, la ruta queda básicamente clara.
¿Qué materiales se usan en la impresión 3D de metal? Cómo elegir entre aleación de titanio, acero inoxidable y aleación de aluminio
Cuando se habla de impresión 3D de metal, el tema de los materiales es inevitable. Pero la lógica de selección no es "memorizar las designaciones", sino al revés: primero di qué propiedad te falta y luego deduce la familia de materiales. Los metales utilizables en impresión 3D de metal son en realidad unas pocas familias: titanio, acero inoxidable, aluminio, cobalto-cromo y base níquel; la diferencia está en que cada uno tiene su "carácter": algunos son fáciles de imprimir, otros son difíciles de manejar, y algunos solo rinden tras un tratamiento térmico.
Aleación de titanio: ligera, resistente y cara, se usa donde "cada gramo cuenta"
El principal atractivo de la aleación de titanio es su alta resistencia específica: con la misma resistencia pesa mucho menos que el acero, y además es resistente a la corrosión y tiene buena biocompatibilidad, por lo que es común en piezas estructurales aeronáuticas, implantes médicos y componentes de bicicletas de alta gama. La impresión 3D de metal puede precisamente crear estructuras de celosía de aligeramiento que la forja tradicional no puede hacer, y ambos encajan de forma natural.
Hay que tener en cuenta que: el polvo de titanio es muy reactivo y caro, la impresión debe realizarse en atmósfera inerte y el estrés térmico también es alto, por lo que tiende a alabearse. En general, no se recomienda que los principiantes empiecen con aleación de titanio; tanto el coste como la curva de aprendizaje son pronunciados.
Acero inoxidable: resistente a la corrosión y con proceso maduro, el punto de partida más seguro para principiantes
Si es tu primera vez con la impresión 3D de metal, el acero inoxidable suele ser la opción de menor riesgo. Las razones son muy prácticas: el sistema de polvo está maduro, la ventana de impresión es amplia, los procesos de postprocesado (retirada de soportes, tratamiento térmico, mecanizado) están completos, y la resistencia a la corrosión es suficiente para el uso diario. Designaciones como 316L tienen resistencia y tenacidad, y sirven para prototipos funcionales, utillajes y piezas estructurales de pequeñas series.
Sus limitaciones también son claras: alta densidad y alto peso específico, sin ventaja en aplicaciones de aligeramiento; dureza media, por lo que para piezas de desgaste con carga pesada hay que considerar otros materiales. Pero para la gran mayoría de proyectos de iniciación, el acero inoxidable permite recorrer primero toda la cadena de "impresión-postprocesado-inspección" y luego hablar de mejoras.
Aleación de aluminio: el atractivo del aligeramiento y su dificultad de impresión
El atractivo de la aleación de aluminio es que es ligera, buena conductora del calor y de coste relativamente controlable, y se usa mucho en automoción, drones y piezas estructurales de disipación térmica. Pero en la impresión 3D de metal se considera una de las "difíciles": el polvo de aluminio es muy reactivo y se oxida con facilidad, tiene alta reflectividad al láser y baja eficiencia de absorción de energía, y el riesgo de porosidad y defectos de falta de fusión es mayor que en el acero inoxidable.
Además, el riesgo de explosión de polvo de aluminio debe tratarse de forma específica en materia de seguridad (se detallará en la sección de seguridad más adelante). Si quieres imprimir piezas de aluminio, lo mejor es contar con un proveedor de servicios con experiencia; no lo uses como primer conejillo de indias.
Aleación de cobalto-cromo y superaleaciones base níquel: nacidas para la dureza y las altas temperaturas
Estas dos categorías son materiales "impulsados por necesidades profesionales". La aleación de cobalto-cromo tiene alta dureza, resistencia al desgaste y a la corrosión, y es común en odontología (coronas, estructuras) y piezas de desgaste; la superaleación base níquel mantiene su resistencia a altas temperaturas y se usa en componentes de zona caliente y piezas relacionadas con turbinas. Su punto en común: son caras, tienen una ventana de proceso estrecha y altos requisitos de postprocesado; normalmente no son opciones que un principiante aborde.

Al elegir material, vale la pena preguntarse primero tres cosas: ① qué es lo que más teme esta pieza (¿el peso? ¿el óxido? ¿el calor? ¿el desgaste?); ② si la superficie impresa puede usarse directamente como superficie de trabajo (en la mayoría de los casos no, hay que dejar sobremedida para mecanizado); ③ si puedo conseguir el postprocesado correspondiente para este material (por ejemplo, la aleación de titanio suele requerir tratamiento térmico al vacío, y no todos los talleres lo tienen). Respondidas estas tres preguntas, el rango de materiales suele reducirse a uno o dos. La verificación restante se deja a una prueba de impresión de tamaño pequeño y una medición real: esto es más fiable que cualquier tabla de parámetros.
¿Con qué precisión puede imprimir la impresión 3D de metal? Precisión típica, características mínimas y límites dimensionales
"¿Con qué finura puede imprimir?" es la primera pregunta que hace mucha gente al entrar en contacto con la impresión 3D de metal. Pero la precisión nunca se resume en un solo número: se descompone al menos en cuatro dimensiones: el espesor de capa determina el detalle en Z y la rugosidad superficial, la dimensión mínima de característica determina lo fino y pequeño que puedes dibujar, la tolerancia determina si encaja o no, y el tamaño imprimible determina si el equipo puede alojar tu pieza. Solo desglosándolo se puede juzgar si un diseño es realmente adecuado para la impresión 3D de metal.
Espesor de capa: la primera línea divisoria de la calidad superficial
El espesor de capa de los procesos de fusión de lecho de polvo (SLM/DMLS) suele estar en el orden de 20–100 micrómetros en la industria. Cuanto menor es el número, más finos son los escalones en Z y más se acerca la superficie a una "sensación de papel de lija" en lugar de "sensación de grano"; pero si el espesor de capa se reduce a la mitad, el tiempo de impresión aproximadamente se duplica y el coste también sube. Más importante aún, el espesor de capa afecta directamente a las piezas con superficies curvas o inclinadas: el mismo modelo CAD, impreso a 50 micrómetros y a 20 micrómetros, se siente al tacto como dos texturas completamente distintas. Por eso elegir el espesor de capa no es "cuanto más fino mejor", sino buscar el equilibrio entre requisitos estéticos, rugosidad de las superficies de montaje y tiempo de impresión. Si solo te importa la lisura de una superficie de ajuste, en lugar de reducir el espesor de capa globalmente, es mejor dejar sobremedida en esas caras y mecanizarlas con CNC después de imprimir.
Dimensión mínima de característica y tolerancia: la línea roja invisible del lado del diseño
En la ruta SLM/DMLS, se suele recomendar que la dimensión mínima de característica no sea inferior a 1 milímetro. Columnas más finas, paredes más delgadas o ranuras más estrechas que esto no es que no se puedan imprimir del todo, sino que el rendimiento y la consistencia empeoran notablemente: el polvo puede no sostenerse, el baño de fusión puede colapsar, los soportes pueden no retirarse limpiamente. Por eso, al ver "pared delgada de 0,3 milímetros", no hay que sacar conclusiones precipitadas, sino preguntar: ¿qué función cumple esta característica en la pieza? Si es solo una textura decorativa, se puede relajar adecuadamente; si es una dimensión clave de una estructura elástica, hay que evaluarla junto con el proceso.
En cuanto a la tolerancia, la impresión 3D de metal suele expresarse en forma de porcentaje, típicamente en el orden de ±0,1 %, pero para una pieza concreta depende de múltiples factores como la orientación de colocación, la posición de los soportes, la deformación por tratamiento térmico y la contracción del material. En la primera prueba de impresión de un diseño nuevo, generalmente no se promete tolerancia dimensional: esto no es un problema de capacidad, sino que el proceso físico del modelo al sólido tiene variables en sí mismo. Lo prudente es: dejar sobremedida de mecanizado en las caras funcionales primero, y tras imprimir hacer mecanizado CNC de precisión en las caras de ajuste clave, trasladando la responsabilidad de la tolerancia a una etapa controlable.

Límites dimensionales: cuánto difieren el nivel de escritorio y el industrial
El tamaño imprimible no tiene una respuesta unificada, porque el rango de equipos es demasiado amplio. El tamaño de conformado de las máquinas de metal de escritorio o de tamaño pequeño y mediano suele estar en el orden de 100–300 milímetros; los equipos industriales pueden ser mayores, pero tampoco sin límite: cuanto más grande es la pieza, más evidente es la acumulación de estrés térmico y mayor el riesgo de alabeo y agrietamiento, lo que a menudo exige estrategias de soporte más conservadoras y tiempos de impresión más largos. Por eso, ante piezas grandes, lo habitual no es imprimir una sola pieza entera, sino imprimir por partes y luego ensamblarlas mediante soldadura o ajuste mecanizado. Si tu pieza se acerca al límite del equipo, se recomienda confirmar de antemano con el proceso la orientación de colocación y el plan de división, en lugar de descubrir que no cabe después de subir el modelo.
Restricciones del lado del diseño: a menudo deciden el éxito o el fracaso antes que los parámetros del equipo
Más que los parámetros de la placa del equipo, vale la pena revisar primero estas restricciones del lado del diseño:
- Rugosidad superficial: la superficie en estado de impresión normalmente no puede usarse directamente como superficie de sellado o de ajuste deslizante, hay que dejar sobremedida y mecanizar después;
- Ángulo de voladizo: en general, los voladizos de más de unos 45 grados requieren soportes, de lo contrario tienden a colapsar o a formar rebabas; cuantos más soportes, mayor es el trabajo de retirada y tratamiento superficial;
- Diámetro mínimo de canales internos: cuanto más fino es el canal, más difícil es limpiar el polvo, y el polvo residual es un riesgo en el uso posterior; al diseñar hay que considerar los canales y salidas de limpieza de polvo;
- Orientación de colocación: el mismo modelo, cambiado de dirección, modifica la cantidad de soportes, la calidad superficial y el riesgo de deformación; este paso debe definirse ya en la etapa de laminado.
Solo viendo estas restricciones junto con el espesor de capa, la característica mínima y la tolerancia anteriores se puede responder "si esta pieza es realmente adecuada para la impresión 3D de metal". Las cifras anteriores son puntos de referencia para juzgar, no valores prometidos: lo definitivo se confirma según los requisitos del plano, el sistema de material y la prueba de impresión real. Si quieres verificar primero la viabilidad de una pieza concreta, puedes empezar subiendo el plano y confirmando las dimensiones clave y las caras funcionales.
¿Termina al imprimir? Por qué no se pueden omitir el postprocesado y la inspección
Muchas personas asocian la impresión 3D de metal con "el láser escanea y la pieza sale". En realidad, la pieza que se saca del equipo es solo un semielaborado: todavía está unida a una serie de soportes, en los canales internos puede haber polvo metálico sin limpiar, la superficie es tan rugosa que raspa la mano y las tensiones residuales internas aún no se han liberado. Para convertirla en una pieza montable y utilizable, no se puede omitir ni un solo paso de la cadena de postprocesado posterior.
Retirada de soportes y limpieza de polvo: el polvo residual en los canales internos es un riesgo común
Los soportes son estructuras que se usan durante la impresión para sostener voladizos y conducir el calor; tras retirar la pieza hay que eliminarlos con alicates, sierras de hilo o incluso mecanizado, y la superficie de contacto suele dejar una capa de rebabas. Más problemático que retirar los soportes es la limpieza de polvo: en los procesos de fusión en lecho de polvo, durante la impresión el polvo no fundido llena las cavidades internas y los canales; el exterior se puede limpiar con soplado y vibración, pero los canales internos largos y curvos suelen retener residuos. Este polvo residual puede sinterizarse formando bloques duros en el tratamiento térmico posterior y, una vez montado en el equipo, actúa como partículas abrasivas. Ya en la fase de diseño hay que preguntarse: ¿pueden entrar las herramientas de limpieza en este canal interno?
Tratamiento térmico y mecanizado de superficies de ajuste: las superficies impresas normalmente no sirven directamente como referencia de montaje
La fusión capa a capa por láser es un proceso de calentamiento y enfriamiento rápidos; en el interior de la pieza se acumulan tensiones residuales que, si no se tratan, pueden provocar deformación o incluso grietas al cortar los soportes o en el mecanizado posterior. La práctica habitual es el recocido para alivio de tensiones; en aplicaciones que requieren mayor densidad y resistencia a la fatiga se considera el prensado isostático en caliente (HIP). Si hay que hacerlo y cómo depende del material y de las condiciones de uso.
Aquí hay un error muy común entre principiantes: usar la superficie impresa directamente como superficie de acabado. La rugosidad superficial de la impresión suele ser muy superior a la de una superficie mecanizada, y las dimensiones arrastran escalones por el grosor de capa y desviaciones por contracción térmica. Todas las superficies de ajuste, de posicionamiento, de sellado y los agujeros roscados normalmente requieren dejar sobremedida y pasar después por mecanizado CNC de precisión. Es decir, la impresión 3D de metal y el mecanizado CNC suelen ser dos etapas consecutivas de la misma cadena de proceso, no una elección entre una u otra.
Tratamiento superficial e inspección: las dimensiones se comparan con CMM o escaneo 3D, el interior se verifica con ensayos no destructivos
El tratamiento superficial se elige según la necesidad: chorro de arena para eliminar rebabas y homogeneizar el aspecto, pulido para reducir la rugosidad, pulido electroquímico o electrolítico para cavidades internas complejas. Si hay que hacerlo o no depende de la anotación de rugosidad superficial en el plano y de la función real, no de "que quede más bonito".
La inspección tiene dos niveles: las dimensiones externas se comparan con una máquina de medición por coordenadas o con la nube de puntos de un escaneo 3D contra el CAD, lo que permite ver de forma直观 dónde está la desviación; los defectos internos como porosidad o falta de fusión no se ven a simple vista y requieren medios no destructivos como tomografía industrial o ultrasonidos. Cabe señalar que las tolerancias de las piezas de impresión 3D de metal suelen expresarse en porcentaje, y el primer prototipo de un diseño nuevo normalmente no garantiza el cumplimiento dimensional: la primera pieza debe considerarse más bien una pieza de validación, y hablar de producción en serie solo después de medirla. El HIP, la sobremedida de mecanizado y los métodos de inspección conviene alinearlos con el proveedor antes de hacer el pedido, en lugar de descubrir al recibir la pieza que no se puede montar.
Guía de seguridad para principiantes: riesgos y protección frente al polvo metálico, el láser y los gases inertes
La impresión 3D de metal parece limpia: sin refrigerante de corte, sin virutas, la máquina se cierra y trabaja sola. Pero en el interior del equipo coexisten varios tipos de peligros poco evidentes: polvo fino combustible, un láser potente invisible, gases inertes que desplazan el oxígeno y piezas que aún queman al sacarlas. Los principiantes tienden a centrar toda su atención en los parámetros y el modelo, y pasan por alto estas cuestiones. A continuación se desglosan según «riesgo → por qué → cómo actuar».
Polvo metálico: riesgo de inhalación y riesgo de explosión de polvo
El polvo utilizado en la impresión 3D de metal suele tener un tamaño de partícula del orden de diez a varias decenas de micrómetros, más fino que la harina. El polvo fino plantea dos problemas. Uno es el riesgo por inhalación: el polvo de titanio, aluminio y aleaciones base níquel, inhalado de forma prolongada, es perjudicial para las vías respiratorias y los pulmones, y se levanta con mayor facilidad al limpiar, tamizar y recuperar polvo. El otro es la explosión de polvo: metales reactivos como el aluminio y el titanio, al alcanzar cierta concentración en el aire y entrar en contacto con una chispa electrostática o una llama abierta, pueden deflagrar; la energía de una explosión de polvo suele ser mucho mayor que la de la misma masa de metal macizo.
Las medidas son un conjunto, no basta con llevar mascarilla: la limpieza y el tamizado de polvo se realizan en campana de extracción o guantes con filtro HEPA; los contenedores de polvo deben estar puestos a tierra y los operarios deben ser antiestáticos para evitar la acumulación de electricidad estática; el polvo de aluminio y titanio se recomienda almacenarlo en atmósfera inerte o en condiciones a prueba de explosión; en la zona de trabajo se prohíben las llamas abiertas y las operaciones que puedan generar chispas; el polvo residual no se tira a la basura sin más, sino que se gestiona según el proceso de reciclaje del proveedor.
Láser: la radiación Clase 4 no se resuelve con «no mirar directamente»
El láser utilizado en SLM/DMLS es de Clase 4; tanto la radiación directa como la dispersa pueden dañar los ojos y la piel, y en la banda infrarroja además es invisible. Un error común es creer que «basta con no mirar fijamente»: la luz reflejada también es peligrosa. Los equipos de lecho de polvo homologados incorporan una carcasa de protección con enclavamiento que detiene el láser al abrir la puerta; lo que realmente hay que evitar es puentear el enclavamiento de forma indebida, ajustar manualmente con la carcasa abierta y sustituir las gafas de protección láser de la longitud de onda correspondiente por gafas de sol normales. Al mantener el sistema óptico, seguir el procedimiento de parada y corte de energía del manual del equipo, sin improvisar.
Gases inertes: el verdadero riesgo de asfixia está en que «no tienen olor»
La cámara de impresión se llena de argón o nitrógeno, y el contenido de oxígeno debe reducirse mucho para evitar la oxidación del metal. El problema es que una fuga de gas no se percibe: no tiene olor ni color, solo se siente algo de somnolencia. En una sala pequeña y cerrada, una fuga de argón puede reducir silenciosamente el oxígeno a niveles peligrosos. Las medidas son: fijar las botellas de gas y revisar las conducciones, instalar monitores y alarmas de oxígeno en la sala, garantizar la ventilación y no meter el equipo de impresión 3D de metal en un trastero sin condiciones de renovación de aire.
Extracción de piezas y limpieza de polvo: altas temperaturas y polvo residual
La placa base y las piezas recién impresas están a temperatura elevada; agarrarlas directamente con guantes normales puede causar quemaduras, así que hay que esperar a que se enfríen o usar herramientas según el procedimiento. Al limpiar el polvo residual de los canales internos, el polvo no fundido aún puede levantar polvo; no soplar hacia la cara. Este paso también afecta a la calidad de la pieza: el polvo que no se limpia bien de los canales puede caer después al montarla en el equipo.
Si solo necesitas piezas de impresión 3D de metal desde el lado del diseño, estos riesgos los asume principalmente el fabricante con capacidad de protección, pero conocerlos ayuda a juzgar si es profesional: basta preguntar «cómo se almacena el polvo de aluminio, ¿la limpieza de polvo tiene HEPA?» para hacerse una idea de su nivel. Si quieres empezar probando con acero inoxidable, fácil de mecanizar, y piezas de tamaño pequeño, puedes consultar el alcance disponible en la página de capacidades de impresión 3D y luego enviar tu solicitud mediante la cotización por diálogo con IA.
Preguntas frecuentes sobre la impresión 3D de metal: cómo resolver grietas, rugosidad y desviaciones dimensionales
Antes hemos recorrido la cadena de proceso, tecnología, materiales, precisión, postprocesado y seguridad, pero al ponerse manos a la obra, lo primero con lo que tropiezan los principiantes no suele ser «qué equipo elegir», sino varios problemas recurrentes: la pieza sale agrietada, la superficie parece papel de lija, los agujeros no coinciden al montar. Estos problemas parecen dispersos, pero en realidad la mayoría tiene su origen ya en la fase de laminado. A continuación se desglosan cuatro tipos de problemas frecuentes según «fenómeno → posibles causas → dirección de solución».
Grietas y alabeo: las tensiones residuales «pasan factura» dentro de la pieza
Cada capa de la impresión 3D de metal es «fusión—solidificación rápida»; la dilatación y contracción térmicas quedan restringidas por el metal frío circundante, y la tensión permanece en la pieza. Las paredes delgadas y largas, las placas planas de gran superficie y las transiciones en ángulo agudo son las zonas más propensas a agrietarse o levantarse. Hay tres direcciones de solución: primero, ajustar la orientación para que los lados largos sigan en lo posible la dirección de escaneo y reducir los cambios bruscos de sección; segundo, optimizar la estrategia de escaneo (escaneo por zonas, en damero, refusión) para repartir el calor; tercero, añadir suficientes soportes, sobre todo en voladizos y raíces de paredes delgadas; los soportes no solo «sostienen», también ayudan a conducir el calor de la pieza. Realizar a tiempo el tratamiento térmico de alivio de tensiones tras la impresión es más eficaz que remediar después.
Rugosidad superficial: grosor de capa, tamaño de partícula del polvo y ángulo de voladizo
La rugosidad superficial de la impresión 3D de metal proviene principalmente del «efecto escalón»: los escalones entre capas y las partículas de polvo no completamente fundidas que se adhieren. Cuanto mayor es el grosor de capa, más evidente es el escalón; cuanto más grueso es el polvo, más polvo se adhiere; cuanto más se acerca el ángulo de voladizo a la horizontal, más rugosa es la superficie inferior. Para mejorarla se puede reducir el grosor de capa al laminar (a costa de más tiempo), ajustar la orientación para que las caras críticas queden hacia arriba o verticales, añadir soportes a los voladizos o, simplemente, dejar sobremedida en las superficies de ajuste y mecanizarlas después de imprimir. La práctica habitual del sector es: aceptar la superficie impresa directamente como superficie estética, pero las superficies de referencia de montaje normalmente requieren mecanizado adicional.
Desviaciones dimensionales y porosidad: compensación de contracción y densidad de energía
Las desviaciones dimensionales suelen provenir de tres fuentes: la contracción por enfriamiento del material, la anisotropía debida a la diferente orientación y la deformación durante el tratamiento térmico. El software de laminado normalmente permite introducir un coeficiente de compensación de contracción, pero la contracción no es igual para distintos materiales y geometrías, y el primer prototipo de un diseño nuevo difícilmente sale a la primera; se recomienda dejar sobremedida de mecanizado. La porosidad y la falta de fusión se relacionan sobre todo con una densidad de energía insuficiente, una velocidad de escaneo demasiado alta o un contenido de oxígeno elevado en la atmósfera, y se manifiestan como huecos internos y densidad insuficiente. Este tipo de problemas a menudo solo se detecta cortando la pieza o mediante ensayos no destructivos, por lo que en piezas críticas de carga no basta con mirar el aspecto.
¿Por qué se agrietan fácilmente las piezas de impresión 3D de metal?
Principalmente por las tensiones residuales que deja la fusión capa a capa y la solidificación rápida, que se liberan de forma concentrada en paredes delgadas, placas planas de gran superficie y ángulos agudos. Las soluciones habituales son ajustar la orientación, optimizar la estrategia de escaneo, añadir suficientes soportes y realizar a tiempo el tratamiento térmico de alivio de tensiones tras la impresión. Si se puede evitar o no depende de la geometría de la pieza y del material; se recomienda confirmarlo con el proveedor antes de hacer el prototipo.
¿Se puede usar directamente la rugosidad superficial de la impresión 3D de metal como superficie de montaje?
Por lo general, no se recomienda. La superficie de impresión presenta efecto escalón y polvo adherido, y la rugosidad a menudo no cumple con los requisitos de ajuste. La práctica común en la industria es dejar un margen de mecanizado en las superficies de ajuste y, tras la impresión, realizar un mecanizado de precisión por CNC hasta las tolerancias del plano. Si se trata solo de superficies estéticas o no funcionales, el chorreado y el pulido después de la impresión suelen ser aceptables.
¿Por qué las dimensiones de la impresión 3D metálica no coinciden con el modelo?
Las causas comunes incluyen la contracción por enfriamiento del material, la anisotropía provocada por la orientación de colocación y la deformación por tratamiento térmico. El software de laminado puede introducir compensación de contracción, pero la magnitud de la contracción no es consistente entre diferentes materiales y geometrías; en el primer prototipo de un nuevo diseño generalmente no se pueden garantizar las tolerancias. La práctica segura es dejar margen en las dimensiones críticas, medir después de imprimir y luego decidir si se requiere mecanizado.
¿Qué hacer si la impresión 3D metálica tiene porosidad interna?
La porosidad y la falta de fusión suelen estar relacionadas con una densidad de energía insuficiente, una velocidad de escaneo demasiado alta y un contenido de oxígeno elevado en la atmósfera. Este tipo de defectos no se ven a simple vista, y las piezas críticas normalmente requieren ensayos no destructivos. La dirección de mejora es ajustar la correspondencia entre la potencia del láser y la velocidad de escaneo, reforzar el control de la atmósfera y, si es necesario, utilizar prensado isostático en caliente para aumentar la densidad. Los parámetros específicos deben confirmarse según el material y el equipo.
¿Se pueden evitar estos problemas de la impresión 3D metálica en la etapa de laminado?
Una parte considerable sí. La orientación de colocación, el diseño de soportes, la estrategia de escaneo y la compensación de contracción se determinan en la etapa de laminado y afectan directamente la distribución de tensiones, la calidad superficial y la precisión dimensional. Considerar la pieza como “diseño + proceso” en conjunto ahorra más costos que retrabajar después de imprimir. Para piezas complejas se recomienda realizar primero una impresión de prueba a pequeña escala para validar el proceso.
Key takeaways
- La impresión 3D de metal pertenece a la fabricación aditiva; su núcleo es la acumulación capa por capa (extender polvo—fundir—volver a extender polvo), en lugar de eliminar el material sobrante de un bloque macizo de metal.
- Las rutas principales son cuatro: fusión láser en lecho de polvo (SLM/DMLS), fusión por haz de electrones (EBM), inyección de aglutinante y extrusión de metal (impresión seguida de desengrase y sinterización). Las dos primeras son «fusión»; las dos últimas son «conformado + sinterización».
- «Cómo se imprime» es una cadena completa: modelado 3D → añadir soportes y orientación → laminado → impresión capa por capa → retirada de soportes y tratamiento térmico → tratamiento superficial → inspección dimensional y de defectos internos. Omitir cualquier paso se manifestará en la pieza final.
- La precisión típica debe tomarse como «punto de referencia para juzgar», no como una promesa: el espesor de capa suele estar en el orden de 20–100 micrómetros, el tamaño mínimo de rasgo en SLM a menudo se recomienda en la industria que no sea inferior a 1 milímetro, la contracción por sinterización en la ruta de extrusión de metal suele ser del 15–20 %, y un nuevo diseño en su primera prueba normalmente no garantiza tolerancias.
- La seguridad es una asignatura obligatoria de iniciación: inhalación de polvo metálico y explosión de polvo, radiación láser Clase 4, asfixia por gases inertes y quemaduras por alta temperatura; estos cuatro tipos de riesgo tienen cada uno sus correspondientes acciones de protección.



