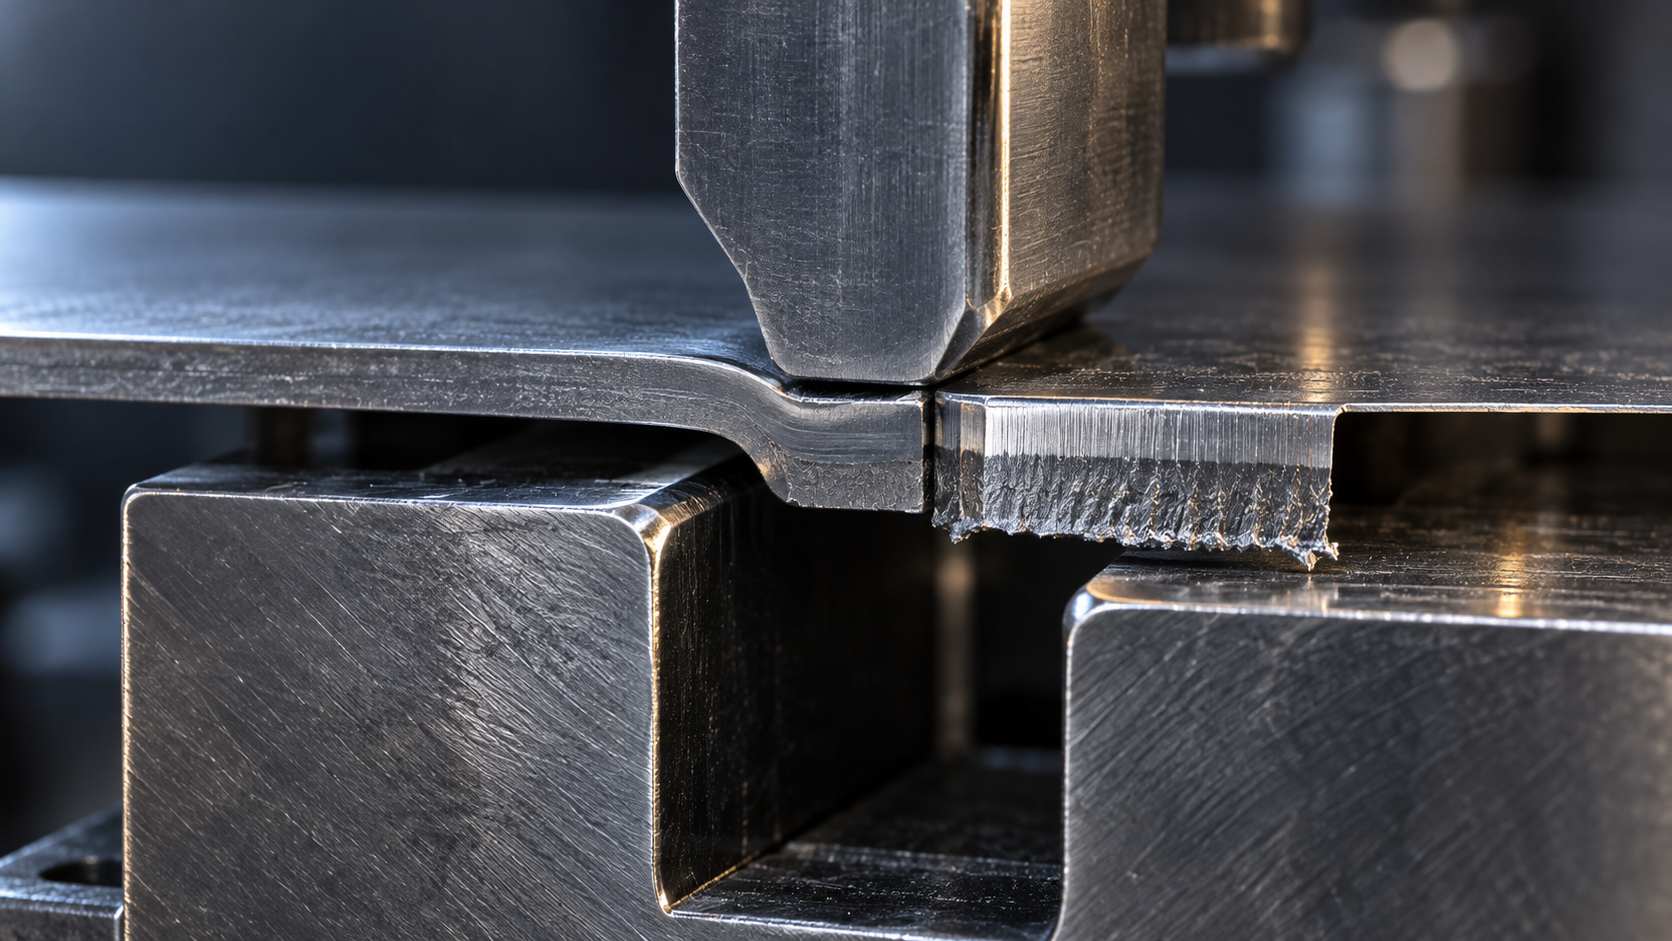
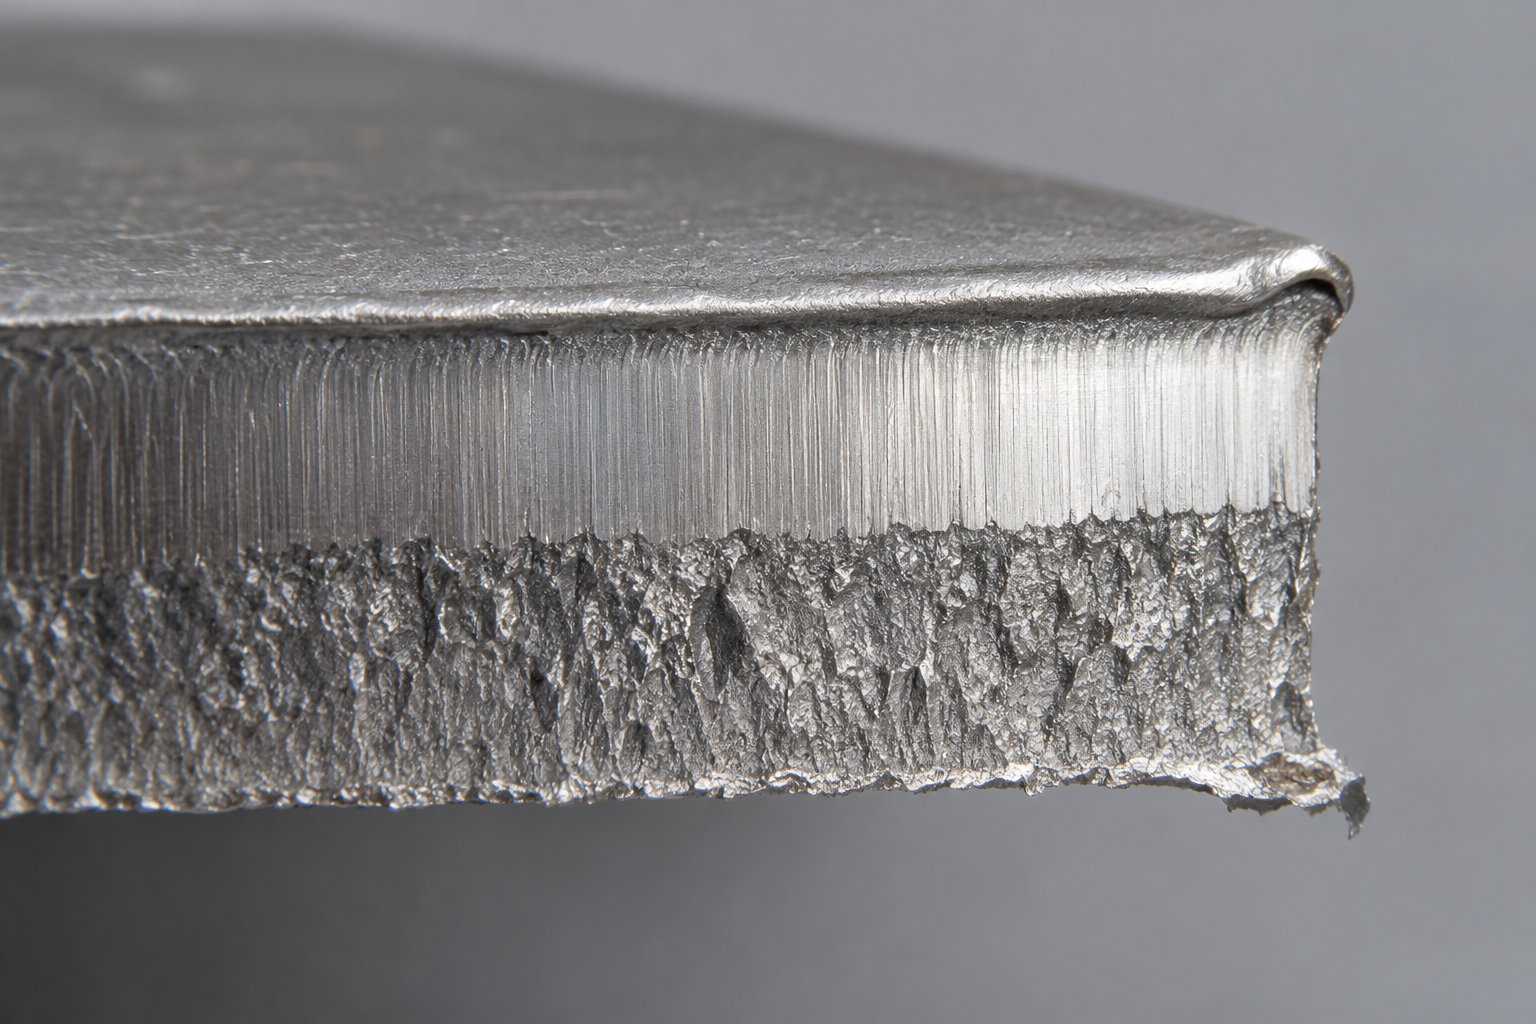
¿Qué es la tecnología de estampado: primero hay que ver ese corte al cerrar el molde
Operaciones de separación y operaciones de conformado, las dos líneas principales de la tecnología de estampado
- Las de separación dependen de la calidad de la sección y las rebabas: la holgura, el estado del filo y el estado del material son las variables principales.
- Las de conformado dependen del retroceso elástico, el agrietamiento y las arrugas: los radios, la fuerza del pisador y el alargamiento del material son las variables principales.
- Cuando se combinan ambas categorías, normalmente es más estable separar primero y conformar después, pero los agujeros cercanos a un pliegue deben punzonarse después del plegado.
Cómo se hace el estampado: cuántas operaciones debe pasar una lámina de chapa
Cuando la tecnología de estampado llega al taller, lo primero no es elegir el tonelaje de la prensa, sino ordenar las operaciones. Para una misma lámina, si se punzona primero o se dobla primero, y en qué paso se deja el punzonado del agujero, determina directamente el número de juegos de troqueles, la precisión de la pieza y la tasa de desperdicio. Si las operaciones se ordenan mal, después no se puede compensar ajustando la máquina.
Separación y conformado: las dos líneas principales de la disposición de operaciones
Todas las operaciones de estampado pueden clasificarse en dos tipos. Las de separación hacen que la lámina se separe a lo largo de la superficie de cizalladura: el corte corta la bobina o la lámina en tiras o piezas en bruto, el recorte punzona el contorno exterior de la pieza, el punzonado punzona los agujeros interiores y el truncado separa la tira de avance progresivo de la pieza. Las de conformado hacen que la lámina se deforme plásticamente sin romperse: el plegado forma ángulos, el embutido prensa una placa plana en forma de copa o de caja, el rebordeado levanta una vuelta de material en el borde del agujero o en el borde exterior, y el ajuste realiza la corrección final de pequeña magnitud y el aplanado.
El principio del orden de las operaciones es muy sencillo: primero se hacen las operaciones que no cambian la referencia plana del material, y después las que sí la cambian. El recorte y el punzonado se completan en estado plano, con el posicionamiento más preciso; una vez que ocurren el plegado y el embutido, la referencia plana queda destruida. Por eso la secuencia típica de una pieza de soporte es: recorte → punzonado → plegado → rebordeado → ajuste. Solo los agujeros cuya posición se desplazaría después del plegado, o cuyo borde sería comido por el radio de plegado, se dejan para punzonar por separado después del plegado.
Troquel de una sola estación, troquel compuesto y troquel progresivo: tres formas de organizar el troquel
El troquel de una sola estación completa solo una operación por carrera, y las múltiples operaciones se realizan con varios juegos de troqueles o varias sujeciones. La estructura del troquel es simple y el costo de apertura es bajo; es adecuado para prototipos de lotes pequeños y piezas de gran tamaño y forma sencilla, a costa de la mano de obra y del error acumulado entre operaciones.
El troquel compuesto completa simultáneamente el recorte y el punzonado en una sola carrera y en la misma estación; la posición relativa del contorno interior y exterior queda garantizada por el mismo juego de troqueles, y la precisión de la posición de los agujeros es buena. La desventaja es que la estructura del troquel es compacta y el espesor de pared del punzón y la matriz está limitado; la pieza no puede ser demasiado pequeña ni el agujero puede estar demasiado cerca del borde, de lo contrario la resistencia del filo no es suficiente.
El troquel progresivo dispone múltiples operaciones en varias estaciones a lo largo de una tira de material; cada vez que la prensa golpea, la tira avanza un paso. El recorte, el punzonado, el plegado y el ajuste pueden completarse de forma continua en un solo troquel, lo que es adecuado para piezas pequeñas de lotes grandes, formas complejas y que requieren múltiples operaciones de conformado. Su umbral está en el troquel: la precisión del paso, los pasadores de guía, la rigidez de la tira y la evacuación de residuos; si cualquiera de estos no es estable, tras unos cientos de golpes continuos empiezan a aparecer problemas.
Volviendo a esa pieza de soporte: si la distancia del agujero a la línea de plegado es menor que dos veces el espesor del material más el radio de plegado, el agujero se deformará por estiramiento durante el plegado, y ese tipo de agujero debe programarse después del plegado. A la inversa, si el agujero es solo un agujero de montaje y no es sensible a la deformación, punzonarlo junto en la estación de recorte ahorra un juego de troqueles. El criterio de decisión no es la costumbre, sino la tolerancia de posición de los agujeros y el radio de plegado indicados en el plano.
Después de ordenar las operaciones, al revisar de nuevo el tonelaje de la prensa y el número de juegos de troqueles, la estructura de costos queda clara: cuantas más operaciones, más troqueles, pero el ritmo por pieza puede ser más rápido. Cuando el lote es pequeño, fusionar operaciones en un troquel compuesto o progresivo resulta en pérdidas por el costo del troquel; cuando el lote es grande, la mano de obra ahorrada y el error entre operaciones son la verdadera ganancia.
Juego del troquel y superficie de corte: los dos valores que determinan las rebabas y la calidad de la sección
Estructura de los cuatro tramos de la superficie de corte: entender primero la sección y luego ajustar el juego
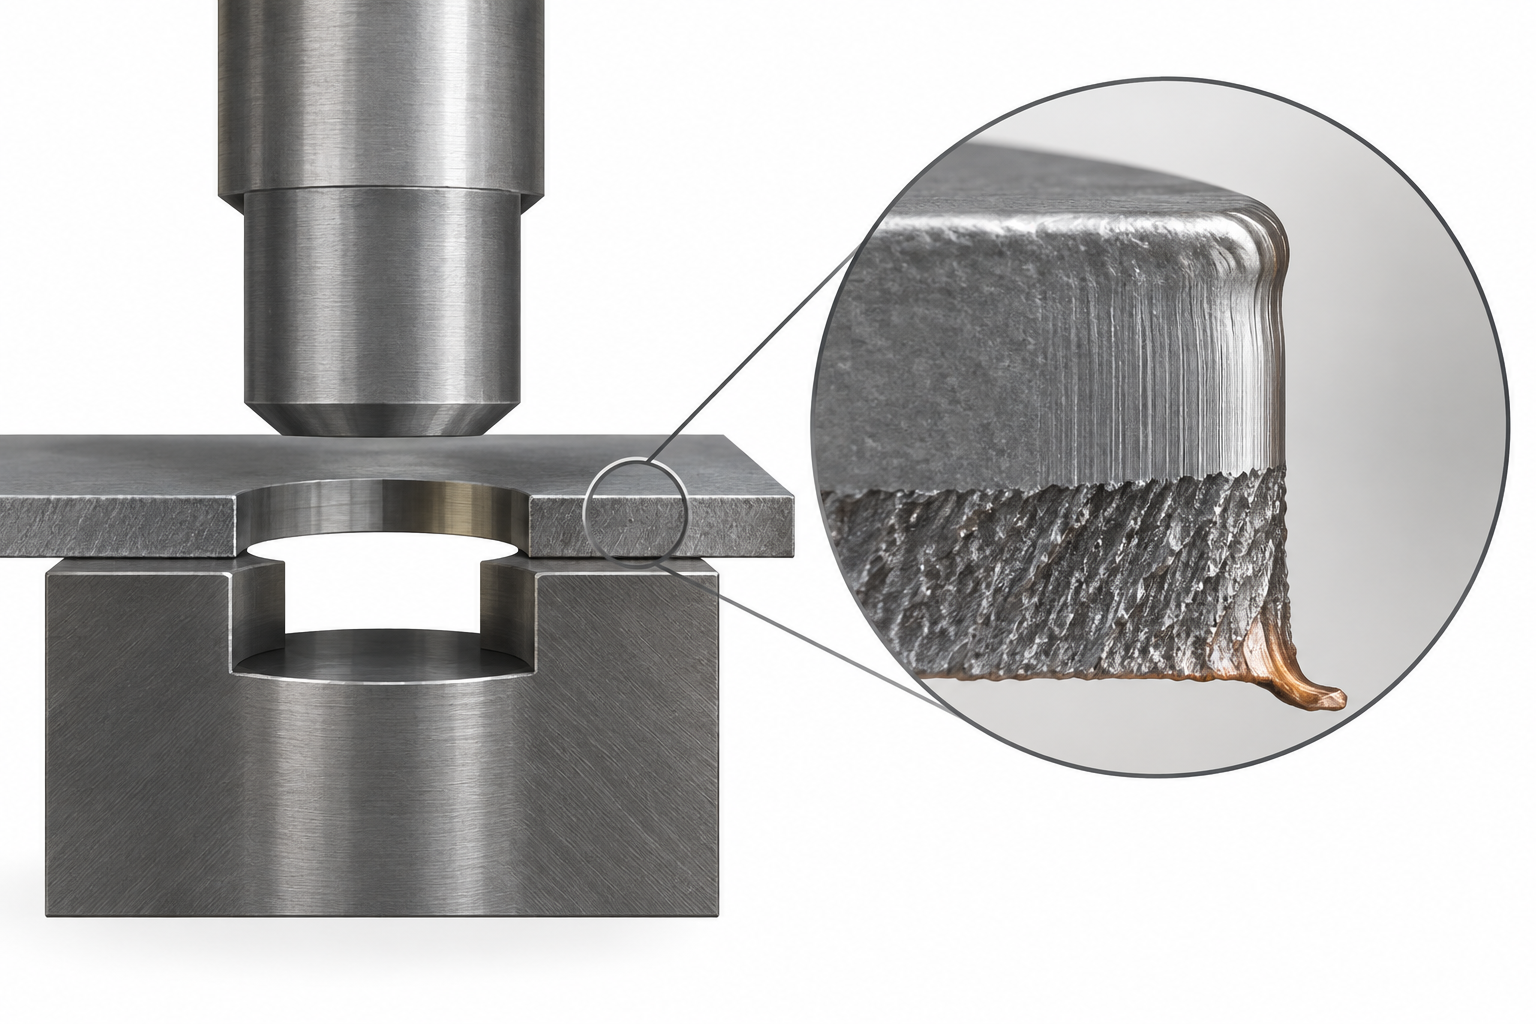
Holgura demasiado pequeña y demasiado grande: dos direcciones de fallo diferentes
- La altura de la rebaba normalmente se acepta como porcentaje del espesor del material o como límite absoluto; el valor concreto debe especificarse claramente en el plano o en la norma de inspección, y no se debe dar por sentado que "basta con desbarbar".
- El radio del filo es la palanca para controlar el reborde redondeado: cuando el filo se embota, el reborde redondeado aumenta; afilar periódicamente ahorra más que cambiar el molde después.
- En cuanto a la selección del acero para moldes, los moldes de corte por punzonado suelen usar aceros para moldes de trabajo en frío como Cr12MoV y SKD11; para acero de alta resistencia o grandes volúmenes se puede considerar acero rápido de metalurgia de polvos; la designación concreta la evalúa la planta de estampado según la vida útil.
- La vida útil entre afilados no tiene un valor prometido uniforme; está fuertemente relacionada con el espesor del material, la resistencia del material, la lubricación y el número de golpes. La práctica habitual es establecer un umbral de golpes o un monitoreo de rebabas como condición para activar el afilado.
Plegado y embutido: las dos operaciones de conformado más propensas a problemas en la tecnología de estampado
El corte por punzonado determina el contorno; el plegado y el embutido determinan si la pieza se puede montar. Cuando estas dos operaciones fallan, a menudo no es porque el molde esté mal hecho, sino porque el material no se deforma como se esperaba. La dificultad del plegado está en el retorno elástico y la protección de las posiciones de los agujeros; la dificultad del embutido está en la tensión entre el agrietamiento y las arrugas. A continuación se explican por separado.
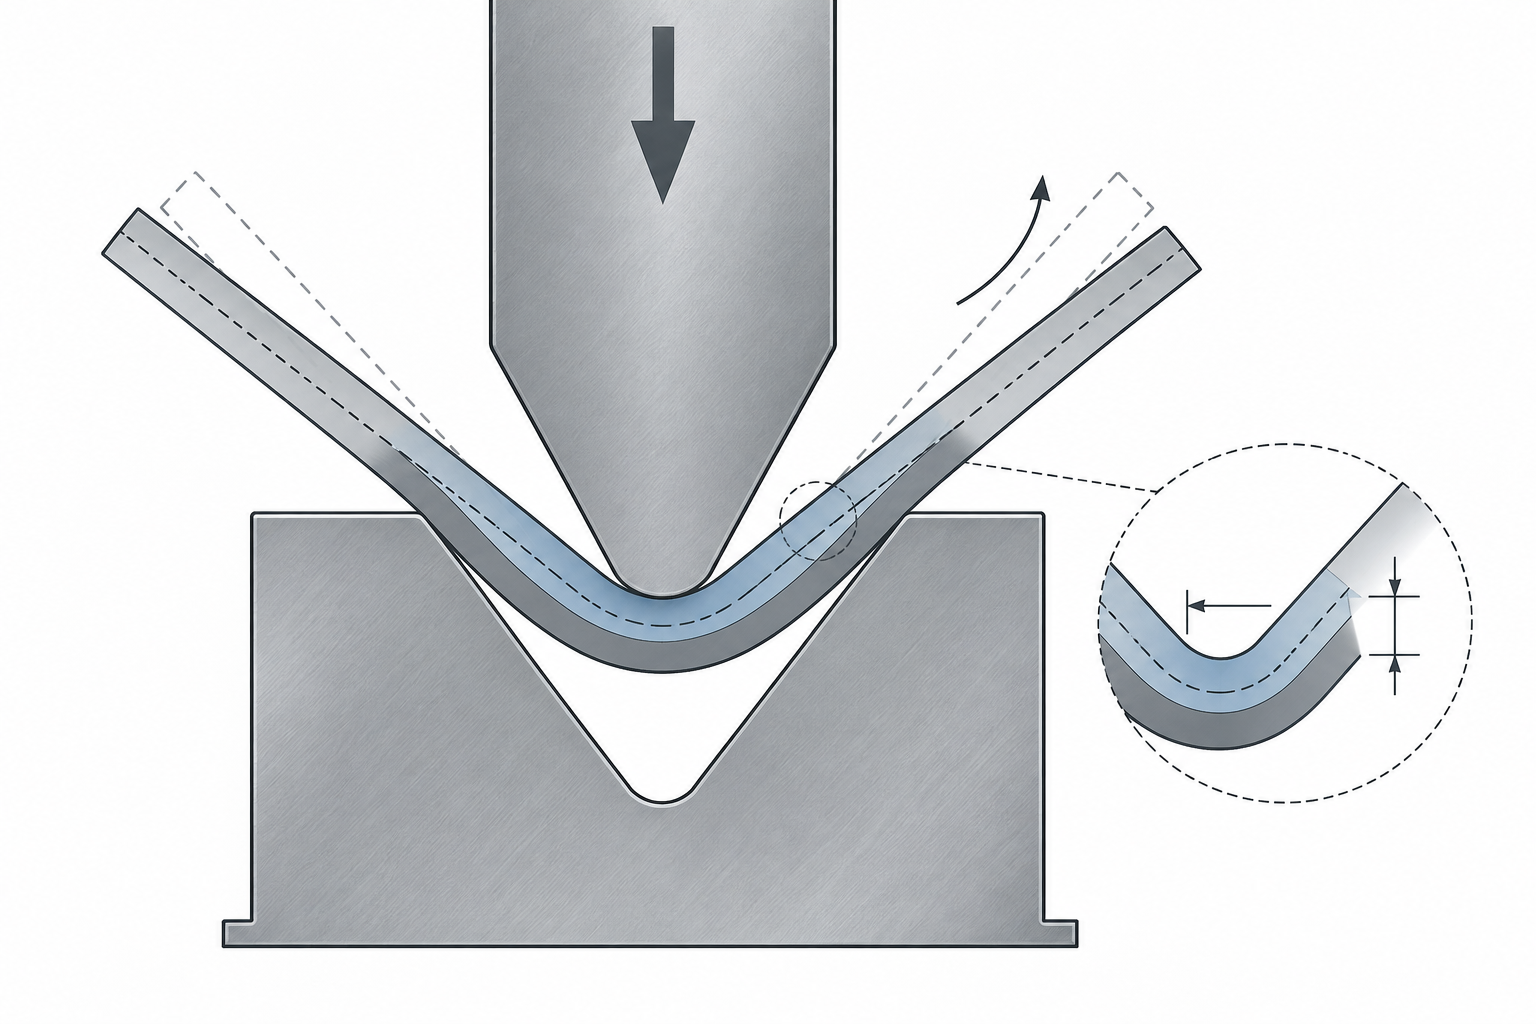
Plegado: retorno elástico, radio y distancia del agujero a la línea de plegado
El plegado consiste en doblar una chapa plana según un ángulo a lo largo de una línea. Cuando el punzón presiona, el lado interior de la chapa se comprime y el exterior se tracciona, mientras la capa neutra prácticamente no se deforma. Cuando el punzón se levanta, la recuperación elástica hace que el ángulo real sea menor que el ángulo del molde; esa diferencia es el retorno elástico. La magnitud del retorno elástico aumenta con la resistencia del material: en acero de bajo carbono suele ser menor, y en acero inoxidable y aleaciones de aluminio es más evidente. La práctica común en el sector es compensar el ángulo en el molde o añadir una operación de recalibrado después del plegado. Cuánto compensar exactamente debe determinarse mediante pruebas con los valores medidos del lote de material.
El radio mínimo de plegado es otra restricción rígida. Si el radio es demasiado pequeño, la deformación por tracción en el exterior supera el alargamiento del material y aparecen microfisuras directamente, además de romperse el recubrimiento superficial. Valores empíricos comunes en el sector: para acero de bajo carbono laminado en frío, el radio interior mínimo es aproximadamente igual al espesor de la chapa; para acero inoxidable, alrededor de 0,5–1 veces el espesor; para aluminio y cobre, la diferencia según el grado es grande y debe confirmarse según el plano y el estado del material. La dirección de plegado también importa: plegar en la dirección de laminación del material agrieta más fácilmente que plegar en dirección perpendicular, y esto debe tenerse en cuenta al diseñar el despiece.
La distancia del agujero a la línea de plegado a menudo se pasa por alto. Si el agujero está demasiado cerca de la línea de plegado, durante el plegado el agujero se estirará hasta volverse elíptico o incluso se desgarrará. Normalmente se recomienda dejar al menos 1,5 veces el espesor de la chapa más el radio de plegado desde el borde del agujero hasta el borde interior del plegado; si realmente no es suficiente, primero se pliega y luego se punzona, o se convierte el agujero en una muesca para que la línea de plegado pase por ella. La dirección de plegado (hacia arriba o hacia abajo) debe indicarse claramente en el plano; de lo contrario, la dirección de sujeción y de alimentación se invertirá.
Embutido: fuerza del pisador, relación de embutido y diferencias en las causas de agrietamiento y arrugas
El embutido consiste en introducir una pieza en bruto plana dentro de la matriz para convertirla en forma de copa o de caja. A diferencia del plegado, en el embutido todo el material de la zona de brida fluye hacia dentro de la matriz, con una deformación mucho mayor. Dos fuerzas compiten: el punzón tira hacia abajo y el pisador presiona la brida para evitar arrugas. Si la fuerza del pisador es demasiado pequeña, la brida se arruga; si es demasiado grande, el material no fluye, la pared se adelgaza e incluso se agrieta.
La relación de embutición (la relación entre el diámetro de la pieza en bruto y el diámetro de la pieza embutida) es la clave para determinar si se puede formar en un solo paso. Referencia común en la industria: la relación de embutición en un solo paso para acero de bajo carbono es de aproximadamente 1,8–2,0; para acero inoxidable y aluminio es menor, y normalmente requiere dos o más pasos de embutición con recocido intermedio. Un radio de matriz demasiado pequeño agrava el agrietamiento, mientras que uno demasiado grande favorece la aparición de arrugas; generalmente se toma de 5 a 10 veces el espesor de la chapa como valor inicial. El radio del punzón también afecta el flujo del material y no debe asignarse al azar.
La anisotropía del material provoca la aparición de orejas de embutición en el borde de la pieza embutida: cuatro direcciones más altas y cuatro más bajas. Los aceros para embutición profunda controlan la textura para reducir esta diferencia. La lubricación en la embutición no es opcional; reduce directamente la fricción entre la brida y la matriz, permitiendo que el material fluya; las nervaduras de embutición se utilizan para controlar la velocidad de alimentación local y evitar que un segmento avance demasiado rápido y forme arrugas. Entre los materiales comunes, el acero de bajo carbono y el acero para embutición profunda son los más fáciles de embutir; el acero inoxidable se endurece por deformación rápidamente y requiere mayor tonelaje y mejor lubricación; el aluminio y el cobre tienen buena ductilidad pero tienden a adherirse al molde.
Criterio común para ambos procesos: primero calcular la deformación, luego definir el molde
El plegado y la embutición parecen dos cosas distintas, pero la lógica de decisión es la misma: primero ver si el material puede soportar esta cantidad de deformación, y luego determinar la estructura del molde y el número de operaciones. En el plegado se calcula la deformación por tracción en el exterior y la compensación del retroceso elástico; en la embutición se calcula la relación de embutición y la ventana de fuerza del pisador. Calcular ambos antes de pasar al diseño del molde ahorra mucho más que abrir el molde primero y probar por ensayo y error.
Materiales y tolerancias: los factores que impulsan el costo en la tecnología de estampado
Con el mismo plano, cambiar un material o ajustar una tolerancia puede duplicar el costo del molde. En la estructura de costos de la tecnología de estampado, el material y la tolerancia son las dos palancas más subestimadas: no cambian la prensa, pero modifican directamente el tipo de acero del molde, el número de estaciones, la frecuencia de afilado y la configuración de los instrumentos de medición.
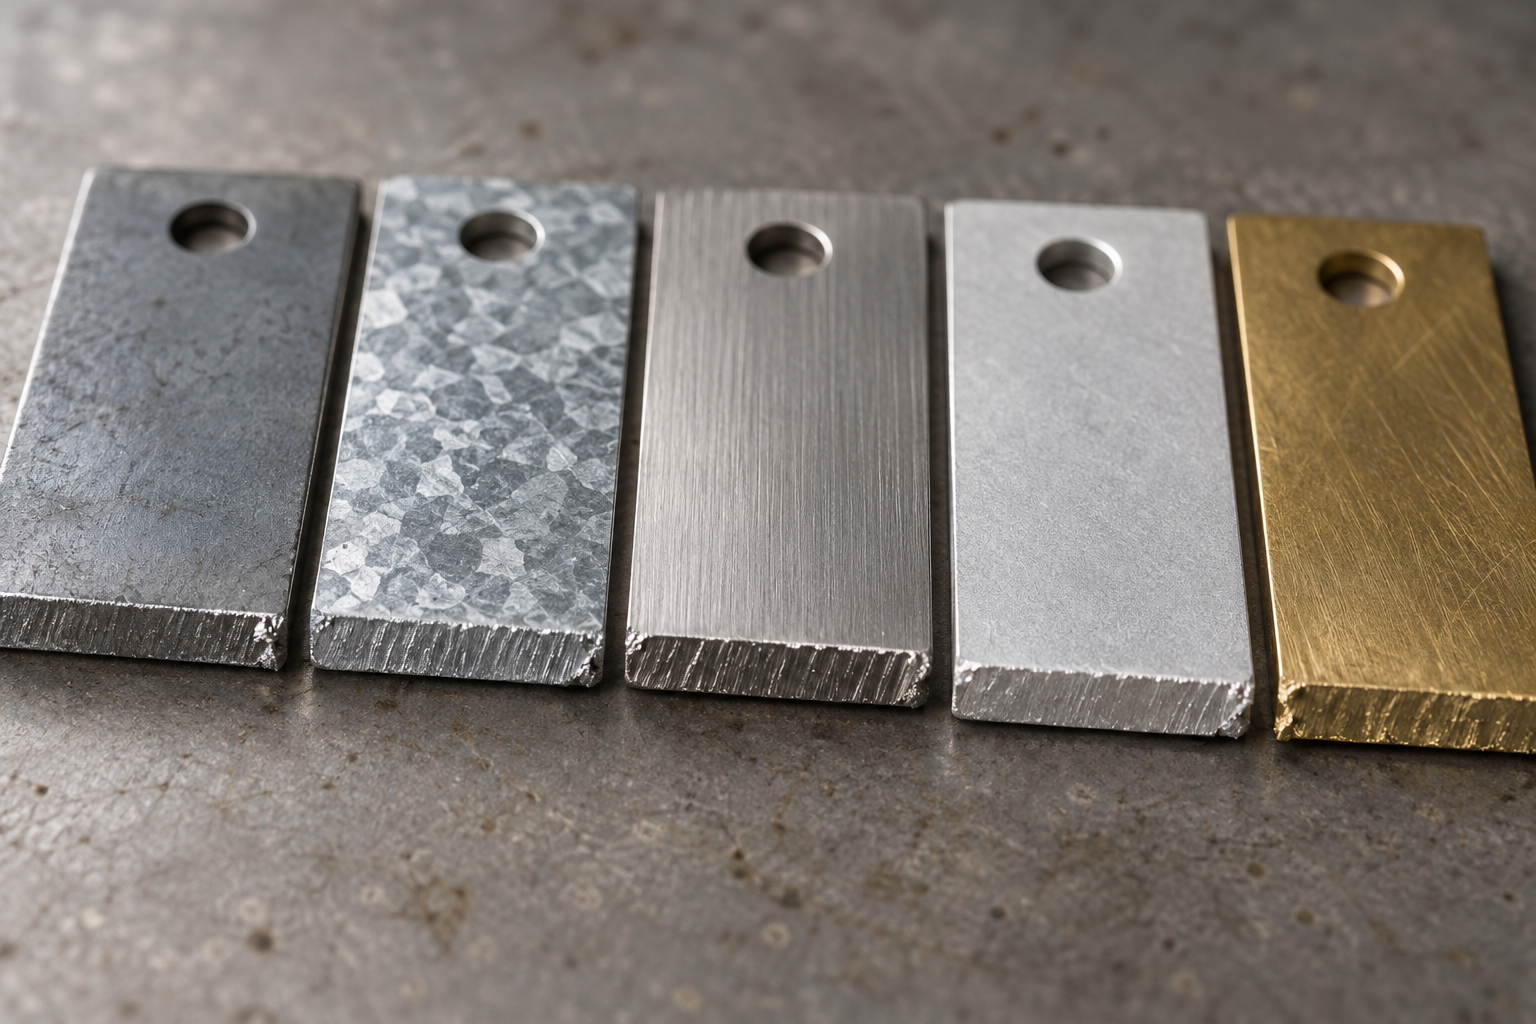
Diferencias de comportamiento de cinco chapas comunes en la tecnología de estampado
La chapa de acero de bajo carbono laminada en frío (como SPCC, DC01, etc.) es la opción más manejable para el estampado: resistencia moderada, alta ductilidad y poco retroceso elástico; cubre corte, punzonado, plegado y embutición poco profunda. La chapa galvanizada añade una capa de zinc sobre esta base; durante el corte, la capa de zinc es arrastrada por la superficie de cizalladura y es más probable ver residuos de zinc en el lado de la rebaba, por lo que la holgura del molde suele ampliarse ligeramente para evitar la acumulación de virutas en el filo. El acero inoxidable (304, 301, etc.) tiene alta resistencia y se endurece por deformación rápidamente; la fuerza de corte aumenta notablemente, el filo se desgasta rápido y el retroceso elástico es mayor que en el acero de bajo carbono, por lo que el radio de plegado debe ser más amplio.
La chapa de aluminio (5052, 6061, etc.) es blanda, ligera y con alta conductividad térmica; durante el corte tiende a adherirse a la herramienta y produce rebabas más grandes, pero es muy favorable para piezas plegadas de lotes pequeños. Las aleaciones de cobre (latón, bronce fosforoso) tienen buena ductilidad y excelente conductividad eléctrica y térmica, y se usan comúnmente en conectores y terminales; el costo es el alto precio unitario del material y la facilidad de rayado superficial, lo que exige requisitos más estrictos en la alimentación y la rugosidad superficial del molde. Al seleccionar material, primero pregunte dos cosas: qué carga soporta la pieza y qué tan profundo es el proceso de conformado. Si la ductilidad no es suficiente, ningún molde, por bueno que sea, podrá producir una pieza embutida conforme.
Rango general de tolerancias alcanzables en estampado: valores de referencia, no una promesa
La precisión de estampado común en la industria se distribuye aproximadamente así: el contorno exterior suele estar en el orden de ±0,1–0,2 mm; el diámetro y la posición de los agujeros punzonados, en ±0,05–0,15 mm; el ángulo de plegado, comúnmente ±0,5°–1°; la planitud depende del espesor de la chapa y del tamaño de la pieza; las piezas pequeñas de chapa delgada pueden alcanzar el nivel de 0,1 mm, mientras que las piezas grandes serán más holgadas. Estas cifras son referencias para juzgar si un plano es "fácil de estampar", no valores garantizados por ninguna fábrica: lo que se puede alcanzar en concreto depende del estado del material, la estructura del molde, el tonelaje del equipo y la capacidad de los instrumentos de medición, y debe confirmarse punto por punto según el plano y el proveedor.
El costo de ajustar las tolerancias no está en el mecanizado en sí, sino en el molde y los instrumentos de medición. Pasar la tolerancia de posición de agujeros de ±0,15 a ±0,05 a menudo implica añadir pasadores guía, aumentar la precisión de ajuste de las placas del molde y cambiar un molde de una sola estación por uno progresivo; el costo del molde y el ciclo de ajuste aumentan en paralelo. Si la planitud se ajusta a menos de 0,1 mm, puede ser necesario añadir una estación de conformado o un proceso de nivelado. Los instrumentos de medición siguen el mismo camino: lo que un calibrador puede verificar en el contorno exterior pasa a verificarse con galgas, proyectores o incluso máquinas de medición por coordenadas, y el tiempo de inspección y el costo de los utillajes se incorporan al precio unitario.
Cómo solucionar los defectos comunes: rebabas, retroceso elástico, agrietamiento, arrugas y marcas de presión
En el ajuste en línea de la tecnología de estampado, el ochenta por ciento del tiempo se dedica a cinco palabras: rebabas, retroceso elástico, agrietamiento, arrugas y marcas de presión. Su orden de diagnóstico no debe ser una prueba aleatoria, sino seguir esta cadena: primero filo y holgura, luego material y lubricación, después estructura del molde y fuerza del pisador, y por último equipo y alimentación. A continuación se dan orientaciones de ajuste ejecutables punto por punto.
Rebabas: primero medir la holgura, luego revisar el filo
Cuando las rebabas aumentan, el primer paso es medir si la holgura unilateral entre punzón y matriz supera el intervalo porcentual común respecto al espesor del material (en la industria suele ser del 5 %–10 %; menor para chapa delgada y mayor para chapa gruesa, debe confirmarse según el plano y el material). Una holgura excesiva empuja el material hacia la zona de fractura, y la rebaba y el colapso aumentan juntos; una holgura demasiado pequeña ensancha la zona brillante pero aumenta la fuerza lateral sobre el filo, lo que facilita el desportillado. Si la holgura es normal, revise si el filo está desafilado: cuando el radio del filo supera aproximadamente el 5 % del espesor del material, debe afilarse. Direcciones de ajuste: corregir la holgura, cambiar el inserto de filo o pasar a una operación de recorte con holgura negativa para eliminar rebabas.
Rebote: si el ángulo de plegado no es correcto, primero ajuste la compensación en lugar de forzar el prensado
El rebote de plegado es casi inevitable en la tecnología de procesamiento de estampado; en acero de bajo carbono es común de 1° a 3°, y en acero inoxidable y placas de alta resistencia puede llegar a 5°–8° (valores de referencia del sector, confirmar según material y R/t). Orden de diagnóstico: primero confirmar si cambió el lote de material y si aumentó el límite elástico; luego revisar si el radio de plegado coincide con la ranura en V del dado inferior (una ranura en V demasiado pequeña aumenta el rebote); solo al final recurrir a compensación de ángulo, rebote negativo o estación de recalibrado. Si el rebote deriva de repente en producción por lotes, lo más probable es acumulación de endurecimiento por deformación del material o aumento de temperatura del troquel; no se apresure a modificar el molde.
Grietas y arrugas: las dos caras del embutido, causas opuestas
Las grietas y las arrugas en el embutido son efectos contrarios. Las grietas suelen ocurrir en el radio del punzón o en la pared lateral; la causa raíz es elongación insuficiente del material, relación de embutido demasiado grande, radio demasiado pequeño, fuerza del pisador excesiva o lubricación insuficiente. Las arrugas ocurren en la brida o en la pared lateral; la causa raíz es fuerza del pisador insuficiente, chapa demasiado delgada o ajuste inadecuado de las nervaduras de embutido. Dirección de ajuste: para grietas, primero reducir la relación de embutido o aumentar el radio del punzón y mejorar la lubricación; para arrugas, primero aumentar la fuerza del pisador o añadir nervaduras de embutido. Si ambas aparecen a la vez, la ventana del proceso ya es demasiado estrecha y hay que volver a la secuencia de operaciones para redistribuir las etapas.
Marcas de presión e inspección: instrumentos de medición para la primera pieza y el muestreo por lotes
Las marcas de presión suelen provenir de cuerpos extraños en la superficie del troquel, placa expulsora desnivelada, rayaduras por alimentación o recubrimiento superficial del material rayado. En el diagnóstico, primero limpiar el molde, revisar la holgura de la placa expulsora y luego revisar las guías de alimentación y el soporte de material. En la inspección: la primera pieza se verifica con calibre, galga de espesores y proyector para dimensiones clave y posiciones de agujeros; el ángulo de plegado se compara con escuadra o proyector; en lotes se muestrea según frecuencia, y la planitud y tolerancias geométricas se verifican con máquina de medición por coordenadas o calibres dedicados. Si la primera pieza no pasa la confirmación, no se pone en producción; esta es la disciplina que más costos ahorra.
Al fijar el orden de diagnóstico de los cinco tipos de defectos anteriores, el ajuste en la tecnología de procesamiento de estampado pasa de “probar hasta que salga” a “diagnosticar hasta encontrar”. En la siguiente sección veremos qué piezas deben pasar por estampado y qué piezas deben cambiar de proceso.
Qué piezas son adecuadas para la tecnología de procesamiento de estampado y qué piezas deben cambiar de proceso
Para decidir si una pieza debe pasar por estampado, primero revise cuatro variables: volumen de producción, forma, espesor de material y precisión. Si una sola de estas cuatro no se cumple, forzar el estampado se convertirá en una inversión en molde que genera pérdidas.
Primero calcule el volumen: cuántas piezas debe amortizar el costo del molde
La economía del estampado es típicamente “pesada al inicio, ligera por pieza”. Un molde simple de corte y punzonado suele estar en el sector, en órdenes de magnitud de varios miles a decenas de miles de yuanes; un molde progresivo o con embutido será claramente más caro. Ese dinero solo tiene sentido si se amortiza sobre el volumen de producción.
El criterio práctico no es “cuántas piezas se necesitan para abrir el molde”, sino “bajo el volumen total previsto, si el costo por pieza con molde puede ser menor que el del proceso alternativo”. Una división aproximada común en el sector: por debajo de varios miles de piezas y con piezas planas de estructura no compleja, el corte por láser más plegado suele ser más rentable; a partir de decenas de miles de piezas, la ventaja de costo por pieza del estampado empieza a notarse; por encima de cientos de miles de piezas, el estampado es casi la opción por defecto. Esto es solo un orden de magnitud de referencia; en concreto depende de la complejidad de la pieza y de la estructura del molde, y debe confirmarse según los planos y la evaluación del proveedor.
Luego la forma: piezas planas, simétricas y de embutido poco profundo son las más adecuadas
La tecnología de procesamiento de estampado destaca en dos tipos de formas. Una son las piezas planas: soportes, arandelas, resortes de lámina, placas de conexión; con el contorno exterior más algunos agujeros, se obtienen con una o dos operaciones de corte y punzonado. La otra son las piezas conformadas simétricas: cajas de embutido poco profundo, piezas en forma de copa, piezas con brida rebordeada; siempre que la relación de embutido esté dentro del rango permitido por el material, es difícil sustituir el ritmo y la consistencia del estampado.
Por el contrario, hay varias formas que deberían considerar cambiar de proceso. Las piezas con superficies tridimensionales complejas, con cavidades internas y ranuras laterales requieren múltiples juegos de moldes o estructuras de cuña inclinada en estampado, y ni el costo ni el riesgo son rentables; estas normalmente van más directas por mecanizado CNC. Las piezas de plástico no pertenecen al ámbito del estampado; cuando el volumen sube, van por inyección. En la fase de prototipo, para lotes pequeños de piezas de plástico, hacer decenas de piezas con molde de silicona por vaciado (colada al vacío) para validar la estructura es mucho más realista que abrir un molde de acero.
Espesor y precisión: dos umbrales a menudo subestimados
En cuanto al espesor, el rango común de espesor de chapa para estampado en el sector está aproximadamente entre 0,2 y 6 mm; los materiales delgados (menos de 0,5 mm) tienden a arrugarse y a desviarse en la alimentación, y los gruesos (más de 3 mm) requieren mayor tonelaje de prensa y acero de molde más duro, además de que el filo se desgasta más rápido. Fuera de este rango no es que no se pueda hacer, sino que el umbral de moldes y equipos aumenta bruscamente.
En precisión hay que distinguir dos cosas: las dimensiones que el estampado puede alcanzar de forma estable y las dimensiones indicadas en el plano no son necesariamente lo mismo. El contorno exterior, la posición de los agujeros y el ángulo de plegado tienen cada uno su banda de tolerancia habitual; la posición de los agujeros suele ser más fácil de lograr ajustada que el contorno, y el ángulo de plegado, debido al rebote, es más holgado. Una vez que las indicaciones del plano superan la capacidad convencional del estampado, el proveedor solo puede compensarlo añadiendo operaciones de recalibrado o calibres adicionales, y el costo sube directamente.
Fase de prototipado: no te apresures a abrir el molde de estampado
Muchos proyectos se atascan aquí: la estructura aún no está congelada y ya se piensa en abrir el molde de estampado. Lo más sensato es empezar con corte por láser, plegado CNC o un molde de plegado sencillo para fabricar unas pocas piezas de muestra y verificar el ensamblaje, las posiciones de los agujeros y la secuencia de plegado. En esta fase, usar la capacidad de fabricación de chapa metálica para un pequeño lote de prueba de montaje es económico y rápido de modificar.
Cuando la estructura esté definida y el volumen confirmado, entonces se invierte en el molde de estampado duro. Si se invierte el orden, el coste de modificar un molde suele ser mucho mayor que el tiempo ahorrado en la fase de muestras. Para decidir qué camino conviene en la fase actual, primero se puede consultar la visión general de capacidades de fabricación y luego decidir si ir por estampado, chapa metálica o CNC.
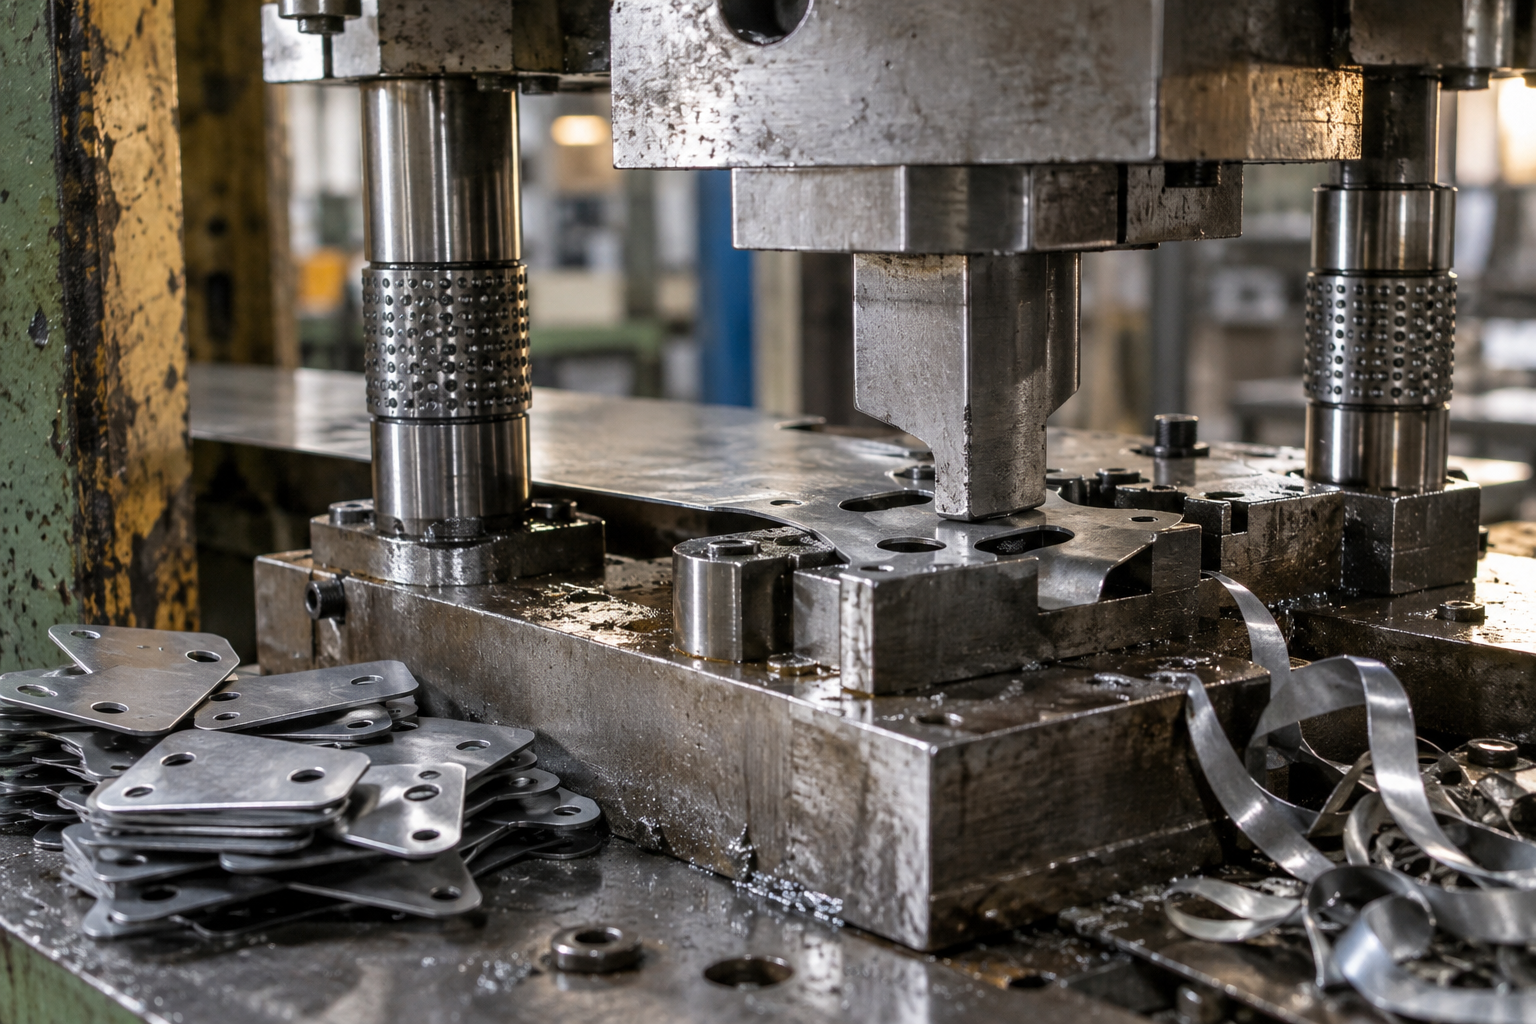
Resumiendo el criterio anterior en una frase: si el volumen es suficientemente grande, la forma es más bien plana o simétrica, y el espesor y la precisión están dentro de rangos convencionales, la tecnología de estampado es la respuesta correcta; si alguno de estos puntos se sale claramente de rango, considera primero chapa metálica, CNC, inyección o replicado manual, completa la validación estructural y luego reevalúa el molde.
Del plano a la producción en serie: puntos de control DFM de la tecnología de estampado
El grueso del coste de la tecnología de estampado está en el molde, no en la pieza individual. Modificar un margen o un radio en el plano suele ser mucho más rápido que hacerlo después de abrir el molde. Revisar los siguientes puntos antes de abrir el molde puede ahorrar una ronda de pruebas y modificaciones.
- Distancia de agujero a borde: si el borde del agujero está demasiado cerca del borde del material, durante el troquelado el borde se colapsa o incluso se desgarra. La práctica común en el sector es que la distancia de agujero a borde no sea menor que el espesor t, y en bordes importantes se deje 1,5t o más; confírmalo según el plano y la evaluación del proveedor.
- Distancia de agujero a línea de plegado: los agujeros en el interior del plegado se deforman al plegar. La referencia habitual es que el borde del agujero esté al menos a 1,5t + radio interior de plegado de la línea de plegado; si no es posible, deja el agujero para troquelarlo después del plegado.
- Radio mínimo de plegado: si el radio es demasiado pequeño, las fibras exteriores se agrietan. En acero dulce el radio interior común puede llegar a unos 0,5t; en acero inoxidable y aluminio duro hay que ampliarlo; prevalece el estado del material y la experiencia del proveedor.
- Profundidad de embutición y radios: si la profundidad de embutición supera lo que puede soportar la elongación del material, se agrieta. Radios de punzón y de matriz demasiado pequeños agravan el agrietamiento y las arrugas; si es necesario, haz la embutición en varias etapas.
- Dirección del material: la chapa laminada en frío tiene dirección de laminación; cuando la línea de plegado es paralela a la dirección de laminación, es más fácil que se agriete. Si el plano no lo indica, confirma la dirección con el proveedor antes de abrir el molde.
- ¿Son verificables las tolerancias indicadas?: si se indica una tolerancia, debe haber un instrumento de medición correspondiente. Confirma antes de abrir el molde qué instrumento se usa para posición de agujeros, contorno, ángulo de plegado y planitud, y si puede cubrirlos; de lo contrario, habrá discusiones en producción en serie.
- Requisitos de acabado superficial: el galvanizado, la pintura y la anodización cambian las dimensiones y el estado de las rebabas. Escribe en el plano si el troquelado y el desbarbado se hacen antes o después del tratamiento.
De estos puntos, la distancia de agujero a línea de plegado y el radio mínimo de plegado son los dos que más se pasan por alto. El DFM de la tecnología de estampado no consiste en apretar las tolerancias, sino en exponer de antemano lo que el proceso no puede lograr. Modificar la posición relativa de un agujero en el plano suele ser un orden de magnitud más barato que reparar el molde. Si realmente hay dudas, marca claramente las cotas funcionales y los requisitos de apariencia, y deja el resto al proveedor según su capacidad de proceso.
Preguntas frecuentes
Las siguientes preguntas provienen básicamente de los puntos de decisión que aparecen repetidamente en el texto anterior: holgura, retroceso elástico, relación de embutición, tolerancias y selección de proceso. Las respuestas se dan según la práctica común del sector; los valores concretos aún deben confirmarse según el plano, el estado del material y la evaluación del proveedor.
En la tecnología de estampado, ¿cuánta holgura de troquelado se debe tomar?
La práctica común en el sector es darla como porcentaje del espesor de chapa: en materiales con buena plasticidad como acero dulce y aluminio, la holgura bilateral suele estar entre el 8% y el 12% del espesor; en acero inoxidable y materiales duros es menor, alrededor del 6% al 10%. Si la holgura es pequeña, la banda brillante se ensancha y la sección se ve mejor, pero el filo se desgasta rápido y se rompe con facilidad; si la holgura es grande, las rebabas y el colapso aumentan. El valor real depende de la designación del material, el espesor y los requisitos de sección; lo mejor es indicar en el plano la altura de rebaba aceptable y dejar que el matricero ajuste finamente según los resultados de la prueba de troquelado.
¿Por qué primero se punzona y luego se dobla, pero algunos agujeros deben dejarse para punzonar después del doblado?
Punzonar primero y doblar después es la secuencia habitual, porque el doblado provoca el desplazamiento de las posiciones de los agujeros. Pero si un agujero está demasiado cerca de la línea de doblado —en el sector generalmente se recomienda que la distancia desde el borde del agujero hasta el borde interior del doblado no sea menor que el espesor de la chapa más el radio de doblado, de lo contrario el agujero se deformará por estiramiento durante el doblado—, hay que trasladar ese punzonado a después del doblado y realizarlo por separado. En los troqueles progresivos es más común colocar este tipo de agujeros en la última estación, después de la estación de doblado; el costo es que el troquel tiene una estación más y el costo aumenta.
¿Cómo se controla el retroceso elástico de las piezas estampadas? ¿Se puede ajustar de una sola vez con el troquel?
El retroceso elástico es el resultado inevitable de la recuperación elástica del material y es difícil ajustarlo de una sola vez. Las prácticas comunes son la compensación por sobre-doblado (hacer el ángulo del troquel un poco menor que el ángulo objetivo), añadir ángulo negativo o nervios de compresión, ajustar la fuerza del pisador y, si es necesario, cambiar a un material con menor retroceso elástico. El acero de bajo carbono tiene poco retroceso elástico, el acero inoxidable y el acero de alta resistencia tienen un retroceso notable, y el aluminio queda en un punto intermedio. Al salir la primera pieza, primero se mide el ángulo de doblado y luego se decide la cantidad de compensación; esto es más realista que forzar la tolerancia en el plano.
¿Qué precisión puede alcanzar la tecnología de estampado? ¿Cuánto más caro resulta ajustar las tolerancias?
Referencias comunes en el sector: el contorno exterior es de aproximadamente ±0,1–0,3 mm, la posición de los agujeros de aproximadamente ±0,05–0,15 mm, y el ángulo de doblado de aproximadamente ±0,5°–1°, variando según el espesor de la chapa y el tamaño de la pieza. Estos son intervalos para orientación, no promesas. Cada vez que se ajusta un nivel la tolerancia, aumentan la precisión del filo del troquel, los instrumentos de medición y el trabajo de verificación de la primera pieza; el aumento de costo a menudo no es lineal. En el plano tiene más sentido indicar tolerancias verificables y medibles que anotar una serie de números que no se pueden medir con un calibrador.
Para lotes pequeños de piezas, ¿conviene usar estampado, chapa metálica o CNC?
Depende del lote y de la forma. Para más de varios miles de piezas, piezas simétricas de tipo plano o de embutición poco profunda, el costo unitario del estampado con troquel baja notablemente; para decenas a cientos de piezas, la chapa metálica con corte por láser y plegado es más rentable y también ahorra el ciclo de apertura del troquel. Para estructuras tridimensionales complejas, piezas únicas o lotes muy pequeños, el fresado CNC es más directo. En la etapa de prototipado se suele usar corte por láser o CNC para validar primero la estructura y, una vez confirmado que no hay errores, pasar al estampado con troquel; así se reduce por adelantado el riesgo de retrabajo del troquel. Para la selección concreta se puede consultar el ámbito de aplicación de la capacidad de chapa metálica y la capacidad de mecanizado CNC.
Key takeaways
- El estampado se basa en el molde y la prensa para separar o conformar la chapa a temperatura ambiente; lo esencial es la disposición de las operaciones y la holgura del molde.
- El corte, el punzonado, el plegado, la embutición, el rebordeado y el calibrado tienen cada uno su propia precisión alcanzable y modos de fallo.
- Los defectos comunes (rebabas, retroceso elástico, agrietamiento por embutición, arrugas) corresponden a parámetros concretos como la holgura, los radios y la fuerza del pisador.
- La economía del estampado está determinada por el lote y la amortización del molde; en lotes pequeños suele ser más rentable la chapa metálica o el CNC.
- Las tolerancias y el estado del material en el plano deben confirmarse antes de abrir el molde; muchos problemas pueden corregirse en la etapa de DFM.



