Qué es exactamente el corte por chorro de agua: explicar en una frase la «erosión a alta velocidad»
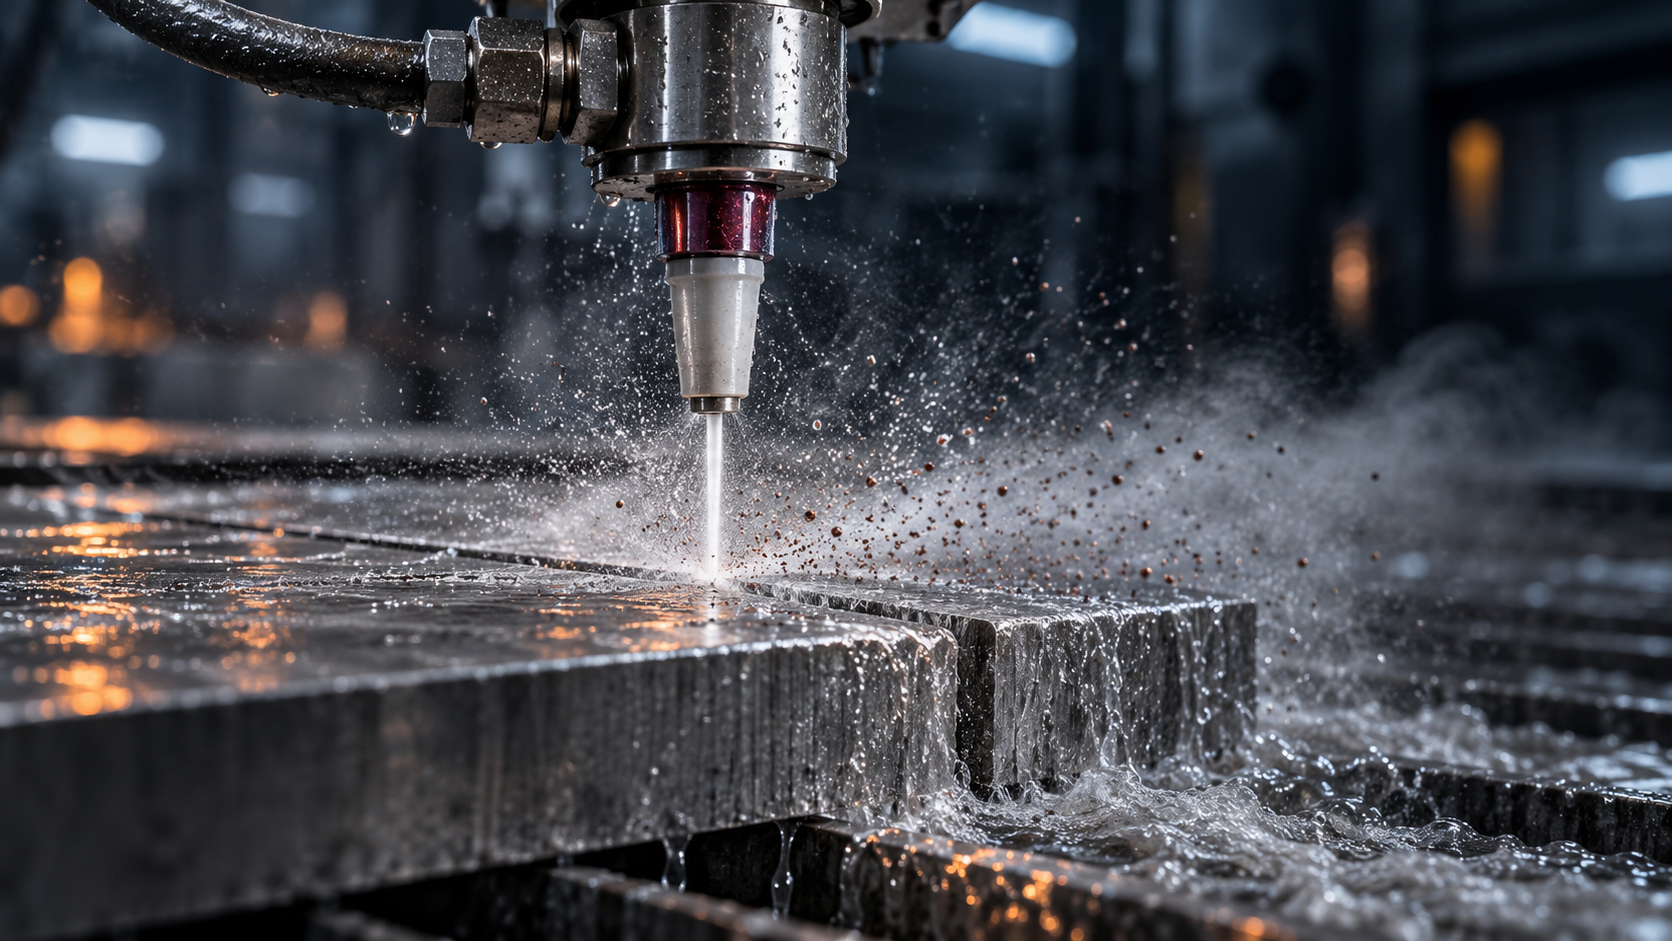
Primero, un hecho contraintuitivo: el corte por chorro de agua no se basa en el calor, sino en la velocidad. El agua corriente de la red, tras ser presurizada por una bomba de alta presión, sale por una boquilla de zafiro muy pequeña a una velocidad que puede acercarse o incluso superar la del sonido. Lo que realmente corta el material es la erosión que ejerce este chorro de agua a alta velocidad sobre el material: como un finísimo chorro de arena que lo va desgastando poco a poco, en lugar de quemarlo o fundirlo.
Por lo tanto, la definición precisa del corte por chorro de agua es: un proceso de corte en frío que utiliza un chorro de agua a ultraalta presión (un chorro mixto de agua y abrasivo cuando se añade arena) para erosionar el material a alta velocidad y así formar un corte. Pertenece al ámbito de la abrasión mecánica y, en cuanto a mecanismo físico, no tiene nada que ver con métodos de corte que dependen de la fusión térmica, como el láser, el plasma o la llama.
La palabra «en frío» no es una figura retórica. Como todo el proceso no calienta el material hasta su punto de fusión, en los bordes del corte no aparece una zona afectada térmicamente: el metal no cambia su estructura metalográfica por el calor del corte ni se vuelve azul; para ciertos aceros inoxidables sensibles al calor, aleaciones Hastelloy o Inconel, esto suele ser más importante que cortar rápido.
A continuación, este artículo explicará con claridad «cómo se hace» siguiendo una cadena física: cómo el agua de la red se convierte en un chorro supersónico, en qué se diferencian el chorro de agua puro y el chorro de agua con abrasivo, qué etapas atraviesa un corte desde la presurización hasta la recogida del agua, qué materiales son adecuados y en cuáles hay que tener cuidado. El orden sigue el recorrido del agua, en lugar de empezar por la historia o por las ventajas.

Cómo funciona el chorro de agua: del agua de la red al chorro supersónico
Primero la conclusión: el corte por chorro de agua no se basa en el calor, sino en la velocidad. El agua en sí no es un abrasivo; simplemente se acelera lo suficiente como para desgastar el material poco a poco, como si fuera papel de lija. Por eso, para entender cómo funciona el chorro de agua, la clave no está en «qué fuego se usa», sino en «cómo se acelera el agua».
El punto de partida de esta cadena de aceleración es el agua de la red. Antes de entrar en el equipo, el agua debe filtrarse para eliminar partículas e impurezas: estas desgastan las juntas y las boquillas, y también vuelven inestable el chorro. El agua filtrada se envía a la bomba de alta presión. La presión nominal habitual de los chorros de agua en el sector está en el orden de unos 60.000–94.000 psi (aproximadamente 4.100–6.400 bar), dentro del rango de ultraalta presión; los valores concretos dependen de la placa de características del equipo y de los parámetros del fabricante, y varían bastante entre modelos.
Cómo se convierte la presión en velocidad: la función de la boquilla de zafiro
La alta presión por sí sola no corta nada. Lo que realmente realiza la "conversión" es esa pequeña boquilla de zafiro de diámetro reducido situada en el extremo del cabezal de corte (habitualmente de zafiro o diamante). El agua es forzada a atravesar ese orificio minúsculo, y en ese instante la presión se convierte en energía cinética, de modo que la velocidad del chorro puede entrar en el rango supersónico. En otras palabras, la bomba se encarga de "acumular energía potencial" y la boquilla de "liberar energía cinética".
El diámetro del orificio de la boquilla, la redondez del orificio y la calidad de la pared interior determinan directamente si el chorro es "coherente". Si el diámetro se desgasta, aumenta o aparece una muesca, el chorro se dispersa, la capacidad de corte disminuye y el corte se vuelve más ancho y basto. Esta es también una de las razones por las que la boquilla se considera un consumible del chorro de agua.
El tipo de bomba marca una diferencia de eficiencia mayor de lo que se cree
Aunque todas sean "bombas de alta presión", su forma de implementación no es la misma. Hay dos tipos comunes:
- Bomba de émbolo de tres cilindros de accionamiento directo por cigüeñal: el motor acciona directamente el émbolo alternativo mediante el cigüeñal, con menos etapas de transmisión de energía, y una eficiencia típica en el sector de aproximadamente 85%–90%.
- Bomba intensificadora hidráulica: utiliza aceite hidráulico de baja presión para accionar un pistón con relación de áreas amplificada y así aumentar la presión; la estructura es madura, pero cada etapa de conversión tiene pérdidas, y la eficiencia suele ser de aproximadamente 65% o menos.
Estas dos cifras son solo órdenes de magnitud típicos del sector, no valores garantizados de una máquina concreta; la eficiencia real también se ve afectada por el estado de mantenimiento, la temperatura del agua, el desgaste de la boquilla y otros factores. Pero la dirección es clara: las bombas de accionamiento directo suelen ahorrar más electricidad y generar menos calor, con menor carga de factura eléctrica y de refrigeración en cortes continuos de larga duración.
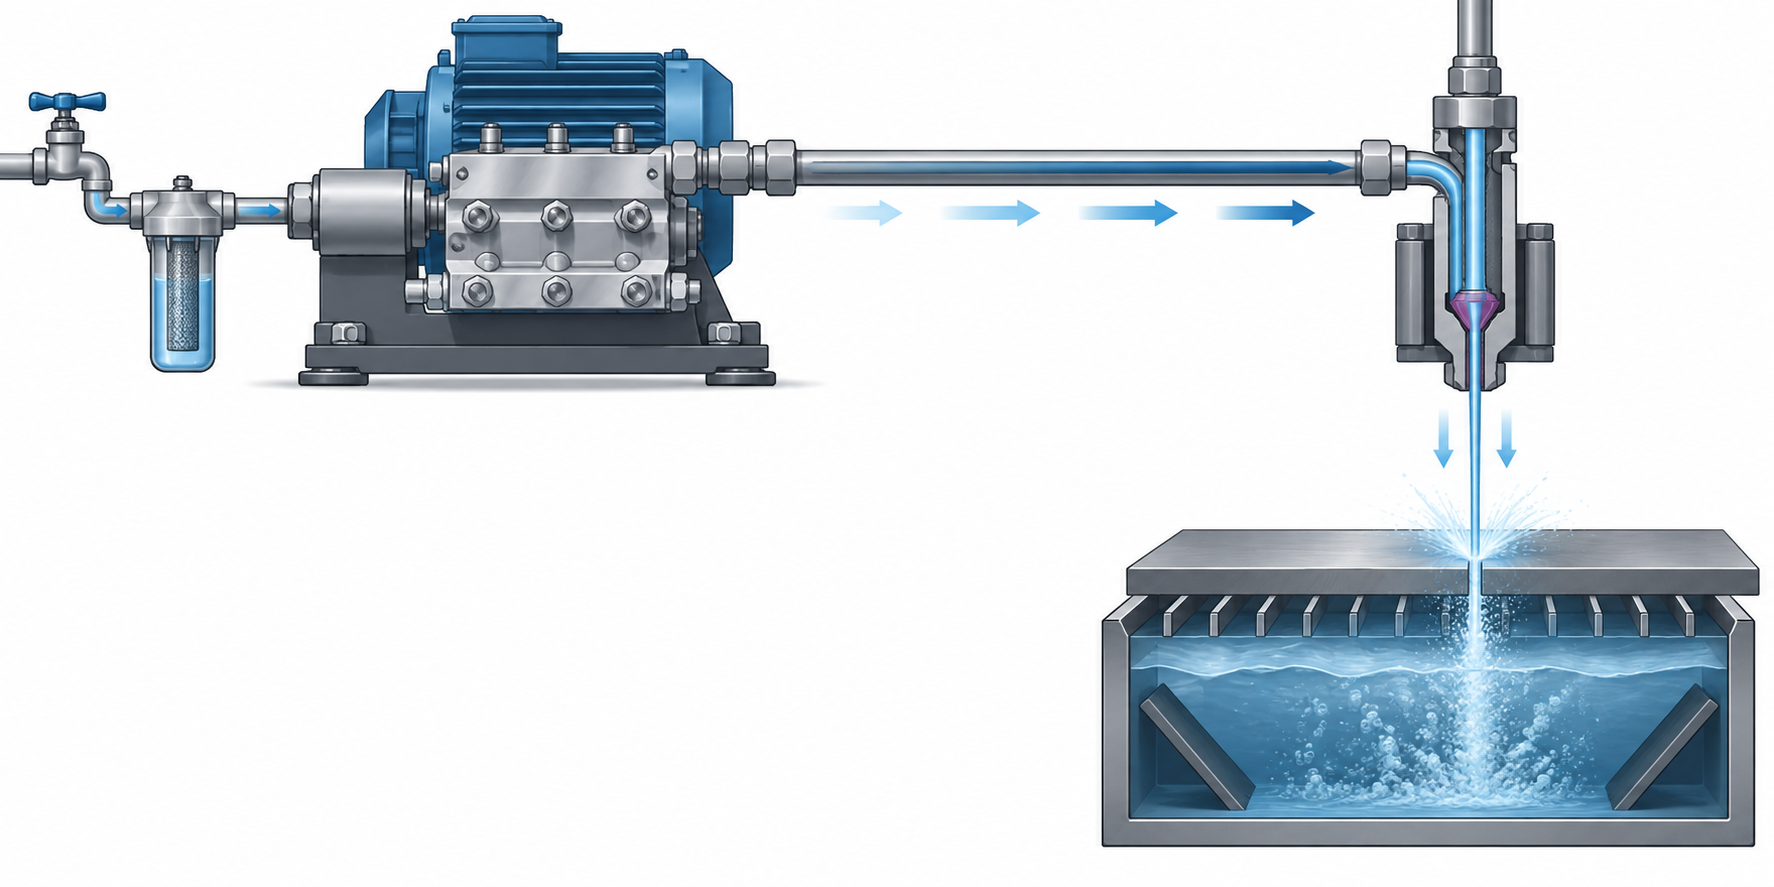
Recuerda esto, y más adelante el abrasivo, la perforación y el corte tendrán un punto de apoyo: todas las operaciones del corte por chorro de agua consisten, en esencia, en gestionar "la calidad de este chorro". Cuanto más coherente y concentrado sea el chorro, más estrecho y limpio será el corte; si el chorro se dispersa, ningún parámetro podrá salvarlo.
Chorro de agua puro y chorro de agua con abrasivo: cuándo usar cada uno
La sección anterior trataba de la presurización y la boquilla. Pero lo que realmente determina qué puede cortar un chorro de agua es si "hay arena" en el cabezal de corte. El chorro de agua tiene dos formas básicas: el chorro de agua puro solo usa agua, y el chorro de agua con abrasivo mezcla abrasivo en el agua. Esta sección explica con claridad los criterios de elección siguiendo la lógica "material→tipo recomendado→puntos de atención".
Chorro de agua puro: corta con la energía cinética del propio agua
El chorro de agua puro no añade arena de chorro de agua. El agua a alta presión forma un chorro supersónico a través de la boquilla de zafiro y golpea el material con la energía cinética del propio agua. Su capacidad de corte es limitada: la densidad de momento del chorro de agua es muy inferior a la del flujo de agua y arena con abrasivo, por lo que solo sirve para materiales blandos: espuma, caucho, juntas, algunos plásticos, alimentos (como el troceado de alimentos congelados), productos de papel, alfombras, etc.
La ventaja del chorro de agua puro está aquí: corte limpio, sin residuos de abrasivo, sin necesidad de recuperar arena y bajo coste de operación. Al cortar espuma y caucho, los bordes normalmente no necesitan un tratamiento secundario. Pero si se usa un chorro de agua puro para cortar una placa de aluminio de 6 mm de espesor, el resultado suele ser que no corta o que la superficie de corte queda basta; esto es usar el tipo equivocado, no un problema del equipo.
Chorro de agua con abrasivo: el sistema de alimentación de abrasivo convierte el agua en una suspensión abrasiva
El chorro de agua con abrasivo añade un componente clave en el cabezal de corte: el sistema de alimentación de abrasivo. El agua a alta presión pasa primero por una boquilla de zafiro de pequeño diámetro para formar un chorro de agua coherente; el flujo de alta velocidad genera una presión negativa a través del tubo Venturi, aspira de forma dosificada la arena de chorro de agua (habitualmente granate en el sector) hacia la cámara de mezcla y, a continuación, a través del tubo de mezcla cerámico, acelera el agua y el abrasivo hasta formar una suspensión abrasiva de agua y arena a alta velocidad que sale proyectada.
La clave está en el "tubo de mezcla". La boquilla (de zafiro) se encarga de convertir la presión en velocidad, y el tubo de mezcla se encarga de introducir el abrasivo de forma uniforme en el chorro. El tubo de mezcla es de material cerámico; su diámetro interior y su longitud influyen en la eficiencia de corte y en la conicidad del corte; es un consumible y se desgasta gradualmente por la erosión del abrasivo. El abrasivo no es mejor cuanto más grueso: la arena gruesa corta rápido pero deja el corte más basto, mientras que la arena fina deja un corte fino pero más lento. En el sector, la granulometría común del granate se debate entre 80 y 120 mallas, y la elección concreta depende de las pruebas con el equipo y el material.

Material → Tipo recomendado → Puntos de atención
- Espuma, caucho, plásticos blandos, alimentos: se recomienda chorro de agua puro; atención a fijar el material para evitar que el chorro desplace la pieza.
- Aluminio, acero, acero inoxidable, cobre: se recomienda chorro de agua con abrasivo; atención a la conicidad del corte, las placas gruesas pueden requerir compensación o un segundo mecanizado.
- Piedra, azulejo, vidrio: se recomienda chorro de agua con abrasivo; atención al punto de entrada y al soporte de los materiales frágiles para evitar el desportillado de los bordes.
- Materiales compuestos (fibra de carbono, laminados): se recomienda chorro de agua con abrasivo; atención al deslaminado entre capas y a la recogida de polvo.
- Chapas finas y apilados: el chorro de agua con abrasivo permite cortar apilado para aumentar la eficiencia; atención al desalineamiento entre capas, se necesita sujeción.
Un punto que se pasa por alto con facilidad: el chorro de agua puro y el chorro de agua con abrasivo no son equipos excluyentes entre sí; muchas máquinas pueden cambiar entre ambos modos cambiando el cabezal de corte o cerrando el suministro de abrasivo. Pero una vez que se conecta el sistema de alimentación de abrasivo, el circuito de agua, el tubo de mezcla y la cuba de recogida deben recibir el mantenimiento correspondiente. Al seleccionar, primero se mira la dureza del material, luego el espesor y por último los requisitos del corte: estos tres pasos básicamente determinan cuál de los dos usar.
Si una pieza incluye a la vez materiales blandos y duros, la práctica habitual es cortar por zonas o cambiar el cabezal, en lugar de forzar un único modo para todo. En el caso concreto de tus planos, lo mejor es indicar claramente antes de hacer el pedido la designación del material, el espesor y la tolerancia del corte, para que el equipo de proceso decida si usar agua pura o con abrasivo. Las páginas de capacidades de mecanizado CNC y capacidades de chapa metálica de AGX enumeran los procesos posteriores disponibles; las piezas cortadas por chorro de agua normalmente aún necesitan plegado, taladrado o desbarbado.
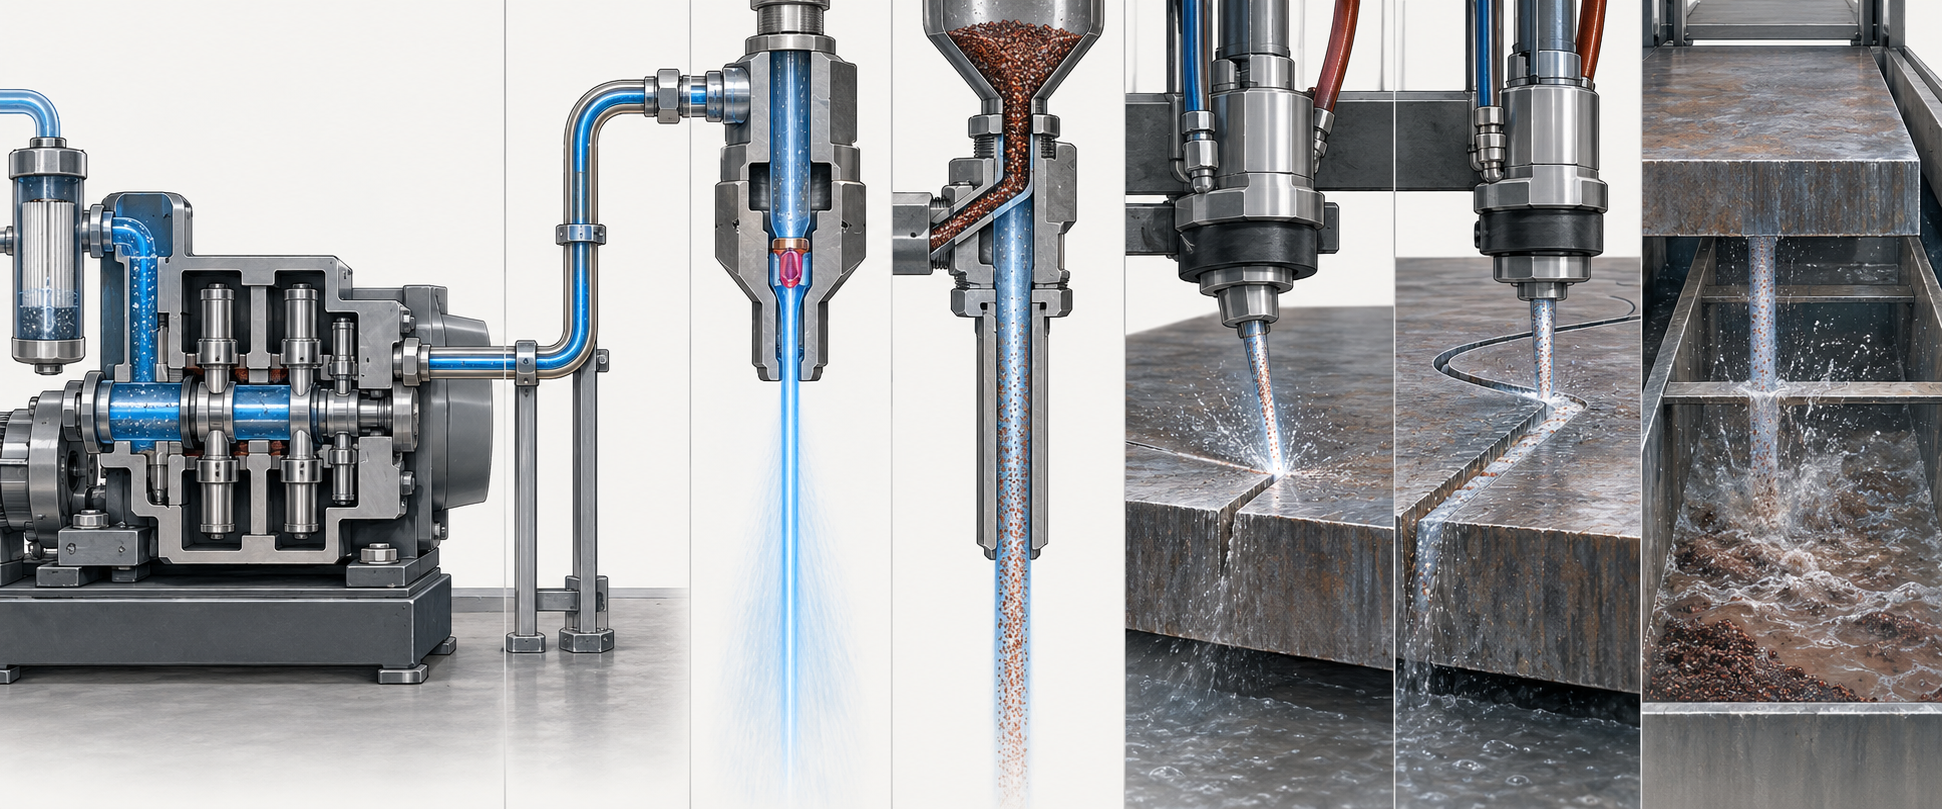
Los pasos completos de un corte por chorro de agua: presurización, transporte, boquilla, mezcla, perforación, corte, recogida
Del primer al tercer paso: presurización, transporte y conformación en la boquilla
Cuarto paso: dónde se mezcla el abrasivo cuando se añade
Del quinto al sexto paso: primera perforación y luego corte a lo largo de la trayectoria
Séptimo paso: la recolección de agua y abrasivo en el tanque colector, y cómo colabora toda la cadena
Qué puede cortar el chorro de agua y qué no: los límites de material y espesor
El ámbito de aplicación del corte por chorro de agua es ciertamente amplio, pero "amplio" no significa "sin límites". Explicar bien los límites es mucho más útil que proclamar "sin restricciones de material", porque lo que realmente determina si se puede cortar y si se corta bien suelen ser el espesor, la estructura del material y esas pocas líneas de anotación en el plano.
Dimensión del material: de la espuma a la aleación de titanio, la diferencia está en "qué cuchilla usar"
Ordenando una línea de blando a duro, surge la lógica de selección. Espuma, caucho, espuma de poliuretano, algunos alimentos y compuestos de baja densidad se cortan con chorro de agua puro, la energía cinética del chorro es suficiente para cortarlos, y además se ahorra el costo del abrasivo y la limpieza posterior. Materiales duros como metal, piedra, vidrio y cerámica requieren cambiar a chorro de agua con abrasivo, que muerde mediante la acción erosiva del chorro mixto de agua y arena.
Hay que prestar atención a la zona intermedia. Por ejemplo, los compuestos de fibra de carbono, los laminados y las estructuras de panal se pueden cortar con chorro de agua, pero los bordes del corte pueden presentar delaminación o rebabas, por lo que se necesita un corte de prueba para confirmar los parámetros; el vidrio laminado y algunas piedras frágiles tienden a desportillarse en el momento de la penetración, por lo que normalmente hay que iniciar el corte desde el borde o añadir una entrada. Esto no es "no se puede cortar", sino "hay que ajustar el método según las características del material".
Dimensión del espesor: cuanto más grueso, más implacables son la conicidad y la velocidad
El primer cambio que trae el aumento del espesor es la conicidad del corte. El chorro va atenuando su energía durante la penetración, la entrada es ancha y la salida estrecha, y esto es especialmente evidente en placas gruesas. La práctica común en el sector es compensarlo reduciendo la velocidad de corte, ajustando la altura de la boquilla o realizando múltiples pasadas, pero la compensación en sí alarga el tiempo de trabajo. El segundo cambio es la disminución de la velocidad de corte; la velocidad de avance en metales gruesos puede ser solo una fracción de la de una placa delgada, y esta es también la razón por la que el chorro de agua a menudo se compara con el plasma y el láser en escenarios de placas gruesas.
Hay otro punto que se pasa por alto fácilmente: el corte por apilamiento. Apilar varias placas delgadas y cortarlas de una vez suena eficiente, pero si hay holguras entre capas o la sujeción no es firme, el chorro se dispersará en las ranuras, provocando desviación del corte en las capas inferiores y bordes rugosos. El corte por apilamiento requiere sujeción firme, alineación, y el espesor total sigue estando limitado por la capacidad del equipo.

Antes de hacer el pedido, hay que dejar claras estas cosas en el plano
- Grado y estado del material: el mismo acero inoxidable 304 puede tener un comportamiento de corte diferente en estado recocido y en estado laminado en frío; en los compuestos hay que indicar la dirección de apilado de las capas.
- Requisitos de espesor y tolerancia: en placas gruesas hay que especificar la banda de tolerancia de las dimensiones clave, no dar por sentado que "el chorro de agua es muy preciso". La tolerancia común del chorro de agua en el sector puede llegar al orden de aproximadamente 0.001 pulgadas, pero eso es en condiciones ideales; el espesor, la conicidad y el estado del equipo influyen, y en la práctica se toma como referencia el corte de prueba o la medición con instrumentos de verificación.
- Nivel de calidad del corte: ¿basta con que se corte, o se exige rugosidad en la cara de corte y ausencia de rebabas? Esto determina directamente la velocidad y el costo del corte.
- Punto de inicio y posición de entrada: la primera perforación deja un pequeño orificio en el material; si la superficie de la pieza no admite marcas de perforación, hay que especificar el inicio desde el borde o dejar un margen de proceso.
- Apilado o pieza individual: en el apilado hay que indicar el método de sujeción y la referencia de alineación; de lo contrario, el desalineado del corte solo lleva a retrabajos.
Escribir esto en el plano o en las instrucciones de proceso ahorra mucho más trabajo que discutir después "por qué el corte tiene conicidad". Los límites del corte por chorro de agua son, en esencia, un conjunto de condiciones de ingeniería que se pueden comunicar y verificar de antemano, y no un simple "se puede cortar" o "no se puede cortar".
Corte por chorro de agua frente a otros métodos de corte: qué significa la ausencia de zona afectada por el calor
Primero, una dimensión de comparación que suele pasarse por alto. El plasma, el láser y el corte por llama dependen del calor para fundir el material o para oxidarlo y soplarlo, y a ambos lados del corte dejan una zona afectada por el calor (HAZ). El corte por chorro de agua es una erosión a alta velocidad: la energía entra en el material en forma de energía cinética, y cerca de la ranura de corte no hay fusión, ni cascarilla de oxidación, ni esa banda estrecha en la que la estructura ha sido alterada. Eso es lo que significa "sin zona afectada por el calor" en la producción real.
Es especialmente importante para materiales sensibles al calor. Ciertos aceros inoxidables, aleaciones Hastelloy y aleaciones de cromo-níquel-hierro tienden a precipitar fases o a cambiar el estado de grano tras el calentamiento; si al corte térmico se le añade una pasada de fresado o un recocido, suben el costo y el tiempo. Los bordes cortados por chorro de agua normalmente se pueden usar directamente, y después solo se desbarban o se retocan. Esto no quiere decir que la cara cortada por chorro de agua sea perfecta: tendrá estrías dejadas por el arrastre del abrasivo y cierta conicidad, solo que no tiene el problema del calor.
Comparación de órdenes de magnitud entre velocidad y tolerancia
La ventaja de velocidad del corte térmico en metales gruesos es muy evidente. Los órdenes de magnitud habituales en el sector son: el plasma en chapa gruesa puede llegar a unos 200 pulgadas/minuto, mientras que el chorro de agua puede llegar solo a unas 15 pulgadas/minuto. La diferencia es de más de diez veces, así que para piezas de acero al carbono en grandes lotes y con requisitos bajos en la sección de corte, el corte térmico suele ser más rentable. A la inversa, en chapa fina, contornos irregulares y piezas que deben conformarse en una sola operación sin mecanizado posterior, la desventaja de velocidad del chorro de agua no destaca tanto.
En cuanto a tolerancias, el chorro de agua puede llegar a un orden de magnitud de unas 0,001 pulgadas, y el plasma a unas 0,015 pulgadas. Ambas cifras son "puede", y dependen enormemente del estado del equipo, el desgaste de la boquilla, el espesor del material y la velocidad de corte; no deben tomarse como un compromiso del equipo. Al hacer un pedido real, lo que conviene preguntar es: qué cotas críticas de esta pieza están marcadas en el plano y si tras el corte se necesita mecanizado posterior.
Cuándo vale realmente la pena la "ausencia de zona afectada por el calor"
Hay tres escenarios que merecen consideración prioritaria. Primero, materiales que temen al calor, por ejemplo piezas de aleación que ya han recibido tratamiento térmico y cuya estructura no se quiere alterar tras el corte. Segundo, piezas finas o de forma alargada, donde el aporte de calor provoca fácilmente alabeo y el chorro de agua casi no genera deformación térmica. Tercero, materiales compuestos y piezas laminadas, donde el corte térmico quema la resina o la delamina, mientras que el chorro de agua es una separación en frío.
A la inversa, si tu pieza es de chapa gruesa de acero al carbono, de contorno simple, con tolerancias amplias y gran volumen, el corte térmico suele ser más económico. El valor del chorro de agua no está en "poder cortar", sino en "mantener el estado original del material después de cortar". El orden de decisión recomendado es: primero ver si el material es termosensible, luego si teme a la deformación, y solo al final comparar la velocidad.

Cabe recordar que aquí se discute la diferencia cualitativa de "si hay o no afectación térmica", no se clasifican los dos procesos como mejores o peores. La elección depende del material, el espesor, la tolerancia y el lote. Una vez determinado el método de corte, cuanto más claros estén en el plano la banda de tolerancia, los requisitos de rugosidad superficial y las indicaciones de desbarbado, menos disputas habrá en el presupuesto y la recepción.
Qué hay que tener en cuenta al operar un chorro de agua: consumibles, seguridad y mantenimiento diario
Antes hemos llevado el corte por chorro de agua desde el agua corriente hasta el corte, y al final volvemos al taller: cómo se mantiene esto en el día a día, qué se estropea primero y a qué hay que prestar atención cuando uno está de pie al lado. La mayoría de las averías del corte por chorro de agua no son "roturas repentinas", sino consumibles que se desgastan poco a poco y parámetros que se desvían poco a poco, hasta que se detectan porque la cara de corte presenta conicidad o no atraviesa el material.
Vida útil de los consumibles: primero la boquilla, luego los componentes de alta presión
El consumo de consumibles en el corte por chorro de agua varía en órdenes de magnitud. Piezas que están en contacto directo con el chorro, como las boquillas de zafiro y los tubos de mezcla, tienen una vida útil habitual en el sector del orden de unas 100 horas; componentes a presión como las bombas de alta presión y los acumuladores pueden llegar a un orden de magnitud de unas 10.000 horas. Esto es solo una referencia de orden de magnitud; la vida útil real depende mucho de la presión, la calidad del agua, el tipo de abrasivo y la frecuencia de arranques y paradas, y es normal que un mismo equipo varíe varias veces bajo distintas condiciones de trabajo.
Para decidir si la boquilla debe cambiarse, no hace falta esperar a que quede totalmente inservible: observe el chorro. Un chorro de agua normal es un haz fino y concentrado; cuando la boquilla se desgasta, el chorro se dispersa, el corte se ensancha y la conicidad aumenta. En el corte por chorro de agua con abrasivo también hay que revisar el tubo mezclador: cuando la pared interior se desgasta formando un abocinamiento, la eficiencia de aceleración del abrasivo disminuye, lo que se manifiesta en un corte más lento con los mismos parámetros y una superficie de corte más rugosa. La alineación de la boquilla también es una tarea diaria: si la boquilla y el tubo mezclador no son coaxiales, el chorro se desvía y un lado del corte queda claramente peor que el otro.
Calidad del agua y suministro de abrasivo: la fuente de estabilidad que no se ve
El agua debe filtrarse antes de entrar en la bomba. Las partículas en suspensión y los componentes de dureza del agua aceleran el desgaste de los sellos de alta presión y de la boquilla de zafiro, y también provocan incrustaciones en las tuberías. La precisión de filtración y el método de tratamiento del agua varían según los requisitos del equipo; siga lo que especifique el fabricante: no omita esto por confiar en la experiencia.
El suministro de abrasivo del corte por chorro de agua con abrasivo debe ser estable, seco y sin grumos. Si el caudal de abrasivo fluctúa, la capacidad de corte también oscila y en la superficie de corte aparecen estrías de grosor irregular. El abrasivo de granate habitual tiene diferentes números de malla: la malla gruesa corta más rápido pero deja un corte algo más basto, y la malla fina lo contrario; cambiar el número de malla del abrasivo equivale a cambiar un conjunto de parámetros de proceso, y tanto la velocidad como los valores de compensación deben reajustarse. Los puntos clave de inspección del sistema de suministro de abrasivo son si la tolva forma puentes, si el transporte es uniforme y si las mangueras presentan desgaste perforante.
Seguridad: chorro de alta presión, polvo de abrasivo y ruido
Incluso después de atenuarse al pasar por la boquilla, la energía residual del chorro de ultraalta presión sigue siendo peligrosa: nunca introduzca las manos ni ninguna parte del cuerpo en la zona de corte, ni mire directamente el chorro. Las tuberías de alta presión, los conectores y los acumuladores son componentes a presión; para comprobar fugas, observe indirectamente con un cartón o un espejo, no con la mano: un chorro de agua a alta presión puede penetrar la piel, y este tipo de lesión es un accidente grave claramente reconocido en el sector.
- Mantener la zona de corte cerrada o con protección adicional, y no abrir la puerta durante el funcionamiento
- Atención a la ventilación y la protección frente al polvo de abrasivo, especialmente en talleres cerrados
- El nivel de ruido suele ser alto; use protección auditiva según las mediciones en el lugar
- Despresurizar antes de manipular la boquilla, el tubo mezclador y otros componentes tras la parada
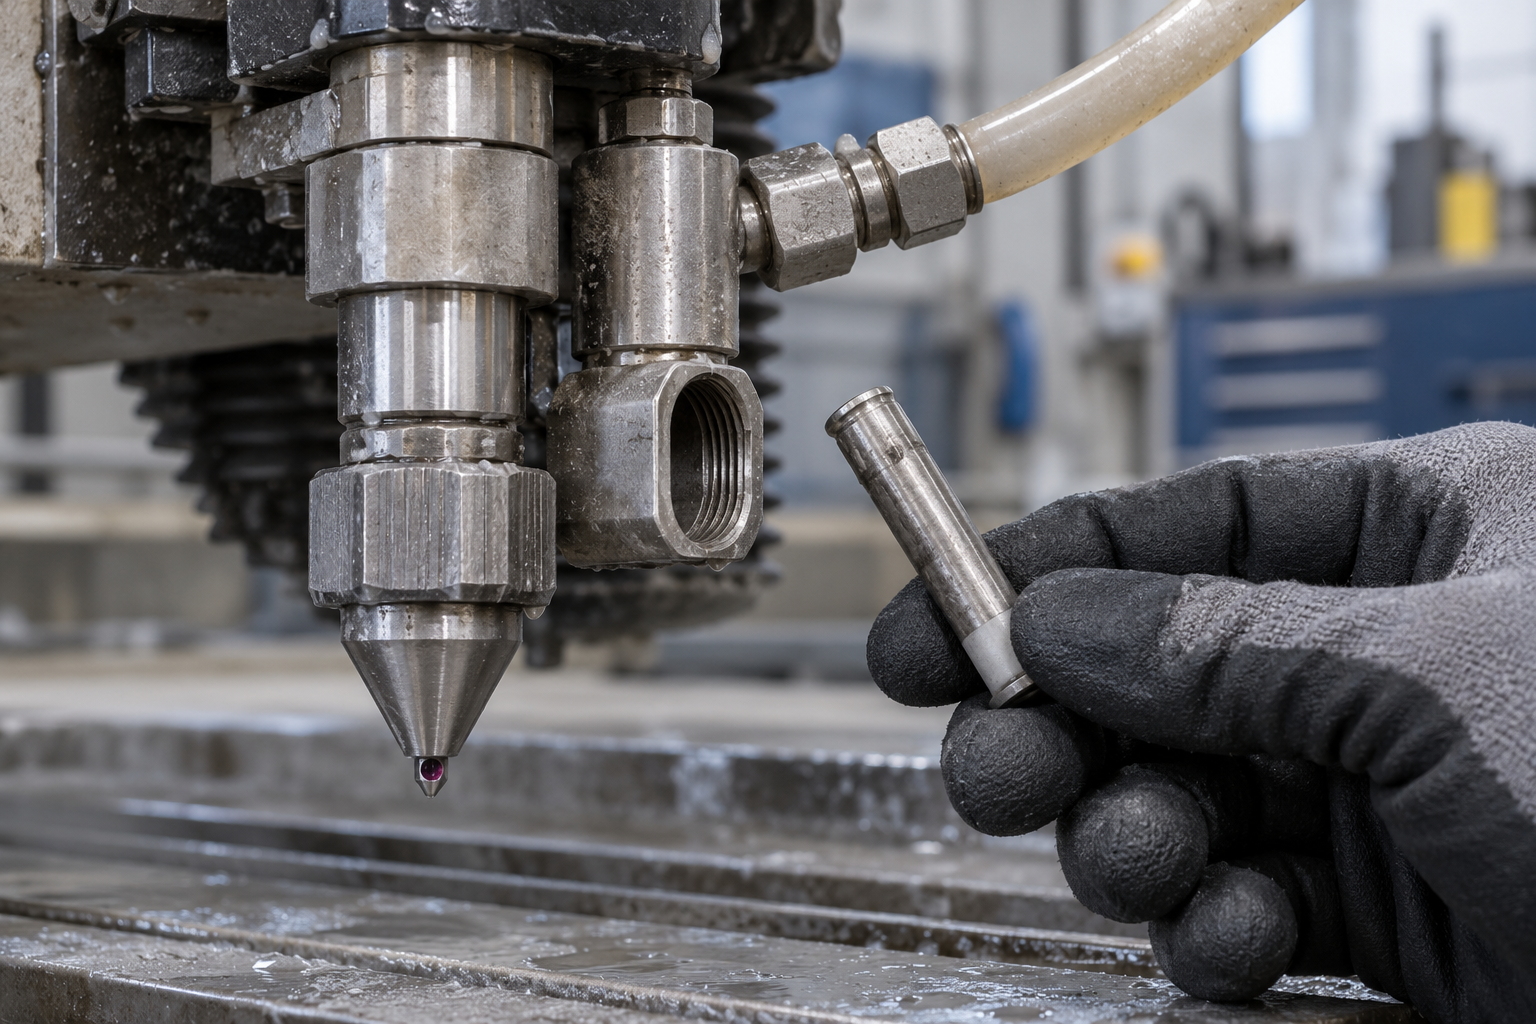
El ritmo de mantenimiento no tiene por qué ser complicado: observe el chorro y la superficie de corte en cada turno, revise periódicamente la alineación de la boquilla, el caudal de abrasivo y los conectores de las tuberías de alta presión, y sustituya los sellos según el ciclo indicado por el fabricante. Registrar estas tareas en una tabla ahorra mucho más trabajo que investigar a posteriori los problemas de la superficie de corte.
Preguntas frecuentes sobre el corte por chorro de agua
Los problemas siguientes provienen básicamente de la cadena mencionada antes: «presurización → transporte → boquilla → mezcla → perforación → corte → recogida». Las respuestas intentan dar órdenes de magnitud y criterios de decisión; los valores concretos siguen dependiendo de la placa de características del equipo, la designación del material y los requisitos del plano.
¿Por qué el corte por chorro de agua no se considera corte térmico?
Porque se basa en la erosión a alta velocidad, no en la fusión ni la oxidación. El agua a alta presión (agua con abrasivo en el caso del corte con abrasivo) impacta la superficie del material a muy alta velocidad y va desprendiendo partículas del material poco a poco; en todo el proceso no hay combustión ni arco eléctrico. Por eso en las proximidades del corte prácticamente no se genera zona afectada térmicamente, y materiales sensibles al calor como el acero inoxidable, la aleación Hastelloy o la aleación de cromo-níquel-hierro no se decoloran ni alteran su estructura por el calor de corte. Dicho esto, tampoco está completamente exento de calor: la bomba y las tuberías se calientan, pero eso afecta al equipo, no al material.
¿Puede el chorro de agua puro cortar metal?
La práctica habitual en el sector es: el chorro de agua puro se usa principalmente para materiales blandos como espuma, caucho, alimentos y algunos plásticos blandos; para cortar materiales duros como metal, piedra o vidrio, normalmente hay que pasar al corte por chorro de agua con abrasivo, es decir, mezclar en el cabezal de corte un abrasivo como el granate para formar una suspensión de agua y abrasivo a alta velocidad antes de proyectarla. El chorro de agua puro no es que no pueda cortar metal fino en absoluto, pero la eficiencia y la calidad del corte no suelen ser satisfactorias; antes de hacer un pedido, lo mejor es indicar claramente la designación del material y el espesor para que el proveedor del proceso determine qué modalidad conviene usar.
¿Por qué el primer punzonado es lento?
Porque cuando el agua entra en contacto con el material por primera vez, necesita perforarlo primero para poder entrar en la trayectoria de corte normal. En esta fase inicial de perforación, el chorro erosiona de forma continua en un solo punto, por lo que la velocidad es naturalmente más lenta que al cortar a lo largo de una trayectoria; cuanto más grueso y duro sea el material, más tiempo tardará la perforación. En algunas condiciones de trabajo se preabre el orificio primero con baja presión o taladrado, y luego se corta el contorno, con el objetivo de acortar el tiempo de perforación y reducir el impacto sobre la boquilla y el material. Por eso, al cotizar y programar la producción, también hay que contar el número de puntos de perforación.
¿Aproximadamente qué tolerancia puede alcanzar el corte por chorro de agua?
El orden de magnitud habitual en el sector es: el chorro de agua puede alcanzar alrededor de 0.001 pulgadas (aproximadamente 0.025 mm), mientras que el corte térmico como el plasma suele estar alrededor de 0.015 pulgadas (aproximadamente 0.38 mm). Sin embargo, esta cifra se ve muy afectada por el estado del equipo, el espesor del material, la velocidad de corte y el desgaste de la boquilla; en placas gruesas suele ser más holgada. Si en el plano hay dimensiones críticas, se recomienda indicar claramente la banda de tolerancia y la referencia, y pedir al responsable del proceso que confirme si se puede cumplir de forma estable; no dé por hecho que «el chorro de agua siempre es muy preciso».
¿Qué hay que tener en cuenta al cortar placas gruesas?
Cuando aumenta el espesor, los fenómenos habituales son que la conicidad del corte se hace mayor y la velocidad de corte disminuye; a veces también hay que reducir el avance para garantizar que se corte por completo. Aunque el corte por apilado puede mejorar la eficiencia, entre capas es fácil que se produzcan desalineaciones y que la calidad del borde no sea uniforme. Antes de hacer el pedido, conviene dejar claro en el plano: la designación del material, el espesor, las tolerancias de las dimensiones críticas, si se necesita desbarbado o chaflán, y los requisitos de rugosidad superficial. Cuanto más concretos sean estos datos, más base tendrá el criterio del proceso.
Key takeaways
- El corte por chorro de agua se basa en la erosión a alta velocidad, no en la fusión térmica: el chorro no tiene zona afectada térmicamente, por lo que los materiales sensibles al calor no se decoloran ni alteran su estructura debido al corte.
- El chorro de agua puro y el chorro de agua con abrasivo son dos rutas: para materiales blandos se usa agua pura; para materiales duros como metal, piedra o vidrio, normalmente hay que añadir un abrasivo como el granate.
- Los puntos clave de un corte son presurización→transmisión→boquilla→mezcla (con abrasivo)→primera perforación→corte→recogida, y entre ellos la «primera perforación» es el paso independiente en el que el agua atraviesa el material por primera vez.
- La presión determina la velocidad del chorro y también la capacidad de corte; cuanto mayor es la presión, normalmente aumentan en la misma medida el equipo, los consumibles y el coste de operación.
- El chorro de agua no es «sin límite de espesor»: cuanto más grueso es el material, más cónico puede ser el corte y más lenta la velocidad, por lo que hay que especificar claramente las tolerancias y la conicidad en la orden de corte.



