¿Qué se realiza realmente en un puesto de tecnología de mecanizado? Seguimiento de una pieza desde el plano hasta el producto conforme
Cuando el personal del puesto recibe el plano de una pieza metálica con superficies cilíndricas exteriores, un taladro interior, ranuras y superficies de ajuste, la cuestión real no es «si sabe pulsar el botón de arranque de la máquina herramienta», sino si puede convertir los requisitos del plano en una tarea de mecanizado ejecutable y verificable. El material, la pieza en bruto, las tolerancias dimensionales, la rugosidad superficial y los requisitos técnicos influyen en la secuencia de mecanizado, el método de amarre, la selección de herramientas y la medición final.
Por tanto, la tecnología de mecanizado no consiste en asignaturas aisladas, sino en una cadena de trabajo que va desde los requisitos de diseño hasta la determinación de la conformidad del producto. Primero, el personal interpreta el plano de la pieza y las relaciones de ensamblaje, y después analiza la estructura y las dificultades de mecanizado. A continuación, elabora el proceso y selecciona la máquina herramienta, el dispositivo de fijación, las herramientas y los instrumentos de medición. Durante el mecanizado CNC, la intención del proceso se convierte en un programa y los resultados se verifican mediante simulación, operación en máquina real y medición de la primera pieza. Si las dimensiones o los requisitos geométricos no son conformes, también es necesario rastrear el amarre, el desgaste de las herramientas, los parámetros y el método de medición, y transmitir la información al proceso o a las operaciones en planta.
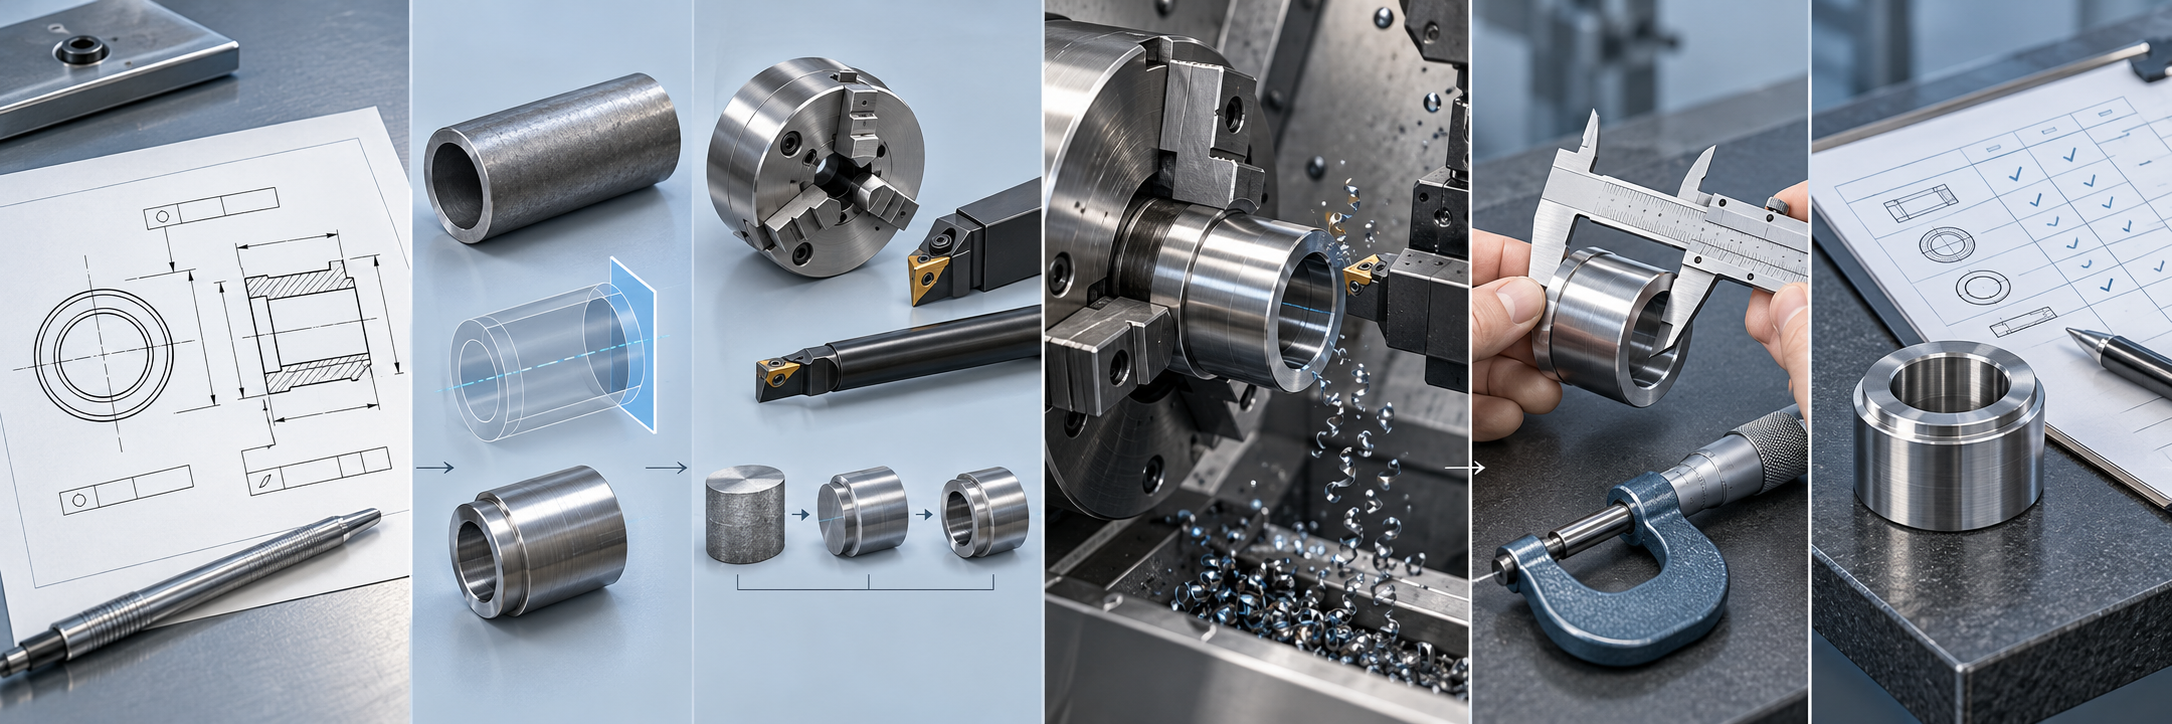
Qué estudiar primero en tecnología de mecanizado: convertir el plano de la pieza, el plano de conjunto y los requisitos técnicos en una tarea de mecanizado
El punto de partida de la tecnología de mecanizado no es pulsar el botón de arranque de la máquina herramienta, sino comprender el plano. Al recibir el plano de una pieza tipo casquillo o brida, el personal del puesto debe confirmar primero el material, la forma de la pieza en bruto y la estructura principal, y después identificar las referencias de posicionamiento, las dimensiones críticas, los taladros, las ranuras, las roscas y las superficies de ajuste. El plano de la pieza indica «cómo debe quedar mecanizada una pieza individual», mientras que el plano de conjunto ayuda a determinar cómo se conecta, se mueve o ajusta con las piezas adyacentes.
Interpretar un plano no consiste únicamente en observar las dimensiones nominales indicadas. Las tolerancias dimensionales determinan el intervalo de variación permitido; los requisitos de ajuste influyen en el método de mecanizado y medición de las superficies cilíndricas exteriores, los taladros interiores o los resaltes; los requisitos geométricos pueden modificar la referencia de amarre y la secuencia de mecanizado; y la rugosidad superficial indica que las herramientas, las condiciones de corte y los tratamientos posteriores no pueden disponerse arbitrariamente. En última instancia, todos los requisitos técnicos del plano deben transformarse en acciones concretas de mecanizado y elementos de inspección.
En la tecnología de mecanizado, la capacidad de interpretar planos debe traducirse en decisiones prácticas en planta
Tomemos como ejemplo un casquillo con un taladro interior y una cara extrema. El aprendiz debe ser capaz de registrar qué superficie es adecuada como referencia de posicionamiento, si existe una relación de ajuste entre el taladro interior y la superficie cilíndrica exterior, si la cara extrema debe cumplir un requisito de perpendicularidad respecto al eje y qué dimensiones deben medirse prioritariamente durante la verificación de la primera pieza y la inspección final. Si solo sabe decir «he entendido el plano», pero no puede señalar la referencia de amarre, los puntos clave del mecanizado y el método de medición, todavía no ha convertido el dibujo mecánico en una competencia profesional.
- Identificación: interpretar el material, la estructura, las referencias, las dimensiones, las tolerancias y los requisitos superficiales.
- Evaluación: analizar el impacto de estos requisitos en la sujeción, la secuencia de mecanizado y la accesibilidad de las herramientas.
- Registro: organizar las dimensiones clave y los puntos de inspección para proporcionar una base para la elaboración posterior del proceso y la determinación de la calidad.
Qué estudiar en el diseño de procesos de mecanizado: desde la selección de referencias hasta las herramientas, los dispositivos de sujeción y los parámetros de mecanizado
Si el plano indica «qué requisitos debe cumplir la pieza», el diseño del proceso de mecanizado resuelve «cómo fabricarla de forma estable». Al recibir el plano de la pieza, no se debe programar ni poner en marcha la máquina directamente. Primero hay que evaluar el material, la forma del material en bruto, las superficies clave, el sobremetal de mecanizado y las tolerancias dimensionales, y después convertir los requisitos de diseño en una ruta de mecanizado ejecutable.
Referencias y planificación de operaciones en la tecnología de mecanizado
El personal de procesos debe seleccionar primero las referencias de posicionamiento y determinar cómo sujetar la pieza, qué superficies mecanizar primero y desde dónde establecer las dimensiones posteriores. Un enfoque habitual consiste en mecanizar primero las caras o los agujeros de referencia que sirven como base de posicionamiento, y después organizar el desbaste, el semiacabado y el acabado para eliminar gradualmente el sobremetal. En piezas como casquillos, puede ser necesario mecanizar primero el diámetro exterior y la cara extrema, y después el agujero interior; en piezas con sistemas de agujeros o cavidades, se debe prestar especial atención a la unificación de referencias, la relación entre las posiciones de los agujeros y la accesibilidad de las herramientas.
Cómo adaptar el proceso de mecanizado al equipo, las herramientas y los dispositivos de sujeción
El siguiente paso consiste en determinar si el torno, la fresadora o el centro de mecanizado son adecuados para la pieza, y seleccionar los dispositivos de sujeción, las herramientas, los instrumentos de medición y los parámetros de corte. El dispositivo de sujeción debe garantizar un posicionamiento fiable y una rigidez suficiente, evitando al mismo tiempo obstruir la zona de mecanizado; la herramienta debe cumplir los requisitos de accesibilidad geométrica y mecanizado del material; y los parámetros deben ajustarse en función del estado del equipo, las especificaciones de la herramienta, el material y el sobremetal, sin copiar valores fijos de forma indiscriminada. En estructuras de pared delgada, esbeltas o con un voladizo considerable también se deben considerar las vibraciones, la deformación y los errores de repetibilidad al volver a sujetar la pieza.
Un documento de proceso completo no debe incluir únicamente los nombres de las operaciones, sino también la secuencia de mecanizado, el esquema de posicionamiento y sujeción, la selección de herramientas e instrumentos de medición, los parámetros clave y los puntos de control de calidad. El programa CNC posterior debe ajustarse a este plan de proceso. Al estudiar tecnología de mecanizado, se puede practicar con una pieza típica: primero dibujar las referencias y la ruta de operaciones, después explicar el objetivo de mecanizado de cada operación y, por último, indicar las dimensiones que deben medirse prioritariamente en la primera pieza. Solo así los requisitos del plano se convierten realmente en acciones en planta.
Qué estudiar en tecnología de mecanizado CNC: programación, simulación, operación de la máquina y validación de la primera pieza
La tecnología de mecanizado CNC no consiste en aprender primero a introducir programas, sino en comprender antes el proceso. Una vez que el personal de procesos ha determinado la secuencia de mecanizado, las referencias de posicionamiento, el sistema de coordenadas de la pieza, las herramientas y las trayectorias de corte, el operador puede convertir estos requisitos en un programa CNC. El torno se utiliza principalmente para superficies de revolución como diámetros exteriores, agujeros interiores, caras extremas y roscas; la fresadora o el centro de mecanizado se emplean con mayor frecuencia para mecanizar planos, ranuras, sistemas de agujeros y cavidades. Según el equipo, también cambiarán la orientación de los ejes, el método de sujeción y los puntos clave de comprobación del programa.
Una vez finalizada la programación, es necesario realizar una simulación para comprobar la trayectoria de la herramienta, las posiciones de entrada y salida, la secuencia de mecanizado y la lógica dimensional, y detectar por adelantado posibles riesgos de sobrecorte, desplazamientos en vacío o colisiones. Sin embargo, la simulación no puede sustituir la verificación en máquina. Antes del mecanizado formal, todavía hay que comprobar el estado del equipo, el apriete del dispositivo de sujeción, la instalación y el desgaste de la herramienta, realizar correctamente el reglaje de la herramienta y el establecimiento del sistema de coordenadas de la pieza, y efectuar un funcionamiento en vacío, un corte de prueba o una validación de bajo riesgo conforme a los procedimientos del equipo.
Una vez mecanizada la primera pieza, también se deben medir las dimensiones clave, las posiciones de los agujeros, las superficies de ajuste u otras características técnicas según el plano de la pieza y los requisitos de inspección, para determinar si el programa y el proceso son realmente eficaces. Si las dimensiones de la primera pieza presentan desviaciones, no basta con modificar los valores del programa; también deben investigarse la compensación de la herramienta, la deformación durante la sujeción, la selección de referencias y el estado del equipo. Por lo tanto, la capacidad CNC dentro de la tecnología de mecanizado debe materializarse finalmente en «programar conforme al proceso, operar de forma segura, verificar los resultados y comunicar los problemas», y no limitarse a saber utilizar un determinado software o sistema CNC.
Cómo integrar la inspección de calidad en el proceso de mecanizado: selección de instrumentos, evaluación dimensional y retroalimentación de desviaciones
En los puestos de tecnología de mecanizado, la inspección de calidad no es una tarea aislada que se realiza únicamente al terminar el mecanizado de la pieza, sino un circuito continuo que abarca desde la lectura del plano, la determinación de las referencias y la sujeción y el mecanizado, hasta la medición final. El personal de inspección debe volver primero al plano de la pieza, al acuerdo técnico y a las especificaciones de inspección para confirmar las dimensiones, tolerancias, requisitos geométricos, rugosidad superficial y relaciones de ajuste que deben controlarse, y después decidir el método de medición y la forma de registro.
Selección de instrumentos y referencias de medición en la tecnología de mecanizado
Los instrumentos de medición no deben seleccionarse únicamente según «lo que haya a mano». Las dimensiones exteriores pueden medirse con un calibre o un micrómetro según los requisitos; para los diámetros de los agujeros pueden ser necesarios instrumentos de medición interiores, un alesómetro u otros instrumentos adecuados. Cuando se trate de requisitos geométricos como la coaxialidad o la perpendicularidad, también se deben considerar el establecimiento de las referencias y la compatibilidad con calibres especiales y equipos de medición. En piezas como casquillos, la relación de ajuste entre el diámetro exterior, el agujero interior y la cara extrema suele ser más importante que medir un solo diámetro de forma aislada. Durante la medición, se debe mantener la coherencia con las referencias del plano para evitar evaluaciones erróneas causadas por diferentes métodos de posicionamiento.
Evaluación de resultados y retroalimentación de desviaciones en la tecnología de mecanizado
Los resultados de la inspección deben registrarse de forma trazable y compararse punto por punto con lo establecido en el plano. No existe un valor uniforme de coaxialidad, dimensiones de ajuste o rugosidad superficial aplicable a todos los casquillos; el intervalo específico de aceptación depende del plano de la pieza, el material, el proceso de mecanizado, el acuerdo técnico y las especificaciones de inspección. Si una dimensión está fuera de tolerancia, se debe distinguir entre error de medición, desgaste de la herramienta, variación del posicionamiento del dispositivo de sujeción, deformación durante la sujeción o inadecuación de los parámetros de mecanizado, en lugar de determinarlo simplemente como un «error de operación».
Por ejemplo, si el agujero interior aumenta gradualmente de tamaño, la causa puede estar relacionada con el desgaste de la herramienta o con el ajuste de la compensación; si la coaxialidad es anómala, se deben comprobar la transferencia de referencias, la rigidez de la sujeción y la secuencia de mecanizado. El resultado de la inspección de calidad no debe limitarse a «conforme» o «no conforme», sino que también debe transmitir las desviaciones a las etapas de proceso, programación y operación del equipo, para ajustar las herramientas, los dispositivos de sujeción, los parámetros o la planificación de operaciones. Solo cuando se saben realizar la medición, la evaluación, el registro y la retroalimentación se domina realmente el circuito cerrado de calidad de la tecnología de mecanizado.
Qué incluye también la tecnología de mecanizado: mantenimiento de equipos, operación segura y comunicación en planta
Saber redactar programas CNC no equivale a tener una capacidad integral en tecnología de mecanizado. Antes de cargar el programa en la máquina herramienta, el operario también debe confirmar que el estado del equipo, la instalación del dispositivo de sujeción, el desgaste de las herramientas y la fijación de la pieza cumplen los requisitos del proceso. Los equipos, sistemas de control y distribución de funciones pueden variar entre empresas, pero trabajar conforme a los procedimientos del equipo es un requisito común.
Inspección de equipos y operación segura en la tecnología de mecanizado
Antes de poner en marcha la máquina, se deben comprobar la lubricación, la refrigeración, el circuito neumático, el dispositivo de parada de emergencia y el estado de las protecciones; también se debe limpiar el área de trabajo y confirmar que la pieza y el dispositivo de sujeción no estén flojos. Durante el mecanizado, hay que observar vibraciones anómalas, ruidos inusuales, aumento de temperatura, forma de las virutas y desgaste de las herramientas. Si existe riesgo de colisión de la herramienta, desplazamiento del dispositivo de sujeción o una deriva rápida de las dimensiones, se debe detener temporalmente el equipo conforme al procedimiento, en lugar de continuar ejecutando el programa. Los registros de mantenimiento del equipo, de sustitución de herramientas y de fenómenos anómalos son bases importantes para el diagnóstico posterior de averías.
La tecnología de mecanizado también exige transmitir claramente la información
Después de mecanizar la primera pieza, el operario debe colaborar con el personal de inspección para confirmar las dimensiones clave y registrar la versión del programa utilizada, el estado de las herramientas y los resultados de medición. Si se detecta una desviación dimensional, es necesario indicar en qué operación se produjo, qué método de fijación se utilizó y si se sustituyó alguna herramienta, para facilitar que el personal de procesos o de calidad determine la causa. Los cambios en los planos, los ajustes de los parámetros del proceso y las conclusiones de inspección también deben comunicarse oportunamente, a fin de evitar que en planta se sigan utilizando documentos obsoletos. Por tanto, la tecnología de mecanizado no consiste únicamente en «saber poner en marcha la máquina», sino que también incluye la ejecución segura, el mantenimiento de equipos, el cumplimentado de registros y la comunicación entre puestos.
Cómo organizar la secuencia de aprendizaje de la tecnología de mecanizado para principiantes: de las asignaturas básicas a la formación práctica con piezas típicas
Al aprender tecnología de mecanizado, no es recomendable empezar memorizando instrucciones de programación o botones de operación de la máquina herramienta. Un itinerario más sólido consiste en desarrollar gradualmente la capacidad de «entender los planos, fabricar las piezas, medir con precisión y revisar el proceso», siguiendo el recorrido de una pieza desde el plano hasta el producto conforme. Los equipos, sistemas CNC y la distribución de funciones pueden variar entre empresas, por lo que los contenidos prioritarios también deben ajustarse al puesto objetivo.
Autoevaluación en cinco aspectos de la tecnología de mecanizado
Se puede utilizar un plano de una pieza sin mecanizar para comprobar los resultados del aprendizaje: ¿se pueden extraer las dimensiones clave y los requisitos técnicos?; ¿se puede establecer una ruta de mecanizado razonable?; ¿se pueden explicar la referencia de posicionamiento, la fijación, la selección de herramientas y la elección del equipo?; ¿se puede completar la simulación del programa y explicar los pasos de validación en la máquina real?; ¿se pueden evaluar los resultados de medición conforme al plano y a los requisitos de inspección? Solo cuando los cinco aspectos puedan demostrarse mediante procesos y registros concretos se habrá pasado de «haber cursado las asignaturas» a contar con una capacidad inicial para el puesto.
Preguntas frecuentes sobre el aprendizaje de la tecnología de mecanizado
Aprender tecnología de mecanizado no consiste únicamente en memorizar nombres de asignaturas, sino en establecer gradualmente una cadena de trabajo que va desde la lectura de planos, el proceso y la programación hasta el mecanizado y la inspección. Las siguientes preguntas son adecuadas para comprobar si se han identificado correctamente los aspectos prioritarios del aprendizaje.
Para aprender tecnología de mecanizado, ¿es necesario dominar primero la programación CNC?
No es necesario tomar la programación CNC como punto de partida. Primero se deben dominar el dibujo mecánico, los fundamentos de los materiales y de la fabricación mecánica, los ajustes y tolerancias, y la metrología técnica; después se puede estudiar la planificación del proceso y la programación. Sin una base de planos y procesos, aunque el programa pueda ejecutarse, resulta difícil determinar si la secuencia de mecanizado, la selección de herramientas y el resultado cumplen los requisitos.
¿Qué es más importante, la lectura de planos o el diseño del proceso?
Existe una relación de precedencia entre ambos, por lo que no se pueden comparar de forma sencilla. La lectura de planos se encarga de identificar el material, las referencias, las tolerancias dimensionales, los requisitos geométricos y la calidad superficial; el diseño del proceso convierte estos requisitos en un esquema de posicionamiento, fijación, secuencia de mecanizado, herramientas y equipos. Si se interpreta incorrectamente el plano, los procesos y programas posteriores perderán su fundamento.
¿Puede la simulación CNC sustituir la validación en la máquina real?
No. La simulación puede ayudar a comprobar la trayectoria del programa, la lógica de coordenadas y parte de los riesgos de colisión, pero no puede sustituir la confirmación del estado del equipo, la comprobación de herramientas y dispositivos de sujeción, la operación segura en planta ni la medición de la primera pieza. El mecanizado real aún debe validarse teniendo en cuenta la máquina concreta, el método de fijación, el estado de las herramientas y los requisitos del plano.
¿Cómo saber si realmente se ha aprendido la inspección de mecanizado?
Se puede realizar una autoevaluación con el plano completo de una pieza: ¿se pueden identificar las dimensiones clave y las referencias?, ¿se pueden seleccionar los instrumentos de medición adecuados para distintos requisitos?, ¿se puede establecer correctamente la referencia de medición?, ¿se pueden registrar y evaluar los resultados dimensionales, geométricos o de calidad superficial?, y ¿se pueden transmitir las desviaciones a la herramienta, el dispositivo de sujeción, los parámetros o la etapa del proceso correspondiente?
¿Son iguales los requisitos de capacidad para los puestos de tecnología de mecanizado en distintas empresas?
No son completamente iguales. El tipo de equipos, el sistema CNC, el material del producto, el volumen de producción y la división de funciones del puesto de cada empresa influyen en los requisitos específicos. Algunos puestos se centran más en la operación de equipos, mientras que otros lo hacen en la programación de procesos o el control de calidad. Por ello, las competencias básicas deben abarcar la interpretación de planos, los procesos, la operación y la inspección, y posteriormente complementarse con habilidades especializadas según los equipos y productos reales.
Key takeaways
- El punto de partida de la tecnología de mecanizado es comprender los planos de piezas, los planos de conjunto y los requisitos técnicos, no aprender primero a pulsar los botones de la máquina herramienta.
- El diseño del proceso determina las referencias, la secuencia de mecanizado, el amarre, las herramientas y los parámetros; después, la programación CNC convierte la intención del proceso en un programa para la máquina herramienta.
- El manejo de los equipos requiere comprender simultáneamente el estado de la máquina herramienta, el desgaste de las herramientas, la estabilidad del dispositivo de fijación, la seguridad del mecanizado y la verificación de la primera pieza.
- La inspección de calidad está presente durante todo el proceso: interpretación de planos, amarre, mecanizado y medición. Los resultados deben poder retroalimentar el proceso y las operaciones en planta.
- El aprendizaje puede avanzar gradualmente en el siguiente orden: dibujo mecánico y CAD, medición de tolerancias, fundamentos de fabricación mecánica, manejo de máquinas herramienta, programación CNC, mecanizado en máquina real y control de calidad.



