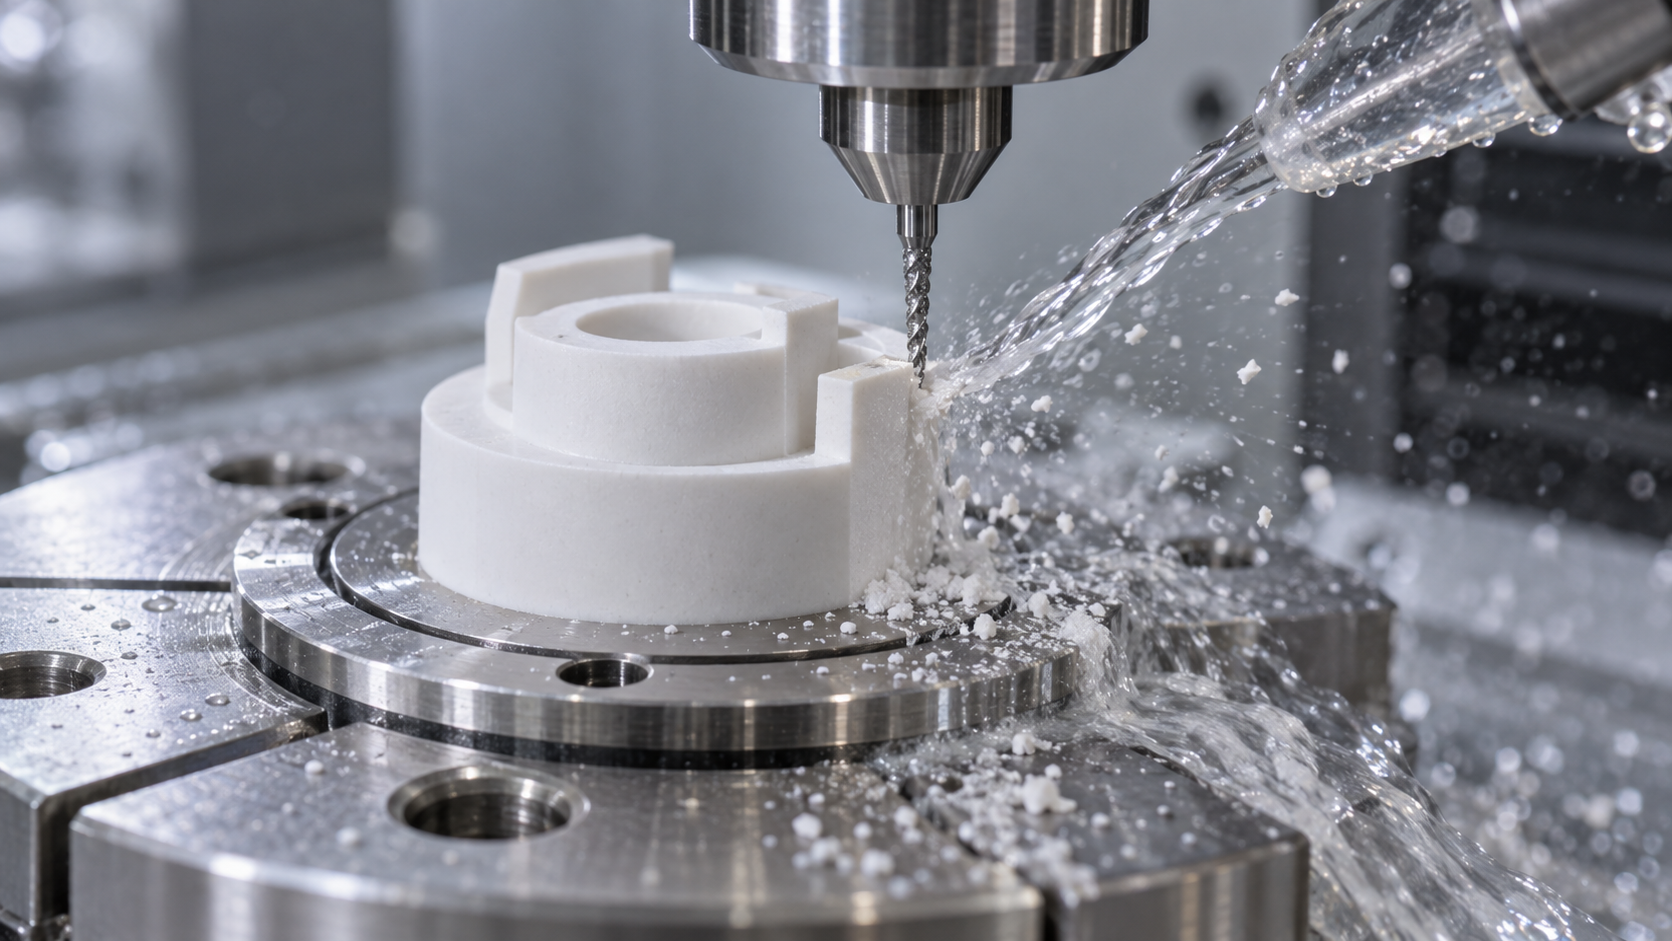
Mecanizado por grabado fino de cerámica de circonio: cuanto mayor es la dureza, más problemática es la fragilidad
Primero dejemos claro el "perfil" del circonio: es resistente al desgaste, a la corrosión y tiene buena biocompatibilidad; su dureza Mohs suele ser superior a 8, y en muchos casos puede sustituir al metal en piezas resistentes al desgaste, componentes estructurales y restauraciones dentales. Todas estas ventajas provienen de lo mismo: es duro. Y en el mecanizado, lo que se enfrenta es exactamente lo mismo.
La alta dureza implica un desgaste extremadamente rápido de la herramienta. Al cortar circonio con herramientas de diamante, el filo soporta en la zona de contacto un desgaste abrasivo continuo; el recorrido que puede completar una herramienta es muy inferior al del corte de aluminio o acero. La gran fragilidad implica que casi no tiene capacidad de deformación plástica: una vez que la tensión se concentra localmente, el material no "cede" antes de fluir, sino que se agrieta directamente. Por eso el mecanizado por grabado fino de cerámica de circonio tiene un margen de error extremadamente bajo; una vibración, un cambio brusco de avance, puede pasar de "se está mecanizando" a "ya está desechado".
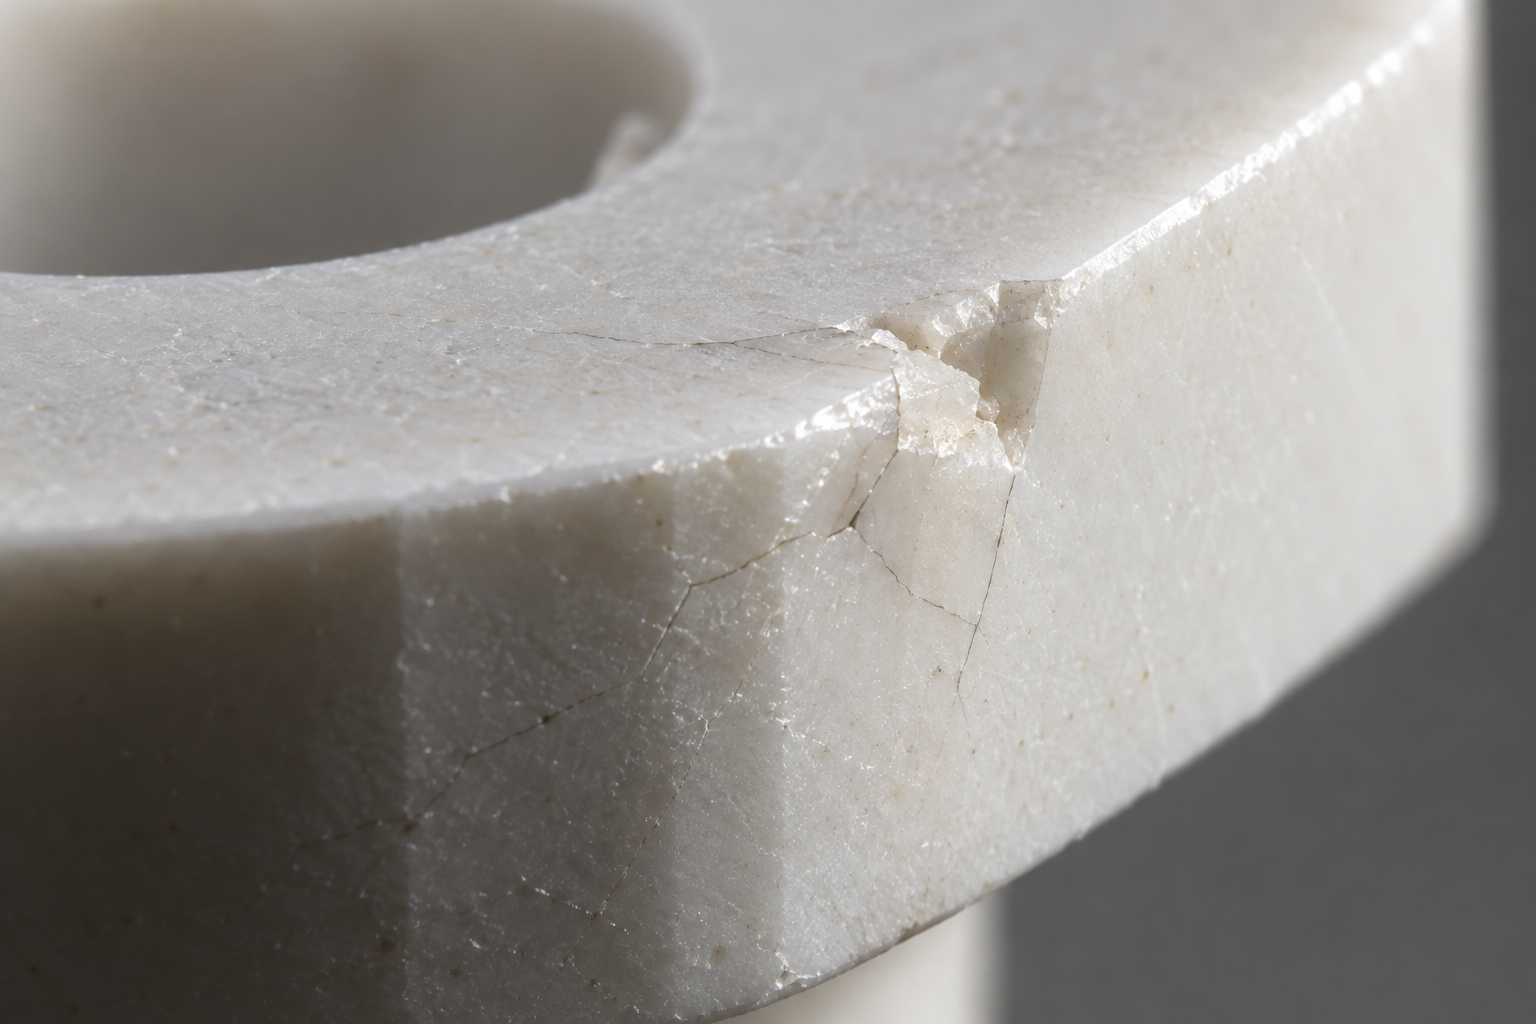
Los defectos visibles el lector probablemente ya los ha visto: desportillado con desprendimiento en los bordes, agrietamiento que atraviesa la pieza, rayaduras que dejan marcas brillantes en la superficie. Al menos estos se ven y se pueden separar para desechar. El realmente problemático es el tercero: las microfisuras ocultas. Se esconden bajo la capa superficial, difíciles de detectar a simple vista y con instrumentos de medición comunes; la pieza parece intacta y con dimensiones conformes, y parece lista para enviar. Pero se propagarán bajo tensiones posteriores de ensamblaje, ciclos de alta temperatura o condiciones de alta presión, y entonces fracturarán y fallarán. En otras palabras, el desportillado es desecho inmediato; la microfisura es desecho diferido: el daño de esta última a la fiabilidad del producto final es, de hecho, mayor.
Esto determina que el mecanizado por grabado fino de cerámica de circonio no puede hacerse con el enfoque de "ajustar parámetros como en el mecanizado de metales". Es un proceso específico en torno a la contradicción "alta dureza + alta fragilidad"; en las siguientes secciones desglosaremos este proceso en varias dimensiones: herramientas, parámetros, sujeción, trayectorias de corte, refrigeración y selección de rutas.
Desportillado, agrietamiento y microfisuras ocultas: dónde falla realmente el mecanizado tradicional
Colocar un bloque de circonio en bruto en un centro de mecanizado de metales para grabado fino suele terminar de tres maneras: se desportilla un trozo del borde, aparecen grietas que atraviesan la pieza, o al retirarla parece no tener ningún problema. Las dos primeras son desecho inmediato; la tercera es la más problemática: habrá que esperar al ensamblaje, a condiciones de alta temperatura o alta presión para que se rompa y lo demuestre.
La razón no es compleja. La premisa de diseño de los equipos tradicionales de corte de metales es que "la pieza puede absorber el impacto mediante microdeformación plástica". Al cortar metal, el filo penetra, el material fluye localmente, se forman virutas y se consume la energía del impacto. El circonio no tiene este mecanismo amortiguador: su dureza es tan alta que casi no hay intervalo de deformación plástica; una vez que la tensión supera la resistencia a la tracción, se libera directamente en forma de grieta. Así, la vibración por rigidez insuficiente, el impacto instantáneo por parámetros inadecuados y el aumento de la fuerza de corte por desgaste de la herramienta, en metal significan "empeoramiento de la rugosidad superficial", y en circonio significan "desportillado" y "agrietamiento".
El mecanizado tradicional falla en cuatro aspectos
El primero es la rigidez insuficiente. Los centros de mecanizado de metales permiten cierta flexión del portaherramientas y vibración del husillo, compensadas con parámetros de corte y pulido posterior; el circonio tiene tolerancia cero a este tipo de vibración de alta frecuencia, que carga repetidamente la zona de contacto del filo y forma microfisuras desde el borde hacia el interior.
El segundo es el desajuste del control de corte. El mecanizado de metales busca la tasa de eliminación de material por unidad de tiempo, con velocidad, avance y profundidad de corte ajustados según las características de fluencia del metal; aplicar directamente este conjunto de parámetros al zirconio hace que el espesor de corte por diente sea demasiado grande, lo que equivale a golpear la superficie frágil con cada pasada.
El tercero es que el sistema de herramientas no es resistente al desgaste. Las herramientas de carburo cementado de uso general se desgastan muy rápido frente al zirconio; un filo embotado ya no "corta", sino que "aprieta" y "roza", la fuerza de corte se multiplica y la probabilidad de astillado aumenta en la misma medida.
El cuarto es que el diseño de protección no bloquea el polvo. Los fragmentos de zirconio son abrasivos duros que se infiltran en las guías, los husillos y las zonas eléctricas, desgastan los componentes internos de la máquina y hacen que la precisión disminuya mes a mes, lo que finalmente se refleja en la pieza como deriva dimensional y rayones superficiales.
Las microfisuras ocultas son más difíciles de tratar que el astillado
El astillado y el agrietamiento son defectos visibles que se pueden descartar a simple vista o con instrumentos de medición convencionales. Las microfisuras ocultas son diferentes: se esconden debajo de la zona de contacto del filo, pueden tener solo unas decenas de micrómetros de longitud y no se ven con inspección visual normal ni con calibre. Permanecen en la pieza y solo se propagan hasta convertirse en fractura cuando se superponen tensiones de montaje, ciclos térmicos o cargas de alta presión. Para piezas estructurales o piezas a presión, este modo de fallo es mucho más peligroso que "romperse en el acto", porque puede pasar la inspección de salida de fábrica.
Por lo tanto, el control de calidad del mecanizado de precisión de zirconio no puede limitarse a vigilar si hay astillado. La práctica común en el sector es combinar ensayos por penetración de líquidos, observación microscópica o inspección por muestreo con tomografía industrial para detectar defectos subsuperficiales; el método de inspección concreto depende del uso de la pieza y de los criterios de aceptación, y debe confirmarse en la etapa de plano o acuerdo técnico, no dejarse para después del mecanizado.
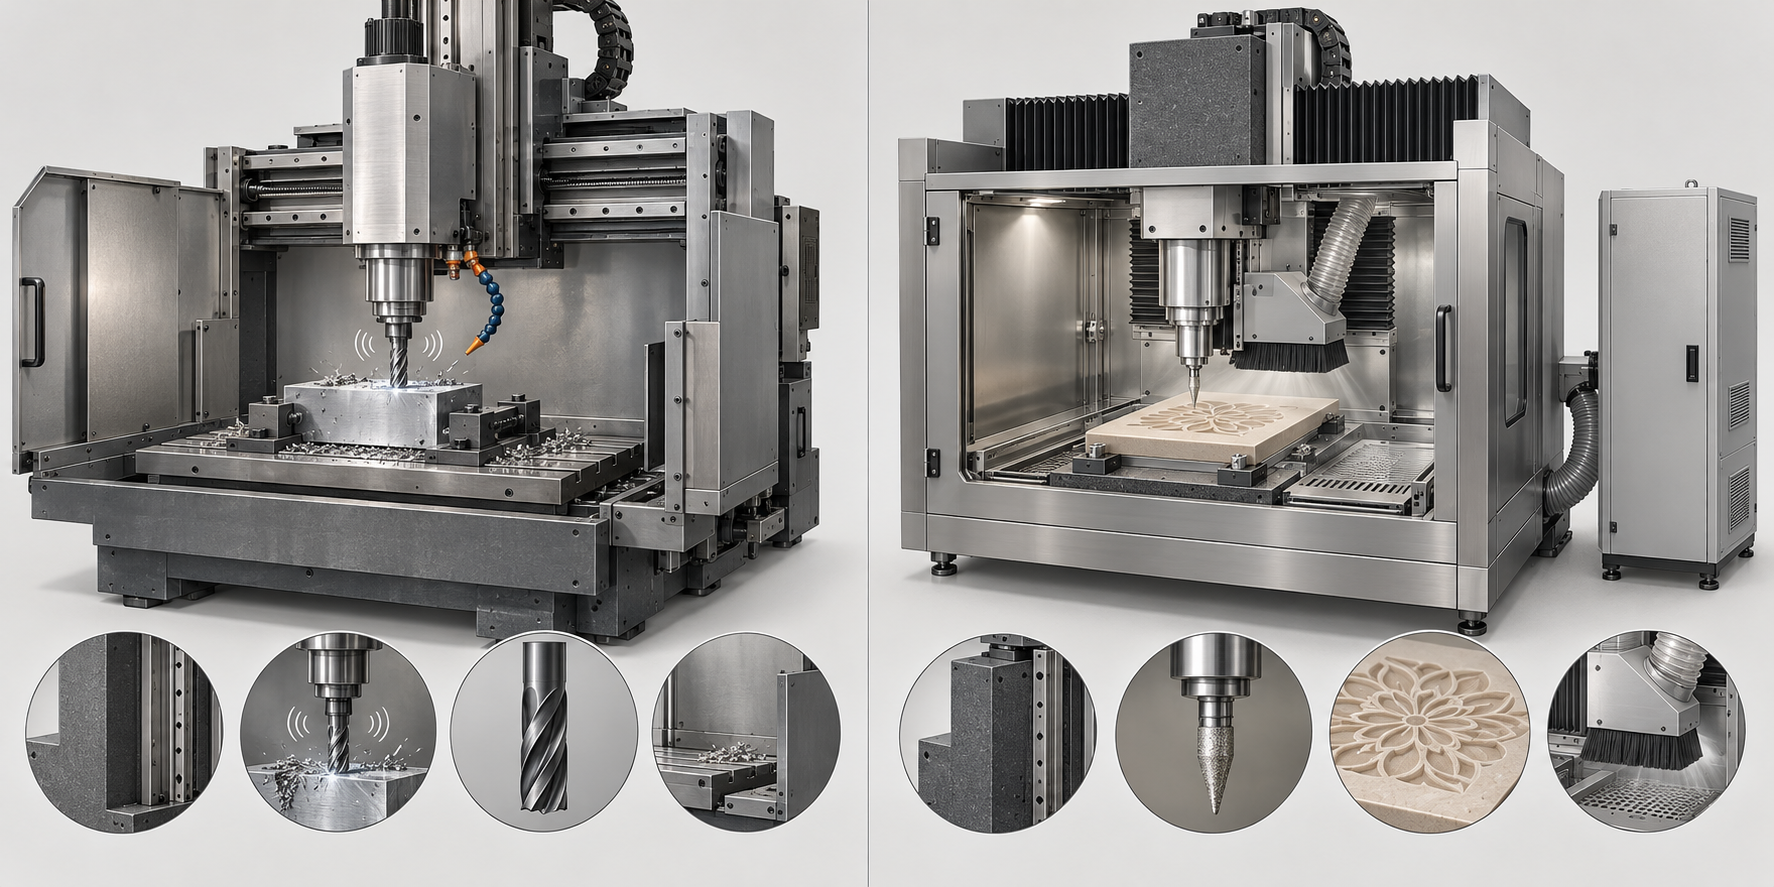
En una frase, esta sección se resume así: el equipo tradicional de mecanizado de metales no es que "no tenga suficiente precisión", sino que toda su lógica de diseño —rigidez, parámetros, herramientas, protección— se basa en la premisa de que el material puede deformarse plásticamente. El zirconio no cumple esa premisa, por lo que los fallos son sistémicos y no se compensan cambiando una herramienta o ajustando un parámetro.
Equipo tradicional frente a máquina de grabado de precisión para cerámica: cuatro diferencias determinan si hay astillado o no
Diferencia uno: rigidez y resistencia a vibraciones: la vibración razonable del equipo tradicional al cortar metal se convierte en fuente de tensión al cortar cerámica
Diferencia dos: sistema de control de corte: el equipo tradicional se ajusta por experiencia, la máquina especializada mantiene los parámetros estables
Diferencia tres: sistema de herramientas: con herramientas comunes al cortar cerámica no se desgasta el filo, se desgasta la precisión
Diferencia cuatro: diseño de protección: si el polvo de cerámica no entra en la zona eléctrica, la precisión se mantiene
Cómo elegir la herramienta: herramienta de diamante y división entre desbaste y acabado
La selección de herramientas en el mecanizado por grabado de precisión de cerámica de circonio sigue una lógica completamente distinta a la del mecanizado de metales. En el mecanizado de metales, la herramienta es un consumible que puede reafilarse y reutilizarse; en el mecanizado de cerámica, la herramienta es una variable que determina la tasa de piezas conformes: si se elige mal la herramienta, por muy estable que sea la máquina y por muy correctos que sean los parámetros, igualmente se producen desportillados. La razón es que el circonio tiene una dureza elevada, y una herramienta normal de metal duro empieza a embotarse a los pocos segundos; un filo embotado ya no corta, sino que comprime y roza, y lo que más teme un material frágil es precisamente ese tipo de esfuerzo no uniforme.
Herramienta de diamante: la opción habitual en el mecanizado por grabado de precisión de circonio
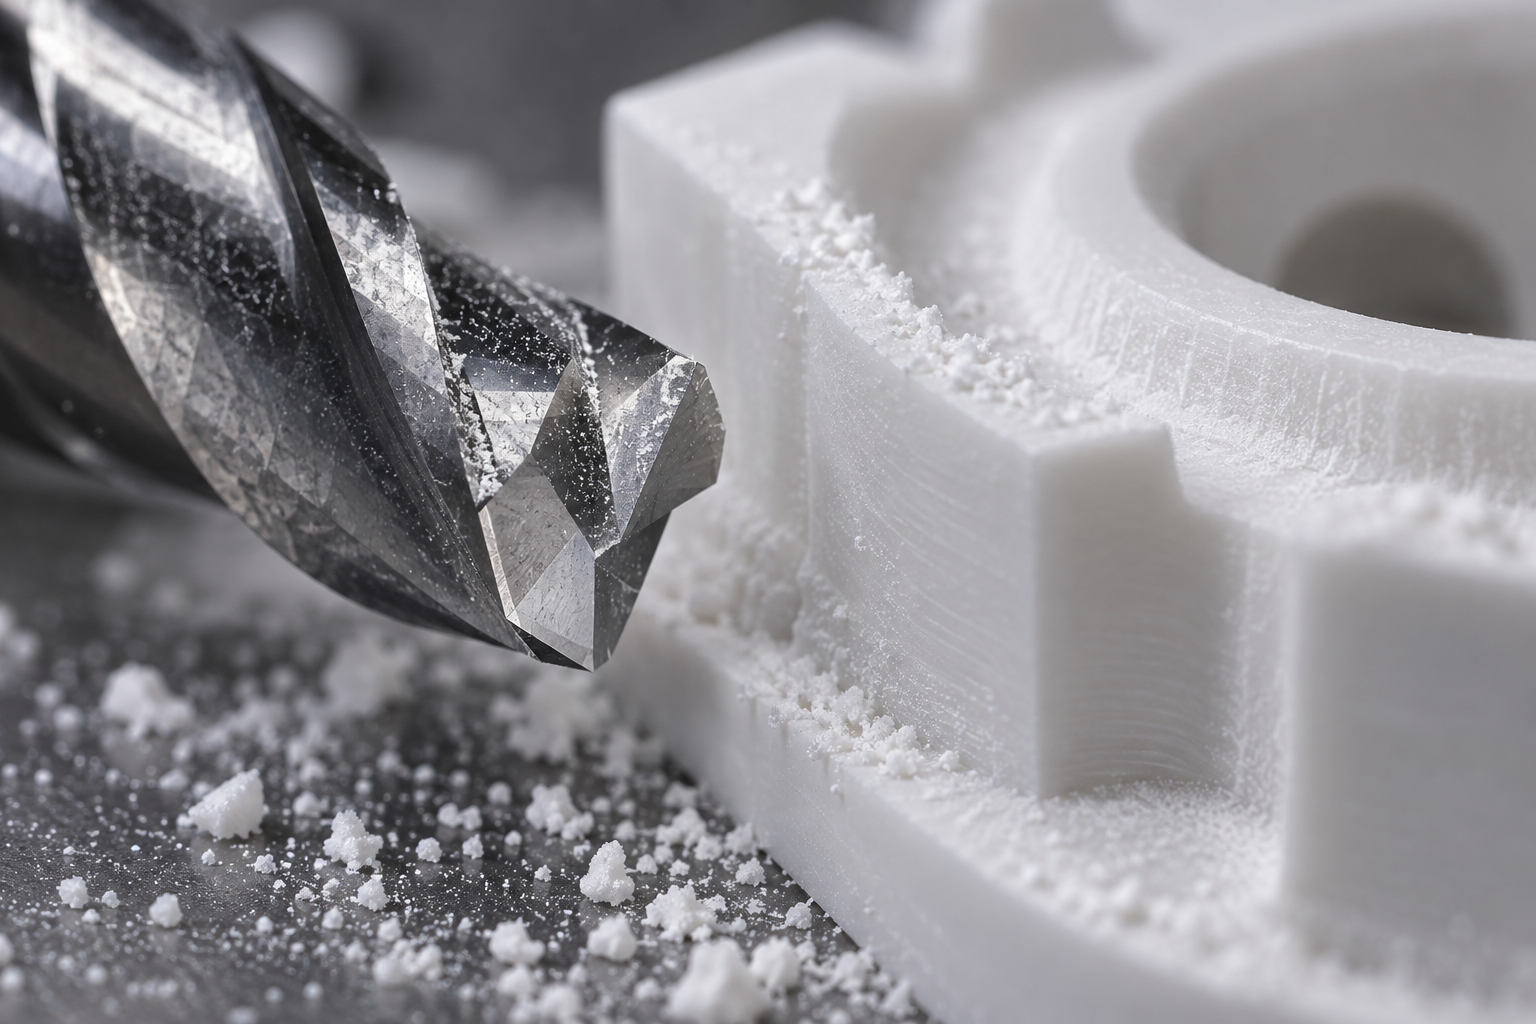
En el sector, para el grabado de precisión de circonio las herramientas se sitúan básicamente dentro de la familia del diamante. La dureza del diamante es muy superior a la del circonio, el filo se mantiene afilado durante mucho tiempo y, al cortar, predomina el "corte" y no la "compresión". Entre ellas, el diamante policristalino (PCD) es una opción preferente habitual: resiste mejor los impactos que el diamante monocristalino natural, permite geometrías micrométricas estables en el filo y es adecuado para mantener la consistencia en producción por lotes. La herramienta de diamante es cara, pero, en comparación, el ahorro en herramientas que se obtiene usando herramientas normales a menudo no compensa una tanda de piezas desportilladas.
División entre desbaste y acabado: herramienta grande para arrancar material, herramienta micro para dar acabado
El desbaste y el acabado exigen requisitos opuestos en cuanto a la herramienta, y no se puede usar una sola herramienta de principio a fin. El desbaste debe eliminar la mayor parte del sobreespesor, con una herramienta de diamante de gran tamaño y alta rigidez; solo con rigidez suficiente se soportan las fuerzas de corte y se reducen la flexión de la herramienta y las vibraciones. En el acabado, los microagujeros, las ranuras y las superficies curvas, se cambia a una herramienta de diamante micro con filo ultrafino: cuanto más afilado es el filo, menor es la fuerza de corte específica y menos probable es que el material frágil genere grietas bajo el filo.
Aquí hay un detalle que se pasa por alto con facilidad: la rigidez de las herramientas micro es intrínsecamente débil, y cuanto mayor es el voladizo, más fácil es que vibren. Por eso, en el acabado el sobreespesor de pasada debe dejarse fino, para que la herramienta complete la última capa en un estado cercano al "raspado" y no mordiendo con fuerza.
Embotamiento y desportillado de la herramienta: señales que obligan a detener la máquina de inmediato
La herramienta de diamante también se embota, solo que más despacio. El criterio no es cuántas piezas se han mecanizado, sino el estado del corte: si la fuerza de corte aumenta de repente, el sonido se vuelve sordo y en la superficie de la pieza aparecen marcas de compresión brillantes o pequeños puntos blancos, básicamente el filo se ha embotado. Seguir avanzando en ese momento equivale a desgastar un material frágil con un filo romo, y la probabilidad de desportillado y de microfisuras ocultas aumenta de forma notable. En cuanto la herramienta se embota o se desportilla, debe sustituirse de inmediato; no hay que "cortar dos piezas más a ver qué pasa".
Al montar una herramienta nueva hay además dos acciones obligatorias: la calibración del ajuste de herramienta y un corte de prueba con poco sobreespesor. Si el ajuste no es preciso, la primera pasada puede salir con una profundidad excesiva y, como la cerámica no tiene la deformación plástica amortiguadora del metal, se desportilla directamente; el corte de prueba sirve para verificar con una pieza de desecho o un recorte si la velocidad, el avance y la profundidad de corte concuerdan con la herramienta actual y el lote de material, y confirmar que no hay anomalías antes de pasar a la pieza definitiva. El tiempo que se dedica a estos dos pasos suele ser mucho más barato que reprocesar un lote de piezas.
Cómo ajustar los parámetros: alta velocidad, poca profundidad de corte, bajo avance y corte ligero
Al poner cerámica de circonio en una máquina de grabado y fresado, la primera acción no es encender la máquina, sino cerrar la tabla de parámetros del corte de metales. En el mecanizado de metales, "gran profundidad de corte y avance rápido" aportan eficiencia; en el mecanizado de cerámica, lo que suele aportarse es desportillado. El principio general del sector para los parámetros del mecanizado por grabado de precisión de cerámica de circonio se resume en cuatro palabras: alta velocidad, poca profundidad de corte, bajo avance y corte ligero. Estas cuatro no son un eslogan empírico; cada una corresponde a una acción mecánica concreta.
Qué combate cada uno de los cuatro principios
La función de la alta velocidad es acortar el tiempo de corte por diente. Cuanto más rápido gira el husillo, más breve es el instante de contacto de cada grano abrasivo de diamante con la pieza, y el calor y las tensiones no tienen tiempo de acumularse localmente; al mismo tiempo, aumenta el número de cortes por unidad de tiempo, la viruta es más fina y el impacto más fragmentado. Una velocidad inestable es en realidad más peligrosa que una velocidad baja: las fluctuaciones de velocidad hacen que la fuerza de corte oscile repetidamente, y un material frágil casi no tiene margen de amortiguación frente a ese tipo de oscilación.
Corte poco profundo y gran profundidad se corresponde directamente con la concentración de tensiones. Cuanto mayor es la profundidad de corte, mayor es la fuerza local sobre el filo, y el circonio no tiene deformación plástica para absorber esa energía; una vez superada la resistencia del material, se produce directamente una fractura por clivaje. Reducir la profundidad de corte por pasada equivale a mantener la tensión aplicada en cada ocasión dentro del rango que el material puede soportar.
Bajo avance lo que atenúa es el impacto. Con un avance rápido, el filo arranca más material por diente, y la fuerza de corte presenta picos de pulso evidentes; la mayoría de los desportillados en cerámica ocurren en esos picos. Corte ligero es, entonces, el efecto combinado de los tres puntos anteriores: tiempo de contacto corto, profundidad de corte pequeña y avance lento; así, la fuerza de corte global queda contenida en una plataforma baja.
El desbaste puede aumentar la eficiencia; el acabado debe cambiar por completo de lógica
Estos cuatro principios no equivalen a trabajar despacio durante todo el proceso. En la etapa de desbaste, el objetivo principal es eliminar sobremedida; se puede aumentar moderadamente el avance y la profundidad de corte bajo la premisa de no desportillar, retirando grandes bloques de material. Al entrar en el acabado, la lógica de los parámetros debe cambiarse por completo: reducir el avance, disminuir la profundidad de corte por pasada y estabilizar la velocidad del husillo. En la misma máquina y con la misma herramienta, mezclar parámetros de desbaste y acabado es una causa común de piezas grabadas de precisión desechadas.
Las paredes delgadas, los microagujeros y las estructuras de forma irregular requieren un paso más. Este tipo de características tienen poca rigidez; con una pequeña fuerza lateral se deforman o se agrietan por vibración. La práctica habitual es el corte por capas múltiples: dividir la profundidad que originalmente se haría en una sola pasada en varias capas, liberando tensiones capa por capa, de modo que cada capa soporte solo una carga muy pequeña. El corte por capas alarga el tiempo de mecanizado, pero para estas estructuras el tiempo se cambia por no desportillar.

Hay otra dimensión de los parámetros que se pasa por alto con facilidad: no son una tabla fija de números, sino un intervalo dinámico que varía con el desgaste de la herramienta, el lote de piezas y el estado de sujeción. Con el mismo conjunto de parámetros, una herramienta nueva puede producir buenas piezas, pero cuando el filo se embota empiezan los desportillados. Por eso, en la configuración de parámetros ya está incluido el juicio de "cuándo detenerse": al oír un chillido agudo, ver un cambio en el color de la viruta o detectar que las dimensiones empiezan a desviarse, hay que volver a calibrar o cambiar la herramienta, en lugar de terminar el programa y ya veremos. Esto está ligado a la división de tareas de la herramienta de la sección siguiente.
Sujeción y trayectoria de la herramienta: sujeción por vacío, transición en arco, entrada en espiral
Aunque se elija bien la herramienta y se ajusten bien los parámetros, el desportillado aún puede ocurrir: el problema suele estar en la sujeción y en la trayectoria de la herramienta. Ambas tienen en común que generan "fuerza". Si el método de sujeción no es correcto, la fuerza entra desde el punto de apriete; si la trayectoria de la herramienta no es correcta, la fuerza golpea desde el instante de la entrada. El grabado de precisión de cerámica de circonio tiene un margen de tolerancia muy bajo; estos dos pasos deben ajustarse como un conjunto con la herramienta y los parámetros ya mencionados.
Sujeción: primero eliminar del proceso el "apretar" y el "comprimir"
Las mordazas mecánicas, los tornillos de banco y las bridas de sujeción dependen de la fuerza de apriete local. Una pieza metálica sufre una pequeña deformación elástica al ser sujetada y recupera su forma al soltarla; la cerámica no recupera, se agrieta directamente en el punto más delgado o de menor rigidez; a veces solo se oye un leve chasquido en el momento de soltar la pieza. Por eso, el principio de sujeción en el grabado de precisión de circonio es: hacer que la pieza reciba fuerzas uniformes, con una gran superficie de contacto y sin tensiones de compresión localizadas.
El utillaje de sujeción por vacío es actualmente una de las opciones más habituales. La cara inferior de la pieza se adhiere por completo a la plataforma de sujeción, y la presión negativa distribuye la fuerza de manera uniforme sobre la superficie de contacto, sin cargas concentradas. El precio es que la pieza necesita una superficie de sujeción plana, y la fuerza de sujeción depende del área de la pieza: las piezas de pared delgada, alargadas y huecas tienen poca área y puede que no se sujeten solo con vacío; en ese caso se puede considerar dejar una nervadura de unión en el proceso (y cortarla al terminar el mecanizado), o fabricar un utillaje flexible a medida: una estructura de soporte que se adapte a la superficie curva de la pieza para distribuir la fuerza, en lugar de añadir puntos de apriete.
En la sujeción hay otros dos problemas "blandos" que se pasan por alto con facilidad: la referencia y la calibración. Si en cada volteo de sujeción de un mismo lote de piezas se cambia de referencia, las desviaciones dimensionales se acumulan de una forma imperceptible a simple vista; cuando el propio utillaje se desgasta por el polvo de cerámica, la superficie de contacto deja de ser plana y la distribución de la fuerza de sujeción cambia en consecuencia. Por eso, la referencia de sujeción debe ser uniforme y el utillaje debe calibrarse periódicamente; la precisión del husillo, el nivel de las guías y las coordenadas del sistema son elementos de comprobación al arrancar que garantizan que "hoy se corte igual que ayer". No determinan directamente si habrá desportillado, pero sí determinan si el desportillado es algo ocasional o algo habitual.
Trayectoria de la herramienta: diseñar cada entrada como si fuera un impacto
La trayectoria de la herramienta en el mecanizado de cerámica no es un problema de eficiencia, sino de tensiones. En el mecanizado de metales se pueden hacer giros en ángulo recto y entrar verticalmente, porque el material primero se deforma y luego se corta; la cerámica, ante un giro brusco en ángulo recto, invierte instantáneamente la dirección de la fuerza radial sobre la herramienta, lo que equivale a golpear en la esquina afilada. La grieta empieza en la esquina afilada.
Hay dos formas de proceder correspondientes. Una es la transición en arco: sustituir el giro en ángulo recto por una trayectoria en arco en las esquinas, de modo que la dirección de corte cambie de forma continua y la fuerza de corte no presente picos bruscos; si la propia pieza tiene un radio interior de diseño, la trayectoria sigue justamente ese radio, lo que equivale a que el diseño ya haya atenuado la concentración de tensiones. La otra es la entrada en espiral: la entrada vertical crea un punto de impacto instantáneo en el fondo; usar una entrada progresiva en espiral o en diagonal reparte la fuerza axial a lo largo de un tramo de trayectoria, y el fondo no se desportilla con facilidad. En estructuras como cavidades profundas y microagujeros, la forma de entrada influye más directamente que la velocidad de giro.

La lógica común de estos dos hábitos de trayectoria de corte es coherente con la de los parámetros de "poca profundidad de corte y bajo avance": no se trata de eliminar la fuerza de corte, sino de evitar que aumente repentinamente en cualquier punto. La diferencia es que los parámetros controlan "cuánto se corta y a qué velocidad se avanza", mientras que la trayectoria de corte controla "desde qué dirección se entra a cortar y dónde se gira". En el mecanizado por grabado fino de cerámica de circonio, estas dos cosas difícilmente pueden evaluarse por separado: por muy conservadores que sean los parámetros, una entrada en ángulo recto igualmente provoca desportillado en las esquinas.
Refrigeración y evacuación de virutas: fuentes desatendidas de grietas y arañazos
En el mecanizado por grabado fino de cerámica de circonio, la refrigeración suele considerarse solo como "reducción de temperatura", pero en realidad se encarga simultáneamente de tres cosas: control de temperatura, evacuación de virutas y protección de la herramienta. En corte en seco o con refrigeración insuficiente, la temperatura de la zona de corte aumenta y las tensiones térmicas del material duro y frágil comienzan a acumularse; al mismo tiempo, el filo de la herramienta de diamante se desgasta más rápido a alta temperatura, y una herramienta desafilada a su vez eleva la fuerza de corte: cuando la fuerza aumenta, el riesgo de desportillado del material frágil también sube. Este es un ciclo que se autoamplifica: cuanto más se corta, más difícil se vuelve cortar.
Aspersión de gran caudal, en lugar de aplicar unas gotas de refrigerante
La práctica común en el sector es usar refrigerante especial soluble en agua, con aspersión de gran caudal y desde múltiples direcciones, para que la zona de corte esté siempre cubierta por el flujo de líquido. La razón es muy directa: el rectificado/grabado de circonio produce virutas duras que no salen enrolladas como las virutas de aluminio, sino que permanecen en la trayectoria de la herramienta como arena. Si el refrigerante solo gotea desde un lado, las virutas no se arrastran, y en la siguiente vuelta la herramienta las presiona contra la superficie de la pieza, raspando repetidamente y dejando arañazos visibles a simple vista, o marcas de compresión micrométricas aún más problemáticas.
El ángulo de aspersión también debe ajustarse según la dirección de la trayectoria de corte. Al grabar finamente superficies curvas, microagujeros y ranuras estrechas, si la boquilla permanece fija, la refrigeración se interrumpe en cuanto la herramienta gira de espaldas, y es fácil que surjan problemas en las esquinas. El criterio de juicio no es "si hay refrigerante", sino si en el punto de corte se puede ver de forma continua el flujo de líquido y si las virutas pueden salir de la zona de corte en el momento. Si no se cumplen estas dos condiciones, por muy conservadores que se ajusten los parámetros, se está apostando.

Polvo cerámico: a la vez asesino de la precisión y riesgo para la salud
Si la evacuación de virutas no se hace bien, los residuos no desaparecen por arte de magia: se introducen en dos lugares de la máquina: las guías, husillos y otros pares cinemáticos, así como las rendijas del armario eléctrico y las cubiertas de protección. El polvo cerámico tiene alta dureza y partículas finas; entrar en las guías equivale a esparcir abrasivo sobre las superficies de ajuste de precisión, y con la acumulación diaria se produce una caída de la precisión de posicionamiento y un empeoramiento de la repetibilidad de posicionamiento, que es precisamente la desviación que menos puede tolerar el mecanizado por grabado fino de cerámica de circonio.
Con las personas ocurre lo mismo. El polvo cerámico inhalable es un riesgo para la salud laboral; el corte en húmedo, la protección hermética y la limpieza oportuna de los sedimentos son medios habituales. Por eso las máquinas de grabado fino específicas para cerámica suelen separar la zona de mecanizado de la zona eléctrica y adoptar estructuras de doble protección; la lógica no es acumular equipamiento, sino mantener el polvo fuera de los componentes de precisión y del personal. Si la evacuación de virutas se hace bien o mal, al final se reflejará en el estado de la máquina medio año después.
Momento de retirar la pieza: no manipular la pieza en caliente
Justo al terminar el mecanizado, tanto la pieza como el dispositivo de sujeción están en su punto alto de temperatura. Si en ese momento se suelta la sujeción, se desmonta la pieza y se enjuaga con agua fría, el cambio brusco de temperatura generará nuevas tensiones en el interior, y muy probablemente esa sea la grieta microscópica oculta e invisible. La secuencia segura es: tras detener la máquina, dejar que la pieza se enfríe naturalmente en su posición, y luego retirarla, limpiarla e inspeccionarla. El líquido de limpieza también debe estar lo más cerca posible de la temperatura ambiente, para evitar el choque térmico.
- Refrigeración adecuada: refrigerante especial soluble en agua, con gran caudal y cobertura omnidireccional del punto de corte, sin que aparezcan esquinas con corte en seco durante la trayectoria de la herramienta.
- Evacuación oportuna de virutas: hacer que las virutas duras salgan de la trayectoria de la herramienta en el momento, evitando arañazos y marcas de compresión por segundo raspado.
- Protección y limpieza: el polvo no entra en las guías ni en la zona eléctrica, limpieza periódica de los sedimentos, teniendo en cuenta también la protección del operario.
- Retirada en frío: dejar enfriar naturalmente antes de desmontar y limpiar, evitando que el cambio brusco de temperatura introduzca grietas microscópicas ocultas.
La refrigeración y la evacuación de virutas se tratan por separado porque casi no se reflejan en los planos ni en los programas, pero determinan directamente la tasa de desportillado y la cantidad de grietas microscópicas ocultas. Herramienta, parámetros, sujeción, trayectoria de corte y refrigeración son cinco cosas que deben adaptarse como un conjunto; si falla cualquier eslabón, el esfuerzo de los cuatro anteriores se verá reducido.
Mecanizado en verde o tras sinterización: dos rutas y cuatro etapas del proceso
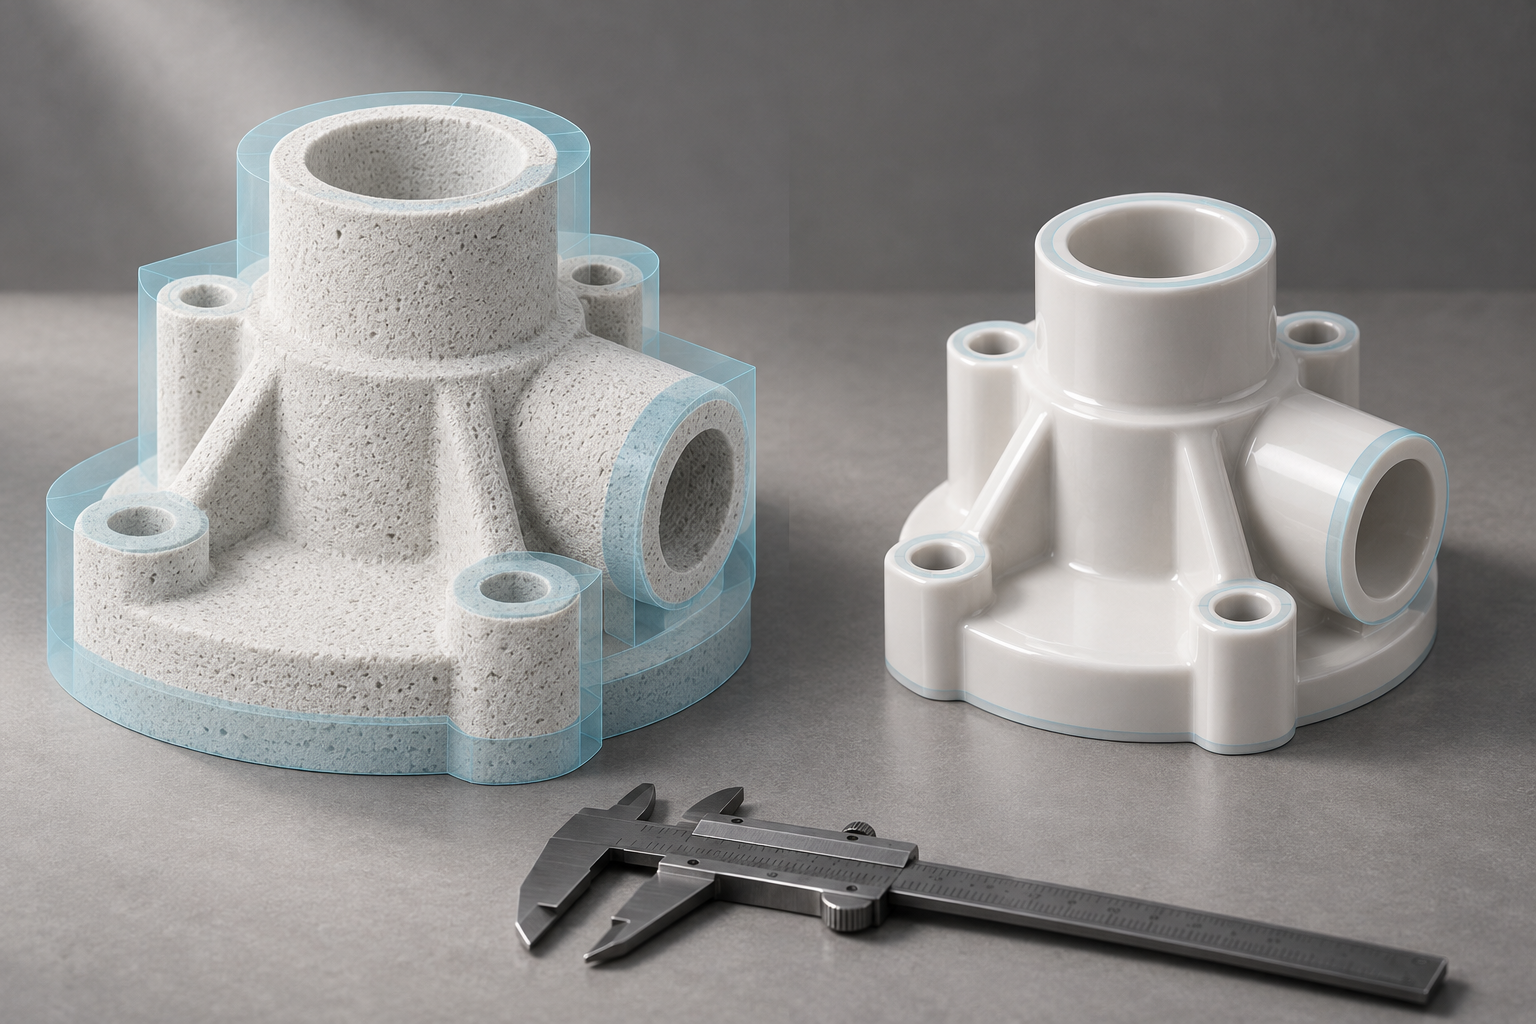
Ruta uno: mecanizado en fase de cuerpo verde, con sobremedida reservada según la contracción
Ruta dos: mecanizado tras sinterización, proceso de cuatro etapas para piezas duras
Preguntas frecuentes
A continuación se presentan varias preguntas frecuentes en torno al mecanizado de precisión de cerámica de circonio; las respuestas corresponden a lo tratado anteriormente sobre herramientas, parámetros, fijación, refrigeración y criterios DFM, sin涉及 cotizaciones ni plazos de entrega concretos.
¿Por qué el mecanizado de precisión de cerámica de circonio no puede aplicar directamente los parámetros de corte del metal?
El corte de metal se basa en que "la herramienta es más dura que la pieza y la viruta puede evacuar el calor", mientras que el circonio tiene alta dureza y gran fragilidad, y una fuerza desigual o una ligera vibración provoca desportillado. Los parámetros para metal suelen buscar grandes profundidades de corte y altos avances para aumentar la eficiencia; aplicarlos a la cerámica equivale a inyectar directamente impacto y concentración de tensiones en la pieza. La práctica habitual del sector es "alta velocidad de rotación, poca profundidad de corte, bajo avance y corte ligero"; el desbaste puede aumentar algo la eficiencia, pero el acabado debe reducir el avance, disminuir la profundidad de corte por pasada y estabilizar la velocidad del husillo; las paredes delgadas, los microagujeros y las estructuras de forma irregular requieren además corte por capas para distribuir la tensión. Los valores concretos dependen de la rigidez de la máquina, el estado del filo de la herramienta y la estructura de la pieza, y deben confirmarse mediante pruebas de corte.
El desportillado se ve, ¿cómo se detectan las microfisuras ocultas?
Las microfisuras ocultas son una fuente de fallo más difícil de detectar en el mecanizado de precisión de circonio: tras el mecanizado el aspecto es impecable, pero la pieza se rompe al montarla o al someterse a alta temperatura o presión. Normalmente provienen de fluctuaciones en la fuerza de corte, aplastamiento durante la fijación o cambios bruscos de temperatura. La inspección visual convencional difícilmente las detecta; se requiere observación ampliada, ensayos por penetración o tomografía industrial (CT) para inspeccionar por muestreo piezas críticas; para piezas de carga, sellado o uso médico, se recomienda acordar en la fase de plano el método de inspección y la proporción de muestreo. La capacidad de detección varía según la pieza; el plan concreto debe confirmarse con el fabricante.
¿Es obligatorio usar herramientas de diamante, o sirven las fresas de metal duro normales?
La dureza del circonio hace que las herramientas de metal duro normales se desafilen rápidamente; una herramienta desafilada equivale a "frotar" sobre la pieza, aumentando la fuerza de corte y con ello la probabilidad de desportillado. En el sector se emplean generalmente herramientas de diamante, siendo el diamante policristalino (PCD) una opción preferente habitual; para desbaste se usan herramientas grandes y de alta rigidez, y para acabado, microagujeros, ranurado y superficies curvas se usan microherramientas de diamante con filos ultrafinos. Una vez que la herramienta se desafila o se desportilla debe sustituirse de inmediato; la herramienta nueva debe calibrarse y probarse al montarla. Ahorrar en coste de herramienta suele traducirse en piezas defectuosas; esta cuenta debe hacerse en conjunto.
Mecanizado en verde o tras sinterización, ¿qué ruta debe elegirse?
La elección entre ambas rutas depende de los requisitos de precisión y la complejidad estructural. En la fase de cuerpo verde el material es más blando y la resistencia al corte menor, y se puede reservar sobremedida según las características de contracción por sinterización, lo que es adecuado para piezas de forma compleja y lotes grandes; el ajuste fino tras la sinterización garantiza las dimensiones finales y la calidad superficial, pero las piezas duras normalmente requieren las cuatro etapas de desbaste, semidesbaste, acabado y pulido, con sobremedidas de varios milímetros o incluso más de diez milímetros (en metal suele dejarse solo unas centésimas de milímetro), y el coste de herramienta es de decenas a cien veces mayor. La elección real debe evaluarse de forma integral considerando los requisitos de tolerancia, el lote y el coste, y si es necesario realizar primero una validación del proceso.
¿Qué detalles de diseño en el plano determinan directamente el riesgo de desportillado en el mecanizado de precisión de circonio?
El espesor de pared, los radios, los chaflanes y las ranuras estrechas son varios puntos clave. Los valores empíricos comunes en la industria son: espesor mínimo de pared aproximadamente ≥1,0–1,5 mm; radio interior aproximadamente ≥R0,3–R0,5 mm, lo que puede aumentar la resistencia al agrietamiento en aproximadamente un 20–40 %; realizar un chaflán o ≥R0,2 mm en los bordes exteriores; ranuras estrechas aproximadamente ≥0,5 mm y una relación profundidad-ancho aproximadamente ≤1:4. Estos no son estándares rígidos, pero corregir las esquinas agudas, las paredes delgadas y las ranuras profundas y estrechas en la etapa de plano es más eficaz que esforzarse más en el lado del mecanizado. Realizar primero una evaluación DFM en la etapa de diseño puede reducir significativamente el riesgo de rechazo en producción en serie.
Key takeaways
- La contradicción central del grabado fino de circonio es la coexistencia de alta dureza y gran fragilidad: la alta dureza hace que las herramientas se desgasten rápido, y la gran fragilidad hace que la concentración de tensiones provoque fracturas, por lo que no se pueden aplicar los parámetros de corte de metales.
- El desportillado, el agrietamiento y las rayaduras son defectos visibles; las microfisuras ocultas difíciles de distinguir a simple vista son más peligrosas, ya que a menudo solo fallan en escenarios de ensamblaje, alta temperatura o alta presión.
- Herramientas, parámetros, sujeción, trayectorias de corte y refrigeración con evacuación de virutas: estas cinco cosas deben adaptarse en conjunto; la optimización puntual no salva el conjunto.
- Herramientas de diamante (PCD, opción preferente habitual) combinadas con alta velocidad, poca profundidad de corte, bajo avance y corte ligero son el principio común del sector; en paredes delgadas y microperforaciones se requiere corte por capas múltiples para distribuir las tensiones.
- El espesor de pared, los radios interiores, los chaflanes y la relación de aspecto de ranuras estrechas determinan el riesgo de desportillado ya en la fase de plano; por mucho esfuerzo que se haga en el mecanizado, difícilmente se compensan defectos de diseño.



