
Quelle est la différence entre l’usinage 5 axes simultanés et l’usinage 3+2 ? Choisir d’abord le mode en fonction des caractéristiques de la pièce
Si une même pièce comporte des trous inclinés, des cavités profondes et des surfaces continues, l’usinage 3 axes peut nécessiter plusieurs retournements, des outils plus longs ou des dispositifs de bridage spéciaux pour éviter les interférences. L’usinage 5 axes simultanés permet de modifier la direction d’approche de l’outil, mais cela ne signifie pas nécessairement que la pièce pourra être usinée en un seul bridage, ni que le programme évitera automatiquement les collisions. Il faut d’abord déterminer si la zone à usiner est accessible depuis une direction appropriée, si le porte-outil et le dispositif de bridage disposent d’un dégagement suffisant, si les axes rotatifs se trouvent dans leur course utilisable et si la texture de surface finale répond aux exigences.
Usinage 3+2 consiste généralement à faire pivoter ou incliner la pièce ou l’outil jusqu’à une orientation fixe, puis à réaliser la coupe selon une méthode 3 axes. Il convient à l’usinage de surfaces inclinées, de trous inclinés et de pièces présentant plusieurs faces ; son principal objectif est de réduire certains retournements et d’améliorer l’angle d’approche de l’outil. L’usinage 4+1 fait intervenir un axe rotatif en mouvement continu lors de certaines opérations, mais tous les mouvements de coupe ne sont pas pilotés simultanément par cinq axes. L’usinage 5 axes simultanés ajuste en continu la position de l’outil et l’orientation de son axe pendant la coupe. Il convient davantage aux aubes, aux surfaces continues de forme libre et aux canaux profonds et étroits, qui nécessitent de maintenir l’angle de contact et de faire varier l’axe outil de manière fluide.
| Mode d’usinage | Objectif principal du procédé | Caractéristiques les mieux adaptées | Principaux risques |
|---|---|---|---|
| Indexage 3+2 | Usinage fixe après modification de l’orientation | Trous inclinés, parois inclinées, pièces à faces multiples | Repositionnement, changement d’orientation et interférences avec le bridage |
| Usinage 4+1 | Faire participer certains axes rotatifs à des trajectoires spécifiques | Rainures régulières, parois latérales ou géométries de révolution | Adéquation insuffisante entre la plage de mouvement et le post-processeur |
| Usinage 5 axes simultané | Modifier continuellement la position et l’orientation de l’outil pendant la coupe | Aubes, surfaces gauches complexes, passages étroits | Collisions, dépassements de course, changements brusques d’orientation de l’outil et textures de surface instables |
Par conséquent, le choix d’un mode d’usinage 5 axes ne doit pas se limiter au nombre d’axes de la machine. Lorsque les variations de surface sont continues, que l’outil doit être constamment incliné ou qu’une solution 3 axes nécessiterait un outil trop long, le 5 axes simultané peut offrir davantage de valeur ; si la pièce comporte simplement des plans, des trous ou des parois latérales orientés dans plusieurs directions, l’usinage indexé 3+2 est souvent suffisant. Lors de la revue du processus, la continuité des surfaces, l’accessibilité de l’orientation de l’outil, les risques d’interférence et la texture de surface exigée doivent figurer sur la même liste de contrôle avant de décider de la trajectoire à adopter.

Première étape de l’usinage des surfaces complexes : vérifier l’accessibilité de l’orientation de l’outil en 5 axes
L’accessibilité de l’orientation de l’outil lors du fraisage 5 axes simultané ne se résume pas à « l’extrémité de l’outil peut atteindre la surface ». Une fois le point de contact de l’outil arrivé à la position cible, il faut également vérifier si le porte-outil risque de toucher la pièce, le montage ou la table rotative, si la longueur de sortie de l’outil n’est pas excessive et si les axes rotatifs disposent d’une course suffisante et de vitesses de déplacement adaptées. Pour les cavités profondes, les trous inclinés et les surfaces continues, il faut surtout vérifier que l’ensemble du système d’outillage peut s’approcher de la zone d’usinage dans une orientation stable.
L’accessibilité de l’orientation de l’outil doit être vérifiée de l’extrémité de l’outil jusqu’à l’enveloppe machine
Avant la programmation, le contrôle peut être effectué par niveaux selon la séquence « point de contact — direction de l’axe de l’outil — porte-outil et montage — mouvements de la machine ». Commencer par vérifier si la surface cible est masquée par des parois adjacentes, puis observer si la variation de l’angle d’inclinaison de l’outil est continue. Une variation brutale de cet angle peut modifier la longueur de coupe effective et provoquer des vibrations, des zones résiduelles ou une texture de surface nettement visible. Intégrer ensuite le porte-outil, le montage, la pièce et les composants rotatifs dans une même zone de contrôle ; le fait de constater que l’extrémité de l’outil est accessible dans le modèle CAO ne prouve pas que l’usinage reste possible après le bridage réel.

Liste de contrôle avant programmation pour le fraisage 5 axes simultané
- Vérifier que le diamètre de l’outil, la longueur de coupe, la sortie totale et la forme du porte-outil respectent les exigences de dégagement de la zone cible.
- Vérifier l’inclinaison de l’axe de l’outil, le sens d’inclinaison et l’évolution du point de contact afin d’éviter des sauts d’orientation trop importants ou une instabilité locale du contact.
- Vérifier la course disponible de la table rotative ou de la tête orientable, les positions limites, la vitesse de déplacement ainsi que le mode de sortie du postprocesseur.
- Intégrer le bridage réel, le brut et l’orientation de serrage dans le contrôle des interférences, tout en réservant un espace suffisant pour l’évacuation des copeaux, la mesure et le changement d’outil.
Si un outil très long est indispensable pour franchir l’obstacle créé par la pièce, il faut d’abord évaluer s’il est possible de modifier l’orientation du bridage, d’utiliser un indexage 3+2 ou de diviser la zone d’usinage, plutôt que d’augmenter directement la longueur de sortie de l’outil. Le fraisage cinq axes simultanés améliore la direction d’approche de l’outil, mais ne remplace ni la rigidité, ni le bridage, ni la validation du programme. La solution finale doit également faire l’objet d’une simulation de la machine complète afin de contrôler les collisions, les interférences et les dépassements de course, puis être validée à partir des résultats de la première pièce pour confirmer la stabilité de la trajectoire de l’axe de l’outil.
Comment faire correspondre l’ébauche, l’usinage des restes et la finition aux caractéristiques d’une surface complexe ?
Le fraisage cinq axes simultanés ne permet pas de couvrir toute la pièce avec une seule trajectoire. L’objectif de l’ébauche est d’enlever la matière de manière stable tout en conservant une surépaisseur maîtrisée ; l’usinage des restes traite les zones que l’outil précédent ne pouvait pas atteindre ; la finition doit quant à elle contrôler le point de contact de l’outil, les variations de l’axe, le pas et la texture de surface finale. L’ordre des opérations doit être déterminé par les caractéristiques géométriques, et non par l’application systématique d’un modèle nommé simplement « ébauche — finition ».
Pour les cavités profondes et les passages étroits, contrôler en priorité la longueur de sortie de l’outil
Dans une cavité profonde ou un passage étroit, on commence généralement par une évacuation de matière par niveaux, en réduisant progressivement la profondeur de coupe et la charge locale. Plus l’outil dépasse, plus sa rigidité diminue, ce qui augmente les risques de vibrations, de flexion de l’outil et de matière résiduelle. Il faut donc d’abord vérifier si un outil plus court peut atteindre la zone cible en modifiant l’orientation de son axe. Lors de l’ébauche, il faut principalement surveiller le volume de matière retiré du brut, la constance de la charge et la surépaisseur restante ; l’usinage des restes intervient ensuite pour reprendre les angles, le fond de la cavité et les raccordements entre fond et parois, en évitant d’utiliser un outil de finition pour enlever une grande quantité de matière.
Stratégies d’usinage cinq axes pour les roues à aubes, les parois inclinées et les surfaces gauches
La difficulté des roues à aubes ou des disques d’aubes réside dans les jeux entre les aubes, les raccordements avec le moyeu et la répartition des restes de matière à proximité des séparateurs. La trajectoire doit concilier enlèvement de matière et évitement du porte-outil ; il ne suffit pas de vérifier que la pointe de l’outil atteint la cible. Lorsque la géométrie est continue et que les conditions s’y prêtent, les parois inclinées peuvent être usinées avec le flanc de l’outil afin de réduire les stries laissées par les passes successives ; toutefois, la longueur de contact du flanc, la rigidité de l’outil et la tolérance de la paroi doivent encore être confirmées par un usinage d’essai ou les données de la première pièce. Pour la finition des surfaces gauches, il faut maintenir une variation régulière de l’axe de l’outil, régler correctement le pas et vérifier l’apparition de matière résiduelle, de surcoupe ou de marques d’outil visibles au niveau des variations brusques de courbure.
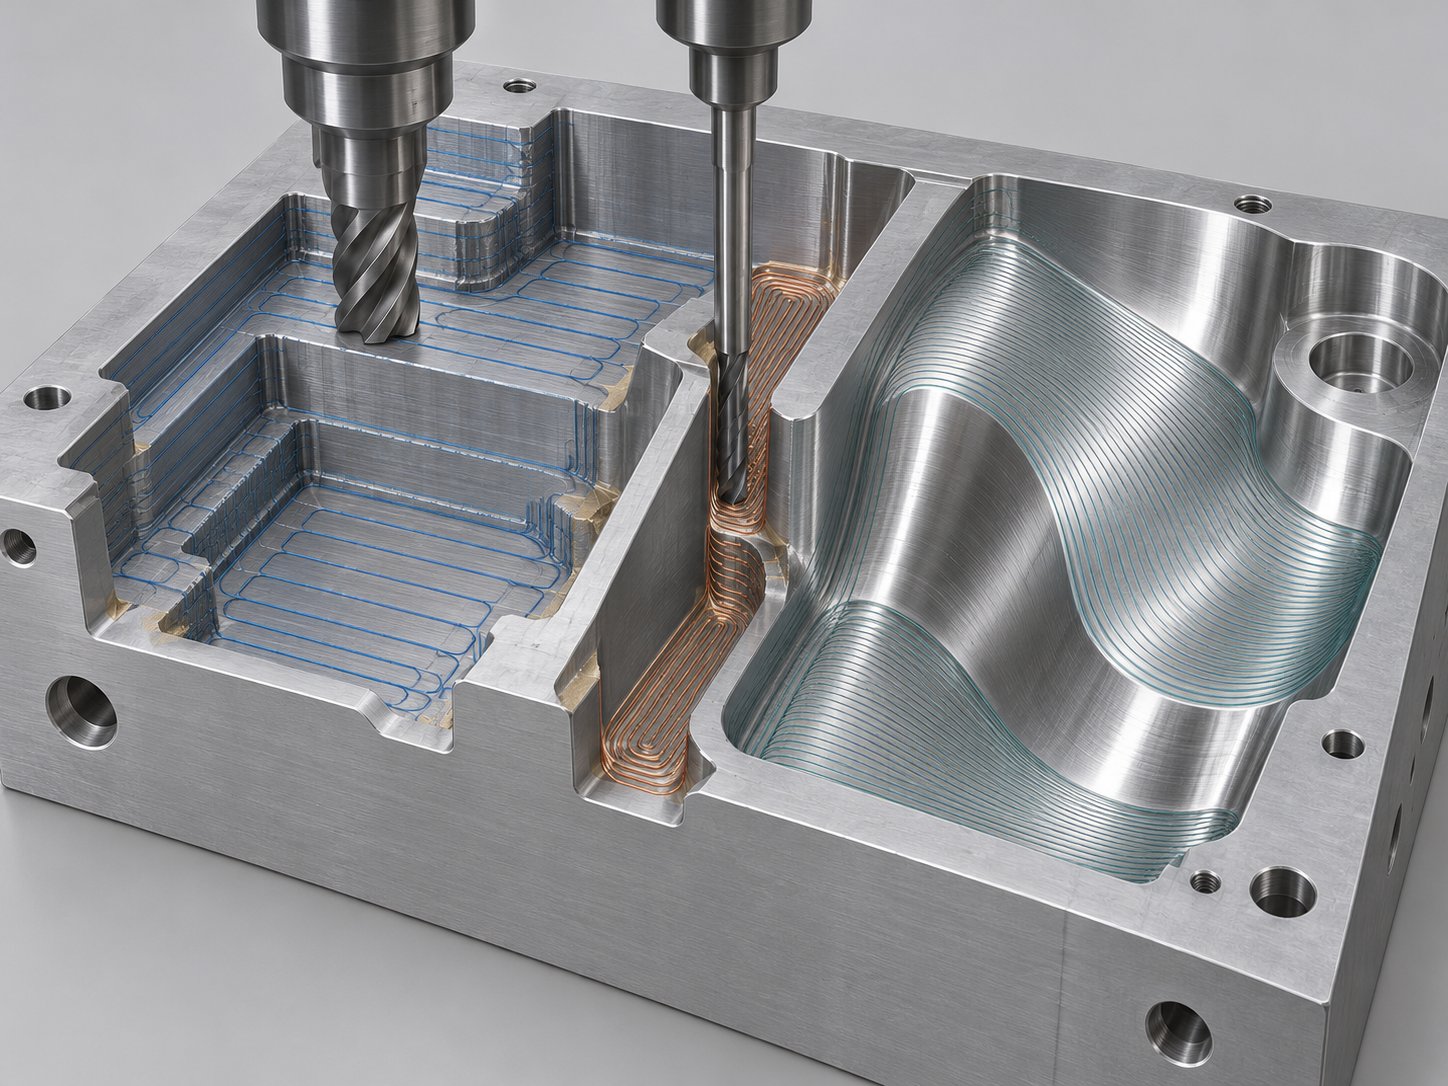
Par conséquent, le procédé d’usinage cinq axes doit consigner séparément la surépaisseur d’ébauche, les zones d’usinage des restes et les surfaces de réception de la finition. L’ébauche s’évalue selon la stabilité de l’enlèvement, l’usinage des restes selon l’accessibilité et la matière résiduelle, et la finition selon le profil, la texture de surface et la continuité de l’axe de l’outil ; les critères d’évaluation diffèrent et il est impossible de juger la pertinence de la trajectoire uniquement à partir des dimensions finales.
Que faut-il vérifier lors de la simulation des trajectoires d’outil cinq axes : collisions, dépassements de course et anomalies des axes rotatifs
La simulation d’une trajectoire d’outil cinq axes ne consiste pas à lire la trajectoire une seule fois ; elle vise à vérifier que le programme de fraisage cinq axes simultanés peut fonctionner en toute sécurité sur la machine-outil, avec le bridage et le système d’outillage réels. Avant la simulation, il faut établir un modèle cinématique de la machine conforme à l’équipement sur site et importer le brut, la pièce, le bridage, l’outil et le porte-outil. Si le modèle ne contient pas les détails de la table rotative, de la tête orientable ou du bridage, la mention « usinable » affichée à l’écran ne garantit pas la faisabilité réelle de l’usinage.
Ordre de contrôle lors de la simulation des trajectoires d’outil cinq axes
Le contrôle peut être effectué de la zone la plus proche vers la plus éloignée : commencer par vérifier si le contact entre l’arête coupante et la pièce est continu, et s’il existe une surcoupe, une zone non usinée ou une matière résiduelle anormale ; contrôler ensuite les dégagements entre le porte-outil, le bridage, la table rotative et la tête orientable. Observer ensuite la position des axes rotatifs, leur course utile et les zones limites, en prêtant une attention particulière aux dépassements de course, aux rotations brusques à l’approche des limites et aux mouvements inversés des axes rotatifs.
Les anomalies des axes rotatifs et la sortie du postprocesseur doivent également être vérifiées
Une distance de sécurité correcte ne signifie pas pour autant que le programme est déjà stable. Dans la simulation, il faut également observer les zones comportant une forte densité de segments courts, les variations soudaines de l’inclinaison de l’axe outil, les vitesses anormalement élevées des axes rotatifs, les inversions fréquentes ainsi que les variations d’accélération et de décélération de la machine. Ces mouvements peuvent provoquer des vibrations, une texture de surface irrégulière ou des arrêts locaux. Pour les cavités profondes et les surfaces continues, il faut notamment vérifier si l’axe outil dévie brusquement pour éviter un obstacle, afin d’éviter que l’état de coupe effectif ne devienne instable malgré l’absence de collision de la pointe de l’outil.
Enfin, il faut impérativement confirmer que le post-processeur utilisé pour la simulation correspond au système de commande réel de la machine, et vérifier le système de coordonnées, la compensation de longueur d’outil, le sens positif et négatif des axes rotatifs ainsi que le format de sortie du programme. La simulation de la machine complète peut seulement réduire les risques de collision et de dépassement de course ; elle ne peut pas remplacer un usinage d’essai de la première pièce. Cette première pièce doit encore être validée en tenant compte du bridage réel, de la mise en position, de l’état de l’outil et du bruit de coupe, puis les paramètres de trajectoire doivent être corrigés en fonction des résultats dimensionnels et de la qualité de surface.
Un seul bridage peut-il garantir la qualité dimensionnelle en usinage cinq axes ? Des références au contrôle de la première pièce
Un seul bridage peut réduire certains risques liés au transfert des références et au repositionnement répété, mais il ne garantit pas automatiquement la qualité dimensionnelle d’un usinage cinq axes. Avant l’usinage, il faut toujours définir la référence principale, les positions des trous critiques, le profil des surfaces et leurs relations de position, puis déterminer le mode de bridage, la méthode de mise en position et les références de contrôle. Si la pièce comporte des cavités profondes, des surfaces inclinées ou des surfaces continues, le bridage doit à la fois garantir l’accessibilité de l’axe outil et éviter que le montage ne masque les zones à mesurer.
Les références et la mise en position en usinage cinq axes passent avant la trajectoire d’outil
Réduire le nombre de bridages ne signifie pas réduire le nombre de sources d’erreur. La dérive thermique de la machine, l’erreur de positionnement des axes rotatifs, l’usure de l’outil, la déformation du matériau et les écarts de palpage et de mise en position peuvent tous modifier la dimension finale. Pour les trous critiques, les faces de montage ou les surfaces de profil, il convient de préciser la hiérarchie des références sur le plan et de faire en sorte que l’ébauche, la semi-finition et la finition utilisent des relations de positionnement traçables. Si nécessaire, il faut conserver une surépaisseur raisonnable afin d’éviter qu’une déformation ou une erreur de mesure ne puisse plus être corrigée après un usinage directement à la dimension finale.
Les techniciens méthodes doivent également confirmer que la stratégie de palpage ou de mise en position est compatible avec la cinématique réelle de la machine. Si la pièce nécessite plusieurs bridages, il faut consigner, pour chacun d’eux, les surfaces de positionnement, la relation de réindexation et la méthode de contrôle après repositionnement, plutôt que de simplement changer le système de coordonnées dans le programme. Ainsi, en cas d’écart dimensionnel, il sera possible de déterminer si le problème provient du bridage, de l’outil, de la machine ou du matériau.
Les dimensions, le profil et la qualité de surface doivent être réceptionnés séparément
Le contrôle d’une pièce usinée en cinq axes ne doit pas se résumer à la mention « dimensions conformes ». Les dimensions linéaires et les diamètres de trous peuvent être contrôlés à l’aide d’instruments de mesure dédiés ou d’une machine à mesurer tridimensionnelle, selon le plan ; les relations de position entre les trous et les faces de montage doivent être évaluées à partir d’un système de références unifié ; pour les surfaces gauches, il faut s’intéresser à l’écart de profil, aux résidus locaux et à l’orientation des marques d’usinage. Les surfaces complexes peuvent être contrôlées par balayage tridimensionnel ou par mesure tactile, mais le programme de mesure doit utiliser des références, un système de coordonnées et des zones d’évaluation cohérents avec le modèle de conception, afin d’éviter des résultats impossibles à comparer en raison de méthodes d’alignement différentes.

Le contrôle de la première pièce doit vérifier simultanément les dimensions critiques, la tolérance de profil, les relations de position et l’état de surface, en reliant les résultats aux références d’usinage. Le rapport de contrôle doit également indiquer la méthode de mesure, le système de références ainsi que les conditions environnementales ou de bridage nécessaires. Ce n’est que lorsque le processus d’usinage, les relevés de mise en position et les résultats de contrôle sont mutuellement traçables qu’il est possible de déterminer si l’usinage cinq axes est réellement stable, au lieu de considérer à tort qu’un « seul bridage » constitue une garantie de qualité.
Comment demander un devis précis à un fournisseur d’usinage cinq axes : liste des informations relatives au plan, au processus et à la réception
Lors d’une demande de devis, ne demandez pas seulement « disposez-vous d’une machine cinq axes ? ». Pour les pièces à surfaces complexes, les résultats dépendent réellement de la cinématique de la machine, de son enveloppe d’usinage, de l’accessibilité de l’axe outil, de la stratégie de bridage, de la validation du programme et de la méthode de contrôle. Le fournisseur doit d’abord connaître les caractéristiques géométriques de la pièce et les références de réception afin de déterminer s’il convient d’utiliser un positionnement 3+2, une configuration 4+1 ou un usinage cinq axes simultanés, plutôt que de prendre un engagement sur la seule base du nombre d’axes.
Informations à fournir pour une demande de devis d’usinage cinq axes : clarifier d’abord la géométrie et les exigences de réception
Lors de l’envoi des plans, il faut également fournir le modèle tridimensionnel, le plan bidimensionnel, la nuance du matériau, l’état du brut, les exigences de traitement thermique et de traitement de surface, la quantité prévue ainsi que les références critiques et les restrictions de bridage. Le plan doit distinguer les dimensions linéaires, les relations de position des trous, la tolérance de profil des surfaces, les angles, l’épaisseur des parois et la rugosité de surface ; il ne suffit pas d’indiquer vaguement « haute précision ». S’il existe des zones interdites au contact, des surfaces d’aspect, une orientation imposée des marques d’usinage ou des références d’assemblage ultérieures, celles-ci doivent également être indiquées sur le plan ou dans l’accord technique.
Questions à poser au fournisseur sur la trajectoire d’outil et la validation du bridage en usinage cinq axes
- Le projet prévoit-il un positionnement 3+2 ou un usinage cinq axes simultanés ? Quelles zones nécessitent plusieurs bridages, et comment les références seront-elles transférées après chaque repositionnement ?
- Une simulation de la machine complète sera-t-elle réalisée à partir de la machine réelle, de la table rotative ou de la tête inclinable, du montage, du porte-outil et du brut ? Comment les collisions, les interférences, les dépassements de course des axes et les rotations anormales seront-ils contrôlés ?
- Pour les cavités profondes, les trous inclinés ou les surfaces continues, existe-t-il un risque d’inaccessibilité de l’axe outil, de porte-à-faux excessif de l’outil, d’instabilité du point de contact ou de variation brutale de la texture de surface ?
- Comment effectuer la mise en position et le contrôle de la première pièce ? Quels repères et quelles méthodes utiliser respectivement pour les cotes critiques, le profil des surfaces courbes, les relations de position et le rapport de contrôle ?
Il convient également d'exiger du fournisseur qu'il précise le mode de remontée des dimensions non conformes. Par exemple, lorsque la première pièce révèle une surépaisseur sur une surface courbe, un écart au niveau de la position des trous ou du référentiel d'assemblage, qui est chargé de confirmer la cause, faut-il ajuster la trajectoire d'outil ou le bridage, et comment effectuer la contre-vérification après modification ? L'acheteur n'a pas besoin d'exiger la divulgation de tous les détails de programmation, mais doit obtenir les éléments de décision liés au procédé et les enregistrements de validation directement nécessaires à la réception. En définitive, la comparaison ne porte pas sur le simple fait de « disposer ou non d'une machine 5 axes », mais sur la capacité à intégrer l'accessibilité de l'axe outil, les risques d'usinage et la maîtrise de la qualité dimensionnelle dans une même solution de livraison.
FAQ : Le fraisage 5 axes simultanés est-il nécessairement mieux adapté aux pièces complexes que le fraisage 3 axes ?
Pour déterminer si le fraisage 5 axes simultanés est approprié, il ne suffit pas d'examiner le nombre d'axes de la machine. Il faut revenir aux caractéristiques de la pièce et vérifier l'accessibilité de l'axe outil, les dégagements entre le porte-outil et le montage, la course des axes rotatifs, la continuité des surfaces courbes ainsi que les référentiels de contrôle finaux. Les conclusions de la FAQ doivent toutes être confirmées au regard du plan concerné, de la cinématique de la machine-outil et des données de la première pièce.
Le fraisage 5 axes simultanés est-il nécessairement mieux adapté aux pièces complexes que le fraisage 3 axes ?
Pas nécessairement. Les cavités profondes, les trous inclinés, les caractéristiques sur plusieurs faces ou les surfaces gauches continues peuvent être mieux adaptées au 5 axes. Toutefois, si la pièce peut être usinée par un positionnement 3+2 approprié, le 3 axes ou le 3+2 peut aussi être plus économique et plus stable. L'essentiel est de comparer l'accessibilité, le nombre de bridages, les risques d'interférence et les exigences de contrôle.
Quand un usinage 3+2 est-il déjà suffisant, et quand faut-il recourir au 5 axes simultanés ?
Lorsque les surfaces à usiner peuvent être regroupées selon des orientations fixes et que l'outil n'a pas besoin de pivoter en continu dans chaque position, le 3+2 est généralement suffisant. Les surfaces courbes continues d'une aube, les passages étroits ou les zones nécessitant un ajustement continu de l'axe outil pour éviter les interférences sont davantage susceptibles de nécessiter un 5 axes simultanés.
L'usinage 5 axes d'une surface complexe garantit-il nécessairement une grande précision ?
Non. Le 5 axes améliore la direction d'approche de l'outil et l'accessibilité géométrique, mais le résultat dimensionnel dépend également de la déformation du matériau, de l'usure de l'outil, de l'état thermique de la machine, des erreurs des axes rotatifs, du post-processeur et de la méthode de contrôle. Il convient de valider le résultat par simulation, usinage de la première pièce et contrôle adapté des surfaces courbes.
Un seul bridage peut-il remplacer le contrôle dimensionnel ?
Non. La réduction du nombre de rebridages peut diminuer les risques liés au transfert du référentiel et au repositionnement répétitif, mais elle ne supprime ni les erreurs de mise en position, ni la dérive thermique, ni les écarts liés à l'outil. Les cotes critiques, les relations de position, le profil des surfaces courbes et la qualité de surface doivent toujours être réceptionnés séparément selon les référentiels du plan.
Comment l'acheteur peut-il déterminer si un fournisseur possède réellement les compétences nécessaires en usinage 5 axes ?
Il ne faut pas se contenter de demander si le fournisseur dispose d'une machine 5 axes. Il convient d'exiger des précisions sur le recours au 3+2 ou au 5 axes simultanés, la cinématique de la machine et son enveloppe d'usinage, la manière dont les interférences entre le porte-outil et le montage sont vérifiées, la réalisation éventuelle d'une simulation complète de la machine, ainsi que la correspondance entre la première pièce, le rapport de contrôle et les référentiels du plan.
Key takeaways
- La valeur essentielle de l’usinage 5 axes simultanés réside dans l’amélioration de la direction d’approche de l’outil et de l’accessibilité géométrique, et non dans l’obtention automatique d’une précision supérieure.
- L’indexage 3+2 convient à l’usinage dans une orientation fixe ; les surfaces continues et les zones sujettes aux interférences sont celles qui nécessitent le plus probablement un usinage 5 axes simultanés.
- L’accessibilité de l’axe outil doit être vérifiée en tenant compte simultanément de l’outil, du porte-outil, du dispositif de bridage, de la course des axes rotatifs, de l’enveloppe de la machine-outil et du post-processeur.
- L’ébauche, l’usinage des surépaisseurs et la finition doivent être planifiés séparément en définissant le mode de contact de l’outil, les surépaisseurs et la texture de surface.
- Le contrôle dimensionnel doit être défini à partir des références, du bridage et du plan de contrôle. Lors de la demande de devis, il convient d’exiger du fournisseur qu’il précise ses méthodes de simulation et de validation de la première pièce.



