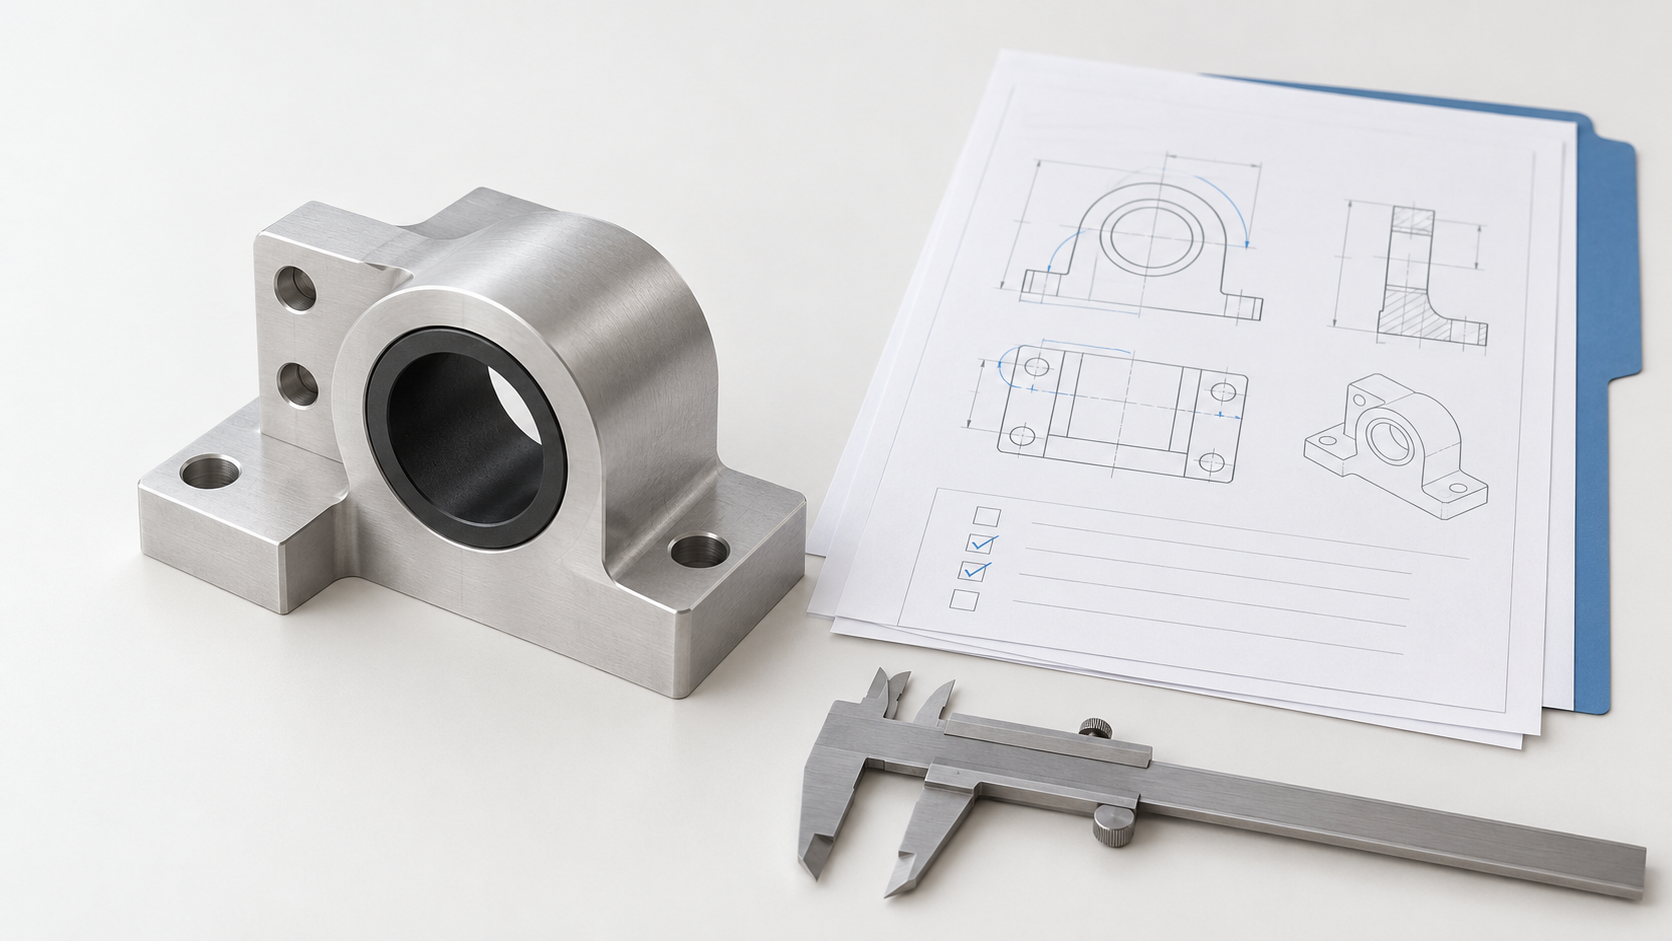
Quelles informations faut-il confirmer dans un RFQ pour des pièces sur mesure ? Commencer par constituer un dossier d’exigences exploitable pour le chiffrage
Le fournisseur établit son devis à partir du modèle 3D, mais le premier article doit être retouché parce que les références du plan 2D, le traitement de surface ou la méthode de contrôle n’ont pas été définis : il s’agit d’un point de perte de contrôle fréquent dans les projets de fabrication sur mesure. Le premier livrable de l’acheteur ne devrait pas être uniquement un prix, mais un dossier d’exigences dont la version, le périmètre et le mode de réception ont été confirmés par les deux parties.
| Catégorie d’informations | Documents ou précisions requis | Pourquoi c’est nécessaire | Risque en cas d’absence |
|---|---|---|---|
| Géométrie et dimensions | Modèle CAO 3D, plan 2D, GD&T, références et indice de révision | Déterminer les caractéristiques d’usinage, les cotes critiques, les références de contrôle et la relation entre les versions | Le fournisseur peut établir son devis sur la base d’une version erronée et le premier article peut devenir impossible à valider |
| Matériaux et quantités | Nuance et état du matériau, besoins annuels, taille des lots et cadence de livraison | Évaluer les procédés et leur rentabilité : usinage CNC, impression 3D, tôlerie, moulage par injection ou réplication de prototypes par moulage | Toute substitution de matériau ou modification de la solution de bridage ou de moulage nécessitera une révision ultérieure du prix |
| Post-traitement et assemblage | Traitement de surface, traitement thermique, pièces d’ajustement, plan d’assemblage et exigences fonctionnelles | Préciser si les dimensions sont contrôlées après usinage, après traitement ou à l’état assemblé | Les exigences d’aspect, d’ajustement ou de durabilité peuvent avoir été omises |
| Qualité et livraison | Caractéristiques critiques, méthodes de contrôle, emballage, date cible et essais spéciaux | Planifier à l’avance les calibres de contrôle, les méthodes de mesure, l’emballage et les étapes de livraison | Périmètre du devis mal défini et dossier du premier article incomplet |
Le dossier documentaire doit également identifier les CTQ, tels que les surfaces d’étanchéité, les trous d’ajustement, les références de positionnement, les surfaces en mouvement et les interfaces d’assemblage, et préciser quelles dimensions nécessitent des instruments de mesure dédiés ou un contrôle fonctionnel. Les indices de révision du modèle, des plans et de la nomenclature doivent être traçables ; les informations manquantes doivent être consignées dans une liste des éléments manquants, avec un responsable désigné et une date de clôture.
Comment mener à bien la validation technique d’un projet d’usinage sur mesure ? Commencer par verrouiller la version, les références et les caractéristiques critiques
Après réception d’une demande de devis (RFQ) pour une pièce sur mesure, le fournisseur ne doit pas se contenter d’examiner le modèle 3D pour établir directement son offre. Il doit d’abord vérifier les indices de révision des fichiers, la cohérence entre le modèle et le plan 2D, la nuance et l’état du matériau, les procédés spéciaux, la méthode d’acceptation et la date cible. Si le plan est encore en cours de modification ou si le modèle et le plan présentent des divergences dimensionnelles, il faut d’abord établir une liste des éléments manquants, puis faire confirmer par les achats, le bureau d’études, la qualité et le fournisseur les responsables ainsi que les dates de réponse.
La validation technique d’une fabrication sur mesure commence par la vérification de quatre références
La validation technique doit au minimum couvrir quatre éléments : la version des fichiers, les références dimensionnelles, le matériau et son état, ainsi que les critères de contrôle. Les références ne doivent pas se limiter à la mention « usinage selon le modèle » ; il faut préciser les surfaces ou axes de référence utilisés pour le positionnement, la mesure et l’assemblage. Il faut également distinguer la nuance du matériau, son état après traitement thermique et les exigences de traitement de surface ; à défaut, une même pièce peut faire l’objet de devis, d’usinage et d’acceptation reposant sur des hypothèses différentes.
Il faut ensuite identifier les CTQ (caractéristiques critiques de qualité) : les surfaces d’étanchéité, les trous d’ajustement, les références de positionnement, les surfaces en mouvement et les interfaces d’assemblage doivent généralement faire l’objet d’une indication distincte de la tolérance, de la rugosité de surface, de la méthode de contrôle et des exigences fonctionnelles. Les recommandations de procédé du fournisseur doivent être consignées dans une rubrique distincte des exigences de conception ; une « recommandation d’élargissement de la tolérance » ne peut pas être considérée directement comme une modification approuvée. Pour l’usinage CNC sur mesure, il faut également confirmer l’accessibilité des outils, les références de bridage et les conditions de mesure des cavités profondes ; tant que ces points ne sont pas résolus, il est déconseillé de passer au devis officiel ou à la fabrication.
Transformer les éléments manquants en enregistrements d’approbation traçables
- Problème : signaler les documents, caractéristiques et risques en conflit ou manquants.
- Responsabilité : préciser si la réponse relève de l’ingénierie client, des achats, de la qualité ou du fournisseur.
- Décision : consigner la référence, le matériau, la méthode de contrôle ou la solution de remplacement retenue.
- Version : reporter les plans, les données 3D, le plan de contrôle et la date d’entrée en vigueur approuvés.
Ce n’est que lorsque tous les points critiques sont clôturés et que les responsables ont donné leur approbation qu’un projet de fabrication sur mesure dispose d’une base de devis comparable. Si certains points restent à confirmer, ils doivent être indiqués séparément dans le devis comme hypothèses, en précisant clairement que les éléments non résolus ne peuvent pas déclencher la fabrication des moules, des outillages ou le traitement en série.
Que vérifie la revue DFM de la fabrication sur mesure ? Vérifier les risques de fabricabilité par procédé
Dans la fabrication sur mesure, la revue DFM ne consiste pas seulement à déterminer si une pièce « peut être fabriquée », mais aussi à confirmer la gamme de fabrication, la méthode de contrôle et les limites de coût. Pour les pièces à parois minces et complexes, à cavités profondes, à tolérances serrées ou nécessitant plusieurs opérations, la découverte des risques après l’établissement du devis entraîne souvent une modification des plans, des retouches ou une réévaluation du délai de livraison.
| Étape | Question principale | Résultat |
|---|---|---|
| DFM | La conception actuelle peut-elle être fabriquée de manière stable selon le procédé visé ? | Risques liés au procédé, recommandations de modification et hypothèses de coût |
| Simulation | Comment se manifestent les risques spécifiques liés au remplissage, au refroidissement, au gauchissement ou à la déformation ? | Résultats de l’analyse ciblée |
| Contrôle | La pièce est-elle conforme au plan approuvé et aux exigences d’acceptation ? | Données de mesure et enregistrement de la décision |
| Approbation du client | La fonction, les tolérances et les solutions de remplacement sont-elles acceptées ? | Version contrôlée et décision de libération |
Usinage CNC sur mesure : examiner d’abord les outils, le bridage et les références
Dans l’usinage CNC sur mesure, il convient de vérifier si l’outil peut atteindre les cavités profondes et les angles intérieurs, si le dispositif de bridage offre un soutien suffisant et si le report de référence risque d’amplifier les erreurs de position. Les surfaces d’étanchéité, les trous d’ajustement, les références de positionnement et les surfaces en mouvement doivent être identifiés séparément ; toutes les dimensions ne peuvent pas être traitées avec le même niveau de priorité. Les tolérances et la rugosité de surface doivent également être évaluées en fonction du matériau, de l’outil et de l’ordre d’usinage. Si nécessaire, l’alésage, le taraudage, la rectification ou un contrôle supplémentaire doivent être définis comme des opérations distinctes.
Fabrication sur mesure par injection et MIM : distinguer les dimensions de moulage de l’usinage secondaire
Les projets d’injection plastique ou de MIM nécessitent généralement d’évaluer l’épaisseur des parois, les angles de dépouille, le plan de joint, les contre-dépouilles, l’éjection et l’impact du retrait. La DFM commence par définir la solution de moulage ; l’analyse de l’écoulement sert ensuite à examiner plus précisément le remplissage, les lignes de soudure, les poches d’air, le refroidissement et le gauchissement : ces deux démarches ne sont pas interchangeables. Pour les trous, filetages ou surfaces d’ajustement de haute précision, il faut préciser avant la fabrication du moule s’ils seront garantis par le moulage, par un usinage après frittage, ou par une opération secondaire telle que l’usinage CNC ou l’alésage.
Usinage sur mesure de tôlerie et de pièces moulées : intégrer les déformations et les surépaisseurs à la revue
L’usinage sur mesure de tôlerie doit vérifier l’ordre des pliages, la distance entre les trous et les bords, les déformations dues au soudage et l’accessibilité des calibres de contrôle. Pour les pièces moulées ou moulées sous pression, il faut confirmer le plan de joint, la direction de démoulage, les surépaisseurs d’usinage ainsi que les conditions d’usinage ultérieur des caractéristiques critiques. Chaque remarque de DFM doit préciser la caractéristique concernée, le risque, la solution proposée, la méthode de contrôle et l’impact sur le coût ou le délai de livraison. Les procédés non concernés ne doivent pas se voir appliquer les règles d’un autre procédé, et la solution de fabrication ne doit pas être figée directement avant l’approbation du client.
Comment transformer les remarques de DFM en décisions d’usinage sur mesure ? Utiliser un registre des problèmes pour mettre fin aux révisions répétées des devis
Une remarque de DFM ne doit pas se limiter aux quatre mots « optimisation recommandée ». Chaque remarque doit être inscrite dans un registre des problèmes afin de former une boucle fermée problème — risque — solution — approbation — gel. Cela permet de distinguer les problèmes nécessitant réellement une modification du plan, ceux pouvant être maîtrisés par le procédé et ceux imposant un usinage secondaire ou un contrôle supplémentaire, tout en évitant que le devis et le délai de livraison ne changent à plusieurs reprises au fil des échanges.
| Champs du registre | Contenu à consigner |
|---|---|
| Problème et caractéristiques concernées | Numéro de caractéristique, position du trou ou de la cavité, plans et versions 3D concernés |
| Risques et solution | Impact sur la fonction, les tolérances, le bridage, l’accessibilité de l’outil ou le contrôle ; modification recommandée du plan, alternative de procédé ou usinage secondaire |
| Aspects commerciaux et responsabilités | Impact sur le coût et le délai de livraison, méthode de contrôle, décision du client, responsable et échéance |
| Justificatifs de clôture | Enregistrement de l’approbation, plan ou document de procédé mis à jour, version finale gelée |
Transformer un problème de trou d’ajustement ou de cavité profonde en décision pouvant être approuvée
Par exemple, les trous d’ajustement usinés en CNC peuvent présenter des risques dimensionnels et de coaxialité en raison de l’accessibilité de l’outil, du rapport profondeur/diamètre ou de l’orientation du bridage. Le fournisseur peut proposer d’ajuster le diamètre du trou, les tolérances ou les références de bridage, ou de prévoir une surépaisseur avant de réaliser une opération secondaire d’alésage à l’alésoir ou à l’aléseuse. Il ne s’agit toutefois que de recommandations de fabrication, qui ne signifient pas que le fournisseur assume la responsabilité fonctionnelle à la place du client. Le client doit toujours confirmer les relations d’ajustement, les exigences d’étanchéité et les variations de coût acceptables.
Avant la validation DFM, toutes les remarques à haut risque doivent faire l’objet d’une décision claire : modifier le plan et publier une nouvelle version, maintenir la conception et maîtriser le point par le procédé, ou ajouter une opération secondaire et/ou un contrôle dédié. La décision doit être reportée dans le plan contrôlé, les hypothèses du devis et le plan de contrôle ; les problèmes critiques non résolus ne doivent pas passer à la fabrication des moules, des montages ou à la production en série.
Comment examiner un devis et un plan de livraison de fabrication sur mesure ? Vérifier les limites des opérations et les hypothèses de coût
Un devis de fabrication sur mesure ne doit pas être comparé uniquement sur la base du prix total. L’acheteur doit également vérifier les documents, les quantités et la gamme de fabrication pris en compte par le fournisseur, ainsi que les éléments qui n’y sont pas encore inclus. Dans le cas contraire, les moules, les montages, les opérations secondaires ou les exigences de contrôle peuvent être ajoutés seulement au stade de la première pièce, ce qui entraînera une révision du devis et du plan de livraison. Pour être comparable, un devis doit d’abord préciser clairement ses hypothèses et ses éléments exclus.
Quels coûts et responsabilités faut-il distinguer dans un devis d’usinage sur mesure ?
| Projet | Points à vérifier par l’acheteur | Problèmes courants de répartition des responsabilités |
|---|---|---|
| Frais non récurrents | Les moules, montages, montages de contrôle, la programmation ou l’outillage sont-ils indiqués séparément ? | Qui prend en charge les modifications d’outillage et les itérations de mise au point ? |
| Fabrication à l’unité | Les matériaux, l’usinage, le formage, le pliage de tôles ou le soudage sont-ils inclus ? | Les paliers de quantité et les lots correspondant au devis sont-ils clairement définis ? |
| Post-traitement et contrôle | Les opérations CNC secondaires, le taraudage, l’alésage à l’alésoir, le traitement thermique, le traitement de surface et les méthodes de contrôle | Les opérations sous-traitées, les rapports et les contre-contrôles sont-ils facturés séparément ? |
| Livraison | L’emballage, le transport, la livraison de la première pièce et les lots de production en série | Comment sont traitées les modifications de conception, les retouches et les responsabilités en cas de retard ? |
Pour les projets de moules, d’injection plastique, de fonderie ou de MIM, il faut également distinguer la responsabilité dimensionnelle selon l’état après moulage, l’état de coulée, l’état fritté et l’état après usinage secondaire. Certaines caractéristiques peuvent être maîtrisées par le procédé de moulage ou de frittage, tandis que d’autres peuvent nécessiter de prévoir une surépaisseur d’usinage avant d’être finalisées par CNC, alésage ou taraudage. Les règles de retrait d’un procédé ne peuvent pas être appliquées directement à toutes les pièces personnalisées. Le plan doit préciser clairement l’état final d’acceptation, et le devis doit également indiquer les opérations dont le fournisseur est responsable.
Quels jalons de validation faut-il prévoir dans le planning de livraison d’une fabrication sur mesure ?
L’acheteur doit décomposer le planning en jalons tels que la confirmation des besoins, la clôture de la DFM, le lancement de l’outillage ou du montage, la fabrication de la première pièce, la soumission du FAI, la mise en œuvre des actions correctives et l’autorisation de la production en série, en précisant pour chaque jalon les éléments d’entrée, les livrables et l’approbateur. Les paliers de quantité, les lots de livraison et la question de savoir si la première pièce est incluse dans la quantité de production en série doivent également être confirmés dans le contrat ou la commande. Si le plan, le matériau, la gamme de fabrication ou les exigences d’acceptation changent, il faut réévaluer leur impact sur les coûts et le planning, plutôt que de reprendre par défaut le devis initial.
Conditions de validation : les hypothèses du devis, les éléments exclus, les quantités et les lots, la responsabilité des opérations ainsi que les règles de modification ont tous été confirmés par écrit ; avant le lancement du moule ou de l’usinage en série, la version du plan, la nuance du matériau, les exigences particulières et les conclusions DFM approuvées ont été figées.
Comment réaliser l’acceptation FAI de la première pièce ? Boucler chaque caractéristique, du plan aux preuves de mesure
Pour l’acceptation de la première pièce en fabrication sur mesure, il ne suffit pas de soumettre un simple « rapport dimensionnel complet conforme ». L’objectif du FAI est de démontrer que la pièce effectivement fabriquée provient de la version de conception approuvée et qu’elle a été réalisée conformément au matériau, au procédé et à la méthode de contrôle convenus. Le dossier d’acceptation doit au minimum être associé au plan d’ingénierie approuvé, aux données produit numériques 3D, à la nomenclature, à la nuance et au lot de matériau, aux spécifications de procédé, aux opérations de production, aux informations relatives au fournisseur ou à la source, ainsi qu’aux enregistrements de traitement de surface et de traitement thermique.
Quelles preuves faut-il consigner pour le FAI d’une pièce personnalisée ?
| Élément d’acceptation | Contenu à consigner | Preuves à ne pas omettre |
|---|---|---|
| Dimensions et caractéristiques géométriques | Numéro de caractéristique, exigence du plan, références, valeur mesurée et verdict | Équipement ou méthode de mesure, état de l’échantillon, contrôleur |
| Matériau et procédés spéciaux | Matériau, lot, traitement thermique, traitement de surface et état du procédé | Certificat matière, enregistrement du traitement ou source de sous-traitance |
| Fonction et assemblage | Trous d’ajustement, surfaces d’étanchéité, surfaces de positionnement, surfaces de mouvement et interfaces d’assemblage | Essai fonctionnel, résultat de l’ajustement, photos des anomalies ou rapport d’essai |
| Aspect et livraison | Bavures, rayures, couleur, propreté, emballage et marquage | Détermination de l’aspect, exigences d’emballage et enregistrements d’approbation |
Il est recommandé de structurer chaque caractéristique selon six champs : « caractéristique — exigence — mesure réelle — décision — preuve — approbateur ». Par exemple, pour un trou d’ajustement usiné par CNC, il ne suffit pas d’indiquer la valeur du diamètre ; il faut également préciser l’instrument de mesure ou la méthode de contrôle utilisée, la référence de mesure, si la pièce a subi un traitement de surface, ainsi que le résultat de l’assemblage avec la pièce correspondante. Pour les pièces injectées, moulées ou fabriquées par MIM, il faut également préciser si la dimension concerne l’état moulé, l’état brut de fonderie ou l’état fritté, ou si elle résulte d’un usinage secondaire tel qu’un alésage, un taraudage ou une rectification ; les responsabilités dimensionnelles des différents procédés ne doivent pas être confondues.
Comment clôturer un projet de fabrication sur mesure lorsque le premier article est non conforme ?
Toute non-conformité doit faire l’objet d’un traitement formel : nouvelle inspection après retouche, acceptation par dérogation approuvée par l’autorité compétente, ou modification du plan suivie d’une nouvelle confirmation des exigences de conception. Même si les dimensions sont conformes, le projet ne doit pas être libéré directement lorsque les certificats matière, les enregistrements de traitement de surface, les essais fonctionnels ou les exigences d’emballage sont manquants. Le rapport FAI doit être confirmé par l’ingénierie, la qualité et l’approbateur désigné par le client ; le premier article ne peut servir de base à l’autorisation de lancement en production de série que lorsque le dossier est complet, que les écarts sont clôturés et que les exigences fonctionnelles et d’assemblage ont été vérifiées.
Quand une nouvelle inspection du premier article est-elle nécessaire en cas de modification d’une pièce sur mesure ?
Dans un projet de fabrication sur mesure, l’inspection du premier article ne doit pas être considérée comme une formalité ponctuelle. Toute modification du plan ou du modèle 3D, de la nuance de matériau ou du traitement de surface peut affecter la référence produit approuvée. En cas de modification de l’itinéraire de fabrication principal, du moule, du montage, de l’équipement, du site de production ou de la source de sous-traitance, l’étendue de l’inspection du premier article doit également être réévaluée. Même si la géométrie extérieure de la pièce reste inchangée, toute modification susceptible d’affecter les dimensions, l’état du matériau, l’assemblage ou la fonction ne devrait pas être couverte directement par l’ancien rapport.
FAI complet ou partiel ? Commencer par déterminer l’impact de la modification
Si la version de conception, le procédé principal ou les conditions liées au fournisseur subissent une modification majeure, il est généralement nécessaire de préparer un nouveau FAI complet et de réassocier les caractéristiques du plan, les lots de matière, les opérations et les preuves de mesure. Si la modification concerne uniquement un traitement de surface, une dimension locale ou une opération unique, un FAI partiel portant sur les caractéristiques affectées peut être envisagé, tout en conservant le rapport du premier article d’origine comme référence. La décision « complet » ou « partiel » ne peut pas être prise uniquement par le fournisseur ; l’étendue finale doit être confirmée selon le système qualité du client, le contrat et les exigences applicables du secteur. Le formulaire FAI n’est pas non plus un format standard obligatoirement imposé à tous les projets.
Contrôler les modifications de fabrication sur mesure au moyen de huit barrières
- Exigences complètes : le plan, le modèle, le matériau, la quantité et les exigences d’acceptation sont identifiables.
- Confirmation technique : les références, les caractéristiques critiques et les lacunes documentaires ont un responsable désigné.
- DFM clôturée : les remarques à haut risque ont été tranchées et intégrées dans la version maîtrisée.
- Hypothèses du devis confirmées : les limites de responsabilité concernant les moules, les montages, les opérations secondaires, le contrôle et les modifications sont clairement définies.
- Version figée : avant la fabrication, l’indice de révision du plan, les données 3D et le plan de contrôle sont verrouillés.
- Fabrication du premier article : l’échantillon est produit selon le procédé et les conditions matière approuvés.
- Approbation FAI : les preuves relatives aux dimensions, au matériau, à la surface, à l’assemblage et à la fonction sont complètes.
- Autorisation de production de série : tous les écarts ont fait l’objet d’un traitement formel et l’étendue de la revalidation après modification a été approuvée.
Problèmes courants lors de la livraison de projets de fabrication sur mesure
Dans un projet de fabrication sur mesure, l’essentiel n’est pas simplement de remettre la pièce au fournisseur, mais de maintenir une même chaîne de traçabilité entre les documents d’exigences, les décisions DFM, les hypothèses du devis et les preuves du premier article. Les questions ci-dessous portent sur plusieurs étapes de la livraison de pièces sur mesure qui sont particulièrement susceptibles d’entraîner des retouches et des désaccords concernant la libération.
Un modèle 3D seul permet-il d’établir directement un devis pour une pièce sur mesure ?
Il peut servir de base à une première évaluation, mais il est généralement insuffisant pour établir un devis officiel et vérifiable. L’acheteur doit également fournir un plan 2D ou préciser clairement les exigences relatives aux dimensions, aux tolérances et aux références, ainsi que la nuance de matériau, le rythme des quantités, le traitement de surface, les relations d’assemblage et les méthodes de contrôle. Si ces informations font défaut, le fournisseur doit énumérer les hypothèses et les points à confirmer ; tant que les lacunes critiques ne sont pas comblées, il est déconseillé de lancer la fabrication officielle.
Les remarques DFM formulées par le fournisseur nécessitent-elles toutes de modifier le plan ?
Pas nécessairement. Il convient d’abord d’évaluer l’impact des remarques DFM sur la fonctionnalité, le coût, le délai et le contrôle. Certains problèmes exigent de modifier le plan ou le modèle ; d’autres peuvent être maîtrisés par le bridage, l’outillage, les paramètres de procédé ou le plan de contrôle ; d’autres encore nécessitent un usinage secondaire ou des moyens de mesure dédiés. La solution finale doit être approuvée par le client et reportée dans une version maîtrisée ; une simple confirmation orale par e-mail ne suffit pas.
La première pièce est conforme sur le plan dimensionnel, mais les documents relatifs au matériau ou au traitement de surface manquent : peut-on l’accepter ?
En général, la pièce ne peut pas être acceptée sur la seule base du rapport dimensionnel. La réception de la première pièce doit également vérifier le matériau et son lot, les enregistrements de traitement thermique ou de traitement de surface, l’aspect, l’ajustement d’assemblage, les essais fonctionnels et les justificatifs des procédés spéciaux applicables. Si les documents ne sont pas encore complets, l’acceptation doit être suspendue conformément à la procédure qualité du projet, ou faire l’objet d’une acceptation dérogatoire écrite par une personne habilitée, en précisant les conditions de fourniture des éléments manquants et de clôture.
Après le changement de site de production ou de procédé par le fournisseur, faut-il réaliser une FAI complète ou partielle ?
Il convient d’abord d’évaluer si le changement affecte les caractéristiques du produit, la capabilité du procédé, l’état du matériau, la méthode de contrôle ou les responsabilités au sein de la chaîne d’approvisionnement. Si le périmètre d’impact est étendu, une FAI complète peut être nécessaire ; s’il concerne uniquement des caractéristiques de changement déjà identifiées, une FAI partielle ou une nouvelle validation ciblée peut être retenue. Toutefois, le périmètre final doit être déterminé conformément au contrat client, au système qualité et aux exigences du secteur ; l’ancien rapport de première pièce ne peut pas être repris tel quel.
Key takeaways
- Un RFQ pour des pièces sur mesure doit inclure le modèle 3D, le plan 2D et la GD&T, le matériau, le rythme des quantités, le traitement de surface, les caractéristiques critiques et les méthodes de contrôle.
- La DFM ne consiste pas pour le fournisseur à formuler des recommandations unilatérales ; elle vise à consigner dans un même registre des problèmes les risques liés au procédé, les solutions alternatives, leurs impacts sur les coûts et les délais, ainsi que les validations du client.
- Le devis doit préciser clairement les limites et les hypothèses concernant les moules, les outillages, les opérations secondaires, le contrôle, les traitements de surface, l’emballage et les modifications.
- Avant de lancer les moules, les outillages ou l’usinage en série, il convient de figer la version des plans, les données 3D, le matériau, les exigences particulières, le plan de contrôle et les conclusions DFM approuvées.
- La réception FAI du premier article doit associer, pour chaque élément, les caractéristiques du plan, les valeurs mesurées, la méthode de mesure, le lot de matériau et le traitement des écarts ; en cas de modification majeure, il convient de réévaluer le périmètre de la FAI.



