Que faut-il réellement évaluer dans la capacité de production en série d'une usine de moulage sous pression d'alliages d'aluminium ?
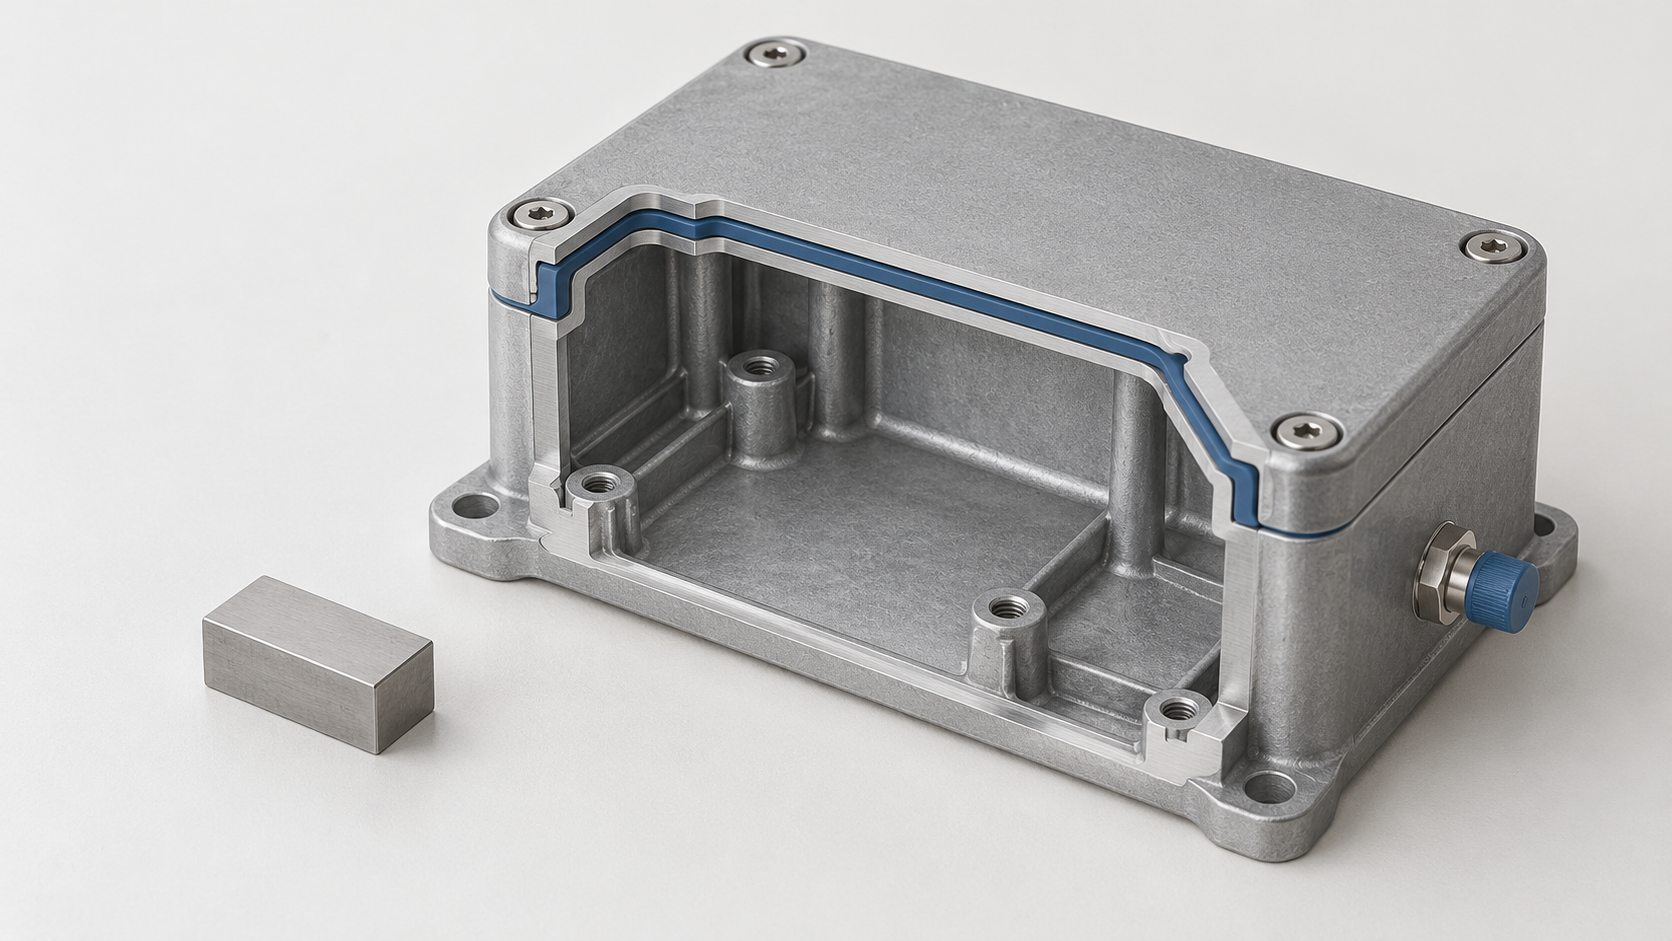
Lors de l'achat d'un boîtier étanche en alliage d'aluminium, plusieurs usines de moulage sous pression d'alliages d'aluminium peuvent présenter des équipements de moulage sous pression et des échantillons similaires. Les véritables risques se concentrent toutefois sur l'étanchéité des surfaces d'étanchéité, la présence éventuelle de défauts internes dans le logement de roulement, l'apparition éventuelle de cavités après l'usinage des alésages et la capacité à former de manière stable les sections épaisses. Le nombre d'équipements ou le tonnage des machines indique seulement que l'usine dispose de certaines ressources ; il ne suffit pas à prouver sa capacité de production en série.
La capacité de production en série doit être définie comme une chaîne vérifiable : le fournisseur est-il capable d'identifier d'abord les structures à haut risque au moyen de la DFM de la pièce moulée sous pression, puis d'adapter la surface projetée de la pièce, la conception du moule, la direction de remplissage, ainsi que la conception de l'évacuation des gaz et du refroidissement à des équipements et à une fenêtre de procédé appropriés ? Après l'essai de moulage, est-il capable d'ajuster les attaques, les canaux de trop-plein, les évents ou la disposition du refroidissement en fonction de l'emplacement des défauts et des résultats des contrôles ? Une fois la production en série lancée, peut-il démontrer, au moyen de données dimensionnelles, de qualité interne et d'étanchéité à l'air, que le procédé reste stable dans le temps ?
Suivre le risque de la pièce jusqu'aux preuves de contrôle
Lors de l'audit, les questions peuvent suivre la logique « risque lié à la pièce — solution de procédé — preuves de contrôle ». Les surfaces d'étanchéité doivent être associées à des conditions précises d'essai de fuite ; pour les sections épaisses, les logements de roulement ou les zones critiques porteuses, il convient d'indiquer si des preuves de qualité interne par rayons X, tomodensitométrie ou coupes métallographiques sont nécessaires ; les références critiques et les alésages usinés doivent être associés à un rapport dimensionnel et à une méthode de mesure ; les surfaces d'aspect doivent faire l'objet d'échantillons définissant les limites de défauts ou d'un standard d'aspect approuvé par les deux parties. Chaque exigence doit pouvoir être reliée au plan, à la spécification fonctionnelle ou à l'accord de réception, et non rester au stade d'une promesse orale selon laquelle « l'usine a de l'expérience ».
Par conséquent, l'évaluation d'une usine de moulage sous pression d'alliages d'aluminium ne doit pas commencer par « combien de machines possède-t-elle ? », mais par les zones de la pièce qui ne doivent surtout pas présenter de défaut. Il faut demander au fournisseur de soumettre ses remarques DFM, la solution de conception du moule et de remplissage avec évacuation des gaz, les relevés des ajustements effectués lors des essais de moulage, ainsi que les résultats de contrôle correspondants entre la première pièce et la production en série, afin de déterminer s'il possède la capacité à satisfaire de manière répétée les exigences fonctionnelles, dimensionnelles et de qualité interne.
Commencer par la DFM de la pièce moulée sous pression pour vérifier si l'usine d'alliages d'aluminium comprend réellement la pièce
Pour un boîtier mince étanche, la DFM réalisée par l'usine de moulage sous pression d'alliages d'aluminium ne consiste pas à confirmer simplement « si le moule peut être fabriqué », mais à identifier d'abord les caractéristiques susceptibles d'échapper au contrôle en production série. Les surfaces d'étanchéité, les logements de roulement, les alésages usinés et les sections épaisses doivent être identifiés séparément sur le plan de revue, en précisant s'ils influent respectivement sur l'étanchéité, l'assemblage, le positionnement ou l'usinage ultérieur.
La DFM des pièces moulées sous pression en alliage d'aluminium commence par l'examen de l'épaisseur de paroi, de la longueur et des transitions d'épaisseur
Certains documents prennent environ 2 mm comme valeur de référence courante pour l'épaisseur des parois moulées sous pression en alliage d'aluminium, mais il ne s'agit pas d'une épaisseur minimale universelle. La longueur de la pièce, la fluidité de l'alliage, le parcours de remplissage, l'évacuation des gaz du moule et les paramètres de l'équipement modifient tous la plage de faisabilité. Une paroi longue et mince peut présenter un défaut de remplissage ou un joint froid ; une variation brutale d'épaisseur favorise la formation de points chauds lors de la solidification, ce qui accroît les risques de retassures, de porosités de retrait et de déformation. Le fournisseur doit identifier dans le rapport DFM les parois minces sur un long parcours, les bossages isolés, les pieds de nervures de renfort et les sections épaisses, et proposer des modifications telles que l'ajustement de l'épaisseur de paroi, l'ajout de rayons, la modification de la position des nervures ou le changement de la direction de remplissage.
La dépouille, le plan de joint, les noyaux et les surépaisseurs d’usinage doivent correspondre aux zones fonctionnelles
Les cavités profondes, les structures en contre-dépouille et les trous latéraux augmentent la complexité de la solution avec tiroirs ou noyaux, et peuvent également entraîner un décalage du plan de joint, des bavures, des traces d’éjecteurs et une dérive dimensionnelle. Le fondeur sous pression d’aluminium doit préciser où sera située la ligne de joint, si les attaques et les trop-pleins se trouveront sur une surface d’aspect ou d’étanchéité, ainsi que les trous et références pour lesquels une surépaisseur d’usinage doit être prévue. Une rainure d’étanchéité ne doit pas être évaluée uniquement d’après son profil à l’état brut de fonderie ; il faut également vérifier la planéité de la surface d’étanchéité, les références d’usinage et l’accessibilité de l’outil. Un livrable DFM fiable doit au minimum inclure : les caractéristiques à haut risque, les modifications recommandées, les conséquences potentielles en cas de non-modification, ainsi que les dimensions ou emplacements de défauts à confirmer en priorité lors des essais de moule.
| Caractéristiques de la pièce | Principaux risques | Éléments de preuve DFM que le fournisseur doit fournir |
|---|---|---|
| Parois minces et longue course d’écoulement | Remplissage incomplet, reprises froides, déformation locale | Évaluation de l’épaisseur des parois et du chemin d’écoulement, direction du remplissage et recommandations de modification |
| Sections épaisses ou bossages isolés | Retassures et porosités de retrait, solidification irrégulière | Identification des points chauds, stratégie de refroidissement et d’alimentation compensatoire |
| Surfaces d’étanchéité et emplacements de trous critiques | Fuites, écarts d’assemblage, cavités révélées après usinage | Surépaisseurs d’usinage, système de références et zones d’inspection prioritaires |
| Cavités profondes, tiroirs et plans de joint | Démoulage difficile, décalage, bavures | Direction de démoulage, solution de plan de joint et méthode de contrôle dimensionnel |
Si le DFM se contente d’indiquer que la structure est « réalisable », sans signaler ces risques ni leur méthode de vérification, ni la capacité de la machine ni les images du moule ne peuvent prouver que ce fondeur sous pression d’aluminium dispose d’une capacité de production en série stable.
Comment évaluer les systèmes de coulée, de trop-plein et de mise à l’air d’un fondeur sous pression d’aluminium
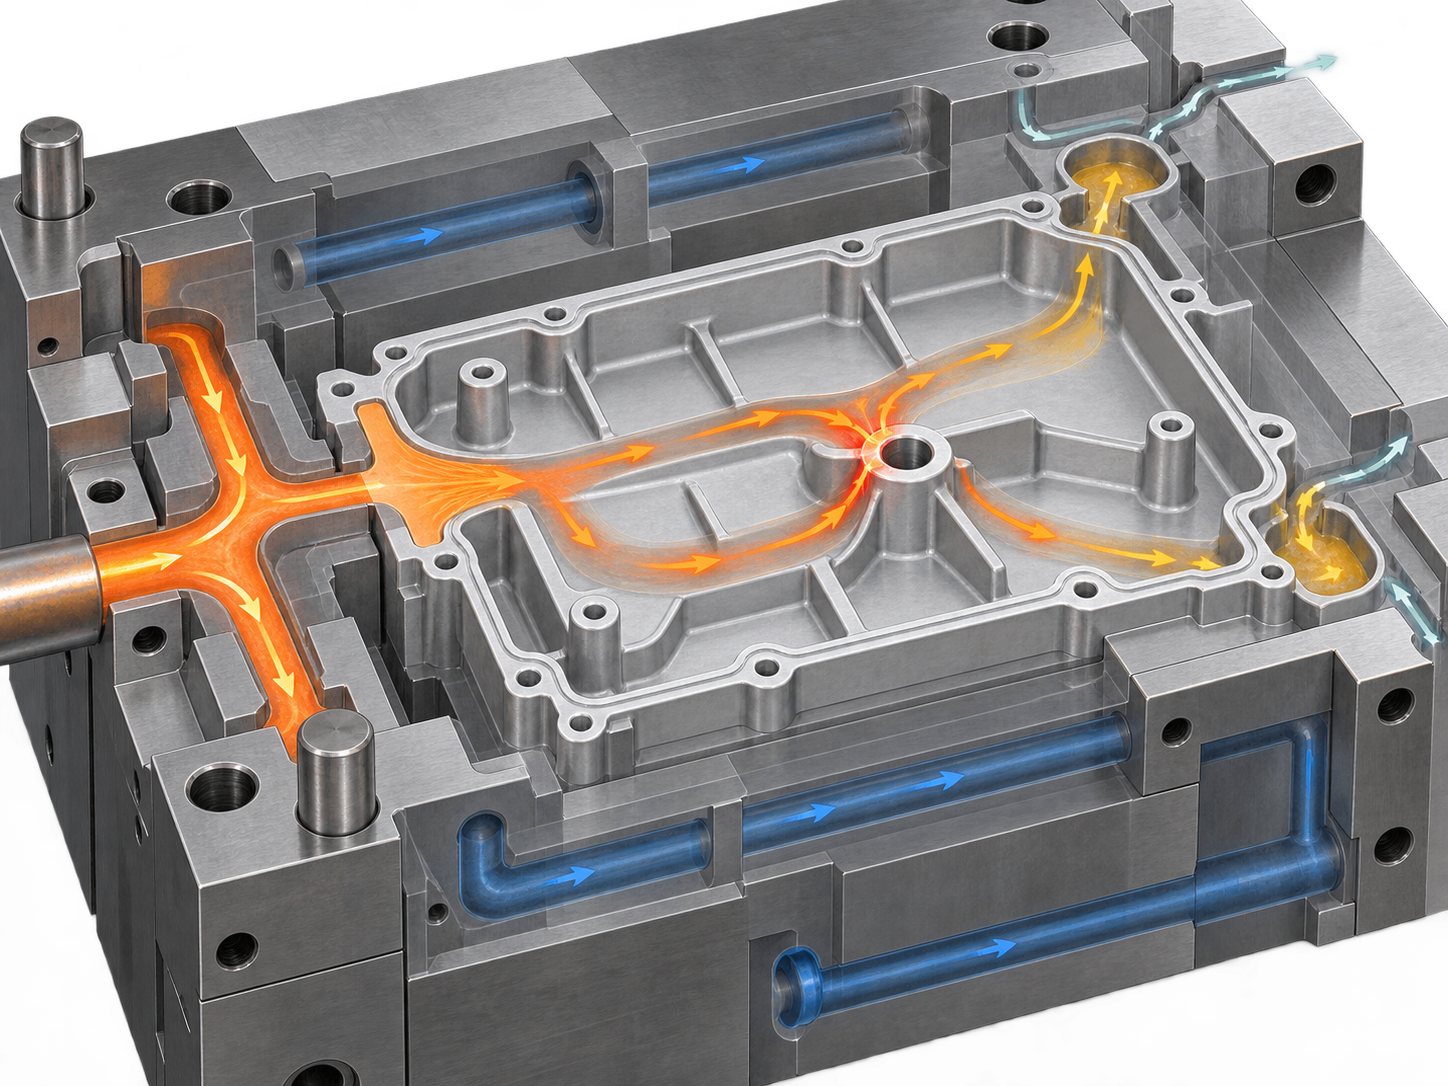
Pour un boîtier mince et étanche, il ne suffit pas d’examiner les images du moule ou un simple schéma d’analyse de l’écoulement fournis par le fondeur sous pression d’aluminium. Il faut demander au fournisseur de déduire la solution à partir des caractéristiques de la pièce : où le métal liquide entre-t-il, où se situe la dernière zone à remplir, dans quelles zones les différents fronts d’écoulement se rejoignent-ils, et comment éviter l’emprisonnement d’air à proximité des surfaces d’étanchéité, des trous à usiner et des sections épaisses ? Le système de coulée détermine la direction, la vitesse et le temps de remplissage ; les systèmes de trop-plein et de mise à l’air ont pour fonction d’évacuer l’air, le métal froid et les résidus de revêtement.
L’usine de moulage sous pression d’alliages d’aluminium doit expliquer la fonction de chaque canal de débordement
Lors de l’audit, les questions peuvent être précisées : le dernier point de remplissage se trouve-t-il près d’une surface d’étanchéité ou d’un logement de roulement ? Les gros alésages, les bossages isolés et les variations brusques d’épaisseur favorisent-ils la formation de métal froid ou de poches d’air ? Des canaux de débordement et des conduits d’évacuation d’air ont-ils été prévus aux endroits où plusieurs flux de métal liquide se rejoignent ? Les canaux de refroidissement sont-ils disposés en fonction des sections épaisses et volumineuses, plutôt que répartis uniformément selon la forme extérieure du moule ? Les réponses du fournisseur doivent correspondre aux résultats de la simulation de remplissage, à la position des attaques, à la disposition des débordements et des évents ainsi qu’aux zones de défauts potentiels, et non se limiter à la conclusion selon laquelle « l’optimisation est déjà terminée ».
La simulation de remplissage n’est pas une conclusion ; les ajustements après essai de moulage constituent la preuve de la maîtrise en boucle fermée
Une usine fiable de moulage sous pression d’alliages d’aluminium doit être capable de présenter le processus « simulation – essai de moulage – contrôle – ajustement – nouvelle validation ». Après l’essai, il faut comparer les pièces témoins et vérifier le remplissage des débordements, les traces d’évacuation d’air, les retassures froides, les zones suspectes de porosité et les emplacements des déformations, tout en consignant précisément le conduit d’évacuation d’air, le canal de débordement ou la portion du circuit de refroidissement effectivement modifié. Si l’usine ne présente qu’une image théorique du remplissage, sans pouvoir fournir l’emplacement des défauts observés lors de l’essai, les éléments justifiant la modification du moule et les résultats après modification, sa capacité à assurer la production en série n’est toujours pas démontrée. En définitive, la simulation de remplissage, les comptes rendus d’essai et les contrôles qualité internes ultérieurs doivent être rattachés au même lot et à la même zone de risque.
Comment distinguer les porosités gazeuses des retassures dans le moulage sous pression de l’aluminium, et comment l’usine peut-elle prouver l’efficacité de la maîtrise ?
Pour une usine de moulage sous pression d’alliages d’aluminium, conclure à l’« absence de porosité » ne constitue pas une conclusion qualité suffisamment précise. Dès qu’une cavité est mise au jour dans un alésage usiné, sur une surface d’étanchéité ou dans une paroi soumise à la pression d’un boîtier étanche, elle peut se manifester directement par une fuite ; dans les zones porteuses telles que les logements de roulement et les bossages de liaison, l’attention se porte davantage sur l’influence des défauts internes sur la résistance et la tenue en fatigue. Lors de l’audit, il faut d’abord demander où se situe le défaut et quel est son mécanisme de formation, puis déterminer quelles preuves de contrôle sont nécessaires.
Les risques liés aux porosités gazeuses et aux retassures ne sont pas les mêmes
Les porosités gazeuses peuvent être liées à l’entraînement d’air, à une mauvaise évacuation de l’air, à des turbulences lors du remplissage ou aux gaz présents dans le métal liquide. Une position inadéquate de l’attaque, des canaux de débordement et des conduits d’évacuation d’air, ou encore l’emprisonnement d’air lorsque plusieurs flux de métal liquide se rejoignent, augmente le risque de fuites au niveau de l’étanchéité et de cavités révélées après usinage. Les retassures et la microporosité sont davantage liées au retrait lors de la solidification et à une alimentation insuffisante ; les caractéristiques à haut risque comprennent notamment les sections épaisses et volumineuses, les bossages isolés, les variations d’épaisseur de paroi, les nervures de renfort, les points chauds et un refroidissement non uniforme. Ces deux types de défauts ne peuvent être distingués uniquement à l’œil nu, et une même mesure d’amélioration ne peut pas être utilisée comme substitut pour les deux.
| Risque | Cause du procédé à approfondir | Preuves pouvant être demandées |
|---|---|---|
| Porosité gazeuse ou retassure dans la zone d’étanchéité | Convergence des flux lors du remplissage, évacuation d’air, sections épaisses et volumineuses, disposition du refroidissement | Essai d’étanchéité, complété si nécessaire par radiographie, tomodensitométrie ou examen sur coupe |
| Cavité révélée après usinage | Position de la surépaisseur d’usinage, répartition des défauts internes et conception du système de remplissage | Examen de pièces témoins après usinage, imagerie interne ou comptes rendus d’examen sur coupe |
| Défaut interne dans une zone porteuse | Points chauds, compensation du retrait, position des attaques et séquence de solidification | Choisir les rayons X, la tomodensitométrie, la coupe ou les essais fonctionnels en fonction des risques |
Le fournisseur doit expliquer la logique de contrôle entre l’état du métal liquide, la température du moule, les attaques, les débordements, l’évacuation de l’air et le refroidissement, et établir la correspondance entre l’emplacement des défauts et les zones fonctionnelles de la pièce. La simulation de remplissage peut aider à identifier les poches d’air et les points chauds, mais elle ne constitue qu’une base de conception ; les éléments de preuve les plus pertinents sont les défauts réellement constatés après les essais de moulage, les structures d’évacuation et de débordement ou de refroidissement qui ont été ajustées, ainsi que la manière dont ces ajustements ont été revérifiés. Si un fabricant de pièces moulées sous pression en alliage d’aluminium ne peut présenter qu’une image de simulation, sans fournir les défauts constatés lors des essais ni les enregistrements des corrections, le risque lié à la production en série n’est toujours pas maîtrisé.
Il n’est pas nécessaire d’appliquer systématiquement la tomodensitométrie à toutes les zones. Pour les limites d’étanchéité, il convient de réaliser en priorité un essai d’étanchéité ou de pression dans les conditions spécifiées ; pour les zones internes à haut risque, les rayons X, la tomodensitométrie ou la coupe doivent être sélectionnés conformément au plan et au plan de contrôle approuvé par les deux parties. Un cas public concernant un couvercle avant en ADC12 appliquait une pression de 100 kPa et une fuite maximale de 10 mL/min, mais il s’agissait d’un cas propre à un client donné et cette exigence ne peut pas être considérée directement comme une norme générale d’acceptation pour le moulage sous pression de l’aluminium.
Comment intégrer la stabilité dimensionnelle et l’acceptation de l’étanchéité dans les exigences relatives aux premières pièces et à la production en série
La soumission par un fabricant de pièces moulées sous pression en alliage d’aluminium d’un rapport de première pièce conforme ne prouve pas à elle seule sa capacité à assurer la production en série. Pour les carters étanches, les risques dimensionnels se concentrent généralement au niveau des positions des tiroirs et des noyaux, du décalage du plan de joint, des marques d’éjecteurs, des zones sensibles à la déformation ainsi que des références d’usinage ultérieur. Lors de la revue, il convient d’abord de repérer les références du plan, les cotes critiques, les surfaces d’étanchéité, les logements de roulements et les positions des alésages usinés, puis de vérifier que la méthode de mesure du fournisseur correspond à ces zones fonctionnelles.
Un fabricant de pièces moulées sous pression en alliage d’aluminium doit démontrer que les caractéristiques critiques sont reproductibles
Le contrôle de la première pièce doit préciser le système de références utilisé, les calibres ou équipements de mesure, l’état de bridage, ainsi que la manière dont sont évaluées séparément les dimensions à l’état brut de fonderie et après usinage. Un décalage du plan de joint peut affecter le bord d’étanchéité et l’aspect extérieur, tandis qu’un décalage du tiroir peut modifier la position des alésages ; les éjecteurs ou une déformation locale peuvent quant à eux rendre incontrôlables la planéité et le jeu d’assemblage. Il ne faut pas se contenter d’exiger un rapport dimensionnel complet ; il convient également de définir la manière dont les tendances, les anomalies et les actions correctives concernant les caractéristiques critiques seront enregistrées lors des lots suivants. Les tolérances, la taille de l’échantillon, la fréquence d’échantillonnage et les indicateurs de capabilité du procédé doivent être déterminés sur la base du plan, des normes du client et du plan de contrôle approuvé par les deux parties ; une vague « tolérance de fonderie » ne peut pas s’y substituer.
L’acceptation de l’étanchéité par un fabricant de pièces moulées sous pression en alliage d’aluminium doit être applicable
« Aucune fuite d’air » ne constitue pas une condition d’acceptation complète. La RFQ ou le plan doit préciser le fluide d’essai, la pression appliquée, la durée de stabilisation, le sens de l’essai, l’état d’obturation du montage, la fuite admissible, la résolution de l’équipement et le contenu du rapport, et indiquer si l’objet de l’essai est une pièce à l’état brut de fonderie ou une pièce après usinage et traitement de surface. Les surfaces d’étanchéité, les trous taraudés et les zones où des cavités pourraient être exposées après usinage doivent tous être associés à une méthode d’essai d’étanchéité correspondante.
Un cas public concernant un couvercle avant en ADC12 appliquait une pression de 100 kPa et une fuite maximale de 10 mL/min, mais il s’agissait uniquement d’une exigence client propre à ce projet, et non d’une norme générale applicable aux pièces moulées sous pression en alliage d’aluminium. Le fabricant doit fournir les enregistrements des essais effectivement réalisés et expliquer comment les pièces non conformes sont isolées, soumises à un nouvel essai et tracées. Les conditions d’acceptation finales doivent être définies par le plan du client, la spécification fonctionnelle ou la spécification d’essai approuvée par les deux parties.
Liste de contrôle RFQ et audit de production en série pour un fabricant de pièces moulées sous pression en alliage d’aluminium : quelles preuves demander au fournisseur
Lors de l’évaluation d’un fabricant de pièces moulées sous pression en alliage d’aluminium, la RFQ n’est pas un simple formulaire de demande de prix, mais le point de départ pour aligner les risques de la pièce, la solution de procédé et la méthode d’acceptation. Outre les plans 2D et le modèle 3D, il convient de préciser la nuance d’alliage, le volume annuel requis, la phase du projet, l’épaisseur des parois, les cotes et références critiques, les zones d’étanchéité, les limites de pression, les surépaisseurs d’usinage, les surfaces d’aspect, le traitement de surface, les exigences de traitement thermique et les méthodes de contrôle. Si le plan indique seulement « satisfaire aux exigences d’étanchéité », le fournisseur ne peut pas établir de conditions d’essai applicables.
Vérifier les livrables du fabricant de pièces moulées sous pression en alliage d’aluminium à chaque phase du projet
- Revue du moule : demander les remarques de DFM, vérifier que les parois minces, les sections épaisses, les surfaces d’étanchéité, les alésages critiques, le plan de joint et les références d’usinage sont repérés ; exiger une explication des bases de conception des attaques, des débordements, de l’évacuation de l’air et du refroidissement.
- Phase d’essai du moule : demander l’analyse de simulation de remplissage ou de l’écoulement, l’emplacement des défauts constatés lors des essais, les résultats des contrôles sur site, le contenu des modifications et les enregistrements de la nouvelle validation. Une seule image de simulation ne peut pas prouver que la solution est arrivée à son terme.
- Phase de première pièce : vérifier le rapport dimensionnel, les preuves relatives à la qualité interne ainsi que les rapports d’essai d’étanchéité ou de pression, et confirmer que les références de mesure, les zones contrôlées et les exigences du plan concordent. Les méthodes telles que les rayons X, la tomodensitométrie et la coupe doivent être sélectionnées en fonction des risques de la pièce.
- Phase de production en série : exiger la conservation des tendances des cotes critiques, des traitements des anomalies, des enregistrements de retouche ou de rebut, ainsi que des enregistrements d’approbation des modifications concernant le moule, les matériaux, le procédé et le contrôle. La conformité d’une première pièce ne signifie pas une stabilité à long terme.
Plusieurs signaux indiquent que le risque lié à la production en série n’est pas encore maîtrisé : le fournisseur ne présente que des photos de la machine de moulage sous pression et l’aspect des échantillons, sans pouvoir expliquer l’emplacement de l’évacuation de l’air ; il remplace la vérification des zones d’étanchéité ou des zones internes à haut risque par un contrôle visuel ; il ne fournit qu’un rapport dimensionnel ponctuel ; ou il remplace « garantir l’étanchéité » par les conditions concrètes relatives au fluide d’essai, à la pression, à la stabilisation, à la fuite admissible, à l’état du montage et au format du rapport. Un cas public appliquait une pression de 100 kPa et une fuite maximale de 10 mL/min, mais il s’agissait uniquement d’une exigence client propre à un couvercle avant spécifique en ADC12, et non d’une norme générale. La RFQ doit intégrer les conditions ci-dessus au plan, à la spécification fonctionnelle ou au plan de contrôle approuvé par les deux parties.
Questions fréquentes sur l’évaluation de la capacité de production en série d’un fabricant de pièces moulées sous pression en alliage d’aluminium
Lors de l’évaluation d’une usine de moulage sous pression d’alliages d’aluminium, il ne faut pas se limiter au tonnage des équipements ou au résultat d’une première pièce. Les risques fonctionnels de la pièce, la DFM du moulage sous pression, la maîtrise des défauts internes, la stabilité dimensionnelle et les exigences d’acceptation d’étanchéité à l’air doivent être associés à des preuves techniques vérifiables.
Un tonnage de machine suffisant peut-il à lui seul démontrer qu’une usine de moulage sous pression d’alliages d’aluminium possède une capacité de production en série ?
Non. La compatibilité de l’équipement doit également être évaluée en fonction de la surface projetée de la pièce, de la structure du moule, des solutions de remplissage et d’évacuation de l’air, du matériau et de la fenêtre de procédé. Les preuves les plus pertinentes consistent à vérifier si le fournisseur peut expliquer les risques clés et fournir des recommandations DFM, les relevés des ajustements effectués lors des essais de moule, des rapports dimensionnels ainsi que des résultats de contrôle correspondant aux exigences fonctionnelles.
Tous les moulages sous pression en aluminium doivent-ils être soumis à une radiographie ou à un scanner CT ?
Il n’est pas nécessaire de les soumettre systématiquement à ces contrôles. Pour les carters étanches, les enceintes sous pression et les zones où des vides peuvent être exposés après usinage, il convient généralement de sélectionner, en fonction des risques, la radiographie, la tomodensitométrie, la coupe, un test de fuite ou un essai de pression. Pour les zones esthétiques ordinaires, des méthodes de contrôle adaptées aux risques fonctionnels peuvent être utilisées. La méthode précise ainsi que les critères d’acceptation doivent être indiqués sur le plan ou dans une spécification de contrôle approuvée par les deux parties.
Comment les exigences d’étanchéité à l’air des moulages sous pression en aluminium doivent-elles être formulées dans les documents d’achat et d’acceptation ?
Il ne faut pas se contenter d’écrire « aucune fuite d’air autorisée ». Il faut préciser le fluide d’essai, la pression d’essai, les conditions de maintien de la pression, le sens de l’essai, l’état du montage et de l’obturation, les exigences relatives à l’enregistrement par l’équipement ainsi que le débit de fuite admissible. Les valeurs de 100 kPa et de 10 mL/min citées dans des cas publics correspondent uniquement aux exigences d’un client pour un couvercle avant spécifique en ADC12 et ne peuvent pas être considérées directement comme une norme générale du moulage sous pression de l’aluminium.
La conformité d’une première pièce peut-elle prouver à elle seule la stabilité de production en série d’une usine de moulage sous pression d’alliages d’aluminium ?
Non, elle ne permet pas de le prouver à elle seule. La première pièce indique uniquement qu’un échantillon donné a passé le contrôle dans des conditions données. Il faut également vérifier que les tendances des dimensions critiques pendant la production en série, les caractéristiques liées au plan de joint et aux noyaux, la qualité interne, l’étanchéité à l’air et les enregistrements de traitement des anomalies restent conformes aux exigences. L’audit de la production en série doit couvrir les essais de moule, la première pièce et les lots suivants, au lieu de conserver uniquement un rapport de première pièce.
Key takeaways
- La capacité de production en série d'une usine de moulage sous pression d'alliages d'aluminium repose essentiellement sur des preuves démontrant qu'elle satisfait durablement aux exigences fonctionnelles, dimensionnelles, de qualité interne et de livraison, et non sur le seul tonnage des équipements.
- La DFM des pièces moulées sous pression doit identifier, avant la fabrication du moule, les parois minces, les sections épaisses, les surfaces d'étanchéité, les alésages usinés, les plans de joint et les zones de rencontre de plusieurs fronts d'écoulement.
- Les porosités, retassures et retassures diffuses doivent être mises en relation avec les risques de fuite, de cavités révélées après usinage et de tenue mécanique, et étayées par des contrôles appropriés aux rayons X, par tomodensitométrie, par coupes métallographiques ou par des essais d'étanchéité.
- La réception dimensionnelle doit porter sur la stabilité à long terme des caractéristiques critiques, le système de références et la méthode de mesure ; il ne suffit pas de fournir un unique rapport de première pièce.
- Les exigences d'étanchéité à l'air doivent préciser le fluide d'essai, la pression, les conditions de stabilisation, le taux de fuite admissible, l'état du montage et le contenu du rapport.



