Un plan arrive à l'atelier, pourquoi les méthodes de programmation divergent
Lorsqu'un même plan de pièce arrive à l'atelier, trois modes de traitement apparaissent souvent : le vieux briscard écrit directement quelques blocs de code G sur le pupitre de la machine, le programmeur utilise un logiciel de FAO pour générer les trajectoires puis les post-traite, et d'autres encore récupèrent un programme existant, modifient d'abord le post-traitement puis lancent l'usinage. La racine de ces divergences est que le « langage de programmation CNC » n'est pas un langage unique, mais une chaîne d'outils en couches — en bas le code G exécutable par la machine, au milieu les macros et la logique paramétrique, en haut les trajectoires FAO et la configuration du post-traitement. Chaque couche résout des problèmes différents ; choisir la mauvaise couche rend une tâche simple complexe, ou une tâche complexe dangereuse.
La logique de décision peut suivre trois dimensions : la complexité de la pièce détermine si la FAO doit intervenir ; la taille du lot et le nombre de variantes déterminent s'il vaut la peine d'investir dans des macros ou des modèles paramétrés ; la maintenabilité détermine à qui le code est destiné — à l'opérateur du poste, ou à celui qui reprendra dans trois mois. Cet article décompose couche par couche selon ce fil conducteur, pour vous aider à faire un choix applicable sur des pièces concrètes, plutôt que de dire vaguement « manuel ou logiciel ».
Le code G : le langage de bas niveau réellement exécuté par la machine
Que le front-end utilise la FAO, des macros ou l'écriture manuelle, c'est toujours un segment de code G qui est finalement envoyé au contrôleur de la machine. Il se compose de plusieurs blocs, chacun contenant généralement des fonctions préparatoires (instructions G), des fonctions auxiliaires (instructions M), des mots de coordonnées (X/Y/Z, etc.), l'avance (F) et la vitesse de broche (S). Le contrôleur interprète les blocs dans l'ordre et pilote les axes d'asservissement, la broche, le refroidissement, le changement d'outil, etc. Comprendre cette couche équivaut à maîtriser la langue commune du dépannage sur site.
Systèmes de coordonnées et instructions de mouvement : la base du positionnement
Les coordonnées du code G n'apparaissent pas de nulle part ; elles dépendent de la définition conjointe du système de coordonnées machine, du système de coordonnées pièce et de la compensation de longueur d'outil. Le positionnement rapide, l'interpolation linéaire et l'interpolation circulaire correspondent à différents modes de mouvement ; l'arc nécessite en outre la sélection du plan et des paramètres de rayon ou de centre. Un zéro pièce mal défini ou un numéro de compensation mal appelé décalera toute la trajectoire — ce type de problème n'apparaît pas forcément en simulation, mais se manifestera directement sur la première pièce par une surcoupe ou un choc d'outil.
Avance, broche et fonctions auxiliaires : le support des conditions de coupe
La vitesse d'avance, la vitesse de broche, l'ouverture du liquide de refroidissement, le changement d'outil et l'arrêt du programme sont contrôlés respectivement par les instructions F, S et M. Ils déterminent la stabilité de la coupe : une avance et une vitesse mal assorties entraînent au mieux une dégradation de l'état de surface et une usure accélérée de l'outil, au pire un ébrèchement ou un broutement. Les instructions M gèrent aussi les actions de sécurité comme la fin de programme et l'arrêt de broche ; un ordre erroné peut faire continuer la machine dans un état incorrect.
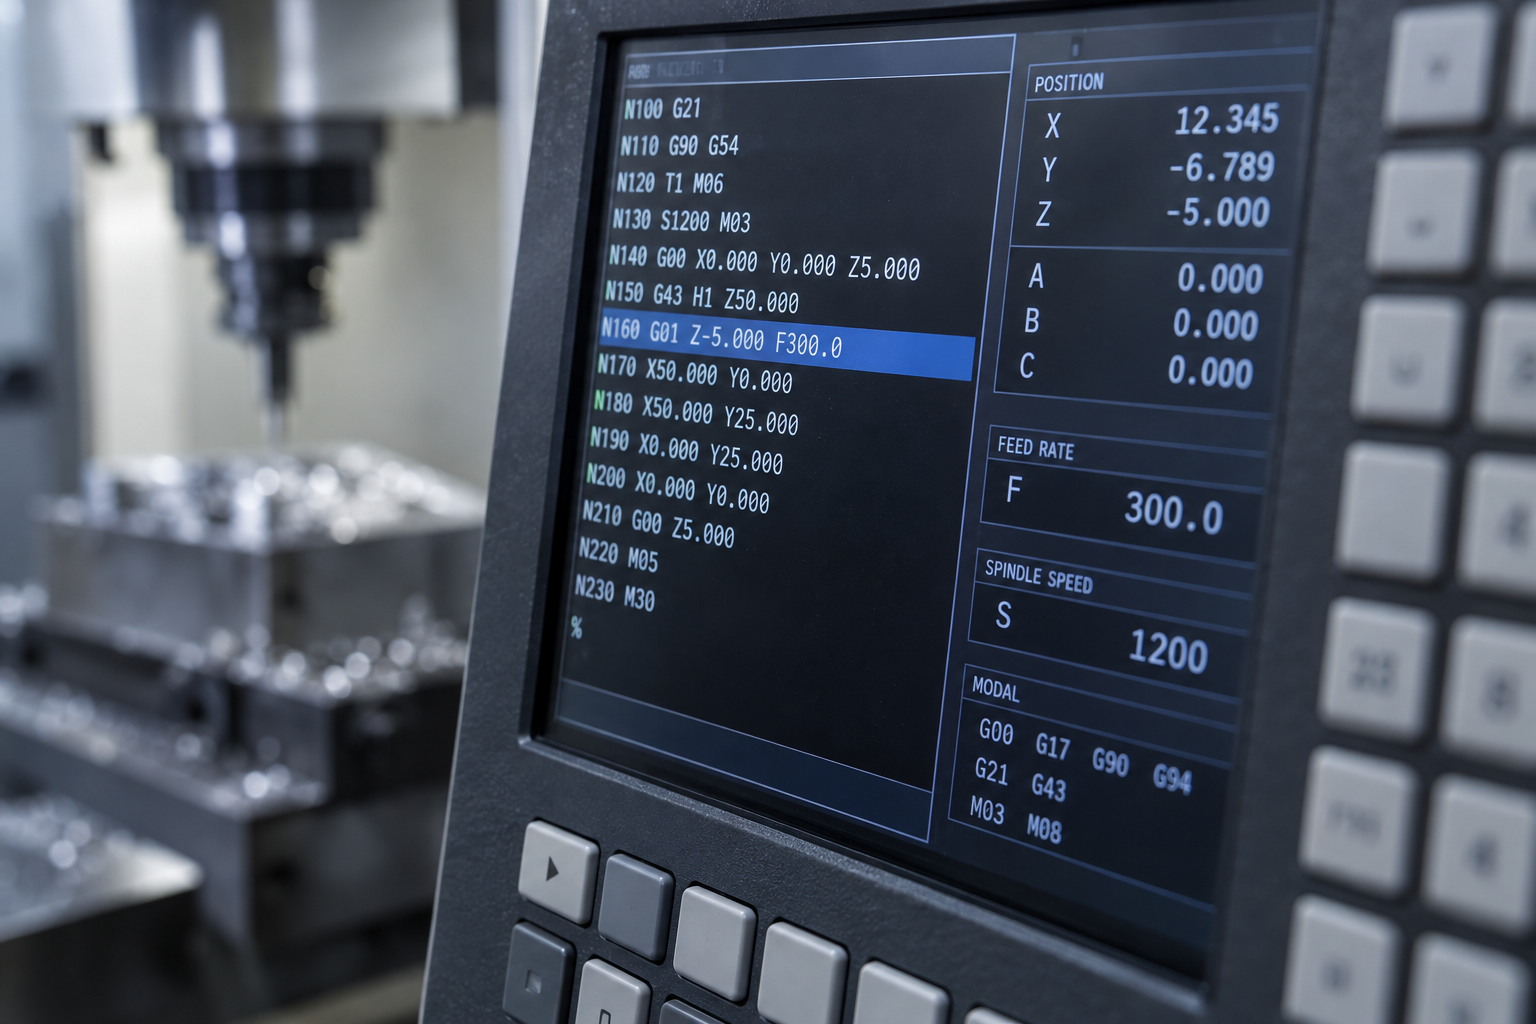
Pour un ingénieur, la valeur de savoir lire le code G réside en trois choses : juger rapidement, lors d'une alarme sur site, s'il s'agit d'un problème de bloc de programme ou d'état machine ; ajuster finement la hauteur de sécurité, la trajectoire de dégagement ou les points de pause sans relancer la FAO ; et vérifier les segments critiques avant l'usinage par marche à vide ou exécution bloc par bloc. Ces actions ne remplacent pas la simulation, mais permettent d'arrêter les erreurs coûteuses au dernier mètre. Pour confirmer les limites concrètes de capacité d'usinage, consultez les capacités d'usinage CNC.
Macros et programmation paramétrique : quand cela vaut la peine
Les macros (programmation par variables) écrivent les dimensions, le nombre de cycles et la logique de compensation d'outil sous forme de variables assignables, au lieu de figer chaque coordonnée. Le problème central qu'elles résolvent est la répétition d'un même type de pièce, mais avec des dimensions ou un nombre de caractéristiques variables. Trois scénarios typiques : les pièces de série (même structure, longueur/alésage différents), les cycles fixes (réseaux de perçage, évidement par passes), les pièces de famille (brides, raccords, supports).
Pour juger si une macro vaut la peine, passez en revue cette liste :
1) Le lot est-il assez grand, ou les variantes assez nombreuses, pour qu'une seule écriture couvre plusieurs appels ;
2) Les pièces partagent-elles une logique géométrique, seuls les paramètres diffèrent ;
3) L'opérateur sur site a-t-il la capacité de lire les variables, modifier les paramètres et valider la première pièce ;
4) Existe-t-il une gestion de versions, pour éviter « une modification, une cascade d'erreurs ».
Par rapport au code G écrit à la main, la macro demande un investissement initial plus élevé, mais sa lisibilité et sa maintenabilité dépendent du nommage et des commentaires. Si les noms de variables utilisent des numéros bruts comme #1, #2, même l'auteur devra tout redéduire trois mois plus tard ; seuls des commentaires significatifs et un regroupement permettent aux successeurs d'oser modifier. Le risque d'erreur se concentre aussi sur les limites des paramètres : une affectation de variable erronée ou une condition de boucle inversée ne provoque souvent pas d'alarme, mais directement une surcoupe ou un choc d'outil. Avant de mettre une macro en service, il est donc conseillé de valider les combinaisons de paramètres en simulation ou en marche à vide, puis de passer à l'essai de la première pièce. Pour de petits lots et peu de variantes, l'écriture manuelle ou la génération directe par FAO est généralement plus simple.
Programmation FAO et post-traitement : la dernière étape de la trajectoire à la machine
La FAO résout le « comment se déplace l'outil », le post-traitement résout le « la machine peut-elle le comprendre ». Beaucoup de problèmes sur site ne viennent pas d'un calcul de trajectoire erroné, mais d'un post-traitement qui traduit la trajectoire en un format d'instruction que le système cible ne reconnaît pas. La FAO produit des données de trajectoire neutres, que le post-processeur convertit ensuite en code G exécutable par un système de commande numérique spécifique. Changer de machine, de système ou mettre à jour la version du contrôleur peut faire apparaître des alarmes ou des mouvements anormaux sur un programme qui fonctionnait auparavant.
Le post-traitement n'est pas valable une fois pour toutes
Le fichier de post-traitement est généralement lié à la structure cinématique de la machine, au système de commande et aux formats de cycles courants. Après un changement d'accessoire de broche, l'ajout d'un quatrième axe, ou une mise à jour logicielle du contrôleur sur la même machine, le mode de sortie des arcs, les instructions de changement d'outil et de refroidissement peuvent devoir être revérifiés. Il est conseillé d'intégrer les modifications de post-traitement à une gestion de versions, en enregistrant la machine et le système correspondant à chaque modification, pour éviter le « ça marchait la dernière fois, pas cette fois » sans pouvoir en trouver la cause.
La simulation et l'essai de la première pièce sont incontournables
La simulation logicielle détecte les collisions de trajectoire, les surcoupes et les courses à vide, mais elle ne peut pas remplacer complètement l'essai de la première pièce. Les modèles de montage, les surépaisseurs de brut et l'état de serrage réel présentent souvent des écarts. La méthode sûre : d'abord simuler pour confirmer la logique de trajectoire, puis vérifier les mouvements critiques par exécution bloc par bloc, avance réduite ou marche à vide outil relevé, et enfin passer à la coupe normale. Après validation de la première pièce, lancer la production en série réduit nettement les risques de choc d'outil et de rebut en lot.
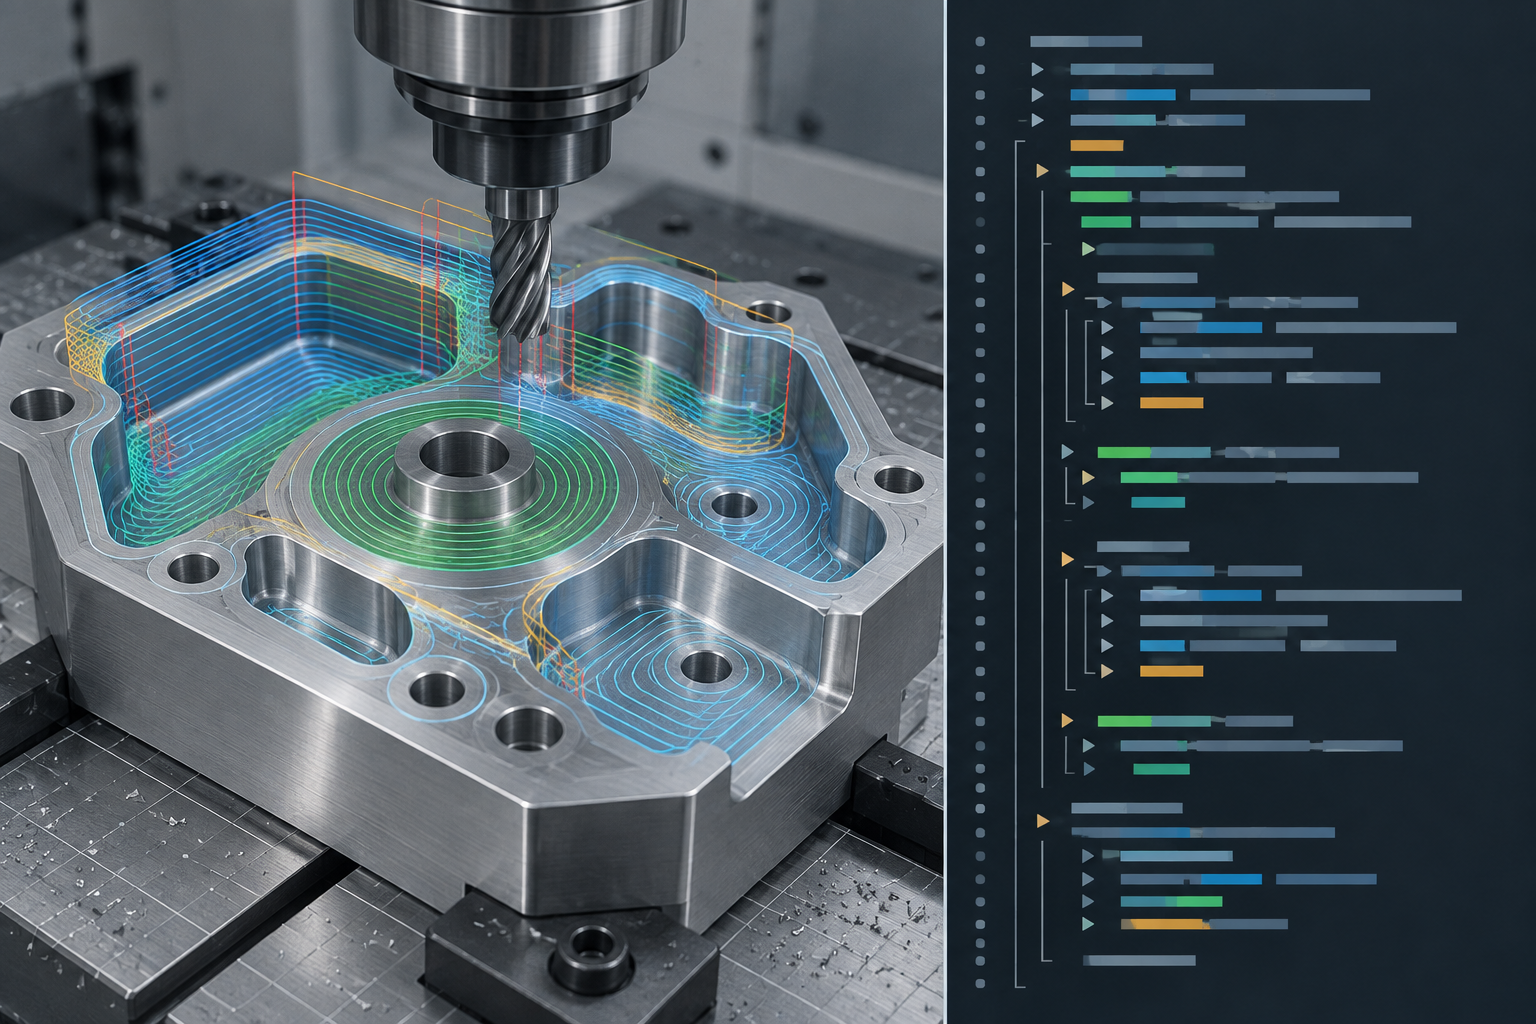
Si la pièce est de structure complexe, nécessite un usinage multi-axes simultanés ou une haute qualité de surface, les limites de capacité de programmation et de post-traitement affectent directement la fabricabilité. Vous pouvez consulter les capacités d'usinage CNC pour connaître les domaines d'application du fraisage et du tournage, puis déterminer quelles caractéristiques nécessitent d'ajuster la stratégie de trajectoire ou de diviser les opérations.
Tournage, fraisage et multi-axes : les différences de langage de programmation
Bien que le tournage et le fraisage partagent le système de code G, l'accent des instructions diffère. Le tour se concentre sur les cycles composites comme G71/G70, la logique de programmation s'articule autour du profil de révolution et de la face, et l'axe X représente généralement le diamètre et non le rayon, ce qui est très propice aux erreurs lors de modifications manuelles. Le fraisage, lui, repose sur la compensation de rayon d'outil G41/G42 et la compensation de longueur G43, avec sous-programmes et rotation du système de coordonnées, pour traiter les contours plans et les évidements.
Lorsque la pièce passe en quatre ou cinq axes simultanés, la différence ne réside plus dans « l'écriture des instructions », mais dans le vecteur d'axe d'outil et la capacité du post-traitement. Les trajectoires multi-axes nécessitent que la FAO calcule le point de pointe et la direction de l'axe d'outil, et le post-traitement doit sortir correctement le RTCP (suivi de pointe d'outil) ou les angles d'axes rotatifs. Si le post-traitement n'est pas personnalisé pour la structure cinématique de la machine, la simulation peut passer mais l'usinage réel peut encore provoquer une surcoupe ou une collision. C'est pourquoi les pièces à surfaces complexes, roues, cavités de forme irrégulière dépendent presque toutes de la programmation logicielle plutôt que du code écrit à la main.
- Tournage : les cycles composites, la programmation en diamètre, les cycles de filetage et de gorges sont des instructions fréquentes.
- Fraisage 3 axes : la compensation de rayon, les sous-programmes et les transformations de coordonnées déterminent l'efficacité de la programmation.
- Multi-axes : le contrôle de l'axe d'outil et la personnalisation du post-traitement sont déterminants pour la réussite ; la programmation manuelle est pratiquement irréalisable.
Pannes de programmation courantes et logique de diagnostic
Programme qui s'emballe, dimensions hors tolérance, alarmes machine : sur le terrain, on soupçonne d'abord la trajectoire d'outil. Mais d'après l'expérience, la cause profonde ne se trouve souvent pas dans la trajectoire générée par le CAM elle-même, mais dans la traduction du post-traitement, les paramètres de la machine ou l'état du bridage. Un diagnostic par couches permet d'éviter de recalculer sans cesse la trajectoire et de perdre du temps.
Ordre de diagnostic par couches
- Couche trajectoire d'outil : vérifier si les surépaisseurs, les entrées/sorties, les surcoupes/sous-coupes proviennent des réglages de stratégie, et non d'erreurs de code.
- Couche post-traitement : confirmer si le format de sortie des arcs, le mode de coordonnées, les instructions de changement d'outil et de broche correspondent au système actuel.
- Couche paramètres machine : vérifier la compensation d'outil, le système de coordonnées pièce, la vitesse d'avance et l'état de la broche, et écarter un mauvais réglage sur le panneau de commande.
- Couche bridage : vérifier la surface de référence, la déformation au serrage et la longueur réelle de sortie de l'outil, et écarter les écarts physiques.
| Phénomène | Couche à suspecter en priorité | Vérification rapide |
|---|---|---|
| Surcoupe locale | Trajectoire d'outil / post-traitement | Comparer les réglages de surépaisseur en marche à vide ou en simulation |
| Dérive dimensionnelle sur toute la pièce | Paramètres machine / bridage | Revérifier la référence et les valeurs de compensation d'outil |
| Collision lors du changement d'outil | Post-traitement / paramètres machine | Vérifier le point de changement d'outil et la hauteur de sécurité |
| Alarme système | Post-traitement | Vérifier le format des instructions d'arc et de coordonnées |
Lors du diagnostic, fixer d'abord les variables : ne modifier qu'une seule couche à la fois, puis valider sur la première pièce. Si le code génère des erreurs après un changement de machine, suspecter en priorité le post-traitement plutôt que la trajectoire ; rééditer et simuler est généralement plus fiable que de corriger le code ligne par ligne.
Questions fréquentes (FAQ)
Les questions suivantes proviennent des interrogations les plus courantes des programmeurs, des ingénieurs de procédé et des acheteurs lors de l'évaluation d'une solution de programmation CNC. Les réponses ne donnent que la logique de jugement, sans engagement sur des tolérances, certifications ou délais précis.
Écrire le code G à la main ou programmer avec un CAM : comment choisir ?
Cela dépend de la complexité de la pièce et de la taille du lot. Pour un corps de révolution simple, une retouche unitaire ou une modification d'outil ponctuelle sur site, l'écriture manuelle est plus rapide ; pour des surfaces gauches, des pièces multi-faces, multi-axes ou nécessitant des itérations répétées, la génération de trajectoire et la simulation du CAM sont plus maîtrisables. La plupart des ateliers combinent les deux : le CAM produit le programme principal, et l'écriture manuelle sert aux ajustements sur site.
Faut-il écrire soi-même le post-traitement ?
Pas nécessairement. Les systèmes courants disposent généralement de post-traitements prêts à l'emploi, mais lors d'un changement de système, de machine ou d'utilisation de cycles spéciaux, il faut souvent les modifier voire les réécrire. Il est conseillé de considérer le post-traitement comme un actif à valider : d'abord le confirmer en marche à vide ou en simulation, puis l'essayer sur la première pièce.
Les macros sont-elles difficiles à apprendre ? Vaut-il la peine d'investir ?
Les variables de base et les tests conditionnels ne sont pas difficiles ; la difficulté réside dans la maintenance et la transmission. Pour les pièces de série, les pièces d'une même famille et les cycles fixes, le gain est évident ; pour les pièces unitaires ou à peu de variantes, les macros augmentent au contraire le coût de mise au point. Les critères de décision sont la taille du lot, le nombre de variantes et les compétences de l'opérateur.
En cas de rebut dû à une erreur de programmation, comment se répartit la responsabilité ?
Cela dépend du contrat et des procédures convenues. La démarche prudente consiste à clarifier la responsabilité de chaque étape — programmation, vérification, validation de la première pièce — et à conserver les versions de programme et les enregistrements d'essai. Une validation de la première pièce avant la production en série permet généralement de réduire nettement le risque de rebut de tout le lot.
Après un changement de machine, le code d'origine est-il directement utilisable ?
En général, il ne peut pas être repris tel quel. Le système de commande, les courses, le magasin d'outils et la définition des coordonnées étant différents, il faut refaire le post-traitement et le valider. Même avec un système identique, il est conseillé de faire d'abord une marche à vide, puis un essai sur la première pièce, et de ne lancer la série qu'après confirmation.
Key takeaways
- Le code G est le langage de bas niveau directement exécutable par la machine ; la FAO n'est qu'un outil pour le générer, et comprendre le code G aide à diagnostiquer les problèmes sur site.
- Les pièces simples, la retouche de moule et la réparation d'unité unique conviennent à l'écriture manuelle ou aux macros ; les surfaces complexes et les pièces multi-opérations conviennent mieux à la programmation FAO.
- Le post-traitement détermine si les trajectoires FAO peuvent être usinées en toute sécurité ; lors d'un changement de machine ou de système, le post-traitement doit être revalidé.
- Les macros conviennent aux pièces de série paramétrées et aux cycles fixes, mais la lisibilité et le coût de maintenance doivent être mis en balance.
- Les problèmes de programmation se manifestent souvent par des dépassements de cotes, des surcoupes ou des alarmes ; lors du diagnostic, il faut d'abord distinguer s'il s'agit d'un problème de trajectoire, de post-traitement ou de paramètres machine.



