Après le retour d'une plaque de PVC : distinguer d'abord un problème de matériau d'un problème d'usinage
On voit souvent cette scène en atelier : une plaque de PVC usinée est envoyée à la ligne d'assemblage, le contrôle qualité constate un jaunissement des bords, des bavures de fusion locales, et certaines positions de trous dont les dimensions ne correspondent pas. Le réflexe des achats est de dire « ce lot de plaques PVC ne va pas » et d'exiger un changement de matière auprès du fournisseur. Mais si l'on reprend le même lot de plaques sur une autre machine, avec un autre outil, le problème disparaît souvent — ce qui montre que la cause racine du retour n'est pas nécessairement dans le matériau lui-même.
Le comportement à l'usinage du PVC résulte de l'action combinée de trois facteurs : le système de formulation, la chaleur de coupe et le choix du procédé, et non d'une seule nuance. Une même plaque, coupée à grande vitesse avec un outil émoussé, brûlera ; avec un outil affûté et une évacuation des copeaux adaptée, on obtient une coupe nette. De même, l'écart entre PVC souple et PVC rigide est bien plus grand que celui entre deux nuances de métal. La ligne directrice de cet article est donc claire : séparer d'abord « problème de matériau » et « problème d'usinage », puis aborder le choix du procédé.
La véritable place du PVC comme matériau d'ingénierie
En atelier, le PVC est souvent considéré comme un « substitut bon marché », alors qu'il a en réalité un domaine d'application bien défini. Ses atouts se concentrent dans quelques directions : coût de matière première faible, bonne tenue aux acides, bases et à la plupart des agents chimiques inorganiques, bonnes propriétés d'isolation électrique, collage possible par solvant ou soudage à air chaud, et formulations ignifugées très courantes dans les applications électriques et du bâtiment. Ces caractéristiques valent au PVC une place durable dans les panneaux de protection d'équipements chimiques, les doublures d'armoires électriques, les pièces de traitement des eaux, et les pièces de présentation et de validation structurelle.
Les faiblesses sont tout aussi nettes. La température de déformation thermique du PVC n'est pas élevée : il se ramollit à proximité d'une source de chaleur ou sous l'effet de la chaleur par frottement ; sous charge continue prolongée, il fluera, c'est-à-dire se déformera lentement ; sa résistance aux intempéries et aux solvants dépend fortement de la formulation — teneur en plastifiant, système de stabilisant, présence ou non d'ignifugeant — autant de facteurs qui font qu'un même « PVC » se comporte de manière totalement différente. Le choix de matière ne doit donc pas se limiter à « PVC », mais préciser la nuance de plaque, de barre ou de granulé.
Plaques/barres et granulés d'injection ne relèvent pas des mêmes conclusions
Les plaques et barres de PVC pour l'usinage sont généralement des semi-produits déjà formés et stabilisés ; à l'usinage, l'attention porte sur l'évacuation des copeaux, la chaleur de coupe et la déformation au bridage. Les granulés de PVC pour l'injection, eux, passent par la fusion, l'écoulement et le retrait au refroidissement ; l'attention porte sur la fluidité, la stabilité thermique et l'éventage du moule. Les orientations de formulation, les fenêtres de mise en œuvre et les points de contrôle diffèrent. Déduire les performances d'une pièce injectée à partir de l'expérience de coupe d'une plaque, ou l'inverse, conduit facilement à des conclusions erronées. Avant toute décision de procédé, confirmez d'abord de quel type de matériau il s'agit, puis discutez paramètres et contrôle.
Usinage CNC du PVC : logique pratique des outils, de l'évacuation des copeaux et de la chaleur de coupe
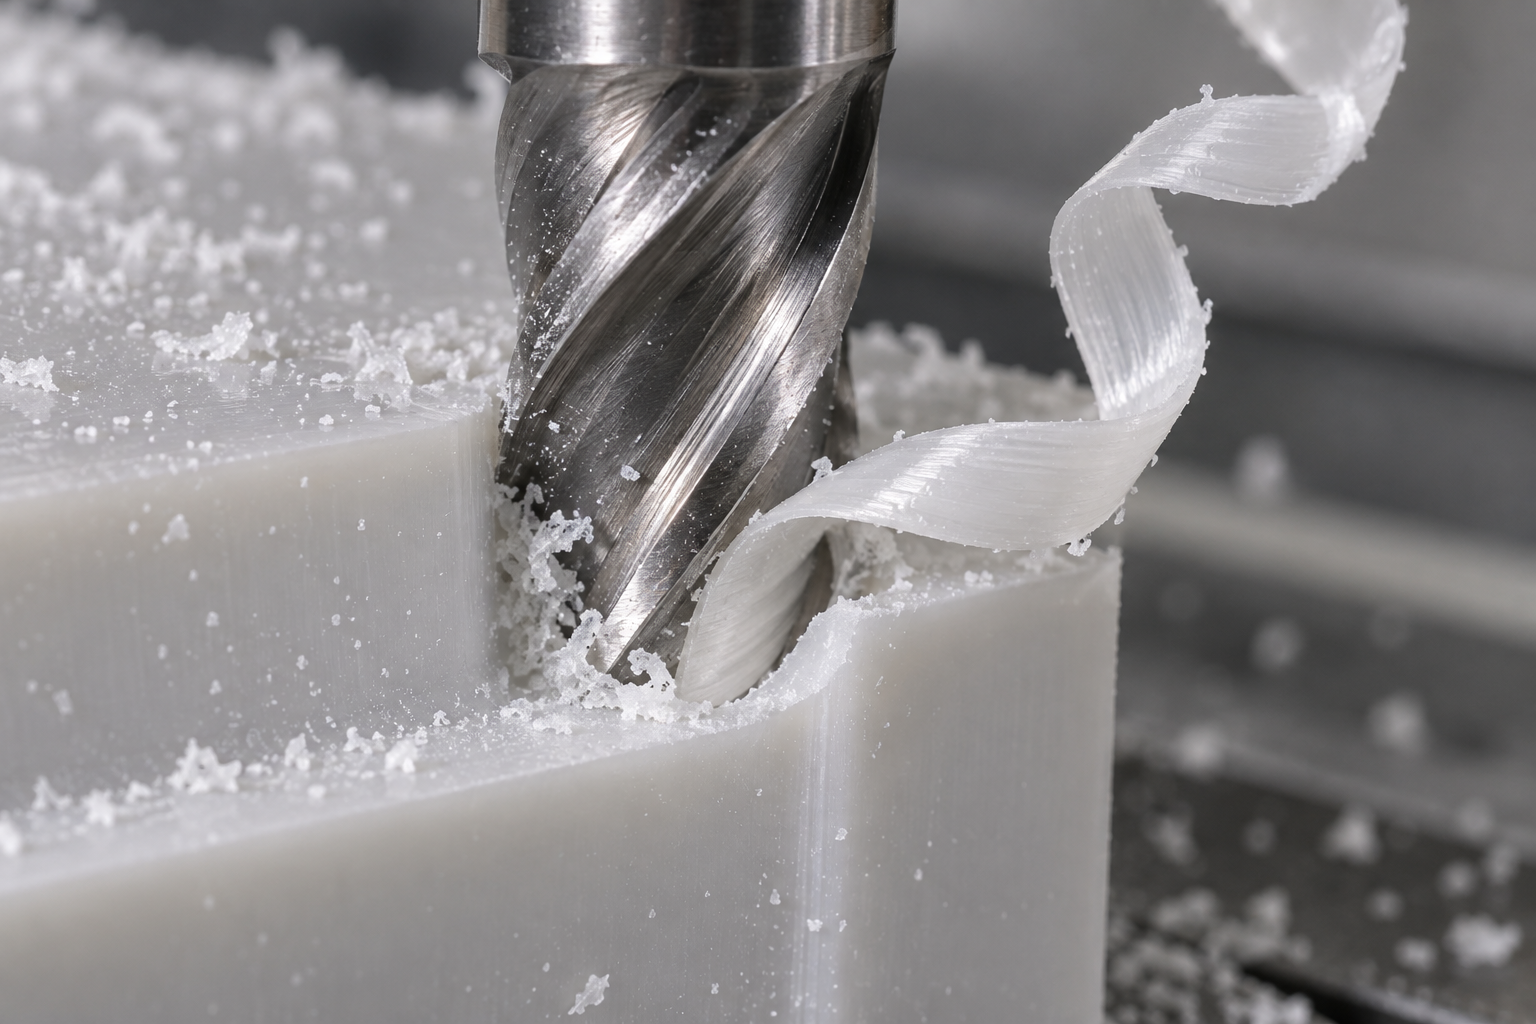
Le PVC n'est pas difficile à usiner en CNC, mais il est particulièrement sensible à la chaleur de coupe. Les formulations souples et plastifiées ont surtout tendance à coller à l'outil : une couche d'arête rapportée s'accumule rapidement sur l'arête, transformant un tranchant affûté en un arc émoussé ; la surface usinée devient brillante et collante, et les dimensions commencent à dériver. Le diagnostic le plus fiable sur site n'est pas de modifier d'abord les paramètres, mais de regarder d'abord les copeaux : l'état idéal est un copeau en bande ou en copeau court, continu mais cassant, de couleur proche du matériau de base ; si les copeaux sont mous, filandreux, collés à l'outil, c'est que la chaleur s'accumule et qu'il faut réduire la production de chaleur par unité de temps.
En stratégie, le PVC convient mieux à un outil affûté associé à une grande profondeur de passe et une avance par dent modérée, pour que les copeaux évacuent la chaleur, plutôt qu'à une vitesse élevée et une faible profondeur de passe qui frottent à plusieurs reprises la même zone. L'évacuation des copeaux doit être fluide : dès qu'un copeau est recoupé dans la rainure, la température locale monte rapidement. En matière de refroidissement, l'air comprimé est souvent plus propre qu'un arrosage abondant et permet d'observer la forme des copeaux ; si un refroidissement liquide est indispensable, attention à la sensibilité de certaines formulations aux composants du liquide de coupe, qui peut provoquer un blanchiment de surface ou une fissuration sous contrainte — il est conseillé de valider d'abord sur un petit échantillon.
Causes du jaunissement et des bords fondus
Le jaunissement des bords et les bords fondus localisés sont presque toujours des dommages thermiques, et non une décoloration du matériau lui-même. Trois sources courantes : la chaleur par frottement après émoussement de l'outil, une avance trop lente qui fait stationner le tranchant au même endroit, et un serrage excessif qui crée un frottement supplémentaire entre la pièce et l'outil. Les pièces à paroi mince se déforment aussi facilement sous le bridage, puis reprennent leur forme au relâchement, ce qui se traduit par des « dimensions qui ne correspondent pas ». Pour l'ébavurage, on conseille un racloir affûté ou une lime à dents fines en travail unidirectionnel, afin d'éviter qu'une meule à grande vitesse ne brûle à nouveau les bords ; pour le polissage, utiliser une vitesse faible et une pression légère, en plusieurs passes.
Prototypage et petite série : le PVC doit-il passer par CNC, moulage sous vide ou injection
Pour le prototypage de pièces en PVC, le choix de la voie influence souvent plus le résultat que le matériau lui-même. Trois voies, chacune avec ses limites : l'usinage CNC de plaques convient aux pièces uniques et à la validation structurelle, et donne directement le toucher et le retour d'assemblage du matériau réel ; le moulage sous vide (moulage de réplique) reproduit plusieurs pièces d'aspect à partir d'un modèle maître, et convient aux petites séries de préproduction ou aux prototypes de salon ; le moulage par injection est la véritable production de série, mais nécessite un moule, avec un investissement initial et un délai plus élevés. Le critère est simple : combien de pièces, faut-il modifier la structure, quel niveau d'exigence d'aspect.
| Voie | Scénarios adaptés | Points d'adaptation du PVC |
|---|---|---|
| Usinage CNC | Pièce unique, validation structurelle, essai d'assemblage | Coupe directe de plaques/barres, attention à la chaleur de coupe et à la déformation au bridage |
| Moulage sous vide | Pièces d'aspect en petite série, reproduction cohérente de plusieurs pièces | La qualité de surface du modèle maître détermine l'aspect des répliques ; la résine de coulée n'est pas totalement équivalente au PVC en performance |
| Moulage par injection | Production de série, performances uniformes et coût amorti | Nécessite un moule ; le système de granulés PVC diffère de celui des plaques, retrait et formulation à confirmer avec l'ingénierie |
Il faut rappeler que : les copies par moulage sous vide utilisent généralement des systèmes de résine coulée, dont la résistance chimique et le comportement au feu ne sont pas nécessairement identiques à ceux des plaques PVC. Si la pièce doit finalement être exposée à des acides ou des bases, ou nécessite une certification ignifuge, ne partez pas du principe que la pièce répliquée peut remplacer le PVC d'origine ; il faut informer l'ingénierie à l'avance de l'environnement d'utilisation. S'il s'agit seulement d'une validation d'aspect et d'assemblage, la pièce répliquée suffit ; si cela implique une contrainte à long terme ou un contact chimique, il est plus prudent de passer directement au CNC ou d'évaluer d'autres matériaux.
Réception et modes de défaillance courants des pièces PVC
Lors de la réception des pièces PVC, commencez par distinguer les dommages thermiques d'usinage et les défauts inhérents au matériau, sinon il est très facile de refuser à tort. Sur le plan de l'aspect, examinez surtout le jaunissement, les bords fondus et les rayures : le jaunissement et les bords fondus se concentrent généralement dans les zones où la chaleur de coupe est la plus élevée, ce qui relève d'un problème côté usinage ; en revanche, les écarts de teinte, les points d'impuretés ou les porosités internes du matériau lui-même sont répartis de manière aléatoire et sans lien avec la trajectoire de l'outil. Concernant les dimensions, les pièces PVC peuvent, après usinage, dériver lentement en raison de la libération des contraintes résiduelles ; il est recommandé de les laisser reposer un certain temps dans un environnement à température constante avant de remesurer les dimensions critiques, plutôt que de juger dès la sortie de machine.
Deux points sont à surveiller lors de l'assemblage : premièrement, la résistance des filets ; le PVC étant plutôt tendre, des démontages/remontages répétés ou un couple excessif peuvent facilement foirer les filets ; si nécessaire, utilisez des inserts métalliques ou augmentez la longueur d'engagement du filetage. Deuxièmement, le collage : avant de coller le PVC, il faut nettoyer et poncer la surface de collage pour éliminer les agents démoulants et les traces d'huile ; l'efficacité des adhésifs à solvant varie fortement selon la formulation, il est conseillé de valider d'abord sur un petit échantillon avant une application en série. Intégrer ces points dans une liste de contrôle est plus efficace que de débattre après coup pour savoir s'il s'agit d'un problème de matériau.
Questions fréquentes (FAQ)
Les questions ci-dessous couvrent l'essentiel des points les plus souvent soulevés, du choix du matériau à la réception du PVC. Les réponses privilégient la logique de jugement plutôt que des chiffres absolus — le comportement du PVC dépend fortement de la formulation spécifique et des conditions d'usinage ; en cas de doute, il est conseillé de confirmer avec l'ingénierie.
Le PVC peut-il être usiné par CNC ?
Oui. Les plaques et barres de PVC sont effectivement utilisées en fraisage, tournage et perçage CNC, mais leur comportement à la coupe est plutôt « mou et collant », avec une tendance à coller à l'outil et à mal évacuer les copeaux. L'essentiel est d'utiliser des outils tranchants, de maîtriser la chaleur de coupe et d'évacuer les copeaux à temps, plutôt que d'appliquer les paramètres de coupe des métaux. Avant l'usinage, il est recommandé de confirmer le type de formulation de la plaque, car les différences entre formulations sont notables.
Pourquoi les bords du PVC jaunissent-ils après usinage ?
Dans la plupart des cas, il s'agit d'un dommage thermique local causé par l'accumulation de chaleur de coupe, et non d'une non-conformité du matériau lui-même. Une avance trop lente, un outil émoussé, des frottements répétés au même endroit font monter la température près des copeaux et de l'arête, provoquant des bords jaunes ou fondus. Observez d'abord la forme des copeaux et l'usure de l'outil, puis décidez s'il faut ajuster les paramètres ou changer d'outil ; c'est généralement plus efficace que de changer directement de matériau.
Le prototype PVC peut-il être réalisé par moulage sous vide ?
Le moulage sous vide (réplique de prototype) convient en soi à reproduire plusieurs pièces d'aspect à partir d'un seul moule maître, mais il utilise couramment des matériaux de type polyuréthane, qui ne relèvent pas du même système que le PVC. Si votre objectif est un « prototype en matériau PVC », la démarche la plus directe est l'usinage CNC de plaques PVC ; s'il s'agit seulement de pièces d'aspect en petite série, on peut envisager le remplacement par moulage sous vide, sous réserve de l'évaluation de l'ingénierie.
Le PVC pour usinage et le PVC pour injection, est-ce la même chose ?
Non. L'usinage utilise des plaques ou barres déjà formées, tandis que l'injection utilise des granulés ; leurs formulations, additifs et historiques de transformation diffèrent, et leurs comportements mécaniques et thermiques ne sont pas directement transposables. Une nuance qui se comporte bien en plaque ne signifie pas que le granulé correspondant donnera les mêmes résultats sur une pièce injectée.
Les pièces PVC peuvent-elles se déformer en usage prolongé ?
C'est possible. La température de déformation thermique du PVC n'est pas très élevée, et il présente une tendance au fluage sous contrainte prolongée ; la température, la charge et le mode de support influencent le résultat. Si la pièce doit supporter des charges à long terme ou être exposée à des températures élevées, il est conseillé d'exposer clairement les conditions d'utilisation dès la phase de choix du matériau, et si nécessaire d'envisager un changement de matériau ou un ajustement de structure, plutôt qu'une correction après coup.
Key takeaways
- Les atouts du PVC sont le coût, la résistance chimique et la facilité de collage ; ses faiblesses sont la sensibilité thermique, le collage des copeaux à l'outil et la stabilité dimensionnelle à long terme. Le choix doit se faire selon l'usage, non selon le prix.
- La clé de l'usinage CNC du PVC réside dans l'acuité de l'outil, l'évacuation des copeaux et la maîtrise de la chaleur de coupe ; le jaunissement, les bords fondus et les bavures proviennent surtout de la chaleur par frottement, et non du matériau lui-même.
- Au stade du prototypage, l'usinage de plaques de PVC ou le moulage sous vide permettent d'obtenir rapidement des pièces proches de l'aspect de série, mais le moulage de réplique convient mieux à la reproduction en petite série, tandis que la validation d'une pièce unique reste plus directe en CNC.
- Le PVC injecté et le PVC usiné relèvent de deux systèmes de formulation distincts ; la validation d'une pièce usinée ne garantit pas des performances identiques pour une pièce injectée, il faut les confirmer séparément.
- Lors du contrôle des pièces en PVC, il faut juger séparément l'aspect, les dimensions et l'assemblage : d'abord confirmer s'il s'agit d'un dommage thermique d'usinage, avant de parler de tolérances et de rebut.



