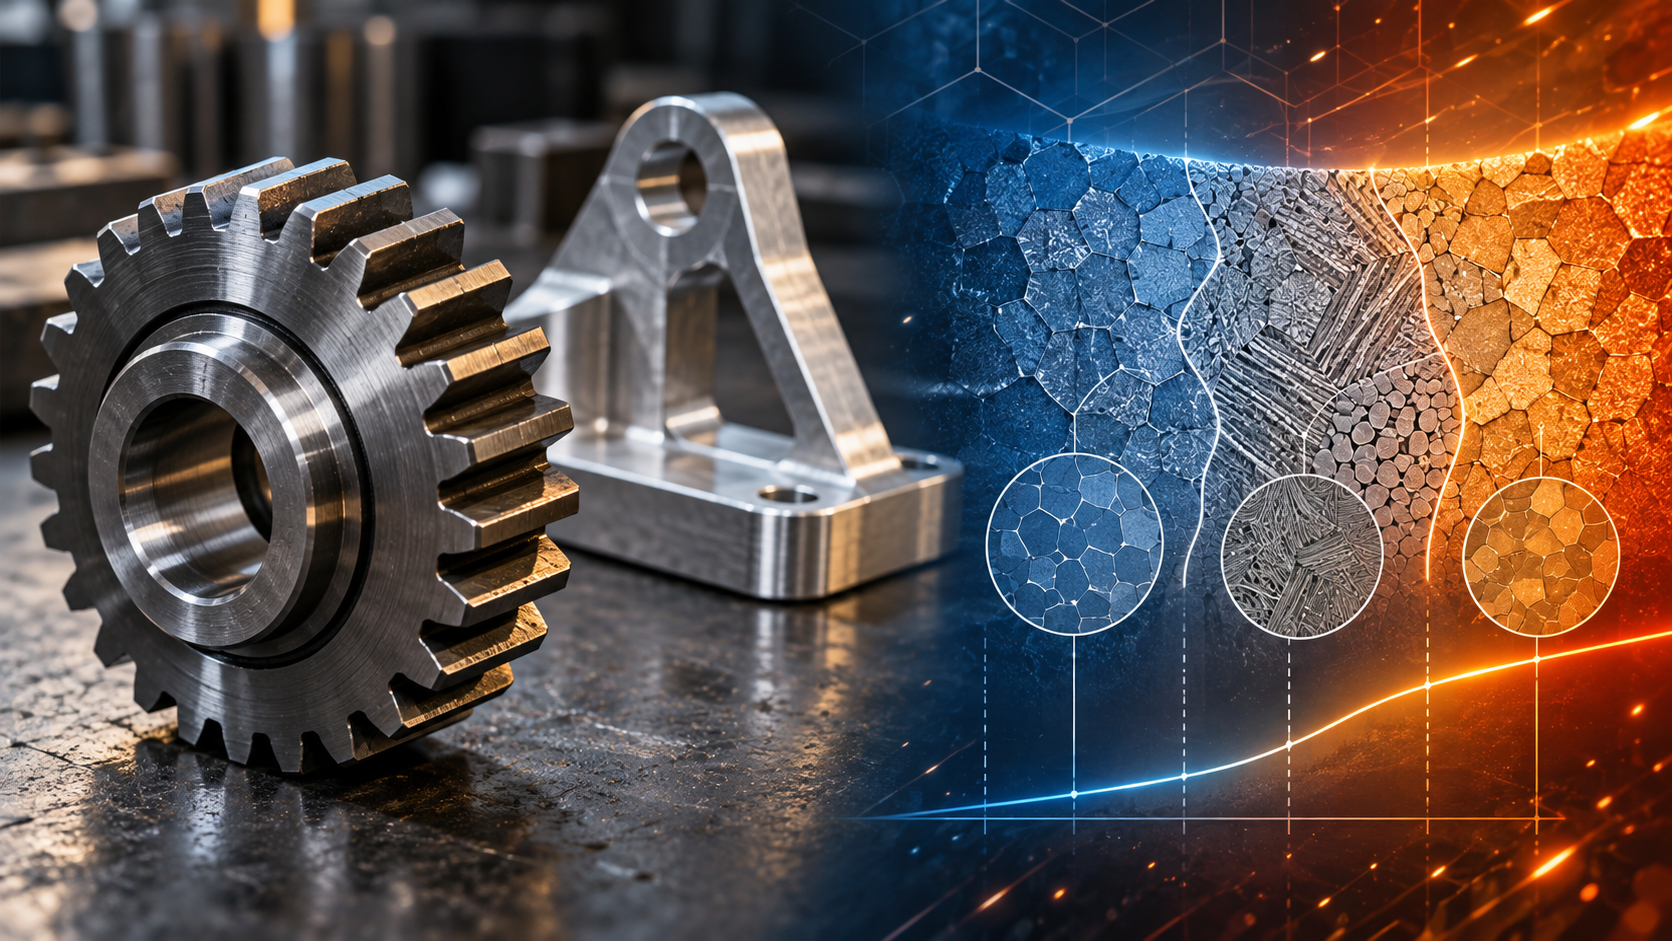
Commençons par une fissuration : pourquoi « l'absence de traitement thermique » devient un problème
Les reprises les plus pénibles en atelier ne sont souvent pas des dépassements de cote, mais des pièces qui se fissurent soudainement après assemblage ou après un certain temps d'utilisation. Il y a eu un lot de pièces de liaison en acier usinées par CNC, toutes conformes aux cotes du plan, emmanchées sans difficulté à l'assemblage, mais après quelques semaines de fonctionnement, de fines fissures sont apparues aux congés de raccordement où les contraintes se concentrent. En remontant les enregistrements de procédé, on a découvert : l'ébauche était une pièce forgée, usinée directement en finition après l'ébauche, sans recuit de détente intermédiaire ni opération de revenu finale. La pièce « avait la bonne forme », mais pas « le bon état ».
La racine de ce type de problème est la suivante : le traitement thermique n'est pas une opération décorative, mais un moyen de maîtriser les performances du matériau et la stabilité dimensionnelle. Il détermine la microstructure interne du matériau, la distribution des contraintes résiduelles, ainsi que l'équilibre entre dureté et ténacité. En l'absence d'un traitement thermique clé, une pièce peut être suffisamment dure mais fragile, conforme en dimensions à court terme mais dériver à long terme, ou défaillir prématurément sous charge alternée.
Beaucoup d'ingénieurs ont l'habitude de concentrer leur attention sur la nuance de matériau et la précision d'usinage, tout en considérant le traitement thermique comme « une affaire que le fournisseur gérera lui-même ». Or la nuance de matériau ne définit que la plage de composition ; ce qui détermine réellement la performance en service, c'est la composition plus l'état de traitement thermique. Pour un même acier, l'écart de performances entre l'état recuit et l'état trempé-revenu peut être plus grand que l'écart entre deux nuances différentes.
Ainsi, la question « quels matériaux nécessitent un traitement thermique » ne peut pas être tranchée uniquement selon métal/non-métal, mais doit revenir à trois critères : le matériau obtient-il ses performances cibles par transformation de phase ou précipitation, le processus d'usinage a-t-il introduit des contraintes résiduelles à libérer, les conditions de service imposent-elles des exigences de dureté, de ténacité ou de stabilité dimensionnelle. La suite se déroulera famille de matériaux par famille de matériaux : d'abord établir un langage commun, puis discuter séparément des aciers, de l'aluminium, du titane et du cuivre, des plastiques techniques, et enfin aboutir à l'indication sur les plans et à la communication avec les fournisseurs.
Ce que le traitement thermique modifie réellement : structure, contraintes et performances
Beaucoup comprennent le traitement thermique comme « chauffer la pièce au rouge puis la refroidir », ce qui ne décrit que l'opération, pas l'objectif. Ce qui est réellement modifié, ce sont trois choses à l'intérieur du matériau : la microstructure, les contraintes résiduelles, l'équilibre entre dureté et ténacité. Comprendre ces trois niveaux permet de juger si une pièce a réellement besoin d'un traitement thermique, et lequel.
Premier niveau : la microstructure — la structure sous-jacente qui détermine les performances
Les performances d'un métal ne dépendent pas uniquement de sa composition chimique. Pour un même acier 45, après un refroidissement lent ou rapide, la taille des grains et la composition des phases internes sont totalement différentes, ce qui se traduit macroscopiquement par « l'un se lime, l'autre non ». Le chauffage donne aux atomes la capacité de diffuser, le maintien homogénéise la structure, et le refroidissement est le facteur clé qui détermine le chemin de transformation final. Un refroidissement rapide tend à donner une phase dure et fragile ; un refroidissement lent donne une phase molle et tenace. Ce qu'on appelle trempe, normalisation, recuit, se distingue essentiellement par la combinaison de la température de chauffage et de la vitesse de refroidissement.
La taille des grains est tout aussi importante. Un matériau à gros grains présente généralement des résistances et une ténacité médiocres ; affiner les grains par des cycles appropriés de chauffage et de refroidissement permet d'améliorer simultanément plusieurs propriétés sans changer la composition. C'est aussi pourquoi, après forgeage ou coulée, on prévoit souvent une normalisation ou un recuit — non seulement pour adoucir, mais surtout pour « remettre en ordre » la structure.
Deuxième niveau : les contraintes résiduelles — la source invisible de déformation
Lors de la coulée, du forgeage, du soudage, de l'usinage et même du redressage, des contraintes subsistent à l'intérieur de la pièce. Ces contraintes s'équilibrent temporairement dans la pièce ; dès qu'un usinage ultérieur enlève une partie de la matière, l'équilibre est rompu et la pièce se déforme. Le phénomène courant en usinage CNC « après l'ébauche, ça se déforme après une nuit » n'est le plus souvent pas un problème de machine, mais la libération des contraintes résiduelles de l'ébauche.
Le rôle du recuit de détente est de permettre au matériau, à relativement basse température, une relaxation suffisante des contraintes sans modifier significativement la dureté. Il ne vise pas une amélioration des performances, mais uniquement la stabilité dimensionnelle. Pour les pièces de précision, la valeur de cette étape est souvent plus grande que celle de l'augmentation de la dureté.
Troisième niveau : dureté et ténacité — un couple d'indicateurs à arbitrer
« Plus la dureté est élevée, mieux c'est » est un jugement de profane. Une dureté élevée signifie généralement une bonne résistance à l'usure et à la compression, mais une ténacité réduite, une sensibilité aux entailles accrue et une rupture fragile plus probable sous choc. Après trempe, sans revenu, une pièce peut être joliment dure mais se fissurer lors d'un choc à l'assemblage. Le sens du revenu est de sacrifier une partie de la dureté pour retrouver une ténacité utilisable.
| Type de traitement thermique | Objectif principal | Effet sur la dureté | Scénarios d'application typiques |
|---|---|---|---|
| Recuit | Adoucir, homogénéiser, améliorer l'usinabilité | Diminution | Pièces coulées, ébauches forgées, avant usinage des aciers à haute teneur en carbone |
| Normalisation | Affiner les grains, homogénéiser la structure | Légèrement ajustée | Traitement préparatoire des aciers à bas et moyen carbone |
| Trempe | Obtention d'une dureté élevée et d'une résistance à l'usure élevée | Amélioration significative | Outils de coupe, moules, pièces résistant à l'usure |
| Revenu | Ajustement de la ténacité, stabilisation de la structure | Réduction (contrôlable) | Doit être effectué après la trempe |
| Recuit de détente | Libération des contraintes résiduelles, stabilisation des dimensions | Pratiquement inchangé | Pièces de précision, pièces soudées, après ébauche |

En examinant ces trois couches ensemble, on comprend pourquoi un matériau de même nuance présente des performances très différentes selon son état de traitement thermique. Indiquer seulement « acier 45 » sur un plan ne suffit pas : le fournisseur peut par défaut recevoir un état recuit, normalisé ou trempé-revenu, et les performances d'usinage comme d'utilisation diffèrent. Lorsque nous discuterons des matériaux par catégorie, nous reviendrons sans cesse à ces trois dimensions : structure, contraintes, équilibre entre dureté et ténacité.
Aciers et aciers alliés : l'objet de traitement thermique le plus typique et le plus complexe
Dans un atelier de quincaillerie, les pièces en acier nécessitent presque toujours un traitement thermique, de l'ébauche au produit fini. La raison est simple : les propriétés mécaniques de l'acier ne sont pas déterminées uniquement par sa composition chimique, mais par sa microstructure. Un même lot d'acier 45, à l'état recuit, se tourne facilement tant il est tendre, mais après trempe et revenu à basse température, il atteint une dureté telle que la lime glisse dessus — toute la différence réside dans le traitement thermique. Ainsi, lorsqu'un plan indique seulement « acier 45 » sans préciser l'état, il existe un immense espace d'interprétation entre l'usineur et le sous-traitant de traitement thermique, ce qui est précisément à l'origine de nombreux problèmes de dimensions et de fissuration.
Recuit, normalisation, trempe, revenu : quels problèmes chacun résout
L'objectif principal du recuit est l'adoucissement et l'homogénéisation. Les pièces forgées, coulées ou étirées à froid présentent souvent des ségrégations et un écrouissage internes ; un usinage direct entraîne une usure rapide des outils et une mauvaise qualité de surface, tandis qu'après recuit, l'usinabilité s'améliore nettement. La normalisation sert souvent à affiner le grain, à préparer la trempe ultérieure, ou constitue le traitement thermique final des aciers à bas carbone. La trempe vise la dureté et la résistance, mais l'état trempé présente des contraintes internes élevées et une grande fragilité, et doit presque toujours être associé à un revenu. Le revenu consiste à ajuster la structure dure et fragile obtenue par trempe vers un équilibre acceptable entre résistance et ténacité — ce qu'on appelle « trempe et revenu » est la combinaison d'une trempe et d'un revenu à haute température.
Il existe également un type d'opération souvent négligé : le recuit de détente. Il ne modifie pas la dureté, mais libère uniquement les contraintes résiduelles d'usinage ou de soudage. Pour les arbres à grand rapport longueur/diamètre, les douilles à paroi mince, les châssis soudés, si l'on passe directement à la finition après l'ébauche sans détente, une déformation lente se produira lors du stockage ou de l'utilisation ultérieure, et l'on ne découvrira qu'à l'assemblage que les positions de perçage ne correspondent pas. Ce type de problème est particulièrement fréquent sur les pièces de précision ; il est recommandé de préciser dans la gamme d'usinage si une opération de détente doit être insérée entre l'ébauche et la finition.

Acier au carbone, acier allié, acier inoxydable : où se situent les différences de besoins
L'acier à bas carbone a une faible résistance et une bonne plasticité ; il ne nécessite généralement pas de durcissement par trempe, mais plutôt une normalisation ou une détente. L'acier à moyen et haut carbone obtient souvent une résistance à l'usure ou des propriétés élastiques par trempe et revenu, comme les engrenages, les arbres, les ressorts. L'ajout de chrome, molybdène, nickel, etc. dans l'acier allié augmente la trempabilité, permettant de tremper des pièces de grande section, mais la fenêtre de process est plus sensible et exige un contrôle plus strict des vitesses de chauffage et de refroidissement.
Le cas de l'acier inoxydable est plus complexe. L'acier inoxydable austénitique (comme la série 304) ne peut généralement pas être durci par trempe, seulement par écrouissage, le traitement thermique servant principalement à la mise en solution et à la détente ; l'acier inoxydable martensitique peut être durci par trempe et est souvent utilisé pour les outils de coupe et les pièces résistant à l'usure ; l'acier inoxydable à durcissement par précipitation repose sur le durcissement par vieillissement. Ainsi, « faut-il traiter thermiquement l'inox » n'a pas de réponse unique : il faut examiner la nuance spécifique et les exigences d'utilisation.
Durcissement de surface : quand envisager la cémentation et la nitruration
Lorsqu'une pièce nécessite une « surface dure et un cœur tenace », on envisage des traitements de surface comme la cémentation ou la nitruration. La cémentation s'applique aux aciers à bas carbone ou aux aciers alliés à bas carbone ; après traitement, la surface est à haut carbone et le cœur conserve sa ténacité, ce qui est courant pour les engrenages, axes, etc., soumis à la fois à l'usure et aux chocs. La nitruration se fait à température relativement basse, avec une faible déformation, adaptée aux pièces déjà finies que l'on ne souhaite pas rectifier ensuite, mais le cycle est généralement plus long. Les deux entraînent de légères variations de dimensions et d'état de surface ; il faut confirmer avec le sous-traitant de traitement thermique s'il faut prévoir une surépaisseur de rectification et si l'opération se situe avant ou après la finition.
Aluminium : mise en solution et vieillissement, ainsi que le piège du « vieillissement naturel »
La logique du traitement thermique de l'aluminium est totalement différente de celle de l'acier. L'acier durcit par transformation de phase (austénite en martensite), tandis que l'aluminium repose sur la mise en solution + précipitation par vieillissement. En bref : on dissout les éléments d'alliage dans la matrice d'aluminium à haute température, puis on les « fige » par refroidissement rapide dans une solution solide sursaturée, et par vieillissement on les fait précipiter sous forme de phases fines et dispersées, qui bloquent les dislocations et augmentent la résistance. Sans vieillissement, l'aluminium en solution est plutôt mou et ses dimensions instables.
6061 et 7075 : ce qui se cache derrière les codes d'état
Les 6061-T6 et 7075-T6 courants sur les plans : ce « T6 » est le code d'état correspondant à la mise en solution suivie d'un vieillissement artificiel. T6 signifie que le matériau a déjà subi son traitement thermique en sortie d'usine et que sa résistance se situe dans la plage haute habituelle de la nuance. Le T4 correspond généralement à une mise en solution suivie d'un vieillissement naturel, avec une résistance inférieure au T6 mais une meilleure plasticité, adapté aux pièces devant être formées ou pliées ultérieurement. L'état O est l'état recuit, le plus mou, avec la meilleure usinabilité, mais la résistance la plus faible.
Il y a ici un piège fréquent : si vous pliez une tôle d'aluminium T6, elle risque de fissurer au pliage, car la ductilité du T6 est limitée. Dans ce cas, il faut soit passer à l'état T4, plier puis vieillir, soit effectuer un recuit local avant le pliage. Pour savoir si le pliage est possible et quel rayon de pliage adopter, il vaut mieux confirmer avec le fournisseur de matériau, sans se fier à l'expérience.
Détente : pourquoi « marquer une pause » après l'ébauche
La déformation des pièces en aluminium lors de l'usinage n'est souvent pas un problème d'outil ou de machine, mais la libération des contraintes résiduelles présentes dans le brut pendant la coupe. Les tôles et barres d'aluminium laminées ou extrudées ont une distribution de contraintes internes non uniforme. Si vous enlevez d'un coup la matière d'un côté, l'équilibre des contraintes est rompu et la pièce se courbe ou se tord.
Pour les pièces en aluminium à exigences de précision élevées, la pratique courante est : ébauche avec surépaisseur → détente (par traitement thermique ou par repos naturel pour libérer lentement les contraintes) → finition aux dimensions finales. Ainsi, la déformation se produit « en avance », avant la finition, plutôt que de se révéler lorsque la pièce est déjà proche du produit fini.
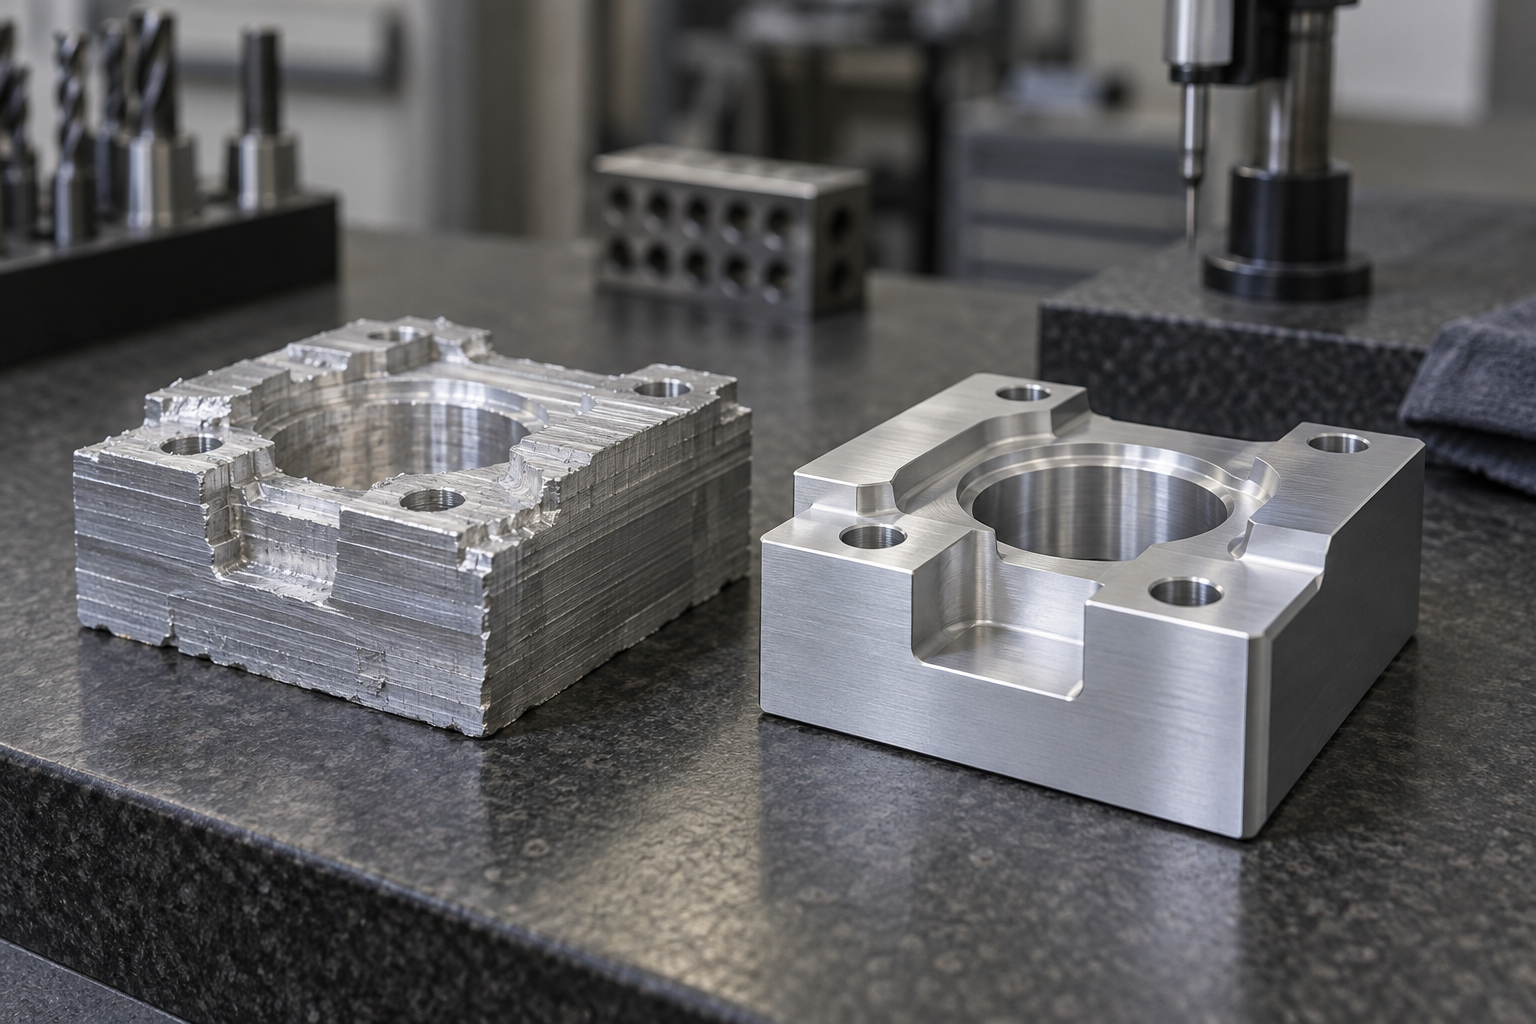
Risque de dérive dimensionnelle du vieillissement naturel
Certains alliages d'aluminium ne sont pas immédiatement vieillis artificiellement après la mise en solution, mais laissés à température ambiante pour un « vieillissement naturel ». Ce processus peut durer plusieurs jours, voire plus, la résistance augmentant lentement, mais les dimensions changent aussi lentement. Si vous effectuez la finition aux dimensions finales avant que le vieillissement naturel ne soit stabilisé, la pièce risque d'être hors tolérance quelques semaines plus tard.
Ainsi, pour les pièces en aluminium à exigences élevées de stabilité dimensionnelle, on privilégie généralement des matériaux à vieillissement artificiel (T6, etc.), ou l'on confirme avant usinage que le brut a terminé son vieillissement et que son état est stable. Ne supposez pas que « quelques jours de repos suffisent pour une pièce en aluminium » — cette hypothèse pose souvent problème en contexte de précision.
Alliages de titane, alliages de cuivre et autres métaux : choisir selon les besoins
Au-delà de l'acier et de l'aluminium, les besoins en traitement thermique des matériaux tels que les alliages de titane, les alliages de cuivre et les alliages de magnésium sont souvent plus « dépendants du contexte ». Contrairement à l'acier au carbone, qui dispose d'un chemin relativement universel recuit—trempe—revenu, ils dépendent fortement de la nuance précise, de l'historique de fabrication et des conditions de service. Transposer directement l'expérience de l'acier à ces matériaux risque, au mieux, de ne pas atteindre les performances requises, au pire, d'introduire de nouveaux risques de fissuration ou de déformation.
Alliages de titane : deux axes principaux, le recuit de détente et le traitement de mise en solution suivi de vieillissement
Les alliages de titane sont très courants en usinage CNC, notamment lorsqu'on recherche une résistance spécifique élevée et une bonne résistance à la corrosion. Les deux types de traitement thermique les plus souvent mentionnés sont le recuit de détente et la mise en solution suivie de vieillissement. L'objectif du recuit de détente est très direct : les contraintes résiduelles accumulées à l'intérieur du matériau après l'ébauche, si elles ne sont pas relâchées, peuvent provoquer une déformation lors de la finition ou de l'utilisation ultérieure. Pour les pièces en titane à parois minces, élancées ou avec un enlèvement de matière important, on discute généralement en ingénierie de l'opportunité d'intercaler un recuit de détente entre l'ébauche et la finition.
La mise en solution suivie de vieillissement s'applique aux nuances d'alliages de titane durcissables par traitement thermique, afin d'augmenter la résistance par transformation de structure. Mais il y a ici un préalable essentiel : tous les alliages de titane ne peuvent pas être renforcés par vieillissement. Le titane pur et certains alliages de type α reposent principalement sur le recuit et l'écrouissage, tandis que les alliages de type α+β ou β peuvent impliquer une mise en solution suivie de vieillissement. L'applicabilité précise, ainsi que les températures et durées à définir, doivent se fonder sur la nuance et les données techniques du fournisseur de matériaux, et non sur une application empirique. Les alliages de titane sont également sensibles à la température et à l'atmosphère, et le processus de traitement thermique doit généralement se dérouler dans un environnement contrôlé, ce qui doit être confirmé explicitement avec l'entreprise de traitement thermique.
Alliages de cuivre : recuit de détente et renforcement par vieillissement coexistent
La logique du traitement thermique des alliages de cuivre se divise en deux catégories. La première est le recuit de détente, qui s'applique aux pièces en cuivre ayant subi un écrouissage ou un usinage important. Le cuivre a une bonne conductivité thermique et une plasticité élevée, mais après écrouissage, les contraintes résiduelles entraînent également une instabilité dimensionnelle, notamment sur les pièces exigeant une conductivité électrique, thermique ou une étanchéité ; le recuit de détente aide à restaurer et stabiliser les performances. La seconde est le renforcement par vieillissement, principalement destiné aux alliages durcissables par vieillissement tels que le cuivre au béryllium et certains cuivres chrome-zirconium, afin d'obtenir un équilibre entre résistance et conductivité électrique par mise en solution et vieillissement.
Il faut noter que le système de nuances des alliages de cuivre est très complexe : les comportements au traitement thermique des laitons, bronzes, cupronickels et cuivres au béryllium diffèrent considérablement. Certaines nuances sont principalement adoucies par recuit, d'autres durcissent par vieillissement ; on ne peut pas généraliser. Dès la phase de choix du matériau, il convient d'intégrer dans le jugement la question de savoir « si un traitement thermique est nécessaire et comment la conductivité ou la résistance évolue après traitement thermique », plutôt que d'ajouter une étape après l'usinage.
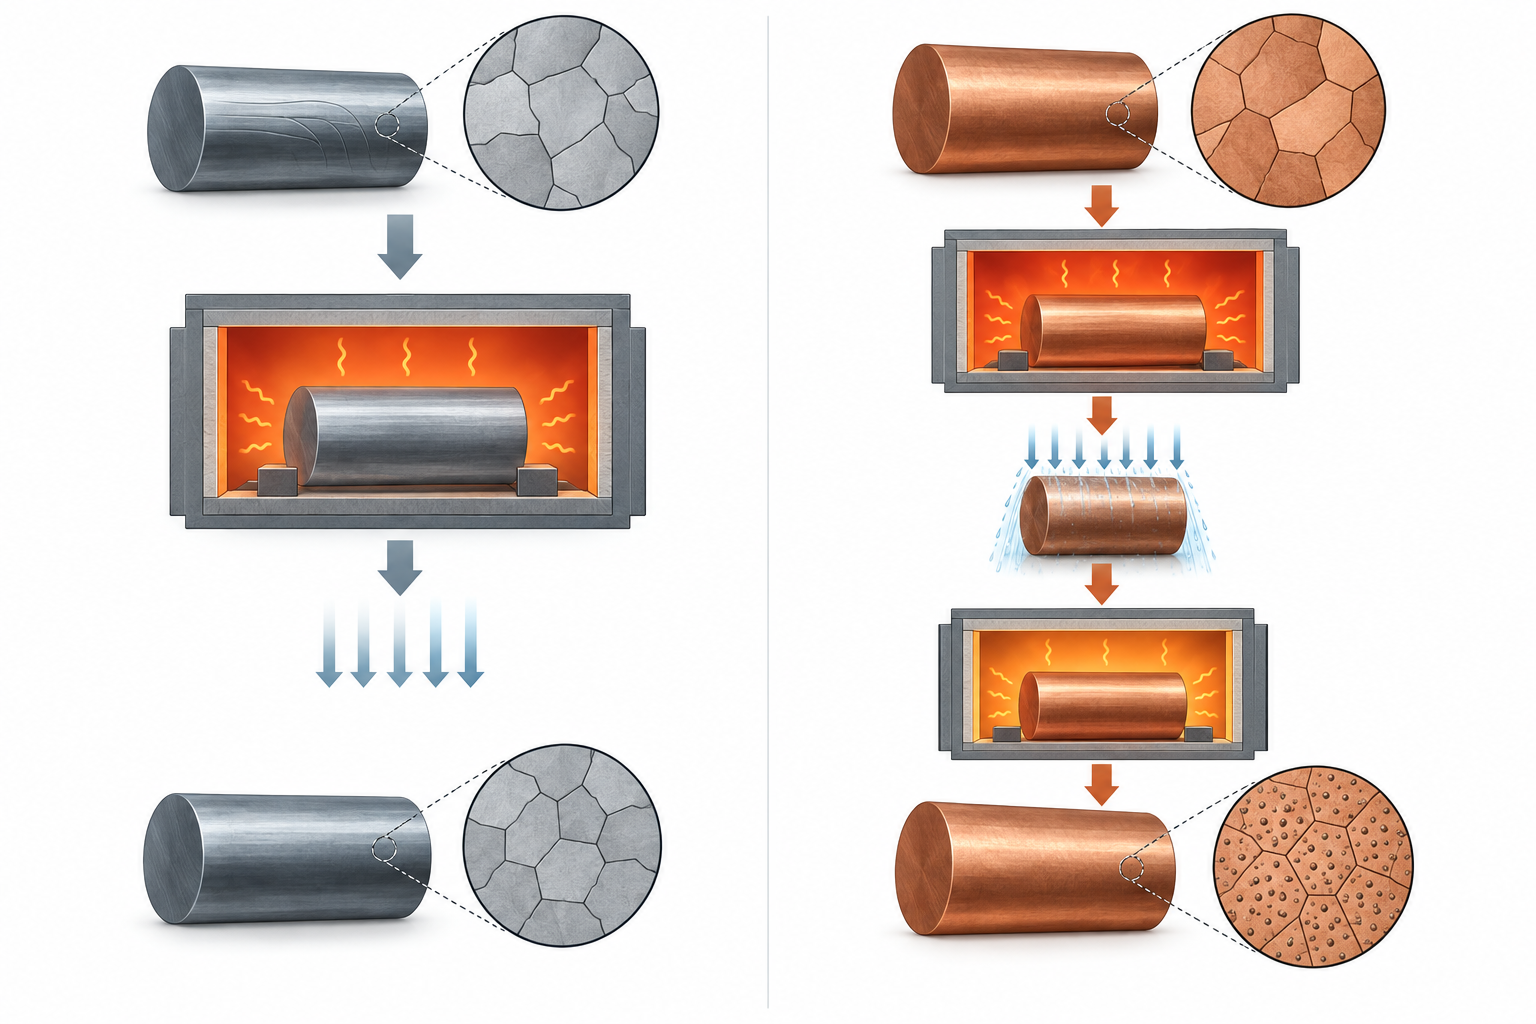
Alliages de magnésium et autres métaux : davantage dépendants des conditions d'application spécifiques
Les alliages de magnésium ont une faible densité et sont utilisés dans les structures légères, mais leur traitement thermique repose également principalement sur le recuit de détente et, pour certaines nuances, sur la mise en solution suivie de vieillissement, avec des exigences élevées de contrôle de la température et de l'atmosphère, et une fenêtre opératoire relativement étroite. Quant aux alliages à base de nickel et aux superalliages, le traitement thermique est souvent au cœur de l'obtention des performances, et les paramètres de process doivent être déterminés conjointement par les spécifications du matériau et une entreprise de traitement thermique spécialisée.
Le principe général est le suivant : le traitement thermique des matériaux tels que le titane, le cuivre et le magnésium ne peut pas reprendre l'expérience de l'acier. Pour déterminer si un traitement thermique est nécessaire, il faut revenir à trois questions : la pièce a-t-elle subi un usinage important ou un écrouissage, le service exige-t-il une résistance ou une conductivité électrique/thermique spécifique, et la stabilité dimensionnelle est-elle critique ? Une fois les réponses claires, il convient de confirmer la gamme de traitement avec le fournisseur de matériaux et l'entreprise de traitement thermique, plutôt que d'usiner d'abord et de rattraper ensuite.
Les plastiques techniques ont-ils aussi besoin d'un « traitement thermique » ?
Le traitement thermique des pièces métalliques s'appuie sur la métallographie ; côté plastique, on le résume souvent d'une phrase : « le plastique n'a pas besoin de traitement thermique ». Cette phrase est globalement vraie pour le PP et l'ABS ordinaires, mais dès qu'on passe à des plastiques techniques comme le PEEK, le PPS, le PA ou le POM, en particulier les pièces injectées et les pièces imprimées en 3D, la situation change. Le « traitement thermique » des plastiques n'est pas une trempe-revenu, mais un recuit et une humidification contrôlée — avec un seul objectif : libérer les contraintes internes et la cristallinité incomplète figées de force pendant le formage.
Lors de l'injection, la matière fondue remplit rapidement sous haute pression : la surface refroidit d'abord, le cœur ensuite, et les chaînes moléculaires sont figées avant d'avoir pu s'organiser, formant en interne une orientation et des contraintes résiduelles marquées. L'impression 3D est encore plus extrême : le filament ou la poudre s'empile couche par couche, et entre les couches se répète un cycle « chauffage—refroidissement rapide », rendant les contraintes inter-couches et l'hétérogénéité de cristallinité presque inévitables. La pièce est conforme en dimensions à la sortie de production, mais après quelques jours de stockage ou en service à haute température, elle se déforme lentement et fissure — la cause se trouve souvent là.
Recuit et humidification contrôlée : la version plastique de la « détente des contraintes »
La méthode du recuit consiste à placer la pièce plastique dans une étuve, à la maintenir un certain temps à proximité ou en dessous de la température de transition vitreuse du matériau, puis à refroidir lentement. Le maintien permet aux chaînes moléculaires de retrouver leur mobilité, de se réorganiser et de libérer les contraintes ; la cristallinité des plastiques semi-cristallins (comme le PEEK, le PPS, le PA) augmente également, améliorant la stabilité dimensionnelle et la résistance chimique. L'humidification contrôlée concerne principalement le PA (nylon) : à l'état sec, il est dur et cassant ; après absorption d'humidité, sa ténacité augmente et ses dimensions changent aussi. On cherche donc souvent à atteindre un état stable par un contrôle de l'absorption d'humidité, plutôt que de laisser la pièce « absorber l'eau elle-même » chez le client.
Il faut rappeler que la fenêtre de traitement thermique des plastiques est bien plus étroite que celle des métaux. Si la température est trop basse, la libération des contraintes est insuffisante ; si elle est trop élevée ou le maintien trop long, la pièce peut s'affaisser, se décolorer voire se dégrader. Les process varient selon la nuance, l'épaisseur de paroi et le taux de charge (fibre de verre, fibre de carbone) ; il faut généralement confirmer les conditions recommandées avec le fournisseur de matériaux et valider les dimensions et le comportement mécanique par des éprouvettes, sans transposer l'expérience des métaux.
Pour déterminer si une pièce plastique doit être recuite, on peut poser trois questions : la pièce est-elle exposée durablement à des conditions de haute température ou d'humidité ? Y a-t-il des exigences strictes de stabilité dimensionnelle (comme des surfaces d'appui ou d'étanchéité) ? Observe-t-on après formage une déformation ou une fissuration différée ? Si une seule réponse est « oui », il vaut la peine d'inscrire le recuit ou l'humidification contrôlée dans la gamme de fabrication. Pour les pièces injectées, on peut aussi réduire d'abord les contraintes internes via le moule et les paramètres de maintien en pression ; le traitement thermique est un moyen complémentaire, pas une panacée. Si la pièce doit ensuite être finie en CNC, le recuit est généralement placé après l'ébauche et avant la finition, afin d'éviter que les contraintes d'usinage ne s'ajoutent aux contraintes de formage.
Dessins et communication : comment rédiger clairement les exigences de traitement thermique
L'endroit où le traitement thermique pose le plus souvent problème n'est pas le four, mais le dessin. Beaucoup de dessins n'indiquent que « Matériau : acier 45 », sans exigence de dureté ni indication de l'opération après laquelle le traitement thermique est effectué. Le fournisseur ne peut que deviner d'après son expérience, et le résultat est soit une dureté insuffisante, soit une pièce déformée hors tolérance après traitement thermique, avec reprises et litiges à la clé. Rédiger clairement les exigences revient essentiellement à placer le risque en amont, dès l'étape du dessin.
Le dessin doit au minimum préciser ces quatre points
- Type de traitement thermique : recuit de détente, trempe et revenu, trempe suivie de revenu, ou traitement de surface tel que cémentation ou nitruration. Le type conditionne entièrement le chemin d'usinage ultérieur.
- Plage de dureté cible : donner un intervalle plutôt qu'une valeur ponctuelle, et préciser la zone de mesure (surface ou cœur). La dureté est l'indicateur de réception le plus direct du traitement thermique.
- Dimensions critiques et ordre d'usinage : quelles dimensions sont garanties par la finition après traitement thermique, et lesquelles peuvent être réalisées avant. Les pièces trempées nécessitent généralement un surépaisseur, puis un meulage ou un fraisage de finition après traitement thermique.
- Redressage autorisé ou non : les arbres élancés et les pièces à parois minces se déforment facilement après traitement thermique ; il convient de préciser sur le dessin ou dans l'accord technique si le redressage est autorisé et si un nouveau recuit de détente est nécessaire après redressage.
Si la pièce a des exigences mécaniques précises, comme une résistance à la traction ou une résilience, on peut aussi indiquer directement les caractéristiques de performance et laisser l'entreprise de traitement thermique choisir le process. Mais attention : les indicateurs de performance et de dureté ne correspondent pas toujours parfaitement ; il est préférable d'indiquer les deux, ou de préciser lequel fait foi.
Lors de la communication avec le fournisseur, confirmer ces points permet d'éviter bien des détours
Avant de passer commande, il est recommandé de confirmer avec le fournisseur l'état de livraison du matériau (recuit, normalisé ou pré-trempé), à quelle étape le traitement thermique est effectué, et s'il reste une finition CNC après le traitement thermique. Si le traitement thermique est prévu après l'ébauche et avant la finition, il faut laisser une surépaisseur suffisante pour la finition et tenir compte de l'effet des déformations de traitement thermique sur les références. Pour les pièces exigeant une grande stabilité dimensionnelle, prévoir un recuit de détente après l'ébauche, puis la finition, est une pratique courante.
Par ailleurs, le traitement thermique et l'usinage ultérieur relèvent souvent de fournisseurs différents. Indiquer clairement les exigences sur le dessin et préciser lors de l'achat qui est responsable du traitement thermique et qui est responsable du contrôle permet d'éviter le cercle vicieux où « l'usineur dit que le traitement thermique n'a pas été bien fait, et le traiteur thermique dit que le dessin n'était pas clair ». Pour les pièces à ajustement précis, il est recommandé de convenir dans l'accord technique des méthodes de contrôle de dureté et du taux d'échantillonnage.
Questions fréquentes (FAQ)
En matière de traitement thermique, ce qui préoccupe le plus souvent les ingénieurs et les acheteurs n'est pas « faut-il le faire », mais « jusqu'à quel point, dans quel ordre, et comment réceptionner ». Les questions ci-dessous reviennent le plus fréquemment lors des demandes de prix et des revues de dessins ; les réponses s'efforcent de donner une logique de jugement plutôt que des paramètres figés.
Toutes les pièces métalliques ont-elles besoin d'un traitement thermique ?
Non. La nécessité d'un traitement thermique dépend du système de matériau, des conditions de service et du chemin d'usinage. Les pièces structurelles ordinaires en acier à bas carbone, certains supports en profilés d'aluminium et de nombreux raccords en alliage de cuivre peuvent être utilisés directement lorsque les sollicitations sont modérées et les exigences dimensionnelles peu sévères. Ce qui nécessite réellement une évaluation sérieuse du traitement thermique, ce sont généralement les pièces soumises à des charges alternées, exigeant une résistance à l'usure, une stabilité dimensionnelle à long terme, ou ayant accumulé des contraintes résiduelles importantes lors de l'usinage. Le point de départ du jugement n'est pas la grande catégorie « métal », mais « que se passe-t-il si cette pièce défaillit ».
Peut-on encore faire de l'usinage de précision après le traitement thermique ?
Oui, mais l'ordre doit être planifié à l'avance. La pratique courante consiste à laisser un surépaisseur en ébauche, puis à effectuer le traitement thermique, puis la finition, ce qui permet d'exclure les déformations dues au traitement thermique des dimensions finales. Si la pièce a déjà été traitée thermiquement à une dureté élevée, l'usinage ultérieur sera plus difficile, et l'usure des outils ainsi que la qualité de surface devront être réévaluées. Inversement, si l'on procède à la finition avant le traitement thermique, il faut accepter le risque de dérive dimensionnelle, et remédier si nécessaire par redressage ou rectification. Il est recommandé de confirmer les surépaisseurs et l'ordre des opérations avec l'usineur et le sous-traitant de traitement thermique.
La dureté est-elle toujours meilleure quand elle est plus élevée ?
Non. Une dureté plus élevée s'accompagne généralement d'une baisse de ténacité ; une dureté excessive rend la pièce plus susceptible de fissurer aux points d'impact ou de concentration de contraintes. En ingénierie, on recherche l'adéquation entre dureté et ténacité : les surfaces résistant à l'usure nécessitent une dureté élevée, tandis que la structure globale soumise aux chocs doit conserver sa ténacité, d'où le recours fréquent au revenu pour ajuster. Indiquer une plage de dureté plutôt qu'une valeur unique sur le plan vise précisément à laisser une fenêtre de processus raisonnable au sous-traitant de traitement thermique.
Comment juger si le traitement thermique d'un fournisseur est bien réalisé ?
On peut l'examiner à trois niveaux : premièrement, exiger la fourniture d'un rapport de traitement thermique ou d'un relevé de mesure de dureté pour confirmer que les résultats réels se situent dans la plage du plan ; deuxièmement, mesurer les dimensions critiques avant et après le traitement thermique pour observer si l'ampleur des déformations est acceptable ; troisièmement, effectuer un contrôle destructif par échantillonnage ou une observation métallographique (si les conditions le permettent) lors du premier lot ou de la première pièce. Pour un fournisseur en collaboration de longue durée, une discipline de processus stable est plus convaincante qu'un rapport ponctuel. Les modalités précises de réception doivent être inscrites dans l'accord technique avant la commande.
Le « traitement thermique » des pièces plastiques est-il la même chose que pour le métal ?
Non. Le recuit ou le conditionnement des plastiques vise à libérer les contraintes internes figées lors du moulage par injection ou de l'impression, à stabiliser les dimensions, et parfois aussi à augmenter la cristallinité ; cela n'implique pas de renforcement par transformation de phase comme pour les métaux. Sa fenêtre de température est généralement plus étroite, et un traitement inapproprié peut entraîner une déformation ou une baisse de performance. Par conséquent, le « traitement thermique » des pièces plastiques dépend davantage des procédés recommandés par le fournisseur de matière, et l'on ne peut pas transposer directement l'expérience des métaux.
Key takeaways
- L'objectif central du traitement thermique n'est pas de « durcir », mais d'amener la structure interne et les contraintes résiduelles du matériau dans un état contrôlé, afin de satisfaire simultanément la résistance, la ténacité, la stabilité dimensionnelle et l'usinabilité.
- Les aciers, alliages d'aluminium, alliages de titane, alliages de cuivre et certains plastiques techniques peuvent nécessiter un traitement thermique, mais les conditions déclenchantes diffèrent : certains pour l'usinabilité, d'autres pour les performances finales, d'autres pour la stabilité dimensionnelle.
- Le recuit, la trempe, le revenu, la mise en solution, le vieillissement et le recuit de détente sont des moyens différents pour des objectifs différents ; les confondre ou les omettre entraîne directement fissuration, déformation ou performances non conformes.
- Indiquer seulement « traitement thermique » sur un plan est généralement insuffisant ; il faut préciser la plage de dureté cible, les propriétés mécaniques clés, le type de traitement thermique et si une correction par usinage de finition ultérieur est autorisée.
- Le traitement thermique est fortement lié à l'ordonnancement de la production avec l'usinage CNC, l'impression 3D, la tôlerie, l'injection plastique, etc. Plus tôt on confirme avec le bureau d'études, plus on évite les reprises et les rebuts.



