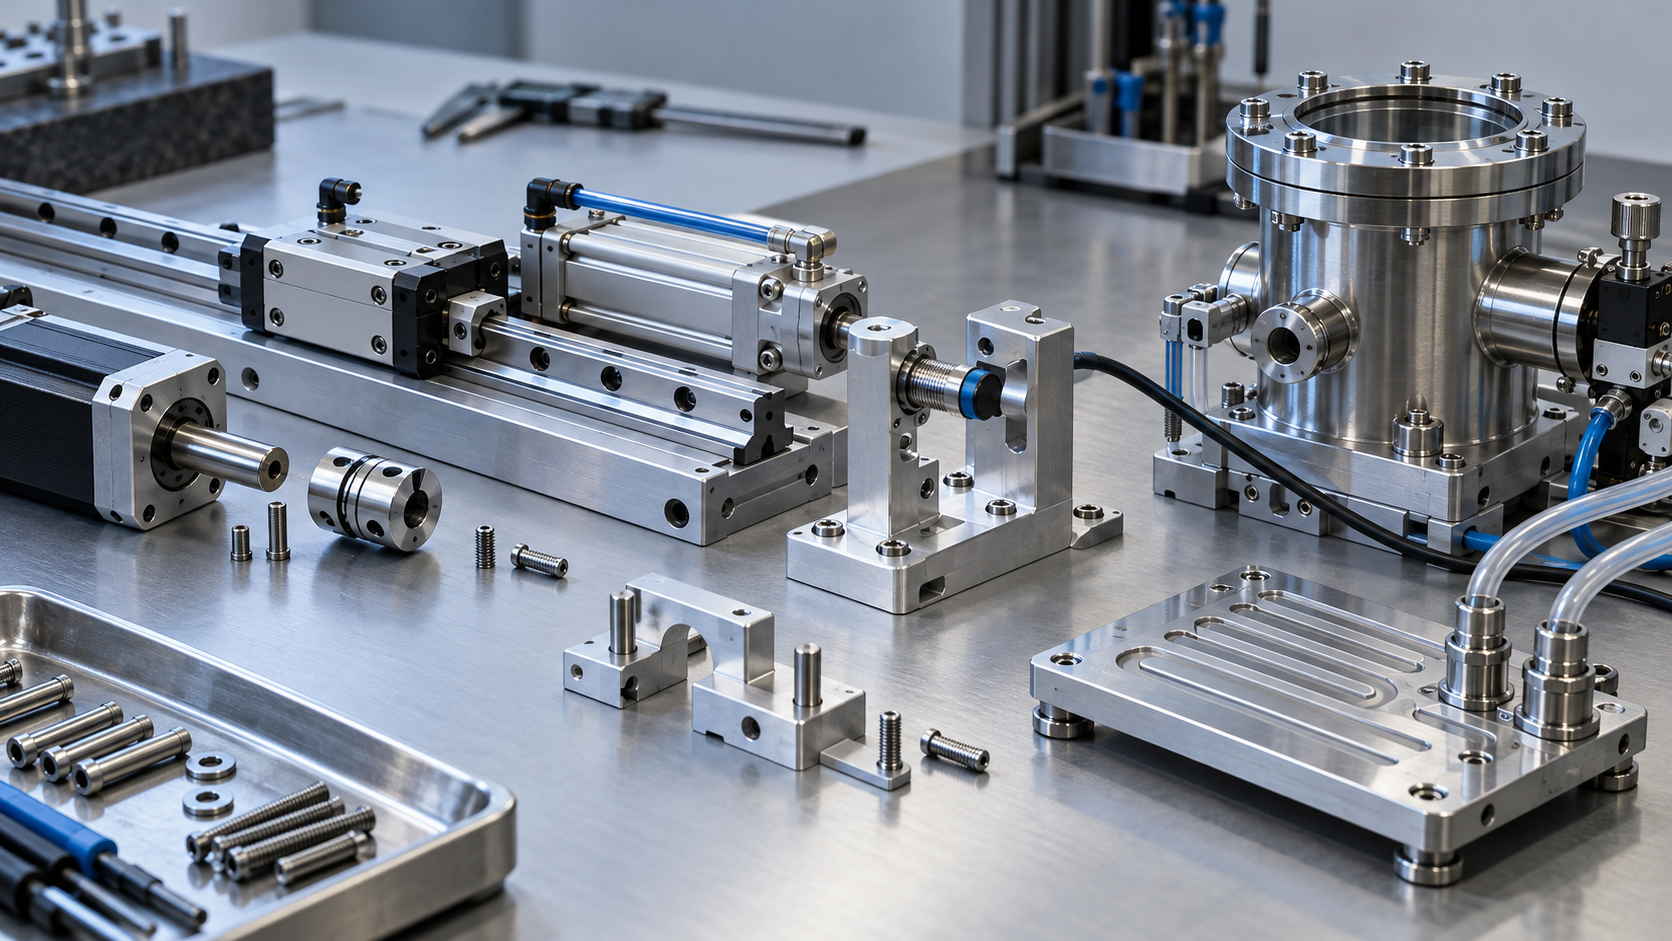
Qu’est-ce qu’une pièce d’équipement : comment distinguer pièce, sous-ensemble et composant
Lorsqu’un équipement s’arrête, le problème ne provient pas nécessairement de la machine complète. Il peut aussi s’agir d’un décalage de la référence de montage d’un rail de guidage, d’un joint incompatible avec le fluide, ou d’une interface de capteur ou de vanne qui ne correspond pas. Comprendre les pièces d’équipement ne consiste pas à dresser une liste fondée uniquement sur la forme ou le matériau ; il faut surtout déterminer la fonction qu’elles remplissent dans la chaîne fonctionnelle de l’équipement.
Dans le contexte de l’ingénierie, une « pièce » désigne généralement un élément constitutif unique, qui ne peut pas ou ne devrait pas être davantage démonté, comme une goupille de positionnement, un arbre, une bride ou une plaque de support. Un « sous-ensemble » est un assemblage de plusieurs pièces capable d’accomplir indépendamment une action ou une fonction donnée, par exemple un sous-ensemble de mouvement linéaire composé d’un rail de guidage, d’un patin et d’une plaque de montage, ou un sous-ensemble d’actionnement composé d’un vérin, de raccords et d’un support de montage. « Pièces et sous-ensembles » est un terme générique plus large, qui peut désigner aussi bien une pièce unique qu’un sous-ensemble présentant des relations d’assemblage. Cette distinction relève de la terminologie d’ingénierie de base ; la nomenclature et la désignation des plans peuvent varier selon les entreprises.
Il faut également distinguer les notions de niveau des méthodes de fabrication. Les pièces moulées, forgées, usinées et de tôlerie décrivent des procédés de mise en forme ou d’usinage, et non un autre niveau de pièce ou de sous-ensemble. Un même socle d’équipement peut d’abord être obtenu par moulage sous forme d’ébauche, puis usiné sur CNC pour créer les surfaces de référence et les trous de montage ; un sous-ensemble de support peut aussi comprendre simultanément des plaques usinées, des éléments de fixation et des profilés standard. La classification ultérieure doit donc revenir à la fonction dans l’équipement : la pièce assure-t-elle le mouvement, le positionnement, la détection, le contrôle des fluides, ou bien la charge et le support ? C’est la seule manière de déterminer ensuite correctement les exigences relatives aux interfaces, aux tolérances, aux matériaux, à l’environnement et au contrôle.
Quelles sont les pièces d’équipement : six catégories de pièces selon la fonction de l’équipement
- Mouvement et transmission : les rails de guidage linéaire, les vis à billes, les accouplements et les poulies synchrones assurent respectivement le déplacement linéaire, la transmission de la rotation ou la conversion de vitesse. Pour les rails de guidage et les vis, il faut tenir compte de la charge, de la course, de la rigidité, des références de montage et des conditions de lubrification, plutôt que de se baser uniquement sur les dimensions nominales.
- Positionnement et serrage : les goupilles de positionnement, les blocs de positionnement, les brides à genouillère et les montages personnalisés servent à établir de manière répétée une position, à limiter le déplacement de la pièce ou à maintenir la position d’assemblage. Les points essentiels sont la référence de positionnement, la direction des efforts, l’espace nécessaire au chargement et au déchargement, ainsi que le risque de déformation des pièces à paroi mince sous l’effet de la force de serrage.
- Détection et contrôle : les capteurs photoélectriques, de proximité, de pression et de température transmettent au système de commande des informations sur la position, la présence ou les paramètres du procédé. La distance de détection, l’espace de montage, l’interface de signal, les conditions de réponse et l’environnement sur site déterminent conjointement l’adéquation de la solution.
- Pneumatique, hydraulique et vide : les vérins assurent l’actionnement linéaire, les électrovannes commandent la commutation du fluide, tandis que les vannes à vide et les joints maintiennent les fonctions de pompage, d’isolement ou d’aspiration. Le fluide, la pression, la température, les exigences de fuite et le mode de maintenance doivent être vérifiés conjointement.
- Convoyage et support : les rouleaux de convoyeur, les galets, les supports en profilés d’aluminium et les plaques de montage répondent aux besoins de transfert des matériaux, de support de l’équipement et de fixation des modules. Pour les supports, il faut examiner la rigidité, le mode de liaison et l’espace disponible ; les éléments de convoyage doivent également tenir compte de la charge, du frottement, de la cadence et des exigences de propreté.
- Température et tuyauterie : les chauffages, plaques de refroidissement, raccords de tuyauterie et éléments de circuit fluidique servent au chauffage, à la dissipation thermique et au transport des fluides. Au-delà de la stabilité de la température, il faut également vérifier la faisabilité du circuit fluidique, des rainures d’étanchéité, de l’épaisseur des parois, de l’orientation des interfaces et du nettoyage ultérieur.
Pièces courantes des équipements d’automatisation : rails de guidage, accouplements, capteurs et vérins
Les pièces des équipements d’automatisation ne peuvent pas être remplacées uniquement sur la base de leur forme ou de leurs spécifications. Il faut d’abord déterminer le mouvement que l’équipement doit réaliser, puis vérifier la charge, les références, les interfaces de montage, l’environnement de fonctionnement et l’espace de maintenance. Les rails de guidage assurent la stabilité du mouvement, les accouplements transmettent le couple, les capteurs confirment la position ou l’état, tandis que les vérins effectuent les mouvements linéaires de poussée et de traction ; une incompatibilité de leurs interfaces peut se traduire respectivement par des blocages du mouvement, des vibrations, des détections erronées ou une course incomplète.
- Rails de guidage linéaire : charge et guidage. Il faut principalement vérifier la direction de la charge, la rigidité, la précision de déplacement, le parallélisme entre les rails, les références de montage et les conditions de lubrification. Si les surfaces de montage ne sont pas coplanaires, le patin peut présenter une résistance anormale ; au stade du dessin, il convient de définir clairement les surfaces de référence et les positions des trous de montage, plutôt que d’indiquer uniquement la référence du rail.
- Accouplements : liaison entre le moteur et le mécanisme d’exécution. Le diamètre d’arbre, la rainure de clavette ou l’interface de serrage, la coaxialité, les écarts admissibles et le couple transmis déterminent conjointement l’adéquation de l’accouplement. Bien qu’un accouplement puisse compenser une partie des erreurs de montage, il ne peut pas remplacer l’alignement de la ligne d’arbres ; lorsque sa capacité de compensation est insuffisante, les vibrations du moteur et la charge sur les roulements augmentent.
- Capteurs : détection de la position, de la distance ou de l’état. Il faut confirmer la distance de détection, le matériau de la cible, l’espace de montage, l’interface de signal, les exigences de temps de réponse ainsi que les conditions environnementales telles que le brouillard d’huile, la poussière ou le liquide de refroidissement. Des capteurs ayant les mêmes dimensions de boîtier peuvent présenter des modes de sortie et des conditions de détection différents ; ils ne doivent donc pas être achetés sur la seule base du filetage de montage.
- Vérins : exécution des mouvements de poussée, de traction, de serrage ou de positionnement. La course, la force de poussée, le mode de montage, le réglage de la vitesse, la structure d’amortissement et le fluide de fonctionnement doivent tous être adaptés au mécanisme. Une course de vérin suffisante ne garantit pas la fiabilité du mouvement ; si la charge est excentrée, si le guidage est insuffisant ou si l’espace de maintenance est trop réduit, la tige de piston peut tout de même s’user ou se bloquer.
Par conséquent, le choix des pièces d’équipement doit relier les éléments « mouvement — interface — conséquences d’une perte de contrôle » : pour les rails de guidage, il faut examiner les références de mouvement ; pour les accouplements, les relations entre arbres ; pour les capteurs, les conditions de détection ; et pour les vérins, la charge et le montage. Lors de l’achat ou de la sous-traitance, il convient de fournir, en plus de la référence et de la quantité, les positions des trous de montage, les dimensions d’ajustement, la direction de la charge, la course, les interfaces de signal ou de circuit pneumatique, ainsi que l’espace nécessaire au démontage et à la lubrification.
Pourquoi les pièces d’équipements de précision sont difficiles à usiner : enceintes à vide, plaques de refroidissement et diffuseurs
Les pièces d’équipement utilisées dans les équipements spéciaux, notamment les équipements pour semi-conducteurs, présentent souvent les caractéristiques suivantes : grande variété, petites séries, dimensions spéciales, ainsi que des exigences combinées en matière de vide, de propreté, de résistance à la corrosion et de stabilité thermique. La difficulté ne consiste pas seulement à usiner le modèle tridimensionnel, mais à faire fonctionner simultanément le matériau, la structure, les références, l’étanchéité et les méthodes de contrôle.
Enceintes à vide : surfaces d’étanchéité, fuites et déformations d’usinage
Une enceinte à vide doit avant tout garantir la position relative entre les brides, les rainures d’étanchéité et les trous de liaison. Des stries d’outil, des déformations locales ou des bavures sur la surface d’étanchéité peuvent nuire à l’étanchéité ; une épaisseur de paroi irrégulière, l’usinage de cavités profondes et des montages successifs peuvent, quant à eux, provoquer des déformations après la libération des contraintes résiduelles. Le dessin doit définir clairement les références critiques, les exigences de surface des zones d’étanchéité, les exigences de propreté ou d’absence d’huile, et préciser les méthodes de contrôle des fuites, des dimensions et de l’aspect, plutôt que de se contenter de la mention « haute précision ».
Plaques de refroidissement et diffuseurs : contraintes liées aux structures internes et aux micro-orifices
Pour une plaque de refroidissement, les principales contraintes concernent généralement la disposition des canaux, la structure fermée, l’épaisseur des parois et l’uniformité de la température. Lors de l’usinage, il faut prêter attention aux trous profonds, aux parois minces et à la planéité après la fermeture par une plaque ; le contrôle ne doit pas se limiter aux dimensions extérieures, mais doit également confirmer la continuité des canaux et la compatibilité des interfaces.
Un diffuseur peut être réalisé en matériau fragile et comporter de plusieurs centaines à plusieurs milliers de micro-orifices. Le diamètre des trous, les erreurs de position et les défauts au niveau des orifices influencent la distribution du gaz et augmentent également les difficultés liées à la rupture, à l’écaillage des bords et au contrôle de la propreté. Un article sectoriel a présenté des données d’usinage micrométrique et de micro-orifices pour une solution d’équipement spécifique, mais il s’agit d’un cas particulier qui ne peut pas être considéré comme une spécification uniforme applicable à toutes les pièces d’équipement. En pratique, le procédé et le plan de contrôle doivent être définis en fonction du matériau, du diamètre des trous, du rapport longueur/diamètre et de la répartition fonctionnelle.
Pour ce type de pièces d’équipement, les points essentiels du contrôle consistent à uniformiser les références d’usinage, à réduire les changements de montage inutiles et à prévoir dès la phase de dessin des surfaces de mesure, des trous de positionnement ou des interfaces pour des calibres dédiés. Pour les surfaces d’étanchéité, les canaux, les micro-orifices et les zones propres, il convient de définir séparément les exigences de contrôle en cours de processus, de contrôle final et de nettoyage.
Contrôle DFM des pièces d’équipement usinées sur CNC : de la géométrie CAO à la fabrication et au contrôle
Le fait qu’une pièce d’équipement puisse être dessinée dans un logiciel de CAO ne signifie pas que les outils, les montages et les instruments de mesure permettront de la réaliser de manière stable. Avant l’usinage CNC, le dessin doit être converti point par point en trois questions : l’outil peut-il atteindre la zone, la pièce peut-elle être bridée de manière fiable, et les caractéristiques critiques peuvent-elles être mesurées ?
Accessibilité des outils pour les pièces d’équipement : vérifier d’abord les cavités profondes, les angles intérieurs et l’espace de dégagement
Les cavités profondes, les petites ouvertures et les angles intérieurs trop profonds limitent le diamètre de l’outil et sa longueur de sortie ; les angles vifs sont également généralement influencés par le rayon d’outil réel. Lors de la revue du dessin, il convient de confirmer que l’outil peut entrer par une direction appropriée et de prévoir un espace suffisant pour le retrait de l’outil, l’évacuation des copeaux et la mesure. Les angles vifs non fonctionnels peuvent être remplacés par des rayons clairement définis ; pour les cavités profondes, il est possible d’ajouter des dégagements ou d’ajuster la structure de joint de moulage.
Montage et références des pièces d’équipement : réduire les erreurs dues aux repositionnements répétés
Lorsqu’une pièce d’équipement doit être bridée plusieurs fois, chaque nouveau repositionnement augmente le risque de transfert du référentiel. Lors de la conception, il convient de privilégier l’unification des références d’usinage, de planifier l’usinage continu des surfaces fonctionnelles et de vérifier que le montage dispose de suffisamment de points d’appui et de serrage. Pour les pièces à paroi mince, il faut également prendre en compte les déformations dues aux efforts de coupe et à la chaleur ; si nécessaire, prévoir une surépaisseur d’usinage, des zones d’appui ou une élimination de matière par étapes.
Tolérances et contrôle des pièces d’équipement : réserver la précision aux surfaces fonctionnelles
Définir toutes les dimensions avec des tolérances strictes augmente souvent la difficulté d’usinage et de contrôle, sans nécessairement améliorer les performances de l’équipement. Il convient de contrôler en priorité les caractéristiques qui influencent l’ajustement, l’étanchéité, l’alignement et le mouvement, tandis que les autres dimensions peuvent recevoir des tolérances compatibles avec leur fonction. Pour les alésages critiques, la planéité, la coaxialité ou la position, il faut spécifier dès la phase de mise en plan les méthodes de mesure, telles que la machine à mesurer tridimensionnelle, les calibres, les instruments de mesure de profondeur ou les moyens de contrôle dédiés, et prévoir des surfaces de contrôle. Lorsque la résistance ou la dureté du matériau est élevée, il faut également réévaluer l’usure des outils, l’échauffement et les risques de déformation, plutôt que de se limiter à la résistance nominale du matériau.
Comment définir les exigences techniques d’une pièce d’équipement : faire correspondre fonction, tolérances, matériau et environnement
Les exigences techniques d’une pièce d’équipement ne doivent pas partir du principe que « plus la précision est élevée, mieux c’est », mais être déduites des conséquences d’une défaillance. Les surfaces fonctionnelles qui influencent l’ajustement, l’étanchéité, l’alignement et le mouvement doivent recevoir les tolérances en priorité ; les dimensions extérieures sans lien avec la fonction ne doivent pas toutes être soumises à des tolérances strictes. Le matériau, le traitement de surface et la méthode de contrôle doivent également être adaptés à l’environnement d’utilisation et au mode de maintenance.
Les contraintes diffèrent pour les guidages linéaires, les gorges d’étanchéité et les chambres à vide
| Pièces d’équipement | Exigences techniques à privilégier | Points essentiels du plan et du contrôle de fabrication |
|---|---|---|
| Guidage linéaire et surface de montage | Charge, rigidité, précision de mouvement, parallélisme, lubrification | Unifier les références de montage, vérifier la planéité des surfaces de montage et leur position relative, et prévoir un espace suffisant pour la maintenance |
| Joint torique et gorge d’étanchéité | Fluide, température, taux de compression, dimensions de la gorge, état de surface | Vérifier la compatibilité du matériau du joint avec le fluide, ainsi que la largeur et la profondeur de la gorge, les chanfreins et la rugosité de la surface d’étanchéité |
| Chambre à vide | Résistance à la corrosion, surfaces d’étanchéité, fuites, propreté, rugosité de surface | Évaluer l’épaisseur des parois et les déformations d’usinage, et définir les méthodes de nettoyage, de détection des fuites et de réception après soudage ou usinage |
La question essentielle pour un guidage linéaire est de savoir si le mécanisme de guidage peut maintenir sa position relative sous charge ; pour un joint torique, il s’agit de déterminer si la compression et l’environnement du fluide permettent de former une étanchéité stable ; une chambre à vide doit en outre faire face à la propreté des parois internes, aux faibles fuites et aux déformations dues à l’usinage de plusieurs faces. Tous trois sont des pièces d’équipement, mais ils ne peuvent pas être soumis aux mêmes exigences de tolérances, de matériaux ou d’états de surface.
Le choix des matériaux des pièces d’équipement doit être évalué conjointement avec le procédé et l’environnement
La résistance, la dureté, la résistance à la corrosion et la stabilité thermique des matériaux influencent directement l’usure des outils, l’échauffement, la déformation et les traitements de surface ultérieurs. Lors du choix du matériau, il convient également de confirmer le milieu de travail, la température, la charge, les exigences de propreté et le mode de maintenance, puis de déterminer si l’usinage CNC, la tôlerie ou une autre méthode de fabrication est appropriée. Les exigences techniques finales doivent préciser les références fonctionnelles, les tolérances critiques, l’état du matériau, le traitement de surface, les exigences de propreté et les éléments à contrôler, plutôt que de se limiter à indiquer « haute précision » ou « haute résistance ».
Quelles informations préparer avant de sous-traiter la fabrication de pièces d’équipement : du plan à la liste de contrôle
Avant de sous-traiter la fabrication de pièces d’équipement, il faut d’abord préciser « ce qui doit être fabriqué, l’environnement dans lequel la pièce fonctionnera et la manière dont elle sera réceptionnée ». Les informations de base comprennent les plans en deux dimensions, le modèle 3D, la nuance et l’état du matériau, la quantité, ainsi que les références critiques, les filetages, les ajustements et les interfaces d’assemblage.
- Exigences fonctionnelles : indiquez les caractéristiques qui influencent le mouvement, le positionnement, l’étanchéité, la capacité portante ou l’alignement, afin d’éviter d’appliquer des tolérances serrées à toutes les dimensions.
- Exigences de fabrication : précisez le traitement de surface, la rugosité, les chanfreins, l’ébavurage, les exigences de propreté ou l’interdiction d’utiliser de l’huile, et indiquez le milieu d’utilisation ainsi que la température.
- Exigences de contrôle : énumérez les dimensions, les tolérances de forme et de position, les filetages, les surfaces d’étanchéité et les éléments d’aspect à mesurer ; si nécessaire, spécifiez les rapports de contrôle ou les moyens de contrôle dédiés.
- Informations d’assemblage : fournissez les interfaces avec les pièces adjacentes, le sens de montage, l’espace nécessaire à la maintenance et les exigences d’interchangeabilité, afin d’éviter que le fournisseur ne doive déduire la fonction à partir de la seule pièce considérée.
Pour les composants standard, il faut principalement vérifier les spécifications, la charge, les interfaces et l’interchangeabilité ; pour les pièces d’équipement sur mesure, il faut également confirmer le processus d’usinage, la méthode de bridage, le report des références et la méthode de mesure. Lors de la comparaison des solutions de fabrication, ne vous limitez pas à la précision nominale : vérifiez que les surfaces fonctionnelles critiques peuvent être usinées de manière stable et que des résultats de mesure correspondant aux exigences du plan peuvent être fournis.
FAQ sur les problèmes courants des pièces d’équipement
L’évaluation des pièces d’équipement ne doit pas se limiter à leur forme ou à leur précision nominale ; elle doit également prendre en compte la fonction de l’équipement, les interfaces de montage, l’environnement d’utilisation et les méthodes de contrôle. Les questions ci-dessous portent sur plusieurs distinctions essentielles concernant la classification, la précision, la fabricabilité par usinage CNC et le contrôle des pièces sous vide.
Selon quelle logique les pièces d’équipement doivent-elles être classées ?
Il faut en priorité les classer selon la fonction de l’équipement, par exemple : mouvement et transmission, positionnement et bridage, détection et commande, systèmes pneumatiques/hydrauliques/vacuum, convoyage et support, température et tuyauterie. Cette approche permet de relier les pièces aux fonctions de charge, de course, d’étanchéité, de détection ou de support, plutôt que de les répertorier uniquement selon leur matériau ou leur forme.
Toutes les pièces d’équipement nécessitent-elles une grande précision ?
Non. Les tolérances doivent être attribuées en priorité aux surfaces fonctionnelles qui influencent l’ajustement, l’étanchéité, l’alignement et le mouvement. Pour les pièces de support, la rigidité, les interfaces et les références d’assemblage peuvent être plus importantes ; pour les guidages, ce sont le parallélisme et la précision de mouvement ; pour les rainures d’étanchéité, il faut tenir compte du milieu, de la température et du taux de compression.
Pourquoi faut-il vérifier les cavités profondes, les parois minces et le bridage avant l’usinage CNC de pièces d’équipement ?
Ces caractéristiques influencent directement l’accessibilité de l’outil, la rigidité de coupe, la maîtrise des déformations et la répétabilité de la mise en place des références. Lors de la revue du plan, il faut vérifier que l’outil peut atteindre les cavités profondes, que les parois minces disposent d’un support suffisant, que les angles vifs sont compatibles avec la géométrie réelle de l’outil, et définir à l’avance les méthodes de bridage et de mesure.
Quelles sont les différences entre les exigences de contrôle d’une enceinte à vide et celles d’une pièce de support ordinaire ?
Pour une pièce de support ordinaire, le contrôle porte généralement en priorité sur la forme extérieure, la position des trous, les interfaces de montage et les dimensions liées à la capacité portante. Une enceinte à vide nécessite également de contrôler les surfaces d’étanchéité, la maîtrise des fuites, l’état de surface, les exigences de propreté, la résistance à la corrosion du matériau ainsi que les déformations dues à l’usinage ou au soudage. Les éléments de contrôle précis doivent être déterminés en fonction de l’environnement d’utilisation et des exigences de réception ; il est impossible d’appliquer systématiquement la même liste de dimensions.
Key takeaways
- Les pièces d’équipement doivent être classées selon la chaîne fonctionnelle de l’équipement, plutôt que simplement répertoriées par matériau ou par forme.
- Pour les pièces standard, il faut accorder de l’importance aux spécifications, à la charge, aux interfaces et à l’interchangeabilité. Les pièces spéciales de précision doivent en outre maîtriser l’étanchéité, la propreté, les déformations et l’adaptation à l’environnement.
- La CAO peut représenter la géométrie, mais cela ne signifie pas que les outils, les montages et les instruments de mesure permettront de la réaliser de manière stable ; les cavités profondes, les parois minces, les angles vifs et les tolérances serrées non indispensables doivent tous être vérifiés dès la phase de conception du plan.
- Les tolérances doivent être attribuées en priorité aux caractéristiques fonctionnelles qui influencent l’ajustement, l’étanchéité, le positionnement et le mouvement, tout en définissant les références et les méthodes de contrôle.
- Avant de sous-traiter, il convient de préparer les plans complets, le modèle 3D, l’état matière, les références critiques, les traitements de surface, les exigences de nettoyage et les points de contrôle.



