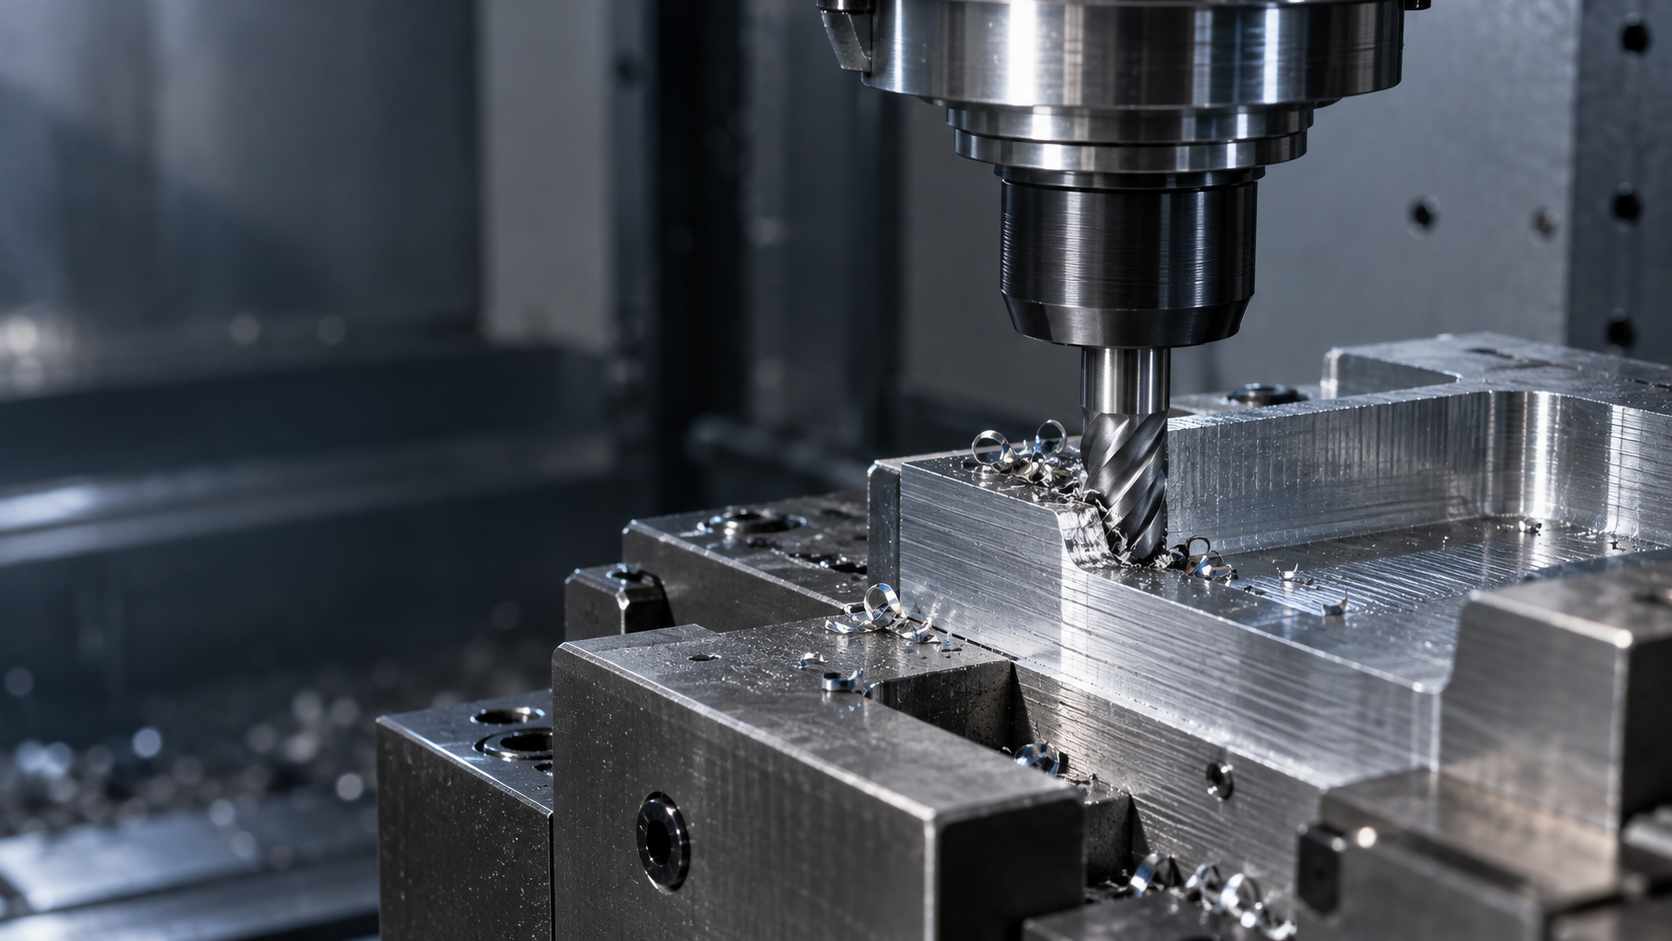
Quelles sont les manifestations des vibrations de coupe : des ondulations de surface à la dérive dimensionnelle, en passant par les bruits anormaux
Sur site, les vibrations de coupe ne se manifestent généralement pas par un seul signal : la surface présente des ondulations périodiques, l’outil émet un sifflement aigu, les traces d’usinage s’accentuent progressivement et les dimensions peuvent également dériver après un usinage continu. Le « ciblage du problème » mentionné ici consiste à concentrer l’attention sur la localisation et le traitement de la cause profonde des vibrations, et non sur un décalage du point focal optique en usinage laser. Ces deux phénomènes relèvent de procédés différents et ne doivent pas être confondus.
Il ne faut pas commencer par considérer la « réduction de la vitesse de rotation » comme une solution universelle aux vibrations de coupe. Avec le même programme, les ondulations peuvent provenir d’une longueur de sortie excessive de l’outil, d’un bridage instable de la pièce, de l’usure de l’outil, d’une hauteur de bec incorrecte ou d’une évolution de l’état de la machine-outil. Il faut d’abord consigner les manifestations, puis établir une démarche de diagnostic selon la séquence suivante : « manifestation du défaut — vérification prioritaire — première action — méthode de validation ».
| Manifestation | Vérification prioritaire | Première action | Méthode de validation |
|---|---|---|---|
| Ondulations périodiques ou traces d’usinage répétitives | Longueur de sortie de l’outil, longueur de sortie de la pièce, surfaces de contact du montage | Commencer par réduire la longueur de sortie ou augmenter le soutien, puis vérifier que le bridage ne crée pas de charge excentrée | Effectuer une passe d’essai sur une courte distance, puis comparer l’espacement des ondulations et la texture de surface |
| Sifflement aigu et variation du son lors de l’entrée en coupe | Géométrie de l’outil, serrage du porte-outil et charge de coupe | Vérifier si l’outil est desserré ou usé, puis essayer de réduire la charge | Maintenir les autres variables inchangées et comparer le son à l’état de l’arête de coupe |
| Les dimensions dérivent progressivement au cours de l’usinage continu | Usure de l’outil, température de la pièce, état de la machine et conditions de mesure | Vérifier l’arête de coupe et la référence de mesure, attendre la stabilisation de la température, puis effectuer une nouvelle mesure | Comparer les données dimensionnelles de la première pièce, des pièces usinées en continu et des pièces après refroidissement |
Le diagnostic initial doit suivre cette priorité : vérifier d’abord la stabilité du système, traiter ensuite l’état de l’outil et n’ajuster les paramètres de coupe qu’en dernier. Si la flexibilité de la structure n’a pas été éliminée, modifier simplement la vitesse de rotation, l’avance ou la profondeur de coupe ne fait souvent que modifier temporairement le son, sans supprimer la cause première. Chaque modification doit être accompagnée d’une passe d’essai sur une courte distance, d’une observation de la surface et d’une mesure dimensionnelle.
Commencer par résoudre le problème de rigidité du système à l’origine des vibrations de coupe : vérifier la sortie de l’outil, le porte-outil et le serrage de la pièce
Pour diagnostiquer les vibrations de coupe, il faut commencer par la rigidité du système, plutôt que de réduire immédiatement la vitesse de rotation. L’outil, le porte-outil, la pièce, le dispositif de serrage et la machine constituent ensemble le système soumis aux efforts ; si l’un de ces éléments est trop flexible, il se déforme sous l’action des forces de coupe et amplifie les vibrations périodiques au niveau de la surface et des dimensions.
Réduire d’abord la sortie de l’outil, puis ajuster les paramètres de coupe
Commencer par vérifier la longueur effective de sortie de l’outil, le diamètre de l’outil et l’état du serrage dans le porte-outil. Lors de l’usinage d’une cavité profonde, si les conditions le permettent, réduire la sortie, augmenter le diamètre de l’outil ou utiliser un outil conique ou modulaire plus rigide afin de limiter la flexion de l’outil. Vérifier que les surfaces coniques du porte-outil, la pince ou le dispositif de frettage sont propres, et confirmer que l’outil ne présente ni glissement, ni faux-rond, ni serrage insuffisant. Après la modification, ne pas changer immédiatement à la fois la vitesse de rotation et l’avance ; effectuer une passe d’essai sur une courte distance et comparer le sifflement, l’espacement des ondulations et le faux-rond de l’outil. Si la texture de surface devient nettement plus stable, la rigidité structurelle est probablement la cause première.
Réduire la longueur de sortie de la pièce et vérifier l’absence de charge excentrée dans le dispositif de serrage
Vérifier ensuite la longueur de sortie de la pièce, la position des supports et les surfaces de contact du serrage. En tournage, réduire autant que possible la sortie de la pièce et, lorsque les conditions le permettent, utiliser une contre-pointe ou un support auxiliaire ; en fraisage, vérifier que les faces inférieure et latérale de la pièce sont suffisamment en contact et que la force de serrage ne déforme pas les pièces à paroi mince. Une charge excentrée du dispositif de serrage, un nombre insuffisant de points d’appui ou une bride placée sur une zone fragile peuvent faire vibrer la pièce pendant la coupe. Pour les pièces à paroi mince, il faut également combiner un support approprié et une élimination de matière par couches ; il ne faut pas compter uniquement sur l’augmentation de la force de serrage.
Le repositionnement répété peut également modifier le chemin des efforts et la stabilité de la référence. Si le même programme produit des ondulations différentes après des serrages différents, il faut vérifier en priorité les surfaces de positionnement, l’ordre de serrage et l’état du repositionnement répétitif du dispositif de serrage, plutôt que de modifier directement la vitesse de rotation de la broche. Une fois le serrage ajusté, effectuer une passe d’essai comparative avec le même outil et les mêmes paramètres, mesurer les dimensions de la zone usinée et observer si la texture passe d’ondulations continues à des marques d’outil uniformes. Ce n’est qu’après avoir confirmé la stabilité du système qu’il faut passer à l’ajustement de la géométrie de l’outil et des paramètres.
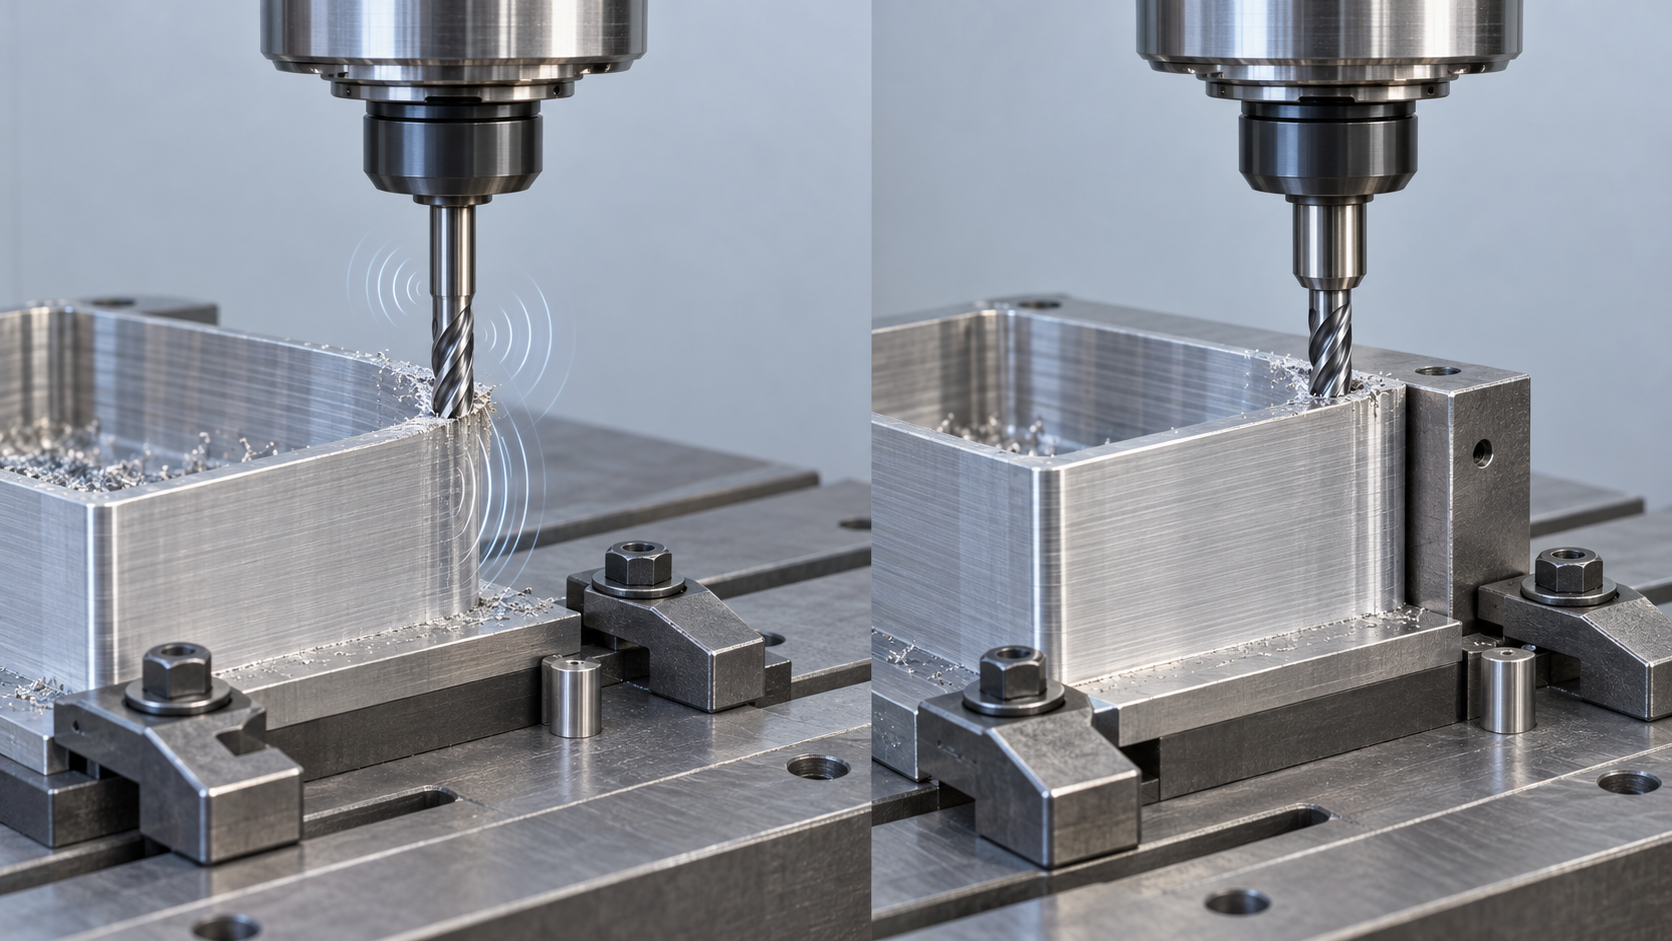
Comment réduire les vibrations de coupe grâce à la géométrie de l’outil : angle positif, rayon de bec et hauteur au centre
La géométrie de l’outil modifie directement la direction et l’intensité des forces de coupe. Si le serrage et la sortie d’outil sont déjà stables, mais que des sifflements, des ondulations périodiques ou une déviation de l’outil persistent, la géométrie de la plaquette, le rayon de bec et la hauteur de centre peuvent constituer les prochains points à examiner. Ces ajustements doivent être réalisés au moyen d’essais comparatifs, et non en considérant d’emblée qu’une géométrie donnée convient à tous les matériaux et à toutes les opérations.
Réduire la charge de coupe avec un angle de coupe positif et une arête vive
Lorsque la résistance du matériau, la robustesse de l’arête et les conditions d’évacuation des copeaux le permettent, il est possible de comparer la plaquette actuelle à une géométrie à angle de coupe positif plus vive. Une géométrie positive contribue généralement à réduire la résistance à la pénétration et l’effort de coupe passif, ce qui diminue les vibrations de coupe dues à la déviation de l’outil. Lors de l’essai, ne remplacer que la plaquette et conserver inchangés la vitesse de rotation, l’avance, la profondeur de coupe et le mode de serrage, puis comparer le bruit, la texture de surface et l’état de l’arête.
Toutefois, plus l’arête est vive, plus sa résistance aux chocs n’est pas nécessairement élevée. En coupe interrompue, en présence d’inclusions dures ou lorsque la rigidité du dispositif de serrage est insuffisante, une arête trop vive peut s’écailler. En cas d’écaillage, d’augmentation des bavures ou de perte de contrôle du fractionnement des copeaux, il faut réévaluer le matériau, la robustesse de la plaquette et la direction de coupe, plutôt que de continuer à augmenter l’acuité de l’arête.
Vérifier l’influence du rayon de bec et de la hauteur de centre sur les vibrations de coupe
En tournage, il est possible d’essayer un rayon de bec plus petit afin de réduire l’effort de coupe passif et la déviation de l’outil. Le rayon de bec ne devrait généralement pas être supérieur à la profondeur de coupe effective, car l’arc du bec pourrait alors exercer une forte pression dans le matériau et, au contraire, augmenter la charge de coupe. Cette relation doit néanmoins être vérifiée en fonction du matériau, de la profondeur de coupe et des exigences de surface ; un rayon fixe ne doit pas être considéré comme une réponse universelle.
Vérifier également que le bec se trouve à la bonne hauteur de centre. Un écart de hauteur de centre modifie l’angle de coupe réel, la direction des efforts et l’état de fragmentation des copeaux, ce qui rend la qualité de surface instable. L’angle au sommet de la plaquette peut aussi servir de variable d’essai ; un angle au sommet plus petit permet parfois d’obtenir un compromis entre une coupe plus facile et la robustesse de l’arête, mais il convient de procéder à des comparaisons progressives selon la direction de coupe, le soutien de la pièce et le matériau. Ne modifier qu’une variable principale à la fois, puis, après un essai sur une courte distance, confirmer conjointement par les ondulations de surface, les dimensions et l’usure de l’outil que les vibrations de coupe ont réellement diminué.
Vibrations de coupe en tournage, fraisage et perçage : choisir les premiers ajustements selon l’opération
Les vibrations de coupe en tournage, en fraisage et en perçage présentent des manifestations de surface similaires, mais leurs causes profondes diffèrent. Les premiers ajustements doivent porter sur la longueur effective de l’outil, le soutien de la pièce et le mode de contact de coupe, plutôt que d’appliquer directement un ensemble de paramètres de vitesse de rotation ou d’avance.
Vibrations de coupe en tournage : examiner d’abord la sortie de pièce, le rayon de bec et la hauteur de centre
En tournage, une sortie de pièce excessive ainsi qu’un soutien insuffisant par la contre-pointe ou un appui auxiliaire amplifient souvent les vibrations radiales. Commencer par réduire la longueur de sortie et vérifier que les surfaces de contact du serrage ne sont pas soumises à une charge excentrée ; lorsque les conditions le permettent, ajouter un soutien, puis vérifier que le bec se trouve à la bonne hauteur de centre. Un rayon de bec trop grand peut augmenter l’effort de coupe passif ; si le matériau, la robustesse de l’arête et la profondeur de coupe effective le permettent, essayer une plaquette à rayon plus petit ou à angle au sommet plus faible. Lors de la vérification, n’usiner qu’une courte section et comparer les ondulations, le bruit et le diamètre extérieur.
Vibrations de coupe en fraisage : maîtriser la sortie d’outil, le soutien du dispositif de serrage et la manière d’entrer en coupe
En fraisage, vérifier en priorité la sortie d’outil, le serrage du porte-outil et le soutien de la pièce. Réduire la longueur effective contribue généralement à augmenter la rigidité du système ; pour les pièces à paroi mince ou à cavité profonde, il faut éviter que les forces de coupe s’exercent directement sur une zone non soutenue. Si la trajectoire d’outil provoque des chocs intermittents, vérifier les directions d’entrée et de sortie ainsi que les variations soudaines de la surépaisseur locale, et utiliser la simulation de trajectoire pour détecter à l’avance les sections instables. Lors du premier essai, conserver l’outil et le dispositif de serrage inchangés, ne modifier qu’une action d’entrée en coupe ou un mode de soutien, puis comparer la texture de surface et l’arête de l’outil.
Vibrations de coupe en perçage : réduire la longueur du foret et garantir l’évacuation des copeaux
Les vibrations en perçage sont généralement liées à un foret trop long ou à une incompatibilité entre la profondeur du trou et les conditions d’évacuation des copeaux. Lorsqu’un foret plus court permet d’atteindre la profondeur requise, réduire la longueur effective ; pour les trous profonds, vérifier en priorité l’évacuation des copeaux, le refroidissement et la stratégie de retrait afin d’éviter que les copeaux obstruent le trou et rayent de manière répétée sa paroi. En cas de bavures à l’entrée du trou, de diamètre instable ou de bruits intermittents inhabituels émis par le foret, ne pas se contenter de réduire la vitesse de rotation ; vérifier également la rigidité du serrage et l’usure du foret. Effectuer un essai sur un trou court ou sur le premier trou, puis mesurer le diamètre, la cylindricité et la texture de la paroi afin de confirmer l’efficacité de l’ajustement.
Comment ajuster les paramètres de coupe : ne modifier qu’une variable à la fois et valider par un essai
Avant d’entrer dans la phase d’ajustement des paramètres pour le dépannage des vibrations de coupe, vérifier que la sortie d’outil, le soutien du dispositif de serrage, le serrage du porte-outil et l’usure de l’outil ne présentent pas de problème manifeste. Noter ensuite la vitesse de rotation, l’avance, la profondeur de coupe, l’état d’utilisation de l’outil, le lot de matériau ainsi que l’emplacement où les vibrations apparaissent. Sans relevé de référence, même une amélioration de la surface observée ultérieurement permettra difficilement de déterminer quelle modification en est réellement à l’origine.
Réduire d’abord la charge de coupe, puis comparer la vitesse de rotation et l’avance
Ne pas considérer la réduction de la vitesse de rotation comme une solution universelle aux vibrations de coupe. La vitesse de rotation, l’avance et la profondeur de coupe s’influencent mutuellement ; réduire uniquement la vitesse peut parfois modifier le régime de coupe, sans éliminer l’instabilité structurelle due à une pièce à paroi mince, à une sortie d’outil importante ou à une charge excentrée du dispositif de serrage. Lors du premier essai, réduire modérément la profondeur de coupe ou la charge de coupe sans modifier les autres variables principales, puis observer si les efforts exercés sur l’outil et les ondulations de surface diminuent ; si les vibrations persistent, comparer séparément de faibles variations de la vitesse de rotation ou de l’avance.
Utiliser un essai sur une courte distance pour vérifier l’évolution des vibrations de coupe
Ne modifier qu’une variable principale à la fois et effectuer un essai court et reproductible. Après chaque essai, consigner quatre catégories de résultats : le bruit de la broche et de l’outil devient-il plus régulier au lieu du sifflement aigu, l’espacement et la profondeur des ondulations de surface évoluent-ils, les dimensions critiques restent-elles stables, et le bec présente-t-il un écaillage, une arête rapportée ou une usure anormale ? Ne pas se fier uniquement à l’impression auditive, car un point dur local du matériau, une mauvaise évacuation des copeaux ou une accumulation thermique peuvent modifier temporairement le bruit.
- Consigner : conserver les paramètres, l’état de l’outil et le lot de matériau pour chaque essai.
- Comparer : vérifier la texture de surface et les dimensions au même emplacement de mesure afin d’éviter de comparer directement des zones différentes.
- Confirmer : une fois les paramètres stabilisés, usiner une trajectoire plus longue, puis revérifier l’arête de coupe de l’outil et les dimensions des pièces successives.
Si les vibrations diminuent nettement après réduction de la charge de coupe, cela indique que la fenêtre de paramètres ou la rigidité du système doit encore être optimisée. Si le bruit s’améliore, mais que les dimensions continuent de dériver, il faut alors vérifier la stabilité thermique, l’usure de l’outil et la méthode de mesure. L’objectif du réglage des paramètres n’est pas de trouver une valeur universelle, mais de confirmer, au moyen d’essais de coupe traçables, un état de coupe stable pour la combinaison actuelle de matériau, d’outil, de bridage et de machine-outil.
Erreur dimensionnelle persistante malgré la réduction des vibrations de coupe : écarter les causes thermiques, l’usure, la programmation et l’étalonnage
Lorsque les ondulations de surface et les bruits aigus se sont améliorés, mais que les dimensions continuent de dériver pendant l’usinage en continu, il ne faut pas continuer à attribuer tous les problèmes aux vibrations de coupe. Les vibrations peuvent n’être qu’un des phénomènes observés ; l’usure de l’outil, la température de la pièce, les variations de correction d’outil, la trajectoire du programme ou l’état de la machine peuvent produire des résultats similaires. Il faut alors transformer le « dépannage des vibrations » en une boucle de vérification documentée : modification, essai de coupe, mesure, enregistrement et réexamen.
Vérifier d’abord la température de la pièce avant d’évaluer la dérive dimensionnelle
Après la coupe, les pièces métalliques se dilatent sous l’effet de l’élévation de température, puis se contractent en refroidissant. Si la mesure est effectuée immédiatement après l’usinage, la dimension obtenue ne représente pas nécessairement l’état stabilisé. Pour les pièces dont la surface s’est améliorée, mais dont les dimensions continuent de dériver, il faut effectuer une nouvelle mesure une fois la température stabilisée, en utilisant la même référence de mesure, puis comparer les données de la première pièce, des pièces successives et de la pièce refroidie. Si la dimension revient dans la plage de tolérance après stabilisation thermique, le problème principal peut être le moment de la mesure ou le contrôle thermique, plutôt que des vibrations résiduelles.
Vérifier l’usure de l’outil, les corrections d’outil et la trajectoire du programme
Si les dimensions dérivent progressivement avec le nombre de pièces usinées, il faut vérifier si l’arête de coupe est usée, si la correction d’outil a été modifiée et si l’outil a changé de position dans son système de serrage. L’usure de l’outil peut modifier la dimension réellement usinée et également dégrader à nouveau la texture dans certaines zones. Si les dimensions restent globalement stables et qu’une seule portion présente une texture de surface anormale, il faut revoir la trajectoire du programme, les modalités d’entrée et de sortie de l’outil ainsi que la surépaisseur locale, afin de confirmer l’absence de passe répétée, d’erreur de trajectoire ou de variation brutale de la charge de coupe locale.
Utiliser les données de la première pièce pour revérifier la machine et la référence de mesure
Lorsque l’outil et le programme ne présentent aucune anomalie manifeste, il faut néanmoins revérifier l’état d’étalonnage de la machine, les décalages de coordonnées, la référence du montage et la méthode de mesure. Il ne faut pas se fier uniquement au bruit pour déterminer si les vibrations de coupe sont résolues. Il est recommandé de conserver les vitesses de rotation, les avances, la profondeur de coupe, l’état de l’outil, la température de la pièce, les résultats de mesure et les photos de surface avant et après chaque modification ; ne changer qu’une seule variable principale à la fois, puis confirmer le résultat par un essai de coupe sur une courte distance. Ce n’est que lorsque le bruit, la texture, les dimensions et les données des pièces successives tendent tous simultanément vers la stabilité que l’on peut considérer cette intervention sur les vibrations comme efficace.
Questions fréquentes : comment diagnostiquer les vibrations de coupe sur site
Le diagnostic des vibrations de coupe ne peut pas reposer uniquement sur le bruit ou la texture de surface. Il faut vérifier successivement le porte-à-faux de l’outil, le bridage de la pièce, la géométrie de l’outil, les paramètres de coupe, la température du matériau et les résultats de mesure ; ne changer qu’une seule variable principale à la fois et confirmer le résultat par un essai de coupe sur une courte distance.
Pourquoi ne peut-on pas commencer par réduire directement la vitesse de rotation pour résoudre les vibrations de coupe ?
Réduire la vitesse de rotation peut parfois modifier un état de coupe instable, mais ce n’est pas une solution universelle. Les vibrations peuvent également être dues à un porte-à-faux d’outil trop important, à un serrage insuffisant du porte-outil, à une longueur de sortie de la pièce excessive, à une charge excentrée sur le montage ou à l’usure de l’outil. Il faut d’abord vérifier la rigidité du système et l’état de l’outil, puis réaliser des essais de coupe avec de faibles variations de paramètres en tenant compte du matériau, du diamètre de l’outil, de la profondeur de coupe et de la rigidité de la machine.
Comment déterminer si les vibrations de coupe proviennent principalement de l’outil ou du montage ?
Sans modifier les autres conditions, on peut d’abord réduire le porte-à-faux de l’outil ou utiliser un mode de serrage plus rigide, puis comparer le bruit, les ondulations de surface et les variations dimensionnelles. Il faut ensuite vérifier la longueur de sortie de la pièce, les surfaces de contact du montage et l’état du support. Si les vibrations diminuent nettement après réduction du porte-à-faux de l’outil, le système d’outillage est plus probablement en cause ; si l’amélioration intervient après un nouveau bridage ou l’ajout d’un support, il faut réexaminer en priorité le montage et la rigidité de la pièce.
Un rayon de bec plus petit permet-il nécessairement de résoudre plus facilement les vibrations de coupe ?
Pas nécessairement. Dans les conditions appropriées, un rayon de bec plus petit peut réduire les efforts de coupe passifs, mais la résistance du bec, le matériau, la profondeur de coupe, l’évacuation des copeaux et la stabilité du bridage influencent également le résultat. Le rayon de bec doit généralement être évalué en combinaison avec la profondeur de coupe effective ; il ne faut pas considérer un rayon plus petit comme une réponse fixe, indépendamment de l’opération.
Pourquoi les dimensions de la pièce continuent-elles de dériver après la réduction des vibrations de coupe ?
La dérive dimensionnelle n’est pas nécessairement due aux vibrations. Après l’usinage, le matériau peut présenter des variations de mesure dues à la dilatation et à la contraction thermiques. Il convient également de vérifier l’usure de l’outil, les correcteurs d’outil, la trajectoire du programme, l’état d’étalonnage de la machine-outil et la référence de mesure. Il est recommandé d’effectuer une nouvelle mesure une fois la température de la pièce stabilisée, puis de comparer les données de la première pièce à celles des pièces produites en série afin de distinguer un problème de stabilité thermique, un problème d’usure et l’influence réelle des vibrations.
Key takeaways
- Pour diagnostiquer les vibrations de coupe, il faut d’abord vérifier la longueur de sortie de l’outil, le serrage du porte-outil, la longueur de sortie de la pièce et le soutien du montage, puis ajuster les paramètres.
- Un angle de coupe positif, une arête vive et un rayon de bec plus petit peuvent constituer des pistes d’essai pour réduire l’effort de coupe, mais ils doivent impérativement être validés en fonction du matériau et de la rigidité du bridage.
- Les priorités de réduction des vibrations diffèrent selon le tournage, le fraisage et le perçage ; il est impossible de traiter toutes les opérations avec un même jeu de paramètres ou une seule liste de contrôle.
- Lors des essais de paramètres, ne modifier qu’une seule variable principale à la fois et consigner simultanément le son, la texture de surface, les dimensions et l’évolution de l’arête de coupe de l’outil.
- Même après réduction des vibrations, il faut encore écarter les problèmes de dilatation et de contraction thermiques, d’usure de l’outil, d’erreur de trajectoire du programme et d’étalonnage de la machine-outil.



