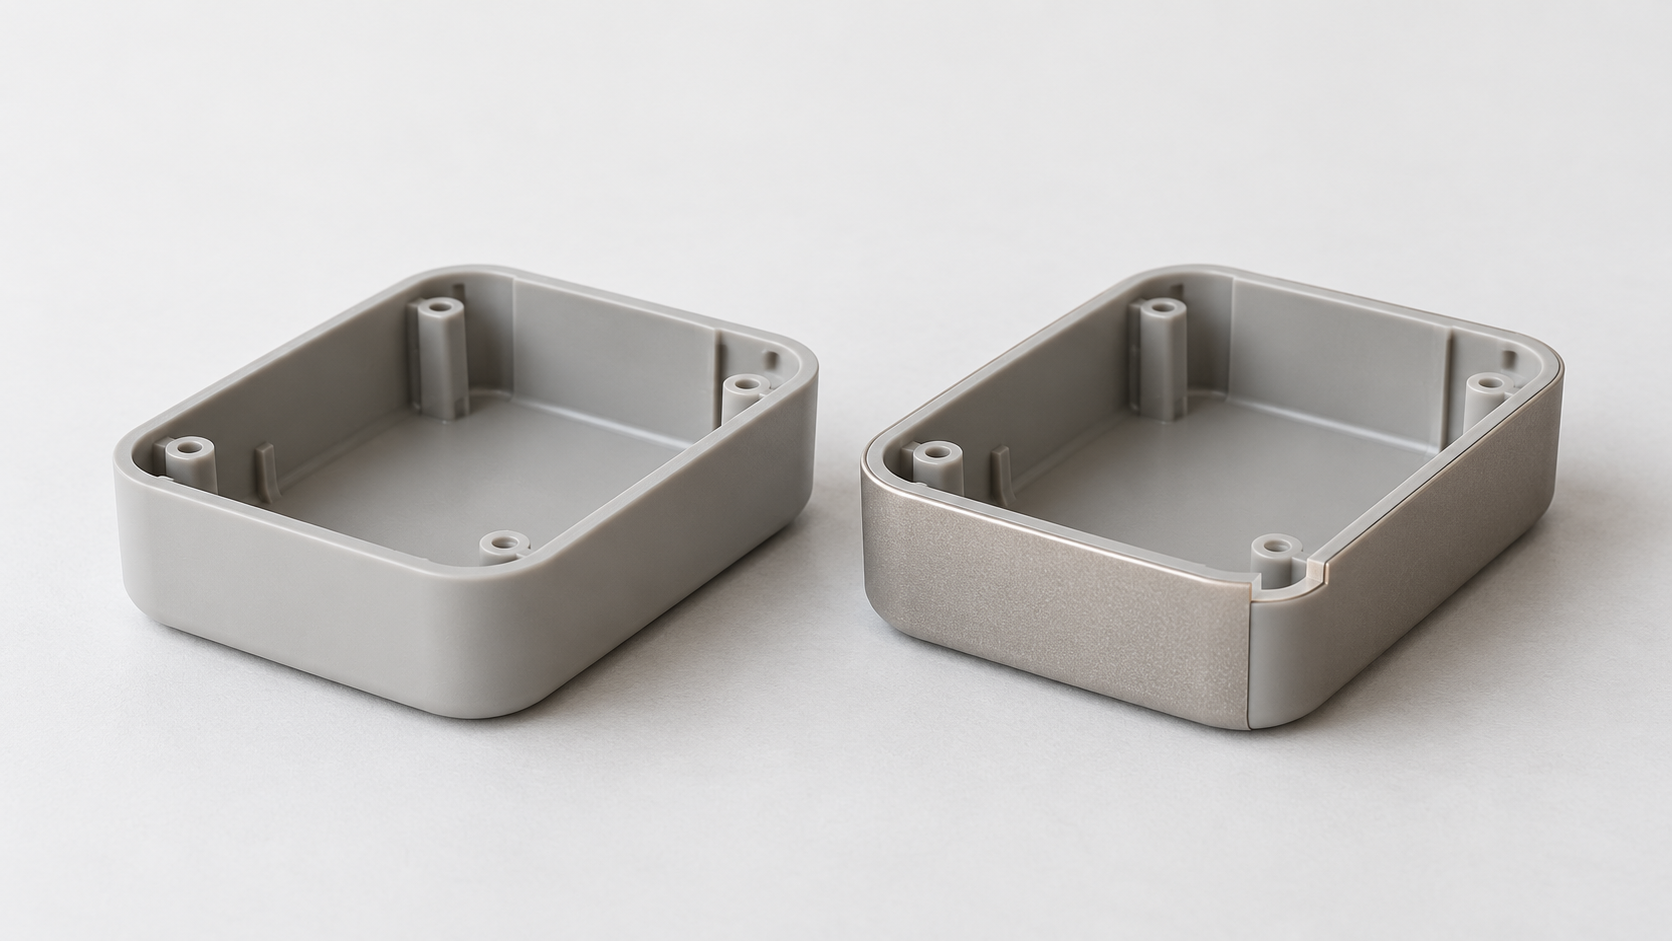
Commencer par distinguer le moulage par injection avec décoration dans le moule, l’injection classique, l’IML, l’IMR et l’INS
Lorsqu’un boîtier plastique doit à la fois présenter une finition brillante, une texture métallique, une résistance aux rayures, un habillage sur surface galbée et une fenêtre de visualisation, la mention « IMD » figurant dans l’offre d’un fournisseur ne désigne pas nécessairement un procédé unique. L’injection classique vise principalement le remplissage du moule par la matière plastique fondue, son refroidissement et le démoulage ; le moulage par injection avec décoration dans le moule intègre quant à lui le motif ou la couche décorative à la surface de la pièce pendant le moulage. Cet article examine les termes selon les caractéristiques des procédés et ne considère pas les appellations de différents fournisseurs comme une norme unifiée.
| Dénomination du procédé | Caractéristique principale | Domaine d’application préliminaire |
|---|---|---|
| Injection classique | Aucun film décoratif n’est placé dans le moule ; une peinture, une sérigraphie ou une étiquette peuvent être ajoutées ultérieurement | Monochrome, texture standard, structure relativement simple et opérations de finition acceptées |
| IML | La découpe et le positionnement de la feuille pré-imprimée sont réalisés avant son insertion dans le moule ; après le moulage, la feuille reste intégralement sur la surface de la pièce | Surfaces d’aspect planes ou faiblement courbées, avec un faible étirement |
| IMR | Acheminement de la bobine, repérage et transfert du motif sur la surface de la pièce ; le film support est généralement séparé de la pièce | Surfaces extérieures nécessitant une alimentation continue en film et une décoration automatisée |
| Injection avec insert INS ou insert à fort étirement | La feuille est d’abord préformée, puis découpée, positionnée et surmoulée par injection | Carters à courbure profonde, avec retours de bord ou motifs nécessitant une extension tridimensionnelle importante |
Ainsi, l’injection dans le moule et l’injection classique ne constituent pas simplement des solutions de remplacement « haut de gamme » et « bas de gamme ». Il faut d’abord examiner la géométrie du carter et l’étirement du motif : pour une surface plane ou faiblement courbée, l’IML peut être évalué en priorité ; le transfert depuis une bobine et l’automatisation continue peuvent orienter vers l’IMR ; pour les surfaces tridimensionnelles à courbure profonde, il convient d’évaluer des solutions à fort étirement telles que l’INS. Si seule une couleur unie ou une texture standard est nécessaire, une injection classique associée à un post-traitement peut être plus fiable. Lors de la demande de devis, il convient d’exiger du fournisseur qu’il précise si la feuille reste en place, dans quelle couche se situe le motif, ainsi que la manière dont l’étirement sur les surfaces courbes et les zones de retour de bord seront vérifiés.
Comparaison des procédés entre l’injection classique et l’injection avec décoration dans le moule
Le procédé de base de l’injection classique est relativement direct : les granulés plastiques sont fondus puis introduits dans l’empreinte, avant de former la pièce au terme du remplissage, du maintien en pression, du refroidissement et de l’éjection. La texture ou la couleur d’aspect est généralement obtenue par le plastique lui-même, la surface du moule ou une peinture et une sérigraphie ultérieures. Les principaux risques concernent le retrait, le gauchissement, les lignes de soudure, les bulles et les déformations à l’éjection. La conception doit principalement porter sur le point d’injection, la ventilation, l’épaisseur des parois et la direction de démoulage.
L’IML et l’IMR ajoutent le chargement et le positionnement de la feuille
IML consiste généralement à imprimer et découper la feuille, puis à la placer et à la positionner dans l’empreinte à l’aide d’un robot ou manuellement. Le plastique est ensuite injecté au dos de la feuille afin de l’assembler à la pièce. La feuille reste intégralement sur la surface du produit fini ; ses limites, les erreurs de positionnement, les plis, les bulles et les contaminations peuvent donc devenir des défauts d’aspect. Il faut également vérifier les décalages ou déformations locales du motif sur la feuille dus à la pression et à la température de remplissage.
IMR met davantage l’accent sur l’acheminement de la bobine, le repérage continu et le transfert dans le moule. Lors de l’injection, le motif est transféré du matériau en bobine à la surface de la pièce, tandis que le film support ne reste généralement pas comme couche extérieure du produit fini. Ce procédé peut réduire certaines opérations manuelles de mise en place des feuilles, mais la tension de la bobine, la position d’avance, l’intégrité du transfert et la structure de protection de surface doivent être vérifiées séparément. Les seules mentions « IMR » ne permettent pas de conclure aux performances de résistance aux rayures ou aux produits chimiques.
L’injection avec insert à fort étirement nécessite également une préformage tridimensionnel préalable
Pour les structures à courbure profonde, avec retours de bord ou dont le motif doit suivre de manière importante l’extension du carter, l’injection avec insert à fort étirement, telle que l’INS, ajoute généralement des étapes de préformage de la feuille, de découpe à l’emporte-pièce ou au laser, de positionnement tridimensionnel et d’insertion dans le moule, avant l’injection du plastique au dos. Ces opérations supplémentaires permettent à la feuille de mieux épouser les carters complexes, mais elles introduisent également des risques de déformation du motif après étirement, de soulèvement des bords, de reprise élastique après préformage, d’écart de positionnement et de détérioration lors du bridage. Lors des essais de moule, le processus de la feuille et celui d’injection de la pièce plastique doivent être évalués comme un ensemble, plutôt que de vérifier uniquement les dimensions de la pièce plastique.
| Procédé | Étapes supplémentaires | Principaux risques |
|---|---|---|
| Injection classique | Fusion, remplissage du moule, refroidissement, démoulage | Retrait, gauchissement, lignes de soudure, déformation au démoulage |
| IML | Impression, découpe, positionnement, insertion dans le moule, injection au dos | Désalignement, plis, bulles, contamination, défauts de bordure du film |
| IMR | Alimentation du film en bobine, repérage par indexation, transfert dans le moule | Transfert incomplet, décalage du motif, inadéquation des performances de la couche de protection |
| Moulage par injection avec insert à forte déformabilité | Préformage, découpe, positionnement tridimensionnel, injection | Déformation par étirement, retour élastique, soulèvement, erreurs de positionnement sur des surfaces courbes complexes |
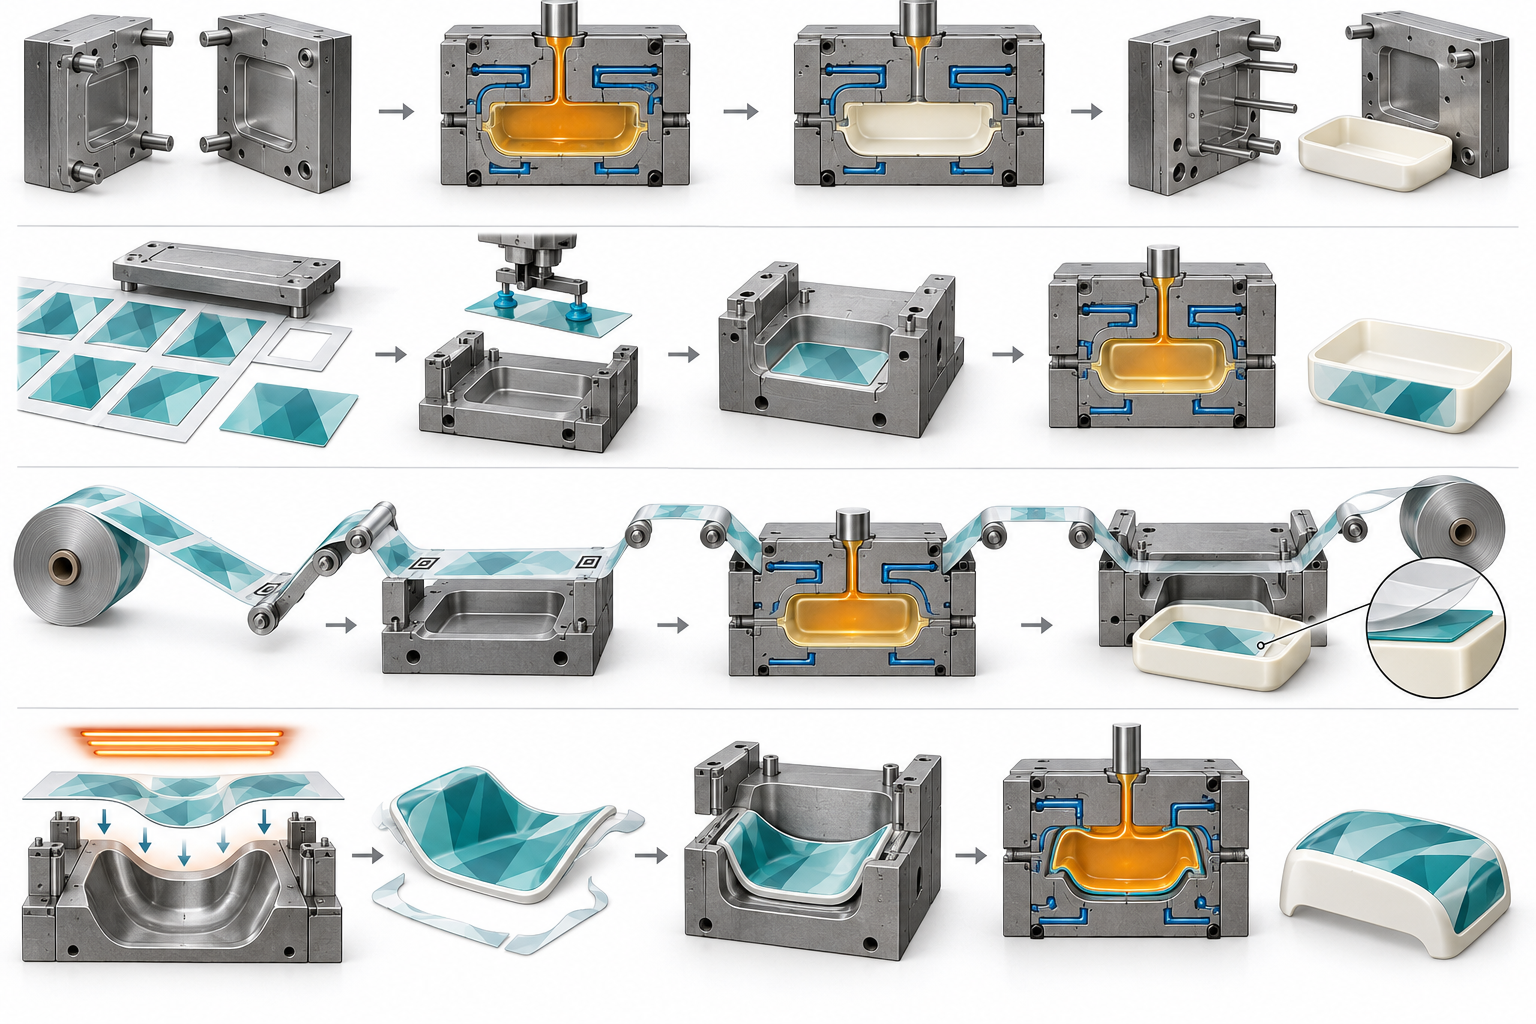
Quelle géométrie convient au moulage par injection classique, à l'IML ou au moulage par injection avec insert à forte déformabilité
La géométrie du boîtier en plastique est le premier critère à prendre en compte pour choisir le procédé d'injection. Ne considérez pas d'emblée l'IML ou le moulage par injection avec insert à forte déformabilité comme des solutions plus haut de gamme ; vérifiez d'abord si la surface d'aspect est plane, quelle sera l'ampleur de l'étirement du film, si le motif doit recouvrir les retours de bord, et si la structure d'assemblage risque d'empiéter sur la zone du film.
| Conditions liées à la structure et à l'aspect | Solutions à évaluer en priorité | Principaux critères d'évaluation |
|---|---|---|
| Couleur unie, texture classique, structure simple, avec possibilité de traitement ultérieur | Injection plastique standard | Comparer le coût total, la flexibilité des modifications et les risques d’aspect avec la peinture, la sérigraphie ou l’apposition ultérieure d’une étiquette |
| Surface plane ou légèrement courbe, faible étirement du motif, film conservé dans son intégralité | IML | Confirmer les limites du film, le mode de positionnement, la précision de découpe et la couche de protection de surface |
| Nécessite une décoration en bobine continue, le motif étant principalement situé sur la surface extérieure | IMR | Confirmer la position du transfert, la structure de surface après séparation du film support et la méthode de validation de la durabilité |
| Surface fortement courbe, rebord périphérique marqué, zone autour d’une fenêtre d’affichage ou motif nécessitant une forte extension | Injection avec insert à fort étirement, tel que l’INS | Évaluer le préformage, la découpe, le positionnement tridimensionnel et les risques de déformation du motif |
L’injection plastique standard n’est pas synonyme de solution bas de gamme. Lorsque le boîtier peut accepter la couleur naturelle du plastique, une texture ou un post-traitement, et que le produit fait fréquemment l’objet de révisions, alors que le volume annuel n’est pas encore stabilisé, la réduction de l’impression du film, du préformage et du positionnement dans le moule peut contribuer davantage à maîtriser les risques du projet. En revanche, l’IML convient mieux aux surfaces planes ou légèrement courbes présentant un faible étirement ; si le motif doit se prolonger continûment le long d’une surface fortement courbe, un film à faible étirement risque de provoquer une déformation du motif, des plis ou un soulèvement des bords. Il convient alors d’étudier une injection avec insert à fort étirement plutôt que d’augmenter simplement les dimensions du film pour une IML standard.
Les zones d’étirement et de raccordement du motif doivent être confirmées lors de la phase DFM
Lors de la revue de conception, le fichier du motif doit être superposé au boîtier tridimensionnel afin d’indiquer les zones autorisant la déformation, le raccordement, la découpe et l’absence de décoration. Les bords du film doivent également être éloignés des colonnettes de vis, des clips, des surfaces d’étanchéité et des zones soumises à des frottements fréquents, afin d’éviter les interférences lors de l’assemblage ou le décollement des bords. La solution finale doit être confirmée par des pièces d’essai de moulage, et non déterminée uniquement à partir d’un rendu bidimensionnel ou du seul nom de procédé d’injection dans le moule utilisé par le fournisseur.
Comment valider l’aspect, la résistance aux rayures et l’intégration fonctionnelle de l’injection avec décoration dans le moule
L’injection avec décoration dans le moule n’est pas naturellement plus résistante aux rayures.Après le moulage IML, le film complet est généralement conservé ; les performances de surface dépendent de la combinaison du matériau du film, de la position de l’encre, de la couche de protection transparente et du substrat plastique. En IMR, le motif décoratif est transféré sur la surface de la pièce, puis le film support est séparé du produit ; la validation porte alors principalement sur l’adhérence, la résistance à l’abrasion et la stabilité des bords de la couche transférée. Le choix d’un film en PET, PC, PMMA ou d’un film composite doit être confirmé en fonction de l’aspect, de l’étirement sur les surfaces courbes, de la température d’utilisation et des produits de nettoyage ; il ne peut pas être déterminé uniquement à partir du nom de procédé IML ou IMR.
La validation de la surface d’aspect injectée doit porter à la fois sur le motif et sur la structure
Lors des essais de moulage et de la présérie, il convient d’abord de confirmer la position du motif, les écarts de couleur, les déformations locales dues à l’étirement ainsi que les dimensions relatives de la fenêtre d’affichage et des marquages des touches, puis de vérifier la présence de bulles, de fils d’argent, de plis, de gauchissement du film, de rayures et de soulèvements des bords. Dans les zones fortement courbes ou à rebord périphérique, il faut notamment observer si le motif a été aminci, déplacé ou masqué. Lorsque le film assure à la fois une fonction décorative et des fonctions de transmission ou de blocage de la lumière, d’identification des touches, etc., il faut également intégrer à l’inspection l’uniformité du rétroéclairage, les zones de transmission de la lumière et les jeux d’assemblage, plutôt que de se limiter à un contrôle visuel de l’aspect.
La résistance aux rayures et aux produits chimiques doit correspondre à l’environnement réel d’utilisation
La validation de la résistance aux rayures, de l’adhérence et aux produits chimiques doit être définie en fonction des substances réellement en contact avec le produit, du mode de nettoyage, de la température et de l’humidité ainsi que de la fréquence d’utilisation. Les essais courants peuvent inclure l’aspect après rayure, l’adhérence de l’encre ou de la couche transférée, le contact avec des produits de nettoyage, le décollement des bords et les interférences dues aux frottements après assemblage ; la charge, le milieu et le niveau d’acceptation précis doivent être définis par la spécification du produit. Lors de la réception, il est recommandé d’intégrer au dossier les échantillons de défauts d’aspect, l’éclairage d’inspection, la distance d’observation et les règles d’échantillonnage, et d’enregistrer séparément les défauts constatés à la réception des films, après injection et après assemblage, afin d’éviter de confondre les problèmes de matériau, les défauts d’injection et les dommages d’assemblage.
DFM pour la production en série par injection avec décoration dans le moule : positionnement de la feuille, points d’injection, démoulage et assemblage
Le DFM de l’injection avec décoration dans le moule ne doit pas se limiter à vérifier le corps de la pièce en plastique ; il doit également considérer la feuille comme une pièce nécessitant un positionnement, un maintien, un formage et un contrôle. Les lignes de joint, les points d’injection et les positions d’éjection indiqués sur les plans d’injection classiques peuvent avoir une incidence directe sur le motif, la fenêtre et les surfaces d’aspect brillant.
Confirmer d’abord les références et les limites de la feuille pour l’injection dans le moule
Avant les essais de moulage, il convient de définir les trous de positionnement, les bords de référence, les zones de maintien et les tolérances de découpe de la feuille, puis d’indiquer dans les données 3D les bords non visibles, la largeur des retours et les zones de raccordement autorisées. Que le positionnement repose sur un système de vision, une alimentation automatique de la feuille ou un chargement manuel, les références de positionnement et le sens de manipulation doivent rester cohérents. Les zones à cavité profonde, à angle vif ou à forte courbure augmentent le risque de plis, de gauchissement et de décalage du motif ; lorsque le motif traverse une surface courbe, il faut également prévoir une marge pour évaluer la déformation par étirement et le repérage d’impression.
Vérifier conjointement les interférences liées au point d’injection, au démoulage et à l’assemblage
La position du point d’injection et le sens d’écoulement de la matière fondue doivent éviter les principales surfaces d’aspect, ou être validés lors des essais de moulage afin de vérifier que les lignes de soudure, les marques de remplissage et les variations de pression restent dans une zone acceptable. Une mise à l’air insuffisante peut provoquer des bulles, des stries argentées ou une mauvaise adhérence locale. La pièce en plastique doit toujours faire l’objet d’un contrôle des angles vifs, des cavités profondes et des variations brusques d’épaisseur de paroi ; il faut également vérifier, selon le sens de démoulage, que la feuille ne sera ni étirée, ni rayée, ni entraînée.
Les bords de la feuille doivent également conserver une distance suffisante par rapport aux bossages de vis, aux clips, aux surfaces d’étanchéité, aux plots de guidage et aux références d’assemblage, afin d’éviter le pincement de la feuille, les marques blanches dues à l’éjection, les interférences ou le soulèvement des bords. Le plan d’essais doit définir simultanément les méthodes d’évaluation de la position du motif, de la différence de couleur, des plis, des bulles, des rayures, de l’adhérence et du fonctionnement de l’assemblage, au lieu de contrôler uniquement les dimensions de la pièce en plastique.
Comparaison des coûts, du rendement et des opérations de finition entre l’injection classique et l’injection avec décoration dans le moule
L’injection classique et l’injection avec décoration dans le moule ne constituent pas un simple choix entre « faible coût » et « coût élevé ». Le processus amont de l’injection classique est généralement plus direct : il suffit habituellement de sécher les granulés plastiques, de remplir le moule par fusion, de refroidir et de démouler. Si le boîtier est monochrome, texturé ou destiné à recevoir une étiquette ultérieurement, les étapes d’impression de la feuille, de préformage et de positionnement dans le moule peuvent être supprimées. En revanche, lorsque le produit exige un aspect brillant, une texture métallique, un motif multicolore ou un marquage fonctionnel localisé, l’injection classique peut nécessiter en plus une peinture, une sérigraphie, une tampographie, un étiquetage ou d’autres opérations de post-traitement. Chaque opération supplémentaire augmente les besoins en manutention, en outillages, en contrôle d’aspect et en gestion de la constance entre lots.
Le coût de l’injection avec décoration dans le moule provient de l’ensemble du système de production en série
L’IML, l’IMR ou l’injection avec insert à forte capacité d’étirement peuvent réduire certaines opérations de peinture et d’étiquetage, mais cela ne signifie pas nécessairement que le coût total sera inférieur. Le calcul doit intégrer la matière de la feuille, les pertes d’impression, le taux d’utilisation du motif, la découpe, le préformage, les opérations en environnement propre, l’introduction manuelle ou automatique dans le moule, le positionnement par vision, le mode de chargement du moule et le contrôle d’aspect. Le potentiel de réduction du post-traitement mérite davantage d’être évalué lorsque le motif est stable, que les volumes annuels sont importants et que les conditions d’automatisation sont matures ; si le produit est fréquemment modifié ou si le taux d’utilisation du motif est faible, les rebuts de feuilles peuvent annuler une partie des économies.
Le rendement d’injection doit être comparé selon les modes de défaut et les règles statistiques
Le rendement ne doit pas être évalué uniquement à partir du taux final de pièces conformes. Pour l’injection classique, l’attention porte principalement sur les retassures, les lignes de soudure, les différences de couleur, les bavures et les déformations ; l’injection avec décoration dans le moule doit également comptabiliser les décalages de feuille, les plis, les bulles, les stries argentées, les rayures, le soulèvement des bords, l’étirement du motif et les interférences d’assemblage. Lors des achats, il convient de demander au fournisseur de préciser séparément les règles de comptabilisation des rebuts pour la pièce injectée, le prétraitement de la feuille et l’assemblage final, puis de comparer les résultats après la présérie selon les mêmes critères de contrôle. La décision finale doit tenir compte des volumes annuels, du niveau d’exigence esthétique, de la fréquence des modifications, du coût des défauts et des besoins de post-traitement, plutôt que d’appliquer un prix ou un taux de rendement standard propre à un procédé donné.
Liste des informations à fournir aux fournisseurs pour demander un devis d’injection avec décoration dans le moule et d’injection classique
Pour demander un devis d’injection avec décoration dans le moule ou d’injection classique, il ne suffit pas de fournir un seul fichier 3D du boîtier et le volume annuel. Le fournisseur doit évaluer simultanément la structure de la pièce en plastique, les zones d’aspect, le procédé applicable à la feuille et l’assemblage ultérieur ; sinon, la mention « IMD » dans le devis risque de n’être qu’un intitulé de procédé vague, ne permettant pas de comparer directement les coûts, les risques et les limites de fourniture.
Les informations de consultation doivent couvrir l’aspect, la structure et l’environnement d’utilisation
- Modèle 3D du boîtier, plan 2D, plan de joint ou sens de démoulage, ainsi que la position des références d’assemblage, des clips, des bossages de vis et des surfaces d’étanchéité.
- Plan de zonage des surfaces d’aspect indiquant les zones brillantes, les textures, les effets métalliques, les fenêtres, les zones de boutons, les lignes de raccordement autorisées et les zones de maintien hors aspect.
- Fichiers sources des motifs, exigences colorimétriques, hypothèses concernant les matériaux et les couleurs ; si la structure de la feuille n’est pas encore définie, demander explicitement au fournisseur d’évaluer séparément les solutions IML, IMR ou à insert à forte capacité d’étirement.
- Exigences d’utilisation telles que la résistance aux rayures, aux produits chimiques, aux détergents, à la transpiration, aux variations de température et d’humidité ou aux rayons ultraviolets, accompagnées des normes de contrôle ou des échantillons déjà disponibles.
- Volume annuel prévu, variations des quantités par lot, fréquence des changements de version, ainsi que les limites acceptables pour les zones périphériques, le décalage des motifs et les défauts d’aspect.
Exiger du fournisseur un retour précisant la gamme de procédés et le plan de validation, afin de permettre leur vérification.
Dans sa réponse, le fournisseur doit préciser si le moulage par injection ordinaire nécessite une peinture, une sérigraphie ou l’ajout ultérieur d’une étiquette ; en cas de moulage par injection avec décoration dans le moule, il doit indiquer la structure du matériau de la pellicule, la position de la face imprimée et de la couche de protection, la nécessité éventuelle d’un préformage, le mode de découpe, la méthode de chargement dans le moule ainsi que les références de positionnement. Pour une solution de transfert à partir d’un matériau en rouleau, il faut également confirmer le mode d’alimentation de la pellicule et de mise en repérage. Pour les carters à surface fortement galbée, il convient de préciser les méthodes de traitement de l’étirement du motif, du retour sur les bords et des bords de la pellicule.
Le plan d’essai de moulage ne doit pas se limiter à la mention « confirmer l’aspect ». Il doit énumérer les critères d’évaluation relatifs à la position et à la déformation du motif, à la différence de couleur, aux bulles, aux plis, aux stries argentées, à la déformation de la pellicule, au décollement des bords, aux retassures, aux lignes de soudure, aux rayures et aux interférences d’assemblage, et convenir de la méthode d’échantillonnage, du nombre d’échantillons, de la classification des défauts et de la méthode statistique de calcul du rendement en production de série. Ce n’est que lorsque ces informations sont complètes que le coût total et le risque de production en série du moulage par injection ordinaire et du moulage par injection avec décoration dans le moule peuvent être comparés.
Questions fréquentes sur le choix entre le moulage par injection avec décoration dans le moule et le moulage par injection ordinaire
Le moulage par injection avec décoration dans le moule et le moulage par injection ordinaire ne constituent pas simplement deux options de niveaux différents. Le moulage par injection ordinaire vise principalement à former les pièces en plastique, tandis que l’IML, l’IMR et le moulage par injection avec insert à fort étirement intègrent la couche décorative, le motif ou la pellicule fonctionnelle au processus de moulage. La solution finale doit être déterminée en fonction de la géométrie du carter, de l’étirement de la pellicule, des exigences de durabilité de l’aspect, du volume annuel et des données des essais de production.
L’IMD est-il équivalent à l’IML ?
Pas exactement. Dans cet article, l’IMD est utilisé comme terme générique pour désigner les procédés liés à la décoration dans le moule ; l’IML désigne généralement le placement d’une pellicule préimprimée dans le moule, puis son moulage avec le plastique, la pellicule restant entièrement sur la surface de la pièce. Les limites terminologiques peuvent varier selon les fournisseurs ; lors de la demande de devis, il convient de leur demander de décrire précisément le processus utilisé.
Le moulage par injection ordinaire peut-il remplacer le moulage par injection avec décoration dans le moule ?
Lorsque la structure du carter est simple et que l’aspect souhaité peut être obtenu par une couleur unie, une texture, une peinture, une sérigraphie ou l’ajout ultérieur d’une étiquette, le moulage par injection ordinaire peut être plus approprié. En revanche, si des motifs complexes, un retour sur les bords, l’intégration d’une fenêtre ou une décoration de surface plus stable sont nécessaires, il faut également comparer les opérations de post-traitement, la validation de la durabilité et les risques de défauts.
Quels risques liés à la pellicule faut-il surveiller en priorité pour les carters à surface fortement galbée ?
Il convient de vérifier en priorité l’étirement du motif après préformage, le retour élastique de la pellicule, le décollement des bords, les plis, les écarts de découpe et la stabilité du positionnement tridimensionnel. Les structures à surface fortement galbée ou à retour important sur les bords ne permettent généralement pas d’appliquer directement une solution IML à faible étirement ; il faut évaluer un procédé de moulage par injection avec insert à fort étirement, tel que l’INS, et le confirmer par des essais de moulage.
Entre l’IMR et l’IML, quel procédé offre la meilleure durabilité ?
Il est impossible de le déterminer sur la seule base du nom du procédé. L’IML conserve la pellicule, tandis que l’IMR transfère généralement le motif sur la surface de la pièce ; la résistance réelle aux rayures et aux produits chimiques ainsi que l’adhérence dépendent également du matériau de la pellicule, de la position de l’encre, de la couche de protection transparente, du matériau de base plastique et de l’environnement d’utilisation. Une validation conforme aux spécifications du produit est nécessaire.
Quels éléments faut-il contrôler lors de la réception des essais de production du moulage par injection avec décoration dans le moule ?
Il est recommandé de couvrir la position et la déformation du motif, la différence de couleur, les bulles, les stries argentées, les plis, les rayures, la déformation de la pellicule, le décollement des bords, les retassures, les lignes de soudure, l’adhérence et les interférences d’assemblage. La méthode d’échantillonnage et les limites d’acceptation précises doivent être définies conjointement par les équipes produit et qualité ainsi que par le fournisseur avant les essais de production.
Key takeaways
- L’injection classique sert principalement à mouler la pièce plastique, tandis que le moulage par injection avec décoration dans le moule intègre la décoration par film ou le transfert de motifs au processus de moulage.
- Les surfaces d’aspect planes ou faiblement galbées, avec une faible déformation, conviennent généralement mieux à l’IML ; pour les surfaces fortement galbées, les retours périphériques et les motifs présentant une déformation importante, il faut évaluer des solutions d’inserts à forte déformation telles que l’INS.
- L’IML conserve généralement le film, tandis que l’IMR transfère généralement le motif du matériau en rouleau vers la surface de la pièce ; les performances réelles dépendent du matériau du film, de l’encre, de la couche de protection transparente et de l’environnement d’utilisation.
- Le DFM du moulage par injection avec décoration dans le moule ne concerne pas uniquement la pièce plastique ; il englobe également les références du film, le préformage, la découpe, le positionnement, le point d’injection, le démoulage et l’inspection de l’aspect.
- Les coûts et le rendement doivent être comparés à partir des données des essais de production du projet ; il est impossible de déterminer quelle solution est la moins chère en se fondant uniquement sur la « réduction des opérations de finition » ou sur le nom du procédé.



