Qu'est-ce que la fabrication à la demande : une voie numérique du fichier de conception à la pièce
La fabrication à la demande est un terme générique désignant un ensemble de voies de fabrication : après le téléversement du fichier de conception, le devis, la vérification, l'ordonnancement, l'usinage et l'expédition sont déclenchés, l'ensemble du processus étant piloté par la commande plutôt que par des prévisions de stock. Ce n'est pas un procédé spécifique : l'usinage CNC, l'impression 3D, la tôlerie, le moulage de prototypes et l'injection plastique peuvent tous s'inscrire dans cette voie.
Sa valeur centrale est de compresser le cycle entre la conception et la pièce. La sous-traitance traditionnelle passe par la demande de prix, la comparaison des offres, la fabrication du moule ou l'ordonnancement, puis le rapprochement comptable, ce qui prend souvent plusieurs semaines ; la fabrication à la demande place le devis et le retour technique en amont, au moment même du téléversement du plan, permettant une boucle d'itération de conception plus rapide. Le prix bas est un sous-produit, pas un objectif — modifier deux fois de plus le même plan avant de commander permet souvent d'économiser bien plus que l'écart de prix unitaire.
Pourquoi cela ressemble davantage à une voie qu'à un procédé
Il est plus juste de comprendre la fabrication à la demande comme « une voie de commande numérique ». Un même lot de pièces peut d'abord être imprimé en 3D pour valider l'assemblage, puis usiné en CNC pour produire une pièce fonctionnelle, et enfin passer à l'injection plastique ou au moulage de prototypes en petite série ; tous partagent le même front-end : téléversement, devis, retour DFM, commande, réception. Le procédé est une option dans la voie, pas la voie elle-même. Cela explique aussi pourquoi la fabrication à la demande est souvent associée au « devis instantané » — la rapidité du devis détermine si cette voie peut réellement fonctionner.
Pour une équipe d'ingénierie, le critère de décision est direct : lorsque la fréquence d'itération dépasse la vitesse du processus d'achat, la valeur de la fabrication à la demande se manifeste. Elle ne promet ni un délai ni un prix précis, mais raccourcit la boucle de retour « de l'idée à la pièce testable », permettant d'obtenir un jugement de fabricabilité dès le stade de la CAO.
Parcourons maintenant cette voie dans l'ordre réel de commande : téléversement du plan → devis instantané → retour DFM → commande et réception. Deux points de décision s'intercalent : quand fabriquer soi-même et quand confier à la fabrication à la demande ; et quels éléments de conception influencent directement le devis et les délais.
Première étape : téléverser le plan, clarifier d'abord les données
Le premier obstacle de la fabrication à la demande n'est pas la machine-outil, mais les données. La plupart des retards, des allers-retours de devis, voire des reprises, se produisent avant que le plan n'entre dans le système de devis. Fournir en une seule fois le modèle 3D et les exigences d'usinage permet aux trois étapes suivantes de reposer sur une base stable.
Privilégier les formats solides : STEP, IGES plutôt que le maillage STL pur
Pour les modèles destinés à l'usinage CNC et à l'injection plastique, la pratique courante du secteur est de soumettre des formats solides à représentation frontière tels que STEP (.step/.stp) ou IGES. Ils comportent des surfaces analytiques, le système de devis peut lire directement les positions de perçage, les congés et les relations de plan, et le côté programmation peut générer les trajectoires d'outil. Le STL pur est un maillage triangulaire, la circonférence est décomposée en petites facettes, la tolérance et la précision des surfaces sont perdues, et les caractéristiques lues par l'algorithme de devis ne correspondent souvent pas à l'intention de conception.
L'impression 3D accepte plus volontiers le STL, mais si la même pièce doit ensuite passer au CNC ou à l'injection, il est conseillé de conserver aussi une version STEP, afin d'éviter de remodéliser lors du changement de procédé. Les pièces de tôlerie nécessitent généralement un développé ou des indications d'épaisseur de tôle et de rayon de pliage ; fournir uniquement un solide après pliage est souvent insuffisant.
Les cinq catégories d'informations à fournir avec le plan
Le modèle ne décrit que la forme, pas l'intention. Soumettre des données complètes en une fois permet au devis de passer d'une fourchette à une valeur déterminée :
- Nuance et état du matériau : écrire 6061-T6 plutôt que « alliage d'aluminium », écrire POM-C plutôt que « plastique ». Les matériaux d'une même famille présentent des différences notables en usinabilité et en prix.
- Quantité et lot : un prototype unitaire et une petite série de 50 pièces ne suivent pas la même logique de devis. La possibilité d'imbriquer les pièces et de partager le montage dépend directement de la quantité.
- Plages de tolérance critiques : ne coter que les dimensions qui influent réellement sur l'assemblage. Dans le secteur, la plage de tolérance courante en usinage CNC est d'environ ±0,025–0,125 mm, selon les indications du plan et la confirmation de l'usine ; resserrer par défaut l'ensemble du plan augmente inutilement les coûts de contrôle et d'outillage.
- Traitement de surface : anodisation, sablage, passivation, galvanoplastie ou simple ébavurage. Le mode de traitement influence l'ordre des opérations et les délais.
- Références et caractéristiques clés : quelles faces servent de référence d'assemblage, quels trous sont des trous de positionnement. Sans référence indiquée, le montage d'usinage ne peut être que deviné.
Le coût de données incomplètes
En l'absence d'indication de matériau ou de tolérance, le côté devis n'a généralement que deux options : donner une large fourchette, ou renvoyer pour complément d'information. Un devis en fourchette semble rapide, mais il sera en réalité renégocié à la commande, ce qui allonge le cycle. Le problème plus insidieux est que la revue DFM ne peut pas démarrer — sans matériau, impossible de juger si l'épaisseur de paroi est raisonnable ; sans tolérance, impossible de juger si une rectification ou une découpe à fil lent est nécessaire. Les dix minutes économisées à l'étape du plan se transforment souvent en plusieurs allers-retours par courriel.
Si vous ne disposez que d'une pièce physique sans plan, vous pouvez passer par la numérisation 3D pour la rétro-ingénierie, mais le maillage obtenu doit encore être consolidé en solide et complété par les annotations de tolérance pour entrer dans le processus de devis ultérieur. C'est en consolidant cette étape que le devis instantané de la deuxième étape prend tout son sens.
Deuxième étape : le devis instantané, comment le prix est calculé
Complexité géométrique : la capacité de l'outil à pénétrer détermine la majeure partie du coût
Tolérances et traitement de surface : plus la bande est serrée, plus il y a d'opérations
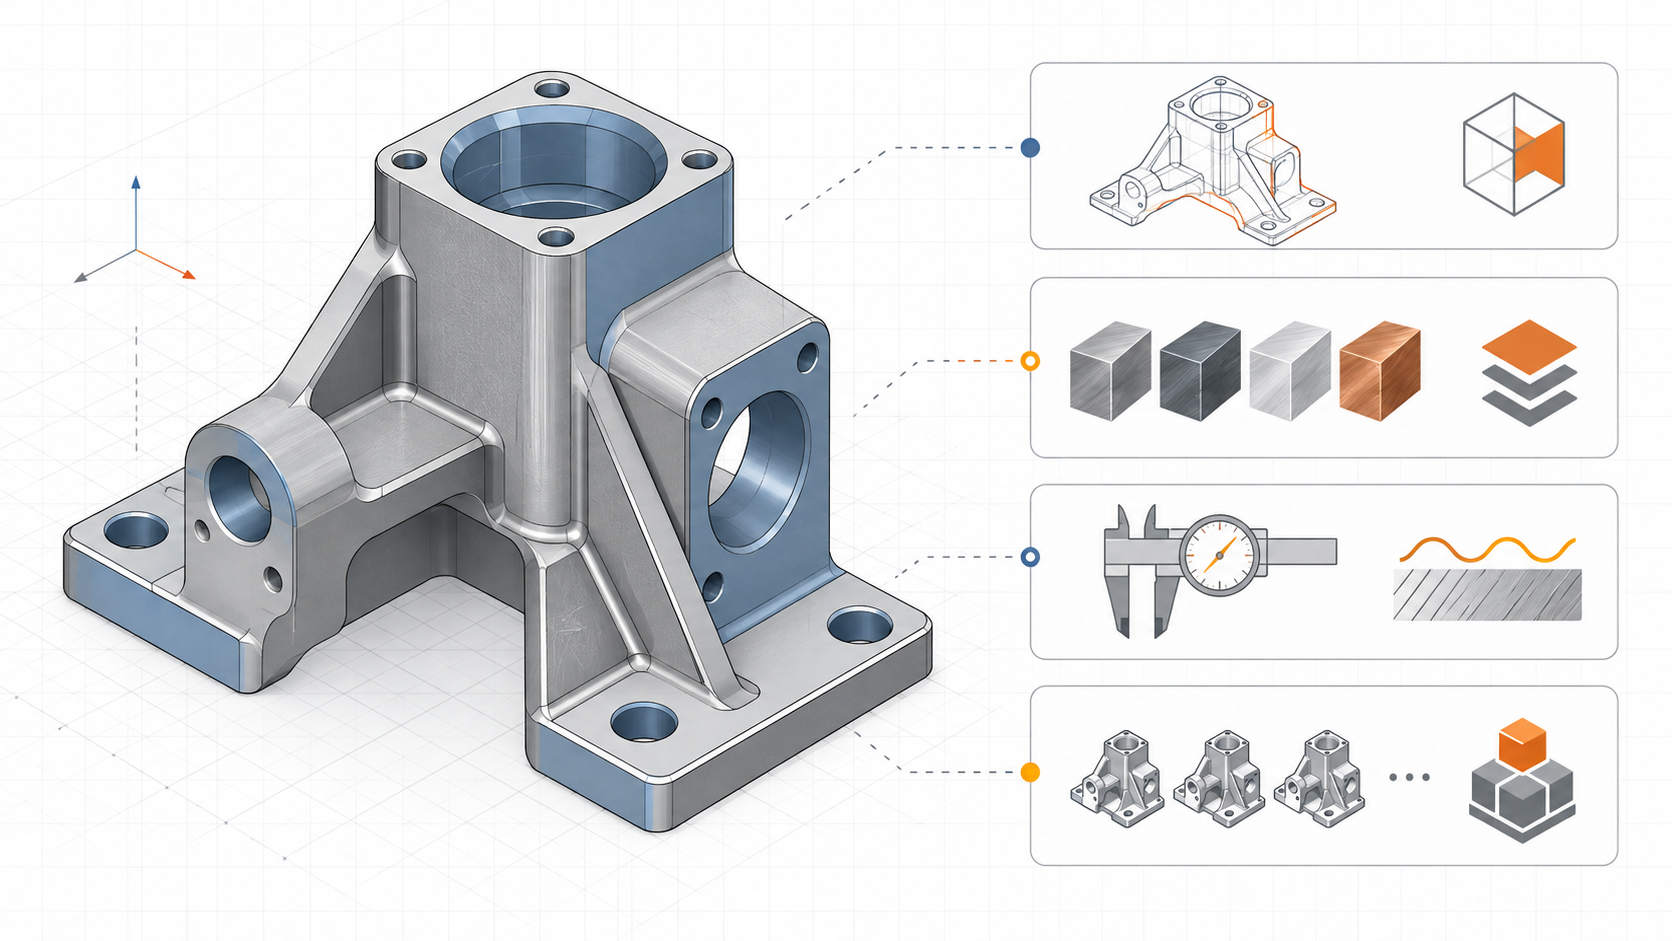
Matériau, quantité et post-traitement : trois autres leviers de prix
Troisième étape : le retour DFM, détecter les problèmes de coût dès l'étape du devis
Dans un processus de fabrication à la demande, le retour DFM (conception pour la fabrication) ne devrait généralement pas attendre l'après-planification. La plupart des usines effectuent une vérification de fabricabilité dès l'étape de validation du devis, car l'essentiel du coût total d'une pièce est déjà figé au stade de la CAO — une fois la géométrie, les tolérances et le matériau finalisés, la marge de réduction ultérieure est très limitée. Placer le retour DFM à l'étape du devis, c'est la fenêtre où le coût de modification est le plus faible.
Pourquoi l'étape du devis est le meilleur moment pour corriger les problèmes de coût
Une fois le plan entré en planification, modifier une tolérance signifie souvent régénérer le programme, réapprovisionner les outils et réorganiser le bridage. Le retour DFM à l'étape du devis n'est encore qu'une annotation sur un document, et le coût de modification est quasiment nul. Dans le secteur, de nombreux ingénieurs d'usine effectuent un examen de fabricabilité pour chaque demande de devis et signalent les problèmes dans le devis — non pas pour refuser la commande, mais pour faire savoir au client quelle tolérance ou quelle caractéristique fait grimper le prix.
Les quatre catégories courantes de problèmes DFM à l'étape du devis
- Tolérances inutilement strictes. Une face non fonctionnelle spécifiée à ±0,01 mm, alors que l'assemblage réel n'en a pas besoin. Resserrer les tolérances augmente le temps d'usinage et nécessite souvent des outils spéciaux ou des instruments de contrôle supplémentaires, ce qui fait naturellement monter le prix. La pratique courante du secteur est d'annoter séparément les dimensions d'ajustement critiques et de traiter le reste selon la plage de tolérances générales.
- Cavité trop profonde. Lorsque la profondeur d'une cavité interne dépasse environ 4 fois la largeur de la cavité, le porte-à-faux de l'outil s'allonge, le risque de vibration et de déformation augmente, et il faut réduire l'avance et usiner en plusieurs passes, ce qui accroît le coût en temps.
- Paroi trop fine. Pour les pièces plastiques et les pièces métalliques à paroi mince, l'épaisseur minimale couramment recommandée dans le secteur est ≥0,5 mm ; trop fine, elle se voile et se déforme facilement, et le rendement baisse.
- Congés nécessitant des outils spéciaux. Si le rayon de congé intérieur est trop petit, une fraise standard ne peut pas y accéder ; il faut passer à un outil de petit diamètre ou à l'électroérosion, et l'opération comme le coût montent d'un cran.
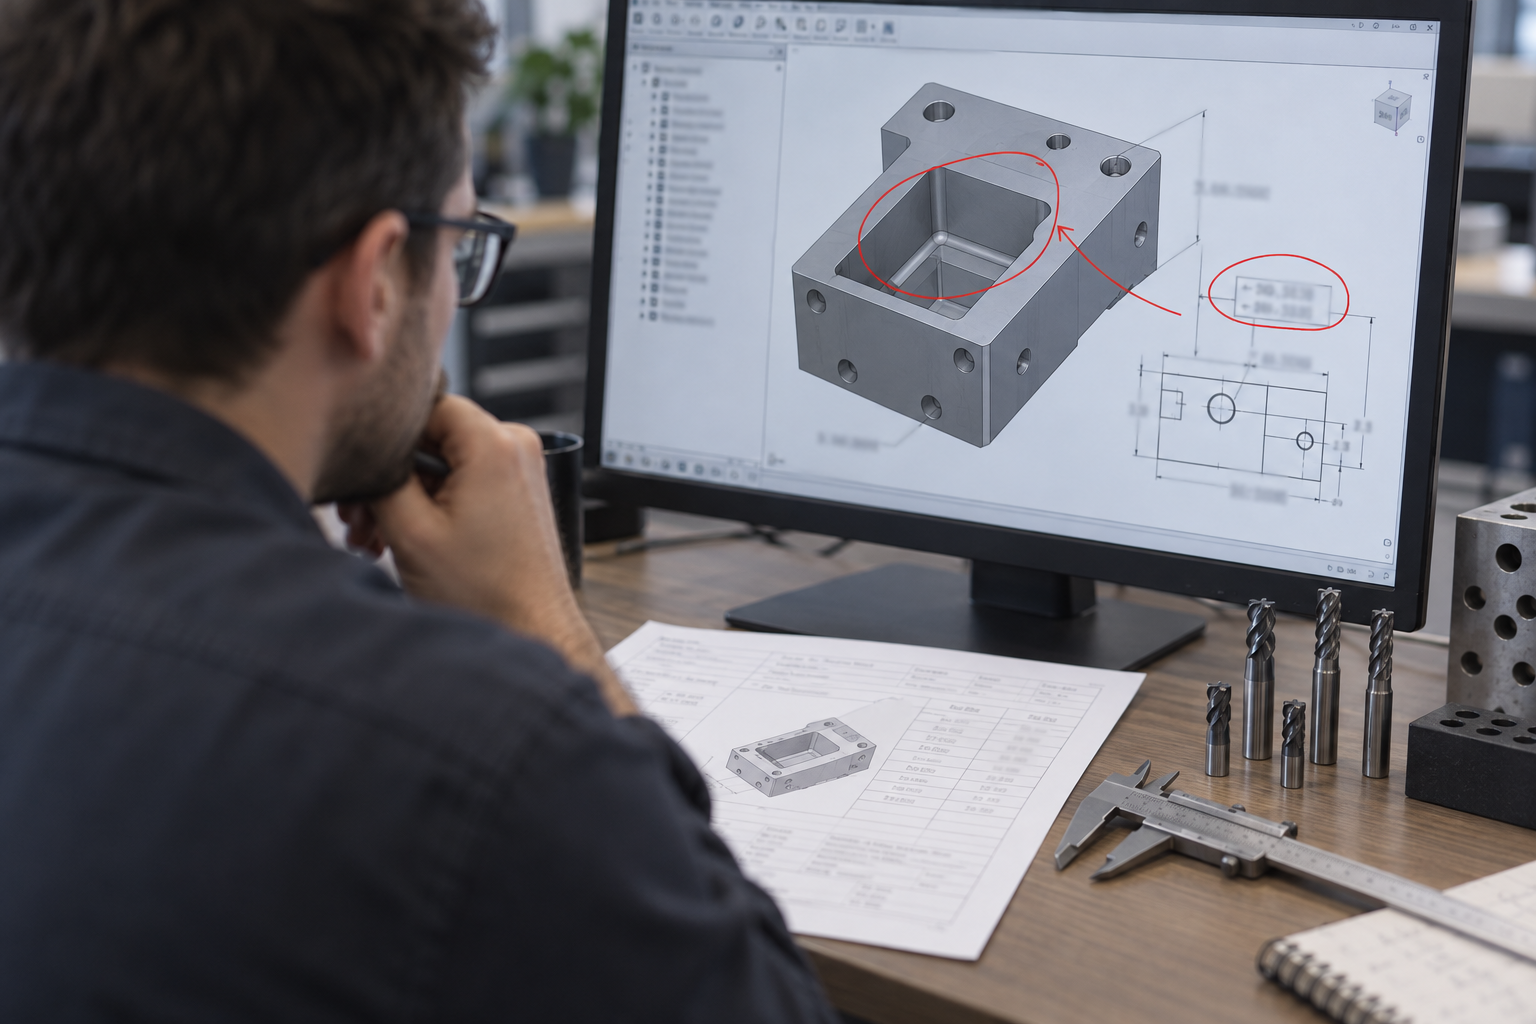
Comment traiter le retour DFM : la boucle du devis au plan
Après avoir reçu les annotations DFM, une pratique utile est de les traiter en trois catégories : à modifier impérativement (sans modification, la pièce est infaisable ou le rendement est trop faible), à modifier de préférence (permet de réduire nettement les coûts ou de raccourcir les délais), à conserver (nécessaire au fonctionnement, coût accepté). En annotant clairement ces trois catégories avant de renvoyer, l'usine peut donner un devis précis en une seule fois, au lieu de modifier le plan et de revérifier le prix à plusieurs reprises.
La valeur de la fabrication à la demande se manifeste ici de manière très directe : le devis numérique fait avancer la vérification DFM avant la commande, et les problèmes de conception sont exposés au niveau du fichier, plutôt que d'être découverts une fois la pièce ratée. Plus la modification est précoce, plus on économise non seulement les frais d'usinage, mais aussi les délais qui s'allongent.
Fabrication interne vs fabrication à la demande externalisée : quand choisir l'une ou l'autre
La fabrication à la demande n'a pas pour seule voie l'externalisation. Pour une même pièce, la courbe temps-coût donnée par une capacité interne et par une plateforme externalisée diffère souvent d'un ordre de grandeur. Pour décider laquelle choisir, il faut d'abord voir un préalable : la fabrication interne achète une élasticité de vitesse, la fabrication à la demande externalisée achète une couverture de procédés. Les deux ne sont pas en relation de substitution, mais répondent à des décisions de fréquence différente.
Une comparaison souvent citée dans le secteur illustre l'écart : un prototype de pelle à neige réalisé en interne par impression 3D peut prendre 8 heures et coûter quelques dizaines de dollars ; la même pièce externalisée demande plusieurs jours et un coût qui monte à plusieurs centaines, voire milliers de dollars. Ces chiffres varient selon la taille de la pièce et le matériau, ce ne sont pas des valeurs garanties, mais ils dessinent la ligne de partage de la décision — la fréquence d'itération est-elle élevée ou non.
Quelles pièces conviennent mieux à la fabrication interne
L'avantage de la fabrication interne se concentre sur trois points. Premièrement, la validation le jour même : une version modifiée d'une pièce structurelle, imprimée le jour même, montée sur la ligne d'assemblage le lendemain, avec une boucle de retour en heures. Deuxièmement, les petites pièces à haute fréquence : les pièces dont les dimensions tiennent dans l'enveloppe d'une imprimante ou d'une petite machine-outil et dont plusieurs versions sortent chaque semaine gagnent du temps en interne plutôt qu'en passant chaque fois par devis — planification — expédition. Troisièmement, les conceptions confidentielles ou sensibles à l'essai-erreur, qu'il n'est pas nécessaire d'envoyer à l'extérieur dans leurs versions intermédiaires.
Le prix à payer est la limite de capacité et la couverture des équipements. En interne, on ne dispose généralement que d'un ou deux procédés ; face à des pièces métalliques, à un besoin de traitement thermique ou de traitement de surface spécial, l'interne ne peut pas le faire. Une fois les équipements à pleine charge, l'avantage de vitesse d'itération disparaît aussi.
Quelles pièces conviennent mieux à la fabrication à la demande externalisée
Le point fort de la fabrication à la demande externalisée est la combinaison de procédés et la couverture des matériaux. Une pièce qui nécessite à la fois un fraisage CNC de la forme, une tôle pour le boîtier et un moulage de réplique pour une petite série : la confier à une seule plateforme à la demande est plus simple que de coordonner trois fournisseurs en même temps. Les grandes pièces, les matériaux non conventionnels et les pièces réalisées seulement occasionnellement sont encore plus typiques — s'équiper pour une pièce fabriquée deux fois par an ne permet pas d'amortir l'investissement.
Son prix à payer est l'attente. Les écarts de délai courants dans le secteur sont les suivants : une impression en interne prend de quelques heures à une journée, tandis qu'en externalisation, c'est au mieux quelques jours, au pire plusieurs semaines, selon le procédé, le matériau et la planification. L'externalisation convient donc mieux aux conceptions dont l'itération est déjà convergée, plutôt qu'à un stade où l'on modifie encore le plan chaque jour.
Si vous avez déjà décidé de sous-traiter, soumettez les plans avec les matériaux et les quantités, obtenez d'abord un devis et un retour DFM avant de décider : c'est plus rapide que de négocier le prix à plusieurs reprises. Vous pouvez commencer par Devis par dialogue IA ou Devis classique, examiner le coût et les problèmes de fabricabilité renvoyés, puis juger si cela vaut la peine de le faire en interne.
Une liste de contrôle suffisante pour décider
- Plusieurs versions à modifier chaque semaine, petites pièces, un seul procédé → privilégier la fabrication interne.
- Une ou deux fois par an seulement, grandes dimensions, matériaux non conventionnels → privilégier la sous-traitance en fabrication à la demande.
- Besoin d'enchaîner plusieurs procédés (CNC + tôlerie + moulage silicone + injection plastique) → la sous-traitance en fabrication à la demande réduit les coûts de coordination.
- Conception encore en phase d'exploration, tolérances et structure non figées → prototypage rapide en interne, ne pas se précipiter vers la sous-traitance.
- Conception figée, il ne reste que la livraison → sous-traitance en fabrication à la demande, confier les problèmes de capacité et de matériaux à la plateforme.
- Confidentialité sensible ou versions intermédiaires difficiles à envoyer à l'extérieur → faire en interne, envisager la sous-traitance seulement après la production en série.
- Équipements internes déjà à pleine charge → quelle que soit la taille des pièces, la sous-traitance est une soupape de décompression.
Éléments de conception influençant le devis et les délais de la fabrication à la demande
Le devis et les délais de la fabrication à la demande sont déterminés à 80 % au moment où l'on regarde le plan. Avec la même machine et le même lot de matériaux, changer un groupe de tolérances ou modifier une profondeur de cavité peut faire varier le devis de plusieurs dizaines de pour cent — l'écart vient des outils, du bridage, des instruments de contrôle et du temps de parcours d'outil, pas des « frais de service ». Décomposons selon quatre dimensions : géométrie, tolérances et état de surface, matériaux et stock, bridage et fixations. Pour chaque élément, une valeur de référence courante dans le secteur, puis l'explication de ce qui pousse le coût à la hausse. Ces valeurs sont des points d'ancrage pour juger, la référence finale étant les annotations du plan et la confirmation de l'usine.
Géométrie : le rapport profondeur/largeur et l'épaisseur de paroi déterminent si l'outil peut pénétrer
Le rapport profondeur/largeur de la cavité est l'un des premiers éléments. La pratique courante dans le secteur est de limiter la profondeur d'une cavité interne à 4 fois sa largeur ; au-delà, le porte-à-faux d'une fraise verticale standard s'allonge, la rigidité diminue, la pointe de l'outil a tendance à vibrer, la rugosité de surface se dégrade, et dans les cas graves il faut passer à un outil plus fin et faire plusieurs passes, ce qui multiplie le temps d'usinage. Il en va de même pour l'épaisseur de paroi minimale : la recommandation typique est ≥0,5 mm ; une paroi mince se déforme sous les forces de serrage et de coupe, on n'ose pas serrer fort au bridage ni avancer vite en coupe, et le délai s'allonge naturellement.
- Rapport profondeur/largeur de cavité : recommandé ≤4:1 ; plus profond nécessite des outils allongés, une avance réduite, ou une structure en éléments assemblés
- Épaisseur de paroi minimale : typiquement ≥0,5 mm ; plus fin entraîne déformation, flexion d'outil et reprise de calibrage
- Congé intérieur : le rayon de l'outil détermine le congé minimal ; un congé trop petit équivaut à exiger un outil sur mesure ou l'électroérosion
- Angles vifs : un angle droit intérieur ne peut pas être fraisé directement, il faut préciser la méthode de dégagement, sinon le devis sera estimé selon l'hypothèse la plus conservatrice
Tolérances et état de surface : un cran plus serré, une couche de plus d'instruments et d'opérations
La plage de tolérance courante en usinage CNC se situe typiquement entre ±0,025 et 0,125 mm. Dans cette plage, les outils standard et les instruments de contrôle habituels suffisent. Dès qu'on resserre à une plage plus étroite, le côté usinage ne se contente pas de « ralentir un peu » : il faut des machines plus précises, des compensations d'outil plus fréquentes, parfois un environnement à température constante, et le côté contrôle doit passer du pied à coulisse au micromètre, à la machine à mesurer tridimensionnelle ou à des instruments dédiés. Il en va de même pour la rugosité de surface : chaque cran de baisse du Ra nécessite souvent une opération de finition ou de polissage supplémentaire, avec une hausse simultanée du délai et du prix unitaire.
La méthode de jugement est simple : pour chaque tolérance et rugosité du plan, se demander « cet élément répond-il à un besoin d'assemblage ou à une annotation par habitude ». Les surfaces d'assemblage, d'étanchéité et les portées de roulement doivent être serrées si nécessaire ; les surfaces extérieures non fonctionnelles et le fond de cavité interne peuvent être relâchés d'un ou deux crans sans affecter l'assemblage, tout en économisant un ensemble complet d'instruments et une opération. La plupart des coûts ne naissent pas dans l'atelier, mais sont déjà inscrits dans les annotations dès l'étape de CAO.
Matériaux et stock : l'écart de délai entre nuances courantes et non standard se joue à la préparation
L'impact des matériaux sur le délai se situe principalement à l'étape de préparation. Les alliages d'aluminium 6061, 7075, les inox 304, 316, ainsi que les plastiques techniques courants comme le POM, l'ABS, le nylon, sont généralement en stock permanent, avec une préparation rapide. Passer à une nuance spéciale, un état spécial (comme un état de traitement thermique particulier ou un état pré-durci), une pièce forgée de grande section ou une plaque importée, oblige à attendre la matière, le délai passe de quelques jours à une à deux semaines voire plus, et la quantité minimale de commande augmente le coût unitaire réparti. Lors du choix des matériaux, mettre en balance « performance mécanique suffisante » et « disponibilité en stock » est plus réaliste que de se focaliser uniquement sur les paramètres de performance.
| Rapport profondeur/largeur de cavité | Profondeur ≤ 4 fois la largeur | Porte-à-faux d'outil long, faible rigidité, avance à réduire ou outil plus fin à changer, temps d'usinage en hausse |
| Épaisseur de paroi minimale | Typiquement ≥0,5 mm | Paroi mince se déforme sous le serrage et la coupe, nécessite coupe légère et bridages multiples |
| Plage de tolérance courante | ±0,025–0,125 mm | Plus serré nécessite machines de haute précision, compensation d'outil, instruments dédiés et température constante |
| Rugosité de surface | Annotation par niveau selon la fonction | Chaque cran de baisse nécessite souvent une opération de finition ou de polissage supplémentaire |
| Nuance de matériau | Privilégier les nuances courantes en stock | Les nuances non standard nécessitent une attente de matière, le MOQ et la répartition des coûts augmentent |
| Référence de bridage | Indiquer les surfaces de référence pouvant être bridées | Sans référence, il faut fabriquer un montage dédié, le délai de première pièce et le coût augmentent |
Bridage et fixations : si la référence n'est pas claire, le devis ne peut être établi qu'avec l'estimation la plus prudente
La présence ou non d'une référence de bridage utilisable sur le plan détermine directement s'il faut fabriquer un montage dédié. Avec une surface de référence plane, des bossages de process raisonnables, ou la possibilité de laisser une marge de serrage sur une face non critique, l'atelier peut brider avec un étau standard ou des mors doux. À l'inverse, les pièces de forme irrégulière à parois minces, ou les pièces nécessitant une usinage sur cinq faces sans référence, exigent souvent la conception d'un outillage dédié, ce qui ajoute au délai de première pièce le temps de conception et de fabrication du montage. L'usinage multi-faces entraîne aussi des erreurs de positionnement répétées : chaque bridage supplémentaire fait grimper l'erreur cumulée et le temps de main-d'œuvre. Si, dès la phase de conception, on réserve un ou deux bossages de process ou trous de référence, le coût du poste bridage peut généralement être nettement réduit.
Le rôle de la fabrication à la demande dans les fluctuations de la chaîne d'approvisionnement
Les moments où la fabrication à la demande est réellement nécessaire ne sont souvent pas les périodes ordinaires. En année normale, un moule externalisé, une injection en série, un lot de pièces CNC ont des délais prévisibles, et les achats planifient par trimestre. Mais dès qu'un matériau amont est en rupture, que la capacité d'un fournisseur unique est saturée, ou qu'une pièce doit soudain être révisée et refaite, la voie traditionnelle consistant à « attendre que celui-ci redémarre » devient rapidement un goulot d'étranglement. C'est là que la valeur de la fabrication à la demande apparaît : ce n'est pas une ligne de production fixe, mais un réseau de capacités déjà existant, où la commande va vers celui qui a un créneau, dont la matière est arrivée, et dont le procédé correspond.
C'est l'autre face de la même chose que le flux de travail en quatre étapes évoqué plus haut. Si le téléversement du plan, le devis instantané, le retour DFM, puis la commande et la réception permettent de compresser les délais, c'est à condition que la demande puisse être fragmentée et routée vers différentes capacités, sans être liée au planning d'une seule usine. Il existe déjà dans le secteur des tentatives de traiter la capacité de fabrication comme une ressource ordonnançable, par exemple la collaboration entre Palantir et Divergent dans le domaine de la fabrication de défense, dont l'orientation est d'interconnecter les données de conception, de procédé et de capacité pour que les pièces arrivent rapidement sur les machines disponibles au moment voulu — ceci n'est mentionné qu'à titre de tendance sectorielle et ne représente la capacité concrète d'aucune plateforme de fabrication à la demande.
En période de fluctuation, ce qui est réellement mis à l'épreuve, c'est le coût de changement, pas le prix unitaire
Lors d'une rupture de la chaîne d'approvisionnement, ce qui coûte le plus cher n'est souvent pas la hausse du prix de la pièce elle-même, mais les coûts cachés du changement de fournisseur : refaire la revue DFM, revalider la première pièce, repasser par les instruments de contrôle et les paramètres de procédé. Le modèle de fabrication à la demande avance une partie de ce travail en amont, aux étapes de devis et de DFM : le plan et les exigences de tolérance sont structurés dès le téléversement, ce qui réduit le coût de migration lors d'un changement de capacité. C'est aussi pourquoi, en environnement fluctuant, il vaut la peine de gérer « l'intégrité des données du plan et la clarté des annotations de tolérance » comme un élément de résilience de la chaîne d'approvisionnement, et non comme une affaire purement interne au bureau d'études.
Autre réalité : un réseau de capacités n'équivaut pas à une capacité illimitée. Pour les matériaux non conventionnels, les très grandes pièces, les procédés nécessitant un outillage dédié, les fournisseurs capables de les prendre sont déjà peu nombreux ; la fabrication à la demande ne fait qu'accélérer le processus de mise en relation, elle ne crée pas de capacité à partir de rien. La démarche plus sûre est donc : conserver pour les pièces critiques une voie alternative éprouvée, tester régulièrement en petite série, afin de pouvoir basculer rapidement en période de fluctuation. Les délais concrets et le périmètre acceptable doivent toujours être confirmés commande par commande selon le plan et la capacité du moment ; aucune plateforme ne donnera d'engagement ferme indépendant du plan.
Erreurs DFM courantes et leur impact sur les coûts
Les sections précédentes portaient sur le « comment faire aboutir » le flux de travail de la fabrication à la demande ; cette section change d'angle : quelles décisions de conception dégradent directement le devis et les délais. Les erreurs DFM sont rarement « impossibles à réaliser », mais plutôt « coûteuses, lentes, à rendement instable ». Ci-dessous, décomposées par type d'erreur, avec pour chacune les conséquences typiques et les pistes d'optimisation.
Tolérances trop serrées : l'amplificateur de coûts cachés le plus courant
Annoter ±0,01 mm ou ±0,05 mm, sur le plan cela ne diffère que d'un chiffre, mais à l'atelier cela change les outils, le nombre de bridages, les instruments de contrôle et le temps d'usinage. Dans le secteur, la plage de tolérance courante en usinage CNC se situe entre ±0,025 et ±0,125 mm ; au-delà, il faut généralement des avances plus lentes, des mesures plus fréquentes, voire des machines plus précises. Résultat : prix unitaire en hausse, délais allongés, et si l'assemblage n'a pas besoin d'une telle précision, cet argent est dépensé pour rien.
Piste d'optimisation : ne resserrer les tolérances que sur les dimensions influant réellement sur l'assemblage ou la fonction, et laisser les autres dans la tolérance par défaut. Indiquer clairement sur le plan les références et les dimensions critiques, plutôt que de resserrer uniformément toute la feuille.
Épaisseur de paroi inégale et cavités trop profondes : les outils et la matière souffrent
Une variation brutale d'épaisseur de paroi crée une concentration de contraintes lors du refroidissement ou de la coupe : les zones minces vibrent et se déforment facilement, les zones épaisses peuvent présenter des retassures. La recommandation courante du secteur est une épaisseur minimale de paroi d'au moins 0,5 mm, avec des transitions aussi uniformes que possible. Les cavités trop profondes posent le même problème : au-delà d'un rapport profondeur/largeur d'environ 4:1, le porte-à-faux de l'outil s'allonge, la rigidité diminue, la rugosité de surface et la stabilité dimensionnelle se dégradent, et il faut souvent des outils plus longs ou un usinage par étapes, avec une hausse de coût à la clé.
Piste d'optimisation : décomposer les cavités profondes en gradins usinables, ou percer des trous de process sur les faces non fonctionnelles ; utiliser des congés de raccordement pour les épaisseurs de paroi, éviter les transitions à angle droit.
Références critiques non annotées, dépouille négligée, mauvais choix de matériau
Sans référence indiquée, il n'y a pas de repère unifié lors du contrôle : la première pièce et les pièces de série peuvent être mesurées chacune à sa façon, et c'est de là que viennent les litiges et les reprises. Négliger la dépouille sur une pièce injectée arrache la surface au démoulage, le rendement baisse, et dans les cas graves le moule doit être retouché. Le mauvais choix de matériau est plus insidieux encore : choisir une nuance difficile à usiner ou nécessitant un traitement thermique spécial allonge l'usinabilité et le cycle de post-traitement, et le devis grimpe naturellement.
Piste d'optimisation : indiquer sur le plan les références principales et les dimensions critiques ; pour les pièces injectées, prévoir une dépouille de 1°–2° selon la direction de démoulage (à confirmer avec l'usine) ; privilégier pour la matière des nuances courantes en stock, et confirmer à l'avance avec l'usine l'usinabilité des besoins de performance spéciaux.
| Erreur | Conséquence typique | Piste d'optimisation |
|---|---|---|
| Tolérances trop serrées | Prix unitaire en hausse, délais allongés, coût des instruments de contrôle accru | Ne resserrer que les dimensions critiques, laisser le reste dans la tolérance par défaut |
| Épaisseur de paroi inégale | Vibration d'outil, déformation, retassures, rendement en baisse | Épaisseur minimale ≥0,5 mm, transitions par congés |
| Cavité trop profonde | Porte-à-faux d'outil important, surface médiocre, usinage par étapes nécessaire | Limiter le rapport profondeur/largeur à environ 4:1, ou décomposer en gradins |
| Références non annotées | Litiges de contrôle, reprises, lots non conformes | Définir les références principales et les cotes clés |
| Ignorer la dépouille | Arrachement au démoulage, rendement faible, reprise du moule | Prévoir une dépouille de 1°–2° selon la direction de démoulage |
| Mauvais choix de matériau | Usinabilité médiocre, cycle de post-traitement long, devis majoré | Privilégier les nuances standard, confirmer en amont les besoins spécifiques |
Le point commun de ces erreurs : elles se produisent toutes au stade de la CAO, mais n'apparaissent qu'au moment du devis et de l'ordonnancement. Avancer le contrôle DFM au moment du dessin est bien plus simple que d'attendre le retour du devis pour corriger.
Questions fréquentes
Voici les questions fréquentes autour du flux de travail en quatre étapes de la fabrication à la demande, du devis et du jugement DFM ; les réponses suivent les pratiques courantes du secteur et restent à confirmer selon les annotations du plan et le fabricant.
Quelle est la différence fondamentale entre la fabrication à la demande et la sous-traitance traditionnelle ?
La différence ne réside pas dans le procédé, mais dans le mode de déclenchement et le flux de données. La sous-traitance traditionnelle passe généralement par une demande de prix, des allers-retours par e-mail, une évaluation manuelle et une confirmation d'ordonnancement ; la fabrication à la demande regroupe le téléversement des plans, le devis, le retour DFM et la commande dans une même chaîne numérique, et permet d'obtenir un avis de fabricabilité dès l'étape du devis. Ce qu'elle comprime, c'est le cycle entre la conception et la pièce, et non simplement le prix unitaire.
Peut-on fournir uniquement un fichier maillé STL lors du téléversement des plans ?
Ce n'est pas recommandé. Le STL ne contient que des facettes triangulaires, sans caractéristiques volumiques ni sémantique de tolérance, ce qui rend difficile pour le devis l'évaluation des positions de perçage, des références et des surfaces d'appui. Les procédés d'enlèvement de matière ou de formage comme le CNC, la tôlerie ou le moulage par injection nécessitent généralement des formats solides STEP, IGES ou CAO natifs, avec le matériau, la quantité, les plages de tolérance et le traitement de surface clairement annotés, faute de quoi le devis ne peut donner qu'une fourchette ou être renvoyé pour complément.
Pourquoi le prix calculé par le devis instantané diffère-t-il parfois du prix final ?
Le devis instantané estime à partir de la géométrie, du matériau, des tolérances, du lot et du post-traitement ; face à des détails nécessitant des outils spéciaux, un bridage supplémentaire, des gabarits de contrôle ou une seconde usinage, le prix est ajusté. La pratique courante du secteur est de joindre un retour DFM au devis, listant les points qui influent sur le coût, puis de verrouiller le prix après confirmation des modifications. Indiquer toutes les tolérances et le traitement de surface permet de réduire cet écart.
Comment choisir rapidement entre fabrication interne et sous-traitance à la demande ?
Trois variables à examiner : la fréquence d'itération, la taille de la pièce et le caractère standard du matériau. Pour les petites pièces à itération fréquente, l'impression 3D interne permet une validation le jour même, avec un avantage de vitesse évident ; pour les pièces occasionnelles en petite quantité, de grande taille, en matériau non standard ou nécessitant une combinaison de procédés, la sous-traitance à la demande est plus avantageuse. La comparaison courante du secteur : une pièce imprimée en interne prend de quelques heures à une journée, la sous-traitance peut prendre de plusieurs jours à plusieurs semaines, selon le procédé et l'ordonnancement.
Quels problèmes le retour DFM signale-t-il généralement ?
Les plus courants : tolérances trop serrées, rapport profondeur/largeur de cavité supérieur à 4:1, épaisseur de paroi inférieure à 0,5 mm, congés nécessitant des outils spéciaux, références clés non annotées, dépouille ignorée. La plupart de ces problèmes déterminent déjà le coût au stade de la CAO, et les corriger au moment du devis coûte bien moins cher qu'après l'ordonnancement. Après réception du retour, confirmer d'abord les exigences fonctionnelles, puis décider quelles tolérances peuvent être assouplies.
Key takeaways
- La valeur centrale de la fabrication à la demande est de compresser le cycle entre la conception et la pièce ; le devis n'est qu'un nœud intermédiaire du processus, pas une fin en soi.
- Le retour DFM au stade du devis coûte souvent moins cher qu'une reprise après coup, car une part considérable des coûts est déjà fixée au stade de la CAO.
- La fabrication interne convient aux petites pièces à itération fréquente ; l'externalisation en fabrication à la demande convient aux pièces occasionnelles en petite quantité, aux grandes pièces ou aux matériaux non conventionnels.
- Le rapport profondeur/largeur, l'épaisseur minimale de paroi et les plages de tolérance sont des éléments de conception qui influencent directement le devis et les délais, et cela se voit généralement dès le stade du devis.



