Pourquoi choisir une vis à filetage trapézoïdal pour un actionneur à commande numérique : compromis entre autoblocage, rendement et jeu de positionnement
Une même vis doit à la fois déplacer la charge, maintenir la position et satisfaire aux exigences de positionnement et de durée de vie d’un actionneur à commande numérique ; en pratique, il est souvent impossible de maximiser simultanément l’autoblocage, le rendement, la vitesse et la précision. Le choix d’une vis à filetage trapézoïdal est essentiellement un compromis d’ingénierie soumis aux conditions de fonctionnement et aux contraintes de coût : elle convient généralement mieux aux fonctionnements à faible vitesse et intermittents, ainsi qu’aux transmissions nécessitant un maintien en cas de coupure de courant ; toutefois, le terme « filetage trapézoïdal » ne signifie pas en soi qu’un autoblocage sûr est garanti et ne peut pas remplacer un mécanisme de freinage ou de maintien.
Actionneurs de levage et de serrage à faible vitesse : examiner d’abord le sens de la charge et l’état en cas de coupure de courant
Pour les mécanismes de levage, de serrage ou de poussée à faible vitesse, la conception doit généralement se concentrer sur la charge axiale, son sens, le cycle de fonctionnement et l’état de maintien après une coupure de courant. Une avance plus faible peut contribuer à réduire la tendance à la réversibilité, mais le résultat réel dépend également de l’angle d’hélice, de la lubrification, de l’association des matériaux, de l’usure, des vibrations et des chocs. Pour les mécanismes à charge verticale ou impliquant la sécurité des personnes, il convient d’évaluer en outre un frein mécanique, une goupille de verrouillage ou d’autres dispositifs redondants de maintien. Lors de l’achat ou de la réalisation du plan, n’écrivez pas seulement « autoblocage requis » ; précisez le sens de la charge, les conditions de maintien statique et la méthode de vérification.
Tables de positionnement à grande vitesse et repositionnement répétitif : privilégier le rendement, l’échauffement et le jeu axial
Les tables de positionnement à grande vitesse et repositionnement répétitif accordent davantage d’importance à la vitesse linéaire, à la vitesse de rotation, au couple d’entraînement, à l’échauffement, au jeu d’inversion et aux performances de repositionnement répétitif. Le frottement de glissement d’une vis à filetage trapézoïdal influence le rendement et la durée de vie ; un écrou préchargé peut réduire le jeu axial, mais risque d’accroître le frottement et la charge imposée au moteur. Si le mécanisme exige une dynamique élevée, un faible jeu et un rendement de fonctionnement supérieur, une vis à billes doit être étudiée comme solution comparative, et la vis doit être évaluée avec le moteur, les éléments de guidage, l’accouplement et le système de rétroaction. La conformité des calibres ou des dimensions des pièces ne garantit pas que l’actionneur assemblé atteindra les performances de positionnement visées.
Quels paramètres vérifier lors de la sélection d’une vis à filetage trapézoïdal : charge, vitesse, durée de vie et appairage avec l’écrou
La sélection d’une vis à filetage trapézoïdal doit commencer par les conditions de fonctionnement, et non par l’adaptation d’un modèle de catalogue au seul diamètre nominal. Il faut au minimum définir la charge axiale et son sens, la course utile, la vitesse linéaire cible, le cycle de fonctionnement, la température ambiante et les contaminants, le jeu axial admissible, les exigences de positionnement ou de repositionnement répétitif, ainsi que la nécessité éventuelle de maintenir la position après une coupure de courant. La capacité de charge ne peut pas être citée indépendamment des conditions d’avance, de vitesse de rotation et de durée de vie ; une même vis peut présenter des niveaux totalement différents d’échauffement, d’usure et de couple d’entraînement selon qu’elle fonctionne à faible vitesse de manière intermittente ou à grande vitesse en continu.
Pour sélectionner une vis à filetage trapézoïdal, commencer par transformer les conditions de fonctionnement en spécifications
| Paramètres | Unité ou champ | Éléments à confirmer lors du choix |
|---|---|---|
| Charge axiale | N, direction de la charge | Charge de fonctionnement, charge de pointe et présence éventuelle d’une charge verticale |
| Vitesse et course | mm/s, mm | Course utile, fréquence des mouvements alternés, accélération/décélération et facteur de marche |
| Exigences de précision | mm, angle ou classe | Positionnement, répétabilité du positionnement, jeu admissible et erreur de pas |
| Conditions de durée de vie | Nombre de cycles ou distance parcourue | Périodicité de lubrification, pollution de l’environnement, température et mode de maintenance |
| Appairage de l’écrou | Matériau, jeu, précharge | Frottement, usure, couple, échauffement et conditions de remplacement |
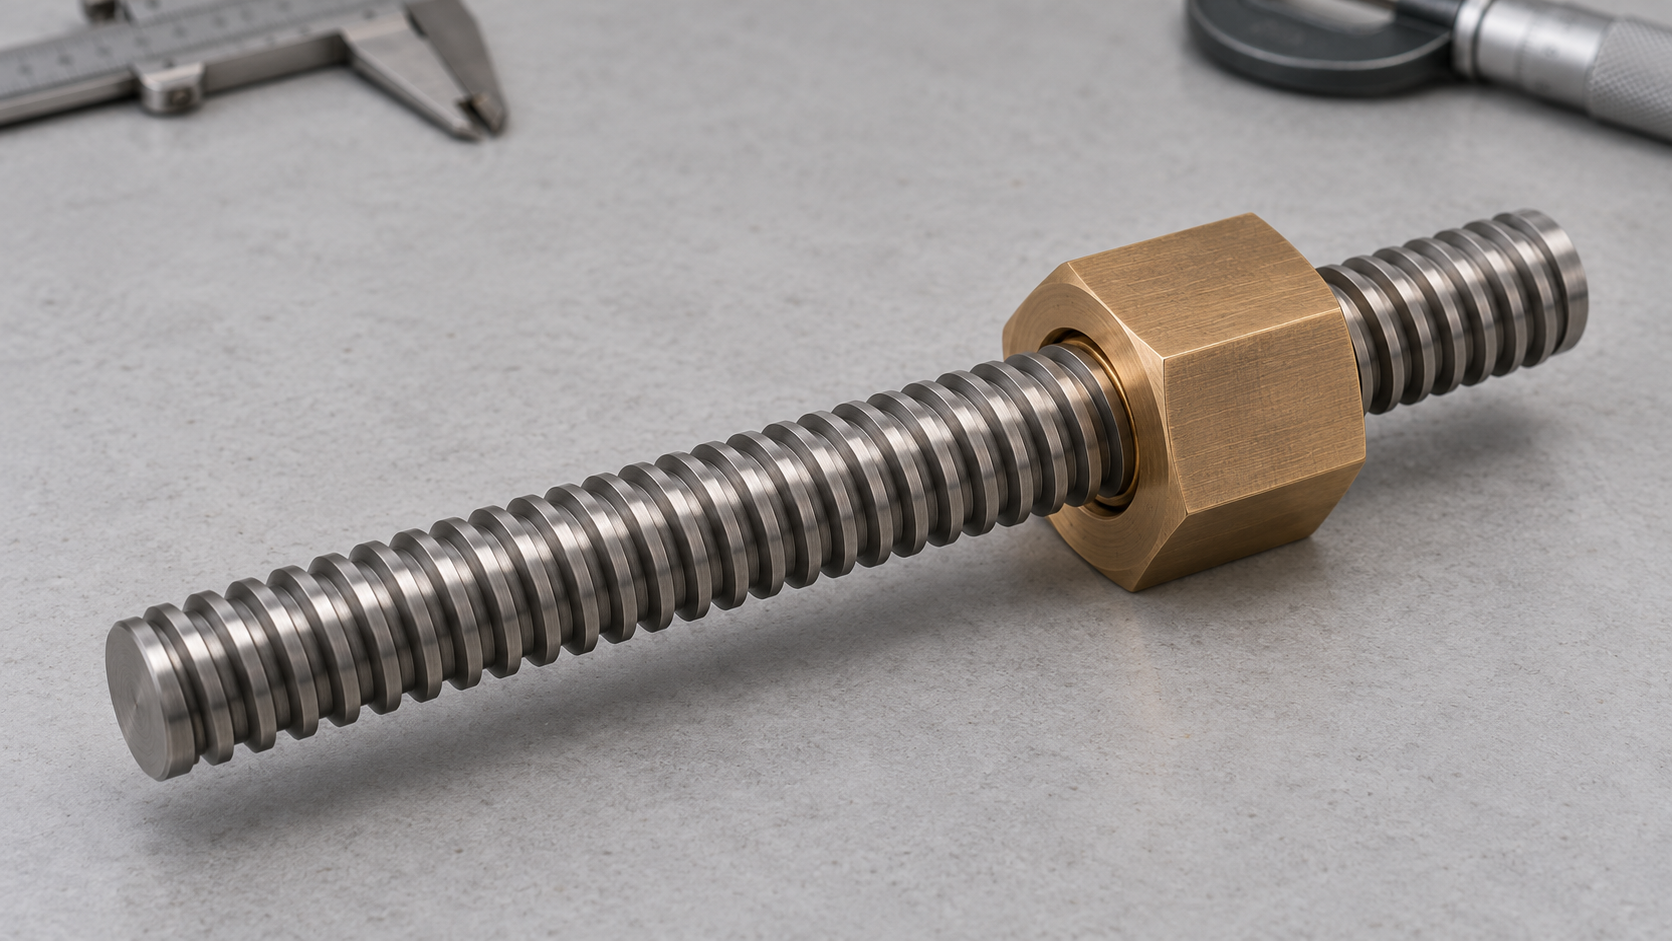
Le matériau de l’écrou et le mode de lubrification doivent être évalués conjointement avec le matériau de la vis, la charge et l’environnement. Les écrous en plastique technique peuvent convenir à certaines applications à faible vitesse et faible niveau sonore, tandis que les écrous métalliques nécessitent une vérification particulière de l’usure, de la lubrification et du jeu d’ajustement. Les écrous préchargés contribuent à réduire le jeu axial, mais augmentent le frottement, la charge imposée à l’entraînement et l’échauffement ; il ne faut donc pas simplement présenter la « précharge » comme une garantie de précision. Dans les documents d’achat ou sur les plans, il convient de renseigner séparément la charge, la vitesse, les hypothèses de durée de vie, le matériau de l’écrou, les conditions de lubrification et le jeu à la réception, afin d’éviter de se limiter à la mention « vis trapézoïdale de haute précision ».
Comment le pas, le filet et le sens de rotation influencent-ils la vitesse et le risque de réversibilité des vis filetées trapézoïdales
Il faut d’abord distinguer le pas du filet et l’avance, puis évaluer la vitesse et le risque de réversibilité. Le pas est la distance axiale entre les points correspondants de deux filets adjacents ; l’avance est le déplacement axial théorique de l’écrou après un tour de vis. Pour un filetage trapézoïdal à un filet, l’avance est égale au pas ; pour un filetage à plusieurs filets, l’avance est égale au pas multiplié par le nombre de filets. Indiquer uniquement le « pas » sur un plan ou une demande de prix, sans préciser l’avance, peut entraîner une mauvaise évaluation de la vitesse linéaire, de la résolution et du choix du moteur.
Comment l’avance modifie la vitesse linéaire, la résolution et les exigences d’entraînement
Dans des conditions idéales, en négligeant le glissement et la déformation élastique, la vitesse linéaire peut être estimée selon la formule vitesse linéaire = vitesse de rotation × avance. Lorsque l’avance augmente, la vitesse de déplacement est plus élevée à vitesse de rotation identique, mais le déplacement correspondant à chaque tour est également plus important ; la résolution de commande diminue généralement et l’influence des variations de charge sur l’erreur de positionnement peut être plus marquée. Avec une faible avance, la vis doit tourner plus vite pour atteindre la même vitesse, tandis que le frottement, l’échauffement et le rendement doivent également être évalués en fonction du matériau de l’écrou, de la lubrification et du cycle de fonctionnement. Par conséquent, pour les mécanismes de levage à basse vitesse ou de serrage, il convient généralement de vérifier en priorité la capacité de maintien et le couple d’entraînement ; pour les tables de positionnement à grande vitesse et à répétitivité élevée, il faut surtout contrôler la vitesse de rotation, le rendement, l’élévation de température et le jeu axial, et comparer les solutions à vis à billes.
Comment le sens d’hélice et l’angle d’avance influencent le risque d’entraînement inverse
Le sens à droite ou à gauche détermine principalement le sens du mouvement et la compatibilité d’assemblage ; il ne permet pas à lui seul de caractériser la capacité d’autoblocage. L’angle d’avance varie avec l’augmentation de l’avance, et l’angle d’avance ainsi que les conditions de frottement influencent la possibilité d’un entraînement inverse de la vis par la charge. En ingénierie, on utilise souvent la « comparaison entre l’angle d’avance et les conditions de frottement » pour une première évaluation, mais l’état de lubrification, le couple de matériaux, l’usure, les vibrations, les chocs et le sens de la charge peuvent tous modifier le résultat réel. Un filetage trapézoïdal n’est pas automatiquement autobloquant ; pour les charges verticales, le maintien en cas de coupure de courant ou les mécanismes liés à la sécurité des personnes, il convient d’évaluer séparément un frein mécanique, un dispositif de maintien ou d’autres mesures redondantes. Les spécifications doivent indiquer simultanément le pas, l’avance, le nombre de filets, le sens d’hélice, la vitesse de rotation et le sens de la charge, et exiger du fournisseur la confirmation des conditions de validation de l’entraînement inverse.
Méthodes d’usinage des vis à filetage trapézoïdal : comment choisir entre tournage, fraisage, rectification et rodage
Le choix du procédé doit être déterminé conjointement par le volume de production, l’état du matériau et les tolérances du plan. Une « vis à filetage trapézoïdal » ne correspond pas à une gamme d’usinage fixe : pour une pièce unitaire ou une petite série, il convient généralement d’évaluer d’abord le tournage CNC ; lorsque le diamètre, le matériau ou les conditions de bridage sont limités, le fraisage du filetage peut être envisagé ; pour une précision supérieure ou pour un arbre de vis trempé, la rectification du filetage doit être évaluée. Le rodage sert principalement à corriger l’ajustement et à améliorer l’état de contact ; le nom du procédé ne peut pas se substituer aux tolérances de l’avance, du profil de filet ou du diamètre moyen.
Tournage des vis à filetage trapézoïdal : pour les petites séries, vérifier en priorité l’outil et la régularité des passes
Le tournage CNC convient aux pièces unitaires et aux prototypes en petites séries. Un outil de forme peut générer directement le profil du filet, mais la rigidité de l’outil, la résistance de sa pointe et les conditions d’évacuation des copeaux influencent la qualité du fond de filet. Lorsque la quantité de matière à enlever sur un filetage trapézoïdal est importante, il est recommandé d’effectuer des passes successives afin d’éviter les vibrations, la surchauffe ou l’écaillage de l’outil dus à une passe unique trop importante. Avant la finition, il faut vérifier le diamètre extérieur, la gorge de dégagement et la longueur utile du filetage afin d’éviter une surcoupe du fond de filet. Lors de passes multiples, il faut également conserver la même référence d’avance et la même compensation d’outil ; à défaut, le profil peut devenir asymétrique ou le serrage de l’ajustement manquer de régularité. Lors de l’achat, il convient d’exiger du fournisseur qu’il précise le type d’outil, la référence d’usinage et la méthode de contrôle des dimensions critiques.
Fraisage, rectification et rodage des vis à filetage trapézoïdal : évaluer selon la précision et l’état du matériau
Le fraisage du filetage convient à certains diamètres, matériaux ou conditions d’équipement ; la trajectoire d’outil est flexible, mais la rigidité du bridage et le contrôle du faux-rond de l’arbre de vis influencent directement la régularité de l’avance et du profil de filet. Pour la production en série, il est possible d’évaluer une solution d’usinage du filetage dédiée afin d’améliorer le temps de cycle et la répétabilité. La rectification du filetage est généralement utilisée pour les exigences de précision élevées ou les pièces trempées ; il faut alors surveiller le dressage de la meule, les brûlures de rectification, la déformation thermique et le coût d’usinage. Le rodage peut corriger localement l’état de contact, mais il peut aussi modifier le jeu d’ajustement ; en l’absence d’une quantité d’enlèvement et d’une méthode de contrôle final clairement définies, il ne convient pas de considérer le rodage comme une solution corrective générale pour « améliorer la précision ». Pour les petites séries, il faut principalement évaluer la stabilité du tournage ; pour les pièces produites en série, la régularité d’un usinage dédié ; pour les pièces de précision, il convient de confirmer avant la demande de prix la capacité de rectification, l’état de traitement thermique et le plan de contrôle de l’avance.
Comment les matériaux, la lubrification et la précharge de l’arbre de vis et de l’écrou influencent le jeu axial
Pour une vis à filetage trapézoïdal, il ne suffit pas d’examiner l’arbre de vis lui-même ; le matériau de l’écrou, le mode de lubrification et l’état de précharge doivent être confirmés comme un ensemble de conditions d’accouplement. Avec une vis métallique associée à un écrou en plastique technique, l’attention porte généralement davantage sur le frottement, l’usure, la température et les contaminants ; avec un écrou métallique, il faut en outre vérifier la dureté du matériau, l’état de surface, la capacité à retenir le lubrifiant ainsi que le risque de grippage. Les différentes combinaisons de matériaux modifient le couple d’entraînement, le rendement, l’échauffement à vide et la vitesse d’évolution du jeu axial.
| Élément | Conditions à confirmer | Influence sur l’actionneur |
|---|---|---|
| Matériau et surface de l’arbre de vis | Matériau, traitement thermique ou traitement de surface, résistance à la corrosion et dureté | Influence l’usure, le frottement et la stabilité dimensionnelle |
| Matériau de l’écrou | Plastiques techniques, acétal ou matériaux métalliques, avec ou sans lubrification interne | Influence la capacité de charge, l’élévation de température, le bruit et la durée de vie |
| Conditions de lubrification | Type de lubrifiant, périodicité de renouvellement, température et environnement poussiéreux | Influence le coefficient de frottement, le rendement et le comportement en rétromouvement |
| Méthode de précharge | Écrou simple avec jeu, précharge par double écrou ou structure réglable | Réduit le jeu axial, mais augmente le frottement et les sollicitations d’entraînement |
Un écrou préchargé peut réduire le jeu d’appariement des filets, de sorte que la course à vide lors de l’inversion du mouvement soit moindre, ce qui convient aux actionneurs exigeant une bonne répétabilité de positionnement. Toutefois, une précharge plus élevée n’est pas nécessairement préférable. Une précharge excessive augmente le couple de démarrage et le couple de fonctionnement, accroît l’échauffement et peut accélérer l’usure des surfaces de travail des filets ; les écrous en plastique technique doivent également tenir compte des variations de température, du fluage du matériau et de la dérive du jeu après une charge prolongée. Lors de la conception, le jeu axial admissible, le couple d’entraînement et le cycle de fonctionnement doivent être spécifiés conjointement.
Les paramètres figurant dans la documentation des fournisseurs ne peuvent servir que d’exemples pour des produits spécifiques. Certains catalogues peuvent, par exemple, proposer une vis à billes en acier inoxydable 303, un écrou en acétal lubrifié en interne ou un autre écrou en thermoplastique technique, et indiquer une plage de rendement d’environ 35 % à 85 % ; ces valeurs dépendent du pas, de la charge, de la vitesse de rotation, de la lubrification et des conditions de durée de vie, et ne peuvent être généralisées à toutes les vis à filetage trapézoïdal. Lors de l’achat, il convient d’exiger du fournisseur des précisions sur le couple de matériaux, l’état de lubrification, la définition de la précharge et les conditions d’essai, plutôt que de se contenter d’indiquer « faible jeu » ou « rendement élevé ».
Comment contrôler une vis à filetage trapézoïdal : précision du pas, diamètre sur flancs, mesure à trois fils et calibres
Le contrôle d’une vis à filetage trapézoïdal ne peut pas se limiter à vérifier le diamètre extérieur ou à utiliser un calibre entre-n’entre pas. Il est recommandé de procéder par niveaux : « dimensions — fonction du filetage — mouvement de l’assemblage ». La présente section couvre principalement les deux premiers niveaux : vérifier d’abord les dimensions et la précision géométrique de la pièce, puis confirmer le profil des filets ainsi que l’appariement réel entre la vis et l’écrou.
Dimensions et précision du pas d’une vis à filetage trapézoïdal
Les dimensions courantes à contrôler comprennent le diamètre extérieur, la longueur filetée utile, les dimensions des extrémités d’arbre, les épaulements, les rainures de clavette et les zones d’appui. Les caractéristiques géométriques doivent également inclure la rectitude de la vis, la coaxialité des extrémités d’arbre par rapport à l’axe de référence, ainsi que les positions de début et de fin du filetage. Le pas est la distance axiale entre des points correspondants de deux profils de filets adjacents ; l’avance est le déplacement axial obtenu en un tour de vis. Pour un filetage à plusieurs filets, ces deux notions ne doivent pas être confondues. La précision de l’avance doit préciser la longueur de mesure, le sens de mesure, la position de référence et l’erreur admissible ; la seule mention « haute précision » est insuffisante.
Diamètre sur flancs d’une vis à filetage trapézoïdal : mesure à trois fils et contrôle de l’appariement
Le diamètre sur flancs d’un filetage extérieur peut être mesuré indirectement par la méthode des trois fils : placer trois fils de mesure de même diamètre dans les creux des filets sur les deux côtés opposés, mesurer au micromètre extérieur la cote sur fils M, puis calculer le diamètre sur flancs selon l’angle de profil applicable, le pas, le diamètre des fils et les relations de correction. Certaines sources expliquent le principe de sélection des fils de mesure au moyen d’une relation d’environ 0,518p pour un angle de profil de 30°, mais cette valeur simplifiée ne peut pas servir directement de formule de réception pour tous les filetages trapézoïdaux. Le diamètre des fils, la force de mesure, l’état d’étalonnage du micromètre, la position de mesure et la formule de calcul doivent tous être vérifiés conformément à la norme applicable ou à la procédure métrologique.
Un calibre de filetage entre-n’entre pas ou un écrou conforme peut contrôler le profil et l’appariement fonctionnel, mais un assemblage accepté ne signifie pas nécessairement que la précision de l’avance, la rectitude et la coaxialité des extrémités d’arbre sont toutes conformes. La norme GB/T 8124-2004 concerne principalement les exigences techniques applicables aux calibres pour filetages trapézoïdaux et ne couvre pas automatiquement l’ensemble des dimensions et des performances cinématiques du corps de la vis. Le rapport de contrôle doit consigner séparément la méthode de mesure, le numéro de l’instrument, la position de mesure et le fondement de la décision de conformité.
Du contrôle de la pièce à la réception de l’actionneur : coaxialité, couple à vide et jeu d’inversion
La conformité des pièces d’une vis à filetage trapézoïdal ne signifie pas que l’ensemble de l’actionneur est conforme. La réception de l’assemblage doit contrôler la vis, les paliers, l’accouplement, le support d’écrou et les éléments de guidage comme une seule chaîne cinématique. Une coaxialité insuffisante à l’extrémité de l’arbre, un logement de palier incliné ou un accouplement mal aligné peuvent transformer le faux-rond de la vis en frottements périodiques, en augmentation du couple à vide et en points durs sur toute la course. Avant le montage, il convient de vérifier les dimensions des extrémités d’arbre, les références, les exigences de faux-rond ou de coaxialité, puis d’effectuer après assemblage un contrôle manuel ou par à-coups à basse vitesse.
Contrôle des performances de mouvement après assemblage d’une vis à filetage trapézoïdal
Il est recommandé d’effectuer des essais progressifs à vide, à basse vitesse, puis sous la charge spécifiée, plutôt que de se limiter à une décision fondée sur une jauge de filetage. Il convient de consigner la présence éventuelle de points durs, de bruits anormaux ou de variations locales soudaines du couple sur toute la course, et de mesurer le couple à vide, le jeu axial, le jeu d’inversion ainsi que les performances de répétabilité du positionnement. Le relevé d’essai doit préciser la référence de mesure, la position sur la course, la vitesse, le sens de la charge, la température ambiante et les conditions de montée en température ; les valeurs d’acceptation doivent provenir du plan, des documents de réception du projet ou des spécifications fournisseur validées. Un fonctionnement fluide de l’écrou indique seulement que la fonction locale du filetage est globalement normale ; il ne peut pas remplacer la vérification des performances de positionnement après assemblage.
- Coaxialité et faux-rond de montage entre l’extrémité de l’arbre, les paliers et l’accouplement ;
- Points durs, faux-rond et bruits anormaux lors du fonctionnement manuel ou à basse vitesse ;
- Couple à vide, état de fonctionnement sur toute la course et jeu d’inversion ;
- Essai de positionnement ou de répétabilité du positionnement sous la charge spécifiée, avec nouvelle mesure de la montée en température si nécessaire.
Liste de vérification pour l’achat et la communication des exigences sur plan d’une vis à filetage trapézoïdal : formuler les exigences sous forme de spécifications vérifiables
Lors d’un achat ou d’une demande de devis, n’écrivez pas simplement « vis à filetage trapézoïdal », « haute précision » ou « autobloquante ». La vis à filetage trapézoïdal doit être décomposée en caractéristiques fabricables, mesurables et vérifiables à la réception ; sinon, même si le fournisseur livre des pièces de dimensions identiques, des écarts peuvent apparaître au niveau du pas hélicoïdal, du jeu, de l’appariement de l’écrou et des performances de l’assemblage.
Quels paramètres d’une vis à filetage trapézoïdal doivent être précisés sur le plan et la demande de devis
- Définition du filetage : indiquer la norme ou la désignation applicable, le diamètre nominal, le pas, le pas d’avance, le nombre de filets et le sens ; pour les filetages à plusieurs filets, préciser notamment séparément le pas et le pas d’avance.
- Plage de mouvement : préciser la course utile, la longueur de filetage fonctionnelle, la configuration des extrémités, les épaulements, les rainures de clavette, les références de montage et les exigences de coaxialité des extrémités d’arbre.
- Matériaux et appariement : préciser le matériau de la vis, le traitement thermique ou de surface, le matériau de l’écrou, le mode de lubrification, la référence de l’écrou apparié et l’adoption éventuelle d’une structure précontrainte.
- Précision et jeu : indiquer la précision du pas d’avance ou l’erreur de pas d’avance sur toute la longueur, la longueur de mesure, la rectitude, les exigences relatives au diamètre moyen du filetage et le jeu axial admissible ; ne pas remplacer une valeur chiffrée ou une méthode de contrôle par la seule mention « faible jeu ».
- Mode de réception : spécifier le contrôle du diamètre extérieur et des dimensions des extrémités d’arbre, le contrôle par calibres tampons « entre » et « n’entre pas » ou par appariement, la mesure du pas d’avance, l’applicabilité de la mesure par méthode des trois fils, ainsi que le couple à vide après assemblage, le jeu d’inversion et le relevé du fonctionnement sur toute la course.
Les données de catalogue du fournisseur relatives à la précision du pas d’avance, à la rectitude, au rendement et à la charge doivent être vérifiées une par une en ce qui concerne les unités, la longueur de mesure, les spécifications du pas d’avance, la vitesse de rotation, la charge et les hypothèses de durée de vie. Les conditions indiquées dans les documents de différents produits ne peuvent pas être combinées directement. Lors de la soumission d’une demande de devis ou d’un plan pour une vis à filetage trapézoïdal, il convient également de joindre la charge axiale, le sens de la charge, la vitesse, le cycle de fonctionnement, l’environnement, les exigences de maintien en cas de coupure de courant, ainsi que les solutions prévues pour le moteur associé, le guidage et le retour d’information. Cela permet de distinguer la réception dimensionnelle de la pièce de la réception des performances de l’actionneur et de réduire les retouches ultérieures.
Questions fréquentes
La décision finale concernant une vis à filetage trapézoïdal ne peut pas reposer uniquement sur la désignation du filetage. La charge, le pas d’avance, le jeu, les matériaux, la lubrification, le procédé d’usinage et les conditions de réception de l’assemblage doivent être indiqués conjointement sur le plan ou dans le dossier de demande de devis.
Une vis à filetage trapézoïdal possède-t-elle nécessairement une capacité d’autoblocage ?
Pas nécessairement. L’autoblocage dépend de l’angle d’hélice, des conditions de frottement, de la lubrification, de l’association des matériaux, de l’usure, des vibrations et des chocs. Pour les mécanismes soumis à une charge verticale ou impliquant la sécurité des personnes, il ne faut pas compter uniquement sur l’autoblocage de la vis trapézoïdale ; un frein mécanique ou d’autres dispositifs de maintien doivent être évalués.
Quelle est la différence entre le pas et l’avance lors du choix d’une vis à filetage trapézoïdal ?
Le pas est la distance axiale entre deux filets adjacents ; pour un filetage à un filet, l’avance est égale au pas, tandis que pour un filetage multientrées, l’avance est égale au pas multiplié par le nombre d’entrées. L’avance influence la vitesse linéaire, la résolution, le couple d’entraînement et le risque de réversibilité.
La mesure par trois fils peut-elle servir directement de base à la libération d’une vis à filetage trapézoïdal ?
La méthode des trois fils peut être utilisée pour mesurer indirectement le diamètre sur flancs d’un filetage extérieur, mais le diamètre des fils de mesure, l’angle du profil, la force de mesure, l’étalonnage des instruments et les corrections de calcul doivent tous être adaptés à la norme applicable. Elle ne peut pas remplacer les contrôles du pas, du profil, de la rectitude, de l’ajustement et des performances de mouvement lors de l’assemblage.
Lors de l’achat d’une vis à filetage trapézoïdal, quelles exigences le plan doit-il au minimum préciser ?
Il doit au minimum préciser la désignation du filetage, les dimensions nominales, le pas, l’avance, le nombre d’entrées, le sens du filet, la longueur utile, la configuration des extrémités, le matériau et le traitement thermique, le matériau de l’écrou, la lubrification, le mode de précharge, la précision ou l’erreur d’avance, la rectitude, le jeu d’ajustement ainsi que la méthode de réception.
Key takeaways
- Le choix d’une vis à filetage trapézoïdal est essentiellement un compromis entre autoblocage, rendement, vitesse, précision et coût ; il ne peut pas être évalué indépendamment du moteur, du guidage et du système de rétroaction.
- Le pas n’est pas égal à l’avance ; pour un filetage multithread, l’avance est égale au pas multiplié par le nombre de filets. L’avance influence directement la vitesse linéaire, le couple d’entraînement et le risque de réversibilité.
- Le plan doit préciser la désignation du filetage, l’avance, le nombre de filets, le sens de l’hélice, la longueur utile, le matériau, l’appairage avec l’écrou, l’erreur d’avance et la méthode de contrôle, et ne doit pas se contenter d’indiquer « vis trapézoïdale ».
- Le contrôle doit couvrir les dimensions, la fonctionnalité du filetage et les performances de mouvement de l’assemblage ; la méthode des trois fils peut être utilisée pour mesurer le diamètre sur flancs d’un filetage extérieur, mais la formule et les fils de mesure doivent être confirmés conformément à la norme applicable et aux procédures métrologiques.
- Les mécanismes de levage ou de serrage à faible vitesse ne doivent pas considérer l’autoblocage potentiel de la vis trapézoïdale comme l’unique dispositif de sécurité contre le retour d’entraînement ; les charges verticales, les chocs et les situations présentant un risque pour les personnes nécessitent des mesures supplémentaires de maintien ou de freinage.