Les différentes zones de procédé d’un four rotatif pour charbon actif déterminent les conditions de fonctionnement des composants
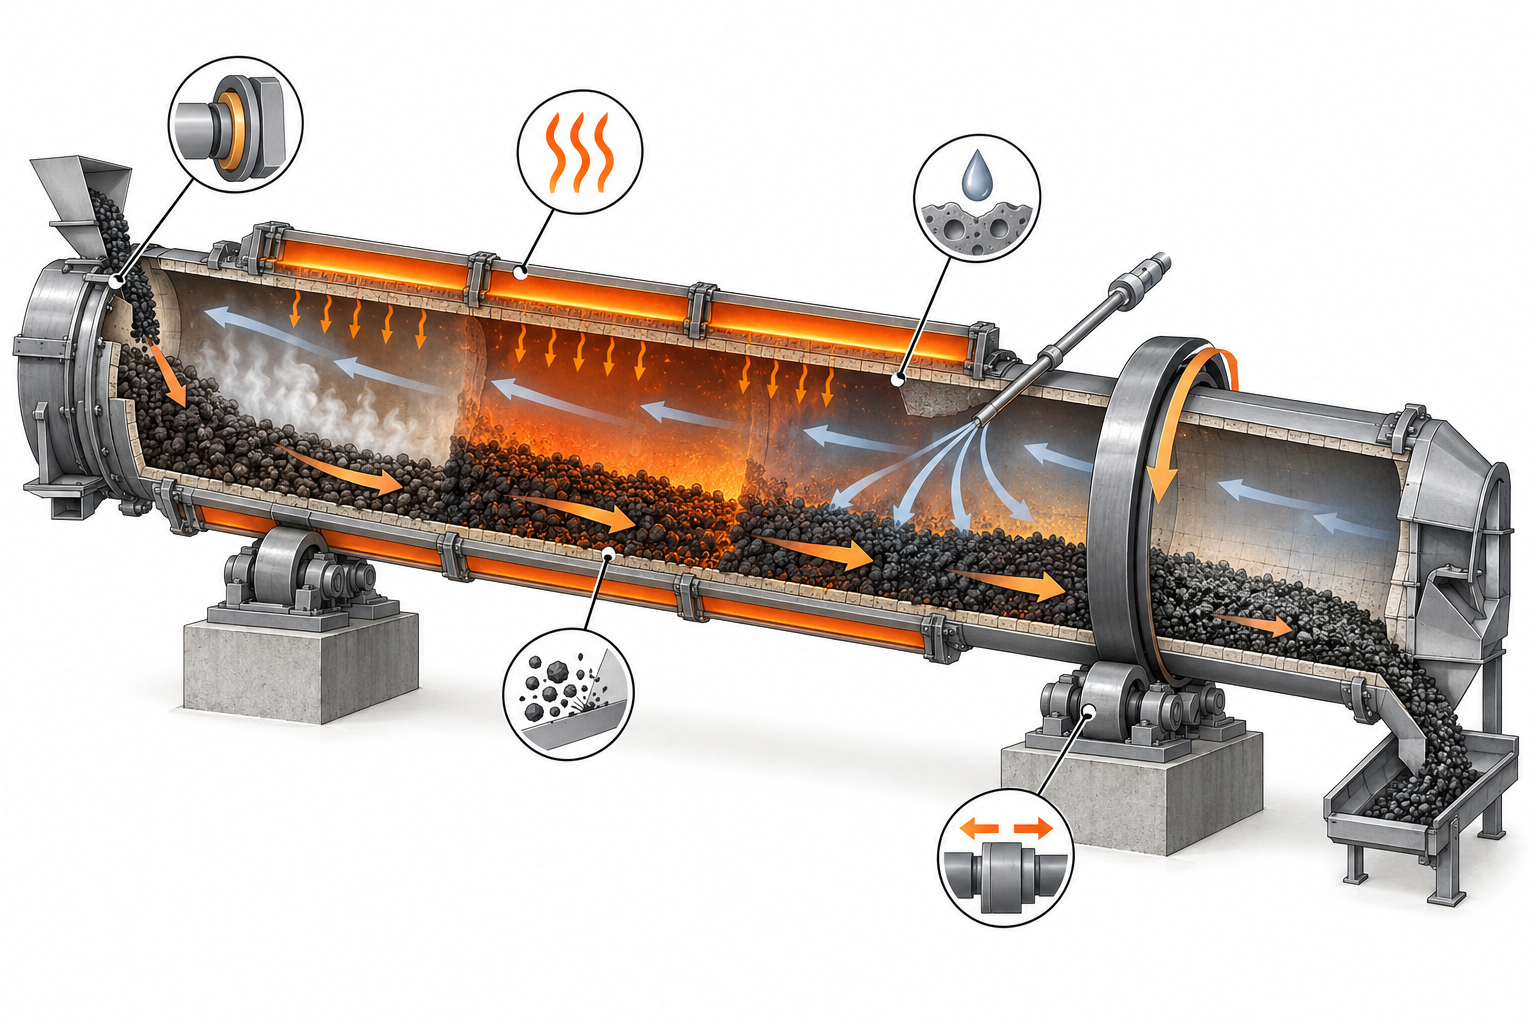
La production de charbon actif ne consiste pas en un simple traitement à haute température. La matière première passe généralement d’abord par une phase de séchage, puis par une phase de dégazage et de carbonisation, avant d’être activée sous atmosphère de vapeur ou de dioxyde de carbone ; certains procédés comprennent également un refroidissement et une réactivation. Comme la température, le temps de séjour, l’atmosphère et l’état du matériau diffèrent à chaque étape, les risques auxquels sont soumis la virole, le revêtement intérieur, les plaques de relevage, les joints d’étanchéité et les éléments de transmission varient également.
À titre d’exemple, les plages typiques indiquées dans la documentation sont d’environ 343–538 °C pour la carbonisation et d’environ 954–1 010 °C pour l’activation ; ces valeurs ne constituent qu’une référence pour l’analyse du procédé et ne sont pas les valeurs de conception de tous les fours rotatifs pour charbon actif. La courbe réelle de température dépend également de la matière première — charbon, coque de noix de coco ou biomasse — ainsi que de la granulométrie, de la teneur en eau, de la teneur en cendres et de la structure poreuse recherchée. Outre les températures élevées, la zone d’activation doit faire face à la vapeur ou au dioxyde de carbone, aux cycles thermiques et aux exigences de contrôle de l’atmosphère.
Par conséquent, il ne faut pas commencer par dresser une liste de nuances standard d’aciers réfractaires pour en déduire ensuite les usages des composants du four rotatif. Une démarche plus fiable consiste à définir d’abord la courbe de température et l’atmosphère de chaque zone thermique, puis à distinguer les surfaces chaudes, les surfaces en contact avec le matériau et les surfaces porteuses, et enfin à déterminer les matériaux, les revêtements, les modes d’assemblage et les tolérances d’usinage en fonction des modes de défaillance. Les revues de conception ultérieures doivent vérifier séparément la déformation thermique, l’érosion par les particules, les agents corrosifs, les fuites au niveau des joints et l’alignement à chaud, en prenant comme fil directeur la relation « conditions de procédé — modes de défaillance — solution de fabrication ».
Chauffage indirect et chauffage direct : comment concevoir la limite d’atmosphère d’un four rotatif pour charbon actif
Dans un four rotatif pour charbon actif à chauffage indirect, la combustion a lieu à l’extérieur de la virole, dans le foyer ou l’enveloppe de chauffage, et la chaleur est transmise au matériau à travers la paroi de la virole. Les flammes et les fumées de combustion ne pénètrent pas directement dans l’espace contenant le matériau, ce qui facilite le maintien d’une atmosphère pauvre en oxygène ou contrôlée et réduit le risque d’oxydation directe des matières carbonées. Dans ce cas, la paroi intérieure de la virole assure les fonctions de transfert thermique et de confinement de l’atmosphère, tandis que sa face extérieure est soumise à un flux thermique élevé et à des cycles thermiques.
Limites thermiques de la virole d’un four rotatif pour charbon actif
En chauffage direct, les fumées de combustion, la teneur en oxygène et les matières volatiles du matériau modifient conjointement l’atmosphère à l’intérieur de la virole, tandis que la corrosion et les chocs thermiques subis par la virole, le revêtement intérieur et les joints d’étanchéité sont également différents. Il ne faut donc pas choisir le matériau de la virole d’un four rotatif uniquement en fonction de la température maximale à l’intérieur du four. Il convient d’abord de définir le mode de chauffage, la courbe de température, la composition de l’atmosphère et le temps de séjour, puis de distinguer les surfaces chaudes, les surfaces en contact avec le matériau et les surfaces porteuses, et de vérifier la dilatation thermique, la déformation due au soudage et la circularité.
Vapeur d’activation, raccords de gaz et étanchéité aux extrémités du four
Lors de l’introduction de vapeur ou de dioxyde de carbone pendant la phase d’activation, une mauvaise répartition des gaz, des fuites au niveau des raccords ou une déformation thermique du cylindre peuvent provoquer des fluctuations locales de l’atmosphère. Les dispositifs d’étanchéité aux extrémités du four doivent être conçus en tenant compte simultanément du faux-rond de rotation, des jeux d’assemblage et des déplacements thermiques de la virole, et non en se limitant à vérifier la tenue en température du matériau d’étanchéité. La revue d’ingénierie doit au minimum examiner la position des raccords de gaz, les jeux d’étanchéité, les interférences en rotation, la marge de dilatation à chaud ainsi que la méthode de contrôle des fuites après assemblage.
Virole et revêtement intérieur du four rotatif : comment équilibrer résistance thermique, déformation thermique et fabrication soudée
Dans un four rotatif à charbon actif, la virole assure simultanément trois fonctions : le transfert thermique, la reprise des charges et le maintien de l’étanchéité de l’atmosphère. Les profils de température, l’atmosphère de vapeur ou de dioxyde de carbone, les matières volatiles et l’abrasion par les particules diffèrent entre la zone de carbonisation et la zone d’activation. Il est donc impossible de spécifier un acier standard unique en se basant uniquement sur la température maximale à l’intérieur du four. Les matériaux et la structure doivent d’abord être définis à partir des calculs à chaud, de l’analyse du fluide et de la teneur en cendres de la matière première, puis différenciés entre surface chaude, surface en contact avec le matériau et surface porteuse.
Déformation thermique et contrôle du soudage de la virole d’un four rotatif à charbon actif
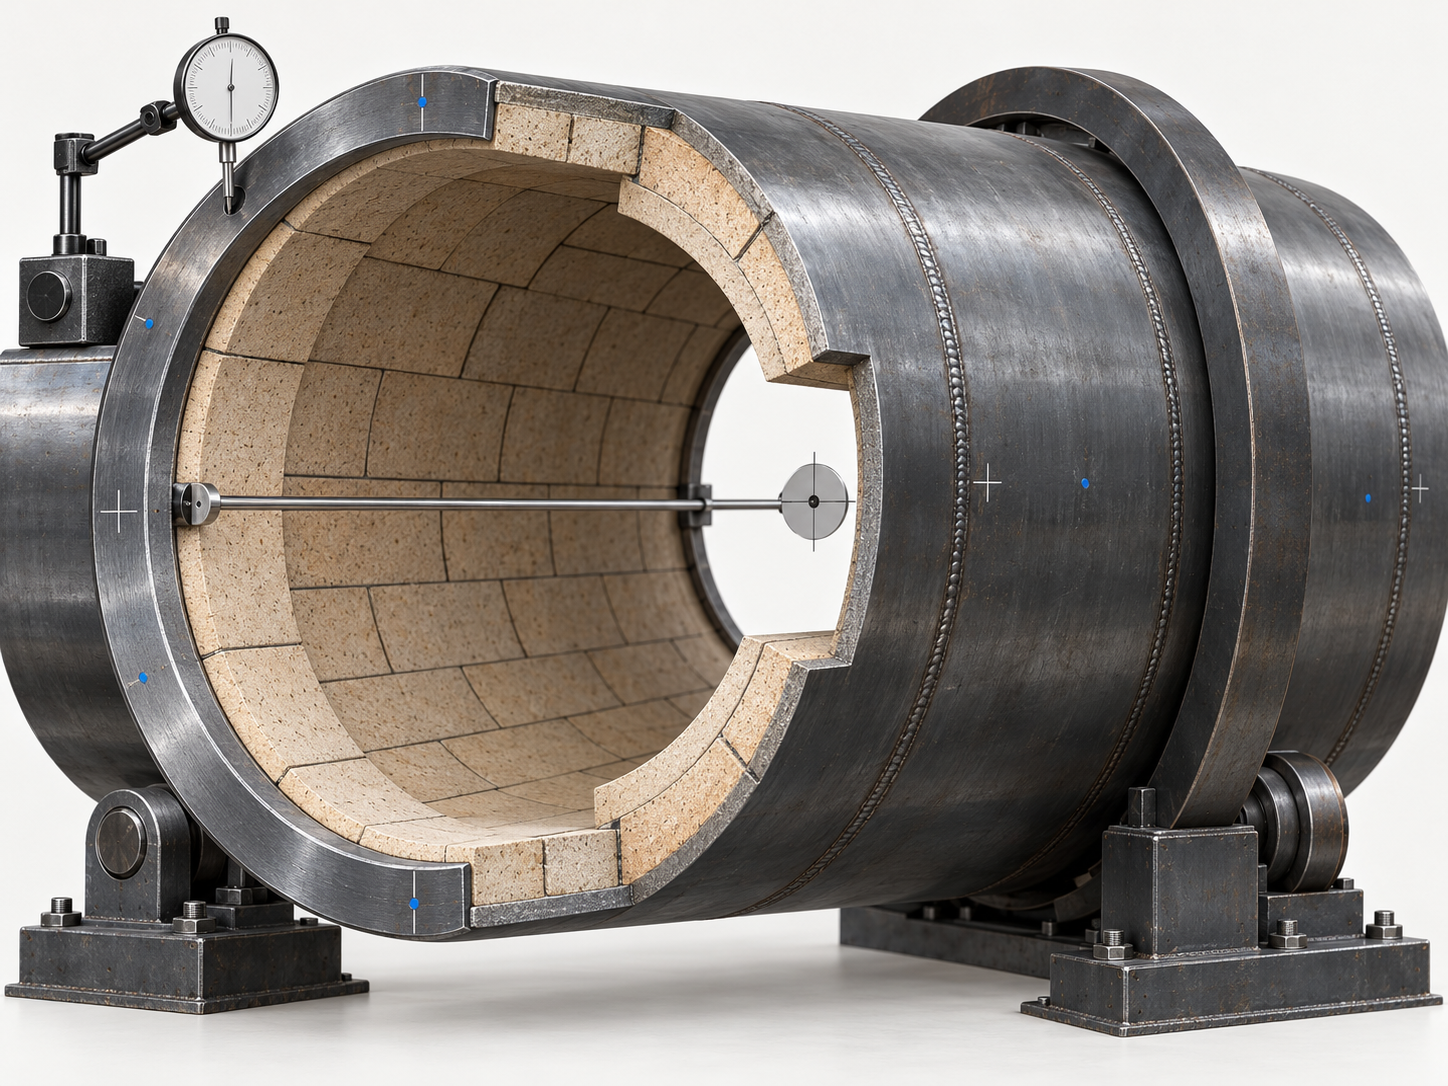
Lorsque la virole est chauffée de manière non uniforme ou soumise à des démarrages et arrêts fréquents, elle peut facilement subir une ovalisation, une dilatation axiale et une fatigue thermique des soudures. Lors de la fabrication, il convient de définir clairement l’ordre de soudage par segments, les références de bridage et la méthode de redressage après soudage, afin d’éviter que les retraits de soudage ne se cumulent au niveau des brides, des bandages ou des surfaces de montage des dispositifs d’étanchéité. La réception ne doit pas se limiter à mesurer le diamètre extérieur à froid : elle doit également vérifier la circularité, la coaxialité, le faux-rond des faces d’extrémité et la position des interfaces critiques. Pour les soudures, le plan de contrôle visuel, dimensionnel et, si nécessaire, non destructif doit être établi en fonction des risques.
Fixation du revêtement intérieur et jeux de dilatation d’un four rotatif à charbon actif
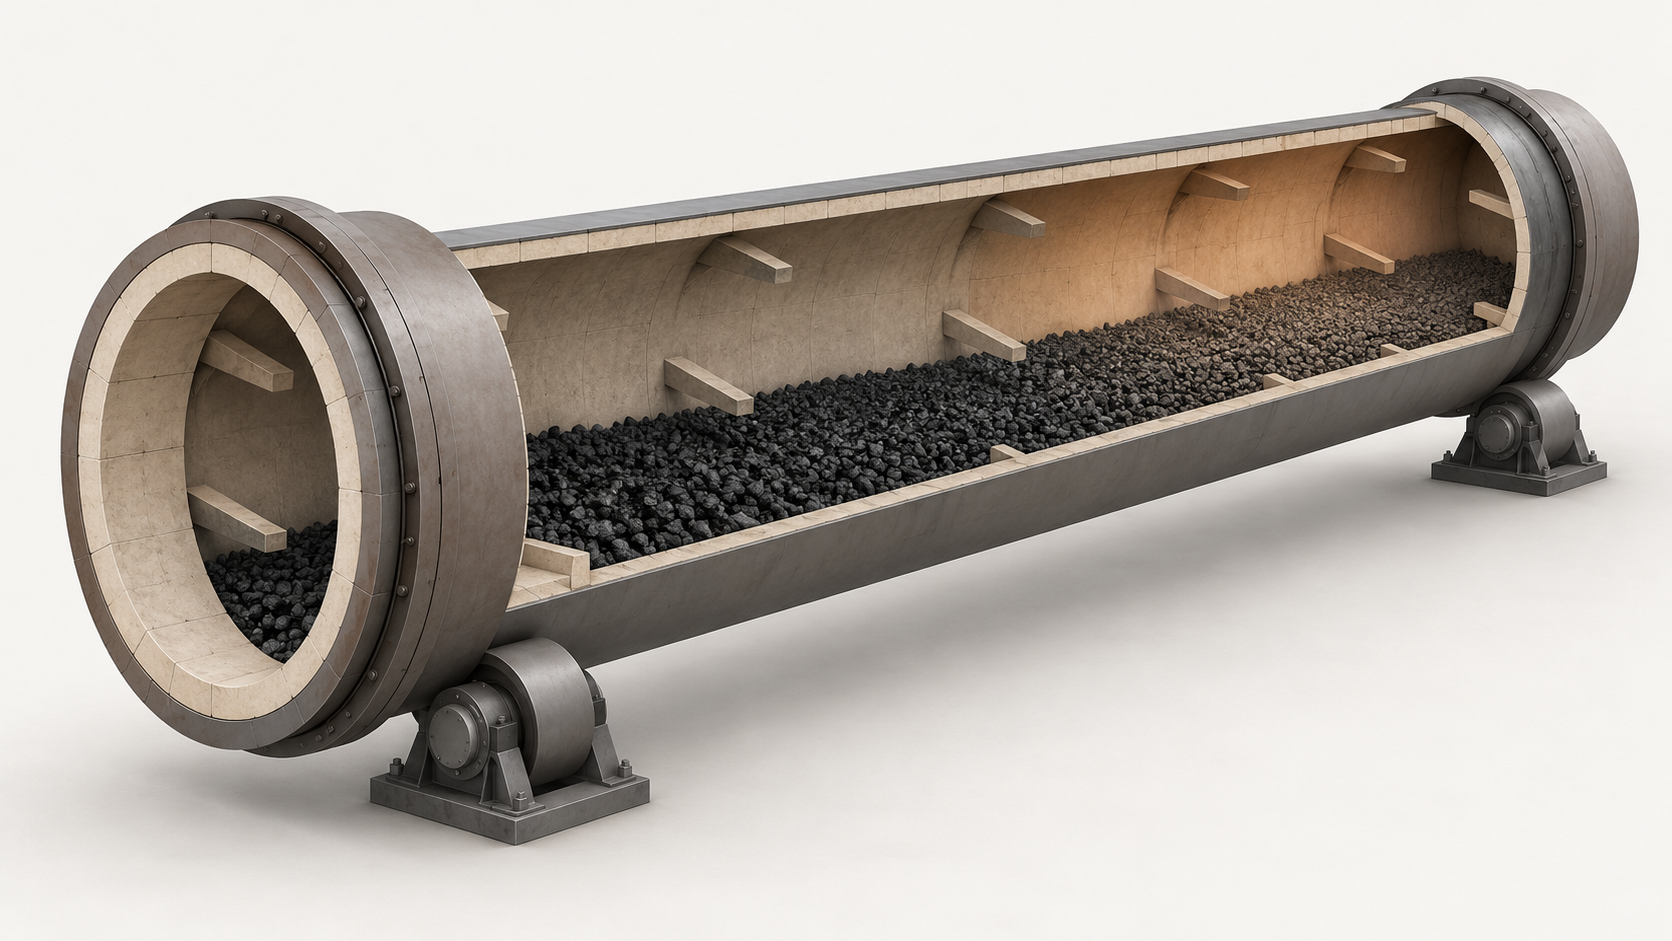
Le revêtement intérieur sert principalement à isoler thermiquement, à protéger la paroi de la virole et à résister à l’usure locale. Toutefois, son épaisseur, son fractionnement, sa structure d’ancrage et ses jeux de dilatation thermique ne peuvent être déterminés indépendamment du champ de température à chaud. Une recherche excessive d’épaisseur peut accroître le poids et la charge d’entraînement, tandis qu’un jeu insuffisant peut provoquer, après la montée en température, une mise en compression, des fissures ou un décollement. Les documents d’achat doivent préciser simultanément les critères de sélection du matériau de revêtement, le type de fixations, les éléments remplaçables, les ouvertures d’inspection et les références d’assemblage. Il convient finalement de vérifier les dimensions à froid et les jeux prévus à chaud, afin d’éviter que la virole, le revêtement intérieur et le système d’étanchéité, bien que conformes individuellement, ne puissent pas fonctionner ensemble.
Pales de relevage, vis d’alimentation et de déchargement, plaques de revêtement : comment sélectionner les pièces d’usure d’un four rotatif à charbon actif
Les pales de relevage tournent avec la virole, soulèvent le matériau et le projettent à proximité du flux gazeux ou de la paroi chaude afin d’améliorer le transfert thermique, le mélange et la répartition du temps de séjour. Elles ne sont pas de simples pièces résistantes à l’usure : leur hauteur, leur espacement, leur angle de montage et la forme de leurs bords influencent simultanément le débit de matériau, les accumulations locales et la charge de la zone chaude. Lorsque la granulométrie, la teneur en eau, la teneur en cendres et la dureté de la matière première du charbon actif varient, les risques d’abrasion, d’impact, d’adhérence et de colmatage évoluent également.
La conception des pales de relevage d’un four rotatif à charbon actif doit prévoir une voie de remplacement
Lors de la conception, il convient d’abord de distinguer la surface en contact avec le matériau, la surface de liaison chargée mécaniquement et la zone affectée thermiquement, puis de définir les matériaux résistants à l’usure candidats ainsi que leurs procédés de soudage ou de moulage. Il ne faut pas se fonder uniquement sur le principe « plus la dureté est élevée, mieux c’est » : un matériau trop dur peut accroître les risques de rupture fragile, de contraintes résiduelles de soudage ou de difficultés de réparation sur site. Les pales de relevage, les spires et les plaques de revêtement devraient être conçues sous forme de modules remplaçables, avec une réserve d’usure clairement définie, des raccordements arrondis et une fixation anti-desserrage. Il faut également garantir l’accès des outils de maintenance.
- Pour la vis d’alimentation, vérifier en priorité le jeu entre les pales et l’enveloppe, la flèche de l’arbre, la formation de voûtes de matériau et les accumulations au niveau de l’entrée.
- À l’extrémité de déchargement, contrôler en priorité l’érosion provoquée par les particules à haute température, les chocs lors de la chute du matériau, le sens de recouvrement des plaques de revêtement et les références de remplacement.
- Lors de la réception, mesurer l’épaisseur, la position de montage et l’état de serrage des pièces critiques. Pour les éléments soudés, vérifier l’aspect des soudures, les déformations et l’accessibilité ; pour les pièces moulées, contrôler le matériau, l’état du traitement thermique et les documents relatifs au contrôle des défauts.
Les documents de consultation doivent préciser la granulométrie de la matière première, sa teneur en eau, sa teneur en cendres, le débit traité, la vitesse de rotation et le mode de maintenance. Ce n’est qu’en transmettant simultanément au fournisseur ces conditions de fonctionnement, les emplacements d’usure, les dimensions des modules et la méthode de détermination de la périodicité de remplacement que les offres relatives aux plaques de revêtement et aux pales de relevage résistantes à l’usure pourront être comparées.
Bandages, galets porteurs, paliers et couronne dentée : les éléments porteurs et de transmission ne doivent pas être sélectionnés uniquement selon la température à l’intérieur du four
Les bandages, galets porteurs, paliers et couronnes dentées d’un four rotatif à charbon actif sont généralement situés à l’extérieur de la virole. Ils ne subissent pas directement la température maximale de la zone d’activation, mais doivent supporter en continu le poids de la virole, la charge de matériau, les charges de rotation ainsi que les variations d’alignement dues à la dilatation thermique à chaud. Les éléments porteurs et de transmission ne peuvent donc pas être sélectionnés directement à partir des matériaux résistants à la chaleur utilisés à l’intérieur du four, ni selon la seule température interne pour choisir la nuance. Le matériau, le traitement thermique et les dimensions de la structure doivent être déterminés en fonction de la charge, de la vitesse de rotation, de la largeur de contact, de la température ambiante, des conditions de lubrification et du mode de maintenance.
La dilatation thermique affecte d’abord l’alignement, puis les contraintes de contact
Après chauffage, la virole se dilate axialement et radialement. Si l’ajustement entre les bandages et la virole, la position des galets de support ou le réglage des galets de butée sont inadéquats, il peut se produire une surcharge localisée sur les surfaces des galets, des contacts localisés, une usure anormale et une élévation de la température des paliers. Lors de la revue de conception, il convient de vérifier séparément les références d’assemblage à froid et la position de fonctionnement à chaud, et de confirmer la largeur de contact entre les bandages et les galets de support, l’angle d’inclinaison des galets, le contrôle du déplacement axial et le jeu à chaud. Il faut également éviter que la couronne dentée ne présente un engrènement irrégulier dû à la déformation de la virole ou à des écarts de montage, faute de quoi les vibrations et la piqûration des flancs de dents s’accéléreront.
Points essentiels de la fabrication et de la réception des éléments de transmission d’un four rotatif à charbon actif
- Bandages, galets de support et couronne dentée : vérifier les défauts des surfaces de roulement et des flancs de dents, la dureté ou l’état du traitement thermique, ainsi que le faux-rond radial et le faux-rond de face.
- Virole et éléments de transmission : contrôler la coaxialité, les références de montage, les empreintes de contact et le jeu à chaud ; il ne faut pas se limiter à vérifier les dimensions de chaque pièce.
- Paliers et lubrification : définir les méthodes de contrôle de la précision de montage des logements de paliers, du mode de lubrification, de l’état des joints et de l’élévation de température en fonctionnement.
- Livraison sur site : exiger la fourniture des relevés de réglage de l’alignement, des relevés de contrôle de l’engrènement des engrenages, ainsi que, si nécessaire, des données d’équilibrage dynamique ou d’essai de rotation.
Les tolérances précises et les seuils de contrôle doivent être déterminés à partir des dimensions de l’équipement, du calcul des charges, de la vitesse de rotation et des plans du fournisseur. Si le dossier d’achat mentionne seulement un « bandage résistant aux hautes températures » ou une « couronne dentée résistante à l’usure », cela est généralement insuffisant pour obtenir des offres comparables ; il convient également de préciser l’alignement à chaud, l’état de contact et la méthode de réception du montage.
Étanchéité de la tête et du pied du four et interfaces de gaz d’activation : convertir le risque de fuite en critères contrôlables
L’étanchéité d’un four rotatif à charbon actif n’est pas un simple élément de protection contre les poussières. La tête du four, le pied du four, l’entrée des matières, la sortie des produits ainsi que les interfaces de vapeur ou de dioxyde de carbone ont respectivement pour fonction d’isoler de l’air, de limiter les fuites de fumées chaudes et de maintenir l’atmosphère d’activation. Après défaillance de l’étanchéité, des fuites de gaz, des fluctuations de la teneur en oxygène, une augmentation des pertes thermiques et une instabilité de la structure poreuse du produit peuvent survenir simultanément. La conception de l’étanchéité doit donc être examinée conjointement avec la déformation thermique de la virole, le faux-rond en rotation et la configuration des circuits de gaz.
La structure d’étanchéité d’un four rotatif à charbon actif doit être adaptée aux limites de mouvement et de température
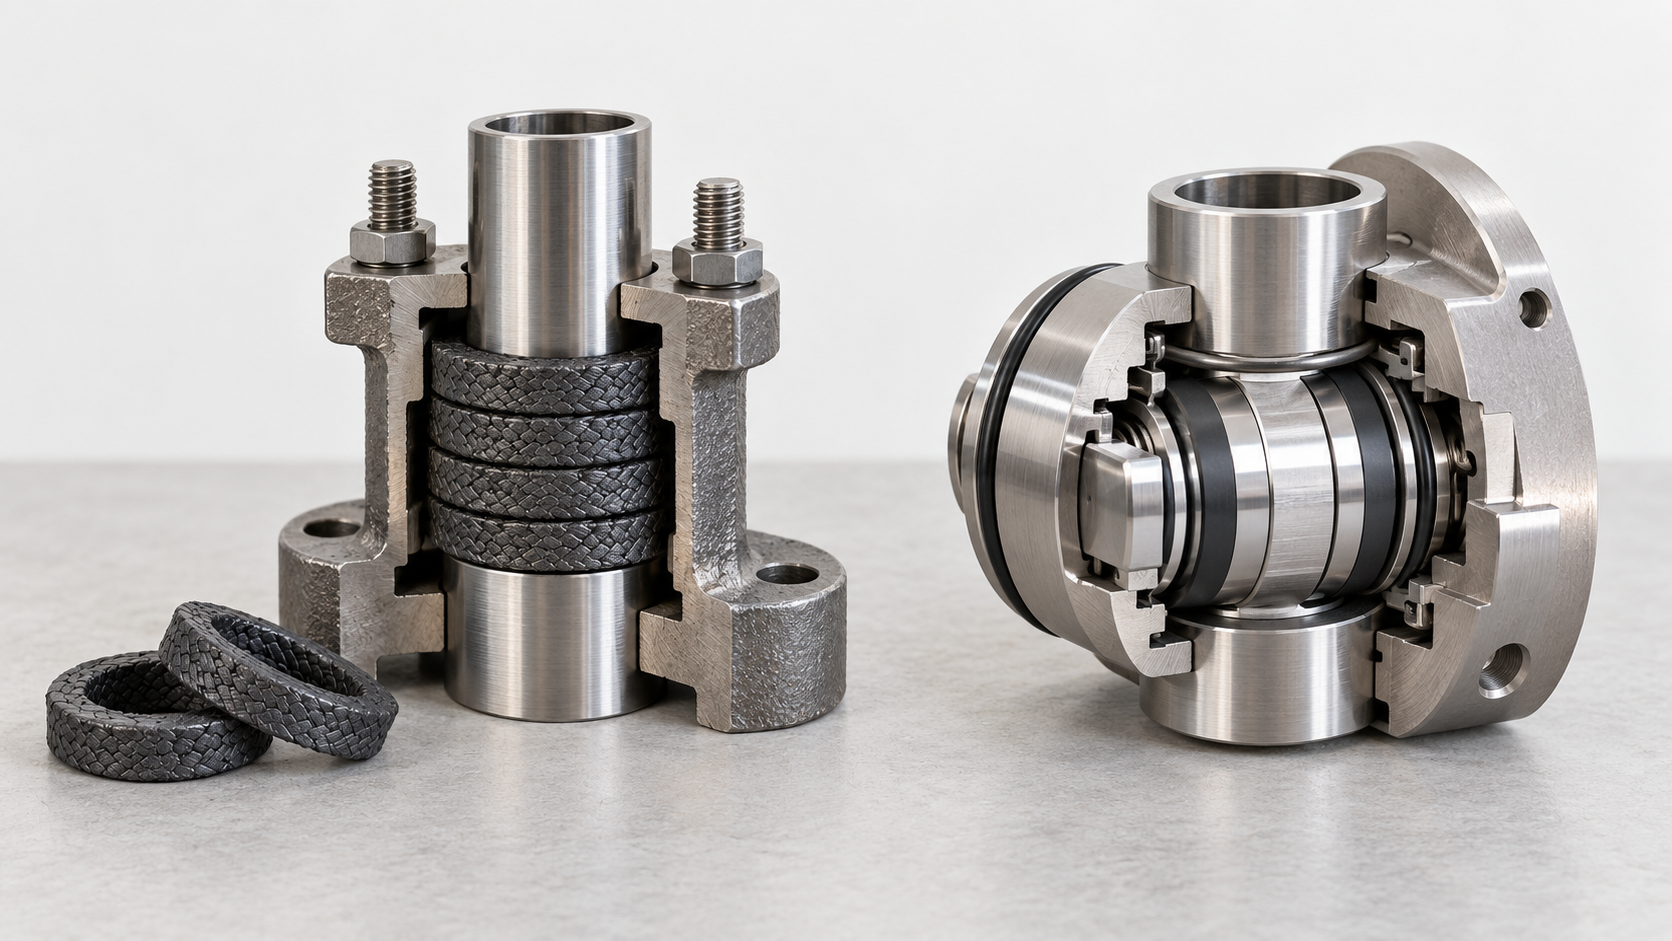
Une structure à labyrinthe convient pour réduire les contacts directs et les frottements, mais elle est sensible au jeu de montage, à la concentricité et à l’accumulation de poussières ; un joint à contact peut constituer une barrière plus directe, mais il faut vérifier la tenue en température, l’usure et la force de serrage de l’élément d’étanchéité. Les zones à haute température, fortement empoussiérées ou présentant un faux-rond important à chaud peuvent nécessiter une structure combinée. La forme précise ne doit pas être déterminée uniquement en fonction de la désignation du matériau ; il faut également tenir compte de l’évolution de la position de la virole à chaud, de l’espace disponible pour la maintenance et du mode de remplacement de l’élément d’étanchéité.
Les interfaces de gaz d’activation et la réception de l’étanchéité doivent être évaluées en fonction de l’état du système
Les interfaces de vapeur ou de dioxyde de carbone doivent éviter qu’une liaison rigide ne supporte directement le déplacement de la virole ; il faut également vérifier les références de montage des brides, des sections de compensation, des supports et de la distribution du gaz. Lors de l’achat et de la réception, il ne faut pas se limiter à contrôler les certificats des matériaux d’étanchéité ; les éléments suivants doivent également être intégrés au même plan :
- Contrôle des jeux de montage à froid et à chaud, du faux-rond de face et des interférences en rotation ;
- Coaxialité entre le carter d’étanchéité et la virole, mode de fixation et direction de la dilatation thermique ;
- État des raccordements, supports et contrôle des fuites des conduites de vapeur ou de dioxyde de carbone ;
- Critères de remplacement après usure des éléments d’étanchéité, accessibilité pour la maintenance et méthode de contrôle sur site après remontage.
La réception finale doit intégrer la rotation à vide, le fonctionnement à chaud et les conditions de fonctionnement du circuit de gaz, plutôt que de remplacer le contrôle du système par une seule mesure statique. Les plans doivent préciser les jeux, les faux-ronds, les surfaces de référence et les modes de réglage autorisés ; si l’atmosphère du procédé ou la courbe de température n’est pas encore arrêtée, la structure et les matériaux d’étanchéité ne peuvent être considérés que comme des solutions candidates, qui devront être définitivement sélectionnées après les calculs à chaud, l’analyse du fluide ou les essais.
De la sélection des matériaux à la réception de la fabrication : que doit préciser le dossier de consultation des équipements de production de charbon actif
Une demande de prix pour un équipement de production de charbon actif ne doit pas se limiter à indiquer « virole en acier réfractaire » ou « plaques de blindage anti-usure ». Le dossier d’achat doit d’abord préciser le type de matière première, la granulométrie, la teneur en eau, la teneur en cendres, la capacité de traitement, la vitesse de rotation et le temps de séjour, puis joindre les courbes de température de carbonisation ou d’activation, la composition de l’atmosphère, la consommation de vapeur ou de dioxyde de carbone, les agents corrosifs et le mode de maintenance. Sans ces conditions limites, les différents fournisseurs peuvent avoir une compréhension totalement différente de l’épaisseur de paroi, du revêtement intérieur, des aubes de relevage et de l’étanchéité, et les offres ne peuvent pas être comparées directement.
Les plans et l’accord technique doivent classer les pièces par niveau de risque. Pour la virole et les éléments soudés, il convient de confirmer principalement les certificats matière, le procédé de soudage ou de moulage, l’état après traitement thermique, les contrôles non destructifs des soudures, la circularité, la coaxialité et le jeu de dilatation à chaud ; pour les aubes de relevage, les plaques de blindage et la vis sans fin, il faut préciser la surépaisseur d’usure, le mode de fixation, les modules remplaçables et les références de maintenance ; pour les bandages, les galets porteurs et la couronne dentée, il faut indiquer la largeur de contact, les faux-ronds radial et frontal, l’état des flancs de dents, les exigences d’alignement et les jeux à chaud. Pour les pièces tournantes, il faut également préciser les exigences d’équilibrage dynamique ou d’alignement sur site.
- Conditions de fonctionnement et données de conception : type de matière première, granulométrie, teneur en eau, teneur en cendres, capacité de traitement, vitesse de rotation, temps de séjour, courbes de température de chaque zone, composition de l’atmosphère et consommation de vapeur ou de dioxyde de carbone.
- Documents de fabrication et de qualité : certificats matière, documents relatifs aux procédés de soudage ou de moulage, relevés de traitement thermique, rapports de contrôles non destructifs des soudures critiques, ainsi que relevés de mesure de la circularité et de la coaxialité de la virole, de la position des brides, des faux-ronds des bandages et de la couronne dentée, etc.
- Réception de l’assemblage et de l’exploitation : jeux de dilatation du revêtement intérieur, références de montage des aubes de relevage et des plaques de blindage, état de contact entre les bandages et les galets porteurs, engrènement, jeux d’étanchéité, absence d’interférences en rotation, fuites du circuit de gaz et, si nécessaire, relevés d’alignement à chaud ou d’essai de fonctionnement.
Le dossier de demande de prix doit également distinguer les valeurs garanties de conception, les tolérances de fabrication et les valeurs mesurées sur site, afin d’éviter de transformer la température admissible du matériau, l’épaisseur de paroi ou la durée de vie en conclusions fixes indépendantes des conditions de fonctionnement. Pour un four rotatif de charbon actif, il est généralement plus efficace de soumettre d’abord les limites de fonctionnement, puis de confirmer les matériaux, la structure et le plan de contrôle, plutôt que de spécifier d’emblée une nuance donnée ; cela permet de réduire les reprises et les litiges lors de la réception.
Questions fréquentes sur le choix des composants d’un four rotatif de charbon actif
Les matériaux et la structure d’un four rotatif de charbon actif ne peuvent pas être déterminés à partir d’une seule valeur de température. L’atmosphère du procédé, l’érosion par les particules, les charges, les déformations thermiques, les procédés de soudage ou de moulage ainsi que l’état du montage sur site doivent être pris en compte dans un même dossier de conception et de réception.
La température d’activation permet-elle à elle seule de déterminer la nuance des matériaux d’un four rotatif de charbon actif ?
Non. La température d’activation n’est qu’un point de départ. Il faut également confirmer l’atmosphère de vapeur ou de dioxyde de carbone, la teneur en oxygène, les matières volatiles, la teneur en cendres, les cycles thermiques, l’érosion par les matières et le mode de reprise des charges par les pièces. La virole, le revêtement intérieur, les aubes de relevage, les éléments d’étanchéité et les composants de transmission sont soumis à des modes de défaillance différents ; la nuance doit être confirmée sur la base des calculs à chaud, de l’analyse du milieu, du procédé de soudage ou de moulage et des données du fournisseur.
Les plaques de blindage anti-usure d’un four rotatif de charbon actif sont-elles d’autant meilleures qu’elles sont plus dures ?
Pas nécessairement. Une dureté accrue peut améliorer la résistance à l’usure abrasive, mais elle peut également augmenter le risque de fissuration fragile, d’écaillage sous choc, de difficultés de soudage ou de coûts de remplacement. Il faut tenir compte de la granulométrie, de la dureté, de la teneur en cendres, de la teneur en eau, de l’adhésivité et des charges d’impact de la matière première pour déterminer l’épaisseur des plaques, le mode de fixation, les raccordements arrondis, la surépaisseur d’usure et les références de remplacement.
La virole d’un four rotatif de charbon actif à chauffage direct peut-elle être utilisée indifféremment sur un four à chauffage indirect ?
En règle générale, il ne faut pas les considérer comme directement interchangeables. Dans un chauffage indirect, la chaleur issue de la combustion externe est transmise à travers la paroi de la virole, tandis que la matière est isolée des produits de combustion ; en chauffage direct, l’intérieur de la virole doit également supporter les variations des fumées, de la teneur en oxygène et du flux thermique local. Les limites de conception des surfaces chaudes, de l’étanchéité, des raccordements de gaz, de la dilatation thermique et des soudures diffèrent entre les deux structures ; une nouvelle vérification doit être effectuée selon le procédé concerné.
Lors de l’achat de composants pour un équipement de production de charbon actif, quels documents de contrôle ne doivent pas être omis ?
Il faut au minimum préciser les certificats matière, le procédé de soudage ou de moulage, l’état après traitement thermique, le plan de contrôle non destructif des soudures critiques, ainsi que les résultats dimensionnels et géométriques concernant la circularité, la coaxialité, les faux-ronds radial et frontal, etc. Pour les bandages, les galets porteurs et la couronne dentée, il faut également confirmer l’état de contact, l’alignement et les références de montage ; pour les éléments d’étanchéité, il faut confirmer les jeux d’assemblage, l’absence d’interférences en rotation et la méthode de contrôle des fuites. Les points précis doivent être définis selon le niveau de risque de chaque pièce.
Key takeaways
- La sélection des matériaux d’un four rotatif pour charbon actif doit commencer par la définition de la courbe de température, de l’atmosphère, de la granulométrie et de la teneur en eau de la matière première, avant de distinguer les surfaces chaudes, les surfaces en contact avec le matériau et les surfaces porteuses.
- La virole assure simultanément les fonctions de transfert thermique, de support de charge et de confinement de l’atmosphère. Elle doit donc tenir compte de la déformation thermique, de la déformation due au soudage, de la circularité, de la coaxialité et du contrôle des soudures.
- La solution de résistance à l’usure des plaques de relevage, du revêtement intérieur et des composants d’alimentation et de déchargement doit être déterminée en fonction de la dureté du matériau, de sa teneur en cendres, de l’érosion par les particules et des méthodes de remplacement sur site.
- Les bandages, les galets de support, les paliers et la couronne dentée sont principalement soumis aux charges, aux contraintes de contact, à l’alignement et à la dilatation thermique ; leur matériau ne peut pas être choisi uniquement en fonction de la température maximale à l’intérieur du four.
- Les documents d’achat doivent préciser les limites des conditions de fonctionnement, les certificats matière, le procédé de fabrication, les tolérances dimensionnelles et géométriques, les contrôles non destructifs ainsi que les repères de référence pour l’installation sur site.