Commençons par un budget d'erreur de superposition
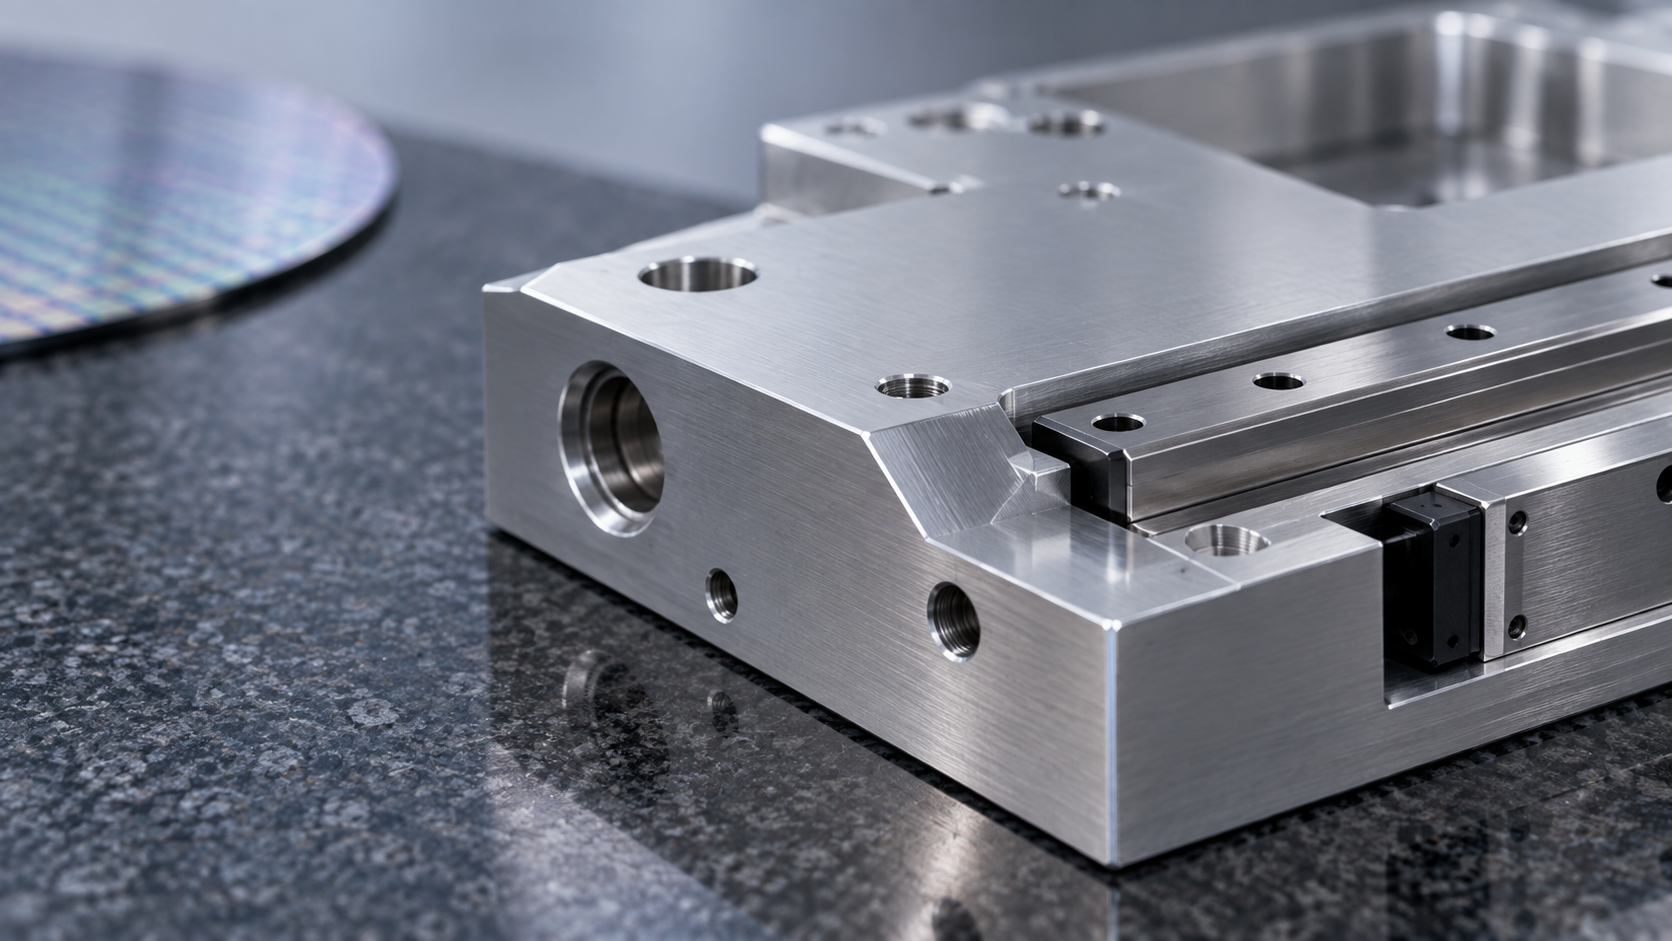
Dans une usine de wafers, ce que la photolithographie craint le plus n'est pas qu'une couche de motifs soit dessinée trop finement, mais que cette couche ne soit pas alignée avec la précédente. Le décalage relatif entre deux couches de motifs est appelé erreur de superposition dans l'industrie. Elle dispose d'un budget total, qui n'est pas fixé au hasard, mais déduit de la structure du dispositif, des performances électriques et du rendement final. Une fois le budget déterminé, il est décomposé en plusieurs postes : l'erreur de positionnement de la machine de photolithographie elle-même, l'erreur de synchronisation de la table de masque, l'erreur de déplacement de la table de wafer, la déformation du wafer lui-même, et les écarts géométriques apportés par les pièces mécaniques qui supportent ces composants.
Le point clé est que ce budget est un tout. Chaque poste décomposé ne reçoit qu'une très petite part ; tout dépassement sur l'un consomme directement la marge des autres, ce qui se traduit finalement par une baisse de rendement. Ainsi, lorsqu'un concepteur dit qu'une pièce doit être « très précise », il ne privilégie généralement pas subjectivement la haute précision, mais y est contraint par le budget système en amont. L'indicateur de précision d'une pièce est essentiellement le produit aval de la répartition des erreurs du système.
Comprendre cela est important pour ceux qui font de l'usinage et des achats. Car cela signifie que parler de « cette pièce doit être à quelques micromètres » hors du contexte système n'a souvent pas de sens. Une même pièce, montée sur un mécanisme à course courte ou sur un mécanisme à course longue, peut avoir des exigences totalement différentes. Ce qu'il faut vraiment clarifier, c'est : quelle fonction assume-t-elle dans le système, comment les erreurs se transmettent, et quelles faces sont fonctionnelles. Les réponses à ces questions déterminent le plan d'usinage et le plan de contrôle.
Le fil conducteur suivant traversera tout l'article : les exigences de précision des pièces pour semi-conducteurs peuvent être déduites, et ne relèvent pas d'une habitude sectorielle ou d'une préférence esthétique. Le point de départ de la déduction est le budget d'erreur ; le processus de déduction implique comment les erreurs se superposent, comment l'environnement interfère, comment les indicateurs se combinent, et aboutit finalement au choix des procédés et à la réception par contrôle. En parcourant cette chaîne, de nombreuses exigences apparemment sévères deviennent discutables et négociables, au lieu d'être subies passivement.
Comment les erreurs s'additionnent : logique additive et effets d'amplification
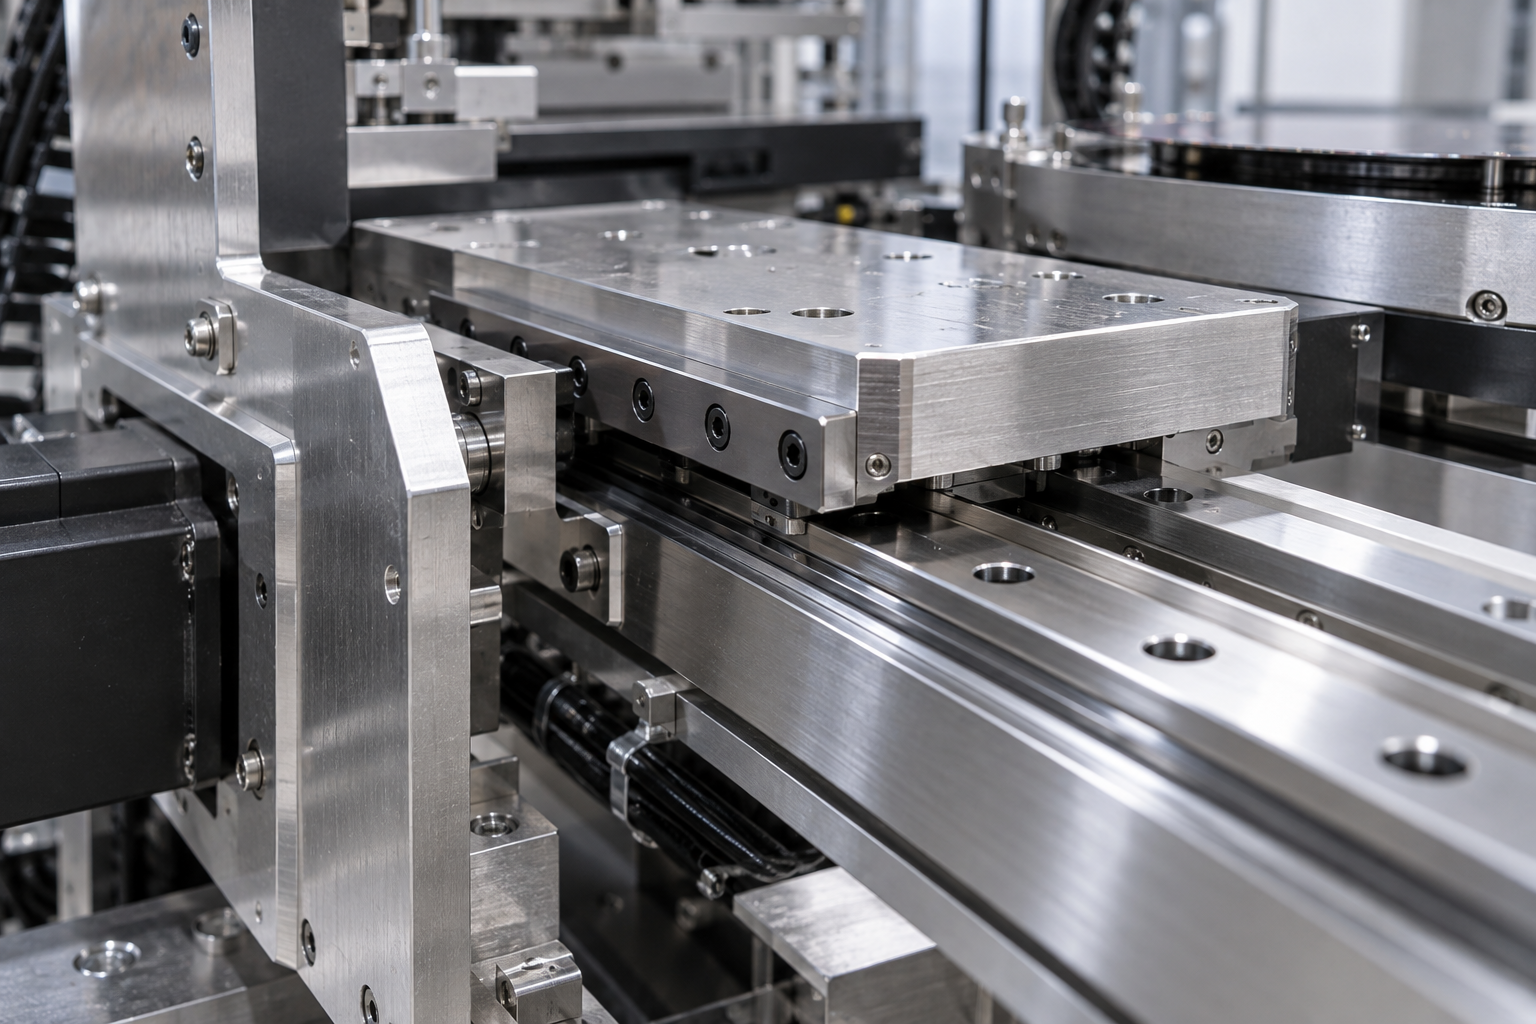
Dans les équipements pour semi-conducteurs, l'écart dimensionnel d'une pièce seule détermine rarement la réussite. Ce qui la détermine vraiment, c'est : une fois cet écart intégré à la machine complète, avec quelles erreurs il se superpose, par quel mécanisme il est amplifié, et quel décalage de position en résulte finalement sur le wafer. Ainsi, l'exigence de précision n'est jamais « cette pièce doit sembler très précise », mais « quelle contribution d'erreur cette pièce est autorisée à apporter ». Comprendre cela permet de comprendre pourquoi certaines pièces sont exigées à l'extrême, tandis que d'autres peuvent être relâchées.
La structure additive du budget d'erreur
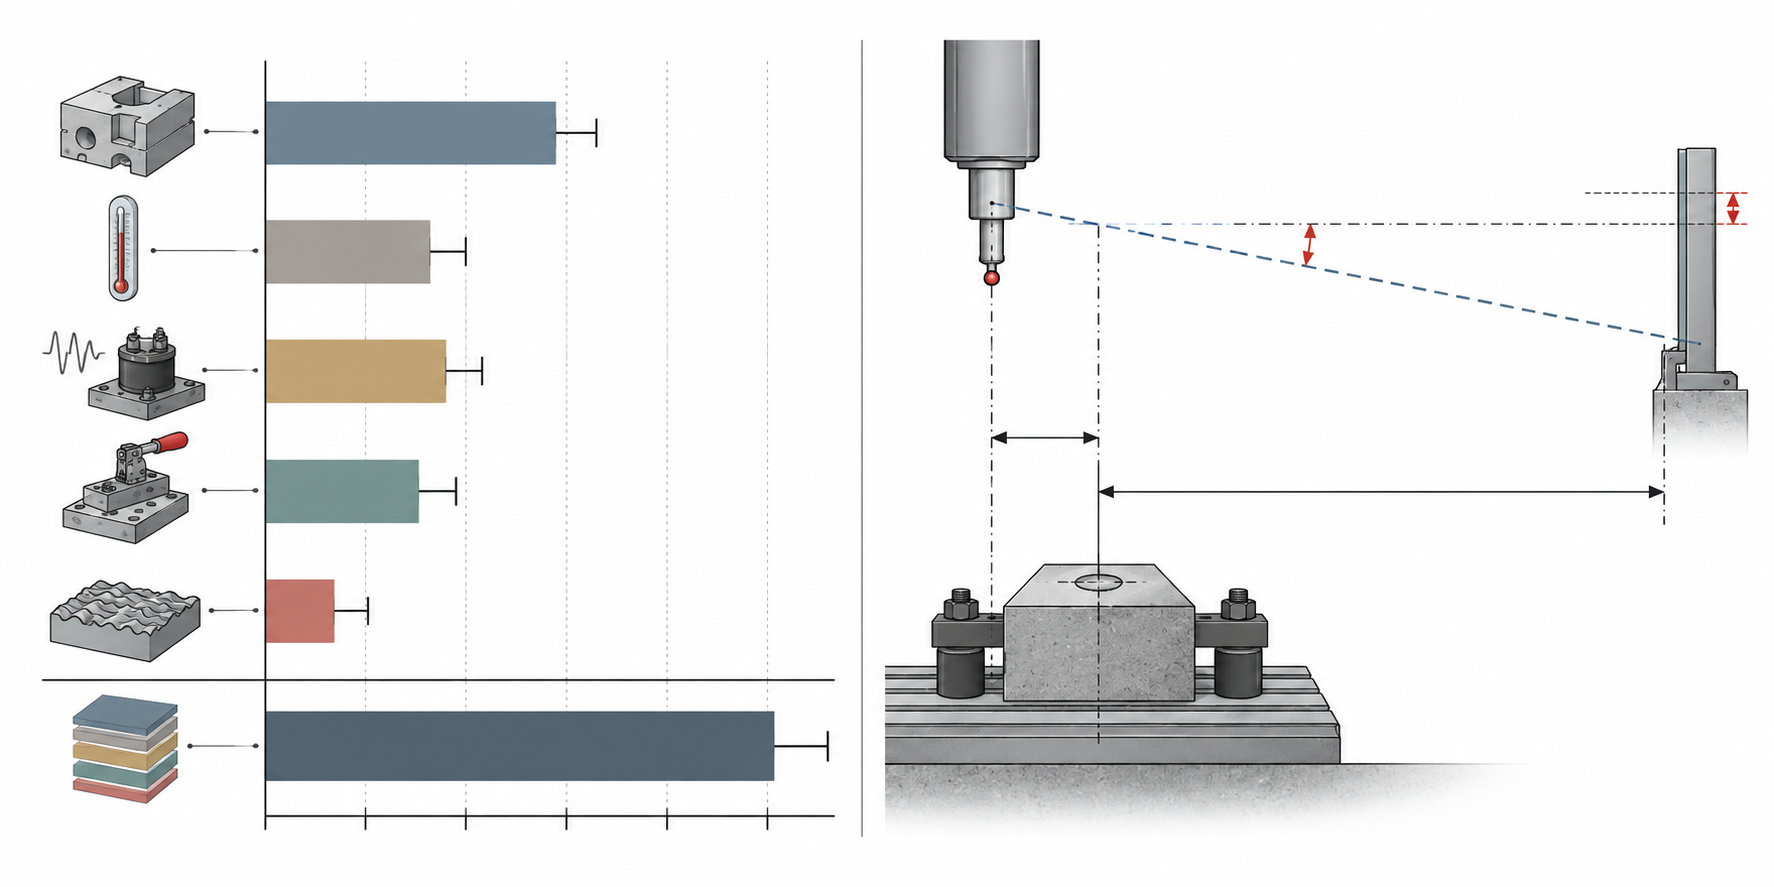
En décomposant le budget d'erreur de la machine complète, on distingue généralement plusieurs catégories de sources : erreur géométrique statique (rectitude des rails, planéité des surfaces de montage, écart de position des trous), déformation thermique (dilatation et dérive dues aux gradients de température), vibration et réponse dynamique (rigidité structurelle, amortissement, réaction d'entraînement), erreur de bridage et de repositionnement (cohérence de position après chaque assemblage ou changement de wafer), et écarts de contact et de mesure dus à la topographie de surface. Elles ne sont pas indépendantes les unes des autres, mais au stade du budget on procède généralement d'abord à une addition en pire cas :
Erreur totale ≈ erreur géométrique statique + dérive thermique + erreur dynamique + répétabilité de bridage + contribution de la topographie de surface
Cette formule est qualitative, mais elle met en évidence un fait clé : chaque poste se dispute le même budget. Si la dérive thermique en consomme une grande part, la tolérance laissée à l'usinage mécanique sera contrainte de se resserrer ; inversement, si la conception structurelle et le contrôle thermique sont bien faits, les pièces mécaniques peuvent être relâchées. C'est aussi pourquoi on demande souvent au fournisseur « d'expliquer d'abord quelle fonction cette pièce assume dans la machine complète », plutôt que de demander directement « jusqu'où pouvez-vous descendre ».
Erreur d'Abbe et erreur de cosinus : comment de petits écarts sont amplifiés
Les effets d'amplification sont principalement de deux types. Le premier est l'erreur d'Abbe : lorsque l'axe de mesure et l'axe de mouvement ne coïncident pas et présentent une distance de décalage, l'écart angulaire est amplifié par cette distance. Plus le décalage est grand, plus le même écart angulaire produit un déplacement important à l'extrémité. Le second est l'erreur de cosinus : lorsque la direction de mouvement présente un léger angle avec la direction idéale, le déplacement réel se raccourcit par rapport au déplacement idéal selon une relation en cosinus ; plus l'angle est grand, plus l'écart de position est marqué.
Ces deux mécanismes expliquent pourquoi « un minuscule écart sur une petite pièce » est amplifié à l'extrémité d'un mécanisme à longue course. Une légère inclinaison d'une surface de montage est presque invisible sur une course courte, mais après transmission par un long bras ou un long rail, le décalage de position à l'extrémité peut déjà dépasser le budget. C'est pourquoi les pièces critiques des équipements pour semi-conducteurs ne sont souvent pas « les plus difficiles à usiner en dimensions », mais « les plus difficiles à stabiliser en angles et en relations de référence ».
En pratique, le côté ingénierie répartit généralement le budget par face fonctionnelle : quelles faces déterminent l'alignement, quelles faces ne déterminent que le support, quelles faces n'influencent que le flux d'air ou la propreté. Les faces fonctionnelles sont resserrées en priorité, les faces non fonctionnelles peuvent être relâchées. Il en résulte que, dans une même machine, les exigences de précision de différentes pièces peuvent beaucoup varier, au lieu que toutes tendent vers la précision maximale. S'il faut traduire ce type de jugement en chemins de procédés concrets, on peut commencer par comparer avec le domaine d'application des capacités d'usinage CNC.
Vide, thermique et propreté : trois contraintes environnementales qui changent les règles du jeu
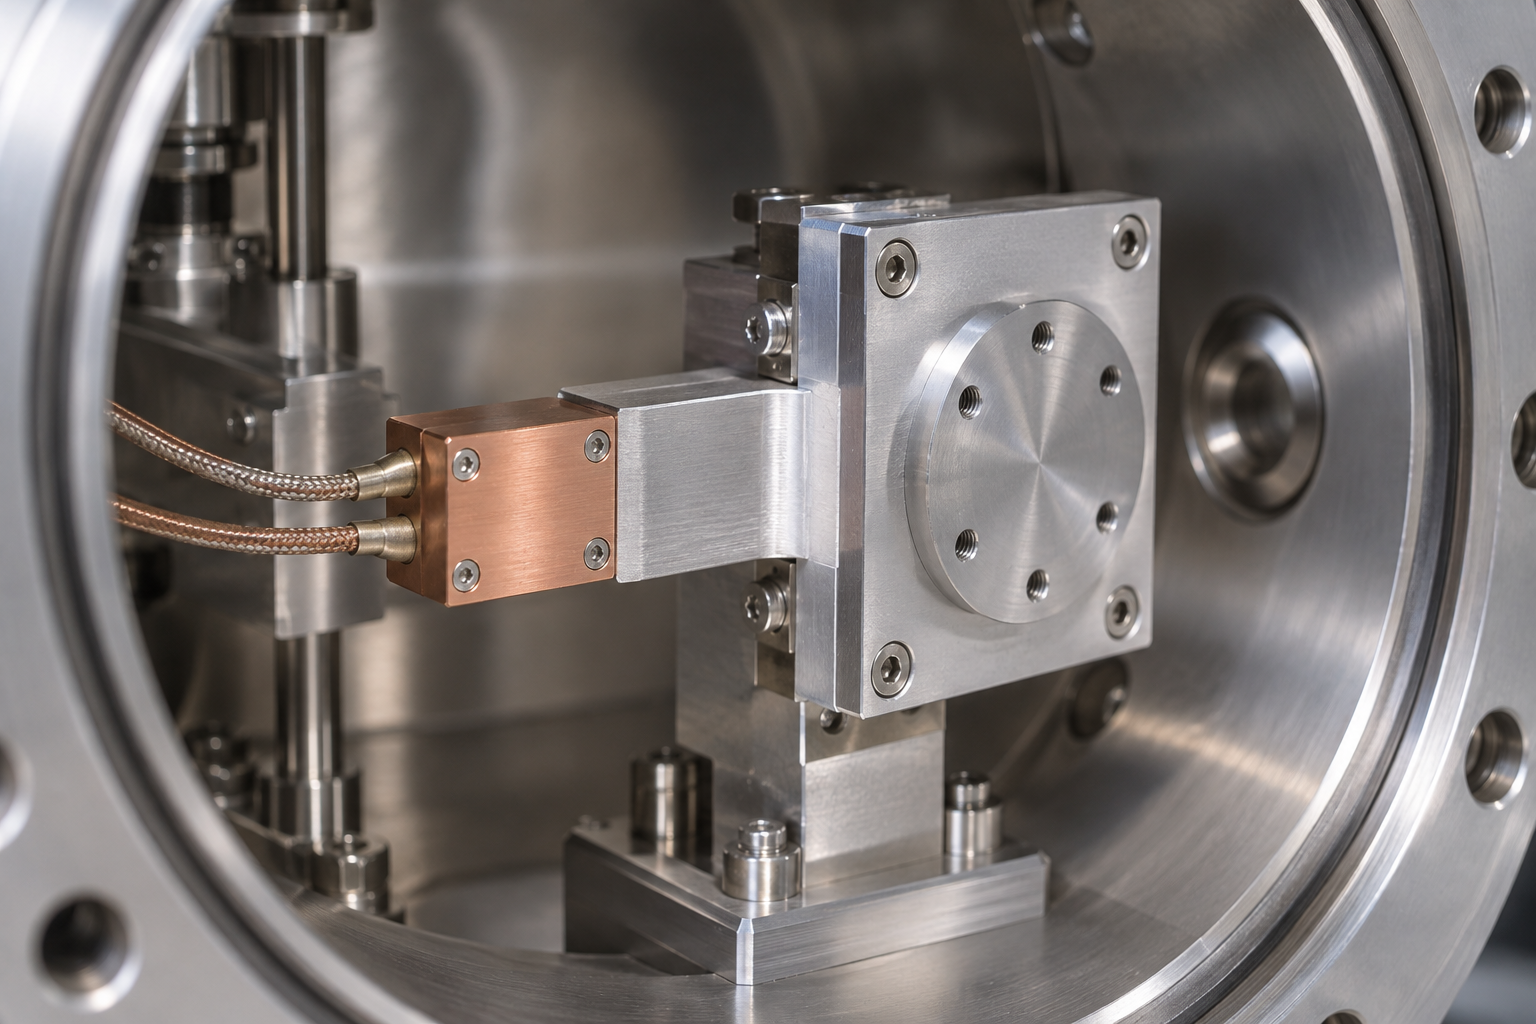
Beaucoup de pièces mesurées correctement dans un atelier à pression atmosphérique « se déforment » une fois installées dans un équipement pour semi-conducteurs. Le problème ne vient souvent pas de l'usinage lui-même, mais du fait que l'environnement redéfinit le problème de tolérance dimensionnelle initial en un problème de matériau, de surface et de stabilité à long terme. Les trois contraintes que sont le vide, la thermique et la propreté agissent presque simultanément sur une même pièce ; si l'une est négligée, tout le travail de précision en amont peut être vain.
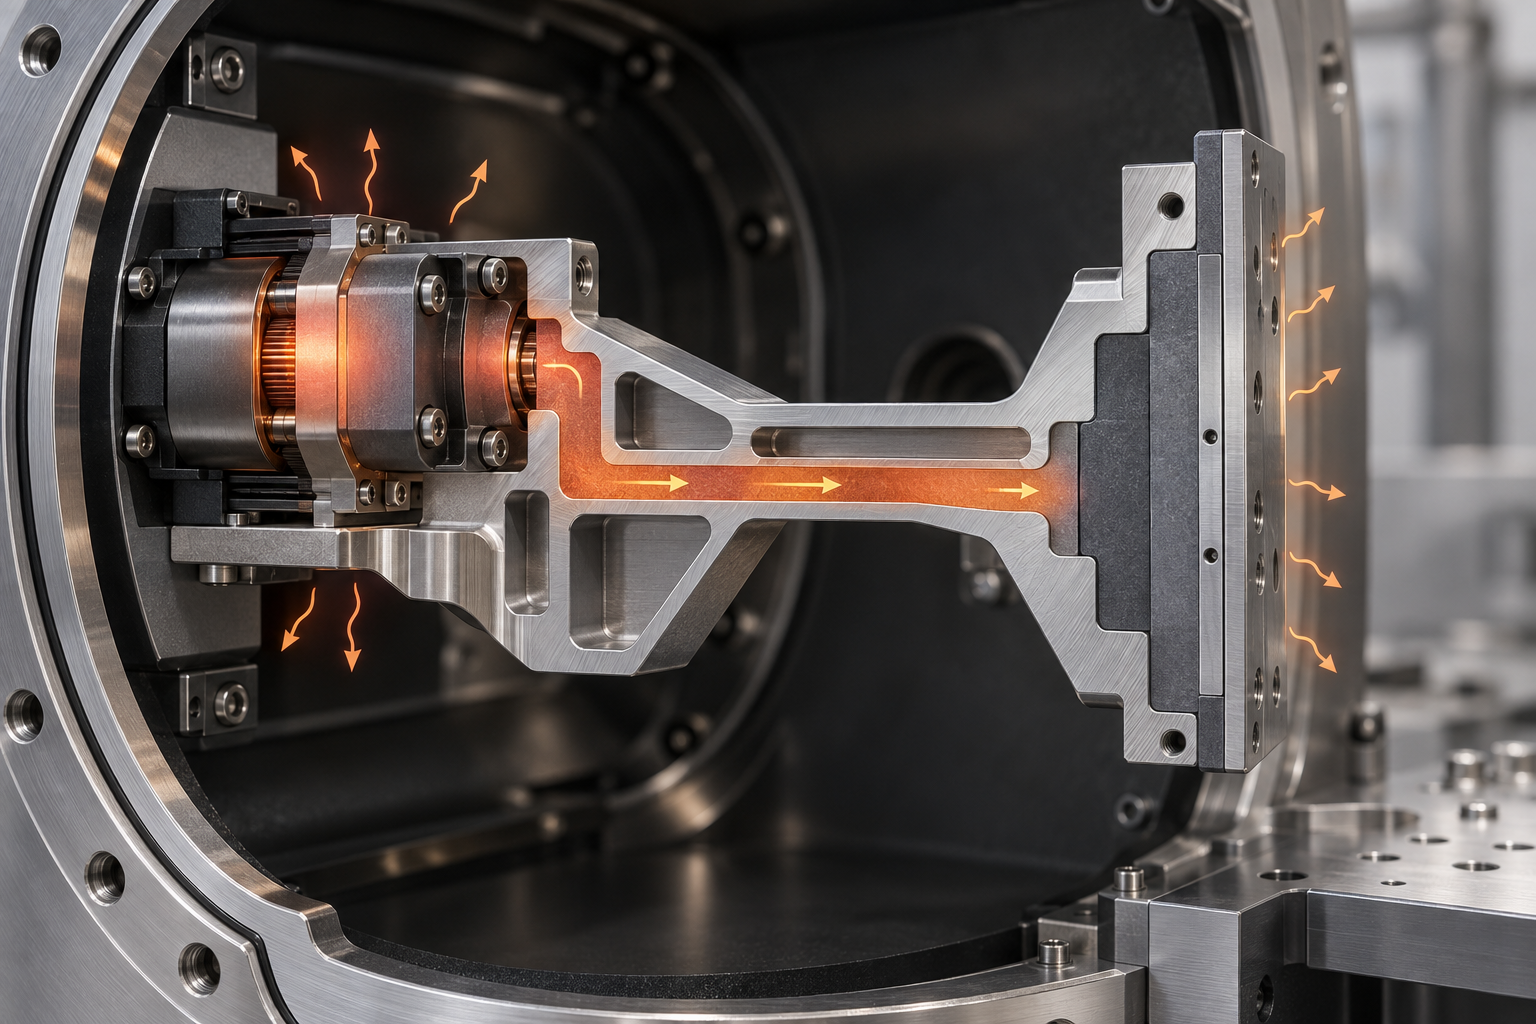
Dans le vide, il n'y a pas de convection ; la dissipation thermique ne repose que sur la conduction et le rayonnement
À pression atmosphérique, la majeure partie de la chaleur produite par les pièces en mouvement et les moteurs est évacuée par convection de l'air. Une fois sous vide, cette voie de convection disparaît pratiquement ; la chaleur ne peut s'évacuer que par conduction solide et rayonnement. Il en résulte que, pour une même quantité de chaleur produite, l'élévation de température locale sous vide est plus élevée, et cette élévation se traduit directement en déplacement par dilatation thermique.
Pour les pièces, cela signifie : la conception de la gestion thermique doit être intégrée dès la pièce structurelle elle-même. Par exemple, raccourcir et épaissir le chemin de conduction entre la source de chaleur et les faces fonctionnelles critiques ; utiliser des matériaux à faible dilatation pour les zones sensibles au déplacement ; prévoir une marge de compensation thermique au niveau de l'assemblage, plutôt que d'espérer que « l'usinage suffisamment précis » résistera à la dérive thermique. La dérive thermique est une erreur systémique ; resserrer les tolérances dimensionnelles ne suffit pas à l'éliminer.
Compatibilité au vide : matériaux et lubrifiants sont re-sélectionnés
L'environnement sous vide impose des exigences supplémentaires aux matériaux. Les graisses lubrifiantes ordinaires peuvent s'évaporer, et les produits volatils se redéposent sur les surfaces optiques ou sur le wafer ; certains plastiques et adhésifs dégazent en continu et contaminent la chambre. Les pièces côté vide doivent donc généralement faire l'objet d'un nouveau choix de matériaux et de solutions de lubrification ; les pratiques courantes consistent à passer à une lubrification par film sec, à une lubrification solide ou à des matériaux autolubrifiants, et à éviter les joints et collages contenant des composants volatils.
Cela entraîne une réaction en chaîne souvent sous-estimée : changer de matériau modifie aussi l'usinabilité et le coefficient de dilatation thermique. Un ajustement initialement conçu en aluminium, une fois passé à un matériau à faible dilatation, doit être réévalué quant aux caractéristiques de coupe, aux contraintes résiduelles et à la stabilité dimensionnelle. Le choix des matériaux n'est donc pas une action de clôture à l'étape des achats, mais le point de départ de la chaîne de précision. Pour l'adéquation concrète entre matériaux et lubrification, il est recommandé de la confirmer avec le côté ingénierie dès l'étape de revue des plans.
Propreté : contraintes dures liées aux particules, au dégazage et au traitement de surface
Dans les environnements à exigences de propreté élevées, les particules elles-mêmes sont une source de défauts. Les bavures à la surface des pièces, les résidus d'usinage, l'écaillage des revêtements et les copeaux dans les filetages peuvent tous devenir des sources de contamination. Le traitement de surface n'est donc pas seulement une question d'aspect ou d'anticorrosion, mais fait partie du contrôle de la propreté : l'ébavurage, la passivation, le nettoyage et le mode de conditionnement doivent être définis comme un ensemble.
Le dégazage, quant à lui, est davantage lié au matériau et à l'état de surface. Les surfaces poreuses, les surfaces rugueuses et les films d'huile résiduels augmentent tous le risque de dégazage. Cela signifie que la rugosité de surface n'est pas ici seulement un indicateur d'ajustement ou de frottement, mais aussi un indicateur de propreté. Lorsque le plan ne spécifie que les tolérances dimensionnelles, sans définir l'état de surface ni les exigences de nettoyage, le fournisseur a du mal à juger jusqu'où il doit aller, et la réception finale devient source de désaccords.
La précision n'est pas un chiffre : dimensions, forme et position, surface et stabilité
Le malentendu le plus fréquent entre les achats et les bureaux d'études est de considérer la « précision » comme un chiffre unique à inscrire dans un tableau. Le plan indique ±0,01 mm, le fournisseur annonce un prix, et les deux parties croient s'être compris. Mais ce qui détermine réellement si une pièce peut s'intégrer dans un équipement et survivre à un cycle de maintenance sous vide n'a jamais été ce seul chiffre, mais un ensemble d'indicateurs interdépendants : tolérances dimensionnelles, tolérances de forme et de position, rugosité de surface, contraintes résiduelles, ainsi que la stabilité de ces grandeurs sous l'effet du temps, de la température et des efforts d'assemblage.
Prenons un exemple courant sur le terrain. Un bloc de support en aluminium, dont toutes les dimensions sont dans la zone de tolérance, avec un rapport de contrôle impeccable, mais une fois monté sur le mécanisme, la face d'appui ne plaque pas correctement ; dès que le boulon est serré, la pièce se déforme d'une manière invisible à l'œil nu. Le problème ne vient pas des dimensions, mais de la planéité et de la définition des références. La tolérance dimensionnelle régit « la distance entre deux points est-elle correcte », la tolérance de forme et de position régit « cette face est-elle encore une face ». La première est conforme, la seconde hors tolérance, et l'assemblage échoue quand même.
Ce que chacune des quatre catégories d'indicateurs contrôle
- Tolérances dimensionnelles : contrôlent l'écart nominal des caractéristiques telles que longueur, diamètre d'alésage, largeur de rainure. C'est le plus facile à mesurer, et aussi ce sur quoi on se focalise le plus excessivement.
- Tolérances de forme et de position : contrôlent la planéité, le parallélisme, la perpendicularité, la coaxialité, la position, etc. Elles déterminent si la pièce peut être correctement positionnée lors de l'assemblage, et sont souvent plus critiques que les dimensions.
- Rugosité et topographie de surface : influencent l'étanchéité, le frottement, le dégazage, la difficulté de nettoyage et les performances optiques/de contact. Deux surfaces de même valeur Ra, avec des directions de texture d'usinage différentes, peuvent avoir des comportements fonctionnels totalement différents.
- Contraintes résiduelles et stabilité à long terme : les contraintes internes issues de l'usinage, du soudage, du traitement thermique ou de la fabrication additive se libèrent lentement lors des usinages ultérieurs ou de l'utilisation, provoquant une « auto-déformation » de la pièce. Ce type de problème n'est pas détectable à la livraison, mais se révèle après plusieurs mois d'utilisation.
En considérant ces quatre catégories ensemble, on découvre une règle : les dimensions sont l'élément le plus facile à satisfaire, et aussi le plus facile à mal juger. De nombreuses reprises et défaillances sur site ont leur cause racine dans la forme et la position, la surface ou la stabilité, simplement masquée par un rapport « dimensions conformes ».
Les références et les faces fonctionnelles méritent d'être discutées avant de resserrer les tolérances
Lorsqu'un assemblage pose problème, la première réaction est souvent de « resserrer encore un peu la tolérance ». Mais dans la plupart des cas, il est plus efficace de répondre d'abord à deux questions : quelle est la face fonctionnelle de cette pièce ? Comment la référence est-elle définie ?
Si le plan ne précise pas de référence, l'atelier ne peut que choisir lui-même les références de bridage et de mesure. Lorsque les références d'usinage, de mesure et d'assemblage ne coïncident pas, même si chaque dimension est dans la tolérance, l'assemblage peut encore échouer. À l'inverse, si les références sont claires et les faces fonctionnelles bien définies, de nombreuses dimensions non fonctionnelles peuvent en réalité être élargies, ce qui fait baisser le coût, tandis que le comportement à l'assemblage devient plus stable.
C'est aussi pourquoi, lors des phases de devis et de DFM, le côté ingénierie préfère discuter de « cette face est-elle une face d'appui ou une face de dégagement », « ce trou est-il un trou de positionnement ou un trou de passage », plutôt que de discuter directement des chiffres de tolérance. La tolérance de position d'un trou de positionnement et la planéité d'une face d'appui méritent généralement l'investissement ; les faces de dégagement et les contours extérieurs peuvent souvent être élargis modérément. Consacrer le budget de précision aux faces fonctionnelles est une stratégie plus rationnelle qu'un resserrement global.
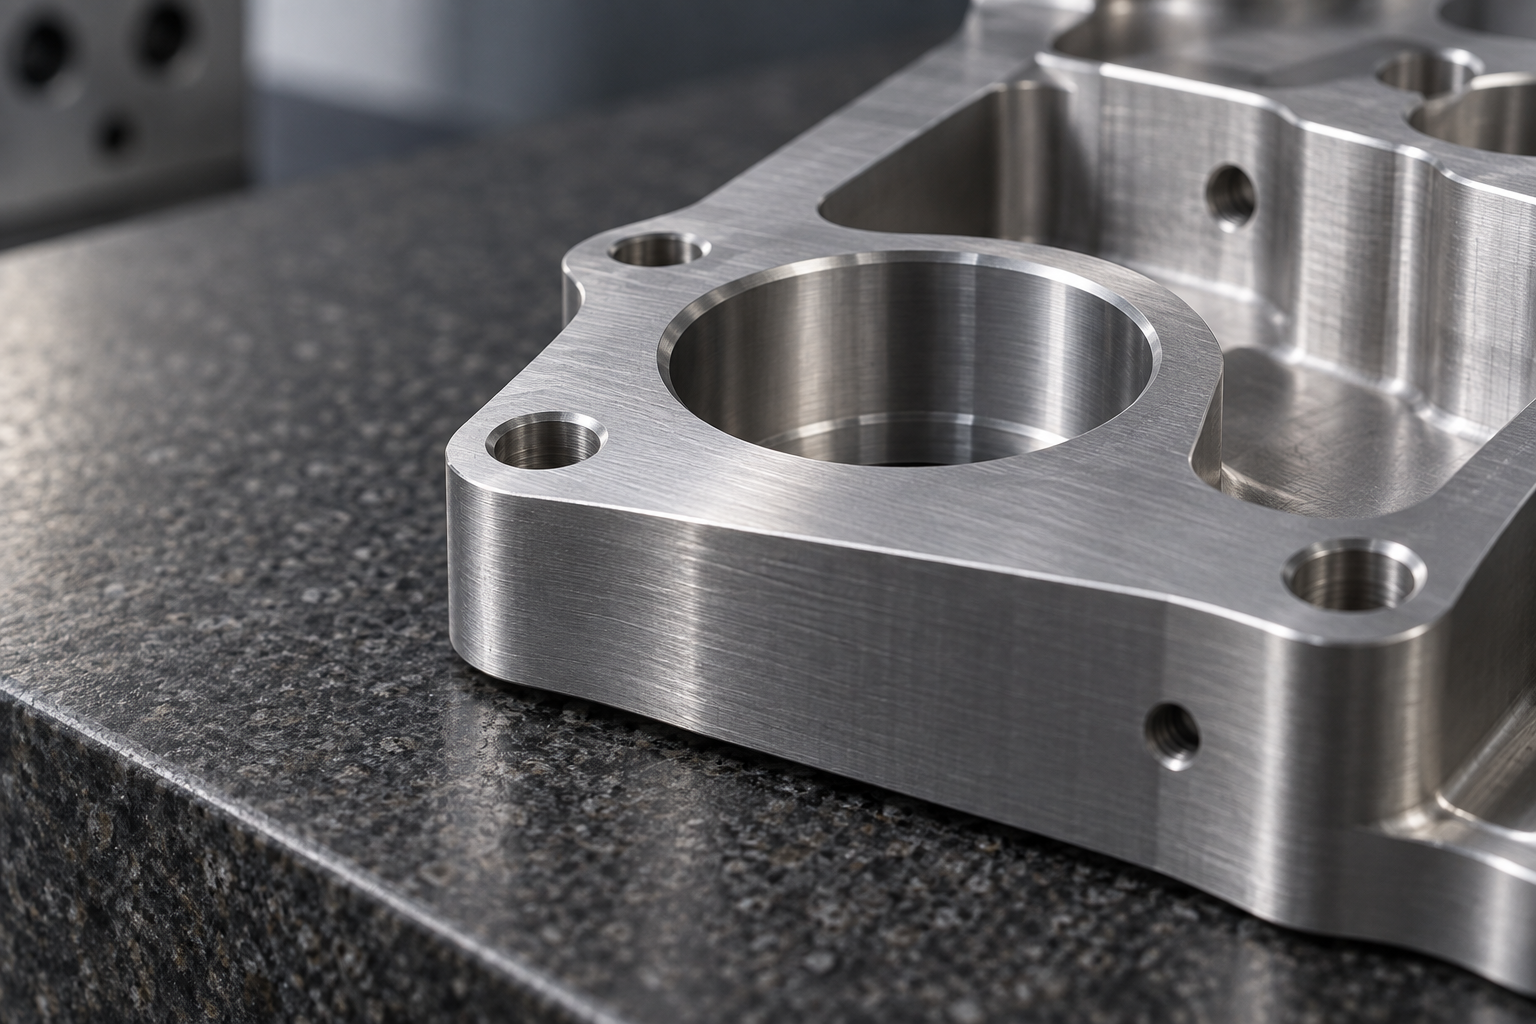
Ainsi, lorsque quelqu'un demande « quelle est l'exigence de précision de cette pièce », la réponse la plus juste devrait être un ensemble de contraintes : quelles faces sont fonctionnelles, comment les références sont définies, si l'état de surface affecte le dégazage ou l'étanchéité, quelles températures et charges la pièce subira lors de l'assemblage et de l'utilisation. En clarifiant tout cela, l'exigence de précision devient un résultat déductible, vérifiable et négociable, plutôt qu'un chiffre arbitraire.
Comment choisir le procédé : les frontières entre CNC, tôlerie, moulage sous vide et fabrication additive
Une fois l'exigence de précision déduite, la question suivante n'est pas « qui usine le plus précisément », mais « par quelle voie de procédé cette pièce doit-elle passer ». Les pièces des équipements à semi-conducteurs couvrent un large spectre : certaines sont des structures porteuses, d'autres des brides sur chambre à vide, d'autres des blocs de canaux dans les circuits de gaz, et d'autres encore des capots d'équipement et des supports de goulottes. Enfermer ces pièces dans un même procédé est généralement à la fois coûteux et déraisonnable.
La face fonctionnelle détermine la voie, pas le chiffre de précision
Pour juger de la voie, posez d'abord trois questions : quelles faces participent au positionnement et à l'appui ? Quelles charges et températures la pièce subit-elle ? Comment sera-t-elle assemblée et démontée ensuite ? Les faces d'appui participant au positionnement, les faces d'étanchéité et les faces de montage de rails nécessitent généralement un usinage CNC pour garantir les relations de forme et de position ainsi que la qualité de surface ; tandis que les tôles servant uniquement de protection, de support ou de passage de câbles sont souvent plus économiques en tôlerie par pliage et soudage, et plus faciles à alléger et à modifier ultérieurement.
La phase de transition en petite série est un autre scénario typique. L'équipement est encore en validation, la structure peut encore changer ; à ce moment-là, utiliser le moulage sous vide (coulée sous vide) pour produire quelques dizaines de pièces d'aspect ou non porteuses permet d'obtenir des pièces proches de la qualité de série sans ouvrir de moule acier ; une fois la structure figée et les volumes augmentés, on envisage alors le moulage par injection. À l'inverse, si la pièce comporte des canaux internes complexes, des structures allégées en treillis ou des formes topologiques intégrées, l'usinage soustractif traditionnel a du mal à passer, et l'impression 3D devient la voie la plus directe.
| Caractéristique de la pièce | Voie prioritaire | Raison principale |
|---|---|---|
| Faces d'appui de précision, sièges de rails, brides d'étanchéité | Usinage CNC | Relations de forme et de position maîtrisables, qualité de surface favorable à l'étanchéité et à l'appui |
| Capots d'équipement, goulottes, supports de montage | Tôlerie | Pliage et soudage efficaces, facilité d'allègement et de révision |
| Pièces d'aspect en petite série en phase de validation | Moulage sous vide | Sans moule acier, qualité proche de la série, faible coût de révision |
| Structure à canaux complexes, monobloc et allégée | Impression 3D | Les caractéristiques internes difficiles à former par soustraction peuvent être réalisées en une seule fois |
| Pièces plastiques produites en série après gel de la structure | Moulage par injection | Le coût unitaire diminue avec la série, avec une constance stable |
Il faut rappeler que les frontières des procédés ne sont pas absolues. Une pièce nécessite souvent une combinaison d'itinéraires : le corps principal usiné par CNC pour obtenir les surfaces d'appui, le capot en tôle, le bloc de canaux internes en fabrication additive, puis l'assemblage final. Ce qui détermine réellement la réussite, c'est comment les références se transmettent — si chaque procédé définit ses propres références, les erreurs s'accumulent à l'assemblage ; si, dès la phase de plan, on convient d'une référence d'assemblage unifiée et des surfaces fonctionnelles clés, chaque procédé n'a qu'à tenir sa propre portion, et l'ensemble converge.

Si vous disposez de plans de pièces spécifiques et que vous ne savez pas s'il faut opter pour le CNC, la tôle ou la fabrication additive, vous pouvez soumettre directement le modèle 3D et la description des surfaces fonctionnelles clés à la page Capacités d'usinage CNC pour consulter les indications de procédé, ou passer par le Devis par dialogue IA pour que le côté ingénierie donne d'abord un jugement d'itinéraire, avant de décider s'il faut resserrer les tolérances.
Contrôle et réception : comment prouver qu'il est réellement conforme
L'achèvement de l'usinage ne signifie pas que la pièce est conforme. Dans un équipement à semi-conducteurs, la conformité d'une pièce dépend de sa capacité à satisfaire durablement les exigences fonctionnelles après assemblage, sous vide et en cyclage thermique, et sur toute la durée de vie de la machine. La tâche du contrôle n'est pas d'apposer une étiquette « conforme » sur la pièce, mais de prouver de manière reproductible que ses dimensions, sa géométrie, sa surface et sa stabilité restent dans les limites permises par l'intention de conception. Le problème est que de nombreux projets ne pensent au contrôle qu'à la fin, pour découvrir que certaines caractéristiques ne peuvent tout simplement pas être mesurées, ou que les résultats de mesure ne correspondent pas au comportement à l'assemblage.
Le plan de contrôle doit être défini avant l'usinage
Un principe pratique est le suivant : le plan de contrôle et le plan d'usinage sont revus simultanément. La raison est directe — la définition des références, le mode de bridage, l'accessibilité de la surface par la sonde ou le système optique, tout cela influence en retour l'itinéraire de fabrication. Si une surface fonctionnelle ne peut pas être atteinte par une sonde de mesure tridimensionnelle à l'état final, il faut soit ajuster l'ordre de bridage, soit prévoir un contrôle en cours d'opération, soit recourir à une numérisation optique sans contact en complément. Attendre que la pièce soit terminée pour discuter du « comment mesurer » ne mène souvent qu'à des compromis, voire à accepter une livraison invérifiable.
Le plan de contrôle doit au minimum préciser trois choses : quelles caractéristiques mesurer, par quels moyens, et selon quelle référence juger. Les tolérances dimensionnelles peuvent être confirmées point par point par mesure par contact ; les tolérances géométriques (planéité, parallélisme, coaxialité) dépendent davantage de l'établissement d'un système de références ; la rugosité de surface et la propreté nécessitent des instruments et des procédures distincts. Mélanger ces trois catégories dans une seule mesure conduit facilement à des données apparemment complètes mais en réalité non traçables.
Comment combiner plusieurs moyens
- Mesure tridimensionnelle (CMM) : adaptée à la confirmation quantitative des dimensions clés et des tolérances géométriques, en particulier pour les caractéristiques à référence claire et accessibles à la sonde. Sa valeur réside dans des données de coordonnées traçables, et non dans une lecture ponctuelle.
- Numérisation optique et numérisation 3D : adaptée aux surfaces libres, aux contours complexes et aux scénarios de rétro-ingénierie. Elle fournit rapidement une distribution globale des écarts, aide à juger les tendances de déformation, mais doit être alignée sur les références avant de pouvoir servir à la décision de réception.
- Mesure de rugosité et de topographie de surface : la performance fonctionnelle des faces d'étanchéité, des surfaces de glissement et des surfaces liées à l'optique est souvent déterminée par la topographie de surface, et pas seulement par les dimensions. La rugosité et l'ondulation nécessitent de convenir séparément des points et directions de mesure.
- Propreté et validation du dégazage : pour les pièces destinées à un environnement sous vide ou propre, les résidus particulaires et le dégazage des matériaux affectent la performance du système. Ce type de validation doit généralement être discuté avec le choix des procédés et des matériaux, et non réglé par un simple nettoyage a posteriori.

Première pièce et constance des lots
Le contrôle de la première pièce répond à la question « cet itinéraire de fabrication peut-il produire une pièce conforme », tandis que le contrôle des lots répond à « chaque pièce suivante est-elle stable ». Les deux ne peuvent pas se substituer l'un à l'autre. Une première pièce conforme mais une dérive des lots signifie généralement une fenêtre de procédé trop étroite, une usure d'outil, une variation de l'état thermique ou une répétabilité de bridage insuffisante. Inversement, si la première pièce n'est pas conforme, discuter de la constance des lots n'a pas de sens.
Au niveau de la réception, il est recommandé de classer les caractéristiques clés : les caractéristiques clés affectant l'assemblage et la fonction sont contrôlées pièce par pièce ou selon une fréquence convenue ; les caractéristiques générales font l'objet d'un échantillonnage avec observation de la capabilité du procédé ; les caractéristiques non fonctionnelles se réfèrent aux plans et aux documents de procédé. Cela permet à la fois de maîtriser les risques et d'éviter d'accumuler les coûts de contrôle sur des dimensions sans importance. Quant au taux d'échantillonnage précis et aux règles de jugement, ils doivent être déterminés en fonction de l'usage de la pièce, de la série et des accords entre les parties, et généralement clarifiés dès la phase de devis et de revue de procédé, plutôt que décidés à la hâte avant l'expédition.
Si le projet implique de la rétro-ingénierie ou nécessite de confirmer la cohérence entre les matières entrantes et le modèle de conception, on peut recourir à la numérisation 3D pour une comparaison globale ; pour les projets principalement constitués de pièces structurelles métalliques de précision, la démarche de contrôle est généralement plus fluide si elle est planifiée avec l'itinéraire de fabrication de l'usinage CNC. Le contrôle n'est pas la dernière étape, mais un fil conducteur qui traverse la conception du procédé.
Questions fréquentes (FAQ)
Les questions suivantes proviennent des points de divergence les plus fréquents lors des demandes de devis et des revues de plans. Les réponses s'efforcent de donner une logique de jugement plutôt qu'un chiffre à recopier — car les valeurs concrètes doivent être déterminées par votre budget d'erreur système et vos relations d'assemblage.
D'où viennent exactement ces exigences de haute précision ? Sont-elles volontairement resserrées par le concepteur ?
Dans la plupart des cas, non. Les exigences de précision sont généralement déduites à rebours à partir du budget d'erreur au niveau système : la machine doit atteindre une certaine capacité d'alignement ou de positionnement, le budget est décomposé en plusieurs postes, et la part attribuée aux pièces structurelles devient la tolérance du plan. Ainsi, lorsque vous estimez qu'une dimension « n'a pas besoin d'être aussi stricte », la bonne approche est de revenir au tableau de budget, de voir quelle part ce poste représente et s'il peut être absorbé par d'autres maillons, plutôt que de l'assouplir directement. Inversement, si le fournisseur dit « impossible », il faut aussi demander clairement quel poste d'erreur dépasse le budget.
Faut-il usiner toutes les pièces liées aux semi-conducteurs à la plus haute précision ?
Non. Ce qui doit réellement être contrôlé strictement, ce sont les surfaces fonctionnelles participant au positionnement, à l'alignement, au transfert thermique ou à l'étanchéité, ainsi que leurs relations de référence. Les boîtiers, supports, fixations de câblage et surfaces décoratives non fonctionnelles peuvent généralement être traités selon un usinage de précision conventionnel. Concentrer le budget de précision sur un petit nombre de caractéristiques clés est souvent plus économique que de resserrer uniformément tout le plan, et permet aussi plus facilement de garantir la constance des lots. Lors de la revue, il est recommandé d'indiquer clairement quelles surfaces sont fonctionnelles et lesquelles sont purement structurelles.
Quelles exigences supplémentaires l'environnement sous vide impose-t-il aux matériaux et aux traitements de surface ?
Sous vide, la dissipation thermique par convection est pratiquement inopérante, la chaleur dépend davantage de la conduction et du rayonnement, et la dérive thermique devient plus difficile à prévoir ; en parallèle, le dégazage des matériaux contamine la chambre et affecte les composants optiques ou de détection. Il faut donc, lors du choix des matériaux, prêter attention aux caractéristiques de dégazage et à la compatibilité du mode de lubrification avec le vide ; le traitement de surface doit aussi être examiné quant au risque de détachement de particules ou d'émission de composés volatils. Ces éléments doivent être confirmés conjointement avec l'ingénierie et le fournisseur ; les nuances précises et les modes de traitement gagnent à être validés en conditions réelles dès la phase de prototypage, plutôt que jugés sur la seule fiche technique.
Comment communiquer les tolérances avec le fournisseur sur le plan pour éviter les litiges ?
Il est recommandé d'écrire clairement trois choses : premièrement, le système de références, en précisant quelle surface est la référence principale et la relation des surfaces fonctionnelles par rapport à cette référence ; deuxièmement, la distinction entre dimensions clés et dimensions générales, pour éviter une annotation uniforme sur tout le plan ; troisièmement, le mode de réception, en indiquant par quel moyen de contrôle la conformité est jugée. Si certaines dimensions ne sont que de référence, il faut aussi les signaler. Lors de la communication, on peut discuter directement de « quelle fonction cette tolérance doit garantir », ce qui permet souvent au fournisseur de proposer des solutions d'usinage et de bridage plus raisonnables.
Quand la méthode de contrôle doit-elle être convenue ? Peut-on en parler après l'usinage ?
Ce n'est pas recommandé. Il est préférable de déterminer le plan de contrôle avant l'usinage, car il influence le mode de bridage, la définition des références et même la gamme de fabrication. Par exemple, pour les caractéristiques nécessitant une mesure tridimensionnelle, il faut tenir compte de l'accessibilité de la sonde lors du bridage ; pour les surfaces nécessitant une comparaison par scan, il faut conserver des caractéristiques de référence permettant l'alignement. Les critères de la confirmation de la première pièce et du contrôle par échantillonnage des lots doivent également être définis à l'avance, sinon des litiges du type « usinage conforme mais réception refusée » surviennent facilement. Pour les éléments de contrôle précis et les critères de jugement, il est conseillé de les confirmer conjointement avec les services techniques et le contrôle qualité.
Key takeaways
- Les exigences de précision des pièces pour semi-conducteurs proviennent de l'addition du budget d'erreur : alignement, thermique, vibration, bridage et état de surface y contribuent chacun pour une part, finalement superposée et amplifiée.
- L'environnement sous vide modifie la logique de dissipation thermique et de lubrification ; la dérive thermique est souvent plus difficile à maîtriser que l'erreur géométrique statique.
- Les exigences liées aux particules et au dégazage déplacent l'attention des tolérances dimensionnelles vers le traitement de surface, la propreté et le choix des matériaux.
- La précision n'est pas un chiffre unique, mais un indicateur combiné « dimension + forme et position + surface + propreté + stabilité », qui doit être défini conjointement avec la méthode de contrôle.
- En fabrication à la demande, clarifier d'abord les faces fonctionnelles et les références, puis discuter du resserrement des tolérances, est généralement plus efficace que d'augmenter aveuglément la précision globale.



