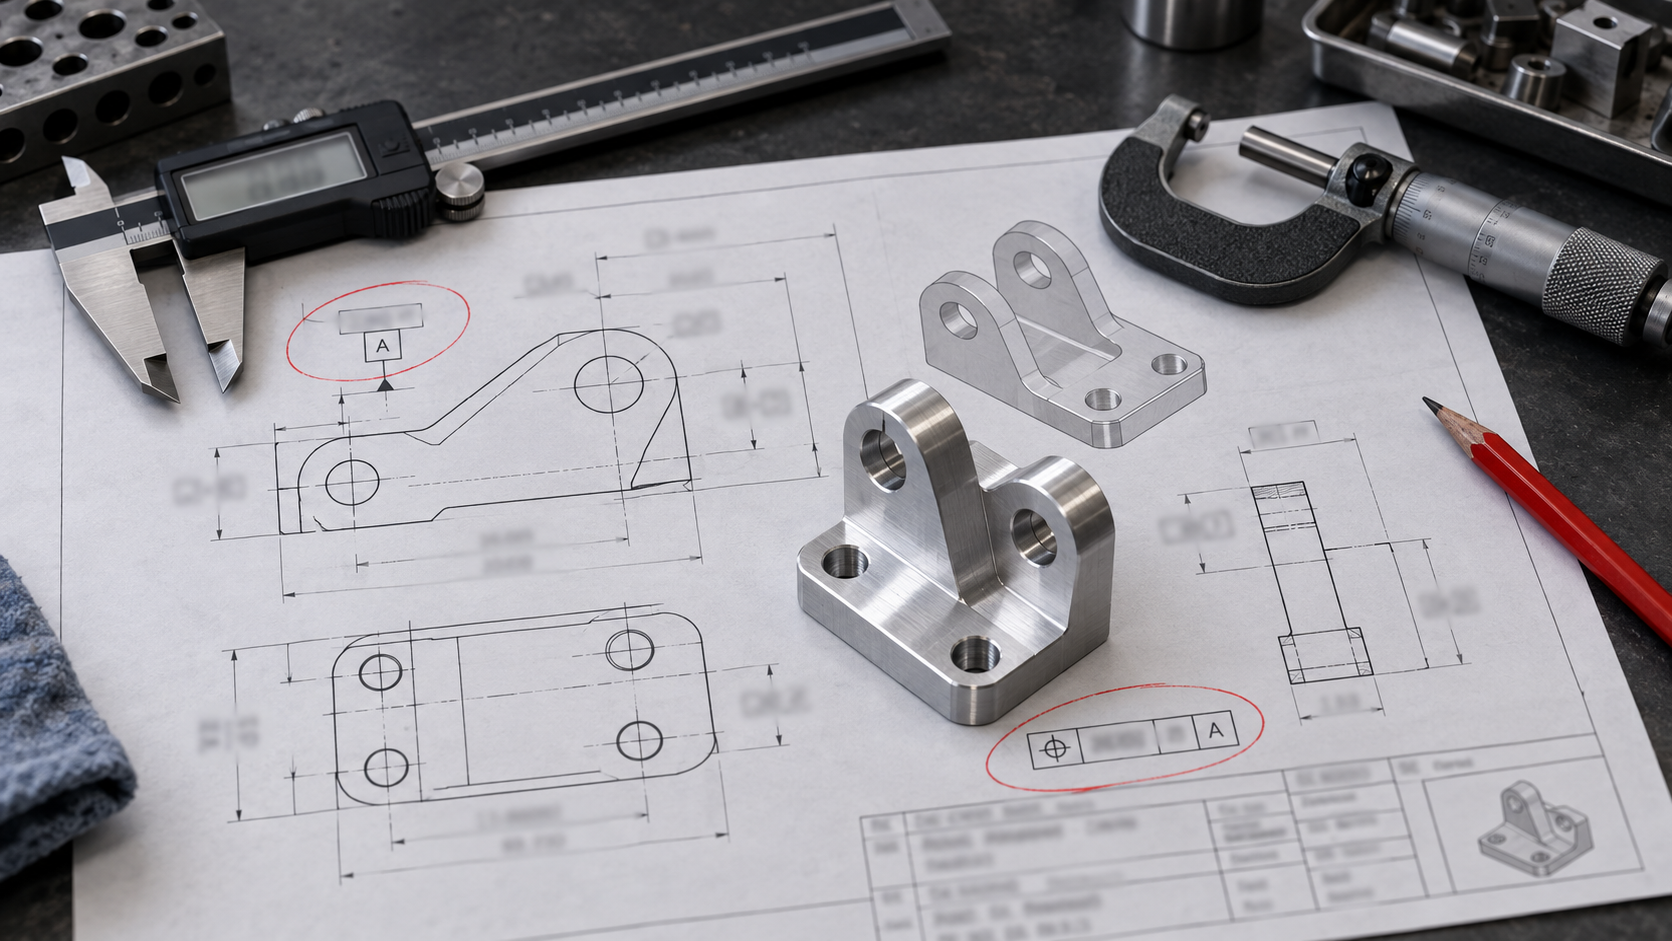
先给结论:机器人结构件的图纸,问题多半出在基准和未注要求上
审机器人结构件图纸,先别盯尺寸公差带。先看两处:基准写没写、写在哪个面上;未注要求有没有兜底。这两处定了,尺寸公差才有意义;定了错,后面所有 ±0.05 都是空谈。原因不复杂——关节件要经过车、铣、磨、线切割多道工序,每换一次装夹就换一次基准。图纸上的基准如果落在毛坯面、薄壁或非加工面上,加工基准和测量基准就对不上,报价时只能按最保守的路线估,检测时又没法判定合格与否。
这条规则在多配合面、多工序的关节件上成立:减速机法兰、轴承座、臂体两端接口,只要有一个基准含糊,同轴度和位置度就没法换算。它可以放宽的情形也明确:单件样机、非受力装饰件、纯外形验证件——这类件基准写粗一点、未注要求不写,通常不影响装配,但要在图纸上注明「样机件,不考核形位公差」,否则报价方仍会按批量件报。
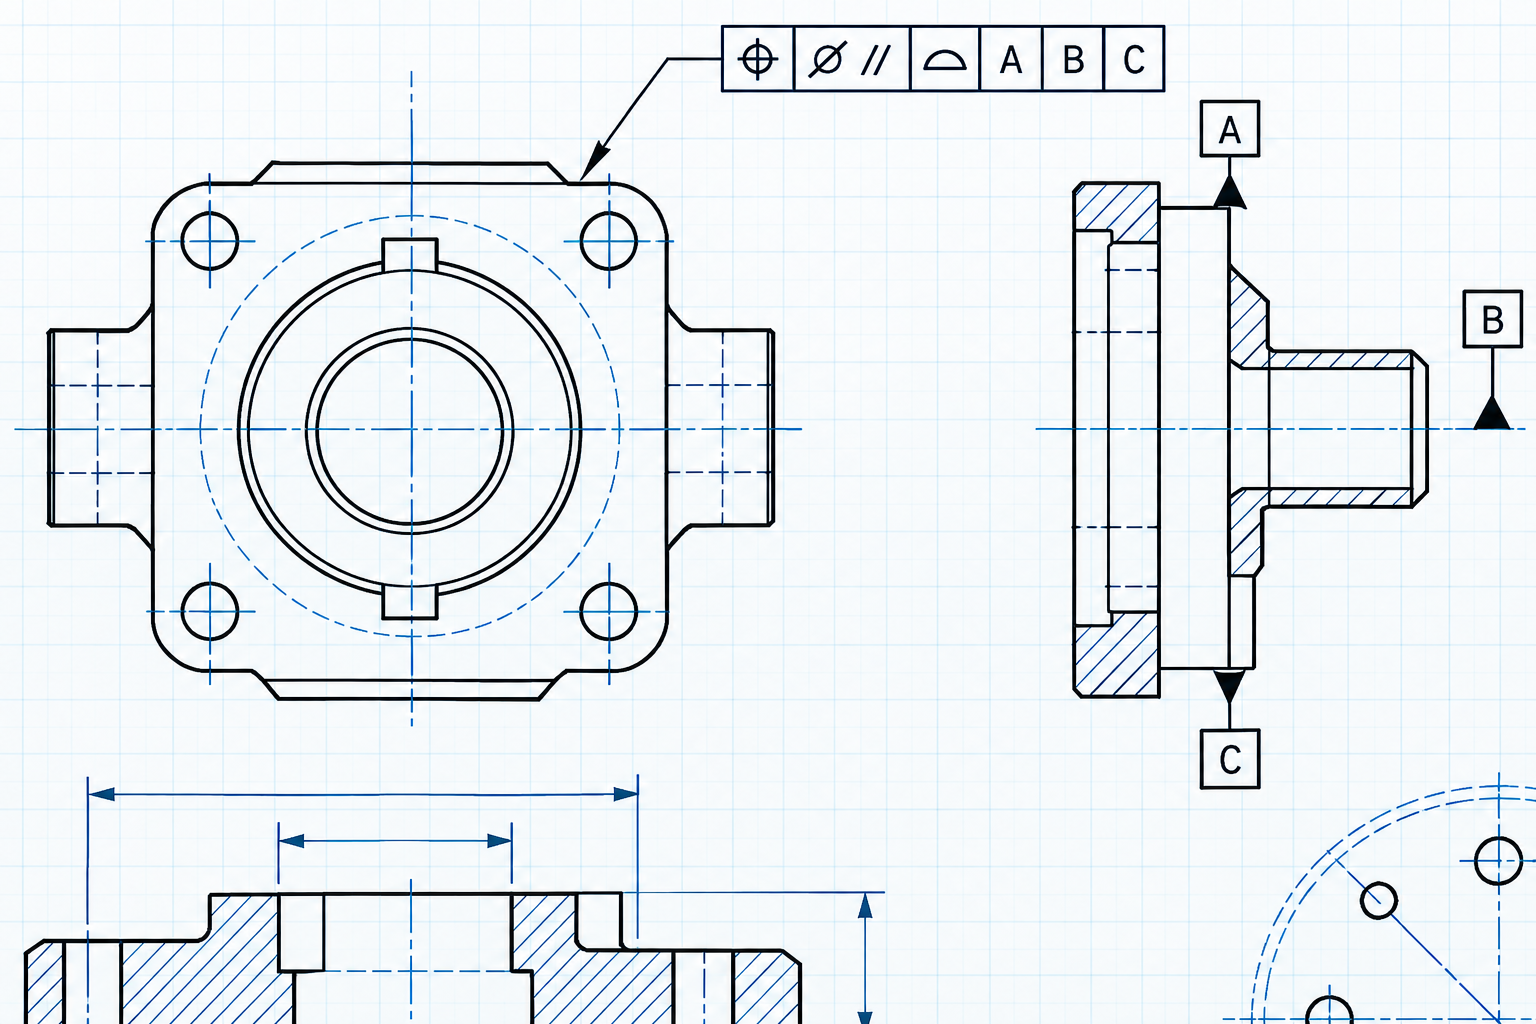
基准与形位公差:写错一处,装夹次数和废品判定都变
基准符号落在哪个面上,直接决定三件事:零件要装夹几次、检具怎么设计、超差时按哪张基准判定。机器人结构件多为多面配合件,基准写错的代价通常不是单件报废,而是整批检验口径不一致。
基准要选在加工面,不要选在毛坯面或薄壁
常见做法是把基准标在最终安装面,但图纸上若把它标在铸件毛坯面或未加工的焊接面上,加工方只能先自建基准再转接,多一道找正,位置度公差还要吃掉这层转接误差。薄壁件更麻烦——基准面本身会因夹紧力回弹,测量结果随装夹状态漂移,首件合格、复检超差的情况并不少见。
| 图纸标注 | 现场后果 | 改法 |
|---|---|---|
| 基准 A 落在毛坯铸造面 | 需先找正再转接,位置度误差叠加,装夹次数增加 | 改标在首道工序加工的定位面,或注明「基准面需加工」 |
| 同轴度标注在薄壁套筒外圆 | 夹紧变形导致测量值不稳,判定争议 | 改标内孔为基准,外圆给径向跳动,并注明测量状态 |
| 位置度未注基准,仅写公差值 | 不同检验员取不同基准,判定结果不一致 | 补齐 A/B/C 基准体系,注明基准顺序 |
| 垂直度基准选在自由曲面 | 无法稳定贴合,检具做不出来 | 改选平面或圆柱面作基准,曲面只作参考 |
测量基准必须与加工基准一致
审查时逐条问一句:这个基准面在加工时能不能被夹住、在检测时能不能被支撑?如果答案是否,图纸就需要补注释,例如注明「以加工后 A 面为基准」「检测时按自由状态」或「去应力后复检」。这些注释不影响尺寸本身,却决定报价里是否包含去应力、二次装夹和专用检具。未注明的,加工方通常按最保守路线报,价格和交期都会被推高。
配合面与非配合面:哪些公差值得收紧,哪些只是加钱
机器人结构件上,真正需要收紧的往往只有三类面:轴承孔、减速机安装法兰、导轨/滑块安装面。其余自由曲面、外轮廓、非受力筋板,公差收紧一个等级,加工费可能上浮,装配效果却看不出来。判断口径很简单——这个面是否参与定位或传力。参与,就谈配合性质;不参与,就按未注公差走。
| 特征 | 典型配合 | 图纸应写清 | 收紧的代价 |
|---|---|---|---|
| 轴承孔(内圈压装) | 过盈/过渡 | 孔径公差带、圆柱度、粗糙度 Ra | 需精镗或铰,可能增加一次装夹 |
| 减速机输出法兰面 | 定位+螺栓紧固 | 平面度、位置度、螺栓孔节圆 | 需控制平面度,避免翘曲 |
| 直线导轨安装面 | 定位基准 | 平行度/共面度、安装孔位置度 | 两轨需在同一工序加工或配磨 |
| 外轮廓/装饰面 | 非配合 | 未注公差即可 | 收紧基本无收益 |
过盈、间隙、定位:敏感度不一样
过盈配合对尺寸带和圆柱度最敏感。孔径偏大一点,压装力不足;椭圆度超差,压入后轴承内圈被挤变形,运转时出现异响或温升。间隙配合对尺寸带敏感,但对粗糙度容忍度稍高。定位配合(如法兰止口)最怕的是位置度与垂直度,而不是单一孔径。图纸上把这三类混写成同一个公差等级,是最常见的浪费。
一个加工件上的实际案例:某关节壳体轴承孔标注 φ40H7,但未注圆柱度。车削后实测椭圆度约 0.02,压装时手感正常,装机运转一周后出现低频异响。拆检发现轴承外圈被不均匀挤压。改法不是把 H7 再收紧,而是在图纸上补圆柱度(如 0.008)并注明压装前抽检圆度。这类问题靠收紧尺寸公差解决不了,必须写到形位公差上。
薄壁、细长臂体与圆角:变形从哪里来,图纸怎么写
细长臂体最常见的变形不是加工中心“做不准”,而是残余应力在去料过程中重新分布。图纸上如果只写“去应力处理”,供应商无法判断放在粗加工前、粗加工后还是精加工后,报价只能按最费工的顺序算。一条更可执行的写法是把阶段拆开:粗加工留 0.5–1 mm 余量 → 去应力(常见为自然时效或振动/热时效,具体按材料定)→ 半精 → 精加工。是否必须写,取决于两个判据:长径比是否超过约 5:1、以及关键配合面是否在去料最集中区域附近。两者都满足时不写,后期校形和返修的代价通常高于一次时效。
壁厚与加强筋:写“最小壁厚”比写“尽量薄”有用
“在保证强度前提下尽量减重”是一句无法执行的注释。审查时把它改成可量化的三条:最小壁厚数值(铝合金件业内常见 1.5–3 mm,视高度与面积定,需按图纸确认)、加强筋高度与壁厚比(筋高一般不超过筋厚的 3–4 倍,否则铣削让刀、根部易振)、筋间开口宽度(要能进刀,窄缝只能放电加工,成本跳档)。三条不写,工艺只能保守加厚,重量目标自动落空。
未注圆角与清角:后果是崩刃和应力集中
未注内圆角默认“越小越好”是错的。刀具半径决定能清到多小:R3 内角用 φ6 刀即可,R1 以下往往要换小刀、降进给,根部还容易留台阶。更麻烦的是受力臂体根部写清角——应力集中点直接落在配合面附近,疲劳寿命受影响。改法:在图纸注释里给一条通用规则,如“未注内圆角 R2,过渡处 R3”,把真正需要清角的位置单独标出并注明用途。是否放宽,看该处是否承受循环载荷;装饰面或非受力区可以放宽,关节受力区不建议。
材料状态与毛坯:报价偏差最常见的来源
同一张图纸,只写“45钢”,报价能差出一截。原因不在加工工时,而在毛坯:是棒料直接车,还是锻件留余量,还是铸件带黑皮。三条路线的材料费、装夹次数、粗加工余量、探伤要求都不同。图纸不写清材料状态,报价方只能按最保守的假设报——通常按锻件或带余量棒料算,宁可多留。
毛坯形态决定加工路线,不是反过来
机器人结构件常见毛坯有三类:棒料适合回转体、尺寸规整的臂节;锻件适合受力大、截面变化的关节座;铸件适合形状复杂、批量稍大的底座。棒料余量小、上料快,但形状受限;锻件能省材料、改善流线,但采购周期长、来料一致性要确认;铸件一次成型复杂轮廓,但黑皮面和砂眼可能把基准面选在毛坯上,加工时装夹就不稳。
图纸上要补的不是“建议用锻件”这种话,而是材料标准号、供货状态(退火/正火/调质)、是否允许拼接、黑皮面是否允许保留。这四项缺一项,报价方就得自己假设,假设方向通常偏保守。
未注热处理与探伤:报价方只能按最严的来
图纸写“调质处理”但不给硬度范围,报价时按整体调质算;写“必要时探伤”但不给标准,报价时按最严的级别估。这不是报价方故意加价,是未注要求无法定价,只能取上限。反过来,如果零件确实不需要调质,就在图纸上明确“不要求热处理”或注明仅去应力,报价立刻能降下来。
- 材料标准号:GB/T 699、GB/T 3077 还是其他,牌号后带不带状态代号
- 毛坯形态:棒料、锻件、铸件、板材,是否允许拼焊
- 热处理:是否调质、硬度范围、去应力要求、时效要求
- 探伤:是否要求、标准、级别、验收准则
- 余量归属:黑皮面、非加工面是否允许保留,由谁负责清理
业内常见做法是:样机阶段用棒料或板材直接加工,省去模具和锻件周期;批量到一定数量后再评估锻件或铸件。但这个切换点因零件而异,没有统一数字,要按受力、批量、材料利用率单独算,图纸评审时和工艺一起定。
检测方案要在图纸阶段定:三坐标、检具与首件
检测方式直接决定报价里有没有「测量成本」这一项。图纸只写「按图检验」,报价方要么按最保守假设报,要么在加工完后才发现测不了——两种结果都让交期难看。
哪些特征写三坐标,哪些用检具
| 特征类型 | 推荐检测方式 | 图纸应写什么 |
|---|---|---|
| 多孔位关联尺寸(位置度、孔组间距) | 三坐标 | 基准体系、位置度公差、被测要素编号 |
| 轴孔配合直径、深度 | 内径千分尺 / 塞规 | 尺寸带、圆柱度、粗糙度 |
| 平面度、平行度大面积贴合面 | 平板 + 塞尺 / 三坐标 | 平面度公差、检测面范围 |
| 自由曲面、外观面 | 首件 + 样板 / 3D 扫描比对 | 允许偏差范围、比对基准 |
| 螺纹、沉孔 | 螺纹规、目视 + 卡尺 | 螺纹等级、沉孔深度公差 |
三坐标适合空间关联尺寸多的特征,单孔直径用塞规更快更便宜。把「哪些特征必须三坐标报告」写进图纸,报价方才能把测量工时算进去;不写,默认只做常规抽检。
反向判据:哪些零件不必上三坐标
单件样机、非配合装饰件、仅做装配验证的原型件,用卡尺 + 首件确认即可。此时强写「全尺寸三坐标报告」只会推高单价,不改善装配结果。判据是:该特征的偏差会不会导致装配失败或功能异常。不会,就不必上三坐标。
首件确认:写清范围和判定口径
首件确认不是「做一件看看」。图纸应注明首件需覆盖哪些特征、用哪种量具、判定依据是哪条公差。批量件则要写清抽检比例和关键尺寸的 Cpk 要求(如适用)。这些信息缺失时,报价方通常按「首件全检 + 批量抽检」报,成本偏高。
检测方案定得早,加工时就能预留测量基准和装夹空间。定得晚,零件做完了才发现基准被切掉,只能上 3D 扫描反推——多一道工序,多一笔费用。
审查清单:从图纸到报价前逐条过一遍
把前面几节的判据压成一份能打印的清单。每条给一个判定口径:通过(可直接报价)、需确认(向设计或工程问一句)、需修改(不改会返工或废品)。审查顺序按影响面从大到小,别从尺寸公差开始看。
清单的价值在顺序,不在条目多。基准和未注要求先过,能挡掉大部分报价偏差;尺寸公差放到最后逐条核。整份清单走完,报价方拿到的是一张可加工、可检测、可复现的图,而不是一份需要来回澄清的意向。
常见问题(FAQ)
下面几个问题在机器人结构件的图纸会审和询价里出现频率最高。答案给的是判断口径,不是承诺值;具体以图纸标注和双方确认的技术协议为准。
图纸没写未注公差,加工方按什么执行?
按通用未注公差标准执行,常见做法是线性尺寸走 GB/T 1804 或 ISO 2768 的 m 级,形位公差走对应未注等级。但机器人关节件、导轨面这类有配合关系的特征,不能靠未注公差兜底——未注公差只保证“能装进去”,不保证同轴、不保证间隙一致。图纸上没写、又确实影响装配的,应在会审时补标,而不是让加工方猜。
形位公差是不是标得越多越保险?
不是。每多一项形位公差,就多一次装夹基准的约束和多一道检测工序,报价和交期都会跟着变。原则是:只在影响装配、运动精度或密封的位置标,并且基准要落在实际能装夹、能测量的面上。基准落在毛坯面或薄壁处,标了也测不准,反而制造争议。
表面粗糙度和配合公差是什么关系?
两者要匹配。过盈配合的轴承孔,尺寸带收紧的同时粗糙度通常也要提高,否则压装时表面微观峰谷被剪切,实际过盈量偏离设计值;间隙配合的定位面则更看尺寸带和形位公差,粗糙度要求可以放宽。只提粗糙度不提配合类型,或者只提配合不提粗糙度,都容易在装配阶段出问题。
样机图纸和批量图纸能共用一份吗?
可以共用,但要在图纸上区分。样机阶段用 CNC 或 3D 打印单件做,批量可能转注塑、压铸或钣金,两者的拔模、壁厚、圆角、分型面要求不同。同一份图纸若不注明工艺和批次,报价方只能按最保守假设报,或者按样机工艺报、批量时再改图,中间容易产生返工。建议样机与量产图纸分开版本管理。
检测报告要覆盖到什么范围?
取决于零件用途。关键配合特征(轴承孔、法兰定位面、导轨安装面)通常需要首件全尺寸加形位公差报告,用三坐标或专用检具;非配合的自由曲面和外观面,一般靠首件确认加抽检即可。检测范围应写进图纸或技术协议,否则默认只做常规尺寸抽检。是否上三坐标、用哪种检具,建议在报价前和加工方确认,因为它直接影响报价构成。
核心要点
- 形位公差先看基准:基准写在非加工面或薄壁上,等于把装夹误差直接算进零件,先改成可装夹的加工基准再谈精度。
- 配合面(轴承孔、减速机法兰、导轨安装面)值得收紧;非配合的自由曲面按未注公差走,收紧只会增加测量工时和废品判定争议。
- 臂体、关节座这类细长或薄壁件,图纸必须写清去应力/时效要求,否则粗加工后的变形会在精加工和装配时才暴露。
- 标注「配合面 Ra0.8」之前先确认配合性质:过盈压装、间隙配合、还是仅定位,不同配合对粗糙度和尺寸带的敏感度完全不同。
- 报价前把材料状态(锻件/棒料/铸件)、毛坯余量、探伤与三坐标要求问清楚,这些信息缺失是报价偏差的主要来源。



