La segmentación del proceso del horno rotatorio de carbón activado determina las condiciones de trabajo de sus componentes
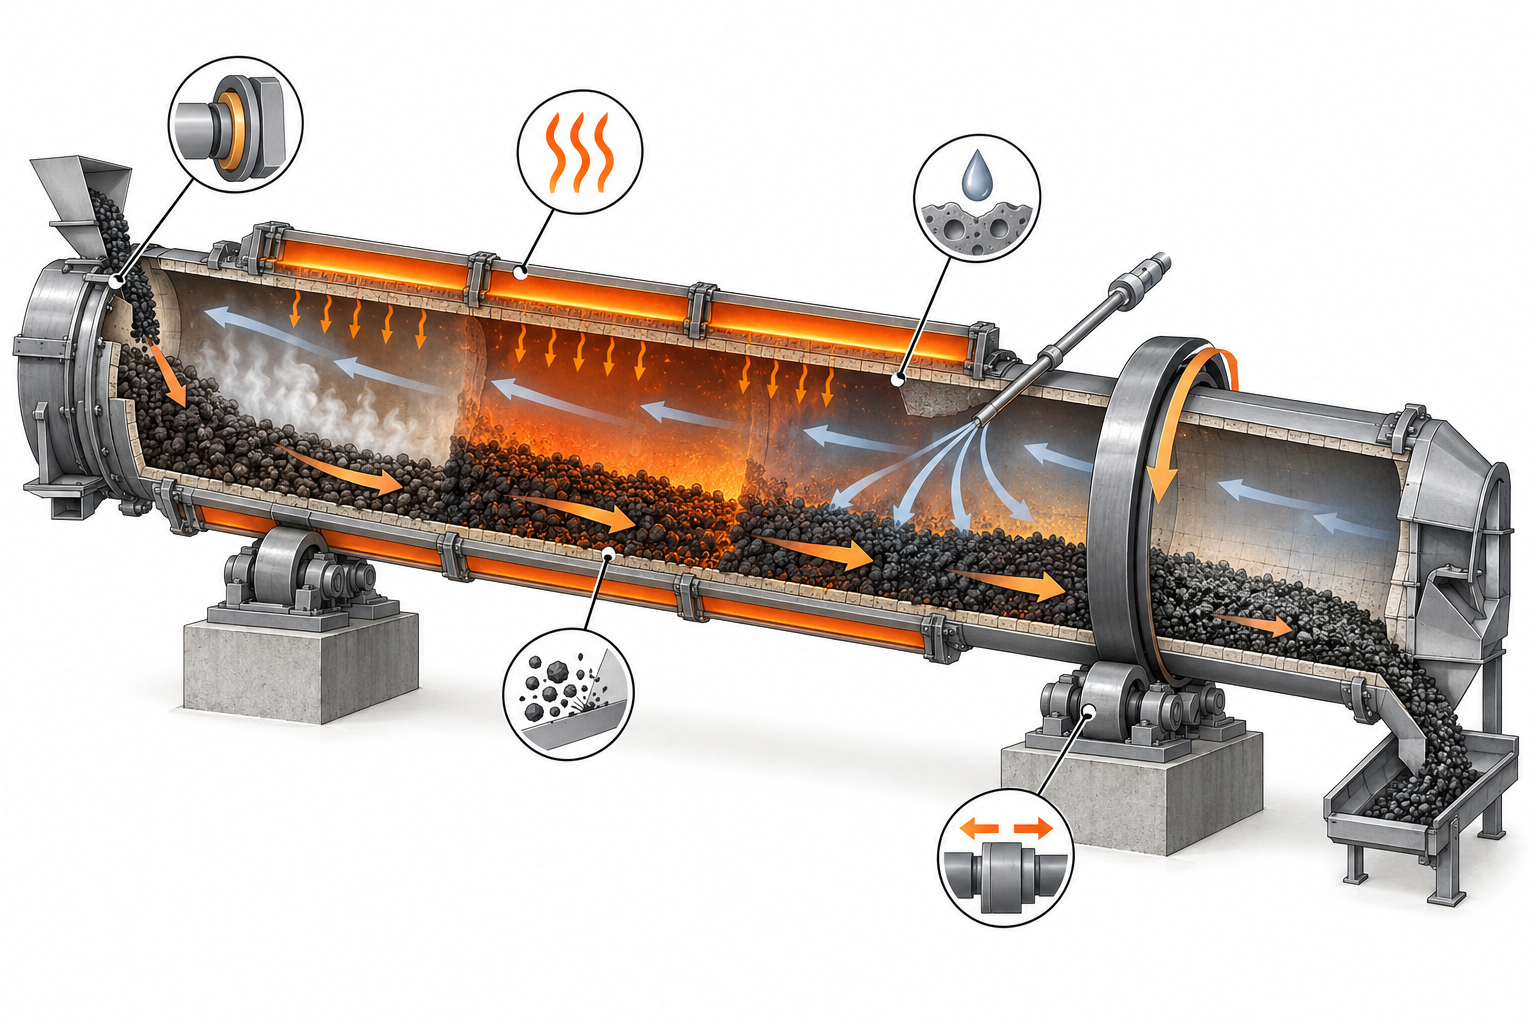
La producción de carbón activado no consiste en un único tratamiento a alta temperatura. Normalmente, la materia prima se seca primero, después pasa por la eliminación de volátiles y la carbonización, y posteriormente se activa en una atmósfera de vapor o dióxido de carbono; algunos procesos también incluyen enfriamiento y reactivación. La temperatura, el tiempo de residencia, la atmósfera y el estado del material difieren en cada etapa, por lo que también varían los riesgos a los que están sometidos el cuerpo cilíndrico, el revestimiento interior, las placas elevadoras, los sellos y los elementos de transmisión.
Tomando como ejemplo los rangos típicos indicados en la documentación, la carbonización se sitúa aproximadamente entre 343–538 °C y la activación entre 954–1.010 °C; estos valores solo deben utilizarse como referencia para evaluar el proceso, no como valores de diseño aplicables a todos los hornos rotatorios de carbón activado. La curva de temperatura real también depende de materias primas como carbón, cáscara de coco o biomasa, así como del tamaño de partícula, el contenido de humedad, el contenido de cenizas y la estructura de poros objetivo. Además de las altas temperaturas, la zona de activación debe afrontar el vapor o el dióxido de carbono, los ciclos térmicos y el control de la atmósfera.
Por tanto, no se debe elaborar primero una lista de calidades genéricas de acero resistente al calor para después deducir sus aplicaciones en los componentes del horno rotatorio. Un orden más fiable es el siguiente: determinar primero la curva de temperatura y la atmósfera de cada zona térmica, diferenciar después entre la superficie caliente, la superficie en contacto con el material y la superficie portante, y finalmente determinar los materiales, el revestimiento, el método de unión y las tolerancias de mecanizado según los modos de fallo. En las revisiones posteriores del diseño deben comprobarse por separado la deformación térmica, la erosión por partículas, los medios corrosivos, las fugas de los sellos y la alineación en caliente, tomando como eje de la selección la relación «condiciones del proceso—modo de fallo—solución de fabricación».
Calentamiento indirecto y calentamiento directo: cómo diseñar el límite de la atmósfera de un horno rotatorio de carbón activado
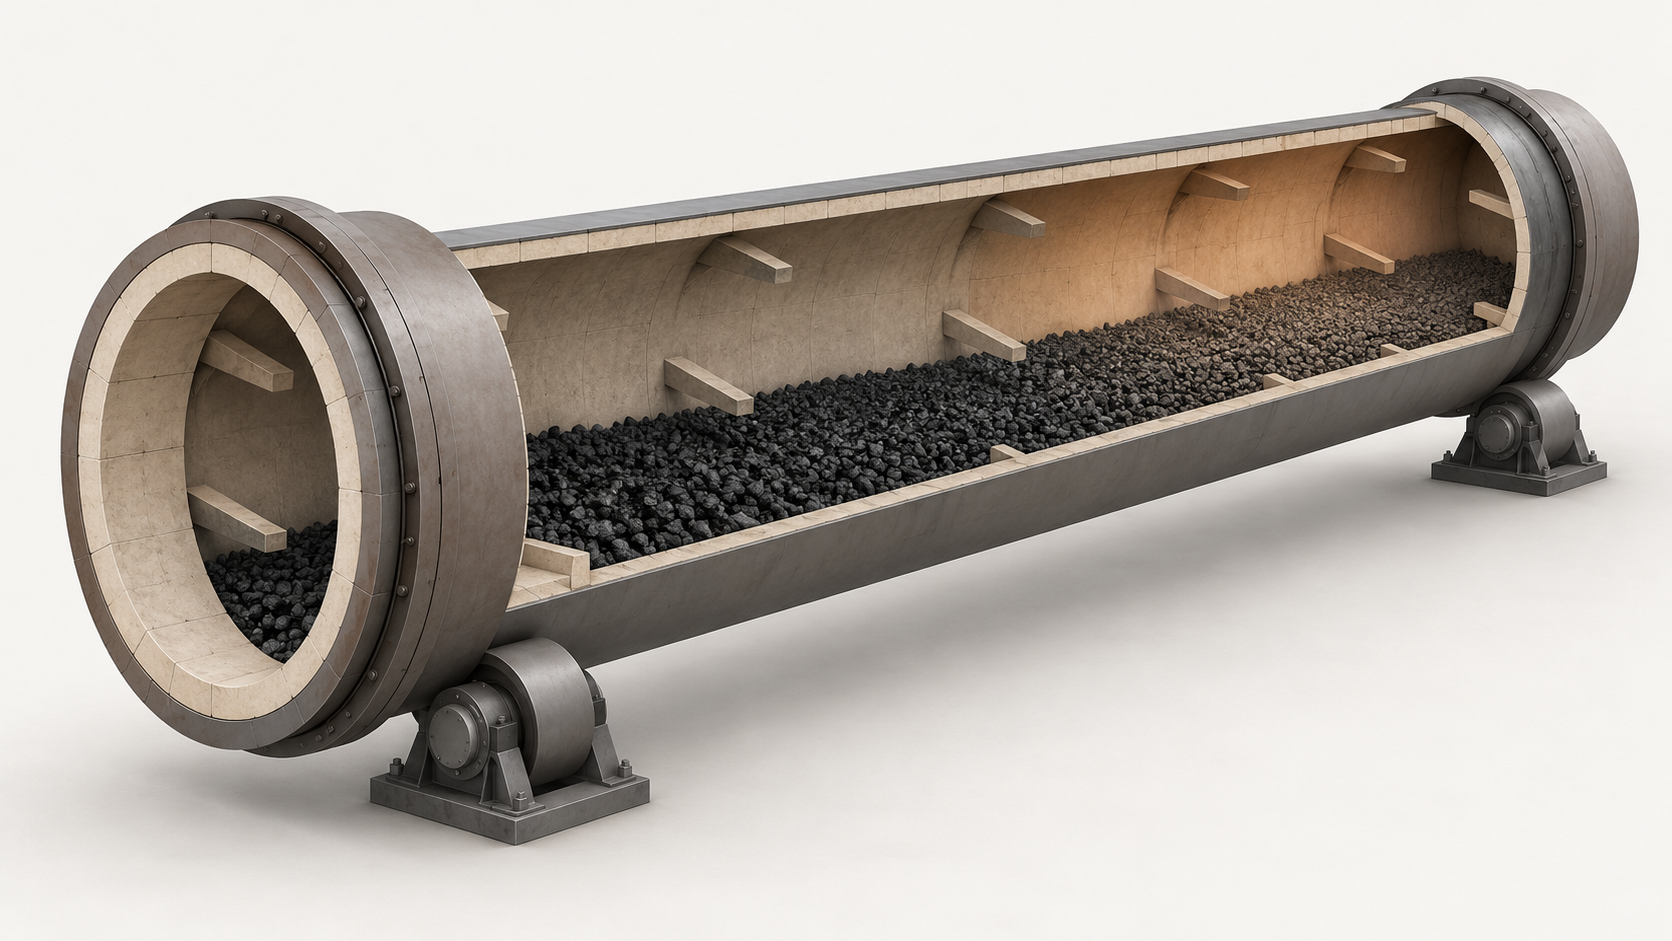
Cuando el horno rotatorio de carbón activado utiliza calentamiento indirecto, la combustión se produce en el hogar o la carcasa de calentamiento situados fuera del cuerpo cilíndrico, y el calor se transfiere al material a través de la pared del cilindro. La llama de combustión y los gases de combustión no entran directamente en el espacio del material, lo que favorece el mantenimiento de una atmósfera pobre en oxígeno o controlada y reduce el riesgo de oxidación directa del material carbonoso. En este caso, la pared interior del cuerpo cilíndrico cumple la función de transferencia de calor y de límite de la atmósfera, mientras que el lado exterior soporta un flujo térmico elevado y ciclos térmicos.
Límite térmico del cuerpo cilíndrico del horno rotatorio de carbón activado
En el calentamiento directo, los gases de combustión, el contenido de oxígeno y los volátiles del material modifican conjuntamente la atmósfera dentro del cilindro, y también cambian la corrosión y el choque térmico a los que están expuestos el cuerpo cilíndrico, el revestimiento interior y los sellos. Por ello, el material del cuerpo cilíndrico del horno rotatorio no debe seleccionarse únicamente según la temperatura máxima dentro del horno. Primero deben definirse el método de suministro de calor, la curva de temperatura, la composición de la atmósfera y el tiempo de residencia; después deben diferenciarse la superficie caliente, la superficie en contacto con el material y la superficie portante, y verificarse la dilatación térmica, la deformación por soldadura y la redondez.
Vapor de activación, interfaces de gas y sellado del extremo de entrada y del extremo de salida del horno
Cuando se introduce vapor o dióxido de carbono durante la etapa de activación, una distribución desigual del gas, las fugas en las interfaces o la deformación térmica del cuerpo cilíndrico pueden provocar fluctuaciones locales de la atmósfera. Los sellos del extremo de entrada y del extremo de salida del horno deben diseñarse teniendo en cuenta conjuntamente el descentramiento de rotación, las holguras de montaje y el desplazamiento térmico de la carcasa, en lugar de verificar únicamente la clase de resistencia térmica del material de sellado. La revisión de ingeniería debe comprobar como mínimo la ubicación de las interfaces de gas, las holguras de sellado, las interferencias durante la rotación, el margen de expansión en caliente y el método de inspección de fugas tras el montaje.
Cuerpo cilíndrico y revestimiento del horno rotatorio: cómo equilibrar la resistencia térmica, la deformación térmica y la fabricación mediante soldadura
En un horno rotatorio para carbón activado, el cuerpo cilíndrico cumple simultáneamente tres funciones: transferir calor, soportar cargas y mantener los límites de la atmósfera. Las curvas de temperatura de las zonas de carbonización y activación, las atmósferas de vapor o dióxido de carbono, las materias volátiles y la erosión causada por las partículas no son iguales; por ello, no se puede especificar un único grado de acero genérico basándose solo en la temperatura máxima dentro del horno. Los materiales y la estructura deben determinarse primero a partir de los cálculos en caliente, el análisis del medio y la confirmación del contenido de cenizas de la materia prima, diferenciando después entre la superficie caliente, la superficie en contacto con el material y la superficie portante.
Control de la deformación térmica y de la soldadura del cuerpo cilíndrico del horno rotatorio para carbón activado
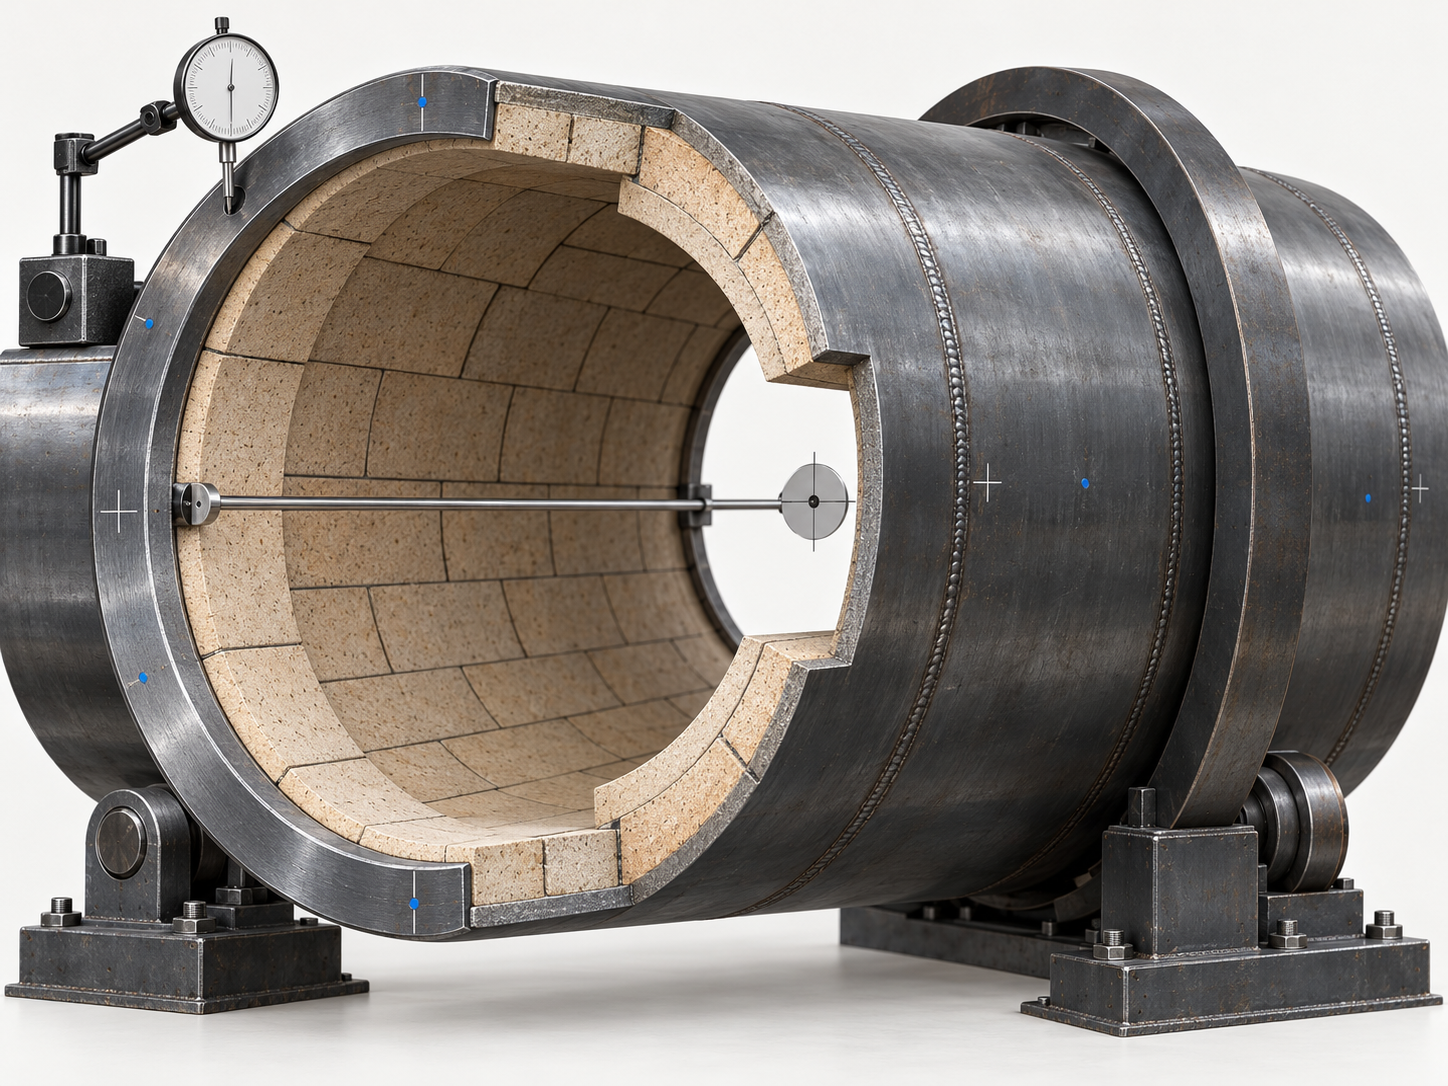
Cuando el cuerpo cilíndrico se calienta de forma desigual o se somete a arranques y paradas frecuentes, es fácil que aparezcan ovalización, dilatación y contracción axiales y fatiga térmica en las soldaduras. Durante la fabricación conviene definir claramente la secuencia de soldadura por tramos, las referencias de sujeción y el método de enderezado posterior a la soldadura, para evitar que la contracción de la soldadura se acumule en las bridas, los aros de rodadura o las superficies de montaje de los sellos. La aceptación no debe limitarse a medir el diámetro exterior en frío; también deben comprobarse la redondez, la coaxialidad, el descentramiento de las caras extremas y la tolerancia de posición de las interfaces críticas. Para las soldaduras, el plan de inspección visual, dimensional y, cuando sea necesario, de ensayos no destructivos debe establecerse según el riesgo.
Fijación y holguras de expansión del revestimiento interno del horno rotatorio para carbón activado
El revestimiento interno se utiliza principalmente para el aislamiento térmico, la protección de la pared del cuerpo cilíndrico y la resistencia al desgaste local, pero su espesor, segmentación, estructura de anclaje y holguras de expansión térmica no pueden determinarse al margen del campo de temperaturas en caliente. Buscar un espesor excesivo puede aumentar el peso y la carga del accionamiento, mientras que una holgura insuficiente puede provocar, tras el calentamiento, presión de contacto, grietas o desprendimientos. Los documentos de compra deben especificar simultáneamente la base de selección del material del revestimiento, el tipo de elementos de fijación, las unidades reemplazables, las aberturas de mantenimiento y las referencias de montaje. Finalmente, deben verificarse las dimensiones en frío y las holguras previstas en caliente, para evitar que el cuerpo cilíndrico, el revestimiento interno y el sistema de sellado cumplan individualmente los requisitos, pero no puedan funcionar de forma coordinada.
Paletas elevadoras, sinfines de entrada y salida y placas de revestimiento: cómo seleccionar los componentes de desgaste de un horno rotatorio para carbón activado
Las paletas elevadoras giran con el cuerpo cilíndrico, elevan el material y lo lanzan hacia el flujo de gas o cerca de la pared caliente, con el fin de mejorar la transferencia de calor, la mezcla y la distribución del tiempo de residencia. No son simplemente componentes resistentes al desgaste: su altura, separación, ángulo de instalación y forma de los bordes afectan simultáneamente al caudal de material, la acumulación local y la carga de la zona caliente. Cuando cambian el tamaño de partícula, el contenido de humedad, el contenido de cenizas y la dureza de la materia prima del carbón activado, también cambian los riesgos de erosión, impacto, adherencia y obstrucción por acumulación de material.
El diseño contra el desgaste de las paletas elevadoras del horno rotatorio para carbón activado debe dejar una vía de sustitución
Durante el diseño, primero deben diferenciarse la superficie en contacto con el material, la superficie de conexión sometida a esfuerzos y las zonas afectadas térmicamente; después se determinarán los materiales resistentes al desgaste candidatos y sus procesos de soldadura o fundición. No debe utilizarse únicamente el criterio de que «cuanto mayor sea la dureza, mejor»; los materiales excesivamente duros pueden aumentar el riesgo de fractura frágil, las tensiones residuales de soldadura o la dificultad de reparación en obra. Las paletas elevadoras, las hélices de los sinfines y las placas de revestimiento deberían adoptar módulos reemplazables, con un margen de desgaste definido, transiciones redondeadas y estructuras de fijación antiaflojamiento, garantizando además que las herramientas de mantenimiento puedan acceder.
- En el sinfín de alimentación deben comprobarse especialmente la holgura entre las hélices y la carcasa, la flexión del eje, la formación de puentes de material y la acumulación en la boca de alimentación.
- En el extremo de descarga deben inspeccionarse especialmente la erosión causada por partículas a alta temperatura, el impacto de la caída del material, la dirección de solape de las placas de revestimiento y las referencias para su sustitución.
- Durante la aceptación deben medirse el espesor, la posición de montaje y el estado de apriete de los componentes críticos; en las piezas soldadas deben revisarse el aspecto de las soldaduras, la deformación y la accesibilidad, mientras que en las piezas fundidas deben verificarse el material, el estado del tratamiento térmico y la documentación de inspección de defectos.
Los documentos de solicitud de cotización deben especificar claramente el tamaño de partícula de la materia prima, el contenido de humedad, el contenido de cenizas, la capacidad de procesamiento, la velocidad de rotación y el método de mantenimiento. Solo cuando estas condiciones de operación se entreguen al proveedor junto con el método para determinar las posiciones de desgaste, las dimensiones de los módulos y los ciclos de sustitución, las cotizaciones de las placas de revestimiento resistentes al desgaste y de las paletas elevadoras serán comparables.
Aros de rodadura, rodillos de apoyo, rodamientos y corona dentada: los componentes portantes y de transmisión no deben seleccionarse solo por la temperatura interna del horno
Los aros de rodadura, los rodillos de apoyo, los rodamientos y la corona dentada de un horno rotatorio para carbón activado suelen estar situados en el exterior del cuerpo cilíndrico. Aunque no soportan directamente la temperatura máxima de la zona de activación, deben soportar de forma continua el peso propio del cuerpo cilíndrico, la carga del material, la carga de rotación y los cambios de alineación provocados por la expansión térmica en caliente. Por tanto, los componentes portantes y de transmisión no pueden seleccionarse directamente aplicando los mismos materiales resistentes al calor del interior del horno, ni puede elegirse su grado únicamente según la temperatura interna. Los materiales, el tratamiento térmico y las dimensiones estructurales deben determinarse considerando la carga, la velocidad de rotación, la anchura de contacto, la temperatura ambiente, las condiciones de lubricación y el método de mantenimiento.
La expansión térmica afecta primero a la alineación y después a la tensión de contacto
Después de calentarse, el cuerpo del cilindro se expande axial y radialmente. Si el ajuste entre el aro de rodadura y el cuerpo del cilindro, la posición de los rodillos de soporte o el ajuste de los rodillos de empuje no son adecuados, pueden producirse una carga excéntrica en la superficie de rodadura, un contacto localizado, un desgaste anormal y un aumento de la temperatura de los rodamientos. Durante la revisión del diseño, deben verificarse por separado las referencias de montaje en frío y la posición de trabajo en caliente, confirmando la anchura de contacto entre el aro de rodadura y los rodillos de soporte, el ángulo de inclinación de estos, el control del desplazamiento axial y la holgura en caliente. Asimismo, debe evitarse que la deformación del cuerpo del cilindro o los errores de instalación provoquen un engrane desigual de la corona dentada; de lo contrario, se acelerarán la vibración y el picado de los flancos de los dientes.
Puntos clave de fabricación y aceptación de los componentes de transmisión de un horno rotatorio de carbón activado
- Aros de rodadura, rodillos de soporte y corona dentada: verificar los defectos de las superficies de rodadura y de los flancos de los dientes, la dureza o el estado del tratamiento térmico, así como el descentramiento radial y el descentramiento axial.
- Cuerpo del cilindro y componentes de transmisión: comprobar la coaxialidad, las referencias de instalación, las marcas de contacto y la holgura en caliente; no debe verificarse únicamente la dimensión de cada pieza por separado.
- Rodamientos y lubricación: definir el método de inspección de la precisión de instalación de los soportes de los rodamientos, el método de lubricación, el estado de las juntas y el aumento de temperatura durante el funcionamiento.
- Entrega en obra: exigir los registros de ajuste de alineación, los registros de comprobación del engrane de los engranajes y, cuando sea necesario, los datos de equilibrado dinámico o de la prueba de funcionamiento en rotación.
Las tolerancias específicas y los umbrales de inspección deben determinarse en función de las dimensiones del equipo, los cálculos de carga, la velocidad de giro y los planos del proveedor. Si los documentos de compra solo indican «aro de rodadura resistente a altas temperaturas» o «corona dentada resistente al desgaste», normalmente no será posible obtener ofertas comparables; también deben especificarse claramente la alineación en caliente, el estado de contacto y el método de aceptación de la instalación.
Sellos del extremo de entrada y del extremo de salida del horno e interfaces del gas de activación: convertir el riesgo de fugas en indicadores verificables
El sellado de un horno rotatorio de carbón activado no es simplemente un componente antipolvo. El extremo de entrada, el extremo de salida, la entrada de alimentación, la salida de producto y las interfaces de vapor o dióxido de carbono tienen, respectivamente, la función de aislar el aire, limitar la fuga de gases calientes hacia el exterior y mantener la atmósfera de activación. Cuando falla el sellado, pueden producirse simultáneamente fugas de gas, fluctuaciones del contenido de oxígeno, un aumento de las pérdidas térmicas y una estructura de poros inestable del producto. Por tanto, el diseño del sellado debe revisarse conjuntamente con la deformación térmica del cuerpo del cilindro, el descentramiento durante la rotación y la disposición de los conductos de gas.
La estructura de sellado del horno rotatorio de carbón activado debe adaptarse a los límites de movimiento y temperatura
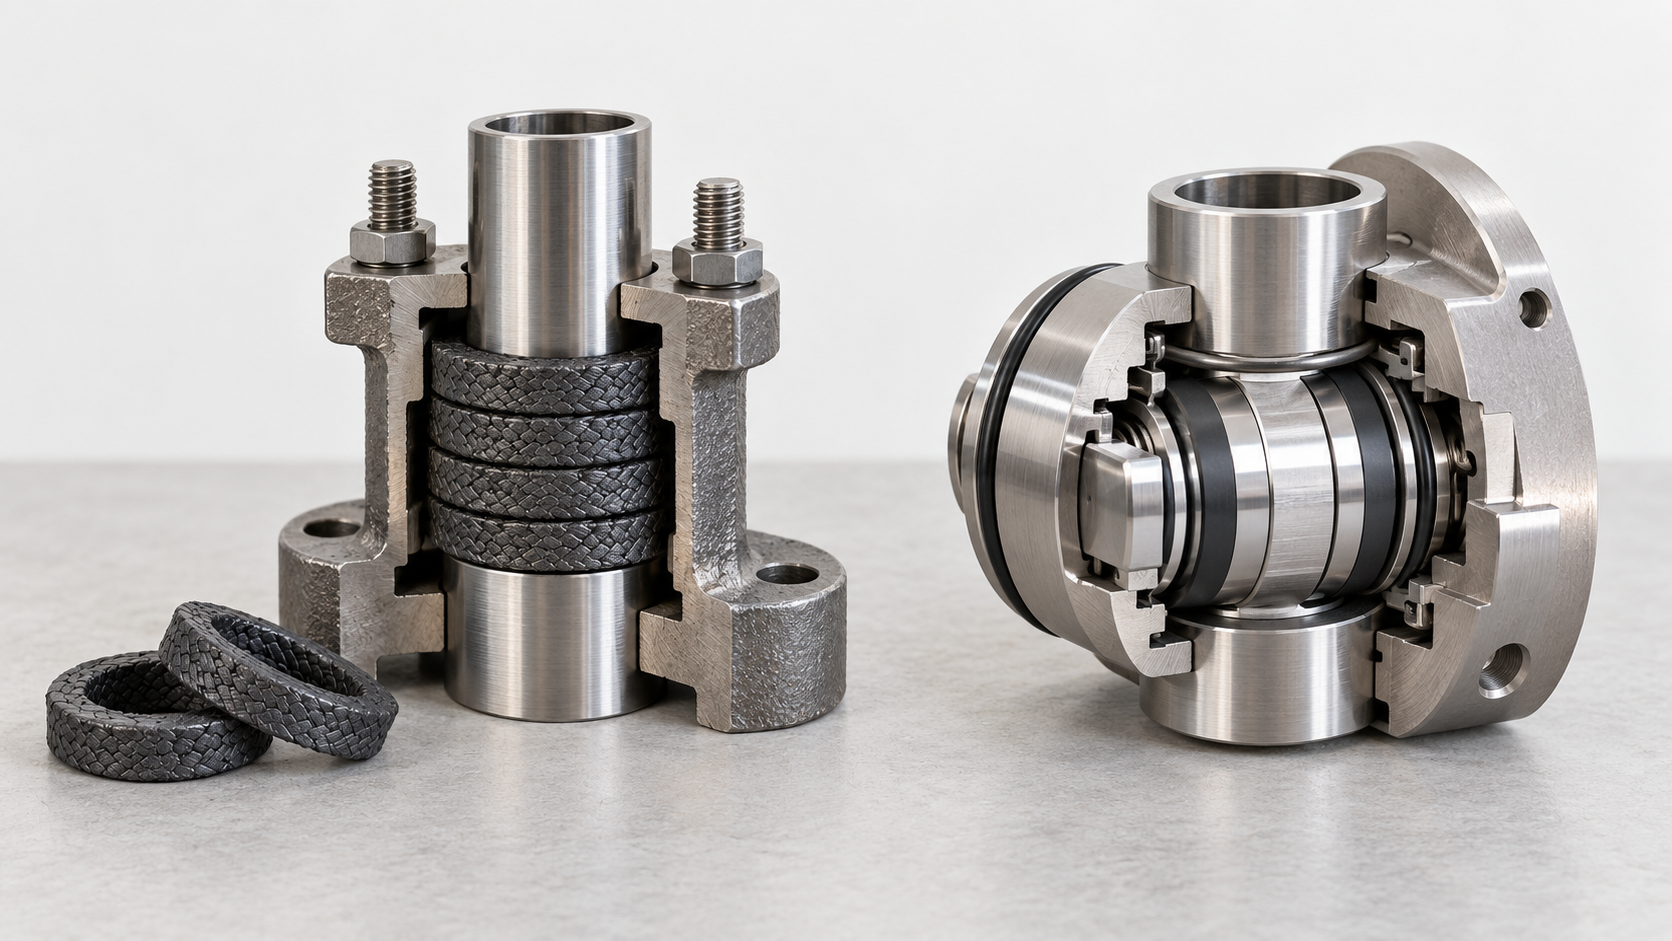
La estructura laberíntica es adecuada para reducir el contacto directo y la fricción, pero es sensible a la holgura de instalación, la concentricidad y la acumulación de polvo; el sellado de contacto puede formar una barrera más directa, pero es necesario verificar la resistencia a la temperatura, el desgaste y la fuerza de apriete del elemento de sellado. En zonas de alta temperatura, con abundante polvo o con un descentramiento significativo en caliente, puede ser necesaria una estructura combinada. La forma específica no debe decidirse únicamente según el nombre del material, sino también considerando los cambios de posición del cuerpo del cilindro en caliente, el espacio de mantenimiento y el método de sustitución del elemento de sellado.
Las interfaces del gas de activación y la aceptación del sellado deben evaluarse considerando el estado del sistema
Las interfaces de vapor o dióxido de carbono deben evitar que una conexión rígida soporte directamente el desplazamiento del cuerpo del cilindro; asimismo, deben verificarse las referencias de montaje de las bridas, los tramos de compensación, los soportes y la distribución del gas. Durante la compra y la aceptación, no debe comprobarse únicamente el certificado del material de sellado; los siguientes puntos también deben incluirse en el mismo plan:
- Comprobación de la holgura de montaje en frío y en caliente, del descentramiento axial y de las interferencias durante la rotación;
- Coaxialidad entre la carcasa del sello y el cuerpo del cilindro, método de fijación y dirección de la expansión térmica;
- Estado de conexión, soportes y comprobación de fugas de las tuberías de vapor o dióxido de carbono;
- Criterio de sustitución tras el desgaste del elemento de sellado, accesibilidad para el mantenimiento y método de nueva medición en obra.
La aceptación final debe confirmarse mediante la rotación en vacío, el funcionamiento en caliente y las condiciones de operación del circuito de gas, en lugar de sustituir la inspección del sistema por una única dimensión estática. Los planos deben especificar claramente las holguras, los descentramientos, las superficies de referencia y los métodos de ajuste permitidos; si la atmósfera del proceso o la curva de temperatura aún no están definidas, la estructura y los materiales del sellado solo pueden considerarse soluciones candidatas y deberán determinarse tras los cálculos en caliente, el análisis del medio o las pruebas.
De la selección de materiales a la fabricación y la aceptación: qué debe especificarse claramente en los documentos de consulta para equipos de producción de carbón activado
La solicitud de cotización de equipos para la producción de carbón activado no debe limitarse a indicar «virola de acero resistente al calor» o «placas de revestimiento resistentes al desgaste». Los documentos de compra deben especificar primero el tipo de materia prima, la granulometría, el contenido de humedad, el contenido de cenizas, la capacidad de procesamiento, la velocidad de rotación y el tiempo de residencia, y después adjuntar la curva de temperatura de carbonización o activación, la composición de la atmósfera, el consumo de vapor o dióxido de carbono, los medios corrosivos y el método de mantenimiento. Sin estas condiciones límite, la interpretación de distintos proveedores sobre el espesor de pared, el revestimiento interior, las paletas elevadoras y las juntas de estanqueidad puede ser completamente diferente, y las cotizaciones tampoco podrán compararse directamente.
Los planos y el acuerdo técnico deben clasificar los componentes según su nivel de riesgo. Para la virola y las piezas soldadas, se deben confirmar principalmente los certificados de los materiales, el proceso de soldadura o fundición, el estado del tratamiento térmico, los ensayos no destructivos de las soldaduras, la redondez, la coaxialidad y la holgura de expansión en caliente; para las paletas elevadoras, las placas de revestimiento y el tornillo sinfín, se deben especificar el margen de desgaste, el método de fijación, los módulos reemplazables y las referencias de mantenimiento; para los aros de rodadura, los rodillos de apoyo y la corona dentada, se deben indicar el ancho de contacto, el descentramiento radial y frontal, el estado de los dientes, los requisitos de alineación y la holgura en caliente. En el caso de piezas giratorias, también deben definirse los requisitos de equilibrado dinámico o de alineación en campo.
- Condiciones de operación y datos de diseño: tipo de materia prima, granulometría, contenido de humedad, contenido de cenizas, capacidad de procesamiento, velocidad de rotación, tiempo de residencia, curvas de temperatura de cada zona, composición de la atmósfera y consumo de vapor o dióxido de carbono.
- Documentación de fabricación y calidad: certificados de los materiales, documentos del proceso de soldadura o fundición, registros del tratamiento térmico, informes de ensayos no destructivos de las soldaduras críticas, así como registros de medición de la redondez y coaxialidad de la virola, la posición de los taladros de las bridas, y el descentramiento de los aros de rodadura y la corona dentada.
- Aceptación del montaje y la operación: holgura de expansión del revestimiento interior, referencias de montaje de las paletas elevadoras y las placas de revestimiento, estado de contacto entre los aros de rodadura y los rodillos de apoyo, engrane de los engranajes, holgura de las juntas de estanqueidad, interferencias durante la rotación, fugas en los circuitos de gas y, cuando sea necesario, registros de alineación en caliente o de la prueba de funcionamiento.
Los documentos de solicitud de cotización también deben distinguir entre los valores garantizados de diseño, las tolerancias de fabricación y los valores medidos en campo, para evitar convertir la temperatura admisible del material, el espesor de pared o la vida útil en conclusiones fijas desvinculadas de las condiciones de operación. En el caso de los hornos rotatorios para carbón activado, presentar primero los límites de operación y confirmar después los materiales, la estructura y el plan de inspección suele reducir más las reparaciones y las controversias de aceptación que especificar de antemano un grado de material.
Preguntas frecuentes sobre la selección de componentes de hornos rotatorios para carbón activado
Los materiales y la estructura de un horno rotatorio para carbón activado no pueden determinarse únicamente a partir de un valor de temperatura. La atmósfera del proceso, la erosión por partículas, las cargas, la deformación térmica, el proceso de soldadura o fundición y el estado del montaje en campo deben integrarse en un mismo documento de diseño y aceptación.
¿Puede la temperatura de activación determinar directamente el grado de material de un horno rotatorio para carbón activado?
No. La temperatura de activación es solo el punto de partida. También deben confirmarse la atmósfera de vapor o dióxido de carbono, el contenido de oxígeno, las materias volátiles, el contenido de cenizas, los ciclos térmicos, la erosión del material y el modo de soporte de las piezas. La virola, el revestimiento interior, las paletas elevadoras, las juntas de estanqueidad y los componentes de transmisión están expuestos a distintos modos de fallo; por ello, el grado de material debe determinarse mediante cálculos en caliente, análisis del medio, el proceso de soldadura o fundición y los datos del proveedor.
¿Las placas de revestimiento resistentes al desgaste de un horno rotatorio para carbón activado son mejores cuanto mayor sea su dureza?
No necesariamente. Una mayor dureza puede mejorar la resistencia al desgaste abrasivo, pero también puede aumentar el riesgo de fractura frágil, desprendimiento por impacto, dificultades de soldadura o costes de sustitución. Deben considerarse la granulometría, la dureza, el contenido de cenizas, el contenido de humedad, la adherencia y las cargas de impacto de la materia prima para determinar el espesor de las placas de revestimiento, el método de fijación, las transiciones redondeadas, el margen de desgaste y las referencias para su sustitución.
¿Pueden utilizarse indistintamente las virolas de los hornos rotatorios para carbón activado de calentamiento directo e indirecto?
Por lo general, no deben considerarse directamente intercambiables. En el calentamiento indirecto, el calor se transfiere a través de la pared de la virola desde una combustión externa y el material queda separado de los productos de combustión; en el calentamiento directo, el interior de la virola también debe soportar las variaciones de los gases de combustión, del contenido de oxígeno y del flujo térmico local. Los límites de diseño de las superficies calientes, las juntas de estanqueidad, las conexiones de gas, la expansión térmica y las soldaduras son diferentes en ambas estructuras, por lo que deben verificarse de nuevo según el proceso específico.
Al adquirir componentes para equipos de producción de carbón activado, ¿qué documentación de inspección no debe omitirse?
Como mínimo, deben especificarse los certificados de los materiales, el proceso de soldadura o fundición, el estado del tratamiento térmico, el plan de ensayos no destructivos de las soldaduras críticas y los resultados dimensionales y geométricos, como la redondez, la coaxialidad y los descentramientos radial y frontal. En los aros de rodadura, los rodillos de apoyo y la corona dentada también deben confirmarse el estado de contacto, la alineación y las referencias de montaje; en las juntas de estanqueidad deben confirmarse la holgura de montaje, las interferencias durante la rotación y el método de comprobación de fugas. Los aspectos concretos deben determinarse según la clasificación de riesgo de cada componente.
Key takeaways
- La selección de materiales del horno rotatorio de carbón activado debe comenzar por determinar la curva de temperatura, la atmósfera, el tamaño de partícula y el contenido de humedad de la materia prima, y después diferenciar entre la superficie caliente, la superficie en contacto con el material y la superficie portante.
- El cuerpo cilíndrico debe cumplir simultáneamente funciones de transferencia de calor, soporte de carga y límite de la atmósfera, por lo que es necesario considerar la deformación térmica, la deformación por soldadura, la redondez, la coaxialidad y la inspección de las soldaduras.
- La solución de resistencia al desgaste para las placas elevadoras, el revestimiento interior y los componentes de alimentación y descarga debe determinarse en función de la dureza del material, el contenido de cenizas, la erosión por partículas y el método de sustitución en campo.
- La banda de rodadura, los rodillos de apoyo, los rodamientos y la corona dentada están principalmente condicionados por la carga, la tensión de contacto, la alineación y la dilatación térmica; no deben seleccionarse los materiales únicamente según la temperatura máxima dentro del horno.
- Los documentos de compra deben especificar claramente los límites de operación, los certificados de materiales, el proceso de fabricación, las tolerancias dimensionales y geométricas, los ensayos no destructivos y las referencias de montaje en campo.