Por qué elegir husillos de rosca trapezoidal para actuadores CNC: compromiso entre autobloqueo, eficiencia y holgura de posicionamiento
El mismo husillo debe impulsar la carga y mantener la posición, además de cumplir los requisitos de posicionamiento y vida útil del actuador CNC; por ello, en el diseño normalmente no es posible maximizar simultáneamente el autobloqueo, la eficiencia, la velocidad y la precisión. La selección de un husillo de rosca trapezoidal es, en esencia, un compromiso de ingeniería condicionado por las condiciones de trabajo y el coste: generalmente resulta más adecuado para funcionamiento a baja velocidad e intermitente, así como para transmisiones que requieren mantener la posición tras un corte de alimentación; sin embargo, el hecho de ser una «rosca trapezoidal» no implica por sí mismo un autobloqueo seguro ni puede sustituir a un mecanismo de frenado o retención.
Actuadores de elevación y sujeción a baja velocidad: primero, la dirección de la carga y el estado tras un corte de alimentación
En los mecanismos de elevación, sujeción o empuje a baja velocidad, los aspectos principales del diseño suelen ser la carga axial, su dirección, el ciclo de trabajo y el estado de retención después de un corte de alimentación. Un avance menor puede ayudar a reducir la tendencia al retroaccionamiento, pero el resultado real también depende del ángulo de avance, la lubricación, la combinación de materiales, el desgaste, las vibraciones y los impactos. En mecanismos con cargas verticales o relacionados con la seguridad de las personas, deben evaluarse además un freno mecánico, un pasador de bloqueo u otras medidas redundantes de retención. Durante la compra o la elaboración del plano, no debe indicarse únicamente «se requiere autobloqueo»; deben especificarse la dirección de la carga, las condiciones de retención estática y el método de verificación.
Mesas de posicionamiento repetitivo a alta velocidad: prioridad a la eficiencia, el calentamiento y la holgura axial
Las mesas de posicionamiento repetitivo a alta velocidad prestan más atención a la velocidad lineal, la velocidad de giro, el par de accionamiento, el calentamiento, la holgura de inversión y el rendimiento del posicionamiento repetitivo. La fricción de deslizamiento del husillo de rosca trapezoidal afecta a la eficiencia y la vida útil; aunque una tuerca precargada puede reducir la holgura axial, también puede aumentar la fricción y la carga del motor. Si el mecanismo requiere una elevada dinámica, poca holgura y una eficiencia de funcionamiento relativamente alta, debe considerarse el husillo de bolas como alternativa de comparación, evaluando conjuntamente el husillo, el motor, las guías, el acoplamiento y el sistema de realimentación. Que las dimensiones de la galga o de la pieza sean conformes no significa que el actuador montado alcance el rendimiento de posicionamiento previsto.
Qué parámetros deben verificarse al seleccionar un husillo de rosca trapezoidal: carga, velocidad, vida útil y combinación con la tuerca
La selección de un husillo de rosca trapezoidal debe comenzar por las condiciones de trabajo, no por adaptar primero un modelo de catálogo según el diámetro nominal. Como mínimo, deben definirse la carga axial y su dirección, la carrera útil, la velocidad lineal objetivo, el ciclo de trabajo, la temperatura ambiente y los contaminantes, la holgura axial admisible, los requisitos de posicionamiento o posicionamiento repetitivo y si es necesario mantener la posición tras un corte de alimentación. La capacidad de carga no puede citarse de forma independiente de las condiciones de avance, velocidad de giro y vida útil; el mismo husillo puede presentar diferencias sustanciales en generación de calor, desgaste y par de accionamiento cuando funciona a baja velocidad de forma intermitente o a alta velocidad de forma continua.
Al seleccionar un husillo de rosca trapezoidal, convierta primero las condiciones de trabajo en especificaciones
| Parámetros | Unidad o campo | Confirmaciones necesarias durante la selección |
|---|---|---|
| Carga axial | N, dirección de la carga | Carga de trabajo, carga máxima y posible existencia de carga vertical |
| Velocidad y carrera | mm/s, mm | Carrera efectiva, frecuencia de movimiento alternativo, aceleración y desaceleración, y ciclo de trabajo |
| Requisitos de precisión | mm, ángulo o grado | Posicionamiento, repetibilidad, holgura permitida y error de avance |
| Condiciones de vida útil | Número de ciclos o distancia recorrida | Intervalo de lubricación, contaminación ambiental, temperatura y método de mantenimiento |
| Combinación de la tuerca | Material, holgura y precarga | Fricción, desgaste, par, calentamiento y condiciones de sustitución |
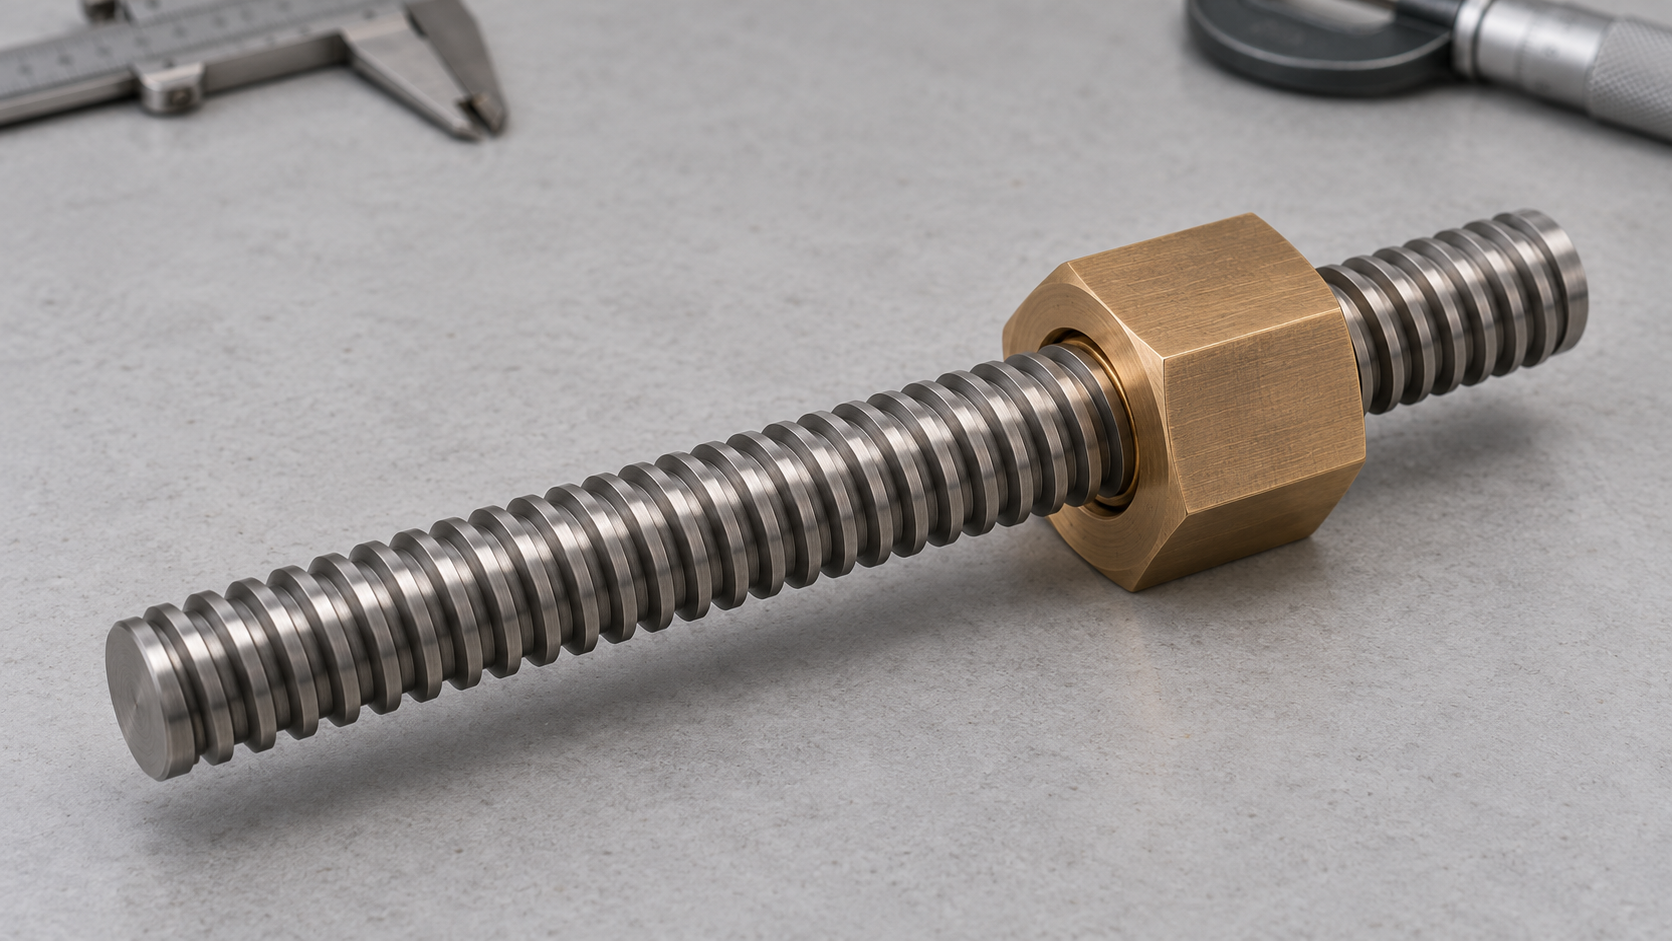
El material de la tuerca y el método de lubricación deben evaluarse junto con el material del husillo, la carga y el entorno. Las tuercas de plástico de ingeniería pueden ser adecuadas para algunas aplicaciones de baja velocidad y bajo nivel de ruido, mientras que en las tuercas metálicas deben comprobarse especialmente el desgaste, la lubricación y la holgura de ajuste. Las tuercas precargadas ayudan a reducir la holgura axial, pero aumentan la fricción, la carga del accionamiento y el calentamiento; por tanto, no se debe considerar la «precarga» por sí sola como una garantía de precisión. En las compras o los planos deben indicarse por separado la carga, la velocidad, las hipótesis de vida útil, el material de la tuerca, las condiciones de lubricación y la holgura de aceptación, para evitar especificar únicamente «husillo trapezoidal de alta precisión».
Cómo influyen el avance, el paso y el sentido de la rosca en la velocidad y el riesgo de retroaccionamiento de los husillos de rosca trapezoidal
Primero hay que distinguir entre paso y avance, y después evaluar la velocidad y el riesgo de retroaccionamiento. El paso es la distancia axial entre puntos correspondientes de dos perfiles de rosca adyacentes; el avance es el desplazamiento axial teórico de la tuerca después de una vuelta del husillo. En una rosca trapezoidal de una entrada, el avance es igual al paso; en una rosca de varias entradas, el avance es igual al paso multiplicado por el número de entradas. Si en el plano o la solicitud de cotización solo se indica «paso» y no «avance», es fácil calcular incorrectamente la velocidad lineal, la resolución y la selección del motor.
Cómo el avance modifica la velocidad lineal, la resolución y los requisitos de accionamiento
En condiciones ideales, ignorando el deslizamiento y la deformación elástica, la velocidad lineal puede estimarse mediante velocidad lineal = velocidad de rotación × avance. Al aumentar el avance, la velocidad de desplazamiento es mayor a la misma velocidad de rotación, pero el desplazamiento correspondiente a cada revolución también aumenta, por lo que la resolución de control suele disminuir y el efecto de los cambios de carga sobre el error de posicionamiento puede ser más evidente. Con un avance menor, el husillo necesita una velocidad de rotación más alta para alcanzar la misma velocidad; al mismo tiempo, deben evaluarse la fricción, el calentamiento y la eficiencia en función del material de la tuerca, la lubricación y el ciclo de trabajo. Por ello, en mecanismos de elevación a baja velocidad o de sujeción, normalmente se comprueban primero la capacidad de retención y el par de accionamiento; en las mesas de posicionamiento repetitivo de alta velocidad, deben revisarse especialmente la velocidad de rotación, la eficiencia, el aumento de temperatura y la holgura axial, además de comparar soluciones con husillos de bolas.
Cómo influyen el sentido de giro y el ángulo de avance en el riesgo de retroaccionamiento
El giro a la derecha o a la izquierda determina principalmente la dirección del movimiento y la compatibilidad del montaje, pero no representa por sí solo la capacidad de autobloqueo. El ángulo de avance cambia al aumentar el avance, y dicho ángulo, junto con las condiciones de fricción, influye en la posibilidad de que la carga accione el husillo en sentido inverso. En ingeniería, suele utilizarse la “comparación entre el ángulo de avance y las condiciones de fricción” como evaluación preliminar; sin embargo, el estado de lubricación, la combinación de materiales, el desgaste, las vibraciones, los impactos y la dirección de la carga pueden modificar el resultado real. Una rosca trapezoidal no equivale automáticamente a un autobloqueo seguro; en mecanismos relacionados con cargas verticales, retención durante cortes de energía o seguridad del personal, deben evaluarse por separado los frenos mecánicos, los mecanismos de retención u otras medidas redundantes. Las especificaciones deben indicar simultáneamente el paso, el avance, el número de entradas, el sentido de giro, la velocidad de rotación y la dirección de la carga, y se debe exigir al proveedor que confirme las condiciones de validación del retroaccionamiento.
Métodos de mecanizado de husillos de rosca trapezoidal: cómo elegir entre torneado, fresado, rectificado y lapeado
La selección del proceso debe determinarse conjuntamente según el volumen de producción, el estado del material y las tolerancias del plano. Un “husillo de rosca trapezoidal” no implica una ruta de mecanizado fija: para piezas únicas o lotes pequeños, normalmente se evalúa primero el torneado CNC; cuando existen limitaciones de dimensiones, material o condiciones de sujeción, puede considerarse el fresado de roscas; para obtener una mayor precisión o en husillos templados, debe evaluarse el rectificado de roscas. El lapeado se utiliza principalmente para ajustar el acoplamiento y mejorar el estado de contacto; el nombre del proceso no puede sustituir las tolerancias del avance, del perfil del diente o del diámetro medio.
Torneado de husillos de rosca trapezoidal: en lotes pequeños, compruebe primero la uniformidad de la herramienta y del avance
El torneado CNC es adecuado para piezas únicas y prototipos en lotes pequeños. Una herramienta de perfil puede formar directamente el perfil del diente, pero la rigidez de la herramienta, la resistencia de la punta y las condiciones de evacuación de virutas afectan a la calidad del fondo de la rosca. Cuando la cantidad de material a retirar en el roscado trapezoidal es grande, conviene utilizar un corte por capas para evitar vibraciones, sobrecalentamiento o el astillado de la herramienta debido a una pasada demasiado profunda. Antes del acabado, deben confirmarse el diámetro exterior, la ranura de salida y la longitud efectiva de la rosca para evitar un exceso de corte en el fondo del diente. Además, en las pasadas sucesivas deben mantenerse la misma referencia de avance y la misma compensación de herramienta; de lo contrario, pueden aparecer un perfil asimétrico o una holgura de acoplamiento irregular. Durante la adquisición, debe exigirse al proveedor que indique el tipo de herramienta, la referencia de mecanizado y el método de inspección de las dimensiones críticas.
Fresado, rectificado y lapeado de husillos de rosca trapezoidal: evaluación según la precisión y el estado del material
El fresado de roscas es adecuado para determinados diámetros, materiales o condiciones del equipo. La trayectoria de la herramienta es flexible, pero la rigidez de la sujeción y el control del descentramiento del eje del husillo afectan directamente a la uniformidad del avance y del perfil del diente. En la producción por lotes, también puede evaluarse una solución específica de mecanizado de roscas para mejorar el tiempo de ciclo y la repetibilidad. El rectificado de roscas suele utilizarse cuando se requieren mayores niveles de precisión o en piezas templadas; deben controlarse el reavivado de la muela, las quemaduras de rectificado, la deformación térmica y el coste de mecanizado. El lapeado puede ajustar el estado de contacto local, pero también puede modificar la holgura de acoplamiento; sin una cantidad de material eliminada y un método de inspección final claramente definidos, no debe considerarse el lapeado como una solución general para “mejorar la precisión”. En lotes pequeños, el enfoque debe centrarse en evaluar la estabilidad del torneado; en piezas producidas por lotes, la uniformidad del mecanizado específico; y en piezas de precisión, deben confirmarse antes de solicitar cotizaciones la capacidad de rectificado, el estado del tratamiento térmico y el método de inspección del avance.
Cómo influyen los materiales, la lubricación y la precarga del eje del husillo y la tuerca en la holgura axial
En un husillo de rosca trapezoidal no basta con considerar únicamente el eje del husillo; el material de la tuerca, el método de lubricación y el estado de precarga deben confirmarse como un conjunto de condiciones de acoplamiento. Cuando se combina un husillo metálico con una tuerca de plástico de ingeniería, normalmente se presta mayor atención a la fricción, el desgaste, la temperatura y los contaminantes; en el caso de una tuerca metálica, también deben comprobarse la dureza del material, el estado superficial, la capacidad de retención del lubricante y el riesgo de gripado. Las distintas combinaciones de materiales modifican el par de accionamiento, la eficiencia, el calentamiento en vacío y la velocidad de variación de la holgura axial.
| Elemento | Condiciones que deben confirmarse | Impacto en el actuador |
|---|---|---|
| Material y superficie del eje del husillo | Material, tratamiento térmico o superficial, resistencia a la corrosión y dureza | Influye en el desgaste, la fricción y la estabilidad dimensional |
| Material de la tuerca | Plásticos de ingeniería, acetal o materiales metálicos; ¿lubricación interna? | Afecta la capacidad de carga, el aumento de temperatura, el ruido y la vida útil |
| Condiciones de lubricación | Tipo de lubricante, intervalo de reposición, temperatura y entorno con polvo | Afecta al coeficiente de fricción, la eficiencia y el comportamiento de retroaccionamiento |
| Método de precarga | Holgura de una sola tuerca, precarga de doble tuerca o estructura ajustable | Reduce la holgura axial, pero aumenta la fricción y la carga sobre el accionamiento |
La tuerca precargada puede comprimir la holgura del acoplamiento de las roscas, reduciendo el recorrido en vacío al invertir el sentido, por lo que resulta adecuada para actuadores que requieren repetibilidad de posicionamiento. Sin embargo, una mayor precarga no siempre es mejor. Una precarga excesiva aumenta el par de arranque y el par de funcionamiento, incrementa la generación de calor y puede acelerar el desgaste de las superficies de trabajo de la rosca; en las tuercas de plástico de ingeniería también deben considerarse los cambios de temperatura, la fluencia del material y la variación de la holgura tras una carga prolongada. En el diseño, la holgura axial admisible, el par de accionamiento y el ciclo de trabajo deben incluirse conjuntamente en las especificaciones.
Los parámetros de la documentación del proveedor solo pueden utilizarse como ejemplos de productos concretos. Por ejemplo, algunos catálogos pueden emplear husillos de acero inoxidable 303, tuercas internas de acetal lubricado u otras tuercas de termoplástico de ingeniería, y proporcionar un intervalo de eficiencia aproximado del 35 %–85 %; estos valores dependen del avance, la carga, la velocidad de giro, la lubricación y las condiciones de vida útil, por lo que no pueden convertirse en indicadores generales aplicables a todos los husillos de rosca trapezoidal. Durante la compra, debe exigirse al proveedor que especifique la combinación de materiales, el estado de lubricación, la definición de precarga y las condiciones de ensayo, en lugar de limitarse a indicar «baja holgura» o «alta eficiencia».
Cómo inspeccionar un husillo de rosca trapezoidal: precisión del avance, diámetro medio, medición con tres hilos y calibres
La inspección de un husillo de rosca trapezoidal no puede limitarse a comprobar el diámetro exterior o utilizar calibres pasa/no pasa. Se recomienda realizarla por niveles: «dimensiones—función de la rosca—movimiento del conjunto». Esta sección se centra en los dos primeros niveles: primero se confirman las dimensiones y la precisión geométrica de la pieza, y después se comprueban el perfil de la rosca y el acoplamiento real entre el husillo y la tuerca.
Dimensiones y precisión del avance de los husillos de rosca trapezoidal
Las dimensiones convencionales que deben comprobarse incluyen el diámetro exterior, la longitud efectiva de la rosca, las dimensiones de los extremos del eje, los escalones, las ranuras para chaveta y las zonas de apoyo. Los aspectos geométricos también deben incluir la rectitud del husillo, la coaxialidad de los extremos del eje respecto al eje de referencia y las posiciones de inicio y final de la rosca. El paso es la distancia axial entre puntos correspondientes de perfiles de dientes adyacentes; el avance es el desplazamiento axial producido por una vuelta del husillo. En las roscas de varias entradas no deben confundirse ambos conceptos. La precisión del avance debe definir claramente la longitud de medición, la dirección de medición, la posición de referencia y el error admisible; no basta con indicar «alta precisión».
Diámetro medio del husillo de rosca trapezoidal: medición con tres hilos y comprobación del acoplamiento
El diámetro medio de una rosca exterior puede medirse indirectamente mediante el método de los tres hilos: se colocan tres hilos de medición del mismo diámetro en los fondos de rosca de lados opuestos y se mide con un micrómetro de exteriores la dimensión sobre los hilos M; a continuación, el diámetro medio se calcula según el ángulo de perfil aplicable, el paso, el diámetro de los hilos y las relaciones de corrección. Algunas referencias explican el principio de selección de los hilos mediante una relación aproximada de 0,518p para un ángulo de perfil de 30°, pero este valor simplificado no puede utilizarse directamente como fórmula de aceptación para todas las roscas trapezoidales. El diámetro de los hilos, la fuerza de medición, el estado de calibración del micrómetro, la posición de medición y la fórmula de cálculo deben verificarse conforme a la norma aplicable o al procedimiento metrológico correspondiente.
Los calibres de rosca pasa/no pasa o una tuerca conforme pueden comprobar el perfil de la rosca y el acoplamiento funcional, pero que el acoplamiento sea satisfactorio no significa que la precisión del avance, la rectitud y la coaxialidad de los extremos del eje también sean conformes. La norma GB/T 8124-2004 se refiere principalmente a las condiciones técnicas de los calibres para roscas trapezoidales y no cubre automáticamente todas las dimensiones ni el rendimiento de movimiento del propio husillo. El informe de inspección debe registrar por separado el método de medición, el número de identificación del instrumento, la posición de medición y los criterios de aceptación.
De la inspección de la pieza a la aceptación del actuador: coaxialidad, par en vacío y holgura de inversión
Que las piezas del husillo de rosca trapezoidal sean conformes no significa que todo el conjunto del actuador lo sea. La aceptación del montaje debe comprobar el husillo, los rodamientos de apoyo, el acoplamiento, el soporte de la tuerca y los elementos de guiado como una cadena cinemática. Una coaxialidad insuficiente en el extremo del eje, la inclinación del soporte del rodamiento o una instalación incorrecta del acoplamiento pueden convertir la desviación del husillo en fricción periódica, aumento del par en vacío y atascos a lo largo de toda la carrera. Antes del montaje, deben confirmarse las dimensiones del extremo del eje, las referencias y los requisitos de descentramiento o coaxialidad; después del montaje, debe realizarse una comprobación manual a baja velocidad o mediante accionamiento por impulsos.
Comprobación del comportamiento cinemático del husillo de rosca trapezoidal después del montaje
Se recomienda realizar pruebas progresivas en vacío, a baja velocidad y con la carga especificada, en lugar de basarse únicamente en un calibre de roscas. Debe registrarse si durante el recorrido completo aparecen puntos de atasco, ruidos anómalos o cambios bruscos locales del par, y deben medirse el par en vacío, el juego axial, el juego de inversión y el comportamiento de posicionamiento repetitivo. El registro de las pruebas debe indicar la referencia de medición, la posición de la carrera, la velocidad, la dirección de la carga, la temperatura ambiente y las condiciones de aumento de temperatura; los valores de aceptación deben proceder del plano, de la documentación de aceptación del proyecto o de las especificaciones del proveedor previamente confirmadas. Que el acoplamiento de la tuerca sea suave solo indica que la función básica de la rosca local es normal; no sustituye la verificación del comportamiento de posicionamiento después del montaje.
- Coaxialidad y descentramiento de montaje entre el extremo del eje, los rodamientos y el acoplamiento;
- Atascos, desviaciones y ruidos anómalos durante el funcionamiento manual o a baja velocidad;
- Par en vacío, estado de funcionamiento durante toda la carrera y juego de inversión;
- Prueba de posicionamiento o de posicionamiento repetitivo con la carga especificada y, cuando sea necesario, nueva medición del aumento de temperatura.
Lista de requisitos para la compra y la comunicación de planos de husillos de rosca trapezoidal: convertir los requisitos en especificaciones verificables
Al realizar una compra o solicitar una cotización, no debe escribirse únicamente “husillo de rosca trapezoidal”, “alta precisión” o “autobloqueo”. El husillo de rosca trapezoidal debe desglosarse en campos que puedan fabricarse, medirse y aceptarse; de lo contrario, aunque el proveedor entregue piezas con las mismas dimensiones, pueden existir diferencias en el paso, el juego, el emparejamiento de la tuerca y el comportamiento del conjunto montado.
Qué parámetros del husillo de rosca trapezoidal deben especificarse en el plano y en la solicitud de cotización
- Definición de la rosca: indicar la norma o designación aplicable, el diámetro nominal, el paso, el avance, el número de entradas y el sentido de la rosca; en las roscas de varias entradas, deben especificarse por separado el paso y el avance.
- Rango de movimiento: indicar la carrera efectiva, la longitud de trabajo de la rosca, la configuración de los extremos, los resaltes del eje, las ranuras para chaveta, las referencias de montaje y los requisitos de coaxialidad del extremo del eje.
- Materiales y emparejamiento: especificar el material del husillo, el tratamiento térmico o superficial, el material de la tuerca, el método de lubricación, el número de la tuerca emparejada y si se utiliza una estructura precargada.
- Precisión y juego: indicar la precisión del avance o el error de avance en toda la longitud, la longitud de medición, la rectitud, los requisitos del diámetro medio de la rosca y el juego axial permitido; no sustituir los valores numéricos ni el método de inspección por la expresión “juego reducido”.
- Método de aceptación: especificar la inspección del diámetro exterior y de las dimensiones del extremo del eje, la inspección con calibres pasa/no pasa o mediante piezas emparejadas, la medición del avance, la aplicabilidad de la medición con tres alambres y los registros del par en vacío, el juego de inversión y el funcionamiento durante toda la carrera después del montaje.
Los datos de precisión del avance, rectitud, eficiencia y carga de los catálogos de los proveedores deben comprobarse uno por uno en cuanto a unidades, longitud de medición, especificaciones del avance, velocidad, carga y supuestos de vida útil. No se pueden combinar directamente las condiciones de distintas documentaciones de producto. Al enviar una solicitud de cotización o un plano de un husillo de rosca trapezoidal, también deben adjuntarse la carga axial, la dirección de la carga, la velocidad, el ciclo de trabajo, las condiciones ambientales, los requisitos de retención tras un corte de alimentación y las soluciones previstas para el motor, el guiado y la realimentación. Solo así se pueden diferenciar la aceptación dimensional de la pieza y la aceptación del rendimiento del actuador, reduciendo además los retrabajos posteriores.
Preguntas frecuentes
La evaluación final de un husillo de rosca trapezoidal no puede basarse únicamente en la designación de la rosca. La carga, el avance, el juego, los materiales, la lubricación, el método de mecanizado y las condiciones de aceptación del montaje deben especificarse conjuntamente en el plano o en la documentación de solicitud de cotización.
¿Los husillos de rosca trapezoidal tienen necesariamente capacidad de autobloqueo?
No necesariamente. El autobloqueo depende del ángulo de avance, las condiciones de fricción, la lubricación, la combinación de materiales, el desgaste, las vibraciones y los impactos. En mecanismos con carga vertical o relacionados con la seguridad de las personas, no se debe depender únicamente del autobloqueo del husillo trapezoidal; se deben evaluar frenos mecánicos u otras medidas de retención.
¿Qué diferencia hay entre el paso y el avance al seleccionar un husillo de rosca trapezoidal?
El paso es la distancia axial entre dientes adyacentes; en una rosca de una entrada, el avance es igual al paso, mientras que en una rosca de varias entradas, el avance es igual al paso multiplicado por el número de entradas. El avance influye en la velocidad lineal, la resolución, el par de accionamiento y el riesgo de retroaccionamiento.
¿La medición con tres alambres puede utilizarse directamente como criterio de aceptación de un husillo de rosca trapezoidal?
El método de los tres alambres puede utilizarse para medir indirectamente el diámetro medio de una rosca exterior, pero el diámetro de los alambres de medición, el ángulo del perfil, la fuerza de medición, la calibración de los instrumentos y las correcciones de cálculo deben adaptarse a la norma específica. No puede sustituir las verificaciones del avance, el perfil, la rectitud, el ajuste y el comportamiento del movimiento durante el ensamblaje.
Al comprar un husillo de rosca trapezoidal, ¿qué requisitos debe incluir como mínimo el plano?
Como mínimo, se deben especificar la designación de la rosca, el tamaño nominal, el paso, el avance, el número de entradas, el sentido de la rosca, la longitud efectiva, la configuración de los extremos del eje, el material y el tratamiento térmico, el material de la tuerca, la lubricación, el método de precarga, la precisión o el error del avance, la rectitud, la holgura de ajuste y el método de aceptación.
Key takeaways
- La selección de un husillo de rosca trapezoidal es, en esencia, un compromiso entre autobloqueo, eficiencia, velocidad, precisión y coste; no puede evaluarse de forma aislada del motor, las guías y el sistema de realimentación.
- El paso no es igual al avance; en una rosca de varias entradas, el avance es igual al paso multiplicado por el número de entradas. El avance influye directamente en la velocidad lineal, el par de accionamiento y el riesgo de retroaccionamiento.
- El plano debe especificar el código de rosca, el avance, el número de entradas, el sentido de la rosca, la longitud útil, el material, la combinación con la tuerca, el error de avance y el método de inspección, en lugar de indicar únicamente «husillo trapezoidal».
- La inspección debe abarcar las dimensiones, la funcionalidad de la rosca y el rendimiento del movimiento durante el montaje; el método de los tres alambres puede utilizarse para medir el diámetro de paso de una rosca exterior, pero la fórmula y los alambres de medición deben confirmarse conforme a la norma aplicable y a los procedimientos metrológicos.
- Los mecanismos de elevación o sujeción a baja velocidad no deben considerar el posible autobloqueo del husillo trapezoidal como único medio de frenado seguro; en aplicaciones con cargas verticales, impactos o riesgo para las personas se requieren medidas adicionales de retención o frenado.