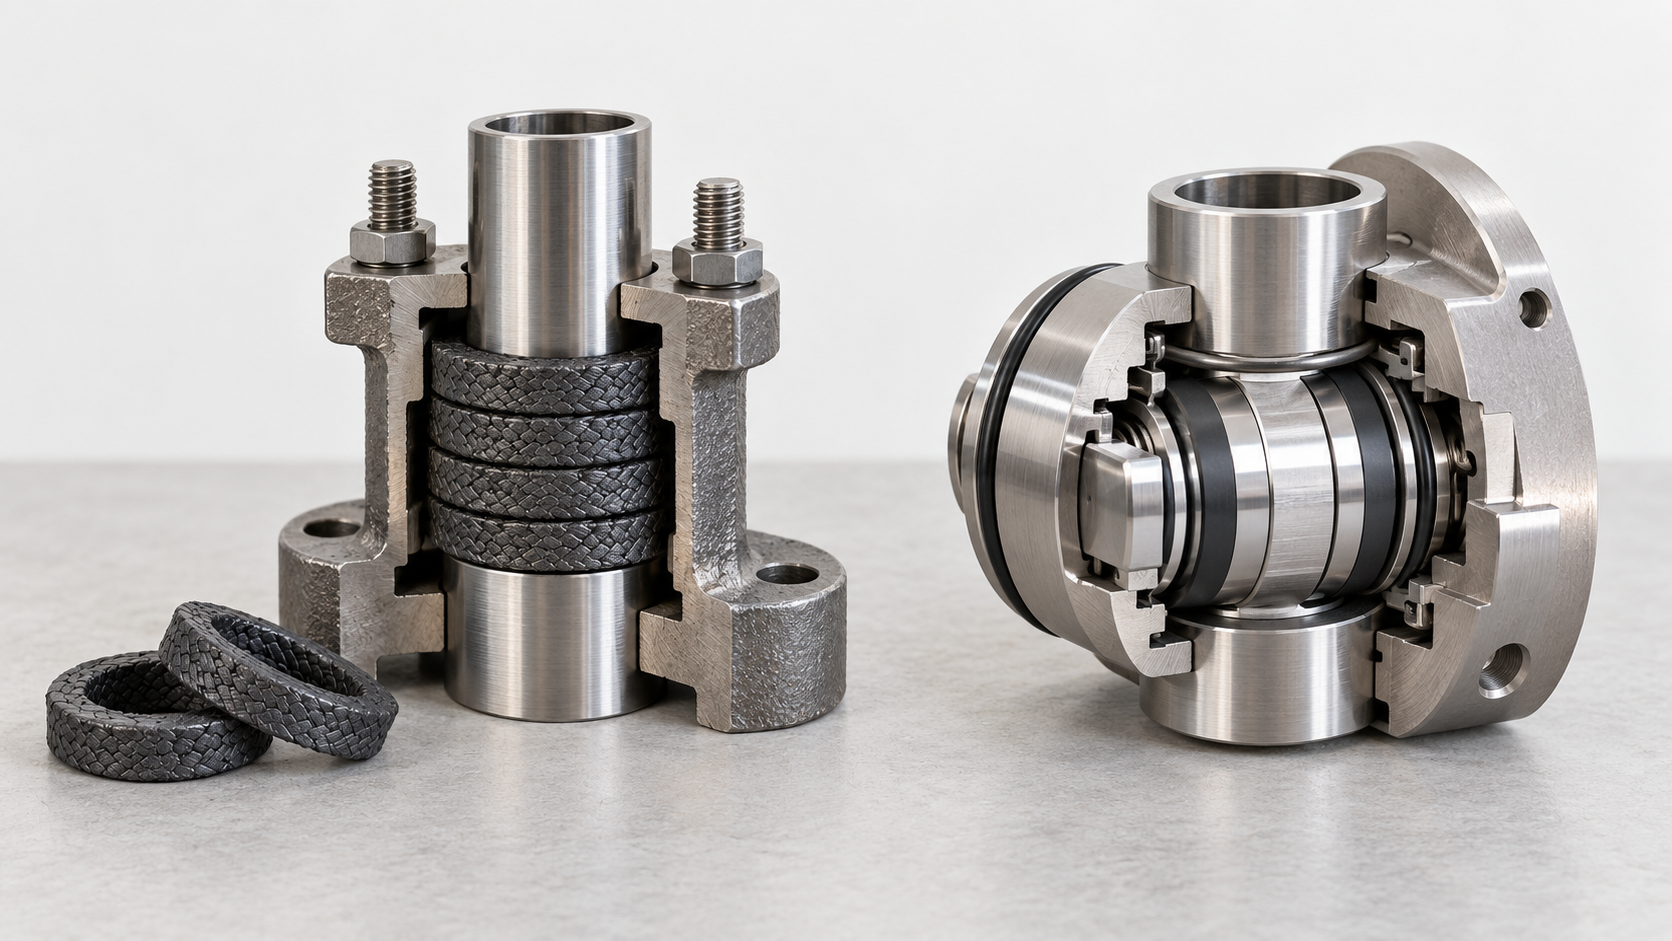
Sello de empaquetadura y sello mecánico: compare primero la fuga permitida, no el precio de compra
Al seleccionar el sello de una bomba industrial, el sello de empaquetadura tiene un coste inicial menor, es conocido por el personal de mantenimiento y permite controlar su estado durante el funcionamiento ajustando el prensaestopas. Estas ventajas siguen siendo válidas en equipos de agua limpia o en aquellos en los que se permite una fuga controlada. El sello mecánico suele reducir las fugas visibles, pero esto no significa que, una vez instalado, sea necesariamente más duradero o económico. Es más sensible a las dimensiones de la cámara de sellado, la precisión del conjunto del eje, el método de instalación y las condiciones de lavado o del fluido de separación.
La primera diferencia entre ambos no es «bajo precio o alto precio», sino cuánta fuga se permite en la instalación. La empaquetadura necesita cierta fuga para lubricarse y disipar el calor; en la documentación de proveedores se ha utilizado como ejemplo práctico ideal «aproximadamente 1 gota por minuto por cada 25 milímetros de diámetro del eje», pero este valor no constituye un criterio de aceptación uniforme para todas las bombas y fluidos. Si el fluido es tóxico, inflamable, volátil o muy corrosivo, o si una fuga puede contaminar el producto y la sala de bombas, el punto de partida de la decisión debe orientarse hacia un sello mecánico y, cuando sea necesario, evaluar una configuración de doble cara.
Por tanto, la comparación entre el sello de empaquetadura y el sello mecánico debe realizarse siguiendo el orden de las condiciones de campo: primero confirmar las propiedades del fluido y los límites de fuga; después verificar la presión, la temperatura y la velocidad de giro; a continuación, comprobar el estado del eje o del manguito, la alineación del acoplamiento, el espacio de la cámara de sellado y la longitud de montaje; y, por último, confirmar si el personal de mantenimiento puede suministrar de forma estable el lavado, la refrigeración, la filtración o el fluido de separación. La fuga continua de la empaquetadura, el fluido de lavado, el desgaste del manguito y las tareas de limpieza pueden elevar el coste del ciclo de vida; el sello mecánico, por su parte, puede aumentar las exigencias de precisión de instalación, los sistemas auxiliares y los requisitos de sustitución durante las paradas. La selección final debe estar determinada conjuntamente por estas condiciones de funcionamiento.
Seleccionar el sello de empaquetadura o el sello mecánico según el fluido: líquidos limpios, lodos y fluidos peligrosos
El fluido es el primer criterio de selección del sello para una bomba industrial. En agua limpia a temperatura ambiente, cuando se permite una pequeña fuga controlada y el ajuste en campo es sencillo, puede evaluarse un sello de empaquetadura. Sus ventajas son una estructura conocida y, por lo general, menores barreras iniciales de compra y modificación, pero requiere comprobar continuamente el estado del prensaestopas, el goteo y el desgaste del manguito. Si no se permite la acumulación de agua en la sala de bombas o si una fuga puede contaminar el equipo, el producto y los rodamientos, la baja fuga visible del sello mecánico puede resultar más valiosa.
En fluidos con partículas, lodos o tendencia a cristalizar, no debe seleccionarse directamente un sello mecánico de una sola cara solo porque presente menos fugas. Primero deben confirmarse la concentración de partículas, el tamaño de partícula, la tendencia a la cristalización, la temperatura del fluido, la presión de la cámara de sellado y la velocidad del eje; después se determinan los materiales de las caras, la configuración y el método de lavado. El lavado con líquido limpio externo ayuda a aislar las partículas, pero incrementa la gestión de las tuberías, la filtración y la dilución del fluido; en determinadas condiciones con alto contenido de sólidos, personal de mantenimiento suficiente y fugas controladas permitidas, la empaquetadura puede resultar más fácil de ajustar en campo.
Para fluidos tóxicos, inflamables, volátiles, muy corrosivos o sensibles a la contaminación del producto, debe evaluarse prioritariamente un sello mecánico; cuando las consecuencias de una fuga sean graves, también pueden ser necesarios un sello de doble cara y un sistema de fluido de separación. Un sello de doble cara no es una solución automática: es imprescindible confirmar la compatibilidad del fluido de separación con el fluido de proceso, la relación de presiones, el método de reposición y los requisitos de supervisión. En la compra también deben proporcionarse las temperaturas y presiones normales, máximas y durante el arranque y la parada; no basta con indicar los parámetros de la placa de características de la bomba.
- Líquidos limpios: verificar la cantidad de fuga permitida, la frecuencia de mantenimiento, el desgaste del manguito y las condiciones de drenaje de la sala de bombas.
- Lodos o fluidos cristalizantes: verificar el contenido de sólidos, las partículas y las condiciones de lavado, evitando comparar únicamente el precio de compra del sello mecánico.
- Medios peligrosos: verificar los objetivos de control de fugas, la compatibilidad de los materiales, el fluido de aislamiento y los requisitos de alarma e interbloqueo.
Cómo la presión, la temperatura y la velocidad de giro modifican la selección de sellos para bombas industriales
Los límites de aplicación de los sellos de empaquetadura y los sellos mecánicos no pueden determinarse únicamente a partir de la presión indicada en la placa de la bomba o de la velocidad de giro nominal. La presión, la temperatura y la velocidad de giro modifican simultáneamente la carga sobre las caras del sello, el calor por fricción, el riesgo de vaporización del medio, así como el desgaste y la estabilidad de las fugas de la empaquetadura. Durante la selección, deben verificarse conjuntamente el tipo de bomba, la presión de la cámara del sello y el estado del medio.
La presión afecta la carga sobre las caras y la estabilidad de las fugas
Las caras de un sello mecánico deben funcionar con una presión específica adecuada. Una presión excesivamente alta puede aumentar la carga sobre las caras y el calor por fricción, mientras que las fluctuaciones de presión o los cambios transitorios durante el arranque y la parada pueden hacer que las caras se separen brevemente y provocar fugas. En el caso de los sellos de empaquetadura, tampoco debe apretarse más el prensaestopas simplemente porque la presión sea mayor; un apriete excesivo aumenta el desgaste y el calentamiento del manguito, mientras que un apriete insuficiente puede causar fugas incontroladas. El comprador debe proporcionar la presión normal, la presión máxima y la presión de la cámara del sello durante el arranque, la parada y las condiciones anómalas, en lugar de indicar únicamente la presión de diseño del sistema.
La temperatura y la velocidad de giro determinan el calor por fricción y el riesgo de vaporización
El aumento de la temperatura reduce el margen de vaporización de algunos medios y también afecta al rendimiento de los materiales de las caras, los elementos elásticos y la empaquetadura. Al aumentar la velocidad de giro, aumentan la velocidad de deslizamiento relativo de las caras y el calor por fricción; si el lavado, la refrigeración o la disipación térmica son insuficientes, el sello mecánico puede sufrir deformación térmica, fricción en seco o apertura de las caras. En el caso de la empaquetadura, el funcionamiento a alta velocidad normalmente implica una mayor potencia de fricción y desgaste. Los límites superiores de temperatura, presión o caudal indicados en las fuentes solo pueden considerarse ejemplos para series específicas de bombas y no deben generalizarse como límites universales para los sellos de todas las bombas industriales. Finalmente, deben verificarse las fichas técnicas del fabricante de la bomba y del sello, así como las condiciones de arranque, parada, funcionamiento en vacío y cambios bruscos de temperatura del medio.
Costes operativos de los sellos de empaquetadura: fugas, fluido de lavado, desgaste del manguito y mantenimiento
El precio de compra de un sello de empaquetadura suele ser más bajo, y el personal de mantenimiento también está familiarizado con el ajuste del prensaestopas y la sustitución de la empaquetadura. Sin embargo, no es un tipo de sello que se instale y pueda olvidarse. La empaquetadura necesita cierto nivel de fugas para lubricarse y disipar el calor; una fuga demasiado pequeña puede provocar calentamiento, endurecimiento y desgaste del manguito, mientras que una fuga excesiva ocasiona pérdidas de medio, acumulación de líquido en la sala de bombas y trabajos continuos de limpieza. El ejemplo práctico indicado por AESSEAL es que, en condiciones ideales, debe producirse aproximadamente 1 gota/minuto por cada 25 mm de diámetro del eje. Esta cifra solo es adecuada como ejemplo de evaluación de la fuente y no constituye un criterio uniforme de aceptación para todas las bombas, medios y emplazamientos.
Los costes operativos también incluyen el fluido de lavado y la dilución del medio. En el caso de las bombas de agua limpia, el valor directo de una pequeña fuga puede ser limitado; pero con medios costosos, corrosivos o peligrosos, las fugas aumentan los costes de adquisición, recogida, tratamiento y protección de la seguridad. Una vez que el fluido de lavado entra en la cámara de la bomba, también puede modificar la concentración del medio o afectar al proceso posterior. Si el fluido fugado de forma continua entra en la zona de los rodamientos a través del extremo del eje, también puede contaminar la grasa lubricante y acortar los intervalos de mantenimiento.
No compare únicamente el precio de compra de los sellos de empaquetadura y los sellos mecánicos
La empaquetadura también consume tiempo de mantenimiento en campo: durante el funcionamiento es necesario observar el goteo, ajustar gradualmente el prensaestopas y programar una reparación cuando aparecen ranuras en el eje o el manguito. La documentación de proveedores ha utilizado como ejemplo que el consumo de energía por fricción de una bomba con empaquetadura puede ser significativamente superior al de un sello mecánico equilibrado, llegando incluso a un valor comparativo de aproximadamente 6 veces; sin embargo, este dato depende del tipo de bomba, el grado de apriete, la velocidad de giro y los límites de la prueba, por lo que no puede generalizarse como conclusión universal. Durante la compra, deben calcularse conjuntamente las pérdidas de medio, el fluido de lavado, la sustitución del manguito, la contaminación de los rodamientos y el mantenimiento con parada, y compararse después con el coste del conjunto del sello mecánico, la verificación de la instalación y los sistemas auxiliares.
Antes de sustituir una empaquetadura por un sello mecánico, es imprescindible comprobar la precisión del sistema de ejes y las dimensiones de instalación
Sustituir un sello de empaquetadura por un sello mecánico no consiste simplemente en retirar la empaquetadura e instalar un conjunto nuevo. Las caras del sello mecánico necesitan un movimiento relativo estable y una carga uniforme; las vibraciones del sistema de ejes, una longitud de instalación incompatible o un prensaestopas inclinado pueden causar fugas prematuras. Si el sello nuevo presenta fugas justo después de comenzar a funcionar, no debe suponerse de inmediato que el problema sea la calidad del cuerpo del sello; la inspección debe realizarse, en este orden, sobre el sistema de ejes, las dimensiones, el montaje y las tuberías auxiliares.
Al convertir a un sello mecánico, compruebe primero el estado del eje y de los rodamientos
Durante el desmontaje y la inspección deben comprobarse el descentramiento, el desgaste, los arañazos, la corrosión y el estado superficial del eje o del manguito, prestando especial atención a si la posición original de apriete de la empaquetadura ha formado una ranura profunda. Si la superficie del manguito ya está fuera de redondez o es rugosa, incluso un sello mecánico con las caras intactas puede perder estabilidad debido a las vibraciones y al desplazamiento excéntrico. También deben comprobarse la holgura de los rodamientos, el desplazamiento axial del eje de la bomba, la alineación del acoplamiento y el estado de la bancada y los elementos de fijación. Una alineación deficiente transmite desplazamientos periódicos a las caras del sello, que se manifiestan como fugas dinámicas, aumento de temperatura o ruido anómalo.
Verifique las dimensiones de la cámara del sello mecánico y las condiciones de instalación
Antes de la modificación deben obtenerse la estructura del sello antiguo, el diámetro del eje, los planos de la cámara del sello y los registros de funcionamiento; además, deben medirse en la cámara el diámetro interior, la profundidad efectiva, la longitud de instalación, la posición del resalte del eje y las dimensiones de posicionamiento. Las superficies de acoplamiento entre el prensaestopas y la cámara deben ser planas, y los orificios de los pernos y las roscas deben garantizar un apriete uniforme; no debe recurrirse a un apriete inclinado para compensar errores dimensionales. Si las longitudes de instalación de las estructuras nueva y antigua son diferentes, también deben confirmarse la compresión del resorte, el posicionamiento axial y la posición de trabajo de las caras, para evitar una sobrecompresión, una compresión insuficiente o el fallo del resorte.
- Información previa a la modificación: medio, presión, temperatura, velocidad de giro, registros de arranque y parada, ubicación de las fugas y tuberías de lavado existentes.
- Dimensiones en campo: diámetro del eje, estado del manguito, espacio de la cámara del sello, longitud de instalación, plano del prensaestopas y condiciones de los pernos.
- Confirmación de la puesta en marcha de prueba: fugas estáticas y dinámicas, vibración, temperatura de la cámara de sellado y condiciones de enjuague; si se detectan anomalías, revisar la alineación y los esfuerzos de montaje.
Plan 11, Plan 21, Plan 32 y sellos mecánicos dobles: cómo configurar los sistemas auxiliares del sello
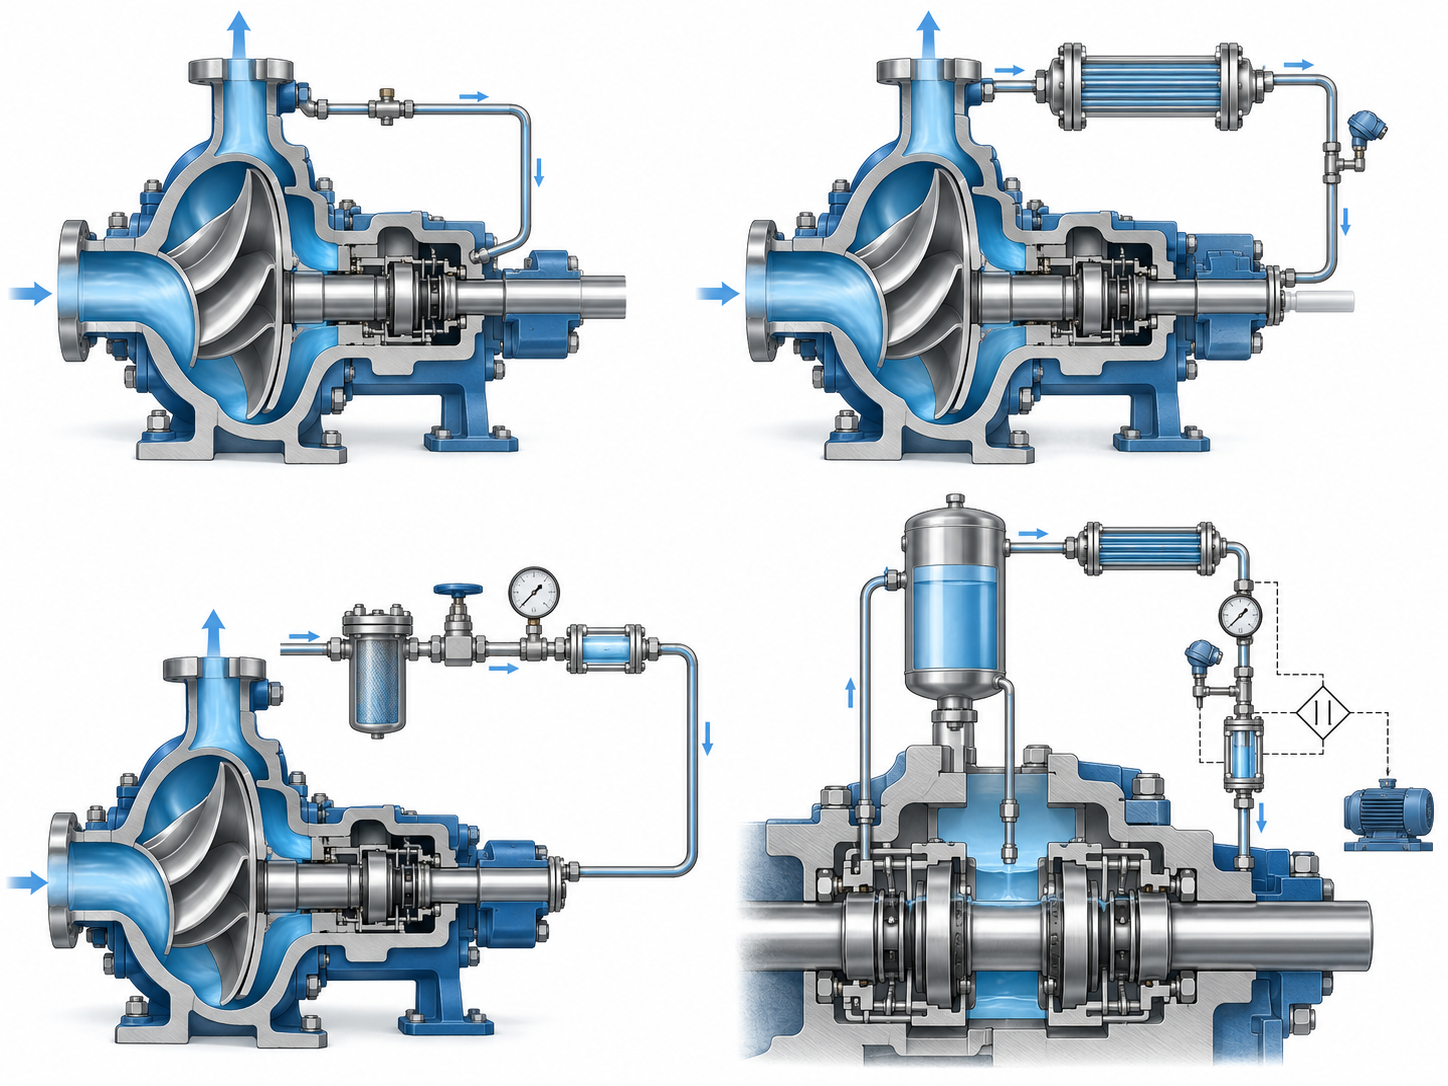
La selección de un sello mecánico no puede limitarse a adquirir el conjunto del sello. El enjuague, la refrigeración, el fluido de barrera, la filtración, la instrumentación y los enclavamientos conforman en realidad el sistema de sellado de una bomba industrial. El Plan 11 suele entenderse como la circulación o el enjuague con el fluido de la bomba; el Plan 21 añade refrigeración al fluido en circulación, mientras que el Plan 32 introduce un fluido externo limpio para el enjuague. Son solo conceptos típicos y no configuraciones que puedan aplicarse directamente sin considerar las condiciones de operación.
El Plan 11, el Plan 21 y el Plan 32 deben confirmarse según las condiciones de operación
Los fluidos que contienen partículas, tienden a cristalizar o presentan altas temperaturas pueden obstruir los orificios de enjuague, intensificar el desgaste de las caras de sellado o provocar vaporización en la cámara de sellado. El proveedor debe determinar la solución considerando la presión de la cámara de sellado, la temperatura del fluido, el riesgo de vaporización, la concentración de partículas y las propiedades del fluido de enjuague externo. Los documentos de compra deben especificar el filtro, el manómetro o transmisor de presión, los puntos de monitorización de temperatura y el método de confirmación del caudal o la presión de enjuague.
Los sellos mecánicos dobles también requieren un sistema de fluido de barrera
Para fluidos tóxicos, inflamables, fácilmente volátiles o cuya descarga no esté permitida, un sello mecánico simple puede no ser suficiente para cumplir los requisitos de control de riesgos, por lo que puede evaluarse una configuración de sello mecánico doble. Los sellos dobles suelen requerir un depósito de fluido de barrera, tuberías de circulación, monitorización de la presión y control del nivel de líquido; por lo general, la presión del fluido de barrera debe ser superior a la presión correspondiente del fluido sellado, pero la diferencia exacta debe confirmarse mediante el diseño del sello. Durante la aceptación no basta con comprobar si las caras de sellado presentan fugas; también deben verificarse el estado del fluido de enjuague o de barrera, la temperatura de la cámara de sellado, los ruidos anómalos y la actuación de los enclavamientos.
Lista de consulta y aceptación de sellos para bombas industriales dirigida a compras de ingeniería
La solicitud de cotización de sellos de empaquetadura y sellos mecánicos no puede limitarse a indicar «bomba de determinado modelo con sello mecánico» o «sustituir un juego de empaquetadura». El proveedor necesita conocer las condiciones reales de operación; de lo contrario, pueden seleccionarse incorrectamente los materiales, la combinación de caras de sellado y el esquema de enjuague. Los documentos de consulta deben describir simultáneamente las condiciones normales, máximas, de arranque y de parada.
Información necesaria para solicitar cotizaciones de sellos de bombas industriales
- Nombre y composición del fluido, concentración de partículas sólidas, tamaño de partícula, tendencia a la cristalización, corrosividad y características tóxicas, inflamables o fácilmente volátiles.
- Caudal, altura, velocidad de giro, presión de la cámara de sellado, intervalo de temperatura y condiciones de arranque, parada y operación anómala.
- Diámetro del eje, material y estado superficial del manguito del eje, dimensiones de la cámara de sellado, longitud de montaje, tipo de bomba y configuración del sello actualmente utilizado.
- Límites de fuga, compatibilidad de materiales, origen y presión del fluido de enjuague o de barrera, así como requisitos de filtración, monitorización de temperatura, alarma y enclavamiento.
Puntos de aceptación de los sellos de empaquetadura y los sellos mecánicos
- Confirmar que las fugas estáticas y dinámicas cumplen los requisitos del proyecto; no considerar «no presenta fugas temporalmente después del montaje» como una conclusión completa de aceptación.
- Registrar la temperatura de la cámara de sellado y el caudal o la presión de enjuague, y comprobar que el filtro, la instrumentación, las tuberías y los enclavamientos funcionen realmente.
- Observar la vibración, los ruidos anómalos, la contaminación de los rodamientos, el calentamiento del manguito del eje y las variaciones de fuga durante el arranque y la parada.
- Archivar conjuntamente los registros de aceptación, la hoja de datos del fabricante de la empaquetadura, la documentación del fabricante de la bomba y las normas aplicables. La solución final debe ser confirmada por los fabricantes del equipo y del sello considerando todas las condiciones de operación, y no debe establecerse una conclusión basándose en un único tipo de sello.
Preguntas frecuentes sobre la selección de sellos de empaquetadura y sellos mecánicos
Los sellos de empaquetadura y los sellos mecánicos no presentan ventajas o desventajas fijas al margen de las condiciones de operación. La evaluación debe considerar simultáneamente la tasa de fuga permitida, la peligrosidad del fluido, la presencia de partículas y la tendencia a la cristalización, la presión y la temperatura, la velocidad de giro, el estado del conjunto del eje y las condiciones del líquido de lavado o de separación.
¿Es siempre más barato un sello de empaquetadura que un sello mecánico?
No necesariamente. El coste inicial de adquisición de la empaquetadura suele ser menor y el personal de campo puede ajustarla con facilidad, pero las fugas continuas, el consumo de líquido de lavado, la pérdida de fluido, el desgaste del casquillo del eje y las tareas de limpieza y mantenimiento generan costes operativos. Un sello mecánico puede aumentar los costes de los componentes, la precisión de instalación y los sistemas auxiliares, pero en condiciones en las que no se permiten fugas significativas, el coste total debe compararse a lo largo de todo el ciclo de vida.
¿Es siempre imposible utilizar un sello mecánico con fluidos que contienen partículas o lodos?
No. En los fluidos con partículas deben confirmarse simultáneamente la concentración y el tamaño de las partículas, la tendencia a la cristalización, los materiales de las caras de sellado, la presión de la cámara del sello y el esquema de lavado. En determinadas condiciones pueden utilizarse estructuras de caras de sellado adecuadas y lavado con un fluido externo limpio; en otros equipos con mejores condiciones de mantenimiento, la empaquetadura puede ser más fácil de ajustar. La decisión no puede basarse únicamente en que “el sello mecánico presenta menos fugas”.
¿Qué aspectos se pasan por alto con mayor facilidad al sustituir una empaquetadura por un sello mecánico?
Debe prestarse especial atención a la comprobación del descentramiento del eje o del casquillo, el desgaste superficial, la alineación del acoplamiento, el estado de los rodamientos, las dimensiones de la cámara del sello, la longitud de instalación, la distribución de la carga en el prensaestopas y el estado de los pernos. También debe confirmarse que la tubería de lavado esté disponible y pueda utilizarse. Las fugas iniciales de un sello mecánico nuevo pueden deberse a vibraciones del conjunto del eje, incompatibilidad dimensional o inclinación del prensaestopas, y no necesariamente a un problema de calidad del propio sello.
¿Basta con añadir líquido de separación para resolver las fugas de un sello mecánico de doble cara?
No. Un sello de doble cara también requiere adaptar las propiedades, la presión, la temperatura, el método de circulación y la filtración del líquido de separación, así como la monitorización de la presión o del nivel y, cuando sea necesario, las alarmas y los enclavamientos. Por lo general, la presión del líquido de separación debe ser superior a la presión correspondiente del fluido sellado, pero la diferencia concreta debe determinarse en función del diseño del sello, la presión de la cámara y las condiciones del fluido. Si el sistema auxiliar no es adecuado, un sello de doble cara también puede fallar.
Key takeaways
- El sello de empaquetadura y el sello mecánico deben seleccionarse primero según la fuga permitida y el riesgo del fluido; no basta con considerar el precio inicial de compra.
- En fluidos con partículas, lodos o tendencia a cristalizar, es necesario confirmar conjuntamente los materiales de las caras, la presión de la cámara de sellado y el esquema de lavado.
- Antes de sustituir una empaquetadura por un sello mecánico, es imprescindible verificar el descentramiento del eje o del manguito, la alineación del acoplamiento, las dimensiones de la cámara de sellado y la longitud de montaje.
- Plan 11, Plan 21, Plan 32 y los sistemas de fluido de separación para sellos de doble cara forman parte de la selección del sello y no pueden determinarse por separado del modelo específico de bomba.
- La aceptación del sello mecánico no debe limitarse a comprobar si hay fugas después del montaje; también deben revisarse el lavado, la temperatura, la vibración, los estados de arranque y parada y el riesgo de contaminación de los rodamientos.



