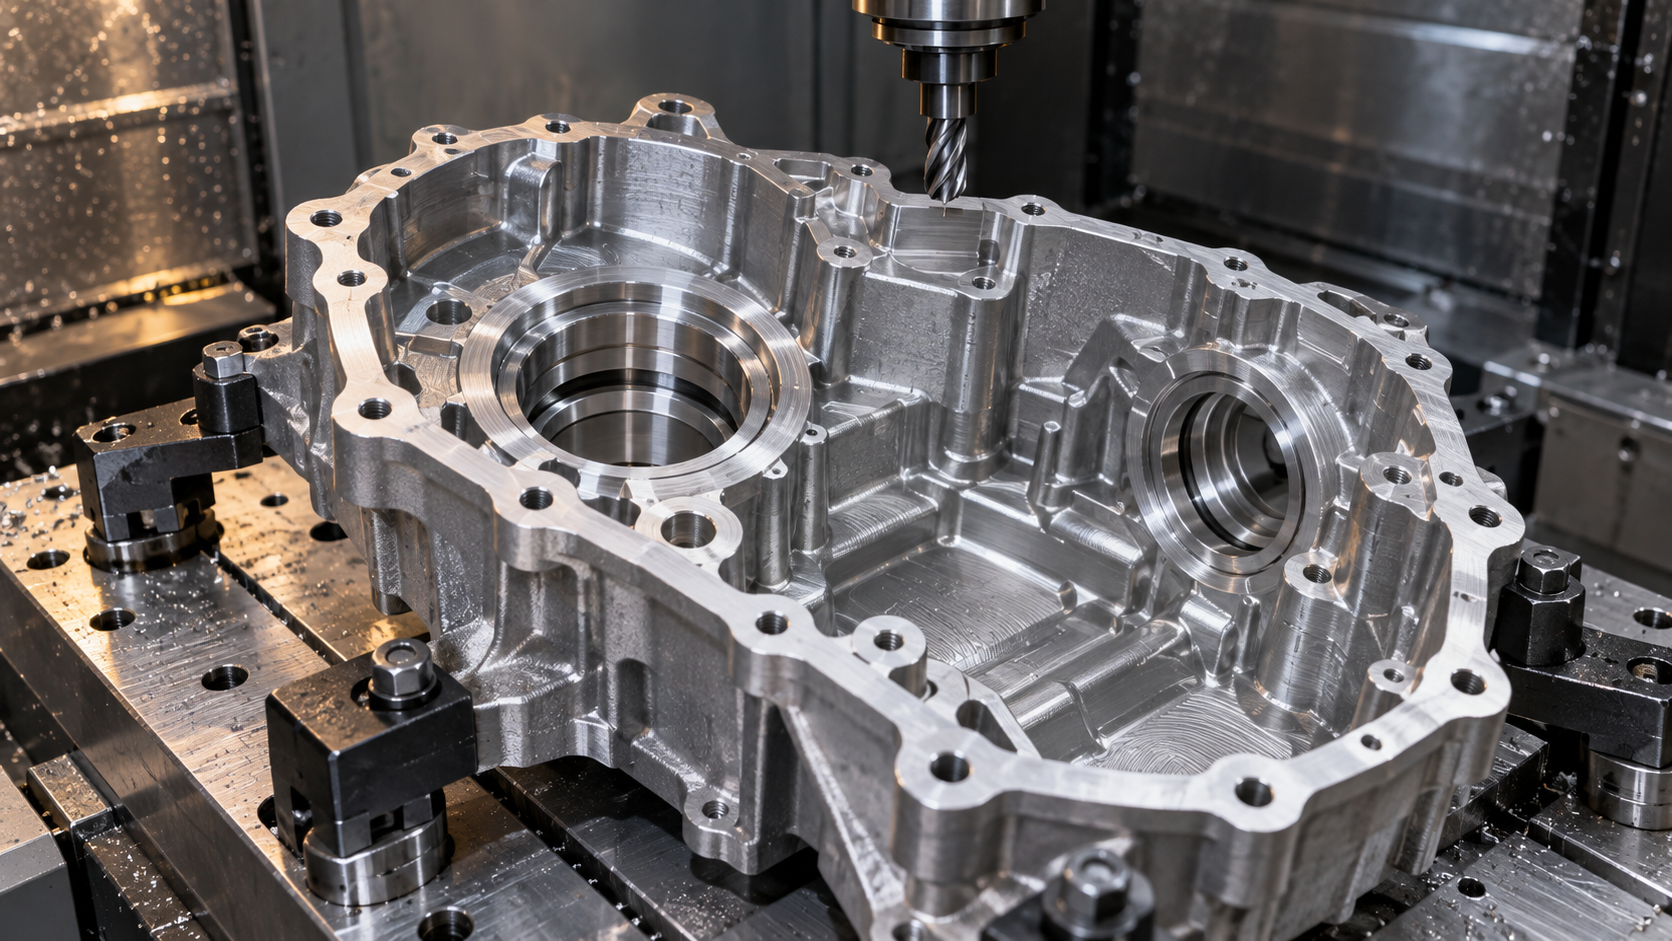
¿Qué características estructurales tienen las piezas de caja? ¿Por qué son difíciles de mecanizar?
Las piezas de caja soportan ejes, casquillos, engranajes y otros componentes, y mantienen sus posiciones relativas después del montaje. Entre los elementos habituales se incluyen las cajas de husillo de máquinas herramienta, las cajas de avances, las cajas de cambios, las cajas reductoras, los bloques de cilindros de motores y las bases de equipos. Según su estructura, las cajas pueden dividirse en cajas integrales y cajas partidas: las cajas integrales suelen fundirse como una sola pieza y después mecanizarse; ofrecen una mejor integridad estructural, pero la accesibilidad para mecanizar las cavidades internas y los sistemas de agujeros es peor. Las cajas partidas facilitan el mecanizado y el montaje por separado, pero aumentan los requisitos relativos a las superficies de unión, las relaciones de posicionamiento y los ajustes de montaje.
La dificultad del mecanizado de las piezas de caja se debe, en primer lugar, a sus formas irregulares. En el exterior hay superficies de montaje, escalones y resaltes, mientras que en el interior se encuentran cavidades, nervios, estructuras en forma de isla y sistemas de agujeros orientados en distintas direcciones. Además, el espesor de las paredes puede ser desigual; las tensiones residuales posteriores a la fundición o la soldadura pueden liberarse al retirar material durante el desbaste y provocar deformaciones locales. Las zonas de cavidad profunda están limitadas por la longitud de salida de la herramienta, la evacuación de virutas y la visibilidad, y la posición de sujeción tampoco permite equilibrar fácilmente la rigidez y la accesibilidad.
En segundo lugar, los requisitos de calidad de las cajas suelen concentrarse en los planos de referencia, las superficies de guía, los alojamientos de rodamientos o los agujeros de husillo, así como en las relaciones entre sistemas de agujeros que deben ser perpendiculares, paralelos o coaxiales entre sí. Los agujeros de fijación quizá solo deban cumplir los requisitos de paso para el montaje, mientras que los sistemas de agujeros principales deben controlar, conforme al plano, las dimensiones, las distancias entre agujeros, la coaxialidad y las relaciones de posición. Si el proceso se selecciona únicamente según se utilice una fresadora, una taladradora o un torno, es fácil pasar por alto el objeto de mecanizado, la referencia de posicionamiento, las sujeciones repetidas y la accesibilidad de la herramienta. Para mecanizar una pieza de caja, primero deben identificarse las funciones de cada característica y, a continuación, determinar la combinación y el orden de las operaciones de fresado, taladrado, mandrinado u otras.
Principales contenidos del mecanizado de piezas de caja: desde las superficies de referencia hasta los sistemas de agujeros y las cavidades
El mecanizado de una pieza de caja no consiste simplemente en trabajar una carcasa, sino en establecer las relaciones de montaje en torno a las referencias de instalación, las superficies de apoyo, los sistemas de agujeros y el espacio interior. La superficie inferior, las superficies laterales o las plataformas de montaje suelen asumir primero la función de posicionamiento. Las operaciones posteriores deben basarse en las referencias especificadas en el plano, con especial control de la planitud, el paralelismo, la perpendicularidad y las posiciones relativas respecto a las demás superficies de montaje.
Superficies de referencia, superficie superior y superficies de guía
La superficie inferior y las principales superficies laterales se utilizan habitualmente para posicionar y sujetar la pieza, y normalmente se emplea el fresado para establecer las referencias iniciales de precisión. La superficie superior, las superficies escalonadas y las superficies de guía afectan a la altura de montaje y a la dirección de movimiento de las mesas deslizantes, tapas u otros componentes, por lo que pueden dividirse, según el sobrematerial, en desbaste, semiacabado y acabado. Si las superficies de guía exigen una elevada rectitud o calidad superficial, posteriormente también puede programarse un rectificado. La necesidad de acabado depende del material, del estado del tratamiento térmico y de las tolerancias indicadas en el plano.
Sistemas de agujeros principales, agujeros transversales y agujeros roscados
Los agujeros de husillo, los alojamientos de rodamientos y los agujeros para casquillos son características fundamentales del mecanizado de piezas de caja. No solo deben cumplir los requisitos de diámetro, sino que también deben verificarse la redondez, la coaxialidad y la relación de paralelismo o perpendicularidad entre el eje del agujero y las superficies de referencia. El taladrado se utiliza habitualmente para agujeros previos y algunos agujeros pasantes; cuando los requisitos dimensionales o de posición son más exigentes, normalmente se recurre después a operaciones como el mandrinado o el escariado. Los agujeros transversales pueden intersectar el agujero principal, por lo que deben considerarse la accesibilidad de la herramienta, las rebabas en las bocas de los agujeros de intersección y las posiciones relativas entre los distintos sistemas de agujeros.
Los agujeros roscados, los agujeros de posicionamiento y los agujeros de fijación suelen ser agujeros secundarios, pero aun así afectan al montaje. Durante el mecanizado deben distinguirse las funciones de los agujeros para roscar, los avellanados cilíndricos, los alojamientos avellanados y los agujeros de posicionamiento, evitando considerar directamente la precisión de un taladrado convencional como requisito final. El achaflanado de las bocas, la eliminación de rebabas y la limpieza de los residuos de viruta también son operaciones imprescindibles antes de completar el mecanizado de la pieza de caja.
Cavidades internas, estructuras en isla y zonas de pared delgada
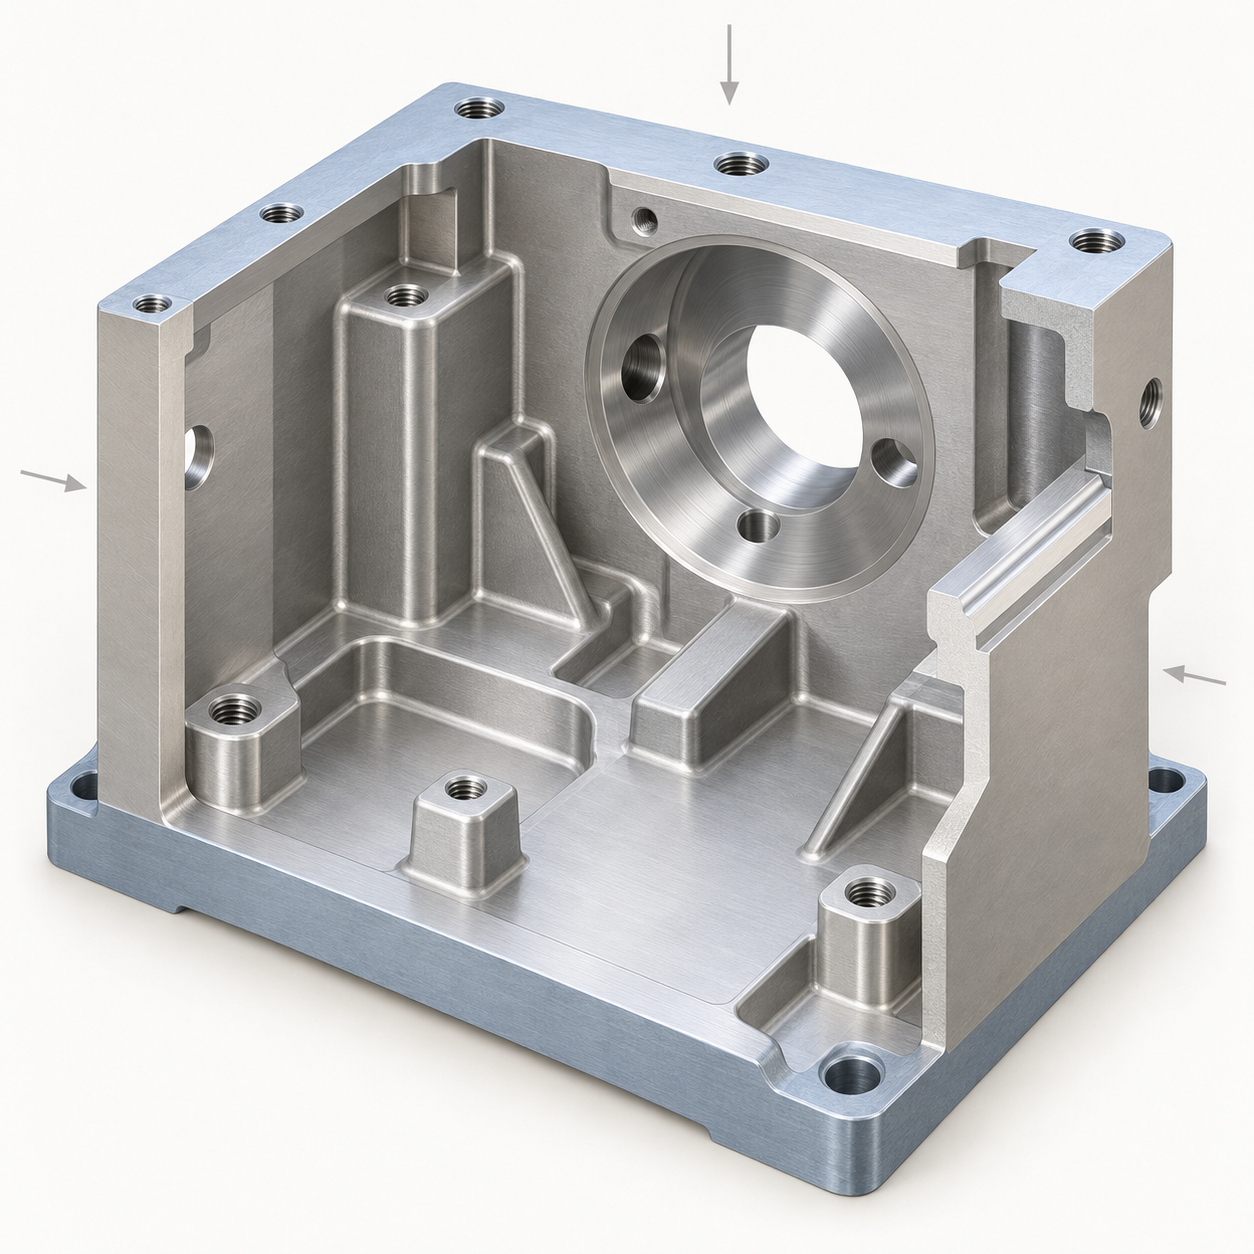
En el interior de las piezas tipo caja suele haber múltiples cavidades, nervios y estructuras en isla. El fresado debe planificarse según la dirección de apertura, la longitud de salida de la herramienta y las condiciones de evacuación de viruta; las cavidades profundas o ranuras estrechas pueden requerir la eliminación del material sobrante por capas, además de comprobar el riesgo de colisión entre la herramienta y el dispositivo de sujeción. Las zonas de pared delgada presentan una rigidez reducida, y la carga de corte, la presión de sujeción y la liberación del material sobrante pueden provocar deformaciones. Por ello, la secuencia de mecanizado debe organizarse considerando el espesor de pared, el material y la estructura, sin seleccionar el proceso únicamente según las dimensiones exteriores.
Procesos de mecanizado habituales para piezas tipo caja: fresado, taladrado, mandrinado y acabado
El proceso de mecanizado de una pieza tipo caja no debe seleccionarse únicamente según el nombre del equipo; primero hay que analizar las características que se van a mecanizar. Los planos, escalones, contornos exteriores y cavidades internas de la pieza suelen procesarse principalmente mediante fresado; los taladros pasantes convencionales, los taladros previos y algunos agujeros para rosca se realizan normalmente mediante taladrado; los alojamientos principales de rodamientos, los agujeros para ejes principales o los sistemas de agujeros que exigen relaciones posicionales suelen requerir operaciones posteriores de mandrinado, escariado u otras. La selección del proceso también está condicionada por el material, la profundidad de los agujeros, el espesor de pared, el método de sujeción y las tolerancias del plano.
Fresado en el mecanizado de piezas tipo caja: tratamiento de planos, escalones y cavidades
El fresado se encarga principalmente de mecanizar superficies de referencia, superficies de montaje, superficies de guías, escalones, contornos exteriores y cavidades internas. El desbaste elimina primero la mayor parte del material sobrante y deja un margen razonable para las operaciones posteriores; el semifinado y el acabado controlan después las dimensiones de los planos, el paralelismo y la calidad superficial. Las piezas tipo caja con múltiples cavidades también requieren mecanizar estructuras en isla, cavidades profundas y zonas estrechas. Una salida excesiva de la herramienta puede reducir la rigidez, mientras que un número elevado de reposicionamientos aumenta el riesgo de desplazamiento de las referencias. Por ello, la trayectoria debe planificarse teniendo en cuenta la accesibilidad de la herramienta, las condiciones de evacuación de viruta y la comprobación de interferencias con el dispositivo de sujeción.
Taladrado, mandrinado y escariado en el mecanizado de piezas tipo caja
El taladrado es adecuado para agujeros pasantes, agujeros previos y algunos agujeros para rosca, y normalmente constituye la operación inicial del mecanizado de sistemas de agujeros; sin embargo, no debe equipararse directamente el taladrado con el acabado final. El rendimiento de la broca se ve fácilmente afectado por el estado de los filos, el material, la profundidad del agujero y las condiciones de evacuación de viruta. Cuando se exigen altos niveles de precisión dimensional, redondez, coaxialidad o calidad superficial, puede recurrirse al mandrinado o al escariado con una referencia estable. El mandrinado facilita el ajuste individual del diámetro de cada agujero y también permite controlar la relación posicional con las superficies de montaje y los agujeros adyacentes. El escariado es más adecuado para el acabado de agujeros cuando las condiciones de la herramienta, el material sobrante y la estructura del agujero son apropiadas, y el estado del agujero previo debe ser estable.
Límites entre torneado y rectificado en el mecanizado de piezas tipo caja
El torneado no suele ser la primera opción general para el cuerpo principal de una pieza tipo caja; normalmente se limita a alojamientos de rodamientos, escalones cilíndricos u otras características de revolución que puedan procesarse en equipos de torneado-fresado. Si un agujero cilíndrico mantiene una relación posicional estricta con las referencias de la pieza tipo caja o con otros sistemas de agujeros, debe priorizarse una solución basada en una sujeción integral y el mandrinado. El rectificado se utiliza cuando el plano exige requisitos superiores para superficies planas, superficies cilíndricas, estabilidad dimensional o rugosidad superficial. La ruta final debe determinarse según las referencias del plano, las zonas de tolerancia, el material y la capacidad del equipo, sin sacar conclusiones basadas únicamente en la precisión nominal de un proceso determinado.
¿Cómo organizar el flujo típico de mecanizado de las piezas tipo caja?
El mecanizado de una pieza tipo caja no suele organizarse simplemente según la secuencia de equipos de «fresar primero, taladrar después y comprobar al final», sino en torno a la estabilidad de la pieza en bruto, el establecimiento de referencias y la precisión de las superficies principales y del sistema de agujeros. Una ruta habitual puede resumirse así: preparación de la pieza en bruto y, cuando sea necesario, tratamiento de envejecimiento o alivio de tensiones → posicionamiento inicial o trazado → establecimiento de superficies de referencia fiables → mecanizado de los planos principales y las superficies de las guías → mecanizado del sistema principal de agujeros → mecanizado de agujeros transversales, agujeros roscados y agujeros secundarios → achaflanado, eliminación de rebabas, limpieza e inspección. La secuencia real debe ajustarse según el material, la estructura, la accesibilidad del equipo, el volumen de producción y los requisitos del plano.
Tratamiento inicial de la pieza en bruto y de las referencias iniciales en el mecanizado de piezas tipo caja
En las piezas tipo caja fundidas, primero deben comprobarse el exceso de material de la pieza en bruto, las cavidades de contracción, las inclusiones de arena y el riesgo de deformación. Cuando las dimensiones son grandes o las tensiones residuales son significativas, la decisión de aplicar envejecimiento, alivio de tensiones o un periodo de estabilización debe basarse en el material y en la deformación real observada. En las piezas tipo caja soldadas, debe prestarse atención a la deformación posterior a la soldadura y, cuando sea necesario, realizar un enderezado o un tratamiento de estabilización. El trazado solo es aplicable cuando se necesita establecer relaciones posicionales iniciales y no puede sustituir a las referencias fiables de mecanizado posteriores. La primera operación suele seleccionar una superficie de gran tamaño y con una relación de montaje clara para formar la referencia de posicionamiento necesaria en las sujeciones posteriores.
Mecanizado de planos y sistemas principales de agujeros según las referencias en piezas tipo caja
Una vez establecidas las superficies de referencia, primero se desbastan los planos principales, la superficie inferior, las superficies de montaje o las superficies de las guías, eliminando preferentemente la mayor parte del material sobrante y controlando al mismo tiempo la deformación de las zonas de pared delgada y de espesor irregular. A continuación se realiza el semifinado, dejando un margen estable y uniforme para el acabado. El sistema principal de agujeros suele desbastarse primero y, según los requisitos de dimensión, coaxialidad, redondez y calidad superficial, se programan después las operaciones de semifinado y acabado. Si el sistema de agujeros mantiene una relación posicional definida con las superficies de montaje, debe utilizarse en la medida de lo posible una referencia común o trazable para el posicionamiento, reduciendo los errores de distancia entre agujeros, paralelismo y perpendicularidad causados por reposicionamientos repetidos.
Tratamiento final de agujeros secundarios, roscas, limpieza e inspección en piezas tipo caja
Los agujeros transversales, agujeros para rosca, agujeros roscados, agujeros de posicionamiento y otros agujeros secundarios suelen mecanizarse una vez estabilizadas las referencias principales y el sistema de agujeros; no obstante, algunos pueden programarse antes si afectan a la sujeción posterior o al acceso de la herramienta. Una vez finalizado el mecanizado, deben realizarse los achaflanados y eliminarse las rebabas de las bocas de los agujeros, así como retirar las virutas de las cavidades, los agujeros intersectados y las roscas antes de proceder a la limpieza. La inspección final debe realizarse tomando como base las referencias del plano y comprobar las dimensiones críticas, la posición del sistema de agujeros, la planitud, el paralelismo, la perpendicularidad o la coaxialidad, en lugar de medir únicamente el diámetro de cada agujero. En piezas fundidas o soldadas de grandes dimensiones, la decisión de aplicar un tratamiento de estabilización adicional después del desbaste también debe basarse en la tendencia a la deformación y en el material sobrante disponible para el acabado.
¿Por qué el mecanizado de las piezas de caja debe comenzar por las superficies de referencia y los principales sistemas de taladros?
Entre la superficie inferior, la superficie de montaje, las superficies de guía y los principales sistemas de taladros de las piezas de caja suelen existir requisitos de paralelismo, perpendicularidad, distancia entre taladros o coaxialidad. Mecanizar y verificar primero las principales superficies de posicionamiento permite establecer condiciones de sujeción estables y repetibles para las operaciones posteriores. Si se utiliza directamente como referencia una superficie de fundición, una superficie deformada por soldadura o un contorno exterior no verificado, la orientación de la pieza puede cambiar en cada sujeción posterior, y los errores de posición del sistema de taladros pueden acumularse gradualmente con cada cambio de referencia.
Referencias y sujeción en el mecanizado de piezas de caja
Durante el mecanizado real, normalmente se selecciona primero como referencia aproximada una superficie estrechamente relacionada con el montaje, de gran área y fácil de apoyar. Después se realiza el desbaste y el sem acabado de la superficie inferior o de la principal superficie de montaje, y luego se cambia a la superficie mecanizada para utilizarla como referencia de precisión. La superficie de posicionamiento debe coincidir en la medida de lo posible con la referencia del plano y la referencia de inspección; si la referencia de proceso difiere de la referencia de diseño, es necesario comprobar el impacto del cambio de referencia en la cadena de cotas. En cajas con cavidades internas profundas o espesores de pared desiguales, también debe controlarse la fuerza de apriete para evitar apoyos insuficientes, hundimientos locales o deformaciones por sujeción.
¿Por qué deben mecanizarse los principales sistemas de taladros sobre una referencia estable?
Los taladros del husillo, los alojamientos de rodamientos y los taladros transversales relacionados entre sí suelen determinar directamente la posición de montaje de ejes, casquillos y engranajes. En la fase de desbaste puede eliminarse primero la mayor parte del sobremetal, dejando un margen razonable para el mandrinado, escariado u otros acabados posteriores; el acabado debe realizarse en condiciones de referencia estable, con poca influencia del calor de corte y con la deformación de la pieza básicamente controlada. Si los principales sistemas de taladros se mecanizan en varias sujeciones repetidas, aunque las dimensiones de cada taladro sean correctas, pueden aparecer incumplimientos en la distancia entre taladros, la coaxialidad o la relación entre los ejes de los taladros y la superficie de montaje respecto a los requisitos del plano.
La inspección durante el proceso no debe realizarse únicamente al final. Tras mecanizar las superficies de referencia, pueden comprobarse la planitud, el paralelismo y el estado de apoyo; después del desbaste de los principales sistemas de taladros, pueden utilizarse instrumentos de medición, calibres específicos o medición en máquina para confirmar la tendencia de las posiciones y decidir si es necesario ajustar el sobremetal posterior. La inspección final debe basarse aún en las referencias del plano, las tolerancias geométricas y los requisitos de montaje; no puede sustituirse la evaluación del conjunto de relaciones posicionales por la simple conformidad de una sola dimensión.
¿Cómo organizar el mecanizado CNC de cajas con múltiples cavidades, cavidades profundas y paredes delgadas?
Mecanizado de piezas de caja con múltiples cavidades: identificar primero las características y después organizar las trayectorias
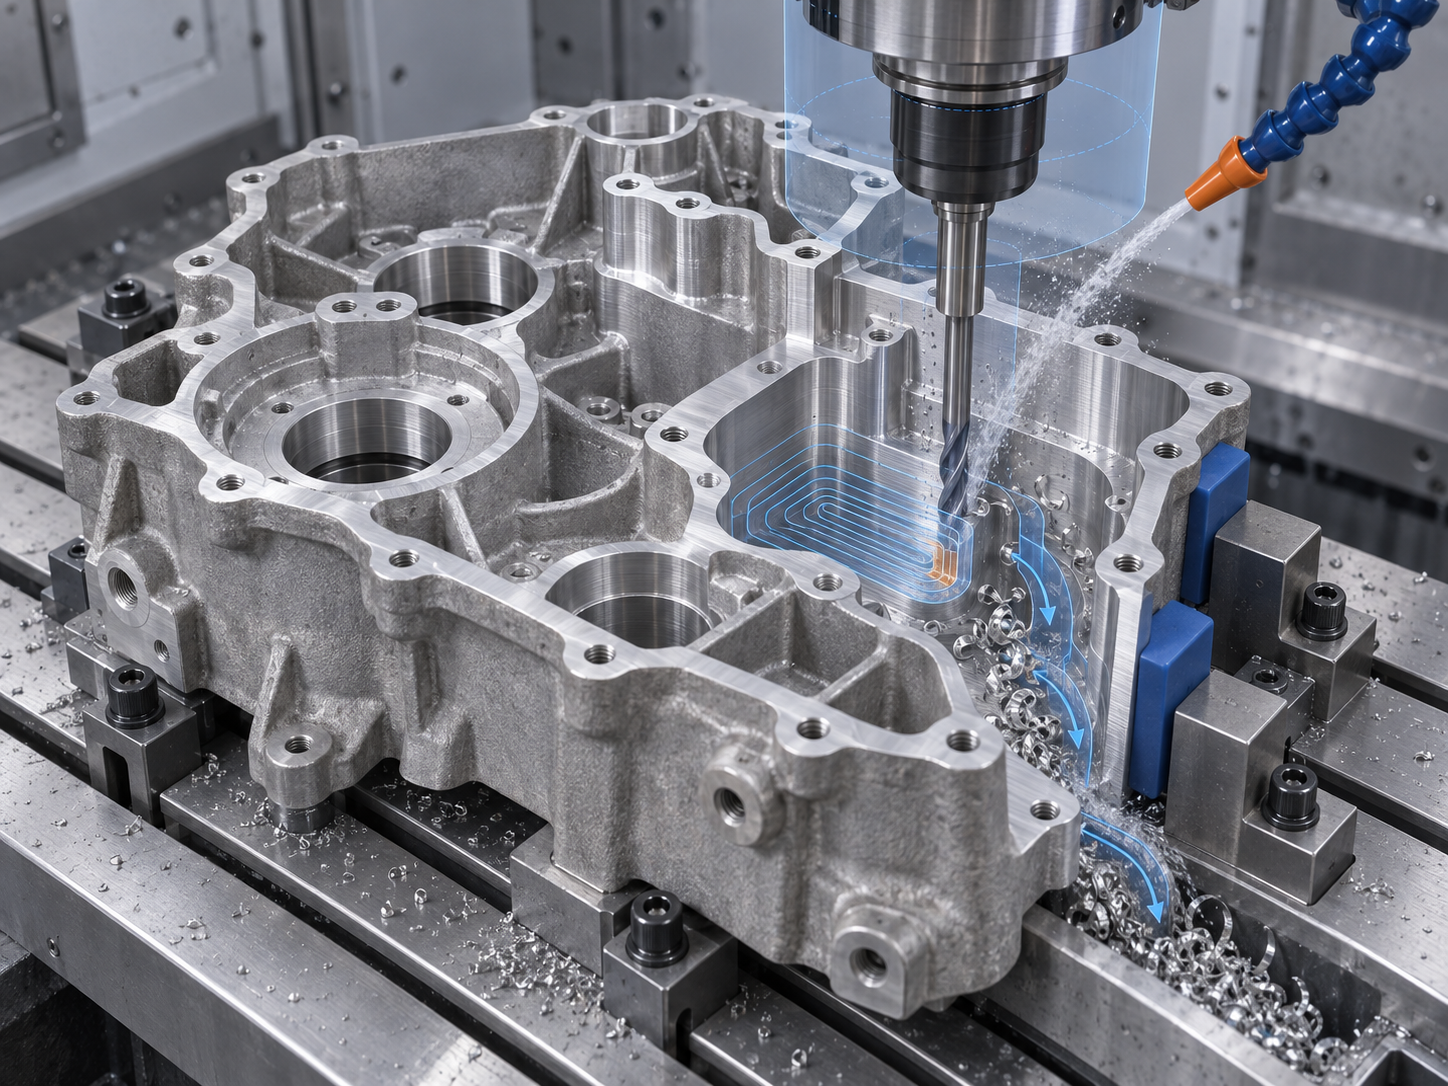
Las cajas con múltiples cavidades suelen incluir simultáneamente cavidades, estructuras en forma de isla, escalones y fondos de diferentes profundidades. Si se programa manualmente cada cavidad por separado, es fácil generar demasiados movimientos en vacío, dejar restos de material en zonas locales y no disponer de suficiente espacio de escape cuando la herramienta se aproxima a la fijación. La identificación de cavidades basada en el modelo 3D permite ordenar primero las características de mecanizado y después organizar las trayectorias según el desbaste, el mecanizado de restos y el acabado. La secuencia de las trayectorias también debe considerar la orientación de sujeción, los cambios de herramienta y las condiciones de evacuación de virutas; no debe buscarse únicamente la menor distancia de desplazamiento.
Mecanizado de piezas de caja con cavidades profundas: controlar la salida de la herramienta y la evacuación de virutas
La limitación del mecanizado de cavidades profundas no suele ser si el programa puede generarse, sino la disminución de la rigidez y el aumento de las vibraciones al aumentar la salida de la herramienta, además de la dificultad para evacuar las virutas. Desde el punto de vista del proceso, primero puede eliminarse la mayor parte del sobremetal con una herramienta más corta y rígida, y después seleccionar una herramienta más larga según la profundidad de la cavidad y las dimensiones de las esquinas para completar el mecanizado de restos y el acabado. El avance, la profundidad de corte y la carga de corte deben ajustarse en función del material, la herramienta y la rigidez de la máquina. Antes del mecanizado deben comprobarse las interferencias entre la herramienta, el portaherramientas, la fijación y las paredes de la cavidad; en el puesto de trabajo también deben verificarse la carrera real y el estado de evacuación de las virutas.
Mecanizado de piezas de caja con paredes delgadas: liberar gradualmente el sobremetal y la sujeción
Las zonas de pared delgada pueden deformarse fácilmente debido a la fuerza de corte, la presión de sujeción y las tensiones internas del material. Durante el mecanizado de piezas de caja, normalmente no conviene eliminar todo el sobremetal de una sola vez; debe dejarse un margen razonable para el acabado y liberar el material gradualmente mediante operaciones por capas, simétricas o alternadas. Los puntos de apriete deben situarse cerca de las zonas de apoyo para evitar que la fijación desplace directamente la pared delgada; cuando sea necesario, pueden utilizarse apoyos auxiliares. Tras completar el desbaste, debe observarse el estado de la pieza antes de decidir si se requiere un tratamiento de estabilización o un ajuste de la secuencia de acabado.
Preguntas frecuentes: preguntas habituales sobre la selección del proceso de mecanizado de piezas de caja
El mecanizado de piezas de caja no tiene una respuesta fija independiente del plano y de la estructura. La selección de equipos y fijaciones para taladros comunes, cajas fundidas, cajas soldadas y diferentes volúmenes de producción debe determinarse teniendo en cuenta el material, las dimensiones, las tolerancias, las condiciones de sujeción y los requisitos de inspección.
En el mecanizado de piezas de caja, ¿cuándo basta con taladrar un taladro común? ¿Cuándo se necesita mandrinar o escariar?
El taladrado se utiliza normalmente para realizar taladros previos, taladros pasantes y algunos taladros de fondo para roscas. Si se exigen mayores niveles de precisión en las dimensiones, la redondez, la coaxialidad, la distancia entre taladros o la calidad superficial, normalmente es necesario añadir operaciones de acabado como el mandrinado o el escariado después del taladrado; la secuencia concreta debe determinarse según las tolerancias del plano, la profundidad del taladro, el material y la capacidad del equipo.
¿Es siempre necesario programar un tratamiento de estabilización o de alivio de tensiones después del desbaste de una caja?
No necesariamente. Si las cajas fundidas o soldadas tienen dimensiones grandes, espesores de pared desiguales o un riesgo elevado de tensiones residuales y deformación, después del desbaste puede programarse, según el material, la estructura y la estabilidad del mecanizado, un tratamiento de envejecimiento, un alivio de tensiones o un periodo de estabilización. La decisión de aplicarlo y el método de tratamiento deben determinarse en función del estado de la pieza en bruto y de los requisitos del mecanizado de acabado posterior.
¿Qué diferencias hay entre las rutas de mecanizado de las cajas fundidas y las cajas soldadas?
Las cajas fundidas suelen comenzar con la limpieza de la pieza en bruto y, cuando es necesario, con un tratamiento de envejecimiento o de estabilización; después se mecanizan las superficies de referencia, las superficies planas, los sistemas de taladros y las cavidades. En las cajas soldadas, primero deben completarse el corte, el plegado y la soldadura de las chapas y, cuando es necesario, realizar el enderezado, el alivio de tensiones o el mecanizado posterior a la soldadura. Las dos rutas no pueden aplicarse directamente de forma indistinta; la clave depende de la rigidez de la estructura, la deformación por soldadura y la referencia final de montaje.
¿Cómo se deben equilibrar los utillajes y los equipos en el mecanizado de piezas de cajas para producciones de lotes pequeños y medianos frente a grandes lotes?
En producciones de lotes pequeños y medianos suele darse mayor importancia a la flexibilidad del mecanizado CNC, los utillajes ajustables y una menor inversión en soluciones específicas; en la producción de grandes lotes es más fácil amortizar la inversión en utillajes específicos, máquinas especiales o equipos automatizados. La elección real también debe comparar el número de amarrados, el tiempo de ciclo, el método de inspección, el ciclo de vida del producto y el riesgo de cambios en el proceso; no puede decidirse únicamente según el tamaño del lote.
Key takeaways
- Para mecanizar una pieza de caja, primero deben identificarse las superficies de referencia, las superficies de guía, los principales sistemas de agujeros, las cavidades y las zonas de pared delgada; después se selecciona el proceso correspondiente.
- El fresado se utiliza principalmente para superficies planas, escalones, contornos exteriores y cavidades; el taladrado se emplea sobre todo para agujeros previos y agujeros de fondo, mientras que el mandrinado, el escariado o el rectificado se encargan de alcanzar mayores requisitos de precisión y acabado superficial en los agujeros.
- La secuencia típica de proceso suele seguir la lógica de preparar la pieza en bruto y estabilizar las tensiones, establecer las referencias, mecanizar las superficies planas y los sistemas de agujeros principales, procesar los agujeros secundarios y, finalmente, desbarbar, limpiar e inspeccionar.
- Las cajas con múltiples cavidades y cavidades profundas requieren considerar simultáneamente la accesibilidad de la herramienta, el mecanizado del material residual, el orden de las trayectorias, la estabilidad de la sujeción y el riesgo de colisión con el dispositivo de fijación.
- El mecanizado de piezas fundidas, el plegado y la soldadura de chapas, y la conformación de chapa pertenecen a rutas de fabricación diferentes. La elección final depende del material, la estructura, la precisión, el volumen de producción y los requisitos de inspección.



